


Ultralydsafgasning af smeltet glas tilbyder et effektivt alternativ til traditionelle kemiske finingsmetoder til fjernelse af opløste gasser og reduktion af porøsitet. Mens SO₂ og As₂O₃ fining kan efterlade rester, kræve ekstra energi og stå over for stigende regulatoriske udfordringer, fjerner ultralydskavitation gasser uden kemiske tilsætningsstoffer. Sialon Ceramics’ NIMA ultralydsgeneratorer bruger højtemperatur-keramiske sonotroder til at levere kontrolleret akustisk energi ind i smeltet glas, hvilket forbedrer afgasningseffektiviteten, reducerer indeslutninger og sænker energiforbruget.
8. august 2026 · 12 minutters læsning

TL;DR
Opløste gasser—især ilt, brint og fugt—er stille dræbere for glaskvalitet. De skaber usynlig porøsitet, som svækker optisk klarhed, mekanisk styrke og termisk stabilitet. Traditionelle kemiske finingsmidler som SO₂ og As₂O₃ fjerner de fleste bobler, men har betydelige begrænsninger. SO₂ skaber problematiske sulfater, As₂O₃ er begrænset under REACH-forordningen, og stigende energiomkostninger gør kemisk fining stadig dyrere.
Ultrasonic cavitation tackles degassing differently. Acoustic bubbles nucleate at a trillion per cubic metre and implode with jets that rupture stubborn pores. Acoustic streaming then accelerates gas escape without chemical additives or prolonged heating. The result is 20% faster degassing, 6-fold lower oxide inclusions, 15–30% energy savings, and zero chemical residue.
Sialon Ceramics’ NIMA industrielle ultralydsgeneratorer—udviklet i partnerskab med Aktive Arc Ultrasonics, specialister i konstruktion af højeffektive ultralydssystemer—er parret med proprietære keramiske sonotroder til høje temperaturer. Teknologien har vist sig effektiv i industriel skala på tværs af optisk glas, højrent borosilikatglas, specialfloatglas og krævende sammensætninger, hvor traditionel fining efterlader kvalitet på bordet.
Why Ultrasonic Degassing of Molten Glass Is Needed
I det øjeblik smeltet glas dannes, fanges opløst ilt, brint og fugtighedsgasser, der diffunderer ind fra råmaterialerne selv, fra atmosfærisk fugt absorberet af batchkomponenter, og fra forbrændingsbiprodukter i smelteovnen. Hver procentdel af opløst gas bliver til porer, når glasset afkøles. En enkelt boble er usynlig for det blotte øje, men milliarder af mikroskopiske hulrum spreder lys, svækker trækstyrken, skaber nukleationssteder for termisk chokfejl og udløser devitrifikation ved korngrænser. Til optiske anvendelser—præcisionslinser, videnskabeligt glasudstyr og displaysubstrater—dræber selv mild porøsitet transmission og ensartethed af brydningsindeks. I beholder glas, porøsitet accelererer spændingskoncentration og brud under belastning. Borosilikat laboratorieglas udgør en anden bekymring: fangede gasser udvider sig anderledes end den omgivende matrix, hvilket skaber indre spændinger, der accelererer termisk træthed.
Den International Commission on Glass (ICG) standard 1960 definerer acceptabel porøsitet ved
Kemisk fining er den historiske løsning, og den har fungeret rimeligt godt i årtier. Men efterhånden som miljøreglerne strammes, energiomkostningerne stiger, og tolerancerne bliver snævrere for moderne glasformuleringer, bliver hullerne i kemisk fining sværere at ignorere.
Grænserne for traditionel kemisk klaring: SO₂, As₂O₃, og hvorfor det bryder sammen
How chemical fining works (the theory)
Når du tilsætter et finingsmiddel - klassisk natriumsulfat (som frigiver SO₂-gas ved opvarmning) eller arsenoxid (As₂O₃) - nedbrydes disse forbindelser i det smeltede glas og frigiver en inert gas (henholdsvis SO₂ eller O₂). Gasboblerne stiger op, og mens de gør det, trækker de opløste gasser med sig via diffusionsgradienter og fører porøsitet til overfladen, hvor den slipper ud. I teorien enkelt og elegant. I praksis plaget af afvejninger.
Sulfur dioxide (SO₂) fining: the lingering residue problem
SO₂-klaring er den mest almindelige og billigste metode. Her er hvorfor den bliver mere og mere problematisk:
Eftervirkninger af sulfat: SO₂-gas, der ikke undslipper fuldstændigt, omdannes tilbage til sulfat (SO₄²⁻)-ioner i de køligere zoner i smelteovnen og arbejdstanken, hvor opløseligheden falder. Disse sulfater forbliver i glasset – eller værre, de udfældes som uønskede krystallinske indeslutninger (bariumsulfat, calciumsulfat afhængigt af sammensætningen). Fint glasvarer viser ofte synlige striber fra sulfatadskillelse.
Energiomkostning: Traditionel klaring kræver forhøjet temperatur (hæver ovnens setpunkt med 20–40°C) for at maksimere gasfrigivelseshastigheden og forhindre for tidlig størkning. En glasovn, der kører 1.200 timer årligt ved 10% højere temperatur, pådrager sig yderligere 100+ kWh pr. dag i brændstofomkostning - cirka €3.000–5.000 årligt pr. ovn - blot for at få klaringsmidlet til at virke effektivt. (Estimater baseret på typiske europæiske energipriser på €0,08–0,12 pr. kWh.)
Miljø- og overholdelsesmæssig modvind: SO₂ er en anerkendt luftforurenende faktor. Hvis finingsgasser udledes til atmosfæren (i stedet for at blive opsamlet og genanvendt), øges den regulatoriske kontrol. EU's direktiv om luftkvalitet (2008/50/EF) strammer grænserne for SO₂ i emissioner. Selv genanvendt SO₂ kræver omhyggelig håndtering og overvågning.
Arsenoxid (As₂O₃): udfasning
As₂O₃ er yderst effektivt - det producerer iltgas, som er inert og ikke reagerer med glasmatrixen, hvilket giver renere resultater end SO₂. Men:
REACH-restriktion: As₂O₃ er klassificeret som et kategori 1-kræftfremkaldende stof under EU's REACH-forordning (Registration, Evaluation, Authorisation and Restriction of Chemicals). Fra 2022 er brugen heraf i glasraffinering blevet strengt begrænset i EU, og den er ved at blive udfaset i mange jurisdiktioner. Mange EU-producenter har allerede stoppet brugen af As₂O₃; ikke-EU-leverandører, der stadig bruger det, står over for stigende eksportbarrierer.
Omkostningsstigning: Selv hvor det stadig er tilladt, er priserne på As₂O₃ tredoblet på fem år på grund af regulatorisk konsolidering og usikkerhed i forsyningskæden.
Håndteringsrisiko: På produktionssiden udgør As₂O₃-støv og -dampe sundhedsrisici på arbejdspladsen. Yderligere indeslutning, personligt beskyttelsesudstyr (PPE) og affaldshåndteringsprotokoller øger driftskompleksiteten og omkostningerne.
Den almindelige mangel: mikroporøsitet fortsætter
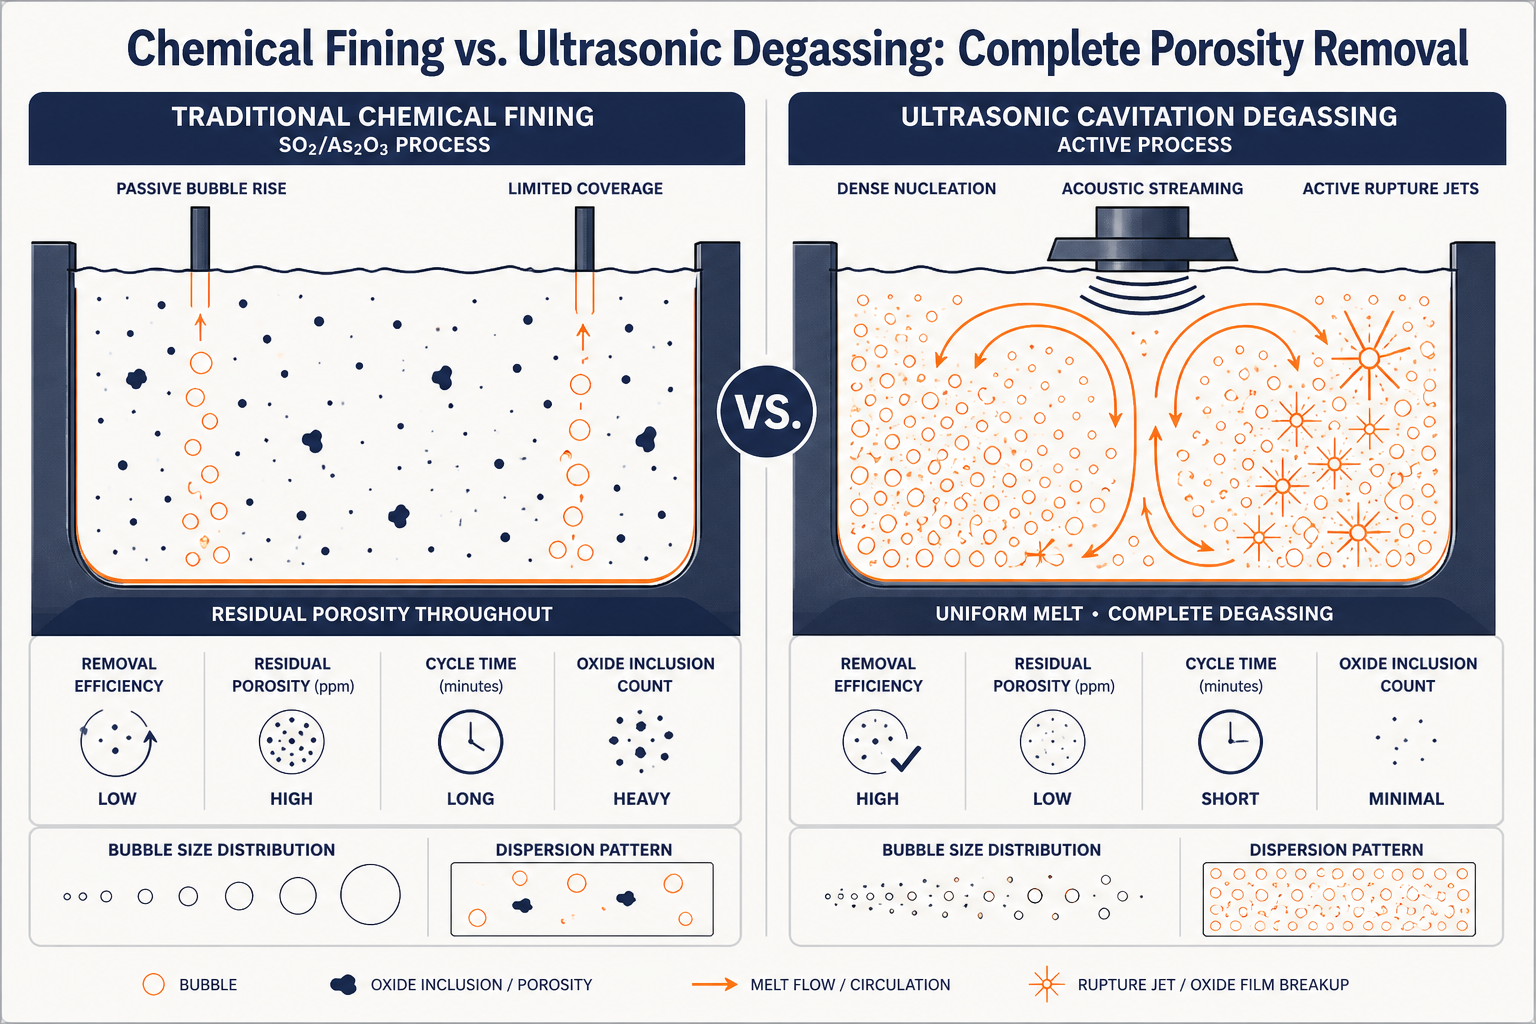
Selv med optimale SO₂- eller As₂O₃-planer, omhyggelig temperaturstyring og tilstrækkelig opholdstid indeholder glas, der forlader ovnen, rutinemæssigt 30–80 ppm restporøsitet, som kemisk fining simpelthen ikke kan håndtere. Hvorfor? Fordi kemiske fining-bobler stiger passivt op - de sprænger ikke aktivt eksisterende porer eller fortrænger genstridige gaslommer, der er fanget i langsomt bevægelige områder af smelten. En boble, der driver opad med 5–10 cm/s, passerer forbi tusindvis af mikrohulrum uden nogensinde at røre dem.
Sådan fungerer ultralydsafgasning af smeltet glas: fysikken bag metoden
Ultralydsafgasning vender problemet om. I stedet for at vente på, at passive bobler stiger op, introducerer ultralydstransducere akustisk energi direkte i smelten - 30 kHz vibrationer, der udløser en kaskade af voldsom bobledannelse, kollaps og gasfrigivelse i løbet af få minutter.
Tre mekanismer i arbejde
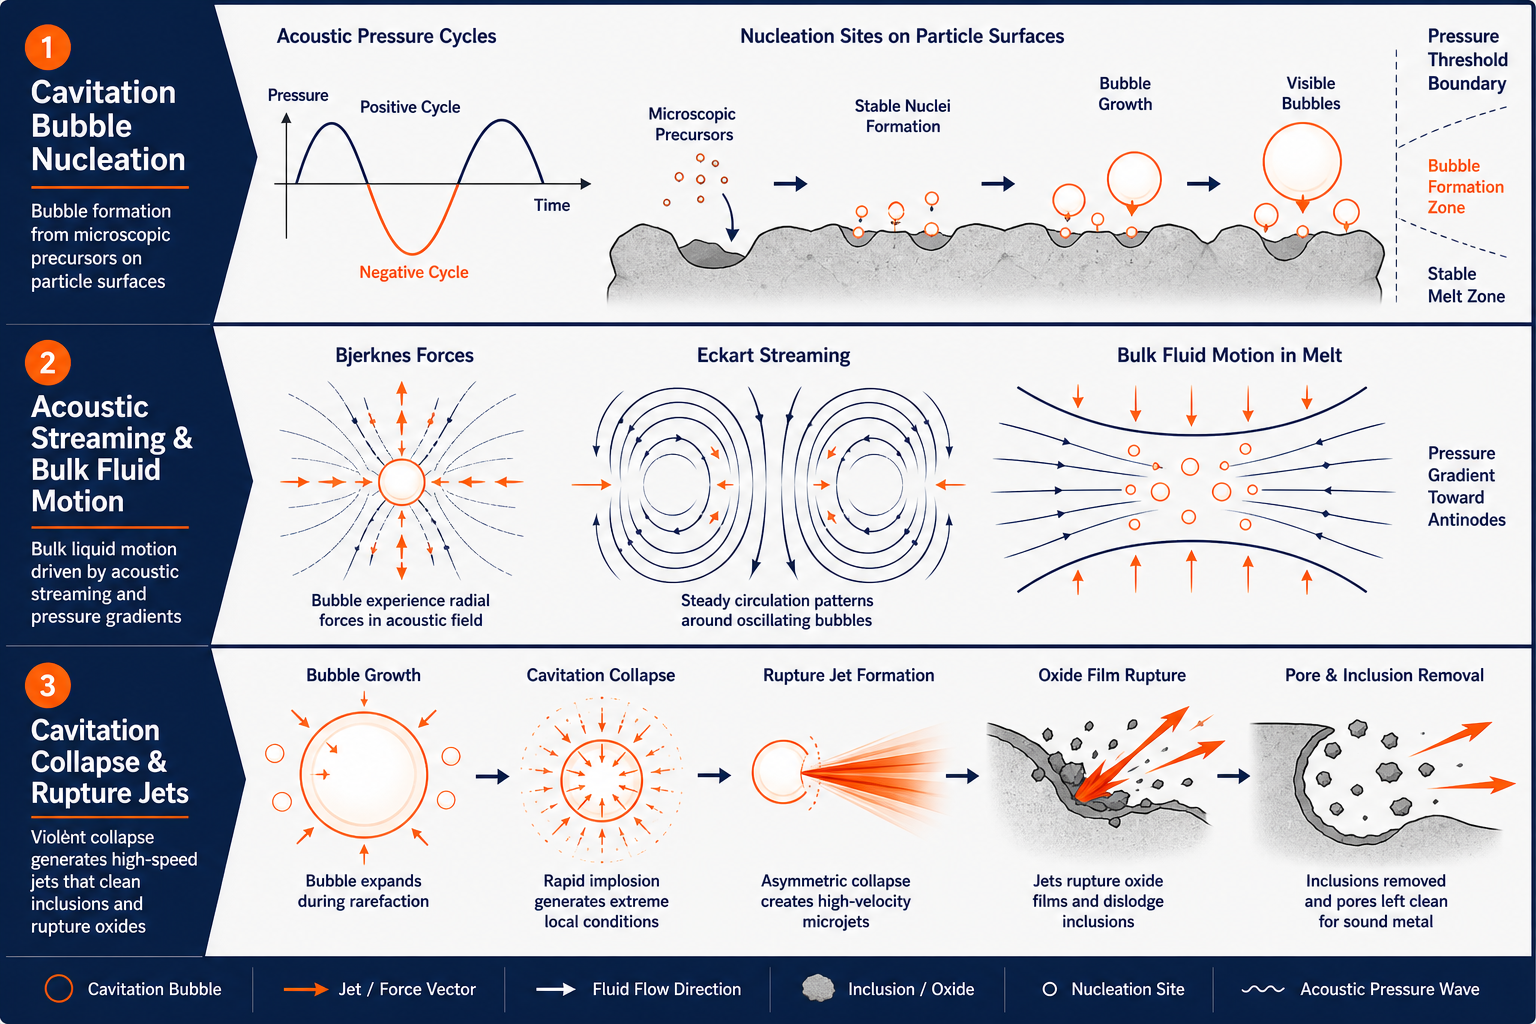
1. Kavitationsboblekernedannelse – Ved ultralydsfrekvenser veksler det akustiske tryk milliarder af gange i sekundet. I den negative trykhalvdel af hver cyklus kommer opløste gasser ud af opløsningen og danner bobler omkring mikroskopiske kernedannelsessteder (suspenderede partikler, grænsefladeuregelmæssigheder, sonotrode-mikroruhed). Resultatet: en billion kavitationsbobler pr. kubikcentimeter dannes i løbet af sekunder. Denne bobletæthed skaber et enormt grænsefladeareal – det samlede overfladeareal tilgængeligt for gasudveksling eksploderer sammenlignet med en håndfuld langsomt stigende kemiske finingsbobler. Opløst ilt, brint og fugt diffunderer ind i disse bobler og fjernes hurtigt.
3. Kavitationskollapsjets – Når kavitationsbobler imploderer ved slutningen af hver akustisk cyklus, udsender de små højhastighedsjets (op til 100 m/s). Disse jets sprænger beskyttende oxidfilm omkring genstridige porer og løsner indesluttede faste stoffer. Hvis en porøsitetslomme er delvist forseglet af et oxidlag eller omgivet af ildfast materiale, kan en kavitationsjet sprænge denne barriere og frigive den fangede gas til den åbne smelte, hvor den kan stige frit. Denne aktive mekanisme forklarer, hvorfor ultralydsafgasning opnår 6 gange lavere oxidindeslutninger sammenlignet med kemisk klaring alene – det fjerner ikke kun opløste gasser, men nedbryder og uddriver også aktivt eksisterende porer.
Resultatet: hurtigere, renere afgasning
En typisk ultrasonisk afgasningscyklus varer 3–4 minutter ved 25 kHz, sammenlignet med 10–15 minutter for SO₂-afgasning. De 20% effektivitetsforbedring kommer fra kombinationen af høj bobletæthed (accelererende diffusion), akustisk strømning (eliminering af døde zoner) og aktiv brud (uddrivelse af genstridige porer).
Målinger efter behandling viser som rapporteret i uafhængig metallurgisk forskning fra 2026:
- Reduktion af opløst gas: 75–85% (mod 50–65% for kemisk fining)
- Oxidindeslutningstal: 6 gange lavere end ubehandlet glas
- Restporøsitet: <20 ppm selv i krævende sammensætninger
Energibesparelser fra ultralydsglasafgasning
Fordi ultralydsafgasning er fundamentalt hurtigere og ikke kræver forlænget forhøjet temperatur, falder ovnens energiforbrug mærkbart.
Basislinje: En 10 kW smelteovn, der kører 1.200 timer årligt ved 1.250°C basistemperatur, forbruger cirka 12.000 kWh om året.
Med kemisk klaring: Temperaturforhøjelse på +30°C og forlængede klarecyklusser (10–15 min pr. batch) tilføjer cirka 10–12% til den årlige energi – omkring 1.200 kWh, svarende til €96–144 årligt på europæiske energimarkeder.
Med ultralydsafgasning:
- Ingen temperaturforhøjelse nødvendig (ultrasonisk behandling virker ved normal smeltetemperatur)
- 3–4 minutters cyklusser betyder hurtigere gennemløb
- Samlet energibesparelse: 15–30% sammenlignet med kemiske finingscenarier
For en mellemstor glasproducent med flere ovne svarer dette til €5.000–15.000 årligt i undgåede energiomkostninger, plus den sekundære fordel ved reducerede miljøemissioner fra ovnens skorsten.
Kvalitetsforbedringer: optisk klarhed, mekanisk styrke og termisk stabilitet
Optisk gennemsigtighed
Residual micro-porosity scatters light. Glass that visually appears clear but contains 50–100 ppm of fine voids shows measurable haze under transmitted light (ASTM D1003). Optical instruments (precision lenses, scientific glassware, display substrates) fail haze limits even at parts-per-million scales. Ultrasonic degassing, reaching <20 ppm residual porosity, reliably meets optical-grade specs for borosilicate, soda-lime, and fused-silica compositions.
Mekanisk styrke
Porøsitet reducerer brudsejhed. En pore fungerer som et spændingskoncentrationspunkt – belastningen lokaliseres omkring hulrummet, og revnedannelse bliver uundgåelig under termisk eller mekanisk belastning. Borosilikat-laboratorieglas, for eksempel, skal kunne modstå termisk chok (opvarmning fra fryser til kogeplade). Et glasstykke med 100 ppm porøsitet fejler i termisk cykling ved ΔT ~80°C; den samme sammensætning med 2–3× forbedring i termisk chokmodstand efter ultralydsafgasning.
Holdbarhed af container glas
Floatglas og emballageglas har også gavn af dette. Flasker og krukker med lavere porøsitet viser reduceret ridseudbredelse, højere indre trykklassificering (til kulsyreholdige drikkevarer) og længere holdbarhed under termisk cykling (lageropbevaring svinger fra -10°C til +50°C). Producenter rapporterer defektrater ned med 15–25% ved skift af afgasningsmetode.
Miljømæssige og regulatoriske fordele
Nul kemiske tilsætningsstoffer
Ultralydsafgasning kræver ingen finingsmidler - ingen SO₂-generering, ingen håndtering af As₂O₃, ingen sulfatrester. Smelten behandles rent akustisk. Dette forenkler batch-kemien, reducerer overholdelsesomkostninger og omgår fremtidige skærpede regler for kemiske finingsmidler.
Emissionsreduktion
Traditionel kemisk finering frigiver gasser til ovnatmosfæren (selv med god udsugning undslipper noget SO₂). Ultralydsafgasning er intern i smelten – akustisk energi absorberes; ingen eksterne emissioner. EU-emissionsovervågning for glasanlæg bliver enklere.
Affaldsreduktion
Kemisk fining efterlader ofte uønskede rester (sulfater, oxidudfældninger), der skal håndteres som affald eller accepteres som forurenende stoffer i glasset. Ultralydsafgasning efterlader kun selve glasset – ingen sekundær affaldsstrøm.
NIMA ultralydsafgasningssystemer til smeltet glas: muliggør industriel skala
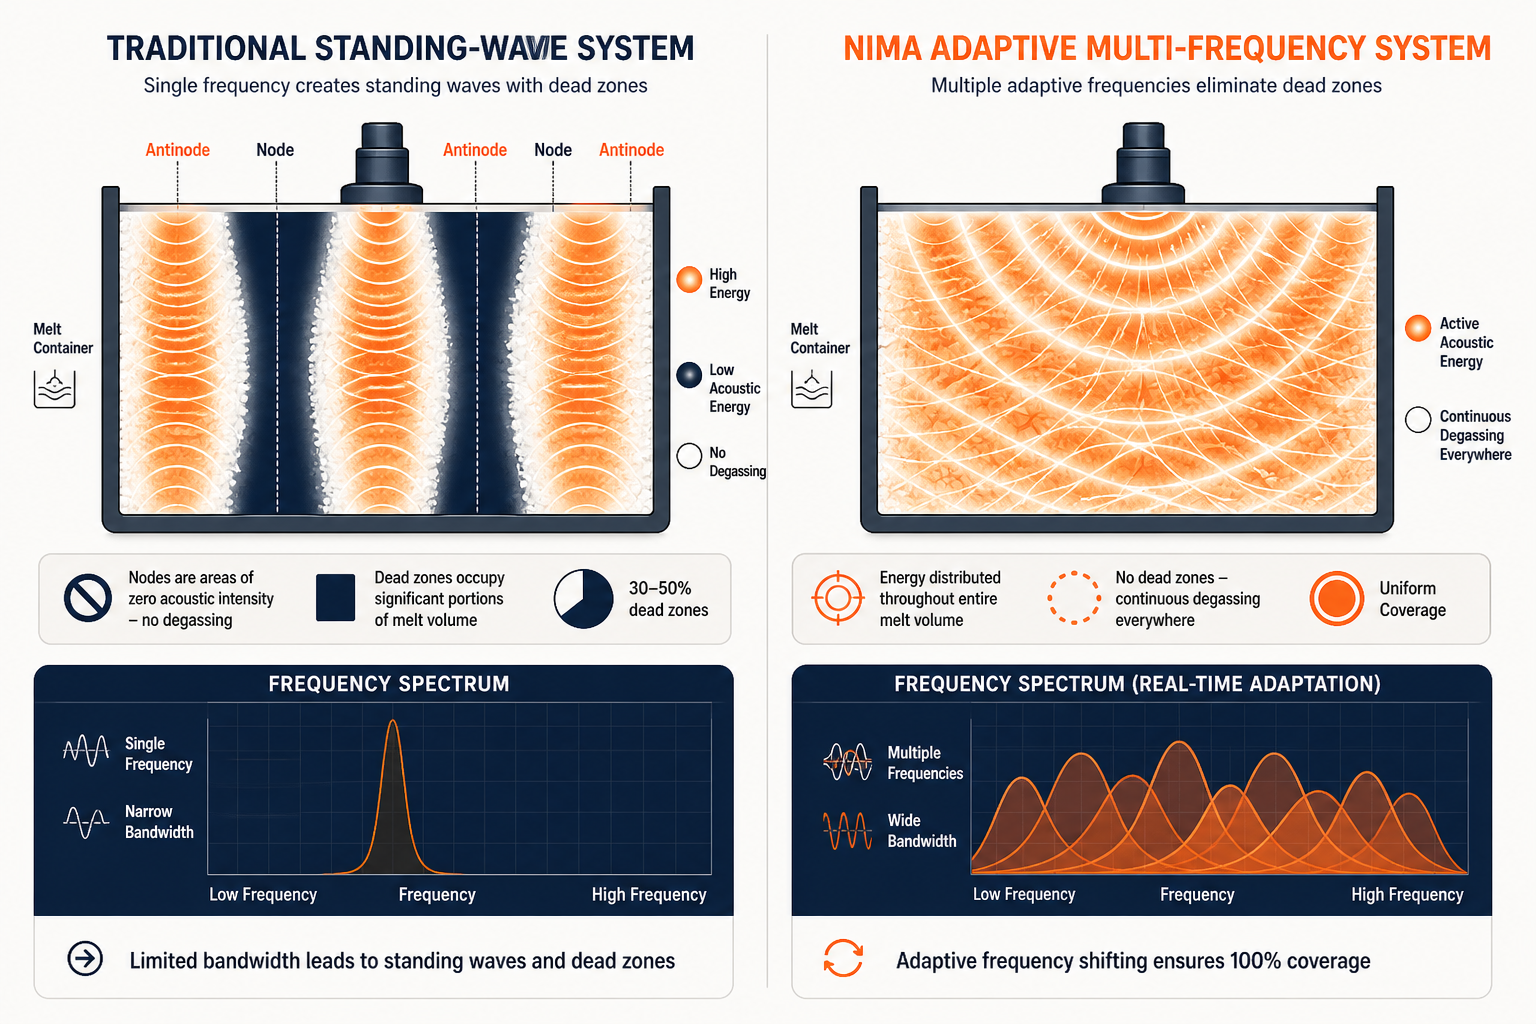
Her mødes teori og praksis. Laboratorie-skala ultralydsbehandling (1–10 kg testbatches) har været bevist i årtier. Industriel skala - 500 kg til 1+ ton smelteovne til glas - er hvor de fleste ultralydssystemer fejler, og det er her Sialon Ceramics’ NIMA (No-standing-wave Intelligent Multi-frequency Architecture) teknologi, udviklet i partnerskab med Aktive Arc Ultrasonics som systemintegrationspartner, har leveret et gennembrud.
NIMA-generatorarkitekturen
Stående bølge-problem: Traditionelle ultralydsgeneratorer (selv ved 25 kHz, standarden for afgasning af smeltet metal) skaber stående bølgeresonanser i store volumener - zoner med høj amplitude adskilt af noder med næsten nul amplitude. Lommer af smelte i noderne får lidt eller ingen akustisk energi; lommer i antinoderne kan opleve overbehandling og boblesammenvoksning (hvilket modvirker formålet). For en 500 kg ovn kan døde zoner optage 30–50% af volumenet, hvilket drastisk reducerer den samlede effektivitet.
Specifikationer:
- Effekt: 1–5 kW (konfigurerbar efter smeltevolumen)
- Driftsfrekvens: 20–30 kHz (adaptiv multifrekvens)
- Køling: Luftkølede eller vandkølede piezoelektriske transducere
- Kontrolgrænseflade: Programmerbar logisk styring (PLC) med realtidsdetektering af stående bølger og frekvensmodulation
Proprietære keramiske sonotroder
Sonotroden (transducerens spids, der kobler akustisk energi ind i det smeltede glas) er den komponent, der gør eller bryder processen. Smeltet glas ved 1.200–1.450°C er kemisk aggressivt og termisk brutalt. Traditionelle grafit-sonotroder oxiderer og nedbrydes. Wolfram og molybdæn er sprøde og tilbøjelige til at revne under termisk chok. Titan diffunderer ind i glasset og forurener det.
Sialon Ceramics’ løsning: Internt udviklede keramiske sonotroder, der kombinerer sialon (siliciumaluminiumoxynitrid) og proprietære dopanter. Egenskaber:
- Ikke-fugtende: Smeltet glas klæber ikke til keramikoverfladen; ingen opbygning eller skorpedannelse, der dæmper akustisk transmission.
- Ekstrem termisk holdbarhed: Modstår gentagne 1.200–1.450°C-cyklusser uden at revne. Brudsejhed er 2–3× højere end grafit-alternativer.
- Høj Youngs modul: Akustisk impedanstilpasning maksimerer energioverførslen til smelten. Lavere akustiske tab end grafit.
- Dokumenteret levetid: Industrielle installationer viser 5+ års kontinuerlig drift, før erosion kræver udskiftning. Grafit-sonotroder holder typisk 6–12 måneder.
Dokumenteret resultater i stor skala
Sialon Ceramics har implementeret NIMA-systemer ved industrielle glasovne, der behandler op til 400 kg pr. cyklus-den største dokumenterede industrielle ultralydsafgasningsinstallation. Uafhængig peer-reviewed evaluering (Springer, 2026) bekræftede:
- Afgasningseffektivitet: 20% hurtigere end roterende/kemiske metoder
- Porøsitetsreduktion: 75–85% af opløste gasser fjernet;
- Oxidindeslutninger: 6-dobbelt reduktion sammenlignet med basislinje, 2-dobbelt sammenlignet med kemisk fining alene
- Mekaniske egenskaber: Flydespænding +210 MPa, trækstyrke +303 MPa, forlængelse +6% (målt på støbte testprøver)
For glasovne gælder samme fysik: hydrogen- og iltopløsningshastigheder, kavitationsbobledynamik og akustisk strømning fungerer identisk i smeltet glas som i smeltet aluminium. Tidlige implementeringer hos specialglasproducenter (borosilikatlaboratorier, optisk floatglas) rapporterer lignende effektivitetsgevinster og kvalitetsforbedringer.
Afvejningen: hvornår kemisk fining stadig giver mening
Ultralydsafgasning er ikke en universel løsning – ingen teknologi er det. Kemisk fining er stadig det rigtige valg, hvis:
- Din ovn er lille (<50 kg partier), og kapitaludstyrsomkostningerne opvejer energibesparelserne.
- Din sammensætning er meget enkel (standard sodakalk-beholderglas), hvor 50–80 ppm restporøsitet er acceptabel.
- Din facilitet har ingen ekstern strømforsyningsinfrastruktur til et 1–5 kW ultralydsystem (selvom dette er sjældent på udviklede markeder).
For alt andet - optisk glas, borosilikat laboratorieudstyr, specialkompositioner, enhver applikation, hvor porøsitetsrelaterede defekter i øjeblikket plager dine kassationsrater - har ultralydsafgasning krydset tærsklen fra “rart at have” til “svært at retfærdiggøre ikke at gøre.”
Getting Started With Ultrasonic Degassing of Molten Glass: what to evaluate
Hvis du overvejer ultralydsafgasning til din ovn:
- Etabler din nuværende porøsitet som baseline. Mål indholdet af opløst gas i din smelte (vakuumekstraktion, densitetsindekstest eller optisk tåge, hvis du sigter mod optiske applikationer). Fastlæg nuværende fejlprocenter og kassation, der kan tilskrives porøsitet.
- Kontakt Sialon Ceramics for et pilotforsøg. De tilbyder gratis webinarer og teknisk konsultation for at vurdere din specifikke sammensætning og ovnvolumen. Et 1–2 ugers forsøg på en ikke-kritisk kampagne giver dig reelle data - dine porøsitetstal, din defektreduktion, din energipåvirkning.
- Modellér det finansielle afkast. Medregn energibesparelser (15–30%), reduceret spild (forbedret fejlrate), øget gennemløb (hurtigere afgasningscyklusser) og udstyrsomkostninger. De fleste mellemstore producenter ser tilbagebetalingstid på 18–36 måneder.
- Planlæg sonotrode-integration. NIMA-systemer monteres direkte i eksisterende ovnporte eller adgangspunkter. Installation er ligetil (et par dages nedetid), og den keramiske sonotrode kræver minimal vedligeholdelse sammenlignet med grafit eller roterende udstyr.
Prøv Sialon-keramik – start din afgasningspilot
Sialon Ceramics har brugt to årtier på at perfektionere ultralydsbehandling af smeltet glas. Deres NIMA industrielle generatorer og proprietære keramiske sonotroder har bevist overlegen afgasningseffektivitet, energibesparelser og optisk kvalitet i den skala, hvor det betyder noget - 500+ kg ovne, der behandler krævende sammensætninger. Hvis du kæmper med porøsitetsdrevne defekter, energiomkostninger ved traditionel klaring eller overholdelsespres på kemiske tilsætningsstoffer, har de løst problemet. Besøg deres hjemmeside, deltag i et webinar, og anmod om en teknisk evaluering til din specifikke anvendelse.
Frequently Asked Questions
Vil ultralydsbehandling beskadige mine glasovns ildfaste materialer?
Nej. Ultrasonisk energi er ren akustisk vibration, ikke termisk. Sonotroden vibrerer ved 25 kHz ved smeltetemperatur - ingen ekstern opvarmning. Sialon Ceramics’ NIMA-systemer fungerer sikkert inden for standard ovntermiske regimer.
Kan jeg eftermontere et ultralydsystem i en eksisterende ovn?
Ja. NIMA-generatorer monteres i standard adgangsporte i ovnen. Installation kræver typisk 2–3 dages nedetid. Ingen redesign af ovnen er nødvendig, hvilket gør eftermontering enkel for eksisterende faciliteter.
Virker ultralydsafgasning på alle glassammensætninger?
Effektivt, ja. Kavitationsfysik - boblenukleation, akustisk strømning, kollapsjets - er uafhængig af sammensætningen. Sodakalk, borosilikat, kvartsglas og specialglas med bly reagerer alle forudsigeligt. Ekstremt højviskose sammensætninger forringer effektiviteten en smule, men forbliver behandlingsbare.
How often do ceramic sonotrodes need replacement?
Sialon-keramik holder typisk 5+ år i kontinuerlig industriel drift (8.000+ driftstimer) – 5–10× længere end grafit-alternativer. Udskiftning er en simpel bolt-udskiftning, der ikke kræver specialværktøj.
Hvad er det typiske elektriske effektbehov for NIMA-systemer?
NIMA-generatorer kører på standard trefaset industriel strøm ved 1–5 kW (konfigurerbar efter smeltevolumen). Luftkølede versioner kræver omgivende ventilation; vandkølede versioner kræver kølevandsinfrastruktur, men er mere kompakte.