


Ultraschall-Entgasung von Glasschmelzen bietet eine effiziente Alternative zu herkömmlichen chemischen Läuterungsverfahren zur Entfernung gelöster Gase und zur Reduzierung der Porosität. Während die Läuterung mit SO₂ und As₂O₃ Rückstände hinterlassen kann, zusätzliche Energie erfordert und zunehmend regulatorischen Herausforderungen gegenübersteht, entfernt Ultraschallkavitation Gase ohne chemische Zusätze. Die NIMA-Ultraschallgeneratoren von Sialon Ceramics verwenden Hochtemperatur-Keramiksonotroden, um kontrollierte akustische Energie in die Glasschmelze einzubringen, wodurch die Entgasungseffizienz verbessert, Einschlüsse reduziert und der Energieverbrauch gesenkt wird.
8. August 2026 · 12 Min. Lesezeit

TL;DR
Gelöste Gase—insbesondere Sauerstoff, Wasserstoff und Feuchtigkeit—sind stille Killer der Glasqualität. Sie erzeugen unsichtbare Porosität, die optische Klarheit, mechanische Festigkeit und thermische Stabilität schwächt. Traditionelle chemische Läuterungsmittel wie SO₂ und As₂O₃ entfernen die meisten Blasen, stoßen jedoch an erhebliche Grenzen. SO₂ erzeugt problematische Sulfate, As₂O₃ ist gemäß der REACH-Verordnung eingeschränkt, und steigende Energiekosten machen die chemische Läuterung zunehmend teurer.
Ultraschallkavitation geht die Entgasung anders an. Akustische Blasen keimen mit einer Billion pro Kubikmeter und implodieren mit Jets, die hartnäckige Poren aufbrechen. Akustische Strömung beschleunigt dann den Gasaustritt ohne chemische Zusätze oder längere Erhitzung. Das Ergebnis ist 20% schnellere Entgasung, 6-fach geringere Oxideinschlüsse, 15–30% Energieeinsparung und null chemische Rückstände.
Sialon Ceramics’ NIMA-Industrie-Ultraschallgeneratoren—entwickelt in Partnerschaft mit Aktive Arc Ultrasonics, Spezialisten für die Konstruktion von Hochleistungs-Ultraschallsystemen—sind mit proprietären Hochtemperatur-Keramik-Sonotroden ausgestattet. Die Technologie hat sich im industriellen Maßstab bei optischem Glas, hochreinem Borosilikatglas, Spezial-Floatglas und anspruchsvollen Zusammensetzungen bewährt, bei denen herkömmliche Läuterung Qualität vermissen lässt.
Warum Ultraschall-Entgasung von geschmolzenem Glas benötigt wird
In dem Moment, in dem geschmolzenes Glas entsteht, fängt es gelösten Sauerstoff, Wasserstoff und Feuchtigkeit ein – Gase, die aus den Rohstoffen selbst, aus atmosphärischer Feuchtigkeit, die von den Gemengebestandteilen absorbiert wird, und aus Verbrennungsnebenprodukten im Schmelzofen eindiffundieren. Jeder Prozentpunkt gelösten Gases wird zu Poren, sobald das Glas abkühlt. Eine einzelne Blase ist mit bloßem Auge unsichtbar, aber Milliarden mikroskopischer Hohlräume streuen Licht, schwächen die Zugfestigkeit, erzeugen Keimstellen für Thermoschockversagen und lösen Entglasung an Korngrenzen aus. Für optische Anwendungen – Präzisionslinsen, wissenschaftliche Glasgeräte und Substrate für Displays – tötet selbst leichte Porosität die Transmission und die Gleichmäßigkeit des Brechungsindex. Bei Behälterglas beschleunigt Porosität die Spannungskonzentration und den Bruch unter Last. Borosilikat-Laborglaswaren stellen ein weiteres Problem dar: Eingeschlossene Gase dehnen sich anders aus als die umgebende Matrix und erzeugen innere Spannungen, die die thermische Ermüdung beschleunigen.
Die Norm 1960 der International Commission on Glass (ICG) definiert eine akzeptable Porosität bei
Das chemische Läutern ist der historische Notbehelf und hat über Jahrzehnte hinweg recht gut funktioniert. Doch da Umweltauflagen strenger werden, Energiekosten steigen und die Toleranzfenster bei modernen Glasformulierungen enger werden, werden die Lücken des chemischen Läuterns immer schwerer zu ignorieren.
Die Grenzen des traditionellen chemischen Läuterns: SO₂, As₂O₃ und warum es an seine Grenzen stößt
Wie chemische Läuterung funktioniert (die Theorie)
Wenn Sie ein Läuterungsmittel hinzufügen – klassischerweise Natriumsulfat (das beim Erhitzen SO₂-Gas freisetzt) oder Arsenoxid (As₂O₃) – zersetzen sich diese Verbindungen im geschmolzenen Glas und setzen ein inertes Gas frei (SO₂ bzw. O₂). Die Gasblasen steigen auf und ziehen dabei gelöste Gase über Diffusionsgradienten mit sich, wodurch die Porosität an die Oberfläche transportiert wird, wo sie entweicht. In der Theorie einfach und elegant. In der Praxis von Kompromissen geplagt.
Schwefeldioxid-Läuterung (SO₂): das anhaltende Rückstandsproblem
SO₂-Fining ist der gängigste und günstigste Ansatz. Hier ist, warum er zunehmend problematisch ist:
Nachwirkungen von Sulfat: SO₂-Gas, das nicht vollständig entweicht, wandelt sich in den kühleren Zonen des Schmelzofens und des Arbeitsbeckens, wo die Löslichkeit abnimmt, wieder in Sulfat-Ionen (SO₄²⁻) um. Diese Sulfate verbleiben im Glas – oder schlimmer noch, sie fallen als unerwünschte kristalline Einschlüsse aus (Bariumsulfat, Calciumsulfat, je nach Zusammensetzung). Feines Glasgeschirr zeigt oft sichtbare Schlieren durch Sulfatsegregation.
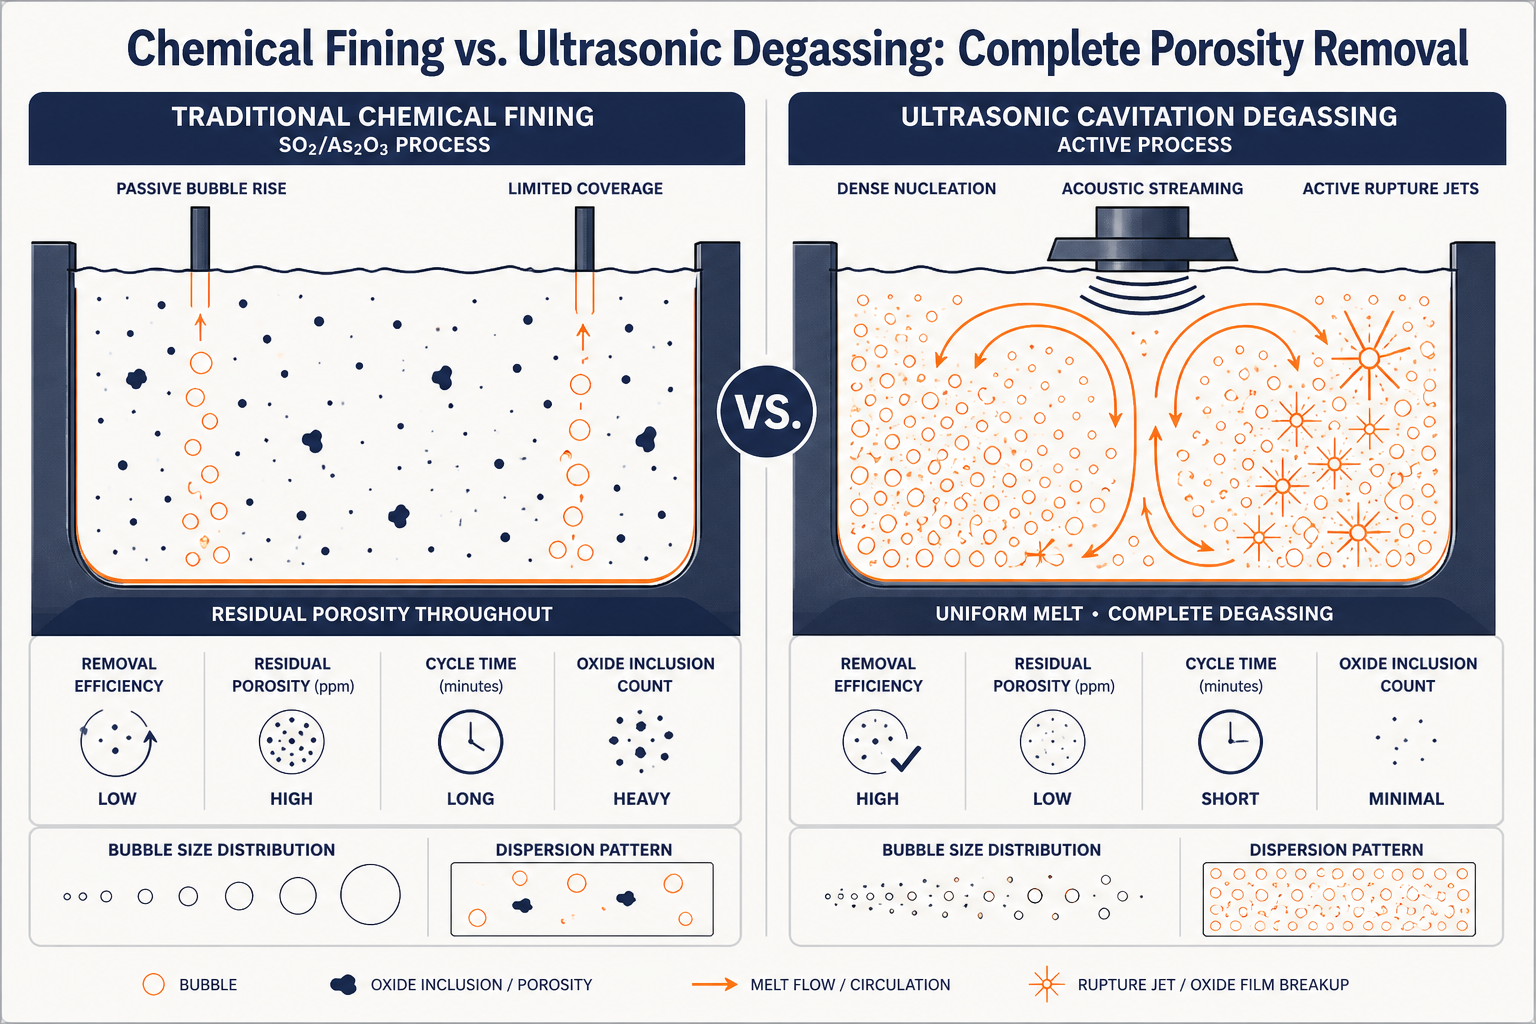
Unvollständige Läuterung: Nicht alle gelösten Gase steigen mit den Läuterblasen auf. Wenn die SO₂-Blasen nahe der Oberseite des Tanks abkühlen, ziehen sie sich zusammen, und einige erfassen nur die am schnellsten diffundierenden Gase (Wasserstoff entweicht leicht, aber Sauerstoff und Feuchtigkeit bleiben zurück). Restporosität – oft 50–100 ppm – bleibt selbst bei aggressiven Läuterplänen bestehen.
Energiekosten: Traditionelles Läutern erfordert erhöhte Temperaturen (Anhebung des Ofen-Sollwerts um 20–40°C), um die Gasfreisetzungsraten zu maximieren und vorzeitige Erstarrung zu verhindern. Ein Glasofen, der 1.200 Stunden jährlich bei 10% höherer Temperatur läuft, verursacht zusätzliche 100+ kWh pro Tag an Brennstoffkosten – grob €3.000–5.000 jährlich pro Ofen – nur damit das Läutermittel effizient arbeitet. (Schätzungen basierend auf typischen europäischen Energiepreisen von €0,08–0,12 pro kWh.)
Umwelt- & Compliance-Gegenwind: SO₂ ist ein anerkannter Luftschadstoff. Wenn Läutergase in die Atmosphäre abgelassen werden (anstatt erfasst und recycelt zu werden), steigt die behördliche Kontrolle. Die EU-Richtlinie über Luftqualität (2008/50/EG) verschärft die SO₂-Grenzwerte in Emissionen. Selbst recyceltes SO₂ erfordert sorgfältige Handhabung und Überwachung.
Arsenoxid (As₂O₃): Auslaufphase
As₂O₃ ist hochwirksam – es erzeugt Sauerstoffgas, das inert ist und nicht mit der Glasmatrix reagiert, was zu saubereren Ergebnissen führt als SO₂. Aber:
REACH-Beschränkung: As₂O₃ wird im EU- REACH-Rahmenwerk (Registration, Evaluation, Authorisation and Restriction of Chemicals) als Karzinogen der Kategorie 1 eingestuft. Seit 2022 ist seine Verwendung beim Glasläutern in der EU stark eingeschränkt und wird in vielen Rechtsgebieten auslaufen. Viele EU-Hersteller haben As₂O₃ bereits abgeschafft; Nicht-EU-Lieferanten, die es weiterhin verwenden, sehen sich wachsenden Exportbarrieren gegenüber.
Kostensteigerung: Selbst dort, wo es noch erlaubt ist, haben sich die Preise für As₂O₃ in fünf Jahren verdreifacht, bedingt durch regulatorische Konsolidierung und Unsicherheiten in der Lieferkette.
Handhabungsrisiko: Auf der Fertigungsseite stellen As₂O₃-Staub und -Dämpfe ein Gesundheitsrisiko am Arbeitsplatz dar. Zusätzliche Einhausungen, persönliche Schutzausrüstung (PSA) und Abfallbehandlungsprotokolle erhöhen die betriebliche Komplexität und die Kosten.
Die häufige Schwachstelle: Mikroporosität bleibt bestehen
Selbst mit optimalen SO₂- oder As₂O₃-Zeitplänen, sorgfältigem Temperaturmanagement und ausreichender Verweilzeit enthält Glas, das den Ofen verlässt, routinemäßig 30–80 ppm Restporosität, die die chemische Läuterung einfach nicht beheben kann. Warum? Weil chemische Läuterblasen passiv aufsteigen – sie zerreißen nicht aktiv vorhandene Poren oder verdrängen hartnäckige Gaseinschlüsse, die in langsam bewegten Bereichen der Schmelze gefangen sind. Eine Blase, die mit 5–10 cm/s nach oben driftet, passiert Tausende von Mikrohohlräumen, ohne sie jemals zu berühren.
Wie die Ultraschall-Entgasung von Glasschmelzen funktioniert: die Physik hinter der Methode
Ultraschall-Entgasung dreht das Problem um. Anstatt darauf zu warten, dass passive Blasen aufsteigen, führen Ultraschallwandler akustische Energie direkt in die Schmelze ein – 30-kHz-Vibrationen, die eine Kaskade aus heftiger Blasenkeimbildung, Kollaps und Gasfreisetzung innerhalb weniger Minuten auslösen.
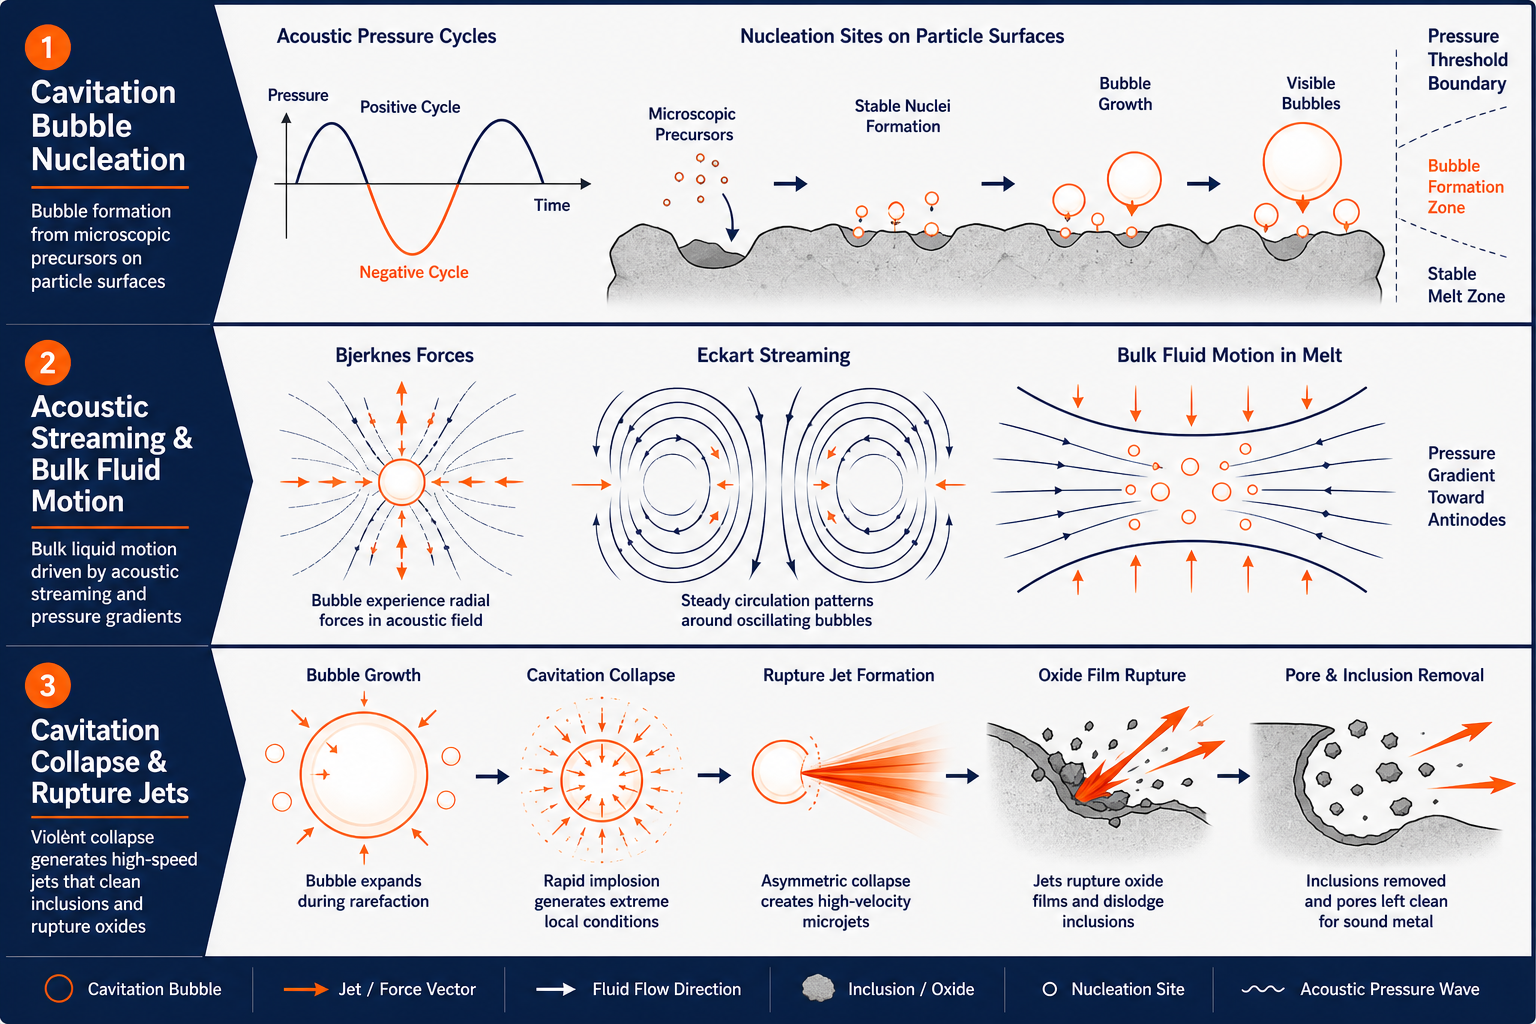
Drei Mechanismen wirken zusammen
1. Kavitationsblasenkeimbildung – Bei Ultraschallfrequenzen wechselt der Schalldruck milliardenfach pro Sekunde. In der Unterdruckhälfte jedes Zyklus entweichen gelöste Gase aus der Lösung und bilden Blasen um mikroskopische Keimbildungsstellen (suspendierte Partikel, Grenzflächenunregelmäßigkeiten, Mikrorauigkeit der Sonotrode). Das Ergebnis: Innerhalb von Sekunden entstehen eine Billion Kavitationsblasen pro Kubikzentimeter. Diese Blasendichte erzeugt eine enorme Grenzfläche – die gesamte für den Gasaustausch verfügbare Oberfläche explodiert im Vergleich zu einer Handvoll langsam aufsteigender chemischer Läuterblasen. Gelöster Sauerstoff, Wasserstoff und Feuchtigkeit diffundieren in diese Blasen und werden schnell entfernt.
2. Akustische Strömung – Das oszillierende Blasenfeld selbst erzeugt eine Volumenströmung (Eckart-Strömung), eine sanfte, aber anhaltende Zirkulation, die stagnierende Zonen in der Schmelze aufbricht. In langsam bewegten Bereichen eingeschlossene Gase werden zu den aufsteigenden Blasenwolken transportiert, was ihre Entfernung drastisch beschleunigt. Im Gegensatz zu mechanischem Rühren (das Oxidation und Einschlussaufnahme riskiert) ist die akustische Strömung rein akustisch – keine Metallpaddel, kein Graphitrotor-Verschleiß, kein mechanischer Abrieb.
3. Kavitationskollaps-Jets – Wenn Kavitationsblasen am Ende jedes akustischen Zyklus implodieren, emittieren sie winzige Hochgeschwindigkeitsjets (bis zu 100 m/s). Diese Jets durchbrechen schützende Oxidschichten um hartnäckige Poren und lösen eingeschlossene Feststoffe. Wenn eine Porositätstasche teilweise durch eine Oxidschicht versiegelt oder von feuerfestem Material umgeben ist, kann ein Kavitationsjet diese Barriere durchbrechen und das eingeschlossene Gas in die offene Schmelze freisetzen, wo es frei aufsteigen kann. Dieser aktive Mechanismus erklärt, warum Ultraschallentgasung im Vergleich zur reinen chemischen Läuterung eine 6-fach geringere Oxideinschlussrate erreicht – es werden nicht nur gelöste Gase entfernt, sondern auch bestehende Poren aktiv aufgebrochen und ausgetrieben.
Das Ergebnis: schnelleres, saubereres Entgasen
Ein typischer Ultraschall-Entgasungszyklus dauert 3–4 Minuten bei 25 kHz, verglichen mit 10–15 Minuten für die SO₂-Läuterung. Der 20%ige Effizienzgewinn ergibt sich aus der Kombination von hoher Blasendichte (Beschleunigung der Diffusion), akustischer Strömung (Beseitigung von Totzonen) und aktiver Aufbrechung (Austreibung hartnäckiger Poren).
Messungen nach der Behandlung zeigen wie in unabhängiger metallurgischer Forschung von 2026 berichtet:
- Reduktion gelöster Gase: 75–85% (gegenüber 50–65% beim chemischen Läutern)
- Oxidische Einschlüsse: 6-fach geringer als bei unbehandeltem Glas
- Restporosität: <20 ppm selbst bei anspruchsvollen Zusammensetzungen
Energieeinsparungen durch Ultraschall-Glasentgasung
Da die Ultraschallentgasung grundsätzlich schneller ist und keine längere erhöhte Temperatur erfordert, sinkt der Energieverbrauch des Ofens messbar.
Basislinie: Ein 10-kW-Schmelzofen, der 1.200 Stunden pro Jahr bei einer Basistemperatur von 1.250°C läuft, verbraucht etwa 12.000 kWh pro Jahr.
Mit chemischer Läuterung: Eine Temperaturerhöhung von +30°C und verlängerte Läuterungszyklen (10–15 min pro Charge) erhöhen den jährlichen Energieverbrauch um etwa 10–12% – ungefähr 1.200 kWh, was auf europäischen Energiemärkten etwa €96–144 pro Jahr entspricht.
Mit Ultraschall-Entgasung:
- Keine Temperaturerhöhung erforderlich (Ultraschallbehandlung funktioniert bei normaler Schmelztemperatur)
- 3–4-minütige Zyklen bedeuten einen schnelleren Durchsatz
- Gesamte Energieeinsparung: 15–30% im Vergleich zu chemischen Läuterungsverfahren
Für einen mittelgroßen Glashersteller mit mehreren Öfen bedeutet dies jährlich 5.000–15.000 € an vermiedenen Energiekosten, plus den sekundären Vorteil reduzierter Umweltemissionen aus dem Ofenschornstein.
Qualitätsverbesserungen: optische Klarheit, mechanische Festigkeit und thermische Stabilität
Optische Transparenz
Residual micro-porosity scatters light. Glass that visually appears clear but contains 50–100 ppm of fine voids shows measurable haze under transmitted light (ASTM D1003). Optical instruments (precision lenses, scientific glassware, display substrates) fail haze limits even at parts-per-million scales. Ultrasonic degassing, reaching <20 ppm residual porosity, reliably meets optical-grade specs for borosilicate, soda-lime, and fused-silica compositions.
Mechanische Festigkeit
Porosität verringert die Bruchzähigkeit. Eine Pore wirkt als Spannungskonzentrationspunkt – die Dehnung lokalisiert sich um den Hohlraum, und die Rissinitiierung wird unter thermischer oder mechanischer Belastung unvermeidlich. Borosilikat-Laborglaswaren zum Beispiel müssen Thermoschock überstehen (Erhitzen vom Gefrierschrank auf den Herd). Ein Glasstück mit 100 ppm Porosität versagt bei thermischer Wechselbelastung bei ΔT ~80°C; dieselbe Zusammensetzung mit eine 2–3× Verbesserung der Thermoschockbeständigkeit nach Ultraschallentgasung.
Haltbarkeit von Behälterglas
Floatglas und Behälterglas profitieren ebenfalls. Flaschen und Gläser mit geringerer Porosität zeigen eine reduzierte Kratzerausbreitung, höhere Innendruckwerte (für kohlensäurehaltige Getränke) und eine längere Haltbarkeit bei thermischen Wechselbelastungen (Lagerschwankungen von -10°C bis +50°C). Hersteller berichten von um 15–25% reduzierten Fehlerraten beim Wechsel der Entgasungsmethoden.
Umwelt- und regulatorische Vorteile
Null chemische Zusätze
Ultraschallentgasung erfordert keine Läuterungsmittel – keine SO₂-Erzeugung, keine As₂O₃-Handhabung, keine Sulfatrückstände. Die Schmelze wird rein akustisch behandelt. Dies vereinfacht die Chargenchemie, reduziert den Compliance-Aufwand und umgeht künftige regulatorische Verschärfungen bei chemischen Läuterungsmitteln.
Emissionsreduzierung
Traditionelles chemisches Läutern setzt Gase in die Ofenatmosphäre frei (selbst bei guter Absaugung entweicht etwas SO₂). Ultraschallentgasung erfolgt intern in der Schmelze – die akustische Energie wird absorbiert; es gibt keine externen Emissionen. Die EU-Emissionsüberwachung für Glasfabriken wird einfacher.
Abfallreduzierung
Chemisches Läutern hinterlässt oft unerwünschte Rückstände (Sulfate, Oxidausfällungen), die als Abfall entsorgt oder als Verunreinigungen im Glas akzeptiert werden müssen. Ultraschallentgasung hinterlässt nur das Glas selbst – kein sekundärer Abfallstrom.
NIMA-Ultraschallentgasungssysteme für Glasschmelzen: Ermöglichung des industriellen Maßstabs
Hier trifft Theorie auf Praxis. Die Ultraschallbehandlung im Labormaßstab (1–10 kg Testchargen) ist seit Jahrzehnten bewiesen. Im industriellen Maßstab – 500 kg bis 1+ Tonne Glasschmelzöfen – scheitern die meisten Ultraschallsysteme, und genau hier hat die NIMA-Technologie (No-standing-wave Intelligent Multi-frequency Architecture) von Sialon Ceramics, entwickelt in Partnerschaft mit Aktive Arc Ultrasonics als Systemintegrationspartner, einen Durchbruch erzielt.
Die NIMA-Generatorarchitektur
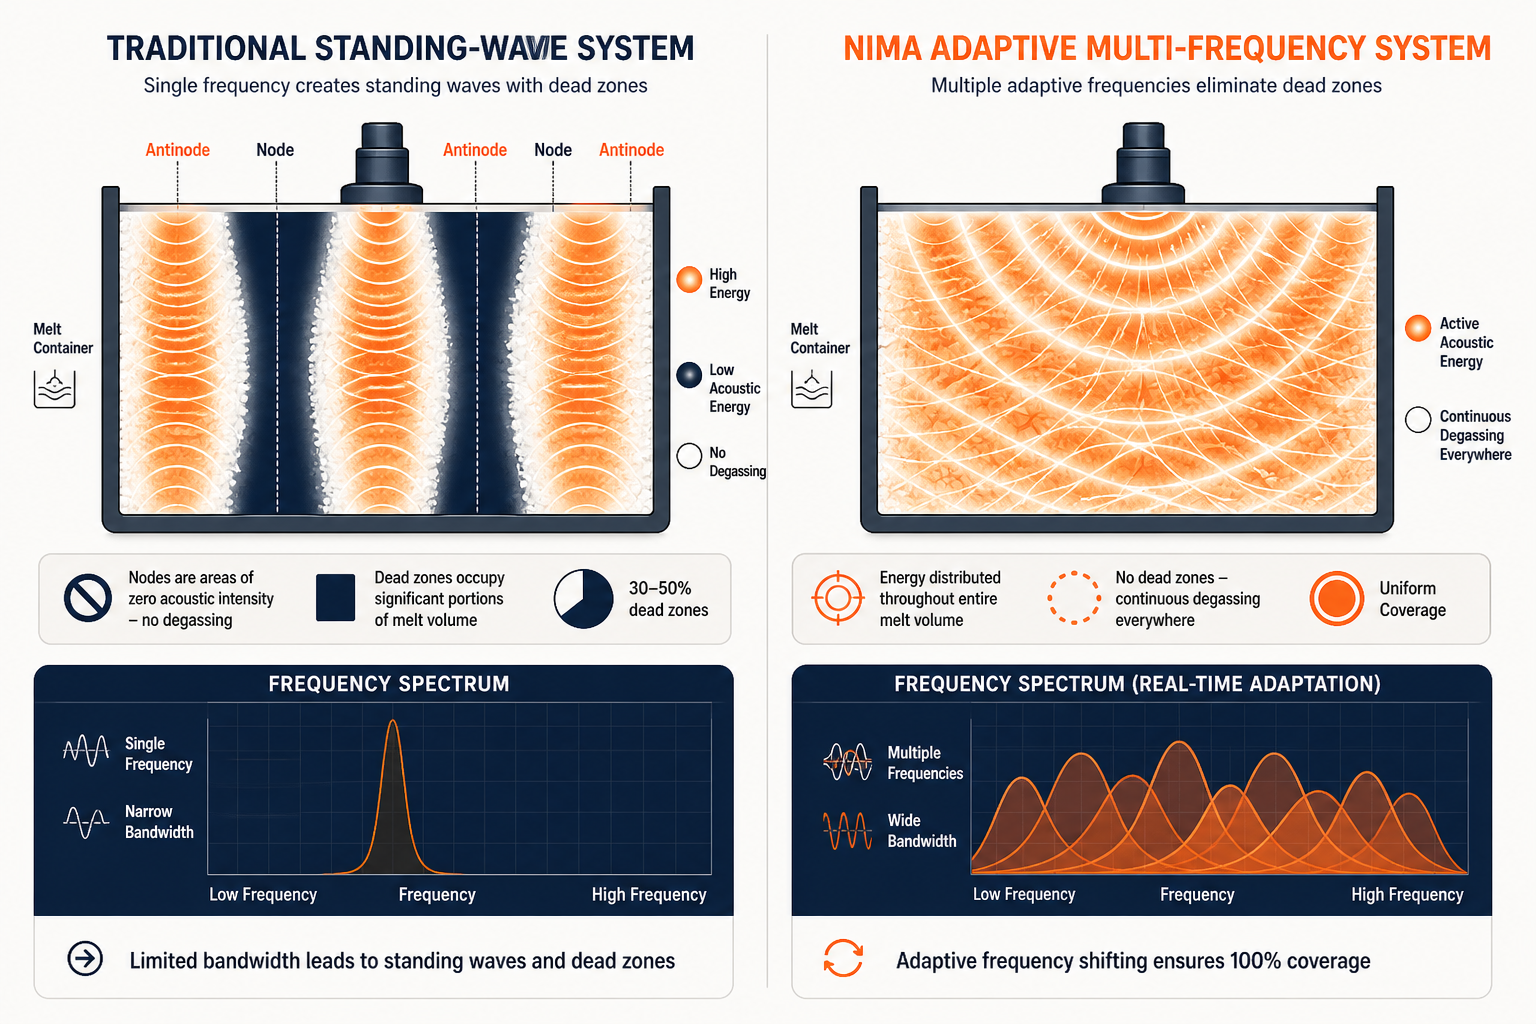
Problem der stehenden Wellen: Herkömmliche Ultraschallgeneratoren (selbst bei 25 kHz, dem Standard für die Entgasung von Metallschmelzen) erzeugen in großen Volumina Resonanzen stehender Wellen – Zonen hoher Amplitude, getrennt durch Knotenpunkte mit nahezu Null-Amplitude. Schmelzbereiche in den Knoten erhalten wenig bis keine akustische Energie; Bereiche in den Schwingungsbäuchen können überbehandelt werden und Blasenkoaleszenz erfahren (was dem Zweck zuwiderläuft). Bei einem 500-kg-Ofen können tote Zonen 30–50 % des Volumens einnehmen und die Gesamteffizienz erheblich beeinträchtigen.
NIMA-Lösung: Sialon Ceramics’ 20 Jahre Forschung und Entwicklung in Ultraschallsystemen führten zu adaptiver, multifrequenter Generatorsoftware, die Resonanzmuster in Echtzeit erkennt und die Frequenz verschiebt, um stehende Wellen zu vermeiden. Der zum Patent angemeldete “No-Standing-Waves”-Algorithmus passt die Betriebsfrequenz über ein Band (typischerweise 20–30 kHz) mehrmals pro Sekunde an und gewährleistet so eine gleichmäßige Verteilung der akustischen Energie in der Schmelze. Das Ergebnis: gleichmäßige Kavitationsdichte über das gesamte Volumen, gleichmäßige Entgasung und reproduzierbare Ergebnisse Charge für Charge.
Technische Daten:
- Leistung: 1–5 kW (konfigurierbar für Schmelzvolumen)
- Betriebsfrequenz: 20–30 kHz (adaptive Multifrequenz)
- Kühlung: Luftgekühlte oder wassergekühlte piezoelektrische Wandler
- Steuerungsschnittstelle: Speicherprogrammierbare Steuerung (SPS) mit Echtzeit-Stehwellenerkennung und Frequenzmodulation
Proprietäre keramische Sonotroden
Die Sonotrode (die Spitze des Wandlers, die akustische Energie in das geschmolzene Glas einkoppelt) ist das entscheidende Bauteil. Geschmolzenes Glas bei 1.200–1.450°C ist chemisch aggressiv und thermisch extrem belastend. Herkömmliche Graphit-Sonotroden oxidieren und zersetzen sich. Wolfram und Molybdän sind spröde und neigen unter thermischem Schock zu Brüchen. Titan diffundiert in das Glas und verunreinigt es.
Lösung von Sialon Ceramics: Eigenentwickelte keramische Sonotroden, die Sialon (Silizium-Aluminium-Oxynitrid) und proprietäre Dotierstoffe kombinieren. Eigenschaften:
- Nicht benetzend: Glasschmelze haftet nicht an der Keramikoberfläche; kein Aufbau oder Verkrusten, das die akustische Übertragung dämpft.
- Extreme thermische Haltbarkeit: Hält wiederholten Zyklen von 1.200–1.450°C ohne Rissbildung stand. Die Bruchzähigkeit ist 2–3× höher als bei Graphitalternativen.
- Hoher Elastizitätsmodul: Akustische Impedanzanpassung maximiert die Energieübertragung in die Schmelze. Geringere akustische Verluste als bei Graphit.
- Nachgewiesene Lebensdauer: Industrielle Einsätze zeigen 5+ Jahre Dauerbetrieb, bevor Erosion einen Austausch erfordert. Graphit-Sonotroden halten typischerweise 6–12 Monate.
Nachweisliche Erfolgsbilanz im großen Maßstab
Sialon Ceramics hat NIMA-Systeme an industriellen Glasschmelzöfen mit einer Behandlungskapazität von bis zu 400 kg pro Zyklus eingesetzt – die größte dokumentierte industrielle Ultraschallentgasungsanlage. Eine unabhängige Peer-Review-Bewertung (Springer, 2026) bestätigte:
- Entgasungseffizienz: 20% schneller als rotierende/chemische Verfahren
- Porositätsreduzierung: 75–85% der gelösten Gase entfernt;
- Oxideinschlüsse: 6-fache Reduktion gegenüber der Ausgangsbasis, 2-fache Reduktion gegenüber alleiniger chemischer Läuterung
- Mechanische Eigenschaften: Streckgrenze +210 MPa, Zugfestigkeit +303 MPa, Dehnung +6% (gemessen an gegossenen Testproben)
Für Glasöfen gilt dieselbe Physik: Die Lösungsraten von Wasserstoff und Sauerstoff, die Dynamik von Kavitationsblasen und die akustische Strömung wirken in geschmolzenem Glas genauso wie in geschmolzenem Aluminium. Erste Einsätze bei Spezialglasherstellern (Borosilikat-Labore, optisches Floatglas) berichten von ähnlichen Effizienzsteigerungen und Qualitätsverbesserungen.
Der Kompromiss: Wann chemisches Läutern weiterhin sinnvoll ist
Ultraschallentgasung ist nicht für alle Fälle geeignet – das ist keine Technologie. Chemisches Läutern bleibt die richtige Wahl, wenn:
- Ihr Ofen ist klein (<50-kg-Chargen) und die Kapitalkosten für die Ausrüstung überwiegen die Energieeinsparungen.
- Ihre Zusammensetzung ist sehr einfach (Standard-Natronkalk-Behälterglas), bei der eine Restporosität von 50–80 ppm akzeptabel ist.
- Ihre Anlage verfügt über keine externe Stromversorgungsinfrastruktur für ein 1–5-kW-Ultraschallsystem (obwohl dies in entwickelten Märkten selten ist).
Für alles andere – optisches Glas, Borosilikat-Laborglas, Spezialzusammensetzungen, jede Anwendung, bei der derzeit porositätsbedingte Defekte Ihre Ausschussraten plagen – hat die Ultraschallentgasung die Schwelle von „schön zu haben“ zu „schwer zu rechtfertigen, es nicht zu tun“ überschritten
Getting Started With Ultrasonic Degassing of Molten Glass: what to evaluate
Wenn Sie Ultraschall-Entgasung für Ihren Ofen in Betracht ziehen:
- Ermitteln Sie Ihre aktuelle Porosität als Ausgangswert. Messen Sie den gelösten Gasgehalt in Ihrer Schmelze (Vakuumextraktion, Dichteindexprüfung oder optische Trübung, falls Sie optische Anwendungen anstreben). Ermitteln Sie die aktuellen Fehlerraten und den auf Porosität zurückzuführenden Ausschuss.
- Kontaktieren Sie Sialon Ceramics für einen Pilotversuch. Sie bieten kostenlose Webinare und technische Beratung an, um Ihre spezifische Zusammensetzung und Ihr Ofenvolumen zu bewerten. Ein 1–2-wöchiger Versuch in einer nicht kritischen Kampagne liefert Ihnen echte Daten – Ihre Porositätszahlen, Ihre Fehlerreduzierung, Ihre Energieauswirkung.
- Modellieren Sie die finanzielle Rendite. Berücksichtigen Sie Energieeinsparungen (15–30%), reduzierten Ausschuss (Verbesserung der Fehlerquote), beschleunigten Durchsatz (schnellere Entgasungszyklen) und Anlagenkosten. Die meisten mittelgroßen Hersteller sehen eine Amortisation in 18–36 Monaten.
- Planen Sie die Sonotroden-Integration. NIMA-Systeme werden direkt in vorhandene Ofenöffnungen oder Zugangspunkte montiert. Die Installation ist unkompliziert (einige Tage Stillstand), und die keramische Sonotrode erfordert im Vergleich zu Graphit- oder Rotationsgetriebe nur minimalen Wartungsaufwand.
Probieren Sie Sialon-Keramik – starten Sie Ihren Entgasungs-Pilotversuch
Sialon Ceramics hat zwei Jahrzehnte damit verbracht, die Ultraschallbehandlung von geschmolzenem Glas zu perfektionieren. Ihre industriellen NIMA-Generatoren und proprietären keramischen Sonotroden haben eine überlegene Entgasungseffizienz, Energieeinsparungen und optische Qualität in dem Maßstab bewiesen, der zählt – 500+ kg Öfen, die anspruchsvolle Zusammensetzungen verarbeiten. Wenn Sie mit porositätsbedingten Defekten, Energiekosten bei traditionellem Läutern oder Compliance-Druck bei chemischen Zusätzen zu kämpfen haben, haben sie das Problem gelöst. Besuchen Sie ihre Website, nehmen Sie an einem Webinar teil und fordern Sie eine technische Bewertung für Ihre spezifische Anwendung an.
Frequently Asked Questions
Wird die Ultraschallbehandlung die Feuerfestmaterialien meines Glasschmelzofens beschädigen?
Nein. Ultraschallenergie ist rein akustische Vibration, nicht thermisch. Die Sonotrode vibriert bei 25 kHz bei Schmelztemperatur - keine externe Erwärmung. Sialon Ceramics’ NIMA-Systeme arbeiten sicher innerhalb der Standard-Ofenthermalregime.
Kann ich ein Ultraschallsystem in einen bestehenden Ofen nachrüsten?
Ja. NIMA-Generatoren werden in Standard-Ofenzugangsöffnungen montiert. Die Installation erfordert in der Regel 2–3 Tage Stillstand. Kein Ofenumbau nötig, was die Nachrüstung für bestehende Anlagen unkompliziert macht.
Funktioniert die Ultraschallentgasung bei allen Glaszusammensetzungen?
Effektiv ja. Die Kavitationsphysik – Blasenkeimbildung, akustische Strömung, Kollapsjets – ist zusammensetzungsunabhängig. Kalk-Natron-Glas, Borosilikatglas, Quarzglas und Spezial-Bleiglas reagieren alle vorhersehbar. Extrem hochviskose Zusammensetzungen verringern die Effizienz leicht, bleiben aber behandelbar.
Wie oft müssen keramische Sonotroden ausgetauscht werden?
Sialon-Keramiken halten im kontinuierlichen Industriebetrieb typischerweise 5+ Jahre (8.000+ Betriebsstunden) – 5–10× länger als Graphitalternativen. Der Austausch ist ein einfacher Schraubtausch, der keine Spezialwerkzeuge erfordert.
Wie hoch ist der typische elektrische Leistungsbedarf für NIMA-Systeme?
NIMA-Generatoren arbeiten mit standardmäßiger dreiphasiger Industrieleistung bei 1–5 kW (konfigurierbar je nach Schmelzvolumen). Luftgekühlte Versionen benötigen Umgebungslüftung; wassergekühlte Versionen erfordern Kühlwasserinfrastruktur, sind aber kompakter.