


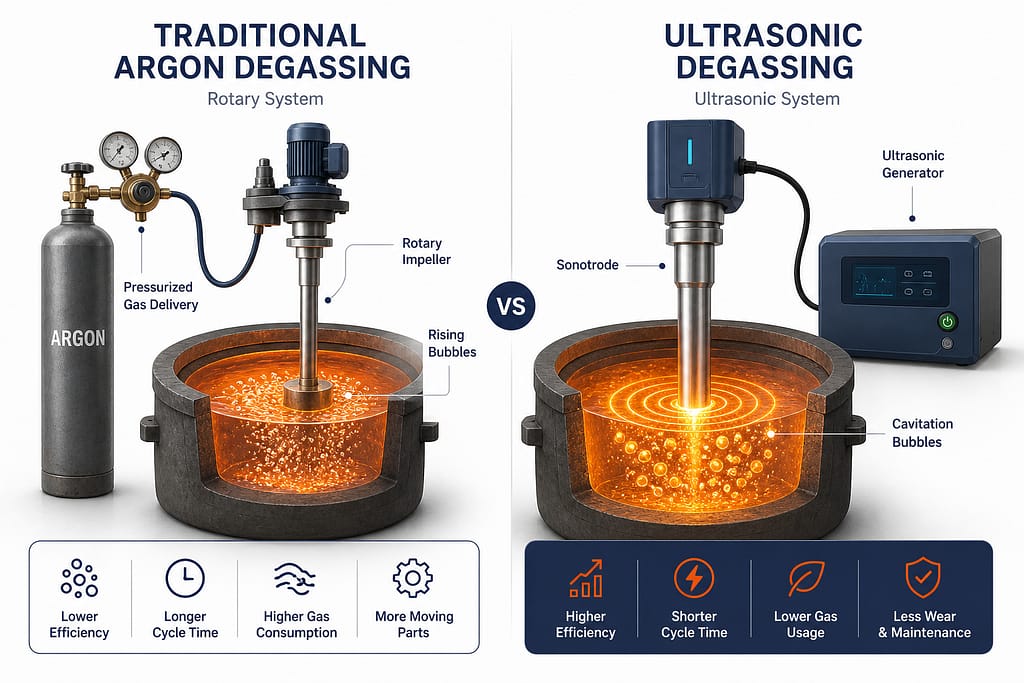
Technischer Vergleich von Ultraschall- und Rotor-/Argongasung für Aluminiumgießereien. Ultraschall reduziert die Krätze um 84 %, verbessert die Effizienz und macht die Abhängigkeit von Argon überflüssig – mit einer Amortisationszeit von 2–3 Jahren.
8. August 2026 · 12 Min. Lesezeit

TL;DR
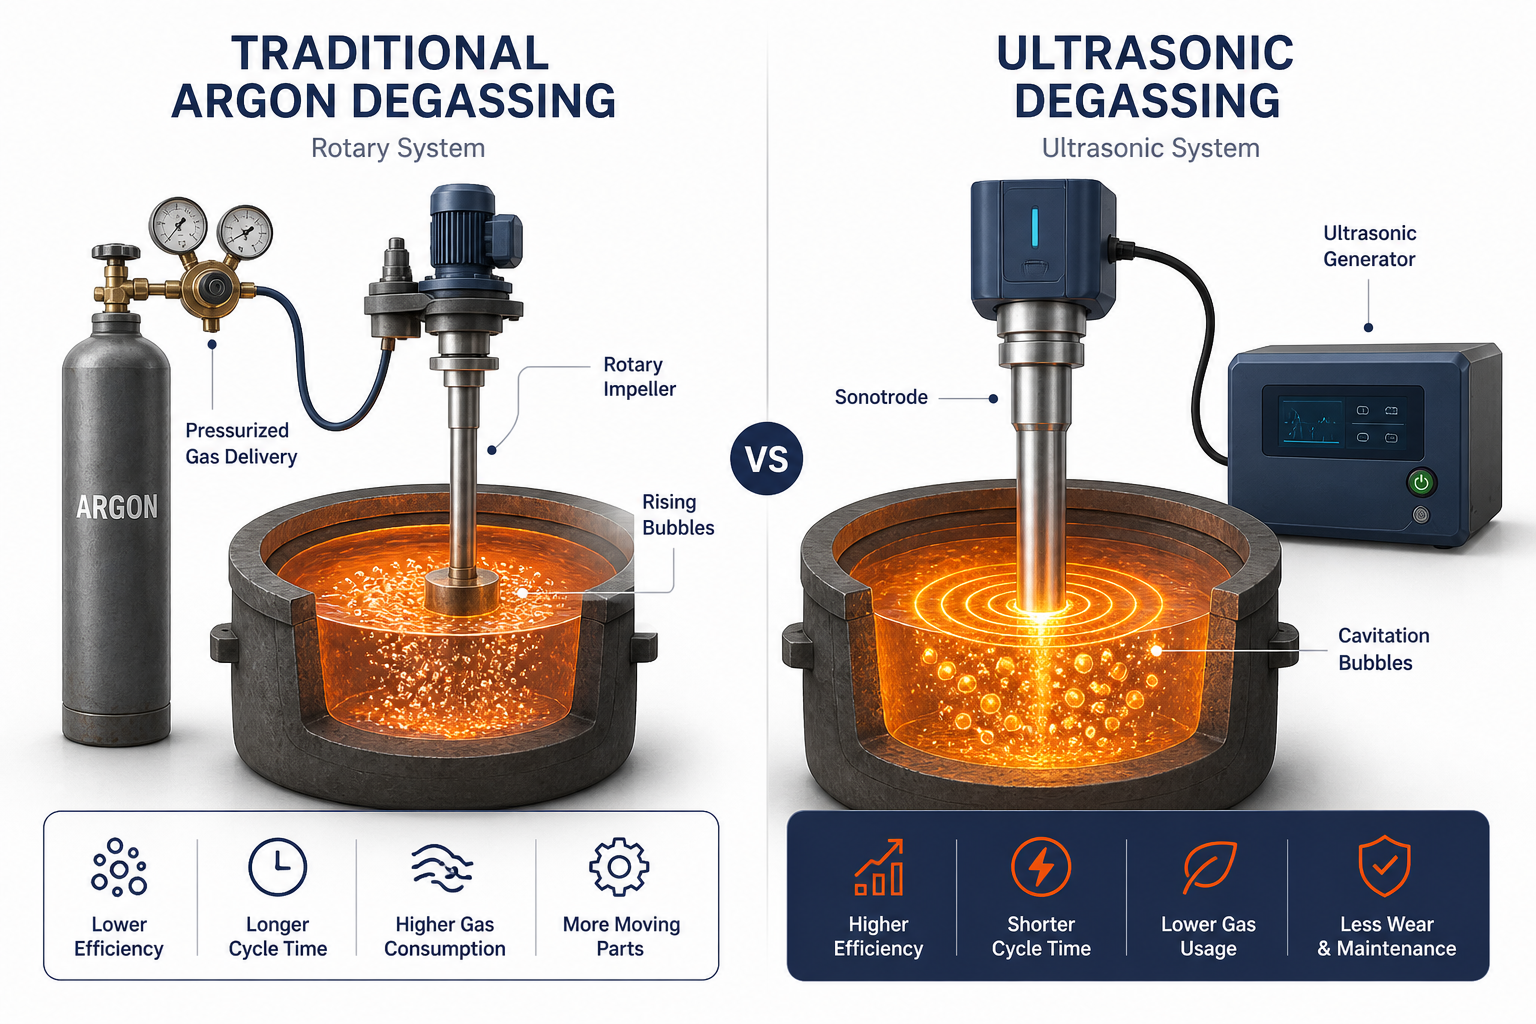
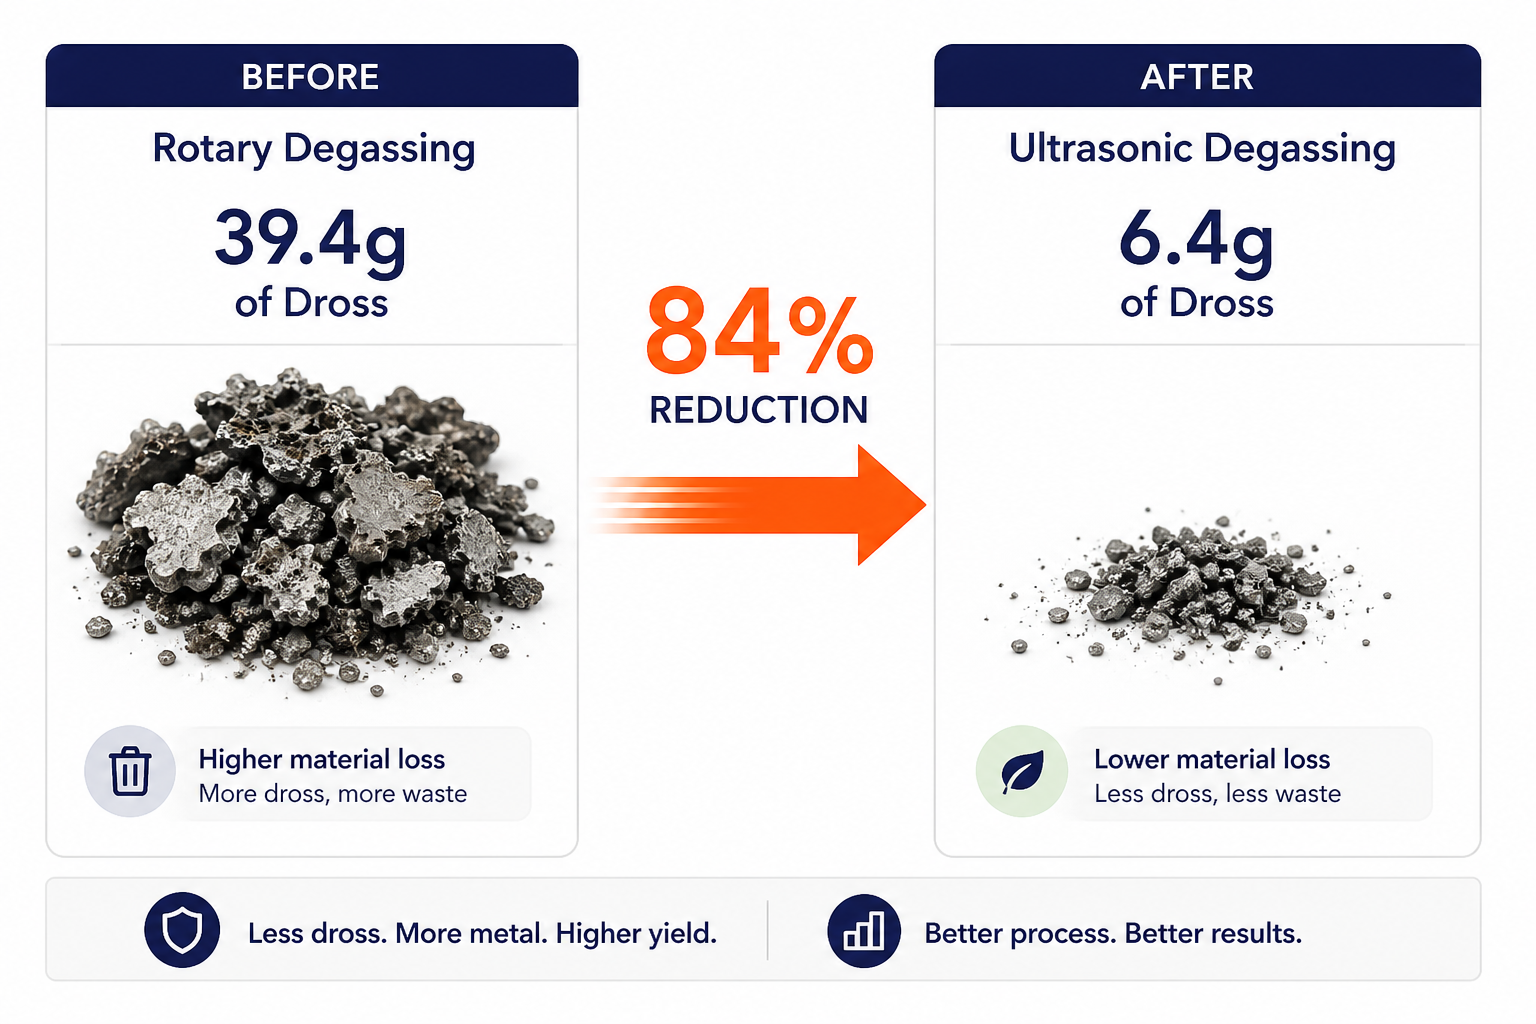
Für Gießereiingenieure, die Metallbehandlungsmethoden bewerten: Ultraschallentgasung übertrifft Rotations-/Argongasentgasung bei Wasserstoffentfernungseffizienz, Krätzereduktion und Gesamtbetriebskosten. In einer 15-minütigen Behandlung reduziert Ultraschallentgasung die Krätze von 39,4 g auf 6,4 g im Vergleich zu Argon – eine Reduktion um 84 %– und verbessert gleichzeitig Porosität, Zugfestigkeit und Duktilität. Der Mechanismus unterscheidet sich grundlegend: Rotationsentgasung beruht auf langsamer Blaseninjektion und Stoffübergangsdiffusion, während Ultraschallkavitation lokalisierte Stoßwellen von über 1.000 K erzeugt, die die Wasserstoffentfernung direkt initiieren — eine Technologie, die in Partnerschaft mit Aktive Arc Ultrasonics, Spezialisten für Hochleistungs-Ultraschallsystemtechnik, entwickelt wurde. Für die Großserienproduktion skalieren Ultraschallsysteme effizienter, benötigen keinen laufenden Argonverbrauch und bieten eine Rendite durch reduzierten Ausschuss, Energieeinsparungen und überlegene Endproduktqualität. Der Umweltvorteil ist ebenso bedeutend: Die Eliminierung der Argonabhängigkeit entfernt sowohl den CO2-Fußabdruck der Gasproduktion als auch die betriebliche Komplexität von Hochdrucksystemen.
Wie rotatives Entgasen funktioniert – und warum es Grenzen hat
Rotationsentgasung, auch Argonentgasung oder Inertgasinjektion genannt, ist der etablierte industrielle Standard zur Entfernung von gelöstem Wasserstoff aus Aluminiumschmelzen. Der Prozess ist unkompliziert. Druckbeaufschlagtes Argongas gelangt über einen Rotationsrührer in den Ofen. Der Rührer zerteilt das Gas in feine Blasen, die durch die Schmelze aufsteigen. Wasserstoffatome diffundieren aus dem geschmolzenen Metall in diese Blasen. Wenn die Blasen die Oberfläche erreichen, entweicht der Wasserstoff als molekulares H₂-Gas.
Auf dem Papier funktioniert es. In der Praxis bringt die Rotationsentgasung mehrere Einschränkungen mit sich, die ihre Wirksamkeit begrenzen.
Langsamer Stoffübergang
Die Wasserstoffdiffusion in Blasen hängt von Konzentrationsgradienten und Temperatur ab. Bei typischen Aluminiumgießtemperaturen von 700–750°C bleibt dieser Prozess relativ langsam. Gießereien benötigen oft 15–30 Minuten Rotationsbehandlung, um eine sinnvolle Wasserstoffreduzierung zu erreichen. Größere Schmelzvolumina erfordern noch mehr Behandlungszeit.
Unvollständige Wasserstoffentfernung
Eine verlängerte Behandlung entfernt nicht immer den gesamten gelösten Wasserstoff. Restwasserstoff kann im Metall verbleiben und im endgültigen Gussstück Gasporosität verursachen. Dies kann Ausschuss, Nacharbeit und das Risiko erhöhen, Teile außerhalb der Spezifikation zu versenden.
Argon consumption and cost
Ein typisches Rotationsentgasungssystem verbraucht 0,2–0,5 m³ Argon pro Tonne Metall. Bei einer 50-Tonnen-Schmelze entspricht das 10–25 m³ pro Zyklus. Im Laufe eines Jahres kann eine mittelgroße Gießerei allein für Argon Zehntausende ausgeben. Wartung der Anlagen, Gaslieferung und Lagerinfrastruktur verursachen weitere Kosten.
Argon ist außerdem eine nicht erneuerbare Ressource. Seine Gewinnung und sein Transport verursachen einen zusätzlichen CO2-Fußabdruck.
Begrenzte Skalierbarkeit für große Volumina
Mit zunehmendem Schmelzvolumen können die Blasenverweilzeit und die Diffusionseffizienz abnehmen. Gießereien reagieren möglicherweise, indem sie die Argondurchflussraten erhöhen, die Behandlungszeiten verlängern oder beide Ansätze kombinieren. Diese Maßnahmen erhöhen die Betriebskosten, ohne proportionale Verbesserungen der Metallqualität zu erzielen.
Krümelbildung
Die herkömmliche Argon-Entgasung kann während der Behandlung die Krätzbildung erhöhen. Dieser Effekt wird noch deutlicher, wenn Bediener die Gasinjektion mit kräftigem mechanischem Rühren kombinieren.
More dross means greater material loss and additional downstream cleaning. For high-value alloys, these losses can reduce overall production margins.
So funktioniert Ultraschallentgasung: Kavitation als Durchbruch
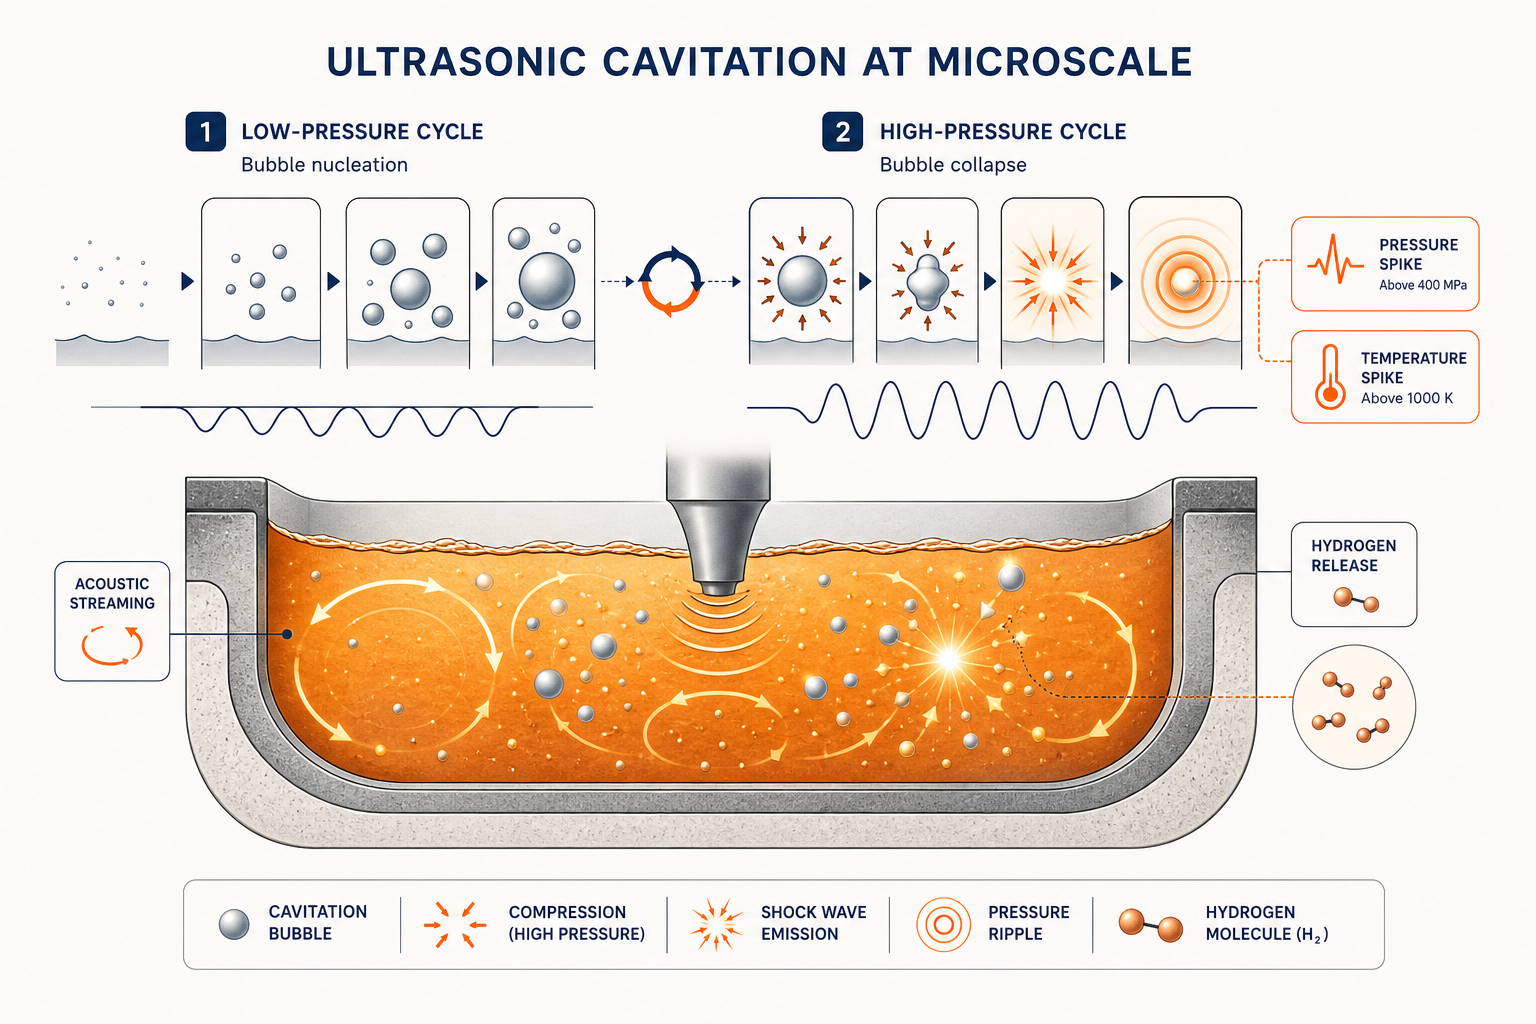
Ultraschallentgasung funktioniert nach einem völlig anderen physikalischen Prinzip: akustische Kavitation. Anstatt auf langsame Diffusion in Blasen zu setzen, erzeugen Ultraschallsysteme intensive akustische Energie, die mikroskopisch kleine Blasen tausende Male pro Sekunde kollabieren und neu bilden lässt.
Here’s what happens at the microscale:
Extreme lokale Bedingungen. Jeder Blasenkollaps erzeugt:
- Lokale Temperaturen über 1.000 K (über der Schmelztemperatur des Grundmaterials)
- Stoßwellen und Mikrojets , die das umgebende Metall durchdringen
These extreme conditions do two things simultaneously:
- Direkte Wasserstofffreisetzung. Der schnelle Temperaturanstieg und der Druckschock bewirken, dass bereits im Metall gelöste Wasserstoffatome in molekularen Wasserstoff (H₂) übergehen und als Gas entweichen. Es ist kein diffusionsbegrenzter Prozess – es ist eine erzwungene Desorption, die durch extreme lokale Energie angetrieben wird.
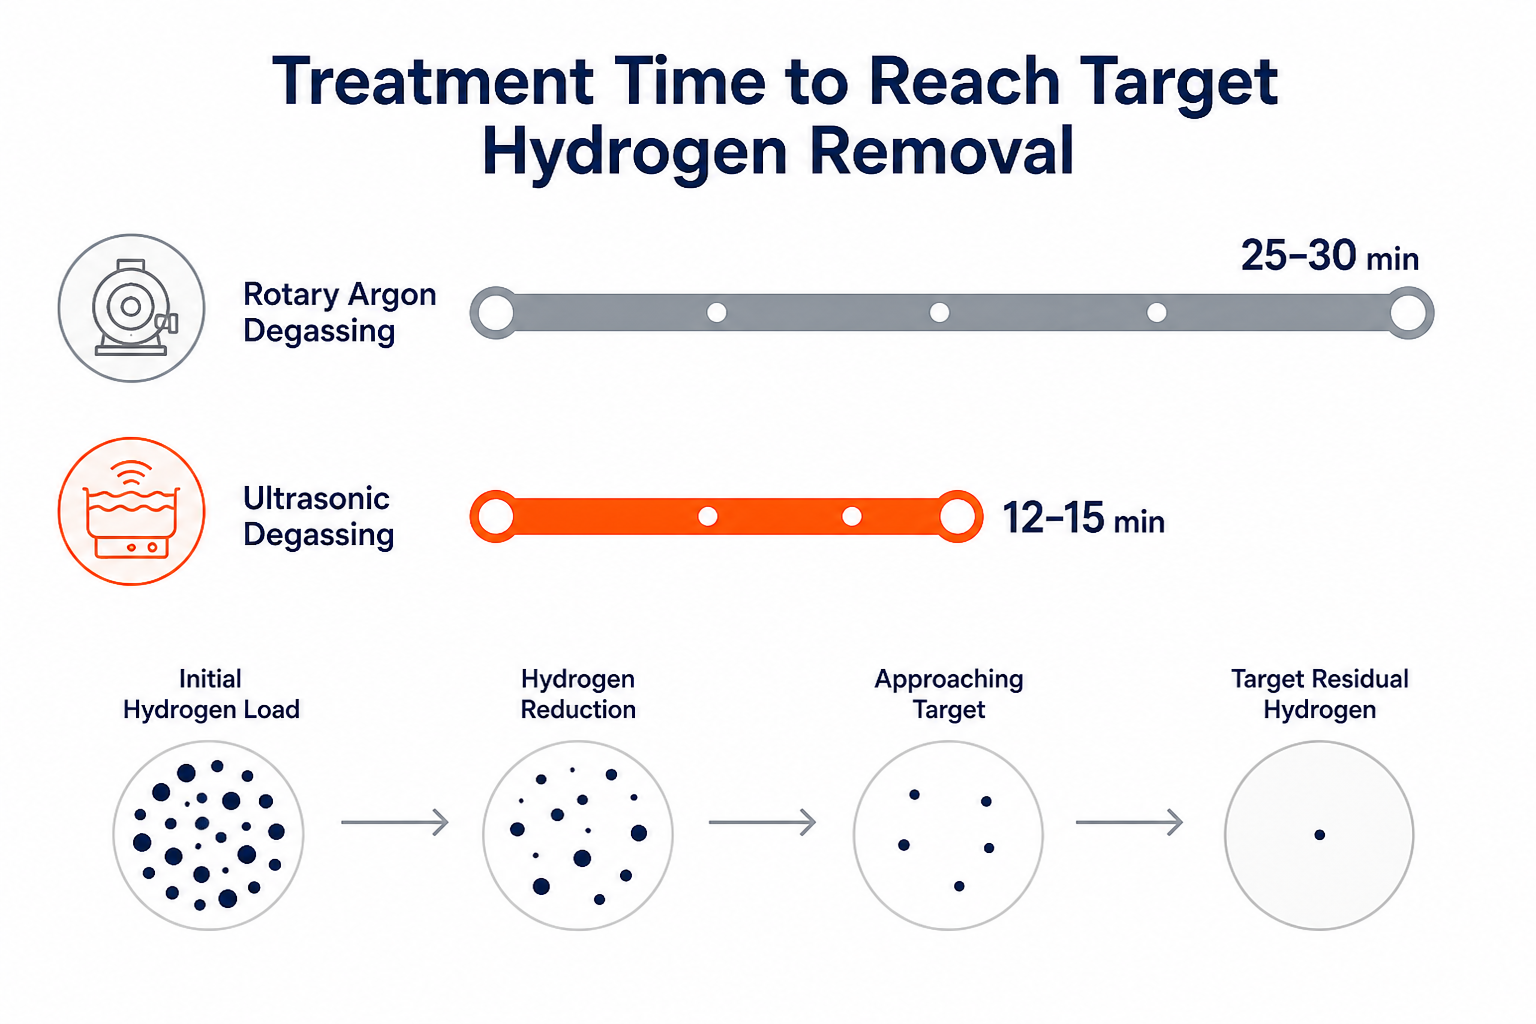
Das Ergebnis: Wasserstoffentfernung in 10–15 Minuten, die Rotationssysteme erst nach 20–30 Minuten annähernd erreichen- und mit tatsächlich niedrigeren Restwasserstoffgehalten im Endmetall.
Technischer Vergleich nebeneinander
| Metrik | Rotationsentgasung (Argon) | Ultraschall-Entgasung | Gewinner |
|---|---|---|---|
| Mechanismus der Wasserstoffentfernung | Diffusion in eingeblasene Blasen (durch Stoffübergang begrenzt) | Kavitationsgetriebene Desorption (energiegetrieben, direkt) | Ultraschall |
| Behandlungszeit für Zielporosität | 20–30 Minuten | 10–15 Minuten | Ultraschall |
| Drossreduktion | 39,4 g Ausgangswert (hoher Materialverlust) | 6,4 g (84 % Reduktion in 15 min) | Ultraschall |
| Restwasserstoff nach der Behandlung | 0,12–0,16 ml/100 g Al (typisch) | 0,06–0,10 ml/100 g Al (niedrigerer Restwert) | Ultraschall |
| Verbesserung der Zugfestigkeit | Moderat (~2–5%) | Signifikant (~8–15%) | Ultraschall |
| Duktilitätsverbesserung | Minimal | Messbar (verbesserte Dehnung) | Ultraschall |
| Porositätsreduzierung | Mäßig | Erheblich (glatteres Mikrogefüge) | Ultraschall |
| Argonverbrauch pro Tonne | 0,2–0,5 m³ | 0 m³ (kein Inertgas erforderlich) | Ultraschall |
| Platzbedarf der Ausrüstung | Mäßig (Rotationseinheit + Gasversorgung) | Kompakt (Generator + Sonotrode) | Ultraschall |
| Skalierbarkeit für große Schmelzen (50+ Tonnen) | Schlecht (längere Zeiten, höherer Durchfluss erforderlich) | Ausgezeichnet (skaliert linear) | Ultraschall |
| Kosten pro Behandlungszyklus | $150–400 (inkl. Argongas-Kosten) | $80–150 (nur Energie) | Ultraschall |
Das Highlight: Die Reduktion der Krätze von 39,4 g auf 6,4 g in 15 Minuten ist die überzeugendste Kennzahl überhaupt. Das ist Material, das Sie nicht mehr verlieren, Ausschuss, den Sie nicht mehr produzieren, und Marge, die Sie behalten.
Umweltauswirkungen: Ultraschall gewinnt um Größenordnungen
Die industrielle Metallproduktion ist energieintensiv und kohlenstofflastig. Die Wahl der Entgasungsmethode ist wichtiger, als viele Gießereien erkennen.
Versteckte Umweltkosten der Rotationsentgasung:
- Argonproduktion und -transport. Argon wird durch kryogene Luftzerlegung gewonnen – ein kapital- und energieintensiver industrieller Prozess. Eine 50-Tonnen-Gießerei, die zwei Schmelzzyklen pro Tag durchführt, verbraucht etwa 5–10 Tonnen Argon pro Jahr. Der CO2-Fußabdruck dieses Argons (Extraktion, Verflüssigung, Transport in speziellen Behältern) ist erheblich – etwa 0,5–1,5 kg CO₂ pro kg Argon.
- Hochdruckausrüstung und Wartung. Rotationssysteme erfordern Druckgasversorgung, Regulatorwartung, Leitungsintegritätsprüfungen und gelegentliche Geräteausfälle. Jeder Ausfall bedeutet Stillstand und Notfallreparaturen.
- Krätzeabfall. Die 39,4 g Krätze pro Behandlung sind oxidiertes Metallmaterial, das thermodynamisch verloren ist. Für eine Gießerei mit 250 Behandlungen pro Jahr sind das fast 10 Tonnen Krätze jährlich. Die Entsorgung von Krätze ist kostspielig, und das Material ist praktisch nicht zurückgewinnbar.
Umweltvorteil der Ultraschallentgasung:
- Keine Abhängigkeit von Inertgas. Keine Argonextraktion, kein Transport, keine Verflüssigung. Der einzige Betriebsinput ist elektrische Energie für den Ultraschallgenerator – und moderne Industriegeneratoren sind hocheffizient. Ein 50-Tonnen-System, das 15 Minuten pro Zyklus läuft, verbraucht etwa 50–100 kWh pro Behandlung – viel weniger Energie als die entsprechende Gasproduktion und -lieferung.
- Dramatische Reduzierung der Krätze. Die 84%ige Reduzierung der Krätze (39,4 g → 6,4 g) bedeutet weniger Abfall, weniger Deponiebelastung und mehr zurückgewonnenen Materialwert. Über ein Jahr spart eine mittelgroße Gießerei 8–9 Tonnen Abfallentsorgung.
- Mikrostrukturqualität reduziert direkt Ausschuss. Da Ultraschallentgasung einen niedrigeren Restwasserstoffgehalt und eine bessere Homogenisierung liefert, erfordern Gussteile weniger Umschmelzzyklen. Weniger Umschmelzzyklen = geringerer Gesamtenergieverbrauch pro akzeptablem hergestelltem Teil.
Die Nachhaltigkeitsgeschichte ist besonders wichtig für Käufer, die unter Druck durch Kohlenstoffbilanzierung stehen (regulatorische Anforderungen, ESG-Verpflichtungen, Kundenanforderungen). Ultraschallentgasung ist ein konkreter Weg, um Scope-1- und Scope-2-Emissionen zu reduzieren und gleichzeitig die Produktqualität zu verbessern. Das ist ein seltener Win-Win.
Kostenanalyse: Gesamtbetriebskosten
Der Betriebskostenvorteil spricht eindeutig für die Ultraschallentgasung. Hier ist das vollständige Bild:
Rotationsentgasung (jährliche Kosten für eine mittelgroße Gießerei – 50 Tonnen pro Zyklus, 500 Zyklen/Jahr):
- Argongas: 2.500–5.000 m³/Jahr @ 0,40–0,80 $/m³ = 1.000–4.000 $/Jahr
- Wartung der Ausrüstung (Regler, Schläuche, Sicherheitsprüfungen): 2.000–5.000 $/Jahr
- Krätzeentsorgung (10 Tonnen @ 100–200 $/Tonne): 1.000–2.000 $/Jahr
- Stillstandszeiten/Notfallreparaturen (geschätzt): $500–1.500/Jahr
- Jährliche Gesamtbetriebskosten: 4.500–12.500 $
Ultraschall-Entgasung (gleiche Gießerei, unter der Annahme, dass das Kapital bereits in den Generator investiert wurde):
- Elektrische Energie (50–100 kWh/Zyklus × 500 Zyklen × $0,12/kWh): $300–600/Jahr
- Sonotroden-Wartung/Austausch (jährlich): 500–1.000 $/Jahr
- Systeminspektion und Kalibrierung: $200–500/Jahr
- Drossentsorgung (1,5 Tonnen @ $100–200/Tonne): $150–300/Jahr
- Jährliche Gesamtbetriebskosten: $1.150–2.400
Kostenvergleich pro Zyklus:
- Rotary: 9–25 $ pro Behandlungszyklus
- Ultraschall: $2,30–4,80 pro Behandlungszyklus
ROI-Zeitplan für Kapitalinvestitionen:
Ein mittelklassiges Ultraschall-Entgasungssystem (NIMA-Generator + Sonotroden-Baugruppe) kostet 40.000–80.000 $. Die Betriebseinsparungen (3.000–10.000 $ jährlich) führen zu einer Amortisation in 4–8 Jahren – danach erwirtschaftet das System reinen Gewinn. Berücksichtigt man Qualitätsverbesserungen (weniger Ausschuss, höhere verkaufbare Ausbeute), verkürzt sich die ROI-Zeitspanne für viele Gießereien mit hohem Volumen auf 2–3 Jahre.
Bei großen Stranggießanlagen (100+ Tonnen pro Zyklus, 1000+ Zyklen pro Jahr) verstärkt sich der Vorteil. Die Kosten pro geschmolzener Tonne sinken mit der Größe weiter, und der Vorteil der Argon-Eliminierung wirkt sich zusätzlich aus.
Skalierbarkeit für große Schmelzvolumina
Hier trennt sich Ultraschall wirklich von der Rotation.
Rotationsentgasung und Volumenskalierung:
Wenn sich das Schmelzvolumen verdoppelt, skalieren die Blasenverweilzeit und die effektive Stoffübergangsfläche nicht proportional. Um die gleiche Wasserstoffentfernungseffizienz aufrechtzuerhalten, müssen Gießereien:
- Argon-Durchflussrate erhöhen (erhöhter Gasverbrauch)
- Behandlungszeit verlängern (Durchsatz verringern)
- Höhere Rotationsgeschwindigkeiten fahren (erhöht den Geräteverschleiß und den Energieverbrauch)
Für eine 100-Tonnen-Pfanne benötigt ein rotatives System möglicherweise 40–60 Minuten Behandlungszeit, um denselben endgültigen Wasserstoffgehalt zu erreichen, den eine 20-Tonnen-Pfanne in 15 Minuten erreicht hat. Die Physik skaliert einfach nicht linear.
Ultraschall-Entgasung und Volumenskalierung:
Ultraschallkavitation ist grundlegend anders. Das akustische Feld breitet sich durch das Schmelzvolumen aus, und solange die Ultraschallenergie ausreicht, um Kavitation im gesamten Volumen zu erzeugen und aufrechtzuerhalten, bleibt die Behandlungszeit unabhängig vom Volumen nahezu konstant. Sialon Ceramics’ NIMA-Generatoren — entwickelt zusammen mit dem Systemintegrationspartner Aktive Arc Ultrasonics — sind speziell darauf ausgelegt, “stehende Wellen” zu eliminieren, die sonst in großen Volumina tote Zonen erzeugen würden – und so eine Kavitationsabdeckung über die gesamte Schmelze sicherzustellen.
Reale industrielle Skalierung:
- 50-Tonnen-Pfanne (rotativ): 25–30 Minuten
- 50-Tonnen-Pfanne (Ultraschall): 12–15 Minuten
- 100-Tonnen-Pfanne (rotativ): 40–50 Minuten
- 100-Tonnen-Pfanne (Ultraschall): 12–15 Minuten (im Wesentlichen unverändert)
Bei Stranggießanlagen mit mehreren Schmelzen pro Schicht wirkt sich dieser Zeitvorteil direkt auf den Durchsatz aus. Eine Gießerei, die vier 100-Tonnen-Güsse pro Tag durchführt, könnte 90–120 Minuten vom täglichen Zyklus einsparen – das entspricht einem zusätzlichen vollständigen Gießlauf pro Woche oder 50+ zusätzlichen Tonnen produktivem Output pro Woche.
Betriebliche Integration: Was Gießerei-Ingenieure wissen sollten
Gerätekompatibilität:
Ultraschall-Entgasungssysteme integrieren sich sowohl in Batch- als auch in Strangguss-Workflows. Die Sonotrode (das vibrierende Element, das Kavitation erzeugt) taucht direkt in die Schmelzpfanne oder den Halteofen ein – keine Änderungen an der Gaszufuhr-Infrastruktur erforderlich. Für bestehende Rotationsentgasungsanlagen ist der Übergang unkompliziert: Entfernen Sie das Rotationsinjektionssystem, installieren Sie die Sonotrode und den Ultraschallgenerator und beginnen Sie mit der Behandlung.
Wartung und Zuverlässigkeit:
Rotative Systeme erfordern regelmäßige Regulatorwartung, Inspektion der Druckleitungen und gelegentlichen Austausch der Injektionsdüsen. Ultraschallsysteme erfordern:
- Sonotroden-Inspektion (Prüfung auf Erosion oder thermische Wechselbelastung) – in der Regel alle 500–1.000 Betriebsstunden
- Generator-Kalibrierung (Sicherstellung, dass Frequenz und Leistungsabgabe innerhalb der Spezifikation bleiben) – jährlich
- Elektrische Sicherheitsprüfungen – gemäß Standardprotokollen für Industrieanlagen
Der Wartungsaufwand ist geringer und besser planbar als bei der Wartung von rotativen Gassystemen.
Metallurgische Kompatibilität:
Ultraschallentgasung ist nachweislich wirksam bei einer breiten Palette von Gusslegierungen: 6061, 7075, A356, A380 Aluminiumlegierungen sowie Zink, Magnesium, Kupfer, Messing und Eisenlegierungen. Die Behandlungszeit variiert leicht je nach Legierung (eisenreiche Legierungen können von 2–3 zusätzlichen Minuten profitieren), aber der Kernmechanismus – kavitationsgetriebene Wasserstoffentfernung – ist universell.
Praxiseinsatz:
Die Systeme von Sialon Ceramics wurden auf vertikalen Wagstaff-DC-Gießmaschinen und Bruno-Presezzi-Stranggießanlagen mit dokumentierten Ergebnissen bei Metallhomogenisierung und Defektreduzierung nachgewiesen. Dies sind keine Labordemonstrationen, sondern Produktionslinien-Validierungen im industriellen Maßstab.
Der Wettbewerbsvorteil für zukunftsorientierte Gießereien
Für Produktionsleiter und Gießereiingenieure wird die Entscheidung zwischen Rotations- und Ultraschallentgasung zunehmend klarer:
Ultraschall bietet:
- Schnellere Behandlungszyklen (12–15 Min. vs. 25–30 Min.)
- Überlegene Endmetallqualität (niedrigerer Restwasserstoff, verbesserte Mikrostruktur)
- Drastische Reduzierung der Krätze (84% weniger Verluste)
- Niedrigere Betriebskosten ($2–5 pro Zyklus vs. $9–25)
- Lineare Skalierbarkeit (keine Effizienzeinbußen bei großen Volumina)
- Umweltglaubwürdigkeit (kein Argon, messbare Emissionsreduzierung)
- Vorhersehbare Rendite (ROI) (Amortisation in 2–5 Jahren; danach positive Marge)
Das einzige Szenario, in dem Rotationsentgasung weiterhin vertretbar ist, sind Altanlagen in einer Gießerei mit minimalem Durchsatz – wo die Investitionskosten für die Ultraschallinstallation sich gegenüber der Grundnutzung nicht rechtfertigen lassen. Aber für jede Gießerei, die täglich mehrere Zyklen fährt, Volumina über 30 Tonnen pro Abguss behandelt oder unter Druck bei Margen oder Umweltauswirkungen steht: Ultraschall ist die industrielle Aufrüstung, die sich selbst amortisiert.
Sialon-Keramiken ausprobieren
Sialon Ceramics ist spezialisiert auf Ultraschall-Entgasungssysteme, die für den industriellen Maßstab entwickelt wurden. Ihre NIMA-Generatoren — entwickelt in Partnerschaft mit Aktive Arc Ultrasonics — repräsentieren zwanzig Jahre Forschung und Entwicklung, optimiert für Anwendungen mit großen Volumina und hohen Temperaturen, gepaart mit proprietären Keramik-Sonotroden, die 1.800°C ohne Degradation standhalten. Für Gießereien, die bereit sind, über die Argon-Entgasung hinauszugehen, bieten sie das technische Know-how und bewährte Systeme, die die in diesem Beitrag beschriebenen messbaren Verbesserungen liefern: Reduzierung der Krätze, Effizienzsteigerungen und einen ROI, der sich mit jedem Zyklus erhöht
Frequently Asked Questions
- Wie viel Wasserstoffreduktion kann ich in meiner Gießerei realistisch erwarten?
Der Restwasserstoffgehalt sinkt typischerweise um 40–60% in einem einzigen 15-minütigen Ultraschallbehandlungszyklus, verglichen mit 20–30% bei gleichwertiger Rotationsbehandlungszeit. Der genaue Prozentsatz hängt von der anfänglichen Wasserstoffbelastung und der Legierungschemie ab, aber der Vorteil ist konsistent: Ultraschallentgasung erreicht niedrigere Endwasserstoffwerte schneller.
- Erfordert die Umstellung von Rotations- auf Ultraschallverfahren eine Umschulung meiner Bediener?
Nur minimale Umschulung erforderlich. Der Prozess ist einfacher als bei rotierenden Systemen: Sonotrode eintauchen, Generator aktivieren und 12–15 Minuten warten. Kein Gasdruckmanagement, keine Reglerüberwachung, keine Durchflussraten-Anpassungen. Die meisten Bediener passen sich innerhalb einer einzigen Schicht an.
- Wie lange ist die Lebensdauer einer Ultraschall-Sonotrode und wie hoch sind die Ersatzkosten?
Eine ordnungsgemäß gewartete Sonotrode hält typischerweise 2–5 Jahre, abhängig von der Legierungszusammensetzung und der Behandlungsfrequenz (geschmolzenes Messing verschleißt Sonotroden schneller als reines Aluminium). Ersatz-Sonotroden kosten zwischen 3.000 und 8.000 $. Für eine Gießerei, die allein bei den Argonkosten jährlich 5.000–10.000 $ einspart, ist der Ersatz problemlos zu verkraften.
- Kann Ultraschall-Entgasung Argon vollständig ersetzen, oder benötige ich weiterhin eine Backup-Gasversorgung?
Speziell für die Entgasung kann Ultraschall Argon vollständig ersetzen – keine Backup-Versorgung erforderlich. Einige Gießereien halten jedoch Argon für andere Zwecke vor (Schutzabdeckungen beim Metalltransfer, inerte Umgebungen für reaktive Legierungen). Ultraschall eliminiert nur die Notwendigkeit einer entgasungsspezifischen Gasversorgung.
- Wie beeinflusst Ultraschall-Entgasung die Kornstruktur des endgültigen Gussstücks?
Ultraschallkavitation initiiert die Bildung feiner Körner, was im Vergleich zu rotativ entgastem Metall zu einer kleineren, gleichmäßigeren Korngröße führt. Dies führt zu verbesserten mechanischen Eigenschaften – höherer Zugfestigkeit, besserer Duktilität und verbesserter Ermüdungsbeständigkeit im Endbauteil.
Frequently Asked Questions
Wie viel Wasserstoffreduktion kann ich in meiner Gießerei realistisch erwarten?
Der Restwasserstoffgehalt sinkt typischerweise um 40–60% in einem einzigen 15-minütigen Ultraschall-Behandlungszyklus, verglichen mit 20–30% bei gleichwertiger Rotationsbehandlungszeit. Der genaue Prozentsatz hängt von der anfänglichen Wasserstoffbeladung und der Legierungschemie ab, aber der Vorteil ist konsistent: Ultraschallentgasung erreicht schneller niedrigere Endwasserstoffwerte.
Erfordert die Umstellung von Rotations- auf Ultraschallverfahren eine Umschulung meiner Bediener?
Nur minimale Umschulung erforderlich. Der Prozess ist einfacher als bei rotierenden Systemen: Sonotrode eintauchen, Generator aktivieren und 12–15 Minuten warten. Kein Gasdruckmanagement, keine Reglerüberwachung, keine Durchflussraten-Anpassungen. Die meisten Bediener passen sich innerhalb einer einzigen Schicht an.
Wie lange ist die Lebensdauer einer Ultraschall-Sonotrode und wie hoch sind die Ersatzkosten?
Eine ordnungsgemäß gewartete Sonotrode hält typischerweise 2–5 Jahre, abhängig von der Legierungszusammensetzung und der Behandlungsfrequenz (geschmolzenes Messing verschleißt Sonotroden schneller als reines Aluminium). Ersatz-Sonotroden kosten zwischen 3.000 und 8.000 $. Für eine Gießerei, die allein bei den Argonkosten jährlich 5.000–10.000 $ einspart, ist der Ersatz problemlos zu verkraften.
Kann Ultraschall-Entgasung Argon vollständig ersetzen, oder benötige ich weiterhin eine Backup-Gasversorgung?
Speziell für die Entgasung kann Ultraschall Argon vollständig ersetzen – keine Reserve erforderlich. Einige Gießereien halten jedoch Argon für andere Zwecke vor (Schutzatmosphäre bei Schmelztransfers, inerte Umgebungen für reaktive Legierungen). Ultraschall eliminiert nur den Bedarf an einer entgasungsspezifischen Gasversorgung.
Wie beeinflusst Ultraschall-Entgasung die Kornstruktur des endgültigen Gussstücks?
Ultraschallkavitation initiiert die Bildung feiner Körner, was im Vergleich zu rotativ entgastem Metall zu einer kleineren, gleichmäßigeren Korngröße führt. Dies führt zu verbesserten mechanischen Eigenschaften – höherer Zugfestigkeit, besserer Duktilität und verbesserter Ermüdungsbeständigkeit im Endbauteil.