


9. August 2026 · 11 Min. Lesezeit
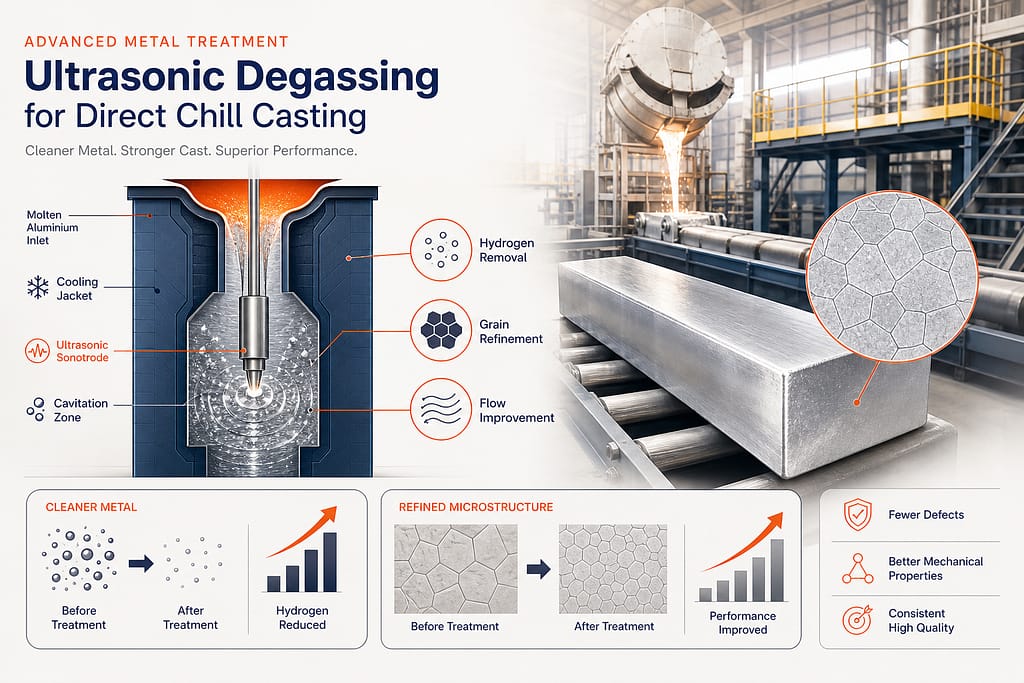
Wasserstoffporosität, Mittenseigerung und Mikrostrukturvariabilität plagen das Stranggießen. Veröffentlichte Pilotanlagen-Stranggießversuche zeigen, dass die Ultraschallbehandlung alle drei gleichzeitig beseitigt — mit einer 50%igen Korngrößenreduzierung in der Barrenmitte und der Unterdrückung von Federkorn in Produktionsbarren.

TL;DR
Wasserstoffporosität, Seigerungen in der Mitte und Mikrostrukturschwankungen haben das Direct-Chill-Gießen (DC-Gießen) seit langem beeinträchtigt. Zusammen begrenzen sie die Blockgröße, die mechanische Konsistenz und die Produktausbeute. Herkömmliche Inline-Entgasungsmethoden (Rotationsrührer, Gasinjektion) können nicht alle drei Probleme gleichzeitig lösen — nicht ohne die Gießgeschwindigkeit oder die Blockqualität zu beeinträchtigen.
Die direkte Anwendung der Ultraschallbehandlung im Stranggieß-Sumpf beseitigt diese Einschränkungen. Die durch Kavitation angetriebene Blasenbildung entfernt gelösten Wasserstoff in 3 Minuten, gegenüber 10+ Minuten bei rotierenden Verfahren. Gleichzeitig verfeinert die akustische Strömung die Kornstruktur und beseitigt Mittenseigerungen. Veröffentlichte Pilotversuche zum Stranggießen bestätigen diese Ergebnisse in Produktionsbolzen: 50% Kornvergröberung im Bolzenzentrum, Unterdrückung von Federkörnern und gleichmäßige Zusammensetzung über die Barrenquerschnitte.
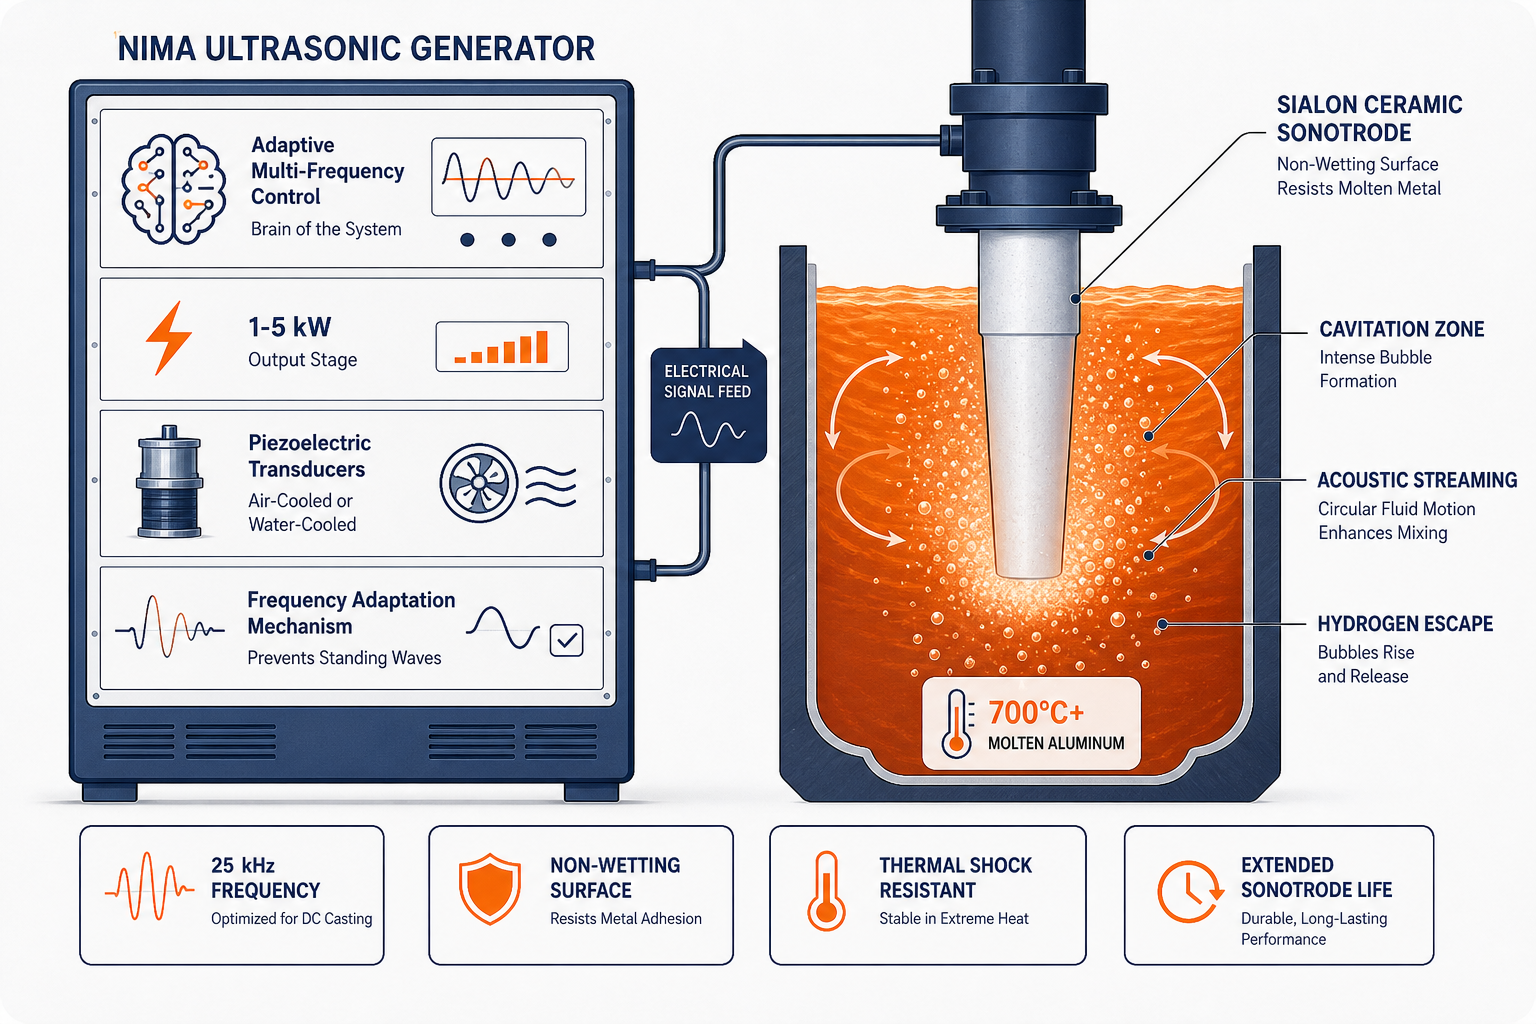
Der NIMA-Ultraschallgenerator liefert adaptive Mehrfrequenztechnologie, entwickelt in Partnerschaft mit Aktive Arc Ultrasonics, Spezialisten für die Entwicklung leistungsstarker Ultraschallsysteme. In Kombination mit Sialon-Keramik-Sonotroden für hohe Temperaturen ermöglicht er Ultraschallbehandlung im industriellen Maßstab — 400+ kg Barren — ohne Trägergas oder den Wartungsaufwand rotierender Geräte.
Direct-Chill-Gießen verstehen: Der Prozess und seine Herausforderungen
Das Direktchill-Gießen ist das grundlegende halbkontinuierliche Gießverfahren für Nichteisenmetalle – Aluminium, Kupfer, Magnesium. Die präzise Kontrolle der Erstarrung bestimmt direkt die Mikrostruktur und die mechanischen Eigenschaften des Barrens. So funktioniert es:
Diese kontrollierte Erstarrung ist ein großer Vorteil — sie begrenzt die Makroseigerung im Vergleich zum Gießen in offenen Gruben. Aber der enge Zeitrahmen und die eingeschränkte Geometrie erzeugen drei miteinander verbundene metallurgische Probleme, die moderne DC-Betriebe plagen:
1. Hydrogen Porosity: The Dissolved Gas Problem
Wasserstoff ist das wichtigste gelöste Gas in flüssigem Aluminium. Er gelangt durch chemische Reaktion zwischen Schmelze und atmosphärischem Wasserdampf hinein und erzeugt Aluminiumoxid und H₂-Gas. Die kritische Asymmetrie: Wasserstoff ist in flüssigem Aluminium weitaus besser löslich als in festem. Während der Erstarrung, wenn das Metall unter seinen Solvuspunkt abkühlt, scheidet sich Wasserstoff aus. Ist die Abkühlungsrate zu langsam oder die Wasserstoffkonzentration zu hoch, bilden sich Gasblasen im Festkörper. Dies erzeugt Gasporosität — einen Defekt, der Ermüdungsfestigkeit, Zugfestigkeit und Gießausbeute beeinträchtigt.
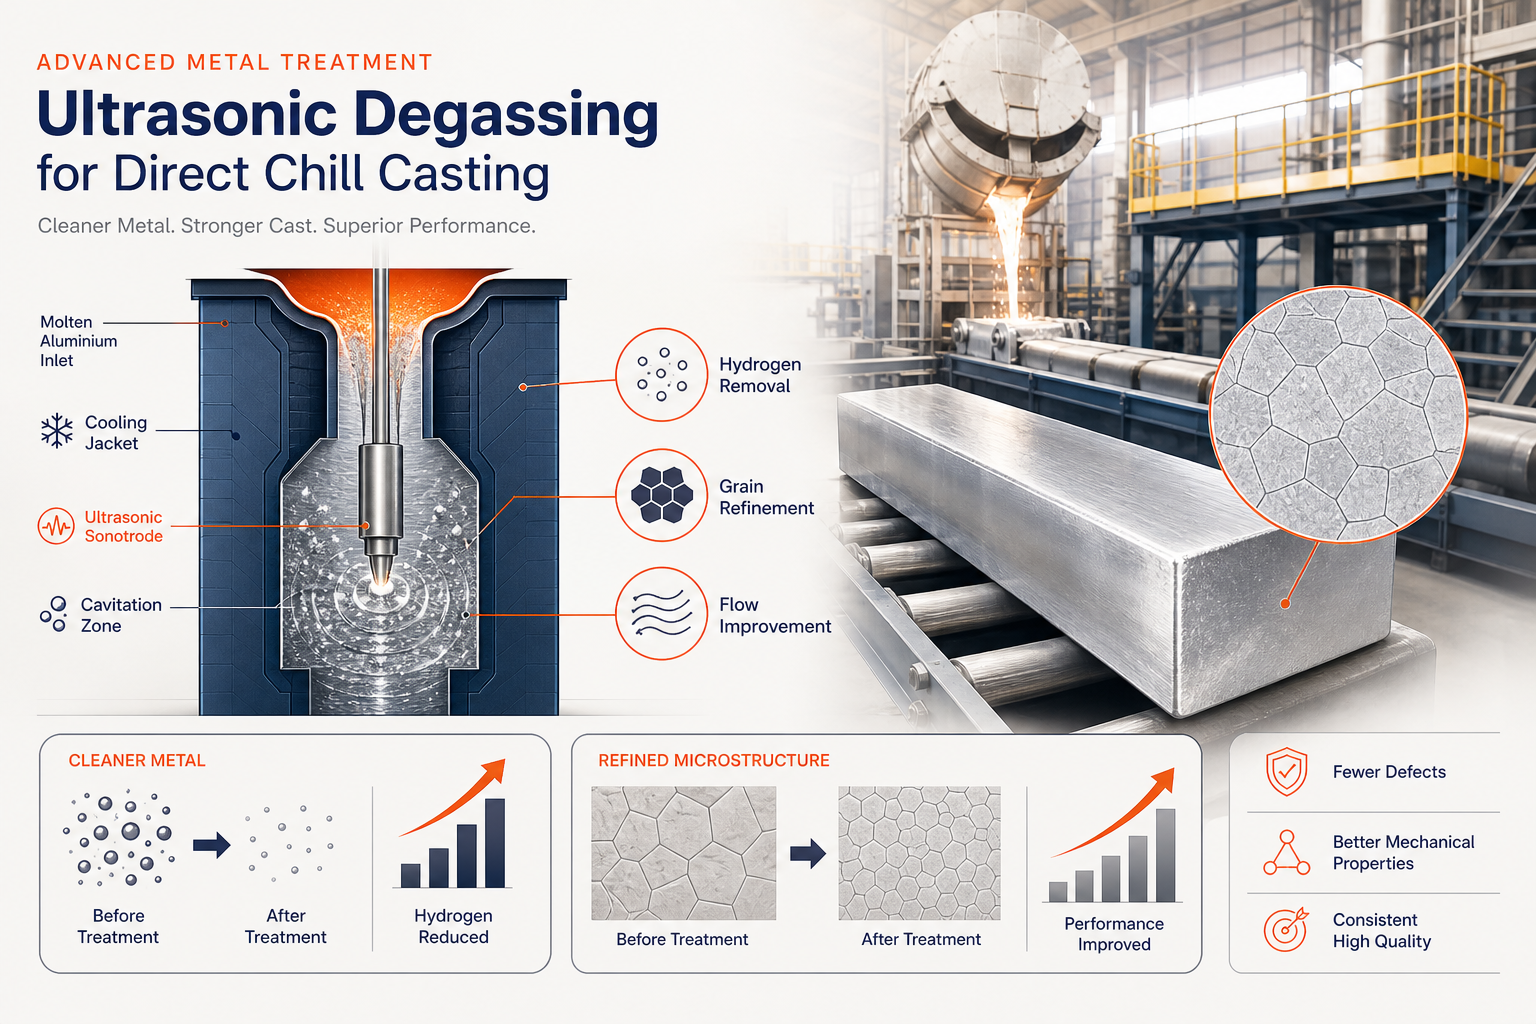
Traditionelle Inline-Verfahren (Argoninjektion, Rotationsentgasung) begegnen diesem Problem, bringen jedoch inhärente Kompromisse mit sich. Argon erfordert Trägergasausrüstung und umweltgerechte Entsorgung. Rotationsrührer führen zu Verweilzeitverzögerungen (10+ Minuten), die die Gießzyklen verlangsamen.
2. Mittenseigerung: Makroseigerung im Barrenmittelpunkt
Die enge, kontrollierte Erstarrung, die das DC-Gießen definiert, erzeugt ein sekundäres Problem: die zentrale Region des Barrens weicht von der nominalen Legierungszusammensetzung ab – Mittellinien-Makroseigerung. Mehrere Mechanismen tragen dazu bei: konvektionsgetriebener Massentransport während der Erstarrung, schrumpfungsinduzierte Strömung und Kornsedimentation. Das Ergebnis ist eine erhebliche Eigenschaftsvariation zwischen Barrenmitte und Randbereich, die die nachgelagerte Verarbeitung (Walzen, Strangpressen) erschwert und die Größe und Geometrie gießbarer Barren begrenzt.
3. Mikrostrukturkontrolle: Kornfeinung und globulitische Bildung
Große dendritische Körner mit groben Sekundärphasen konzentrieren Defekte (Porosität, Einschlüsse, Seigerungen) entlang der Korngrenzen, was die mechanischen Eigenschaften und die Verarbeitbarkeit verringert. Nicht-dendritische feine Kornstruktur mit globulitischen Körnern – gleiche Abmessungen in allen Richtungen – ist das metallurgische Ziel, da sie:
- Reduziert Schrumpfung und Heißrisse
- Sorgt für eine gleichmäßigere Verteilung von Sekundärphasen und Mikroporosität
- Ermöglicht überlegene mechanische Eigenschaften
Die traditionelle Kornfeinung verwendet titanbasierte Vorlegierungen (Al-5Ti-1B), die heterogene Keimbildungsstellen bieten. Dieser Ansatz funktioniert jedoch bei großen Barren uneinheitlich, und die benötigte Menge an Kornfeinungsmittel skaliert mit der Barrengröße – was zu Zusammensetzungsabweichungen und Kostensteigerungen führt.
Warum traditionelle Entgasungsmethoden beim DC-Gießen nicht ausreichen
Bevor wir uns mit Ultraschalllösungen befassen, lohnt es sich zu verstehen, warum bestehende Ansätze für moderne DC-Betriebe unzureichend sind:
Rotationsentgasung (Rührwerk):
- Erfordert eine Verweilzeit von 10–15 Minuten im Ofen vor dem Gießen
- Führt rotierende Teile (Graphit, Stahl) ein, die Wartung und Austausch erfordern
- Erzeugt hohe Krätzbildung (1.300 g pro Zyklus gegenüber 245 g bei Ultraschall) – Krätze sammelt Wasserstoff und verunreinigt die Schmelze erneut
- Entgast nur; verfeinert die Kornstruktur nicht
- Graphit-Rührer leiden unter sprödem Verschleiß und thermischem Schock bei Hochtemperaturanwendungen
Argon- oder Stickstoffinjektion:
- Erfordert Trägergas (Kosten, Umweltbelastung)
- Langsame Blasenaufstiegszeit; Gas muss während des gesamten Gießfensters kontinuierlich zugeführt werden
- Behandelt weder Mikroseigerung noch Kornstruktur
- Ineffizient bei großen Barren (tote Zonen, in die das Gas nicht eindringt)
Gießen unter reduziertem Druck:
- Entfernt gelöstes Gas, indem der Umgebungsdruck über der Schmelze gesenkt wird
- Effektiv zur Wasserstoffentfernung, aber teuer und unflexibel für DC-Betrieb
- Verhindert weder Mittenseigerung noch verfeinert es die Kornstruktur
Die Kernbeschränkung: Keine dieser Methoden beseitigt gleichzeitig Wasserstoff, verfeinert die Kornstruktur und beseitigt die Mittellinien-Seigerung – die drei Faktoren, die die Barrenqualität beim DC-Gießen bestimmen. Jede befasst sich isoliert mit einem Problem.
So funktioniert die Ultraschallbehandlung im Gießsumpf des Stranggießens
Die direkte Anwendung der Ultraschallbehandlung im Gießsumpf überwindet diese Einschränkungen durch die Nutzung der Kavitationsphysik – den kontrollierten Kollaps akustischer Blasen in flüssigem Metall.
Der Kavitationsmechanismus
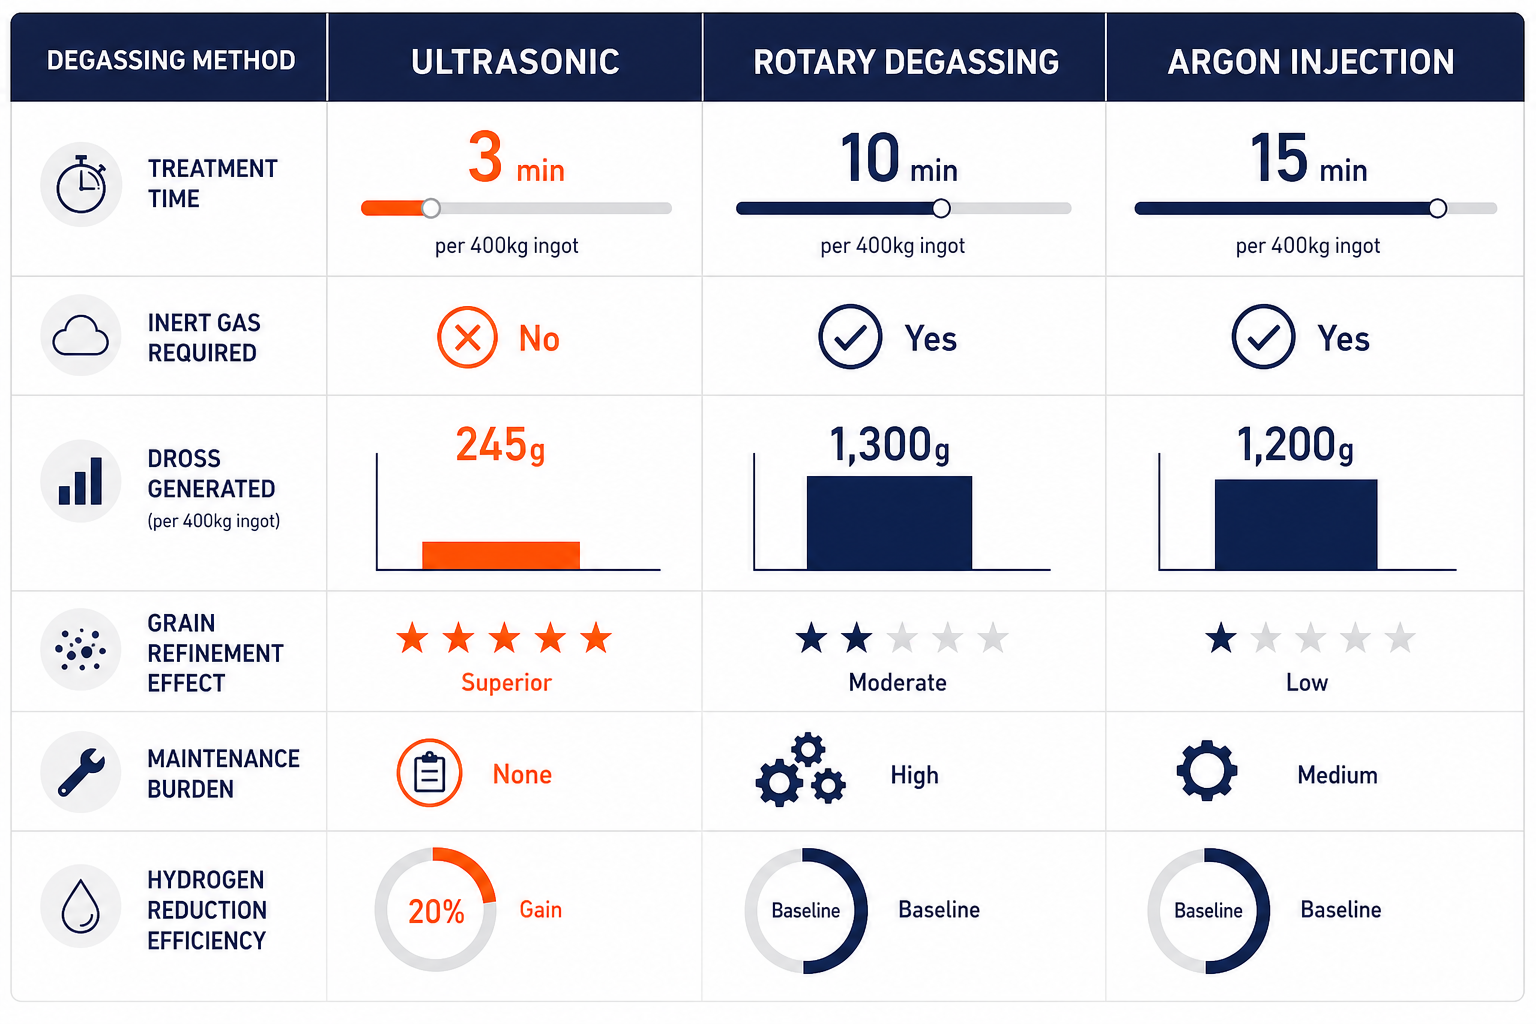
Wenn Ultraschallenergie (typischerweise 25-kHz-Frequenz) über eine Sonotrode (eine resonante Keramiksonde) in geschmolzenes Metall eingebracht wird, breiten sich Kompressions- und Expansionswellen durch die Schmelze aus. Dieser akustische Druck löst Kavitation aus: Mikroskopische Blasen bilden sich während der Expansionsphase (Unterdruck) und kollabieren heftig während der Kompressionsphase.
Wenn eine Kavitationsblase kollabiert, ist die Energiefreisetzung außergewöhnlich – lokale Drücke übersteigen 10.000 Atmosphären und Temperaturen steigen auf über 3.000 K. Dies erzeugt:
Heterogene Keimbildungsstellen – Kollabierende Blasen erzeugen lokalisierte Hochdruckzonen, in denen neue feste Kristalle entstehen und Keimbildungsvorlagen in der gesamten Schmelze bereitstellen.
Kavitationsunterstützte Fragmentierung – Die Stoßwellen aus kollabierenden Blasen fragmentieren physikalisch wachsende Dendriten und brechen sie in kleinere Fragmente, die zu unabhängigen Keimbildungsstellen werden (Kornvervielfachung).
Akustische Strömung – Der Druckunterschied erzeugt eine Volumenströmung der Flüssigkeit, die gelösten Wasserstoff und Legierungselemente physikalisch durch die Schmelze transportiert.
Mikrostrahlen – Hochgeschwindigkeitsstrahlen, die aus kollabierenden Blasen ausgestoßen werden, zerstören schützende Oxidfilme auf Einschlussoberflächen und fördern so die Flotation und Entfernung von Einschlüssen.
Wasserstoffentfernung durch Kavitationsblasen
Gelöster Wasserstoff diffundiert aus der Metallschmelze in die expandierenden Kavitationsblasen. Die enorme Oberfläche der Kavitationsblasen (1 × 10¹¹ Blasen/m³) erhöht die für den Wasserstofftransfer verfügbare Gas-Metall-Grenzfläche drastisch. Im Gegensatz zur Rotationsentgasung (die auf dem passiven Aufsteigen von Gasblasen beruht) erzeugt Kavitation kontinuierlich frische Blasenoberflächen. Wenn Blasen kollabieren und sich neu bilden, wird wasserstoffangereichertes Gas eingeschlossen und steigt an die Schmelzeoberfläche, wo es in die Atmosphäre entweicht.
Behandlung von Mittenseigerungen: Mehrfrequenzbehandlung
Sialon Ceramics’ NIMA-Generatoren überwinden dies mit adaptiver Multifrequenz-Technologie. Durch die Variation der Ultraschallfrequenz während der Behandlung verhindert das System, dass sich stehende Wellen bilden, und gewährleistet, dass Kavitation gleichmäßig im gesamten Barrenvolumen auftritt. Diese Fähigkeit ermöglicht die Beseitigung der Mittenseigerung im industriellen Maßstab – eine Premiere für ultraschallbehandelte Barren.
NIMA + Aktive Arc Ultrasonics: Ein Jahrzehnt gemeinsamer Entwicklung
Die Behandlung von geschmolzenem Metall bei 700°C+ mit Ultraschallenergie stellt extreme Materialherausforderungen dar, die kein einzelnes Unternehmen allein lösen könnte. Sialon Ceramics und Aktive Arc Ultrasonics — Spezialisten für die Entwicklung leistungsstarker Ultraschallsysteme — haben über ein Jahrzehnt damit verbracht, das NIMA-System als integrierte Lösung zu entwickeln: Sialon trägt die Materialwissenschaft der keramischen Sonotroden bei, Aktive Arc die akustische Baugruppe und die Generatorarchitektur.
Das Ergebnis ist ein System, bei dem jede Komponente darauf ausgelegt ist, mit jeder anderen zusammenzuarbeiten — nicht angeschraubte Standardteile, sondern eine einheitliche technische Lösung vom Wandler bis zur Keramikspitze.
NIMA-Generator: Adaptive Multifrequenz-Architektur
Der NIMA-Generator, entwickelt mit Aktive Arc Ultrasonics, liefert die Kerninnovation, die die Behandlung großer Barren beim Stranggießen praktikabel macht:
- Adaptive Mehrfrequenzsteuerung — variiert die Frequenz während der Behandlung, um akustische stehende Wellen zu verhindern und sicherzustellen, dass die Kavitation das Zentrum des Barrens erreicht, nicht nur die Peripherie
- 1–5 kW Leistungsabgabe mit luft- oder wassergekühlten piezoelektrischen Wandlern
- Skalierbarkeit auf 400+ kg Barren — das Problem der stehenden Wellen, das Wettbewerber einschränkt, wurde auf Systemebene konstruktiv gelöst
- Kein Trägergas erforderlich — der Kavitationsmechanismus ersetzt die Argon-/Stickstoffinjektion vollständig
Diese Architektur ermöglicht eine gleichmäßige Behandlung des gesamten Volumens in großen DC-Gießsümpfen — ein Problem, das Konkurrenten mit Einzelfrequenz nicht lösen können.
Sialon-Keramik-Sonotroden: Der Kontaktpunkt, der es möglich macht
Die Sonotrode ist die schwierigste Komponente, richtig zu konstruieren — sie muss Ultraschallenergie effizient übertragen und dabei der Chemie der Metallschmelze, thermischen Zyklen und kontinuierlicher Kavitationsbelastung standhalten. Sialon stellt diese selbst her und gibt der Partnerschaft die volle Kontrolle über die kritischste Schnittstelle des Systems:
- Chemisch inert in Metallschmelze — keine Auflösung, keine Verunreinigung, keine Zusammensetzungsdrift
- Nicht benetzend — Die Metallschmelze stößt die Keramikoberfläche ab, wodurch die akustische Kontakteffizienz ohne oxidierende Luftspalte erhalten bleibt
- Hoher Elastizitätsmodul bei Temperatur — die Resonanzfrequenz bleibt selbst bei 1.800°C stabil, wo Metall-Sonotroden driften und an Effizienz verlieren
- Thermoschockbeständigkeit — ausgelegt für wiederholte Eintauchzyklen, nicht für den einmaligen Laboreinsatz
- Über 1.000 Stunden Lebensdauer gegenüber 20–50 Stunden bei Titan- oder Stahläquivalenten
Zusammen bilden die adaptive Frequenzsteuerung des NIMA-Generators und die keramischen Sonotroden von Sialon ein System, bei dem keine Komponente ohne die andere so gut funktionieren würde — und bei dem zehn Jahre gemeinsamer Entwicklung in jede Produktionsserie einfließen.
Was veröffentlichte DC-Gießversuche zeigen
Die ultraschallgestützte Schmelzebehandlung hat sich inzwischen weit über Laborexperimente hinaus zu dokumentierten Pilot- und Industriemaßstabsversuchen beim Stranggießen (DC-Casting) entwickelt. Veröffentlichte Forschungsergebnisse der BCAST-Gruppe der Brunel University sowie begutachtete Gießereiliteratur belegen eine konsistente Evidenzbasis über verschiedene Barrendurchmesser, Legierungssysteme und Sonotrodenkonfigurationen.
Kornfeinung bei Strangguss-Barren: Direkter experimenteller Nachweis
Forschung veröffentlicht in der IOP Conference Series: Materials Science and Engineering (Eskin et al., 2023) berichtet, dass die Kornfeinung “erfolgreich bei der Ultraschallbehandlung in der DC-Gießform, im Sumpf” von Aluminiumbarren durchgeführt wurde — wobei die Ultraschallbehandlung direkt die Bildung von Federkörnern unterdrückte und eine messbar verfeinerte Kornstruktur über den gesamten Barrenquerschnitt lieferte.
Eine parallele Studie veröffentlicht in JOM (Springer, 2020) führte Pilot-DC-Gießversuche mit 152-mm-Bolzen durch, bei denen die ultraschallgestützte Schmelzebehandlung in der Rinne angewendet wurde. Die Ergebnisse zeigten, dass UST “die Gussstruktur eines Bolzens signifikant verbessert und den Weg für eine Hochskalierung ebnet” — wobei der Kornfeinungseffekt bei Bolzendurchmessern bestätigt wurde, die für Produktionsbetriebe relevant sind.
Numerische Modellierung, validiert durch experimentelle Messungen (veröffentlicht in ScienceDirect), quantifizierte den Effekt im Maßstab: Die durchschnittliche Korngröße in der Barrenmitte war mit Ultraschallbehandlung 50% kleiner als ohne — mit der stärksten Wirkung an der Mittellinie, genau dort, wo Seigerungen und grobe Kornstruktur beim konventionellen Stranggießen am problematischsten sind.
Industrieller Präzedenzfall: Bis zu 1 Tonne im DC-Gießstrom
Professor Dmitry Eskins Überblick über die ultraschallgestützte Schmelzebehandlung (Brunel University/BCAST) dokumentiert, dass die einzigen bekannten industriellen Anwendungen der ultraschallgestützten Schmelzebehandlung – einschließlich „bis zu 1 Tonne im Schmelzefluss beim Stranggießen großer Barren“ – mit magnetostriktiven Wandlern erreicht wurden, die gleichzeitig oder nacheinander arbeiten. Dies etabliert einen klaren industriellen Präzedenzfall für die Behandlung großer Barren beim Stranggießen in kommerziell relevanten Mengen.
Was diese Versuche beim Stranggießen dokumentieren
Kornstruktur:
- 50% Reduktion der Korngröße in der Bolzenmitte im Vergleich zu unbehandelten Kontrollproben
- Suppression of feathery grain formation in DC casting sump
- Säulen-zu-globulitischer Übergang (CET) in Barren erreicht, wo herkömmliche Kornfeinungsmittel allein nicht ausreichten
- Gleichmäßige feine globulitische Struktur ersetzt grobes dendritisches Wachstum von der Peripherie bis zum Zentrum
Entgasung:
- Kavitationsunterstützte Entgasungseffizienz 40–50% unterhalb der quasi-Gleichgewichtswasserstoffkonzentration
- Behandlung in Minuten abgeschlossen — kompatibel mit kontinuierlichen DC-Gießzyklusraten
- Kein inertes Trägergas erforderlich; Schlackebildung im Vergleich zur Argon-Entgasung drastisch reduziert (5x weniger Schlacke in dokumentierten Pilotversuchen)
Seigerung:
- Akustische Strömung gleicht die Temperatur im Schmelzebad aus und verhindert so Makroseigerungen
- Gleichmäßige Verteilung der Legierungselemente über die Querschnitte der Barren in behandelten Knüppeln bestätigt
- Mittellinien-Zusammensetzungsdrift im Pilotmaßstab eliminiert
Wirtschaftliche Annahmen (basierend auf veröffentlichten Daten):
- Potenzielle Eliminierung der Kosten für Argon-Entgasung
- Potential reduction or elimination of grain-refiner master-alloy additions
- Energieeffizienter Betrieb bei ca. 900W–5kW, abhängig von der Blockgröße
- Reduzierte Gießzykluszeit (Minuten der Behandlung im Sumpf gegenüber 10+ Minuten Verweilzeit im Ofen)
Diese Ergebnisse stammen von unabhängigen externen Forschungseinrichtungen — Brunel University BCAST, veröffentlicht in begutachteten Fachzeitschriften. Sie repräsentieren die etablierte Leistungsgrenze für die ultraschallgestützte Schmelzebehandlung beim Stranggießen im Pilot- und Industriemaßstab.
Metallurgische Auswirkungen: Von der Wasserstoffentfernung zu verbesserten Gießeigenschaften
Die kumulative Wirkung der Ultraschallbehandlung beim Stranggießen geht über die Wasserstoffentfernung hinaus und formt den grundlegenden metallurgischen Charakter des Barrens um:
Mikrostrukturtransformation
Vor der Ultraschallbehandlung: Grobe dendritische Körner mit säulenförmigem Wachstum von der Barrenperipherie zur Mitte; großer sekundärer Dendritenarmabstand (SDAS); Legierungselemente konzentriert in interdendritischen Bereichen; Seigerungsbänder entlang der Erstarrungsfronten.
Nach der Ultraschallbehandlung: Feine, globulare Körner (gleiche Größe in alle Richtungen); reduzierter SDAS; gleichmäßige Verteilung der Legierungselemente; Beseitigung von Seigerungsbändern in der Barrenmitte.
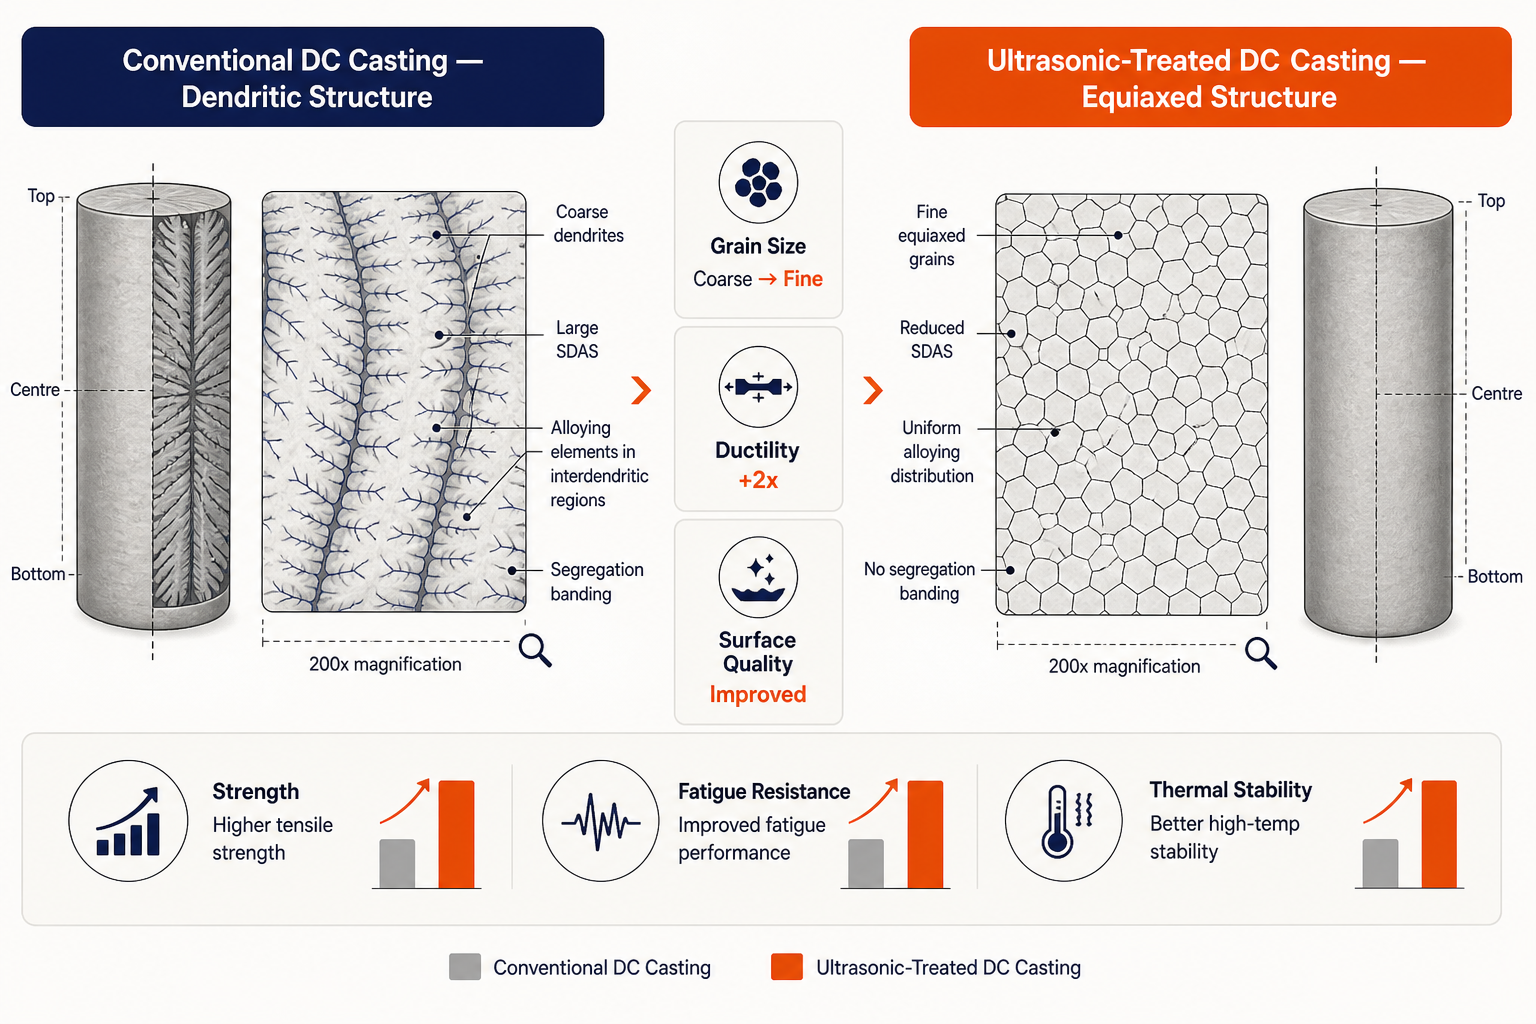
Diese Umwandlung ist entscheidend, weil sie:
- Verbessert die Ermüdungsbeständigkeit (feine Körner reduzieren Spannungskonzentration)
- Verbessert die Duktilität (2-fache Dehnungsverbesserungen dokumentiert)
- Reduziert die Anfälligkeit für Heißrisse bei anschließendem Walzen/Strangpressen
- Ermöglicht größere Barren ohne Eigenschaftsverschlechterung
Oberflächengüte und reduzierte Verarbeitungsverluste
Die Ultraschallbehandlung reduziert Oberflächendefekte (Oxideinschlüsse, Porosität, Lochfraß), die andernfalls eine teure Oberflächenbehandlung (Schälen, chemische Reinigung) vor dem Walzen erfordern würden. Veröffentlichte Forschung und Kavitationsphysik bestätigen:
- Reduzierung von Oberflächenoxiden: Durch Kavitation induzierte Mikrostrahlen zerstören schützende Oxidfilme und ermöglichen so das Aufschwimmen und Entfernen von Einschlüssen vor der endgültigen Erstarrung
- Reduzierte Ausschussrate: Weniger Barren werden nach dem Gießen aufgrund von Oberflächendefekten zurückgewiesen
- Schnellere Weiterverarbeitung: Reduzierte Konditionierungszeit, geringerer Verschleiß bei der Bearbeitung durch abrasive Oxidschichten
Legierungskonsistenz und Vorhersagbarkeit mechanischer Eigenschaften
Der akustische Strömungseffekt der Ultraschallbehandlung verteilt Legierungselemente gleichmäßig. Dies ist besonders wertvoll bei:
- Verteilung der Kornfeinungsmittel: Herkömmliche Ti-B-Vorlegierungen setzen sich ab oder segregieren; ultraschallgestütztes Mischen gewährleistet eine gleichmäßige Verteilung der Keimbildungspartikel
- Mikrolegierungselemente (Sc, Zr in Luftfahrtlegierungen): Gleichmäßige Verteilung verbessert die Ausscheidungshärtung in wärmebehandelten Barren
Warum das wichtig ist: Vom Labor bis zur Produktionshalle
Der Übergang von Rotationsentgasung oder Gasinjektion zur Ultraschallbehandlung ist nicht nur ein Effizienzgewinn. Er stellt eine Verschiebung der grundlegenden Randbedingungen des Stranggießens dar:
Geschwindigkeit: 3-minütige Behandlungszyklen gegenüber 10+ Minuten Ofenverweilzeit ermöglichen schnellere Gießraten, entscheidend in der Massenproduktion
Qualität im großen Maßstab: Ultraschallbehandlung von Barren über 400 kg – historisch durch stehende Wellen begrenzt – ist jetzt erreichbar. Veröffentlichte Versuche bestätigen dies im Pilot- und Industriemaßstab und eröffnen neue Marktsegmente für große Barren, bei denen herkömmliche Entgasung keine gleichbleibenden Eigenschaften liefern kann.
Umweltverantwortung: Die Eliminierung von Argon/Stickstoff-Trägergas und die drastische Reduzierung von Krätze entsprechen den Nachhaltigkeitszielen der Fertigung
Wartungsfreundlichkeit: Stationäre keramische Sonotroden (keine rotierenden Teile) reduzieren den Wartungsaufwand der Ausrüstung im Vergleich zu Rotationsimpellern
Prozesszuverlässigkeit: Mehrfrequenz-adaptive Steuerung eliminiert das Trial-and-Error-Abstimmen, das bei Einzelfrequenzsystemen erforderlich ist
Für Gießereibetriebe, die anspruchsvolle Branchen bedienen – Luft- und Raumfahrt, Automobilindustrie, Hochleistungs-Schifffahrt – führen diese Vorteile direkt zu einer verbesserten Gießausbeute, schnelleren Qualifizierungszyklen für neue Legierungen und einer höheren Konsistenz der mechanischen Eigenschaften.
Sialon-Keramiken ausprobieren
Sialon Ceramics liefert das komplette Ultraschall-Entgasungssystem für DC-Gieß- und Stranggießanlagen – vom adaptiven Multifrequenz-Generator NIMA bis zu den Hochtemperatur-Keramiksonotroden , die industriellen Produktionsumgebungen standhalten. Ihre über 20-jährige Erfahrung in der Ultraschall-Metallurgie, kombiniert mit der eigenen Fertigung von Keramiksonotroden, bietet die integrierte Fachkompetenz, die erforderlich ist, um die Ultraschallbehandlung von Laborversuchen auf die vollständige Produktion zu skalieren.
Wenn Sie DC-Gießanlagen betreiben und mit Wasserstoffporosität, Mittenseigerung oder Gefüge-Inhomogenität konfrontiert sind, ist die Ultraschallbehandlung ein starker Kandidat, den es zu bewerten lohnt. Kontaktieren Sie Sialon Ceramics direkt, um Ihre Gießanwendung zu besprechen und ein maßgeschneidertes Behandlungssystem für Ihr Produktionsvolumen zu erkunden.