
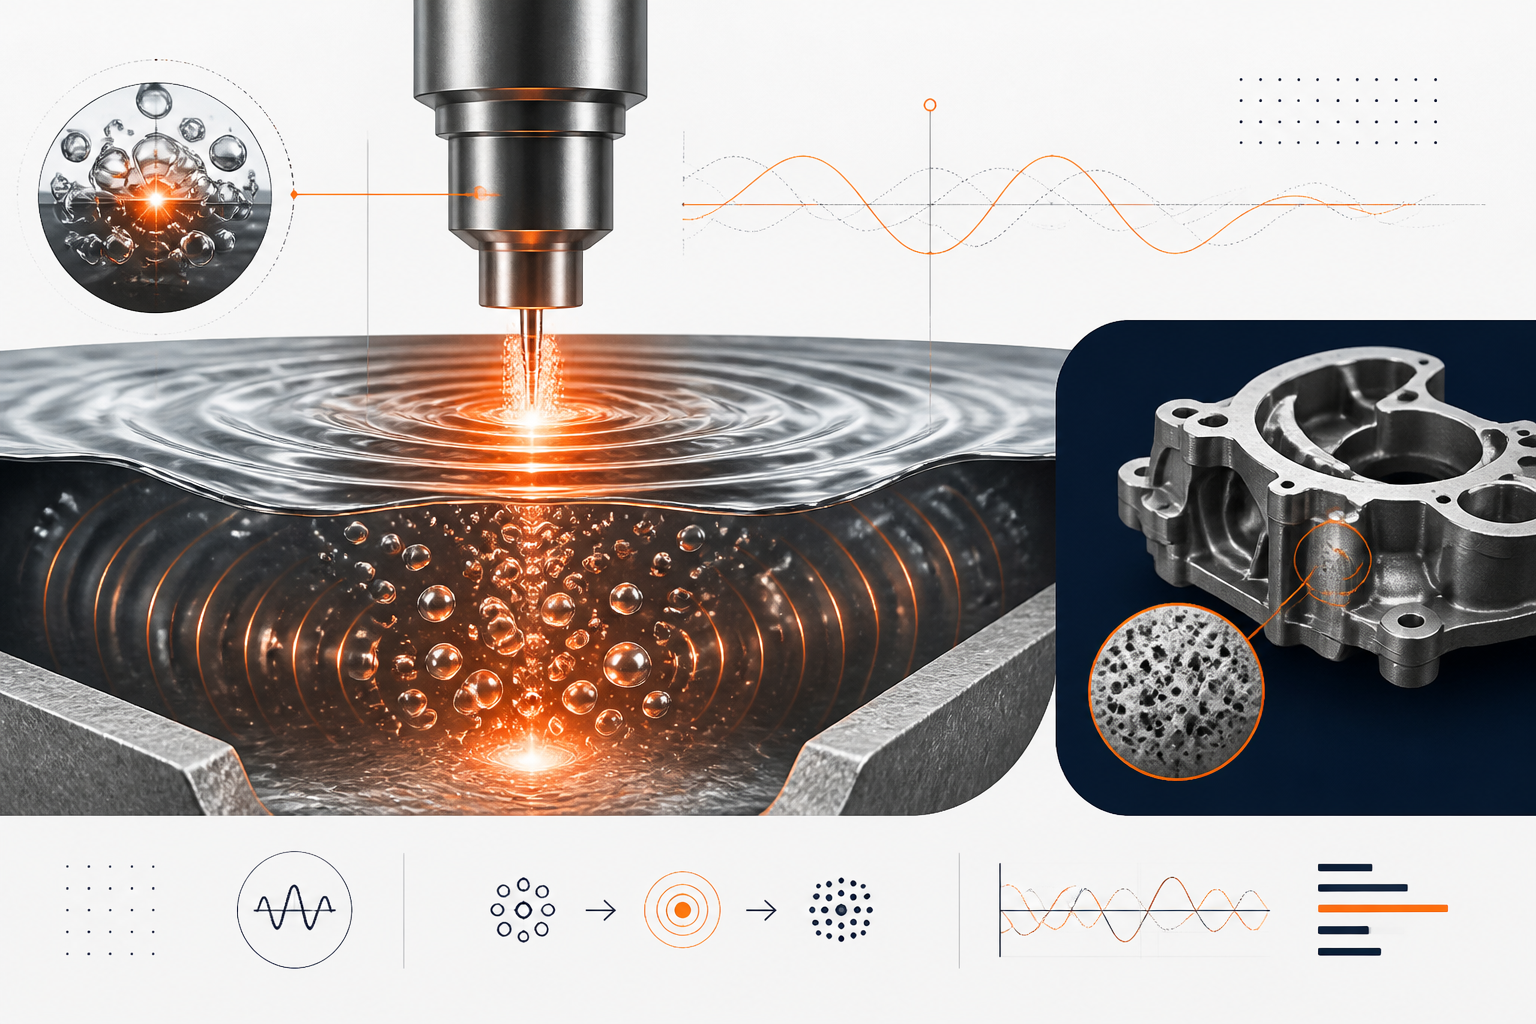
La porosidad por hidrógeno debilita las piezas fundidas de aluminio y provoca fallos de calidad. La cavitación ultrasónica crea 1 billón de microburbujas por metro cúbico para extraer el hidrógeno disuelto un 20% más rápido que los métodos convencionales, con una reducción de inclusiones de 6 veces y mejoras medibles en la resistencia.
8 de agosto de 2026 · 9 min de lectura
TL;DR
La porosidad por hidrógeno sigue siendo uno de los defectos más críticos en la fundición de aluminio, comprometiendo las propiedades mecánicas y generando costosos desechos. Si bien los métodos tradicionales como la inyección de argón y el tratamiento al vacío ofrecen soluciones parciales, requieren ciclos de tratamiento largos. También consumen gases inertes y generan residuos significativos.
La tecnología de cavitación ultrasónica, desarrollada en colaboración con Aktive Arc Ultrasonics, ofrece un enfoque fundamentalmente diferente. La tecnología utiliza ondas acústicas para crear microburbujas de alta densidad a aproximadamente 1 × 10¹¹ m⁻³. Estas microburbujas proporcionan una extensa superficie para la difusión de hidrógeno. La corriente acústica y los flujos de chorro también aceleran el ascenso y escape de las burbujas.
Los estudios a escala industrial demuestran que el desgasificado ultrasónico logra una eficiencia de desgasificado un 20% mayor en un tercio del tiempo en comparación con los métodos convencionales. El proceso también proporciona una reducción de 6 veces en las inclusiones de óxido y un 81% menos de formación de escoria.
El resultado son piezas fundidas de mayor calidad con un 17% más de resistencia a la fluencia y una elongación 2–3 veces mejor. Las fundiciones también se benefician de estructuras de grano refinadas y un mejor control de la porosidad a escala de producción.
Qué es la porosidad por hidrógeno y por qué se forma en la fundición de aluminio
La porosidad por hidrógeno, la formación de vacíos llenos de gas dentro del aluminio solidificado, es un defecto clásico con consecuencias modernas. La física es sencilla pero implacable: el aluminio fundido es un absorbedor de hidrógeno. El vapor de agua en las atmósferas de los hornos y la humedad atmosférica reaccionan con el metal fundido para producir gas hidrógeno disuelto. En el punto de fusión (~660°C para aluminio puro, 700°C típico para aleaciones comerciales), el hidrógeno es altamente soluble; el metal “quiere” retenerlo. Pero en el momento en que comienza la solidificación, la solubilidad del hidrógeno cae bruscamente. El gas disuelto precipita fuera de la solución más rápido de lo que puede escapar, formando vacíos dispersos por toda la matriz de la fundición. Estos vacíos no son defectos cosméticos benignos: son sitios de iniciación de fracturas. Una pieza fundida plagada de porosidad por hidrógeno presenta:
- Resistencia máxima a la tracción reducida (a menudo 15–25% menor de lo previsto)
- Pérdida catastrófica de elongación (la ductilidad puede caer a
- Iniciación de grietas por fatiga en superficies de vacíos bajo carga cíclica
- Altas tasas de desecho y costos de mecanizado/inspección posteriores
Métodos tradicionales de prevención y sus limitaciones
Durante décadas, las fundiciones han empleado tres estrategias principales para combatir la porosidad por hidrógeno. Cada una ofrece protección parcial, pero todas conllevan desventajas inherentes que la tecnología ultrasónica moderna aborda directamente.
Argon sparging (rotary degassing)
La inyección de argón es el estándar de la industria, implementada en fundiciones de todo el mundo. Un impulsor de grafito rotatorio dispersa burbujas de argón a través del metal fundido. Los átomos de hidrógeno se difunden en estas burbujas de argón, que luego ascienden y escapan. En teoría, elegante; en la práctica, comprometido:
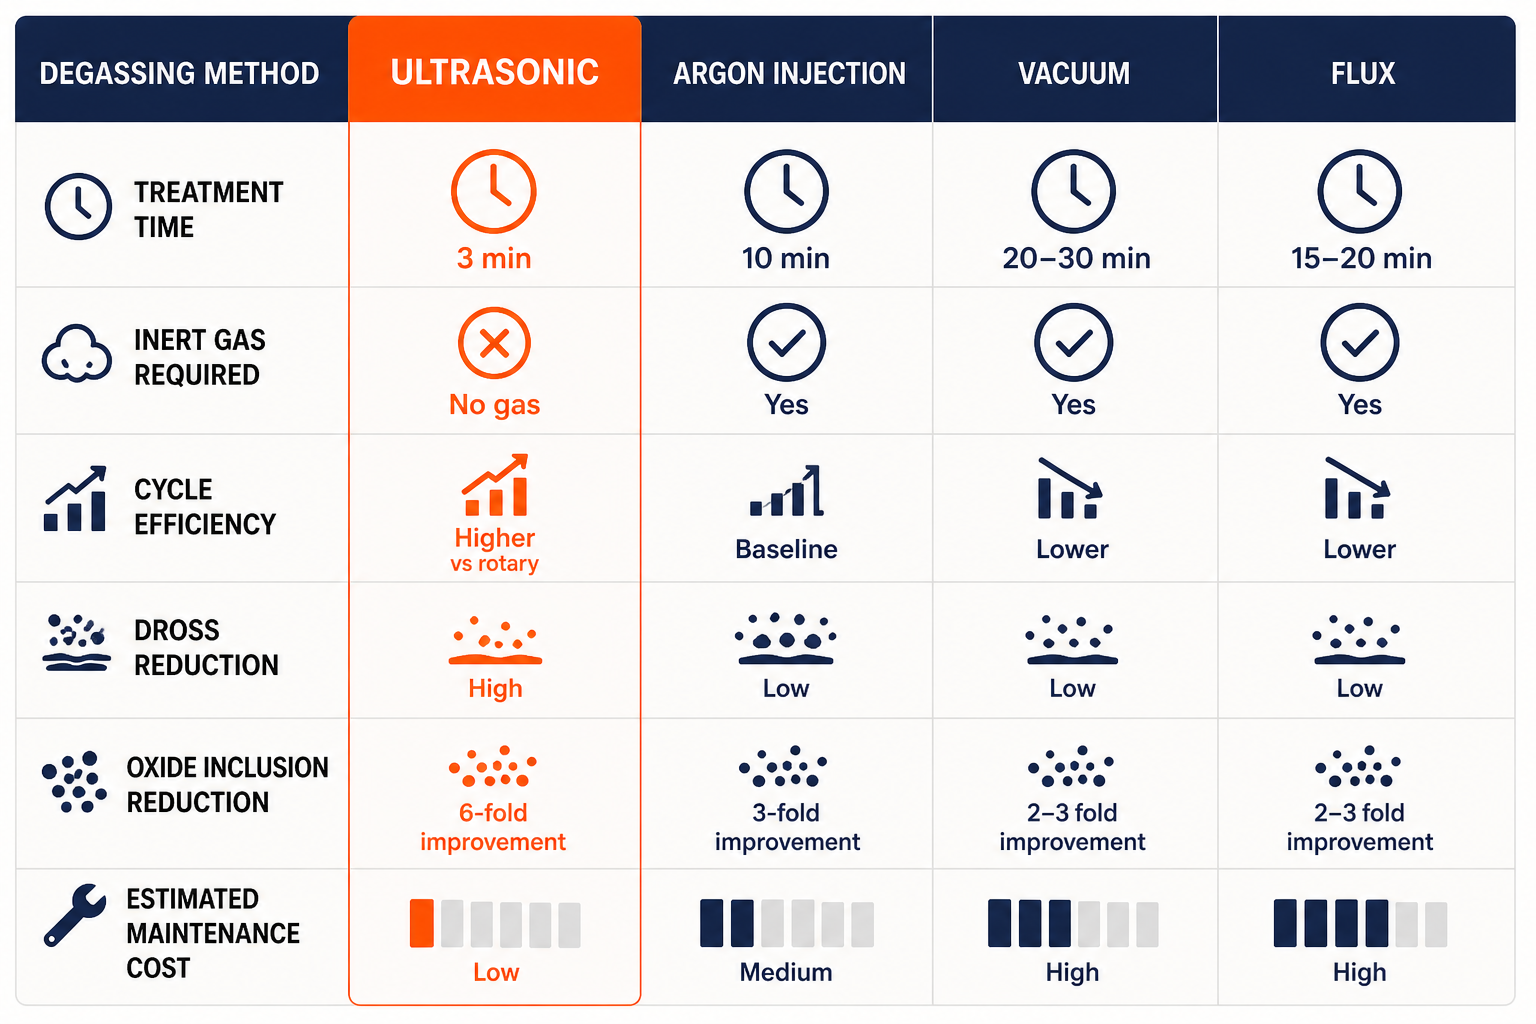
- Tiempo de ciclo: 10–15 minutos por tratamiento para lograr un índice de densidad aceptable (una medida del contenido de hidrógeno)
- Consumo de gas inerte: Se requiere un volumen significativo de argón o nitrógeno, con costos de eliminación
- Degradación del grafito: El rotor se degrada con el tiempo, volviéndose quebradizo y requiriendo reemplazos frecuentes ($500–$2,000 por rotor, más tiempo de inactividad)
- Desafío de inclusiones: Si bien la eliminación de hidrógeno es razonable, las inclusiones de óxido permanecen: los métodos rotatorios logran solo una reducción de 3 veces en óxidos en comparación con el metal fundido sin tratar
- Acumulación de escoria: Genera más de 1,300 gramos de escoria por ciclo; la escoria actúa como un reservorio de hidrógeno mediante adsorción molecular por encima de 600°C, con riesgo de recontaminación
Tratamiento al vacío
El desgasificado a presión reducida intenta evitar el hidrógeno químicamente reduciendo la presión parcial de hidrógeno en la atmósfera del horno. Se utilizan cámaras de vacío o moldes de fundición asistidos por vacío para extraer los gases disueltos del metal fundido:
- Costo del equipo: Los sistemas de vacío requieren una alta inversión de capital
- Escalabilidad limitada: La desgasificación al vacío funciona bien a escala de laboratorio o en volúmenes pequeños de horno; las masas fundidas industriales de más de 400 kg presentan limitaciones térmicas y de tamaño de cámara
- Eliminación incompleta: El hidrógeno no escapa limpiamente solo con vacío: la solidificación bajo presión reducida ayuda, pero no elimina el hidrógeno disuelto en el propio fundido
- Fragilidad del proceso: Pequeñas fugas en los sellos de vacío degradan la efectividad; el mantenimiento y la monitorización son rigurosos
Fundente
Se introducen aditivos químicos fundentes (típicamente compuestos a base de cloro o flúor) en el metal fundido para liberar gases que eliminan el hidrógeno del aluminio:
- Dependiente de la química: La efectividad varía con la composición de la aleación, la temperatura del fundido y la selección del fundente
- Compensación de inclusiones: Mientras que algunos fundentes reducen el contenido de hidrógeno, pueden introducir nuevas inclusiones (residuos de sal) que requieren pasos de eliminación adicionales
- Portabilidad limitada: El fluxing por sí solo no aborda la formación de porosidad durante la solidificación; es más efectivo como pretratamiento combinado con desgasificación al vacío o rotativa
- Preocupación ambiental: La liberación de cloro y flúor durante el calentamiento genera alertas sobre la calidad del aire y la seguridad en el lugar de trabajo
El hilo común: Los tres métodos tratan los síntomas. Intentan eliminar el hidrógeno del fundido o reducir su solubilidad, pero son lentos, consumen recursos, generan residuos y no logran un control adecuado de las inclusiones. Ninguno altera fundamentalmente la termodinámica de la precipitación del hidrógeno durante la solidificación.
El mecanismo de cavitación ultrasónica: eliminando hidrógeno de forma ingenieril
El desgasificado ultrasónico toma un camino radicalmente diferente. En lugar de lidiar con la química del hidrógeno, aprovecha la física de la cavitación: la formación y el colapso de burbujas microscópicas bajo ondas de presión acústica. Cuando un transductor piezoeléctrico vibra a 25 kHz (una frecuencia optimizada para la cavitación en metales fundidos), genera ciclos de presión acústica. Durante el semiciclo de baja presión, la presión en el líquido cae por debajo de la presión de vapor saturado, y aparecen vacíos: burbujas de cavitación. Estas burbujas luego colapsan violentamente bajo el semiciclo de alta presión, liberando una energía enorme y creando las condiciones para la eliminación de hidrógeno a una escala completamente diferente.
Nucleación de microburbujas y densidad de población
Aquí está la idea clave: la cavitación ultrasónica crea poblaciones de burbujas de densidad extraordinaria: aproximadamente 1 × 10¹¹ burbujas por metro cúbico. Esto no es aproximado; se ha medido mediante imágenes de rayos X de sincrotrón de la dinámica de colapso de cavitación en aluminio fundido. Cada burbuja es microscópica (típicamente de 50–500 micrómetros), y cada una representa un “sitio de difusión” donde los átomos de hidrógeno pueden migrar. Compare esto con el desgasificado rotatorio: un impulsor crea burbujas de escala milimétrica a centimétrica, mucho menos numerosas, con órdenes de magnitud menos superficie total. La ventaja ultrasónica se cuantifica: la población de burbujas de cavitación proporciona ~1,000× más superficie para la difusión de hidrógeno que las nubes de burbujas convencionales.
Los átomos de hidrógeno, disueltos en el aluminio fundido que rodea cada microburbuja, son termodinámicamente “empujados” hacia las superficies de estas burbujas mediante gradientes de concentración. Una vez en la superficie de la burbuja, se recombinan en hidrógeno molecular (H₂) y cruzan la interfaz gas-líquido, entrando al interior de la burbuja. La burbuja ahora transporta hidrógeno que no tenía antes, y crucialmente, este hidrógeno ascenderá con la burbuja en lugar de permanecer disuelto en el metal.
Flujo acústico: movimiento y distribución del fluido en volumen
La cavitación no ocurre de forma aislada. La violenta liberación de energía del colapso de las burbujas genera lo que se conoce como flujo acústico: un flujo persistente y dirigido del metal líquido inducido por las ondas acústicas. Esto no es turbulencia; es un patrón de circulación constante que barre todo el volumen del fundido.
El flujo acústico cumple dos funciones críticas:
- Tratamiento uniforme: Sin él, la cavitación se localizaría cerca del sonotrodo (el cuerno vibratorio en contacto con el metal fundido). El flujo acústico asegura que el metal rico en hidrógeno de todo el volumen del horno se renueve continuamente en la zona de alta cavitación y luego se transporte fuera. Cada región del fundido experimenta la acción de desgasificado, no solo las áreas inmediatamente adyacentes al sonotrodo.
- Transporte de burbujas: La corriente no solo transporta hidrógeno disuelto, sino que acelera la velocidad de ascenso de las burbujas llenas de hidrógeno, reduciendo el tiempo que permanecen en el metal fundido y disminuyendo el riesgo de que el hidrógeno se redisuelva durante el ascenso de las burbujas.
Difusión de hidrógeno en burbujas: un proceso en cascada
La población de microburbujas y la corriente acústica crean una cascada de eliminación de hidrógeno:
- Fase 1 (0–1 minuto): El gradiente de alta concentración entre el hidrógeno disuelto y el interior de la burbuja impulsa una difusión rápida hacia la primera generación de burbujas de cavitación. El índice de densidad (una medida directa del riesgo de porosidad por hidrógeno) cae bruscamente.
- Fase 2 (1–2 minutos): A medida que las burbujas iniciales ascienden y escapan, se forman continuamente nuevas burbujas de cavitación (el transductor de 25 kHz vibra a 25,000 ciclos por segundo). Cada nueva población de burbujas continúa difundiendo hidrógeno desde el metal circundante. La corriente acústica refresca el metal rico en hidrógeno de vuelta a la zona de cavitación.
- Fase 3 (2–3 minutos): La concentración de hidrógeno disuelto alcanza una meseta: la eliminación adicional se vuelve más lenta a medida que el gradiente de concentración impulsor se aplana. Este es el punto final natural de un ciclo de tratamiento de 3 minutos.
Los estudios industriales muestran una reducción del 75% en el índice de densidad (contenido de hidrógeno) en solo 3 minutos, en comparación con una reducción del 56% con el desgasificado rotatorio en 10 minutos: una ganancia de eficiencia del 20% lograda en un tercio del tiempo.
Ascenso y escape de burbujas: chorros y eliminación de óxidos
Aquí hay una ventaja inesperada: cuando las burbujas de cavitación colapsan, generan chorros intensos: flujos localizados con velocidades que alcanzan cientos de metros por segundo. Estos chorros son lo suficientemente potentes como para romper las películas de óxido protectoras que recubren las inclusiones de óxido de aluminio (Al₂O₃) en las superficies de las inclusiones.
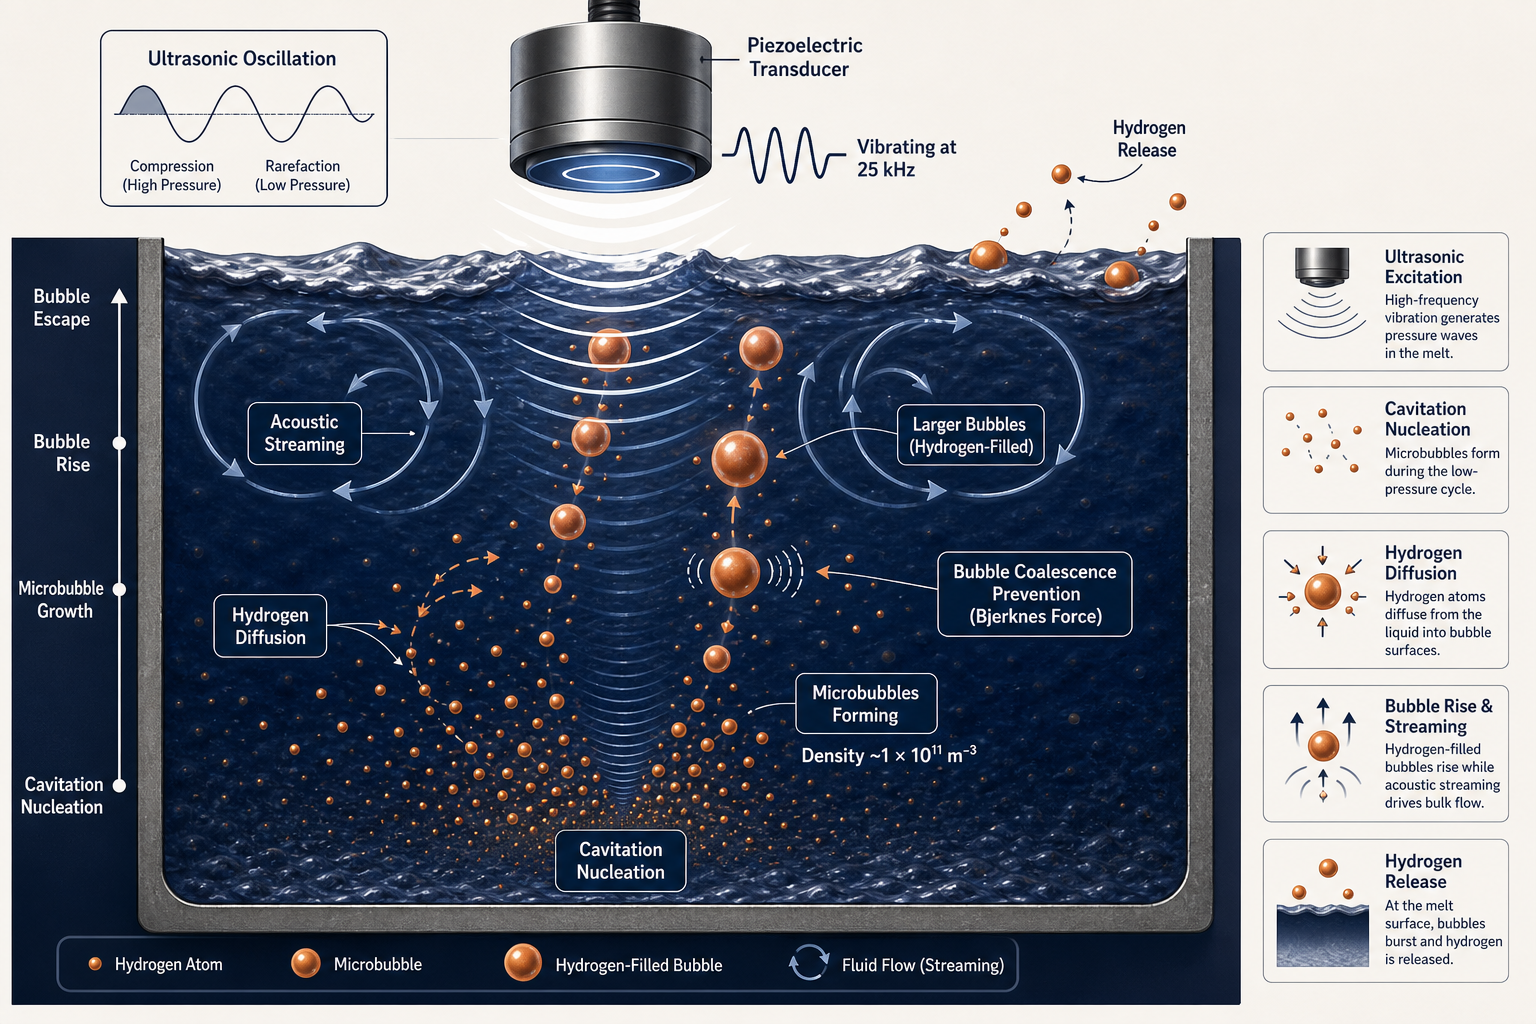
Las inclusiones de óxido son pegajosas: están unidas por fuerzas intermoleculares débiles y rodeadas por películas de óxido protectoras que resisten la adhesión a las burbujas de gas ascendentes. En el desgasificado rotatorio, las inclusiones permanecen en gran medida suspendidas en el fundido o se hunden. En el desgasificado ultrasónico, los chorros de cavitación rompen estas películas, permitiendo que las inclusiones se adhieran directamente a las burbujas de hidrógeno ascendentes y floten hacia la superficie como parte de la escoria. El análisis PoDFA (Aparato de Filtración por Disco Poroso, una medición cuantitativa de inclusiones) muestra una reducción de 6 veces en el contenido de óxido de aluminio-en comparación con 3 veces para el desgasificado rotatorio.
El resultado es un fundido no solo desprovisto de hidrógeno, sino también libre de inclusiones de óxido que de otro modo permanecerían y se convertirían en sitios de nucleación de porosidad durante la solidificación.
Resultados prácticos: ganancias de calidad con el tratamiento ultrasónico
La física se traduce directamente en mejoras medibles en la calidad de los componentes fundidos y en el rendimiento mecánico. Esto es lo que observan las fundiciones cuando pasan del desgasificado rotatorio al tratamiento ultrasónico:
Porosidad reducida y densidad mejorada
Un estudio a escala industrial sobre coladas de aleación Al-Si-Cu de 400 kg (la composición de referencia de aluminio-silicio-cobre utilizada en la fundición a alta presión HPDC) comparó el tratamiento ultrasónico con la desgasificación convencional por impulsor y nitrógeno:
Resultados del Índice de Densidad (medida directa del contenido de hidrógeno):
- Ultrasonido: 10.3% → 2.6% en 3 minutos (reducción del 75%)
- Rotatorio (impulsor+N₂): 10.5% → 4.6% en 10 minutos (reducción del 56%)
Esta ganancia de eficiencia del 20% es la consecuencia directa de la superficie de burbujas 1.000 veces mayor y de la difusión impulsada por la corriente acústica. El tiempo de ciclo de 3 minutos significa que una fundición puede tratar 8 coladas por hora en lugar de 6, una ventaja inmediata de rendimiento, mientras produce piezas fundidas más densas y fiables.
Adicionalmente, la formación de escoria se redujo en un 81% (de 1.300 g a 245 g por ciclo). Debido a que la escoria actúa como un sumidero de hidrógeno, una menor formación de escoria previene la recontaminación por hidrógeno durante la fase de enfriamiento: una ventaja sutil pero crítica para la estabilidad del fundido.
Mayor resistencia y ductilidad
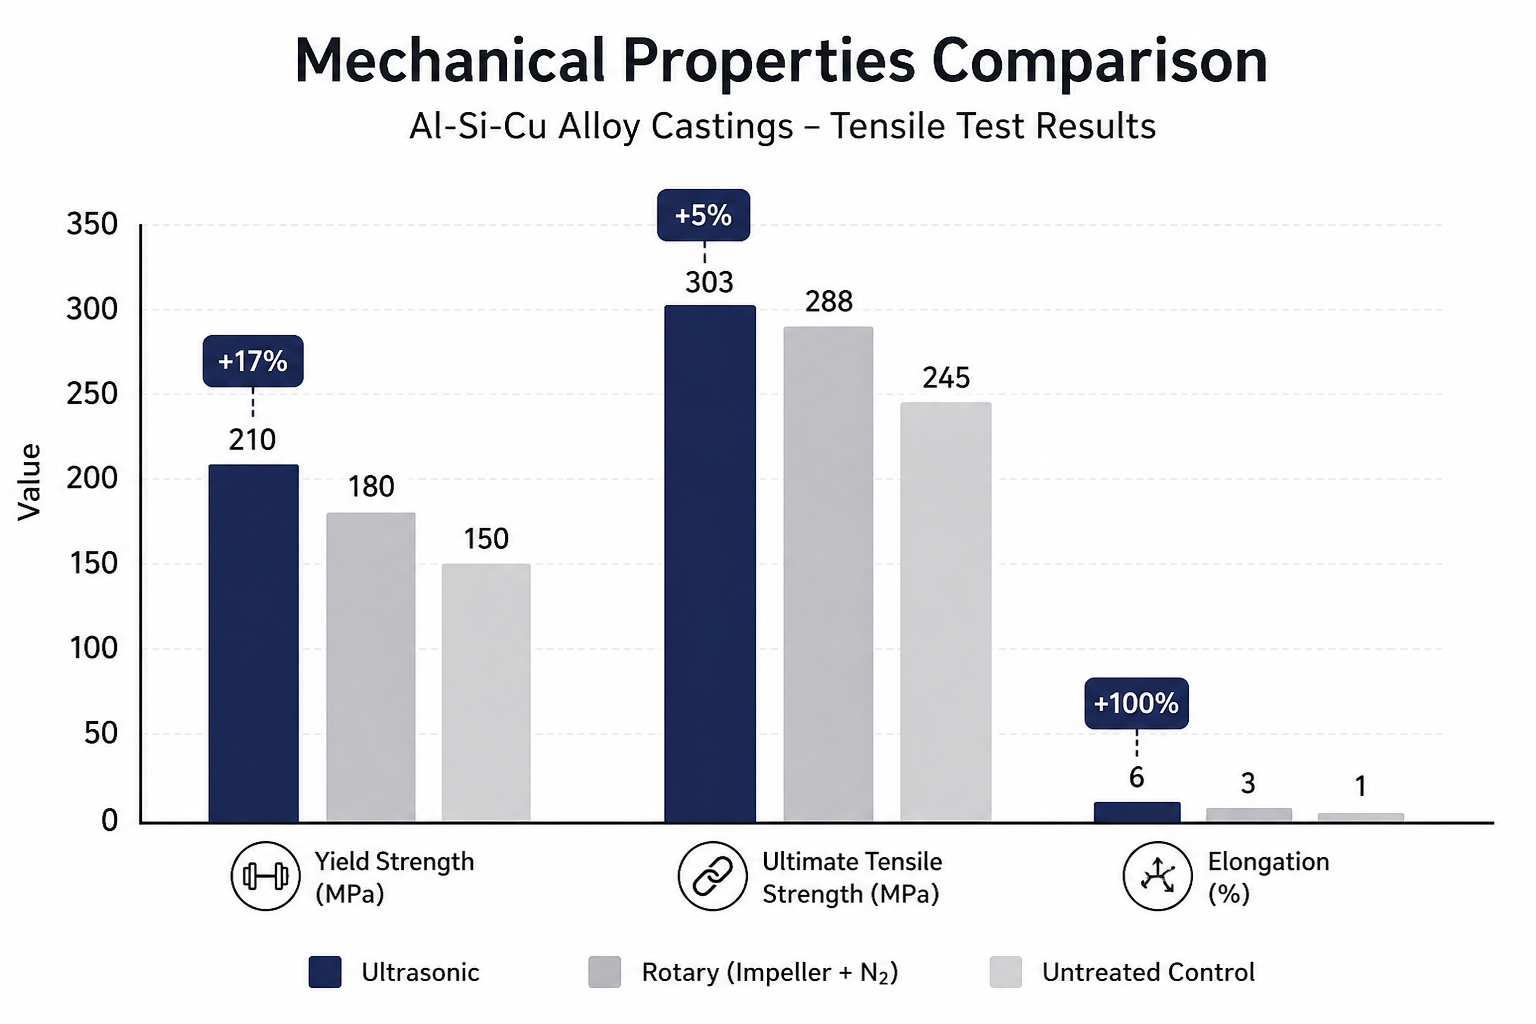
La porosidad reducida no es meramente una métrica de densidad; se manifiesta como resistencia mecánica real. Las pruebas de tracción de componentes fundidos producidos a partir de fundidos tratados con ultrasonido versus fundidos tratados con rotación revelaron:
| Propiedad | Tratado con ultrasonidos | Tratado Rotativo | Mejora |
|---|---|---|---|
| Límite elástico (YS) | 210 MPa | 180 MPa | +17% |
| Resistencia Última a la Tracción (UTS) | 303 MPa | 288 MPa | +5% |
| Elongación | 6% | 3% | +100% |
El aumento del 17% en el límite elástico es sustancial para aplicaciones estructurales. El alargamiento, la medida de la ductilidad, saltó del 3% al 6%, duplicando la capacidad del metal para absorber deformación antes de la fractura. Este es el beneficio práctico de tener menos sitios de iniciación de porosidad: el material ya no falla prematuramente en las superficies de los vacíos bajo carga.
Refinamiento de la microestructura y acabado superficial
Más allá del control del hidrógeno, el flujo acústico impulsado por cavitación tiene un beneficio secundario: induce nucleación heterogénea durante la solidificación, lo que resulta en estructuras de grano más finas y uniformemente orientadas. El análisis microestructural de fundiciones industriales mostró:
- Disminución del tamaño de las partículas intermetálicas (los intermetálicos son fases frágiles; un tamaño más pequeño = mayor tenacidad)
- Límites de grano refinados (crecimiento de grano equiaxial, en lugar de columnar)
- Reducción de la segregación central (distribución más uniforme de la aleación en todo el volumen de la pieza fundida)
Este efecto de refinamiento de grano es una ventaja adicional gratuita junto con la eliminación de hidrógeno: el desgasificado rotativo no lo proporciona. Para piezas fundidas de paredes delgadas o geometría compleja, la microestructura refinada permite a los ingenieros reducir el espesor de pared o añadir detalles que de otro modo estarían en riesgo de fallo.
El acabado superficial también mejora. Con menos vacíos e inclusiones subsuperficiales, las piezas fundidas requieren menos trabajo de acabado, y las superficies terminadas son más consistentes. Para componentes cosméticos o de tolerancia estricta, esto reduce los costos de mecanizado secundario.
Por qué el tratamiento ultrasónico es la solución industrial más limpia y eficiente
Al evaluar los métodos de desgasificación frente a las restricciones reales de producción, la cavitación ultrasónica emerge como el claro líder en eficiencia en múltiples dimensiones:
Velocidad y rendimiento
3 minutos frente a más de 10 minutos supone una reducción del 65% en el tiempo de ciclo. Para una fundición HPDC de alto volumen que procesa más de 50 coladas por turno, esto se traduce directamente en un aumento de la producción de piezas fundidas. A escala, un solo sistema de ultrasonido puede a menudo reemplazar a dos sistemas rotativos, reduciendo la huella de capital y la carga de mantenimiento.
Impacto ambiental
No se requiere gas inerte. El desgasificado rotatorio consume argón o nitrógeno, gases que, aunque inertes, conllevan costos de extracción, licuefacción, almacenamiento y eliminación. El tratamiento ultrasónico solo requiere electricidad y enfriamiento por agua para el transductor. Una fundición que cambia de rotatorio a ultrasónico elimina la adquisición anual de gas inerte, el riesgo de almacenamiento y la liberación atmosférica. Para operaciones en regiones con mandatos de cumplimiento ambiental en torno a las emisiones de gases, esta ventaja es material.
Además, una formación de escoria un 81% menor significa mucho menos residuo que eliminar. La escoria está clasificada como peligrosa (puede contener partículas de aluminio metálico que reaccionan exotérmicamente con la humedad) y requiere una eliminación controlada. Menos escoria = menor responsabilidad ambiental.
Mantenimiento y durabilidad
Los sistemas ultrasónicos emplean sonotrodos cerámicos patentados en lugar de rotores de grafito. Las cerámicas son no humectantes (el aluminio fundido no se adhiere a ellas), duras y térmicamente estables. Los rotores de grafito, por el contrario, se desgastan, se degradan en el fundido y pueden fracturarse bajo choque térmico. Los sonotrodos ultrasónicos operan en una posición estacionaria o de movimiento lento (rotación de 2 rpm en los sistemas más recientes), eliminando el desgaste rápido de la rotación de alta velocidad (750 rpm en sistemas rotatorios). Los datos de campo muestran que los sonotrodos cerámicos duran 3–5× más que los rotores de grafito, reduciendo la frecuencia de reemplazo y el tiempo de inactividad operativo.
Control de inclusiones
La reducción de 6 veces en inclusiones de óxido frente a 3 veces en el desgasificado rotativo se traduce directamente en menos defectos de fundición aguas abajo. Menos vacíos internos e inclusiones significan menos componentes rechazados en los controles de calidad finales, menores tasas de desecho y propiedades mecánicas más consistentes entre lotes. Para los proveedores automotrices que trabajan bajo estrictas normas ISO, esta consistencia es una ventaja competitiva.
Escalabilidad
A 400 kg por tratamiento, los sistemas ultrasónicos han demostrado que pueden manejar fundiciones a escala industrial-el doble del récord anterior para tratamiento ultrasónico y comparable a los sistemas rotativos más grandes. La arquitectura del generador de “sin ondas estacionarias” (propietaria de los principales fabricantes de equipos ultrasónicos) asegura un tratamiento uniforme incluso a esta escala, eliminando zonas muertas y resultados inconsistentes que afectaban a los equipos ultrasónicos anteriores. Esta escalabilidad elimina la antigua objeción de que el desgasificado ultrasónico era una tecnología de “escala de laboratorio”.
Costo total de propiedad
Cuando se suman el costo de capital, el costo operativo, el mantenimiento, la reducción de chatarra y el rendimiento, el tratamiento ultrasónico generalmente logra un menor costo por masa fundida tratada que el desgasificado rotativo dentro de los 12–24 meses de operación. Las mejoras en velocidad y calidad aumentan la ventaja.
El enfoque moderno para el control de porosidad industrial
La porosidad por hidrógeno no ha desaparecido porque es un hecho termodinámico, no una limitación de la tecnología actual, pero la cavitación ultrasónica se acerca más a eliminarla mediante ingeniería que cualquier otro método competidor. La combinación de una densidad de burbujas sin precedentes, la corriente acústica y los chorros de eliminación de óxido aborda el control de la porosidad desde múltiples ángulos simultáneamente: eliminación rápida de hidrógeno, mínima escoria, estructura de grano refinada y mejoras medibles en las propiedades mecánicas.
Para fundiciones que enfrentan estándares de calidad cada vez más altos, tiempos de ciclo ajustados y presión sobre los costos, el desgasificado ultrasónico representa el estado del arte en el tratamiento de metales a escala de producción. Es la solución más limpia (sin gas inerte, mínimo desperdicio), más rápida (3 minutos) y más efectiva (20% de ganancia en eficiencia, reducción de inclusiones de 6 veces, +17% de resistencia) disponible hoy en día.
Pruebe la Desgasificación Ultrasónica y el Refinamiento de Grano
Ultrasonic Degassing & Grain Refinement es el especialista con sede en Dinamarca en tratamiento ultrasónico de metales a alta temperatura, operando a temperaturas de hasta 1.800°C. Sus generadores NIMA patentados — desarrollados junto con el socio integrador de sistemas Aktive Arc Ultrasonics — utilizan una arquitectura de 25 kHz “sin ondas estacionarias” para garantizar una cavitación uniforme en volúmenes de fundición de hasta 400 kg, eliminando zonas muertas y logrando la reducción de porosidad consistente y medible detallada a lo largo de este artículo. Combinado con sonotrodos cerámicos duraderos (diseñados para durar de 3 a 5 veces más que las alternativas de grafito), el sistema de Ultrasonic Degassing maneja desgasificación, refinamiento de grano y microaleación en un solo paso de tratamiento. Para fundiciones listas para pasar de la inyección convencional de argón a la tecnología ultrasónica lista para producción, ofrecen seminarios web técnicos gratuitos y consultoría directa para evaluar su aleación específica, volumen de fundición y objetivos de calidad.
Preguntas Frecuentes
¿Qué es la porosidad por hidrógeno y por qué es importante en la fundición de aluminio?
La porosidad por hidrógeno se refiere a los vacíos llenos de gas que se forman cuando el hidrógeno disuelto precipita fuera de la solución durante la solidificación del aluminio. Estos vacíos son sitios de iniciación de fracturas que reducen las propiedades mecánicas en un 15–25%, causando el rechazo de las piezas fundidas en los controles de calidad. En aplicaciones de fundición a alta presión (HPDC) automotriz (torres de choque, bloques de motor), la porosidad por hidrógeno es la causa principal de falla de los componentes. La prevención es esencial para la integridad estructural.
¿Cómo funciona el desgasificado ultrasónico en comparación con la inyección tradicional de argón?
El desgasificado rotativo tradicional utiliza un impulsor para dispersar burbujas de argón (ciclo de 10–15 minutos, consumo significativo de gas). El tratamiento ultrasónico utiliza ondas acústicas a 25 kHz para crear 1 billón de microburbujas por metro cúbico en solo 3 minutos. El 1,000× mayor superficie de burbuja permite una eliminación de hidrógeno un 20% más rápida, mientras que la corriente acústica y los chorros de cavitación también eliminan las inclusiones de óxido, un beneficio que la desgasificación rotativa no proporciona. Estudios industriales confirman una eficiencia superior del 20% en un tercio del tiempo.
¿Cuáles son las mejoras medibles en las propiedades mecánicas del tratamiento ultrasónico?
En piezas fundidas de aleación Al-Si-Cu de 400 kg, los componentes tratados por ultrasonido mostraron un límite elástico +17% (210 MPa frente a 180 MPa para el método rotativo), resistencia máxima a la tracción +5% (303 MPa frente a 288 MPa) y un alargamiento duplicado (6% frente a 3%). Estas mejoras provienen de menos sitios de porosidad y una microestructura refinada. Para proveedores automotrices que trabajan bajo estrictas normas ISO, esta consistencia mejora directamente las tasas de defectos y el rendimiento de producción.
¿Cómo afecta la formación de escoria a la recontaminación por hidrógeno?
La escoria, subproducto del tratamiento del metal, actúa como acumulador de hidrógeno mediante adsorción molecular, especialmente por encima de 600°C. El desgasificado rotatorio genera más de 1.300 gramos de escoria por ciclo, proporcionando un reservorio de hidrógeno que puede recontaminar el fundido. El tratamiento ultrasónico produce un 81% menos de escoria (245 g frente a 1.300 g), eliminando este riesgo de recontaminación y manteniendo condiciones de metal limpio por más tiempo. Esta es una ventaja crítica para fundiciones de alta confiabilidad donde los niveles de hidrógeno deben permanecer bajos durante la fundición y la solidificación.
¿Qué hay sobre los beneficios ambientales y de costos del desgasificado ultrasónico frente al desgasificado rotativo?
Los sistemas ultrasónicos no requieren gas inerte (eliminando la adquisición y los residuos de argón/nitrógeno), generan un 81% menos de escoria (menor responsabilidad de eliminación) y logran tiempos de ciclo un 65% más rápidos (3 min vs. 10 min), aumentando el rendimiento de la fundición. Los sonotrodos cerámicos duran 3–5× más que los rotores de grafito, reduciendo los costos de mantenimiento. El costo total de propiedad generalmente favorece el tratamiento ultrasónico dentro de los 12–24 meses de operación. Para fundiciones que enfrentan mandatos de cumplimiento ambiental, la eliminación del consumo de gas inerte es una ventaja regulatoria y operativa material.