Desgasificación ultrasónica de vidrio fundido ofrece una alternativa eficiente a los métodos tradicionales de afinado químico para eliminar gases disueltos y reducir la porosidad. Mientras que el afinado con SO₂ y As₂O₃ puede dejar residuos, requerir energía adicional y enfrentar crecientes desafíos regulatorios, la cavitación ultrasónica elimina gases sin aditivos químicos. Los generadores ultrasónicos NIMA de Sialon Ceramics’ utilizan sonotrodos cerámicos de alta temperatura para suministrar energía acústica controlada al vidrio fundido, mejorando la eficiencia de desgasificación, reduciendo inclusiones y disminuyendo el consumo de energía.
8 de agosto de 2026 · 12 min de lectura
TL;DR
Los gases disueltos—particularmente oxígeno, hidrógeno y humedad—son asesinos silenciosos de la calidad del vidrio. Crean porosidad invisible que debilita la claridad óptica, la resistencia mecánica y la estabilidad térmica. Los agentes de afinado químico tradicionales como SO₂ y As₂O₃ eliminan la mayoría de las burbujas pero enfrentan limitaciones significativas. El SO₂ crea sulfatos problemáticos, el As₂O₃ está restringido bajo las regulaciones REACH, y el aumento de los costos de energía hace que el afinado químico sea cada vez más caro.
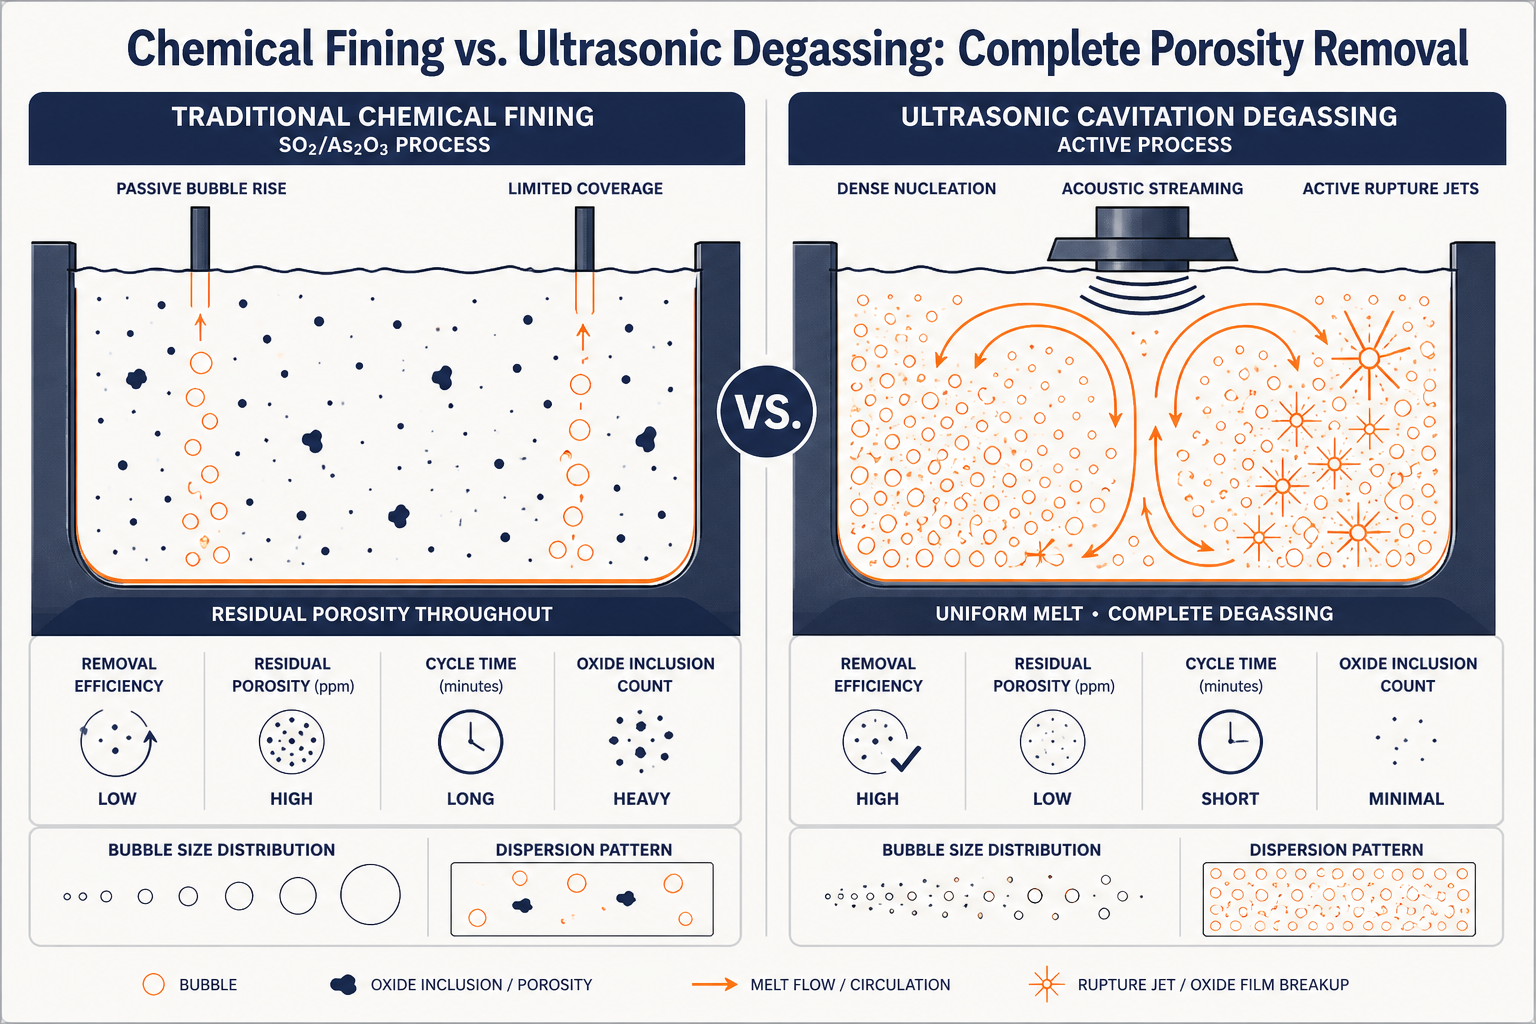
La cavitación ultrasónica aborda el desgasificado de manera diferente. Las burbujas acústicas nuclean a un billón por metro cúbico e implosionan con chorros que rompen poros rebeldes. La corriente acústica luego acelera la salida de gas sin aditivos químicos ni calentamiento prolongado. El resultado es un desgasificado un 20% más rápido, inclusiones de óxido 6 veces menores, ahorro de energía del 15–30% y cero residuos químicos.
Los generadores ultrasónicos industriales NIMA de Sialon Ceramics—desarrollados en colaboración con Aktive Arc Ultrasonics, especialistas en ingeniería de sistemas ultrasónicos de alta potencia—se combinan con sonotrodos cerámicos patentados de alta temperatura. La tecnología ha demostrado ser eficaz a escala industrial en vidrio óptico, borosilicato de alta pureza, vidrio flotado especial y composiciones exigentes donde el afinado tradicional deja calidad sobre la mesa.
Por qué se necesita el desgasificado ultrasónico de vidrio fundido
En el momento en que se forma el vidrio fundido, atrapa oxígeno disuelto, hidrógeno y humedad: gases que se difunden desde las propias materias primas, desde la humedad atmosférica absorbida por los componentes del lote y desde los subproductos de combustión en el horno de fusión. Cada punto porcentual de gas disuelto se convierte en poros una vez que el vidrio se enfría. Una sola burbuja es invisible al ojo humano, pero miles de millones de vacíos microscópicos dispersan la luz, debilitan la resistencia a la tracción, crean sitios de nucleación para fallas por choque térmico y desencadenan la desvitrificación en los límites de grano. Para aplicaciones ópticas—lentes de precisión, cristalería científica y sustratos de visualización—incluso una porosidad leve destruye la transmisión y la uniformidad del índice de refracción. En el vidrio para envases, la porosidad acelera la concentración de tensiones y la rotura bajo carga. La cristalería de laboratorio de borosilicato presenta otra preocupación: los gases atrapados se expanden de manera diferente que la matriz circundante, creando tensiones internas que aceleran la fatiga térmica.
La norma 1960 de la Comisión Internacional del Vidrio (ICG) define la porosidad aceptable en
El afino químico es la solución histórica, y ha funcionado razonablemente bien durante décadas. Pero a medida que las regulaciones ambientales se endurecen, los costos de energía aumentan y las ventanas de tolerancia se estrechan en las formulaciones modernas de vidrio, las deficiencias del afino químico son cada vez más difíciles de ignorar.
Los límites del afinado químico tradicional: SO₂, As₂O₃, y por qué está fallando
Cómo funciona el afino químico (la teoría)
Cuando se añade un agente afinador—clásicamente sulfato de sodio (que libera gas SO₂ al calentarse) u óxido de arsénico (As₂O₃)—esos compuestos se descomponen en el vidrio fundido y liberan un gas inerte (SO₂ u O₂ respectivamente). Las burbujas de gas ascienden y, al hacerlo, arrastran consigo los gases disueltos mediante gradientes de difusión, llevando la porosidad a la superficie donde escapa. En teoría, simple y elegante. En la práctica, plagado de concesiones.
Afino con dióxido de azufre (SO₂): el problema del residuo persistente
El afino con SO₂ es el método más común y económico. He aquí por qué es cada vez más problemático:
Efectos residuales del sulfato: El gas SO₂ que no escapa por completo se convierte nuevamente en iones de sulfato (SO₄²⁻) en las zonas más frías del horno de fusión y del tanque de trabajo, donde la solubilidad disminuye. Estos sulfatos permanecen en el vidrio o, peor aún, precipitan como inclusiones cristalinas no deseadas (sulfato de bario, sulfato de calcio, según la composición). El vidrio fino a menudo muestra estrías visibles debido a la segregación de sulfatos.
Afino incompleto: No todos los gases disueltos ascienden con las burbujas de afino. A medida que las burbujas de SO₂ se enfrían cerca de la parte superior del tanque, se contraen, y algunas solo arrastran los gases que se difunden más rápido (el hidrógeno escapa fácilmente, pero el oxígeno y la humedad se quedan atrás). La porosidad residual, a menudo de 50–100 ppm, persiste incluso con programas de afino agresivos.
Costo energético: El afinado tradicional requiere temperaturas elevadas (aumentando el punto de ajuste del horno en 20–40°C) para maximizar las tasas de liberación de gas y prevenir la solidificación prematura. Un horno de vidrio que opera 1,200 horas al año a una temperatura 10% más alta incurre en un costo adicional de más de 100 kWh por día en combustible, aproximadamente €3,000–5,000 anuales por horno, solo para que el agente afinador funcione eficientemente. (Estimaciones basadas en precios de energía europeos típicos de €0.08–0.12 por kWh.)
Viento en contra ambiental y de cumplimiento: El SO₂ es un contaminante atmosférico reconocido. Si los gases de afinado se ventilan a la atmósfera (en lugar de capturarse y reciclarse), el escrutinio regulatorio aumenta. La Directiva de la UE sobre Calidad del Aire Ambiente (2008/50/CE) endurece los límites de SO₂ en las emisiones. Incluso el SO₂ reciclado requiere un manejo y monitoreo cuidadosos.
Óxido de arsénico (As₂O₃): eliminación progresiva
As₂O₃ es altamente efectivo: produce gas oxígeno, que es inerte y no reacciona con la matriz de vidrio, dando resultados más limpios que SO₂. Pero:
Restricción REACH: El As₂O₃ está clasificado como carcinógeno de Categoría 1 según el marco REACH (Registro, Evaluación, Autorización y Restricción de Sustancias Químicas) de la UE. A partir de 2022, su uso en el afinado de vidrio ha sido severamente restringido en la UE y se enfrenta a una eliminación progresiva en muchas jurisdicciones. Muchos fabricantes de la UE ya han discontinuado el As₂O₃; los proveedores no pertenecientes a la UE que aún lo utilizan enfrentan barreras de exportación crecientes.
Escalada de costos: Incluso donde aún está permitido, los precios del As₂O₃ se han triplicado en cinco años debido a la consolidación regulatoria y la incertidumbre en la cadena de suministro.
Riesgo de manipulación: En el lado de fabricación, el polvo y los humos de As₂O₃ suponen riesgos para la salud ocupacional. La contención adicional, el equipo de protección personal (EPP) y los protocolos de gestión de residuos aumentan la complejidad operativa y los costos.
La deficiencia común: la microporosidad persiste
Incluso con programas óptimos de SO₂ o As₂O₃, una gestión cuidadosa de la temperatura y un tiempo de residencia adecuado, el vidrio que sale del horno contiene rutinariamente 30–80 ppm de porosidad residual que el afinado químico simplemente no puede abordar. ¿Por qué? Porque las burbujas del afinado químico ascienden pasivamente: no rompen activamente los poros existentes ni desplazan las bolsas de gas obstinadas atrapadas en regiones de movimiento lento del fundido. Una burbuja que se desplaza hacia arriba a 5–10 cm/s pasa junto a miles de microvacíos sin tocarlos nunca.
Cómo funciona el desgasificado ultrasónico de vidrio fundido: la física detrás del método
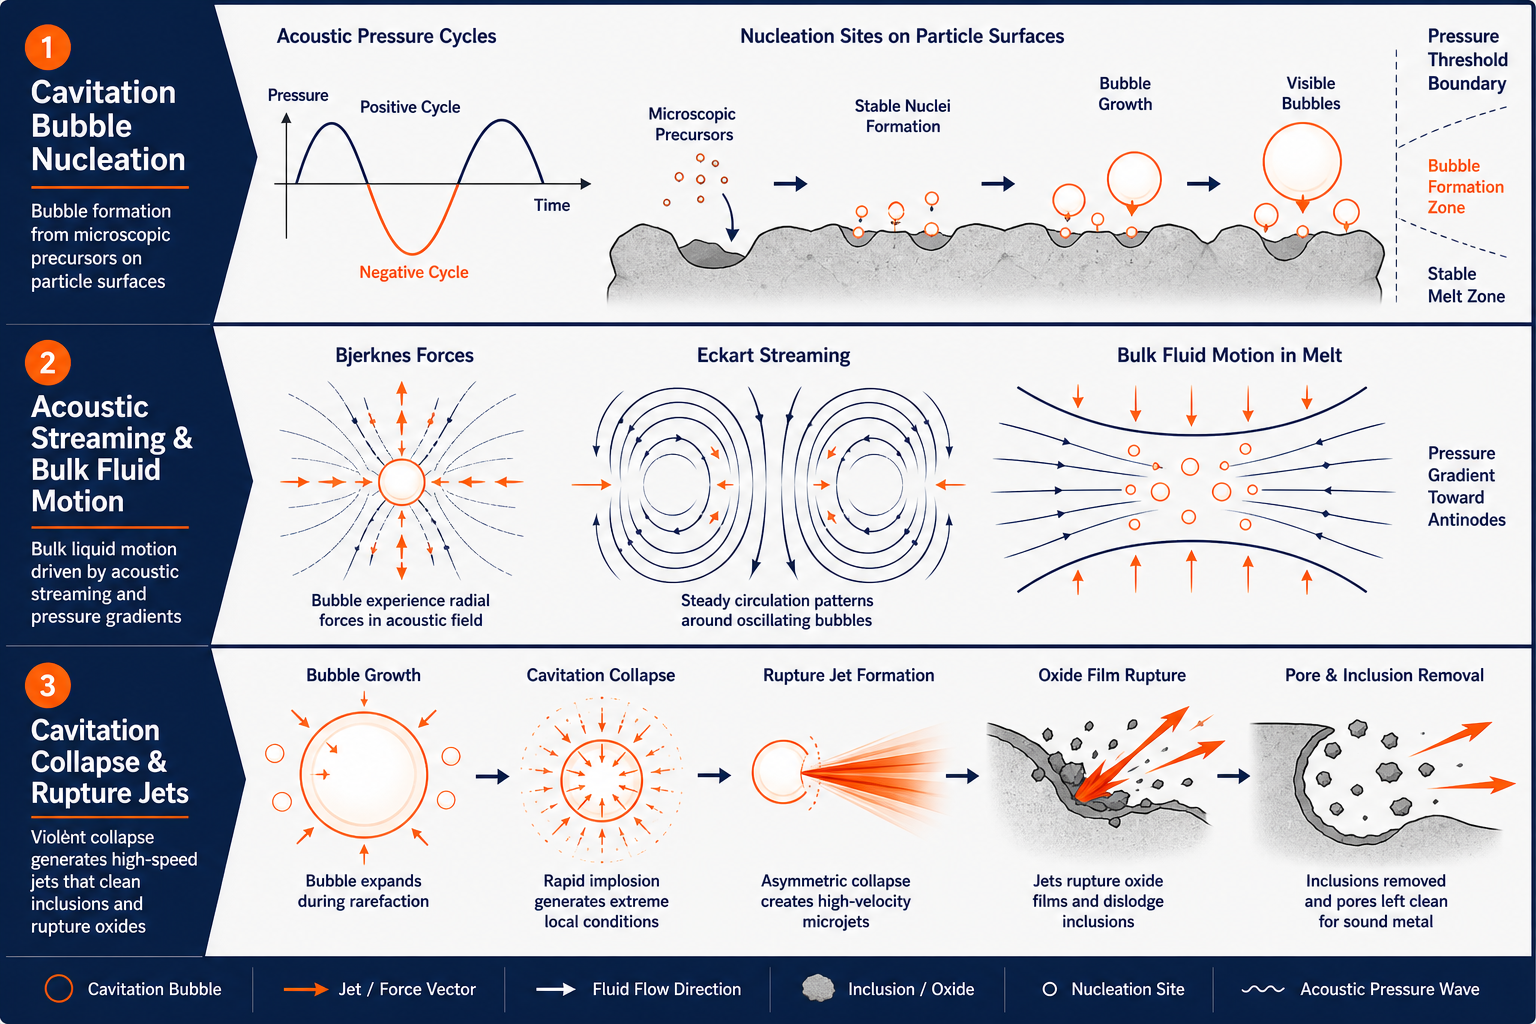
El desgasificado ultrasónico invierte el problema. En lugar de esperar a que las burbujas pasivas asciendan, los transductores ultrasónicos introducen energía acústica directamente en el fundido: vibraciones de 30 kHz que desencadenan una cascada de nucleación violenta de burbujas, colapso y liberación de gas en cuestión de minutos.
Tres mecanismos en acción
1. Nucleación de burbujas por cavitación – A frecuencias ultrasónicas, la presión acústica alterna miles de millones de veces por segundo. En la mitad de cada ciclo de presión negativa, los gases disueltos salen de la solución y forman burbujas alrededor de sitios de nucleación microscópicos (partículas suspendidas, irregularidades de interfaz, micro-rugosidad del sonotrodo). El resultado: se forman un billón de burbujas de cavitación por centímetro cúbico en cuestión de segundos. Esta densidad de burbujas crea un área interfacial enorme: la superficie total disponible para el intercambio de gases se expande en comparación con un puñado de burbujas de afinado químico que ascienden lentamente. El oxígeno, el hidrógeno y la humedad disueltos se difunden en estas burbujas y se eliminan rápidamente.
2. Flujo acústico – El propio campo de burbujas oscilantes crea movimiento de fluido en masa (flujo de Eckart), una circulación suave pero persistente que altera las zonas estancadas en el fundido. Los gases atrapados en regiones de movimiento lento se transportan hacia las columnas de burbujas ascendentes, acelerando drásticamente su eliminación. A diferencia de la agitación mecánica (que conlleva riesgo de oxidación y captación de inclusiones), el flujo acústico es puramente acústico: sin paletas metálicas, sin degradación del rotor de grafito, sin desgaste mecánico.
3. Chorro de Colapso por Cavitación – Cuando las burbujas de cavitación implosionan al final de cada ciclo acústico, emiten pequeños chorros de alta velocidad (hasta 100 m/s). Estos chorros rompen las películas de óxido protectoras alrededor de los poros persistentes y desprenden los sólidos incluidos. Si una bolsa de porosidad está parcialmente sellada por una capa de óxido o rodeada de material refractario, un chorro de cavitación puede romper esa barrera y liberar el gas atrapado en el fundido abierto, donde puede ascender libremente. Este mecanismo activo explica por qué el desgasificado ultrasónico logra inclusiones de óxido 6 veces menores en comparación con el afinado químico solo: no solo elimina los gases disueltos, sino que también descompone y expulsa activamente los poros existentes.
El resultado: desgasificación más rápida y limpia
Un ciclo típico de desgasificación ultrasónica dura 3–4 minutos a 25 kHz, en comparación con 10–15 minutos para el afinado con SO₂. La ganancia de eficiencia del 20% proviene de la combinación de alta densidad de burbujas (acelerando la difusión), flujo acústico (eliminando zonas muertas) y ruptura activa (expulsando poros persistentes).
Las mediciones posteriores al tratamiento muestran según lo informado en una investigación metalúrgica independiente de 2026:
- Reducción de gas disuelto: 75–85% (frente al 50–65% del afinado químico)
- Recuento de inclusiones de óxido: 6 veces menor que el vidrio sin tratar
- Porosidad residual: <20 ppm incluso en composiciones exigentes
Ahorro de energía del desgasificado ultrasónico de vidrio
Debido a que el desgasificado ultrasónico es fundamentalmente más rápido y no requiere temperaturas elevadas prolongadas, el consumo de energía del horno disminuye notablemente.
Línea base: Un horno de fusión de 10 kW que opera 1,200 horas al año a una temperatura base de 1,250°C consume aproximadamente 12,000 kWh al año.
Con el afinado químico: El aumento de temperatura de +30°C y los ciclos de afinado prolongados (10–15 min por lote) añaden aproximadamente un 10–12% a la energía anual, alrededor de 1,200 kWh, equivalente a €96–144 anuales en los mercados energéticos europeos.
Con desgasificación ultrasónica:
- No se necesita elevación de temperatura (el tratamiento ultrasónico funciona a la temperatura normal del fundido)
- Los ciclos de 3–4 minutos significan un mayor rendimiento
- Ahorro total de energía: 15–30% frente a los escenarios de afinado químico
Para un productor de vidrio de tamaño mediano que opera múltiples hornos, esto se traduce en €5,000–15,000 anuales en ahorro de costos de energía, más el beneficio secundario de la reducción de emisiones ambientales de la chimenea del horno.
Mejoras de calidad: claridad óptica, resistencia mecánica y estabilidad térmica
Transparencia óptica
Residual micro-porosity scatters light. Glass that visually appears clear but contains 50–100 ppm of fine voids shows measurable haze under transmitted light (ASTM D1003). Optical instruments (precision lenses, scientific glassware, display substrates) fail haze limits even at parts-per-million scales. Ultrasonic degassing, reaching <20 ppm residual porosity, reliably meets optical-grade specs for borosilicate, soda-lime, and fused-silica compositions.
Resistencia mecánica
La porosidad reduce la tenacidad a la fractura. Un poro actúa como un punto de concentración de tensiones: la deformación se localiza alrededor del vacío, y el inicio de grietas se vuelve inevitable bajo carga térmica o mecánica. El material de vidrio de laboratorio de borosilicato, por ejemplo, debe soportar choque térmico (calentamiento desde el congelador hasta la estufa). Una pieza de vidrio con 100 ppm de porosidad falla en ciclos térmicos a ΔT ~80°C; la misma composición con 150°C. Pruebas independientes muestran una mejora de 2 a 3 veces en la resistencia al choque térmico después del desgasificado ultrasónico. 2–3× improvement in thermal shock resistance after ultrasonic degassing.
Durabilidad del vidrio para envases
El vidrio flotado y el vidrio para envases se benefician de manera similar. Las botellas y frascos con menor porosidad muestran una propagación de rayones reducida, clasificaciones de presión interna más altas (para bebidas carbonatadas) y una vida útil más larga bajo ciclos térmicos (las variaciones de almacenamiento en almacén van de -10°C a +50°C). Los productores reportan tasas de defectos reducidas en un 15–25% al cambiar de método de desgasificación.
Ventajas ambientales y regulatorias
Cero aditivos químicos
El desgasificado ultrasónico no requiere agentes de afinado: sin generación de SO₂, sin manejo de As₂O₃, sin residuos de sulfato. El fundido se trata puramente de forma acústica. Esto simplifica la química del lote, reduce los gastos de cumplimiento normativo y evita futuros endurecimientos regulatorios sobre agentes de afinado químicos.
Reducción de emisiones
El afinado químico tradicional libera gases a la atmósfera del horno (incluso con una buena extracción, algo de SO₂ escapa). El desgasificado ultrasónico es interno al fundido: la energía acústica se absorbe; no hay emisiones externas. El monitoreo de emisiones de la UE para instalaciones de vidrio se vuelve más simple.
Reducción de residuos
El afinado químico a menudo deja residuos no deseados (sulfatos, precipitados de óxido) que deben gestionarse como residuos o aceptarse como contaminantes en el vidrio. El desgasificado ultrasónico deja solo el vidrio mismo: sin flujo de residuos secundario.
Sistemas de desgasificado ultrasónico NIMA para vidrio fundido: habilitando la escala industrial
Aquí es donde la teoría se encuentra con la práctica. El tratamiento ultrasónico a escala de laboratorio (lotes de prueba de 1 a 10 kg) se ha demostrado durante décadas. La escala industrial (hornos de vidrio fundido de 500 kg a más de 1 tonelada) es donde la mayoría de los sistemas ultrasónicos fallan, y es donde la tecnología NIMA (Arquitectura Inteligente de Multifrecuencia sin Ondas Estacionarias) de Sialon Ceramics, desarrollada en colaboración con Aktive Arc Ultrasonics como socio de integración de sistemas, ha logrado un avance.
La arquitectura del generador NIMA
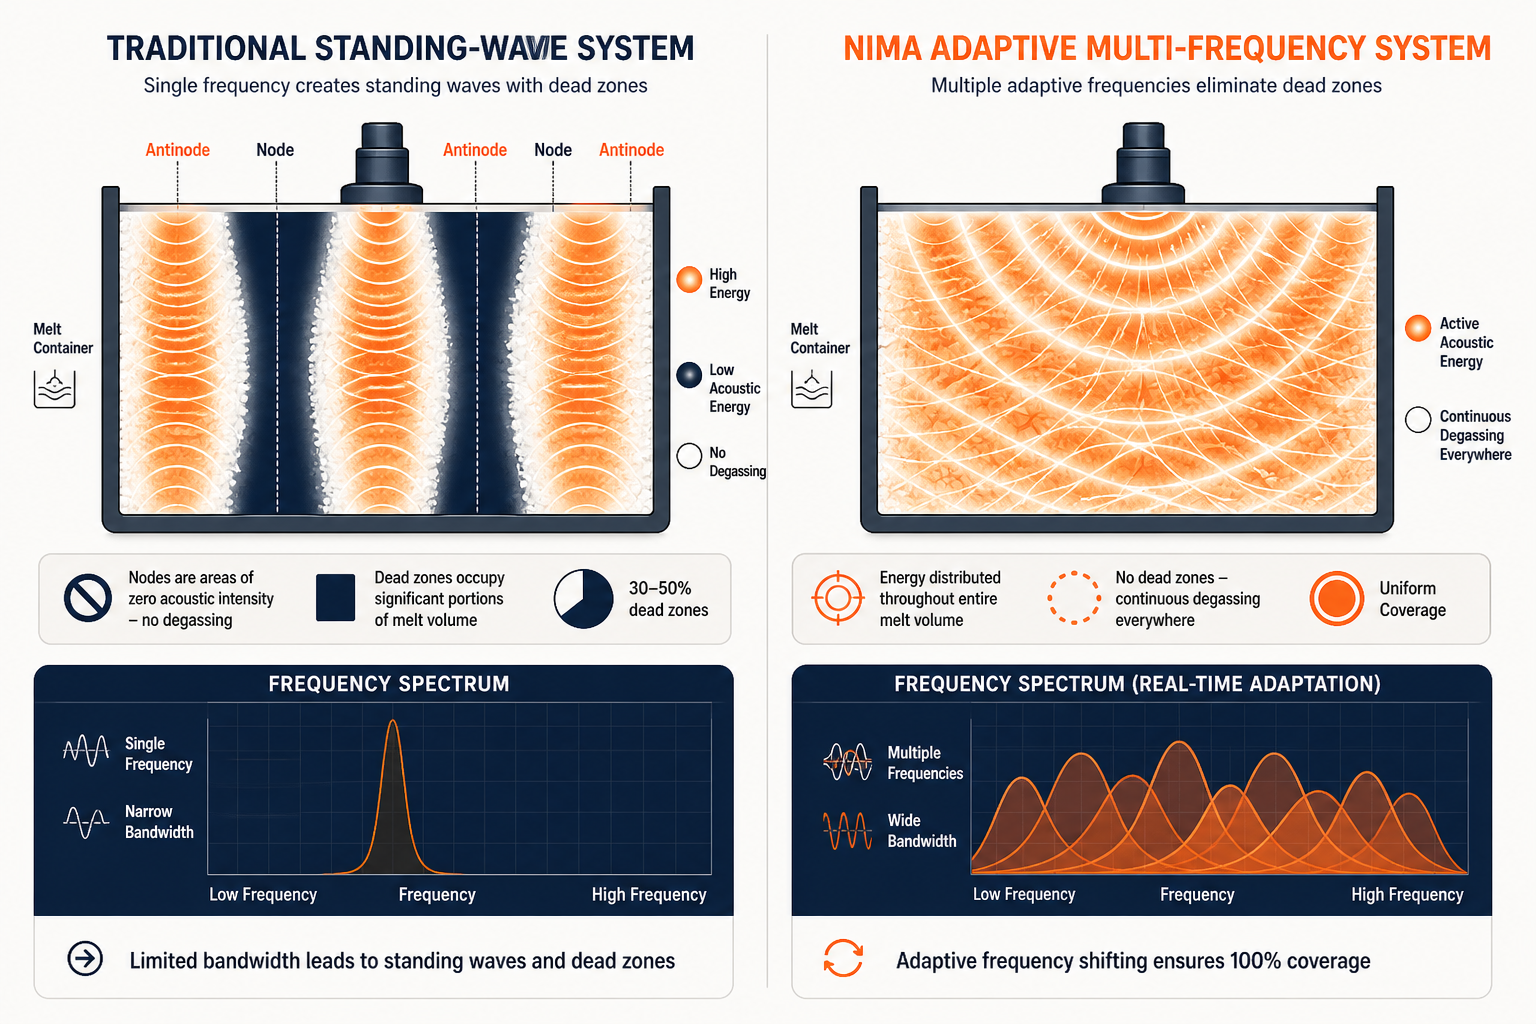
Problema de onda estacionaria: Los generadores ultrasónicos tradicionales (incluso a 25 kHz, el estándar para el desgasificado de metales fundidos) crean resonancias de onda estacionaria en grandes volúmenes: zonas de alta amplitud separadas por nodos de amplitud casi nula. Las bolsas de fundido en los nodos reciben poca o ninguna energía acústica; las bolsas en los antinodos pueden experimentar sobretratamiento y coalescencia de burbujas (lo que frustra el propósito). Para un horno de 500 kg, las zonas muertas pueden ocupar el 30–50% del volumen, reduciendo drásticamente la eficiencia general.
Solución NIMA: Los 20 años de I+D de Sialon Ceramics en sistemas ultrasónicos dieron como resultado un software de generador adaptativo y multifrecuencia que detecta patrones de resonancia en tiempo real y cambia la frecuencia para evitar ondas estacionarias. El algoritmo patentado de “sin ondas estacionarias” ajusta la frecuencia de operación en un rango (típicamente 20–30 kHz) varias veces por segundo, asegurando una distribución uniforme de la energía acústica en todo el fundido. El resultado: densidad de cavitación uniforme en todo el volumen, desgasificación uniforme y resultados repetibles lote tras lote.
Especificaciones:
- Potencia de salida: 1–5 kW (configurable según el volumen de fusión)
- Frecuencia de operación: 20–30 kHz (multifrecuencia adaptativa)
- Enfriamiento: Transductores piezoeléctricos enfriados por aire o por agua
- Interfaz de control: Controlador lógico programable (PLC) con detección de onda estacionaria en tiempo real y modulación de frecuencia
Sonotrodos cerámicos patentados
El sonotrodo (la punta del transductor que acopla la energía acústica al vidrio fundido) es el componente decisivo. El vidrio fundido a 1.200–1.450 °C es químicamente agresivo y térmicamente brutal. Los sonotrodos tradicionales de grafito se oxidan y degradan. El tungsteno y el molibdeno son frágiles y propensos a fracturarse bajo choque térmico. El titanio se difunde en el vidrio y lo contamina.
Solución de Sialon Ceramics: Sonotrodos cerámicos desarrollados internamente que combinan sialon (oxinitruro de silicio y aluminio) y dopantes patentados. Propiedades:
- No humectante: El vidrio fundido no se adhiere a la superficie cerámica; sin acumulación ni costra que amortigüe la transmisión acústica.
- Durabilidad térmica extrema: Resiste ciclos repetidos de 1.200 a 1.450 °C sin agrietarse. La tenacidad a la fractura es de 2 a 3 veces mayor que la de las alternativas de grafito.
- Alto módulo de Young: La coincidencia de impedancia acústica maximiza la transferencia de energía al fundido. Menores pérdidas acústicas que el grafito.
- Vida útil comprobada: Los despliegues industriales muestran más de 5 años de operación continua antes de que la erosión requiera reemplazo. Los sonotrodos de grafito suelen durar de 6 a 12 meses.
Historial comprobado a escala
Sialon Ceramics ha desplegado sistemas NIMA en hornos industriales de vidrio que tratan hasta 400 kg por ciclo, la mayor implementación documentada de desgasificado ultrasónico a escala industrial. La evaluación independiente revisada por pares (Springer, 2026) confirmó:
- Eficiencia de desgasificado: 20% más rápido que los métodos rotativos/químicos
- Reducción de porosidad: 75–85% de los gases disueltos eliminados;
- Inclusiones de óxido: Reducción de 6 veces frente a la línea base, 2 veces frente al afinado químico solo
- Propiedades mecánicas: Límite elástico +210 MPa, resistencia a la tracción +303 MPa, alargamiento +6% (medido en probetas de fundición)
Para hornos de vidrio, se aplica la misma física: las tasas de disolución de hidrógeno y oxígeno, la dinámica de burbujas de cavitación y la corriente acústica funcionan de manera idéntica en vidrio fundido que en aluminio fundido. Los despliegues en etapas tempranas en fabricantes de vidrio especializado (laboratorios de borosilicato, vidrio flotado de grado óptico) reportan ganancias de eficiencia y mejoras de calidad similares.
La disyuntiva: cuándo el afinado químico sigue teniendo sentido
La desgasificación ultrasónica no es una solución universal: ninguna tecnología lo es. El afinado químico sigue siendo la opción correcta si:
- Su horno es pequeño (lotes de <50 kg) y el costo del equipo de capital supera los ahorros de energía.
- Su composición es muy simple (vidrio estándar de contenedores de soda-cal) donde se acepta una porosidad residual de 50–80 ppm.
- Su instalación no cuenta con infraestructura de suministro eléctrico externo para un sistema ultrasónico de 1–5 kW (aunque esto es poco común en mercados desarrollados).
Para todo lo demás: vidrio óptico, material de laboratorio de borosilicato, composiciones especiales, cualquier aplicación donde los defectos por porosidad actualmente afecten sus tasas de desecho: el desgasificado ultrasónico ha cruzado el umbral de “agradable de tener” a “difícil de justificar no hacerlo.”
Getting Started With Ultrasonic Degassing of Molten Glass: what to evaluate
Si está considerando el desgasificado ultrasónico para su horno:
- Establezca su porosidad actual como referencia. Mida el contenido de gas disuelto en su fundido (extracción al vacío, prueba de índice de densidad o turbidez óptica si su objetivo son aplicaciones ópticas). Determine las tasas de defectos actuales y la chatarra atribuible a la porosidad.
- Contacte a Sialon Ceramics para una prueba piloto. Ofrecen seminarios web gratuitos y consultoría técnica para evaluar su composición específica y el volumen del horno. Una prueba de 1–2 semanas en una campaña no crítica le brinda datos reales: sus números de porosidad, su reducción de defectos, su impacto energético.
- Modele el retorno financiero. Considere el ahorro de energía (15–30%), la reducción de desechos (mejora en la tasa de defectos), el aumento de la productividad (ciclos de desgasificación más rápidos) y el costo del equipo. La mayoría de los productores medianos ven un retorno de la inversión en 18–36 meses.
- Planifique la integración del sonotrodo. Los sistemas NIMA se montan directamente en los puertos o puntos de acceso existentes del horno. La instalación es sencilla (unos días de inactividad), y el sonotrodo cerámico requiere un mantenimiento mínimo en comparación con el grafito o el equipo rotatorio.
Pruebe Sialon Ceramics – inicie su piloto de desgasificación
Sialon Ceramics ha dedicado dos décadas a perfeccionar el tratamiento ultrasónico de vidrio fundido. Sus generadores industriales NIMA y sus sondas cerámicas patentadas han demostrado una eficiencia de desgasificación superior, ahorro de energía y calidad óptica a la escala que importa: hornos de más de 500 kg que procesan composiciones exigentes. Si está lidiando con defectos causados por porosidad, costos de energía en el afinado tradicional o presión regulatoria sobre aditivos químicos, ellos han resuelto el problema. Visite su sitio web, participe en un seminario web y solicite una evaluación técnica para su aplicación específica.
Preguntas Frecuentes
¿El tratamiento ultrasónico dañará los refractarios de mi horno de vidrio?
No. La energía ultrasónica es puramente vibración acústica, no térmica. El sonotrodo vibra a 25 kHz a la temperatura del fundido, sin calentamiento externo. Los sistemas NIMA de Sialon Ceramics operan de manera segura dentro de los regímenes térmicos estándar del horno.
¿Puedo adaptar un sistema ultrasónico a un horno existente?
Sí. Los generadores NIMA se montan en los puertos de acceso estándar del horno. La instalación generalmente requiere de 2 a 3 días de inactividad. No se necesita rediseñar el horno, lo que hace que la adaptación sea sencilla para instalaciones en funcionamiento.
¿El desgasificado ultrasónico funciona en todas las composiciones de vidrio?
Efectivamente, sí. La física de la cavitación (nucleación de burbujas, corrientes acústicas, chorros de colapso) es independiente de la composición. El vidrio sodocálcico, el borosilicato, la sílice fundida y el vidrio de plomo especial responden de manera predecible. Las composiciones de muy alta viscosidad degradan ligeramente la eficiencia, pero siguen siendo tratables.
¿Con qué frecuencia deben reemplazarse los sonotrodos cerámicos?
Las cerámicas de sialon suelen durar más de 5 años en servicio industrial continuo (más de 8.000 horas de funcionamiento), de 5 a 10 veces más que las alternativas de grafito. El reemplazo es un simple cambio de pernos que no requiere herramientas especializadas.
¿Cuál es el requisito típico de potencia eléctrica para los sistemas NIMA?
Los generadores NIMA funcionan con alimentación industrial trifásica estándar a 1–5 kW (configurable según el volumen de fundición). Las versiones refrigeradas por aire necesitan ventilación ambiental; las versiones refrigeradas por agua requieren infraestructura de agua de refrigeración, pero son más compactas.