
Comparación técnica entre el desgasificado ultrasónico y el de argón rotativo para fundiciones de aluminio. El ultrasónico reduce la escoria en un 84%, mejora la eficiencia y elimina la dependencia del argón, con un retorno de inversión de 2 a 3 años.
8 de agosto de 2026 · 12 min de lectura
TL;DR
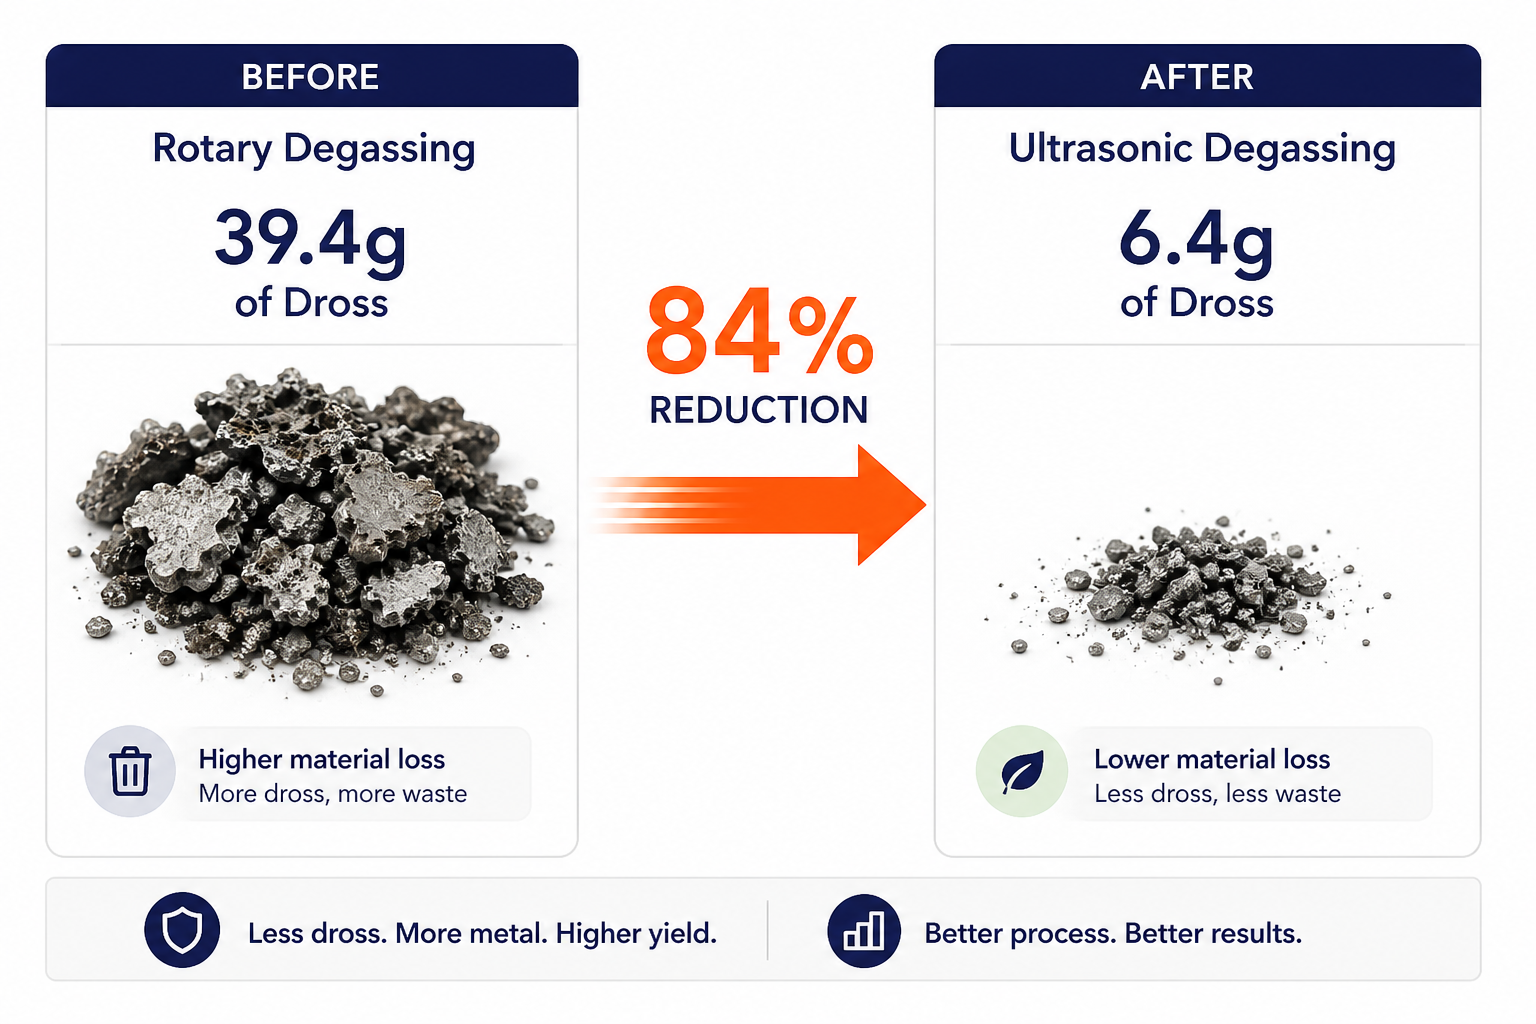
Para los ingenieros de fundición que evalúan métodos de tratamiento de metales: la desgasificación ultrasónica supera a la desgasificación rotativa/por argón en eficiencia de eliminación de hidrógeno, reducción de escoria y costo total de propiedad. En un tratamiento de 15 minutos, la desgasificación ultrasónica reduce la escoria de 39.4 g a 6.4 g en comparación con el argón, una reducción del 84%-mientras mejora la porosidad, la resistencia a la tracción y la ductilidad. El mecanismo difiere fundamentalmente: la desgasificación rotativa depende de la inyección lenta de burbujas y la difusión por transferencia de masa, mientras que la cavitación ultrasónica crea ondas de choque localizadas de más de 1,000 K que nuclean la eliminación de hidrógeno directamente — tecnología desarrollada en colaboración con Aktive Arc Ultrasonics, especialistas en ingeniería de sistemas ultrasónicos de alta potencia. Para la producción a gran escala, los sistemas ultrasónicos escalan de manera más eficiente, no requieren consumo continuo de argón y ofrecen un retorno de inversión mediante la reducción de desechos, ahorro de energía y una calidad superior del producto final. La ventaja ambiental es igualmente significativa: eliminar la dependencia del argón elimina tanto la huella de carbono de la producción de gas como la complejidad operativa de los sistemas de alta presión.
Cómo funciona la desgasificación rotativa y por qué tiene límites
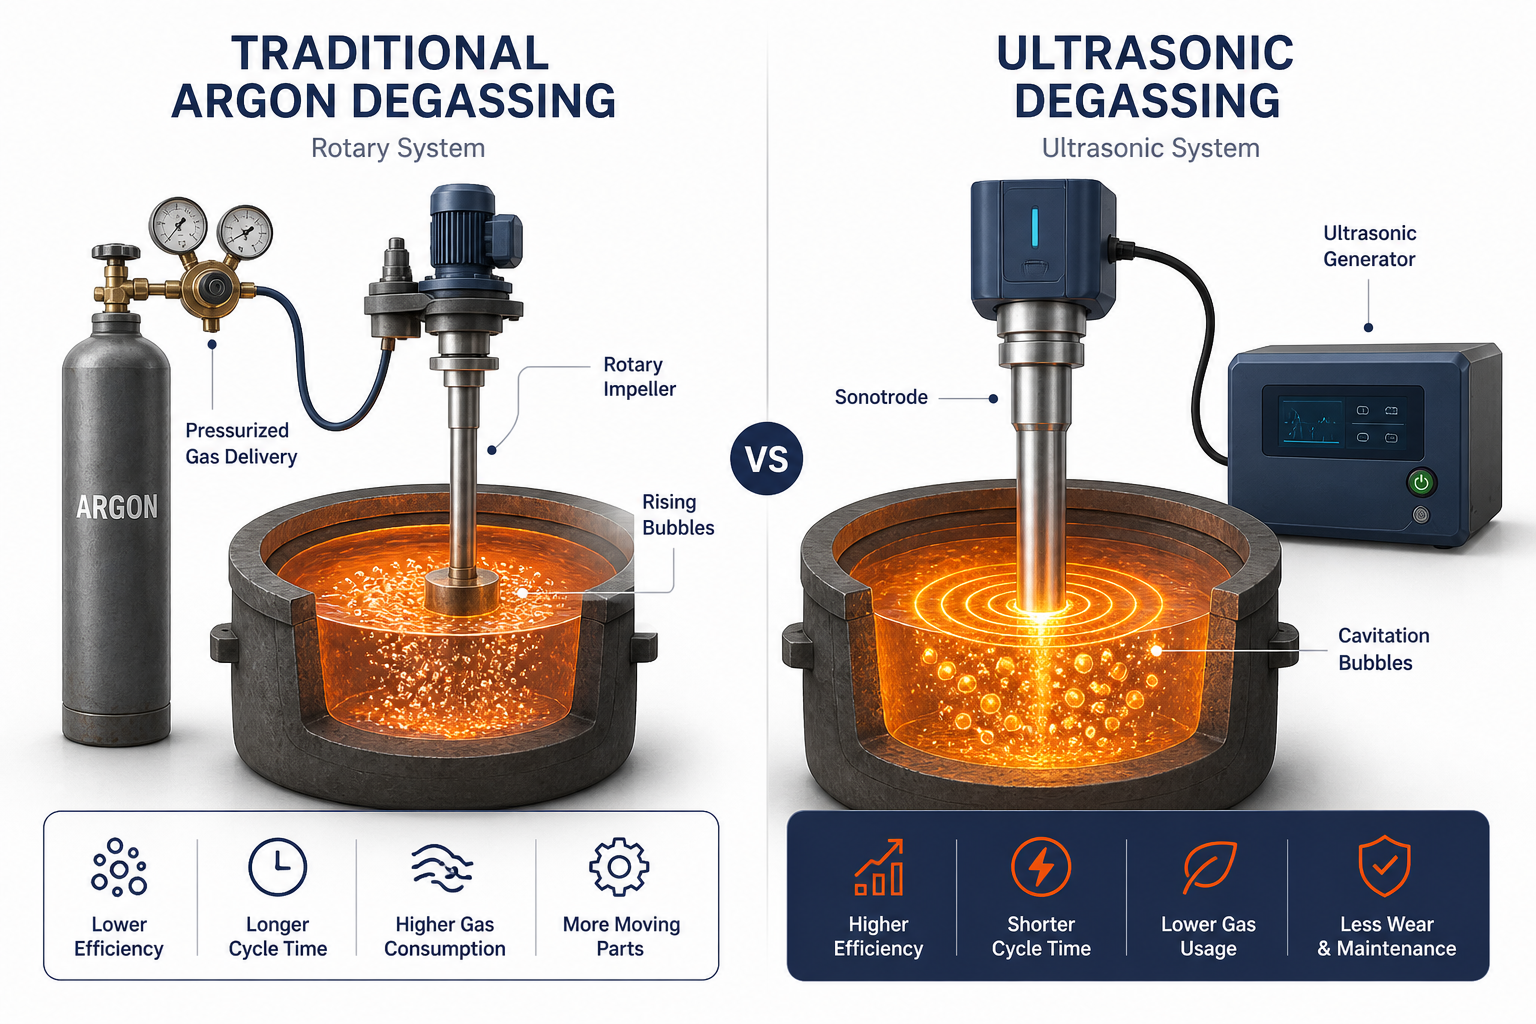
El desgasificado rotativo, también llamado desgasificado con argón o inyección de gas inerte, es el estándar industrial vigente para eliminar el hidrógeno disuelto del aluminio fundido. El proceso es sencillo. El gas argón presurizado entra en el horno a través de un impulsor rotativo. El impulsor descompone el gas en burbujas finas que ascienden a través del metal fundido. Los átomos de hidrógeno se difunden desde el metal fundido hacia estas burbujas. Cuando las burbujas alcanzan la superficie, el hidrógeno escapa como gas H₂ molecular.
En teoría, funciona. En la práctica, el desgasificado rotatorio presenta varias limitaciones que reducen su eficacia.
Transferencia de masa lenta
La difusión de hidrógeno en las burbujas depende de los gradientes de concentración y la temperatura. A temperaturas típicas de fundición de aluminio de 700–750°C, este proceso sigue siendo relativamente lento. Las fundiciones a menudo necesitan 15–30 minutos de tratamiento rotatorio para lograr una reducción significativa de hidrógeno. Los volúmenes de metal fundido más grandes requieren aún más tiempo de tratamiento.
Eliminación incompleta de hidrógeno
El tratamiento prolongado no siempre elimina todo el hidrógeno disuelto. El hidrógeno residual puede permanecer en el metal y causar porosidad por gas en la pieza fundida final. Esto puede aumentar la chatarra, el retrabajo y el riesgo de enviar piezas fuera de especificación.
Consumo y costo de argón
Un sistema típico de desgasificación rotativa consume 0,2–0,5 m³ de argón por tonelada de metal. Para una colada de 50 toneladas, eso equivale a 10–25 m³ por ciclo. A lo largo de un año, una fundición de tamaño mediano puede gastar decenas de miles solo en argón. El mantenimiento del equipo, el suministro de gas y la infraestructura de almacenamiento añaden costes adicionales.
El argón también es un recurso no renovable. Su extracción y transporte generan una huella de carbono adicional.
Escalabilidad limitada para grandes volúmenes
A medida que aumentan los volúmenes de metal fundido, el tiempo de residencia de las burbujas y la eficiencia de difusión pueden disminuir. Las fundiciones pueden responder aumentando los caudales de argón, prolongando los tiempos de tratamiento o utilizando ambos enfoques. Estas medidas incrementan los costos operativos sin ofrecer mejoras proporcionales en la calidad del metal.
Formación de escoria
El desgasificado tradicional con argón puede aumentar la formación de escoria durante el tratamiento. El efecto se vuelve más pronunciado cuando los operadores combinan la inyección de gas con una agitación mecánica vigorosa.
Más escoria significa mayor pérdida de material y limpieza adicional aguas abajo. Para aleaciones de alto valor, estas pérdidas pueden reducir los márgenes de producción generales.
Cómo funciona el desgasificado ultrasónico: la cavitación como avance
El desgasificado ultrasónico opera bajo un principio físico completamente diferente: cavitación acústica. En lugar de depender de la difusión lenta en burbujas, los sistemas ultrasónicos generan energía acústica intensa que colapsa y reforma burbujas microscópicamente diminutas miles de veces por segundo.
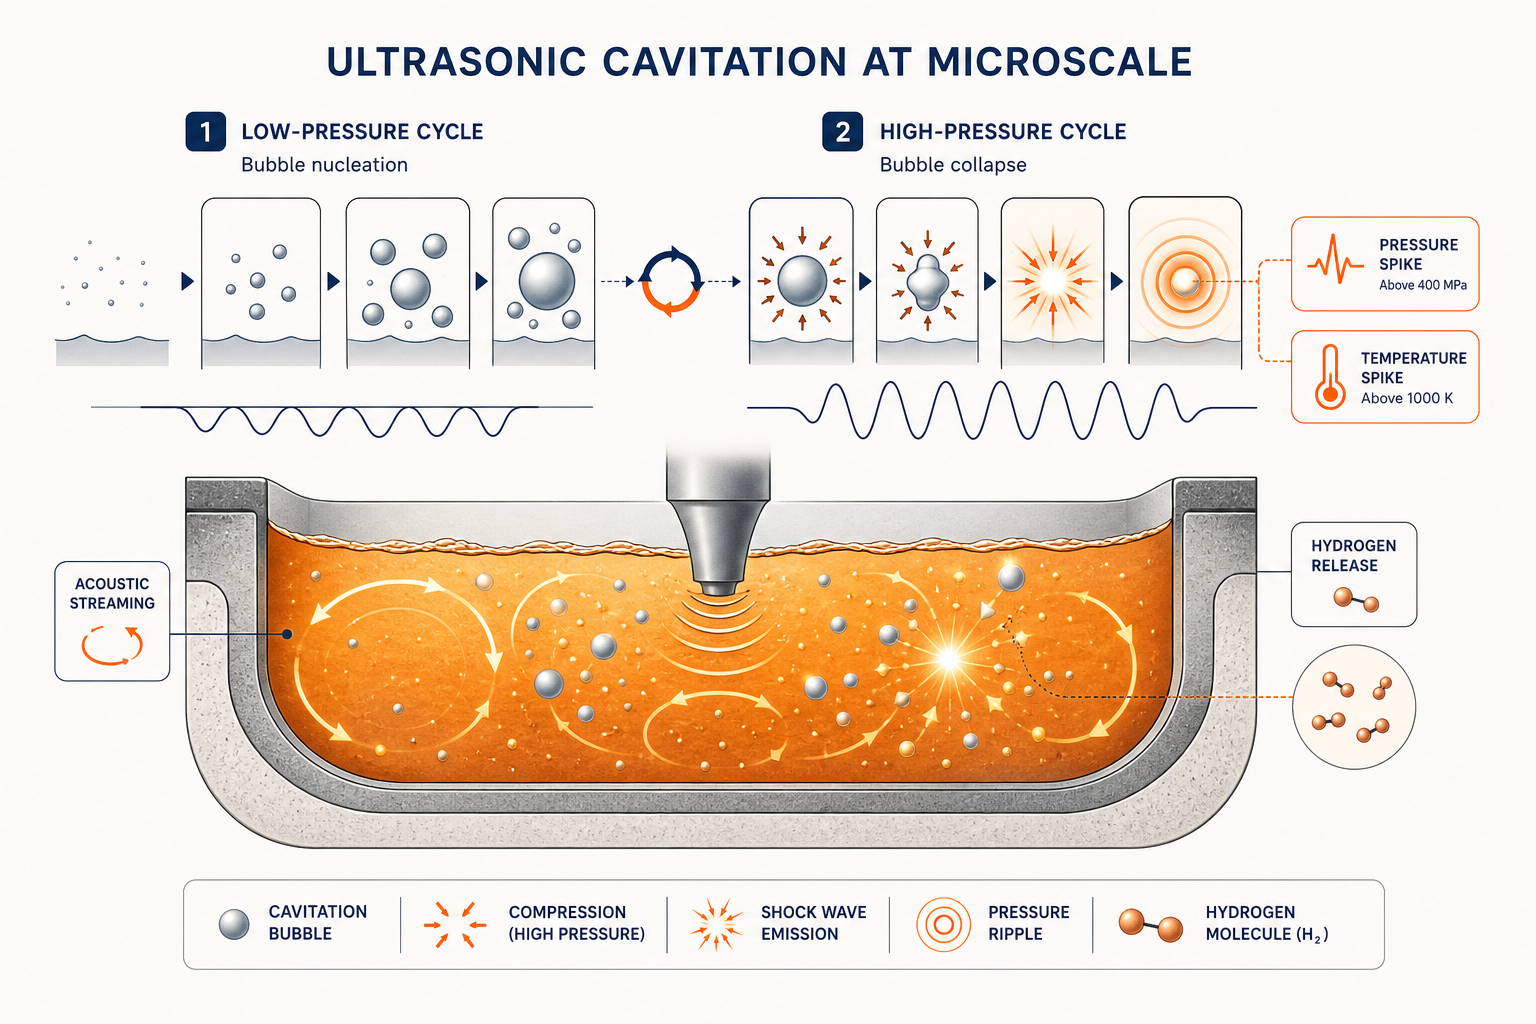
Esto es lo que sucede a microescala:
Nucleación por cavitación. Cuando un transductor ultrasónico vibra a frecuencias industriales (típicamente 20–50 kHz en metalurgia aplicada), crea ciclos alternos de alta y baja presión en el metal fundido. Durante el semiciclo de baja presión, se forman espontáneamente microburbujas (nucleación por cavitación). Durante el semiciclo de alta presión, estas burbujas colapsan violentamente.
Condiciones localizadas extremas. Cada colapso de burbuja genera:
- Temperaturas localizadas que superan 1,000 K (más allá de la temperatura del metal fundido en masa)
- Presiones que superan los 400 MPa (aproximadamente 4,000 atmósferas)
- Ondas de choque y microchorros que penetran en el metal circundante
Estas condiciones extremas hacen dos cosas simultáneamente:
- Liberación directa de hidrógeno. El rápido aumento de temperatura y el choque de presión hacen que los átomos de hidrógeno ya disueltos en el metal pasen a hidrógeno molecular (H₂) y escapen como gas. No es un proceso limitado por difusión: es una desorción forzada impulsada por energía local extrema.
- Coalescencia de burbujas y flotación. La corriente acústica (movimiento del fluido inducido por el campo ultrasónico ) empuja las microburbujas juntas, donde se fusionan en burbujas más grandes que flotan más eficientemente hacia la superficie y escapan. A diferencia de la desgasificación rotativa, que tiene dificultades con el tamaño fino de burbuja y el tiempo de residencia, la cavitación ultrasónica promueve naturalmente la eliminación de burbujas.
El resultado: eliminación de hidrógeno en 10–15 minutos que los sistemas rotatorios necesitan 20–30 minutos para alcanzar-y con niveles de hidrógeno residual genuinamente más bajos en el metal final.
Comparación técnica lado a lado
| Métrica | Desgasificación rotativa (argón) | Desgasificación ultrasónica | Ganador |
|---|---|---|---|
| Mecanismo de eliminación de hidrógeno | Difusión en burbujas inyectadas (limitada por transferencia de masa) | Desorción impulsada por cavitación (impulsada por energía, directa) | Ultrasónico |
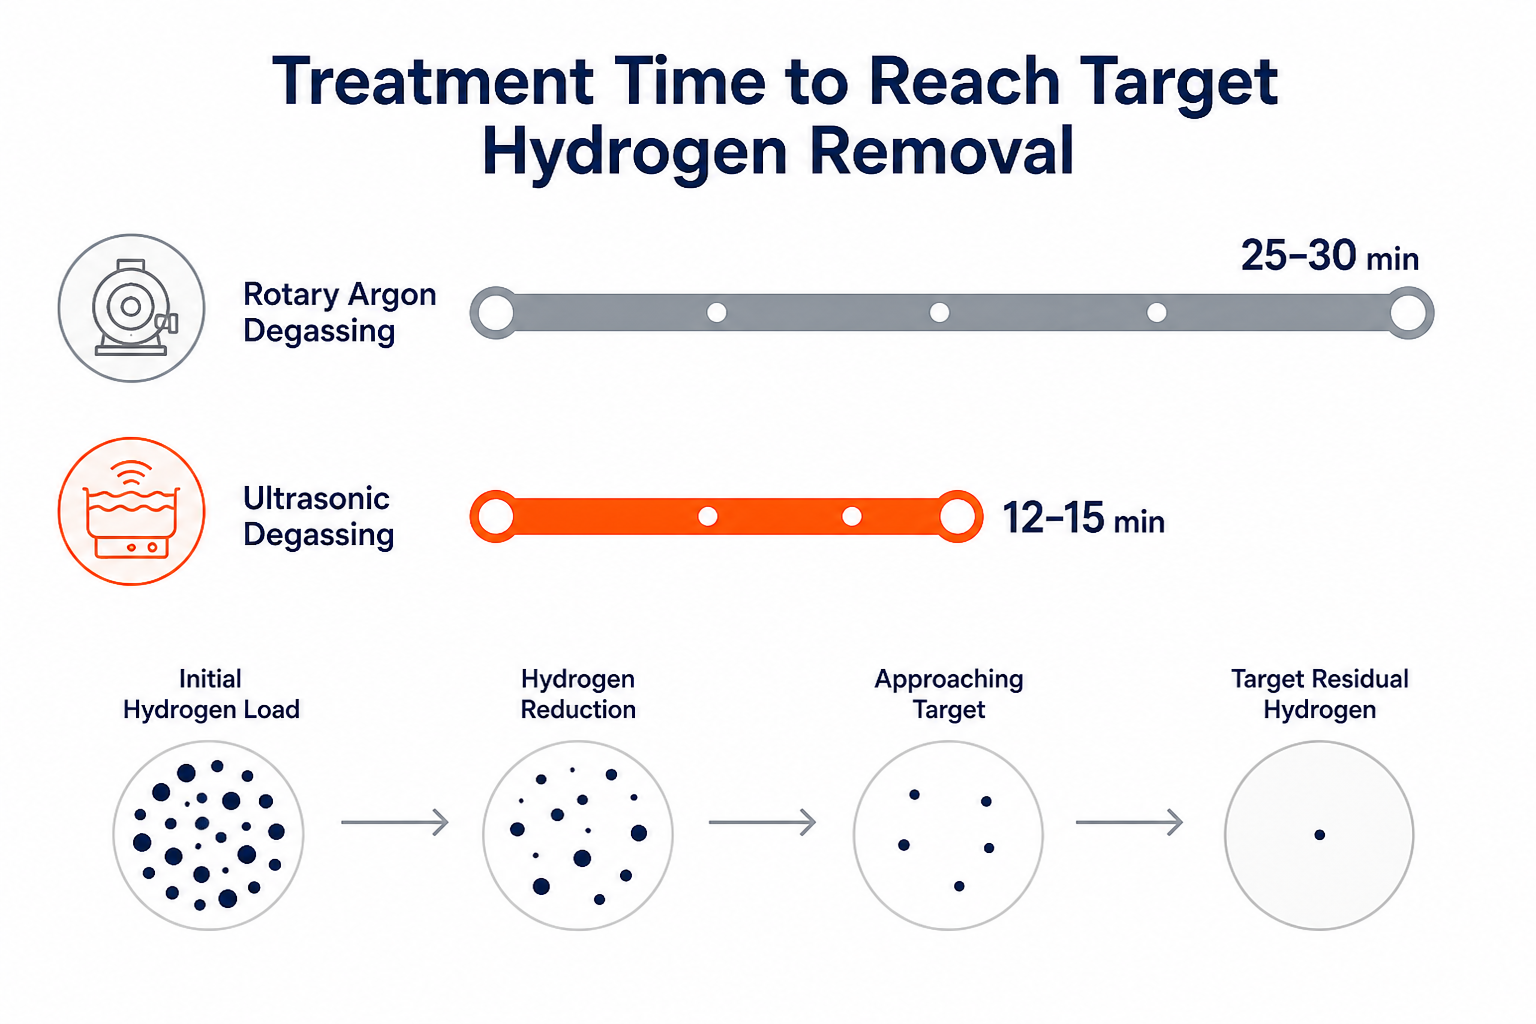
| Tiempo de tratamiento para la porosidad objetivo | 20–30 minutos | 10–15 minutos | Ultrasónico |
| Reducción de escoria | Línea base de 39,4 g (alta pérdida de material) | 6.4g (84% de reducción en 15 min) | Ultrasónico |
| Hidrógeno residual después del tratamiento | 0.12–0.16 mL/100g Al (típico) | 0.06–0.10 mL/100g Al (residual más bajo) | Ultrasónico |
| Mejora de la resistencia a la tracción | Modesto (~2–5%) | Significativo (~8–15%) | Ultrasónico |
| Mejora de la ductilidad | Mínimo | Medible (mejora del alargamiento) | Ultrasónico |
| Reducción de porosidad | Moderado | Sustancial (microestructura más suave) | Ultrasónico |
| Consumo de argón por tonelada | 0,2–0,5 m³ | 0 m³ (no se requiere gas inerte) | Ultrasónico |
| Huella del equipo | Moderado (unidad rotatoria + suministro de gas) | Compacto (generador + sonotrodo) | Ultrasónico |
| Escalabilidad para grandes masas fundidas (más de 50 toneladas) | Pobre (tiempos más largos, mayor flujo necesario) | Excelente (escala linealmente) | Ultrasónico |
| Costo por ciclo de tratamiento | $150–400 (incluye costo de argón) | $80–150 (solo energía) | Ultrasónico |
Lo más destacado: la reducción de escoria de 39,4 g a 6,4 g en 15 minutos es la métrica más convincente. Eso es material que ya no pierdes, chatarra que ya no produces y margen que conservas.
Impacto ambiental: el ultrasonido gana por órdenes de magnitud
La producción industrial de metales es intensiva en energía y con alta emisión de carbono. La elección del método de desgasificación importa más de lo que muchas fundiciones creen.
El costo ambiental oculto de la desgasificación rotativa:
- Producción y transporte de argón. El argón se extrae mediante separación criogénica del aire, un proceso industrial intensivo en capital y energía. Una fundición de 50 toneladas que funde dos ciclos por día consume aproximadamente 5–10 toneladas de argón al año. La huella de carbono de ese argón (extracción, licuefacción, transporte en contenedores especializados) es sustancial: aproximadamente 0.5–1.5 kg de CO₂ por kg de argón.
- Equipos de alta presión y mantenimiento. Los sistemas rotatorios requieren suministro de gas presurizado, mantenimiento de reguladores, verificaciones de integridad de líneas y fallos ocasionales del equipo. Cada fallo significa tiempo de inactividad y reparaciones de emergencia.
- Residuos de escoria. Los 39.4g de escoria por tratamiento son material metálico oxidado que se pierde termodinámicamente. Para una fundición que realiza 250 tratamientos al año, eso es casi 10 toneladas de escoria anualmente. La eliminación de escoria es costosa y el material es efectivamente irrecuperable.
Ventaja ambiental del desgasificado ultrasónico:
- Dependencia cero de gas inerte. Sin extracción de argón, sin transporte, sin licuefacción. El único insumo operativo es la energía eléctrica para hacer funcionar el generador ultrasónico, y los generadores industriales modernos son altamente eficientes. Un sistema de 50 toneladas que funciona 15 minutos por ciclo consume aproximadamente 50–100 kWh por tratamiento, mucho menos energía que la producción y entrega de gas equivalente.
- Reducción drástica de la escoria. La reducción del 84% en escoria (39.4g → 6.4g) significa menos desperdicio, menor impacto en vertederos y más valor de material recuperado. En un año, una fundición de tamaño mediano ahorra 8–9 toneladas de eliminación de residuos.
- La calidad de la microestructura reduce directamente la chatarra. Debido a que el desgasificado ultrasónico proporciona un menor hidrógeno residual y una mejor homogeneización, las piezas fundidas requieren menos ciclos de refusión. Menos ciclos de refusión = menor consumo energético total por pieza aceptable producida.
La historia de sostenibilidad es especialmente importante para los compradores que enfrentan presiones de contabilidad de carbono (requisitos regulatorios, compromisos ESG, demandas de los clientes). El desgasificado ultrasónico es una forma concreta de reducir las emisiones de Alcance 1 y Alcance 2 mientras se mejora simultáneamente la calidad del producto. Eso es un raro beneficio mutuo.
Análisis de costos: costo total de propiedad
La ventaja en costo operativo favorece decisivamente al desgasificado ultrasónico. Aquí está el panorama completo:
Desgasificación rotativa (costo anual para fundición mediana: 50 toneladas por ciclo, 500 ciclos/año):
- Gas argón: 2,500–5,000 m³/año @ $0.40–0.80/m³ = $1,000–4,000/año
- Mantenimiento del equipo (reguladores, mangueras, verificaciones de seguridad): $2,000–5,000/año
- Eliminación de escoria (10 toneladas @ $100–200/tonelada): $1,000–2,000/año
- Reparaciones por paradas/emergencias (estimado): $500–1,500/año
- Costo operativo anual total: $4,500–12,500
Desgasificación ultrasónica (misma fundición, asumiendo que el capital ya está invertido en el generador):
- Energía eléctrica (50–100 kWh/ciclo × 500 ciclos × $0.12/kWh): $300–600/año
- Mantenimiento/reemplazo del sonotrodo (anual): $500–1,000/año
- Inspección y calibración del sistema: $200–500/año
- Eliminación de escoria (1.5 toneladas a $100–200/tonelada): $150–300/año
- Costo operativo anual total: $1,150–2,400
Comparación de costo por ciclo:
- Rotatorio: $9–25 por ciclo de tratamiento
- Ultrasónica: $2.30–4.80 por ciclo de tratamiento
Cronograma de retorno de inversión (ROI) para la inversión de capital:
Un sistema de desgasificación ultrasónica de gama media (generador NIMA + conjunto de sonotrodo) cuesta entre $40,000 y $80,000. Los ahorros operativos ($3,000–10,000 anuales) generan un retorno de la inversión en 4–8 años, después de lo cual el sistema es puro margen. Si se consideran las mejoras de calidad (menos piezas de desecho, mayor rendimiento vendible), el plazo del ROI se reduce a 2–3 años para muchas fundiciones de alto volumen.
Para operaciones de colada continua de gran escala (más de 100 toneladas por ciclo, más de 1000 ciclos/año), la ventaja se amplifica. El costo por tonelada fundida disminuye aún más con la escala, y el beneficio de la eliminación de argón se acumula.
Escalabilidad para grandes volúmenes de fundición
Aquí es donde el ultrasonido realmente se separa del rotatorio.
Desgasificación rotativa y escalado de volumen:
Cuando el volumen de metal fundido se duplica, el tiempo de residencia de las burbujas y el área efectiva de transferencia de masa no escalan proporcionalmente. Para mantener la misma eficiencia de eliminación de hidrógeno, las fundiciones deben:
- Aumentar el caudal de argón (incrementando el consumo de gas)
- Extender el tiempo de tratamiento (reduciendo el rendimiento)
- Ejecutar velocidades rotatorias más altas (aumentando el desgaste del equipo y el consumo de energía)
Para una cuchara de 100 toneladas, un sistema rotativo podría necesitar de 40 a 60 minutos de tratamiento para alcanzar el mismo nivel final de hidrógeno que una cuchara de 20 toneladas logró en 15 minutos. La física simplemente no escala linealmente.
Desgasificación ultrasónica y escalado de volumen:
La cavitación ultrasónica es fundamentalmente diferente. El campo acústico se propaga a través del volumen de metal fundido, y mientras la energía ultrasónica sea suficiente para generar y mantener la cavitación en toda la masa, el tiempo de tratamiento permanece casi constante independientemente del volumen. Los generadores NIMA de Sialon Ceramics — desarrollados junto con el socio de integración de sistemas Aktive Arc Ultrasonics — están específicamente diseñados para eliminar las “ondas estacionarias” que de otro modo crearían zonas muertas en grandes volúmenes, asegurando la cobertura de cavitación en todo el metal fundido.
Escalado industrial real:
- Cuchara de 50 toneladas (rotativa): 25–30 minutos
- Cuchara de 50 toneladas (ultrasónico): 12–15 minutos
- Cuchara de 100 toneladas (rotativa): 40–50 minutos
- Cuchara de 100 toneladas (ultrasónico): 12–15 minutos (esencialmente sin cambios)
Para operaciones de colada continua que procesan múltiples coladas por turno, esa ventaja de tiempo se traduce directamente en rendimiento. Una fundición que realiza cuatro coladas de 100 toneladas por día podría reducir de 90–120 minutos el ciclo diario, equivalente a una colada completa adicional por semana, o más de 50 toneladas adicionales por semana de producción útil.
Integración operativa: lo que los ingenieros de fundición deben saber
Compatibilidad del equipo:
Los sistemas de desgasificación ultrasónica se integran tanto en procesos de colada por lotes como en colada continua. El sonotrodo (el elemento vibratorio que crea cavitación) se sumerge directamente en la cuchara de colada o en el horno de mantenimiento, sin necesidad de cambios en la infraestructura de suministro de gas. Para instalaciones existentes de desgasificación rotativa, la transición es sencilla: retire el sistema de inyección rotativo, instale el sonotrodo y el generador ultrasónico, y comience el tratamiento.
Mantenimiento y fiabilidad:
Los sistemas rotativos requieren un servicio regular del regulador, inspección de la línea de presión y reemplazo ocasional de las boquillas de inyección. Los sistemas ultrasónicos requieren:
- Inspección del sonotrodo (verificación de erosión o tensión por ciclos térmicos) – típicamente cada 500–1,000 horas de operación
- Calibración del generador (asegurando que la frecuencia y la potencia de salida permanezcan dentro de las especificaciones) – anualmente
- Verificaciones de seguridad eléctrica – según los protocolos estándar de equipos industriales
La carga de mantenimiento es más ligera y más predecible que el mantenimiento de los sistemas rotativos de gas.
Compatibilidad metalúrgica:
La desgasificación ultrasónica ha demostrado ser eficaz en una amplia gama de aleaciones de fundición: aleaciones de aluminio 6061, 7075, A356, A380, así como zinc, magnesio, cobre, latón y aleaciones ferrosas. El tiempo de tratamiento varía ligeramente según la aleación (las aleaciones ricas en hierro pueden beneficiarse de 2–3 minutos adicionales), pero el mecanismo central (eliminación de hidrógeno impulsada por cavitación) es universal.
Despliegue en el mundo real:
Los sistemas de Sialon Ceramics han sido probados en fundiciones verticales Wagstaff DC y líneas de colada continua Bruno Presezzi con resultados documentados en homogeneización del metal y reducción de defectos. Estas no son demostraciones de laboratorio, sino validaciones en líneas de producción a escala industrial.
La ventaja competitiva para fundiciones con visión de futuro
Para los gerentes de producción e ingenieros de fundición, la decisión entre el desgasificado rotativo y el ultrasónico es cada vez más clara:
El ultrasonido ofrece:
- Ciclos de tratamiento más rápidos (12–15 min vs 25–30 min)
- Calidad final superior del metal (menor hidrógeno residual, microestructura mejorada)
- Reducción drástica de escoria (84% menos pérdidas)
- Menor costo operativo ($2–5 por ciclo vs $9–25)
- Escalabilidad lineal (sin degradación de la eficiencia en grandes volúmenes)
- Credibilidad ambiental (cero argón, reducción medible de emisiones)
- ROI predecible (recuperación de la inversión en 2–5 años; margen positivo a partir de entonces)
El único escenario donde el rotativo sigue siendo defendible es el equipo heredado en una fundición que opera con volumen mínimo, donde el costo de capital de la instalación ultrasónica no puede justificarse frente al uso de referencia. Pero para cualquier fundición que opere múltiples ciclos diarios, que trate volúmenes superiores a 30 toneladas por colada, o que enfrente presión sobre los márgenes o el impacto ambiental: el ultrasónico es la mejora industrial que se paga por sí misma.
Pruebe las cerámicas de Sialon
Sialon Ceramics se especializa en sistemas de desgasificación ultrasónica diseñados para escala industrial. Sus generadores NIMA — desarrollados en colaboración con Aktive Arc Ultrasonics — representan veinte años de I&D optimizados para aplicaciones de gran volumen y alta temperatura, junto con sonotrodos cerámicos patentados capaces de soportar 1.800°C sin degradación. Para fundiciones listas para ir más allá de la desgasificación con argón, ofrecen la experiencia técnica y los sistemas probados que brindan las mejoras medibles descritas en esta publicación: reducción de escoria, ganancias de eficiencia y un ROI que se acumula con cada ciclo.
Preguntas Frecuentes
- ¿Cuánta reducción de hidrógeno puedo esperar de manera realista en mi fundición?
El hidrógeno residual típicamente disminuye un 40–60% en un solo ciclo de tratamiento ultrasónico de 15 minutos, en comparación con un 20–30% con un tiempo de tratamiento rotatorio equivalente. El porcentaje exacto depende de la carga inicial de hidrógeno y de la química de la aleación, pero la ventaja es consistente: el desgasificado ultrasónico alcanza niveles finales de hidrógeno más bajos más rápidamente.
- ¿Cambiar de rotatorio a ultrasónico requerirá volver a capacitar a mis operadores?
Se requiere un reentrenamiento mínimo. El proceso es más simple que el rotativo: sumerja la sonotroda, active el generador y espere 12–15 minutos. Sin gestión de presión de gas, sin monitoreo de reguladores, sin ajustes de caudal. La mayoría de los operadores se adaptan en un solo turno.
- ¿Cuál es la vida útil de un sonotrodo ultrasónico y cuánto cuesta su reemplazo?
Un sonotrodo correctamente mantenido suele durar de 2 a 5 años, dependiendo de la composición de la aleación y la frecuencia de tratamiento (el latón fundido desgasta los sonotrodos más rápido que el aluminio puro). Los sonotrodos de repuesto cuestan entre $3,000 y $8,000. Para una fundición que ahorra $5,000 a $10,000 anuales solo en costos de argón, el reemplazo se absorbe fácilmente.
- ¿Puede la desgasificación ultrasónica reemplazar completamente el argón, o aún necesito suministro de gas de respaldo?
Específicamente para desgasificación, el ultrasonido puede reemplazar completamente el argón; no se necesita respaldo. Sin embargo, algunas fundiciones mantienen argón para otros fines (mantas de seguridad durante transferencias de metal fundido, ambientes inertes para aleaciones reactivas). El ultrasonido solo elimina la necesidad de suministro de gas específico para desgasificación.
- ¿Cómo afecta el desgasificado ultrasónico a la estructura de grano de la pieza fundida final?
La cavitación ultrasónica nuclea la formación de grano fino, lo que resulta en un tamaño de grano más pequeño y más uniforme en comparación con el metal desgasificado por rotación. Esto se traduce en mejores propiedades mecánicas: mayor resistencia a la tracción, mejor ductilidad y mejor resistencia a la fatiga en la pieza final.
Preguntas Frecuentes
¿Cuánta reducción de hidrógeno puedo esperar de manera realista en mi fundición?
El hidrógeno residual típicamente disminuye un 40–60% en un solo ciclo de tratamiento ultrasónico de 15 minutos, en comparación con un 20–30% con un tiempo de tratamiento rotatorio equivalente. El porcentaje exacto depende de la carga inicial de hidrógeno y de la química de la aleación, pero la ventaja es consistente: el desgasificado ultrasónico logra niveles finales de hidrógeno más bajos más rápidamente.
¿Cambiar de rotatorio a ultrasónico requerirá volver a capacitar a mis operadores?
Se requiere un reentrenamiento mínimo. El proceso es más simple que el rotativo: sumerja la sonotroda, active el generador y espere 12–15 minutos. Sin gestión de presión de gas, sin monitoreo de reguladores, sin ajustes de caudal. La mayoría de los operadores se adaptan en un solo turno.
¿Cuál es la vida útil de un sonotrodo ultrasónico y cuánto cuesta su reemplazo?
Un sonotrodo correctamente mantenido suele durar de 2 a 5 años, dependiendo de la composición de la aleación y la frecuencia de tratamiento (el latón fundido desgasta los sonotrodos más rápido que el aluminio puro). Los sonotrodos de repuesto cuestan entre $3,000 y $8,000. Para una fundición que ahorra $5,000 a $10,000 anuales solo en costos de argón, el reemplazo se absorbe fácilmente.
¿Puede la desgasificación ultrasónica reemplazar completamente el argón, o aún necesito suministro de gas de respaldo?
Para el desgasificado específicamente, el ultrasonido puede reemplazar el argón por completo, sin necesidad de respaldo. Sin embargo, algunas fundiciones mantienen argón para otros fines (mantas de seguridad durante las transferencias de metal fundido, entornos inertes para aleaciones reactivas). El ultrasonido solo elimina la necesidad de suministro de gas específico para desgasificado.
¿Cómo afecta el desgasificado ultrasónico a la estructura de grano de la pieza fundida final?
La cavitación ultrasónica nuclea la formación de grano fino, lo que resulta en un tamaño de grano más pequeño y más uniforme en comparación con el metal desgasificado por rotación. Esto se traduce en mejores propiedades mecánicas: mayor resistencia a la tracción, mejor ductilidad y mejor resistencia a la fatiga en la pieza final.