
Descubra cómo la cavitación ultrasónica a 20 kHz permite el control de precipitados a nanoescala y la formación estable de intermetálicos en aleaciones de aluminio, ofreciendo una resistencia a la tracción comparable a la del acero, manteniendo al mismo tiempo las ventajas de peso y coste del aluminio’s.
8 de agosto de 2026 · 8 min de lectura
TL;DR
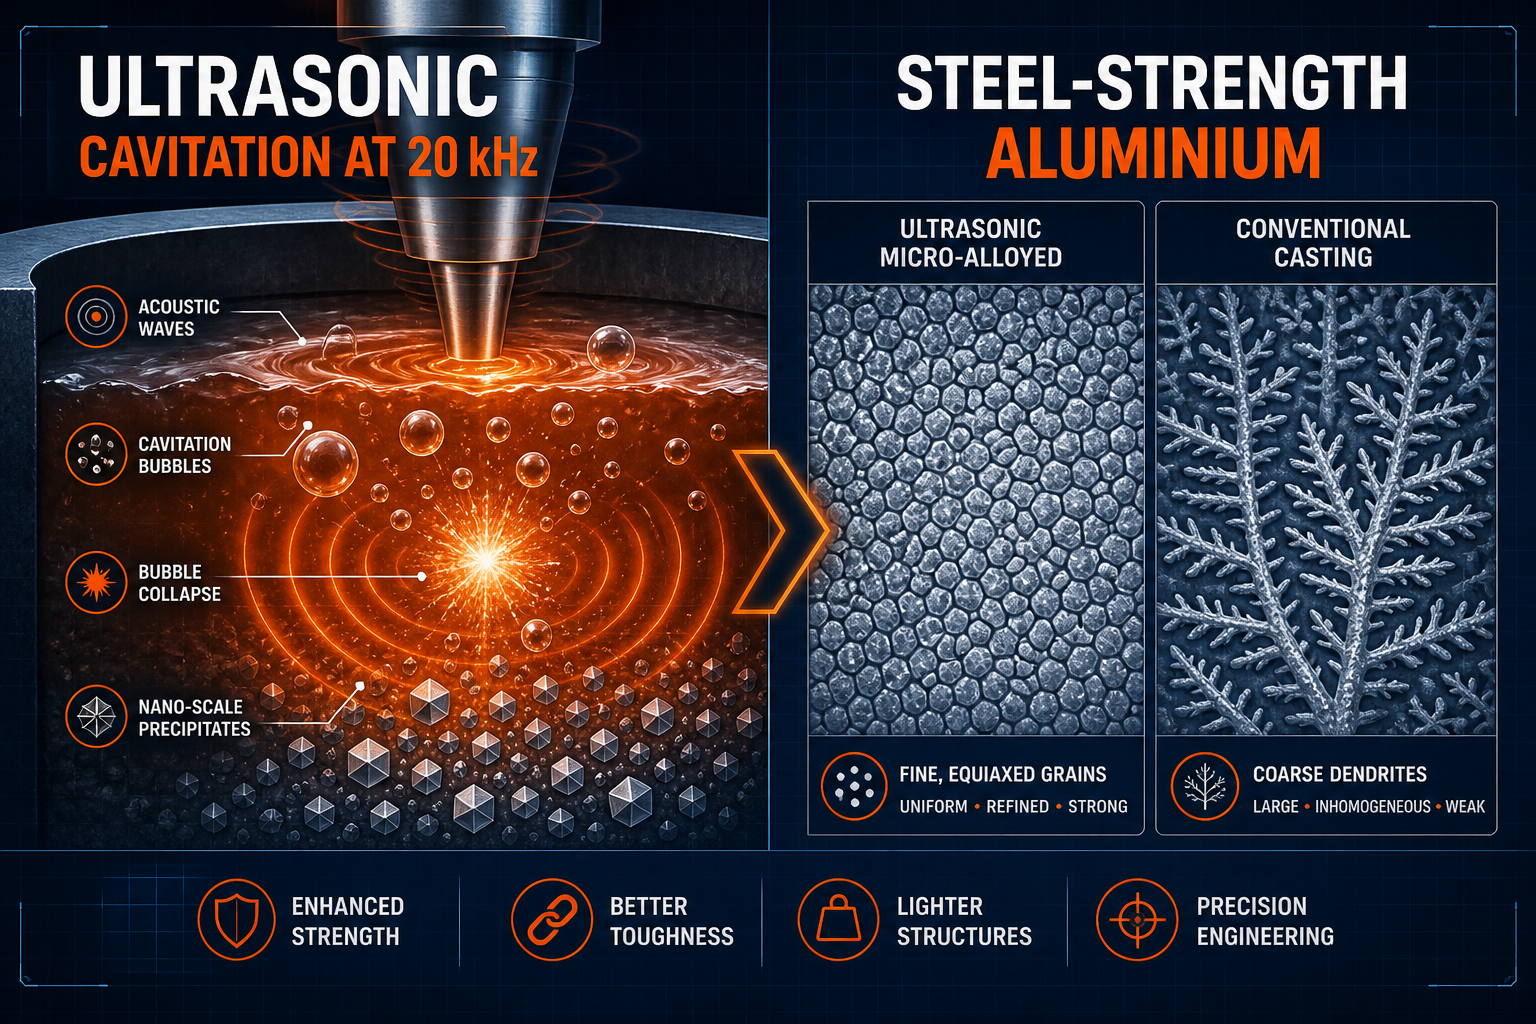
La microaleación convencional tiene dificultades para controlar con precisión la integración de elementos traza y el refinamiento de grano en el aluminio. Esta limitación se deriva de los desafíos de la pulvimetalurgia controlada por difusión y la dilución de lingotes. La microaleación ultrasónica a 20 kHz supera estas limitaciones. Crea sitios de nucleación a nanoescala que permiten la formación estable de intermetálicos y límites de grano finos.
El resultado son aleaciones de aluminio con resistencia a la tracción comparable a la del acero. Estas aleaciones conservan las ventajas de peso y costo del aluminio. Los generadores NIMA patentados de Sialon Ceramics y los avanzados sonotrodos cerámicos impulsan este avance. El sistema elimina las ondas estacionarias y opera de manera confiable a 1,800°C. Sialon desarrolló la tecnología con su socio de largo plazo Aktive Arc Ultrasonics (AAU), especialistas en el diseño de sistemas ultrasónicos de alta potencia para entornos industriales extremos.
Para los ingenieros de materiales en la automoción y la industria aeroespacial, esta tecnología ofrece un camino hacia estructuras ligeras y de alta resistencia. Estas estructuras pueden superar a las arquitecturas de aleación convencionales.
El Desafío de la Microaleación
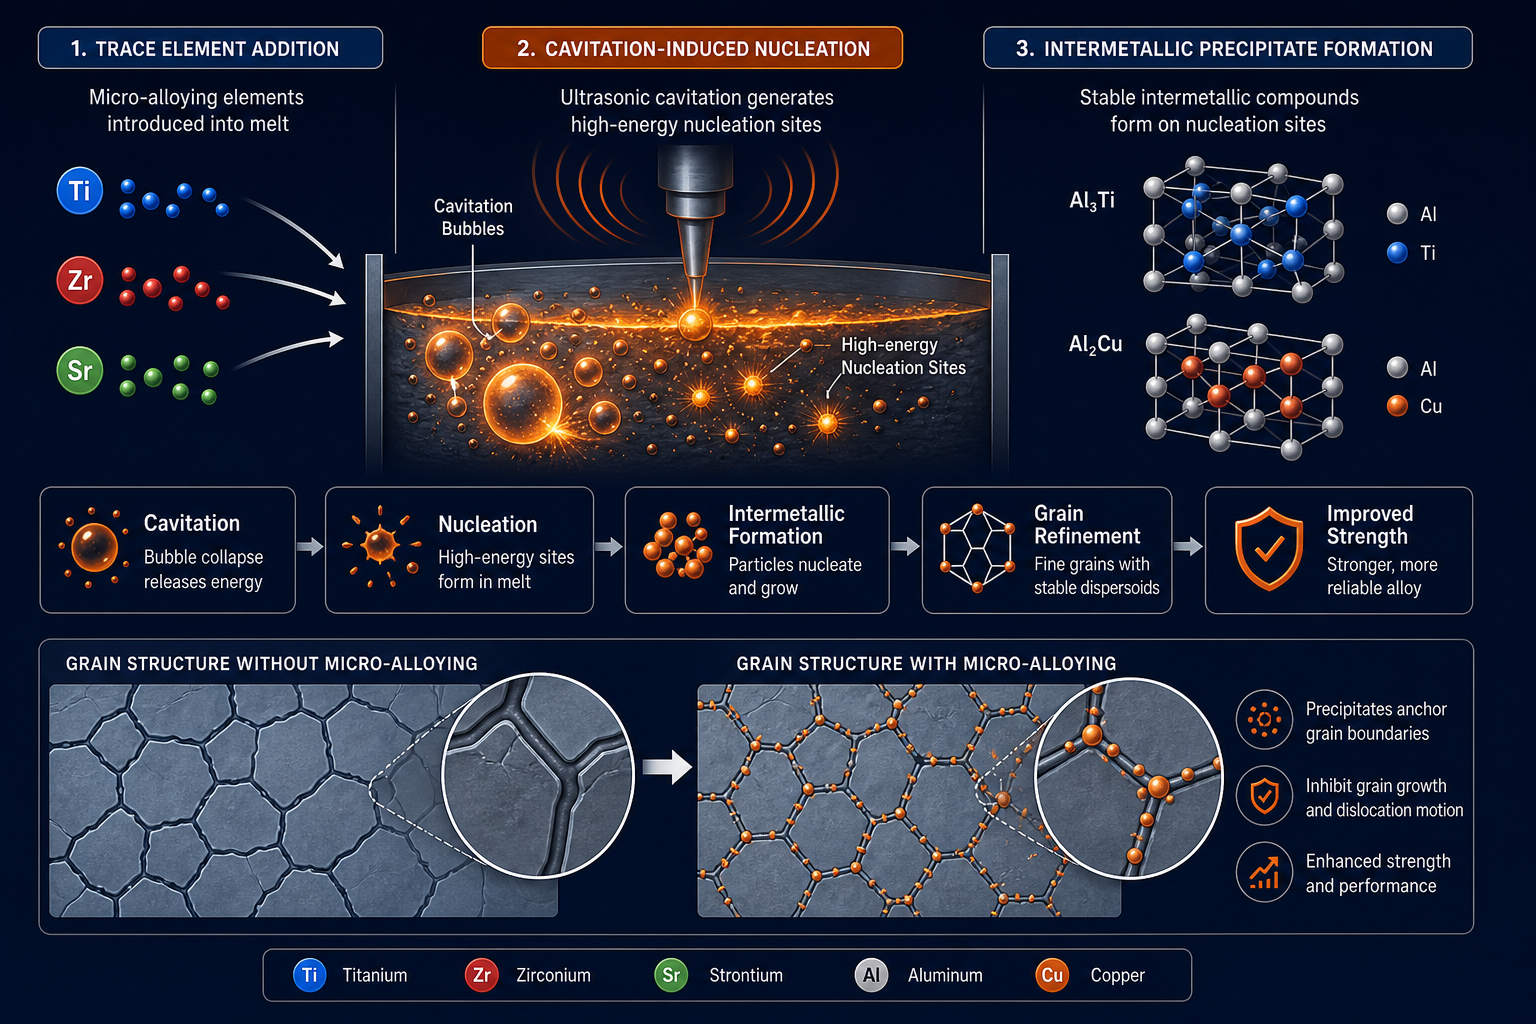
El microaleado añade elementos traza, típicamente en concentraciones inferiores al 1%, para refinar la estructura del grano y mejorar las propiedades mecánicas. Elementos como titanio, circonio, estroncio y plata actúan como catalizadores de nucleación. Refinan los límites de grano y desencadenan la formación de fases secundarias. Estos efectos pueden mejorar significativamente la resistencia, la ductilidad y la resistencia a la fatiga.
En aplicaciones automotrices y aeroespaciales, el peso afecta directamente la eficiencia del combustible y los costos operativos. Esto hace que la resistencia a nivel de acero en aleaciones de aluminio sea muy atractiva. El potencial de una reducción de peso del 60% aumenta aún más el atractivo.
Sin embargo, la industria ha enfrentado dos limitaciones importantes durante décadas. La dilución basada en lingotes implica agregar un lingote de aleación maestra a un fundido grande y controlar cuidadosamente su integración. El colado convencional hace que la distribución uniforme de precipitados en todo el volumen de colada sea extremadamente difícil.
Los enfoques de pulvimetalurgia ofrecen un mejor control, pero siguen siendo inherentemente limitados por difusión. Estos procesos incluyen prensado isostático, sinterización y extrusión. Son lentos y costosos. También les resulta difícil lograr el control de precipitados a nanoescala necesario para aleaciones que se acercan al rendimiento del acero.
El cuello de botella es microestructural. Los métodos convencionales carecen del mecanismo para crear y posicionar precipitados a nanoescala precisamente donde proporcionan el mayor beneficio. Estas ubicaciones incluyen los límites de grano y las interacciones con dislocaciones.
Qué Cambia la Cavitación Ultrasónica
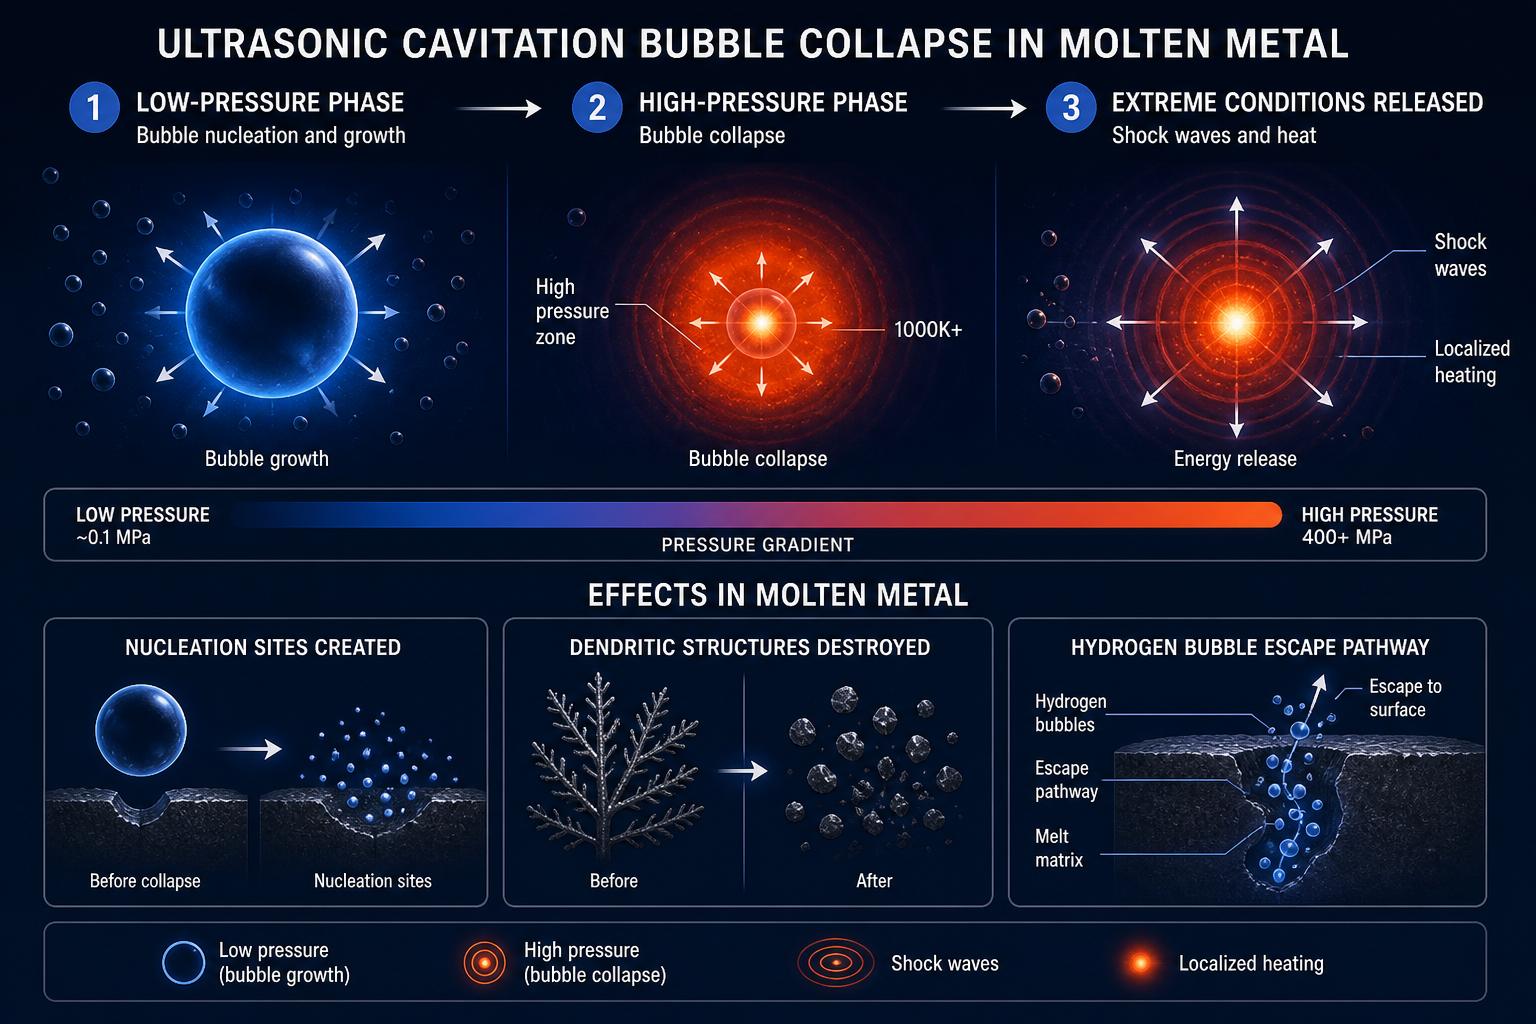
A 20 kHz, la cavitación ultrasónica en aluminio fundido crea condiciones que ningún proceso de fusión convencional alcanza. Durante la fase de baja presión de la oscilación acústica, se forman microburbujas. Durante el colapso de alta presión, estas burbujas implosionan bajo presiones que superan los 400 MPa y temperaturas que alcanzan los 1.000 K, condiciones que desencadenan tanto la nucleación como las rápidas secuencias de disolución-reprecipitación que controlan la química intermetálica.
Aquí es donde la microaleación se convierte en algo nuevo.
Cuando la energía ultrasónica se encuentra con elementos de aleación traza en aluminio fundido, emergen tres efectos distintos:
1. Control de Precipitados a NanoescalaLas condiciones extremas de nucleación creadas por el colapso de cavitación permiten el posicionamiento preciso de precipitados a nanoescala en toda la matriz. A diferencia de la precipitación controlada por difusión, que distribuye los precipitados de manera desigual en el interior de los granos, la nucleación impulsada por cavitación los distribuye de manera más uniforme. Más importante aún, posiciona estos precipitados directamente en los límites de grano, donde proporcionan el máximo fortalecimiento.
2. Formación de intermetálicos estables
Los elementos traza forman fases intermetálicas discretas. Los ejemplos incluyen Al₃Ti, Al₂Cu y Al₅SiCr. Estas fases actúan como puntos de anclaje para la microestructura solidificante. La cavitación crea una densidad de energía suficiente para la formación intermetálica controlada. Promueve relaciones estequiométricas precisas en lugar de las estructuras de precipitado mixtas o incompletas producidas por la fusión convencional.
3. Modificación de límites de grano
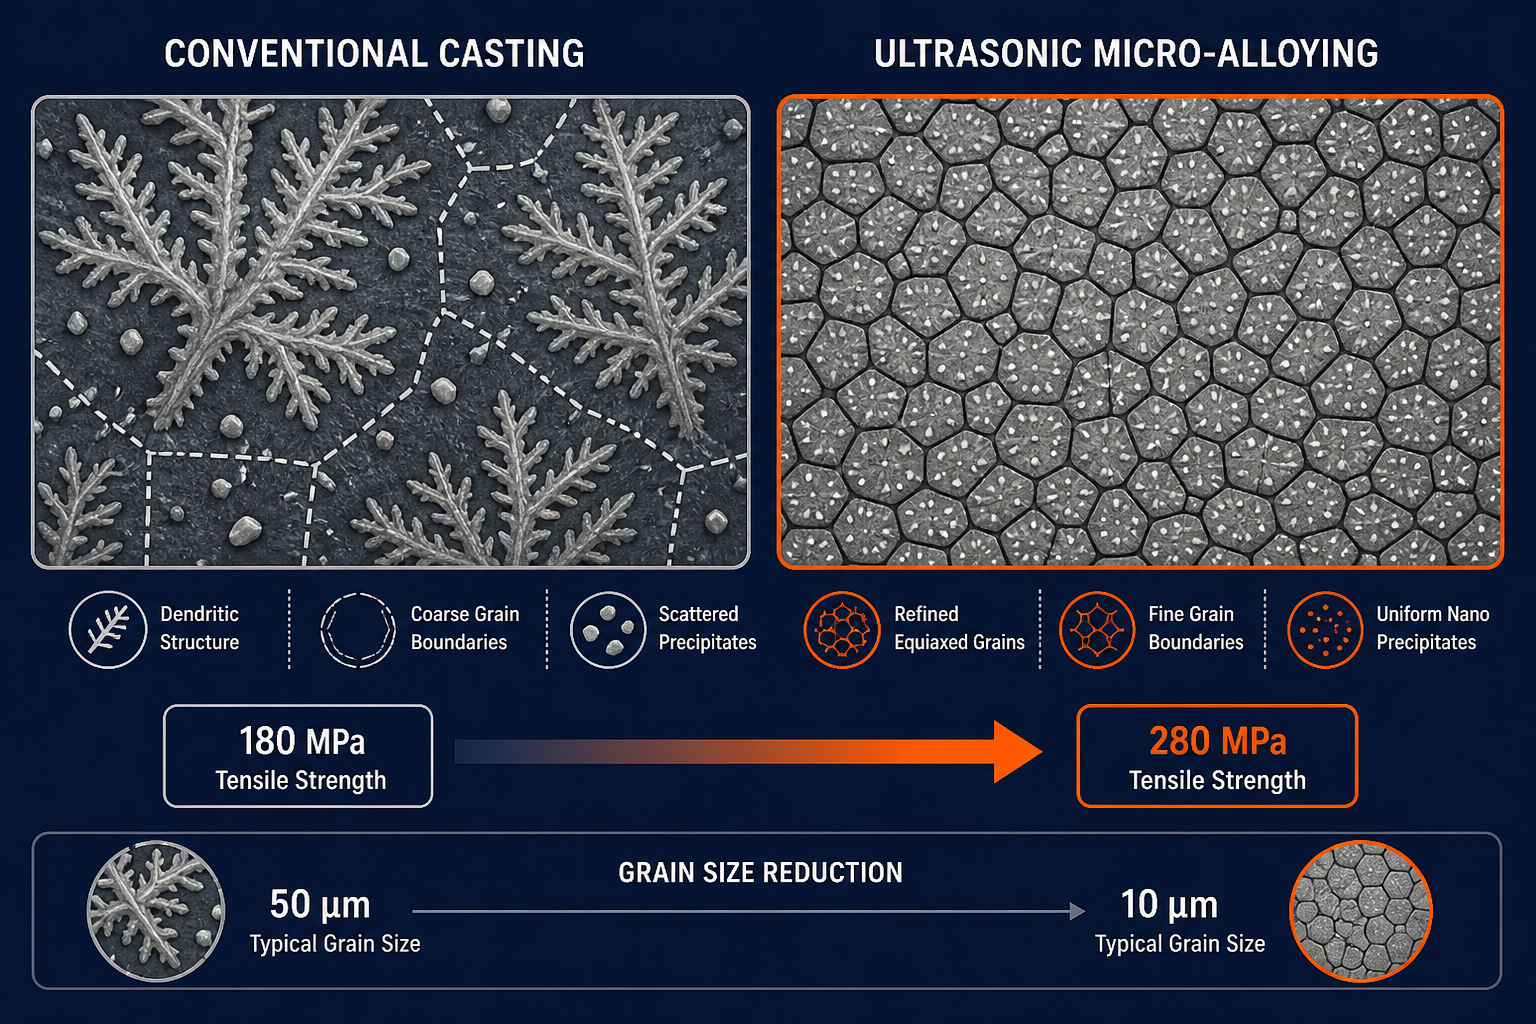
Las ondas de choque por cavitación descomponen físicamente las dendritas, las estructuras cristalinas en forma de árbol que se forman durante el enfriamiento. Al mismo tiempo, la cavitación crea una alta densidad de sitios de nucleación. Estas condiciones obligan al fundido a solidificarse en muchos granos pequeños, aproximadamente equiaxiales, en lugar de unas pocas dendritas grandes. Esta microestructura de grano fino también recibe una modificación precisa de los límites de grano. Juntos, estos efectos crean la arquitectura necesaria para lograr una resistencia de nivel de acero en una matriz de aluminio.
Un indicador práctico muestra cuán lejos ha avanzado esta tecnología. Las fundiciones que utilizan los sistemas ultrasónicos de AAU’ han logrado reducciones significativas en los requisitos de TiB₂ para el refinamiento de grano durante la colada continua. El campo ultrasónico realiza un trabajo que de otro modo requeriría concentraciones más altas de aditivos costosos para el refinamiento de grano. Menos aditivos, control más estricto, mejores resultados.
Por qué importa 20 kHz
La frecuencia no es arbitraria. A una frecuencia ultrasónica de 20 kHz, la dinámica de colapso de las burbujas de cavitación en el metal fundido alcanza un equilibrio óptimo: presión suficiente para desencadenar la nucleación a nanoescala, tiempo suficiente para la formación controlada de intermetálicos y energía de onda de choque suficiente para refinar las dendritas sin excederse en la fragmentación de grano.
Las frecuencias más altas reducen el tamaño de las burbujas y la presión de colapso; las frecuencias más bajas aumentan la amortiguación y reducen la densidad de cavitación. Los profesionales industriales han convergido en 20 kHz como el punto óptimo para la microaleación de aluminio, que ofrece los mayores aumentos de resistencia por unidad de entrada ultrasónica.
Cerámicas de Sialon y Aktive Arc Ultrasonics: Una Década de Desarrollo Compartido
El desafío de ingeniería es inmenso: entregar energía ultrasónica constante de 20 kHz en aluminio fundido a 1.800°C sin fallas del equipo. Aquí es donde los generadores NIMA y las sondas cerámicas de Sialon entran, y donde una colaboración de diez años con Aktive Arc Ultrasonics ha sido decisiva.
Aktive Arc Ultrasonics (AAU) diseña y entrega sistemas ultrasónicos de alta potencia para aplicaciones industriales y de investigación exigentes. AAU se especializa en personalizar la ultrasonica de potencia para procesos de producción reales. Esta experiencia traduce la física de laboratorio en hardware industrial confiable y repetible.
Durante la última década, la asociación Sialon-AAU ha combinado los materiales propietarios de sonotrodos cerámicos de Sialon y la arquitectura de generadores NIMA con la experiencia en ingeniería de sistemas y desarrollo de aplicaciones de AAU. Juntos, han creado una solución completa de tratamiento de metales fundidos que ninguna de las dos empresas podría haber desarrollado por sí sola.
La Arquitectura NIMA
Los diseños tradicionales de equipos ultrasónicos sufren de efectos de onda estacionaria: regiones dentro de la sonda donde los nodos de presión acústica crean zonas muertas de cavitación mínima. Para la escala de laboratorio pequeña esto es tolerable; para hornos de fundición a escala industrial, las zonas muertas significan energía desperdiciada y homogeneización incompleta de la aleación.
La arquitectura NIMA “sin ondas estacionarias” patentada por Sialon, refinada durante más de 20 años de I&D, elimina estas zonas muertas. El resultado es una densidad de cavitación uniforme en todo el volumen tratado, de modo que cada parte del fundido recibe el mismo beneficio de nucleación. Para una colada de 10 toneladas, esta diferencia es la brecha entre una mejora de resistencia del 5% (zonas muertas en equipos convencionales) y una mejora del 30% (campo de cavitación uniforme de Sialon).
Cerámicas de Sialon: Elección de Material
El oxinitruro de silicio y aluminio (Sialon) es el material para los sonotrodos no por elección de marketing, sino por física:
- Superficie no humectante: El aluminio fundido humedece y se adhiere naturalmente a la mayoría de las cerámicas. La estructura atómica del Sialon resiste esta adhesión, previniendo la corrosión y la infiltración de aleaciones que degradan la eficiencia del sonotrodo.
- Alto módulo de Young: La alta rigidez permite una transmisión acústica eficiente, permitiendo que la energía se acople al fundido en lugar de disiparse dentro del componente.
- Resistencia al choque térmico: El ciclado térmico repetido (contacto con fundido a 1,800°C, luego enfriamiento) agrietaría cerámicas menos estables. Las propiedades térmicas del Sialon’s permiten una vida operativa indefinida en este entorno extremo.
La experiencia de integración de sistemas de AAU’s ha demostrado ser esencial para traducir estas propiedades de los materiales en hardware de grado de producción: especificando parámetros del generador, diseñando ensamblajes de apilamiento acústico y validando el rendimiento en condiciones de fundición en múltiples tipos de metales, incluidos aluminio, cobre y vidrio.
Combinadas, estas propiedades significan que las sonotrodas de Sialon mantienen su rendimiento durante años de operación industrial, algo crítico para la economía de la fundición de aleaciones de próxima generación.
Del laboratorio a la fundición industrial
Sialon Ceramics informa que su proyecto en curso de microaleación ultrasónica ha creado microaleaciones de aluminio con resistencia a la tracción superior a la del acero. Estos no son proyecciones teóricas; son resultados fundidos y probados.
Las aplicaciones son inmediatas. En la industria automotriz:
- Marcos estructurales y chasis: Las aleaciones de aluminio con relaciones resistencia-peso comparables al acero permiten una reducción de peso del 40–60% por componente en comparación con el acero, lo que se traduce en ganancias de consumo de combustible del 8–12% a lo largo del ciclo de vida del vehículo.
- Estructuras de choque: Las características avanzadas de absorción de energía en microestructuras de grano fino mejoran el rendimiento ante impactos mientras reducen la masa.
- Componentes de motor de alta temperatura: El aluminio microaleado tolera temperaturas sostenidas más allá del aluminio fundido convencional, abriendo aplicaciones en el compartimento del motor previamente reservadas para acero o aleaciones de titanio costosas.
En el sector aeroespacial:
- Estructuras de caja alar y fuselaje: La resistencia equivalente al acero en el aluminio permite calibres más delgados y una masa estructural reducida, mejorando directamente la eficiencia de combustible y la autonomía.
- Soportes de motor y elementos de fijación: La resistencia a la fatiga en microaleaciones ultrasónicas supera al aluminio aeroespacial tradicional, reduciendo los intervalos de inspección y los costes de mantenimiento durante toda la vida útil.
Los límites convencionales siguen aplicándose
Esto no es una panacea. El microaleado ultrasónico afina las herramientas disponibles para el metalúrgico; no elimina las restricciones duras de la termodinámica de las aleaciones. La resistencia a la fluencia por encima de ~200°C sigue limitada por la propia matriz de aluminio. La resistencia a la corrosión aún requiere una selección cuidadosa de la aleación y un tratamiento superficial.
Pero dentro del dominio donde el aluminio ya compite—aplicaciones estructurales por debajo de 250°C que requieren resistencia excepcional y bajo peso—la microaleación ultrasónica redefine lo que es posible. Una aleación de aluminio que iguala la resistencia del acero ya no es teórica; es una realidad de fabricación.
¿Por qué ahora?
La tecnología ha existido en laboratorios especializados durante años. Lo que ha cambiado es la implementación industrial. Los generadores NIMA de Sialon’s han alcanzado un nivel de madurez en el que se integran en las líneas de fundición existentes: máquinas de colada continua DC de Wagstaff, sistemas de colada continua de Bruno Presezzi, sin necesidad de una gran adaptación de la fundición. Una década de desarrollo conjunto de aplicaciones con AAU ha sometido a prueba el hardware en entornos de producción y múltiples sistemas de aleación, estableciendo un historial que reduce el riesgo de adopción para nuevos clientes de fundición.
El costo del equipo se justifica en 3–5 años mediante la reducción de desperdicio de material, menor consumo de refinadores de grano, mejor rendimiento de fundición y los precios premium del mercado para aleaciones de aluminio de ultra alta resistencia verificadas.
Para ingenieros de materiales y equipos de I+D que evalúan especificaciones de aleaciones de próxima generación, la decisión se está volviendo concreta: ¿Puede el microaleado convencional cumplir con sus objetivos estructurales? Si no, ¿recurre al costoso titanio o acero, o especifica aluminio microaleado por ultrasonidos?
La respuesta se inclina cada vez más hacia lo último.
Pruebe las cerámicas de Sialon
Si el aluminio refinado por ultrasonido se ajusta a su hoja de ruta de materiales, Sialon Ceramics ofrece equipos NIMA y asociación técnica para fundiciones e integradores que pongan en marcha esta capacidad. Su arquitectura de generador patentada y sus avanzados sonotrodos cerámicos, desarrollados durante más de dos décadas junto con el socio de sistemas ultrasónicos Aktive Arc Ultrasonics, están diseñados específicamente para manejar las exigencias de ingeniería de la microaleación a escala industrial, integrándose en los sistemas existentes de colada continua y de Wagstaff sin necesidad de grandes modificaciones. Para los equipos que diseñan estructuras ligeras de automoción o aeroespaciales que requieren resistencia más allá de las aleaciones convencionales, Sialon Ceramics ofrece un camino hacia la próxima generación de materiales estructurales. Las aleaciones existen. La infraestructura está escalando.
Preguntas Frecuentes
¿Cuál es exactamente la diferencia entre el microaleado convencional y el microaleado ultrasónico?
La microaleación convencional se basa en la dilución de lingotes (fundiendo un lingote de aleación maestra en el fundido) o en la metalurgia de polvos (prensado y sinterizado), y ambos enfoques siguen limitados por la difusión. La microaleación ultrasónica a 20 kHz crea condiciones de cavitación extrema que permiten un control preciso de los precipitados a nanoescala y la formación uniforme de intermetálicos en todo el volumen de colada, ofreciendo niveles de resistencia que los métodos convencionales no pueden igualar.
¿Cuánto más resistente puede ser el aluminio microaleado ultrasónicamente en comparación con las aleaciones de aluminio estándar?
El proyecto en curso de Sialon Ceramics ha producido microaleaciones de aluminio con resistencia a la tracción superior a la del acero-aproximadamente 250–300 MPa en comparación con los 150–200 MPa del aluminio fundido convencional. El incremento exacto depende de la composición de la aleación y del tratamiento térmico, pero las ganancias de resistencia del 30–50% son típicas en formulaciones correctamente optimizadas.
¿Por qué 20 kHz es la frecuencia adecuada para el microaleado ultrasónico?
A 20 kHz, la dinámica de colapso de burbujas de cavitación en metal fundido alcanza un equilibrio óptimo: presión suficiente (>400 MPa) para desencadenar nucleación a nanoescala, tiempo suficiente para la formación controlada de intermetálicos y energía de onda de choque suficiente para refinar dendritas. Las frecuencias más altas reducen la intensidad de cavitación; las frecuencias más bajas aumentan la amortiguación y reducen la densidad de cavitación, lo que convierte a 20 kHz en el punto óptimo industrial.
¿Se puede adaptar el equipo de microaleación ultrasónica a las líneas de colada existentes?
Sí-El equipo NIMA de Sialon está diseñado para integrarse en los sistemas de colada continua y DC casters Wagstaff existentes con una modificación mínima. La adaptación se justifica económicamente en un plazo de 3 a 5 años mediante una mejora del rendimiento, una reducción de residuos y la prima de mercado por aleaciones de aluminio de ultra alta resistencia verificadas.
¿Qué papel juega la cerámica de Sialon en la microaleación ultrasónica?
El Sialon es el material del sonotrodo: el componente que contacta directamente con el metal fundido y transmite energía ultrasónica hacia él. Sus propiedades de no humectación evitan la adhesión de aluminio fundido, su alto módulo de Young garantiza una transmisión acústica eficiente, y su resistencia al choque térmico permite una vida operativa indefinida a 1.800°C. La elección del material afecta directamente la durabilidad del equipo y la calidad de la aleación.