
9 de agosto de 2026 · 11 min de lectura
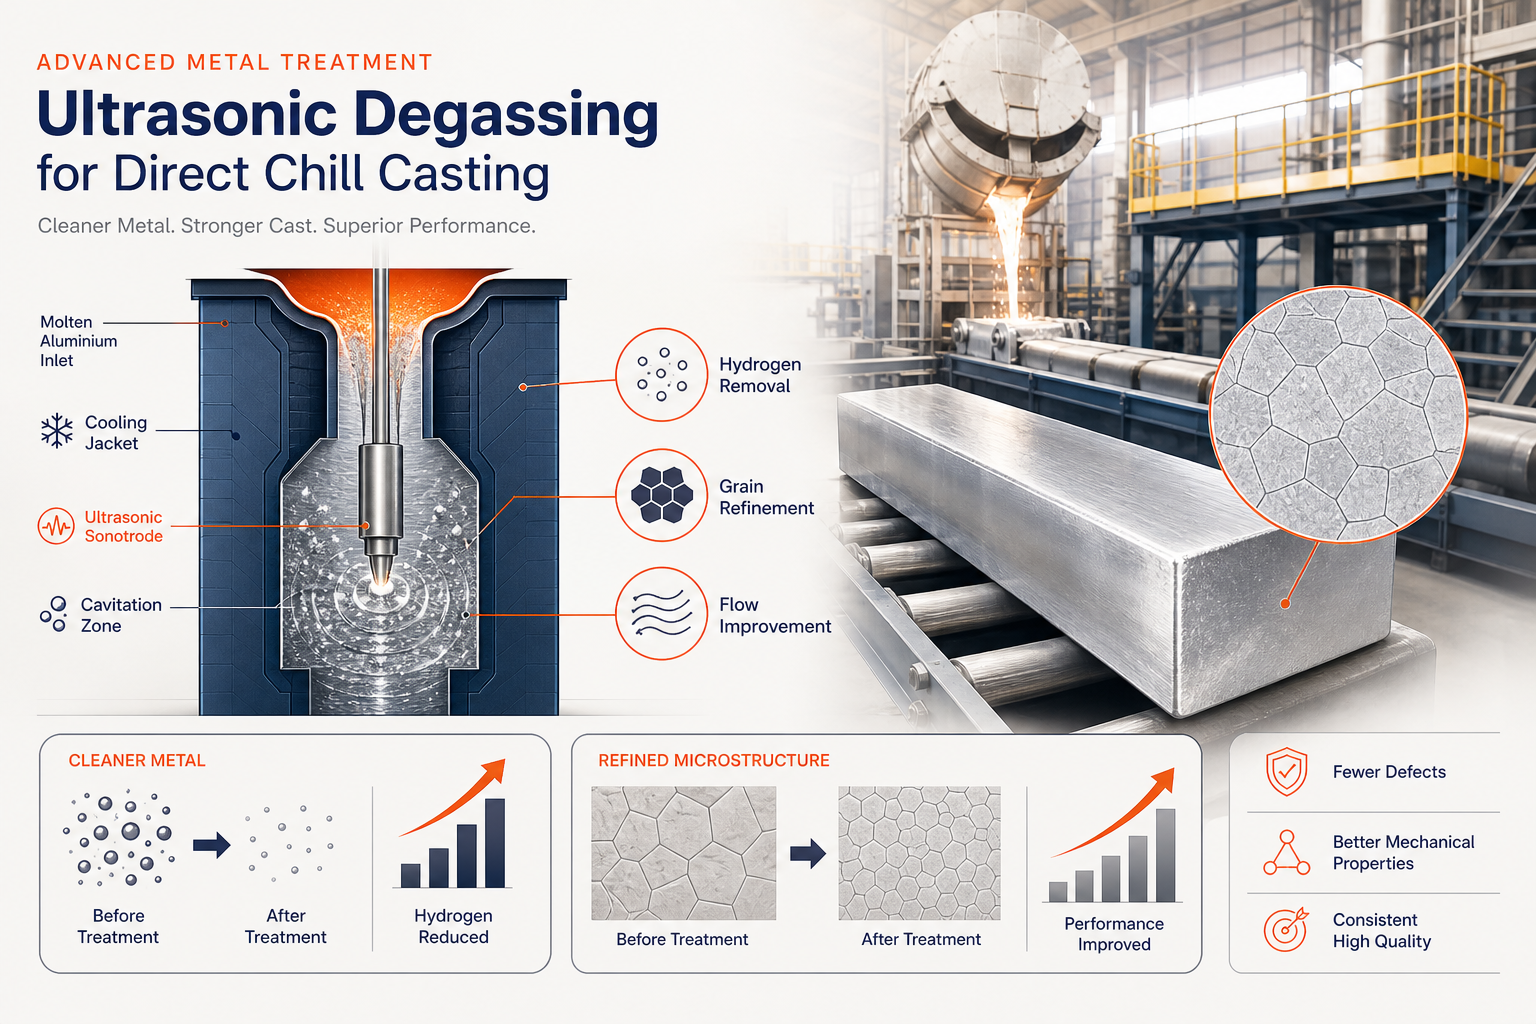
La porosidad por hidrógeno, la segregación en la línea central y la variabilidad de la microestructura afectan a la colada continua DC. Los ensayos publicados de colada continua DC a escala piloto muestran que el tratamiento ultrasónico elimina los tres problemas simultáneamente — logrando una reducción del 50% en el tamaño de grano en el centro del tocho y la supresión de granos plumosos en tochos de producción.
TL;DR
La porosidad por hidrógeno, la segregación en la línea central y la variabilidad de la microestructura han afectado durante mucho tiempo a la colada de solidificación directa (DC). En conjunto, limitan el tamaño del lingote, la consistencia mecánica y el rendimiento del producto. Los métodos tradicionales de desgasificación en línea (impulsores rotativos, inyección de gas) no pueden abordar los tres a la vez — no sin comprometer la velocidad de colada o la calidad del lingote.
El tratamiento ultrasónico aplicado directamente en el sumidero de colada continua DC elimina estas limitaciones. La formación de burbujas impulsada por cavitación elimina el hidrógeno disuelto en 3 minutos, frente a más de 10 minutos con métodos rotatorios. Al mismo tiempo, la corriente acústica refina la estructura del grano y elimina la segregación central. Los ensayos publicados de colada continua DC a escala piloto confirman estos resultados en palanquillas de producción: reducción del 50% del tamaño de grano en el centro de la palanquilla, supresión de granos plumosos y composición uniforme en las secciones transversales del lingote.
El generador ultrasónico NIMA ofrece tecnología adaptativa multifrecuencia, desarrollada en colaboración con Aktive Arc Ultrasonics, especialistas en ingeniería de sistemas ultrasónicos de alta potencia. Combinado con sonotrodos cerámicos de Sialon de alta temperatura, hace posible el tratamiento ultrasónico a escala industrial — lingotes de más de 400 kg — sin gas portador ni la carga de mantenimiento de los equipos rotativos.
Entendiendo la Colada Directa en Frío: El Proceso y sus Desafíos
La colada continua vertical es el método fundamental de colada semicontinua para metales no ferrosos – aluminio, cobre, magnesio. El control preciso de la solidificación determina directamente la microestructura del lingote y sus propiedades mecánicas. Así es como funciona:
El metal fundido se vierte en un molde enfriado por agua con fondo abierto. A medida que se forma el lingote, la capa exterior se solidifica mientras el centro permanece líquido, creando un frente de solidificación estrecho. A medida que el lingote emerge del molde, se rocía agua directamente sobre la superficie del lingote, completando la solidificación de fuera hacia adentro.
Esta solidificación controlada es una gran ventaja — limita la macro-segregación en comparación con la colada en fosa abierta. Pero el corto plazo de tiempo y la geometría restringida crean tres problemas metalúrgicos interrelacionados que afectan a las operaciones modernas de colada continua (DC):
1. Porosidad por hidrógeno: El problema del gas disuelto
El hidrógeno es el principal gas disuelto en el aluminio líquido. Entra a través de la reacción química entre el metal fundido y el vapor de agua atmosférico, produciendo alúmina y gas H₂. La asimetría crítica: el hidrógeno es mucho más soluble en aluminio líquido que en sólido. Durante la solidificación, a medida que el metal se enfría por debajo de su punto de solvus, el hidrógeno precipita. Si la velocidad de enfriamiento es demasiado lenta, o la concentración de hidrógeno es demasiado alta, se nuclean burbujas de gas dentro del sólido. Esto crea porosidad gaseosa — un defecto que degrada la resistencia a la fatiga, la resistencia a la tracción y el rendimiento de la colada.
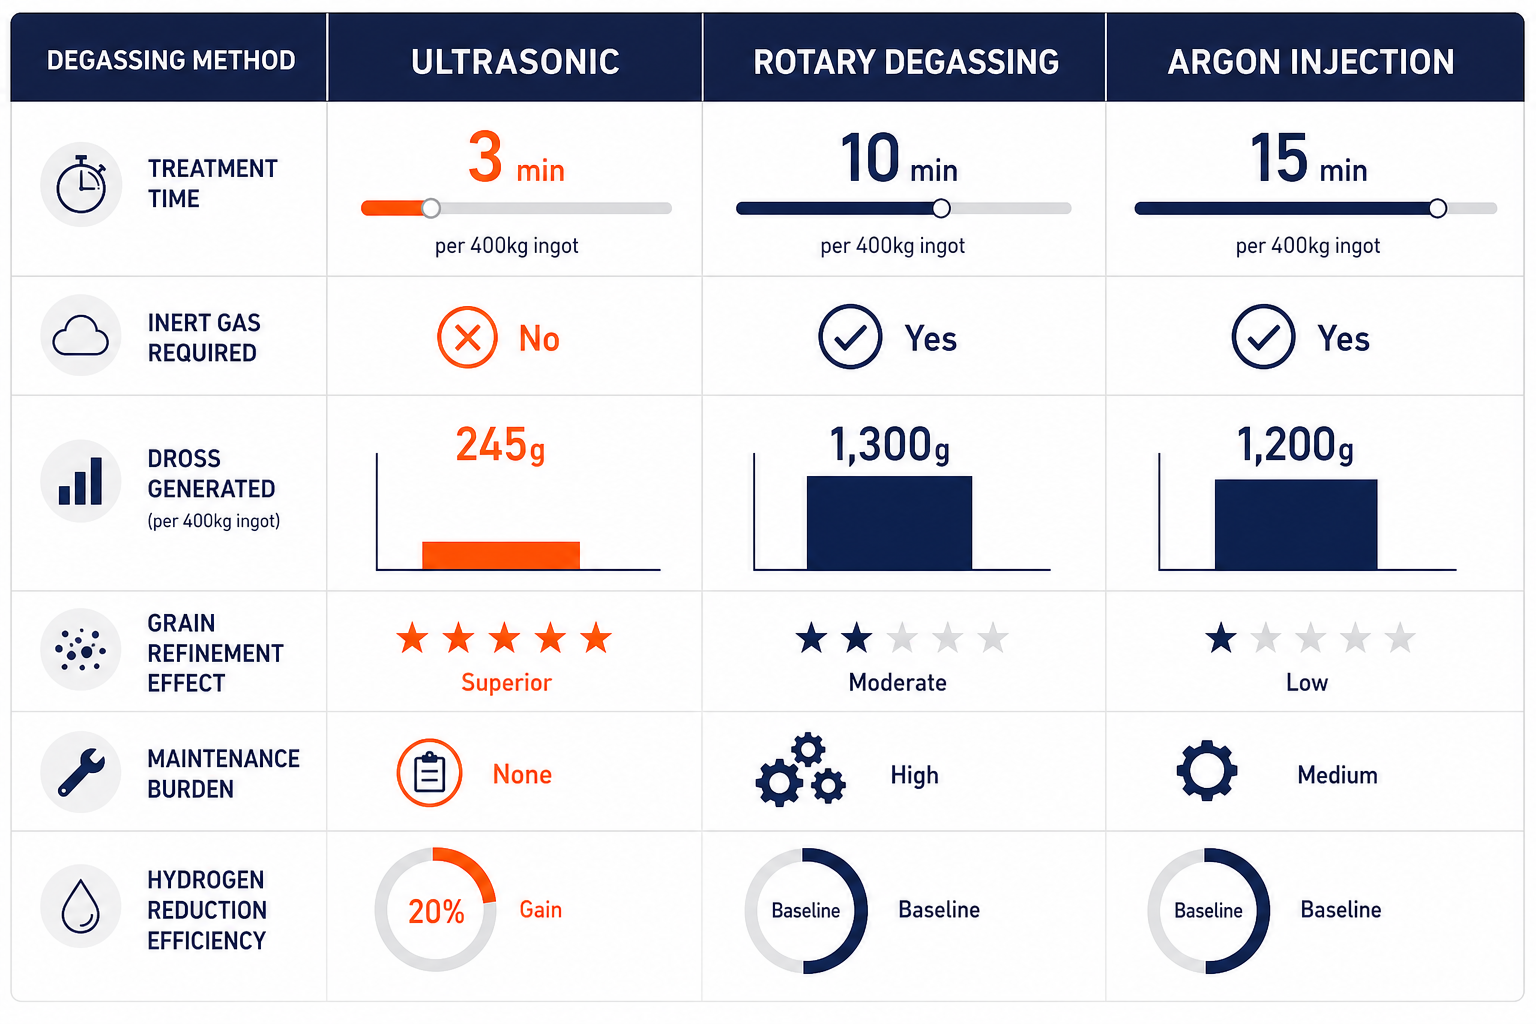
Los métodos tradicionales en línea (inyección de argón, desgasificación rotativa) abordan esto, pero conllevan desventajas inherentes. El argón requiere equipo de gas portador y eliminación ambiental. Los impulsores rotativos introducen retrasos en el tiempo de residencia (más de 10 minutos) que ralentizan los ciclos de colada.
2. Segregación central: Macro-segregación en el centro del lingote
La solidificación controlada y estrecha que define la colada continua por enfriamiento directo (DC) crea un problema secundario: la región central del lingote experimenta una desviación de la composición nominal de la aleación – macro-segregación en la línea central. Múltiples mecanismos contribuyen: transporte de masa impulsado por convección durante la solidificación, flujo inducido por contracción y sedimentación de granos. El resultado es una variación significativa de propiedades entre el centro y la periferia del lingote, lo que complica el procesamiento posterior (laminación, extrusión) y limita el tamaño y la geometría de los lingotes colables.
3. Control de la microestructura: refinamiento de grano y formación equiaxial
Los granos dendríticos grandes con fases secundarias gruesas concentran defectos (porosidad, inclusiones, segregación) a lo largo de los límites de grano, reduciendo las propiedades mecánicas y la trabajabilidad del proceso. La estructura de grano fino no dendrítico con granos equiaxiales – dimensiones iguales en todas las direcciones – es el objetivo metalúrgico, ya que:
- Reduce la contracción y el agrietamiento en caliente
- Proporciona una distribución más uniforme de las fases secundarias y la microporosidad
- Permite propiedades mecánicas superiores
El refinado de grano tradicional utiliza aleaciones maestras a base de titanio (Al-5Ti-1B), que proporcionan sitios de nucleación heterogénea. Pero este enfoque funciona de manera inconsistente en lingotes grandes, y la cantidad de refinador de grano requerida escala con el tamaño del lingote – introduciendo deriva de composición y aumentos de costos.
Por qué los Métodos Tradicionales de Desgasificación se Quedan Cortos en la Colada DC
Antes de examinar las soluciones ultrasónicas, vale la pena entender por qué los enfoques existentes son insuficientes para las operaciones modernas de DC:
Desgasificado rotativo (con impulsor):
- Requiere un tiempo de residencia de 10 a 15 minutos en el horno antes de la colada
- Introduce piezas rotativas (grafito, acero) que requieren mantenimiento y reemplazo
- Genera alta acumulación de escoria (1,300 g por ciclo vs. 245 g para el ultrasónico) – la escoria recoge hidrógeno, recontaminando el metal fundido
- Solo desgasifica; no refina la estructura del grano
- Los impulsores de grafito sufren desgaste frágil y choque térmico en servicio a alta temperatura
Inyección de argón o nitrógeno:
- Requiere gas portador (costo, impacto ambiental)
- Tiempo de ascenso de burbujas lento; el gas debe suministrarse continuamente durante toda la ventana de colada
- No aborda la microsegregación ni la estructura de grano
- Ineficiente en lingotes grandes (zonas muertas donde el gas no penetra)
Fundición a presión reducida:
- Elimina el gas disuelto reduciendo la presión ambiental sobre el metal fundido
- Efectivo para la eliminación de hidrógeno pero costoso e inflexible para operaciones de colada continua (DC)
- No previene la segregación en la línea central ni refina la estructura de grano
La limitación principal: ninguno de estos métodos elimina simultáneamente el hidrógeno, refina la estructura de grano y elimina la segregación central – los tres factores que determinan la calidad del lingote en la colada continua (DC). Cada uno aborda un problema de forma aislada.
Cómo funciona el tratamiento ultrasónico en el sumidero de colada continua DC
El tratamiento ultrasónico aplicado directamente en el sumidero de colada supera estas limitaciones aprovechando la física de la cavitación – el colapso controlado de burbujas acústicas en el metal líquido.
El mecanismo de cavitación
Cuando se introduce energía ultrasónica (típicamente frecuencia de 25 kHz) en el metal fundido a través de una sonotroda (una sonda cerámica resonante), las ondas de compresión y expansión se propagan a través del fundido. Esta presión acústica desencadena la cavitación: se forman burbujas microscópicas durante la fase de expansión (presión negativa) y colapsan violentamente durante la fase de compresión.
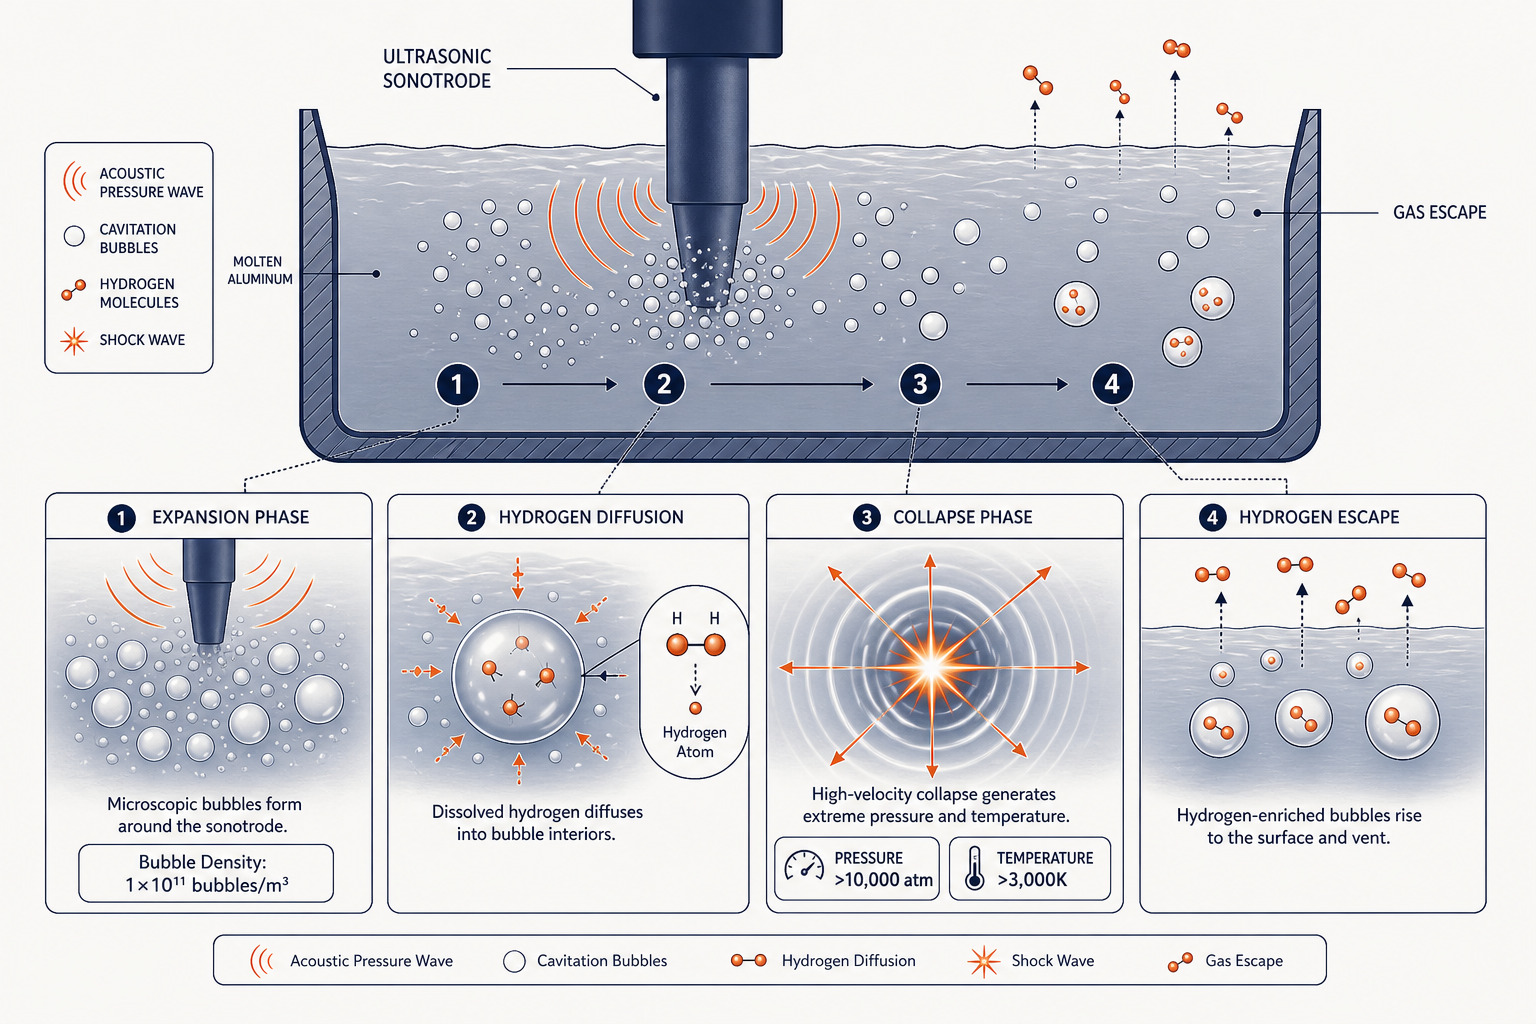
Cuando una burbuja de cavitación colapsa, la liberación de energía es extraordinaria – las presiones localizadas superan las 10,000 atmósferas y las temperaturas se disparan por encima de los 3,000 K. Esto crea:
Sitios de nucleación heterogénea – Las burbujas que colapsan generan zonas localizadas de alta presión donde se forman nuevos cristales sólidos, proporcionando plantillas de nucleación en todo el fundido.
Fragmentación asistida por cavitación – Las ondas de choque del colapso de burbujas fragmentan físicamente las dendritas en crecimiento, rompiéndolas en fragmentos más pequeños que se convierten en sitios de nucleación independientes (multiplicación de granos).
Flujo acústico – El diferencial de presión crea movimiento de fluido en masa, transportando físicamente el hidrógeno disuelto y los elementos de aleación a través del fundido.
Micro-chorros – Chorros de alta velocidad expulsados por burbujas en colapso rompen las películas de óxido protectoras en las superficies de las inclusiones, promoviendo la flotación y eliminación de inclusiones.
Eliminación de Hidrógeno mediante Burbujas de Cavitación
El hidrógeno disuelto se difunde desde el metal fundido hacia las burbujas de cavitación en expansión. La enorme superficie de las burbujas de cavitación (1 × 10¹¹ burbujas/m³) aumenta drásticamente la interfaz gas-metal disponible para la transferencia de hidrógeno. A diferencia del desgasificado rotatorio (que depende del ascenso pasivo de las burbujas de gas), la cavitación crea superficies de burbuja nuevas de forma continua. A medida que las burbujas colapsan y se reforman, el gas enriquecido en hidrógeno queda atrapado y asciende a la superficie del fundido, donde escapa a la atmósfera.
Abordando la Segregación Central: Tratamiento Multifrecuencia
Los generadores NIMA de Sialon Ceramics superan esta limitación con tecnología adaptativa de multifrecuencia. Al variar la frecuencia ultrasónica durante el tratamiento, el sistema evita que se establezcan ondas estacionarias y garantiza que la cavitación ocurra uniformemente en todo el volumen del lingote. Esta capacidad permite eliminar la segregación central a escala industrial – una primicia para lingotes tratados con ultrasonido.
NIMA + Aktive Arc Ultrasonics: Una Década de Ingeniería Compartida
Tratar metal fundido a 700°C+ con energía ultrasónica plantea desafíos de materiales extremos que ninguna empresa podría resolver por sí sola. Sialon Ceramics y Aktive Arc Ultrasonics — especialistas en ingeniería de sistemas ultrasónicos de alta potencia — han dedicado más de una década al desarrollo conjunto del sistema NIMA como una solución integrada: Sialon aporta la ciencia de materiales de las sonotrodas cerámicas, Aktive Arc aporta la pila acústica y la arquitectura del generador.
El resultado es un sistema donde cada componente está diseñado para funcionar con los demás — no piezas estándar acopladas, sino una solución de ingeniería unificada desde el transductor hasta la punta cerámica.
Generador NIMA: Arquitectura adaptativa de multifrecuencia
El generador NIMA, desarrollado con Aktive Arc Ultrasonics, ofrece la innovación central que hace viable el tratamiento de colada DC de lingotes grandes:
- Control adaptativo de multifrecuencia — varía la frecuencia durante el tratamiento para prevenir ondas estacionarias acústicas, asegurando que la cavitación alcance el centro del lingote, no solo la periferia
- Salida de potencia de 1–5 kW con transductores piezoeléctricos refrigerados por aire o por agua
- Escalabilidad para lingotes de más de 400 kg — el problema de ondas estacionarias que limita a los competidores ha sido eliminado a nivel de sistema
- No se requiere gas portador — el mecanismo de cavitación reemplaza por completo la inyección de argón/nitrógeno
Esta arquitectura es lo que permite un tratamiento uniforme y de volumen completo en grandes sumideros de colada continua DC — el problema que los competidores de frecuencia única no pueden resolver.
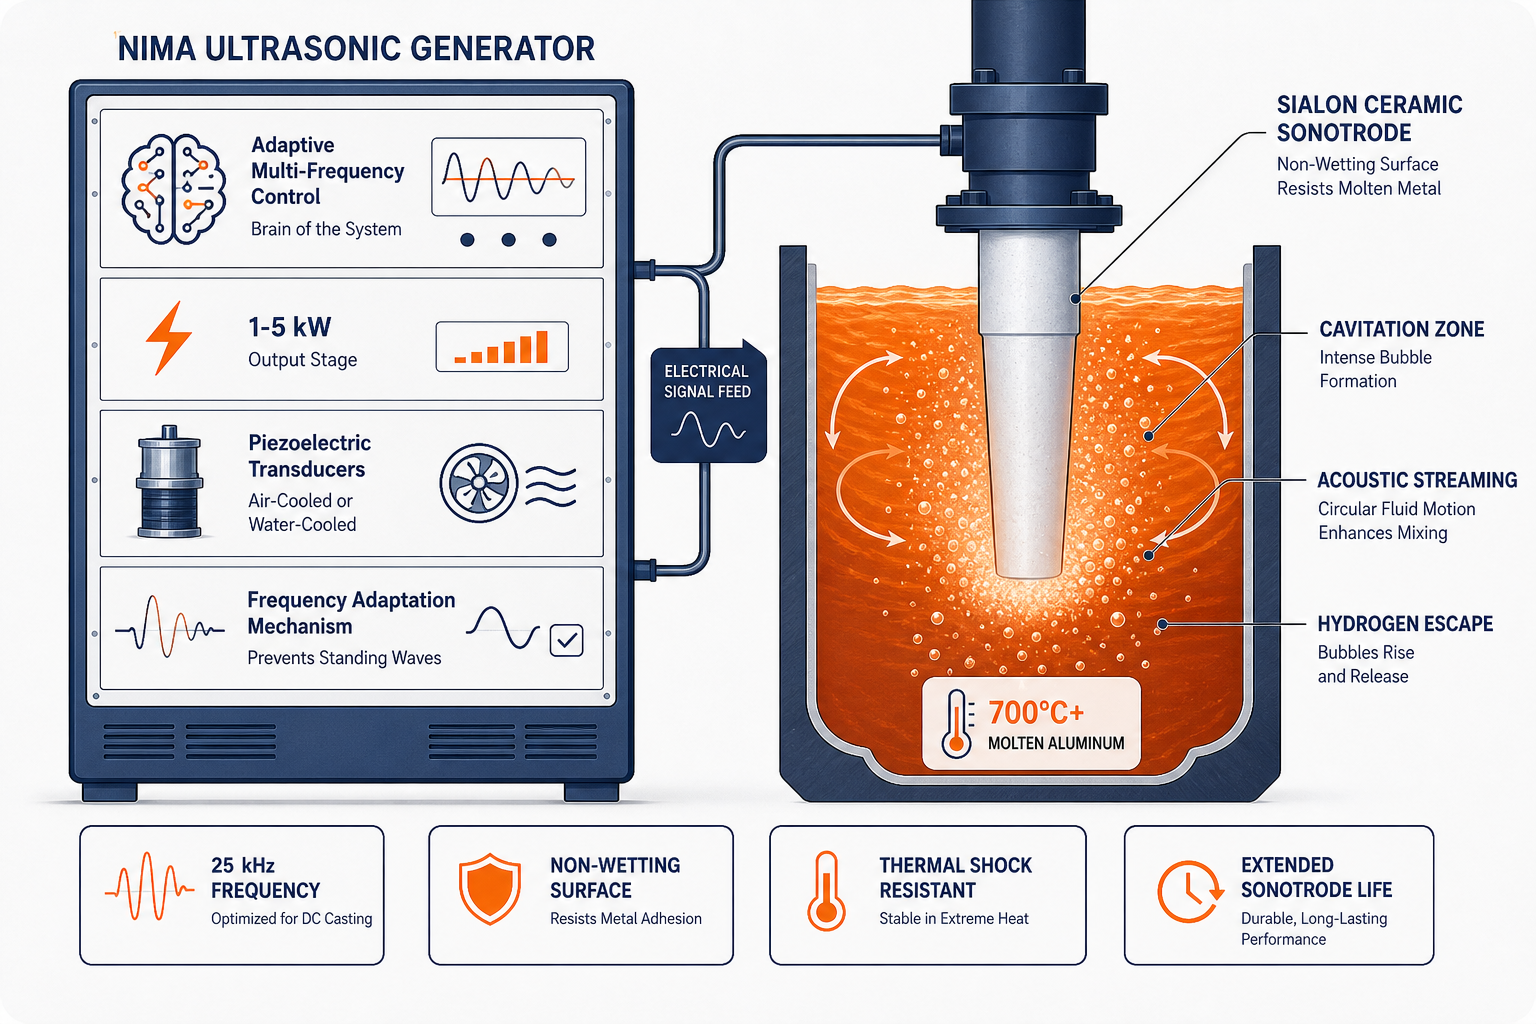
El sonotrodo es el componente más difícil de lograr correctamente — debe transmitir energía ultrasónica de manera eficiente mientras sobrevive a la química del metal fundido, los ciclos térmicos y el estrés continuo de cavitación. Sialon los fabrica internamente, dando a la asociación control total sobre la interfaz más crítica del sistema:
- Químicamente inerte en metal fundido — sin disolución, sin contaminación, sin desviación de composición
- No humectante — el metal fundido repele la superficie cerámica, manteniendo la eficiencia del contacto acústico sin huecos de aire oxidantes
- Alto módulo de Young a temperatura — la frecuencia de resonancia se mantiene fija incluso a 1,800°C, donde los sonotrodos metálicos se desvían y pierden eficiencia
- Resistencia al choque térmico — diseñado para ciclos de inmersión repetidos, no para uso único en laboratorio
- Vida útil de más de 1,000 horas frente a 20–50 horas para equivalentes de titanio o acero
En conjunto, el control de frecuencia adaptativa del generador NIMA y las sondas cerámicas de Sialon forman un sistema donde ninguno de los componentes funcionaría tan bien sin el otro — y donde diez años de desarrollo conjunto están integrados en cada ciclo de producción.
Lo que muestran los ensayos publicados de colada continua DC
El tratamiento ultrasónico de metales fundidos ha avanzado mucho más allá de los experimentos de laboratorio, llegando a ensayos documentados de colada continua DC a escala piloto e industrial. La investigación publicada por el grupo BCAST de la Universidad de Brunel y la literatura revisada por pares sobre colada establece un cuerpo de evidencia consistente en diámetros de palanquilla, sistemas de aleación y configuraciones de sonotrodo.
Refinamiento de grano en palanquillas de colada continua: evidencia experimental directa
Un estudio paralelo publicado en JOM (Springer, 2020) realizó colada continua DC a escala piloto de palanquillas de 152 mm de diámetro con tratamiento ultrasónico del metal fundido aplicado en el canal de distribución. Los resultados mostraron que el UST “mejora significativamente la estructura de colada de una palanquilla, abriendo el camino para el escalado” — con el efecto de refinamiento de grano confirmado en diámetros de palanquilla relevantes para las operaciones de producción.
El modelado numérico validado por mediciones experimentales (publicado en ScienceDirect) cuantificó el efecto a escala: el tamaño de grano promedio en el centro de la palanquilla fue un 50% menor con tratamiento ultrasónico que sin él — con el efecto más pronunciado en la línea central, exactamente donde la segregación y la estructura de grano grueso son más problemáticas en la colada continua convencional.
Precedente a escala industrial: hasta 1 tonelada en flujo de colada continua (DC)
La visión general del procesamiento ultrasónico de metales fundidos del profesor Dmitry Eskin (Brunel University/BCAST) documenta que las únicas aplicaciones conocidas a escala industrial del procesamiento ultrasónico de metales fundidos —incluyendo “hasta 1 tonelada en el flujo de metal fundido durante la colada continua de lingotes grandes”— se han logrado utilizando transductores magnetostrictivos que trabajan simultáneamente o en secuencia. Esto establece un precedente industrial claro para el tratamiento de colada continua de lingotes grandes a volúmenes comercialmente relevantes.
Lo que documentan estos ensayos en la colada continua por enfriamiento directo (DC)
Estructura del grano:
- Reducción del 50% en el tamaño de grano en el centro de la palanquilla en comparación con los controles no tratados
- Suppression of feathery grain formation in DC casting sump
- Transición de columnar a equiaxial (CET) lograda en palanquillas donde los refinadores de grano convencionales por sí solos eran insuficientes
- Estructura equiaxial fina y uniforme que reemplaza el crecimiento dendrítico grueso desde la periferia hasta el centro
Desgasificación:
- Eficiencia de desgasificación asistida por cavitación 40–50% por debajo de la concentración de hidrógeno cuasi-equilibrio
- Tratamiento completado en minutos — compatible con los ritmos de ciclo continuo de colada DC
- No se requiere gas portador inerte; la generación de escoria se reduce drásticamente en comparación con el desgasificado con argón (5 veces menos escoria en ensayos documentados a escala piloto)
Segregación:
- La corriente acústica iguala la temperatura en el baño fundido, previniendo la macro-segregación
- Distribución uniforme de elementos de aleación confirmada en secciones transversales de lingotes en palanquillas tratadas
- Deriva de composición en la línea central eliminada a escala piloto
Supuestos económicos (basados en datos publicados):
- Posible eliminación de los costos de desgasificación con argón
- Potential reduction or elimination of grain-refiner master-alloy additions
- Operación energéticamente eficiente a ~900W–5kW dependiendo del tamaño del lingote
- Reducción del tiempo de ciclo de colada (minutos de tratamiento en el sumidero vs. más de 10 minutos de residencia en el horno)
Estos resultados provienen de instituciones de investigación independientes de terceros — Brunel University BCAST, publicados en revistas revisadas por pares. Representan el rango de rendimiento establecido para el tratamiento ultrasónico de metales fundidos en colada continua DC a escala piloto e industrial.
Impacto Metalúrgico: Desde la Eliminación de Hidrógeno hasta la Mejora de las Propiedades de Colada
El efecto acumulativo del tratamiento ultrasónico en la colada continua por enfriamiento directo (DC) va más allá de la eliminación de hidrógeno, remodelando el carácter metalúrgico fundamental del lingote:
Transformación de la Microestructura
Antes del tratamiento ultrasónico: Granos dendríticos gruesos con crecimiento columnar desde la periferia del lingote hacia el centro; gran espaciado de brazos dendríticos secundarios (SDAS); elementos de aleación concentrados en regiones interdendríticas; bandas de segregación alineadas con los frentes de solidificación.
Después del tratamiento ultrasónico: Granos finos equiaxiales (tamaño igual en todas las direcciones); SDAS reducido; distribución uniforme de elementos de aleación; eliminación de bandas de segregación en el centro del lingote.
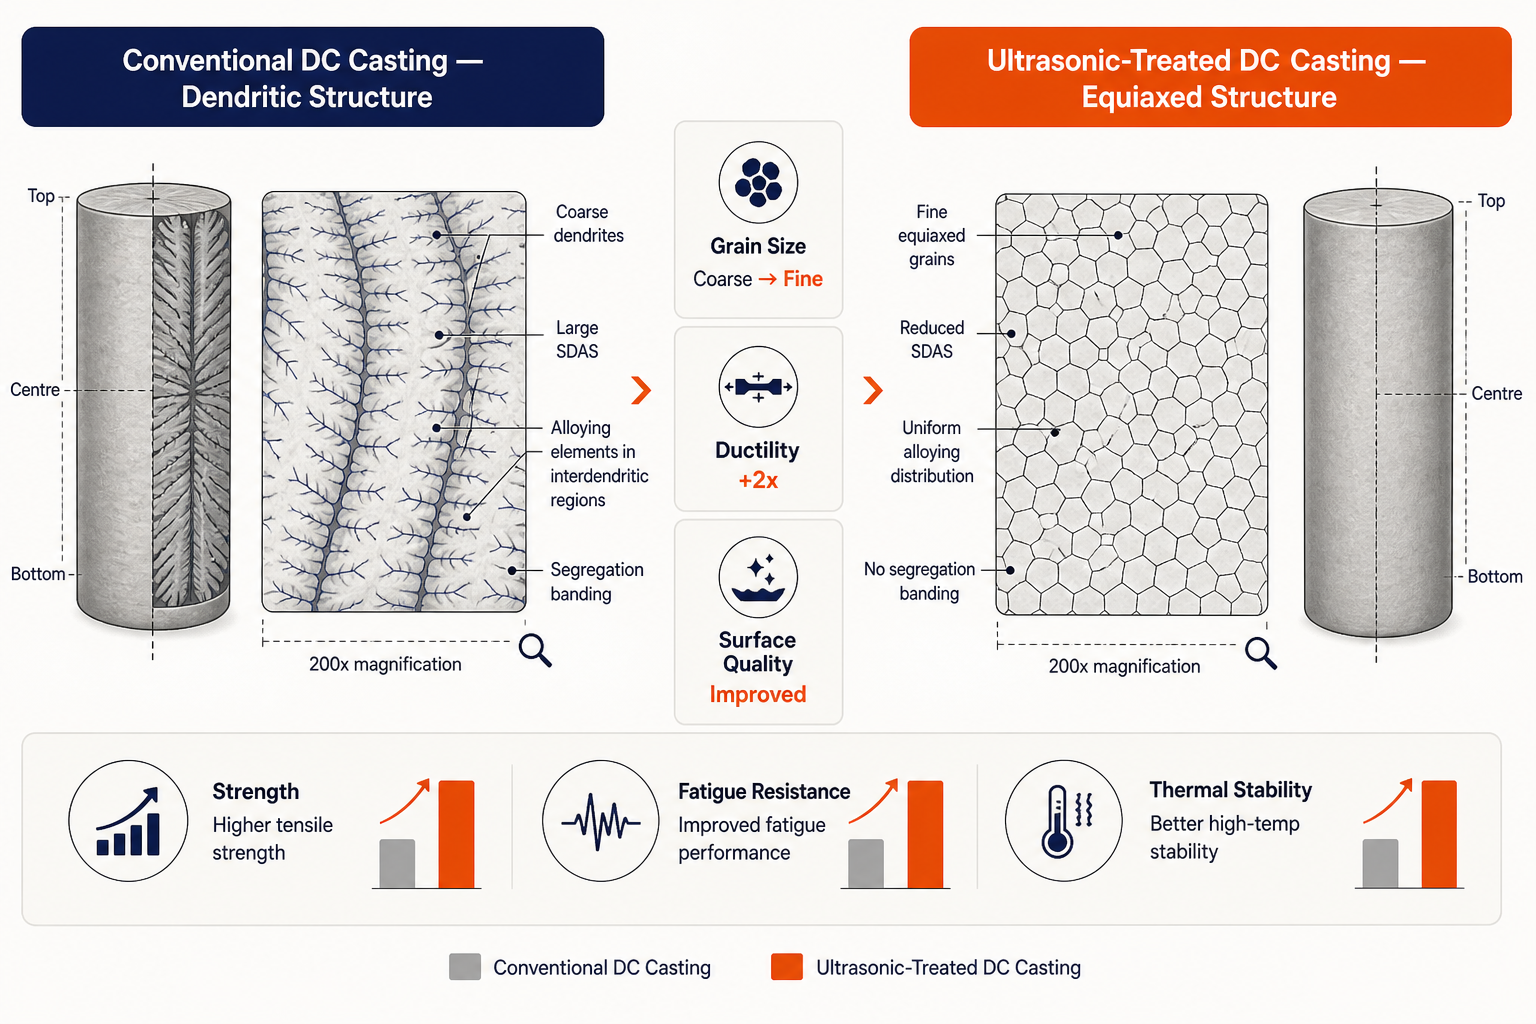
Esta transformación es crítica porque:
- Mejora la resistencia a la fatiga (los granos finos reducen la concentración de tensiones)
- Enhances ductility (2x elongation improvements documented)
- Reduce la susceptibilidad a la fisuración en caliente durante el laminado/extrusión posterior
- Permite aumentar el tamaño del lingote sin degradación de propiedades
Acabado Superficial y Reducción de Pérdidas de Procesamiento
El tratamiento ultrasónico reduce los defectos superficiales (inclusiones de óxido, picaduras por porosidad) que de otro modo requerirían un acondicionamiento superficial costoso (despellejado, limpieza química) antes del laminado. La investigación publicada y la física de la cavitación confirman:
- Reducción de óxido superficial: El micro-chorro inducido por cavitación rompe las películas de óxido protectoras, permitiendo la flotación y eliminación de inclusiones antes de la solidificación final
- Reducción de la tasa de desechos: Menos palanquillas rechazadas por defectos superficiales después de la colada
- Procesamiento posterior más rápido: Reducción del tiempo de acondicionamiento, menor desgaste de mecanizado por capas de óxido abrasivas.
Consistencia de la aleación y previsibilidad de las propiedades mecánicas
El efecto de flujo acústico del tratamiento ultrasónico distribuye los elementos de aleación de manera uniforme. Esto es especialmente valioso en:
- Distribución del refinador de grano: Las aleaciones maestras tradicionales de Ti-B se asientan o segregan; la mezcla ultrasónica asegura una distribución uniforme de las partículas nucleantes
- Elementos de microaleación (Sc, Zr en aleaciones aeroespaciales): La distribución uniforme mejora el fortalecimiento por precipitación en lingotes tratados térmicamente
Por qué esto importa: del laboratorio a la planta de producción
La transición del desgasificado rotatorio o la inyección de gas al tratamiento ultrasónico no es simplemente una ganancia de eficiencia. Representa un cambio en las restricciones fundamentales de la colada DC:
Velocidad: ciclos de tratamiento de 3 minutos frente a más de 10 minutos de permanencia en el horno permiten velocidades de colada más rápidas, críticas en la producción de alto volumen
Calidad a escala: Tratamiento ultrasónico de lingotes de más de 400 kg – históricamente limitado por la interferencia de ondas estacionarias – ahora es alcanzable. Los ensayos publicados lo confirman a escala piloto e industrial, abriendo nuevos segmentos de mercado para lingotes grandes donde el desgasificado tradicional no puede ofrecer propiedades consistentes.
Responsabilidad ambiental: La eliminación del gas portador de argón/nitrógeno y la drástica reducción de escorias se alinean con los objetivos de sostenibilidad en la fabricación
Simplicidad de mantenimiento: Los sonotrodos cerámicos estacionarios (sin partes rotativas) reducen la carga de mantenimiento del equipo en comparación con los impulsores rotatorios
Fiabilidad del proceso: El control adaptativo multifrecuencia elimina el ajuste por prueba y error requerido con los sistemas de frecuencia única
Para operaciones de fundición que atienden industrias exigentes – aeroespacial, automotriz, marina de alto rendimiento – estas ventajas se traducen directamente en una mejora del rendimiento de fundición, ciclos de calificación más rápidos para nuevas aleaciones y una mayor consistencia de las propiedades mecánicas.
Pruebe las cerámicas de Sialon
Sialon Ceramics ofrece el sistema completo de desgasificación ultrasónica para operaciones de colada continua y colada DC, desde el generador adaptativo multifrecuencia NIMA hasta las sonotrodas cerámicas de alta temperatura que resisten entornos de producción industrial. Sus más de 20 años en metalurgia ultrasónica, combinados con la fabricación interna de sonotrodas cerámicas, proporcionan la experiencia integrada necesaria para escalar el tratamiento ultrasónico desde pruebas de laboratorio hasta la producción completa.
Si opera equipos de colada DC y enfrenta porosidad por hidrógeno, segregación en la línea central o inconsistencia en la estructura de grano, el tratamiento ultrasónico es un candidato sólido que vale la pena evaluar. Contacte directamente a Sialon Ceramics para analizar su aplicación de colada y explorar un sistema de tratamiento personalizado para su volumen de producción.