
Comparaison technique du dégazage par ultrasons vs dégazage rotatif/argon pour les fonderies d'aluminium. Les ultrasons réduisent les scories de 84 %, améliorent l'efficacité et éliminent la dépendance à l'argon, avec un retour sur investissement de 2 à 3 ans.
8 août 2026 · 12 min de lecture
TL;DR
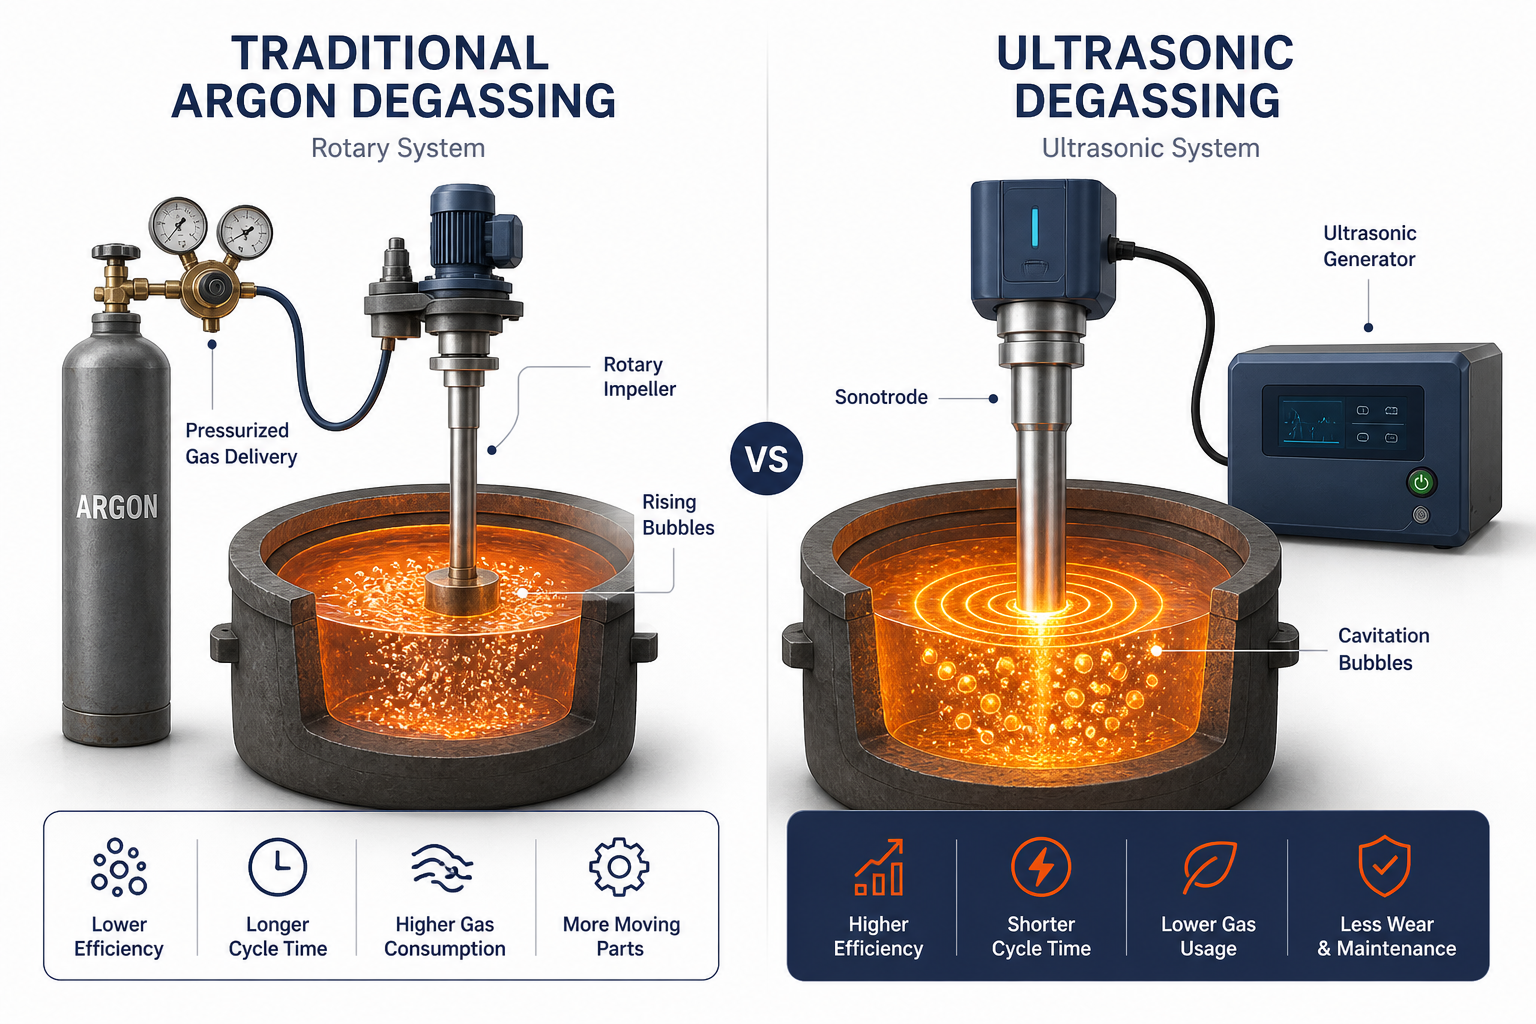
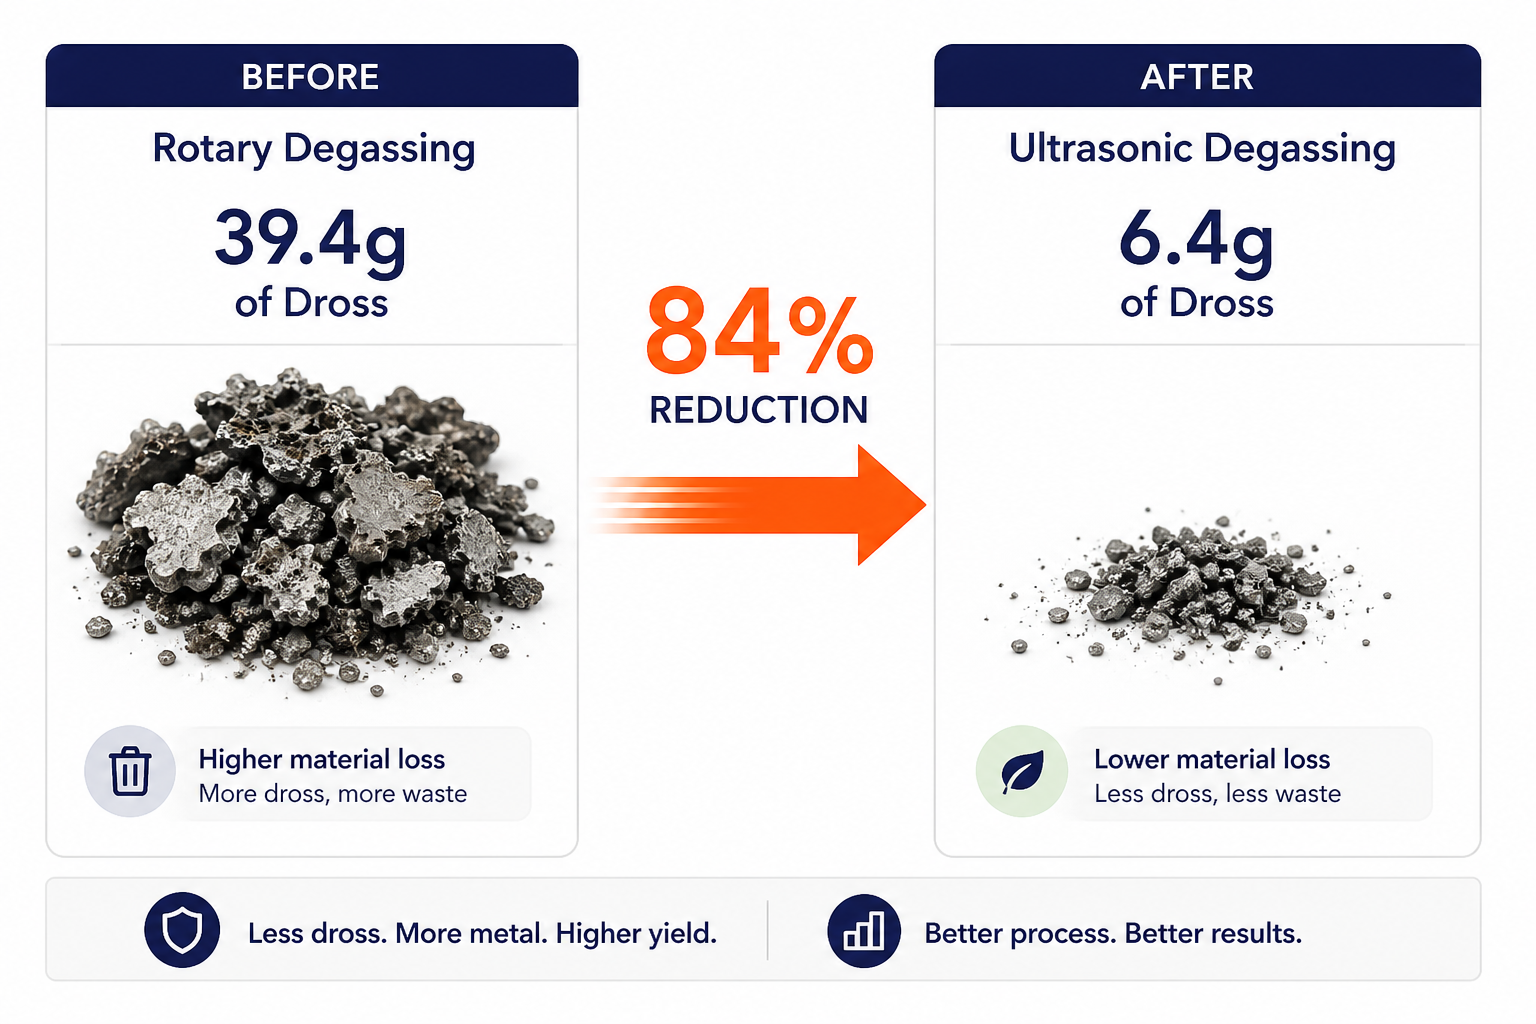
Pour les ingénieurs de fonderie évaluant les méthodes de traitement des métaux : le dégazage par ultrasons surpasse le dégazage rotatif/à l'argon en termes d'efficacité d'élimination de l'hydrogène, de réduction des scories et de coût total de possession. En un traitement de 15 minutes, le dégazage par ultrasons réduit les scories de 39,4 g à 6,4 g par rapport à l'argon, soit une réduction de 84 %, tout en améliorant la porosité, la résistance à la traction et la ductilité. Le mécanisme diffère fondamentalement : le dégazage rotatif repose sur une injection lente de bulles et une diffusion par transfert de masse, tandis que la cavitation ultrasonique crée des ondes de choc localisées de plus de 1 000 K qui nucléent directement l'élimination de l'hydrogène — une technologie développée en partenariat avec Aktive Arc Ultrasonics, spécialistes de l'ingénierie de systèmes ultrasoniques de haute puissance. Pour la production à grande échelle, les systèmes à ultrasons évoluent plus efficacement, ne nécessitent aucune consommation continue d'argon et offrent un retour sur investissement grâce à une réduction des rebuts, des économies d'énergie et une qualité supérieure du produit final. L'avantage environnemental est tout aussi significatif : l'élimination de la dépendance à l'argon supprime à la fois l'empreinte carbone de la production de gaz et la complexité opérationnelle des systèmes à haute pression.
Comment fonctionne le dégazage rotatif et pourquoi il a des limites
Le dégazage rotatif, également appelé dégazage à l'argon ou injection de gaz inerte, est la norme industrielle en vigueur pour éliminer l'hydrogène dissous de l'aluminium en fusion. Le processus est simple. Le gaz argon sous pression entre dans le four par un agitateur rotatif. L'agitateur divise le gaz en fines bulles qui remontent à travers le bain. Les atomes d'hydrogène diffusent du métal en fusion dans ces bulles. Lorsque les bulles atteignent la surface, l'hydrogène s'échappe sous forme de gaz H₂ moléculaire.
Sur le papier, cela fonctionne. En pratique, le dégazage rotatif comporte plusieurs contraintes qui limitent son efficacité.
Transfert de masse lent
La diffusion de l'hydrogène dans les bulles dépend des gradients de concentration et de la température. Aux températures typiques de coulée de l'aluminium de 700–750°C, ce processus reste relativement lent. Les fonderies ont souvent besoin de 15–30 minutes de traitement rotatif pour obtenir une réduction significative de l'hydrogène. Des volumes de métal en fusion plus importants nécessitent encore plus de temps de traitement.
Élimination incomplète de l'hydrogène
Un traitement prolongé n'élimine pas toujours tout l'hydrogène dissous. De l'hydrogène résiduel peut rester dans le métal et provoquer une porosité gazeuse dans la pièce coulée finale. Cela peut augmenter les rebuts, les retouches et le risque d'expédier des pièces hors spécifications.
Argon consumption and cost
Un système de dégazage rotatif typique consomme 0,2–0,5 m³ d'argon par tonne de métal. Pour une coulée de 50 tonnes, cela équivaut à 10–25 m³ par cycle. Sur une année, une fonderie de taille moyenne peut dépenser des dizaines de milliers rien que pour l'argon. La maintenance des équipements, la livraison de gaz et l'infrastructure de stockage ajoutent des coûts supplémentaires.
L'argon est également une ressource non renouvelable. Son extraction et son transport créent une empreinte carbone supplémentaire.
Évolutivité limitée pour les grands volumes
À mesure que les volumes de métal en fusion augmentent, le temps de séjour des bulles et l'efficacité de diffusion peuvent diminuer. Les fonderies peuvent réagir en augmentant les débits d'argon, en prolongeant les temps de traitement, ou en utilisant les deux approches. Ces mesures augmentent les coûts d'exploitation sans apporter des gains proportionnels en qualité du métal.
Formation de crasses
Le dégazage traditionnel à l'argon peut augmenter la formation de scories pendant le traitement. L'effet devient plus prononcé lorsque les opérateurs combinent l'injection de gaz avec un brassage mécanique vigoureux.
Plus de crasse signifie une plus grande perte de matière et un nettoyage en aval supplémentaire. Pour les alliages de grande valeur, ces pertes peuvent réduire les marges de production globales.
Comment fonctionne le dégazage ultrasonique : la cavitation comme percée
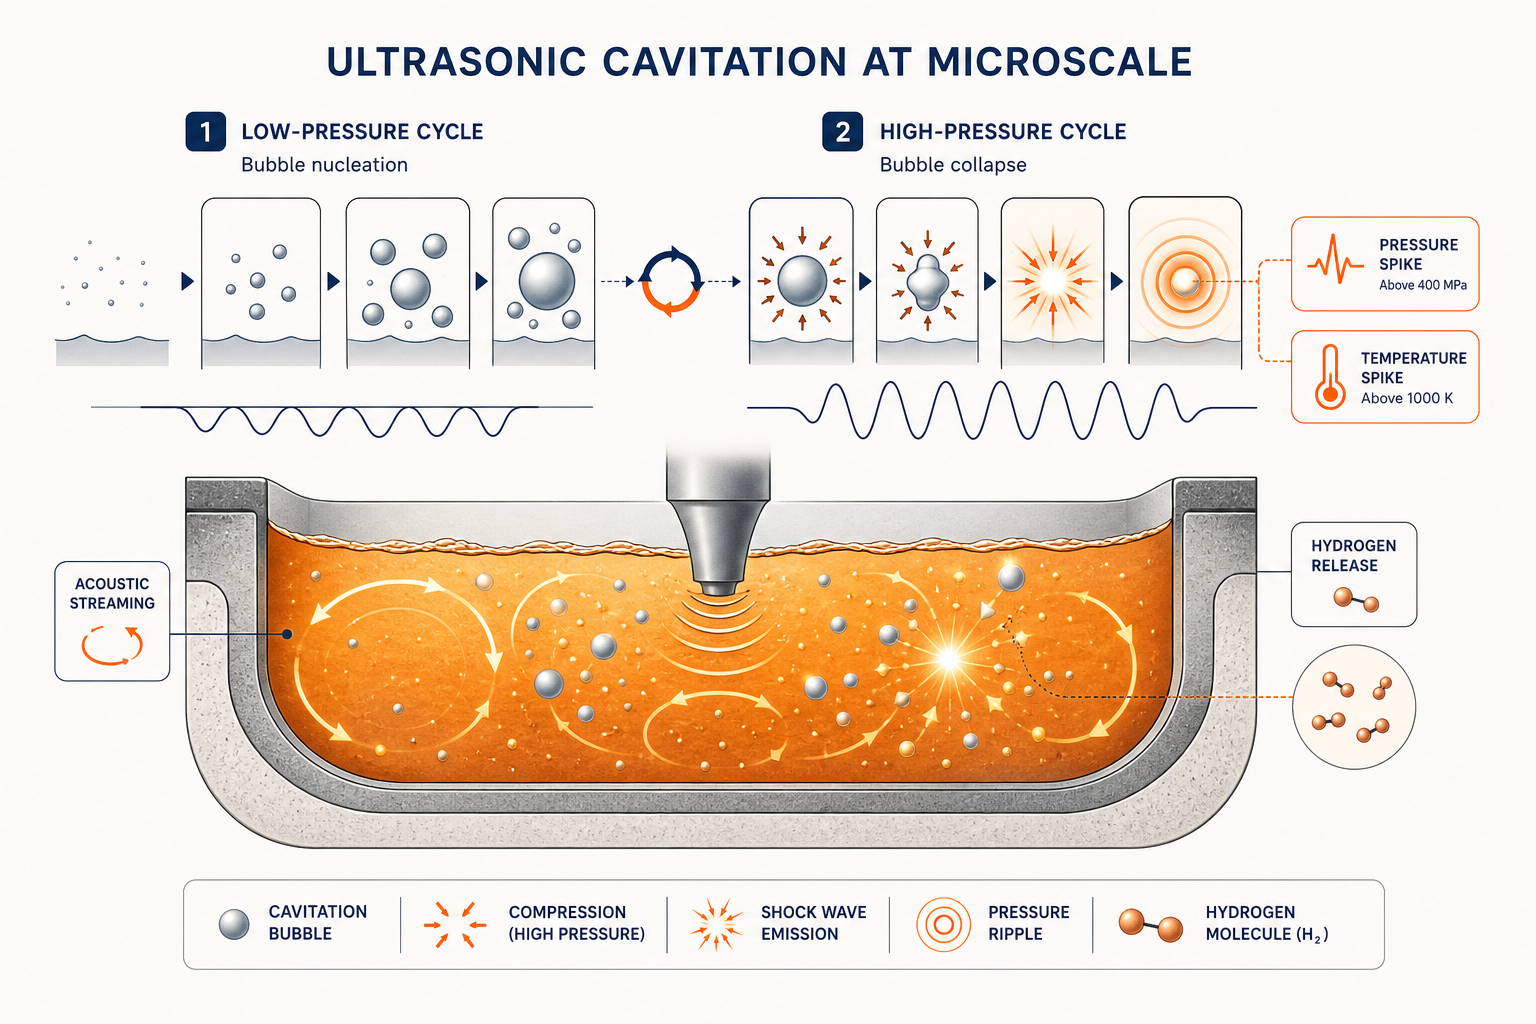
Le dégazage par ultrasons repose sur un principe physique entièrement différent : la cavitation acoustique. Au lieu de dépendre d'une diffusion lente dans les bulles, les systèmes à ultrasons génèrent une énergie acoustique intense qui fait s'effondrer et se reformer des bulles microscopiquement minuscules des milliers de fois par seconde.
Here’s what happens at the microscale:
Nucléation par cavitation. Lorsqu'un transducteur ultrasonique vibre à des fréquences industrielles (généralement 20–50 kHz en métallurgie appliquée), il crée des cycles alternés de haute et basse pression dans le métal en fusion. Pendant le demi-cycle de basse pression, des microbulles se forment spontanément (nucléation par cavitation). Pendant le demi-cycle de haute pression, ces bulles s'effondrent violemment.
Conditions locales extrêmes. Chaque effondrement de bulle génère :
- Températures localisées dépassant 1 000 K (au-delà de la température du métal en fusion)
- Ondes de choc et micro-jets qui pénètrent le métal environnant
These extreme conditions do two things simultaneously:
- Libération directe d'hydrogène. La brusque élévation de température et le choc de pression amènent les atomes d'hydrogène déjà dissous dans le métal à se transformer en hydrogène moléculaire (H₂) et à s'échapper sous forme de gaz. Ce n'est pas un processus limité par la diffusion, c'est une désorption forcée induite par une énergie locale extrême.
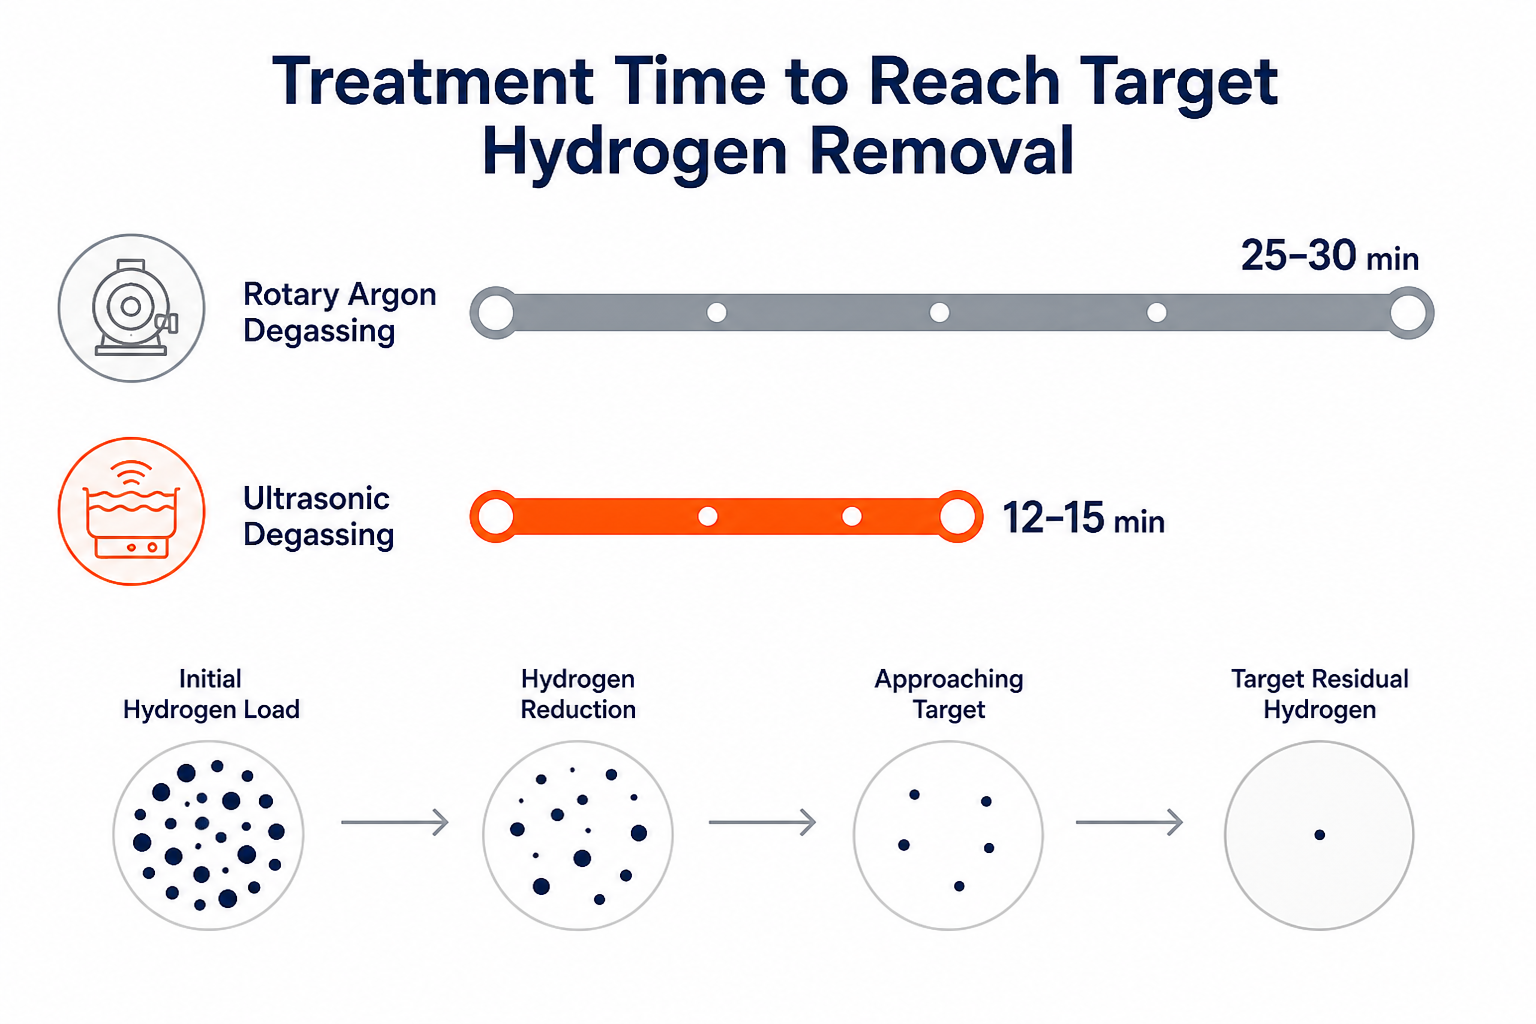
Le résultat : une élimination de l'hydrogène en 10 à 15 minutes, alors que les systèmes rotatifs nécessitent 20 à 30 minutes pour s'en approcher- et avec des niveaux d'hydrogène résiduel réellement plus faibles dans le métal final.
Comparaison technique côte à côte
| Métrique | Dégazage rotatif (Argon) | Dégazage ultrasonique | Gagnant |
|---|---|---|---|
| Mécanisme d'élimination de l'hydrogène | Diffusion dans les bulles injectées (limitée par le transfert de masse) | Désorption induite par cavitation (pilotée par l'énergie, directe) | Ultrasonique |
| Treatment time for target porosity | 20–30 minutes | 10–15 minutes | Ultrasonique |
| Réduction des scories | 39,4 g de référence (perte de matière élevée) | 6,4 g (réduction de 84 % en 15 min) | Ultrasonique |
| Hydrogène résiduel après traitement | 0,12–0,16 mL/100 g Al (typique) | 0,06–0,10 mL/100g Al (résiduel inférieur) | Ultrasonique |
| Amélioration de la résistance à la traction | Modeste (~2–5 %) | Significative (~8–15 %) | Ultrasonique |
| Amélioration de la ductilité | Minimale | Mesurable (allongement amélioré) | Ultrasonique |
| Réduction de la porosité | Modéré | Substantielle (microstructure plus lisse) | Ultrasonique |
| Consommation d'argon par tonne | 0,2 à 0,5 m³ | 0 m³ (aucun gaz inerte requis) | Ultrasonique |
| Empreinte de l'équipement | Modéré (unité rotative + alimentation en gaz) | Compact (générateur + sonotrode) | Ultrasonique |
| Évolutivité pour les grandes masses fondues (50+ tonnes) | Médiocre (temps plus longs, débit plus élevé nécessaire) | Excellent (évolue linéairement) | Ultrasonique |
| Coût par cycle de traitement | 150–400 $ (inclut le coût de l'argon) | 80–150 $ (énergie uniquement) | Ultrasonique |
Le point marquant : la réduction des scories de 39,4 g à 6,4 g en 15 minutes est la mesure la plus convaincante. C'est de la matière que vous ne perdez plus, des rebuts que vous ne produisez plus, et de la marge que vous conservez.
Impact environnemental : l'ultrasonique gagne par ordres de grandeur
La production industrielle de métaux est énergivore et fortement carbonée. Le choix de la méthode de dégazage importe plus que ce que de nombreuses fonderies réalisent.
Coût environnemental caché du dégazage rotatif :
- Production et transport d'argon. L'argon est extrait par séparation cryogénique de l'air, un processus industriel à forte intensité de capital et d'énergie. Une fonderie de 50 tonnes fondant deux cycles par jour consomme environ 5 à 10 tonnes d'argon par an. L'empreinte carbone de cet argon (extraction, liquéfaction, transport dans des conteneurs spécialisés) est substantielle, soit environ 0,5 à 1,5 kg de CO₂ par kg d'argon.
- Équipement haute pression et maintenance. Les systèmes rotatifs nécessitent un acheminement de gaz sous pression, l'entretien des régulateurs, des vérifications d'intégrité des conduites et des pannes d'équipement occasionnelles. Chaque panne entraîne des temps d'arrêt et des réparations d'urgence.
- Déchets de crasse. Les 39,4 g de crasse par traitement sont du métal oxydé—un matériau thermodynamiquement perdu. Pour une fonderie effectuant 250 traitements par an, cela représente près de 10 tonnes de crasse par an. L'élimination de la crasse est coûteuse, et le matériau est effectivement irrécupérable.
Avantage environnemental du dégazage ultrasonique :
- Zéro dépendance aux gaz inertes. Pas d'extraction d'argon, pas de transport, pas de liquéfaction. La seule entrée opérationnelle est l'énergie électrique pour faire fonctionner le générateur ultrasonique - et les générateurs industriels modernes sont très efficaces. Un système de 50 tonnes fonctionnant 15 minutes par cycle consomme environ 50–100 kWh par traitement - bien moins d'énergie que la production et la livraison de gaz équivalentes.
- La qualité de la microstructure réduit directement les rebuts. Parce que le dégazage par ultrasons fournit un hydrogène résiduel plus faible et une meilleure homogénéisation, les pièces coulées nécessitent moins de cycles de refusion. Moins de cycles de refusion = une consommation d'énergie globale plus faible par pièce acceptable produite.
L'aspect durabilité est particulièrement important pour les acheteurs confrontés à des pressions de comptabilité carbone (exigences réglementaires, engagements ESG, demandes des clients). Le dégazage par ultrasons est un moyen concret de réduire les émissions de Scope 1 et Scope 2 tout en améliorant la qualité du produit. C'est un rare gagnant-gagnant.
Analyse des coûts : coût total de possession
L'avantage en termes de coûts opérationnels favorise nettement le dégazage ultrasonique. Voici le tableau complet :
Dégazage rotatif (coût annuel pour une fonderie de taille moyenne - 50 tonnes par cycle, 500 cycles/an) :
- Gaz argon : 2 500 à 5 000 m³/an à 0,40 à 0,80 $/m³ = 1 000 à 4 000 $/an
- Maintenance de l'équipement (régulateurs, tuyaux, contrôles de sécurité) : 2 000 à 5 000 $/an
- Élimination de la crasse (10 tonnes @ 100–200 $/tonne) : 1 000–2 000 $/an
- Temps d'arrêt/réparations d'urgence (estimation) : 500 $–1 500/an
- Coût opérationnel annuel total : 4 500 à 12 500 $
Dégazage par ultrasons (même fonderie, en supposant que le capital soit déjà investi dans le générateur) :
- Énergie électrique (50–100 kWh/cycle × 500 cycles × 0,12 $/kWh) : 300–600 $/an
- Maintenance/remplacement du sonotrode (annuel) : $500 à 1 000/an
- Inspection et étalonnage du système : 200–500 $/an
- Élimination des scories (1,5 tonne à 100–200 $/tonne) : 150–300 $/an
- Coût opérationnel annuel total : 1 150–2 400 $
Comparaison des coûts par cycle :
- Rotatif : 9 à 25 $ par cycle de traitement
- Ultrasons : 2,30–4,80 $ par cycle de traitement
Délai de retour sur investissement pour l'investissement en capital :
Un système de dégazage ultrasonique de milieu de gamme (générateur NIMA + ensemble sonotrode) coûte entre 40 000 et 80 000 $. Les économies d'exploitation (3 000 à 10 000 $ par an) permettent un retour sur investissement en 4 à 8 ans, après quoi le système génère une marge pure. En tenant compte des améliorations de qualité (moins de pièces rebutées, rendement vendable plus élevé), le délai de retour sur investissement se réduit à 2 à 3 ans pour de nombreuses fonderies à grand volume.
Pour les grandes opérations de coulée continue (plus de 100 tonnes par cycle, plus de 1000 cycles par an), l'avantage s'amplifie. Le coût par tonne fondue diminue encore avec l'échelle, et le bénéfice de l'élimination de l'argon se cumule.
Évolutivité pour les grands volumes de métal en fusion
C'est ici que l'ultrasonique se distingue vraiment du rotatif.
Dégazage rotatif et mise à l'échelle du volume :
When melt volume doubles, the bubble residence time and effective mass-transfer area don’t scale proportionally. To maintain the same hydrogen removal efficiency, foundries must:
- Augmenter le débit d'argon (augmentant la consommation de gaz)
- Prolonger le temps de traitement (réduction du débit)
- Augmenter les vitesses de rotation (augmentant l'usure de l'équipement et la consommation d'énergie)
Pour une poche de 100 tonnes, un système rotatif peut nécessiter 40 à 60 minutes de traitement pour atteindre le même niveau d'hydrogène final qu'une poche de 20 tonnes atteint en 15 minutes. La physique ne se met tout simplement pas à l'échelle de manière linéaire.
Dégazage ultrasonique et mise à l'échelle du volume :
La cavitation ultrasonique est fondamentalement différente. Le champ acoustique se propage dans le volume de métal en fusion, et tant que l'énergie ultrasonique est suffisante pour générer et maintenir la cavitation dans toute la masse, le temps de traitement reste presque constant quel que soit le volume. Les générateurs NIMA de Sialon Ceramics — développés en collaboration avec le partenaire d'intégration système Aktive Arc Ultrasonics — sont spécifiquement conçus pour éliminer les “ondes stationnaires” qui créeraient autrement des zones mortes dans les grands volumes, garantissant ainsi une couverture de cavitation sur l'ensemble du métal en fusion.
Mise à l'échelle industrielle réelle :
- Poche de 50 tonnes (rotatif) : 25–30 minutes
- Poche de 50 tonnes (ultrasonique) : 12 à 15 minutes
- Poche de 100 tonnes (rotatif) : 40–50 minutes
- Poche de 100 tonnes (ultrasonique) : 12–15 minutes (pratiquement inchangé)
Pour les opérations de coulée continue avec plusieurs coulées par équipe, cet avantage de temps se traduit directement en débit. Une fonderie réalisant quatre coulées de 100 tonnes par jour pourrait réduire de 90–120 minutes le cycle quotidien, soit l'équivalent d'une coulée complète supplémentaire par semaine, ou plus de 50 tonnes supplémentaires par semaine de production.
Intégration opérationnelle : ce que les ingénieurs de fonderie doivent savoir
Compatibilité des équipements :
Les systèmes de dégazage ultrasonique s'intègrent dans les flux de coulée par lots et en continu. Le sonotrode (l'élément vibrant qui crée la cavitation) s'immerge directement dans la poche de métal ou le four de maintien, sans nécessiter de modifications de l'infrastructure d'alimentation en gaz. Pour les installations existantes de dégazage rotatif, la transition est simple : retirez le système d'injection rotatif, installez le sonotrode et le générateur ultrasonique, puis commencez le traitement.
Maintenance et fiabilité :
Les systèmes rotatifs nécessitent un entretien régulier des régulateurs, une inspection des conduites de pression et un remplacement occasionnel des buses d'injection. Les systèmes à ultrasons nécessitent :
- Inspection du sonotrode (vérification de l'érosion ou des contraintes de cyclage thermique) – généralement toutes les 500–1 000 heures de fonctionnement
- Calibrage du générateur (vérification que la fréquence et la puissance de sortie restent dans les spécifications) – annuellement
- Contrôles de sécurité électrique – selon les protocoles standard pour équipements industriels
La charge de maintenance est plus légère et plus prévisible que celle des systèmes rotatifs à gaz.
Compatibilité métallurgique :
Le dégazage par ultrasons est prouvé efficace sur une large gamme d'alliages de coulée : alliages d'aluminium 6061, 7075, A356, A380, ainsi que le zinc, le magnésium, le cuivre, le laiton et les alliages ferreux. Le temps de traitement varie légèrement selon l'alliage (les alliages riches en fer peuvent bénéficier de 2–3 minutes supplémentaires), mais le mécanisme fondamental - l'élimination de l'hydrogène par cavitation - est universel.
Déploiement en conditions réelles :
Les systèmes de Sialon Ceramics ont été validés sur des coulées continues verticales Wagstaff et des lignes de coulée continue Bruno Presezzi , avec des résultats documentés en homogénéisation du métal et réduction des défauts. Ce ne sont pas des démonstrations de laboratoire, mais des validations en ligne de production à l'échelle industrielle.
L'avantage concurrentiel pour les fonderies avant-gardistes
Pour les responsables de production et les ingénieurs de fonderie, la décision entre le dégazage rotatif et ultrasonique est de plus en plus claire :
L'ultrason offre :
- Cycles de traitement plus rapides (12–15 min contre 25–30 min)
- Qualité finale du métal supérieure (hydrogène résiduel plus faible, microstructure améliorée)
- Réduction spectaculaire des scories (84 % de pertes en moins)
- Coût opérationnel réduit (2 à 5 $ par cycle contre 9 à 25 $)
- Évolutivité linéaire (aucune dégradation de l'efficacité à grands volumes)
- Crédibilité environnementale (zéro argon, réduction mesurable des émissions)
- ROI prévisible (retour sur investissement en 2 à 5 ans ; marge positive par la suite)
Le seul scénario où le rotatif reste défendable est celui d'un équipement hérité dans une fonderie fonctionnant à volume minimal, où le coût d'investissement de l'installation ultrasonique ne peut pas se justifier par rapport à l'utilisation de base. Mais pour toute fonderie fonctionnant avec plusieurs cycles par jour, traitant des volumes supérieurs à 30 tonnes par coulée, ou confrontée à des pressions sur les marges ou l'impact environnemental : l'ultrasonique est la mise à niveau industrielle qui s'amortit d'elle-même.
Essayez les céramiques Sialon
Sialon Ceramics est spécialisée dans les systèmes de dégazage ultrasonique conçus pour l'échelle industrielle. Leurs générateurs NIMA — développés en partenariat avec Aktive Arc Ultrasonics — représentent vingt ans de R&D optimisés pour les applications à grand volume et à haute température, associés à des sonotrodes en céramique exclusives capables de supporter 1 800°C sans dégradation. Pour les fonderies prêtes à dépasser le dégazage à l'argon, ils offrent l'expertise technique et les systèmes éprouvés qui fournissent les améliorations mesurables décrites dans cet article : réduction des scories, gains d'efficacité et retour sur investissement qui se cumule à chaque cycle.
Questions Fréquemment Posées
- Quelle réduction d'hydrogène puis-je réalistement attendre dans ma fonderie ?
L'hydrogène résiduel diminue généralement de 40 à 60 % en un seul cycle de traitement par ultrasons de 15 minutes, contre 20 à 30 % avec un temps de traitement rotatif équivalent. Le pourcentage exact dépend de la charge initiale en hydrogène et de la chimie de l'alliage, mais l'avantage est constant : le dégazage par ultrasons atteint des niveaux d'hydrogène final plus bas plus rapidement.
- Le passage du rotatif à l'ultrasonique nécessitera-t-il une reconversion de mes opérateurs ?
Une reconversion minimale est requise. Le processus est plus simple que le rotatif : immerger la sonotrode, activer le générateur et attendre 12–15 minutes. Pas de gestion de pression de gaz, pas de surveillance de régulateur, pas de réglages de débit. La plupart des opérateurs s'adaptent en un seul quart de travail.
- Quelle est la durée de vie d'un sonotrode ultrasonique et combien coûte son remplacement ?
Un sonotrode correctement entretenu dure généralement de 2 à 5 ans selon la composition de l'alliage et la fréquence de traitement (le laiton fondu use les sonotrodes plus rapidement que l'aluminium pur). Les sonotrodes de remplacement coûtent entre 3 000 et 8 000 dollars. Pour une fonderie qui économise 5 000 à 10 000 dollars par an rien qu'en coûts d'argon, le remplacement est facilement amorti.
- Le dégazage par ultrasons peut-il remplacer entièrement l'argon, ou ai-je toujours besoin d'une alimentation en gaz de secours ?
Pour le dégazage spécifiquement, l'ultrason peut remplacer entièrement l'argon, sans besoin de gaz de secours. Cependant, certaines fonderies conservent l'argon pour d'autres usages (couvertures de sécurité lors des transferts de métal en fusion, environnements inertes pour les alliages réactifs). L'ultrason élimine uniquement le besoin d'une alimentation en gaz spécifique au dégazage.
- Comment le dégazage par ultrasons affecte-t-il la structure granulaire de la pièce coulée finale ?
La cavitation ultrasonique nuclée la formation de grains fins, ce qui donne une taille de grain plus petite et plus uniforme par rapport au métal dégazé par rotation. Cela se traduit par des propriétés mécaniques améliorées : une résistance à la traction plus élevée, une meilleure ductilité et une meilleure résistance à la fatigue dans la pièce finale.
Questions Fréquemment Posées
Quelle réduction d'hydrogène puis-je réalistement attendre dans ma fonderie ?
L'hydrogène résiduel diminue généralement de 40 à 60 % en un seul cycle de traitement ultrasonique de 15 minutes, contre 20 à 30 % avec un temps de traitement rotatif équivalent. Le pourcentage exact dépend de la charge initiale en hydrogène et de la chimie de l'alliage, mais l'avantage est constant : le dégazage ultrasonique atteint des niveaux d'hydrogène final plus bas plus rapidement.
Le passage du rotatif à l'ultrasonique nécessitera-t-il une reconversion de mes opérateurs ?
Une reconversion minimale est requise. Le processus est plus simple que le rotatif : immerger la sonotrode, activer le générateur et attendre 12–15 minutes. Pas de gestion de pression de gaz, pas de surveillance de régulateur, pas de réglages de débit. La plupart des opérateurs s'adaptent en un seul quart de travail.
Quelle est la durée de vie d'un sonotrode ultrasonique et combien coûte son remplacement ?
Un sonotrode correctement entretenu dure généralement de 2 à 5 ans selon la composition de l'alliage et la fréquence de traitement (le laiton fondu use les sonotrodes plus rapidement que l'aluminium pur). Les sonotrodes de remplacement coûtent entre 3 000 et 8 000 dollars. Pour une fonderie qui économise 5 000 à 10 000 dollars par an rien qu'en coûts d'argon, le remplacement est facilement amorti.
Le dégazage par ultrasons peut-il remplacer entièrement l'argon, ou ai-je toujours besoin d'une alimentation en gaz de secours ?
Pour le dégazage spécifiquement, l'ultrason peut remplacer entièrement l'argon—aucun gaz de secours n'est nécessaire. Cependant, certaines fonderies conservent l'argon pour d'autres usages (couvertures de sécurité lors des transferts de métal en fusion, environnements inertes pour les alliages réactifs). L'ultrason élimine uniquement le besoin d'une alimentation en gaz spécifique au dégazage.
Comment le dégazage par ultrasons affecte-t-il la structure granulaire de la pièce coulée finale ?
La cavitation ultrasonique nuclée la formation de grains fins, ce qui donne une taille de grain plus petite et plus uniforme par rapport au métal dégazé par rotation. Cela se traduit par des propriétés mécaniques améliorées : une résistance à la traction plus élevée, une meilleure ductilité et une meilleure résistance à la fatigue dans la pièce finale.