
La porosité due à l'hydrogène affaiblit les pièces moulées en aluminium et entraîne des défauts de qualité. La cavitation ultrasonique crée 1 billion de microbulles par mètre cube pour extraire l'hydrogène dissous 20 % plus rapidement que les méthodes conventionnelles, avec une réduction des inclusions multipliée par 6 et des gains de résistance mesurables.
8 août 2026 · 9 min de lecture
TL;DR
La porosité due à l'hydrogène reste l'un des défauts les plus critiques dans la coulée d'aluminium, compromettant les propriétés mécaniques et générant des rebuts coûteux. Bien que les méthodes traditionnelles comme l'injection d'argon et le traitement sous vide offrent des solutions partielles, elles nécessitent de longs cycles de traitement. Elles consomment également des gaz inertes et produisent des déchets importants.
La technologie de cavitation ultrasonique, développée en partenariat avec Aktive Arc Ultrasonics, offre une approche fondamentalement différente. La technologie utilise des ondes acoustiques pour créer des microbulles à haute densité d'environ 1 × 10¹¹ m⁻³. Ces microbulles offrent une grande surface pour la diffusion de l'hydrogène. Le flux acoustique et les jets accélèrent également la montée et l'échappement des bulles.
Des études à l'échelle industrielle montrent que le dégazage par ultrasons atteint une efficacité de dégazage supérieure de 20 % en un tiers du temps par rapport aux méthodes conventionnelles. Le procédé permet également une réduction de 6 fois des inclusions d'oxydes et une formation d'écume réduite de 81 %.
Le résultat est des pièces moulées de meilleure qualité avec une limite d'élasticité supérieure de 17 % et une élongation 2 à 3 fois meilleure. Les fonderies bénéficient également de structures de grain affinées et d'un contrôle amélioré de la porosité à l'échelle de la production.
Qu'est-ce que la porosité due à l'hydrogène et pourquoi se forme-t-elle dans la coulée d'aluminium
La porosité à l'hydrogène - la formation de vides remplis de gaz dans l'aluminium solidifié - est un défaut hérité avec des conséquences modernes. La physique est simple mais implacable : l'aluminium fondu est un absorbeur d'hydrogène. La vapeur d'eau dans les atmosphères de four et l'humidité atmosphérique réagissent avec le métal en fusion pour produire de l'hydrogène gazeux dissous. Au point de fusion (~660°C pour l'aluminium pur, 700°C typique pour les alliages commerciaux), l'hydrogène est hautement soluble ; le métal “veut” le retenir. Mais dès que la solidification commence, la solubilité de l'hydrogène chute brusquement. Le gaz dissous précipite hors de la solution plus rapidement qu'il ne peut s'échapper, formant des vides dispersés dans la matrice de coulée. Ces vides ne sont pas des défauts cosmétiques bénins - ce sont des sites d'initiation de fractures. Une pièce coulée criblée de porosité à l'hydrogène présente :
- Résistance à la traction ultime réduite (souvent 15 à 25 % inférieure à celle prévue)
- Perte catastrophique d'allongement (la ductilité peut chuter à
- Initiation de fissures de fatigue à la surface des vides sous chargement cyclique
- Taux de rebut élevés et coûts d'usinage et d'inspection en aval
Méthodes de prévention traditionnelles et leurs limites
Pendant des décennies, les fonderies ont poursuivi trois stratégies principales pour lutter contre la porosité due à l'hydrogène. Chacune offre une protection partielle, mais toutes comportent des compromis inhérents que la technologie ultrasonique moderne aborde directement.
Argon sparging (rotary degassing)
L'injection d'argon est la norme de l'industrie, déployée dans les fonderies du monde entier. Un agitateur en graphite rotatif disperse des bulles d'argon à travers le métal en fusion. Les atomes d'hydrogène diffusent dans ces bulles d'argon, qui remontent ensuite et s'échappent. En théorie, c'est élégant ; en pratique, c'est compromis :
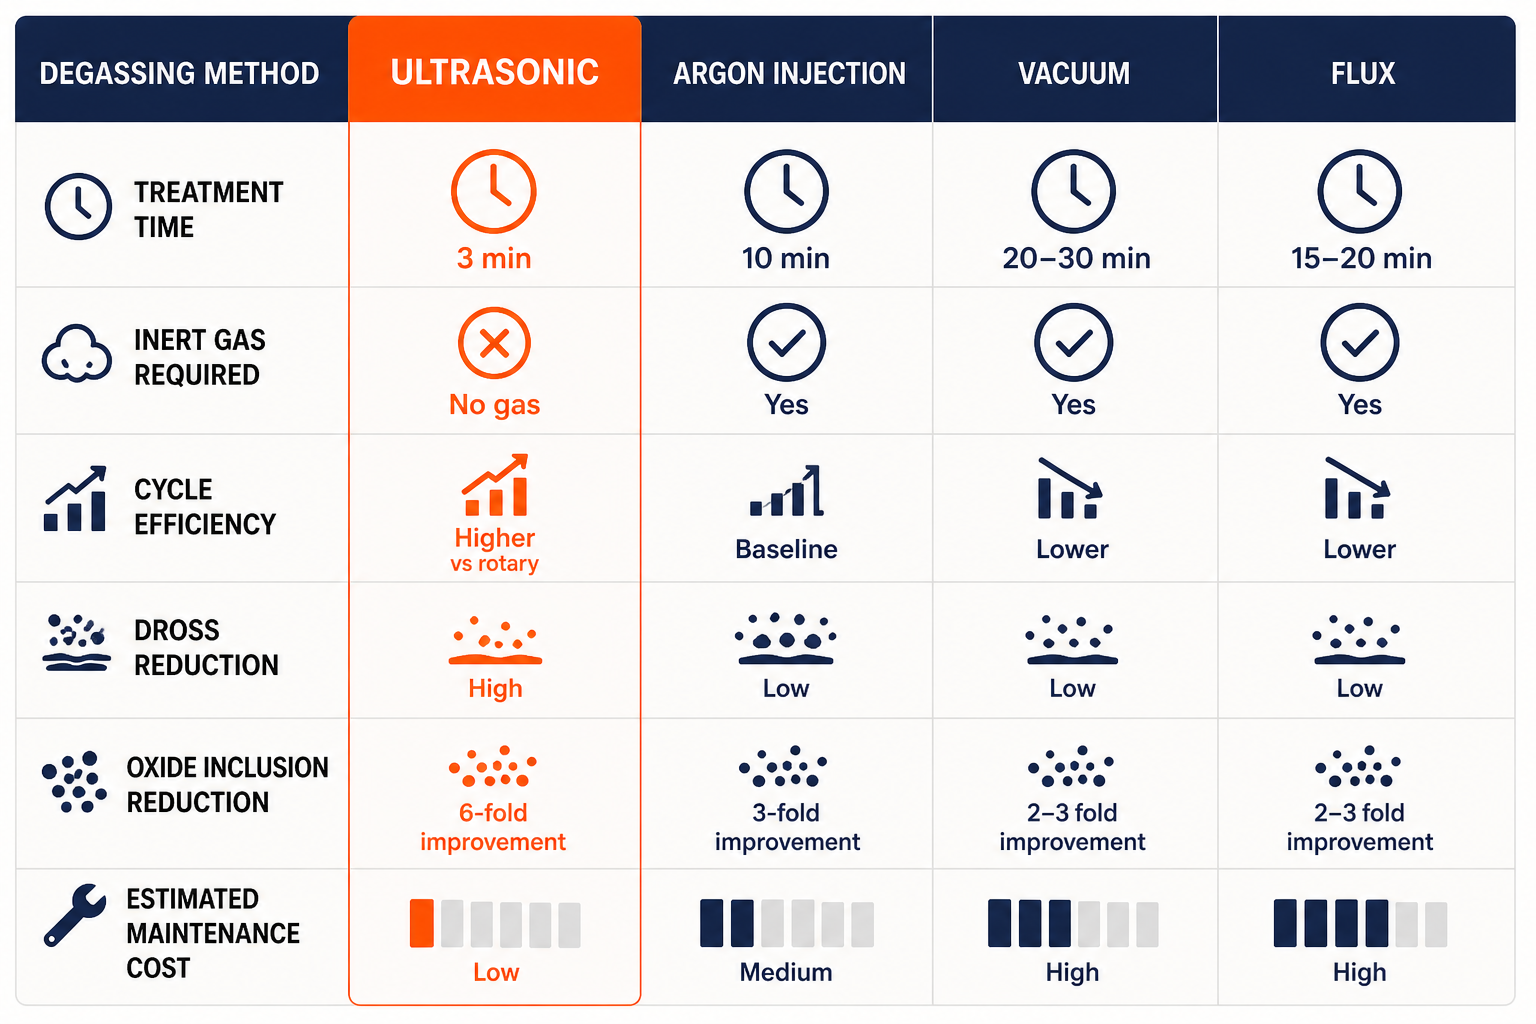
- Temps de cycle : 10–15 minutes par traitement pour obtenir un indice de densité acceptable (une mesure de la teneur en hydrogène)
- Consommation de gaz inerte : Volume important d'argon ou d'azote requis, avec des coûts d'élimination
- Dégradation du graphite : Le rotor se dégrade avec le temps, devenant cassant et nécessitant un remplacement fréquent (500 $ à 2 000 $ par rotor, plus les temps d'arrêt)
- Défi des inclusions : Bien que l'élimination de l'hydrogène soit raisonnable, les inclusions d'oxydes subsistent - les méthodes rotatives n'obtiennent qu'une réduction de 3 fois des oxydes par rapport au métal non traité
- Accumulation de scories : Génère plus de 1 300 grammes de scories par cycle ; les scories agissent comme un réservoir d'hydrogène par adsorption moléculaire au-dessus de 600°C, risquant une recontamination
Traitement sous vide
Le dégazage sous pression réduite tente de contourner chimiquement l'hydrogène en abaissant la pression partielle d'hydrogène dans l'atmosphère du four. Des chambres à vide ou des moules de coulée assistés par vide sont utilisés pour extraire les gaz dissous du métal en fusion :
- Coût de l'équipement : Les systèmes à vide sont à forte intensité de capital
- Scalabilité limitée : Le dégazage sous vide fonctionne bien à l'échelle du laboratoire ou pour de petits volumes de four ; les bains industriels de plus de 400 kg présentent des contraintes thermiques et de taille de chambre
- Élimination incomplète : L'hydrogène ne s'échappe pas proprement sous vide seul - la solidification sous pression réduite aide, mais n'élimine pas l'hydrogène dissous dans le bain lui-même
- Fragilité du processus : De petites fuites dans les joints sous vide dégradent l'efficacité ; la maintenance et la surveillance sont rigoureuses
Fluxage
Des additifs chimiques de flux (généralement des composés à base de chlore ou de fluor) sont introduits dans le métal en fusion pour libérer des gaz qui éliminent l'hydrogène de l'aluminium :
- Dépend de la chimie : L'efficacité varie selon la composition de l'alliage, la température du bain et le choix du flux
- Compromis sur les inclusions : Bien que certains flux réduisent la teneur en hydrogène, ils peuvent introduire de nouvelles inclusions (résidus de sel) nécessitant des étapes d'élimination supplémentaires
- Portabilité limitée : Le fluxage seul ne résout pas la formation de porosité lors de la solidification - il est plus efficace en prétraitement associé au dégazage sous vide ou rotatif
- Préoccupation environnementale : Le chlore et le fluor libérés pendant le chauffage soulèvent des problèmes de qualité de l'air et de sécurité au travail
Le point commun : Les trois méthodes traitent les symptômes. Elles tentent d'éliminer l'hydrogène du bain ou de réduire sa solubilité, mais elles sont lentes, consomment des ressources, génèrent des déchets et ne parviennent pas à contrôler les inclusions. Aucune ne modifie fondamentalement la thermodynamique de la précipitation de l'hydrogène lors de la solidification.
Le mécanisme de cavitation ultrasonique : évacuer l'hydrogène par ingénierie
Le dégazage par ultrasons emprunte une voie radicalement différente. Au lieu de lutter avec la chimie de l'hydrogène, il exploite la physique de la cavitation—la formation et l'effondrement de bulles microscopiques sous l'effet des ondes de pression acoustiques. Lorsqu'un transducteur piézoélectrique vibre à 25 kHz (une fréquence optimisée pour la cavitation dans les métaux en fusion), il génère des cycles de pression acoustique. Pendant le demi-cycle de basse pression, la pression dans le liquide descend en dessous de la pression de vapeur saturante, et des vides apparaissent—des bulles de cavitation. Ces bulles s'effondrent ensuite violemment pendant le demi-cycle de haute pression, libérant une énergie énorme et créant les conditions pour l'élimination de l'hydrogène à une toute autre échelle.
Nucléation des microbulles et densité de population
Voici l’aperçu crucial : la cavitation ultrasonique crée des populations de bulles d’une densité extraordinaire – environ 1 × 10¹¹ bulles par mètre cube. Ce n’est pas approximatif ; cela a été mesuré par imagerie synchrotron à rayons X de la dynamique d’effondrement de la cavitation dans l’aluminium en fusion. Chaque bulle est microscopique (généralement 50 à 500 micromètres), et chacune représente un « site de diffusion » où les atomes d’hydrogène peuvent migrer. Comparez cela au dégazage rotatif : une turbine crée des bulles à l’échelle millimétrique à centimétrique, bien moins nombreuses, avec une surface totale inférieure de plusieurs ordres de grandeur. L’avantage des ultrasons est quantifié : la population de bulles de cavitation offre environ 1 000 fois plus de surface pour la diffusion de l’hydrogène que les nuages de bulles conventionnels.
Les atomes d'hydrogène, dissous dans l'aluminium fondu entourant chaque microbulle, sont thermodynamiquement “poussés” vers ces surfaces de bulles par des gradients de concentration. Une fois à la surface de la bulle, ils se recombinent en hydrogène moléculaire (H₂) et traversent l'interface gaz-liquide, entrant dans l'intérieur de la bulle. La bulle transporte désormais de l'hydrogène qu'elle ne contenait pas auparavant—et surtout, cet hydrogène remontera avec la bulle plutôt que de rester dissous dans le métal.
Flux acoustique : mouvement et distribution du fluide en volume
La cavitation ne se produit pas de manière isolée. La libération violente d'énergie lors de l'effondrement des bulles génère ce que l'on appelle le flux acoustique—un écoulement persistant et dirigé du métal liquide induit par les ondes acoustiques. Ce n'est pas de la turbulence ; c'est un schéma de circulation régulier qui balaie tout le volume de métal en fusion.
Le flux acoustique remplit deux fonctions critiques :
- Traitement uniforme : Sans lui, la cavitation serait localisée près de la sonotrode (le cornet vibrant en contact avec le métal en fusion). Le flux acoustique garantit que le métal riche en hydrogène provenant de tout le volume du four est continuellement renouvelé dans la zone de forte cavitation, puis transporté ailleurs. Chaque région du bain subit l'action de dégazage, et pas seulement les zones immédiatement adjacentes à la sonotrode.
- Transport des bulles : Le flux ne transporte pas seulement l'hydrogène dissous, il accélère la vitesse de remontée des bulles remplies d'hydrogène, réduisant ainsi le temps qu'elles passent dans le métal en fusion et diminuant le risque que l'hydrogène se redissolve pendant l'ascension des bulles.
Diffusion de l'hydrogène dans les bulles : un processus en cascade
La population de microbulles et le flux acoustique créent une cascade d'élimination de l'hydrogène :
- Phase 1 (0–1 minute) : Un gradient de concentration élevé entre l'hydrogène dissous et l'intérieur des bulles entraîne une diffusion rapide dans la première génération de bulles de cavitation. L'indice de densité (une mesure directe du risque de porosité due à l'hydrogène) chute fortement.
- Phase 2 (1–2 minutes) : Lorsque les bulles initiales remontent et s'échappent, de nouvelles bulles de cavitation se forment en continu (le transducteur de 25 kHz vibre à 25 000 cycles par seconde). Chaque nouvelle population de bulles continue de diffuser l'hydrogène du métal environnant. Le flux acoustique ramène le métal riche en hydrogène dans la zone de cavitation.
- Phase 3 (2–3 minutes) : La concentration d'hydrogène dissous atteint un plateau - l'élimination supplémentaire devient plus lente à mesure que le gradient de concentration moteur s'aplatit. C'est le point final naturel d'un cycle de traitement de 3 minutes.
Les études industrielles montrent une réduction de 75 % de l'indice de densité (teneur en hydrogène) en seulement 3 minutes, contre une réduction de 56 % avec le dégazage rotatif en 10 minutes, soit un gain d'efficacité de 20 % réalisé en un tiers du temps.
Montée et évacuation des bulles : jets et élimination des oxydes
Voici un bonus inattendu : lorsque les bulles de cavitation s’effondrent, elles génèrent des jets intenses - des flux localisés avec des vitesses atteignant des centaines de mètres par seconde. Ces jets sont suffisamment puissants pour rompre les films d’oxyde protecteurs qui recouvrent les inclusions d’oxyde d’aluminium (Al₂O₃) sur les surfaces d’inclusions.
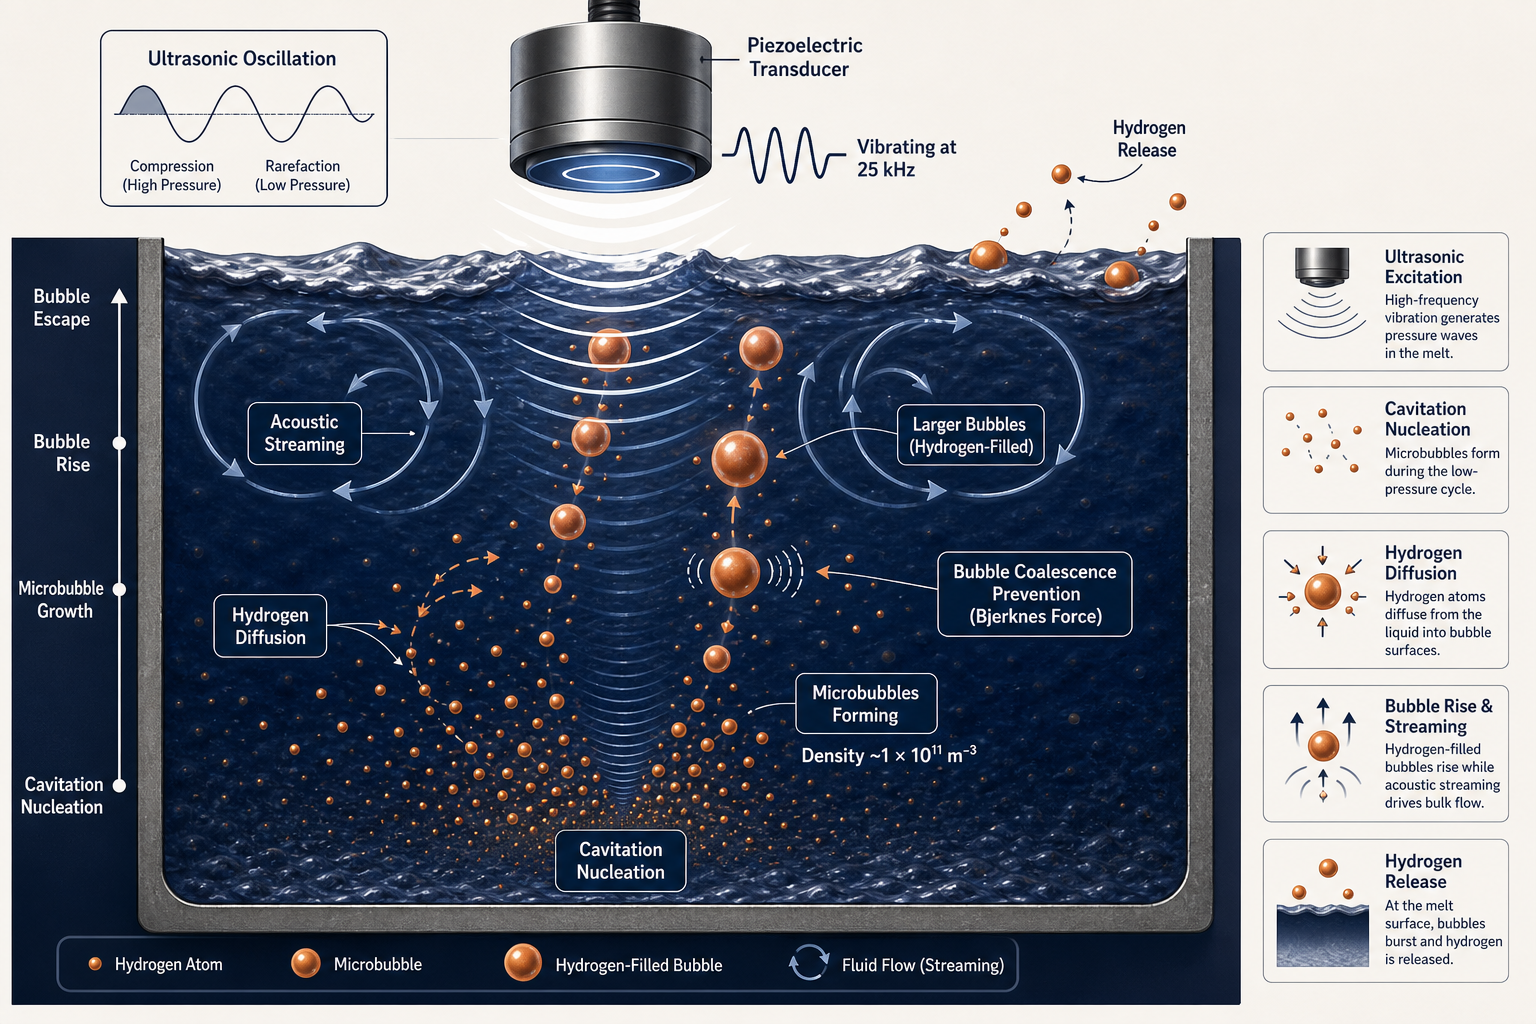
Les inclusions d’oxyde sont collantes : elles sont maintenues ensemble par de faibles forces intermoléculaires et entourées de films d’oxyde protecteurs qui résistent à l’attachement aux bulles de gaz montantes. Dans le dégazage rotatif, les inclusions restent en grande partie en suspension dans le bain ou coulent. Dans le dégazage ultrasonique, les jets de cavitation rompent ces films, permettant aux inclusions de s’attacher directement aux bulles d’hydrogène montantes et de flotter à la surface dans le laitier. L’analyse PoDFA (appareil de filtration par disque poreux, une mesure quantitative des inclusions) montre une réduction de 6 fois de la teneur en oxyde d’aluminium- contre 3 fois pour le dégazage rotatif.
Le résultat est un bain non seulement appauvri en hydrogène, mais aussi débarrassé des inclusions d'oxyde qui, autrement, resteraient et deviendraient des sites de germination de porosité lors de la solidification.
Résultats pratiques : gains de qualité grâce au traitement par ultrasons
La physique se traduit directement par des améliorations mesurables de la qualité des pièces coulées et des performances mécaniques. Voici ce que les fonderies observent lorsqu'elles passent du dégazage rotatif au traitement par ultrasons :
Porosité réduite et densité améliorée
Une étude à l'échelle industrielle sur des bains d'alliage Al-Si-Cu de 400 kg (la composition de référence aluminium-silicium-cuivre utilisée en coulée sous pression à chambre chaude automobile) a comparé le traitement par ultrasons au dégazage conventionnel par agitateur et azote :
Résultats de l'indice de densité (mesure directe de la teneur en hydrogène) :
- Ultrasons : 10,3 % → 2,6 % en 3 minutes (réduction de 75 %)
- Rotatif (agitateur+N₂): 10,5 % → 4,6 % en 10 minutes (réduction de 56 %)
Ce gain d'efficacité de 20 % est la conséquence directe de la surface de bulles 1 000 fois plus grande et de la diffusion induite par le flux acoustique. Le temps de cycle de 3 minutes signifie qu'une fonderie peut traiter 8 coulées par heure au lieu de 6 — un avantage immédiat en termes de débit — tout en produisant des pièces coulées plus denses et plus fiables.
De plus, la formation de scories a chuté de 81 % (de 1 300 g à 245 g par cycle). Comme les scories agissent comme un puits d'hydrogène, une formation réduite de scories empêche la recontamination par l'hydrogène pendant la phase de refroidissement, un avantage subtil mais crucial pour la stabilité du bain.
Résistance et ductilité accrues
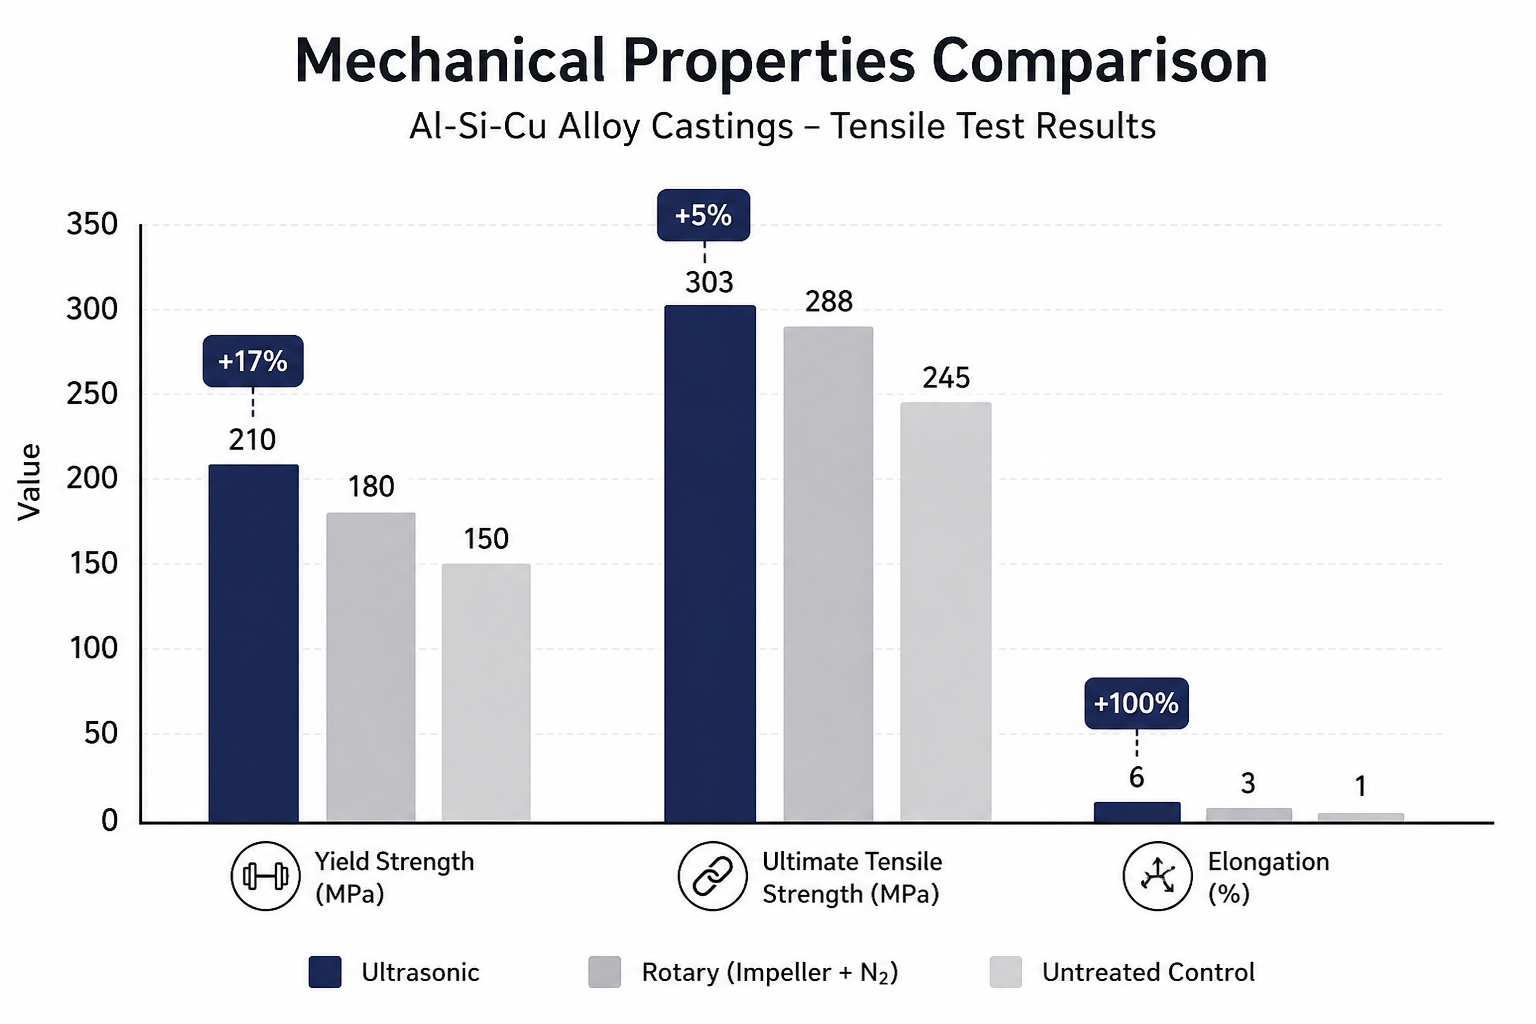
La porosité réduite n'est pas simplement une mesure de densité ; elle se manifeste comme une véritable résistance mécanique. Les essais de traction de pièces moulées produites à partir de bains traités par ultrasons par rapport à des bains traités par rotation ont révélé :
| Propriété | Traité par ultrasons | Traité par rotation | Amélioration |
|---|---|---|---|
| Limite d'élasticité (YS) | 210 MPa | 180 MPa | +17% |
| Résistance à la traction ultime (UTS) | 303 MPa | 288 MPa | +5% |
| Allongement | 6% | 3% | +100% |
Le gain de limite d'élasticité de 17 % est substantiel pour les applications structurelles. L'allongement, mesure de la ductilité, est passé de 3 % à 6 %, doublant la capacité du métal à absorber la déformation avant rupture. C'est l'avantage pratique d'un nombre réduit de sites d'initiation de porosité : le matériau ne se rompt plus prématurément à la surface des vides sous charge.
Affinage de la microstructure et finition de surface
Au-delà du contrôle de l'hydrogène, le flux acoustique généré par cavitation présente un avantage secondaire : il induit une nucléation hétérogène lors de la solidification, ce qui donne des structures de grains plus fines et plus uniformément orientées. L'analyse microstructurale de pièces moulées industrielles a montré :
- Diminution de la taille des particules intermétalliques (les intermétalliques sont des phases fragiles ; une taille plus petite = une ténacité plus élevée)
- Joints de grains affinés (croissance de grains équiaxiaux, plutôt que colonnaires)
- Réduction de la ségrégation centrale (distribution plus uniforme de l'alliage dans le volume de coulée)
Cet effet d'affinage du grain est un bonus gratuit en plus de l'élimination de l'hydrogène - le dégazage rotatif ne le procure pas. Pour les pièces moulées à parois minces ou à géométrie complexe, la microstructure affinée permet aux ingénieurs de réduire l'épaisseur des parois ou d'ajouter des détails qui seraient autrement exposés à un risque de défaillance.
L'état de surface s'améliore également. Avec moins de vides et d'inclusions sous la surface, les pièces coulées nécessitent moins de travail de finition, et les surfaces finies sont plus cohérentes. Pour les composants cosmétiques ou à tolérance serrée, cela réduit les coûts d'usinage secondaire.
Pourquoi le traitement ultrasonique est la solution industrielle la plus propre et la plus efficace
Lorsqu'on compare les approches de dégazage aux contraintes réelles de production, la cavitation ultrasonique se révèle clairement la plus efficace sur plusieurs dimensions :
Vitesse et débit
3 minutes contre 10 minutes ou plus représente une réduction de 65 % du temps de cycle. Pour une fonderie HPDC à grand volume traitant plus de 50 bains par équipe, cela se traduit directement par une augmentation de la production de pièces coulées. À grande échelle, un seul système à ultrasons peut souvent remplacer deux systèmes rotatifs, réduisant ainsi l'empreinte capitalistique et la charge de maintenance.
Impact environnemental
Aucun gaz inerte requis. Le dégazage rotatif consomme de l'argon ou de l'azote, des gaz qui, bien qu'inertes, entraînent des coûts d'extraction, de liquéfaction, de stockage et d'élimination. Le traitement par ultrasons ne nécessite que de l'électricité et un refroidissement à eau pour le transducteur. Une fonderie qui passe du rotatif à l'ultrasonique élimine l'approvisionnement annuel en gaz inerte, le risque de stockage et le rejet atmosphérique. Pour les opérations situées dans des régions soumises à des exigences de conformité environnementale concernant les émissions de gaz, cet avantage est significatif.
De plus, une formation d'écume 81% inférieure signifie beaucoup moins de déchets à éliminer. L'écume est classée comme dangereuse (elle peut contenir des particules d'aluminium métallique qui réagissent de manière exothermique avec l'humidité) et nécessite une élimination contrôlée. Moins d'écume = moindre responsabilité environnementale.
Maintenance et durabilité
Les systèmes à ultrasons utilisent des sonotrodes en céramique propriétaires plutôt que des rotors en graphite. Les céramiques sont non mouillantes (l'aluminium fondu n'y adhère pas), dures et thermiquement stables. Les rotors en graphite, en revanche, s'usent, se dégradent dans le bain et peuvent se fracturer sous choc thermique. Les sonotrodes à ultrasons fonctionnent en position stationnaire ou à rotation lente (2 tr/min dans les systèmes les plus récents), éliminant l'usure rapide due à la rotation à grande vitesse (750 tr/min dans les systèmes rotatifs). Les données de terrain montrent que les sonotrodes en céramique durent 3 à 5 fois plus longtemps que les rotors en graphite, réduisant la fréquence de remplacement et les temps d'arrêt opérationnels
Contrôle des inclusions
La réduction de 6 fois des inclusions d'oxydes par rapport à 3 fois pour le dégazage rotatif se traduit directement par moins de défauts de coulée en aval. Moins de vides internes et d'inclusions signifient moins de composants rejetés aux contrôles qualité finaux, des taux de rebut plus faibles et des propriétés mécaniques plus constantes d'un lot à l'autre. Pour les fournisseurs automobiles travaillant selon des normes ISO strictes, cette constance est un avantage concurrentiel.
Évolutivité
À raison de 400 kg par traitement, les systèmes à ultrasons ont prouvé qu'ils peuvent gérer des bains à l'échelle industrielle-soit le double du record précédent pour le traitement par ultrasons et comparable aux plus grands systèmes rotatifs. L'architecture de générateur « sans ondes stationnaires » (propriétaire des principaux fabricants d'équipements à ultrasons) garantit un traitement uniforme même à cette échelle, éliminant les zones mortes et les résultats incohérents qui affectaient les premiers équipements à ultrasons. Cette évolutivité lève l'ancienne objection selon laquelle le dégazage par ultrasons était une technologie « à l'échelle du laboratoire ».
Coût total de possession
Lorsque l’on additionne le coût en capital, les coûts d’exploitation, la maintenance, la réduction des rebuts et le débit, le traitement par ultrasons atteint généralement un coût par tonne de métal traité inférieur à celui du dégazage rotatif dans les 12–24 mois d’exploitation. Les gains de vitesse et de qualité renforcent cet avantage.
L'approche moderne du contrôle de la porosité industrielle
La porosité à l'hydrogène n'a pas disparu car c'est un fait thermodynamique, pas une limitation de la technologie actuelle - mais la cavitation ultrasonique s'en rapproche plus que toute autre méthode concurrente. La combinaison d'une densité de bulles sans précédent, du courant acoustique et des jets d'élimination des oxydes aborde le contrôle de la porosité sous plusieurs angles simultanément : élimination rapide de l'hydrogène, scories minimales, structure de grain affinée et gains mesurables de propriétés mécaniques.
Pour les fonderies confrontées à des normes de qualité croissantes, des temps de cycle serrés et une pression sur les coûts, le dégazage par ultrasons représente l'état de l'art en matière de traitement des métaux à l'échelle industrielle. C'est la solution la plus propre (pas de gaz inerte, déchets minimaux), la plus rapide (3 minutes) et la plus efficace (gain d'efficacité de 20 %, réduction des inclusions par 6, +17 % de résistance) disponible aujourd'hui.
Essayez le dégazage ultrasonique et l'affinage des grains
Dégazage et affinage du grain par ultrasons est le spécialiste basé au Danemark du traitement ultrasonique des métaux à haute température, fonctionnant à des températures allant jusqu'à 1 800°C. Leurs générateurs NIMA propriétaires — développés en collaboration avec le partenaire d'intégration système Aktive Arc Ultrasonics — utilisent une architecture “sans ondes stationnaires” de 25 kHz pour garantir une cavitation uniforme sur des volumes de bain allant jusqu'à 400 kg, éliminant les zones mortes et offrant la réduction de porosité constante et mesurable détaillée tout au long de cet article. Associé à des sonotrodes en céramique durables (conçues pour durer 3–5× plus longtemps que les alternatives en graphite), le système d'Ultrasonic Degassing gère le dégazage, l'affinage du grain et le micro-alliage en un seul passage de traitement. Pour les fonderies prêtes à passer de l'injection d'argon conventionnelle à la technologie ultrasonique prête pour la production, ils proposent des webinaires techniques gratuits et une consultation directe pour évaluer votre alliage spécifique, votre volume de bain et vos objectifs de qualité.
Questions Fréquemment Posées
Qu'est-ce que la porosité due à l'hydrogène et pourquoi est-elle importante dans la coulée d'aluminium ?
La porosité à l'hydrogène désigne les vides remplis de gaz qui se forment lorsque l'hydrogène dissous précipite hors de la solution lors de la solidification de l'aluminium. Ces vides sont des sites d'initiation de fissures qui réduisent les propriétés mécaniques de 15–25 %, entraînant le rejet des pièces moulées aux contrôles qualité. Dans les applications HPDC automobiles (tours de choc, blocs moteurs), la porosité à l'hydrogène est la principale cause de défaillance des composants. La prévention est essentielle pour l'intégrité structurelle.
Comment le dégazage par ultrasons fonctionne-t-il par rapport à l'injection d'argon traditionnelle ?
Le dégazage rotatif traditionnel utilise une turbine pour disperser des bulles d'argon (cycle de 10–15 minutes, consommation de gaz importante). Le traitement par ultrasons utilise des ondes acoustiques à 25 kHz pour créer 1 billion de microbulles par mètre cube en seulement 3 minutes. Le Surface de bulles 1 000 fois plus grande permet une élimination de l'hydrogène 20 % plus rapide, tandis que le flux acoustique et les jets de cavitation éliminent également les inclusions d'oxydes, un avantage que le dégazage rotatif ne procure pas. Des études industrielles confirment une efficacité supérieure de 20 % en un tiers du temps.
Quelles sont les améliorations mesurables des propriétés mécaniques apportées par le traitement par ultrasons ?
Sur des pièces moulées en alliage Al-Si-Cu de 400 kg, les composants traités par ultrasons ont montré une limite d'élasticité supérieure de +17 % (210 MPa contre 180 MPa pour le rotatif), une résistance à la traction ultime supérieure de +5 % (303 MPa contre 288 MPa), et un allongement doublé (6 % contre 3 %). Ces gains proviennent d'un nombre réduit de sites de porosité et d'une microstructure affinée. Pour les fournisseurs automobiles travaillant selon des normes ISO strictes, cette constance améliore directement les taux de défauts et le débit de production.
Comment la formation de scories affecte-t-elle la re-contamination par l'hydrogène ?
Les scories, sous-produit du traitement du métal, agissent comme un accumulateur d'hydrogène par adsorption moléculaire, en particulier au-dessus de 600 °C. Le dégazage rotatif génère plus de 1 300 grammes de scories par cycle, créant un réservoir d'hydrogène qui peut recontaminer le bain métallique. Le traitement par ultrasons produit 81 % moins de scories (245 g contre 1 300 g), éliminant ce risque de re-contamination et maintenant des conditions de bain propres plus longtemps. C'est un avantage critique pour les pièces moulées à haute fiabilité où les niveaux d'hydrogène doivent rester faibles pendant la coulée et la solidification.
Qu'en est-il des avantages environnementaux et économiques du dégazage par ultrasons par rapport au dégazage rotatif ?
Les systèmes à ultrasons ne nécessitent pas de gaz inerte (éliminant l'approvisionnement et les déchets d'argon/azote), génèrent 81 % de moins de crasses (moins de responsabilité d'élimination) et atteignent des temps de cycle 65 % plus rapides (3 min contre 10 min), augmentant ainsi le débit de la fonderie. Les sonotrodes en céramique durent 3 à 5 fois plus longtemps que les rotors en graphite, réduisant les coûts de maintenance. Le coût total de possession favorise généralement le traitement par ultrasons dans les 12 à 24 mois d'exploitation. Pour les fonderies confrontées à des exigences de conformité environnementale, l'élimination de la consommation de gaz inerte est un avantage réglementaire et opérationnel important.