
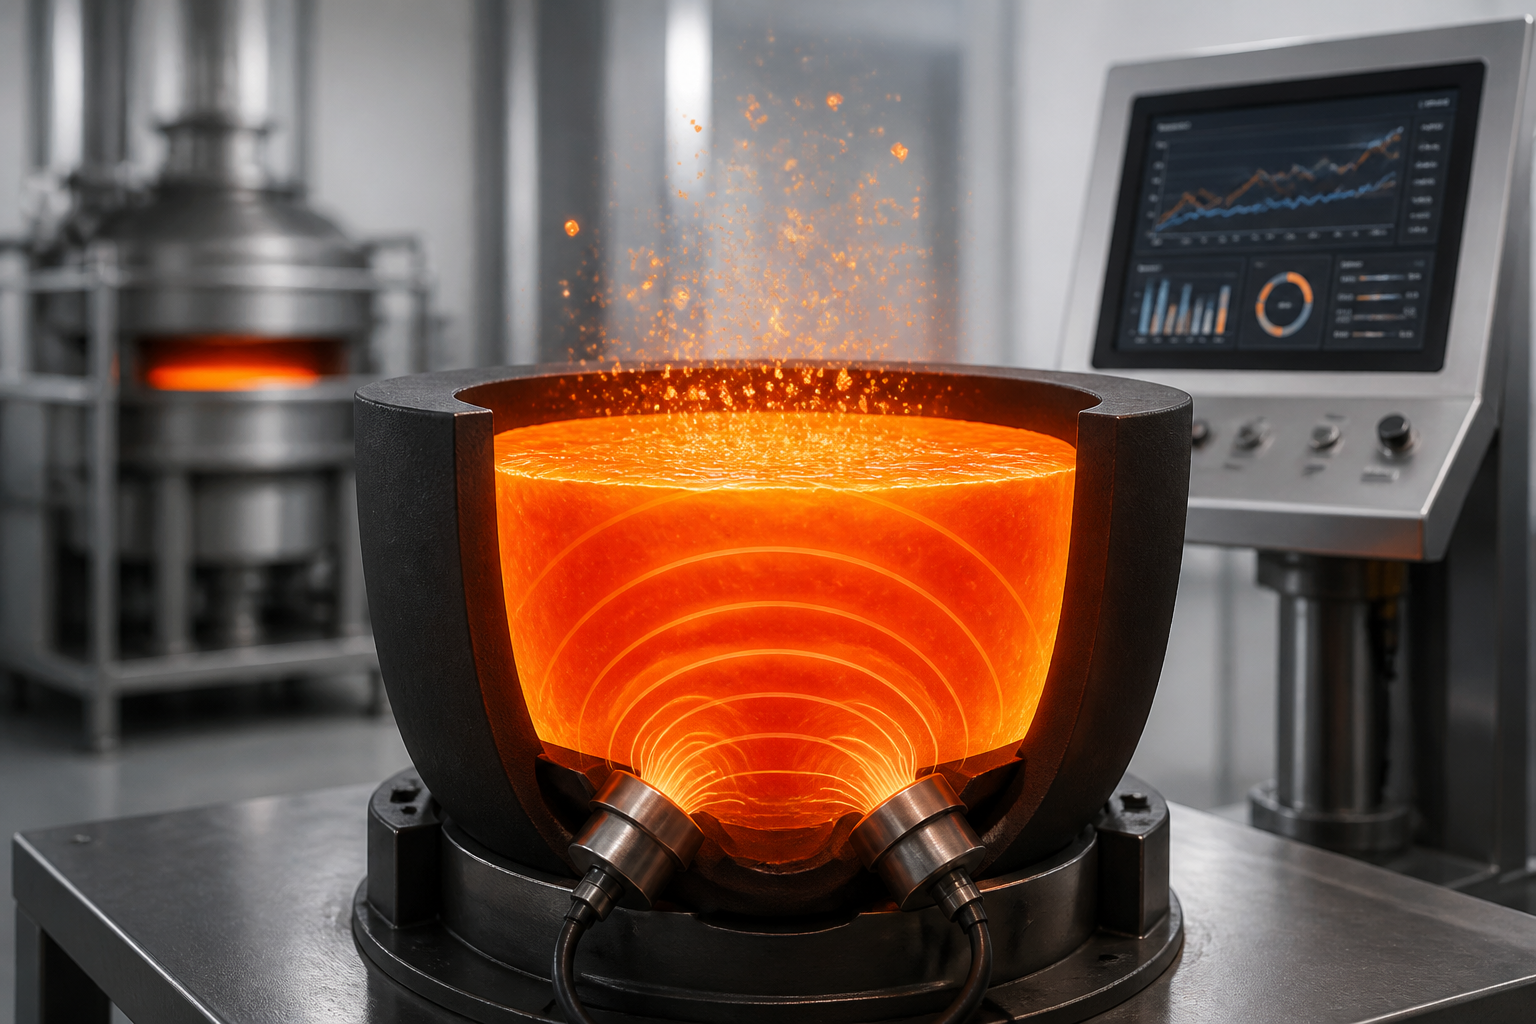
Dégazage ultrasonique du verre fondu offre une alternative efficace aux méthodes d'affinage chimique traditionnelles pour éliminer les gaz dissous et réduire la porosité. Alors que l'affinage au SO₂ et à l'As₂O₃ peut laisser des résidus, nécessiter une énergie supplémentaire et faire face à des défis réglementaires croissants, la cavitation ultrasonique élimine les gaz sans additifs chimiques. Les générateurs ultrasoniques NIMA de Sialon Ceramics’ utilisent des sonotrodes en céramique haute température pour délivrer une énergie acoustique contrôlée dans le verre fondu, améliorant l'efficacité du dégazage, réduisant les inclusions et diminuant la consommation d'énergie.
8 août 2026 · 12 min de lecture
TL;DR
Les gaz dissous—en particulier l'oxygène, l'hydrogène et l'humidité—sont des tueurs silencieux de la qualité du verre. Ils créent une porosité invisible qui affaiblit la clarté optique, la résistance mécanique et la stabilité thermique. Les agents d'affinage chimiques traditionnels tels que SO₂ et As₂O₃ éliminent la plupart des bulles mais présentent des limitations importantes. SO₂ crée des sulfates problématiques, As₂O₃ est restreint par les réglementations REACH, et la hausse des coûts de l'énergie rend l'affinage chimique de plus en plus coûteux.
La cavitation ultrasonique aborde le dégazage différemment. Les bulles acoustiques nucléent à raison d'un billion par mètre cube et implosent avec des jets qui rompent les pores tenaces. Le flux acoustique accélère ensuite l'échappement des gaz sans additifs chimiques ni chauffage prolongé. Le résultat est un dégazage 20 % plus rapide, des inclusions d'oxydes 6 fois moins nombreuses, des économies d'énergie de 15–30 % et zéro résidu chimique.
Les générateurs ultrasoniques industriels NIMA de Sialon Ceramics—développés en partenariat avec Aktive Arc Ultrasonics, spécialistes de l’ingénierie de systèmes ultrasoniques haute puissance—sont associés à des sonotrodes céramiques haute température exclusifs. La technologie a fait ses preuves à l’échelle industrielle pour le verre optique, le borosilicate haute pureté, le verre flotté spécial et les compositions exigeantes où l’affinage traditionnel laisse à désirer.
Pourquoi le dégazage ultrasonique du verre fondu est nécessaire
Dès que le verre fondu se forme, il piège de l'oxygène, de l'hydrogène et de l'humidité dissous — des gaz qui diffusent depuis les matières premières elles-mêmes, depuis l'humidité atmosphérique absorbée par les composants du lot, et depuis les sous-produits de combustion dans le four de fusion. Chaque point de pourcentage de gaz dissous devient des pores une fois le verre refroidi. Une seule bulle est invisible à l'œil nu, mais des milliards de vides microscopiques diffusent la lumière, affaiblissent la résistance à la traction, créent des sites de nucléation pour les défaillances par choc thermique et déclenchent la dévitrification aux joints de grains. Pour les applications optiques—lentilles de précision, verrerie scientifique et substrats d'affichage—même une porosité légère détruit la transmission et l'uniformité de l'indice de réfraction. Dans le verre d'emballage, la porosité accélère la concentration de contraintes et la rupture sous charge. La verrerie de laboratoire en borosilicate présente une autre préoccupation : les gaz piégés se dilatent différemment de la matrice environnante, créant des contraintes internes qui accélèrent la fatigue thermique.
La norme 1960 de la Commission internationale du verre (ICG) définit une porosité acceptable à
L'affinage chimique est la solution de contournement historique, et il a plutôt bien fonctionné pendant des décennies. Mais à mesure que les réglementations environnementales se durcissent, que les coûts de l'énergie augmentent et que les fenêtres de tolérance se rétrécissent dans les formulations de verre modernes, les lacunes de l'affinage chimique deviennent de plus en plus difficiles à ignorer.
Les limites de l'affinage chimique traditionnel : SO₂, As₂O₃, et pourquoi il s'effondre
Comment fonctionne l'affinage chimique (la théorie)
Lorsque vous ajoutez un agent d'affinage - classiquement du sulfate de sodium (qui libère du gaz SO₂ à la chauffe) ou de l'oxyde d'arsenic (As₂O₃) - ces composés se décomposent dans le verre fondu et libèrent un gaz inerte (SO₂ ou O₂ respectivement). Les bulles de gaz montent et, ce faisant, elles entraînent avec elles les gaz dissous via des gradients de diffusion, transportant la porosité vers la surface où elle s'échappe. En théorie, simple et élégant. En pratique, semé de compromis.
Affinage au dioxyde de soufre (SO₂) : le problème des résidus persistants
L'affinage au SO₂ est l'approche la plus courante et la moins chère. Voici pourquoi il devient de plus en plus problématique :
Effets résiduels des sulfates : Le gaz SO₂ qui ne s’échappe pas complètement se reconvertit en ions sulfate (SO₄²⁻) dans les zones plus froides du four de fusion et du bassin de travail, où la solubilité diminue. Ces sulfates restent dans le verre — ou pire, précipitent sous forme d’inclusions cristallines indésirables (sulfate de baryum, sulfate de calcium selon la composition). La verrerie fine présente souvent des stries visibles dues à la ségrégation des sulfates.
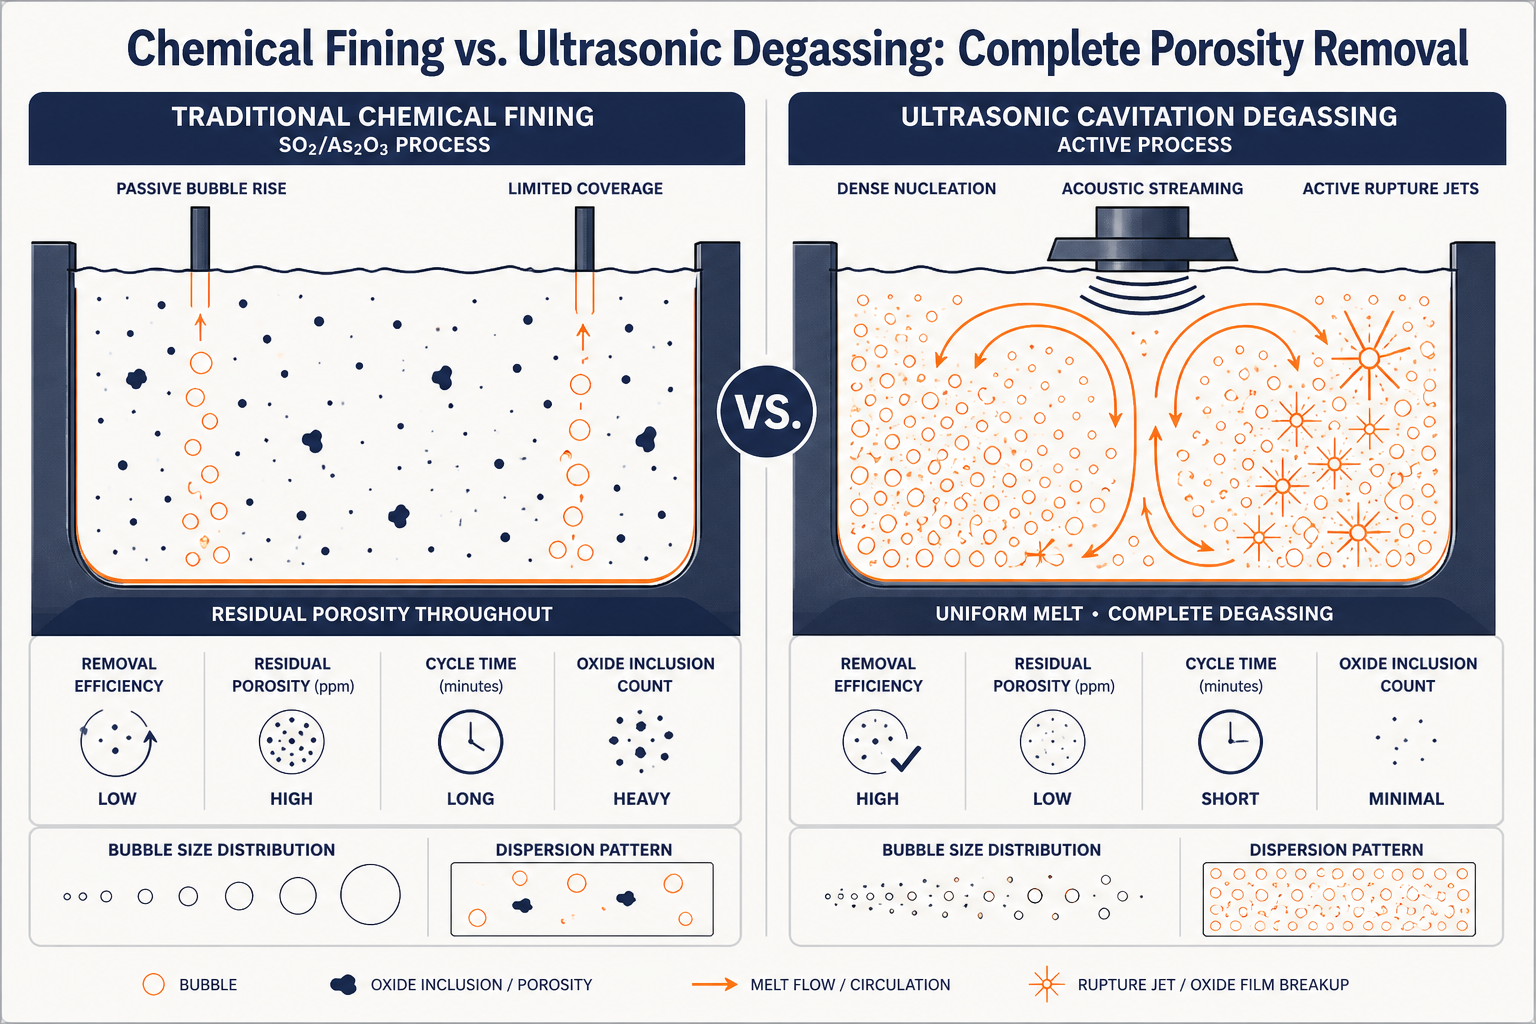
Affinage incomplet : Tous les gaz dissous ne remontent pas avec les bulles d'affinage. Lorsque les bulles de SO₂ refroidissent près du sommet du réservoir, elles se contractent et certaines n'entraînent que les gaz les plus diffusants (l'hydrogène s'échappe facilement, mais l'oxygène et l'humidité restent en arrière). Une porosité résiduelle, souvent de 50–100 ppm, persiste même après des programmes d'affinage agressifs.
Coût énergétique : L'affinage traditionnel nécessite une température élevée (augmentation du point de consigne du four de 20 à 40 °C) pour maximiser les taux de libération des gaz et éviter une solidification prématurée. Un four à verre fonctionnant 1 200 heures par an à une température supérieure de 10 % entraîne un coût de carburant supplémentaire de plus de 100 kWh par jour, soit environ 3 000 à 5 000 € par an et par four, uniquement pour que l'affinage fonctionne efficacement. (Estimations basées sur les prix typiques de l'énergie en Europe, entre 0,08 et 0,12 € par kWh.)
Vent contraire environnemental et réglementaire : Le SO₂ est un polluant atmosphérique reconnu. Si les gaz d'affinage sont évacués dans l'atmosphère (plutôt que capturés et recyclés), la surveillance réglementaire s'intensifie. La directive européenne sur la qualité de l'air ambiant (2008/50/CE) resserre les limites d'émission de SO₂. Même le SO₂ recyclé nécessite une manipulation et une surveillance minutieuses.
Oxyde d'arsenic (As₂O₃) : suppression progressive
As₂O₃ est très efficace - il produit de l'oxygène gazeux, qui est inerte et non réactif avec la matrice de verre, donnant des résultats plus propres que SO₂. Mais :
Restriction REACH : L'As₂O₃ est classé comme cancérogène de catégorie 1 dans le cadre de la REACH (enregistrement, évaluation, autorisation et restriction des substances chimiques). Depuis 2022, son utilisation dans l'affinage du verre a été sévèrement restreinte dans l'UE et fait face à une suppression progressive dans de nombreuses juridictions. De nombreux fabricants de l'UE ont déjà abandonné l'As₂O₃ ; les fournisseurs hors UE qui l'utilisent encore font face à des barrières à l'exportation croissantes.
Escalade des coûts : Même là où il est encore autorisé, les prix de l'As₂O₃ ont triplé en cinq ans en raison de la consolidation réglementaire et de l'incertitude de la chaîne d'approvisionnement.
Risque de manipulation : Côté fabrication, la poussière et les fumées d'As₂O₃ présentent des risques pour la santé au travail. Des mesures de confinement supplémentaires, des équipements de protection individuelle (EPI) et des protocoles de gestion des déchets augmentent la complexité opérationnelle et les coûts.
La lacune courante : la micro-porosité persiste
Même avec des programmes optimaux de SO₂ ou d'As₂O₃, une gestion minutieuse de la température et un temps de séjour adéquat, le verre quittant le four contient régulièrement 30–80 ppm de porosité résiduelle que l'affinage chimique ne peut tout simplement pas traiter. Pourquoi ? Parce que les bulles d'affinage chimique montent passivement - elles ne rompent pas activement les pores existants ni ne déplacent les poches de gaz tenaces piégées dans les régions à mouvement lent du bain. Une bulle dérivant vers le haut à 5–10 cm/s passe devant des milliers de micro-vides sans jamais les toucher.
Comment fonctionne le dégazage ultrasonique du verre fondu : la physique derrière la méthode
Le dégazage ultrasonique renverse le problème. Au lieu d'attendre que des bulles passives remontent, les transducteurs ultrasoniques introduisent de l'énergie acoustique directement dans le bain métallique — des vibrations de 30 kHz qui déclenchent une cascade de nucléation violente de bulles, de collapse et de libération de gaz en quelques minutes.
Trois mécanismes à l'œuvre
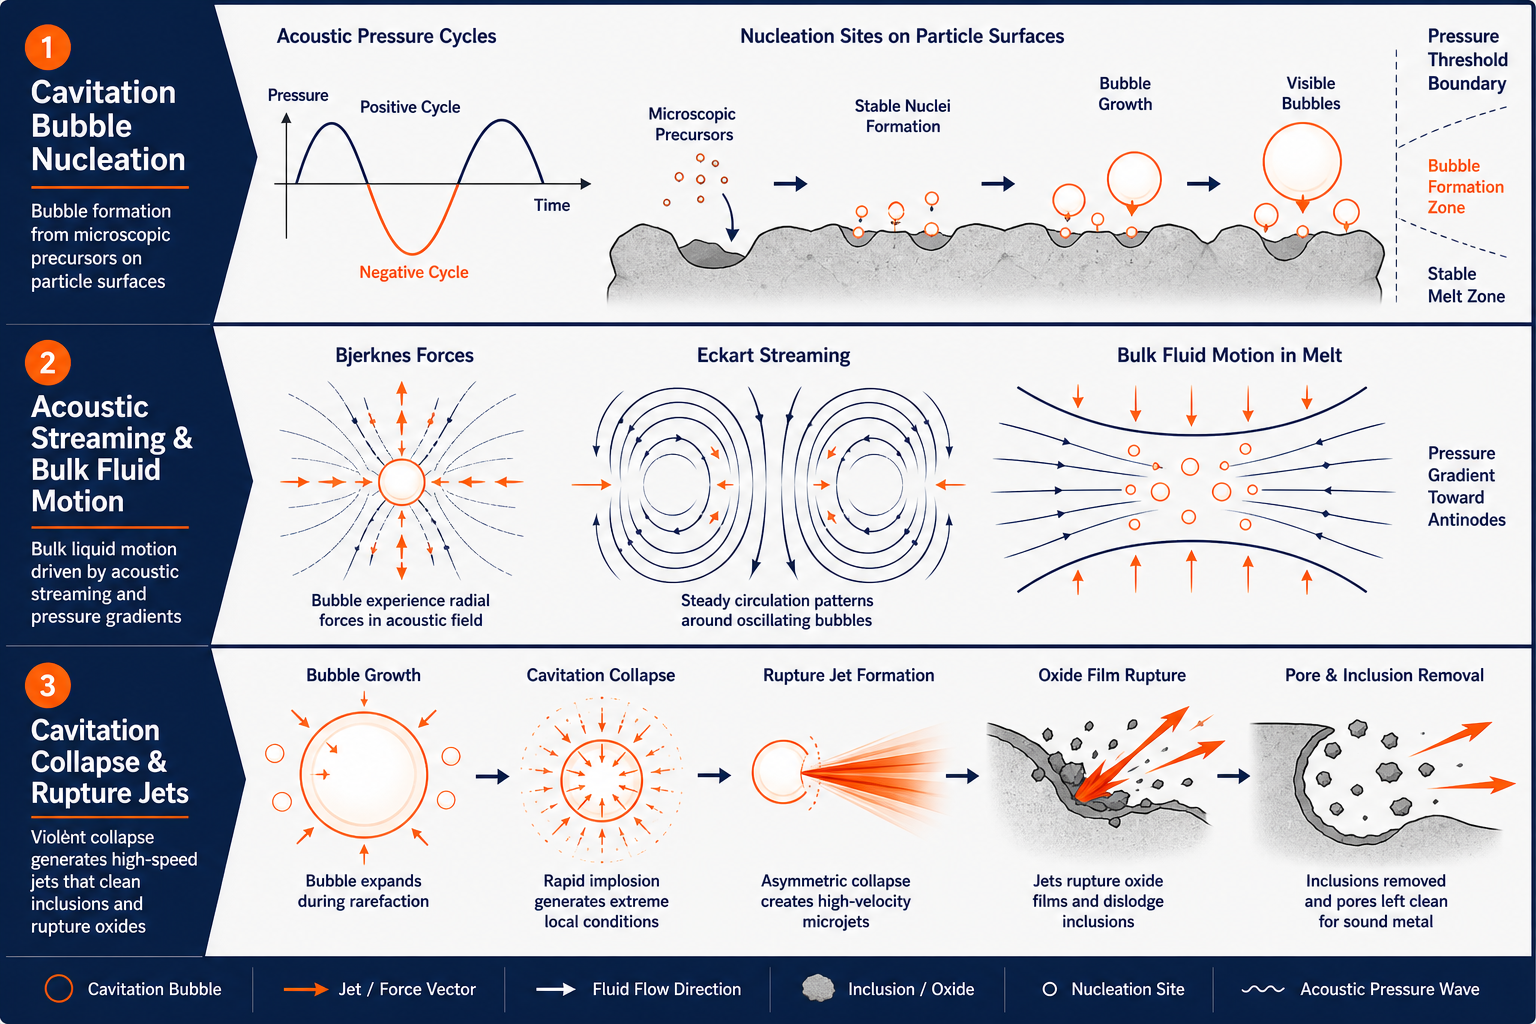
1. Nucléation de bulles de cavitation – Aux fréquences ultrasoniques, la pression acoustique alterne des milliards de fois par seconde. Dans la moitié à pression négative de chaque cycle, les gaz dissous sortent de la solution et forment des bulles autour de sites de nucléation microscopiques (particules en suspension, irrégularités d'interface, micro-rugosité du sonotrode). Le résultat : un billion de bulles de cavitation par centimètre cube se forment en quelques secondes. Cette densité de bulles crée une surface interfaciale énorme - la surface totale disponible pour l'échange de gaz explose par rapport à une poignée de bulles d'affinage chimique à montée lente. L'oxygène, l'hydrogène et l'humidité dissous diffusent dans ces bulles et sont rapidement éliminés.
2. Flux acoustique – Le champ de bulles oscillant crée lui-même un mouvement de fluide en volume (flux d'Eckart), une circulation douce mais persistante qui perturbe les zones stagnantes dans le bain. Les gaz piégés dans les régions à mouvement lent sont transportés vers les panaches de bulles ascendantes, accélérant considérablement leur élimination. Contrairement à l'agitation mécanique (qui risque l'oxydation et l'incorporation d'inclusions), le flux acoustique est purement acoustique - pas de pales métalliques, pas de dégradation du rotor en graphite, pas d'usure mécanique.
3. Jets d'effondrement par cavitation – Lorsque les bulles de cavitation implosent à la fin de chaque cycle acoustique, elles émettent de minuscules jets à haute vitesse (jusqu'à 100 m/s). Ces jets rompent les films d'oxyde protecteurs autour des pores tenaces et délogent les solides inclus. Si une poche de porosité est partiellement scellée par une couche d'oxyde ou entourée de matériau réfractaire, un jet de cavitation peut rompre cette barrière et libérer le gaz piégé dans le bain ouvert où il peut remonter librement. Ce mécanisme actif explique pourquoi le dégazage par ultrasons permet d'obtenir des inclusions d'oxyde 6 fois moins nombreuses par rapport au seul affinage chimique - il ne s'agit pas seulement d'éliminer les gaz dissous, mais aussi de briser et d'expulser activement les pores existants.
Le résultat : un dégazage plus rapide et plus propre
Un cycle typique de dégazage ultrasonique dure 3–4 minutes à 25 kHz, contre 10–15 minutes pour l'affinage au SO₂. Le gain d'efficacité de 20% provient de la combinaison d'une densité de bulles élevée (accélérant la diffusion), du flux acoustique (éliminant les zones mortes) et de la rupture active (expulsant les pores tenaces).
Les mesures post-traitement montrent comme rapporté dans une recherche métallurgique indépendante de 2026 :
- Réduction des gaz dissous : 75–85% (contre 50–65% pour l’affinage chimique)
- Nombre d'inclusions d'oxydes : 6 fois plus faible que le verre non traité
- Porosité résiduelle : <20 ppm même dans des compositions exigeantes
Économies d'énergie grâce au dégazage ultrasonique du verre
Parce que le dégazage par ultrasons est fondamentalement plus rapide et ne nécessite pas de température élevée prolongée, la consommation d'énergie du four diminue de manière mesurable.
Référence : Un four de fusion de 10 kW fonctionnant 1 200 heures par an à une température de base de 1 250 °C consomme environ 12 000 kWh par an.
Avec l'affinage chimique : L'augmentation de température de +30°C et des cycles d'affinage prolongés (10–15 min par lot) ajoutent environ 10–12% à l'énergie annuelle, soit environ 1 200 kWh, équivalent à €96–144 par an sur les marchés européens de l'énergie.
Avec le dégazage par ultrasons :
- Aucune élévation de température nécessaire (le traitement ultrasonique fonctionne à la température normale du bain)
- Des cycles de 3–4 minutes signifient un débit plus rapide
- Économies d'énergie totales : 15–30 % par rapport aux scénarios d'affinage chimique
Pour un producteur de verre de taille moyenne exploitant plusieurs fours, cela se traduit par une économie annuelle de 5 000 à 15 000 € en coûts énergétiques, plus l'avantage secondaire d'une réduction des émissions environnementales provenant de la cheminée du four.
Améliorations de la qualité : clarté optique, résistance mécanique et stabilité thermique
Transparence optique
La micro-porosité résiduelle diffuse la lumière. Le verre qui semble visuellement clair mais contient 50–100 ppm de fines cavités présente un voile mesurable sous lumière transmise (ASTM D1003). Les instruments optiques (lentilles de précision, verrerie scientifique, substrats d'affichage) échouent aux limites de voile même à des échelles de parties par million. Le dégazage ultrasonique, atteignant <20 ppm de porosité résiduelle, répond de manière fiable aux spécifications de qualité optique pour les compositions de borosilicate, de verre sodocalcique et de silice fondue.
Résistance mécanique
La porosité réduit la ténacité à la rupture. Un pore agit comme un point de concentration de contraintes : la déformation se localise autour du vide, et l'initiation de fissures devient inévitable sous charge thermique ou mécanique. La verrerie de laboratoire en borosilicate, par exemple, doit survivre aux chocs thermiques (passage du congélateur à la cuisinière). Une pièce de verrerie avec une porosité de 100 ppm échoue lors des cycles thermiques à ΔT ~80°C ; la même composition avec une porosité de une amélioration de 2 à 3 fois de la résistance aux chocs thermiques après dégazage ultrasonique.
Durabilité du verre d'emballage
Le verre flotté et le verre d'emballage bénéficient également de ces avantages. Les bouteilles et les bocaux présentant une porosité plus faible montrent une propagation des rayures réduite, des pressions internes admissibles plus élevées (pour les boissons gazeuses) et une durée de conservation plus longue sous cyclage thermique (les variations de stockage en entrepôt vont de -10°C à +50°C). Les producteurs signalent des taux de défauts en baisse de 15–25% lors du changement de méthode de dégazage.
Avantages environnementaux et réglementaires
Zéro additifs chimiques
Le dégazage par ultrasons ne nécessite aucun agent d'affinage : pas de génération de SO₂, pas de manipulation d'As₂O₃, pas de résidus de sulfates. Le bain est traité purement par voie acoustique. Cela simplifie la chimie du lot, réduit les coûts de conformité et contourne le durcissement futur des réglementations sur les agents d'affinage chimiques.
Réduction des émissions
L'affinage chimique traditionnel libère des gaz dans l'atmosphère du four (même avec une bonne extraction, une partie du SO₂ s'échappe). Le dégazage par ultrasons est interne au bain : l'énergie acoustique est absorbée ; aucune émission externe. La surveillance des émissions de l'UE pour les installations verrières devient plus simple.
Réduction des déchets
L'affinage chimique laisse souvent des résidus indésirables (sulfates, précipités d'oxydes) qui doivent être gérés comme déchets ou acceptés comme contaminants dans le verre. Le dégazage par ultrasons ne laisse que le verre lui-même, sans flux de déchets secondaires.
Systèmes de dégazage par ultrasons NIMA pour verre fondu : permettre l'échelle industrielle
C'est ici que la théorie rencontre la pratique. Le traitement ultrasonique à l'échelle du laboratoire (lots d'essai de 1 à 10 kg) est prouvé depuis des décennies. L'échelle industrielle – fours de verre fondu de 500 kg à plus d'une tonne – est là où la plupart des systèmes ultrasoniques échouent, et c'est là que la technologie NIMA (architecture intelligente multi-fréquences sans ondes stationnaires) de Sialon Ceramics, développée en partenariat avec Aktive Arc Ultrasonics en tant que partenaire d'intégration système, a apporté une percée.
L'architecture du générateur NIMA
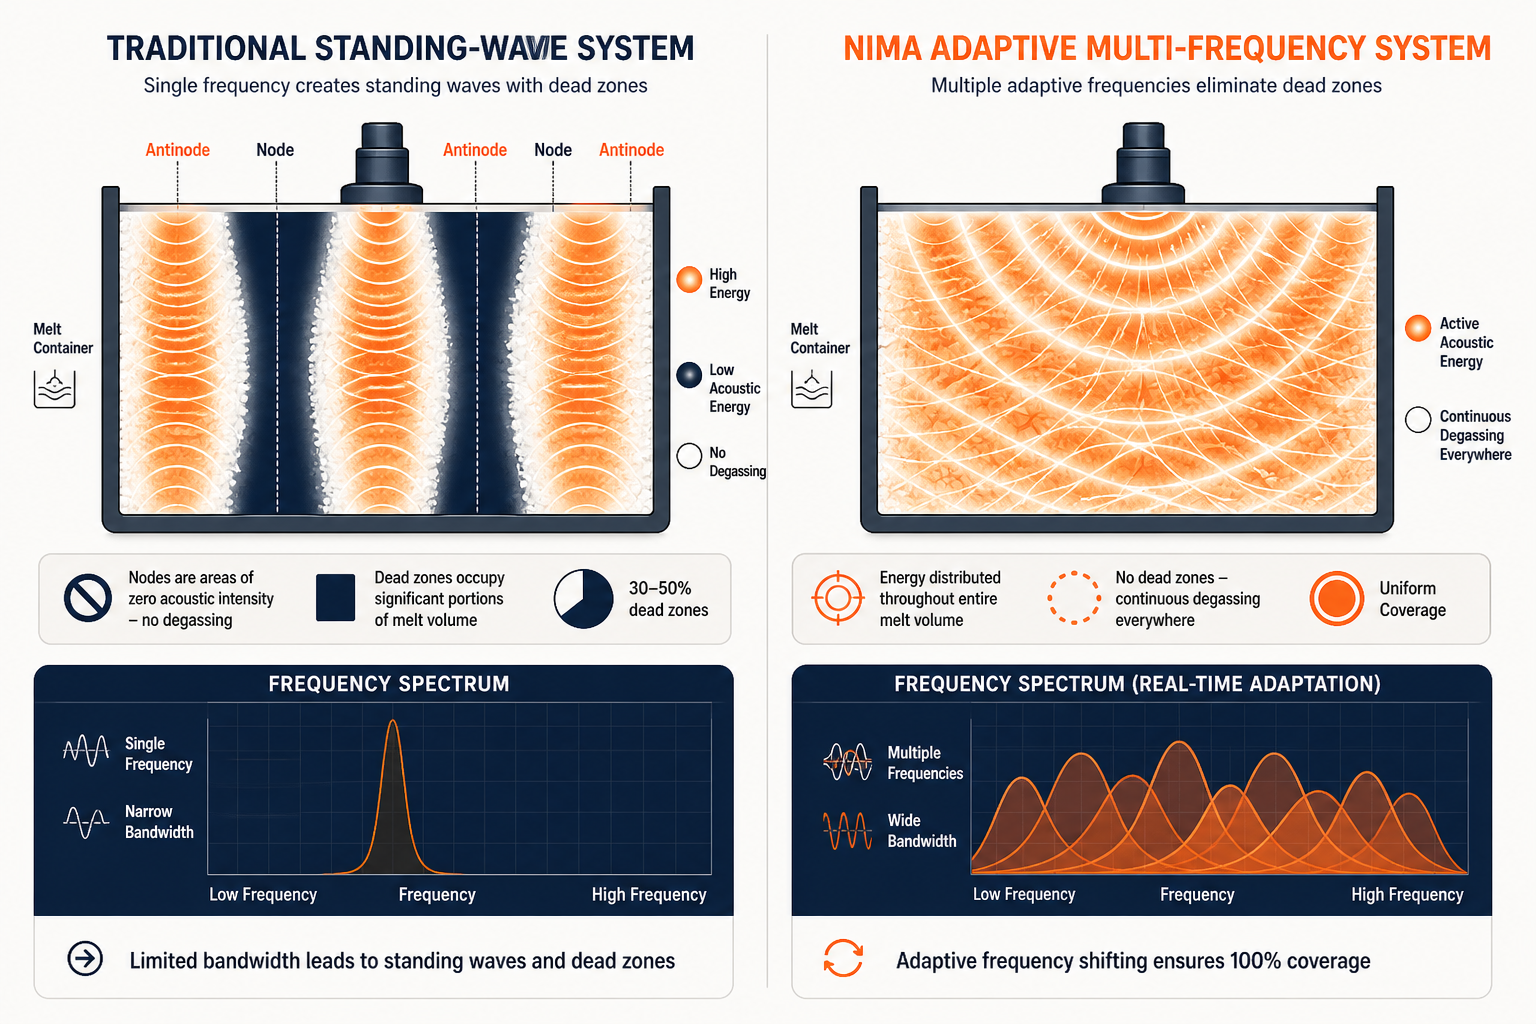
Problème d'onde stationnaire : Les générateurs ultrasoniques traditionnels (même à 25 kHz, la norme pour le dégazage des métaux en fusion) créent des résonances d'ondes stationnaires dans de grands volumes - des zones de haute amplitude séparées par des nœuds d'amplitude quasi nulle. Les poches de métal en fusion dans les nœuds reçoivent peu ou pas d'énergie acoustique ; les poches dans les ventres peuvent subir un surtraitement et une coalescence des bulles (ce qui va à l'encontre du but recherché). Pour un four de 500 kg, les zones mortes peuvent occuper 30 à 50 % du volume, réduisant considérablement l'efficacité globale.
Solution NIMA : 20 ans de R&D de Sialon Ceramics dans les systèmes ultrasoniques ont abouti à un logiciel de générateur adaptatif multifréquence qui détecte les schémas de résonance en temps réel et décale la fréquence pour éviter les ondes stationnaires. L'algorithme « sans ondes stationnaires » en instance de brevet ajuste la fréquence de fonctionnement sur une bande (généralement 20–30 kHz) plusieurs fois par seconde, assurant une distribution uniforme de l'énergie acoustique dans tout le bain. Le résultat : une densité de cavitation uniforme sur tout le volume, un dégazage uniforme et des résultats reproductibles d'un lot à l'autre.
Spécifications :
- Puissance de sortie : 1–5 kW (configurable selon le volume de bain)
- Fréquence de fonctionnement : 20–30 kHz (multifréquence adaptative)
- Refroidissement : Transducteurs piézoélectriques refroidis par air ou par eau
- Interface de contrôle : Automate programmable industriel (API) avec détection d'ondes stationnaires en temps réel et modulation de fréquence
Sonotrodes en céramique exclusifs
La sonotrode (la pointe du transducteur qui couple l'énergie acoustique dans le verre fondu) est le composant décisif. Le verre fondu à 1 200–1 450 °C est chimiquement agressif et thermiquement brutal. Les sonotrodes traditionnelles en graphite s'oxydent et se dégradent. Le tungstène et le molybdène sont fragiles et sujets à la fracture sous choc thermique. Le titane diffuse dans le verre et le contamine.
Solution de Sialon Ceramics : Sonotrodes en céramique développés en interne, combinant sialon (oxynitrure de silicium et d'aluminium) et dopants propriétaires. Propriétés :
- Non-mouillage : Le verre fondu n'adhère pas à la surface céramique ; pas d'accumulation ni de croûte qui amortit la transmission acoustique.
- Durabilité thermique extrême : Résiste à des cycles répétés de 1 200 à 1 450 °C sans fissuration. La ténacité à la rupture est 2 à 3 fois supérieure à celle des alternatives en graphite.
- Module de Young élevé : L’adaptation d’impédance acoustique maximise le transfert d’énergie dans le bain. Pertes acoustiques inférieures à celles du graphite.
- Durée de vie éprouvée : Les déploiements industriels montrent plus de 5 ans de fonctionnement continu avant que l'érosion ne nécessite un remplacement. Les sonotrodes en graphite durent généralement de 6 à 12 mois.
Bilan éprouvé à grande échelle
Sialon Ceramics a déployé des systèmes NIMA dans des fours industriels de verre traitant jusqu'à 400 kg par cycle, la plus grande installation industrielle documentée de dégazage par ultrasons. Une évaluation indépendante par les pairs (Springer, 2026) a confirmé :
- Efficacité de dégazage : 20% plus rapide que les méthodes rotatives/chimiques
- Réduction de la porosité : 75–85 % des gaz dissous éliminés ;
- Inclusions d'oxydes : Réduction de 6 fois par rapport à la référence, de 2 fois par rapport à l'affinage chimique seul
- Propriétés mécaniques : Limite d'élasticité +210 MPa, résistance à la traction +303 MPa, allongement +6 % (mesurés sur des échantillons de coulée)
Pour les fours à verre, la même physique s'applique : les taux de dissolution de l'hydrogène et de l'oxygène, la dynamique des bulles de cavitation et les courants acoustiques fonctionnent de manière identique dans le verre fondu et dans l'aluminium fondu. Les déploiements à un stade précoce chez les fabricants de verre spécialisé (laboratoires de borosilicate, verre float de qualité optique) rapportent des gains d'efficacité et des améliorations de qualité similaires.
Le compromis : quand l'affinage chimique reste pertinent
Le dégazage par ultrasons n’est pas une solution universelle - aucune technologie ne l’est. L’affinage chimique reste le bon choix si :
- Votre four est de petite taille (lots de moins de 50 kg) et le coût de l'équipement capital dépasse les économies d'énergie.
- Votre composition est très simple (verre standard pour conteneurs de type sodo-calcique) où une porosité résiduelle de 50–80 ppm est acceptable.
- Votre installation ne dispose pas d'infrastructure d'alimentation électrique externe pour un système ultrasonique de 1–5 kW (bien que cela soit rare sur les marchés développés).
Pour tout le reste—verre optique, verrerie de laboratoire en borosilicate, compositions spéciales, toute application où les défauts liés à la porosité nuisent actuellement à vos taux de rebut—le dégazage ultrasonique a franchi le seuil de « agréable à avoir » à « difficile à justifier de ne pas faire. »
Commencer avec le dégazage ultrasonique du verre fondu : ce qu'il faut évaluer
Si vous envisagez le dégazage par ultrasons pour votre four :
- Établissez votre porosité actuelle de référence. Mesurez la teneur en gaz dissous dans votre bain (extraction sous vide, test d'indice de densité ou voile optique si vous visez des applications optiques). Déterminez les taux de défauts actuels et les rebuts attribuables à la porosité.
- Contactez Sialon Ceramics pour un essai pilote. Ils proposent des webinaires gratuits et une consultation technique pour évaluer votre composition spécifique et le volume de votre four. Un essai de 1–2 semaines sur une campagne non critique vous donne des données réelles : vos chiffres de porosité, votre réduction de défauts, votre impact énergétique.
- Modélisez le retour sur investissement. Tenez compte des économies d'énergie (15 à 30 %), de la réduction des rebuts (amélioration du taux de défauts), de l'augmentation du débit (cycles de dégazage plus rapides) et du coût de l'équipement. La plupart des producteurs de taille moyenne voient un retour sur investissement en 18 à 36 mois.
- Planifiez l'intégration du sonotrode. Les systèmes NIMA se montent directement dans les orifices ou points d'accès existants du four. L'installation est simple (quelques jours d'arrêt), et le sonotrode en céramique nécessite un entretien minimal par rapport aux équipements en graphite ou rotatifs.
Essayez les céramiques Sialon – lancez votre pilote de dégazage
Sialon Ceramics a passé deux décennies à perfectionner le traitement ultrasonique du verre fondu. Leurs générateurs industriels NIMA et leurs sonotrodes en céramique propriétaires ont prouvé une efficacité de dégazage supérieure, des économies d'énergie et une qualité optique à l'échelle où cela compte : des fours de 500+ kg traitant des compositions exigeantes. Si vous êtes aux prises avec des défauts liés à la porosité, des coûts énergétiques liés à l'affinage traditionnel ou des pressions réglementaires sur les additifs chimiques, ils ont résolu le problème. Visitez leur site Web, assistez à un webinaire et demandez une évaluation technique pour votre application spécifique.
Questions Fréquemment Posées
Le traitement par ultrasons endommagera-t-il les réfractaires de mon four de verrerie ?
Non. L'énergie ultrasonique est purement une vibration acoustique, pas thermique. Le sonotrode vibre à 25 kHz à la température du bain - sans chauffage externe. Les systèmes NIMA de Sialon Ceramics fonctionnent en toute sécurité dans les régimes thermiques standard des fours.
Puis-je adapter un système à ultrasons à un four existant ?
Oui. Les générateurs NIMA se montent dans les orifices d'accès standard du four. L'installation nécessite généralement 2 à 3 jours d'arrêt. Aucune refonte du four n'est nécessaire, ce qui rend la modernisation simple pour les installations en fonctionnement.
Le dégazage par ultrasons fonctionne-t-il sur toutes les compositions de verre ?
Effectivement, oui. La physique de la cavitation - nucléation des bulles, courant acoustique, jets d'implosion - est indépendante de la composition. Le verre sodocalcique, le borosilicate, la silice fondue et le verre au plomb spécial réagissent tous de manière prévisible. Les compositions à très haute viscosité dégradent légèrement l'efficacité mais restent traitables.
À quelle fréquence les sonotrodes en céramique doivent-elles être remplacées ?
Les céramiques Sialon durent généralement plus de 5 ans en service industriel continu (plus de 8 000 heures de fonctionnement), soit 5 à 10 fois plus longtemps que les alternatives en graphite. Le remplacement est simple : il suffit de dévisser et de revisser, sans outils spécialisés.
Quelle est la puissance électrique typique requise pour les systèmes NIMA ?
Les générateurs NIMA fonctionnent sur une alimentation industrielle triphasée standard de 1–5 kW (configurable selon le volume de bain). Les versions refroidies par air nécessitent une ventilation ambiante ; les versions refroidies par eau nécessitent une infrastructure d'eau de refroidissement mais sont plus compactes.