


9 août 2026 · 11 min de lecture
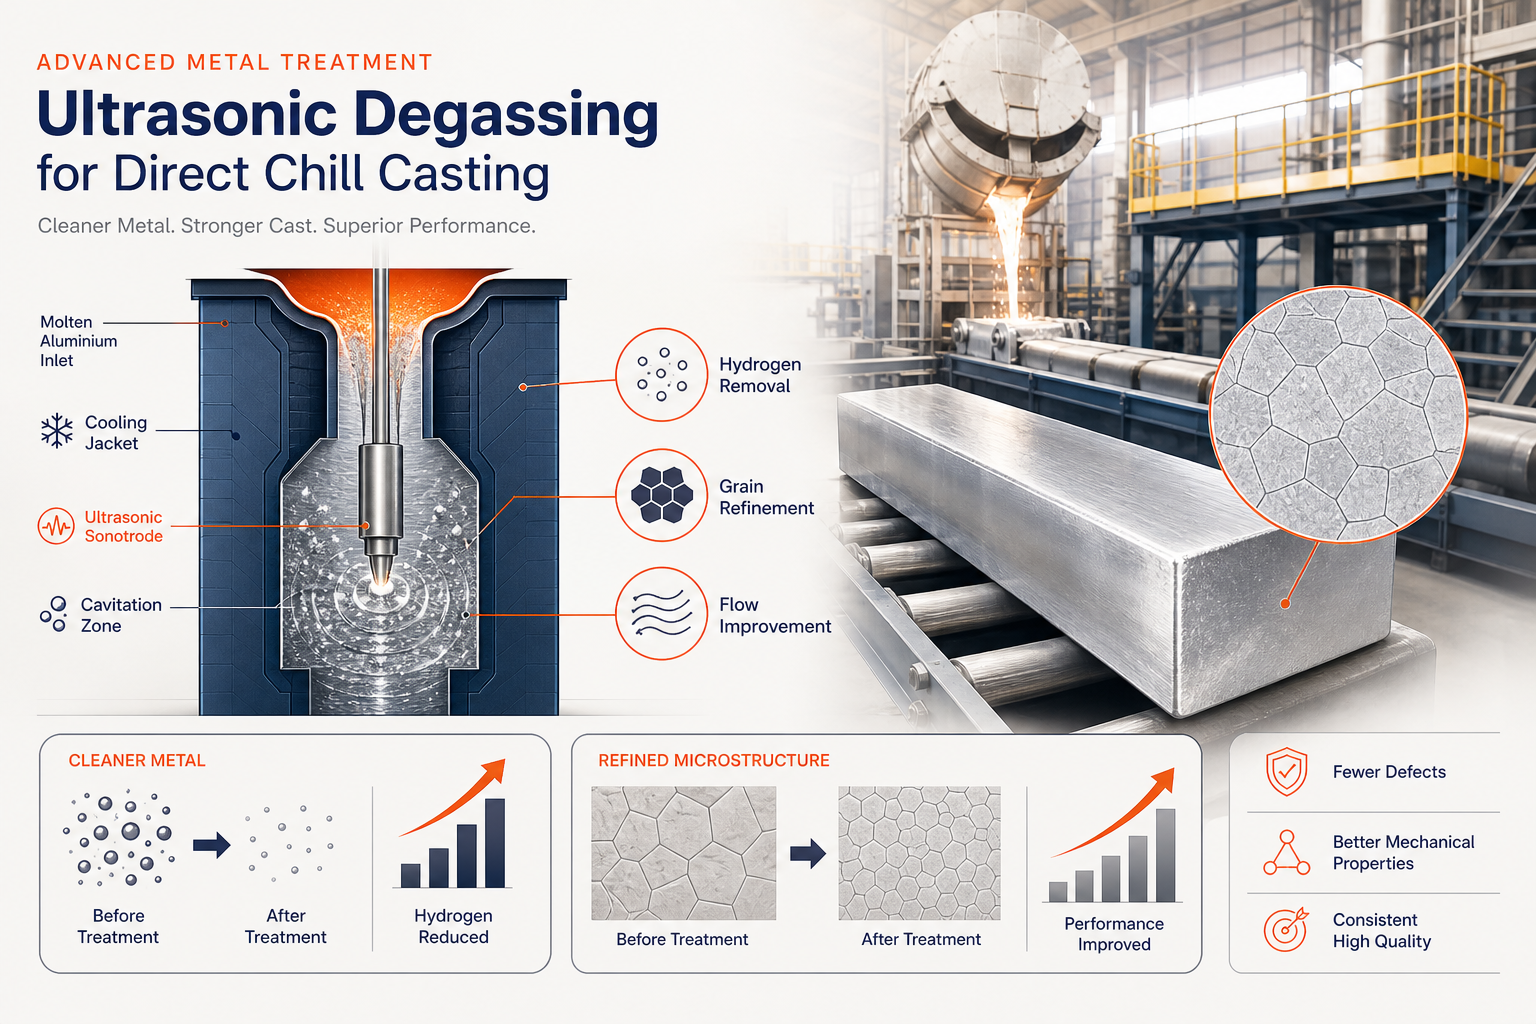
La porosité à l'hydrogène, la ségrégation centrale et la variabilité de la microstructure affectent la coulée semi-continue (DC). Des essais publiés de coulée DC à l'échelle pilote montrent que le traitement par ultrasons élimine ces trois problèmes simultanément — offrant une réduction de 50 % de la taille des grains au centre de la billette et la suppression des grains plumeux dans les billettes de production.

TL;DR
La porosité due à l'hydrogène, la ségrégation centrale et la variabilité de la microstructure ont longtemps affecté la coulée en lingotière refroidie (DC). Ensemble, elles limitent la taille des lingots, la constance mécanique et le rendement du produit. Les méthodes de dégazage en ligne traditionnelles (agitateurs rotatifs, injection de gaz) ne peuvent pas traiter les trois à la fois — pas sans compromettre la vitesse de coulée ou la qualité du lingot.
Le traitement ultrasonique appliqué directement dans la cuve de coulée DC élimine ces contraintes. La formation de bulles induite par cavitation élimine l'hydrogène dissous en 3 minutes, contre plus de 10 minutes pour les méthodes rotatives. Dans le même temps, le flux acoustique affine la structure du grain et élimine la ségrégation centrale. Des essais publiés de coulée DC à l'échelle pilote confirment ces résultats sur des billettes de production : réduction de 50 % de la taille des grains au centre de la billette, suppression des grains plumeux et composition uniforme sur les sections transversales des lingots.
Le générateur ultrasonique NIMA fournit une technologie adaptative multi-fréquences, développée en partenariat avec Aktive Arc Ultrasonics, spécialistes de l'ingénierie des systèmes ultrasoniques de haute puissance. Associé à des sonotrodes en céramique Sialon à haute température, il rend le traitement ultrasonique possible à l'échelle industrielle — lingots de 400+ kg — sans gaz porteur ni contrainte de maintenance des équipements rotatifs.
Comprendre la coulée en lingotière à refroidissement direct : le processus et ses défis
La coulée semi-continue est la méthode de coulée semi-continue de base pour les métaux non ferreux – aluminium, cuivre, magnésium. Un contrôle précis de la solidification détermine directement la microstructure et les propriétés mécaniques du lingot. Voici comment cela fonctionne :
Le métal en fusion est versé dans une lingotière refroidie à l'eau avec un fond ouvert. Au fur et à mesure que le lingot se forme, la coquille externe se solidifie tandis que le centre reste liquide, créant un front de solidification étroit. Lorsque le lingot sort de la lingotière, de l'eau est pulvérisée directement sur la surface du lingot, complétant la solidification de l'extérieur vers l'intérieur.
Cette solidification contrôlée est un avantage majeur — elle limite la macro-ségrégation par rapport à la coulée en fosse ouverte. Mais le calendrier serré et la géométrie contrainte créent trois problèmes métallurgiques interdépendants qui affligent les opérations modernes de coulée continue (DC) :
1. Porosité à l'hydrogène : le problème du gaz dissous
L'hydrogène est le principal gaz dissous dans l'aluminium liquide. Il y pénètre par réaction chimique entre le métal en fusion et la vapeur d'eau atmosphérique, produisant de l'alumine et du gaz H₂. L'asymétrie critique : l'hydrogène est beaucoup plus soluble dans l'aluminium liquide que dans l'aluminium solide. Pendant la solidification, lorsque le métal refroidit sous son point de solvus, l'hydrogène précipite. Si la vitesse de refroidissement est trop lente, ou si la concentration en hydrogène est trop élevée, des bulles de gaz se forment au sein du solide. Cela crée une porosité gazeuse — un défaut qui dégrade la résistance à la fatigue, la résistance à la traction et le rendement de coulée.
Les méthodes traditionnelles en ligne (injection d'argon, dégazage rotatif) répondent à ce problème, mais comportent des compromis inhérents. L'argon nécessite un équipement de gaz porteur et une élimination environnementale. Les agitateurs rotatifs introduisent des délais de temps de séjour (10+ minutes) qui ralentissent les cycles de coulée.
2. Ségrégation centrale : Macro-ségrégation au centre du lingot
La solidification contrôlée et étroite qui définit la coulée DC crée un problème secondaire : la région centrale du lingot subit un écart par rapport à la composition nominale de l’alliage – la macro-ségrégation centrale. De multiples mécanismes y contribuent : le transport de masse induit par convection pendant la solidification, l’écoulement induit par le retrait et la sédimentation des grains. Il en résulte une variation significative des propriétés entre le centre et la périphérie du lingot, ce qui complique les traitements en aval (laminage, extrusion) et limite la taille et la géométrie des lingots coulables.
3. Contrôle de la microstructure : affinage du grain et formation équiaxe
Les gros grains dendritiques avec des phases secondaires grossières concentrent les défauts (porosité, inclusions, ségrégation) le long des joints de grains, réduisant les propriétés mécaniques et l'aptitude au traitement. La structure à grains fins non dendritiques avec des grains équiaxes – de dimensions égales dans toutes les directions – est l'objectif métallurgique, car elle :
- Réduit le retrait et la fissuration à chaud
- Permet une distribution plus homogène des phases secondaires et de la micro-porosité
- Permet des propriétés mécaniques supérieures
L'affinage traditionnel du grain utilise des alliages mères à base de titane (Al-5Ti-1B), qui fournissent des sites de germination hétérogènes. Mais cette approche fonctionne de manière incohérente dans les gros lingots, et la quantité d'affinant de grain requise augmente avec la taille du lingot – entraînant une dérive de composition et une augmentation des coûts.
Pourquoi les méthodes de dégazage traditionnelles sont insuffisantes dans la coulée en lingotière à refroidissement direct
Avant d'examiner les solutions ultrasoniques, il convient de comprendre pourquoi les approches existantes sont insuffisantes pour les opérations modernes de coulée en lingotière à refroidissement direct :
Dégazage rotatif (à turbine) :
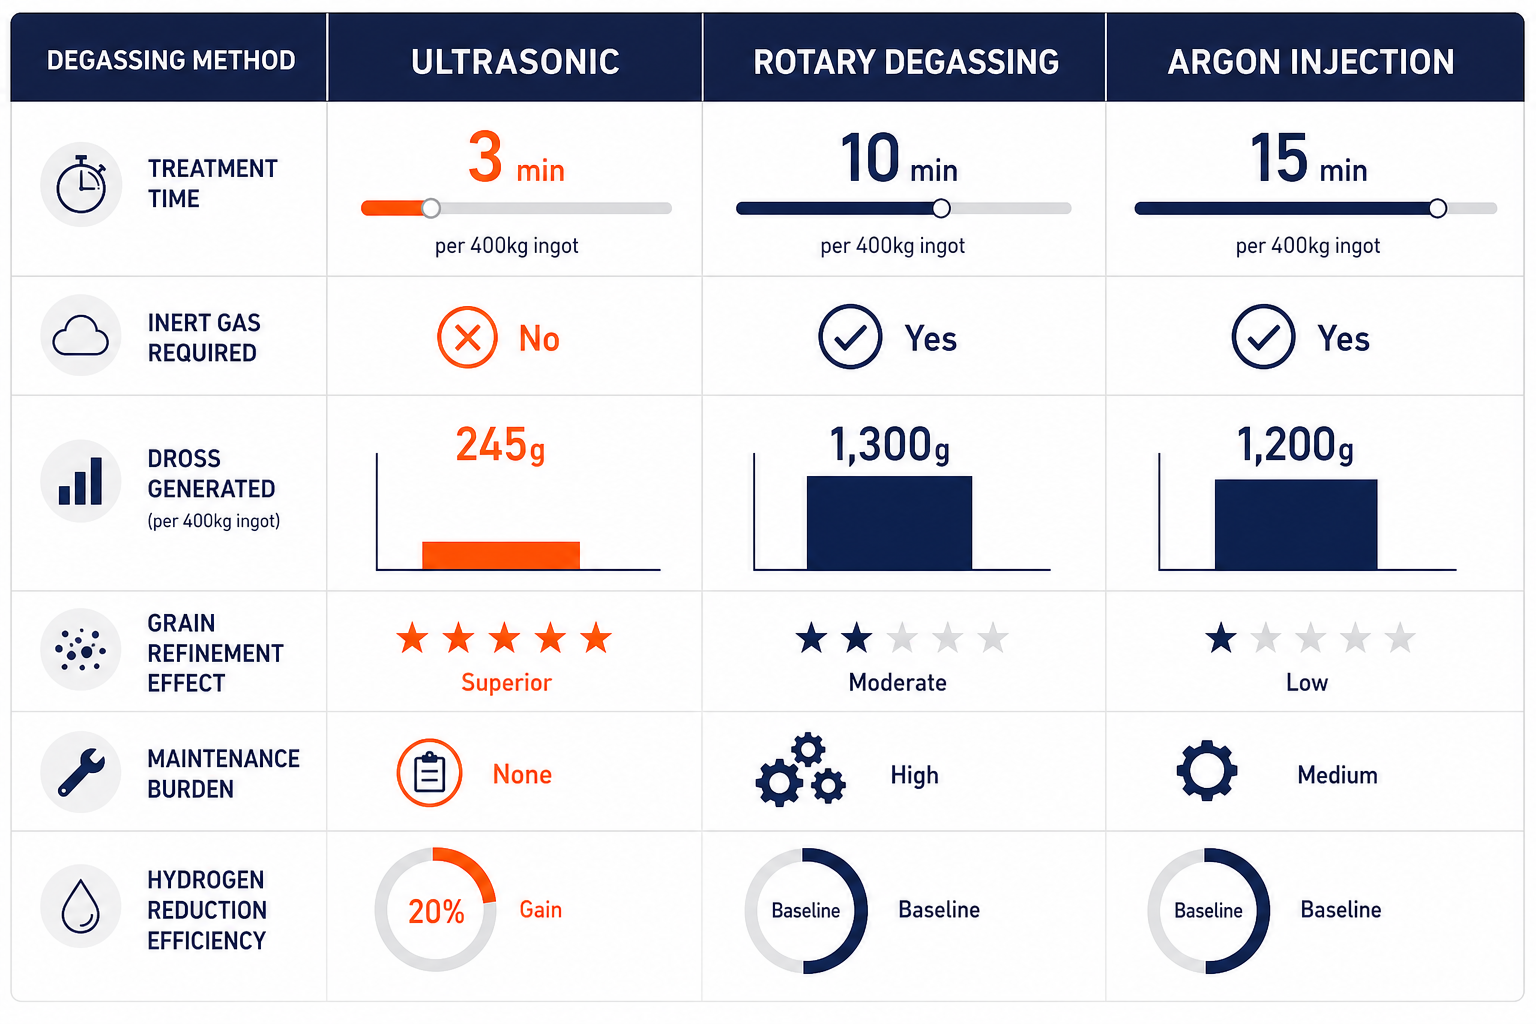
- Nécessite un temps de séjour de 10 à 15 minutes dans le four avant la coulée
- Introduit des pièces rotatives (graphite, acier) qui nécessitent entretien et remplacement
- Génère une accumulation élevée de scories (1 300 g par cycle contre 245 g pour les ultrasons) – les scories collectent l'hydrogène, re-contaminant le métal en fusion
- Ne fait que dégazer ; ne raffine pas la structure du grain
- Les agitateurs en graphite subissent une usure fragile et un choc thermique en service à haute température
Injection d'argon ou d'azote :
- Nécessite un gaz porteur (coût, impact environnemental)
- Temps de montée des bulles lent ; le gaz doit être fourni en continu pendant toute la fenêtre de coulée
- Ne traite pas la micro-ségrégation ni la structure du grain
- Inefficace dans les gros lingots (zones mortes où le gaz ne pénètre pas)
Coulée sous pression réduite :
- Élimine le gaz dissous en abaissant la pression ambiante sur le métal en fusion
- Efficace pour l'élimination de l'hydrogène mais coûteux et inflexible pour les opérations de coulée semi-continue (DC)
- Ne prévient pas la ségrégation centrale ni n'affine la structure du grain
La limitation fondamentale : aucune de ces méthodes n'élimine simultanément l'hydrogène, n'affine la structure du grain et n'élimine la ségrégation centrale – les trois facteurs qui déterminent la qualité des lingots en coulée DC. Chacune traite un problème isolément.
Comment le traitement ultrasonique fonctionne dans le puits de coulée DC
Le traitement ultrasonique appliqué directement dans le puits de coulée surmonte ces limitations en exploitant la physique de la cavitation – l'effondrement contrôlé des bulles acoustiques dans le métal liquide.
Le mécanisme de cavitation
Lorsque l'énergie ultrasonique (généralement une fréquence de 25 kHz) est introduite dans le métal en fusion via un sonotrode (une sonde céramique résonante), des ondes de compression et d'expansion se propagent à travers le bain. Cette pression acoustique déclenche la cavitation : des bulles microscopiques se forment pendant la phase d'expansion (pression négative) et s'effondrent violemment pendant la phase de compression.
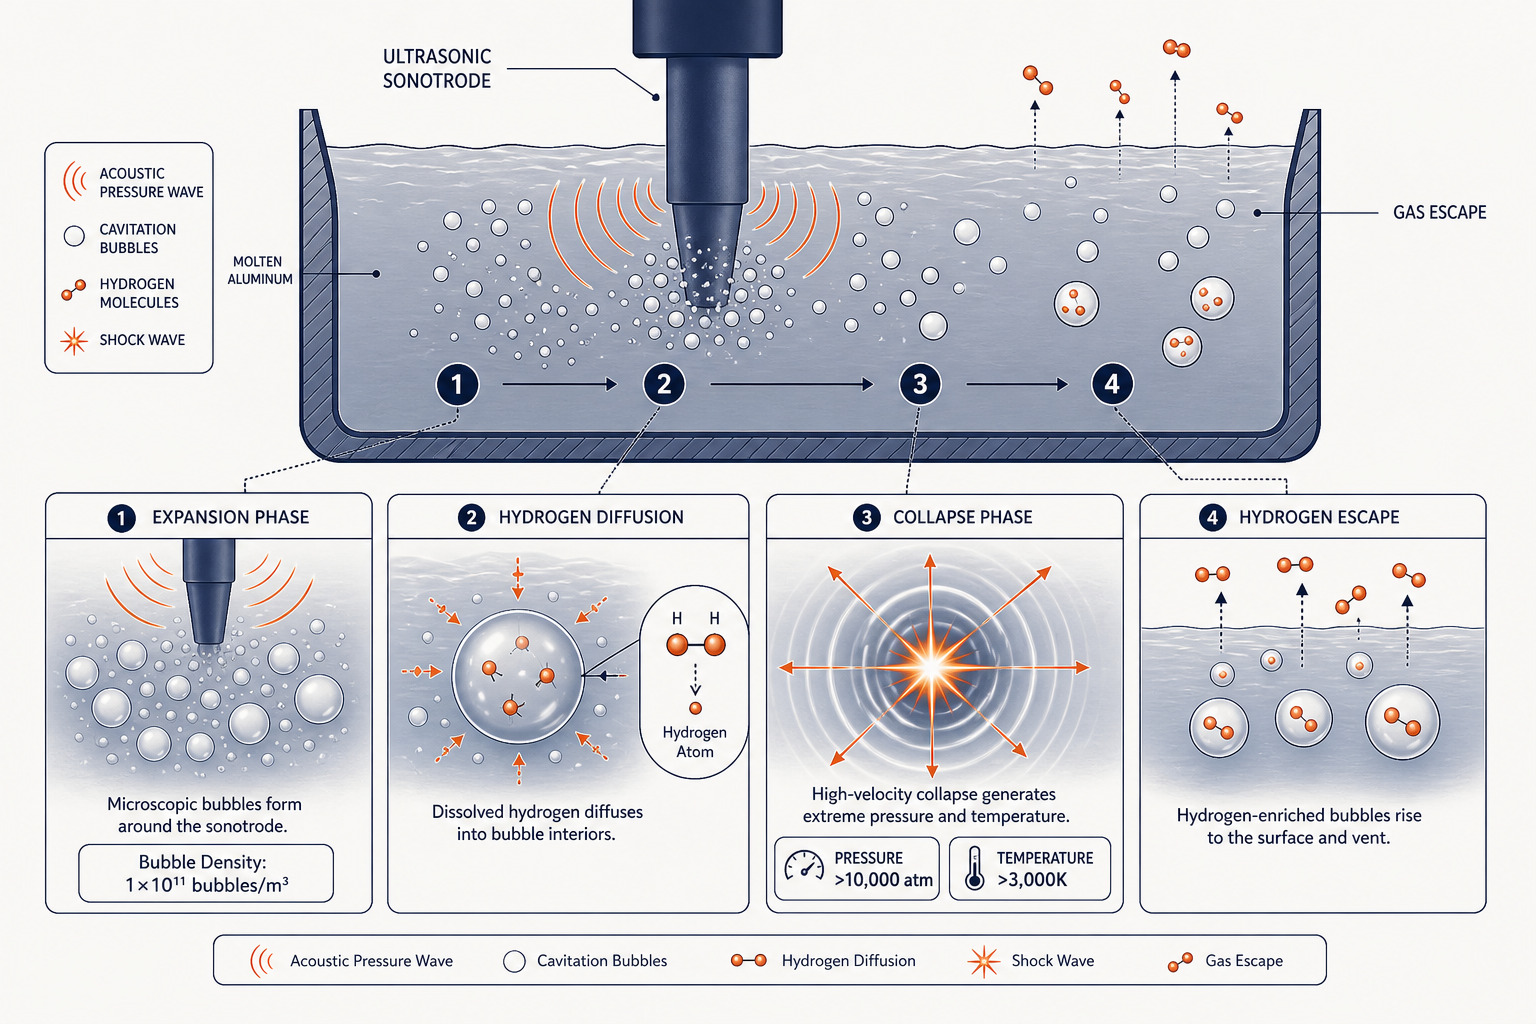
Lorsqu'une bulle de cavitation s'effondre, la libération d'énergie est extraordinaire – les pressions localisées dépassent 10 000 atmosphères et les températures grimpent au-dessus de 3 000 K. Cela crée :
Sites de nucléation hétérogènes – Les bulles qui s'effondrent génèrent des zones localisées de haute pression où de nouveaux cristaux solides se forment, fournissant des modèles de nucléation dans tout le métal en fusion.
Fragmentation assistée par cavitation – Les ondes de choc provenant de l'effondrement des bulles fragmentent physiquement les dendrites en croissance, les brisant en fragments plus petits qui deviennent des sites de nucléation indépendants (multiplication des grains).
Flux acoustique – Le différentiel de pression crée un mouvement de fluide en masse, transportant physiquement l'hydrogène dissous et les éléments d'alliage dans tout le bain métallique.
Micro-jetting – Des jets à haute vitesse éjectés par les bulles en collapse rompent les films d'oxyde protecteurs sur les surfaces des inclusions, favorisant la flottation et l'élimination des inclusions.
Élimination de l'hydrogène par les bulles de cavitation
L'hydrogène dissous diffuse du métal en fusion dans les bulles de cavitation en expansion. La surface énorme des bulles de cavitation (1 × 10¹¹ bulles/m³) augmente considérablement l'interface gaz-métal disponible pour le transfert d'hydrogène. Contrairement au dégazage rotatif (qui repose sur la remontée passive des bulles de gaz), la cavitation crée en continu de nouvelles surfaces de bulles. Lorsque les bulles s'effondrent et se reforment, le gaz enrichi en hydrogène est piégé et remonte à la surface du bain, où il s'échappe dans l'atmosphère.
Traitement de la ségrégation centrale : traitement multifréquence
Les générateurs NIMA de Sialon Ceramics’ surmontent ce problème grâce à la technologie multi-fréquences adaptative. En variant la fréquence ultrasonique pendant le traitement, le système empêche la formation d'ondes stationnaires et garantit une cavitation uniforme dans tout le volume du lingot. Cette capacité permet d'éliminer la ségrégation centrale à l'échelle industrielle – une première pour les lingots traités par ultrasons.
NIMA + Aktive Arc Ultrasonics : Une décennie d'ingénierie partagée
Le traitement du métal en fusion à plus de 700 °C par énergie ultrasonique pose des défis matériels extrêmes qu'aucune entreprise ne pourrait résoudre seule. Sialon Ceramics et Aktive Arc Ultrasonics — spécialistes de l'ingénierie de systèmes ultrasoniques de haute puissance — ont passé plus d'une décennie à développer conjointement le système NIMA en tant que solution intégrée : Sialon apportant la science des matériaux des sonotrodes en céramique, Aktive Arc apportant l'architecture du stack acoustique et du générateur.
Le résultat est un système où chaque composant est conçu pour fonctionner avec tous les autres — non pas des pièces standard ajoutées, mais une solution d'ingénierie unifiée, du transducteur à la pointe en céramique.
Générateur NIMA : Architecture adaptative multi-fréquences
Le générateur NIMA, développé avec Aktive Arc Ultrasonics, apporte l'innovation clé qui rend viable le traitement DC des gros lingots :
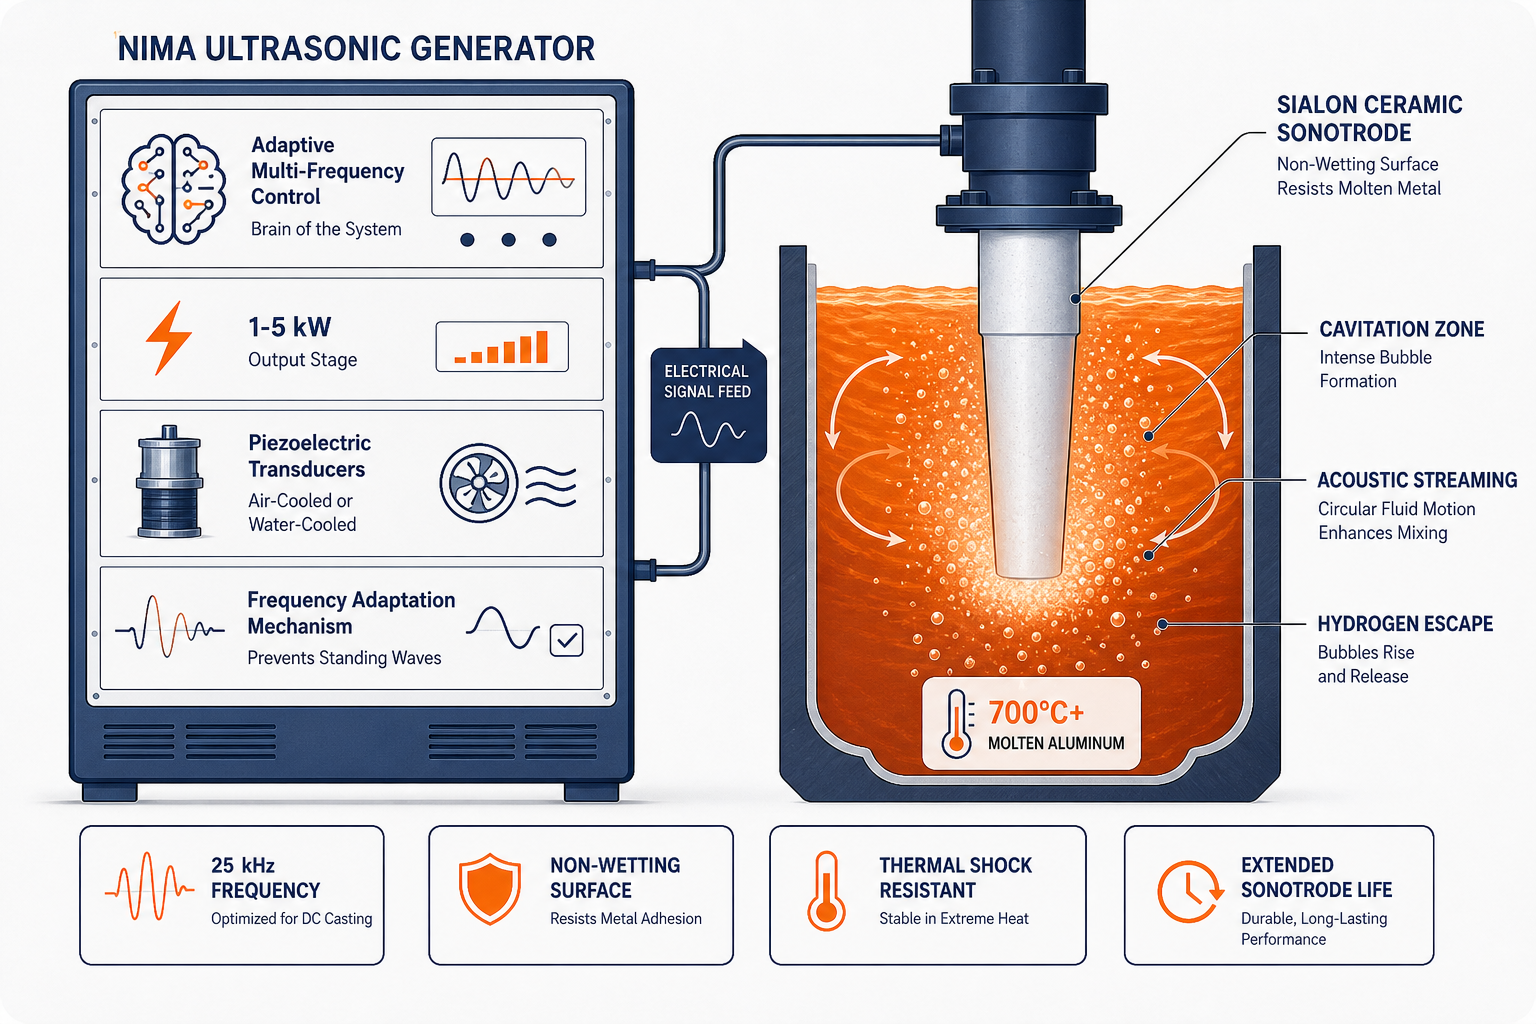
- Contrôle adaptatif multi-fréquences — varie la fréquence pendant le traitement pour éviter les ondes stationnaires acoustiques, garantissant que la cavitation atteint le centre du lingot, et non seulement la périphérie
- Puissance de sortie de 1–5 kW avec transducteurs piézoélectriques refroidis par air ou par eau
- Évolutivité jusqu'à des lingots de 400+ kg — le problème d'ondes stationnaires qui limite les concurrents a été éliminé au niveau du système
- Aucun gaz porteur requis — le mécanisme de cavitation remplace entièrement l'injection d'argon/azote
Cette architecture est ce qui permet un traitement uniforme et complet du volume dans les grandes cuves de coulée DC — le problème que les concurrents à fréquence unique ne peuvent pas résoudre.
Sonotrodes en céramique Sialon : Le point de contact qui rend cela possible
Le sonotrode est le composant le plus difficile à maîtriser — il doit transmettre efficacement l'énergie ultrasonique tout en résistant à la chimie du métal en fusion, aux cycles thermiques et au stress continu de cavitation. Sialon les fabrique en interne, donnant au partenariat un contrôle total sur l'interface la plus critique du système :
- Chimiquement inerte dans le métal en fusion — aucune dissolution, aucune contamination, aucune dérive de composition
- Non-mouillant — le métal en fusion repousse la surface céramique, maintenant l'efficacité du contact acoustique sans interstices d'air oxydants
- Module de Young élevé à température — la fréquence de résonance reste verrouillée même à 1,800°C, là où les sonotrodes métalliques dérivent et perdent en efficacité
- Résistance aux chocs thermiques — conçu pour des cycles d'immersion répétés, pas pour un usage unique en laboratoire
- Durée de vie de plus de 1 000 heures contre 20 à 50 heures pour les équivalents en titane ou en acier
Ensemble, le contrôle adaptatif de fréquence du générateur NIMA et les sonotrodes en céramique de Sialon forment un système où aucun composant ne fonctionnerait aussi bien sans l'autre — et où dix ans de co-développement sont intégrés dans chaque cycle de production.
Ce que montrent les essais de coulée DC publiés
Le traitement ultrasonore des bains métalliques a désormais dépassé le stade des expériences de laboratoire pour atteindre des essais documentés de coulée semi-continue (DC) à l'échelle pilote et industrielle. Les recherches publiées par le groupe BCAST de l'Université Brunel et la littérature spécialisée sur la coulée, évaluée par des pairs, établissent un ensemble cohérent de preuves à travers différents diamètres de billettes, systèmes d'alliages et configurations de sonotrodes.
Affinage des grains dans les billettes de coulée DC : preuves expérimentales directes
Recherche publiée dans la IOP Conference Series: Materials Science and Engineering (Eskin et al., 2023) rapporte que l'affinage du grain a été “réalisé avec succès lors du traitement par ultrasons dans le moule de coulée DC, dans le puits de coulée” de billettes d'aluminium — le traitement par ultrasons supprimant directement la formation de grains plumeux et produisant une structure de grain mesurablement affinée sur toute la section transversale de la billette.
Une étude parallèle publiée dans JOM (Springer, 2020) a mené un coulage DC pilote de billettes de 152 mm de diamètre avec un traitement par ultrasons appliqué dans le canal de coulée. Les résultats ont montré que l'UST “améliore significativement la structure brute de coulée d'une billette, ouvrant la voie à une mise à l'échelle” — avec l'effet d'affinage du grain confirmé sur des diamètres de billettes pertinents pour les opérations de production.
La modélisation numérique validée par des mesures expérimentales (publiée dans ScienceDirect) a quantifié l'effet à l'échelle : la taille moyenne des grains au centre du lingot était 50 % plus petite avec un traitement ultrasonique qu'en son absence — l'effet le plus prononcé étant observé à la ligne centrale, précisément là où la ségrégation et la structure de grains grossiers sont les plus problématiques dans la coulée DC conventionnelle.
Précédent à l'échelle industrielle : jusqu'à 1 tonne dans le flux de coulée en DC
La vue d'ensemble du traitement ultrasonore des métaux fondus par le professeur Dmitry Eskin (Brunel University/BCAST) documente que les seules applications connues à l'échelle industrielle du traitement ultrasonore des métaux fondus — y compris « jusqu'à 1 tonne dans le flux de métal lors de la coulée en lingots de grande taille » — ont été réalisées à l'aide de transducteurs magnétostrictifs fonctionnant simultanément ou en séquence. Cela établit un précédent industriel clair pour le traitement de coulée DC de gros lingots à des volumes commercialement pertinents.
Ce que ces essais documentent dans la coulée en lingotière
Structure du grain :
- Réduction de 50 % de la taille de grain au centre de la billette par rapport aux témoins non traités
- Suppression of feathery grain formation in DC casting sump
- Transition colonnaire-équiaxe (CET) obtenue dans des billettes où les affinants de grain conventionnels seuls étaient insuffisants
- Structure équiaxe fine et uniforme remplaçant la croissance dendritique grossière de la périphérie au centre
Dégazage :
- Efficacité de dégazage assisté par cavitation 40–50% en dessous de la concentration d'hydrogène quasi-équilibrée
- Traitement terminé en quelques minutes — compatible avec les cadences de coulée continue en DC
- Aucun gaz porteur inerte requis ; la génération de scories est considérablement réduite par rapport au dégazage à l'argon (5 fois moins de scories lors d'essais pilotes documentés)
Ségrégation :
- Le courant acoustique égalise la température dans le bain de fusion, empêchant la macro-ségrégation
- Distribution uniforme des éléments d'alliage confirmée sur les sections transversales des lingots dans les billettes traitées
- Dérive de composition sur la ligne centrale éliminée à l'échelle pilote
Hypothèses économiques (basées sur des données publiées) :
- Élimination potentielle des coûts de dégazage à l'argon
- Potential reduction or elimination of grain-refiner master-alloy additions
- Fonctionnement économe en énergie à environ 900W–5kW selon la taille du lingot
- Réduction du temps de cycle de coulée (minutes de traitement dans le bain vs. plus de 10 minutes de séjour au four)
Ces résultats proviennent d'institutions de recherche indépendantes — Brunel University BCAST, publiés dans des revues à comité de lecture. Ils représentent l'enveloppe de performance établie pour le traitement ultrasonique des métaux en fusion dans la coulée DC à l'échelle pilote et industrielle.
Impact métallurgique : de l'élimination de l'hydrogène à l'amélioration des propriétés de coulée
L'effet cumulatif du traitement ultrasonique en coulée semi-continue (DC) va au-delà de l'élimination de l'hydrogène pour remodeler le caractère métallurgique fondamental du lingot :
Transformation de la microstructure
Avant le traitement ultrasonique : Gros grains dendritiques avec croissance colonnaire de la périphérie du lingot vers le centre ; grand espacement secondaire des bras de dendrites (SDAS) ; éléments d'alliage concentrés dans les régions interdendritiques ; bandes de ségrégation alignées avec les fronts de solidification.
Après traitement ultrasonique : Grains fins et équiaxes (taille égale dans toutes les directions) ; espacement dendritique secondaire (SDAS) réduit ; distribution uniforme des éléments d'alliage ; élimination des bandes de ségrégation au centre du lingot.
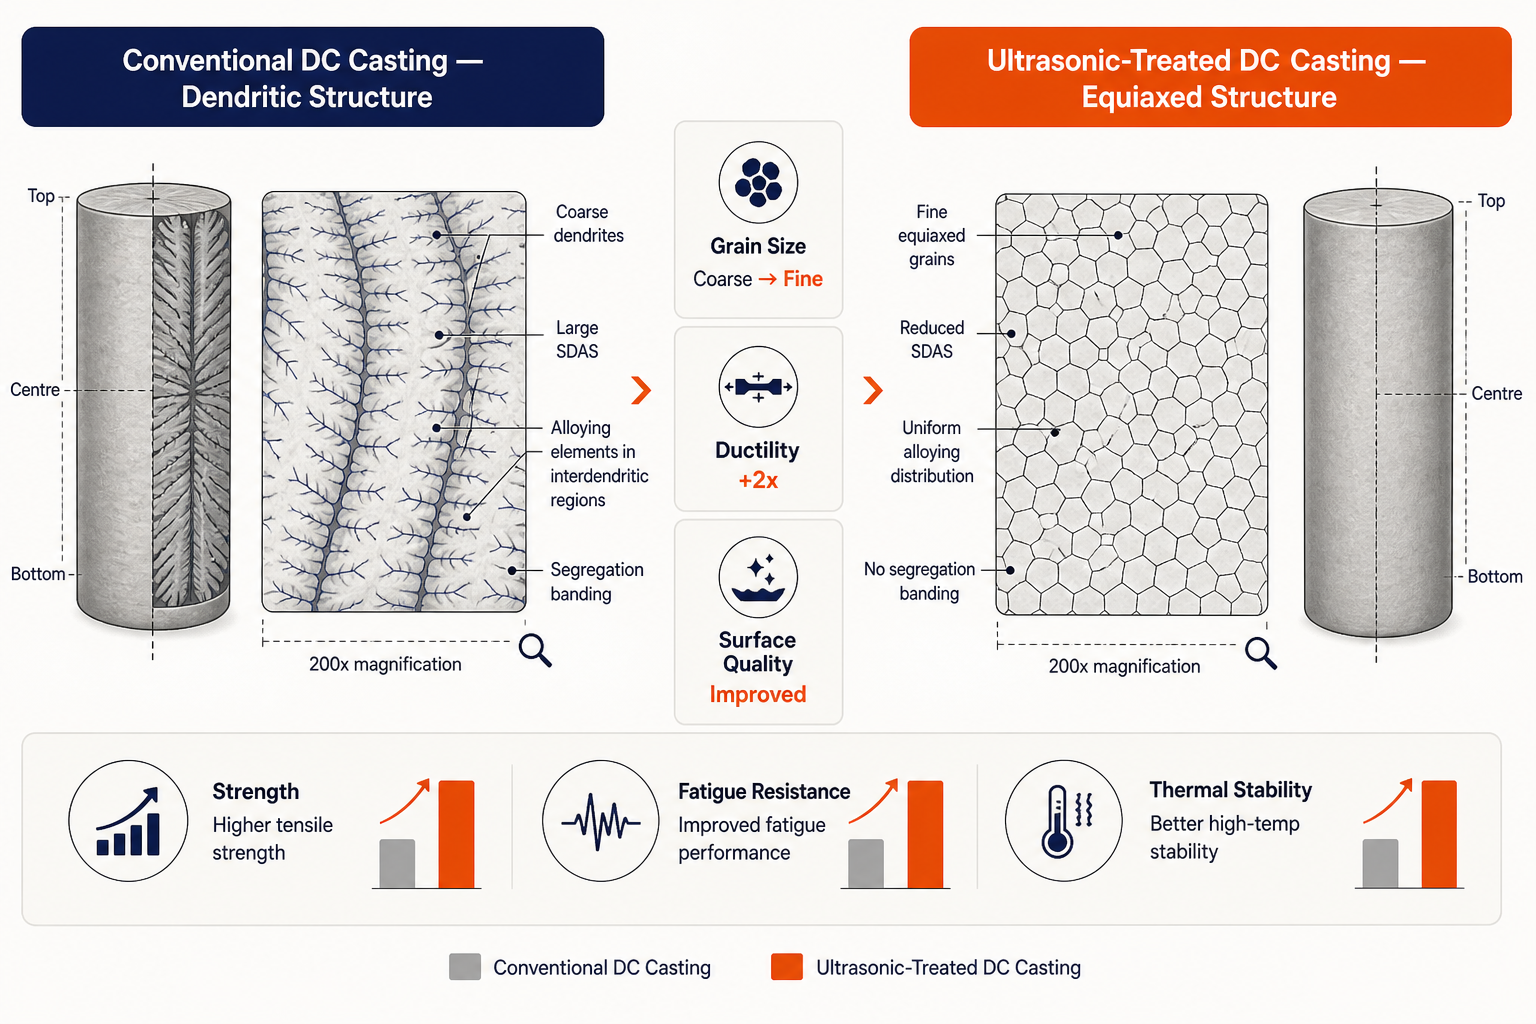
Cette transformation est essentielle car elle :
- Améliore la résistance à la fatigue (les grains fins réduisent la concentration de contraintes)
- Améliore la ductilité (améliorations de l'allongement de 2x documentées)
- Réduit la susceptibilité à la fissuration à chaud lors du laminage/ filage ultérieur
- Permet d'augmenter la taille des lingots sans dégradation des propriétés
Finition de surface et pertes de traitement réduites
Le traitement par ultrasons réduit les défauts de surface (inclusions d'oxydes, piqûres de porosité) qui nécessiteraient sinon un conditionnement de surface coûteux (écroûtage, nettoyage chimique) avant le laminage. Les recherches publiées et la physique de la cavitation confirment :
- Réduction des oxydes de surface : Le micro-jet induit par cavitation rompt les films d'oxyde protecteurs, permettant la flottation et l'élimination des inclusions avant la solidification finale
- Taux de rebut réduit : Moins de billettes rejetées pour défauts de surface après coulée
- Traitement en aval plus rapide : Temps de conditionnement réduit, usure d'usinage moindre due aux couches d'oxyde abrasives.
Cohérence de l'alliage et prévisibilité des propriétés mécaniques
L'effet de streaming acoustique du traitement ultrasonique distribue uniformément les éléments d'alliage. Cela est particulièrement précieux dans :
- Distribution de l'affinant de grain : Les alliages maîtres Ti-B traditionnels se déposent ou se ségrègent ; le mélange ultrasonique assure une distribution uniforme des particules de germes
- Éléments de micro-alliage (Sc, Zr dans les alliages aérospatiaux) : Une distribution uniforme améliore le durcissement par précipitation dans les lingots traités thermiquement.
Pourquoi cela importe : du laboratoire à la salle de production
La transition du dégazage rotatif ou de l'injection de gaz vers le traitement par ultrasons n'est pas simplement un gain d'efficacité. Elle représente un changement dans les contraintes fondamentales de la coulée DC :
Vitesse : des cycles de traitement de 3 minutes contre un séjour au four de plus de 10 minutes permettent des cadences de coulée plus rapides, essentielles dans la production à grand volume
Qualité à grande échelle : Traitement ultrasonique de lingots de 400+ kg – historiquement limité par les interférences d'ondes stationnaires – est désormais réalisable. Les essais publiés le confirment à l'échelle pilote et industrielle, ouvrant de nouveaux segments de marché pour les gros lingots où le dégazage traditionnel ne peut pas fournir des propriétés constantes.
Responsabilité environnementale : L'élimination du gaz porteur argon/azote et la réduction spectaculaire des scories s'alignent sur les objectifs de durabilité de la fabrication
Simplicité de maintenance : Les sonotrodes en céramique fixes (sans pièces rotatives) réduisent la charge de maintenance des équipements par rapport aux agitateurs rotatifs
Fiabilité du processus : Le contrôle adaptatif multifréquence élimine le réglage par essais et erreurs requis avec les systèmes monofréquence
Pour les opérations de coulée desservant des industries exigeantes – aérospatiale, automobile, marine haute performance – ces avantages se traduisent directement par une amélioration du rendement de coulée, des cycles de qualification plus rapides pour les nouveaux alliages et une plus grande cohérence des propriétés mécaniques.
Essayez les céramiques Sialon
Sialon Ceramics fournit le système complet de dégazage ultrasonique pour les opérations de coulée semi-continue et continue – du générateur adaptatif multifréquence NIMA aux sonotrodes céramiques haute température qui résistent aux environnements de production industrielle. Leurs plus de 20 ans d'expérience en métallurgie ultrasonique, combinés à la fabrication interne de sonotrodes céramiques, offrent l'expertise intégrée nécessaire pour faire passer le traitement ultrasonique des essais en laboratoire à la production complète.
Si vous exploitez un équipement de coulée DC et êtes confronté à la porosité d'hydrogène, à la ségrégation centrale ou à l'incohérence de la structure du grain, le traitement par ultrasons est un candidat sérieux qui mérite d'être évalué. Contactez directement Sialon Ceramics pour discuter de votre application de coulée et explorer un système de traitement personnalisé pour votre volume de production.