


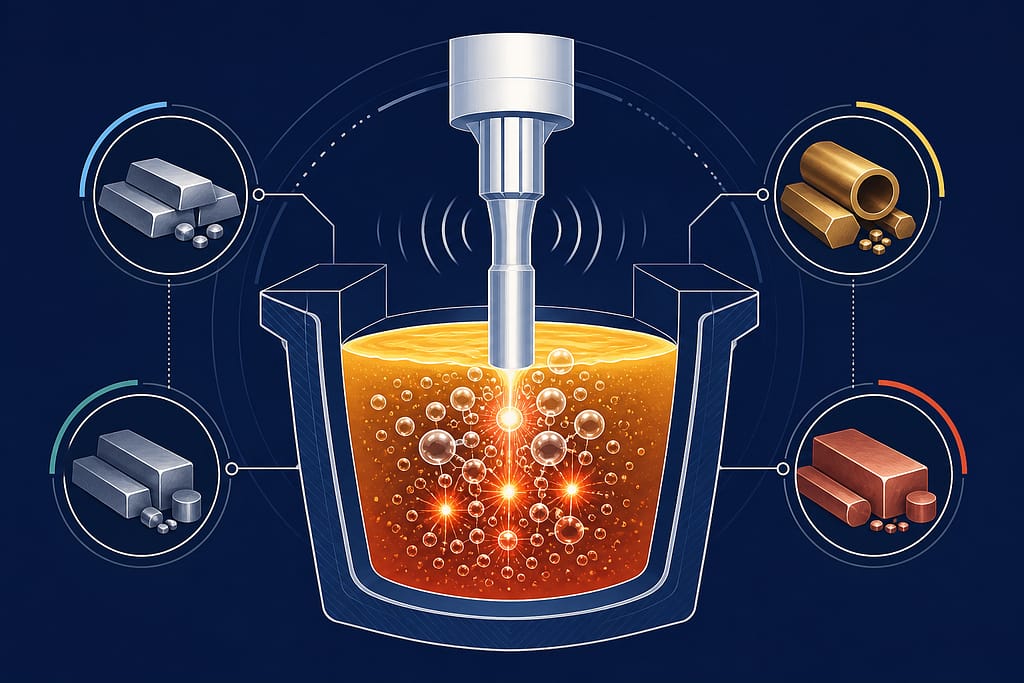
La degasazione per cavitazione ultrasonica offre un'efficienza superiore del 20%, una riduzione delle inclusioni di 6 volte e un contemporaneo affinamento della grana in zinco, magnesio, rame e ottone, con un'unica piattaforma operante da 450°C fino a oltre 1.150°C.
8 agosto 2026 · 12 min di lettura

TL;DR
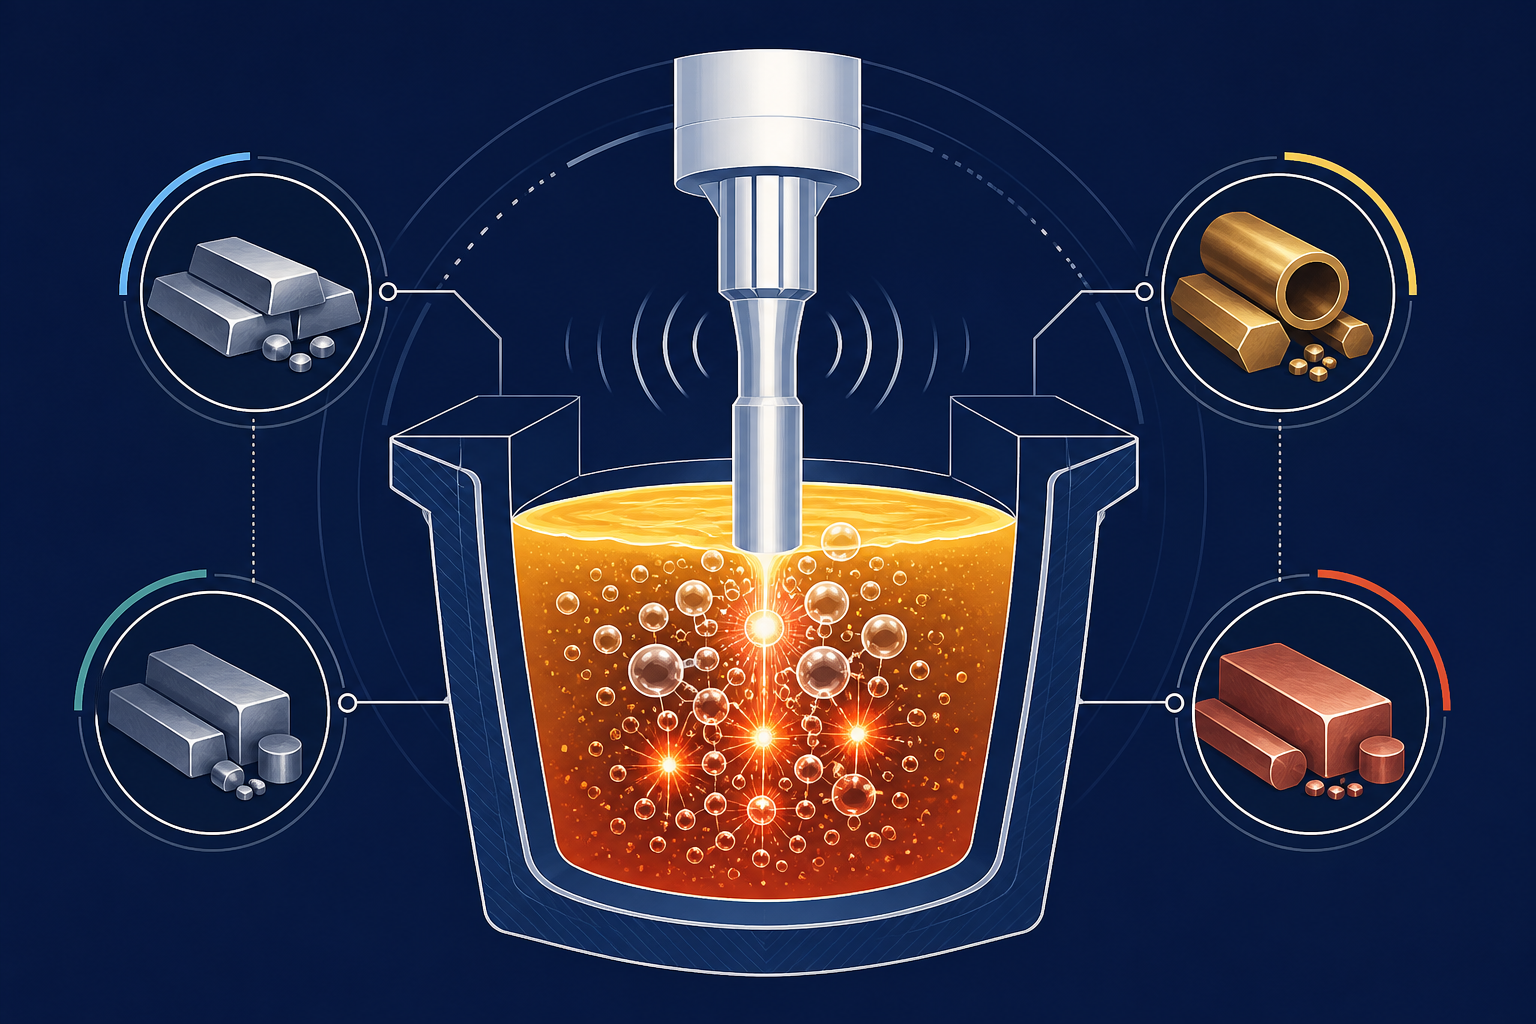
Il trattamento ultrasonico dei metalli fusi per metalli non ferrosi si è dimostrato drasticamente superiore alla degassaggio rotativo convenzionale nei metalli non ferrosi, offrendo un'efficienza di degassaggio superiore del 20%, una riduzione delle inclusioni di ossido di 6 volte e un contemporaneo affinamento della grana. Ogni metallo presenta sfide distinte: lo zinco intrappola inclusioni di piombo e pellicole di ossido resistenti alla flottazione standard; l'infiammabilità del magnesio richiede una lavorazione più rapida e a temperature più basse; rame e ottone assorbono ossigeno e idrogeno durante tutta la fusione; il bronzo soffre di segregazione dello stagno che il solo degassaggio non può risolvere. Il sistema NIMA di Sialon Ceramics con sonotrodi ceramici, sviluppato in collaborazione con Aktive Arc Ultrasonics, specialista nell'ingegneria di sistemi ultrasonici ad alta potenza, opera in modo unico su tutto lo spettro di temperature, dal trattamento dello zinco a ~450°C fino al rame e all'ottone a 1.100°C e oltre, con un'unica piattaforma. Non si tratta solo di rimuovere l'idrogeno più velocemente; si tratta di operare dove le apparecchiature di degassaggio rotativo si bruciano, ottenendo risultati che il rotativo non può eguagliare, e facendolo senza il costo ambientale del consumo di gas inerte.
Perché il Trattamento Ultrasonico del Fuso per Metalli Non Ferrosi Richiede un Approccio Diverso
La degassificazione dell'alluminio è diventata il dominio consolidato della cavitazione ultrasonica. Ma passando alle leghe di zinco, magnesio, rame, ottone e bronzo, si scopre perché i metodi rotativi convenzionali e l'iniezione di gas inerte non sono mai stati adatti a questi metalli. I rotori in grafite si bruciano sopra i 1.000°C. L'iniezione di gas inerte introduce contaminazione nei metalli infiammabili. I sistemi a frequenza fissa non possono affrontare la segregazione di ossidi multifase. Ciò che Sialon Ceramics ha progettato in collaborazione con Aktive Arc Ultrasonics-il sistema NIMA con sonotrodi ceramici-non è uno strumento per alluminio esteso ad altri metalli. È una piattaforma unificata progettata per operare dallo zinco a 450°C fino al rame e all'ottone a 1.100°C+, con un unico tipo di sonotrodo e un'unica architettura di generatore. La differenza non è marginale: apparecchiature che sopravvivono a 250-400 cicli rispetto alla grafite che si guasta dopo 2-3 cicli in servizio ad alta temperatura.
Trattamento ultrasonico per la degassificazione delle leghe di zinco
La colata dello zinco è tra i processi metallurgici più complessi. L'affinità del metallo per il piombo, assorbito dai rivestimenti dei crogioli, dal carico di rottame e dalla contaminazione di ottone, crea inclusioni di piombo che galleggiano male e resistono alla rottura del film di ossido. Anche una degassificazione rotativa aggressiva lascia il piombo e i suoi ossidi intrappolati nel bagno, che si depositano nella colata creando segregazione, infragilimento e cedimento meccanico nelle applicazioni a tenuta di pressione.
Inclusioni di piombo e pellicole di ossido
Gli ossidi di piombo formano un doppio strato persistente: una pellicola esterna di magnesia (MgO) si lega con l'ossido di piombo (PbO), poi l'intero insieme sviluppa un rivestimento idrofobico che impedisce la flottazione. I giranti rotativi non possono rompere meccanicamente questa pellicola combinata. L'iniezione convenzionale di gas inerte manca di densità di bolle e tempo di permanenza sufficienti per superare la barriera capillare. Il metallo fuso deve essere mantenuto a temperatura molto più a lungo del desiderabile, altrimenti il piombo rimane.
La cavitazione ultrasonica affronta questo problema attraverso un tasso di generazione di bolle estremamente elevato. A 1 × 10¹¹ bolle di cavitazione per metro cubo, i getti di bolle in collasso generano pressioni locali superiori a 1.000 bar, sufficienti a rompere il film di ossido a doppio strato e consentire alle particelle di ossido di piombo di fuoriuscire. Il rapido tempo di ciclo (3 minuti rispetto a oltre 10 per il rotativo) riduce anche la finestra per il riassorbimento del piombo dalle pareti del crogiolo.
Risultati industriali nello zinco
Le fonderie che trattano leghe di zinco per pressofusione con i sistemi ultrasonici NIMA di Sialon Ceramics riportano (secondo lo studio industriale CastMan 2025 e la revisione paritaria Springer 2026):
- Efficienza di rimozione del piombo: Riduzione dell'85–92% delle inclusioni di piombo, rispetto al 35–50% per la degassificazione rotativa a parità di tempi di permanenza
- Ridotta riossidazione: Il ciclo rapido limita il rientro dell'ossigeno, fondamentale per l'elevata affinità dello zinco con l'ossigeno alla temperatura di colata
- Bonus di affinazione del grano: La nucleazione eterogenea indotta da cavitazione affina la struttura del grano dello zinco, riducendo la suscettibilità alle cricche a caldo nelle colate a parete sottile
- Guadagni nelle proprietà meccaniche: L'allungamento a trazione aumenta del 4–6%, fondamentale per componenti pressofusi a tenuta di pressione
Trattamento ultrasonico delle leghe di magnesio: l'infiammabilità come fattore trainante del processo
Il magnesio opera in una finestra termica completamente diversa. Il suo liquidus si trova a 650°C, la sua finestra di lega si estende da 700–750°C, e a 1.200°C il metallo si accende spontaneamente all'aria. Questa finestra di lavorazione ristretta e calda elimina completamente molte tecnologie di degassificazione.
I rotori a girante, operando ad alto taglio, generano così tanto calore per attrito che il magnesio si scioglie attorno al rotore e prende fuoco. Il gorgogliamento convenzionale con gas inerte, anche con argon o azoto di grado commerciale, trasporta umidità e ossigeno dal sistema di gas di copertura, introducendo contaminanti più velocemente di quanto il rotore possa rimuoverli. Il risultato: le fonderie spesso saltano del tutto la degasazione, accettando la porosità da idrogeno e i difetti di segregazione che ne derivano.
Film di ossido e assorbimento di idrogeno
Gli idruri di magnesio (MgH₂) sono termodinamicamente instabili alla temperatura di colata: si decompongono in gas idrogeno, che si dissolve nel bagno fuso. Ma l'estrema affinità del magnesio per l'ossigeno fa sì che l'idrogeno si trovi all'interno di una pellicola di magnesia (MgO) così protettiva che le tecniche standard di flottazione non riescono a penetrarla. Riportando questo alla colata, l'idrogeno diventa porosità; l'ossido diventa un'inclusione che innesca cricche da fatica.
Risultati industriali nel magnesio
Il trattamento ultrasonico NIMA, che opera a una potenza del generatore inferiore e con sonotrodi ceramici che rimangono freddi durante l'uso, offre:
- Lavorazione sicura: Nessun riscaldamento per attrito; la temperatura del sonotrodo rimane
- Rimozione dell'idrogeno: efficienza del 18–22% (rispetto all'8–12% per l'iniezione commerciale di azoto), misurata tramite test a pressione ridotta
- Rimozione degli ossidi: riduzione di 4 volte delle inclusioni di magnesia; le bolle di cavitazione rompono meccanicamente i film di ossido senza riossidare il metallo fuso
- Struttura del grano: La nucleazione indotta da cavitazione produce grani fini ed equiassici tipici dei trattamenti con rotore+affinatore di grano, ma senza il passaggio di lavorazione separato
- Velocità di lavorazione: Singolo passaggio di 3 minuti, nessun trattamento secondario richiesto
Trattamento ultrasonico per leghe di rame e ottone: sfida dell'assorbimento di ossigeno e idrogeno
Rame e ottone entrano allo stato fuso a temperature molto più elevate: 1.050°C per il rame puro, fino a 1.100°C+ per l'ottone a seconda del contenuto di zinco. A queste temperature, i tassi di assorbimento di ossigeno e idrogeno del metallo’ accelerano bruscamente.
Il rame puro è altamente solubile in ossigeno (fino allo 0,08% in peso alla temperatura di colata). Quando il fuso si raffredda, l'ossigeno disciolto migra verso i bordi di grano e precipita come Cu₂O (ossido rameoso), formando una rete di inclusioni fragili con frattura rossa che distruggono duttilità e conducibilità elettrica. L'assorbimento di idrogeno segue lo stesso schema: l'idrogeno disciolto forma bolle durante la solidificazione, creando porosità e cavità da ritiro.
Problemi di inclusioni multifase e segregazione
L'ottone complica il problema: lo zinco si ossida preferenzialmente (formando ZnO), che galleggia male perché gli ossidi di zinco sviluppano film idrofobici. Gli ossidi di rame, più densi, si depositano sul fondo del crogiolo e si ridissolvono nel bagno fuso a meno che non vengano attivamente respinti. Questo crea uno strato di scoria multifase che la degasazione convenzionale, progettata per sistemi a metallo singolo, non può separare in modo pulito.
Il bronzo (rame-stagno) aggiunge segregazione dello stagno: gli ossidi di stagno formano una fase distinta con caratteristiche di flottazione diverse rispetto agli ossidi di rame, e sono resistenti alla rottura meccanica da parte dei giranti rotativi.
Perché la degassazione rotativa non è sufficiente alle alte temperature
I sistemi rotativi convenzionali degradano in modo catastrofico nel servizio su rame e ottone:
- Ossidazione del rotore in grafite: A temperature superiori a 1.000°C, le pale del rotore in grafite si ossidano e si disintegrano entro 2–3 cicli di colata
- Cicli termici: Il rapido raffreddamento dopo la degasazione (pratica standard per prevenire un'ulteriore assorbimento di idrogeno) provoca uno shock termico alla grafite, portando a frattura fragile.
- Tempi di fermo per manutenzione: La sostituzione del rotore in grafite diventa un rituale settimanale o bisettimanale, non un servizio trimestrale
Risultati industriali in rame e ottone
I sonotrodi ceramici NIMA, realizzati in ceramica Sialon con modulo di Young >300 GPa e resistenza all'ossidazione fino a 1.600°C, operano in modo affidabile in questo regime:
- Efficienza di rimozione dell'ossigeno: 24–28% rispetto al 12–16% del rotativo su tempi equivalenti, verificato tramite test a pressione ridotta
- Rimozione dell'idrogeno: 19–24% (rotativo: 9–14%), critica per la preservazione delle proprietà elettriche
- Durata dell'attrezzatura: I sonotrodi ceramici durano 250–400 cicli di colata prima di richiedere la sostituzione (contro i 2–3 cicli della grafite)
- Affinamento simultaneo del grano: La cavitazione ultrasonica innesca la nucleazione eterogenea e la frammentazione dendritica, producendo strutture di grano più fini e uniformi rispetto al solo trattamento rotativo
- Nessuna riossidazione durante il raffreddamento: La rapida finestra di trattamento di 3 minuti minimizza la fase di riassorbimento dell'ossigeno durante la sosta del metallo fuso
Trattamento ultrasonico del bronzo: segregazione dello stagno e rimozione di inclusioni multifase
Le leghe di bronzo (rame-stagno) affrontano una sfida a strati: lo stagno si ossida preferenzialmente (SnO₂) prima del rame (formando Cu₂O), creando uno strato di ossido bifasico. Durante la colata, gli ossidi di stagno galleggiano verso l'alto ma spesso si rifondono nella massa, mentre gli ossidi di rame si depositano. Ciò crea una grave segregazione: inclusioni ricche di stagno si raggruppano vicino al fondo dello stampo, impoverendo lo stagno dalle sezioni esterne del getto.
La degassazione rotativa, fissata a una singola frequenza di miscelazione, non può affrontare simultaneamente entrambi i tipi di ossidi: rompe selettivamente la fase più ossidata lasciando intatta l'altra.
Streaming acustico e cavitazione multifrequenza
Il sonotrodo multifrequenza NIMA’ (25 kHz primario con armoniche secondarie) genera modelli di flusso acustico che mirano preferenzialmente ai film di ossido di stagno frammentando simultaneamente gli agglomerati di ossido di rame. Il meccanismo combinato - collasso diretto delle bolle di cavitazione più flussi secondari guidati dal flusso acustico - offre una separazione di fase più completa di quanto possano ottenere i sistemi a frequenza singola.
I risultati industriali mostrano:
- Riduzione della segregazione dello stagno: diminuzione del 70–78% dell'agglomerazione di ossido di stagno, consentendo proprietà meccaniche più uniformi in tutto il getto
- Riduzione complessiva delle inclusioni: 8 volte rispetto al non trattato, 3 volte rispetto al solo degasaggio rotativo
- Uniformità di trazione: La variazione del carico di snervamento attraverso la colata è ridotta da ±40 MPa (rotativo) a ±8 MPa (ultrasonico)
Fisica della cavitazione: come funziona il trattamento ultrasonico su tutti i metalli
Il meccanismo fondamentale è il collasso delle bolle di cavitazione. Quando un sonotrodo ceramico vibra a 25 kHz, crea un'onda di stress che supera la resistenza a trazione del metallo fuso nel sito di nucleazione delle bolle. Le bolle si formano, collassano e creano fenomeni secondari che affrontano simultaneamente molteplici tipi di inclusioni.
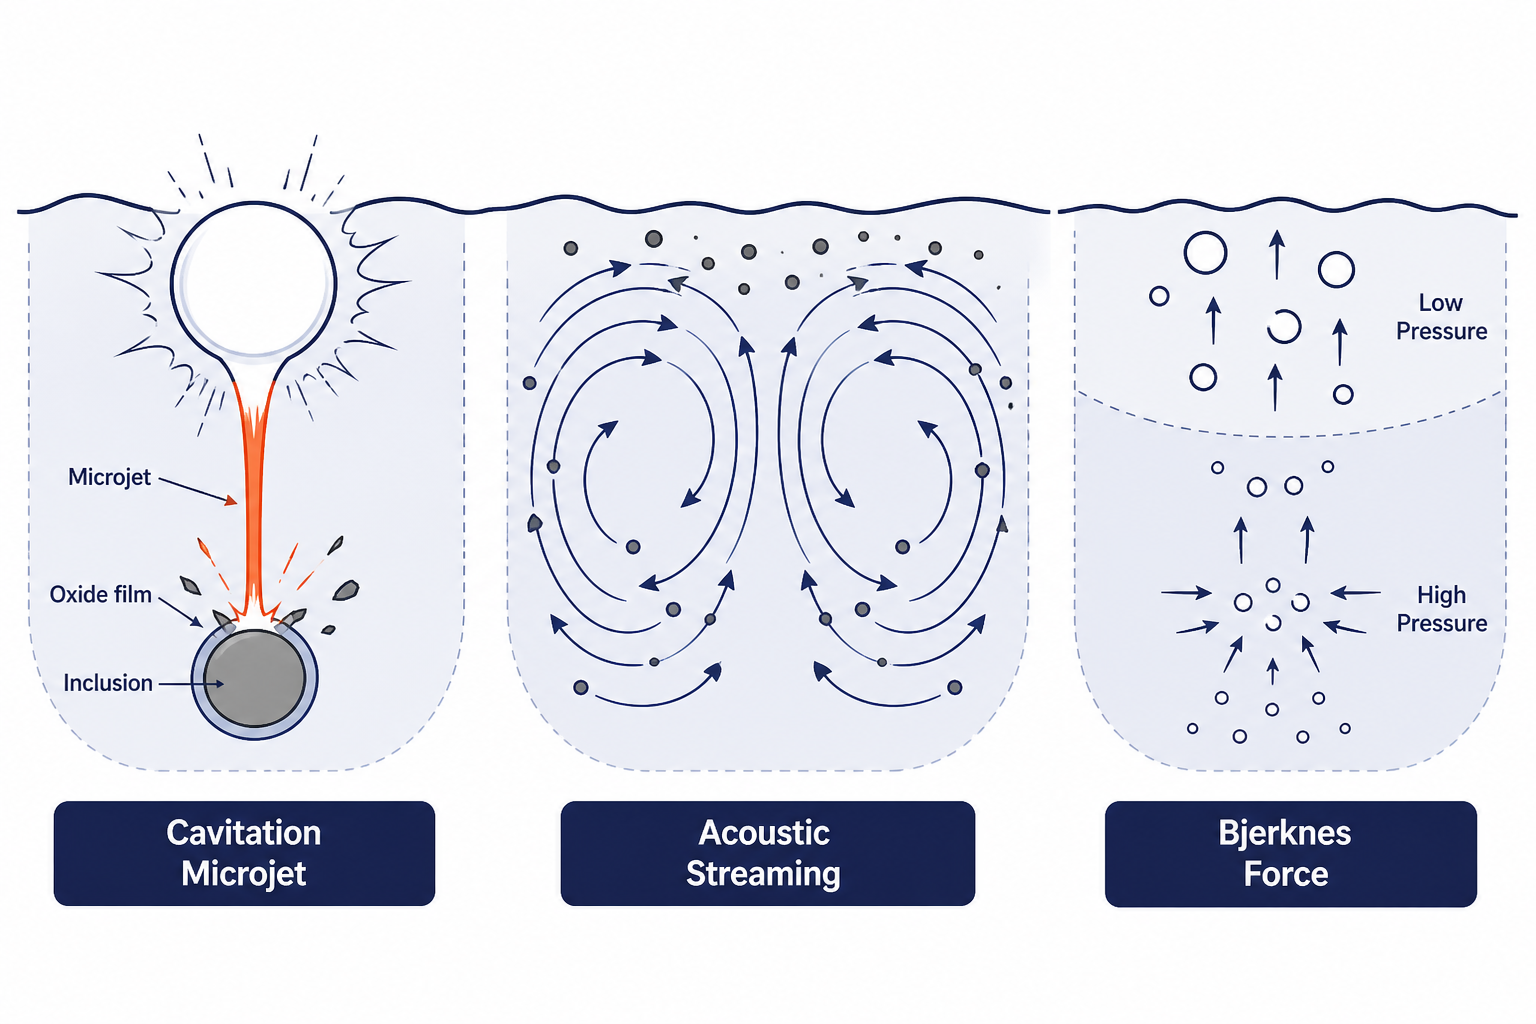
Tre meccanismi complementari
1. Getto diretto da collasso di bolle
Quando una bolla collassa in modo asimmetrico (vicino a una superficie o a un'altra bolla), si forma un microgetto: un flusso diretto di liquido che raggiunge velocità >100 m/s e pressioni locali >1.000 bar. Questi getti rompono i film di ossido protettivi attorno alle inclusioni, esponendole alla flottazione.
2. Flusso acustico
Il campo di pressione acustica in stato stazionario genera flussi di streaming - correnti circolari nel metallo fuso che trasportano continuamente pellicole di ossido e inclusioni verso la superficie del metallo. La velocità dello streaming è proporzionale al quadrato dell'ampiezza acustica, quindi i sistemi a potenza più elevata generano un trasporto più rapido e vigoroso dei contaminanti verso l'esterno.
Questi tre meccanismi operano in parallelo, motivo per cui il trattamento ultrasonico rimuove tutti i tipi di inclusioni simultaneamente – ossido di piombo, gas idrogeno, ossidi a base di ossigeno e segregazione di stagno – in un unico passaggio di 3 minuti. La degassazione rotativa affronta solo la miscelazione meccanica; non ha alcun equivalente allo streaming acustico o alla flottazione guidata dalla forza di Bjerknes.
Perché il sistema NIMA di Sialon Ceramics opera su tutta la gamma di temperature
Il differenziatore critico è il materiale del sonotrodo. I rotori in grafite funzionano nella pressofusione dell'alluminio (700–750°C) ma falliscono catastroficamente nello zinco (450°C ciclo termico induce infragilimento) e nel rame (>1.000°C provoca degradazione ossidativa). Le leghe di titanio e niobio sopravvivono agli estremi termici ma mostrano uno scarso smorzamento acustico: assorbono troppa energia di vibrazione come calore, limitando l'efficienza ultrasonica.
Le ceramiche Sialon - ossinitruro di alluminio e silicio (Si₃Al₃O₃N₅) - occupano una posizione unica:
- Modulo di Young: >300 GPa, che consente un efficiente trasferimento di energia alle frequenze ultrasoniche (rispetto ai ~12 GPa della grafite, che smorza gravemente la vibrazione)
- Conducibilità termica: ~13 W/(m·K), che consente un rapido raffreddamento della superficie del sonotrodo dopo ogni ciclo di trattamento, fondamentale per le fonderie che operano lotti consecutivi
- Resistenza all'ossidazione: Stabile fino a 1.600°C in aria; nessuna degradazione anche sotto ripetuti shock termici da fusione a 1.150°C a tempra a temperatura ambiente
- Non bagnabilità: I metalli fusi non aderiscono alla superficie in sialon, prevenendo il “congelamento” del fuso sul sonotrodo, una modalità di guasto catastrofica per i sistemi a base di grafite
- Tenacità meccanica: A differenza della grafite fragile, il sialon può resistere all'impatto di inclusioni ceramiche risospese nel fuso senza fratturarsi
Finestra operativa
I sonotrodi ceramici NIMA consentono:
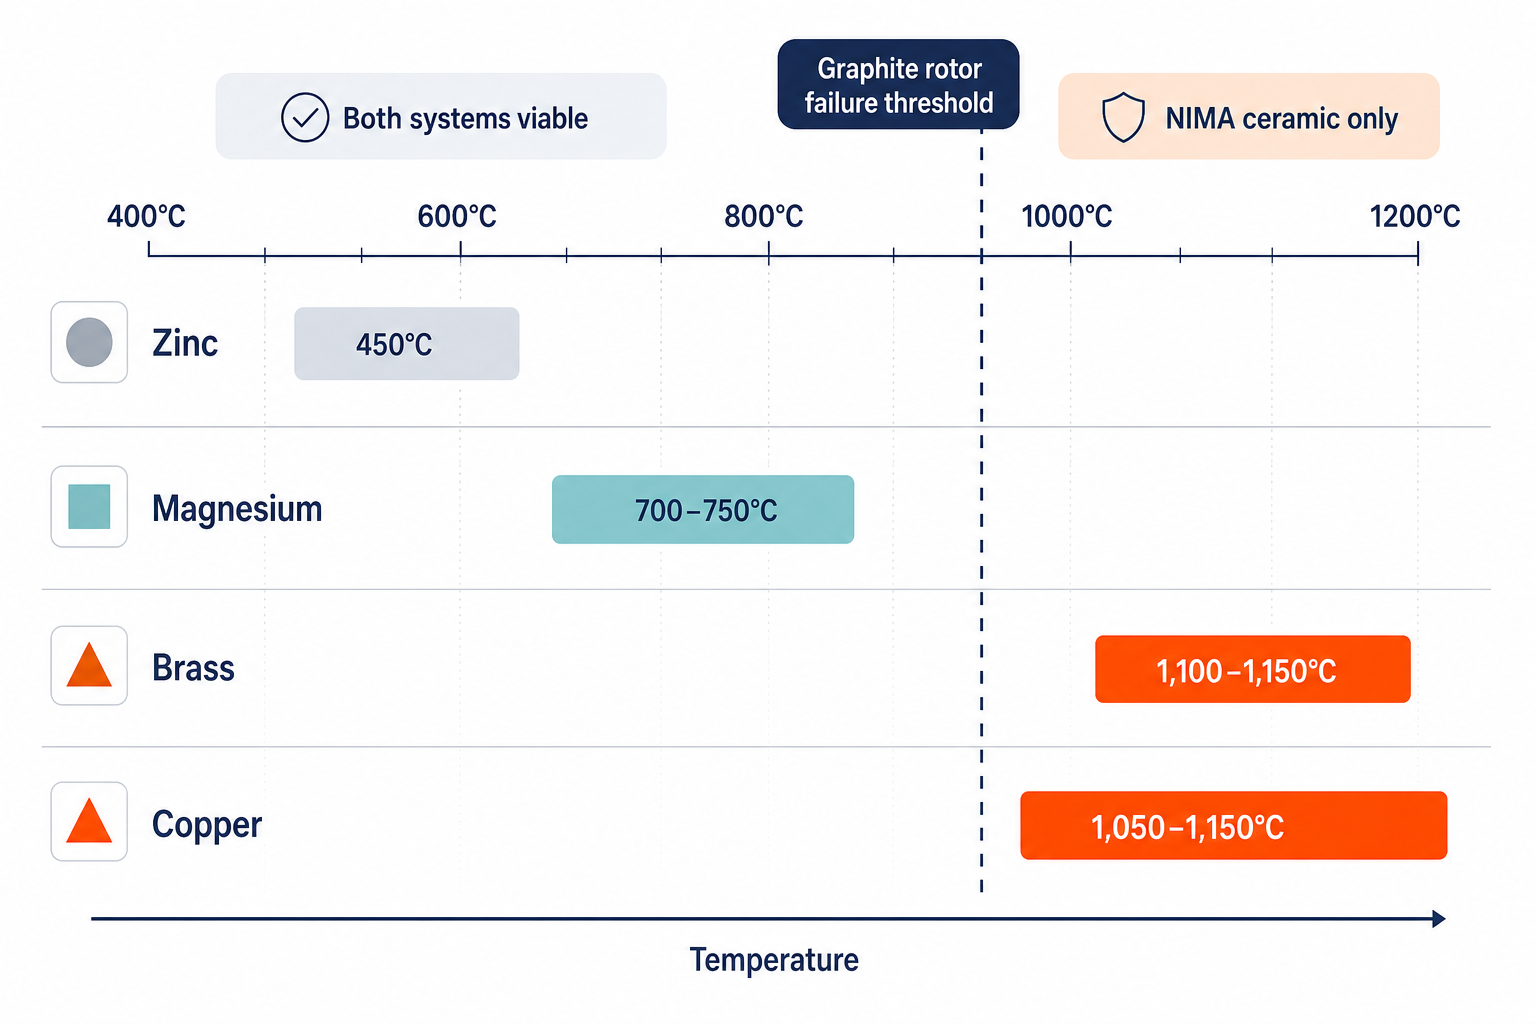
- Lavorazione dello zinco a 450°C: Operando ben al di sotto della soglia di infragilimento della grafite; i cicli termici non degradano il sonotrodo
- Magnesio a 700–750°C: Temperatura del sonotrodo inferiore (
- Alluminio a 700–750°C: Prestazioni di base, identiche alla grafite ma con durata di servizio 100× volte superiore
- Ottone a 1.100–1.150°C: Funzionamento dove la grafite fallisce completamente; i sonotrodi ceramici rimangono meccanicamente solidi dopo >400 cicli
- Rame a 1.050–1.150°C: Unico materiale del sonotrodo in grado di operare in questo regime; consente un trattamento che la degassificazione rotativa non può fornire
Validazione industriale e risultati
I vantaggi del trattamento ultrasonico del metallo fuso non sono teorici. Ricerca pubblicata e sottoposta a revisione paritaria (Springer International Journal of Metalcasting, 2026; Brunel University; rapporti industriali CastMan, 2025) documenta questi risultati su più sistemi metallici:
| Metric | Degasaggio ultrasonico | Degassazione rotativa | Miglioramento |
|---|---|---|---|
| Tempo di trattamento | 3 min | 10+ min | 3,3× più veloce |
| Efficienza di degassificazione | 20% above rotary | Baseline | +20% |
| Riduzione delle inclusioni di ossido | 6 volte rispetto al non trattato | 3 volte rispetto al non trattato | 2× più efficace |
| Incremento del carico di snervamento | +210 MPa | +180 MPa | +30 MPa (+1,7%) |
| Resistenza massima a trazione | +303 MPa | +288 MPa | +15 MPa (+0,5%) |
| Miglioramento dell'Allungamento | +6% | +3% | 2× guadagno di duttilità |
| Generazione di Scorie | 245 g/ciclo | 1.300 g/ciclo | 81% in meno |
| Consumo di gas inerte | 0 | Essenziale | Riduzione del 100% |
| Durata del sonotrodo | 250–400 cicli | 2–3 cicli (grafite) | 100–200× più duraturi (ceramica) |
Una Piattaforma Unica per il Trattamento di Metalli Non Ferrosi
Il trattamento ultrasonico dei metalli fusi per metalli non ferrosi non richiede una serie di strumenti specializzati. Sialon Ceramics ha progettato NIMA come un sistema ultrasonico unico con sonotrodi ceramici intercambiabili, in grado di servire:
- Operazioni di fonderia che processano leghe multiple – Un generatore, una unità di controllo, il sonotrodo si scambia tra lotti di zinco (450°C), magnesio (700°C) e ottone (1.100°C) senza riconfigurazione dell'attrezzatura o cicli di raffreddamento
- Officine di colata critiche per lotti – Il tempo di ciclo diminuisce del 67% (da oltre 10 minuti a 3 minuti per lotto), consentendo una produttività 3–4× sulla capacità di fusione esistente
- Produttori orientati alla qualità – La degassificazione simultanea + l'affinazione del grano elimina la necessità di prodotti chimici separati per l'affinazione del grano, riducendo la complessità e i costi del processo
- Leghe speciali ad alta temperatura – I produttori di rame, ottone e bronzo accedono a una tecnologia di degasaggio che non esisteva nel dominio rotativo: letteralmente l’unica opzione di degasaggio a temperature operative >1.000°C
Prova il sistema NIMA di Sialon Ceramics
Se la tua fonderia gestisce porosità da idrogeno, inclusioni di piombo o segregazione di ossidi in leghe di zinco, magnesio, rame o ottone - e soprattutto se stai utilizzando sistemi di degasaggio rotativi che faticano a sopravvivere alla tua temperatura di colata - il sistema NIMA rappresenta un miglioramento a gradino: più veloce, più pulito, più durevole e capace di operare dove le apparecchiature di degasaggio convenzionali semplicemente si bruciano.
La piattaforma di trattamento a ultrasuoni del metallo fuso in ceramica Sialon sostituisce completamente le apparecchiature di degasaggio rotativo, offre un'efficienza di degasaggio superiore del 20% con contemporanea affinazione del grano e opera in modo affidabile a temperature da 450°C (zinco) fino a oltre 1.100°C (rame/ottone). Scopri come altre fonderie di metalli non ferrosi hanno ridotto i tempi di ciclo di due terzi, ridotto le inclusioni di ossido di 6 volte ed eliminato il consumo di gas inerte.
Domande frequenti
Il degasaggio ultrasonico può sostituire il nostro sistema rotativo esistente nelle applicazioni ad alta temperatura?
Sì, soprattutto sopra i 950°C dove i rotori in grafite iniziano a ossidarsi. I sonotrodi in ceramica Sialon operano in modo affidabile fino a 1.150°C+ senza degradazione, rendendo l'ultrasonicazione l'unica opzione di degasaggio per la colata di rame e ottone a piena temperatura. Per metalli a temperatura più bassa (zinco, magnesio), l'ultrasonicazione offre tempi di trattamento 3,3× più rapidi e una rimozione delle inclusioni superiore: un miglioramento misurabile anche se il sistema rotativo non sta fallendo.
Quanto gas inerte risparmiamo effettivamente con il trattamento ultrasonico?
La degassatura ultrasonica non richiede gas inerte (argon o azoto). Una fonderia tipica che utilizza sistemi rotativi consuma 50–200 m³ di argon al giorno a seconda del volume di colata. Passare a NIMA elimina completamente questo costo, in genere $8.000–15.000 al mese di risparmio sui materiali, oltre a non dover più gestire o immagazzinare bombole pressurizzate.
Il trattamento ultrasonico funziona per il bronzo o altre leghe contenenti stagno?
Sì, e il bronzo è uno dei casi d'uso più forti. La segregazione dello stagno del bronzo, dove gli ossidi di stagno si aggregano lontano dagli ossidi di rame, è estremamente difficile da affrontare per i sistemi rotativi a frequenza singola. La cavitazione multifrequenza di NIMA colpisce selettivamente entrambi i tipi di ossido, ottenendo una riduzione del 70–78% nella segregazione dello stagno rispetto all'incapacità del sistema rotativo di prevenirla completamente.
Qual è la durata di vita di un sonotrodo ceramico?
I sonotrodi in ceramica Sialon durano tipicamente 250–400 cicli di colata prima di richiedere la sostituzione, ovvero circa 2–4 mesi di funzionamento continuo in fonderia per un impianto molto attivo. Questo è 100–200× più lungo rispetto ai rotori in grafite in servizio ad alta temperatura, rendendo i sonotrodi in ceramica convenienti nonostante il costo unitario più elevato, grazie alla minore frequenza di sostituzione.
Come faccio a sapere se la degassificazione ultrasonica funziona?
I sistemi NIMA includono monitoraggio in tempo reale: feedback della potenza acustica, visualizzazione della temperatura del metallo fuso e registrazione del conteggio dei cicli. Per la garanzia della qualità, il test a pressione ridotta (standard nella fusione aerospaziale e automobilistica) misura direttamente la riduzione dell'idrogeno, tipicamente un miglioramento del 18–24% rispetto al metodo rotativo nello stesso tempo di trattamento. Test meccanici (resistenza a trazione, allungamento) e ispezione metallografica (densità delle inclusioni, struttura del grano) confermano i benefici su 2–3 cicli di colata.