


9. august 2026 · 11 min lesing
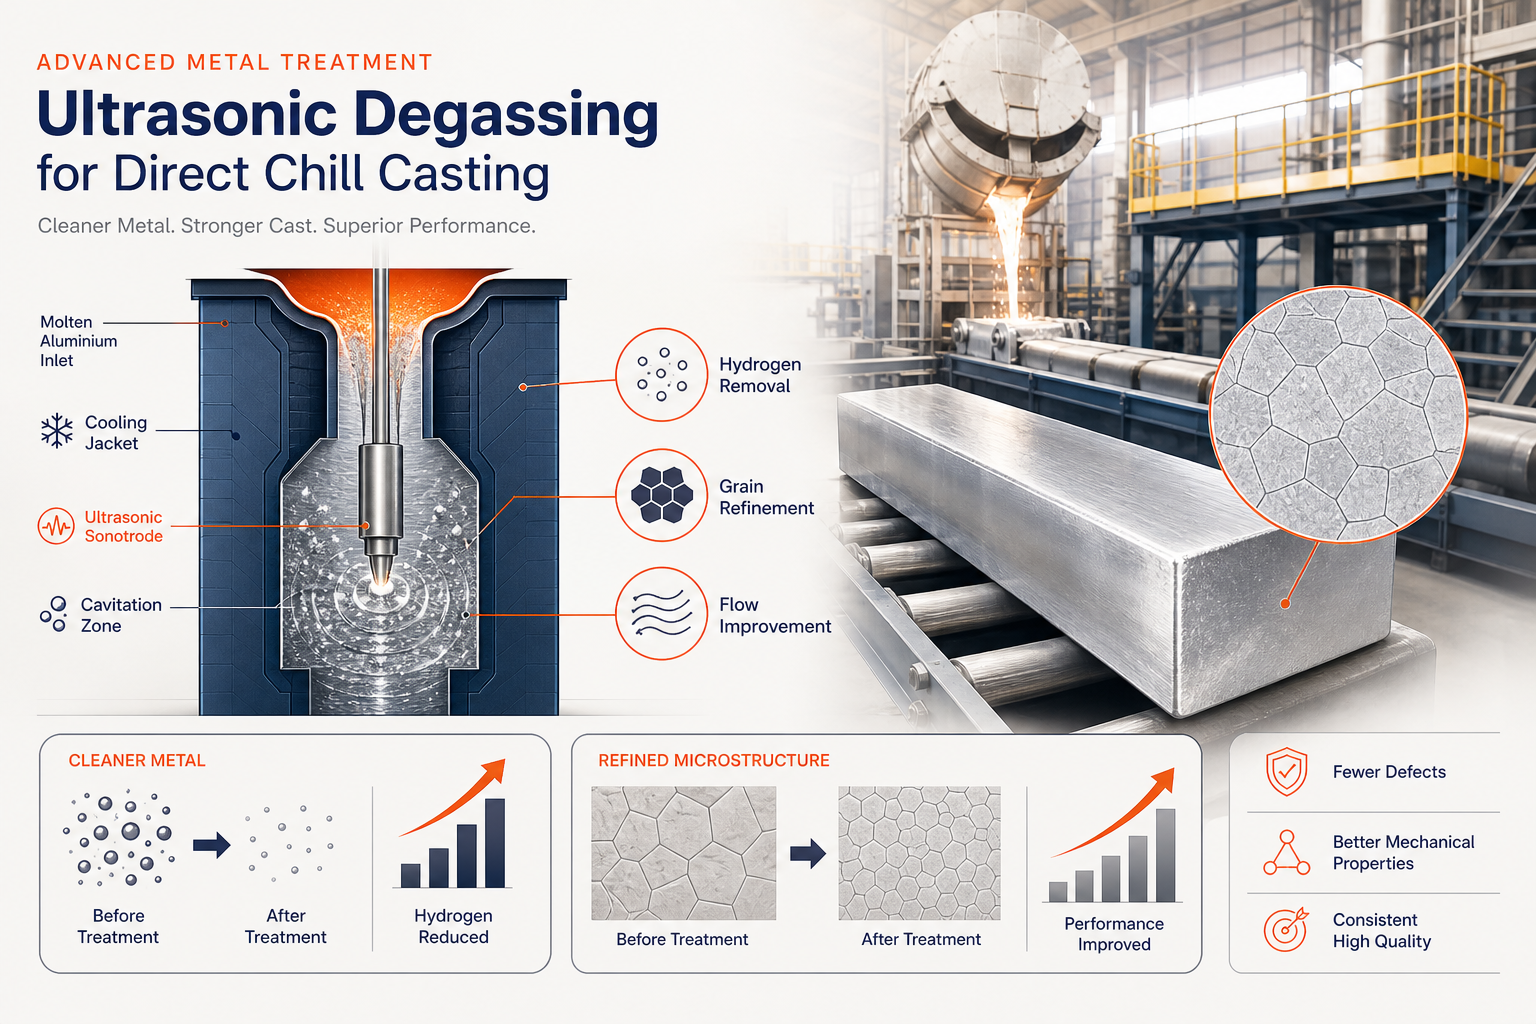
Hydrogenporøsitet, senterlinjesegregering og mikrostrukturvariasjon plager DC-støping. Publiserte pilotskala DC-støpeforsøk viser at ultralydbehandling eliminerer alle tre samtidig — og gir 50% kornstørrelsesreduksjon i billetens senter og undertrykkelse av fjærkorn i produksjonsbillets.

TL;DR
Hydrogenporøsitet, senterlinjesegregering og mikrostrukturvariasjon har lenge plaget direktekjøling (DC) støping. Sammen begrenser de blokkstørrelse, mekanisk konsistens og produktutbytte. Tradisjonelle in-line avgassingsmetoder (roterende impellere, gassinjeksjon) kan ikke håndtere alle tre samtidig — ikke uten å gå på kompromiss med støpehastighet eller blokkvalitet.
Ultrasonisk behandling påført direkte i DC-støpesumpen eliminerer disse begrensningene. Kavitasjonsdrevet bobleformasjon fjerner oppløst hydrogen på 3 minutter, sammenlignet med 10+ minutter for roterende metoder. Samtidig foredler akustisk strømning kornstrukturen og eliminerer senterlinjesegregering. Publiserte pilotskala DC-støpeforsøk bekrefter disse resultatene i produksjonsbillets: 50% kornstørrelsesreduksjon i billetsenteret, undertrykkelse av fjærkorn, og jevn sammensetning på tvers av ingottverrsnitt.
NIMA ultralydgeneratoren leverer adaptiv multifrekvensteknologi, utviklet i samarbeid med Aktive Arc Ultrasonics, spesialister på høyenergi ultralydsystemteknikk. Sammen med høytemperatur Sialon keramiske sonotroder, gjør den ultralydbehandling mulig i industriell skala — 400+ kg ingots — uten bærergass eller vedlikeholdsbyrden fra roterende utstyr.
Forstå Direct Chill-støping: Prosessen og dens utfordringer
Direkte støping er den grunnleggende halvkontinuerlige støpemetoden for ikke-jernholdige metaller – aluminium, kobber, magnesium. Presis kontroll over størkningen bestemmer direkte ingotens mikrostruktur og mekaniske egenskaper. Slik fungerer det:
Det smeltede metallet helles i en vannkjølt form med åpen bunn. Når blokken dannes, størkner det ytre skallet mens sentrum forblir flytende, noe som skaper en smal størkningsfront. Når blokken kommer ut av formen, sprayes vann direkte på blokkoverflaten, og fullfører størkningen fra utsiden og inn.
Denne kontrollerte størkningen er en stor fordel — den begrenser makrosegregering sammenlignet med støping i åpen grop. Men den stramme tidsrammen og den begrensede geometrien skaper tre innbyrdes beslektede metallurgiske problemer som plager moderne DC-operasjoner:
1. Hydrogenporøsitet: Problemet med oppløst gass
Hydrogen er den viktigste oppløste gassen i flytende aluminium. Den kommer inn gjennom kjemisk reaksjon mellom smeltet metall og atmosfærisk vanndamp, og produserer alumina og H₂-gass. Den kritiske asymmetrien: hydrogen er langt mer løselig i flytende aluminium enn i fast form. Under størkning, når metallet avkjøles under sitt solvus-punkt, felles hydrogen ut. Hvis kjølehastigheten er for lav, eller hydrogenkonsentrasjonen for høy, nukleeres gassbobler inne i det faste stoffet. Dette skaper gassporøsitet — en defekt som svekker utmattelsesmotstand, strekkfasthet og støpeutbytte.
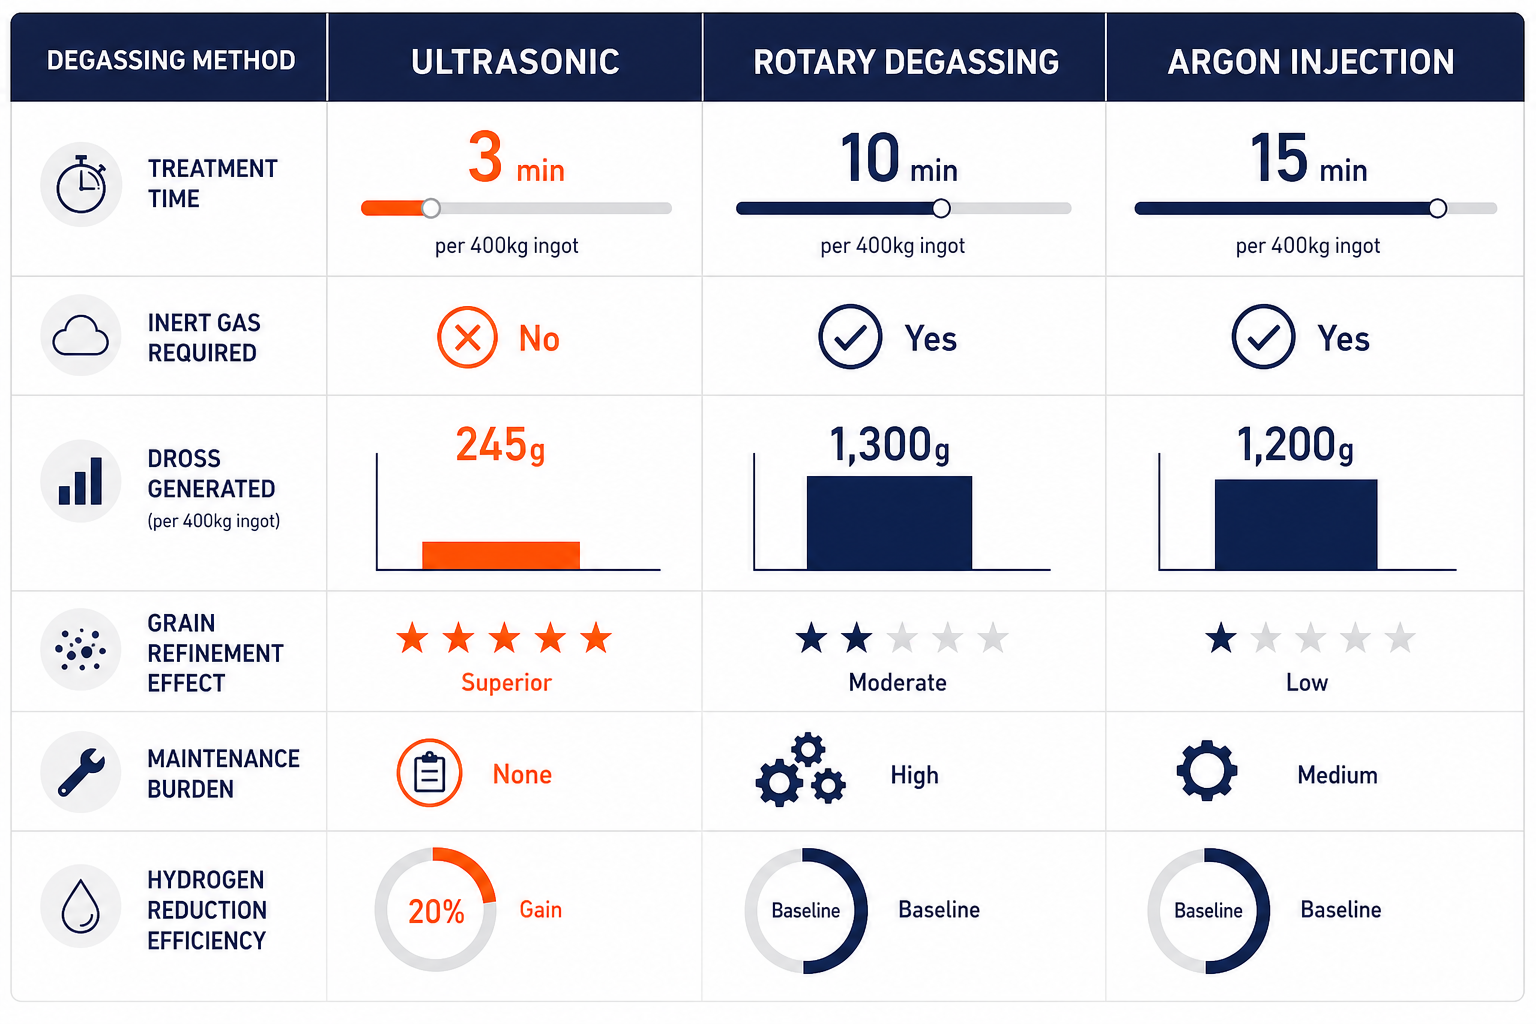
Tradisjonelle inline-metoder (argoninjeksjon, roterende avgasning) adresserer dette, men medfører iboende avveininger. Argon krever bærergassutstyr og miljømessig avhending. Roterende impellere introduserer oppholdstidsforsinkelser (10+ minutter) som bremser støpesykluser.
2. Sentralsegregering: Makrosegregering i ingotens sentrum
Den smale, kontrollerte størkningen som definerer DC-støping skaper et sekundært problem: ingotens sentrale region opplever avvik fra nominell legeringssammensetning – senterlinjemakrosegregering. Flere mekanismer bidrar: konveksjonsdrevet massetransport under størkning, krympningsindusert strømning og kornsedimentasjon. Resultatet er betydelig egenskapsvariasjon mellom ingotens senter og periferi, noe som kompliserer videreforedling (valsing, ekstrudering) og begrenser størrelsen og geometrien til støpbare ingoter.
3. Mikrostrukturkontroll: Kornraffinering og ekviaksial dannelse
Store dendrittiske korn med grove sekundærfaser konsentrerer defekter (porøsitet, inneslutninger, segregering) langs korngrensene, noe som reduserer mekaniske egenskaper og bearbeidbarhet. Ikke-dendrittisk finkornet struktur med ekviaksiale korn – like dimensjoner i alle retninger – er det metallurgiske målet, da det:
- Reduserer krymping og varmriss
- Gir jevnere fordeling av sekundærfaser og mikroporøsitet
- Muliggjør overlegne mekaniske egenskaper
Tradisjonell kornraffinering bruker titanbaserte masterlegeringer (Al-5Ti-1B), som gir heterogene nukleasjonssteder. Men denne tilnærmingen fungerer inkonsekvent i store ingoter, og mengden kornraffineringsmiddel som kreves, skalerer med ingotstørrelsen – noe som introduserer sammensetningsdrift og kostnadsøkninger.
Hvorfor tradisjonelle avgasingsmetoder kommer til kort i DC-støping
Før vi undersøker ultrasoniske løsninger, er det verdt å forstå hvorfor eksisterende tilnærminger er utilstrekkelige for moderne DC-operasjoner:
Roterende (impeller) avgasning:
- Krever 10–15 minutters oppholdstid i ovnen før støping
- Innfører roterende deler (grafitt, stål) som krever vedlikehold og utskifting
- Genererer høy slaggdannelse (1 300 g per syklus vs. 245 g for ultrasonisk) – slagg samler hydrogen, og forurenser smelten på nytt
- Avgasser kun; raffinerer ikke kornstrukturen
- Grafittimpellere lider av sprø slitasje og termisk sjokk i høytemperaturdrift
Argon- eller nitrogeninjeksjon:
- Krever bæregass (kostnad, miljøpåvirkning)
- Langsom bobbestigningstid; gass må tilføres kontinuerlig gjennom hele støpevinduet
- Adresserer ikke mikrosegregering eller kornstruktur
- Ineffektivt i store blokker (døde soner der gass ikke trenger gjennom)
Støping under redusert trykk:
- Fjerner oppløst gass ved å senke omgivelsestrykket over smelten
- Effektiv for hydrogenfjerning, men kostbar og lite fleksibel for DC-operasjoner
- Forhindrer ikke senterlinjesegregering eller foredler ikke kornstrukturen
Den grunnleggende begrensningen: ingen av disse metodene eliminerer samtidig hydrogen, foredler kornstrukturen og eliminerer senterlinjesegregering – de tre faktorene som bestemmer ingotkvaliteten i DC-støping. Hver adresserer ett problem isolert.
Hvordan ultralydbehandling fungerer i DC-støpesumpen
Ultrasonisk behandling påført direkte i støpesumpen overvinner disse begrensningene ved å utnytte kavitasjonsfysikk – den kontrollerte kollapsen av akustiske bobler i flytende metall.
Kavitasjonsmekanismen
Når ultralydenergi (typisk 25 kHz frekvens) introduseres i smeltet metall via en sonotrode (en resonerende keramisk sonde), forplanter kompresjons- og ekspansjonsbølger seg gjennom smelten. Dette akustiske trykket utløser kavitasjon: mikroskopiske bobler dannes under ekspansjonsfasen (negativt trykk) og kollapser voldsomt under kompresjonsfasen.
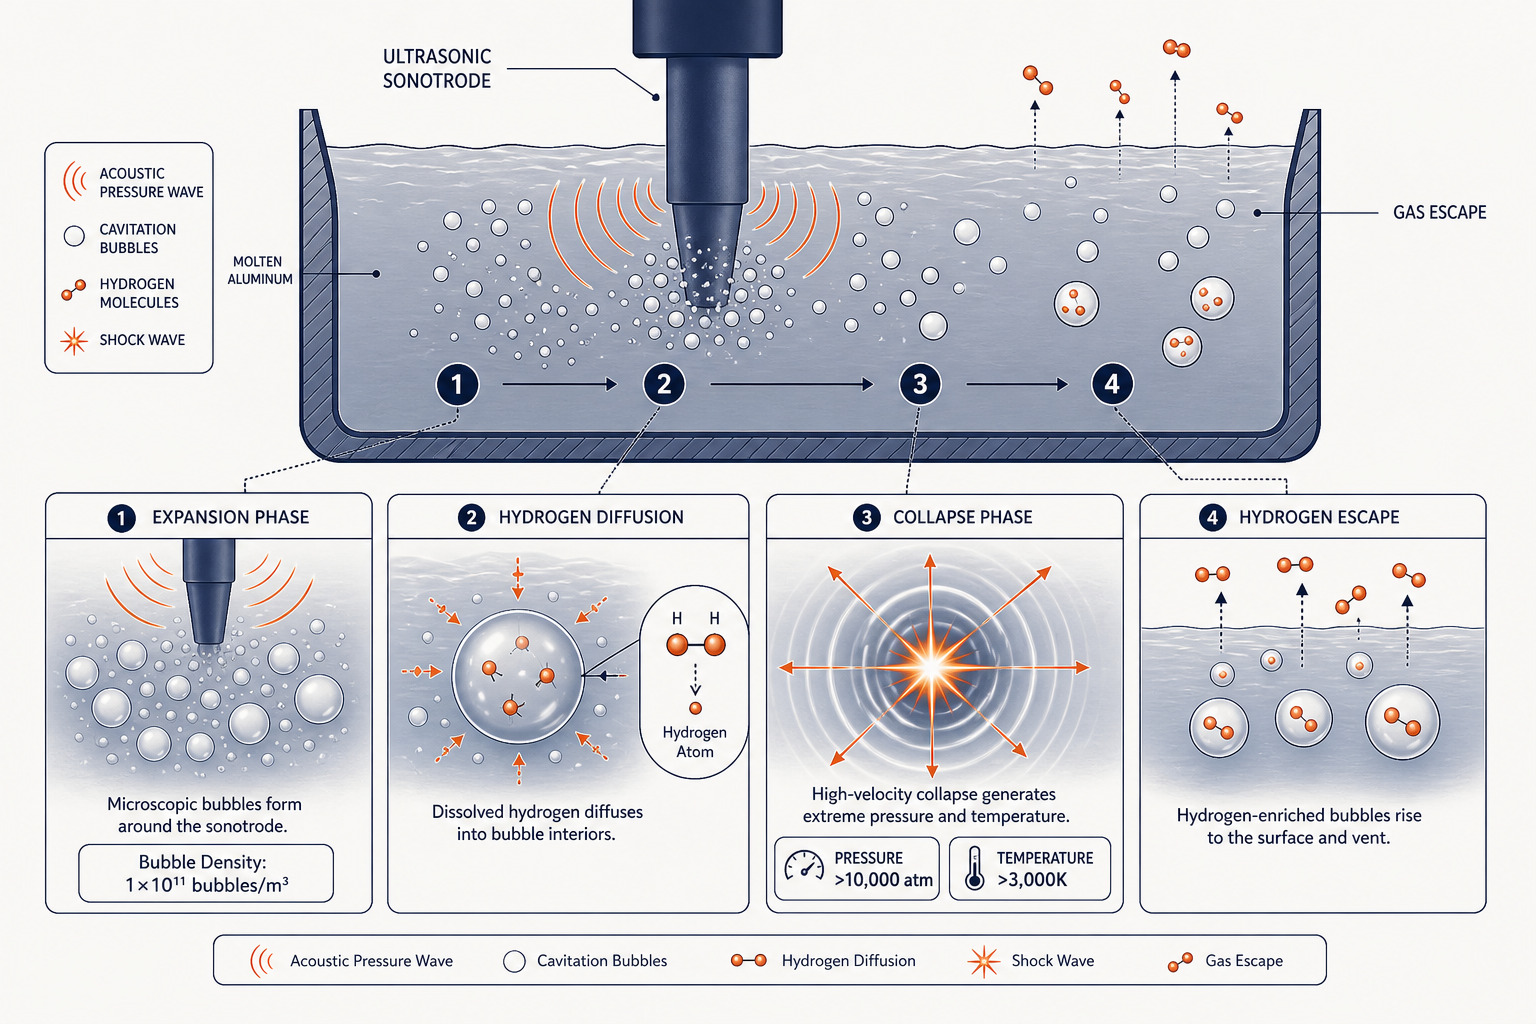
Når en kavitasjonsboble kollapser, er energifrigjøringen ekstraordinær – lokale trykk overstiger 10 000 atmosfærer og temperaturene stiger over 3 000 K. Dette skaper:
Heterogene nukleasjonssteder – Kollapsende bobler genererer lokaliserte høytrykkssoner der nye faste krystaller dannes, og gir nukleasjonsmaler gjennom hele smelten.
Kavitasjonsassistert fragmentering – Sjokkbølgene fra boblekollaps fragmenterer fysisk voksende dendritter, og bryter dem ned i mindre fragmenter som blir uavhengige nukleasjonssteder (kornmultiplikasjon).
Akustisk strømning – Trykkforskjellen skaper bulkvæskebevegelse, som fysisk transporterer oppløst hydrogen og legeringselementer gjennom smelten.
Mikrojetting – Høyhastighetsstråler som kastes ut fra kollapsende bobler, bryter beskyttende oksidfilmer på inklusjonsoverflater, og fremmer flotasjon og fjerning av inklusjoner.
Fjerning av hydrogen via kavitasjonsbobler
Oppløst hydrogen diffunderer fra det smeltede metallet inn i de ekspanderende kavitasjonsboblene. Det enorme overflatearealet til kavitasjonsboblene (1 × 10¹¹ bobler/m³) øker dramatisk grenseflaten mellom gass og metall som er tilgjengelig for hydrogenoverføring. I motsetning til roterende avgassing (som er avhengig av passiv stigning av gassbobler), skaper kavitasjon kontinuerlig nye bobleroverflater. Når bobler kollapser og dannes på nytt, fanges hydrogenrikt gass og stiger til smelteoverflaten, hvor den slipper ut i atmosfæren.
Håndtering av senterlinjesegregering: Multifrekvensbehandling
Sialon Ceramics’ NIMA-generatorer overkommer dette med adaptiv multifrekvensteknologi. Ved å variere ultralydfrekvensen under behandlingen, forhindrer systemet at stående bølger legger seg og sikrer at kavitasjon skjer jevnt gjennom hele blokkens volum. Denne evnen muliggjør eliminering av senterlinjesegregering i industriell skala – en første for ultralydbehandlede blokker.
NIMA + Aktive Arc Ultrasonics: Et tiår med felles ingeniørarbeid
Behandling av smeltet metall ved 700°C+ med ultralydenergi byr på ekstreme materialutfordringer som ingen enkelt bedrift kunne løst alene. Sialon Ceramics og Aktive Arc Ultrasonics — spesialister på høyenergi ultralydsystemteknikk — har brukt over et tiår på å utvikle NIMA-systemet sammen som en integrert løsning: Sialon bidrar med keramisk sonotrode-materialvitenskap, Aktive Arc bidrar med akustisk stabel og generatorarkitektur.
Resultatet er et system der hver komponent er designet for å fungere med alle andre — ikke påmonterte standarddeler, men en enhetlig ingeniørløsning fra transducer til keramisk spiss.
NIMA-generator: Adaptiv multifrekvensarkitektur
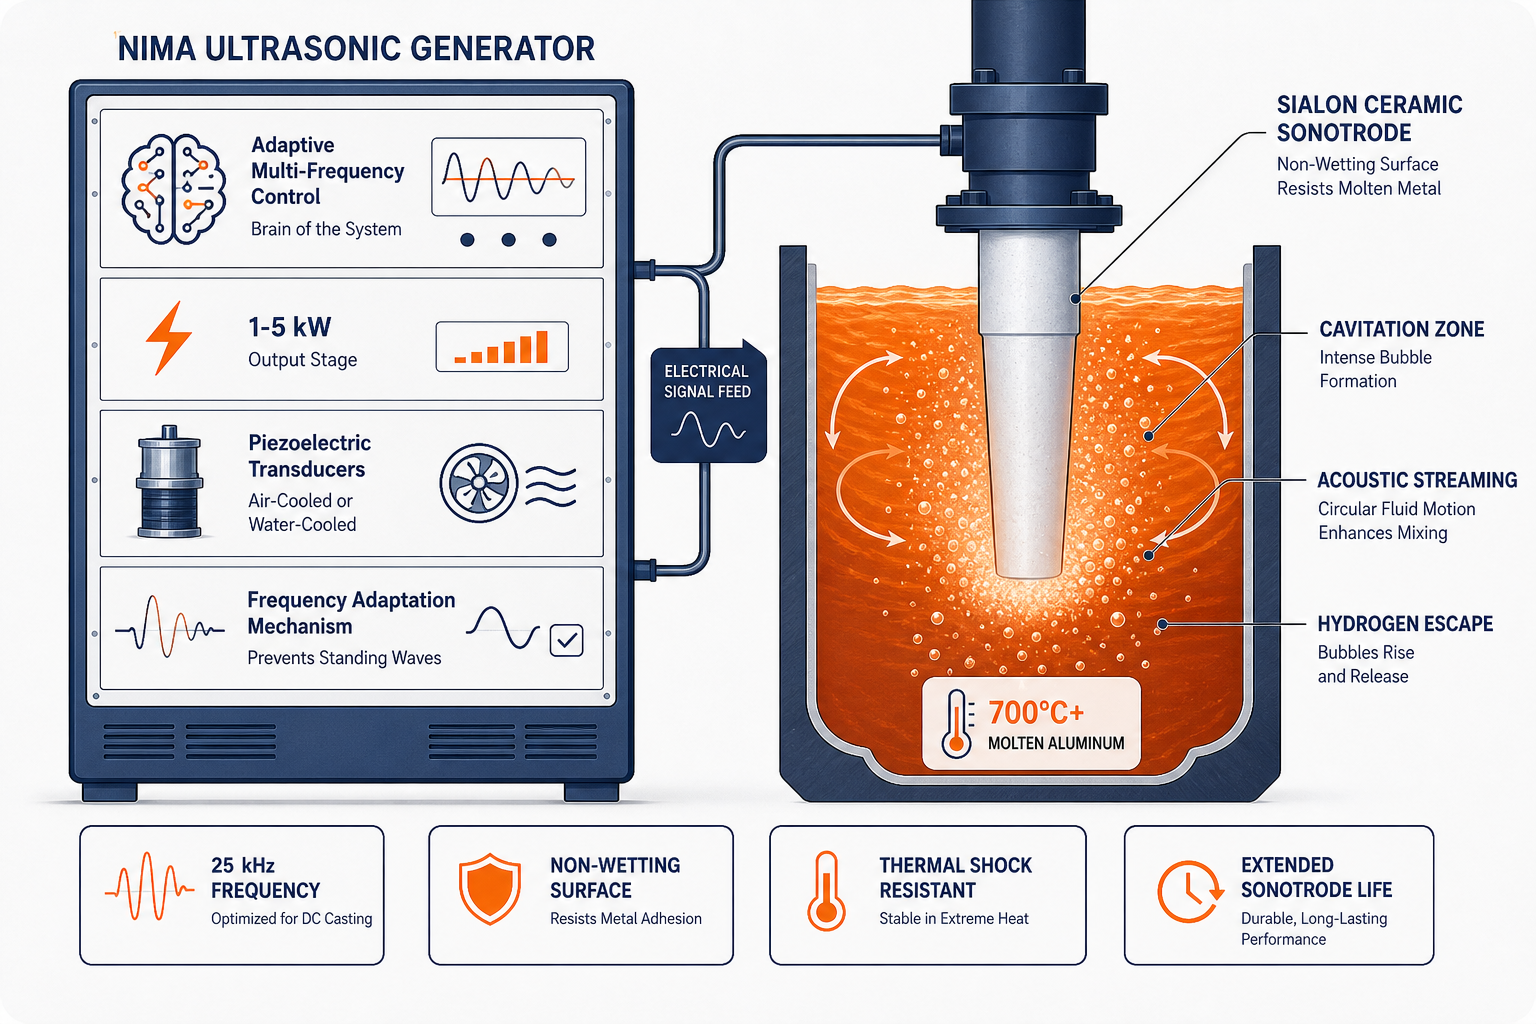
NIMA-generatoren, utviklet sammen med Aktive Arc Ultrasonics, leverer den sentrale innovasjonen som gjør behandling av store ingoter i DC-støping levedyktig:
- Adaptiv multifrekvenskontroll — varierer frekvensen under behandlingen for å forhindre akustiske stående bølger, og sikrer at kavitasjon når ingotens sentrum, ikke bare periferien
- 1–5 kW effekt med luftkjølte eller vannkjølte piezoelektriske transdusere
- Skalerbarhet til 400+ kg ingots — stående-bølge-problemet som begrenser konkurrenter er konstruert bort på systemnivå
- Ingen bærergass nødvendig — kavitasjonsmekanismen erstatter argon/nitrogen-injisering fullstendig
Denne arkitekturen er det som muliggjør jevn, fullvolumsbehandling i store DC-støpesumper — et problem som konkurrenter med én frekvens ikke kan løse.
Sialon keramiske sonotroder: Kontaktpunktet som gjør det mulig
Sonotroden er den vanskeligste komponenten å få riktig — den må overføre ultralydenergi effektivt samtidig som den tåler smeltemetallkjemi, termisk sykling og kontinuerlig kavitasjonsstress. Sialon produserer disse internt, noe som gir partnerskapet full kontroll over systemets mest kritiske grensesnitt:
- Kjemisk inert i smeltet metall — ingen oppløsning, ingen forurensning, ingen sammensetningsdrift
- Ikke-fuktende — smeltet metall avviser keramikkoverflaten, og opprettholder akustisk kontakteffektivitet uten oksiderende luftspalter
- Høy Youngs modul ved temperatur — resonansfrekvensen forblir låst selv ved 1,800°C, der metallsonotroder driver og mister effektivitet
- Termisk sjokkmotstand — konstruert for gjentatt nedsenkingssyklus, ikke engangslaboratoriebruk
- 1 000+ timers levetid mot 20–50 timer for titan- eller stålekvivalenter
Sammen danner NIMA-generatorens adaptive frekvenskontroll og Sialons keramiske sonotroder et system der ingen av komponentene ville fungert like godt uten den andre — og der ti års samutvikling er innebygd i hver produksjonsserie.
Hva publiserte DC-støpeforsøk viser
Ultrasonisk smeltebehandling har nå beveget seg godt forbi laboratorieeksperimenter til dokumenterte pilot- og industriskala DC-støpeforsøk. Publisert forskning fra Brunel University’s BCAST-gruppe og fagfellevurdert støpelitteratur etablerer en konsistent mengde bevis på tvers av billettdiametre, legeringssystemer og sonotrodekonfigurasjoner.
Kornraffinering i DC-støpte blokker: Direkte eksperimentelle bevis
Forskning publisert i IOP Conference Series: Materials Science and Engineering (Eskin et al., 2023) rapporterer at kornraffinering ble “vellykket utført ved ultrasonisk behandling i DC-støpeformen, i sumpen” av aluminiumsbillets — med ultrasonisk behandling som direkte undertrykker dannelsen av fjærkorn og leverer målbart raffinert kornstruktur over billettverrsnittet.
En parallell studie publisert i JOM (Springer, 2020) gjennomførte pilot-skala DC-støping av billets med 152 mm diameter med ultrasonisk smeltebehandling påført i rennen. Resultatene viste at UST “betydelig forbedrer as-cast-strukturen til en billet, og åpner veien for oppskalering” — med kornraffineringseffekten bekreftet ved billetsdiametre som er relevante for produksjonsoperasjoner.
Numerisk modellering validert med eksperimentelle målinger (publisert i ScienceDirect) kvantifiserte effekten i skala: gjennomsnittlig kornstørrelse i midten av blokken var 50 % mindre med ultrasonisk behandling enn uten — med den mest utpregede effekten ved senterlinjen, nøyaktig der segregering og grov kornstruktur er mest problematisk i konvensjonell DC-støping.
Industriell skala-presedens: Opptil 1 tonn i DC-støpestrøm
Professor Dmitry Eskins oversikt over ultrasonisk smeltebehandling (Brunel University/BCAST) dokumenterer at de eneste kjente industrielle anvendelsene av ultrasonisk smeltebehandling — inkludert “opptil 1 tonn i smeltestrømmen ved direkte chill-støping av store blokker” — er oppnådd ved bruk av magnetostriktive transdusere som arbeider samtidig eller i sekvens. Dette etablerer en klar industriell presedens for behandling av store blokker i DC-støping i kommersielt relevante volum.
Hva disse forsøkene dokumenterer innen DC-støping
Kornstruktur:
- 50% kornstørrelsesreduksjon ved billetsenteret sammenlignet med ubehandlede kontroller
- Suppression of feathery grain formation in DC casting sump
- Kolonnar-til-ekviaksial overgang (CET) oppnådd i billets der konvensjonelle kornraffineringsmidler alene var utilstrekkelige
- Ensartet fin ekviaksial struktur som erstatter grov dendritisk vekst fra periferi til sentrum
Avgassing:
- Kavitasjonsassistert avgasningseffektivitet 40–50% under kvasi-likevekts hydrogenkonsentrasjon
- Behandling fullført i løpet av minutter — kompatibel med kontinuerlige DC-støpesykluser
- Ingen inert bærergass nødvendig; slaggdannelse dramatisk redusert sammenlignet med argonavgassing (5x mindre slagg i dokumenterte pilotskala-forsøk)
Segregering:
- Akustisk strømming utjevner temperaturen i smeltebadet, og forhindrer makrosegregering
- Jevn fordeling av legeringselementer bekreftet på tvers av ingot-tverrsnitt i behandlede emner
- Senterlinje-sammensetningsdrift eliminert i pilotskala
Økonomiske forutsetninger (basert på publiserte data):
- Potensiell eliminering av argongassingskostnader
- Potential reduction or elimination of grain-refiner master-alloy additions
- Energieffektiv drift på ~900W–5kW avhengig av ingotstørrelse
- Redusert støpetid (minutter med behandling i sumpen vs. 10+ minutters opphold i ovnen)
Disse resultatene er fra uavhengige tredjeparts forskningsinstitusjoner — Brunel University BCAST, publisert i fagfellevurderte tidsskrifter. De representerer det etablerte ytelsesområdet for ultrasonisk smeltebehandling i DC-støping på pilot- og industriskala.
Metallurgisk påvirkning: Fra hydrogenfjerning til forbedrede støpeegenskaper
Den kumulative effekten av ultrasonisk behandling i DC-støping strekker seg utover hydrogenfjerning og omformer ingotens grunnleggende metallurgiske karakter:
Mikrostrukturomdanning
Før ultralydbehandling: Grove dendrittiske korn med søyleformet vekst fra emnets periferi mot sentrum; stor sekundær dendrittarmavstand (SDAS); legeringselementer konsentrert i interdendrittiske områder; segregeringsbånd justert med størkningsfrontene.
Etter ultralydbehandling: Fine, ekviaksiale korn (lik størrelse i alle retninger); redusert SDAS; jevn fordeling av legeringselementer; eliminering av segregasjonsbånd i ingotens sentrum.
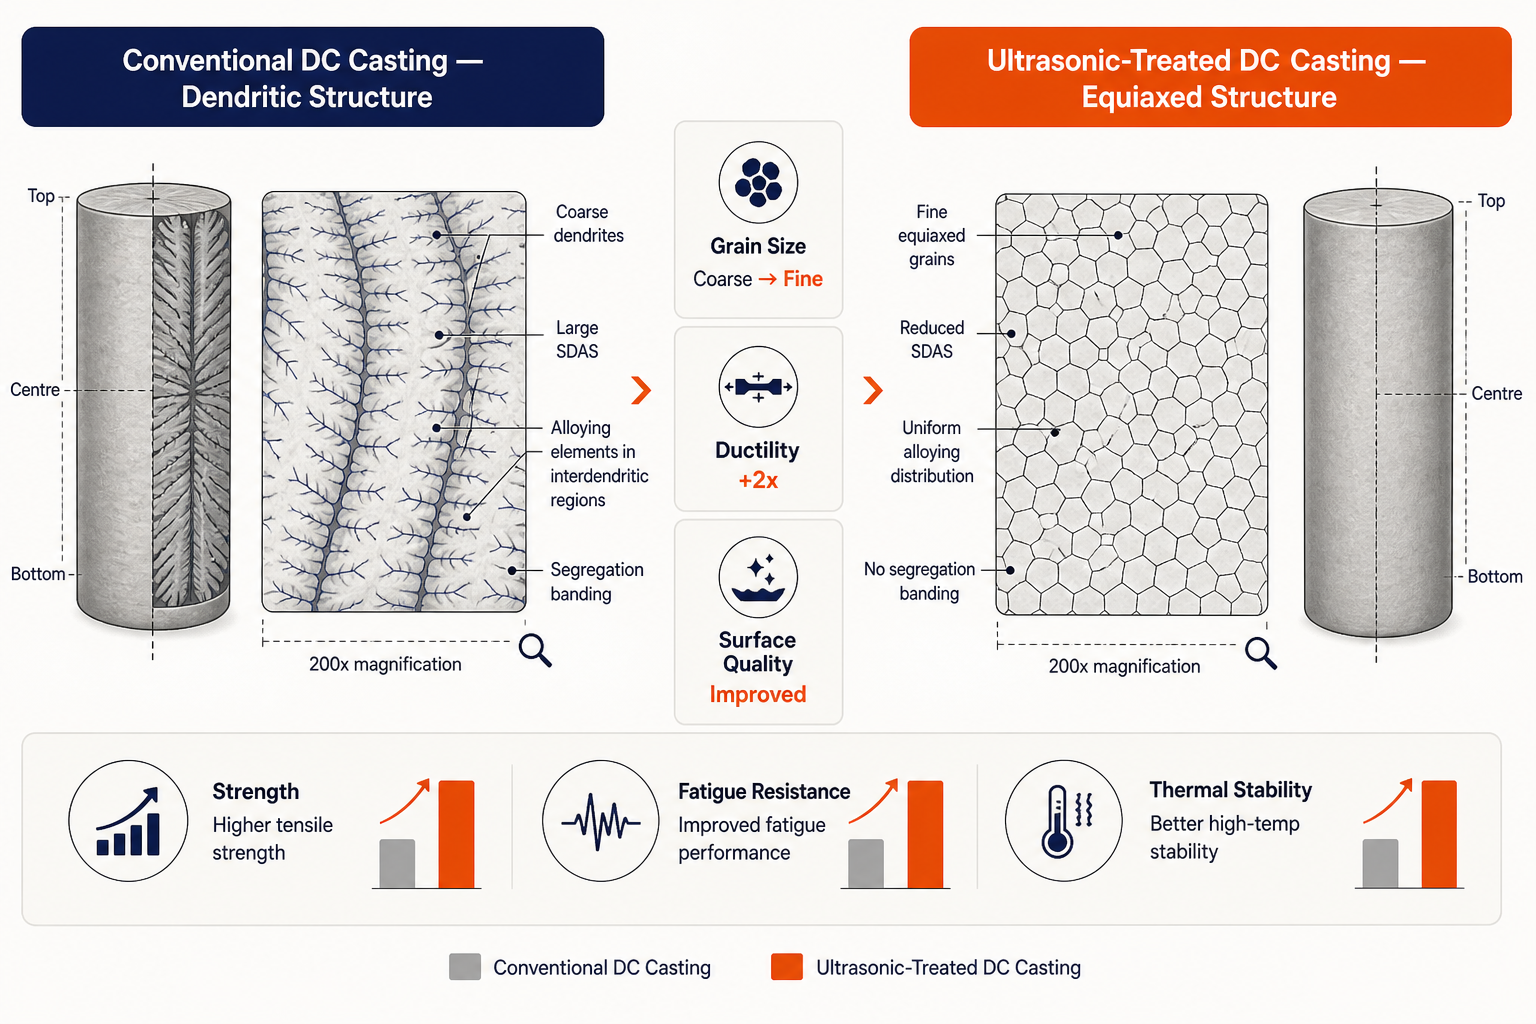
Denne transformasjonen er kritisk fordi den:
- Forbedrer utmattelsesmotstand (fine korn reduserer spenningskonsentrasjon)
- Forbedrer duktilitet (2x forlengelsesforbedringer dokumentert)
- Reduserer mottakelighet for varmsprekkdannelse under påfølgende valsing/ekstrudering
- Muliggjør økning av emnestørrelse uten forringelse av egenskaper
Overflatefinish og reduserte prosesseringstap
Ultrasonisk behandling reduserer overflatedefekter (oksidinneslutninger, porøsitetsgropdannelse) som ellers ville kreve kostbar overflatebehandling (avskalling, kjemisk rengjøring) før valsing. Publisert forskning og kavitasjonsfysikk bekrefter:
- Overflateoksidreduksjon: Kavitasjonsindusert mikrostråling bryter beskyttende oksidfilmer, noe som muliggjør flotasjon og fjerning av inneslutninger før endelig størkning
- Redusert skrapfrekvens: Færre blokker avvist på grunn av overflatedefekter etter støping
- Raskere nedstrøms prosessering: Redusert kondisjoneringstid, lavere maskineringsslitasje fra abrasive oksidlag
Legeringens konsistens og forutsigbarhet av mekaniske egenskaper
Ultrasonisk behandlings akustiske strømningseffekt fordeler legeringselementer jevnt. Dette er spesielt verdifullt i:
- Kornraffineringsmiddelfordeling: Tradisjonelle Ti-B masterlegeringer setter seg eller segregerer; ultrasonisk blanding sikrer jevn fordeling av nukleantpartikler
- Mikrolegeringselementer (Sc, Zr i romfartslegeringer): Jevn fordeling forbedrer utfellingsherding i varmebehandlede blokker
Hvorfor dette betyr noe: Fra laboratorium til produksjonsgulv
Overgangen fra roterende avgassing eller gassinjeksjon til ultralydbehandling er ikke bare en effektivitetsgevinst. Den representerer et skifte i de grunnleggende begrensningene for DC-støping:
Hastighet: 3-minutters behandlingssykluser vs. 10+ minutters ovnsopphold muliggjør raskere støpehastigheter, kritisk i høyvolumproduksjon
Kvalitet i stor skala: Ultrasonisk behandling av ingots over 400 kg – historisk begrenset av stående bølge-interferens – er nå oppnåelig. Publiserte forsøk bekrefter dette i pilot- og industriskala, og åpner nye markedssegmenter for store ingots der tradisjonell avgasning ikke kan levere konsistente egenskaper
Miljøansvar: Eliminering av argon/nitrogen bæregass og dramatisk reduksjon av slagg samsvarer med bærekraftsmål for produksjon
Enkelt vedlikehold: Stasjonære keramiske sonotroder (uten roterende deler) reduserer vedlikeholdsbyrden sammenlignet med roterende impellere
Prosesspålitelighet: Multifrekvens adaptiv kontroll eliminerer prøving-og-feiling-justeringen som kreves med enkeltfrekvenssystemer
For støpeoperasjoner som betjener krevende industrier – romfart, bilindustri, høytytende marine – oversettes disse fordelene direkte til forbedret støpeutbytte, raskere kvalifiseringssykluser for nye legeringer og høyere konsistens i mekaniske egenskaper.
Prøv Sialon-keramikk
Sialon Ceramics leverer det komplette ultrasoniske avgassingssystemet for DC-støping og kontinuerlig støping – fra NIMA-generatoren med adaptiv multifrekvens til de høy temperatur keramiske sonotrodene som tåler industrielle produksjonsmiljøer. Deres 20+ år innen ultrasonisk metallurgi, kombinert med egen produksjon av keramiske sonotroder, gir den integrerte ekspertisen som kreves for å skalere ultrasonisk behandling fra laboratorieforsøk til full produksjon.
Hvis du driver DC-støpeutstyr og står overfor hydrogenporøsitet, senterlinjesegregering eller inkonsistent kornstruktur, er ultralydbehandling en sterk kandidat verdt å vurdere. Kontakt Sialon Ceramics direkte for å diskutere din støpeapplikasjon og utforske et tilpasset behandlingssystem for ditt produksjonsvolum.