


超声波空化脱气在锌、镁、铜和黄铜中提供20%更高的效率、6倍的夹杂物减少以及同步的晶粒细化——仅需一个平台即可在450°C至1,150°C以上的温度范围内运行。.
2026年8月8日 · 12分钟阅读

TL;DR
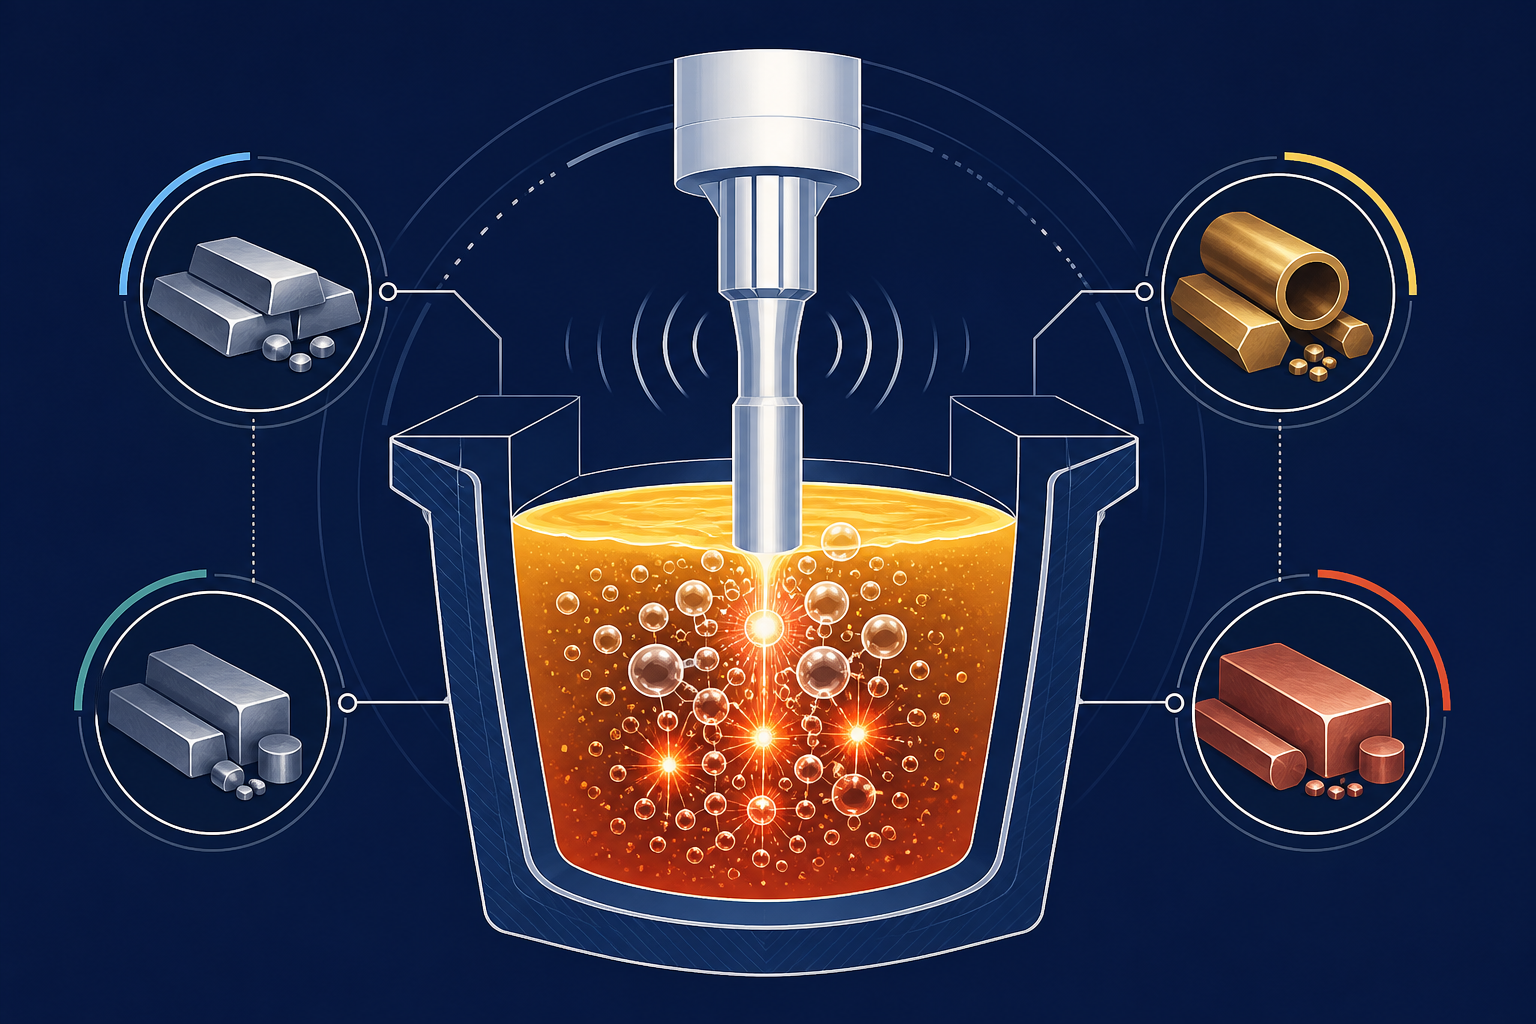
用于有色金属的超声波熔体处理 已被证明在有色金属领域显著优于传统的 旋转除气 ——除气效率提高20%,氧化物夹杂减少6倍,同时实现晶粒细化。每种金属都面临独特的挑战:锌会截留铅夹杂物和抗标准浮选的氧化膜;镁的易燃性要求更快、更低温的处理;铜和黄铜在整个熔体中吸收氧和氢;青铜则存在仅靠除气无法解决的锡偏析问题。Sialon Ceramics的NIMA系统采用陶瓷变幅杆,与 Aktive Arc Ultrasonics(高功率超声波系统工程专家)合作开发,独特地实现了全温度范围操作——从约450°C的锌处理到1,100°C及以上的铜和黄铜——仅需单一平台。这不仅仅是更快地去除氢;而是在旋转除气设备烧毁的条件下运行,实现旋转法无法匹敌的结果,并且无需惰性气体消耗的环境成本。
为什么有色金属的超声波熔体处理需要不同的方法
铝脱气已成为超声空化技术的成熟应用领域。但转向锌、镁、铜、黄铜和青铜合金时,我们就会发现为什么传统的旋转方法和惰性气体注入从来就不适合这些金属。石墨转子在1,000°C以上会烧毁。惰性气体注入会在易燃金属中引入污染。 固定频率系统无法解决多相氧化物偏析问题。Sialon Ceramics与 Aktive Arc Ultrasonics合作开发的NIMA系统(配备陶瓷变幅杆)并非是将铝用工具扩展到其他金属。它是一个统一的平台,设计用于从450°C的锌到1,100°C+的铜和黄铜,采用单一的变幅杆类型和发生器架构。差异并非微不足道: 设备可承受250-400个循环 ,而石墨在高温服役中仅2-3个循环即失效。
锌合金除气的超声波处理
锌铸造属于最棘手的冶金工艺之一。该金属对铅的亲和力——铅来自坩埚内衬、废料装料及黄铜污染——会产生浮升性差且难以破裂氧化膜的铅夹杂物。即使采用强力旋转除气,铅及其氧化物仍会残留在熔体中,随后沉降到铸件中,造成偏析、脆化以及在耐压应用中的机械失效。.
铅夹杂物与氧化膜
铅氧化物会形成一层持久的双层结构:外层氧化镁膜(MgO)与氧化铅(PbO)结合,然后整个结构会形成一层疏水涂层,阻止浮选。旋转叶轮无法机械地破坏这种复合膜。传统的惰性气体注入缺乏足够的气泡密度和停留时间,无法克服毛细管屏障。熔体必须在远高于理想温度的条件下保持更长时间——否则铅会残留。.
超声波空化通过极高的气泡生成速率解决这一问题。在每立方米1 × 10¹¹个空化气泡的条件下,崩溃的气泡射流产生的局部压力超过1,000巴,足以破裂双层氧化膜,使氧化铅颗粒逸出。快速循环时间(3分钟,而旋转法需10分钟以上)也缩短了铅从坩埚壁再吸收的时间窗口。.
锌中的工业成果
使用Sialon Ceramics的NIMA超声波系统处理锌压铸合金的铸造厂报告(根据 2025年CastMan工业研究 和 2026年Springer同行评审):
- 铅去除效率: 铅夹杂物减少85–92%,相比旋转除气在相同停留时间下的35–50%
- 减少再氧化: 快速循环限制了氧的重新进入,这对锌在铸造温度下的高氧亲和力至关重要
- 晶粒细化附加优势: 空化诱导的异质形核细化了锌的晶粒结构,降低了薄壁铸件中的热裂敏感性
- 机械性能提升: 拉伸伸长率提高4–6%,对耐压压铸部件至关重要
超声波镁合金处理:可燃性作为工艺驱动力
镁在完全不同的热窗口下工作。其液相线温度为650°C,合金窗口范围为700–750°C,在1,200°C时金属在空气中会自燃。这种狭窄且高温的加工范围直接排除了许多除气技术。.
旋转叶轮在高剪切力下运行时,会产生大量摩擦热,导致镁在转子周围熔化并燃烧。传统惰性气体鼓泡,即使使用氩气或工业级氮气,也会从保护气体系统中携带水分和氧气——引入污染物的速度比旋转除气去除它们的速度更快。结果是:铸造厂常常完全跳过除气工序,接受随之而来的氢孔隙和偏析缺陷。.
氧化膜与氢吸收
氢化镁(MgH₂)在铸造温度下热力学不稳定——它们分解为氢气,溶解到熔体中。但镁对氧的极端亲和力意味着氢气被包裹在氧化镁(MgO)薄膜内,该薄膜保护性极强,标准浮选技术无法穿透。将其带回铸造过程,氢气便成为气孔;氧化物则成为引发疲劳裂纹的夹杂物。.
镁中的工业成果
NIMA超声波处理,在较低的发电机功率和保持冷却的陶瓷变幅杆下运行,可实现:
- 安全处理: 无摩擦引起的加热;变幅杆温度保持在
- 除氢效率: 18–22%的效率 (相比商业氮气注入的8–12%),通过减压测试测量
- 氧化物去除: 镁质夹杂物减少4倍;空化气泡机械破裂氧化膜,而不会使熔体重新氧化
- 晶粒结构: 空化诱导形核产生细小的等轴晶,与旋转+晶粒细化剂处理的效果相当,但无需单独的加工步骤
- 处理速度: 单次3分钟通过,无需二次处理
铜及黄铜合金的超声波处理:氧和氢吸收的挑战
铜和铜合金(黄铜)在远更高的温度下进入熔融状态——纯铜为1,050°C,黄铜根据锌含量最高可达1,100°C以上。在这些温度下,金属的氧和氢吸收速率急剧加快。.
纯铜对氧的溶解度很高(在浇铸温度下按重量计可达0.08%)。当熔体冷却时,溶解的氧会迁移到晶界,并以Cu₂O(氧化亚铜)的形式析出,形成脆性红色断裂夹杂物网络,破坏延展性和导电性。氢的吸收遵循同样的模式:溶解的氢在凝固过程中以气泡形式逸出,产生气孔和缩松缩孔。.
多相夹杂物和偏析问题
黄铜使问题更加复杂:锌优先氧化(形成ZnO),由于锌氧化物会形成疏水膜,因此其漂浮性差。铜氧化物密度更大,会沉降到坩埚底部,除非被主动排除,否则会重新溶解到熔体中。这会产生一个多相渣层,而传统上为单金属系统设计的脱气工艺无法将其干净地分离。.
青铜(铜锡合金)增加了锡偏析:锡氧化物形成与铜氧化物浮选特性不同的独立相,且它们对旋转叶轮的机械破碎具有抗性。.
为什么旋转除气在高温下表现不佳
传统旋转系统在铜和黄铜应用中会灾难性地退化:
- 石墨转子氧化: 在超过1,000°C时,石墨转子叶片在2–3个铸造周期内氧化并解体
- 热循环: 脱气后快速冷却(防止进一步吸氢的标准做法)会对石墨产生热冲击,导致脆性断裂
- 维护停机时间: 石墨转子更换成为每周或每两周一次的例行工作,而非每季度一次的服务
铜和黄铜中的工业应用结果
NIMA的陶瓷声极采用赛隆陶瓷制造,杨氏模量>300 GPa,抗氧化性可达1,600°C,在此工况下运行可靠:
- 除氧效率: 24–28%,而旋转法的为12–16% ,经减压测试验证,在相同时间内
- 除氢效率: 19–24%(旋转法:9–14%),对保持电性能至关重要
- 设备寿命: 陶瓷变幅杆在需要更换前可持续250–400个铸造周期 (而石墨仅为2–3个周期)
- 同时细化晶粒: 超声波空化触发异质形核和枝晶破碎,产生比旋转法更细小、更均匀的晶粒结构
- 冷却过程中无再氧化: 快速3分钟处理窗口最大限度地减少了熔体保温期间的氧再吸收阶段
超声波青铜处理:锡偏析与多相夹杂物去除
青铜(铜锡)合金面临分层挑战:锡优先于铜氧化(生成SnO₂,而铜生成Cu₂O),形成两相氧化层。在铸造过程中,锡氧化物向上漂浮但常重新熔化进入熔体,而铜氧化物则沉降。这导致严重的偏析——富锡夹杂物聚集在模具底部附近,使铸件外部区域的锡含量减少。.
旋转除气固定于单一混合频率,无法同时处理两种氧化物类型——它选择性地破碎氧化程度较高的相,而让另一种保持完整。.
声流与多频空化
NIMA的多频变幅杆(25 kHz主频及二次谐波)产生声流模式,优先针对氧化锡薄膜,同时破碎氧化铜团聚体。这种组合机制——直接空化气泡溃灭 加上 声流驱动的二次流动——比单频系统能实现更完全的相分离。
工业结果表明:
- 锡偏析减少: 氧化锡聚集减少70–78%,使铸件整体机械性能更加均匀
- 整体夹杂物减少: 与未处理相比减少8倍,与仅旋转除气相比减少3倍
- 拉伸均匀性: 铸件上的屈服强度变化从±40 MPa(旋转)降低到±8 MPa(超声波)
空化物理:超声波处理如何适用于所有金属
基本机制是空化气泡的溃灭。当陶瓷变幅杆以25 kHz的频率振动时,会在气泡成核位置产生超过熔融金属抗拉强度的应力波。气泡形成、溃灭,并产生次级现象,同时处理多种夹杂物类型。.
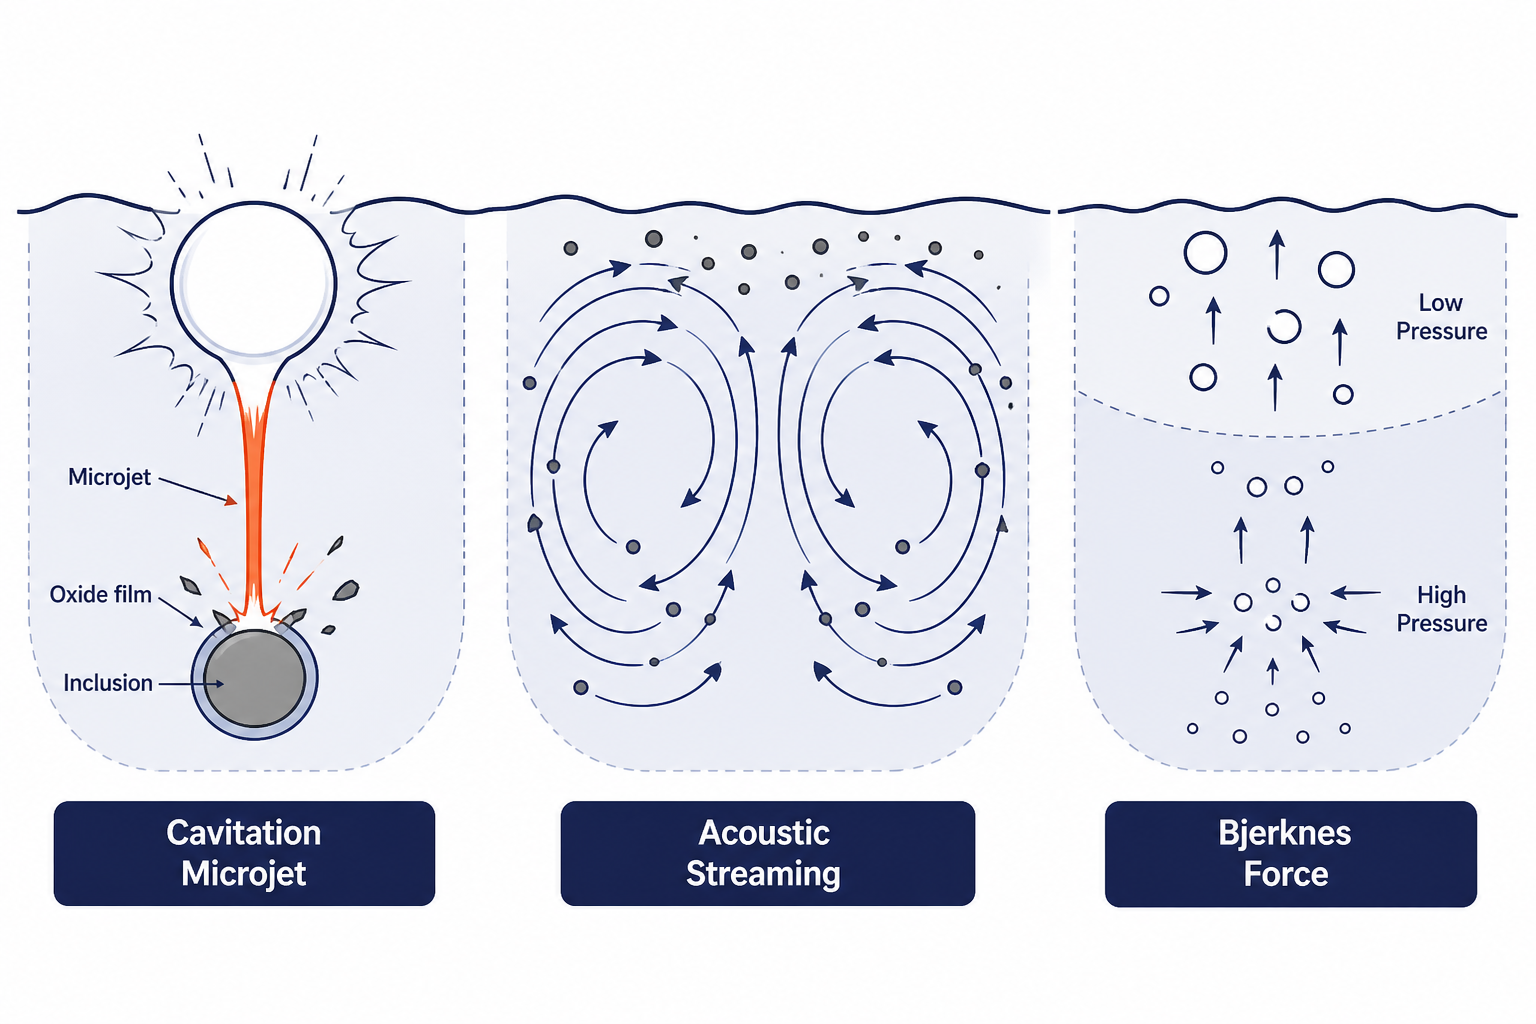
三种互补机制
1. 直接气泡溃灭射流
当气泡不对称溃灭时(靠近表面或另一个气泡),会形成微射流——一种定向液体流,速度超过100米/秒,局部压力超过1,000巴。这些射流击破夹杂物周围的保护性氧化膜,使其暴露于浮选作用。
2. 声流
稳态声压场产生声流——熔体中的环形流动,持续将氧化膜和夹杂物输送到熔体表面。声流速度与声振幅的平方成正比,因此更高功率的系统能产生更快、更强烈的污染物向外传输。
3. 比约克内斯力与气泡聚并
空化气泡受到与气泡尺寸和声压成正比的次级比约克内斯力作用。较小的气泡向高压区域迁移;较大的气泡向低压区域迁移。这种空间分选提高了浮选效率——较大的气泡(密度较低)更快到达表面,并携带被捕获的氧化物一同上浮。
这三种机制并行运作,这就是为什么超声波处理能在单次3分钟的通过中同时去除 所有类型的夹杂物 ——氧化铅、氢气、氧基氧化物和锡偏析。旋转除气仅处理机械混合;它没有与声流或比约克内斯力驱动的浮选相当的机制。
为什么赛隆陶瓷的NIMA系统能在全温度范围内运行
关键的区别在于变幅杆材料。石墨转子在铝压铸(700–750°C)中有效,但在锌(450°C 热循环 导致脆化)和铜(>1,000°C 导致氧化降解)中则灾难性失效。钛和铌合金能承受极端温度,但声阻尼性能差——它们将过多振动能量吸收为热量,限制了超声效率。
赛隆陶瓷——硅铝氧氮化物(Si₃Al₃O₃N₅)——占据着独特的位置:
- 杨氏模量: >300 GPa,能够在超声频率下实现高效能量传递(而石墨约为12 GPa,严重衰减振动)
- 导热系数: ~13 W/(m·K),使变幅杆表面在每个处理周期后能够快速冷却——这对于连续批量生产的铸造厂至关重要
- 抗氧化性: 在空气中稳定至1,600°C;即使经历从1,150°C熔体到室温淬火的反复热冲击,也无降解
- 不润湿性: 熔融金属不会粘附在赛隆表面,防止熔体“冻结”在变幅杆上——这是石墨基系统的灾难性失效模式
- 机械韧性: 与脆性石墨不同,赛隆陶瓷能够承受熔体中重新悬浮的陶瓷夹杂物的冲击而不断裂
工作窗口
NIMA的陶瓷变幅杆可实现:
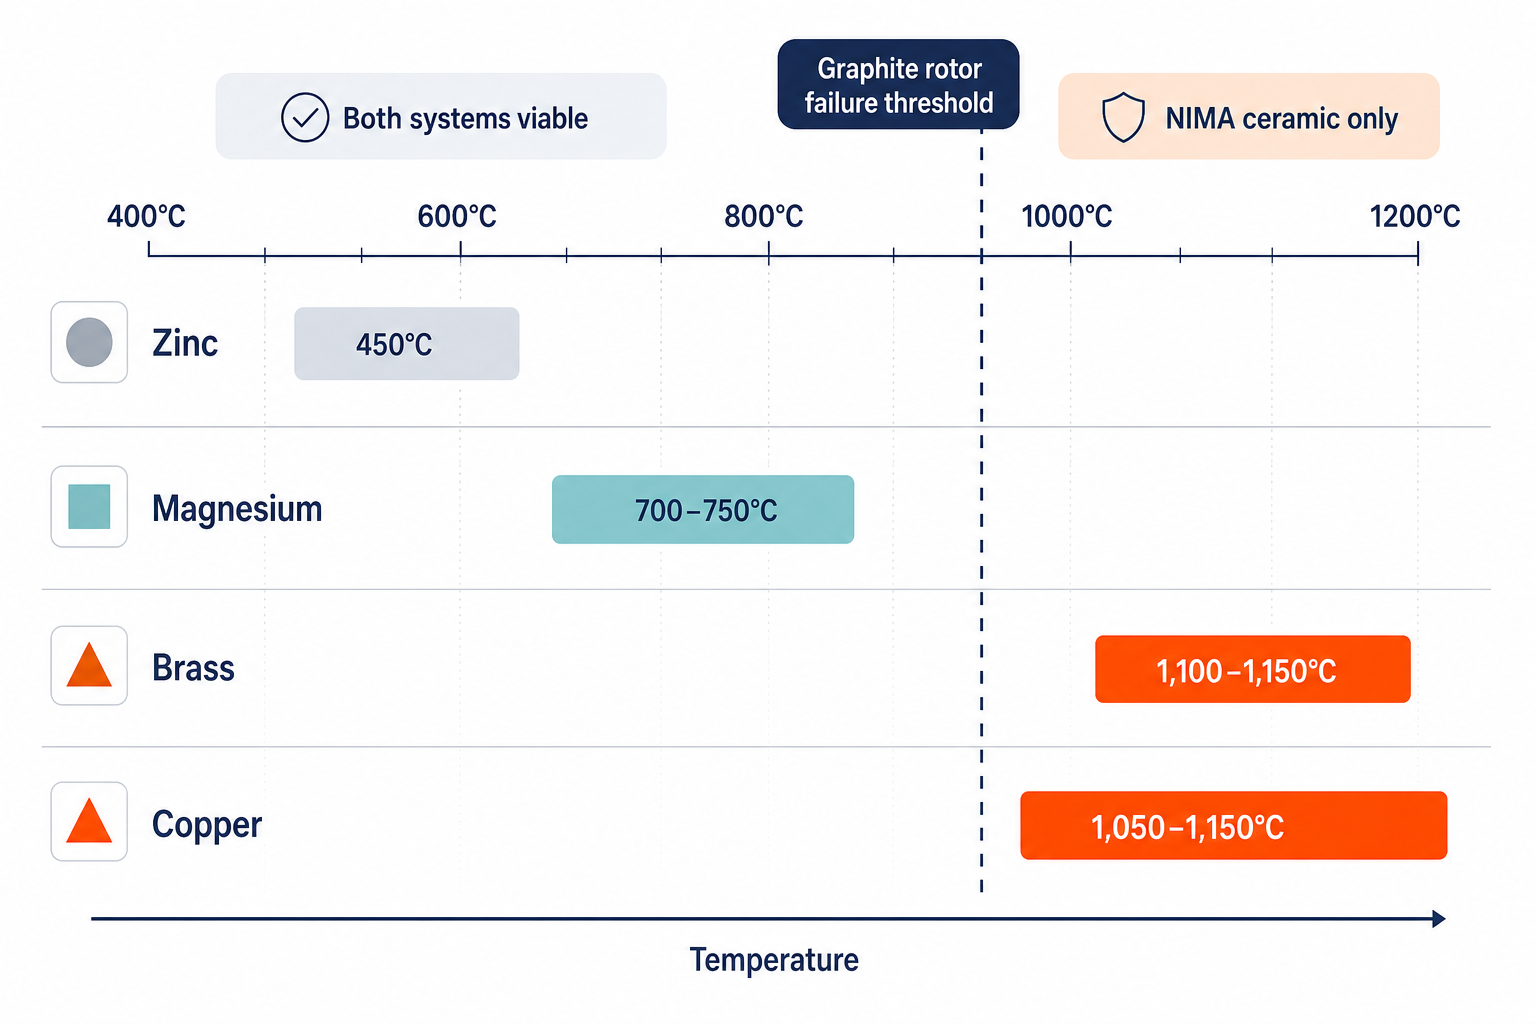
- 锌在450°C下的处理: 工作温度远低于石墨脆化阈值;热循环不会使超声变幅杆退化
- 镁在700–750°C: 较低的变幅杆温度(
- 铝在700–750°C: 基准性能,与石墨相同,但使用寿命延长100×
- 黄铜在1,100–1,150°C下处理: 在此温度下石墨完全失效;陶瓷变幅杆在>400次循环后仍保持机械完好
- 铜在1,050–1,150°C: 唯一能在此工况下工作的变幅杆材料;可实现旋转除气无法提供的处理效果
工业验证与结果
超声波熔体处理优势并非理论性的。 已发表的同行评审研究 (Springer《国际金属铸造杂志》,2026年; 布鲁内尔大学; CastMan工业报告,2025年)记录了多种金属体系中的这些成果:
| 指标 | 超声波脱气 | 旋转除气 | 改进 |
|---|---|---|---|
| 处理时间 | 3分钟 | 10分钟以上 | 快3.3倍 |
| 脱气效率 | 比旋转除气高20% | 基准值 | +20% |
| 氧化物夹杂物减少 | 6倍于未处理 | 与未处理相比提高3倍 | 效果提升2倍以上 |
| 屈服强度增益 | +210 MPa | +180 MPa | +30 MPa(+1.7%) |
| 极限抗拉强度 | +303 MPa | +288 兆帕 | +15 MPa(+0.5%) |
| 延伸率提升 | +6% | +3% | 2倍延展性提升 |
| 浮渣产生量 | 245 克/循环 | 1,300克/循环 | 降低81% |
| 惰性气体消耗 | 0 | 必需 | 100%减少 |
| 变幅杆使用寿命 | 250–400次循环 | 2–3个循环(石墨) | 寿命延长100–200倍(陶瓷) |
有色金属熔体处理的单一平台
有色金属熔体超声波处理 不需要一系列专用工具。Sialon Ceramics 已将 NIMA 设计为单一超声波系统,配备可互换的陶瓷变幅杆,能够服务于:
- 处理多种合金的铸造厂运营 – 一个发生器、一个控制单元,声极可在锌(450°C)、镁(700°C)和黄铜(1,100°C)批次之间切换,无需重新配置设备或冷却周期
- 批量关键型铸造车间 – 周转时间缩短67%(从每批10分钟以上降至3分钟),在现有熔炼能力下可实现3–4×的产能提升
- 质量驱动型生产商 – 同时进行脱气和晶粒细化,无需单独的晶粒细化孕育剂化学品,降低了工艺复杂性和成本
- 高温特种合金 – 铜、黄铜和青铜生产商得以使用在旋转除气领域不存在的除气技术——这实际上是工作温度 >1,000°C 时唯一的除气选择
试用Sialon Ceramics的NIMA系统
如果您的铸造厂正在处理锌、镁、铜或黄铜合金中的氢孔隙、铅夹杂物或氧化物偏析——尤其是当您运行的旋转脱气系统难以承受您的铸造温度时——NIMA系统代表了一种阶跃式的改进:更快、更清洁、更耐用,并且能够在传统脱气设备直接烧毁的工况下运行。.
赛隆陶瓷的超声波熔体处理平台完全取代旋转除气设备,除气效率提高20%,同时实现晶粒细化,并可在450°C(锌)至1,100°C以上(铜/黄铜)的温度范围内可靠运行。了解其他有色金属铸造厂如何将循环时间缩短三分之二,将氧化物夹杂物减少6倍,并消除惰性气体消耗。.
常见问题解答
超声波除气能否在高温应用中替代我们现有的旋转系统?
是的,尤其是在950°C以上,石墨转子开始氧化。赛隆陶瓷超声波变幅杆可可靠运行至1,150°C+且无退化,使超声波成为 全温度铜和黄铜铸造的唯一脱气选择。对于低温金属(锌、镁),超声波提供3.3倍更快的处理时间和更优的夹杂物去除——即使旋转法未失效,这也是可衡量的升级。
超声波处理实际能节省多少惰性气体?
超声波脱气不需要惰性气体(氩气或氮气)。典型的铸造厂使用旋转系统时,根据铸造量每天消耗50–200立方米的氩气。改用NIMA可完全消除这一成本——每月节省约8,000–15,000美元的材料费用,并且不再需要处理或存储高压气瓶的基础设施。.
超声波处理对青铜或其他含锡合金有效吗?
是的,青铜是最有力的应用案例之一。青铜的 锡偏析——即锡氧化物与铜氧化物分离聚集——对于单频旋转系统来说极难处理。NIMA的多频空化技术可选择性针对这两种氧化物,实现锡偏析减少70%–78%,而旋转系统则完全无法防止这一问题。
陶瓷超声波变幅杆的使用寿命是多久?
赛隆陶瓷声极通常可持续使用250–400个铸造周期后才需要更换——对于繁忙的铸造厂来说,大约相当于连续运行2–4个月。这比高温工况下的石墨转子寿命长100–200倍,尽管陶瓷声极的单价较高,但由于更换频率低,其成本效益仍然显著。.
如何知道超声波除气是否在起作用?
NIMA系统包括实时监控:声功率反馈、熔体温度显示和循环计数记录。为了质量保证, 减压测试 (航空航天和汽车铸造中的标准方法)直接测量氢气的减少量——在相同的处理时间内,通常比旋转法提高18–24%。机械测试(抗拉强度、延伸率)和金相检查(夹杂物密度、晶粒结构)在2–3次铸造运行中确认了这些优势。