
Opdag, hvordan Sialon Ceramics' NIMA-generatorer overvinder stående bølge-problemer i konventionelle ultrasoniske systemer, hvilket muliggør ensartet behandling af store volumener smeltet metal i industriel skala.
8. august 2026 · 21 minutters læsetid
TL;DR
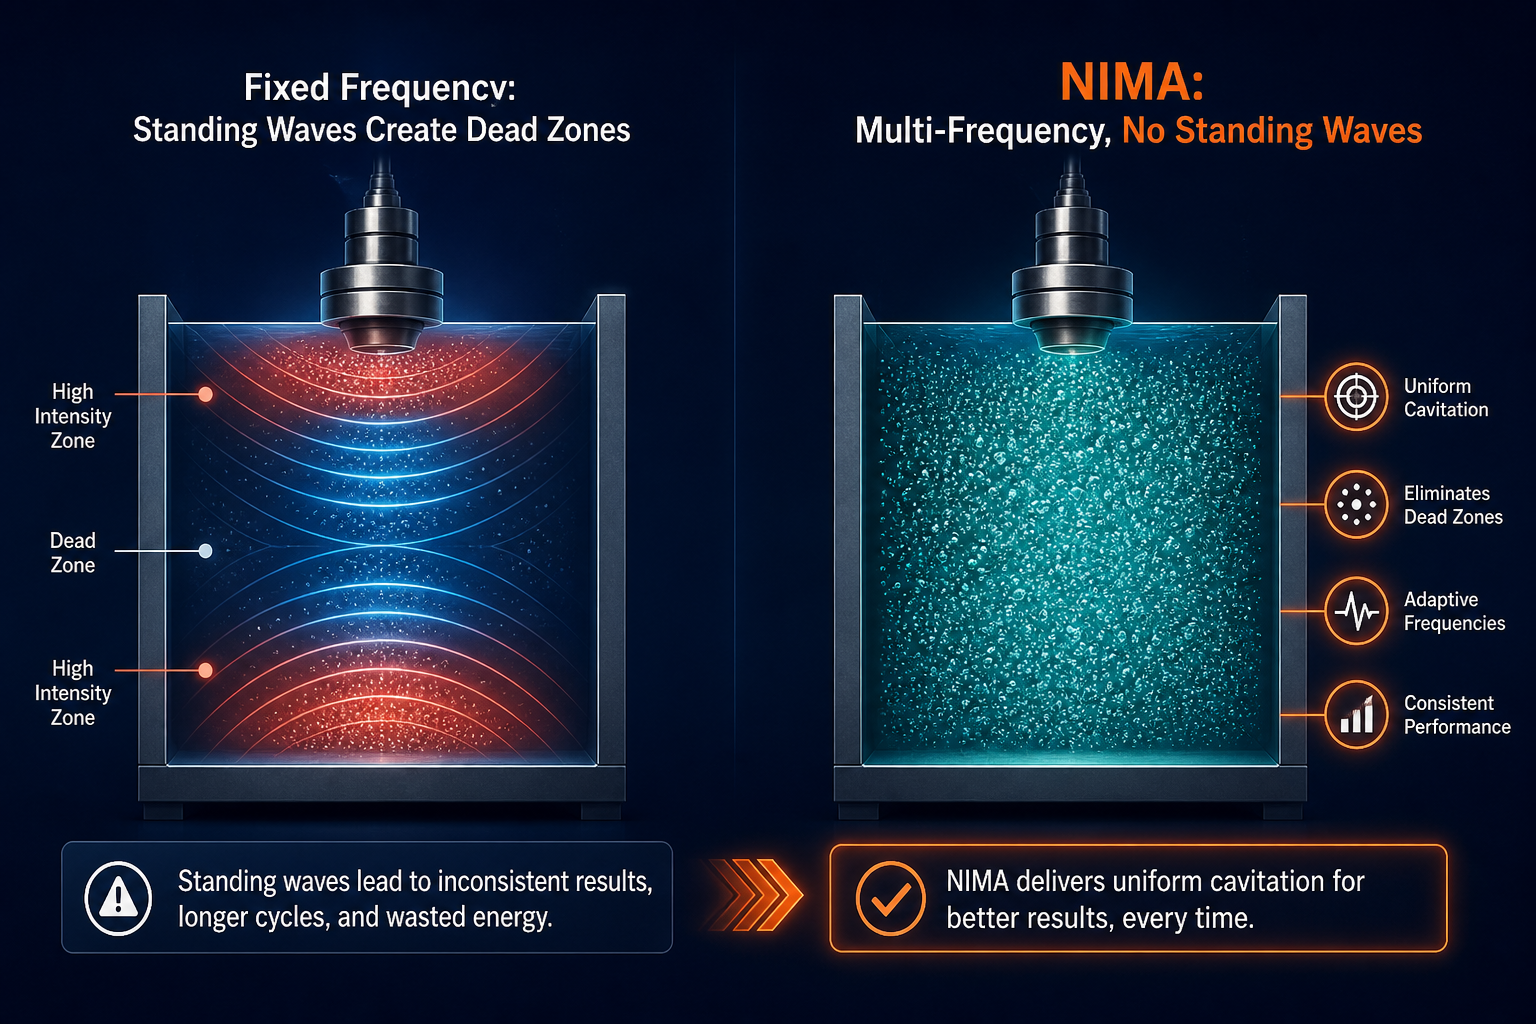
Konventionelle ultralydsgeneratorer, der opererer ved 20–40 kHz, er afhængige af faste frekvenser, som skaber stående bølgemønstre i store mængder af smeltet metal, hvilket efterlader døde zoner, hvor kavitation ikke finder sted. Sialon Ceramics’ NIMA-generatorer, udviklet i partnerskab med Aktive Arc Ultrasonics, specialister i konstruktion af højeffektive ultralydssystemer, løser dette gennem to årtiers proprietær softwareudvikling: en multifrekvens, adaptiv “ingen-stående-bølger”-arkitektur, der eliminerer døde zoner og opretholder ensartet kavitation i hele smelten. Kombineret med Sialons konstruerede keramiske sonotroder, som modstår termisk chok, forhindrer metalbefugtning og bevarer strukturel integritet ved 1.800°C, er NIMA-systemet den eneste platform, der er bevist til at behandle store smeltevolumener (400 kg+) af aluminium, magnesium, glas og jernholdige legeringer i industriel skala. Resultatet: 20% hurtigere brintfjernelse, 6-dobbelt reduktion af oxidindeslutninger, 81% mindre dross og målbart stærkere, mere duktile slutkomponenter.
Introduktion: problemet med stående bølger
Når en metallurg først støder på ultrasonisk afgasning eller kornforfining, er tiltrækningen øjeblikkelig: kavitationsbobler fjerner opløste gasser fra smeltet metal langt hurtigere end traditionelle metoder - på 3 minutter i stedet for 10. Men virkeligheden med at skalere denne teknologi til produktionsstøberier har i årtier været begrænset af et fysikproblem, som de fleste udstyrsleverandører stille ignorerer: stående bølger.
Enhver akustisk bølge i et lukket rum - en støbeske, et afgasningskar, et smeltet metalbad - preller af på grænserne og interfererer med den indfaldende bølge. Når frekvens og karrets geometri flugter, dannes stående bølgeknuder: områder med næsten nul akustisk intensitet, hvor kavitation simpelthen ikke initieres, uanset hvor meget effekt du tilfører. For systemer med fast frekvens, der opererer ved konventionelle industrielle frekvenser (typisk 20–40 kHz), bliver en smelte på 200 kg eller 400 kg et patchwork af aktive zoner og døde zoner. De døde zoner afgasser ikke, raffinerer ikke kornstrukturen og fordeler ikke legeringselementer. Operatører kompenserer ved at køre længere cyklusser, acceptere ufuldstændig behandling eller acceptere, at teknikken ikke skalerer rent til deres smeltestørrelser.
NIMA-generatorerne fra Sialon Ceramics, udviklet med Aktive Arc Ultrasonics’ ekspertise inden for design af ultrasoniske systemer, eliminerer denne begrænsning gennem en proprietær multifrekvensarkitektur udviklet over 20 år. Ingen stående bølger betyder ingen døde zoner – hele smeltevolumenet, fra kant til kant, gennemgår ensartet kavitation. Kombineret med Sialons konstruerede keramiske sonotroder, som kan modstå de ekstreme temperaturer og tryk ved industriel behandling af smeltet metal, er resultatet det eneste system, der er bevist til at behandle store smeltevolumener (op til 400 kg og derover) ved produktionshastighed uden kompromis. Dette betyder noget ikke kun for gennemstrømning, men også for kvalitet: ensartet kavitation betyder ensartet afgasning, raffineret kornstruktur og forudsigelige mekaniske egenskaber i det videre forløb.
Lad os gennemgå, hvordan konventionelle systemer fungerer, hvorfor de svigter i stor skala, og hvordan NIMAs arkitektur lukker dette hul.
Sådan fungerer NIMA ultralydsgeneratorer: Det grundlæggende
En ultralydsgenerator er i sin kerne en transducer: den omdanner elektrisk energi til højfrekvent mekanisk vibration. I applikationer med smeltet metal overføres denne vibration til en sonotrode - et horn af keramik eller metal - som kobles direkte til smelten. Sonotroden oscillerer ved ultralydsfrekvenser (typisk 17–40 kHz i metalstøbning, valgt fordi kavitationsinitiering er pålidelig i dette bånd, og kavitationsboblestørrelsen er optimal for gasdiffusion og flotation af indeslutninger).
Kavitation: motoren bag afgasning og kornforfining
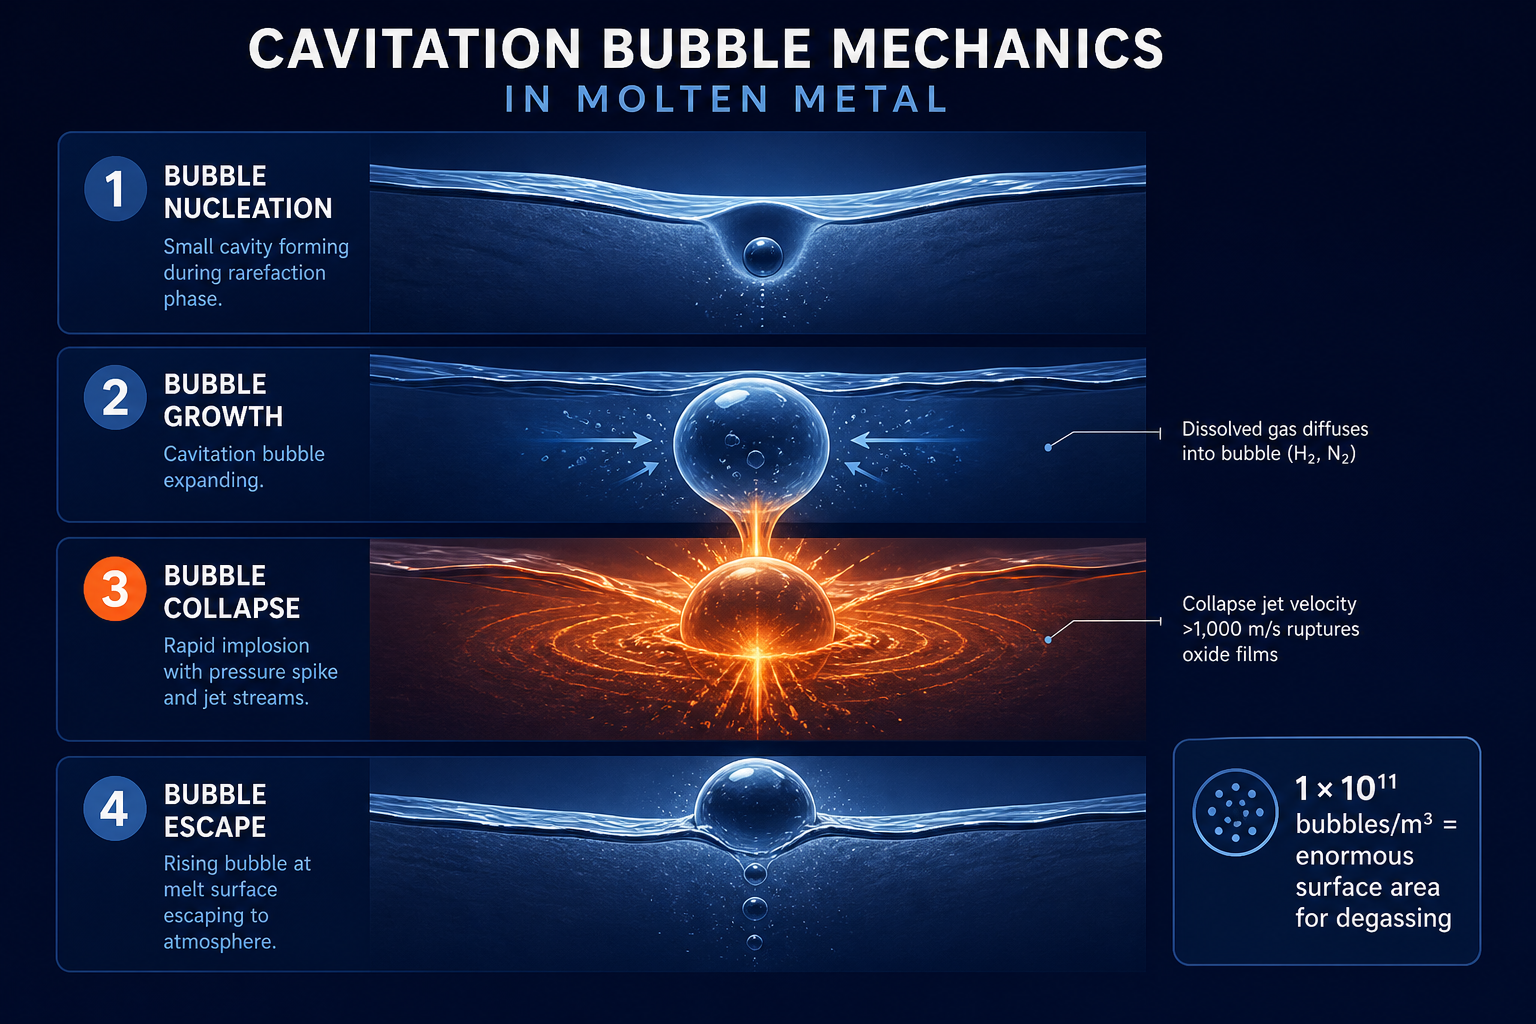
Når sonotroden vibrerer, skaber den skiftevis kompressions- og ekspansionscyklusser i smelten. Under ekspansion kan det akustiske tryk falde under damptrykket for det smeltede metal, hvilket skaber små hulrum - bobler af damp og opløst gas. Disse bobler er de mekaniske arbejdsheste:
- Til afgasning: Boblens indre giver et enormt overfladeareal for brint og andre opløste gasser til at diffundere ud af væsken. Kavitationsbobletætheden kan nå 1 × 10¹¹ bobler/m³, hvilket giver et overfladeareal svarende til millioner af liter udsat grænseflade. Opløst brint finder den mindst energikrævende vej og migrerer ind i disse bobler, som derefter stiger op og undslipper ved smeltens overflade.
- For legering: Den akustiske strømning, der genereres af den oscillerende sonotrode, skaber bulkvæskecirkulation. Denne blanding sikrer, at legeringselementer (silicium, kobber, magnesium osv.) fordeles ensartet i smelten i stedet for at bundfælde sig eller danne separationslag.
Bjerknes-kraften - den akustiske strålingskraft, der virker på bobler - forhindrer små bobler i at smelte sammen til større, ineffektive bobler. Med optimal frekvens og amplitude bliver kavitationsprocessen selvopretholdende og effektiv.
Sonotrodedesign: grænsefladen mellem energi og metal
Sonotroden er alt. Det er koblingspunktet, hvor elektrisk vibration møder smeltet metal, ofte ved temperaturer over 700°C. Materialet skal:
- Ikke væde den smeltede metal (metallet bør ikke klæbe til overfladen, hvilket ville beskadige sonotroden ved fjernelse)
- Oprethold høj Youngs modul (så vibrationer kobles effektivt i stedet for at spredes som varme)
- Modstå erosion fra kavitationskollapsjets (som kan overstige 1.000 m/s ved boble-kollaps)
Grafit var historisk set standarden, men det er skørt og tilbøjeligt til oxidation ved høj temperatur. Sialon Ceramics udviklede proprietære keramiske formuleringer specifikt for at overvinde disse begrænsninger - mere om det i næste afsnit.
Hvorfor konventionelle højfrekvensgeneratorer kæmper med store smeltevolumener
Her er det, hvor systemer med fast frekvens rammer muren.
Stående bølger og døde zoner
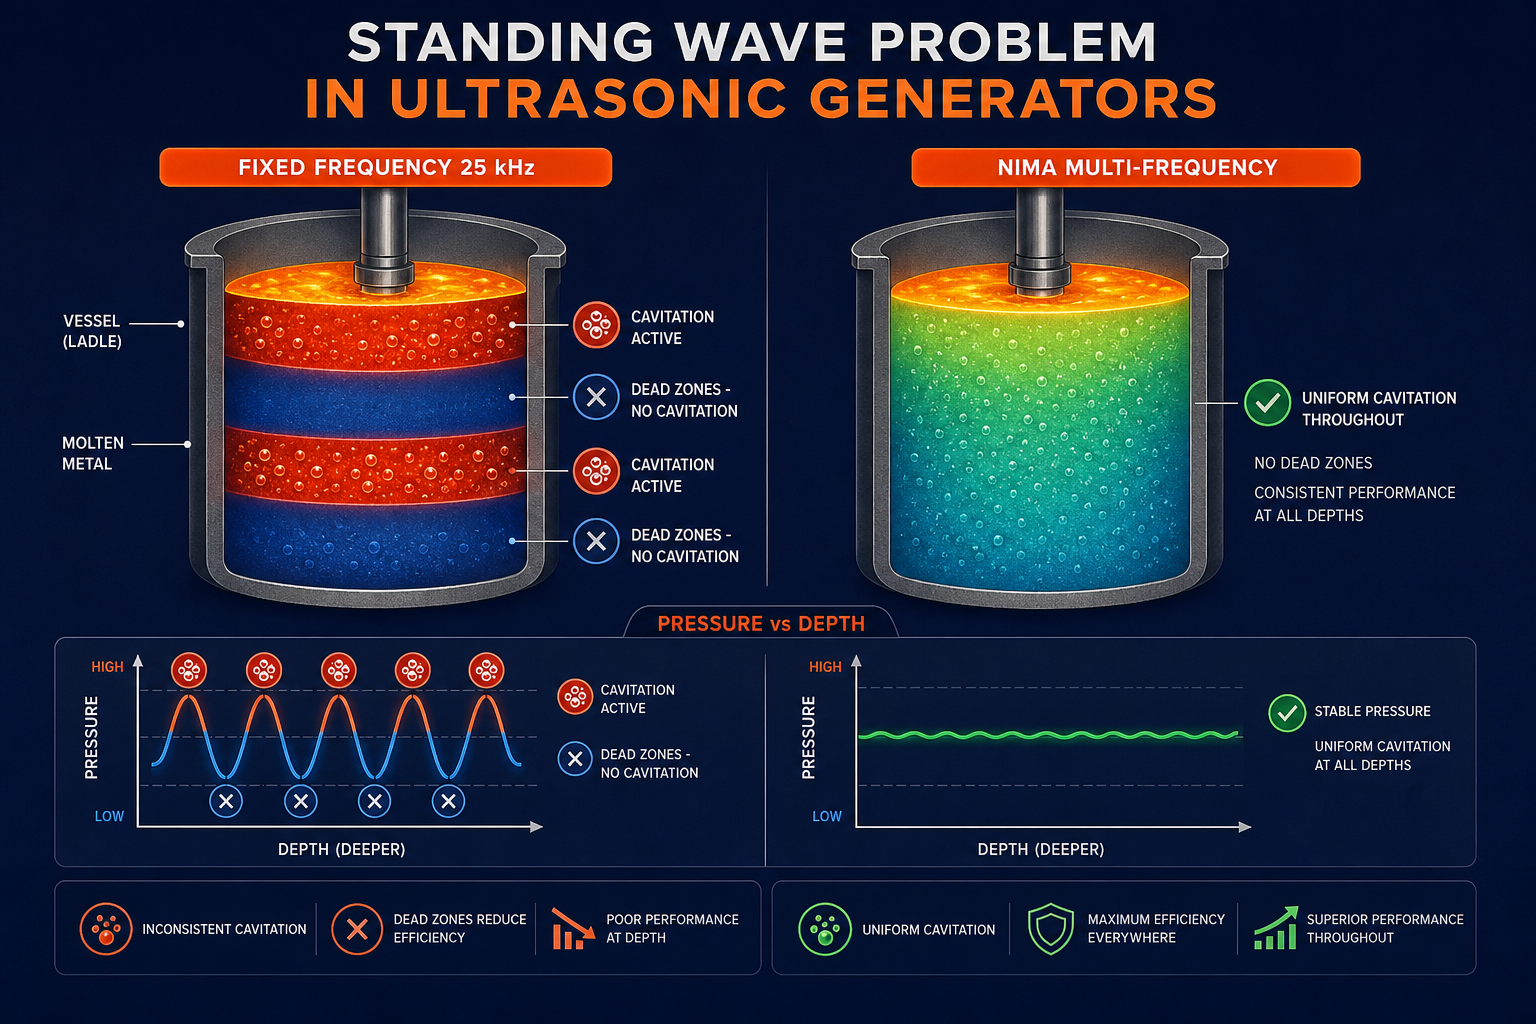
En 25 kHz ultralydsbølge, der forplanter sig gennem smeltet aluminium, har en bølgelængde på cirka 200 mm (afledt af lydhastigheden ~5.000 m/s ÷ 25 kHz). I en beholder med 400 kg smelte bliver denne bølgelængde et resonanskriterium: hvis beholderens dimension langs den akustiske akse er et multiplum af halve bølgelængder, dannes stående bølger. Kompressionsbuge (tryktoppe) og knuder (trykminima) skaber et skakbrætmønster af høj og lav akustisk intensitet.
Problemet: noder er døde zoner. Kavitation kræver akustisk trykamplitude over kavitationstærsklen (~0,1 MPa for smeltet aluminium ved typiske temperaturer). Ved noder nærmer trykamplituden sig nul. Uanset hvor meget total effekt generatoren leverer, forbliver de døde zoner inaktive.
Ved 400 kg skala - en smelte på cirka 1,2 m³ i volumen - skaber en enkelt frekvens næsten altid døde zoner, der dækker 20–40% af karrets volumen. Operatører observerer:
- Ufuldstændig afgasning: Brint forbliver i smelten, fordi nogle områder aldrig gennemgik kavitation. Porøsitet i den sene fase opstår i støbegods fra “stille zoner.”
- Uraffineret korn i adskilte zoner: Kornforfinereffekten er lokaliseret til de aktive områder; andre zoner vender tilbage til grov, søjleformet vækst, hvilket svækker de mekaniske egenskaber.
- Legeringsegregering fortsætter: Døde zoner forhindrer akustisk strømning i visse områder, hvilket tillader tunge legeringselementer at lagdele sig.
Begrænset penetrationsdybde
Even in active cavitation zones, high frequencies (40 kHz and above) are absorbed rapidly by the molten metal. Attenuation increases with frequency squared, so power dissipates into heat rather than driving cavitation deep into the melt. A 40 kHz system may create vigorous cavitation in the outer 100–150 mm of melt but leave the core only gently treated. Large ingots or thick sections end up with gradients in mechanical properties: outer layers well-refined, cores coarse.
Sonotrode erosion and maintenance
Højfrekvente systemer (40 kHz og derover) med høj amplitude driver kavitationskollaps-stråler til ekstreme hastigheder. Selvom dette skaber den mest intense lokale kavitation, betaler sonotroden prisen. Erosionshastighederne stiger, især med grafit-sonotroder, som oxiderer og afskaller ved høj temperatur. Nedetid for udskiftning af sonotroden skærer ind i produktionsvinduerne. De samlede ejeromkostninger – kapital + vedligeholdelse – stiger stejlt.
Den roterende afgasnings-fallback
Over for disse begrænsninger vender mange støberier tilbage til roterende afgasning: en grafit- eller keramisk rotor, der roterer i bunden af skænken, med nitrogen eller argon, der bobles ind. Roterende systemer undgår stående bølger (de fungerer ved boblerøring, ikke akustisk frekvens), men ofrer hastighed og miljøpåvirkning. De kræver inert gas - en tilbagevendende forbrugsomkostning og miljømæssig bekymring. Behandlingscyklusser tager 10+ minutter for den samme brintfjernelse, som ultralyd opnår på 3 minutter.
Problemet med stående bølger er grunden til, at ultralydsgeneratorer er blevet betegnet som “laboratorieværktøjer” eller “marginale til produktion” – ikke fordi fysikken er forkert, men fordi enkeltfrekvensdesigns med fast indstilling ikke skalerer rent til store industrielle smelter.
Sådan eliminerer NIMA ultralydsgeneratorer stående bølger
Sialon Ceramics, i partnerskab med Aktive Arc Ultrasonics for systemintegration, løste stående bølge-problemet gennem to årtiers proprietær softwareudvikling. Deres innovation: i stedet for en enkelt fast frekvens, fejer NIMA-generatorer gennem eller kombinerer flere frekvenser i realtid, adaptivt undgående stående bølge-resonanser.
Flerfrekvenstilgangen
NIMA-generatoren arbejder ved en grundfrekvens (25 kHz i de fleste industrielle konfigurationer), men modulerer eller svejper kontinuerligt den faktiske frekvens med ±10–15%, idet frekvensen varieres hundredvis af gange i sekundet. Denne modulering, som styres af proprietære algoritmer, sikrer, at det akustiske felt aldrig lægger sig i et stående bølgemønster. Når en frekvens nærmer sig en resonanstilstand, flytter generatoren sig væk. Resultatet: hele smeltevolumenet oplever en ensartet akustisk intensitet. Døde zoner elimineres.
Ved dette driftspunkt - 25 kHz basis med adaptiv modulering - opretholder generatoren:
- Optimal kavitationsinitiering (kavitationstærsklen er lavest i 20–25 kHz-båndet)
- Effektiv indtrængningsdybde (lavere frekvenser trænger dybere ind end 40 kHz alternativer)
- Håndterbar erosion (lavere frekvens = lavere kollapsstrålehastighed = længere sonotrode-levetid)
- Ingen rumlige døde zoner (frekvenssweep eliminerer resonanser)
Proprietær software: 20 års forspring
Algoritmerne, der styrer denne frekvensmodulation, er Sialon Ceramics' kerneintellektuelle ejendom. De tager højde for:
- Vessel geometry (the software detects or adapts to different ladle sizes and shapes)
- Melt temperature (acoustic properties of molten metal change with temperature; the software compensates)
- Legeringens sammensætning (brintdiffusionshastigheder, kavitationstærskel og akustisk dæmpning varierer med legeringen)
- Sonotrode nedsænkningsdybde (akustisk felt ændres, når sonotroden nedsænkes dybere eller trækkes tilbage)
En adaptiv kontrolsløjfe overvåger akustisk effektfeedback i realtid og finjusterer frekvens, amplitude og driftscyklus for at opretholde optimale kavitationsforhold i hele smeltevolumenet. Dette kontrolniveau er ikke trivielt – det kræver årtiers feltdata, metallurgisk indsigt og iterativ forfining. Det er præcis, hvad Sialon har investeret i.
1.800°C kapacitet: temperatur som designbegrænsning
Industrial molten metal temperatures vary:
- Aluminiumslegeringer: 700–750°C
- Magnesium alloys: 650–700°C
- Jernholdige legeringer (stål, jern): 1.550–1.650°C
- Specialglas: 1.400–1.800°C
En sonotrode skal fungere pålideligt i hele dette område. Ved 1.800°C mister de fleste materialer deres strukturelle integritet. Grafit oxiderer katastrofalt. Traditionel keramik får termisk chok. Sialons konstruerede keramik - proprietære formuleringer udviklet specifikt til denne anvendelse - opretholder Youngs modul, termisk ledningsevne og erosionsbestandighed op til 1.800°C, selv under hurtige termiske cyklusser.
Dette er grunden til, at selve virksomhedsnavnet signalerer materialefordelen: Sialon (silicium-aluminium-oxynitrid) keramik er en af de få materialefamilier, der fungerer pålideligt i dette termiske regime. Kombinationen af NIMA’s adaptive frekvensstyring plus Sialon’s højtemperaturkeramik skaber et system uden termiske begrænsninger. Du kan behandle en specialglas-smelte ved fuld temperatur uden at bekymre dig om sonotrode-svigt eller frekvensustabilitet.
NIMA ultralydsgeneratorer og Sialon keramiske sonotroder
NIMA-generatoren + Sialon-keramisk sonotrode-parringen er det eneste system, der er bevist i industriel skala (400 kg+) til ensartet og reproducerbar behandling af store smeltevolumener.
Hvorfor denne kombination er unik
- Hardware og software sammen: Generatorens frekvensstyring er specifikt afstemt til at arbejde med Sialons keramiske egenskaber. En Sialon-sonotrode har præcist karakteriseret akustisk impedans, termisk udvidelse og dæmpning. NIMA-algoritmerne kompenserer for disse materialeegenskaber for at maksimere kavitationseffektiviteten. At parre NIMA-elektronik med en tredjepartssonotrode (eller omvendt) forringer ydeevnen, fordi softwarejusteringen går tabt.
- Termisk stabilitet ved ekstreme temperaturer: Sialon bevarer mekaniske egenskaber, hvor andre keramiske materialer eller grafit fejler. Dette muliggør behandling af glas- og jernholdige smelter - applikationer, der ville ødelægge alternative sonotroder.
- Erosionsbestandighed bevist i felttest: Sialon’s proprietære keramiske formulering modstår kavitationserosion langt længere end grafit. Industrielle installationer rapporterer 3–5x længere levetid, hvilket oversættes til lavere vedligeholdelsesomkostninger og mere ensartet behandlingskvalitet over tid.
- Skala demonstreret: 400 kg-forsøget på en Al-9Si-3Cu-1.3Fe-legering – dokumenteret i peer-reviewed forskning offentliggjort i 2026 – beviste ensartet kavitation og behandling i hele smeltevolumenet. Konkurrenter hævder kapacitet; Sialon har offentliggjort data.
Systemarkitektur: 1–5 kW, luft- eller vandkølet
NIMA-generatoren er kompakt:
- Elektrisk input: 1–5 kW, konfigurerbar til forskellige behandlingsvolumener og cyklustider
- Køling: Luftkølede eller vandkølede piezoelektriske transducere, afhængigt af driftscyklus og facilitetens infrastruktur
- Frekvens: 25 kHz basis med proprietær modulering
Modulariteten betyder, at et støberi kan starte med et 1 kW-system til procesforsøg på mindre smelter (50–100 kg) og derefter skalere til 5 kW (eller flere systemer parallelt) til produktionsmængder, uden at skulle udskifte software eller genoplære operatører. NIMA-arkitekturen skalerer rent.
NIMA ultralydsgeneratorer: Ydeevnedata: beviset
Den industrielle sammenligning giver hårde tal. I en 2022 peer-reviewed undersøgelse offentliggjort af CastMan, testede forskere et NIMA-system mod konventionel roterende afgasning (roterende impeller med nitrogenindsprøjtning) på en 400 kg Al-9Si-3Cu-1.3Fe legeringssmelte, der blev brugt til højtryksstøbte bilkomponenter.
Afgasningseffektivitet
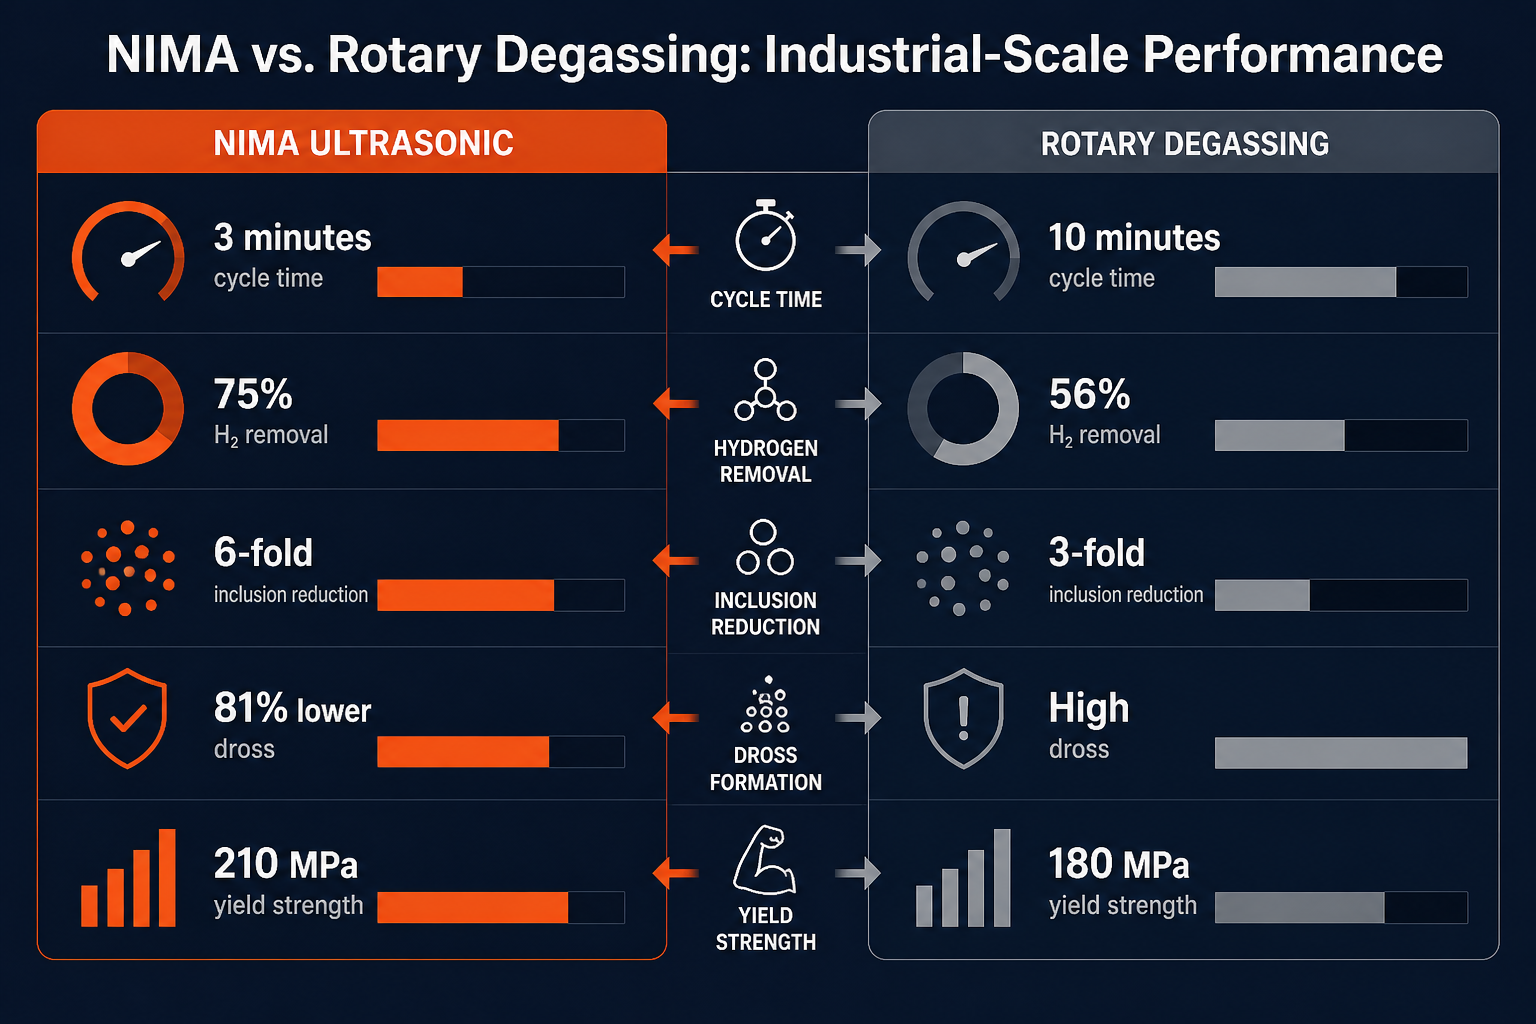
NIMA ultralyd: 75% brintfjernelse på 3 minutter (densitetsindeks: 10,3% → 2,6%)
Rotary + Nitrogen: 56% fjernelse af brint på 10 minutter (densitetsindeks: 10,5% → 4,6%)
Fordel: 20% hurtigere fjernelse af brint, gennemført på en tredjedel af cyklustiden. Denne effektivitetsgevinst tilskrives kavitationsbobletætheden på 1 × 10¹¹ m⁻³ og den ensartede akustiske behandling af hele smeltevolumenet.
Reduktion af oxidindeslutninger
NIMA Ultrasonic: 6-dobbelt reduktion i forhold til ubehandlet smelte; 2-dobbelt reduktion i forhold til roterende behandlet smelte
Roterende + nitrogen: 3-dobbelt reduktion vs. ubehandlet smelte
Dannelse af dross (indikator for hydrogen-rekontaminering)
NIMA Ultrasonic: 245 gram dross pr. cyklus
Roterende + nitrogen: 1.300 gram krats pr. cyklus
Reduktion: 81 % mindre dross. Hvorfor dette er vigtigt: dross – en blanding af metaloxider og absorberet brint – fungerer som et brintreservoir. Det adsorberer brint gennem molekylær binding ved forhøjet temperatur. Mindre dross = mindre mulighed for genforurening efter afgasning, hvilket bevarer den afgassede tilstand længere.
Forbedringer af mekaniske egenskaber
Støbte komponenter fra NIMA-behandlede smelter viste målbare forbedringer:
| Egenskab | NIMA Ultrasonic | Roterende + nitrogen | Forbedring |
|---|---|---|---|
| Flydespænding (YS) | 210 MPa | 180 MPa | +17% |
| Ultimativ trækstyrke (UTS) | 303 MPa | 288 MPa | +5% |
| Forlængelse | 6% | 3% | +100% |
Disse fordele afspejler både renere smelte (færre indeslutninger, lavere porøsitet) og raffineret kornstruktur (ækaksiale snarere end søjleformede korn), begge fordele ved ensartet ultrasonisk kavitation.
Mikrostruktur: synlig forfining
Optisk og scanning-elektronmikroskopi af støbte komponenter viste markant reduceret intermetallisk partikelstørrelse og finere, mere ensartet kornfordeling i NIMA-behandlede prøver. Den forædlede mikrostruktur omsættes direkte til sejhed og udmattelsesbestandighed – kritisk for bil- og rumfartskomponenter.
Industrielle anvendelser: ud over aluminium
Mens aluminium er flagskibsapplikationen, muliggør NIMAs temperaturområde (op til 1.800°C) og arkitektur uden stående bølger behandling af et bredere udvalg af metaller og glas:
Magnesiumlegeringer
Magnesium is more reactive than aluminium and more susceptible to hydrogen absorption. Degassing cycles must be faster (to minimize oxidation exposure) and complete (to prevent late-stage porosity). NIMA’s 3-minute cycles and uniform treatment are ideal. Grain refinement improves creep resistance-important for high-temperature magnesium applications in aerospace.
Glassmelter
Industriglas (soda-kalk, borsilikat, specialglas) lider under bobbelindeslutninger, der spreder lys, svækker det færdige produkt og forårsager optiske defekter. Ultrasonisk kavitation spreder indespærrede gasser, hvilket forbedrer gennemsigtighed og strukturel integritet. Ved 1.400–1.800°C overlever kun Sialon-sonotroden gentagne termiske cyklusser.
Ferrous alloys (steel, cast iron)
Stålstøberier har historisk set været afhængige af roterende afgasning eller vakuumbehandling, fordi ultralydsteknologi blev anset for uegnet til ekstreme temperaturer. NIMA’s 1.800°C-kapacitet ændrer den ligning. Afgasningscyklusser kan komprimeres, kornforfining kan anvendes på næsten-netformede støbegods (hvilket reducerer bearbejdning), og legeringsfordelingen forbedrer homogeniteten.
Zink, messing, bronze, kobber
Disse ikke-jernholdige smelter drager fordel af den samme fysik: kavitationsdrevet afgasning, kornforfining og legering. NIMA’s modulære effektudgang (1–5 kW) skalerer disse applikationer uden overkonstruktion.
Hvorfor konventionelle ultralydsgeneratorer fejler
For at lukke løkken: hvorfor sælger industrien stadig systemer med fast frekvens på 40 kHz, når fysikken klart favoriserer NIMA’s tilgang?
- Lavere F&U-omkostninger: En generator med fast frekvens er lettere at konstruere – vælg en frekvens, byg transduceren, sælg den. NIMA’s adaptive algoritmer krævede to årtiers udvikling og feltforsøg.
- Marketinginerti: Fortællingen om, at “højere frekvens = bedre kavitation” har holdt sig i årtier, selvom data viser, at det er frekvens variabilitet og behandling af hele volumen, der betyder mest.
- Leverandørlåsning: Konkurrenter binder deres systemer til proprietære sonotrode-designs eller tredjepartsudstyr, hvilket gør det svært for kunder at sammenligne på lige vilkår.
- Stående bølge-problemet er ikke universelt anerkendt: Mange udstyrsleverandører diskuterer ikke offentligt stående bølger, hvilket efterlader kunder uvidende om effektivitetstabet i applikationer med store smelter.
Et 40 kHz-system på en 100 kg smelte i en lille slev kan overgå alternativer med lavere frekvens – deraf det vedvarende ry. Men i 400 kg-skala, i et produktionsstøberi, taber systemer med fast frekvens afgørende over for adaptive systemer med flere frekvenser.
Konkurrencemæssig differentiering: hvorfor NIMA står alene
Kombinationen af faktorer – adaptiv multifrekvenssoftware, 1.800 °C keramisk kapacitet, dokumenteret skala på 400 kg+, 20 års feltdata – gør NIMA til det eneste system, der er kvalificeret til industriel behandling af store smeltevolumener på tværs af hele temperatur- og legeringsområdet.
Competitors exist:
- Højfrekvente (40–60 kHz) systemer fra udstyrs-OEM'er kæmper med stående bølger og penetrationdybde i stor skala.
- Roterende afgasning systemer omgår akustisk fysik fuldstændigt, men ofrer hastighed, kræver inert gas og opnår ikke kornraffinering.
- Vakuumafgasning fjerner gasser, men er langsom, dyr ved store mængder og giver ingen fordel med kornforfining.
NIMA kombinerer hastighed (3-minutters cyklusser), miljømæssig fordel (ingen inert gas), kvalitetsfordel (kornforfining + fjernelse af indeslutninger) og dokumentation for skala (400 kg+ dokumenteret). Den nærmeste konkurrent – Hielschers højfrekvente ultralydssystemer – udmærker sig ved laboratorie- og småskalaarbejde, men har ikke offentliggjort sammenlignende data ved NIMAs skala eller temperaturområde.
Implementering: fra støberi til proces
For procesingeniører og indkøbsledere, der evaluerer NIMA-systemer:
- Reduktion af cyklustid: Forvent 65% kortere afgasningscyklusser (10 minutter → 3 minutter), hvilket oversættes til øget produktionseffektivitet og lavere energi pr. behandlet enhed.
- Kvalitetsgevinster: Målbare forbedringer i trækstyrke, forlængelse og udmattelseslevetid, fordi smeltekvaliteten er reproducerbart højere, og kornstrukturen er ensartet raffineret.
- Dross og miljøomkostninger: 81% reduktion i drossdannelse og nul forbrug af inertgas - omkostningsbesparelserne forplanter sig gennem affaldshåndtering og gasbudgetter.
- Skalerbarhed: Uanset om din proces er 50 kg pilotforsøg eller 400 kg produktionsserier, rummer NIMA’s modulære effektarkitektur (1–5 kW) hele spektret uden systemomdesign.
- Vedligeholdelse: Sialon-sonotroder holder 3–5 gange længere end grafit eller andre keramiske materialer, hvilket reducerer nedetid og udskiftningsomkostninger over udstyrets levetid.
Prøv Sialon-keramik
Hvis dit støberi i øjeblikket kører med roterende afgasning, vakuumbehandling eller fastfrekvent ultralyd på store mængder, kan en side-by-side-test med NIMA kvantificere fordelene. Den typiske testprotokol: behandl to identiske smeltepartier (et med din nuværende metode, et med NIMA), mål brintindhold via ALSCAN eller tilsvarende, indsaml mekaniske egenskabsdata, og sammenlign cyklustider. De fleste støberier ser effektivitets- og kvalitetsgevinsterne i den første uge.
Sialon Ceramics tilbyder gratis webinarer om ultralydsafgasning og kornforfining i smeltede metaller og glas, med Q&A skræddersyet til din specifikke legering og anvendelse. For forsøg med store volumener eller produktionsimplementering kan deres team specificere den rigtige NIMA-konfiguration (effektniveau, køling, sonotrode-geometri) til din proces.
Problemet med stående bølger - det effektivitetstab, der i årtier har begrænset ultralydsteknologi i industrielle støberier - er løst. NIMA er klar til opskalering.
Frequently Asked Questions
Hvordan adskiller NIMA’s multifrekvenstilgang sig fra blot at køre ved en lavere frekvens?
Lavere frekvens alene (f.eks. 17 kHz) reducerer stående bølger, men reducerer også kavitationsintensiteten og øger boblesammenvoksning. Gennembruddet er adaptiv modulering: NIMA opretholder optimal kavitationsintensitet (25 kHz basis) mens frekvensen varieres i realtid for at undgå resonanser fra stående bølger. Dette giver både ensartet behandling og effektiv kavitation - noget en fast lavere frekvens ikke kan opnå.
Kan eksisterende støberiudstyr eftermonteres med NIMA-generatorer?
Why does sonotrode material matter so much?
Sonotroden er den direkte grænseflade mellem generatoren og det smeltede metal. Ved 1.800°C og under kavitationserosion er det kun visse keramiske materialer, der overlever gentagne termiske cyklusser. Grafit oxiderer; standardkeramik får termisk chok. Sialons proprietære keramiske formulering opretholder strukturel integritet og akustisk koblingseffektivitet, hvilket direkte oversættes til ensartet behandlingskvalitet og længere udstyrslevetid.
Hvordan ved jeg, om stående bølger påvirker mit nuværende ultralydssystem?
Tegn inkluderer: ufuldstændig brintfjernelse trods lange cyklustider, varierende mekaniske egenskaber på tværs af støbte ingots (ydre zoner godt behandlet, kernezoner svage), manglende evne til at behandle fuld volumen uden dramatisk at forlænge cyklusser. En test med NIMA på din standard smeltevolumen vil afklare, om stående bølger er den begrænsende faktor.
Hvad er de samlede ejeromkostninger (CapEx + OpEx) sammenlignet med roterende afgasning?
NIMA-systemer koster fra €100k–€400k afhængigt af effekt- og kølekonfiguration. Roterende systemer er billigere i indkøb (~€50k–€150k), men medfører løbende udgifter til inertgas og hyppigere udskiftning af sonotrode/rotor. De fleste støberier oplever tilbagebetaling inden for 12–24 måneder gennem reduceret gasforbrug, kortere cyklusser og lavere vedligeholdelse.