
9. august 2026 · 11 minutters læsning
Hydrogenporøsitet, centerlinjesegregation og mikrostrukturvariabilitet plager DC-støbning. Offentliggjorte pilot-skala DC-støbeforsøg viser, at ultralydsbehandling eliminerer alle tre samtidigt — hvilket giver 50% kornstørrelsesreduktion i emnets centrum og undertrykkelse af fjerformede korn i produktionsemner.
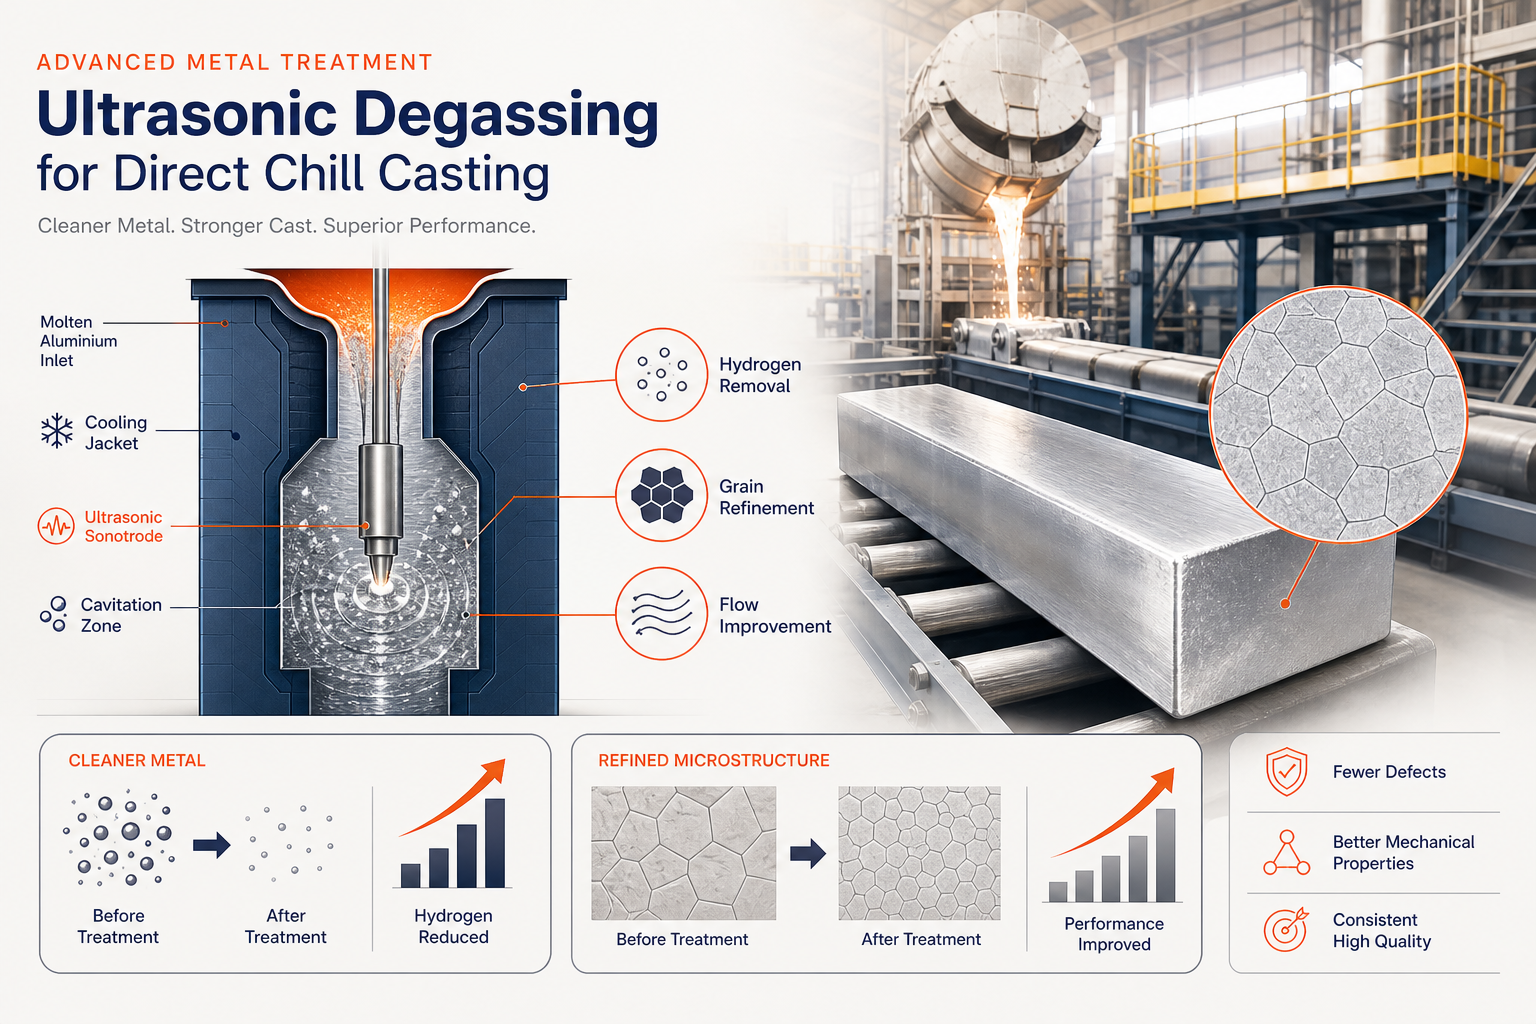
TL;DR
Hydrogenporøsitet, centerlinjesegregation og mikrostrukturvariabilitet har længe plaget direkte køling (DC) støbning. Tilsammen begrænser de emnestørrelse, mekanisk konsistens og produktudbytte. Traditionelle inline-afgasningsmetoder (roterende impellere, gasindsprøjtning) kan ikke løse alle tre på én gang — ikke uden at gå på kompromis med støbehastighed eller emnekvalitet.
Ultrasonisk behandling anvendt direkte i DC-støbningssumpen eliminerer disse begrænsninger. Kavitationsdrevet bubledannelse fjerner opløst brint på 3 minutter, mod 10+ minutter for roterende metoder. Samtidig raffinerer akustisk strømning kornstrukturen og eliminerer centerlinjesegregering. Offentliggjorte pilotforsøg med DC-støbning bekræfter disse resultater i produktionsbillets: 50% kornstørrelsesreduktion i billettens centrum, undertrykkelse af fjerformede korn og ensartet sammensætning på tværs af ingot-tværsnit.
NIMA ultralydsgeneratoren leverer adaptiv multifrekvensteknologi, udviklet i partnerskab med Aktive Arc Ultrasonics, specialister i højeffekt ultralydssystemteknik. Kombineret med højtemperatur Sialon keramiske sonotroder gør den ultralydsbehandling mulig i industriel skala — 400+ kg ingots — uden bærergas eller vedligeholdelsesbyrden fra roterende udstyr.
Forståelse af Direct Chill-støbning: Processen og dens udfordringer
Direct chill-støbning er den grundlæggende semi-kontinuerlige støbemetode for ikke-jernholdige metaller – aluminium, kobber, magnesium. Præcis kontrol over størkning bestemmer direkte ingotens mikrostruktur og mekaniske egenskaber. Sådan fungerer det:
Denne kontrollerede størkning er en stor fordel — den begrænser makrosegregering sammenlignet med støbning i åben grube. Men den stramme tidsramme og begrænsede geometri skaber tre indbyrdes forbundne metallurgiske problemer, der plager moderne DC-operationer:
1. Hydrogen Porosity: The Dissolved Gas Problem
Brint er den primære opløste gas i flydende aluminium. Det kommer ind via kemisk reaktion mellem smeltet metal og atmosfærisk vanddamp, hvilket producerer aluminiumoxid og H₂-gas. Den kritiske asymmetri: brint er langt mere opløseligt i flydende aluminium end i fast form. Under størkning, når metallet afkøles under dets solvus-punkt, udfældes brint. Hvis afkølingshastigheden er for langsom, eller brintkoncentrationen for høj, dannes der gasbobler i det faste stof. Dette skaber gasporøsitet — en defekt, der forringer udmattelsesstyrke, trækstyrke og støbeudbytte.
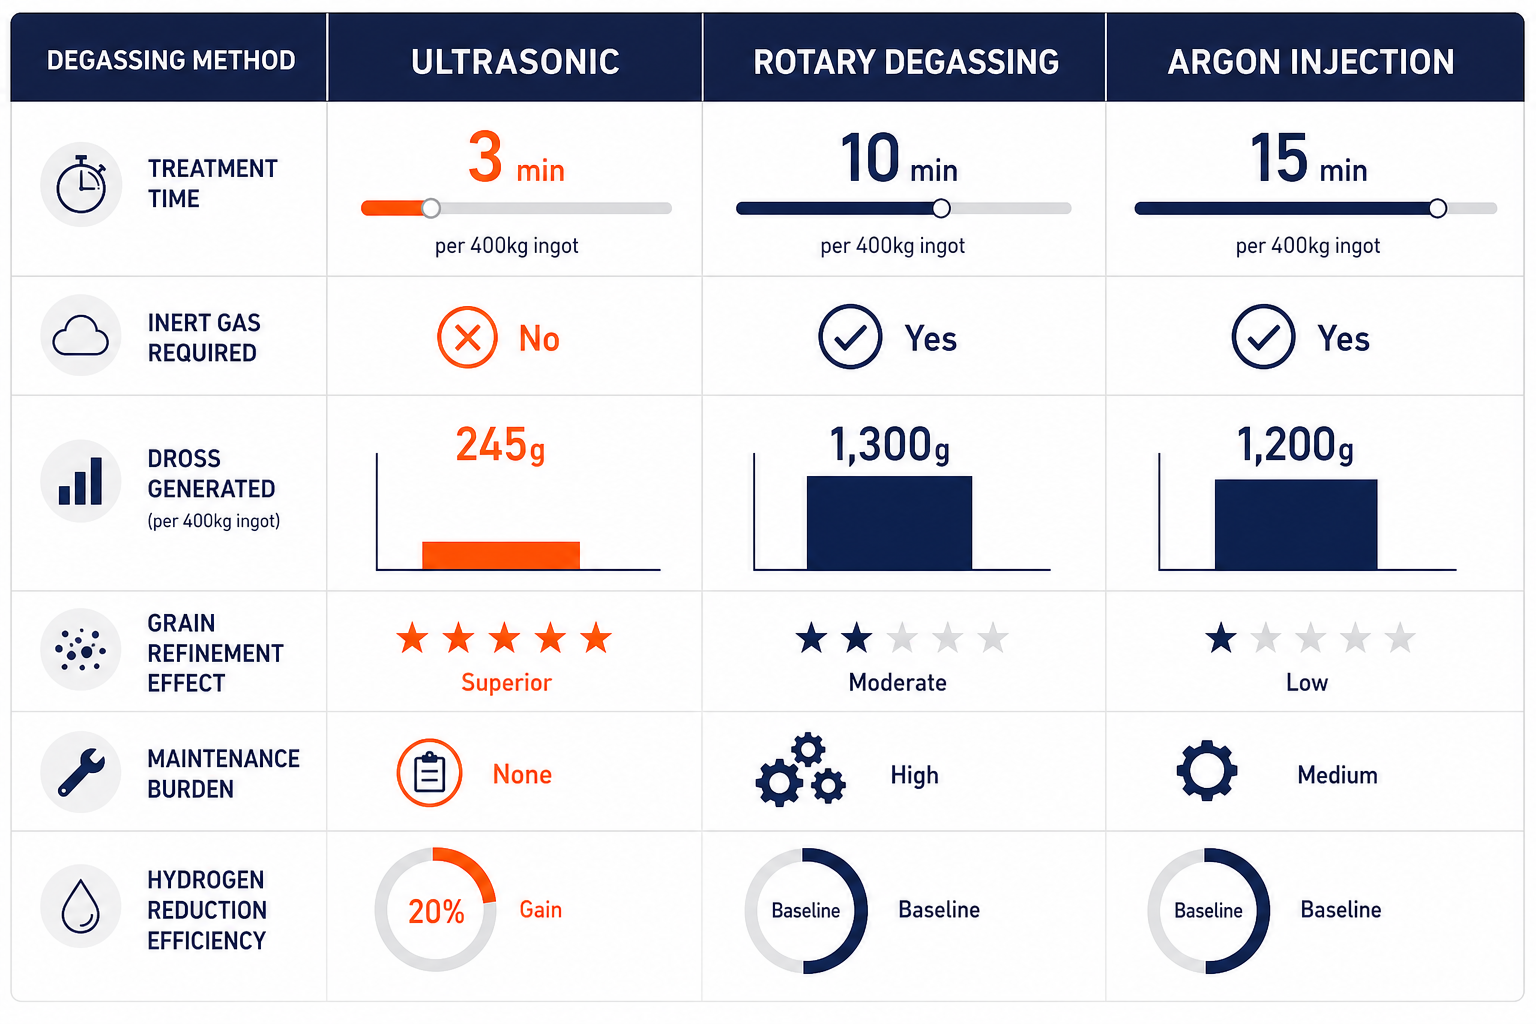
Traditionelle inline-metoder (argoninjektion, roterende afgasning) adresserer dette, men medfører iboende afvejninger. Argon kræver bærergasudstyr og miljømæssig bortskaffelse. Roterende impellere introducerer opholdstidsforsinkelser (10+ minutter), der sænker støbecyklusser.
2. Centrelinjesegregation: Makrosegregation i ingotcentret
Den snævre, kontrollerede størkning, der definerer DC-støbning, skaber et sekundært problem: ingotens centrale område oplever afvigelse fra den nominelle legeringssammensætning – centerlinje-makrosegregering. Flere mekanismer bidrager: konvektionsdrevet massetransport under størkning, krympningsinduceret strømning og kornsedimentation. Resultatet er betydelig variation i egenskaber mellem ingotens centrum og periferi, hvilket komplicerer efterfølgende forarbejdning (valsning, ekstrudering) og begrænser størrelsen og geometrien af støbbare ingots.
3. Mikrostrukturkontrol: Kornforfining og ækaksial dannelse
Store dendritiske korn med grove sekundære faser koncentrerer defekter (porøsitet, indeslutninger, segregation) langs korngrænser, hvilket reducerer mekaniske egenskaber og forarbejdningsevne. Ikke-dendritisk finkornet struktur med ækaksede korn – lige dimensioner i alle retninger – er det metallurgiske mål, da det:
- Reducerer krympning og varmrevner
- Giver en mere jævn fordeling af sekundære faser og mikroporøsitet
- Muliggør overlegne mekaniske egenskaber
Traditionel kornraffinering anvender titanbaserede masterlegeringer (Al-5Ti-1B), som giver heterogene nukleationssteder. Men denne tilgang virker inkonsekvent i store ingots, og mængden af kornraffineringsmiddel, der kræves, skalerer med ingotstørrelsen – hvilket introducerer sammensætningsdrift og omkostningsstigninger.
Hvorfor traditionelle afgasningsmetoder kommer til kort i DC-støbning
Før vi undersøger ultralydsløsninger, er det værd at forstå, hvorfor eksisterende tilgange er utilstrækkelige for moderne DC-operationer:
Roterende (impeller) afgasning:
- Kræver 10–15 minutters opholdstid i ovnen før støbning
- Indfører roterende dele (grafit, stål), der kræver vedligeholdelse og udskiftning
- Genererer høj slakkeophobning (1.300 g pr. cyklus mod 245 g for ultralyd) – slakke opsamler brint og forurener smelten igen
- Afgasser kun; forfiner ikke kornstrukturen
- Grafitimpellere lider af sprød slitage og termisk chok i højtemperaturdrift
Argon- eller nitrogenindsprøjtning:
- Kræver bærergas (omkostning, miljøpåvirkning)
- Langsom bobbelstigningstid; gas skal tilføres kontinuerligt gennem hele støbevinduet
- Adresserer ikke mikrosegregering eller kornstruktur
- Ineffektiv i store barrer (døde zoner, hvor gassen ikke trænger ind)
Støbning under reduceret tryk:
- Fjerner opløst gas ved at sænke det omgivende tryk over smelten
- Effektiv til fjernelse af brint, men dyr og ufleksibel til DC-drift
- Forhindrer ikke centerlinjesegregation eller forfiner kornstrukturen
Den centrale begrænsning: ingen af disse metoder eliminerer samtidig brint, forfiner kornstrukturen og eliminerer centerlinjesegregering – de tre faktorer, der bestemmer ingotkvaliteten ved DC-støbning. Hver adresserer kun ét problem isoleret.
Sådan fungerer ultralydsbehandling i DC-støbesumpen
Ultrasonisk behandling anvendt direkte i støbesumpen overvinder disse begrænsninger ved at udnytte kavitationsfysik – den kontrollerede kollaps af akustiske bobler i flydende metal.
Kavitationsmekanismen
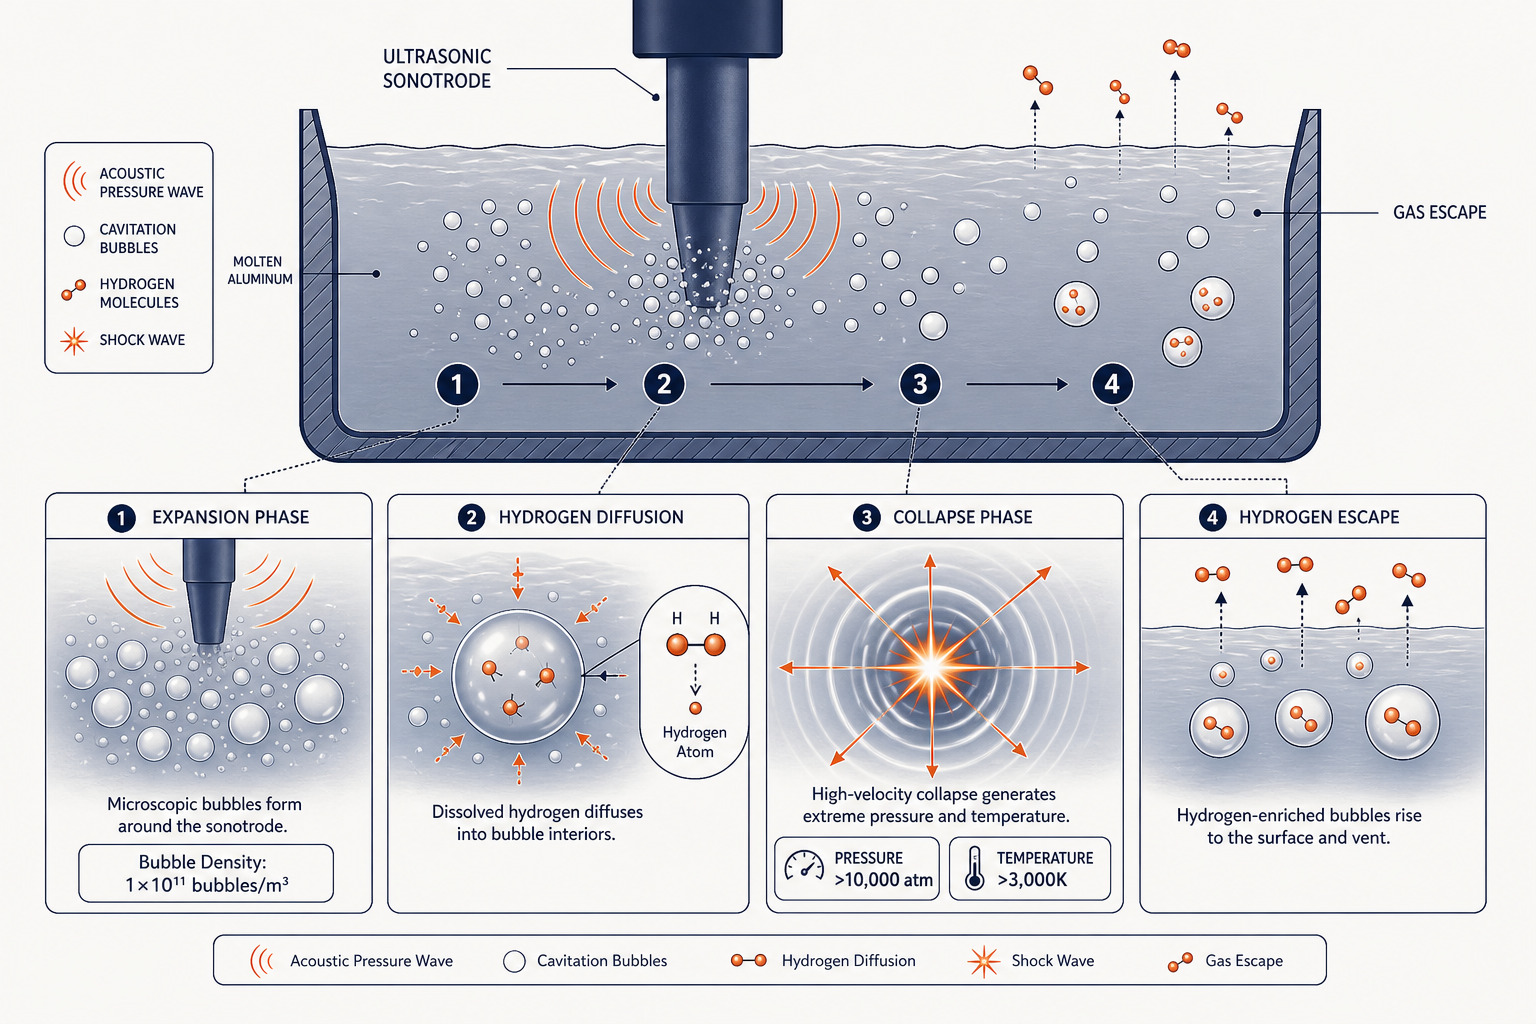
Når en kavitationsboble kollapser, er energifrigivelsen ekstraordinær – lokale tryk overstiger 10.000 atmosfærer, og temperaturerne stiger til over 3.000 K. Dette skaber:
Heterogene nukleationssteder – Kollapsende bobler genererer lokaliserede højtrykszoner, hvor nye faste krystaller dannes, hvilket giver nukleationsskabeloner i hele smelten.
Kavitationsassisteret fragmentering – Stødbølgerne fra boblekollaps fragmenterer fysisk voksende dendritter og bryder dem i mindre fragmenter, der bliver uafhængige nukleationssteder (korndannelse).
Akustisk strømning – Trykforskellen skaber bulkvæskebevægelse, der fysisk transporterer opløst brint og legeringselementer gennem smelten.
Fjernelse af brint via kavitationsbobler
Opløst brint diffunderer fra den smeltede metal ind i de ekspanderende kavitationsbobler. Det enorme overfladeareal af kavitationsbobler (1 × 10¹¹ bobler/m³) øger dramatisk grænsefladen mellem gas og metal, der er tilgængelig for brintoverførsel. I modsætning til roterende afgasning (som er afhængig af passiv gasbobles opstigning), skaber kavitation kontinuerligt friske bobleroverflader. Når bobler kollapser og dannes igen, fanges brintberiget gas og stiger op til smeltens overflade, hvor den undslipper til atmosfæren.
Håndtering af centerlinjesegregation: Multifrekvensbehandling
Sialon Ceramics’ NIMA-generatorer overvinder dette med adaptiv multifrekvensteknologi. Ved at variere ultralydsfrekvensen under behandlingen forhindrer systemet, at stående bølger sætter sig, og sikrer, at kavitation sker ensartet i hele emnets volumen. Denne evne muliggør eliminering af centerlinjesegregation i industriel skala – en første for ultralydsbehandlede emner.
NIMA + Aktive Arc Ultrasonics: Et årti med fælles ingeniørarbejde
Behandling af smeltet metal ved 700°C+ med ultralydsenergi udgør ekstreme materialemæssige udfordringer, som ingen enkelt virksomhed kunne løse alene. Sialon Ceramics og Aktive Arc Ultrasonics — specialister i konstruktion af højeffektive ultralydssystemer — har brugt over et årti på i fællesskab at udvikle NIMA-systemet som en integreret løsning: Sialon bidrager med materialevidenskaben bag keramiske sonotroder, Aktive Arc bidrager med den akustiske stak og generatorarkitekturen.
Resultatet er et system, hvor hver komponent er designet til at arbejde med alle andre — ikke påskruede standarddele, men en samlet ingeniørløsning fra transducer til keramisk spids.
NIMA Generator: Adaptiv multi-frekvens arkitektur
NIMA-generatoren, udviklet sammen med Aktive Arc Ultrasonics, leverer den centrale innovation, der gør behandling af store emner i DC-støbning levedygtig:
- Adaptiv multifrekvensstyring — varierer frekvensen under behandlingen for at forhindre akustiske stående bølger, hvilket sikrer, at kavitation når ind til midten af emnet, ikke kun periferien
- 1–5 kW effektudgang med luftkølede eller vandkølede piezoelektriske transducere
- Skalerbarhed til 400+ kg ingots — stående bølge-problemet, der begrænser konkurrenter, er blevet konstrueret væk på systemniveau
- Ingen bærergas påkrævet — kavitationsmekanismen erstatter argon/kvælstofinjektion fuldstændigt
Denne arkitektur er det, der muliggør ensartet behandling af hele volumen i store DC-støbesumper — et problem, som konkurrenter med enkeltfrekvens ikke kan løse.
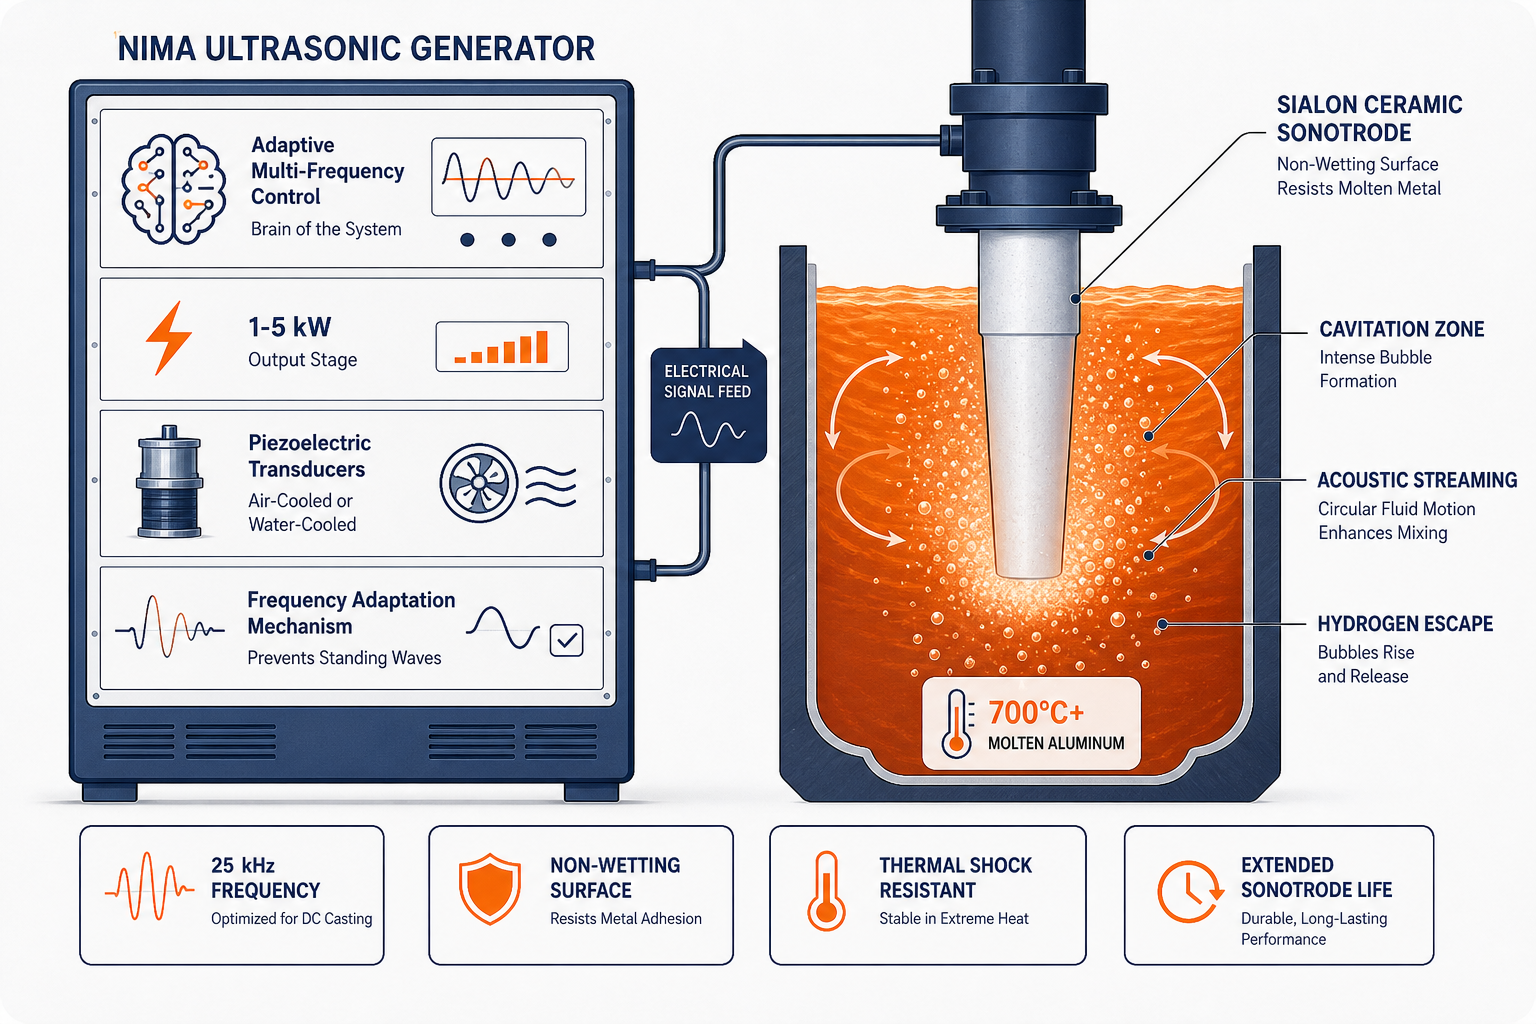
Sonotroden er den sværeste komponent at få rigtigt — den skal transmittere ultralydsenergi effektivt, mens den overlever smeltet metal-kemi, termisk cykling og kontinuerlig kavitationsbelastning. Sialon fremstiller disse internt, hvilket giver partnerskabet fuld kontrol over systemets mest kritiske grænseflade:
- Kemisk inert i smeltet metal — ingen opløsning, ingen forurening, ingen sammensætningsdrift
- Ikke-fugtende — smeltet metal afviser keramikoverfladen, hvilket opretholder akustisk kontakteffektivitet uden oxiderende luftspalter
- Høj Youngs modul ved temperatur — resonansfrekvensen forbliver låst selv ved 1.800°C, hvor metalsonotroder driver og mister effektivitet
- Termisk chokmodstand — konstrueret til gentagen nedsænkningscykling, ikke engangs laboratoriebrug
- 1.000+ timers levetid mod 20–50 timer for titanium- eller stålækvivalenter
Sammen danner NIMA-generatorens adaptive frekvensstyring og Sialons keramiske sonotroder et system, hvor ingen af komponenterne ville fungere lige så godt uden den anden — og hvor ti års fælles udvikling er indlejret i hver produktionsserie.
Hvad offentliggjorte DC-støbeforsøg viser
Ultrasonisk smeltebehandling er nu bevæget sig langt ud over laboratorieforsøg til dokumenterede pilot- og industriskala DC-støbeforsøg. Publiceret forskning fra Brunel University’s BCAST-gruppe og peer-reviewed støbelitteratur etablerer en konsistent mængde af beviser på tværs af emnestangdiametre, legeringssystemer og sonotrodekonfigurationer.
Kornforfining i DC-støbte emner: Direkte eksperimentelt bevis
Numerisk modellering valideret med eksperimentelle målinger (offentliggjort i ScienceDirect) kvantificerede effekten i skala: gennemsnitlig kornstørrelse i midten af emnet var 50% mindre med ultralydsbehandling end uden — med den mest udtalte effekt ved centerlinjen, præcis hvor segregering og grov kornstruktur er mest problematiske i konventionel DC-støbning.
Industriel skala-præcedens: Op til 1 ton i DC-støbestrøm
Professor Dmitry Eskins oversigt over ultralydsbehandling af smelte (Brunel University/BCAST) dokumenterer, at de eneste kendte industrielle anvendelser af ultralydsbehandling af smelte — herunder “op til 1 ton i smeltestrømmen ved direkte chill-støbning af store emner” — er opnået ved hjælp af magnetostriktive transducere, der arbejder samtidigt eller i sekvens. Dette etablerer en klar industriel præcedens for behandling af store emner ved DC-støbning i kommercielt relevante mængder.
Hvad disse forsøg dokumenterer på tværs af DC-støbning
Kornstruktur:
- 50% grain size reduction at billet centre vs. untreated controls
- Suppression of feathery grain formation in DC casting sump
- Kolonne-til-ligakset overgang (CET) opnået i emner, hvor konventionelle kornforfinerere alene var utilstrækkelige
- Ensartet fin ækviaxet struktur, der erstatter grov dendritisk vækst fra periferi til centrum
Afgasning:
- Kavitationsassisteret afgasningseffektivitet 40–50% under kvasi-ligevægts brintkoncentration
- Behandling afsluttet på få minutter — kompatibel med kontinuerlige DC-støbningscyklushastigheder
- Ingen inert bærergas nødvendig; dannelse af slagger er dramatisk reduceret sammenlignet med argonafgasning (5x mindre slagger i dokumenterede pilotforsøg)
Segregation:
- Akustisk strømning udligner temperaturen i smeltebadet, hvilket forhindrer makrosegregering
- Ensartet fordeling af legeringselementer bekræftet på tværs af ingot-tværsnit i behandlede billets
- Centerlinje-sammensætningsdrift elimineret i pilotskala
Økonomiske antagelser (baseret på offentliggjorte data):
- Potentiel eliminering af argonafluftningsomkostninger
- Potential reduction or elimination of grain-refiner master-alloy additions
- Energieffektiv drift ved ~900W–5kW afhængigt af ingotstørrelse
- Reduceret støbetid (minutters behandling i sumpen vs. 10+ minutters ovnophold)
Disse resultater stammer fra uafhængige tredjepartsforskningsinstitutioner — Brunel University BCAST, offentliggjort i peer-reviewede tidsskrifter. De repræsenterer den etablerede ydeevne for ultralydsbehandling af smelte i DC-støbning på pilot- og industriskala.
Metallurgisk indvirkning: Fra brintfjernelse til forbedrede støbeegenskaber
Den kumulative effekt af ultralydsbehandling i DC-støbning rækker ud over fjernelse af brint og omformer emnets grundlæggende metallurgiske karakter:
Mikrostrukturtransformation
Før ultralydsbehandling: Grove dendritiske korn med søjleformet vækst fra emnets periferi mod centrum; stor sekundær dendritarmafstand (SDAS); legeringselementer koncentreret i interdendritiske områder; segregationbånd justeret med størkningsfronter.
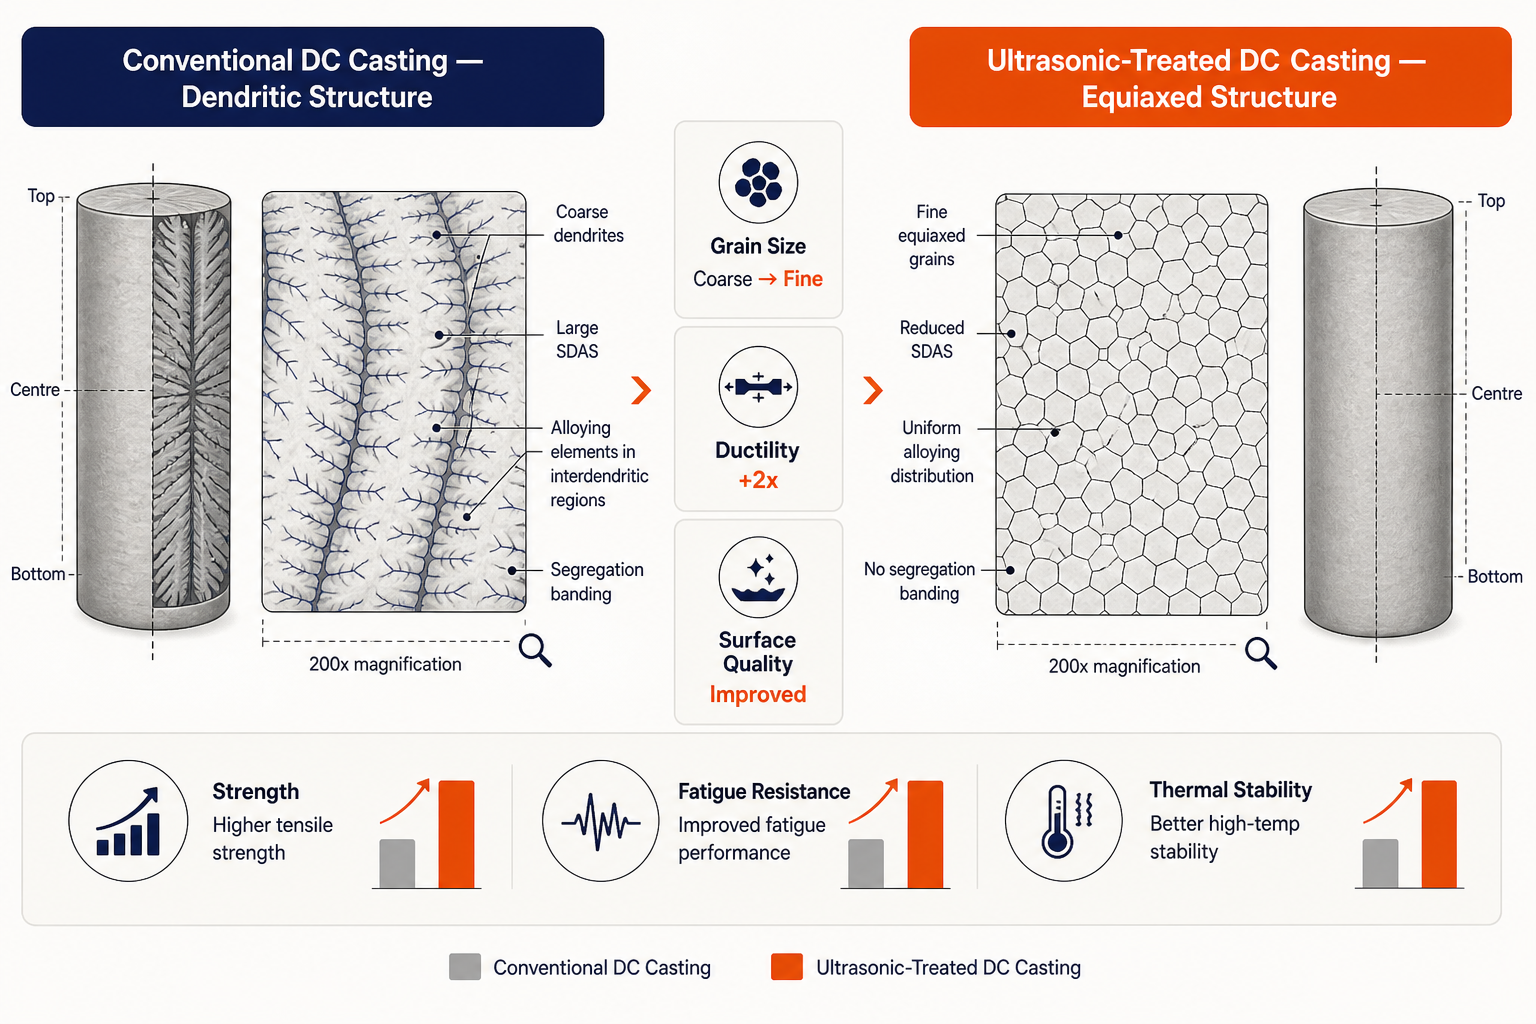
Denne transformation er kritisk, fordi den:
- Forbedrer udmattelsesmodstand (fine korn reducerer spændingskoncentration)
- Enhances ductility (2x elongation improvements documented)
- Reducerer modtageligheden for varmrevner under efterfølgende valsning/ekstrudering
- Muliggør større emner uden forringelse af egenskaberne
Overfladefinish og reducerede processtab
Ultrasonisk behandling reducerer overfladefejl (oxidindeslutninger, porøsitetsgruber), som ellers ville kræve dyr overfladebehandling (afskalning, kemisk rensning) før valsning. Publiceret forskning og kavitationsfysik bekræfter:
- Overfladeoxidreduktion: Kavitationsinduceret mikrojetning sprænger beskyttende oxidfilm, hvilket muliggør inklusionsflotation og -fjernelse før endelig størkning
- Reduceret skrotprocent: Færre emner afvises på grund af overfladedefekter efter støbning
- Hurtigere downstream-forarbejdning: Reduceret konditioneringstid, lavere bearbejdningsslid fra slibende oxidlag
Legeringens konsistens og forudsigelighed af mekaniske egenskaber
Ultrasonisk behandlings akustiske strømningseffekt fordeler legeringselementer jævnt. Dette er især værdifuldt i:
- Kornforfineringsfordeling: Traditionelle Ti-B masterlegeringer bundfælder eller adskiller sig; ultralydsblanding sikrer ensartet fordeling af kimepartikler
- Mikrolegeringselementer (Sc, Zr i luftfartslegeringer): Ensartet fordeling forbedrer udfældningshærdning i varmebehandlede emner
Hvorfor dette er vigtigt: Fra laboratoriet til produktionsgulvet
Overgangen fra roterende afgasning eller gasinjektion til ultralydsbehandling er ikke blot en effektivitetsgevinst. Den repræsenterer et skift i de grundlæggende begrænsninger for DC-støbning:
Hastighed: 3-minutters behandlingscyklusser vs. 10+ minutters ovnophold muliggør hurtigere støbehastigheder, kritisk i højvolumenproduktion
Kvalitet i stor skala: Ultrasonisk behandling af 400+ kg ingots – historisk begrænset af stående bølge-interferens – er nu opnåelig. Offentliggjorte forsøg bekræfter dette i pilot- og industriel skala, hvilket åbner nye markedssegmenter for store ingots, hvor traditionel afgasning ikke kan levere konsistente egenskaber
Miljøansvar: Eliminering af argon/kvælstof-bæregas og dramatisk reduktion af slagger er i tråd med bæredygtighedsmålene for fremstilling
Vedligeholdelsesenkelhed: Stationære keramiske sonotroder (uden roterende dele) reducerer vedligeholdelsesbyrden sammenlignet med roterende impellere
Procespålidelighed: Multi-frekvens adaptiv kontrol eliminerer den trial-and-error tuning, der kræves med enkeltfrekvenssystemer
For støbeoperationer, der betjener krævende industrier – luftfart, bilindustri, højtydende marine – oversættes disse fordele direkte til forbedret støbeudbytte, hurtigere kvalifikationscyklusser for nye legeringer og højere konsistens i mekaniske egenskaber.
Prøv Sialon-keramik
Hvis du driver DC-støbeudstyr og står over for hydrogenporøsitet, centerlinjesegregation eller inkonsistent kornstruktur, er ultralydsbehandling en stærk kandidat, der er værd at evaluere. Kontakt Sialon Ceramics direkte for at diskutere din støbeanvendelse og udforske et tilpasset behandlingssystem til din produktionsvolumen.