
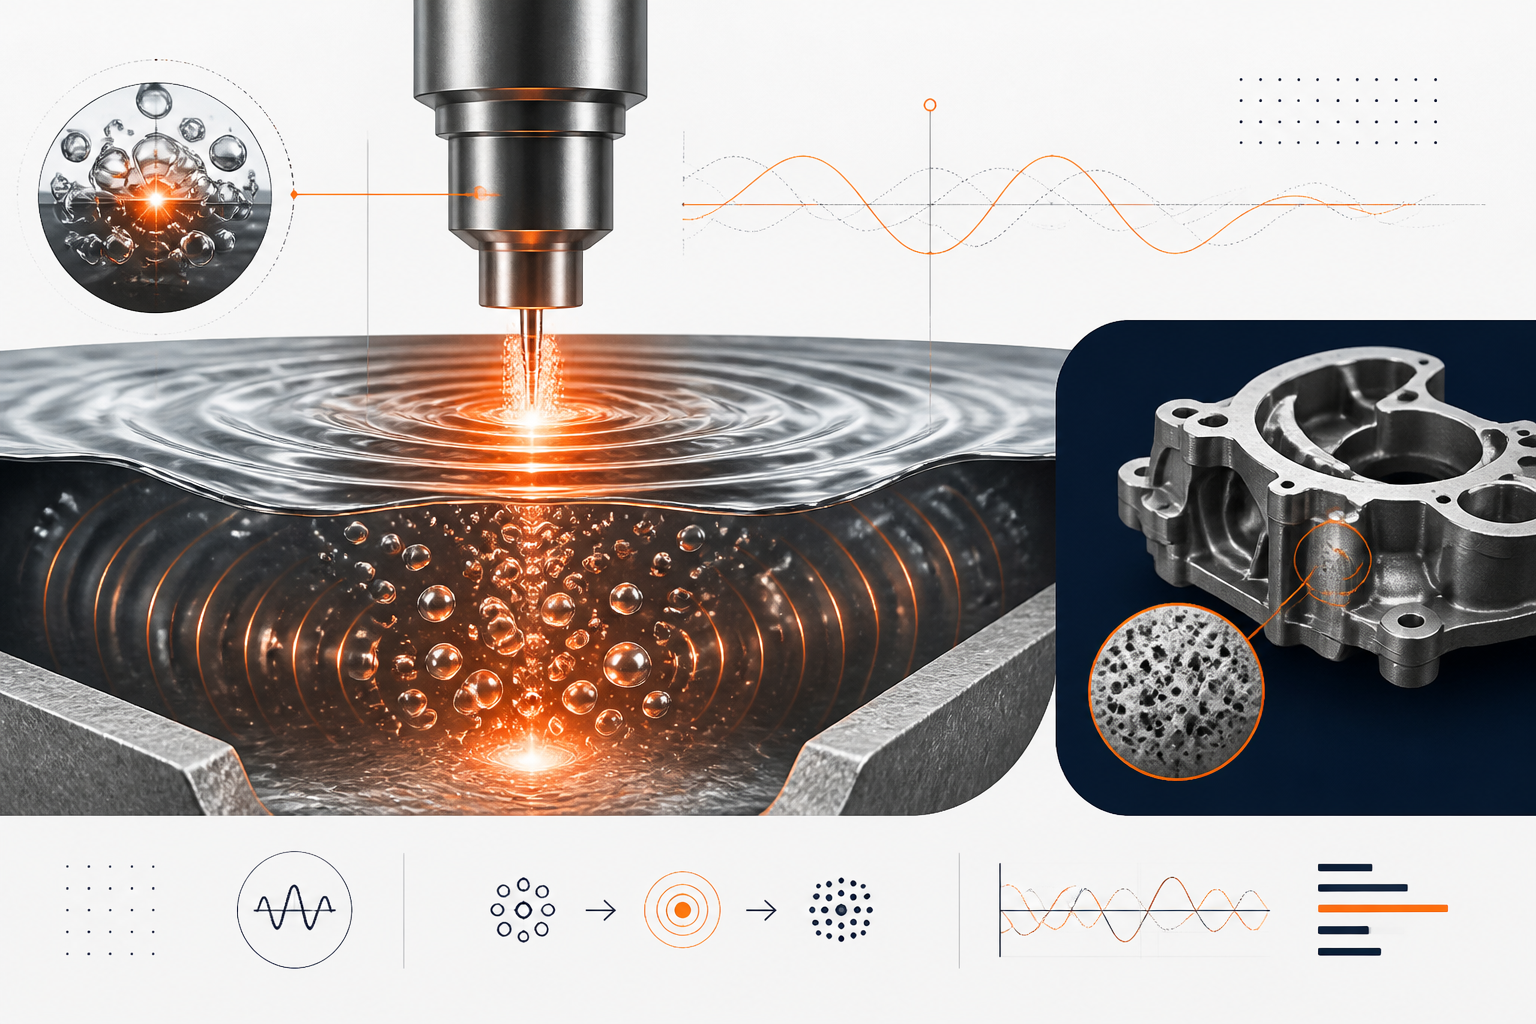
Hydrogenporøsitet svækker aluminiumsstøbegods og fører til kvalitetsfejl. Ultrasonisk kavitation skaber 1 billion mikrobobler pr. kubikmeter for at udtrække opløst hydrogen 20% hurtigere end konventionelle metoder, med 6-dobbelt reduktion af indeslutninger og målbare styrkeforøgelser.
8. august 2026 · 9 minutters læsetid
TL;DR
Hydrogenporøsitet forbliver en af de mest kritiske defekter i aluminiumsstøbning, hvilket kompromitterer mekaniske egenskaber og skaber kostbart kassationsaffald. Mens traditionelle metoder som argoninjektion og vakuumbehandling giver delvise løsninger, kræver de lange behandlingscyklusser. De forbruger også inaktive gasser og genererer betydeligt affald.
Industrielle undersøgelser viser, at ultrasonisk afgasning opnår 20% højere afgasningseffektivitet på en tredjedel af tiden sammenlignet med konventionelle metoder. Processen leverer også en 6-dobbelt reduktion af oxidindeslutninger og 81% mindre dannelse af slagger.
Resultatet er støbegods af højere kvalitet med 17% større flydespænding og 2–3× bedre forlængelse. Støberier drager også fordel af forfinede kornstrukturer og forbedret porøsitetskontrol i produktionsskala.
Hvad er brintporøsitet, og hvorfor det dannes i aluminiumsstøbning
Hydrogenporøsitet - dannelsen af gasfyldte hulrum i størknet aluminium - er en klassisk defekt med moderne konsekvenser. Fysikken er ligetil, men ubarmhjertig: smeltet aluminium er en hydrogenabsorber. Vanddamp i ovnatmosfærer og atmosfærisk fugt reagerer med det smeltede metal og producerer opløst hydrogengas. Ved smeltepunktet (~660°C for rent aluminium, 700°C typisk for kommercielle legeringer) er hydrogen meget opløseligt; metallet “vil” gerne holde på det. Men i det øjeblik størkningen begynder, falder hydrogenopløseligheden kraftigt. Den opløste gas udfældes fra opløsningen hurtigere, end den kan undslippe, og danner hulrum spredt ud over støbematricen. Disse hulrum er ikke harmløse kosmetiske defekter - de er initieringssteder for brud. En støbning fyldt med hydrogenporøsitet udviser:
- Reduceret trækstyrke (ofte 15–25% lavere end tilsigtet)
- Katastrofalt tab af forlængelse (duktiliteten kan falde til
- Initiering af udmattelsesrevner ved hulrumsoverflader under cyklisk belastning
- Høje kassationsrater og efterfølgende bearbejdnings-/inspektionsomkostninger
Traditionelle forebyggelsesmetoder og deres begrænsninger
I årtier har støberier forfulgt tre primære strategier for at bekæmpe hydrogenporøsitet. Hver tilbyder delvis beskyttelse, men alle medfører iboende afvejninger, som moderne ultralydsteknologi adresserer direkte.
Argon sparging (rotary degassing)
Argoninjektion er industristandarden, anvendt i støberier verden over. En roterende grafitimpeller spreder argonbobler gennem det smeltede metal. Hydrogenatomer diffunderer ind i disse argonbobler, som derefter stiger op og undslipper. I teorien elegant; i praksis kompromitteret:
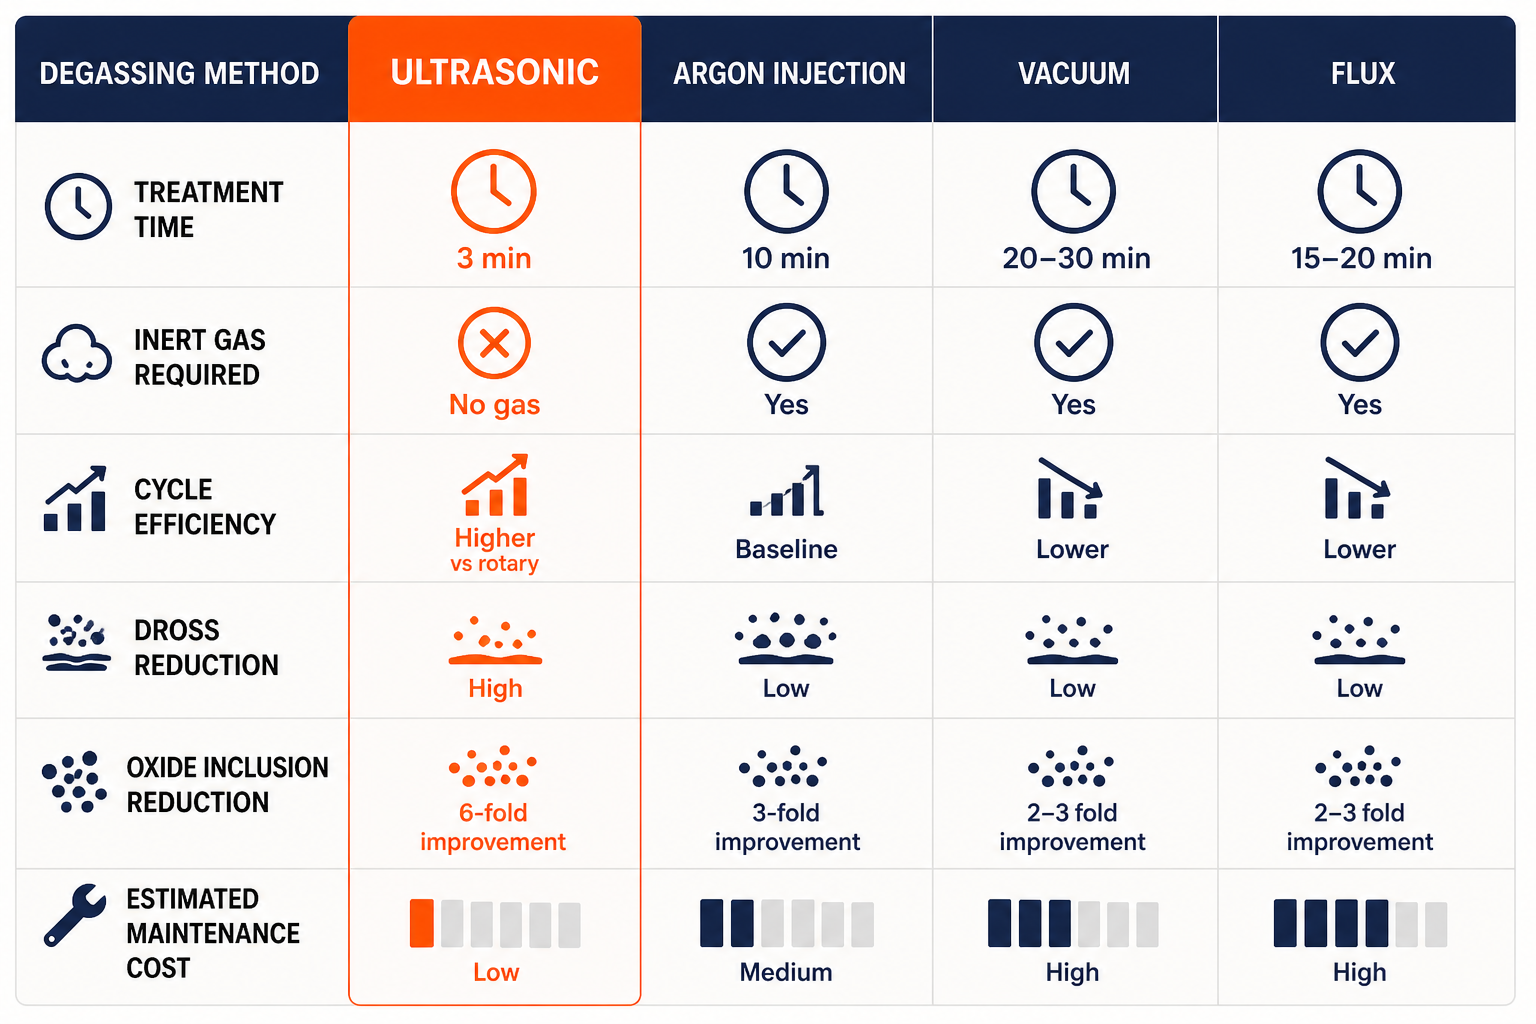
- Cyklustid: 10–15 minutter pr. behandling for at opnå en acceptabel densitetsindeks (et mål for brintindhold)
- Inertgasforbrug: Betydelig mængde argon eller nitrogen kræves, med bortskaffelsesomkostninger
- Grafitnedbrydning: Rotoren nedbrydes over tid, bliver sprød og kræver hyppig udskiftning ($500–$2.000 pr. rotor, plus nedetid)
- Udfordring med indeslutninger: Selvom fjernelse af brint er rimelig, forbliver oxidindeslutninger - roterende metoder opnår kun en 3-dobbelt reduktion i oxider sammenlignet med ubehandlet smelte
Vakuumbehandling
Afgasning under reduceret tryk forsøger at omgå brint kemisk ved at sænke partialtrykket af brint i ovnatmosfæren. Vakuumkamre eller vakuumassisterede støbeforme bruges til at trække opløste gasser ud af smelten:
- Udstyrsomkostning: Vakuumsystemer er kapitalintensive
- Begrænset skalerbarhed: Vakuumafgasning fungerer godt i laboratorieskala eller ved små ovnvolumener; industrielle 400+ kg smelter har termiske og kammerstørrelsesmæssige begrænsninger
- Ufuldstændig fjernelse: Hydrogen undslipper ikke rent under vakuum alene - størkning under reduceret tryk hjælper, men eliminerer ikke opløst hydrogen i selve smelten
- Procesfragilitet: Små utætheder i vakuumforseglinger forringer effektiviteten; vedligeholdelse og overvågning er krævende
Fluxbehandling
Kemiske fluxadditiver (typisk chlor- eller fluor-baserede forbindelser) tilsættes den smeltede metal for at frigive gasser, der fjerner brint fra aluminium:
- Afhængig af kemi: Effektiviteten varierer med legeringssammensætning, smeltetemperatur og valg af flux
- Inklusionsafvejning: Mens nogle flusmidler reducerer brintindholdet, kan de introducere nye inklusioner (saltrester), der kræver yderligere fjernelsestrin
- Begrænset anvendelighed: Fluxbehandling alene løser ikke porøsitetsdannelse under størkning - den er mest effektiv som forbehandling kombineret med vakuum- eller rotorafgasning
- Miljøhensyn: Klor- og fluorudslip under opvarmning rejser flag for luftkvalitet og arbejdspladssikkerhed
Den fælles tråd: Alle tre metoder behandler symptomerne. De forsøger at få brint ud af smelten eller reducere dets opløselighed, men de er langsomme, forbruger ressourcer, genererer affald og halter bagefter med hensyn til indeslutningskontrol. Ingen ændrer fundamentalt termodynamikken for brintudfældning under størkning.
Den ultrasoniske kavitationsmekanisme: konstruktion af brint ud
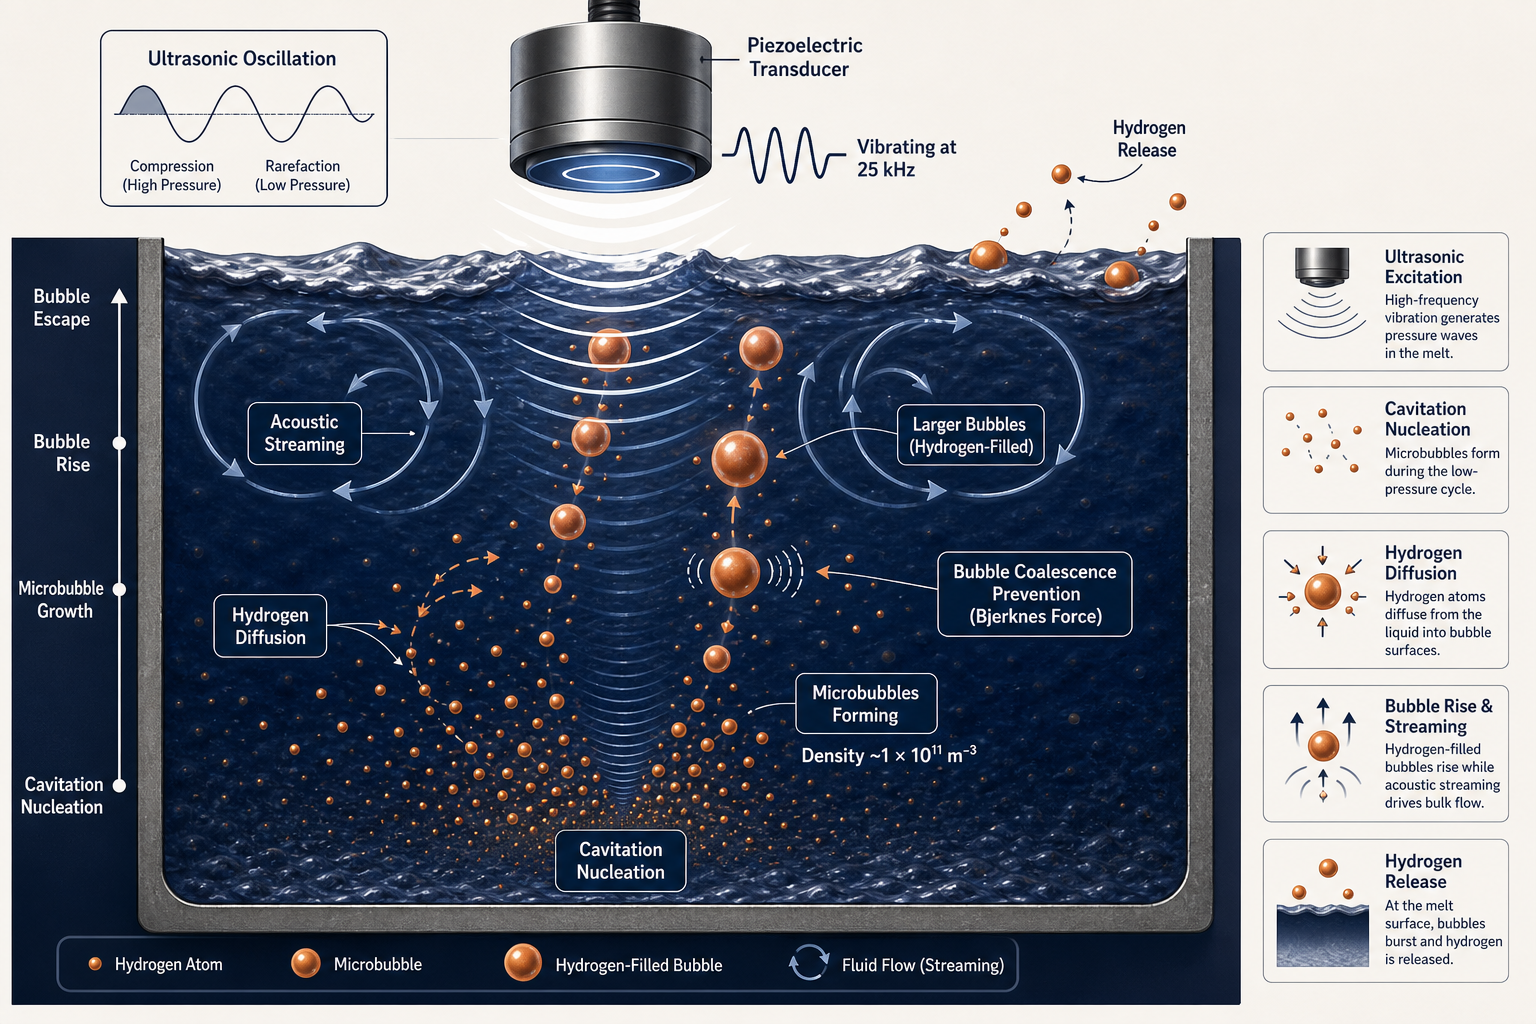
Ultralydsafgasning tager en radikalt anderledes tilgang. I stedet for at kæmpe med brintkemi, udnytter den kavitationens fysik - dannelsen og kollapset af mikroskopiske bobler under akustiske trykbølger. Når en piezoelektrisk transducer vibrerer ved 25 kHz (en frekvens optimeret til kavitation i smeltede metaller), genererer den akustiske trykcyklusser. Under halvcyklussen med lavt tryk falder trykket i væsken under mætningstrykket, og hulrum opstår - kavitationsbobler. Disse bobler kollapser derefter voldsomt under halvcyklussen med højt tryk, hvilket frigiver enorm energi og skaber betingelserne for brintfjernelse på en helt anden skala.
Mikroboblekernedannelse og befolkningstæthed
Her er den kritiske indsigt: ultrasonisk kavitation skaber boblepulationer med ekstraordinær tæthed - cirka 1 × 10¹¹ bobler pr. kubikmeter. Dette er ikke en tilnærmelse; det er blevet målt via synkrotron røntgenbilleddannelse af kavitationskollapsdynamik i smeltet aluminium. Hver boble er mikroskopisk (typisk 50–500 mikrometer), og hver enkelt repræsenterer et “diffusionssted”, hvor hydrogenatomer kan migrere. Sammenlign dette med roterende afgasning: en impeller skaber bobler i millimeter- til centimeterskala, langt færre i antal, med størrelsesordener mindre total overfladeareal. Den ultrasoniske fordel er kvantificeret: kavitationsboblepulationen giver ~1.000× mere overfladeareal til hydrogendiffusion end konventionelle bobleskyer.
Hydrogenatomer, opløst i det smeltede aluminium omkring hver mikroboble, bliver termodynamisk “skubbet” mod disse boblers overflader gennem koncentrationsgradienter. Når de er ved bobleoverfladen, rekombinerer de til molekylært hydrogen (H₂) og krydser gas-væske-grænsefladen, idet de trænger ind i boblens indre. Boblen bærer nu hydrogen, som den ikke havde før - og afgørende er, at dette hydrogen vil stige op med boblen i stedet for at forblive opløst i metallet.
Akustisk strømning: bulkvæskebevægelse og -fordeling
Kavitation sker ikke isoleret. Den voldsomme energiudløsning fra boblekollaps genererer det, der er kendt som akustisk strømning-en vedvarende, rettet strømning af den flydende metal induceret af de akustiske bølger. Dette er ikke turbulens; det er et stabilt cirkulationsmønster, der fejer gennem hele smeltevolumenet.
Akustisk strømning tjener to kritiske funktioner:
- Ensartet behandling: Uden det ville kavitation være lokaliseret nær sonotroden (det vibrerende horn i kontakt med smelten). Strømning sikrer, at hydrogenrig metal fra hele ovnvolumenet kontinuerligt opfriskes i den højkavitationszone og derefter transporteres væk. Hver region af smelten oplever afgasningsvirkning, ikke kun områder umiddelbart ved siden af sonotroden.
- Bobletransport: Strømning transporterer ikke kun opløst brint - den accelererer stigningshastigheden af brintfyldte bobler, hvilket reducerer den tid, de tilbringer i smelten, og mindsker risikoen for, at brint genopløses under boblernes opstigning.
Hydrogendiffusion ind i bobler: en kaskadeproces
Mikroboblepopulationen og akustisk strømning skaber en kaskade af brintfjernelse:
- Fase 1 (0–1 minut): Høj koncentrationsgradient mellem opløst brint og boblens indre driver hurtig diffusion ind i den første generation af kavitationsbobler. Densitetindeks (et direkte mål for risikoen for brintporøsitet) falder stejlt.
- Fase 3 (2–3 minutter): Opløst hydrogenkoncentration når et plateau – yderligere fjernelse bliver langsommere, efterhånden som den drivende koncentrationsgradient flader ud. Dette er det naturlige slutpunkt for en 3-minutters behandlingscyklus.
Industrielle undersøgelser viser en 75% reduktion i densitetsindeks (brintindhold) på blot 3 minutter, sammenlignet med en 56% reduktion fra roterende afgasning på 10 minutter - en 20% effektivitetsgevinst opnået på en tredjedel af tiden.
Bobleopstigning og -flugt: jetstrømme og oxidfjernelse
Her er en uventet bonus: når kavitationsbobler kollapser, genererer de intense jetstrømme – lokaliserede strømninger med hastigheder på op til flere hundrede meter i sekundet. Disse jetstrømme er kraftige nok til at sprænge de beskyttende oxidfilm, der dækker aluminiumoxidindeslutninger (Al₂O₃) på indeslutningsoverflader.
Oxidinclusioner er klæbrige – de holdes sammen af svage intermolekylære kræfter og er omgivet af beskyttende oxidfilm, der modstår vedhæftning til stigende gasbobler. Ved roterende afgasning forbliver inclusioner stort set suspenderet i smelten eller synker. Ved ultralydsafgasning sprænger kavitationsstråler disse film, hvilket gør det muligt for inclusioner at hæfte direkte til stigende hydrogenbobler og flyde op til overfladen som en del af drosset. PoDFA-analyse (Porous Disc Filtration Apparatus, en kvantitativ inklusionsmåling) viser en 6-dobbelt reduktion i aluminiumoxidindhold– sammenlignet med 3-dobbelt for roterende afgasning.
Resultatet er en smelte, der ikke blot er udtømt for brint, men også befriet for oxidindeslutninger, som ellers ville forblive og blive til porøsitetskimdannelsessteder under størkning.
Praktiske resultater: kvalitetsgevinster ved ultrasonisk behandling
Fysikken oversættes direkte til målbare forbedringer i støbte komponenters kvalitet og mekaniske ydeevne. Her er, hvad støberier observerer, når de skifter fra roterende afgasning til ultralydsbehandling:
Reduceret porøsitet og forbedret densitet
En industriel undersøgelse på 400 kg Al-Si-Cu-legeringssmelter (benchmark-aluminium-silicium-kobber-sammensætningen, der anvendes i bilindustriens HPDC) sammenlignede ultrasonisk behandling med konventionel impeller+nitrogenafgasning:
Densitetsindeksresultater (direkte mål for brintindhold):
- Ultralyd: 10,3 % → 2,6 % på 3 minutter (75 % reduktion)
- Rotary (impeller+N₂): 10,5 % → 4,6 % på 10 minutter (56 % reduktion)
Denne 20 % effektivitetsgevinst er en direkte konsekvens af det 1.000× større bobleoverfladeareal og akustisk strømningsdrevet diffusion. Den 3-minutters cyklustid betyder, at et støberi kan behandle 8 smelter i timen i stedet for 6 – en øjeblikkelig gennemløbsfordel – samtidig med at der produceres tættere og mere pålidelige støbegods.
Derudover faldt drossdannelsen med 81% (fra 1.300 g til 245 g pr. cyklus). Da dross fungerer som en hydrogensink, forhindrer lavere drossdannelse genforurening af hydrogen under kølefasen - en subtil, men kritisk gevinst for smeltestabilitet.
Øget styrke og duktilitet
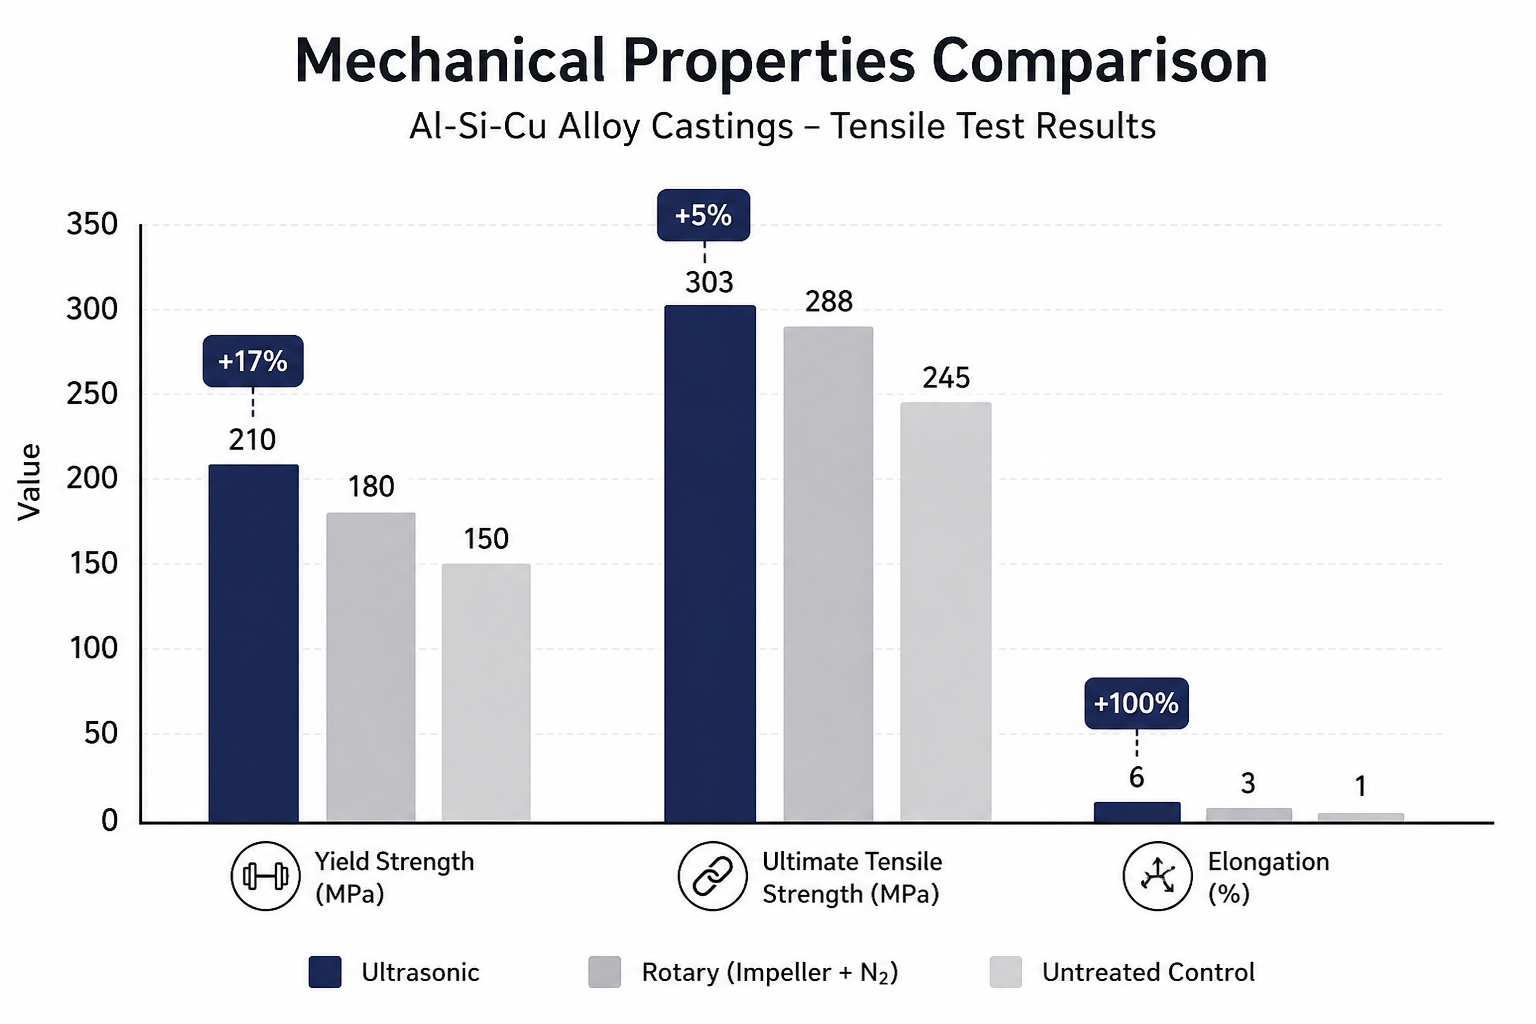
Reduceret porøsitet er ikke blot en densitetsmåling; det manifesterer sig som reel mekanisk styrke. Trækprøvning af støbte komponenter fremstillet af ultralydsbehandlede smelter sammenlignet med roterende behandlede smelter afslørede:
| Egenskab | Ultrasonisk behandlet | Roterende-behandlet | Forbedring |
|---|---|---|---|
| Flydespænding (YS) | 210 MPa | 180 MPa | +17% |
| Ultimativ trækstyrke (UTS) | 303 MPa | 288 MPa | +5% |
| Forlængelse | 6% | 3% | +100% |
Den 17% forøgelse af flydespændingen er betydelig for strukturelle anvendelser. Forlængelsen - målet for duktilitet - sprang fra 3% til 6%, hvilket fordoblede metal’ets evne til at absorbere deformation før brud. Dette er den praktiske fordel ved færre porøsitetsinitieringssteder: materialet svigter ikke længere for tidligt ved hulrumsoverflader under belastning.
Mikrostrukturforfining og overfladefinish
Ud over hydrogenkontrol har kavitationsdrevet akustisk strømning en sekundær fordel: den inducerer heterogen nukleation under størkning, hvilket resulterer i finere, mere ensartet orienterede kornstrukturer. Mikrostrukturel analyse fra industrielle støbninger viste:
- Reduceret intermetallisk partikelstørrelse (intermetalliske faser er sprøde; mindre størrelse = højere sejhed)
- Forfinede korngrænser (ækviaxet snarere end søjleformet kornvækst)
- Reduceret centerline-segregering (mere ensartet legeringsfordeling gennem støbevolumenet)
Denne korndelingsforædlingseffekt er en gratis bonus ud over brintfjernelse - roterende afgasning leverer den ikke. For tyndvæggede eller komplekse geometriske støbegods giver den forædlede mikrostruktur ingeniører mulighed for at reducere vægtykkelsen eller tilføje detaljer, som ellers ville være i risiko for fejl.
Overfladefinishen forbedres også. Med færre underjordiske hulrum og indeslutninger kræver støbegods mindre efterbehandling, og de færdige overflader er mere ensartede. For kosmetiske komponenter eller komponenter med snævre tolerancer reducerer dette de sekundære bearbejdningsomkostninger.
Hvorfor ultralydsbehandling er den reneste og mest effektive industrielle løsning
Når man afvejer afgasningsmetoder mod reelle produktionsbegrænsninger, fremstår ultrasonisk kavitation som den klare effektivitetsleder på tværs af flere dimensioner:
Hastighed og gennemløb
3 minutter mod 10+ minutter er en 65% reduktion af cyklustiden. For et højvolumen HPDC-støberi, der behandler 50+ smelter pr. skift, oversættes dette direkte til øget støbeoutput. I stor skala kan et enkelt ultralydssystem ofte erstatte to rotationssystemer, hvilket reducerer kapitalfodaftryk og vedligeholdelsesbyrde.
Miljøpåvirkning
Ingen inert gas nødvendig. Rotationsafgasning forbruger argon eller nitrogen-gasser, som, selvom de er inerte, stadig medfører omkostninger til ekstraktion, kondensering, opbevaring og bortskaffelse. Ultralydsbehandling kræver kun elektricitet og vandkøling til transduceren. Et støberi, der skifter fra rotation til ultralyd, eliminerer årlig indkøb af inert gas, opbevaringsrisiko og atmosfærisk udledning. For operationer i regioner med miljøkrav omkring gasemissioner er denne fordel væsentlig.
Derudover betyder 81% lavere dannelsesgrad af slagger langt mindre affald at bortskaffe. Slagger klassificeres som farligt affald (det kan indeholde aluminium-metalliske partikler, der reagerer eksotermt med fugt) og kræver kontrolleret bortskaffelse. Mindre slagger = lavere miljømæssig forpligtelse.
Vedligeholdelse og holdbarhed
Ultrasoniske systemer anvender patenterede keramiske sonotroder i stedet for grafitrotorer. Keramik er ikke-vædende (smeltet aluminium klæber ikke til dem), hårdt og termisk stabilt. Grafitrotorer slides derimod, nedbrydes i smelten og kan revne under termisk chok. Ultrasoniske sonotroder opererer i en stationær eller langsomt bevægende position (2 omdrejninger pr. minut i de nyeste systemer), hvilket eliminerer det hurtige slid fra højhastighedsrotation (750 omdrejninger pr. minut i roterende systemer). Feltdata viser, at keramiske sonotroder holder 3–5× længere end grafitrotorer, hvilket reducerer udskiftningsfrekvensen og driftstiden
Inklusionskontrol
Den 6-dobbelte reduktion af oxidindeslutninger sammenlignet med 3-dobbelt for roterende afgasning oversættes direkte til færre støbefejl længere nede i processen. Færre indre hulrum og indeslutninger betyder færre afviste komponenter ved de endelige kvalitetskontroller, lavere kassationsrater og mere konsistente mekaniske egenskaber på tværs af batcher. For leverandører til bilindustrien, der arbejder under strenge ISO-standarder, er denne konsistens en konkurrencefordel.
Skalerbarhed
Samlede ejeromkostninger
Når kapitalomkostninger, driftsomkostninger, vedligeholdelse, skrotreduktion og gennemløb tælles sammen, opnår ultralydsbehandling typisk lavere omkostninger pr. behandlet smelte end roterende afgasning inden for 12–24 måneders drift. Forbedringerne i hastighed og kvalitet forstærker fordelen.
Den moderne tilgang til industriel porøsitetskontrol
Hydrogenporøsitet er ikke forsvundet, fordi det er en termodynamisk kendsgerning, ikke en begrænsning af den nuværende teknologi - men ultrasonisk kavitation kommer tættere på at konstruere den væk end nogen konkurrerende metode. Kombinationen af hidtil uset bobletæthed, akustisk strømning og jetstrømme til fjernelse af oxider adresserer porøsitetskontrol fra flere vinkler samtidigt: hurtig fjernelse af brint, minimal slagger, raffineret kornstruktur og målbare forbedringer af mekaniske egenskaber.
For støberier, der står over for stigende kvalitetsstandarder, stramme cyklustider og pres på omkostninger, repræsenterer ultralydsafgasning den nyeste teknologi inden for metalbehandling i produktionsskala. Det er den reneste (ingen inaktive gasser, minimalt affald), hurtigste (3 minutter) og mest effektive (20% effektivitetsforøgelse, 6-dobbelt reduktion af indeslutninger, +17% styrke) løsning, der findes i dag.
Prøv ultralydsafgasning & kornforfining
Ultrasonic Degassing & Grain Refinement er den Danmarks-baserede specialist i højtemperatur ultrasonisk metalbehandling, der opererer ved temperaturer op til 1.800°C. Deres proprietære NIMA-generatorer — udviklet sammen med systemintegrationspartneren Aktive Arc Ultrasonics — bruger 25 kHz “no standing waves”-arkitektur til at sikre ensartet kavitation i smeltevolumener op til 400 kg, hvilket eliminerer døde zoner og leverer den konsistente, målbare porøsitetsreduktion, der er beskrevet i hele denne artikel. Kombineret med holdbare keramiske sonotroder (konstrueret til at holde 3–5× længere end grafitalternativer) håndterer Ultrasonic Degassing’s system afgasning, kornforfining og mikrolegering i en enkelt behandlingsproces. For støberier, der er klar til at gå fra konventionel argoninjektion til produktionsklar ultrasonisk teknologi, tilbyder de gratis tekniske webinarer og direkte konsultation for at evaluere dine specifikke legeringer, smeltevolumen og kvalitetsmål.
Frequently Asked Questions
Hvad er hydrogenporøsitet, og hvorfor er det vigtigt ved aluminiumsstøbning?
Hydrogenporøsitet refererer til gasfyldte hulrum, der dannes, når opløst hydrogen udfældes fra opløsningen under størkning af aluminium. Disse hulrum er udgangspunkter for brud, der reducerer de mekaniske egenskaber med 15–25%, hvilket forårsager afvisning af støbegods ved kvalitetskontroller. I bilindustrielle HPDC-applikationer (støddæmpertårne, motorblokke) er hydrogenporøsitet den primære årsag til komponentfejl. Forebyggelse er afgørende for strukturel integritet.
Hvordan fungerer ultralydsafgasning sammenlignet med traditionel argoninjektion?
Traditionel roterende afgasning bruger en impeller til at sprede argonbobler (10–15 minutters cyklus, betydeligt gasforbrug). Ultrasonic treatment uses acoustic waves at 25 kHz to create 1 trillion microbubbles per cubic meter in just 3 minutes. The 1.000× større boblebobleoverfladeareal muliggør 20% hurtigere brintfjernelse, mens akustisk strømning og kavitationsjetstrømme også fjerner oxidindeslutninger - en fordel, som roterende afgasning ikke giver. Industrielle undersøgelser bekræfter 20 % bedre effektivitet på en tredjedel af tiden.
What are the measurable mechanical property improvements from ultrasonic treatment?
På 400 kg Al-Si-Cu-legeringsstøbegods viste ultrasonisk behandlede komponenter en flydespænding på +17 % (210 MPa mod 180 MPa for roterende), trækstyrke +5 % (303 MPa mod 288 MPa) og forlængelse fordoblet (6 % mod 3 %). Disse fordele stammer fra færre porøsitetssteder og en forfinet mikrostruktur. For bilindustrielle leverandører, der arbejder under strenge ISO-standarder, forbedrer denne konsistens direkte fejlprocenten og produktionens gennemløb.
Hvordan påvirker slakkedannelse genforurening med brint?
Dross - biproduktet af metalbehandling - fungerer som en hydrogenakkumulator gennem molekylær adsorption, især over 600°C. Roterende afgasning genererer 1.300+ gram dross pr. cyklus, hvilket skaber et hydrogenreservoir, der kan genforurene smelten. Ultrasonisk behandling producerer 81% mindre dross (245 g mod 1.300 g), hvilket eliminerer denne risiko for genforurening og opretholder rene smelteforhold længere. Dette er en kritisk fordel for højpålidelige støbegods, hvor brintniveauet skal forblive lavt gennem støbning og størkning.
Hvad med miljø- og omkostningsfordele ved ultralyd versus roterende afgasning?
Ultrasoniske systemer kræver ingen inert gas (eliminerer indkøb og spild af argon/kvælstof), genererer 81% mindre dross (lavere bortskaffelsesansvar) og opnår 65% hurtigere cyklustider (3 min. mod 10 min.), hvilket øger støberiets gennemstrømning. Keramiske sonotroder holder 3–5× længere end grafitrotorer, hvilket reducerer vedligeholdelsesomkostningerne. De samlede ejeromkostninger favoriserer typisk ultrasonisk behandling inden for 12–24 måneders drift. For støberier, der står over for miljøoverholdelseskrav, er elimineringen af inert gasforbrug en væsentlig regulatorisk og operationel fordel.