
Teknisk sammenligning af ultralydsafgasning vs. roterende/argonafgasning til aluminiumsstøberier. Ultralyd reducerer slagger med 84 %, forbedrer effektiviteten og eliminerer argonafhængighed – med 2–3 års tilbagebetalingstid.
8. august 2026 · 12 minutters læsning
TL;DR
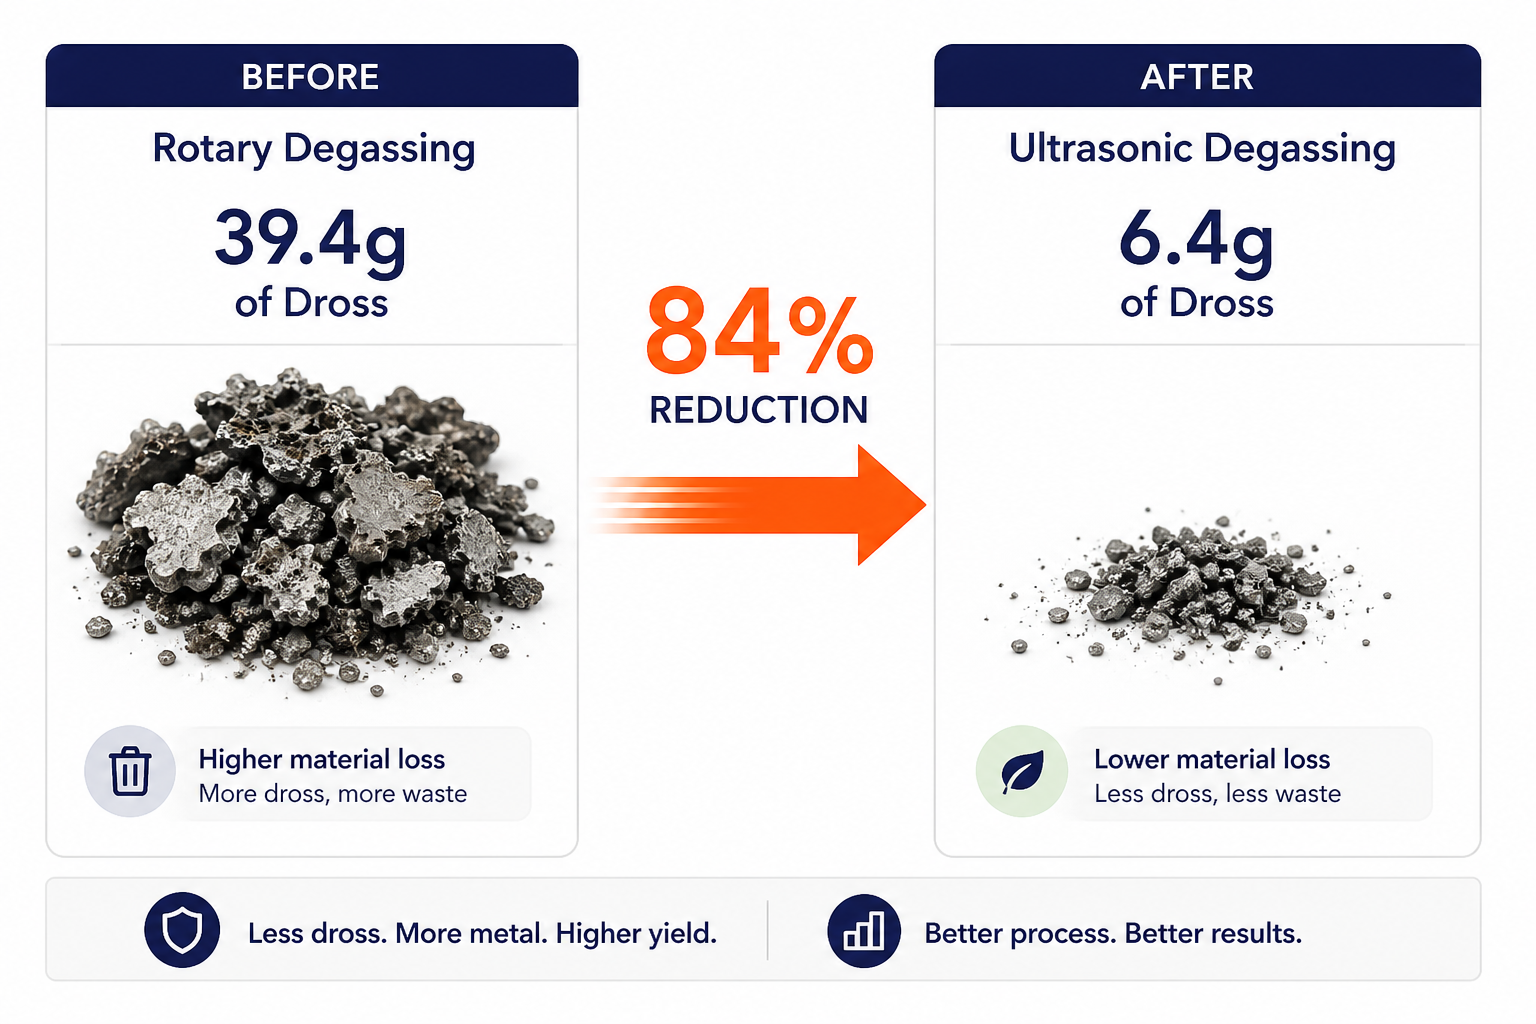
For støberiingeniører, der vurderer metaltbehandlingsmetoder: ultralydsafgasning overgår roterende/argonafgasning med hensyn til effektivitet i brintfjernelse, drosreduktion og samlede ejeromkostninger. I en 15-minutters behandling reducerer ultralydsafgasning dros fra 39,4 g til 6,4 g sammenlignet med argon - en reduktion på 84 %- samtidig med at porøsitet, trækstyrke og duktilitet forbedres. Mekanismen adskiller sig fundamentalt: roterende afgasning er afhængig af langsom bobleindsprøjtning og masseoverførselsdiffusion, mens ultralydskavitation skaber lokaliserede chokbølger på over 1.000 K, der direkte nukleerer brintfjernelse — teknologi udviklet i partnerskab med Aktive Arc Ultrasonics, specialister i højeffektiv ultralydssystemteknik. Til storproduktion skalerer ultralydssystemer mere effektivt, kræver ikke løbende argonforbrug og giver ROI gennem reduceret skrot, energibesparelser og overlegen slutproduktkvalitet. Miljøfordelen er lige så betydelig: at eliminere argonafhængighed fjerner både CO2-fodaftrykket fra gasproduktion og den operationelle kompleksitet ved højtrykssystemer.
Sådan fungerer roterende afgasning - og hvorfor den har begrænsninger
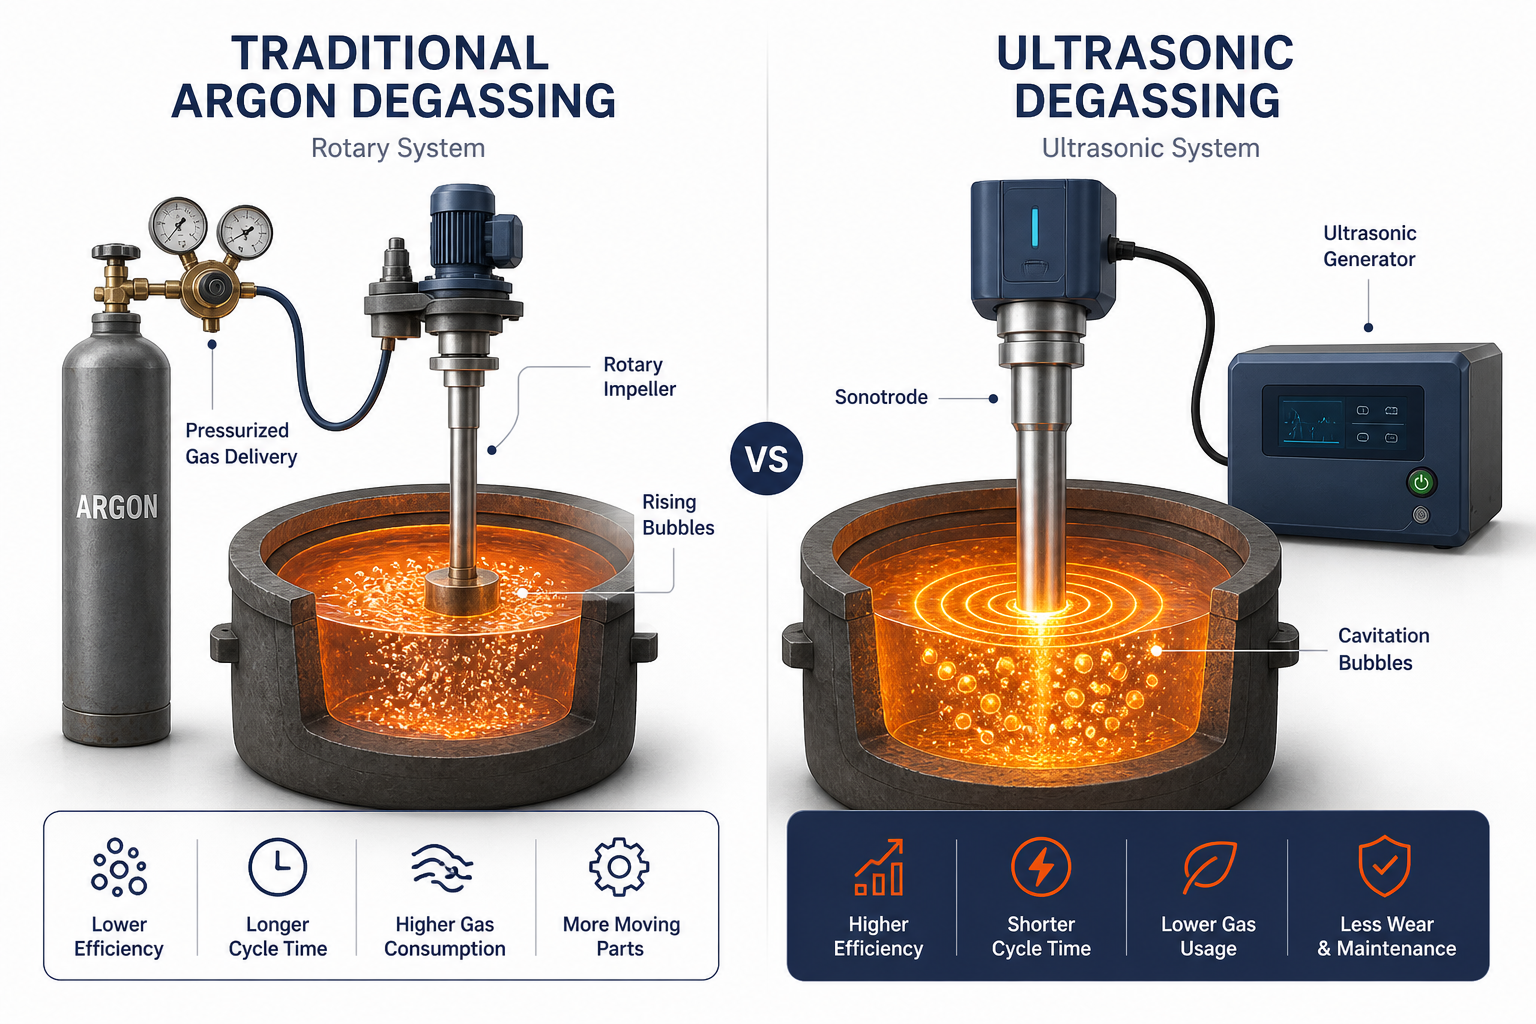
Rotationsafgasning, også kaldet argonafgasning eller inertgasinjektion, er den nuværende industrielle standard for fjernelse af opløst brint fra smeltet aluminium. Processen er ligetil. Tryksat argongas føres ind i ovnen gennem en roterende impeller. Impelleren opdeler gassen i fine bobler, der stiger op gennem smelten. Brintatomer diffunderer fra det smeltede metal ind i disse bobler. Når boblerne når overfladen, undslipper brinten som molekylær H₂-gas.
På papiret virker det. I praksis har roterende afgasning flere begrænsninger, der reducerer dens effektivitet.
Langsom masseoverførsel
Hydrogendiffusion ind i bobler afhænger af koncentrationsgradienter og temperatur. Ved typiske aluminiumsstøbetemperaturer på 700–750°C forbliver denne proces relativt langsom. Støberier har ofte brug for 15–30 minutters roterende behandling for at opnå en meningsfuld reduktion af brint. Større smeltevolumener kræver endnu mere behandlingstid.
Incomplete hydrogen removal
Udvidet behandling fjerner ikke altid al opløst brint. Restbrint kan forblive i metallet og forårsage gasporøsitet i den endelige støbning. Dette kan øge kassation, omarbejdning og risikoen for at sende dele uden for specifikationerne.
Argon consumption and cost
Et typisk roterende afgasningssystem forbruger 0,2–0,5 m³ argon pr. ton metal. For en 50-ton smelte svarer det til 10–25 m³ pr. cyklus. Over et år kan et mellemstort støberi bruge titusindvis af kroner på argon alene. Vedligeholdelse af udstyr, gaslevering og lagerinfrastruktur tilføjer yderligere omkostninger.
Argon er også en ikke-vedvarende ressource. Dets udvinding og transport skaber et ekstra CO2-aftryk.
Begrænset skalerbarhed til store volumener
Når smeltevolumen øges, kan boblers opholdstid og diffusionseffektivitet falde. Støberier kan reagere ved at øge argonflowhastigheder, forlænge behandlingstider eller bruge begge tilgange. Disse foranstaltninger øger driftsomkostningerne uden at levere proportionale gevinster i metalkvalitet.
Dannelsen af slagger
Traditionel argonafgasning kan øge slaggerdannelse under behandlingen. Effekten bliver mere udtalt, når operatører kombinerer gasindsprøjtning med kraftig mekanisk omrøring.
Mere slagger betyder større materialetab og yderligere efterfølgende rengøring. For højværdilegeringer kan disse tab reducere de samlede produktionsmargener.
Sådan fungerer ultralydsafgasning: kavitation som et gennembrud
Ultrasonisk afgasning fungerer efter et helt andet fysikprincip: akustisk kavitation. I stedet for at stole på langsom diffusion ind i bobler genererer ultrasoniske systemer intens akustisk energi, der kollapser og omdanner mikroskopisk små bobler tusindvis af gange i sekundet.
Here’s what happens at the microscale:
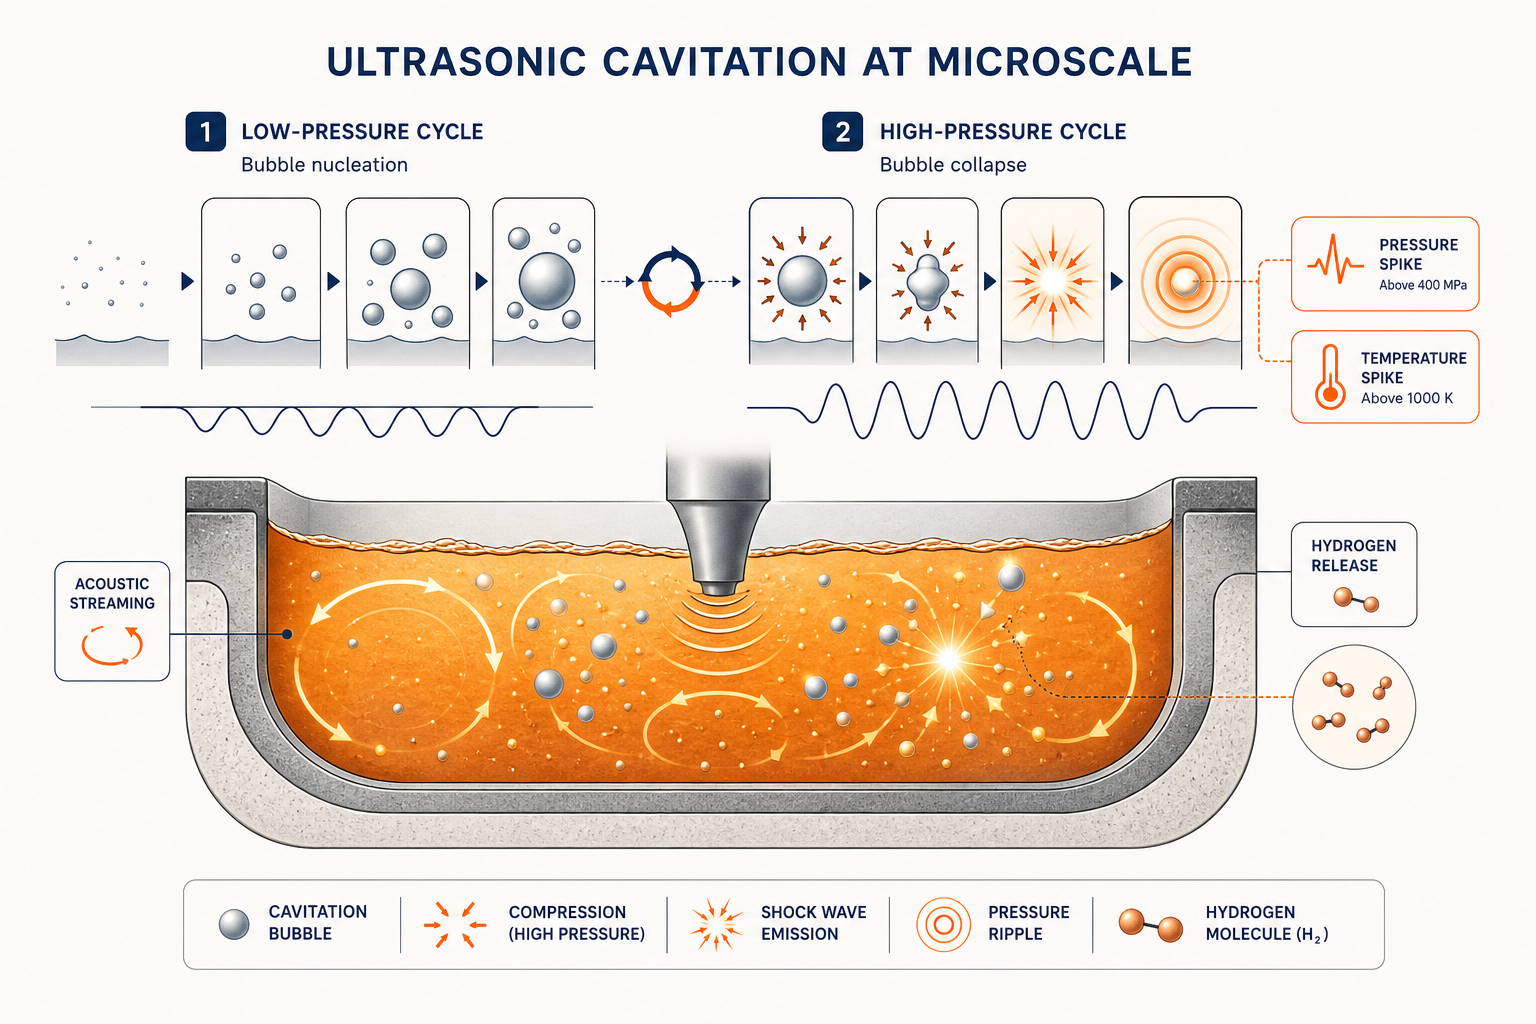
Kavitationsnukleation. Når en ultrasonisk transducer vibrerer ved industrielle frekvenser (typisk 20–50 kHz i anvendt metallurgi), skaber den skiftevis højtryks- og lavtrykscyklusser i det smeltede metal. Under lavtrykshalvcyklussen dannes mikrobobler spontant (kavitationsnukleation). Under højtrykshalvcyklussen kollapser disse bobler voldsomt.
Ekstreme lokale forhold. Hver boblekollaps genererer:
- Lokale temperaturer over 1.000 K (ud over smeltens bulktemperatur)
These extreme conditions do two things simultaneously:
- Direkte brintfrigivelse. Det hurtige temperaturspring og trykchok får brintatomer, der allerede er opløst i metallet, til at omdannes til molekylært brint (H₂) og undslippe som gas. Det er ikke en diffusionsbegrænset proces - det er tvungen desorption drevet af ekstrem lokal energi.
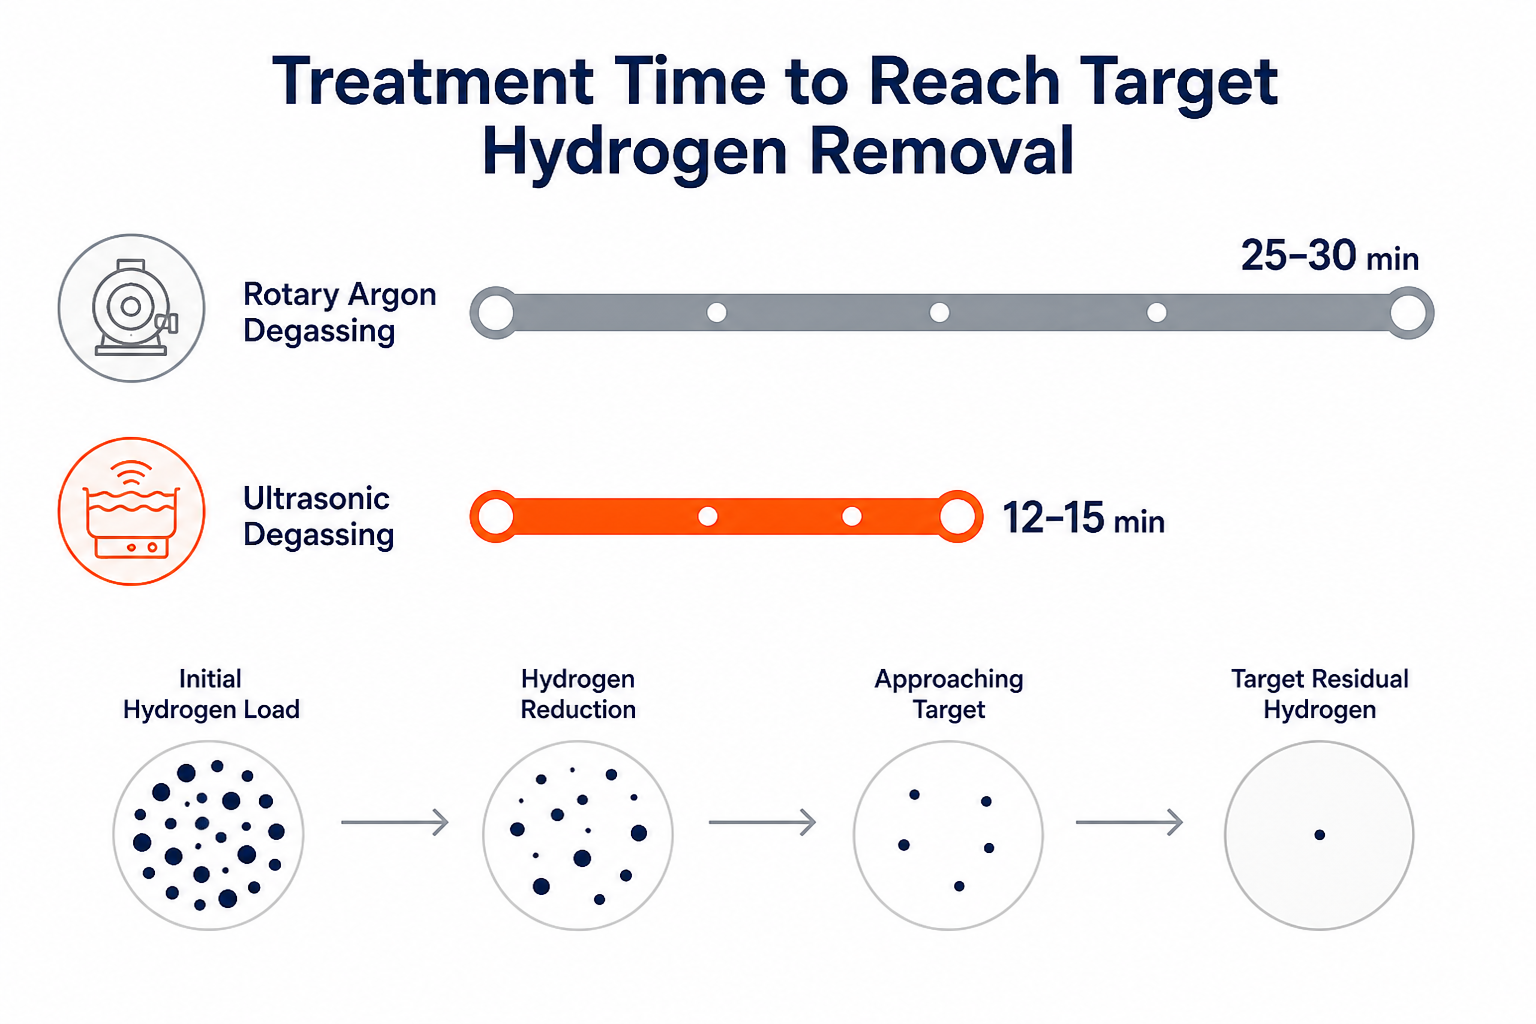
Resultatet: brintfjernelse på 10–15 minutter, som roterende systemer har brug for 20–30 minutter til at nærme sig-og med reelt lavere resterende brintniveauer i det endelige metal.
Side-by-side teknisk sammenligning
| Måling | Rotary Degassing (Argon) | Ultrasonisk afgasning | Vinder |
|---|---|---|---|
| Mekanisme for fjernelse af brint | Diffusion ind i injicerede bobler (masseoverførselsbegrænset) | Cavitation-driven desorption (energy-driven, direct) | Ultralyd |
| Behandlingstid for målporøsitet | 20–30 minutter | 10–15 minutter | Ultralyd |
| Dross reduction | 39,4 g basislinje (højt materialetab) | 6,4 g (84 % reduktion på 15 min) | Ultralyd |
| Resterende brint efter behandling | 0,12–0,16 mL/100g Al (typisk) | 0,06–0,10 mL/100g Al (lavere restindhold) | Ultralyd |
| Forbedring af trækstyrke | Moderat (~2–5%) | Significant (~8–15%) | Ultralyd |
| Forbedring af duktilitet | Minimal | Målbar (forbedret forlængelse) | Ultralyd |
| Reduktion af porøsitet | Moderat | Substantial (smoother microstructure) | Ultralyd |
| Argonforbrug pr. ton | 0,2–0,5 m³ | 0 m³ (ingen inert gas påkrævet) | Ultralyd |
| Equipment footprint | Moderat (roterende enhed + gasforsyning) | Kompakt (generator + sonotrode) | Ultralyd |
| Skalerbarhed til store smelter (50+ tons) | Poor (longer times, higher flow needed) | Excellent (scales linearly) | Ultralyd |
| Omkostning pr. behandlingscyklus | $150–400 (inkluderer argon-omkostning) | $80–150 (kun energi) | Ultralyd |
Det fremhævede: drossreduktion fra 39,4 g til 6,4 g på 15 minutter er den mest overbevisende måling. Det er materiale, du ikke længere mister, skrot, du ikke længere producerer, og margin, du beholder.
Miljøpåvirkning: ultralyd vinder med flere størrelsesordener
Industriel metalproduktion er energiintensiv og kulstoftung. Valget af afgasningsmetode betyder mere, end mange støberier er klar over.
Rotationsafgasning’s skjulte miljøomkostning:
- Højtryksudstyr og vedligeholdelse. Rotationssystemer kræver tryksat gasforsyning, regulatorvedligeholdelse, kontrol af ledningsintegritet og lejlighedsvis udstyrsfejl. Hver fejl er nedetid og akutreparationer.
- Drossaffald. De 39,4 g dross pr. behandling er oxideret metalmateriale, der er termodynamisk tabt. For et støberi, der kører 250 behandlinger om året, er det næsten 10 tons dross årligt. Bortskaffelse af dross er kostbar, og materialet er reelt uigenvindeligt.
Ultrasonisk afgasnings miljømæssige fordel:
- Markant reduktion af slagger. Den 84% reduktion i slagger (39,4g → 6,4g) betyder mindre affald, mindre deponeringspåvirkning og mere genvundet materialeværdi. Over et år sparer et mellemstort støberi 8–9 tons affaldsbortskaffelse.
- Mikrostrukturkvalitet reducerer direkte skrot. Fordi ultralydsafgasning leverer lavere resterende brint og bedre homogenisering, kræver støbegods færre omsmeltningscyklusser. Færre omsmeltningscyklusser = lavere samlet energiforbrug pr. acceptabelt fremstillet emne.
Bæredygtighedshistorien er særlig vigtig for købere, der står over for pres fra CO2-regnskab (lovkrav, ESG-forpligtelser, kundekrav). Ultrasonisk afgasning er en konkret måde at reducere Scope 1- og Scope 2-emissioner på, samtidig med at produktkvaliteten forbedres. Det er en sjælden win-win.
Omkostningsanalyse: samlede ejeromkostninger
Driftsomkostningsfordelen taler afgørende for ultrasonisk afgasning. Her er det fulde billede:
Roterende afgasning (årlig omkostning for mellemstort støberi - 50 tons pr. cyklus, 500 cyklusser/år):
- Vedligeholdelse af udstyr (regulatorer, slanger, sikkerhedstjek): $2.000–5.000/år
- Bortskaffelse af dross (10 tons @ $100–200/ton): $1.000–2.000/år
- Nedetid/nødreparationer (estimeret): $500–1.500/år
- Samlede årlige driftsomkostninger: $4.500–12.500
Ultrasonisk afgasning (samme støberi, forudsat at kapitalen allerede er investeret i generatoren):
- Elektrisk energi (50–100 kWh/cyklus × 500 cyklusser × $0,12/kWh): $300–600/år
- Vedligeholdelse/udskiftning af sonotrode (årligt): $500–1.000/år
- Systeminspektion og kalibrering: $200–500/år
- Total annual operational cost: $1,150–2,400
Sammenligning af omkostning pr. cyklus:
- Rotary: $9–25 pr. behandlingscyklus
- Ultrasonisk: $2,30–4,80 pr. behandlingscyklus
ROI-tidslinje for kapitalinvestering:
Et mellemklasse ultralydsafgasningssystem (NIMA-generator + sonotrode-enhed) koster $40.000–80.000. De operationelle besparelser ($3.000–10.000 årligt) giver tilbagebetaling på 4–8 år – hvorefter systemet er ren fortjeneste. Medregnes kvalitetsforbedringer (færre kasserede emner, højere salgbar udbytte), komprimeres ROI-tidslinjen til 2–3 år for mange højvolumen-støberier.
For store kontinuerlige støbeoperationer (100+ tons pr. cyklus, 1000+ cyklusser/år) forstærkes fordelen. Omkostningen pr. ton smeltet metal falder yderligere med skalaen, og argon-elimineringsfordelen akkumuleres.
Skalerbarhed til store smeltevolumener
Det er her, ultrasonisk virkelig adskiller sig fra roterende.
Rotary degassing and volume scaling:
Når smeltevolumen fordobles, skalerer boblers opholdstid og det effektive masseoverførselsareal ikke proportionalt. For at opretholde samme effektivitet i fjernelse af brint skal støberier:
- Øg argonflowhastigheden (øger gasforbruget)
- Forlæng behandlingstiden (reducerer gennemløbet)
- Kør med højere rotationshastigheder (øger udstyrsslid og energiforbrug)
For en 100-ton øse kan et roterende system have brug for 40–60 minutters behandling for at opnå samme endelige brintniveau, som en 20-ton øse nåede på 15 minutter. Fysikken skalerer simpelthen ikke lineært.
Ultrasonisk afgasning og volumenopskalering:
Ultrasonisk kavitation er fundamentalt anderledes. Det akustiske felt forplanter sig gennem smeltevolumenet, og så længe den ultrasoniske energi er tilstrækkelig til at generere og opretholde kavitation i hele massen, forbliver behandlingstiden næsten konstant uanset volumen. Sialon Ceramics’ NIMA-generatorer — udviklet sammen med systemintegrationspartneren Aktive Arc Ultrasonics — er specifikt konstrueret til at eliminere “stående bølger”, som ellers ville skabe døde zoner i store volumener, hvilket sikrer kavitationsdækning i hele smelten.
Reel industriel opskalering:
- 50-ton øse (roterende): 25–30 minutter
- 50-ton øse (ultrasonisk): 12–15 minutter
- 100-ton øse (roterende): 40–50 minutter
- 100-ton øse (ultrasonisk): 12–15 minutter (stort set uændret)
For kontinuerlige støbningsoperationer, der kører flere smelter pr. skift, omsættes denne tidsfordel direkte til gennemløb. Et støberi, der kører fire 100-ton støbninger om dagen, kunne spare 90–120 minutter af den daglige cyklus - svarende til en ekstra fuld støbningsserie om ugen eller 50+ ekstra tons om ugen i produktivt output.
Operational integration: what foundry engineers should know
Equipment compatibility:
Ultrasonic degassing systems integrate into both batch and continuous casting workflows. The sonotrode (the vibrating element that creates cavitation) submerges directly into the melt ladle or holding furnace-no gas-delivery infrastructure changes required. For existing rotary degassing setups, the transition is straightforward: remove the rotary injection system, install the sonotrode and ultrasonic generator, and begin treatment.
Maintenance and reliability:
Roterende systemer kræver regelmæssig servicering af regulatorer, inspektion af trykledninger og lejlighedsvis udskiftning af injektionsdyser. Ultralydssystemer kræver:
- Sonotrode-inspektion (kontrol for erosion eller termisk cyklusbelastning) – typisk hver 500–1.000 driftstimer
- Generator kalibrering (sikring af at frekvens og effekt forbliver inden for specifikationen) – årligt
- Elektriske sikkerhedstjek – i henhold til standard industrielle udstyrsprotokoller
Vedligeholdelsesbyrden er lettere og mere forudsigelig end ved roterende gasanlæg.
Metallurgisk kompatibilitet:
Ultrasonisk afgasning er bevist effektiv på tværs af en bred vifte af støbelegeringer: 6061, 7075, A356, A380 aluminiumlegeringer, samt zink, magnesium, kobber, messing og jernholdige legeringer. Behandlingstiden varierer en smule efter legering (jernholdige legeringer kan have gavn af 2–3 ekstra minutter), men kernemekanismen - kavitationsdrevet brintfjernelse - er universel.
Implementering i den virkelige verden:
Sialon Ceramics’ systemer er blevet bevist på vertikale Wagstaff DC-støbemaskiner og Bruno Presezzi kontinuerlige støbelinjer med dokumenterede resultater inden for metalhomogenisering og defektreduktion. Dette er ikke laboratoriedemonstrationer—det er produktionslinjevalideringer i industriel skala.
Den konkurrencemæssige fordel for fremadskuende støberier
For produktionsledere og støberiingeniører bliver beslutningen mellem roterende og ultralydsafgasning stadig tydeligere:
Ultrasonisk leverer:
- Hurtigere behandlingscyklusser (12–15 min vs 25–30 min)
- Overlegen endelig metalkvalitet (lavere restbrint, forbedret mikrostruktur)
- Dramatisk reduktion af dross (84% færre tab)
- Lavere driftsomkostninger ($2–5 pr. cyklus mod $9–25)
- Lineær skalerbarhed (ingen forringelse af effektiviteten ved store mængder)
- Miljømæssig troværdighed (nul argon, målbar emissionsreduktion)
Det eneste scenarie, hvor roterende afgasning stadig er forsvarligt, er ældre udstyr i et støberi med minimal produktion – hvor kapitalomkostningen ved ultralydsinstallation ikke kan retfærdiggøre sig selv i forhold til basisforbruget. Men for ethvert støberi, der kører flere cyklusser dagligt, behandler mængder over 30 tons pr. støbning, eller står over for pres på marginer eller miljøpåvirkning: er ultralydsafgasning den industrielle opgradering, der betaler sig selv tilbage.
Prøv Sialon-keramik
Sialon Ceramics specialiserer sig i ultralydsafgasningssystemer konstrueret til industriel skala. Deres NIMA-generatorer — udviklet i partnerskab med Aktive Arc Ultrasonics — repræsenterer tyve års forskning og udvikling optimeret til store volumener og højtemperaturapplikationer, kombineret med proprietære keramiske sonotroder, der kan modstå 1.800°C uden nedbrydning. For støberier, der er klar til at bevæge sig ud over argonafgasning, tilbyder de den tekniske ekspertise og gennemprøvede systemer, der leverer de målbare forbedringer, der er beskrevet i dette indlæg - drosreduktion, effektivitetsgevinster og ROI, der akkumuleres med hver cyklus.
Frequently Asked Questions
- Hvor meget hydrogenreduktion kan jeg realistisk forvente i mit støberi?
Restbrint falder typisk 40–60% i en enkelt 15-minutters ultralydsbehandlingscyklus, sammenlignet med 20–30% med tilsvarende roterende behandlingstid. Den nøjagtige procentdel afhænger af den oprindelige brintbelastning og legeringens kemi, men fordelen er konsekvent: ultralydsafgasning opnår lavere endelige brintniveauer hurtigere.
- Vil det kræve omskoling af mine operatører at skifte fra roterende til ultrasonisk?
Der kræves minimal omskoling. Processen er enklere end roterende – sænk sonotroden ned, aktiver generatoren, og vent 12–15 minutter. Ingen styring af gastryk, ingen overvågning af regulator, ingen justering af flowhastighed. De fleste operatører tilpasser sig inden for en enkelt vagt.
- Hvad er levetiden for en ultrasonisk sonotrode, og hvor meget koster udskiftningen?
En korrekt vedligeholdt sonotrode holder typisk 2–5 år afhængigt af legeringssammensætning og behandlingsfrekvens (smeltet messing slider sonotroder hurtigere end rent aluminium). Udskiftningssonotroder koster mellem $3.000–8.000. For et støberi, der sparer $5.000–10.000 årligt alene på argonomkostninger, er udskiftning let at absorbere.
- Kan ultrasonisk afgasning helt erstatte argon, eller har jeg stadig brug for backup-gasforsyning?
Specifikt til afgasning kan ultrasonisk helt erstatte argon – ingen backup nødvendig. Nogle støberier opretholder dog argon til andre formål (sikkerhedstæpper under metaloverførsler, inerte miljøer for reaktive legeringer). Ultrasonisk eliminerer kun behovet for gasforsyning specifikt til afgasning.
- Hvordan påvirker ultrasonisk afgasning kornstrukturen i den endelige støbning?
Ultrasonisk kavitation nukleerer finkornet struktur, hvilket resulterer i mindre og mere ensartet kornstørrelse sammenlignet med metal afgasset med roterende afgasning. Dette oversættes til forbedrede mekaniske egenskaber - højere trækstyrke, bedre duktilitet og forbedret udmattelsesmodstand i den endelige del.
Frequently Asked Questions
Hvor meget hydrogenreduktion kan jeg realistisk forvente i mit støberi?
Vil det kræve omskoling af mine operatører at skifte fra roterende til ultrasonisk?
Der kræves minimal omskoling. Processen er enklere end roterende – sænk sonotroden ned, aktiver generatoren, og vent 12–15 minutter. Ingen styring af gastryk, ingen overvågning af regulator, ingen justering af flowhastighed. De fleste operatører tilpasser sig inden for en enkelt vagt.
Hvad er levetiden for en ultrasonisk sonotrode, og hvor meget koster udskiftningen?
En korrekt vedligeholdt sonotrode holder typisk 2–5 år afhængigt af legeringssammensætning og behandlingsfrekvens (smeltet messing slider sonotroder hurtigere end rent aluminium). Udskiftningssonotroder koster mellem $3.000–8.000. For et støberi, der sparer $5.000–10.000 årligt alene på argonomkostninger, er udskiftning let at absorbere.
Kan ultrasonisk afgasning helt erstatte argon, eller har jeg stadig brug for backup-gasforsyning?
Specifikt til afgasning kan ultralyd helt erstatte argon - ingen backup nødvendig. Nogle støberier opretholder dog argon til andre formål (sikkerhedstæpper under smelteoverførsler, inerte miljøer for reaktive legeringer). Ultralyd eliminerer kun behovet for afgasningsspecifik gastilførsel.
Hvordan påvirker ultrasonisk afgasning kornstrukturen i den endelige støbning?
Ultrasonisk kavitation nukleerer finkornet struktur, hvilket resulterer i mindre og mere ensartet kornstørrelse sammenlignet med metal afgasset med roterende afgasning. Dette oversættes til forbedrede mekaniske egenskaber - højere trækstyrke, bedre duktilitet og forbedret udmattelsesmodstand i den endelige del.