
Entdecken Sie, wie die NIMA-Generatoren von Sialon Ceramics stehende Wellenprobleme in herkömmlichen Ultraschallsystemen überwinden und so eine gleichmäßige Behandlung von großvolumigen Metallschmelzen im industriellen Maßstab ermöglichen.
8. August 2026 · 21 Minuten Lesezeit
TL;DR
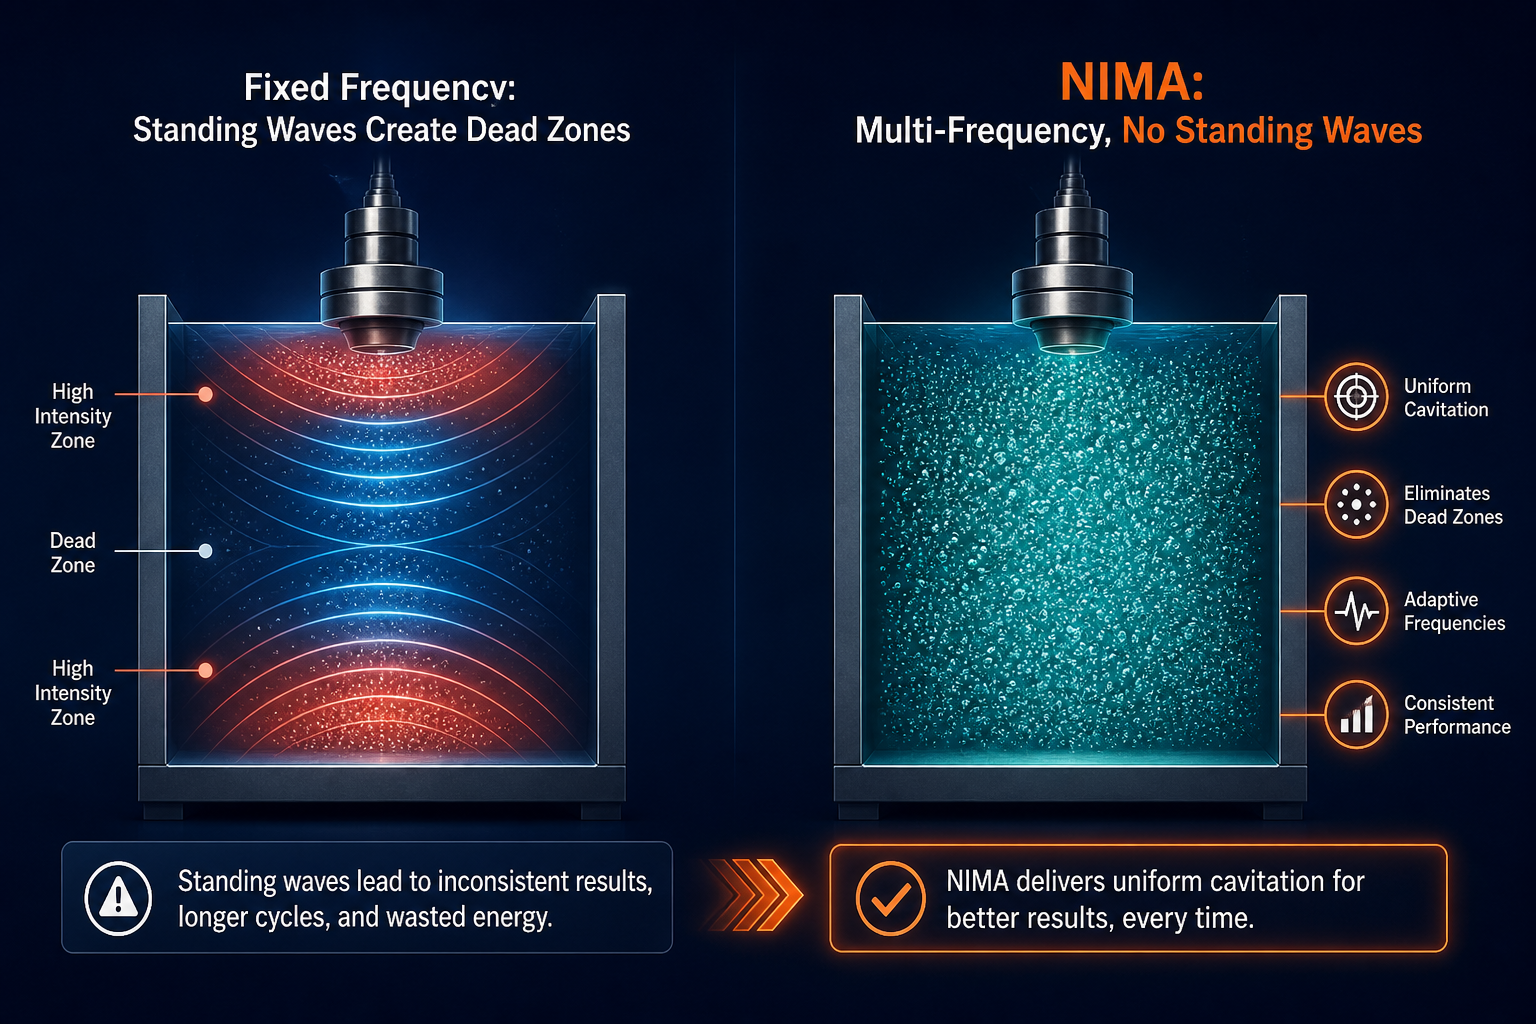
Herkömmliche Ultraschallgeneratoren, die mit 20–40 kHz arbeiten, verlassen sich auf feste Frequenzen, die in großen Schmelzvolumina stehende Wellenmuster erzeugen und tote Zonen hinterlassen, in denen Kavitation ausbleibt. Die NIMA-Generatoren von Sialon Ceramics, entwickelt in Zusammenarbeit mit Aktive Arc Ultrasonics, Spezialisten für die Konstruktion von Hochleistungs-Ultraschallsystemen, lösen dieses Problem durch zwei Jahrzehnte proprietärer Softwareentwicklung: eine multifrequente, adaptive Architektur ohne stehende Wellen, die tote Zonen eliminiert und eine gleichmäßige Kavitation in der gesamten Schmelze aufrechterhält. In Kombination mit den technischen Keramik-Sonotroden von Sialon, die thermischen Schock widerstehen, das Benetzen mit Metall verhindern und ihre strukturelle Integrität bei 1.800°C bewahren, ist das NIMA-System die einzige Plattform, die nachweislich große Schmelzvolumina (400 kg+) aus Aluminium, Magnesium, Glas und Eisenlegierungen im industriellen Maßstab behandelt. Das Ergebnis: 20% schnellere Wasserstoffentfernung, 6-fache Reduzierung von Oxideinschlüssen, 81% weniger Krätze und messbar festere, duktilere Endbauteile.
Einführung: das Problem der stehenden Wellen
Wenn ein Metallurg zum ersten Mal auf Ultraschallentgasung oder Kornfeinung stößt, ist die Attraktivität sofort klar: Kavitationsblasen entfernen gelöste Gase aus Metallschmelzen weitaus schneller als herkömmliche Methoden – in 3 Minuten statt 10. Doch die Realität, diese Technologie auf Produktionsgießereien zu skalieren, wird seit Jahrzehnten durch ein physikalisches Problem eingeschränkt, das die meisten Anlagenlieferanten stillschweigend ignorieren: stehende Wellen.
Jede akustische Welle in einem begrenzten Raum – einer Gießpfanne, einem Entgasungsgefäß, einem Metallschmelzbad – prallt an den Grenzen ab und interferiert mit der einfallenden Welle. Wenn Frequenz und Gefäßgeometrie übereinstimmen, bilden sich stehende Wellenknoten: Bereiche mit nahezu null akustischer Intensität, in denen Kavitation einfach nicht einsetzt, egal wie viel Leistung Sie aufwenden. Bei Systemen mit fester Frequenz, die mit konventionellen industriellen Frequenzen (typischerweise 20–40 kHz) arbeiten, wird eine 200-kg- oder 400-kg-Schmelze zu einem Flickenteppich aus aktiven Zonen und toten Zonen. Die toten Zonen entgasen nicht, verfeinern das Korn nicht und verteilen keine Legierungselemente. Bediener kompensieren dies, indem sie längere Zyklen fahren, eine unvollständige Behandlung akzeptieren oder akzeptieren, dass sich die Technik nicht sauber auf ihre Schmelzgrößen skalieren lässt.
Die NIMA-Generatoren von Sialon Ceramics, entwickelt mit der Aktive Arc -Expertise im Design von Ultraschallsystemen, beseitigen diese Einschränkung durch eine proprietäre Multifrequenz-Architektur, die über 20 Jahre entwickelt wurde. Keine stehenden Wellen bedeutet keine toten Zonen – das gesamte Schmelzvolumen, von Rand zu Rand, wird gleichmäßig kavitiert. In Kombination mit den technischen Keramik-Sonotroden von Sialon, die den extremen Temperaturen und Drücken der industriellen Metallschmelzebehandlung standhalten, ist das Ergebnis das einzige System, das nachweislich große Schmelzen (bis zu 400 kg und mehr) mit produktionsreifer Geschwindigkeit ohne Kompromisse behandelt. Dies ist nicht nur für den Durchsatz wichtig, sondern auch für die Qualität: Gleichmäßige Kavitation bedeutet gleichmäßige Entgasung, verfeinertes Korn und vorhersehbare mechanische Eigenschaften im weiteren Prozess.
Lassen Sie uns durchgehen, wie konventionelle Systeme funktionieren, warum sie bei großen Maßstäben versagen und wie die NIMA-Architektur diese Lücke schließt.
Wie NIMA Ultraschallgeneratoren funktionieren: Die Grundlagen
Ein Ultraschallgenerator ist im Kern ein Wandler: Er wandelt elektrische Energie in hochfrequente mechanische Schwingungen um. In Anwendungen mit geschmolzenem Metall wird diese Schwingung auf eine Sonotrode übertragen – einen keramischen oder metallischen Horn –, die direkt mit der Schmelze gekoppelt ist. Die Sonotrode schwingt mit Ultraschallfrequenzen (typischerweise 17–40 kHz im Metallguss, gewählt, weil die Kavitationsinitiierung in diesem Band zuverlässig ist und die Kavitationsblasengröße optimal für Gasdiffusion und Einschlussflotation ist).
Kavitation: der Motor der Entgasung und Kornfeinung
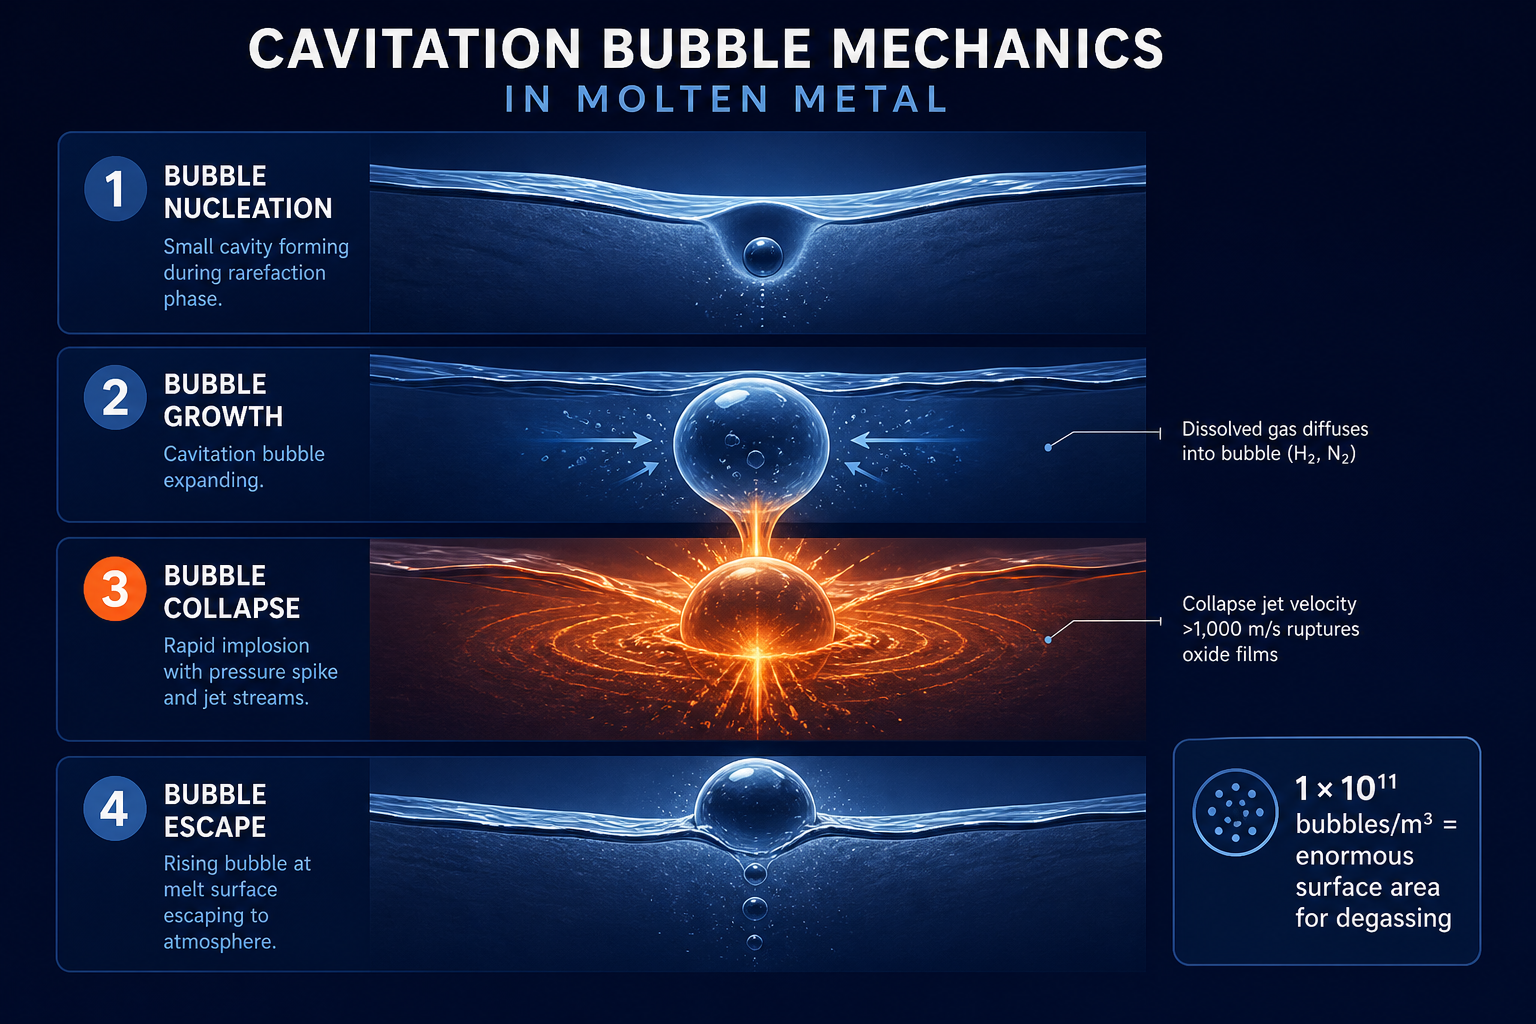
Während die Sonotrode vibriert, erzeugt sie abwechselnde Kompressions- und Verdünnungszyklen (Expansion) in der Schmelze. Während der Verdünnung kann der akustische Druck unter den Dampfdruck des geschmolzenen Metalls fallen, wodurch winzige Hohlräume entstehen – Blasen aus Dampf und gelöstem Gas. Diese Blasen sind die mechanischen Arbeitstiere:
- Zur Entgasung: Das Blaseninnere bietet eine enorme Oberfläche, durch die Wasserstoff und andere gelöste Gase aus der Flüssigkeit diffundieren können. Die Kavitationsblasendichte kann 1 × 10¹¹ Blasen/m³ erreichen und bietet eine Oberfläche, die der von Millionen Litern freiliegender Grenzfläche entspricht. Gelöster Wasserstoff findet den Weg des geringsten Energieaufwands und wandert in diese Blasen, die dann aufsteigen und an der Schmelzoberfläche entweichen.
- Für die Kornfeinung: Kollabierende Blasen setzen enorme Energie frei – lokale Erwärmung, Schockwellen und Hochgeschwindigkeitsstrahlen – die die Dendritenbildung stören und heterogene Keimbildung auslösen. Das Ergebnis ist eine feinere, gleichachsige (in alle Richtungen gleichmäßige) Kornstruktur, die Heißrisse, Lunkerbildung und Seigerungen beim Gießen reduziert.
- Für das Legieren: Die durch die oszillierende Sonotrode erzeugte akustische Strömung erzeugt eine Volumenströmung der Schmelze. Diese Durchmischung stellt sicher, dass Legierungselemente (Silizium, Kupfer, Magnesium usw.) gleichmäßig in der Schmelze verteilt werden, anstatt sich abzusetzen oder Seigerungsschichten zu bilden.
Die Bjerknes-Kraft – die akustische Strahlungskraft, die auf Blasen wirkt – verhindert, dass kleine Blasen zu größeren, ineffektiven Blasen koaleszieren. Bei optimaler Frequenz und Amplitude wird der Kavitationsprozess selbsttragend und effizient.
Sonotroden-Design: die Schnittstelle zwischen Energie und Metall
Die Sonotrode ist alles. Sie ist der Kopplungspunkt, an dem elektrische Schwingung auf geschmolzenes Metall trifft, oft bei Temperaturen über 700 °C. Das Material muss:
- Thermoschock widerstehen (Temperaturschwankungen beim Eintauchen und Entfernen)
- Das geschmolzene Metall nicht benetzen (das Metall sollte nicht an der Oberfläche haften, da dies die Sonotrode beim Entfernen beschädigen würde)
- Hohen Elastizitätsmodul beibehalten (damit Schwingungen effizient gekoppelt werden, anstatt als Wärme abgeleitet zu werden)
- Erosion standhalten durch Kavitationskollaps-Jets (die beim Blasenkollaps 1.000 m/s überschreiten können)
Graphit war historisch gesehen der Standard, aber es ist spröde und neigt bei hohen Temperaturen zur Oxidation. Sialon Ceramics entwickelte proprietäre Keramikformulierungen, um genau diese Einschränkungen zu überwinden – mehr dazu im nächsten Abschnitt.
Warum herkömmliche Hochfrequenzgeneratoren bei großen Schmelzvolumina an ihre Grenzen stoßen
Hier stoßen Festfrequenzsysteme an ihre Grenzen.
Stehende Wellen und tote Zonen
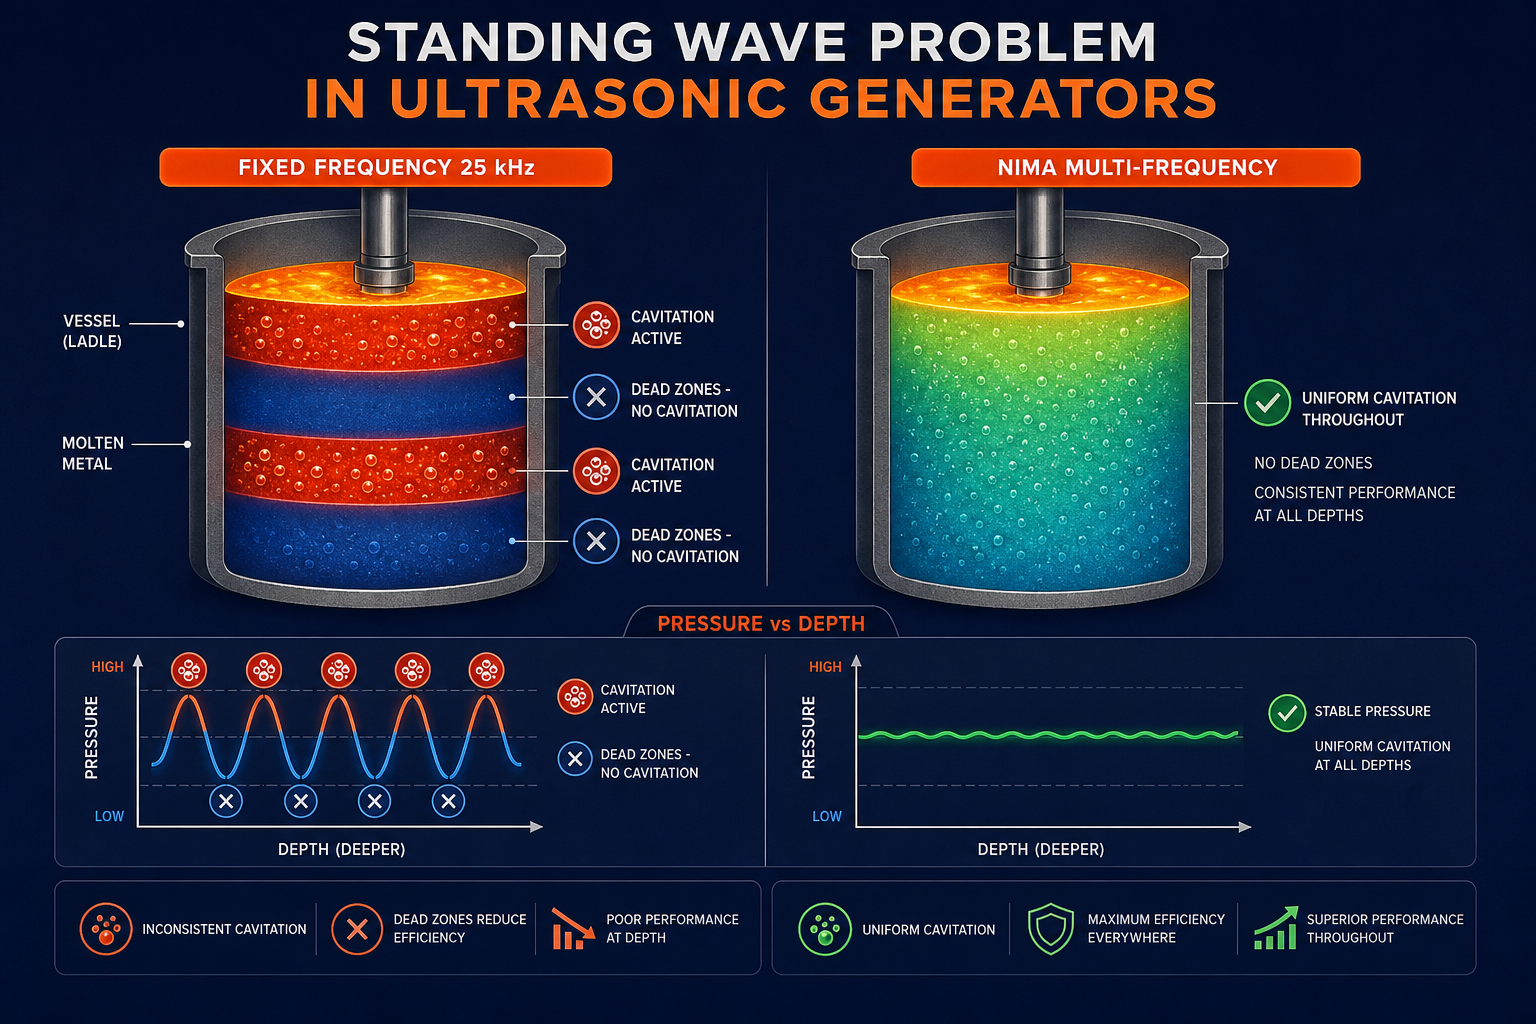
Eine 25-kHz- Ultraschallwelle, die sich durch geschmolzenes Aluminium ausbreitet, hat eine Wellenlänge von ungefähr 200 mm (abgeleitet aus Schallgeschwindigkeit ~5.000 m/s ÷ 25 kHz). In einem Behälter mit 400 kg Schmelze wird diese Wellenlänge zu einem Resonanzkriterium: Wenn die Behälterabmessung entlang der akustischen Achse ein Vielfaches der halben Wellenlängen ist, bilden sich stehende Wellen. Kompressionsbäuche (Druckmaxima) und Knoten (Druckminima) erzeugen ein Schachbrettmuster aus hoher und niedriger akustischer Intensität.
Das Problem: Knoten sind tote Zonen. Kavitation erfordert eine akustische Druckamplitude über der Kavitationsschwelle (~0,1 MPa für Aluminiumschmelze bei typischen Temperaturen). An Knoten nähert sich die Druckamplitude Null an. Egal wie viel Gesamtleistung der Generator liefert, die toten Zonen bleiben inaktiv.
Bei einer 400-kg-Schmelze – einem Volumen von etwa 1,2 m³ – erzeugt eine einzelne Frequenz fast immer tote Zonen, die 20–40 % des Behältervolumens abdecken. Bediener beobachten:
- Unvollständige Entgasung: Wasserstoff verbleibt in der Schmelze, da einige Bereiche nie einer Kavitation unterzogen wurden. Porosität in späten Stadien tritt in Gussteilen aus den “ruhigen Zonen.” auf.
- Unverfeinertes Korn in segregierten Zonen: Der Kornfeinungseffekt ist auf die aktiven Bereiche beschränkt; andere Zonen fallen zurück zu grobem, säulenförmigem Wachstum, was die mechanischen Eigenschaften schwächt.
- Legierungsseigerung bleibt bestehen: Tote Zonen verhindern akustische Strömung in bestimmten Bereichen, sodass schwere Legierungselemente sich schichten können.
Begrenzte Eindringtiefe
Selbst in aktiven Kavitationszonen werden hohe Frequenzen (40 kHz und darüber) schnell vom geschmolzenen Metall absorbiert. Die Dämpfung nimmt mit dem Quadrat der Frequenz zu, sodass die Energie eher in Wärme umgewandelt wird, als dass sie Kavitation tief in die Schmelze treibt. Ein 40-kHz-System kann in den äußeren 100–150 mm der Schmelze kräftige Kavitation erzeugen, den Kern jedoch nur sanft behandeln. Große Barren oder dicke Querschnitte weisen dadurch Gradienten in den mechanischen Eigenschaften auf: äußere Schichten gut verfeinert, Kerne grob.
Sonotroden-Erosion und Wartung
Hochfrequente Systeme (40 kHz und darüber) mit hoher Amplitude treiben Kavitationskollaps-Jets auf extreme Geschwindigkeiten. Während dies die intensivste lokale Kavitation erzeugt, zahlt die Sonotrode den Preis. Die Erosionsraten steigen, insbesondere bei Graphit-Sonotroden, die bei Temperatur oxidieren und abplatzen. Anlagenstillstände für den Sonotrodenwechsel schneiden in Produktionsfenster. Die Gesamtbetriebskosten – Kapital + Wartung – steigen steil an.
Die rotierende Entgasungs-Fallback-Lösung
Angesichts dieser Einschränkungen greifen viele Gießereien auf die Rotationsentgasung zurück: ein Graphit- oder Keramikrotor, der am Boden der Pfanne rotiert, wobei Stickstoff oder Argon eingeblasen wird. Rotationssysteme umgehen stehende Wellen (sie arbeiten durch Blasenrührung, nicht durch akustische Frequenz), opfern jedoch Geschwindigkeit und Umweltverträglichkeit. Sie benötigen Inertgas – ein wiederkehrender Verbrauchsmaterialkostenpunkt und eine Umweltbelastung. Die Behandlungszyklen dauern 10+ Minuten für dieselbe Wasserstoffentfernung, die Ultraschall in 3 Minuten erreicht.
Das Problem der stehenden Wellen ist der Grund, warum Ultraschallgeneratoren als “Laborwerkzeuge” oder “für die Produktion marginal” bezeichnet wurden – nicht weil die Physik falsch ist, sondern weil feste Einzelfrequenz-Designs nicht sauber auf große industrielle Schmelzen skalieren.
Wie NIMA-Ultraschallgeneratoren stehende Wellen eliminieren
Sialon Ceramics hat in Zusammenarbeit mit Aktive Arc Ultrasonics für die Systemintegration das Problem der stehenden Wellen durch zwei Jahrzehnte proprietärer Softwareentwicklung gelöst. Ihre Innovation: Statt einer einzelnen festen Frequenz durchlaufen oder kombinieren NIMA-Generatoren mehrere Frequenzen in Echtzeit und vermeiden so adaptiv Resonanzen stehender Wellen.
Der Multifrequenz-Ansatz
Der NIMA-Generator arbeitet mit einer Basisfrequenz (25 kHz in den meisten industriellen Konfigurationen), moduliert oder durchläuft jedoch kontinuierlich die tatsächliche Frequenz um ±10–15%, wobei die Frequenz hunderte Male pro Sekunde variiert wird. Diese Modulation, die durch proprietäre Algorithmen gesteuert wird, stellt sicher, dass sich das akustische Feld niemals in einem stehenden Wellenmuster einpendelt. Wenn sich eine Frequenz einer Resonanzbedingung nähert, weicht der Generator aus. Das Ergebnis: Das gesamte Schmelzvolumen erfährt eine gleichmäßige akustische Intensität. Tote Zonen werden eliminiert.
Bei diesem Betriebspunkt – 25-kHz-Basis mit adaptiver Modulation – hält der Generator Folgendes aufrecht:
- Optimale Kavitationsinitiierung (Kavitationsschwelle ist im 20–25 kHz-Band am niedrigsten)
- Effiziente Eindringtiefe (niedrigere Frequenzen dringen tiefer ein als 40-kHz-Alternativen)
- Beherrschbare Erosion (niedrigere Frequenz = niedrigere Kollapsstrahlgeschwindigkeit = längere Sonotroden-Lebensdauer)
- Keine räumlichen Totzonen (Frequenzsweep eliminiert Resonanzen)
Proprietäre Software: der 20-Jahre-Vorsprung
Die Algorithmen, die diese Frequenzmodulation steuern, sind das geistige Eigentum von Sialon Ceramics. Sie berücksichtigen:
- Gefäßgeometrie (die Software erkennt oder passt sich verschiedenen Pfannengrößen und -formen an)
- Schmelztemperatur (die akustischen Eigenschaften von geschmolzenem Metall ändern sich mit der Temperatur; die Software kompensiert dies)
- Legierungszusammensetzung (Wasserstoffdiffusionsraten, Kavitationsschwelle und akustische Dämpfung variieren je nach Legierung)
- Eintauchtiefe der Sonotrode (das akustische Feld ändert sich, wenn die Sonotrode tiefer eingetaucht oder zurückgezogen wird)
Eine adaptive Regelungsschleife überwacht die akustische Leistungsrückmeldung in Echtzeit und feinjustiert Frequenz, Amplitude und Tastverhältnis, um optimale Kavitationsbedingungen im gesamten Schmelzvolumen aufrechtzuerhalten. Dieses Maß an Kontrolle ist nicht trivial – es erfordert jahrzehntelange Felddaten, metallurgische Erkenntnisse und iterative Verfeinerung. Genau das hat Sialon investiert.
1.800°C-Fähigkeit: Temperatur als Designbeschränkung
Industrielle Schmelzmetalltemperaturen variieren:
- Aluminiumlegierungen: 700–750°C
- Magnesiumlegierungen: 650–700°C
- Eisenlegierungen (Stahl, Eisen): 1.550–1.650°C
- Spezialglas: 1.400–1.800 °C
Eine Sonotrode muss über diesen gesamten Bereich zuverlässig funktionieren. Bei 1.800 °C verlieren die meisten Materialien ihre strukturelle Integrität. Graphit oxidiert katastrophal. Herkömmliche Keramiken erleiden einen Thermoschock. Sialons technische Keramiken – proprietäre Formulierungen, die speziell für diese Anwendung entwickelt wurden – behalten Elastizitätsmodul, Wärmeleitfähigkeit und Erosionsbeständigkeit bis 1.800 °C, selbst bei schnellen thermischen Wechseln.
Genau das macht sich auch im Firmennamen bemerkbar: Sialon-Keramiken (Silizium-Aluminium-Oxynitrid) gehören zu den wenigen Materialfamilien, die in diesem Temperaturbereich zuverlässig funktionieren. Die Kombination aus NIMAs adaptiver Frequenzsteuerung plus Sialons Hochtemperaturkeramiken ergibt ein System ohne thermische Einschränkungen. Sie können eine Spezialglasschmelze bei voller Temperatur behandeln, ohne sich um Sonotrodenversagen oder Frequenzinstabilität sorgen zu müssen.
NIMA-Ultraschallgeneratoren und Sialon-Keramik-Sonotroden
Die Kombination aus NIMA-Generator und Sialon-Keramik-Sonotrode ist das einzige System, das im industriellen Maßstab (400 kg+) nachweislich große Schmelzvolumina gleichmäßig und reproduzierbar behandelt.
Warum diese Kombination einzigartig ist
- Hardware und Software zusammen: Die Frequenzregelung des Generators ist speziell auf die keramischen Eigenschaften von Sialon abgestimmt. Eine Sialon-Sonotrode hat präzise charakterisierte akustische Impedanz, Wärmeausdehnung und Dämpfung. Die NIMA-Algorithmen kompensieren diese Materialeigenschaften, um die Kavitationseffizienz zu maximieren. Die Kombination von NIMA-Elektronik mit einer Sonotrode eines Drittanbieters (oder umgekehrt) verschlechtert die Leistung, da die Softwareabstimmung verloren geht.
- Thermische Stabilität bei extremen Temperaturen: Sialon behält mechanische Eigenschaften bei, bei denen andere Keramiken oder Graphit versagen. Dies ermöglicht die Behandlung von Glas- und Eisenschmelzen – Anwendungen, die alternative Sonotroden zerstören würden.
- Erosionsbeständigkeit in Feldversuchen nachgewiesen: Sialon’s proprietäre Keramikformulierung widersteht Kavitationserosion weitaus länger als Graphit. Industrielle Einsätze berichten von einer 3–5-fach längeren Lebensdauer, was zu geringeren Wartungskosten und einer konsistenteren Behandlungsqualität im Laufe der Zeit führt.
- Maßstab demonstriert: Der 400-kg-Versuch an einer Al-9Si-3Cu-1.3Fe-Legierung – dokumentiert in peer-reviewter Forschung, veröffentlicht 2026 – bewies gleichmäßige Kavitation und Behandlung über das gesamte Schmelzvolumen. Wettbewerber behaupten Fähigkeiten; Sialon hat veröffentlichte Daten.
Systemarchitektur: 1–5 kW, luft- oder wassergekühlt
Der NIMA-Generator ist kompakt:
- Elektrischer Eingang: 1–5 kW, konfigurierbar für verschiedene Behandlungsvolumina und Zykluszeiten
- Kühlung: Luft- oder wassergekühlte piezoelektrische Wandler, abhängig von Einschaltdauer und Anlageninfrastruktur
- Frequenz: 25-kHz-Basis mit proprietärer Modulation
Die Modularität bedeutet, dass eine Gießerei mit einem 1-kW-System für Prozessversuche an kleineren Schmelzen (50–100 kg) beginnen und dann auf 5 kW (oder mehrere parallele Systeme) für Produktionsmengen skalieren kann, ohne Software auszutauschen oder Bediener neu zu schulen. Die NIMA-Architektur skaliert sauber.
NIMA Ultraschallgeneratoren: Leistungsdaten: der Beweis
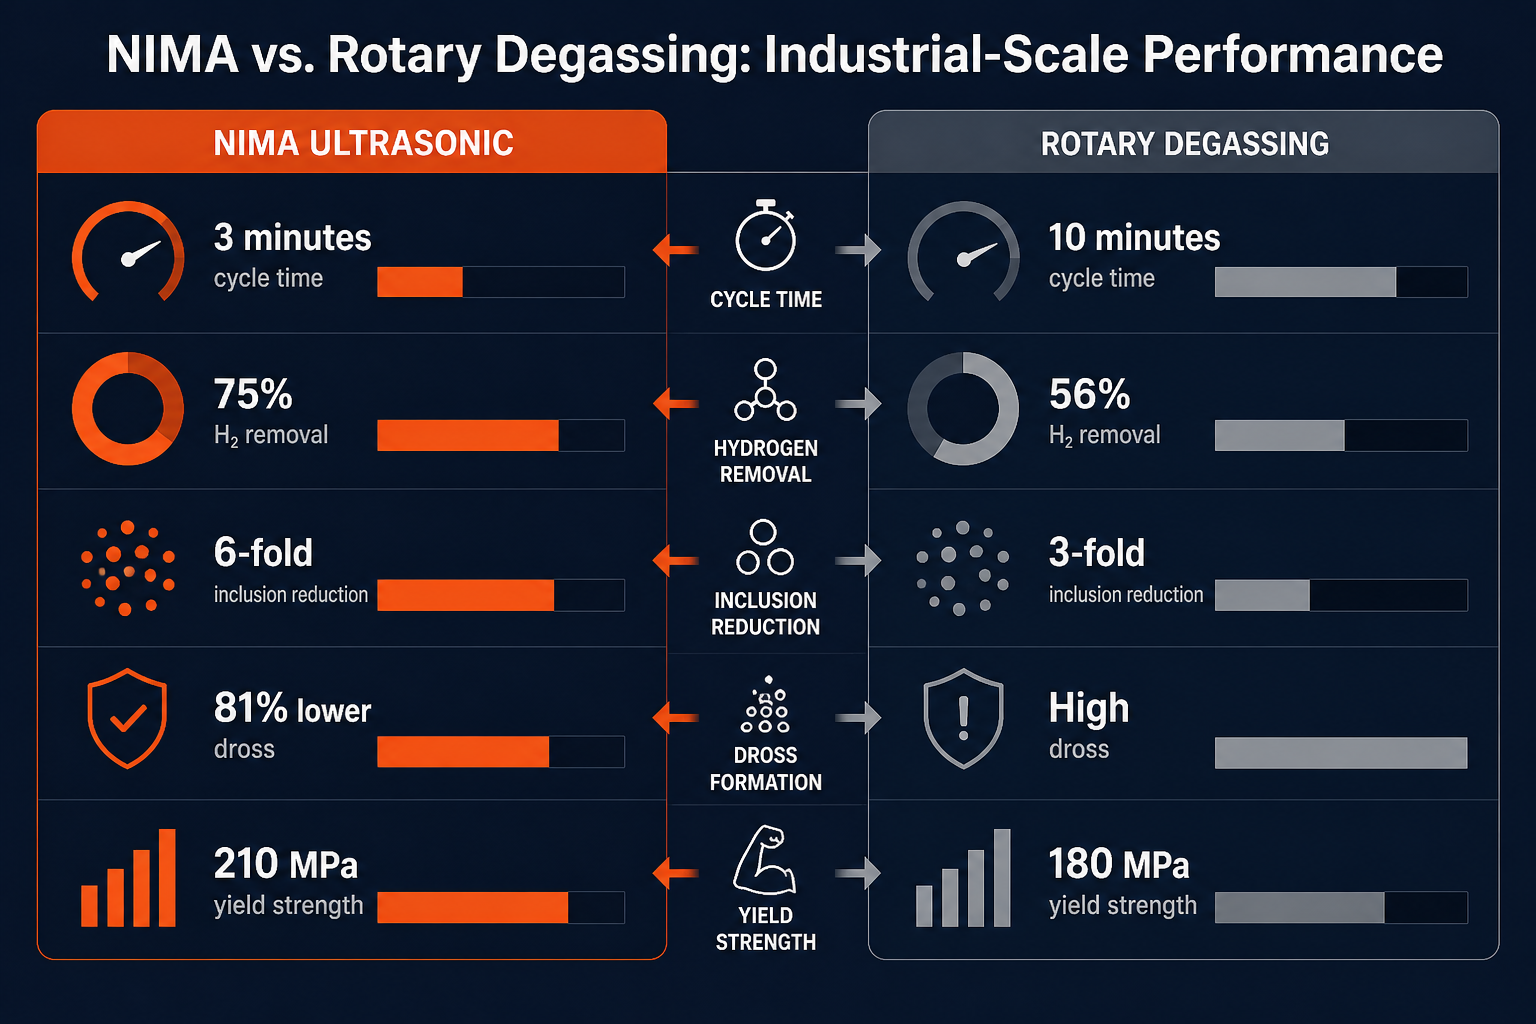
Der Vergleich im industriellen Maßstab liefert harte Zahlen. In einer 2022 von CastMan veröffentlichten Peer-Review-Studie testeten Forscher ein NIMA-System gegen konventionelle Rotorentgasung (rotierender Impeller mit Stickstoffinjektion) an einer 400-kg-Al-9Si-3Cu-1,3Fe-Legierungsschmelze, die für Hochdruck-Druckguss-Automobilkomponenten verwendet wird.
Entgasungseffizienz
NIMA Ultraschall: 75% Wasserstoffentfernung in 3 Minuten (Dichteindex: 10,3% → 2,6%)
Rotationsentgasung + Stickstoff: 56 % Wasserstoffentfernung in 10 Minuten (Dichteindex: 10,5 % → 4,6 %)
Vorteil: 20% schnellere Wasserstoffentfernung, abgeschlossen in einem Drittel der Zykluszeit. Dieser Effizienzgewinn wird der 1 × 10¹¹ m⁻³ Kavitationsblasendichte und der gleichmäßigen akustischen Behandlung des gesamten Schmelzvolumens zugeschrieben.
Reduzierung von Oxideinschlüssen
NIMA Ultraschall: 6-fache Reduktion im Vergleich zu unbehandelter Schmelze; 2-fache Reduktion im Vergleich zu rotativ behandelter Schmelze
Rotary + Stickstoff: 3-fache Reduktion gegenüber unbehandelter Schmelze
Drossbildung (Indikator für Wasserstoff-Rekontamination)
NIMA Ultraschall: 245 Gramm Krätze pro Zyklus
Rotary + Stickstoff: 1.300 Gramm Krätze pro Zyklus
Reduktion: 81 % weniger Krätze. Warum das wichtig ist: Krätze – eine Mischung aus Metalloxiden und absorbiertem Wasserstoff – wirkt als Wasserstoffreservoir. Sie adsorbiert Wasserstoff durch molekulare Bindung bei erhöhter Temperatur. Weniger Krätze = weniger Gelegenheit zur erneuten Kontamination nach dem Entgasen, wodurch der entgaste Zustand länger erhalten bleibt.
Verbesserung der mechanischen Eigenschaften
Gusskomponenten aus NIMA-behandelten Schmelzen zeigten messbare Verbesserungen:
| Eigenschaft | NIMA Ultraschall | Rotationsentgasung + Stickstoff | Verbesserung |
|---|---|---|---|
| Streckgrenze (YS) | 210 MPa | 180 MPa | +17% |
| Zugfestigkeit (UTS) | 303 MPa | 288 MPa | +5% |
| Dehnung | 6% | 3% | +100% |
Diese Vorteile spiegeln sowohl eine sauberere Schmelze (weniger Einschlüsse, geringere Porosität) als auch eine verfeinerte Kornstruktur (gleichachsig statt säulenförmig) wider, beides Vorteile einer gleichmäßigen Ultraschallkavitation.
Mikrostruktur: sichtbare Verfeinerung
Optische und Rasterelektronenmikroskopie von Gussbauteilen zeigten eine deutlich reduzierte intermetallische Partikelgröße und eine feinere, gleichmäßigere Kornverteilung in NIMA-behandelten Proben. Das verfeinerte Gefüge wirkt sich direkt auf Zähigkeit und Ermüdungsbeständigkeit aus – entscheidend für Automobil- und Luftfahrtkomponenten.
Industrielle Anwendungen: über Aluminium hinaus
Während Aluminium die Flaggschiff-Anwendung ist, ermöglichen NIMAs Temperaturbereich (bis zu 1.800 °C) und die Architektur ohne stehende Wellen die Behandlung eines breiteren Spektrums an Metallen und Glas:
Magnesiumlegierungen
Magnesium ist reaktiver als Aluminium und anfälliger für Wasserstoffabsorption. Entgasungszyklen müssen schneller sein (um die Oxidationsbelastung zu minimieren) und vollständig (um Porosität im Spätstadium zu verhindern). NIMAs 3-Minuten-Zyklen und gleichmäßige Behandlung sind ideal. Kornfeinung verbessert die Kriechfestigkeit – wichtig für Hochtemperatur-Magnesiumanwendungen in der Luft- und Raumfahrt.
Glasschmelzen
Industrieglas (Kalk-Natron-Glas, Borosilikatglas, Spezialglas) leidet unter Blaseneinschlüssen, die Licht streuen, das Endprodukt schwächen und optische Defekte verursachen. Ultraschall-Kavitation verteilt eingeschlossene Gase, verbessert die Transparenz und die strukturelle Integrität. Bei 1.400–1.800 °C übersteht nur die Sialon-Sonotrode wiederholte thermische Zyklen.
Ferrous alloys (steel, cast iron)
Stahlgießereien verließen sich historisch auf Rotationsentgasung oder Vakuumbehandlung, da Ultraschalltechnologie als ungeeignet für extreme Temperaturen galt. Die 1.800°C-Fähigkeit von NIMA ändert diese Gleichung. Entgasungszyklen können verkürzt werden, Kornfeinung kann auf endkonturnahe Gussteile angewendet werden (Reduzierung der Bearbeitung), und die Legierungsverteilung verbessert die Homogenität.
Zink, Messing, Bronze, Kupfer
Diese Nichteisenmetallschmelzen profitieren von derselben Physik: kavitationsgetriebene Entgasung, Kornfeinung und Legieren. Die modulare Leistungsabgabe von NIMA (1–5 kW) skaliert diese Anwendungen ohne Überdimensionierung.
Warum konventionelle Ultraschallgeneratoren versagen
Um den Kreis zu schließen: Warum verkauft die Industrie immer noch Systeme mit fester Frequenz von 40 kHz, wenn die Physik eindeutig für den Ansatz von NIMA’s spricht?
- Niedrigere F&E-Kosten: Ein Generator mit fester Frequenz ist einfacher zu entwickeln – Frequenz wählen, Wandler bauen, verkaufen. NIMAs adaptive Algorithmen erforderten zwei Jahrzehnte Entwicklung und Feldversuche.
- Marketing-Trägheit: Die Erzählung “höhere Frequenz = bessere Kavitation” hält sich seit Jahrzehnten, obwohl Daten zeigen, dass es die Frequenz Variabilität und die Vollvolumen-Behandlung sind, die am meisten zählen.
- Lieferantenbindung: Wettbewerber binden ihre Systeme an proprietäre Sonotroden-Designs oder Drittanbieterausrüstung, was es Kunden erschwert, auf gleicher Augenhöhe zu vergleichen.
- Problem der stehenden Wellen wird nicht allgemein anerkannt: Viele Anbieter von Ausrüstung diskutieren stehende Wellen nicht öffentlich, sodass Kunden sich des Effizienzverlusts bei Anwendungen mit großen Schmelzen nicht bewusst sind.
Ein 40-kHz-System auf einer 100-kg-Schmelze in einer kleinen Pfanne kann Alternativen mit niedrigerer Frequenz übertreffen – daher der anhaltende Ruf. Aber im Maßstab von 400 kg in einer Produktionsgießerei verlieren Systeme mit fester Frequenz eindeutig gegen adaptive Multifrequenz-Designs.
Wettbewerbsdifferenzierung: Warum NIMA allein steht
Die Kombination aus Faktoren – adaptive Multifrequenz-Software, 1.800 °C Keramikfähigkeit, nachgewiesener Maßstab von 400 kg+, 20 Jahre Felddaten – macht NIMA zum einzigen System, das für die industrielle Behandlung von großen Schmelzvolumina über den gesamten Temperatur- und Legierungsbereich qualifiziert ist.
Competitors exist:
- Hochfrequente (40–60 kHz) Systeme von Anlagenherstellern kämpfen mit stehenden Wellen und Eindringtiefe in großem Maßstab.
- Rotationsentgasung Systeme umgehen die Akustikphysik vollständig, opfern jedoch Geschwindigkeit, benötigen Inertgas und erreichen keine Kornfeinung.
- Vakuumentgasung entfernt Gase, ist jedoch langsam, teuer bei großen Volumina und bietet keinen Vorteil bei der Kornfeinung.
NIMA vereint Geschwindigkeit (3-Minuten-Zyklen), Umweltvorteil (kein Inertgas), Qualitätsvorteil (Kornfeinung + Einschlussentfernung) und Nachweis der Skalierbarkeit (400 kg+ dokumentiert). Der engste Wettbewerber – Hielschers hochfrequente Ultraschallsysteme – zeichnen sich durch Labor- und Kleinserienarbeit aus, haben jedoch keine vergleichbaren Daten im Maßstab oder Temperaturbereich von NIMA veröffentlicht.
Umsetzung: von der Gießerei zum Prozess
Für Prozessingenieure und Einkaufsleiter, die NIMA-Systeme bewerten:
- Zykluszeitreduzierung: Erwarten Sie 65% kürzere Entgasungszyklen (10 Minuten → 3 Minuten), was zu erhöhtem Produktionsdurchsatz und geringerem Energieverbrauch pro behandelter Einheit führt.
- Qualitätsverbesserungen: Messbare Verbesserungen bei Zugfestigkeit, Dehnung und Ermüdungslebensdauer, da die Schmelzequalität reproduzierbar höher ist und die Kornstruktur gleichmäßig verfeinert wird.
- Kosten für Krätze und Umwelt: 81% weniger Krätzeanfall und kein Inertgasverbrauch – Kosteneinsparungen wirken sich auf Entsorgung und Gasbudgets aus.
- Skalierbarkeit: Ob Ihr Prozess 50-kg-Pilotversuche oder 400-kg-Produktionsläufe umfasst, die modulare Leistungsarchitektur von NIMA’s (1–5 kW) deckt den Bereich ohne Systemneugestaltung ab.
- Wartung: Sialon-Sonotroden halten 3–5x länger als Graphit oder andere Keramiken, was Ausfallzeiten und Ersatzkosten über die Lebensdauer der Anlage reduziert.
Sialon-Keramiken ausprobieren
Wenn Ihre Gießerei derzeit Rotationsentgasung, Vakuumbehandlung oder Ultraschall mit fester Frequenz bei großen Mengen einsetzt, kann ein direkter Vergleichsversuch mit NIMA die Vorteile quantifizieren. Das typische Versuchsprotokoll: Behandeln Sie zwei identische Schmelzchargen (eine mit Ihrer aktuellen Methode, eine mit NIMA), messen Sie den Wasserstoffgehalt mit ALSCAN oder einem gleichwertigen Gerät, sammeln Sie Daten zu mechanischen Eigenschaften und vergleichen Sie die Zykluszeiten. Die meisten Gießereien sehen die Effizienz- und Qualitätsvorteile bereits in der ersten Woche.
Sialon Ceramics bietet kostenlose Webinare zu Ultraschallentgasung und Kornfeinung in Metallschmelzen und Glas an, mit einer auf Ihre spezifische Legierung und Anwendung zugeschnittenen Fragerunde. Für Großvolumenversuche oder die Produktionsumsetzung kann ihr Team die richtige NIMA-Konfiguration (Leistungsstufe, Kühlung, Sonotrodengeometrie) für Ihren Prozess spezifizieren.
Das Problem der stehenden Wellen – der Effizienzverlust, der die Ultraschalltechnologie in industriellen Gießereien jahrzehntelang eingeschränkt hat – ist gelöst. NIMA ist bereit für den industriellen Maßstab.
Frequently Asked Questions
Wie unterscheidet sich der Multifrequenz-Ansatz von NIMA von einem einfachen Betrieb mit niedrigerer Frequenz?
Eine niedrigere Frequenz allein (z. B. 17 kHz) reduziert stehende Wellen, verringert aber auch die Kavitationsintensität und erhöht die Blasenkoaleszenz. Der Durchbruch ist die adaptive Modulation: NIMA hält eine optimale Kavitationsintensität (25-kHz-Basis) aufrecht und variiert gleichzeitig die Frequenz in Echtzeit, um Resonanzen stehender Wellen zu vermeiden. Dies bietet sowohl eine gleichmäßige Behandlung als auch effiziente Kavitation – etwas, das eine feste niedrigere Frequenz nicht erreichen kann.
Können bestehende Gießereianlagen mit NIMA-Generatoren nachgerüstet werden?
Why does sonotrode material matter so much?
Die Sonotrode ist die direkte Schnittstelle zwischen Generator und Metallschmelze. Bei 1.800°C und unter Kavitationserosion überstehen nur bestimmte Keramiken wiederholte thermische Zyklen. Graphit oxidiert; Standardkeramiken erleiden einen Thermoschock. Die proprietäre Keramikformulierung von Sialon erhält die strukturelle Integrität und die Effizienz der akustischen Kopplung, was sich direkt in gleichbleibender Behandlungsqualität und längerer Anlagenlebensdauer niederschlägt.
Woher weiß ich, ob stehende Wellen mein aktuelles Ultraschallsystem beeinträchtigen?
Anzeichen sind: unvollständige Wasserstoffentfernung trotz langer Zykluszeiten, variable mechanische Eigenschaften über gegossene Barren (äußere Zonen gut behandelt, Kernzonen schwach), Unfähigkeit, bei vollem Volumen zu behandeln, ohne die Zyklen drastisch zu verlängern. Ein Versuch mit NIMA bei Ihrer Standard-Schmelzgröße wird klären, ob stehende Wellen der limitierende Faktor sind.
Wie hoch sind die Gesamtbetriebskosten (CapEx + OpEx) im Vergleich zur Rotorentgasung?
NIMA-Systeme kosten je nach Leistungs- und Kühlkonfiguration zwischen €100.000 und €400.000. Rotationsentgasungssysteme sind in der Anschaffung günstiger (~€50.000–€150.000), verursachen jedoch laufende Kosten für Inertgas und häufigere Sonotroden-/Rotortausche. Die meisten Gießereien amortisieren die Investition innerhalb von 12–24 Monaten durch reduzierten Gasverbrauch, kürzere Zykluszeiten und geringeren Wartungsaufwand.