


Ultraschallkavitation eliminiert die TiB2-Kornfeinung. Heterogene Keimbildung und Dendritenfragmentierung liefern eine feinere, homogenere Kornstruktur zu 90 % geringeren Kosten. Sialon-Keramik-Sonotroden ermöglichen eine Behandlung im industriellen Maßstab.
8. August 2026 · 14 Min. Lesezeit

TL;DR
Feine, gleichachsige Kornstruktur ist die Grundlage für hochwertige Aluminiumgussstücke – sie reduziert Schrumpfung, beseitigt Heißrisse und verbessert die mechanischen Eigenschaften um 15–30%. Seit Jahrzehnten ist die TiB2-Vorlegierung der Industriestandard für die Kornfeinung, aber die Kosten (20–50 $/kg Titan), die Chargenqualitätsschwankungen, nadelförmige intermetallische Defekte und die Empfindlichkeit gegenüber Schmelzbedingungen machen sie für die Großserienproduktion zunehmend problematisch. Ultraschallkavitation erreicht die gleiche Kornfeinung durch Physik statt Chemie: kollabierende Kavitationsblasen erzeugen heterogene Keimbildungsstellen und fragmentieren wachsende Dendriten, wodurch eine gleichmäßige Kornstruktur ohne jegliche TiB2-Zugabe entsteht. Die Technologie eliminiert Einschlussrisiken, verbessert die Mikrostrukturhomogenität und senkt die Kosten pro behandelter Tonne — entwickelt in Partnerschaft mit Aktive Arc Ultrasonics, Spezialisten für die Entwicklung von Hochleistungs-Ultraschallsystemen. Ultrasonic Degassing & Grain Refinement‘s proprietäre Sialon-Keramik-Sonotroden ermöglichen eine industrielle Behandlung, indem sie in geschmolzenem Metall unbegrenzt überleben, wo andere Materialien versagen.
Warum ultraschallgestützte Kornfeinung für die Gussqualität wichtig ist
Die Kornstruktur einer Aluminiumlegierung ist eine der direktesten Verbindungen zwischen Chemie und Leistungsfähigkeit. Eine feine, globulare (gleichmäßige, nicht gerichtete) Kornstruktur ist kein kosmetisches Merkmal – sie ist der wichtigste Parameter zur Kontrolle von Lunkerbildung, Heißrissen und mechanischen Eigenschaften.
Schrumpfung und Heißrissbildung
Grobe Kornstrukturen sind während der Erstarrung von Natur aus fragil. Große Körner haben weniger Korngrenzen, um die Erstarrungsspannung zu verteilen, sodass der Übergang von flüssig zu fest die Zugkräfte an wenigen Schwachstellen konzentriert. Das Ergebnis ist Heißrissbildung – Risse, die sich in den letzten Phasen der Erstarrung ausbreiten, wenn das Metall noch teilweise flüssig ist. Heißrisse sind katastrophal: Sie machen ein Gussstück unverkäuflich und führen oft zum Verschrotten der gesamten Form.
Feine Körner verteilen diese Spannung über Tausende von Korngrenzen. Je mehr Korngrenzen vorhanden sind, desto mehr Wege kann die Erstarrungsspannung nehmen. Eine Korngröße von 100–200 μm (fein) gegenüber 1–2 mm (grob) reduziert das Risiko von Heißrissen um eine Größenordnung.
Lunkerporosität folgt derselben Logik. Erstarrungsschrumpfung konzentriert sich an isolierten Punkten in einer groben Struktur; eine feine Struktur verteilt sie über das gesamte Gussteil. Isolierte Lunkerporen sind Ausgangspunkte für Ermüdungsrisse unter zyklischer Belastung. Verteilt liegende, kleinere Poren neigen weniger dazu, sich unter Betriebsbeanspruchung zu Defekten auszuwachsen. Die Luft- und Raumfahrt- sowie die Automobilindustrie messen diesen Unterschied in den Zugfestigkeitseigenschaften: Feinkörnige Al-7075-Legierungen erreichen regelmäßig eine Streckgrenze von 580–650 MPa; grobkörniges Material derselben Legierung erreicht 520–570 MPa – ein Verlust von 60–80 MPa allein durch die Struktur.
Verbesserung der mechanischen Eigenschaften
Die Hall-Petch-Beziehung quantifiziert dies: Die Streckgrenze steigt mit der inversen Quadratwurzel des Korndurchmessers. Eine 10-fache Verringerung der Korngröße (1.000 μm → 100 μm) verbessert die Streckgrenze um etwa 15–30 % bei gleicher Legierungszusammensetzung, mit kaum oder keiner Einbuße bei der Dehnung, wenn die Korngrenzenphasen sauber sind.
Für Druckguss- und Feingusskomponenten, die für Anwendungen mit hoher Zuverlässigkeit bestimmt sind – Verdichterschaufeln von Strahltriebwerken, Fahrwerkslenker im Automobilbau, medizinische Implantate – ist die Kornfeinung der Unterschied zwischen einem Bauteil, das die Ermüdungsqualifizierung besteht, und einem, das vor dem Feldeinsatz versagt.
Mikrostrukturhomogenität
Feine, gleichachsige Körner unterdrücken auch die Mittellinienseigerung – die Anreicherung von Legierungselementen (Magnesium, Kupfer, Zink) im geometrischen Zentrum des Gussstücks während der langsamen Erstarrung. Seigerungen erzeugen lokale Sprödigkeit und chemische Inhomogenität, die Ermüdungslebensdauer und Duktilität verringern. Die Ultraschallbehandlung, wie wir sehen werden, verfeinert nicht nur die Körner, sondern homogenisiert gleichzeitig die Verteilung der Legierungselemente durch akustische Strömung und eliminiert die Mittellinienseigerung vollständig.
TiB₂ vs. Ultraschall-Kornfeinung: Der traditionelle Ansatz
Seit 40 Jahren verlässt sich die Aluminiumgießereiindustrie auf TiB2 (Titandiborid) als Veredelungsmittel in Form von Vorlegierungen. Der Mechanismus ist theoretisch elegant: TiB2-Partikel werden der Aluminiumschmelze zugegeben, Titan löst sich in der Schmelze auf, und Titan verbindet sich mit Aluminium zu Al₃Ti-Partikeln. Diese Al₃Ti-Partikel wirken als heterogene Keimbildungsstellen für primäre α-Aluminiumkörner, was die Kornvervielfachung auslöst und grobes säulenförmiges Wachstum unterdrückt.
Das funktioniert – wenn alles richtig läuft. Und genau darin liegt das Problem.
Kostenstruktur und Marktvolatilität
Titankosten liegen zwischen 20–50 $ pro Kilogramm, abhängig von Reinheit und Form. Aluminium kostet 2–5 $/kg. Diese 10–50×-Kostendifferenz bedeutet, dass die Kornfeinung über TiB2 kein vernachlässigbarer Posten im Budget ist. Eine 300-Tonnen-Gießkampagne mit herkömmlicher TiB2-Zugabe (0,15–0,2 Gew.-% Vorlegierung) verbraucht 450–600 kg Vorlegierung pro Tonne behandeltem Metall. Bei 50 $/kg Titan kann ein einziger Guss 20.000–40.000 $ allein für das Kornfeinungsmittel verursachen – bevor Ausschuss und Umschmelzen berücksichtigt werden, falls die Feinung fehlschlägt.
Volatilität beim Lithiumabbau, Handelshemmnisse und Engpässe bei der vorgelagerten Titanversorgung haben zu Preisschwankungen von 20–40% im Jahresvergleich geführt. Gießereien können solche Volatilität in ihren Gießkostenmodellen nicht ohne Weiteres absorbieren.
Chargenqualität und -abfall
Die Produktionswege für TiB2-Vorlegierungen (Halogenidsalzchemie, Titanschwamm-Reduktion, Gießen vorgeformter Partikel) erzeugen jeweils unterschiedliche Partikelmorphologien und -größen. Halogenidsalz-Verfahren erzeugen blockige Al₃Ti-Partikel (4–5 μm); Titanschwamm-Verfahren erzeugen nadelförmige Kristalle (8–12 μm).
Inclusion risk and the paradox of optimization
Sauerstoff und Wasserstoff in Aluminium binden beide stark an TiB₂- und Al₃Ti-Partikel. Unter oxidierenden Bedingungen – die beim Chargieren und Rühren üblich sind – umhüllen Oxidfilme Kornfeinerungspartikel und verhindern deren Keimbildungsaktivität. Das klingt nach einer geringfügigen Unannehmlichkeit; ist es aber nicht.
Das Ergebnis ist, dass die TiB₂-Kornfeinung trotz 40 Jahren industrieller Anwendung ein Verfahren mit marginaler Zuverlässigkeit bleibt. Die Ausschussraten beim Druckguss in großen Stückzahlen bleiben hartnäckig hoch – 3–6 % Ausschuss aufgrund von Porosität und Heißrissen – trotz Zugabe von Kornfeinungsmitteln. Metallurgen bei Tier-1-Zulieferern kennen die Ursache: inkonsistente Keimbildungsaktivität und Einschlussbildung.
Storage and handling complexity
TiB₂-Vorlegierungsstäbe absorbieren atmosphärische Feuchtigkeit und oxidieren bei der Lagerung. Oxidierte Oberflächen können ihre Funktion nicht wiederherstellen, anders als frisches Metall. Eine ordnungsgemäße Lagerung erfordert klimatisierte Bedingungen, regelmäßige Rotation und eine detaillierte Chargenrückverfolgbarkeit. Für Gießereien, die in feuchten Umgebungen oder mit saisonalen Gießmustern arbeiten, ist die Aufrechterhaltung eines aktiven Lagerbestands ein logistischer Albtraum.
Wie Ultraschall-Kavitation Kornfeinung erreicht: die physikbasierte Alternative
Ultraschall-Kornfeinung eliminiert die chemische Komplexität vollständig und ersetzt sie durch akustische Physik. Der Mechanismus hat zwei komplementäre Komponenten: heterogene Keimbildung durch Kavitationskollaps und Dendritenfragmentierung.
Ultraschall-Kornfeinung durch heterogene Keimbildung
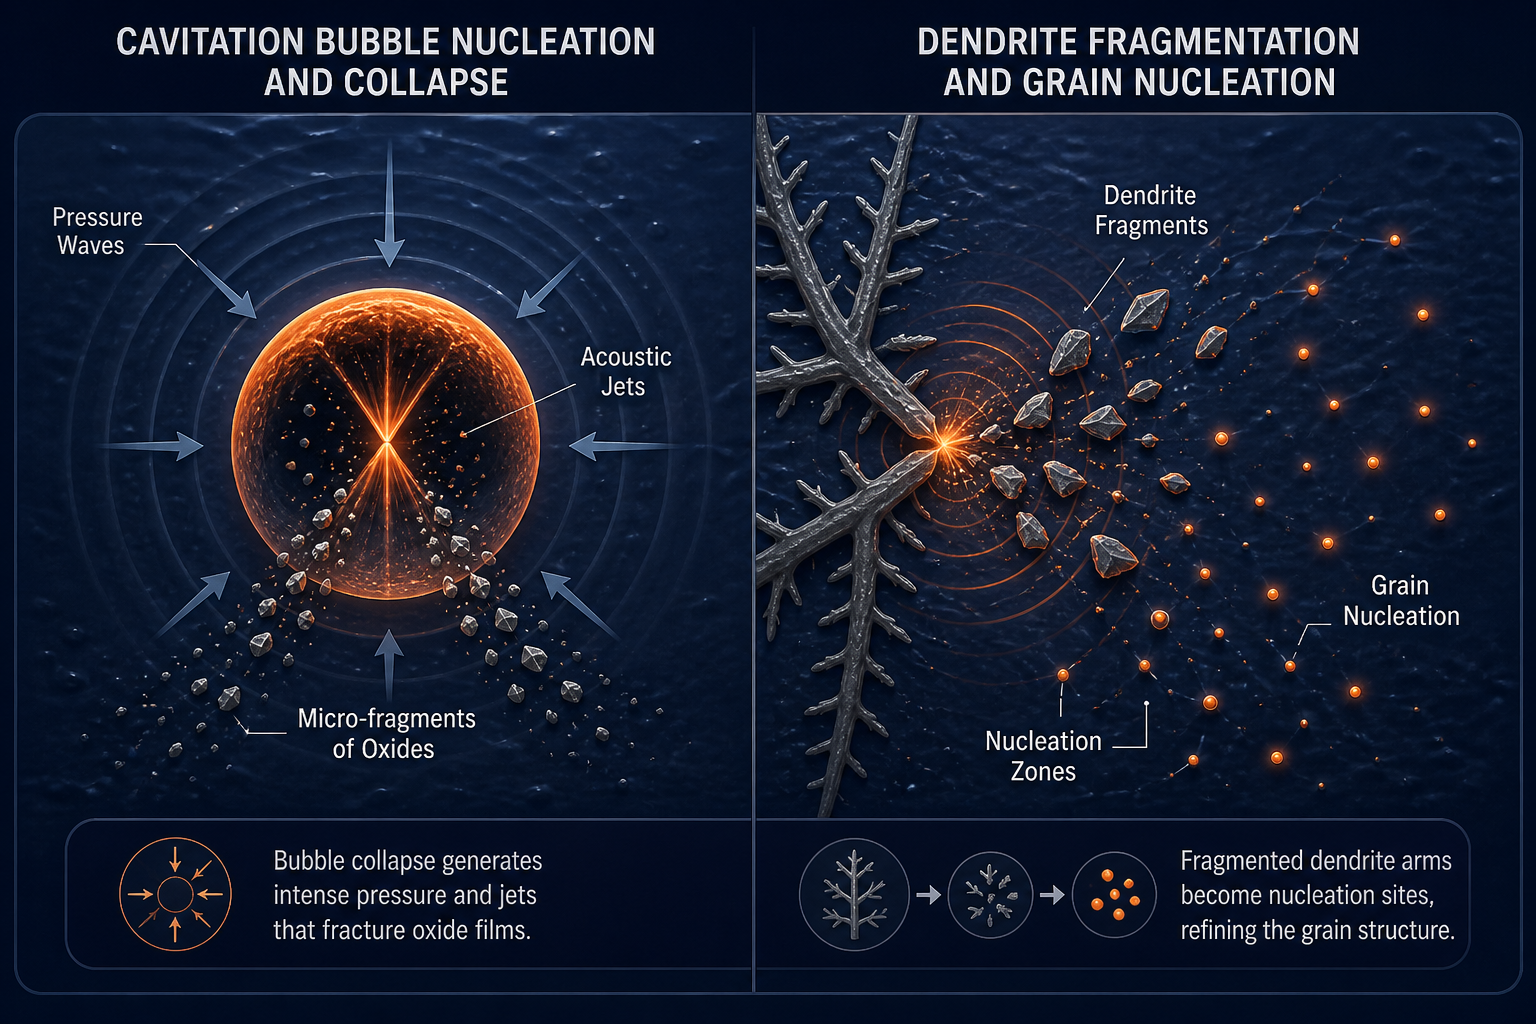
Wenn ein leistungsstarker Ultraschallwandler (typischerweise 25 kHz Frequenz, 1–5 kW Leistung) in geschmolzenes Aluminium eingetaucht wird, erzeugt das akustische Druckfeld Kavitationsblasen – winzige Hohlräume, die in den Verdünnungs- und Kompressionsphasen des akustischen Zyklus entstehen und kollabieren. Unter den extremen Drücken während des Kollapses (bis zu 500+ MPa) kollabiert die Blase heftig. Dieser Kollaps erzeugt Kavitationsstrahlen: Flüssigkeitsströme, die mit Geschwindigkeiten von über 100 m/s nach innen schießen.
Diese Jets erzeugen kurzzeitige, überhitzte Mikrozonen (lokale Temperaturen erreichen für Mikrosekunden über 5.000 K). Der Kollaps erzeugt auch lokale akustische Strömung – organisierte, hochgeschwindigkeits Flüssigkeitsströmungsmuster um die Blase.
Innerhalb dieser Strömungszonen und akustischen Strömungsgebiete entstehen spontan heterogene Keimbildungsstellen. Die lokalen Temperaturspitzen und die schnelle Abkühlung, kombiniert mit akustischen Kavitationsrückständen (Mikrofragmente von Oxiden, mit gelösten Stoffen angereicherte Flüssigkeitstaschen), bieten ideale Substrate für die primäre α-Aluminium-Keimbildung. Die Keimbildungsrate ist um Größenordnungen höher als bei ruhender Erstarrung.
Entscheidend ist, dass diese Keimbildung keine Zugabe von Fremdpartikeln erfordert. Die Aluminiumschmelze selbst bietet das Substrat für die Keimbildung. Kein TiB₂, keine importierte Chemie – nur akustische Energie, die latente Wärme und Druck in Keimbildungsereignisse umwandelt.
Dendritenfragmentierung bei ultraschallgestützter Kornfeinung
Der zweite Mechanismus wirkt während der Wachstumsphase der Erstarrung. Ultraschallkavitation erzeugt akustische Druckwellen und intensive lokale Konvektion. Wenn ein Dendrit (der zuerst gebildete Kristall, der mit einer verzweigten, baumartigen Morphologie wächst) diese Druckzonen kreuzt, kann die akustische Spannung Dendritenarme fragmentieren.
Fragmentierte Armspitzen wirken dann als sekundäre Keimbildungsstellen und erzeugen zusätzliche Körner in der umgebenden Schmelze. Ein einzelner Ultraschallimpuls kann Tausende von Dendritenspitzen in einer 400-kg-Schmelze fragmentieren, wobei jedes Fragment zu einem neuen Kornkeim wird. Dieser Mechanismus, genannt kavitationsunterstützte Fragmentierung, ist in keinem chemischen Kornfeinungsmittel vorhanden.
Das Ergebnis ist eine drastische Zunahme der Kornkeimstellen und eine Verschiebung von einer säulenförmigen oder grob-äquiaxialen (100+ μm) zu einer feinen, äquiaxialen (20–50 μm) Kornstruktur – feiner, als TiB₂ typischerweise erreicht.
Warum dies in der Praxis wichtig ist
Akustische Kavitation fördert auch akustische Strömung und Flüssigkeitsmischung, wodurch Legierungselemente (Mg, Si, Cu) homogen in der Schmelze verteilt werden. Dies eliminiert Mittenseigerung in einem einzigen Durchgang. Im Gegensatz dazu adressiert die TiB₂-Kornfeinung nur die Keimbildung; die Verteilung der Legierungselemente erfordert eine separate Behandlung (Rotationsentgasung, gefilterte Argoninjektion).
Die Ultraschallbehandlung kombiniert Kornfeinung und Homogenisierung in einem Schritt – ein erheblicher Effizienzgewinn gegenüber chemischen Verfahren.
Ultraschall vs. TiB₂: direkter Vergleich
Hier ist, was der Wechsel von TiB₂ zur Ultraschallbehandlung tatsächlich in messbaren Größen bringt:
| Metrik | TiB₂-Vorlegierung | Ultraschall-Kavitation |
|---|---|---|
| Erreichte Korngröße | 100–200 μm (gleichachsig) | 20–50 μm (fein gleichachsig) |
| Kosten pro behandelter Tonne | 45–100 $ (Vorlegierung) | $8–15 (Strom, Sonotrodenverschleiß) |
| Einschlussdefekte (Nadelmorphologie) | Vorhanden; 40–50 % Fehlerrate in Chargen | Eliminiert; keine intermetallischen Nadeln |
| Mikrostrukturhomogenität | Seigerungen bleiben bestehen; erfordert separate Entgasung | Perfekte Homogenität; Legierungselemente gleichmäßig verteilt |
| Prozessabklingen | Verliert innerhalb von 45 Minuten 18–36% Wirksamkeit | Kein Abklingen; akustische Energie wird zum kontrollierten Zeitpunkt angewendet |
| Konsistenz von Charge zu Charge | ±15–20% Varianz in der Keimbildungsaktivität | <±5% Abweichung; allein durch akustische Parameter bestimmt |
| Lagerung & Haltbarkeit | Feuchtigkeitsaufnahme; Oxidationsrisiko; erfordert Klimakontrolle | Keine Lagerung; Sonotrode ist inerte Keramik |
| Verbesserung der mechanischen Eigenschaften | +12–18% Streckgrenze | +20–28% Streckgrenze (in Kombination mit Homogenisierung) |
| Reduzierung des Heißrissrisikos | 40–50% Reduktion (feine Körner helfen) | 70–85% Reduktion (feine Körner + Homogenität beseitigen seigerungsbedingte Risse) |
| Skalierbarkeit | Standard bei 50–300 kg; schwierig über 500 kg | Bei 400 kg nachgewiesen; skaliert linear mit der Sonotrodenleistung |
Die Daten stammen aus industriellen Versuchen und begutachteten Vergleichen (Springer-Studie 2026, CastMan-Versuch 2025, Forschung des Brunel Centre).
Gewinn an mechanischen Eigenschaften im Kontext
Ein 400-kg-Druckgussversuch mit Al-Si-Cu (2025, industrieller Test) erzielte folgende Ergebnisse:
- Streckgrenze: +210 MPa mit Ultraschall gegenüber +140 MPa mit rotativem Entgasen + TiB₂-Kornfeinung
- Zugfestigkeit: +303 MPa gegenüber +288 MPa
- Dehnung: 6 % gegenüber 3 %
- Porenvolumen (PoDFA): 6-fache Reduktion gegenüber rotativem Entgasen; 2,1-fach gegenüber TiB₂ + rotativer Basislinie
Übertragen auf die Bauteilleistung bedeutet dies, dass ein Bauteil, das auf einer feinen, ultraschallverfeinerten Kornstruktur zertifiziert ist, 8–12% leichter hergestellt werden kann (dünnere Wände, kleinere Merkmale) als ein vergleichbares, mit TiB₂ verfeinertes Bauteil, während die gleiche Ermüdungslebensdauer und maximale Belastbarkeit erhalten bleiben.
Die ermöglichende Technologie: Sialon-Keramik-Sonotroden
Die ultraschallgestützte Kornfeinung ist nicht neu — die zugrunde liegende Physik ist seit den 1960er Jahren bekannt. Was eine breite industrielle Einführung verhindert hat, ist Material: Der akustische Wandler bzw. die Sonotrode, die die Ultraschallschwingung in die Metallschmelze einkoppelt, muss einer Umgebung standhalten, die die meisten Keramiken zerstört.
Geschmolzenes Aluminium bei 700–750°C ist gegenüber den meisten Materialien chemisch inert es sei denn das Material ist porös. Porosität ermöglicht es flüssigem Metall, in die Keramik einzudringen. Nach dem Eindringen benetzt das Metall die Porenstruktur und verbindet sich mit ihr, wodurch die Keramik leitfähig und spröde wird.
Sialon-Keramik — Silizium-Aluminium-Oxynitrid, Si₃Al₃O₃N₅ — ist besonders geeignet für ultraschallgestützte Kornfeinung , da sie nicht benetzendes Verhalten, Thermoschockbeständigkeit und effiziente akustische Übertragung vereint.
Benetzungs- und Thermoschockbeständigkeit
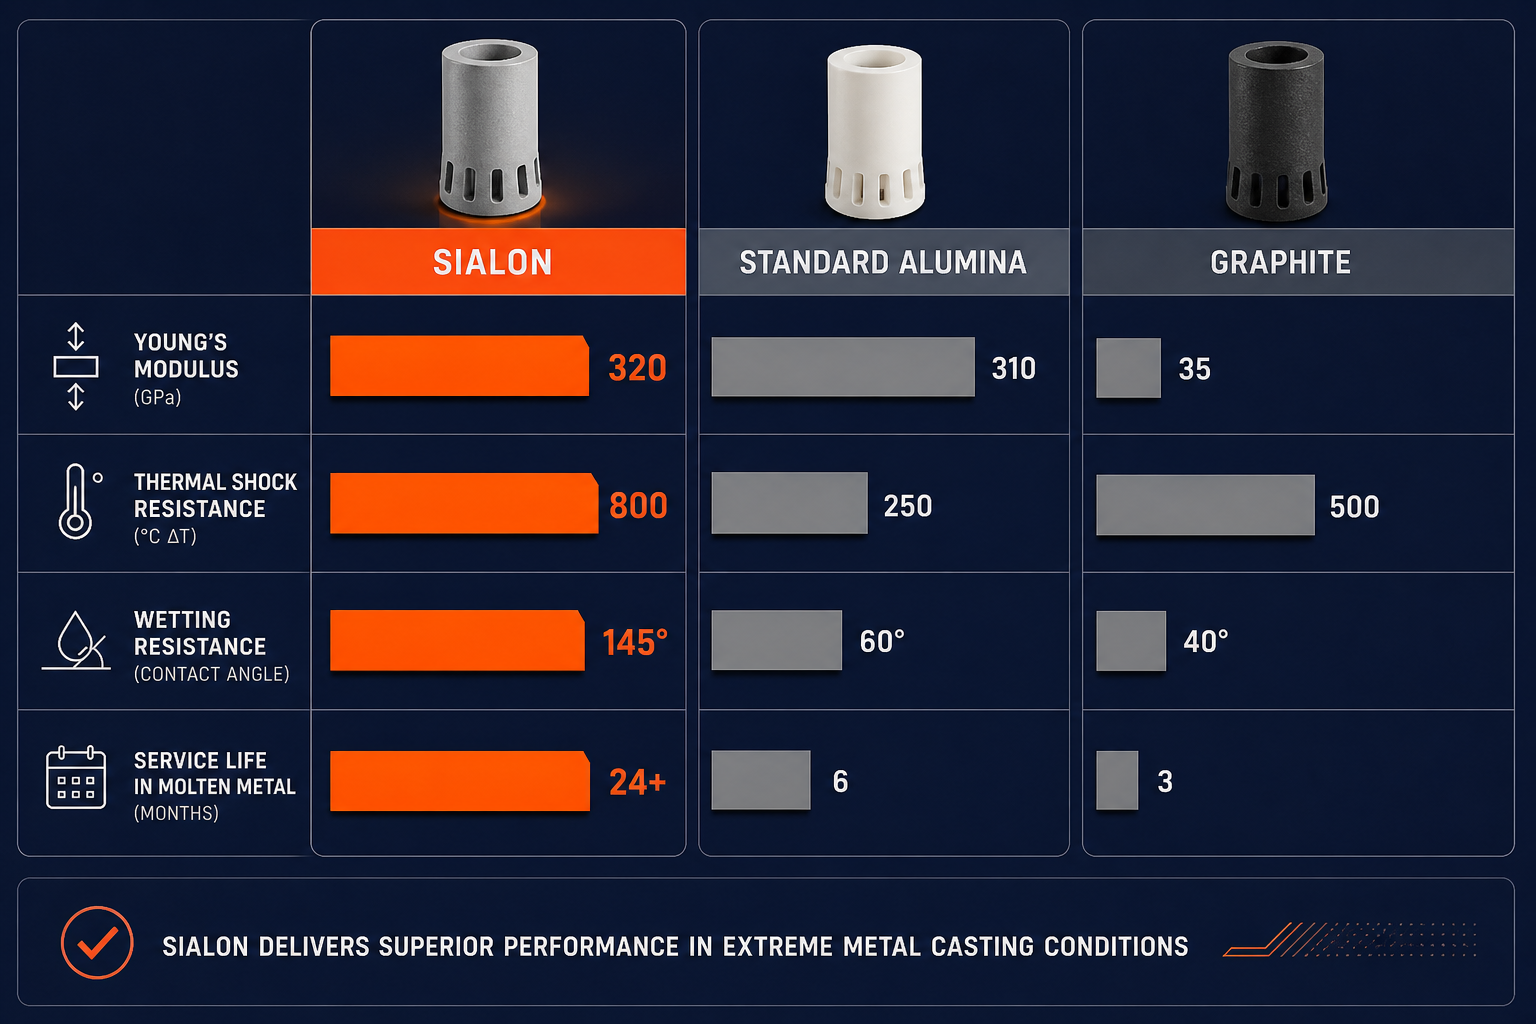
Nichtbenetzung. Geschmolzenes Aluminium haftet nicht leicht an Sialon-Oberflächen. Der Kontaktwinkel zwischen flüssigem Aluminium und Sialon beträgt >120° — das Metall fließt um die Keramik herum, anstatt sich darauf auszubreiten. Diese Nichtbenetzungseigenschaft ist der Kornstruktur inhärent, anstatt von einer Oberflächenbeschichtung abzuhängen.
Da das Metall die Oberfläche nicht benetzt, wird das Eindringen von Metall stark widerstanden. Die Sonotrode kann daher ihre elektrische Isolierung und strukturelle Integrität während des längeren Betriebs aufrechterhalten.
Thermalschockbeständigkeit. Das schnelle Eintauchen in geschmolzenes Metall erzeugt intensive thermische Spannungen. Sialon hat je nach Güteklasse eine Thermoschockbeständigkeit von etwa 550–900°C. Ein kontrolliertes Vorwärmprotokoll über der Schmelzoberfläche, gefolgt von allmählichem Eintauchen, hilft, die thermische Spannung innerhalb sicherer Grenzen zu halten.
Im Gegensatz dazu konnten frühe Graphit-Sonotroden bei schnellen thermischen Wechseln brechen, während Standard-Aluminiumoxid-Keramiken unter anspruchsvollen Eintauchbedingungen anfällig für Thermoschock sein können.
Akustische Effizienz bei ultraschallgestützter Kornfeinung
Akustische Effizienz. Sialon hat einen hohen Elastizitätsmodul, typischerweise etwa 300–350 GPa, was eine effiziente Übertragung von Ultraschallenergie unterstützt. Geringere akustische Verluste bedeuten, dass mehr Energie des Wandlers die Metallschmelze erreicht, anstatt als Wärme in der Keramik dissipiert zu werden.
Für ultraschallgestützte Kornfeinung ist eine effiziente akustische Übertragung entscheidend, da die Kavitationsintensität die Bildung von Nukleationskeimen, akustische Strömung und Dendritenfragmentierung direkt beeinflusst.
Die Kombination aus chemischer Beständigkeit, thermischer Stabilität, Nichtbenetzungsverhalten und akustischer Leistung macht Sialon-Keramik zu einem wichtigen Wegbereiter für die industrielle Ultraschallbehandlung von Aluminiumschmelzen.
Behandlung im industriellen Maßstab
Ultrasonic Degassing & Grain Refinement hat proprietäre, hauseigene Sialon-Qualitäten entwickelt, die speziell für die ultraschallgestützte Kornfeinung abgestimmt sind. Ihre NIMA-Generatoren — entwickelt zusammen mit dem langjährigen Partner Aktive Arc Ultrasonics — werden mit kundenspezifisch konstruierten Sonotroden kombiniert, die von kleinen Labormaßstäben (5–50 kg) bis zu industriellen Produktionsmaßstäben (bis zu 400 kg demonstriert) reichen. Die über 20-jährige Materialentwicklung des Unternehmens hat Sialon-Varianten (ULTRA-001 bis ULTRA-004-Äquivalent) mit maßgeschneiderter Porosität, Elastizitätsmodul und thermischen Eigenschaften hervorgebracht.
Das Ergebnis ist eine Sonotrode, die 12–24 Monate Dauerbetrieb im Strangguss übersteht, bevor sie ersetzt werden muss – im Vergleich zu 2–4 Monaten bei frühen Graphitkonstruktionen. Dieser Haltbarkeitsvorteil wirkt sich direkt auf die Kosten aus: Eine einzelne Sialon-Sonotrode, über 18 Monate Produktion amortisiert, kostet weniger als sechs Graphit-Ersatzteile.
Für Betriebe, die 50–200 Tonnen pro Schicht gießen, ist der Vorteil bei Durchsatz und Zuverlässigkeit transformativ. Gießereien müssen keine Pufferbestände mehr für Sonotrodenausfälle vorhalten. Die Ultraschallbehandlung kann in den Standard-Gießzyklus integriert werden – ein 3–5-minütiger Behandlungsschritt im Halteofen, ohne dass nach der Einrichtung des Systems ein Eingriff des Bedieners erforderlich ist.
Kosten und ROI: Das wirtschaftliche Argument für die Umstellung
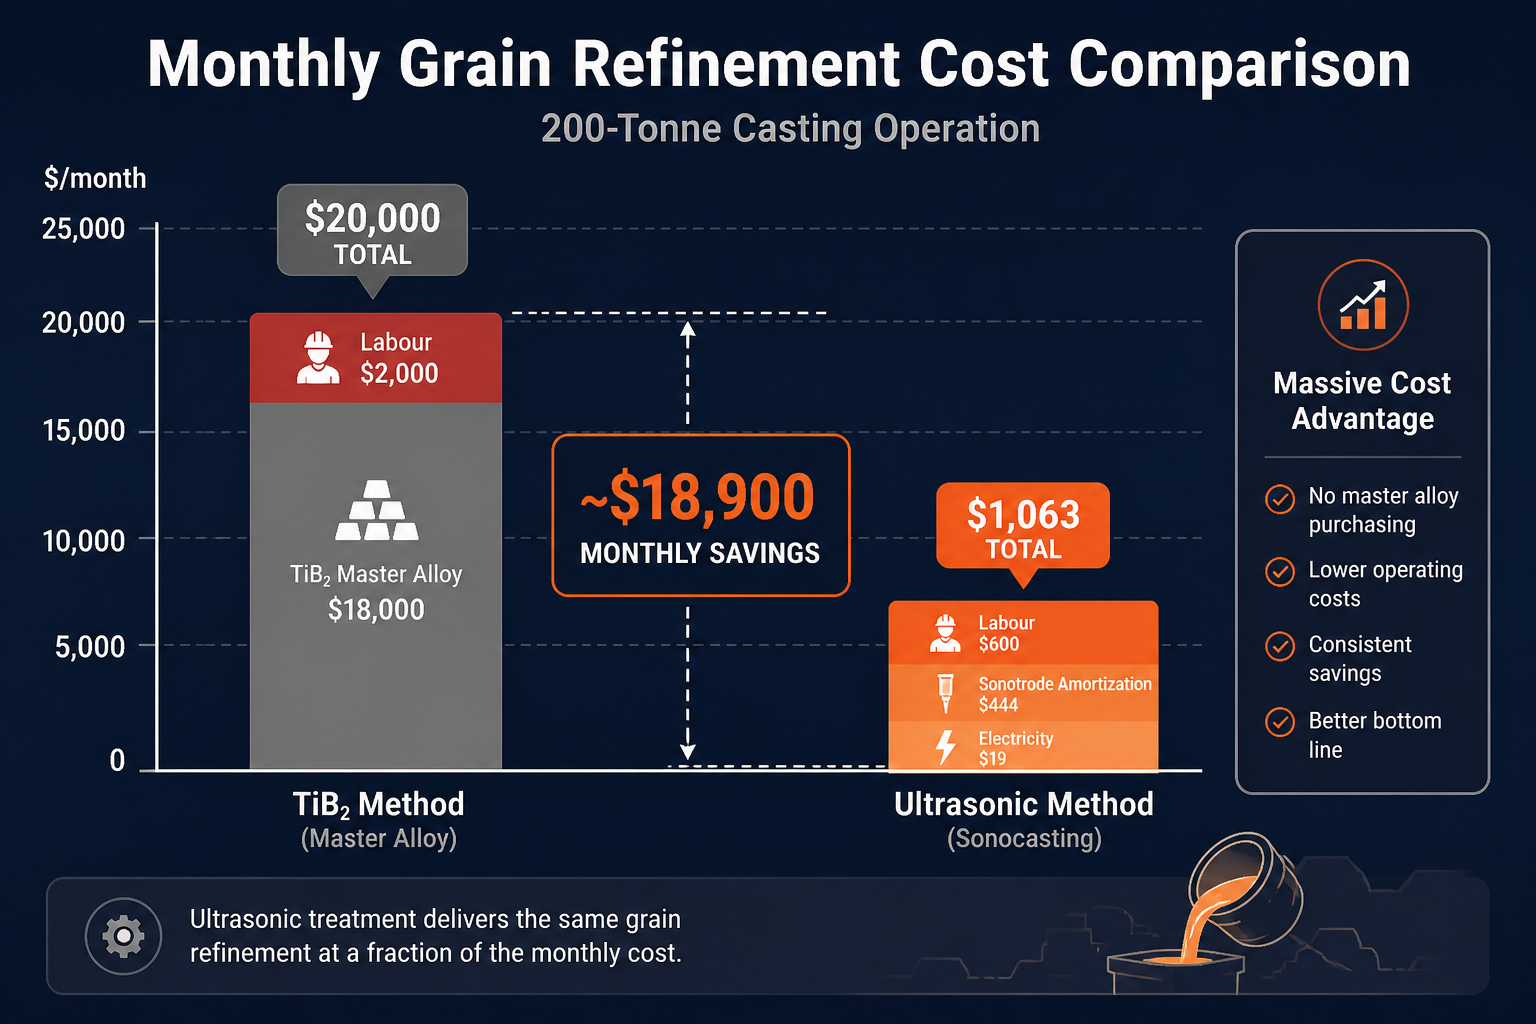
Hier ist der Kostenvergleich unterm Strich für einen monatlichen Gießbetrieb mit 200 Tonnen, unter Annahme einer Standard-Al-Si-Cu-Legierung (Druckgussqualität):
TiB₂-Vorlegierungsmethode:
- Vorlegierungszugabe: 0,15 Gew.-% = 300 kg/Monat
- Kosten bei 60 $/kg: 18.000 $/Monat
- Arbeitskosten (Qualitätsprüfung, Chargenverfolgung, Nacharbeit): ~2.000 $/Monat
- Gesamt: 20.000 $/Monat
Ultraschallbehandlung (unter Annahme amortisierten Kapitals):
- Stromeingang: ~0,8 kWh pro behandelter Tonne = 160 kWh/Monat bei 0,12 $/kWh = 19 $/Monat
- Rücklage für Sonotroden-Austausch (18 Monate Lebensdauer, 8.000 $ Austauschkosten) = 444 $/Monat
- Arbeitsaufwand (Einrichtung, Überwachung, Nachbehandlungsprüfung): ca. 600 $/Monat
- Gesamt: 1.063 $/Monat
Monatliche Einsparungen: ca. 18.937 $
Jährliche Einsparungen (saisonbereinigt): ca. 180.000–200.000 $
Bei einem monatlichen Betrieb von 400 Tonnen übersteigen die Einsparungen 350.000 $/Jahr. Der ROI eines kompletten Ultraschall-Kornfeinungssystems (Generator + Sonotrode + Steuerung) amortisiert sich in der Regel innerhalb von 8–14 Monaten, danach verursacht jeder weitere Gießzyklus nahezu keine zusätzlichen Kosten für die Kornfeinung.
Dies beinhaltet nicht die sekundären Einsparungen: reduzierter Ausschuss durch Heißrisse und Porosität (typischerweise 2–3% Ausschussreduzierung), reduziertes Umschmelzen (Energieeinsparungen von 5–8% beim Brennstoff- oder Stromverbrauch des Ofens) und verbesserte mechanische Eigenschaften (die eine Gewichtsreduzierung im Design und eine Senkung der Materialkosten nachgelagert in der Montage des Kunden ermöglichen).
Der barrierefreie Übergang: Integration und nächste Schritte
Die Umstellung auf ultraschallgestützte Kornfeinung ist keine umfassende Umstrukturierung der Gießerei. Die Technologie integriert sich in den standardmäßigen Gießablauf:
- Integration in den Warmhalteofen. Die Sialon-Sonotrode wird über eine Flanschverbindung (ähnlich einem Tauchheizer) in den Warmhalteofen eingebaut. Die Stromversorgung erfolgt über den NIMA-Generator (Standard 480V Drehstrom). Ein einfacher PID-Regelkreis überwacht die Schmelztemperatur.
- Behandlungszyklus. Sobald der Ofen stabilisiert ist, wird die Ultraschallbehandlung für 3–5 Minuten pro Gießcharge aktiviert. Die Sonotrode vibriert mit 25 kHz. Kavitation beginnt sofort; die Kornfeinung erfolgt ohne Eingriff des Bedieners.
- Reproduzierbarkeit. Jede Behandlung ist identisch, da die akustischen Parameter (Frequenz, Leistung, Dauer) durch die Generatoreinstellungen festgelegt sind. Keine Chargen-zu-Chargen-Varianz in der Verfeinerungsaktivität – im Gegensatz zu TiB₂-Vorlegierung, bei der Zusammensetzung und Partikelmorphologie abweichen.
- Qualitätsprüfung. Die Kornstruktur kann durch Untersuchung mit geringer Vergrößerung (optische Mikroskopie bei 50–100× zeigt den globulitischen Charakter) oder durch mechanische Prüfung validiert werden (eine Erhöhung der Streckgrenze um +20–28% ist diagnostisch).
Das technische Team von Ultrasonic Degassing & Grain Refinement in Kopenhagen bietet umfassende technische Unterstützung für die Systemauslegung, Integrationsplanung und Bedienerschulung. Das Unternehmen bietet außerdem ein kostenloses Webinar zur ultraschallgestützten Kornfeinung sowie individuelle Beratung für standortspezifische Anwendungen an.
Der Wettbewerbsvorteil: Warum jetzt
Die TiB₂-Kornfeinung ist genau deshalb der Industriestandard, weil sie “gut genug” funktioniert, wenn die Qualität streng kontrolliert wird. Doch die Kosten, Qualitätsschwankungen und das Ausschussrisiko werden zunehmend schmerzhafter, da die Metallpreise steigen und Kunden aus der Automobil- und Luftfahrtindustrie leichtere, stärkere Konstruktionen fordern, die eine feinere Kornstruktur erfordern, als TiB₂ zuverlässig bietet.
Die Ultraschallbehandlung adressiert alle drei Problembereiche:
- Kostenvorteil: 90%+ geringere Kosten pro behandelter Tonne
- Qualitätskonsistenz: Korngröße und -struktur werden durch Physik bestimmt, nicht durch die Lieferantenqualität
- Überlegene Mikrostruktur: Feinere, homogenere Körner reduzieren Ausschuss und ermöglichen Designoptimierung
Für Gießereien, die auf Kosten und Qualität konkurrieren – und das ist jede Gießerei – ist der Wechsel von chemischer zu akustischer Kornfeinung kein optionales Upgrade. Es ist der nächste Standard.
Probieren Sie Ultraschall-Entgasung & Kornfeinung
Ultrasonic Degassing & Grain Refinement ist vollständig auf die Ultraschallbehandlung von Metallschmelzen spezialisiert. Die NIMA-Generatorsysteme des Unternehmens, gepaart mit proprietären Sialon-Keramik-Sonotroden, sind für Industriegießereien, Druckgussbetriebe und Spezialgießereien entwickelt. Ob Sie derzeit TiB₂-Kornfeinung, Rotationsentgasung oder beides verwenden, das Ingenieurteam kann Ihr spezifisches Gießprofil modellieren und eine detaillierte, auf Ihren Betrieb zugeschnittene ROI-Prognose erstellen.
Besuchen Sie ultrasonicdegassing.com für technische Spezifikationen, Anwendungsfallstudien und um eine kostenlose Beratung zu vereinbaren. Das in Kopenhagen ansässige Team steht für internationale Projekte zur Verfügung und kann Vor-Ort-Bewertungen für große Gießereibetriebe arrangieren.
Frequently Asked Questions
Wie verfeinert Ultraschallkavitation die Kornstruktur?
Ultraschallkavitation funktioniert über zwei Mechanismen: heterogene Keimbildung, bei der kollabierende Kavitationsblasen kurzzeitige Mikroumgebungen erzeugen, die ideal für die Kornkeimbildung sind, und Dendritenfragmentierung, bei der akustische Druckwellen wachsende Dendritenarme in sekundäre Keimbildungsstellen zerlegen. Jede fragmentierte Dendritenspitze erzeugt ein neues Korn. Dieser akustische Ansatz erreicht eine feinere (20–50 μm), gleichmäßigere Kornstruktur als TiB2, das ausschließlich auf partikelbasierter Keimbildung beruht. Siehe den Abschnitt über Ultraschallmechanismen für eine ausführliche Erklärung.
Warum macht die Ultraschall-Kornfeinung die Vorlegierung TiB2 überflüssig?
Die Kornfeinung mit TiB2 erfordert die Zugabe einer titanhaltigen Vorlegierung (Titan kostet 20–50 $/kg gegenüber 2–5 $ für Aluminium), und das Titan muss im Schmelzbad Al₃Ti-Keimbildungspartikel bilden – ein Prozess, der empfindlich auf die Schmelzchemie reagiert, mit der Zeit an Wirksamkeit verliert und anfällig für intermetallische Nadeldefekte ist. Die Ultraschallbehandlung erfordert keine chemische Zugabe: Die akustische Energie erzeugt direkt Keimbildungsereignisse aus dem Aluminium selbst. Dies eliminiert Kosten, Qualitätsschwankungen, Einschlussrisiko und Nachlassen der Wirkung vollständig. Der Übergang ist wirtschaftlich: Bei einem monatlichen Betrieb von 200 Tonnen ergeben sich Einsparungen von etwa 19.000 $/Monat.
Welche Verbesserungen der mechanischen Eigenschaften ergeben sich aus der ultraschallbasierten Kornfeinung?
Feine, homogene Kornstruktur verbessert die Streckgrenze um +20–28% (gegenüber +12–18% für TiB2), die Zugfestigkeit um +15–20% und die Dehnung um das 2–3-fache im Vergleich zur groben Ausgangsstruktur. Ein industrieller Versuch im Jahr 2025 an einer 400 kg schweren Al-Si-Cu-Druckgusslegierung erzielte eine Steigerung der Streckgrenze um +210 MPa und eine Verbesserung der Zugfestigkeit um +303 MPa. Die zusätzlichen mechanischen Vorteile resultieren aus der gleichzeitigen Homogenisierung der Legierungselemente (Mg, Si, Cu) während der Ultraschallbehandlung – ein Vorteil, den TiB2 nicht bietet. Dies ermöglicht eine Gewichtsreduzierung im Design: äquivalente Ermüdungslebensdauer bei 8–12% reduzierter Wandstärke.
Warum ist Sialon-Keramik für die industrielle Ultraschall-Kornfeinung entscheidend?
Der Ultraschallwandler (Sonotrode) muss dauerhaft in geschmolzenem Aluminium bei 700–750°C überleben. Die meisten Keramiken versagen aufgrund von Metallinfiltration durch Porosität oder Thermoschock-Rissbildung. Sialon (Silizium-Aluminium-Oxynitrid) besitzt nicht benetzende Eigenschaften– geschmolzenes Aluminium haftet nicht an seiner Oberfläche – was Metallinfiltration vollständig verhindert. Sialon hat außerdem einen hohen Elastizitätsmodul (300–350 GPa), der eine effiziente Übertragung akustischer Wellen ermöglicht, sowie eine Thermoschockbeständigkeit von 550–900°C. Dadurch überleben Sialon-Sonotroden 12–24 Monate Dauerbetrieb, verglichen mit 2–4 Monaten bei frühen Graphit-Designs. Diese Haltbarkeit treibt den ROI-Vorteil.
Wie schnell kann eine Gießerei von TiB2 auf ultraschallgestützte Kornfeinung umstellen?
Die Ultraschallbehandlung lässt sich mit minimalem betrieblichem Aufwand in standardmäßige Gießabläufe integrieren. Die Sialon-Sonotrode wird über eine Flanschverbindung (ähnlich einem Tauchheizer) in den Warmhalteofen eingebaut. Nach der Installation erfordert die Kornfeinung nur eine 3–5-minütige Ultraschallbehandlung pro Gießcharge – kein Eingriff des Bedieners über die anfängliche Systemeinrichtung hinaus. Da die akustischen Parameter vom Generator festgelegt werden (keine Chargenschwankungen wie bei TiB2), ist der Prozess sofort reproduzierbar. Ultrasonic Degassing & Grain Refinement bietet technische Unterstützung bei der Systemauslegung und der Bedienerschulung und erreicht in der Regel innerhalb von 2–4 Wochen eine vollständige Produktionsintegration.