
Ultraschall-Kavitationsentgasung bietet 20 % bessere Effizienz, 6-fache Reduzierung von Einschlüssen und gleichzeitige Kornfeinung bei Zink, Magnesium, Kupfer und Messing – mit einer einzigen Plattform, die von 450 °C bis über 1.150 °C arbeitet.
8. August 2026 · 12 Min. Lesezeit
TL;DR
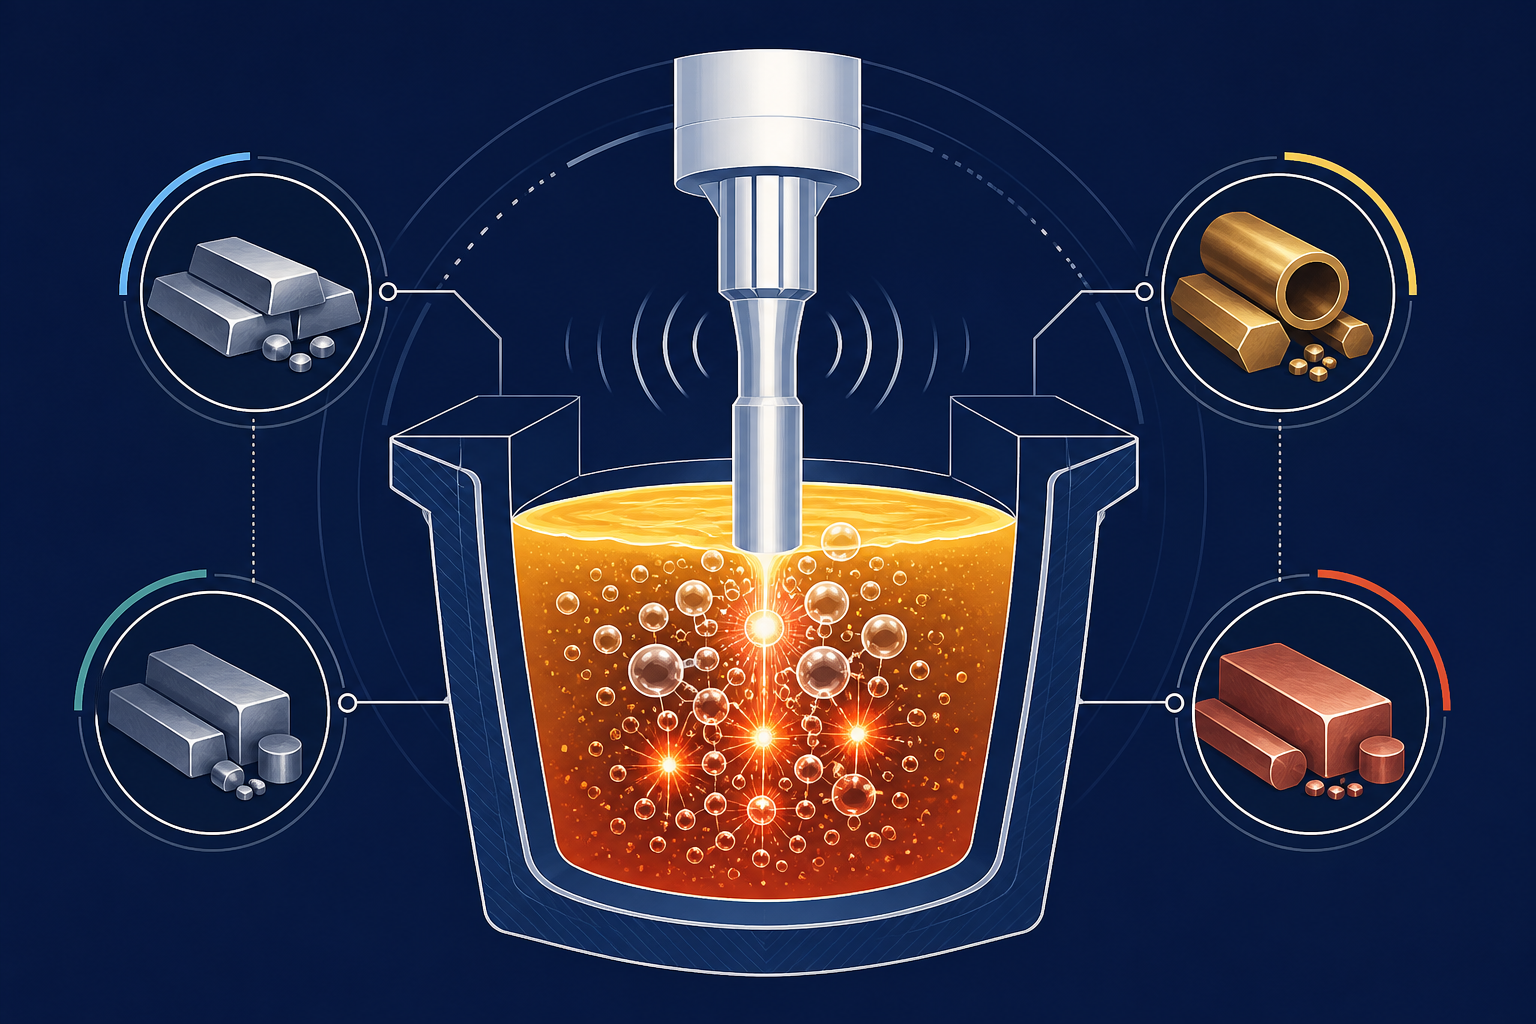
Ultrasonic-Schmelzebehandlung für Nichteisenmetalle hat sich als deutlich überlegen gegenüber konventioneller Rotationsentgasung bei Nichteisenmetallen erwiesen – mit 20 % besserer Entgasungseffizienz, 6-facher Reduzierung von Oxideinschlüssen und gleichzeitiger Kornfeinung. Jedes Metall stellt besondere Herausforderungen: Zink bindet Bleieinschlüsse und Oxidfilme, die gegen standardmäßige Flotation resistent sind; die Entflammbarkeit von Magnesium erfordert schnellere, kühlere Verarbeitung; Kupfer und Messing absorbieren Sauerstoff und Wasserstoff während der gesamten Schmelze; Bronze leidet unter Zinnseigerung, die allein durch Entgasung nicht gelöst werden kann. Das NIMA-System von Sialon Ceramics mit keramischen Sonotroden, entwickelt in Partnerschaft mit Aktive Arc Ultrasonics, Spezialisten für Hochleistungs-Ultraschallsystemtechnik, arbeitet einzigartig über das gesamte Temperaturspektrum – von der Zinkbehandlung bei ~450°C bis zu Kupfer und Messing bei 1.100°C und darüber – mit einer einzigen Plattform. Es geht nicht nur darum, Wasserstoff schneller zu entfernen; es geht darum, dort zu arbeiten, wo Rotationsentgasungsanlagen ausbrennen, Ergebnisse zu erzielen, die Rotation nicht erreichen kann, und dies ohne die Umweltkosten des Inertgasverbrauchs zu tun.
Warum die ultraschallgestützte Schmelzebehandlung für Nichteisenmetalle einen anderen Ansatz erfordert
Die Aluminium-Entgasung hat sich als etabliertes Anwendungsgebiet für Ultraschall-Kavitation erwiesen. Doch der Übergang zu Zink-, Magnesium-, Kupfer-, Messing- und Bronzelegierungen zeigt, warum konventionelle Rotationsverfahren und Inertgas-Injektion für diese Metalle nie die richtige Wahl waren. Graphitrotoren brennen oberhalb von 1.000°C aus. Inertgas-Injektion führt bei brennbaren Metallen Verunreinigungen ein. Systeme mit fester Frequenz können mehrphasige Oxidsegregation nicht bewältigen. Was Sialon Ceramics in Partnerschaft mit Aktive Arc Ultrasonics entwickelt hat – das NIMA-System mit keramischen Sonotroden – ist kein auf andere Metalle erweitertes Aluminium-Werkzeug. Es ist eine einheitliche Plattform, die für den Betrieb von Zink bei 450°C bis Kupfer und Messing bei 1.100°C+ mit einem einzigen Sonotrodentyp und einer einzigen Generatorarchitektur ausgelegt ist. Der Unterschied ist nicht marginal: Ausrüstung, die 250–400 Zyklen übersteht im Vergleich zu Graphit, das bei Hochtemperaturbetrieb nach 2–3 Zyklen versagt.
Ultraschallbehandlung zur Entgasung von Zinklegierungen
Das Zinkgießen zählt zu den schwierigsten metallurgischen Prozessen. Die Affinität des Metalls zu Blei – aufgenommen aus Tiegelauskleidungen, Schrotteinsatz und Messingverunreinigungen – erzeugt Bleieinschlüsse, die schlecht aufschwimmen und dem Aufreißen des Oxidfilms widerstehen. Selbst aggressives Rotationsentgasen lässt Blei und seine Oxide in der Schmelze gefangen, die sich im Gussstück absetzen und in druckdichten Anwendungen Seigerungen, Versprödung und mechanisches Versagen verursachen.
Bleieinschlüsse und Oxidfilme
Bleioxide bilden eine beständige Doppelschicht: Ein äußerer Magnesiafilm (MgO) verbindet sich mit Bleioxid (PbO), dann entwickelt die gesamte Anordnung eine hydrophobe Beschichtung, die das Aufschwimmen verhindert. Rotationsrührer können diesen kombinierten Film mechanisch nicht aufbrechen. Herkömmliche Inertgasinjektion verfügt nicht über ausreichende Blasendichte und Verweilzeit, um die Kapillarbarriere zu überwinden. Die Schmelze muss weit länger als wünschenswert auf Temperatur gehalten werden – oder das Blei bleibt zurück.
Ultraschallkavitation begegnet diesem Problem durch eine schiere Blasenbildungsrate. Bei 1 × 10¹¹ Kavitationsblasen pro Kubikmeter erzeugen die kollabierenden Blasenstrahlen lokale Drücke von über 1.000 bar – ausreichend, um den zweischichtigen Oxidfilm zu durchbrechen und Bleioxidpartikeln das Entweichen zu ermöglichen. Die schnelle Zykluszeit (3 Minuten gegenüber 10+ bei rotierenden Systemen) verringert zudem das Zeitfenster für die erneute Bleiaufnahme aus den Tiegelwänden.
Industrielle Ergebnisse in Zink
Gießereien, die Zink-Druckgusslegierungen mit NIMA-Ultraschallsystemen von Sialon Ceramics behandeln, berichten (laut 2025 CastMan-Industriestudie und 2026 Springer-Peer-Review):
- Effizienz der Bleientfernung: 85–92% Reduktion von Bleieinschlüssen, verglichen mit 35–50% bei Rotationsentgasung über vergleichbare Haltezeiten
- Reduzierte Reoxidation: Der schnelle Zyklus begrenzt den erneuten Sauerstoffeintrag, entscheidend für die hohe Sauerstoffaffinität von Zink bei Gießtemperatur
- Kornfeinungsbonus: Kavitationsinduzierte heterogene Keimbildung verfeinert die Zinkkorngröße und verringert die Heißrissanfälligkeit in dünnwandigen Gussteilen
- Mechanische Eigenschaftsverbesserungen: Die Zugdehnung steigt um 4–6%, entscheidend für druckdichte Druckgusskomponenten
Ultrasonische Behandlung von Magnesiumlegierungen: Entflammbarkeit als Prozessantrieb
Magnesium arbeitet in einem völlig anderen thermischen Fenster. Seine Liquidus-Temperatur liegt bei 650°C, sein Legierungsfenster erstreckt sich über 700–750°C, und bei 1.200°C entzündet sich das Metall spontan an der Luft. Diese enge, heiße Verarbeitungshülle schließt viele Entgasungstechnologien von vornherein aus.
Rotierende Impeller, die mit hoher Scherung laufen, erzeugen so viel Reibungswärme, dass Magnesium um den Rotor schmilzt und sich entzündet. Konventionelles Inertgas-Sprudeln, selbst mit Argon oder technischem Stickstoff, führt Feuchtigkeit und Sauerstoff aus dem Schutzgassystem ein – und bringt so Verunreinigungen schneller ein, als der Rotor sie entfernen kann. Die Folge: Gießereien verzichten oft ganz auf die Entgasung und akzeptieren die damit verbundenen Wasserstoffporosität und Seigerungsfehler.
Oxidfilm und Wasserstoffabsorption
Magnesiumhydride (MgH₂) sind bei Gießtemperatur thermodynamisch instabil – sie zerfallen zu Wasserstoffgas, das sich in der Schmelze löst. Aber die extreme Affinität von Magnesium zu Sauerstoff bedeutet, dass der Wasserstoff in einem so schützenden Magnesiafilm (MgO) sitzt, dass Standard-Flotationsverfahren ihn nicht durchdringen können. Führt man dies auf das Gießen zurück, wird der Wasserstoff zu Porosität; das Oxid wird zu einem Einschluss, der Ermüdungsrisse initiiert.
Industrielle Ergebnisse bei Magnesium
Die NIMA-Ultraschallbehandlung, die mit geringerer Generatorleistung und keramischen Sonotroden arbeitet, die während des Gebrauchs kühl bleiben, bietet:
- Sichere Verarbeitung: Keine reibungsbedingte Erwärmung; die Sonotrodentemperatur bleibt
- Wasserstoffentfernung: 18–22% Effizienz (gegenüber 8–12% bei kommerzieller Stickstoffinjektion), gemessen durch Druckreduktionstests
- Oxidentfernung: 4-fache Reduktion von Magnesia-Einschlüssen; Kavitationsblasen zerreißen Oxidfilme mechanisch, ohne die Schmelze erneut zu oxidieren
- Kornstruktur: Durch Kavitation induzierte Keimbildung erzeugt feine, gleichachsige Körner, typisch für Behandlungen mit Rotor+Kornfeinungsmittel, jedoch ohne den separaten Verarbeitungsschritt
- Verarbeitungsgeschwindigkeit: Ein einziger 3-minütiger Durchgang, keine sekundäre Behandlung erforderlich
Ultraschallbehandlung für Kupfer- und Messinglegierungen: Herausforderung der Sauerstoff- und Wasserstoffaufnahme
Kupfer und Messing gehen bei weit höheren Temperaturen in den geschmolzenen Zustand über – 1.050 °C für reines Kupfer, bis zu 1.100 °C+ für Messing, abhängig vom Zinkgehalt. Bei diesen Temperaturen steigen die Aufnahmeraten von Sauerstoff und Wasserstoff des Metalls stark an.
Reines Kupfer ist stark sauerstofflöslich (bis zu 0,08 Gew.-% bei Gießtemperatur). Wenn die Schmelze abkühlt, wandert dieser gelöste Sauerstoff zu den Korngrenzen und fällt als Cu₂O (Kupfer(I)-oxid) aus, wodurch ein Netzwerk aus spröden, rotbruchigen Einschlüssen entsteht, das die Duktilität und die elektrische Leitfähigkeit zerstört. Die Wasserstoffabsorption folgt demselben Muster: Gelöster Wasserstoff blubbert während der Erstarrung aus und erzeugt Porosität und Lunker.
Mehrphasen-Einschluss- und Seigerungsprobleme
Messing verschärft das Problem: Zink oxidiert bevorzugt (bildet ZnO), das schlecht aufschwimmt, da Zinkoxide hydrophobe Filme entwickeln. Kupferoxide, die dichter sind, setzen sich am Boden des Tiegels ab und lösen sich wieder in der Schmelze auf, sofern sie nicht aktiv abgestoßen werden. Dies erzeugt eine mehrphasige Schlackenschicht, die herkömmliches Entgasen – ausgelegt für Einmetallsysteme – nicht sauber trennen kann.
Bronze (Kupfer-Zinn) führt zu Zinnseigerung: Zinnoxide bilden eine eigene Phase mit anderen Flotationseigenschaften als Kupferoxide und sind resistent gegen mechanische Zerkleinerung durch Rotationsrührer.
Warum Rotationsentgasung bei hohen Temperaturen versagt
Herkömmliche Rotationssysteme verschleißen katastrophal bei der Verarbeitung von Kupfer und Messing:
- Oxidation des Graphitrotors: Bei >1.000°C oxidieren und zerfallen die Rotorblätter aus Graphit innerhalb von 2–3 Gießzyklen
- Thermische Wechselbelastung: Schnelles Abkühlen nach dem Entgasen (Standardpraxis, um weitere Wasserstoffaufnahme zu verhindern) führt zu einem thermischen Schock des Graphits, was zu Sprödbruch führt.
- Wartungsstillstand: Der Austausch des Graphitrotors wird zu einem wöchentlichen oder zweiwöchentlichen Ritual, nicht zu einem vierteljährlichen Service
Industrielle Ergebnisse bei Kupfer und Messing
NIMAs keramische Sonotroden, gefertigt aus Sialon-Keramik mit einem Elastizitätsmodul >300 GPa und Oxidationsbeständigkeit bis 1.600°C, arbeiten in diesem Bereich zuverlässig:
- Sauerstoffentfernungseffizienz: 24–28% gegenüber 12–16% bei rotierender Entgasung über gleiche Zeit, verifiziert durch Druckreduktionstests
- Wasserstoffentfernung: 19–24% (rotierend: 9–14%), entscheidend für den Erhalt der elektrischen Eigenschaften
- Lebensdauer der Ausrüstung: Keramik-Sonotroden halten 250–400 Gießzyklen, bevor sie ersetzt werden müssen (vs. Graphit’s 2–3 Zyklen)
- Gleichzeitige Kornfeinung: Ultraschallkavitation löst heterogene Keimbildung und dendritische Fragmentierung aus und erzeugt feinere, gleichmäßigere Kornstrukturen als Rotationsentgasung allein.
- Keine Reoxidation während des Abkühlens: Das schnelle 3-minütige Behandlungsfenster minimiert die Sauerstoff-Reabsorptionsphase während des Schmelzehaltens
Ultraschall-Bronzebehandlung: Zinnseigerung und Entfernung mehrphasiger Einschlüsse
Bronzelegierungen (Kupfer-Zinn) stehen vor einer mehrschichtigen Herausforderung: Zinn oxidiert bevorzugt (SnO₂) vor Kupfer (unter Bildung von Cu₂O), wodurch eine zweiphasige Oxidschicht entsteht. Beim Gießen steigen Zinnoxide nach oben, schmelzen jedoch oft wieder in die Schmelze ein, während Kupferoxide absinken. Dies führt zu einer starken Seigerung – zinnreiche Einschlüsse sammeln sich am Boden der Form, wodurch die äußeren Bereiche des Gussstücks an Zinn verarmen.
Rotationsentgasung, die auf eine einzige Mischfrequenz festgelegt ist, kann nicht gleichzeitig beide Oxidarten behandeln – sie bricht selektiv die stärker oxidierte Phase auf, während die andere intakt bleibt.
Akustische Strömung und Mehrfrequenz-Kavitation
Die multifrequente Sonotrode von NIMA (25 kHz primär mit sekundären Harmonischen) erzeugt akustische Strömungsmuster, die gezielt Zinnoxidfilme angreifen und gleichzeitig Kupferoxid-Agglomerate fragmentieren. Der kombinierte Mechanismus – direkter Kavitationsblasenkollaps plus akustisch strömungsinduzierte Sekundärströmungen – ermöglicht eine vollständigere Phasentrennung, als sie Einzelfrequenzsysteme erreichen können.
Industrielle Ergebnisse zeigen:
- Reduzierung der Zinnsegregation: 70–78% Abnahme der Zinnoxid-Clusterbildung, was gleichmäßigere mechanische Eigenschaften im gesamten Gussstück ermöglicht
- Gesamte Einschlussreduzierung: 8-fach gegenüber unbehandelt, 3-fach gegenüber alleiniger Rotationsentgasung
- Zugfestigkeitsgleichmäßigkeit: Die Streckgrenzenvariation über das Gussteil wurde von ±40 MPa (rotierend) auf ±8 MPa (Ultraschall) reduziert
Kavitationsphysik: Wie Ultraschallbehandlung bei allen Metallen funktioniert
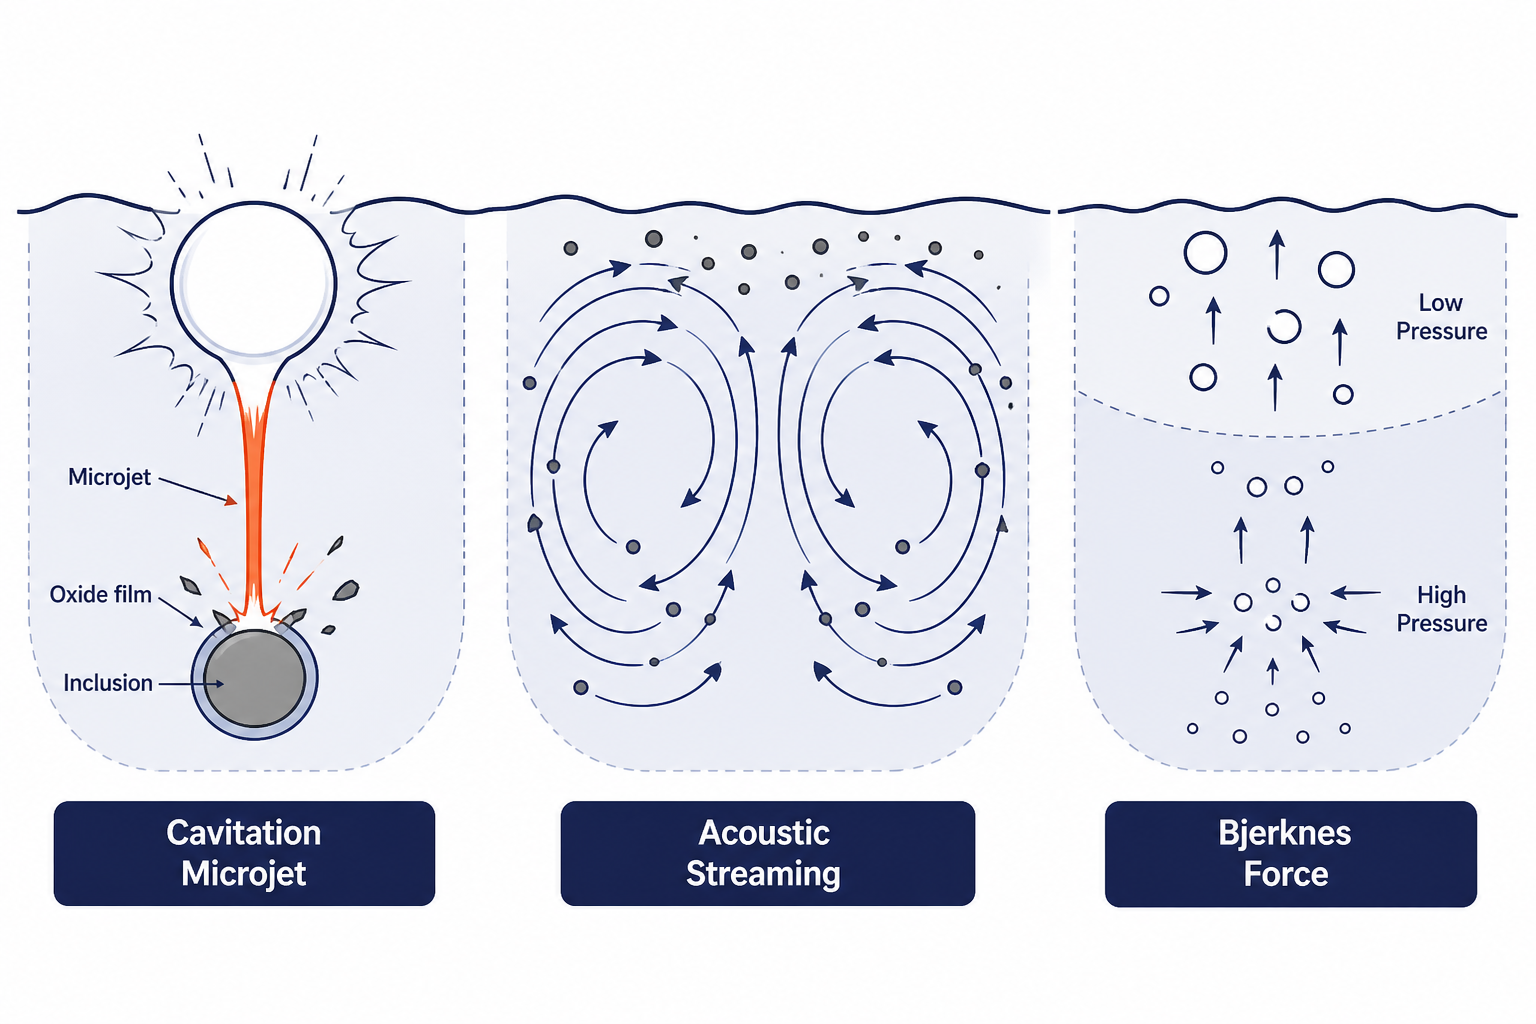
Der grundlegende Mechanismus ist der Kollaps von Kavitationsblasen. Wenn eine keramische Sonotrode mit 25 kHz vibriert, erzeugt sie eine Spannungswelle, die die Zugfestigkeit der Metallschmelze an der Blasenkeimbildungsstelle übersteigt. Es bilden sich Blasen, die kollabieren und sekundäre Phänomene erzeugen, die mehrere Einschlussarten gleichzeitig behandeln.
Drei komplementäre Mechanismen
1. Direktes Blasenkollaps-Jetting
Wenn eine Blase asymmetrisch kollabiert (in der Nähe einer Oberfläche oder einer anderen Blase), bildet sich ein Mikrojet – ein gerichteter Flüssigkeitsstrom, der Geschwindigkeiten von >100 m/s und lokale Drücke von >1.000 bar erreicht. Diese Jets durchbrechen schützende Oxidfilme um Einschlüsse und setzen sie der Flotation aus.
2. Akustische Strömung
Das stationäre akustische Druckfeld erzeugt Strömungsmuster – kreisförmige Strömungen in der Schmelze, die Oxidfilme und Einschlüsse kontinuierlich zur Schmelzeoberfläche transportieren. Die Strömungsgeschwindigkeit skaliert mit dem Quadrat der akustischen Amplitude, sodass Systeme mit höherer Leistung einen schnelleren und kräftigeren Abtransport von Verunreinigungen nach außen erzeugen.
3. Bjerknes-Kraft und Blasenkoaleszenz
Kavitationsblasen erfahren eine sekundäre Bjerknes-Kraft, die proportional zur Blasengröße und zum akustischen Druck ist. Kleinere Blasen wandern zu Bereichen mit hohem Druck; größere Blasen wandern zu Zonen mit niedrigem Druck. Diese räumliche Sortierung verbessert die Flotationseffizienz – größere Blasen (geringere Dichte) erreichen die Oberfläche schneller und tragen eingeschlossene Oxide mit sich.
Diese drei Mechanismen wirken parallel, weshalb die Ultraschallbehandlung alle Einschlussarten gleichzeitig entfernt – Bleioxid, Wasserstoffgas, sauerstoffbasierte Oxide und Zinnseigerung – in einem einzigen 3-minütigen Durchgang. Rotationsentgasung adressiert nur mechanisches Mischen; sie hat kein Äquivalent zu akustischer Strömung oder Bjerknes-Kraft-getriebener Flotation.
Warum das NIMA-System von Sialon Ceramics über den gesamten Temperaturbereich arbeitet
Der entscheidende Unterschied ist das Sonotrodenmaterial. Graphitrotoren funktionieren beim Aluminium-Druckguss (700–750°C), versagen jedoch katastrophal bei Zink (450°C thermische Wechselbelastung verursacht Versprödung) und Kupfer (>1.000°C verursacht oxidative Zersetzung). Titan- und Nioblegierungen überstehen die extremen Temperaturen, weisen jedoch eine schlechte akustische Dämpfung auf – sie absorbieren zu viel Schwingungsenergie als Wärme, was die Ultraschalleffizienz begrenzt.
Sialon-Keramiken – Silizium-Aluminium-Oxynitrid (Si₃Al₃O₃N₅) – nehmen eine einzigartige Position ein:
- Elastizitätsmodul: >300 GPa, ermöglicht effiziente Energieübertragung bei Ultraschallfrequenzen (vs. Graphit mit ~12 GPa, das Vibrationen stark dämpft)
- Wärmeleitfähigkeit: ~13 W/(m·K), was eine schnelle Abkühlung der Sonotrodenoberfläche nach jedem Behandlungszyklus ermöglicht – entscheidend für Gießereien mit aufeinanderfolgenden Chargen
- Oxidationsbeständigkeit: Stabil bis 1.600°C an Luft; keine Degradation selbst bei wiederholtem thermischem Schock von 1.150°C Schmelze bis zum Abschrecken auf Raumtemperatur
- Nichtbenetzung: Geschmolzene Metalle haften nicht an der Sialon-Oberfläche, wodurch das “Einfrieren” der Schmelze auf der Sonotrode verhindert wird – eine katastrophale Ausfallart für Systeme auf Graphitbasis
- Mechanische Zähigkeit: Anders als sprödes Graphit kann Sialon Stöße durch im Schmelzbad wieder suspendierte keramische Einschlüsse überstehen, ohne zu brechen
Arbeitsbereich
Die keramischen Sonotroden von NIMA ermöglichen:
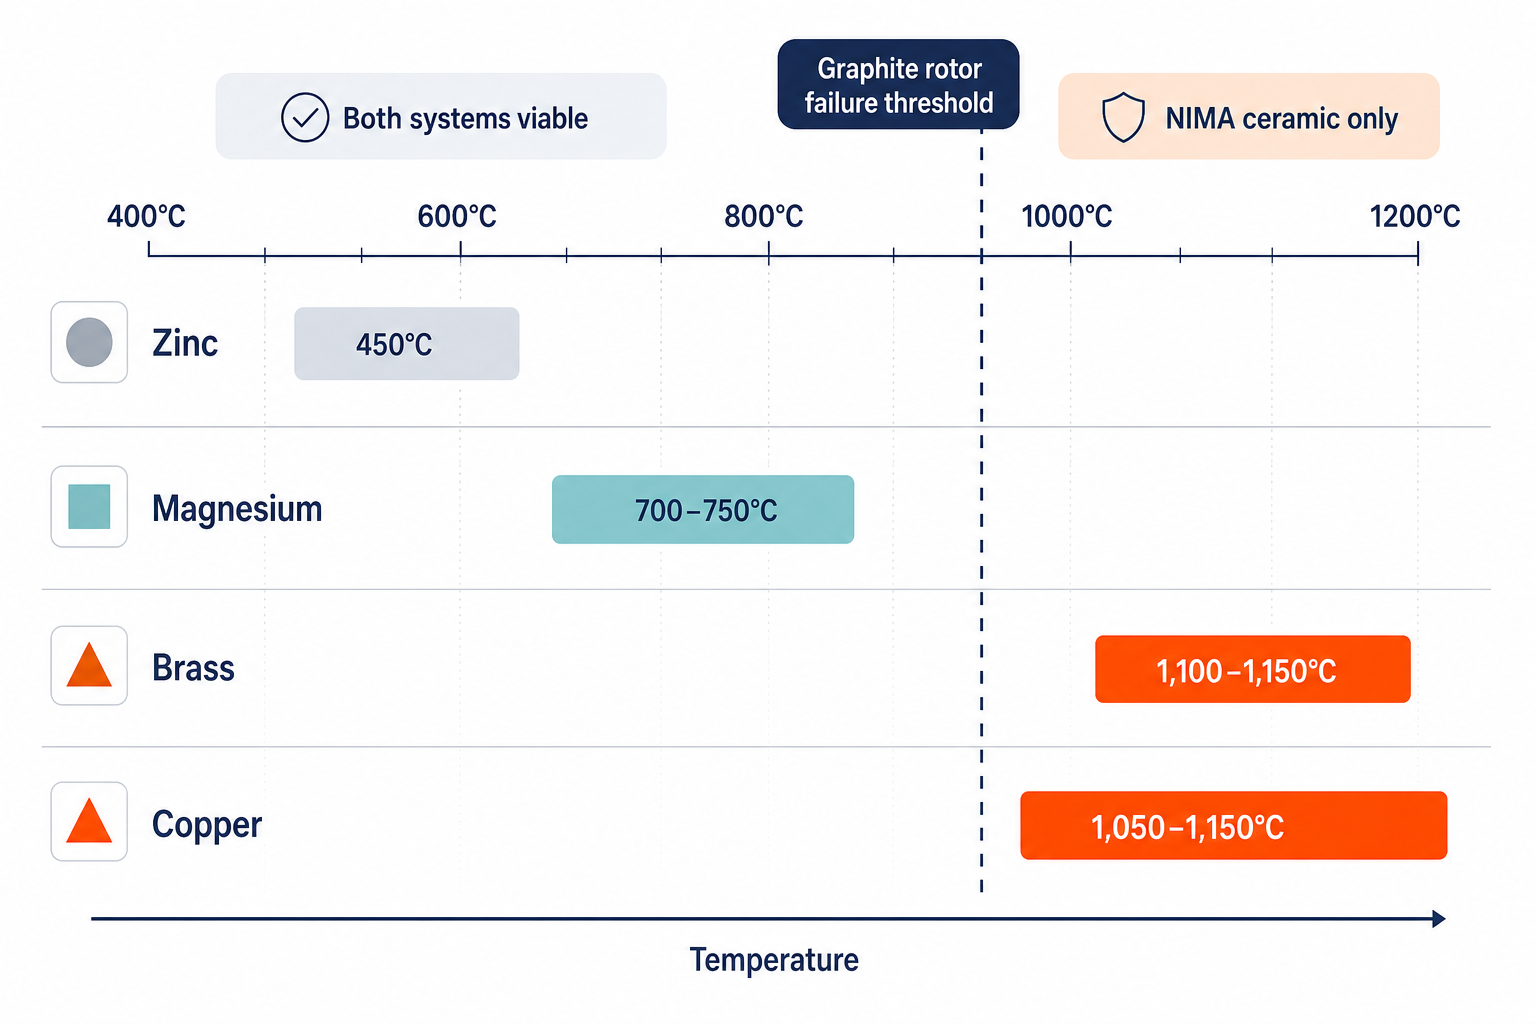
- Zinkverarbeitung bei 450°C: Betrieb deutlich unterhalb der Graphit-Versprödungsschwelle; thermische Zyklen beeinträchtigen die Sonotrode nicht
- Magnesium bei 700–750°C: Niedrigere Sonotroden-Temperatur (
- Aluminium bei 700–750°C: Basisleistung, identisch mit Graphit, aber mit 100× längerer Lebensdauer
- Messing bei 1.100–1.150°C: Betrieb, bei dem Graphit vollständig versagt; keramische Sonotroden bleiben nach >400 Zyklen mechanisch stabil
- Kupfer bei 1.050–1.150°C: Einziges Sonotrodenmaterial, das für diesen Bereich geeignet ist; ermöglicht eine Behandlung, die Rotationsentgasung nicht bieten kann
Industrielle Validierung und Ergebnisse
Die Vorteile der ultraschallgestützten Schmelzebehandlung sind nicht theoretisch. Veröffentlichte, peer-reviewte Forschung (Springer International Journal of Metalcasting, 2026; Brunel University; CastMan-Industrieberichte, 2025) dokumentiert diese Ergebnisse über mehrere MetallSysteme hinweg:
| Metrik | Ultraschall-Entgasung | Rotationsentgasung | Verbesserung |
|---|---|---|---|
| Behandlungszeit | 3 Min | 10+ Min | 3,3× schneller |
| Entgasungseffizienz | 20 % über Rotationsentgasung | Basislinie | +20% |
| Reduzierung von Oxideinschlüssen | 6-fach vs. unbehandelt | 3-fach im Vergleich zu unbehandelt | 2× effektiver |
| Streckgrenzenzunahme | +210 MPa | +180 MPa | +30 MPa (+1,7 %) |
| Zugfestigkeit | +303 MPa | +288 MPa | +15 MPa (+0,5 %) |
| Verbesserung der Dehnung | +6% | +3% | 2× Duktilitätsgewinn |
| Krätze-Bildung | 245 g/Zyklus | 1.300 g/Zyklus | 81% weniger |
| Inertgasverbrauch | 0 | Erforderlich | 100% Reduktion |
| Lebensdauer der Sonotrode | 250–400 Zyklen | 2–3 Zyklen (Graphit) | 100–200× länger (Keramik) |
Eine einzige Plattform für die Behandlung von Nichteisenmetallschmelzen
Ultrasonic-Schmelzebehandlung für Nichteisenmetalle erfordert keine Sammlung spezieller Werkzeuge. Sialon Ceramics hat NIMA als ein einziges Ultraschallsystem mit austauschbaren keramischen Sonotroden entwickelt, das in der Lage ist, folgende Anwendungen zu bedienen:
- Gießereibetriebe, die mehrere Legierungen verarbeiten – Ein Generator, eine Steuereinheit, Sonotrodenwechsel zwischen Zink- (450°C), Magnesium- (700°C) und Messingchargen (1.100°C) ohne Geräteumkonfiguration oder Abkühlphasen
- Chargenkritische Gießereien – Die Durchlaufzeit sinkt um 67% (von 10+ Minuten auf 3 Minuten pro Charge), was einen 3–4× höheren Durchsatz bei bestehender Schmelzkapazität ermöglicht
- Qualitätsorientierte Hersteller – Gleichzeitige Entgasung + Kornfeinung macht separate Kornfeinungs-Impfchemikalien überflüssig, was Prozesskomplexität und Kosten reduziert
- Hochtemperatur-Speziallegierungen – Kupfer-, Messing- und Bronzehersteller erhalten Zugang zu Entgasungstechnologie, die es im Rotationsbereich nicht gab – buchstäblich die einzige Entgasungsoption bei Betriebstemperaturen >1.000°C
Testen Sie das NIMA-System von Sialon Ceramics
Wenn Ihre Gießerei Wasserstoffporosität, Bleieinschlüsse oder Oxidsegregation in Zink-, Magnesium-, Kupfer- oder Messinglegierungen bewältigt – und insbesondere, wenn Sie mit Drehentgasungssystemen arbeiten, die Schwierigkeiten haben, Ihre Gießtemperatur zu überstehen – stellt das NIMA-System eine sprunghafte Verbesserung dar: schneller, sauberer, langlebiger und in der Lage, dort zu arbeiten, wo herkömmliche Entgasungsausrüstung einfach durchbrennt.
Die Ultraschall-Schmelzebehandlungsplattform von Sialon Ceramics ersetzt rotierende Entgasungsanlagen vollständig, bietet 20% bessere Entgasungseffizienz bei gleichzeitiger Kornfeinung und arbeitet zuverlässig bei Temperaturen von 450°C (Zink) bis über 1.100°C (Kupfer/Messing). Erfahren Sie, wie andere Nichteisen-Gießereien die Zykluszeit um zwei Drittel reduziert, Oxideinschlüsse um das Sechsfache verringert und den Inertgasverbrauch eliminiert haben.
Frequently Asked Questions
Kann Ultraschall-Entgasung unser bestehendes Rotationssystem bei Hochtemperaturanwendungen ersetzen?
Ja, besonders oberhalb von 950°C, wo Graphitrotoren zu oxidieren beginnen. Sialon-Keramik-Sonotroden arbeiten zuverlässig bis 1.150°C+ ohne Degradation, was Ultraschall zur einzigen Entgasungsoption für Kupfer- und Messingguss bei voller Temperatur macht. Für niedrigere Temperaturen (Zink, Magnesium) bietet Ultraschall 3,3× schnellere Behandlungszeiten und überlegene Einschlussentfernung – eine messbare Verbesserung, selbst wenn die Rotation nicht versagt.
Wie viel Inertgas sparen wir tatsächlich mit Ultraschallbehandlung?
Ultraschallentgasung benötigt keinerlei Inertgas (Argon oder Stickstoff). Eine typische Gießerei mit Rotationssystemen verbraucht je nach Gießvolumen 50–200 m³ Argon pro Tag. Die Umstellung auf NIMA eliminiert diese Kosten vollständig – typischerweise $8.000–15.000 pro Monat an Materialeinsparungen, plus keine Handhabungs- oder Lagerinfrastruktur für Druckflaschen mehr erforderlich.
Funktioniert die Ultraschallbehandlung bei Bronze oder anderen zinnhaltigen Legierungen?
Ja, und Bronze ist einer der stärksten Anwendungsfälle. Die Zinnseigerung bei Bronze – bei der sich Zinnoxide getrennt von Kupferoxiden ansammeln – ist für einzelfrequente Rotationssysteme äußerst schwer zu behandeln. Die Mehrfrequenz-Kavitation von NIMA zielt gezielt auf beide Oxidarten ab und erreicht eine Reduzierung der Zinnseigerung um 70–78 %, während Rotationssysteme sie nicht vollständig verhindern können.
Wie lange ist die Lebensdauer einer keramischen Sonotrode?
Sialon-Keramik-Sonotroden halten typischerweise 250–400 Gießzyklen, bevor sie ersetzt werden müssen – etwa 2–4 Monate Dauerbetrieb in einer Gießerei für einen stark ausgelasteten Betrieb. Das ist 100–200× länger als Graphitrotoren im Hochtemperatureinsatz, was Keramik-Sonotroden trotz höherer Stückkosten aufgrund der geringeren Austauschhäufigkeit kosteneffektiv macht.
Woher weiß ich, ob die Ultraschallentgasung funktioniert?
NIMA-Systeme umfassen Echtzeitüberwachung: akustische Leistungsrückmeldung, Schmelztemperaturanzeige und Protokollierung der Zyklenzahl. Zur Qualitätssicherung misst der Unterdrucktest (Standard in der Luft- und Raumfahrt sowie im Automobilguss) direkt die Wasserstoffreduktion – typischerweise eine Verbesserung von 18–24 % gegenüber dem Rotationsverfahren bei gleicher Behandlungszeit. Mechanische Prüfungen (Zugfestigkeit, Dehnung) und metallografische Untersuchungen (Einschlussdichte, Korngefüge) bestätigen die Vorteile über 2–3 Gießzyklen.