
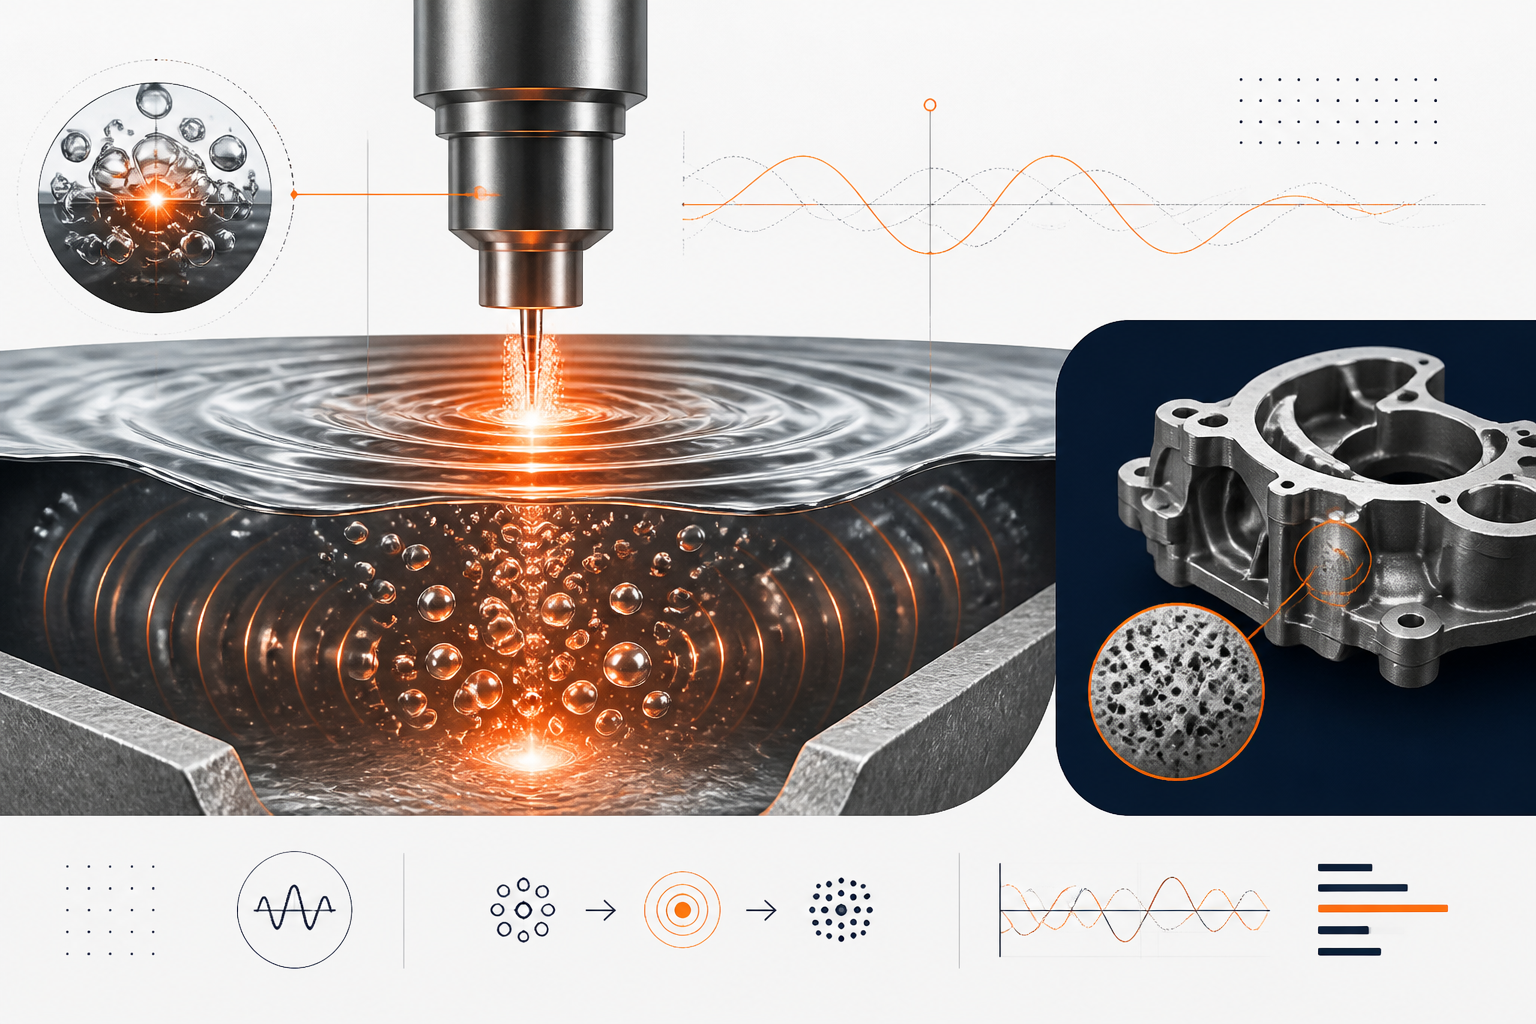
Wasserstoffporosität schwächt Aluminiumgussstücke und führt zu Qualitätsfehlern. Ultraschallkavitation erzeugt 1 Billion Mikrobläschen pro Kubikmeter, um gelösten Wasserstoff 20 % schneller zu extrahieren als herkömmliche Verfahren, mit 6-facher Reduktion von Einschlüssen und messbaren Festigkeitsgewinnen.
8. August 2026 · 9 Min. Lesezeit
TL;DR
Wasserstoffporosität bleibt einer der kritischsten Defekte beim Aluminiumguss, der die mechanischen Eigenschaften beeinträchtigt und kostspieligen Ausschuss erzeugt. Während traditionelle Methoden wie Argoninjektion und Vakuumbehandlung Teillösungen bieten, erfordern sie lange Behandlungszyklen. Sie verbrauchen außerdem Inertgase und erzeugen erheblichen Abfall.
Industrielle Studien zeigen, dass Ultraschallentgasung eine 20 % höhere Entgasungseffizienz in einem Drittel der Zeit erreicht im Vergleich zu herkömmlichen Methoden. Das Verfahren erzielt außerdem eine 6-fache Reduzierung von Oxideinschlüssen und 81 % weniger Krätzebildung.
Das Ergebnis sind hochwertigere Gussteile mit 17% höherer Streckgrenze und 2–3× besserer Dehnung. Gießereien profitieren außerdem von verfeinerten Kornstrukturen und verbesserter Porositätskontrolle im Produktionsmaßstab.
Was ist Wasserstoffporosität und warum entsteht sie beim Aluminiumguss
Wasserstoffporosität – die Bildung von gasgefüllten Hohlräumen in erstarrtem Aluminium – ist ein klassischer Fehler mit modernen Konsequenzen. Die Physik ist einfach, aber unerbittlich: geschmolzenes Aluminium ist ein Wasserstoffabsorber. Wasserdampf in Ofenatmosphären und atmosphärische Feuchtigkeit reagieren mit dem geschmolzenen Metall und erzeugen gelöstes Wasserstoffgas. Am Schmelzpunkt (~660°C für reines Aluminium, 700°C typisch für handelsübliche Legierungen) ist Wasserstoff gut löslich; das Metall “möchte” es festhalten. Doch sobald die Erstarrung beginnt, sinkt die Wasserstofflöslichkeit drastisch. Das gelöste Gas fällt schneller aus der Lösung aus, als es entweichen kann, und bildet Hohlräume, die über die gesamte Gussmatrix verteilt sind. Diese Hohlräume sind keine harmlosen kosmetischen Defekte – sie sind Ausgangspunkte für Risse. Ein Gussstück, das von Wasserstoffporosität durchsetzt ist, weist folgende Merkmale auf:
- Reduzierte Zugfestigkeit (oft 15–25% niedriger als beabsichtigt)
- Katastrophaler Verlust der Dehnung (die Duktilität kann auf
- Ermüdungsrissinitiierung an Porenoberflächen unter zyklischer Belastung
- Hohe Ausschussraten und nachgelagerte Bearbeitungs-/Inspektionskosten
Traditionelle Präventionsmethoden und ihre Grenzen
Jahrzehntelang haben Gießereien drei primäre Strategien zur Bekämpfung von Wasserstoffporosität verfolgt. Jede bietet einen teilweisen Schutz, aber alle bringen inhärente Kompromisse mit sich, die moderne Ultraschalltechnologie direkt adressiert.
Argon sparging (rotary degassing)
Argoninjektion ist der Industriestandard, der weltweit in Gießereien eingesetzt wird. Ein rotierender Graphitrotor verteilt Argonblasen im geschmolzenen Metall. Wasserstoffatome diffundieren in diese Argonblasen, die dann aufsteigen und entweichen. In der Theorie elegant; in der Praxis beeinträchtigt:
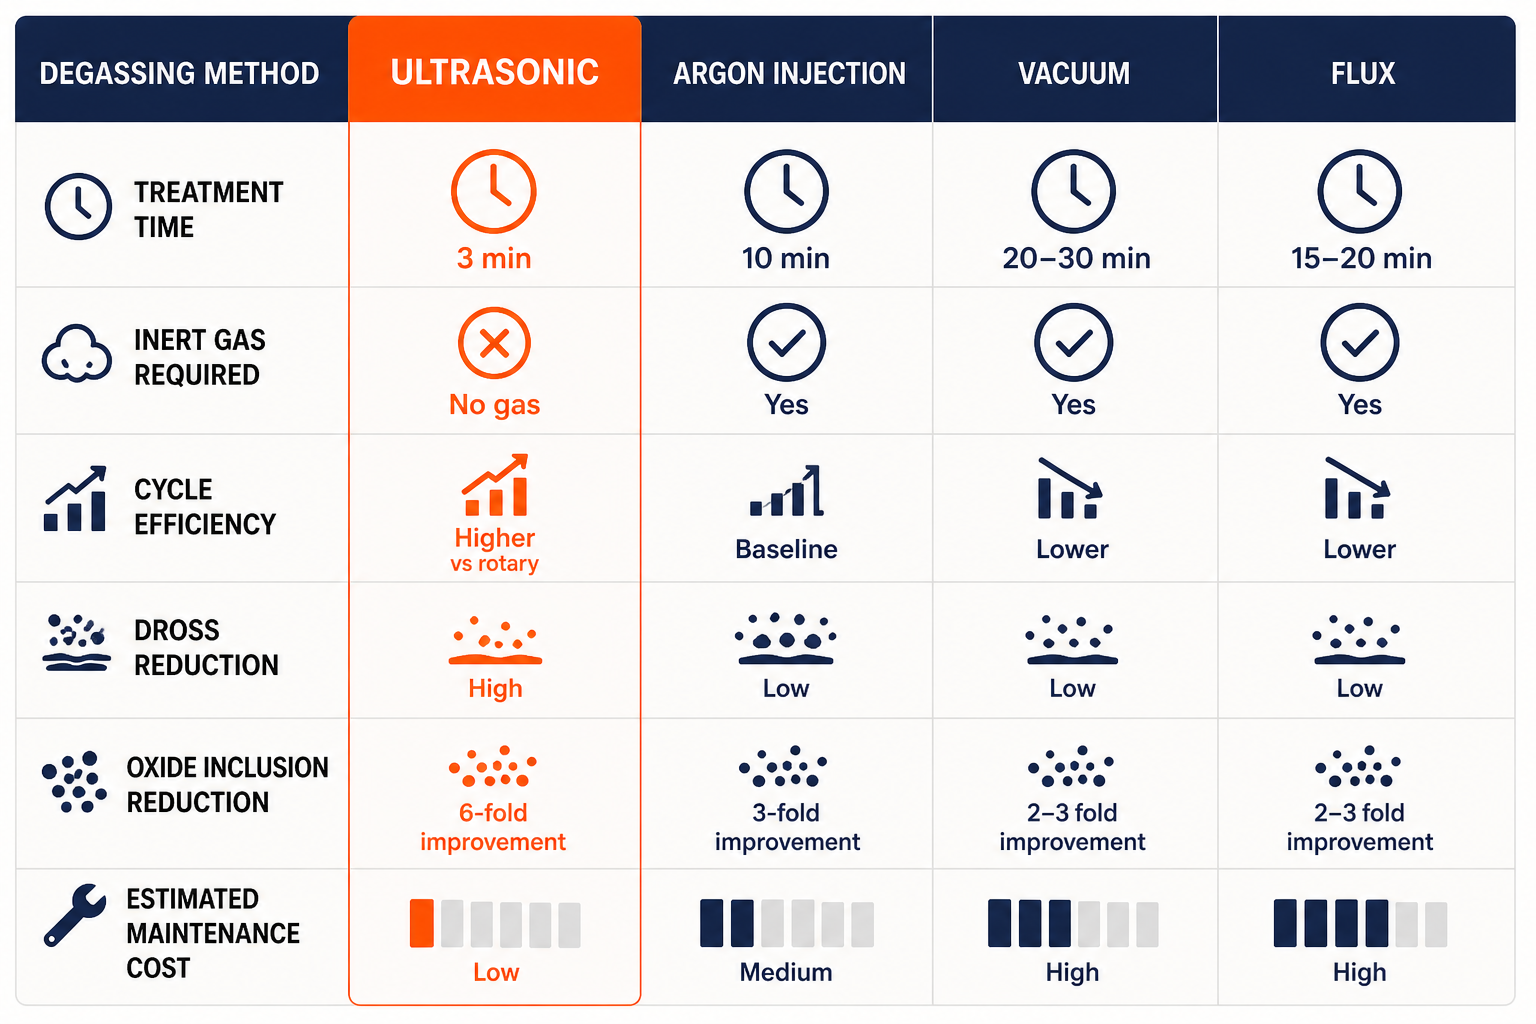
- Zykluszeit: 10–15 Minuten pro Behandlung, um einen akzeptablen Dichteindex (ein Maß für den Wasserstoffgehalt) zu erreichen
- Inertgasverbrauch: Erhebliche Mengen an Argon oder Stickstoff erforderlich, mit Entsorgungskosten
- Graphitverschleiß: Der Rotor verschleißt mit der Zeit, wird spröde und muss häufig ersetzt werden (500–2.000 $ pro Rotor, plus Ausfallzeiten)
- Einschluss-Herausforderung: Während die Wasserstoffentfernung angemessen ist, bleiben Oxideinschlüsse bestehen – Rotationsverfahren erreichen nur eine 3-fache Reduktion der Oxide im Vergleich zu unbehandelter Schmelze
Vakuumbehandlung
Die Vakuumentgasung versucht, Wasserstoff chemisch zu umgehen, indem der Partialdruck von Wasserstoff in der Ofenatmosphäre gesenkt wird. Vakuumkammern oder vakuumunterstützte Gießformen werden verwendet, um gelöste Gase aus der Schmelze zu ziehen:
- Anlagenkosten: Vakuumsysteme sind kapitalintensiv
- Begrenzte Skalierbarkeit: Vakuumentgasung funktioniert gut im Labormaßstab oder bei kleinen Ofenvolumina; industrielle Schmelzen über 400 kg stellen thermische und kammergrößenbedingte Einschränkungen dar
- Unvollständige Entfernung: Wasserstoff entweicht unter Vakuum allein nicht sauber – die Erstarrung unter reduziertem Druck hilft, beseitigt jedoch nicht den im Schmelzbad gelösten Wasserstoff
- Prozessanfälligkeit: Kleine Lecks in Vakuumdichtungen verringern die Wirksamkeit; Wartung und Überwachung sind anspruchsvoll
Fluxen
Chemische Flussmittelzusätze (typischerweise chlor- oder fluorhaltige Verbindungen) werden der Metallschmelze zugeführt, um Gase freizusetzen, die Wasserstoff aus dem Aluminium entfernen:
- Chemieabhängig: Die Wirksamkeit variiert mit der Legierungszusammensetzung, der Schmelztemperatur und der Auswahl des Flussmittels
- Kompromiss bei Einschlüssen: Während einige Flussmittel den Wasserstoffgehalt reduzieren, können sie neue Einschlüsse (Salzrückstände) einführen, die zusätzliche Entfernungsschritte erfordern
- Begrenzte Übertragbarkeit: Flussmittelbehandlung allein behebt nicht die Porenbildung während der Erstarrung – sie ist am effektivsten als Vorbehandlung in Kombination mit Vakuum- oder Rotorentgasung
- Umweltbedenken: Die Freisetzung von Chlor und Fluor während des Erhitzens wirft Fragen zur Luftqualität und Arbeitssicherheit auf
Der gemeinsame Nenner: Alle drei Methoden behandeln Symptome. Sie versuchen, Wasserstoff aus der Schmelze zu entfernen oder seine Löslichkeit zu verringern, aber sie sind langsam, verbrauchen Ressourcen, erzeugen Abfall und bleiben bei der Einschlusskontrolle hinter den Erwartungen zurück. Keine verändert grundlegend die Thermodynamik der Wasserstoffausscheidung während der Erstarrung.
Der Mechanismus der Ultraschallkavitation: Wasserstoff technisch entfernen
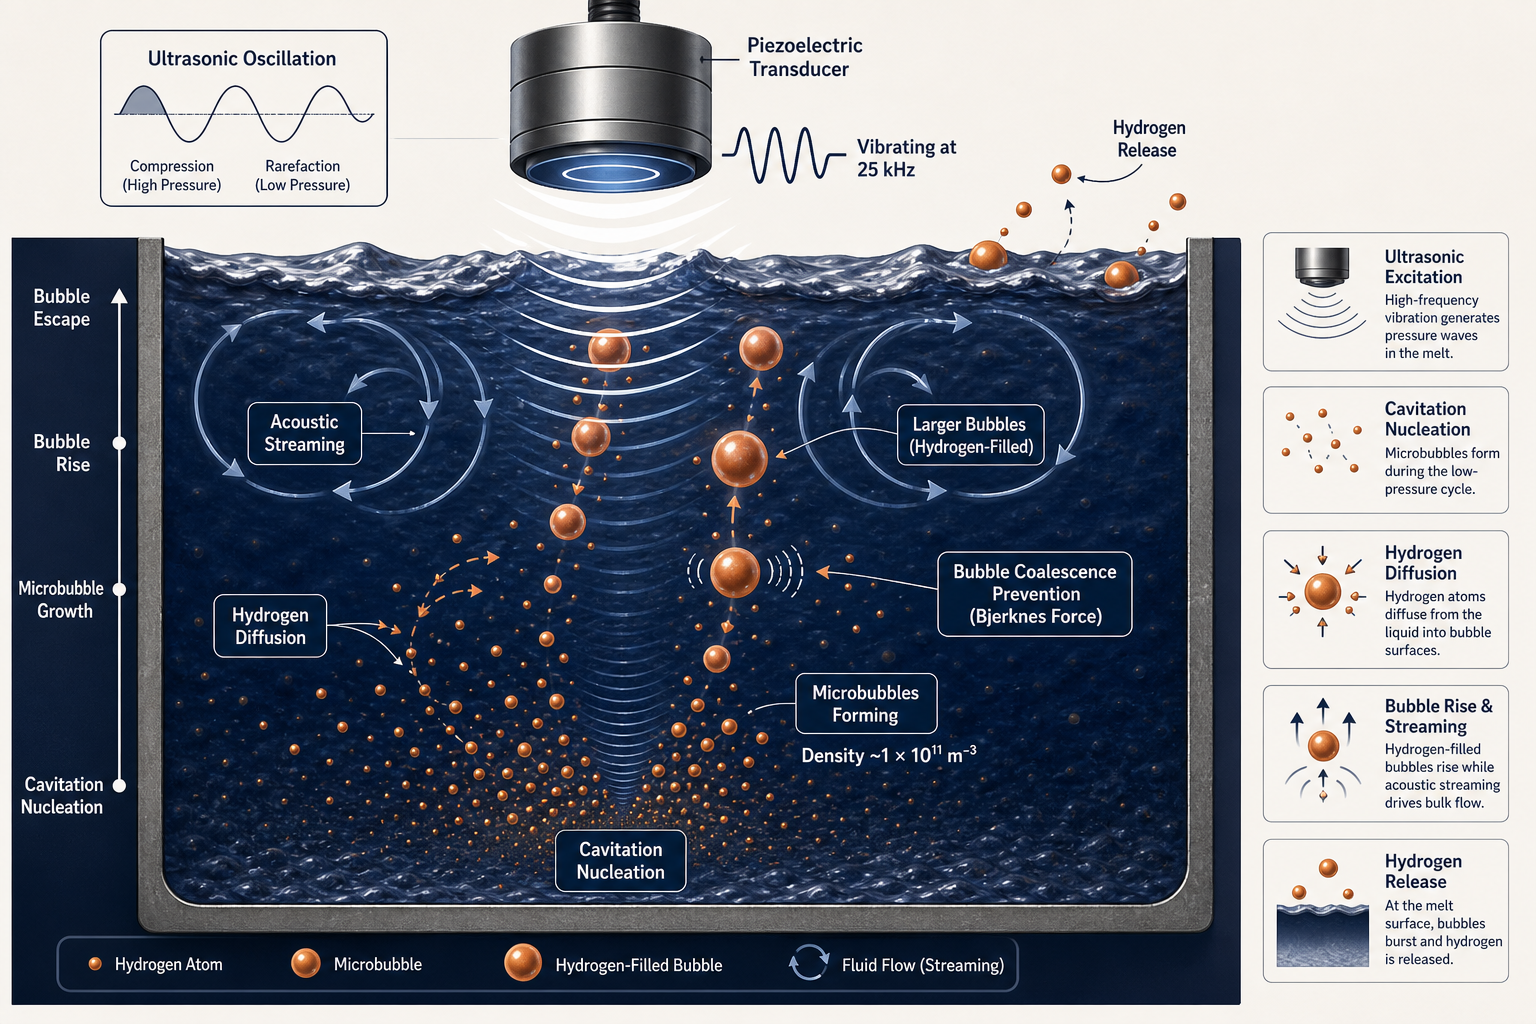
Ultraschall-Entgasung geht einen radikal anderen Weg. Anstatt sich mit der Wasserstoffchemie auseinanderzusetzen, nutzt sie die Physik der Kavitation – die Bildung und das Kollabieren mikroskopischer Blasen unter akustischen Druckwellen. Wenn ein piezoelektrischer Wandler mit 25 kHz schwingt (eine für die Kavitation in Metallschmelzen optimierte Frequenz), erzeugt er akustische Druckzyklen. Während des Niederdruck-Halbzyklus fällt der Druck in der Flüssigkeit unter den Sättigungsdampfdruck, und es entstehen Hohlräume – Kavitationsblasen. Diese Blasen kollabieren dann unter dem Hochdruck-Halbzyklus heftig, setzen enorme Energie frei und schaffen die Bedingungen für die Wasserstoffentfernung in völlig anderem Maßstab.
Mikroblasenkeimbildung und Populationsdichte
Hier ist die entscheidende Erkenntnis: Ultraschallkavitation erzeugt Blasenpopulationen von außergewöhnlicher Dichte – etwa 1 × 10¹¹ Blasen pro Kubikmeter. Das ist nicht ungefähr; es wurde mittels Synchrotron-Röntgenbildgebung der Kavitationskollapsdynamik in geschmolzenem Aluminium gemessen. Jede Blase ist mikroskopisch klein (typischerweise 50–500 Mikrometer), und jede einzelne stellt eine “Diffusionsstelle” dar, an die Wasserstoffatome wandern können. Vergleichen Sie dies mit der Rotationsentgasung: Ein Rührer erzeugt Blasen im Millimeter- bis Zentimeterbereich, die zahlenmäßig weitaus geringer sind und um Größenordnungen weniger Gesamtoberfläche aufweisen. Der Ultraschallvorteil ist quantifiziert: Die Kavitationsblasenpopulation bietet etwa 1.000× mehr Oberfläche für die Wasserstoffdiffusion als herkömmliche Blasenwolken.
Wasserstoffatome, die im geschmolzenen Aluminium um jede Mikroblase gelöst sind, werden thermodynamisch durch Konzentrationsgradienten “gedrückt” in Richtung dieser Blasenoberflächen. An der Blasenoberfläche angekommen, rekombinieren sie zu molekularem Wasserstoff (H₂) und überqueren die Gas-Flüssigkeits-Grenzfläche, indem sie in das Blaseninnere eintreten. Die Blase trägt nun Wasserstoff, den sie vorher nicht hatte – und entscheidend ist, dass dieser Wasserstoff mit der Blase aufsteigt, anstatt im Metall gelöst zu bleiben.
Akustische Strömung: Massenströmung und Verteilung
Kavitation geschieht nicht isoliert. Die heftige Energiefreisetzung beim Kollaps der Blasen erzeugt das, was als akustische Strömung bekannt ist – eine anhaltende, gerichtete Strömung der flüssigen Metallschmelze, die durch die akustischen Wellen induziert wird. Dies ist keine Turbulenz; es ist ein stetiges Zirkulationsmuster, das das gesamte Schmelzvolumen durchströmt.
Akustische Strömung erfüllt zwei entscheidende Funktionen:
- Gleichmäßige Behandlung: Ohne sie wäre die Kavitation in der Nähe der Sonotrode (das vibrierende Horn in Kontakt mit der Schmelze) lokalisiert. Durch die Strömung wird sichergestellt, dass wasserstoffreiches Metall aus dem gesamten Ofenvolumen kontinuierlich in die Hochkavitationszone nachgeführt und dann abtransportiert wird. Jede Region der Schmelze erfährt eine Entgasungswirkung, nicht nur Bereiche unmittelbar neben der Sonotrode.
- Blasentransport: Die Strömung transportiert nicht nur gelösten Wasserstoff – sie beschleunigt die Aufstiegsgeschwindigkeit wasserstoffgefüllter Blasen, verkürzt die Zeit, die sie in der Schmelze verbringen, und verringert das Risiko, dass sich Wasserstoff während des Blasenaufstiegs wieder auflöst.
Wasserstoffdiffusion in Blasen: ein Kaskadenprozess
Die Mikroblasenpopulation und die akustische Strömung erzeugen eine Kaskade der Wasserstoffentfernung:
- Phase 1 (0–1 Minute): Ein hoher Konzentrationsgradient zwischen gelöstem Wasserstoff und dem Blaseninneren treibt die schnelle Diffusion in die erste Generation von Kavitationsblasen voran. Der Dichteindex (ein direktes Maß für das Risiko von Wasserstoffporosität) fällt steil ab.
- Phase 3 (2–3 Minuten): Die gelöste Wasserstoffkonzentration erreicht ein Plateau – die weitere Entfernung wird langsamer, da sich der treibende Konzentrationsgradient abflacht. Dies ist der natürliche Endpunkt eines 3-minütigen Behandlungszyklus.
Industriestudien zeigen eine Reduzierung des Dichteindex (Wasserstoffgehalt) um 75 % in nur 3 Minuten, verglichen mit einer Reduzierung um 56 % durch Rotationsentgasung in 10 Minuten – ein Effizienzgewinn von 20 %, der in einem Drittel der Zeit erreicht wird.
Blasenaufstieg und -austritt: Strahlströme und Oxidentfernung
Hier ist ein unerwarteter Bonus: Wenn Kavitationsblasen kollabieren, erzeugen sie intensive Jet-Ströme – lokalisierte Strömungen mit Geschwindigkeiten von Hunderten von Metern pro Sekunde. Diese Jets sind stark genug, um die schützenden Oxidschichten zu zerreißen, die Aluminiumoxid-Einschlüsse (Al₂O₃) auf Einschlussoberflächen bedecken.
Oxideinschlüsse sind klebrig – sie werden durch schwache intermolekulare Kräfte zusammengehalten und sind von schützenden Oxidfilmen umgeben, die das Anhaften an aufsteigenden Gasblasen erschweren. Beim Rotationsentgasen bleiben die Einschlüsse weitgehend in der Schmelze suspendiert oder sinken ab. Beim Ultraschallentgasen zerreißen Kavitationsstrahlen diese Filme, sodass sich die Einschlüsse direkt an aufsteigende Wasserstoffblasen anlagern und als Teil der Krätze an die Oberfläche schwimmen. Die PoDFA-Analyse (Porous Disc Filtration Apparatus, eine quantitative Messung von Einschlüssen) zeigt eine 6-fache Reduktion des Aluminiumoxidgehalts– im Vergleich zu einer 3-fachen Reduktion beim Rotationsentgasen.
Das Ergebnis ist eine Schmelze, die nicht nur an Wasserstoff verarmt ist, sondern auch von Oxideinschlüssen befreit wurde, die andernfalls zurückbleiben und während der Erstarrung zu Porenkeimstellen werden würden.
Praktische Ergebnisse: Qualitätsgewinne durch Ultraschallbehandlung
Die Physik führt direkt zu messbaren Verbesserungen der Qualität und mechanischen Leistung von Gussteilen. Folgendes beobachten Gießereien beim Übergang von Rotationsentgasung zu Ultraschallbehandlung:
Reduzierte Porosität und verbesserte Dichte
Eine Studie im industriellen Maßstab an 400-kg-Al-Si-Cu-Legierungsschmelzen (die Referenz-Aluminium-Silizium-Kupfer-Zusammensetzung, die im automobilen HPDC verwendet wird) verglich die Ultraschallbehandlung mit der konventionellen Entgasung mittels Rührer und Stickstoff:
Dichteindex-Ergebnisse (direktes Maß für den Wasserstoffgehalt):
- Ultraschall: 10,3 % → 2,6 % in 3 Minuten (75 % Reduktion)
- Rotativ (Rührer+N₂): 10,5 % → 4,6 % in 10 Minuten (56 % Reduktion)
Dieser 20%ige Effizienzgewinn ist die direkte Folge der 1.000-fach größeren Blasenoberfläche und der durch akustische Strömung angetriebenen Diffusion. Die 3-minütige Zykluszeit bedeutet, dass eine Gießerei 8 Schmelzen pro Stunde statt 6 behandeln kann – ein sofortiger Durchsatzvorteil – und dabei dichtere, zuverlässigere Gussteile herstellt.
Zusätzlich sank die Krümelbildung um 81 % (von 1.300 g auf 245 g pro Zyklus). Da Krümel als Wasserstoffsenke wirken, verhindert eine geringere Krümelbildung eine erneute Wasserstoffkontamination während der Abkühlphase – ein subtiler, aber entscheidender Vorteil für die Schmelzestabilität.
Erhöhte Festigkeit und Duktilität
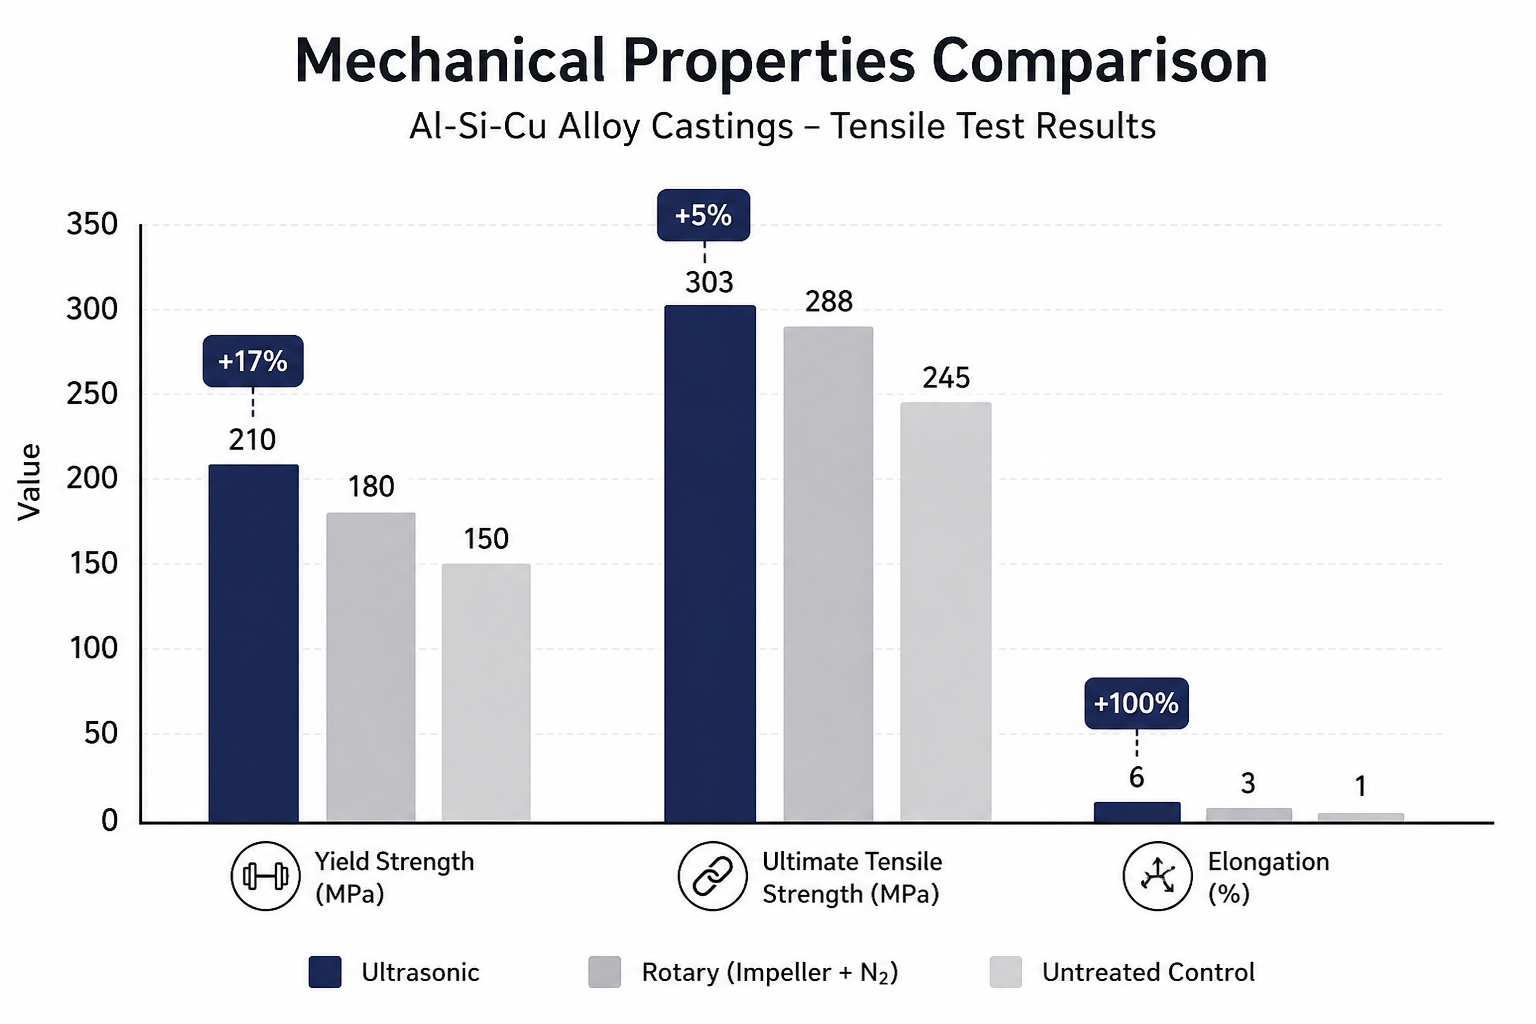
Reduzierte Porosität ist nicht nur eine Dichtekennzahl; sie äußert sich als echte mechanische Festigkeit. Zugversuche an Gussteilen, die aus ultraschallbehandelten Schmelzen im Vergleich zu rotativ behandelten Schmelzen hergestellt wurden, zeigten:
| Eigenschaft | Ultraschallbehandelt | Rotativ behandelt | Verbesserung |
|---|---|---|---|
| Streckgrenze (YS) | 210 MPa | 180 MPa | +17% |
| Zugfestigkeit (UTS) | 303 MPa | 288 MPa | +5% |
| Dehnung | 6% | 3% | +100% |
Der 17%ige Anstieg der Streckgrenze ist für strukturelle Anwendungen erheblich. Die Dehnung – das Maß für Duktilität – stieg von 3% auf 6% und verdoppelte damit die Fähigkeit des Metalls, Verformung vor dem Bruch aufzunehmen. Dies ist der praktische Nutzen von weniger Porenbildungsstellen: Das Material versagt unter Last nicht mehr vorzeitig an Porenoberflächen.
Mikrostrukturverfeinerung und Oberflächengüte
Über die Wasserstoffkontrolle hinaus hat die kavitationsgetriebene akustische Strömung einen sekundären Vorteil: Sie induziert heterogene Keimbildung während der Erstarrung, was zu feineren, gleichmäßiger orientierten Kornstrukturen führt. Die mikrostrukturelle Analyse von Industriegussstücken zeigte:
- Verringerte intermetallische Partikelgröße (Intermetallische Phasen sind spröde; kleinere Größe = höhere Zähigkeit)
- Verfeinerte Korngrenzen (gleichachsiges statt säulenförmigem Kornwachstum)
- Reduzierte Mittenseigerung (gleichmäßigere Legierungsverteilung im Gussvolumen)
Dieser Kornfeinungseffekt ist ein kostenloser Bonus neben der Wasserstoffentfernung – die Rotationsentgasung bietet ihn nicht. Bei dünnwandigen oder geometrisch komplexen Gussteilen ermöglicht die verfeinerte Mikrostruktur den Ingenieuren, die Wandstärke zu reduzieren oder Details hinzuzufügen, die andernfalls einem Ausfallrisiko ausgesetzt wären.
Auch die Oberflächengüte verbessert sich. Mit weniger unterirdischen Hohlräumen und Einschlüssen erfordern Gussteile weniger Nachbearbeitung, und die fertigen Oberflächen sind gleichmäßiger. Bei kosmetischen oder maßtoleranten Bauteilen reduziert dies die sekundären Bearbeitungskosten.
Warum Ultraschallbehandlung die sauberste und effizienteste industrielle Lösung ist
Wenn man Entgasungsansätze gegen reale Produktionsbeschränkungen abwägt, erweist sich die Ultraschallkavitation als klarer Effizienzführer in mehreren Dimensionen:
Geschwindigkeit und Durchsatz
3 Minuten gegenüber 10+ Minuten bedeuten eine Reduzierung der Zykluszeit um 65 %. Für eine Hochvolumen-HPDC-Gießerei, die 50+ Schmelzen pro Schicht verarbeitet, führt dies direkt zu einer erhöhten Gussleistung. Im großen Maßstab kann ein einziges Ultraschallsystem oft zwei Rotationssysteme ersetzen, wodurch der Kapitalbedarf und der Wartungsaufwand reduziert werden.
Umweltauswirkungen
Kein Inertgas erforderlich. Rotationsentgasung verbraucht Argon oder Stickstoff – Gase, die zwar inert sind, aber dennoch Kosten für Gewinnung, Verflüssigung, Lagerung und Entsorgung verursachen. Die Ultraschallbehandlung benötigt lediglich Strom und Wasserkühlung für den Wandler. Eine Gießerei, die von Rotations- auf Ultraschallentgasung umstellt, eliminiert die jährliche Inertgasbeschaffung, das Lagerrisiko und die Freisetzung in die Atmosphäre. Für Betriebe in Regionen mit Umweltauflagen zu Gasemissionen ist dieser Vorteil von materieller Bedeutung.
Darüber hinaus bedeutet eine 81% geringere Krätzebildung weitaus weniger Abfall, der entsorgt werden muss. Krätze wird als gefährlich eingestuft (sie kann Aluminiummetallpartikel enthalten, die exotherm mit Feuchtigkeit reagieren) und erfordert eine kontrollierte Entsorgung. Weniger Krätze = geringere Umweltbelastung.
Maintenance and durability
Ultraschallsysteme verwenden eigene keramische Sonotroden anstelle von Graphitrotoren. Keramik ist nicht benetzend (geschmolzenes Aluminium haftet nicht daran), hart und thermisch stabil. Graphitrotoren hingegen verschleißen, zersetzen sich in der Schmelze und können unter Thermoschock brechen. Ultraschall-Sonotroden arbeiten in einer stationären oder langsam bewegten Position (2 U/min Drehung in den neuesten Systemen), wodurch der schnelle Verschleiß durch Hochgeschwindigkeitsrotation (750 U/min bei Rotationssystemen) entfällt. Felddaten zeigen, dass keramische Sonotroden 3–5× länger halten als Graphitrotoren, was die Austauschhäufigkeit und Betriebsstillstandszeiten reduziert.
Inclusion control
Die 6-fache Reduzierung von Oxideinschlüssen im Vergleich zur 3-fachen Reduzierung durch Rotationsentgasung führt direkt zu weniger Gussfehlern in der nachgelagerten Fertigung. Weniger innere Hohlräume und Einschlüsse bedeuten weniger Ausschussteile an den finalen Qualitätsprüfungen, niedrigere Ausschussraten und konsistentere mechanische Eigenschaften über Chargen hinweg. Für Automobilzulieferer, die unter strengen ISO-Normen arbeiten, ist diese Konsistenz ein Wettbewerbsvorteil.
Skalierbarkeit
Bei 400 kg pro Behandlung haben Ultraschallsysteme bewiesen, dass sie Schmelzen im industriellen Maßstab bewältigen können – doppelt so viel wie der bisherige Rekord für Ultraschallbehandlung und vergleichbar mit den größten Rotationssystemen. Die “No-Standing-Waves”-Generatorarchitektur (proprietär bei führenden Herstellern von Ultraschallgeräten) gewährleistet auch in diesem Maßstab eine gleichmäßige Behandlung und eliminiert tote Zonen und inkonsistente Ergebnisse, die frühere Ultraschallgeräte plagten. Diese Skalierbarkeit entkräftet den alten Einwand, dass Ultraschallentgasung eine “Labortechnologie” sei.
Gesamtbetriebskosten
Wenn man Kapitalkosten, Betriebskosten, Wartung, Schrottreduzierung und Durchsatz zusammenzählt, erreicht die Ultraschallbehandlung in der Regel innerhalb von 12–24 Monaten Betrieb niedrigere Kosten pro behandelter Schmelze als die Rotor-Entgasung. Die Verbesserungen bei Geschwindigkeit und Qualität verstärken den Vorteil zusätzlich.
Der moderne Ansatz zur industriellen Porositätskontrolle
Wasserstoffporosität ist nicht verschwunden, weil sie eine thermodynamische Tatsache ist, keine Einschränkung der aktuellen Technologie – aber Ultraschallkavitation kommt der technischen Beseitigung näher als jede konkurrierende Methode. Die Kombination aus beispielloser Blasendichte, akustischer Strömung und oxidentfernenden Strahlströmen adressiert die Porositätskontrolle gleichzeitig aus mehreren Blickwinkeln: schnelle Wasserstoffentfernung, minimale Krätze, verfeinerte Kornstruktur und messbare mechanische Eigenschaftsverbesserungen.
Für Gießereien, die mit steigenden Qualitätsstandards, engen Taktzeiten und Kostendruck konfrontiert sind, stellt die Ultraschallentgasung den neuesten Stand der Technik in der metallurgischen Behandlung im Produktionsmaßstab dar. Sie ist die sauberste (kein Inertgas, minimaler Abfall), schnellste (3 Minuten) und effektivste Lösung (20% Effizienzgewinn, 6-fache Reduktion von Einschlüssen, +17% Festigkeit), die heute verfügbar ist.
Probieren Sie Ultraschall-Entgasung & Kornfeinung
Ultrasonic Degassing & Grain Refinement ist der in Dänemark ansässige Spezialist für ultraschallgestützte Metallbehandlung bei hohen Temperaturen bis zu 1.800°C. Ihre proprietären NIMA-Generatoren — entwickelt zusammen mit dem Systemintegrationspartner Aktive Arc Ultrasonics — verwenden eine 25-kHz-“No-Standing-Waves”-Architektur, um eine gleichmäßige Kavitation in Schmelzvolumina bis zu 400 kg zu gewährleisten — tote Zonen werden eliminiert und die in diesem Artikel beschriebene konsistente, messbare Porositätsreduzierung wird erzielt. In Kombination mit langlebigen keramischen Sonotroden (entwickelt, um Graphitalternativen um das 3–5×-fache zu überdauern) bewältigt das System von Ultrasonic Degassing Entgasung, Kornfeinung und Mikrolegierung in einem einzigen Behandlungsdurchgang. Für Gießereien, die bereit sind, von der herkömmlichen Argoninjektion auf die produktionsreife Ultraschalltechnologie umzusteigen, bietet das Unternehmen kostenlose technische Webinare und direkte Beratung an, um Ihre spezifische Legierung, Ihr Schmelzvolumen und Ihre Qualitätsziele zu bewerten.
Frequently Asked Questions
Was ist Wasserstoffporosität und warum ist sie beim Aluminiumguss wichtig?
Wasserstoffporosität bezeichnet gasgefüllte Hohlräume, die entstehen, wenn gelöster Wasserstoff während der Aluminiumerstarrung aus der Lösung ausfällt. Diese Hohlräume sind Rissinitiierungsstellen, die die mechanischen Eigenschaften um 15–25% reduzieren und zur Ablehnung von Gussteilen an Qualitätskontrollpunkten führen. Bei automobilen HPDC-Anwendungen (Stoßdämpfertürme, Motorblöcke) ist Wasserstoffporosität die Hauptursache für Bauteilversagen. Prävention ist für die strukturelle Integrität unerlässlich.
Wie funktioniert die Ultraschallentgasung im Vergleich zur herkömmlichen Argoninjektion?
Traditionelle Rotationsentgasung verwendet einen Impeller, um Argonblasen zu verteilen (10–15 Minuten Zyklus, erheblicher Gasverbrauch). Ultrasonic treatment uses acoustic waves at 25 kHz to create 1 trillion microbubbles per cubic meter in just 3 minutes. The 1.000-fach größere Blasenoberfläche ermöglicht eine 20 % schnellere Wasserstoffentfernung, während akustische Strömungen und Kavitationsstrahlströme auch Oxideinschlüsse entfernen – ein Vorteil, den die Rotationsentgasung nicht bietet. Industrielle Studien bestätigen 20 % höhere Effizienz in einem Drittel der Zeit.
Welche messbaren Verbesserungen der mechanischen Eigenschaften ergeben sich durch die Ultraschallbehandlung?
Bei 400 kg Al-Si-Cu-Legierungsgussstücken zeigten ultraschallbehandelte Komponenten eine Streckgrenze von +17 % (210 MPa gegenüber 180 MPa bei rotativem Verfahren), eine Zugfestigkeit von +5 % (303 MPa gegenüber 288 MPa) und eine verdoppelte Dehnung (6 % gegenüber 3 %). Diese Verbesserungen resultieren aus weniger Porositätsstellen und einer verfeinerten Mikrostruktur. Für Automobilzulieferer, die unter strengen ISO-Normen arbeiten, verbessert diese Konsistenz direkt die Fehlerraten und den Produktionsdurchsatz.
Wie beeinflusst die Krätze-Bildung die erneute Wasserstoffkontamination?
Krümel – das Nebenprodukt der Metallbehandlung – wirkt durch molekulare Adsorption als Wasserstoffakkumulator, insbesondere oberhalb von 600 °C. Rotationsentgasung erzeugt 1.300+ Gramm Krümel pro Zyklus, was ein Wasserstoffreservoir darstellt, das die Schmelze erneut kontaminieren kann. Die Ultraschallbehandlung erzeugt 81 % weniger Krätze (245 g gegenüber 1.300 g), wodurch dieses Risiko der erneuten Kontamination entfällt und die Schmelze länger sauber bleibt. Dies ist ein entscheidender Vorteil für hochzuverlässige Gussteile, bei denen der Wasserstoffgehalt während des Gießens und der Erstarrung niedrig bleiben muss.