
Descubra cómo los generadores NIMA de Sialon Ceramics superan los problemas de ondas estacionarias en los sistemas ultrasónicos convencionales, permitiendo un tratamiento uniforme de grandes volúmenes de metal fundido a escala industrial.
8 de agosto de 2026 · 21 min de lectura
TL;DR
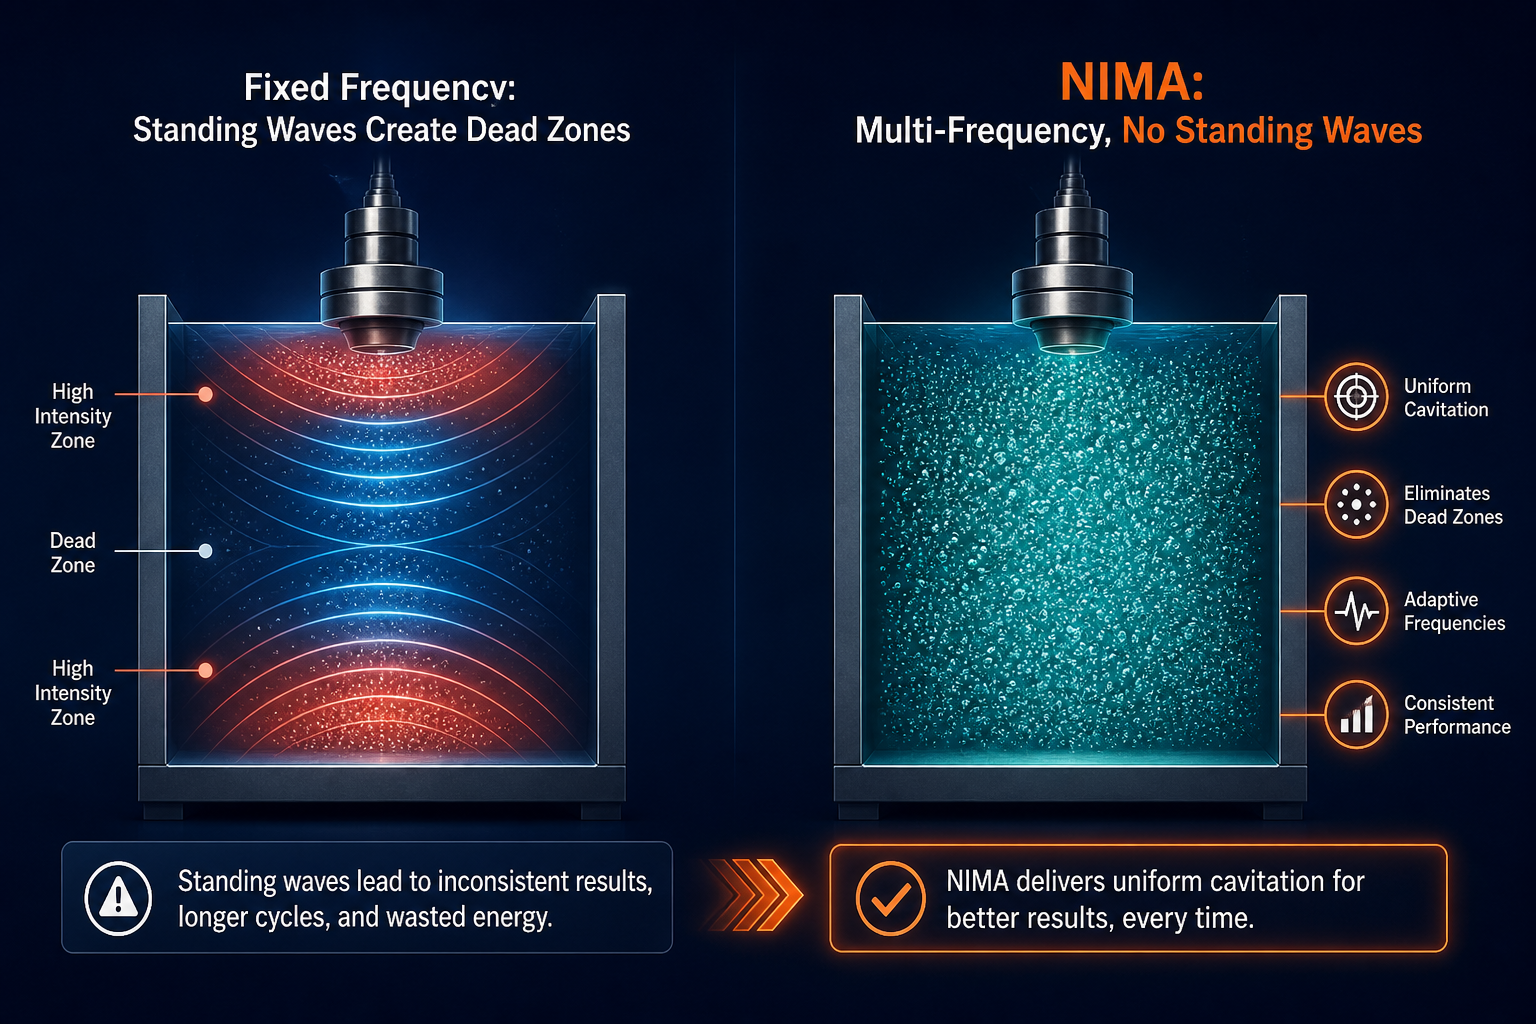
Los generadores ultrasónicos convencionales que operan a 20–40 kHz dependen de frecuencias fijas que crean patrones de ondas estacionarias en grandes volúmenes de metal fundido, dejando zonas muertas donde la cavitación falla. Los generadores NIMA de Sialon Ceramics, desarrollados en colaboración con Aktive Arc Ultrasonics, especialistas en ingeniería de sistemas ultrasónicos de alta potencia, resuelven esto mediante dos décadas de desarrollo de software propietario: una arquitectura adaptativa de múltiples frecuencias “sin ondas estacionarias” que elimina las zonas muertas y mantiene una cavitación uniforme en todo el fundido. Combinado con los sonotrodos cerámicos diseñados por Sialon, que resisten el choque térmico, evitan la humectación del metal y mantienen la integridad estructural a 1,800°C, el sistema NIMA es la única plataforma probada para tratar grandes volúmenes de fundido (400 kg+) de aluminio, magnesio, vidrio y aleaciones ferrosas a escala industrial. El resultado: eliminación de hidrógeno un 20% más rápida, reducción de inclusiones de óxido en 6 veces, 81% menos escoria y componentes finales mediblemente más resistentes y dúctiles.
Introducción: el problema de las ondas estacionarias
Cuando un metalúrgico se encuentra por primera vez con el degasificado ultrasónico o el refinamiento de grano, el atractivo es inmediato: las burbujas de cavitación eliminan los gases disueltos del metal fundido mucho más rápido que los métodos tradicionales: en 3 minutos en lugar de 10. Pero la realidad de escalar esa tecnología a fundiciones de producción ha estado, durante décadas, limitada por un problema físico que la mayoría de los proveedores de equipos ignoran silenciosamente: las ondas estacionarias.
Cualquier onda acústica en un espacio confinado (una cuchara de colada, un recipiente de desgasificación, un baño de metal fundido) rebota en los límites e interfiere con la onda incidente. Cuando la frecuencia y la geometría del recipiente se alinean, se forman nodos de onda estacionaria: regiones de intensidad acústica casi nula donde la cavitación simplemente no se inicia, sin importar cuánta potencia se aplique. Para sistemas de frecuencia fija que operan a frecuencias industriales convencionales (típicamente 20–40 kHz), un baño de 200 kg o 400 kg se convierte en un mosaico de zonas activas y zonas muertas. Las zonas muertas no desgasifican, no refinan el grano, no distribuyen los elementos de aleación. Los operadores compensan ejecutando ciclos más largos, aceptando un tratamiento incompleto o aceptando que la técnica no se escala limpiamente a sus tamaños de baño.
Los generadores NIMA de Sialon Ceramics, diseñados con la experiencia de Aktive Arc Ultrasonics en diseño de sistemas ultrasónicos, eliminan esta limitación mediante una arquitectura multifrecuencia patentada desarrollada durante más de 20 años. Sin ondas estacionarias no hay zonas muertas: todo el volumen de metal fundido, de borde a borde, experimenta cavitación uniforme. Combinado con las sondas cerámicas de ingeniería de Sialon, que pueden soportar las temperaturas y presiones extremas del tratamiento industrial de metales fundidos, el resultado es el único sistema probado para tratar coladas a gran escala (hasta 400 kg y más) a velocidades de grado de producción sin compromisos. Esto importa no solo para el rendimiento, sino para la calidad: la cavitación uniforme significa desgasificación uniforme, grano refinado y propiedades mecánicas predecibles en etapas posteriores.
Repasemos cómo funcionan los sistemas convencionales, por qué fallan a gran escala y cómo la arquitectura de NIMA cierra esa brecha.
Cómo funcionan los generadores ultrasónicos NIMA: Los fundamentos
Un generador ultrasónico es, en esencia, un transductor: convierte la energía eléctrica en vibración mecánica de alta frecuencia. En aplicaciones de metal fundido, esa vibración se transmite a un sonotrodo, una bocina cerámica o metálica, que se acopla directamente al baño metálico. El sonotrodo oscila a frecuencias ultrasónicas (típicamente 17–40 kHz en fundición de metales, elegidas porque la iniciación de la cavitación es fiable en esta banda y el tamaño de las burbujas de cavitación es óptimo para la difusión de gases y la flotación de inclusiones).
Cavitación: el motor del desgasificado y la refinación del grano
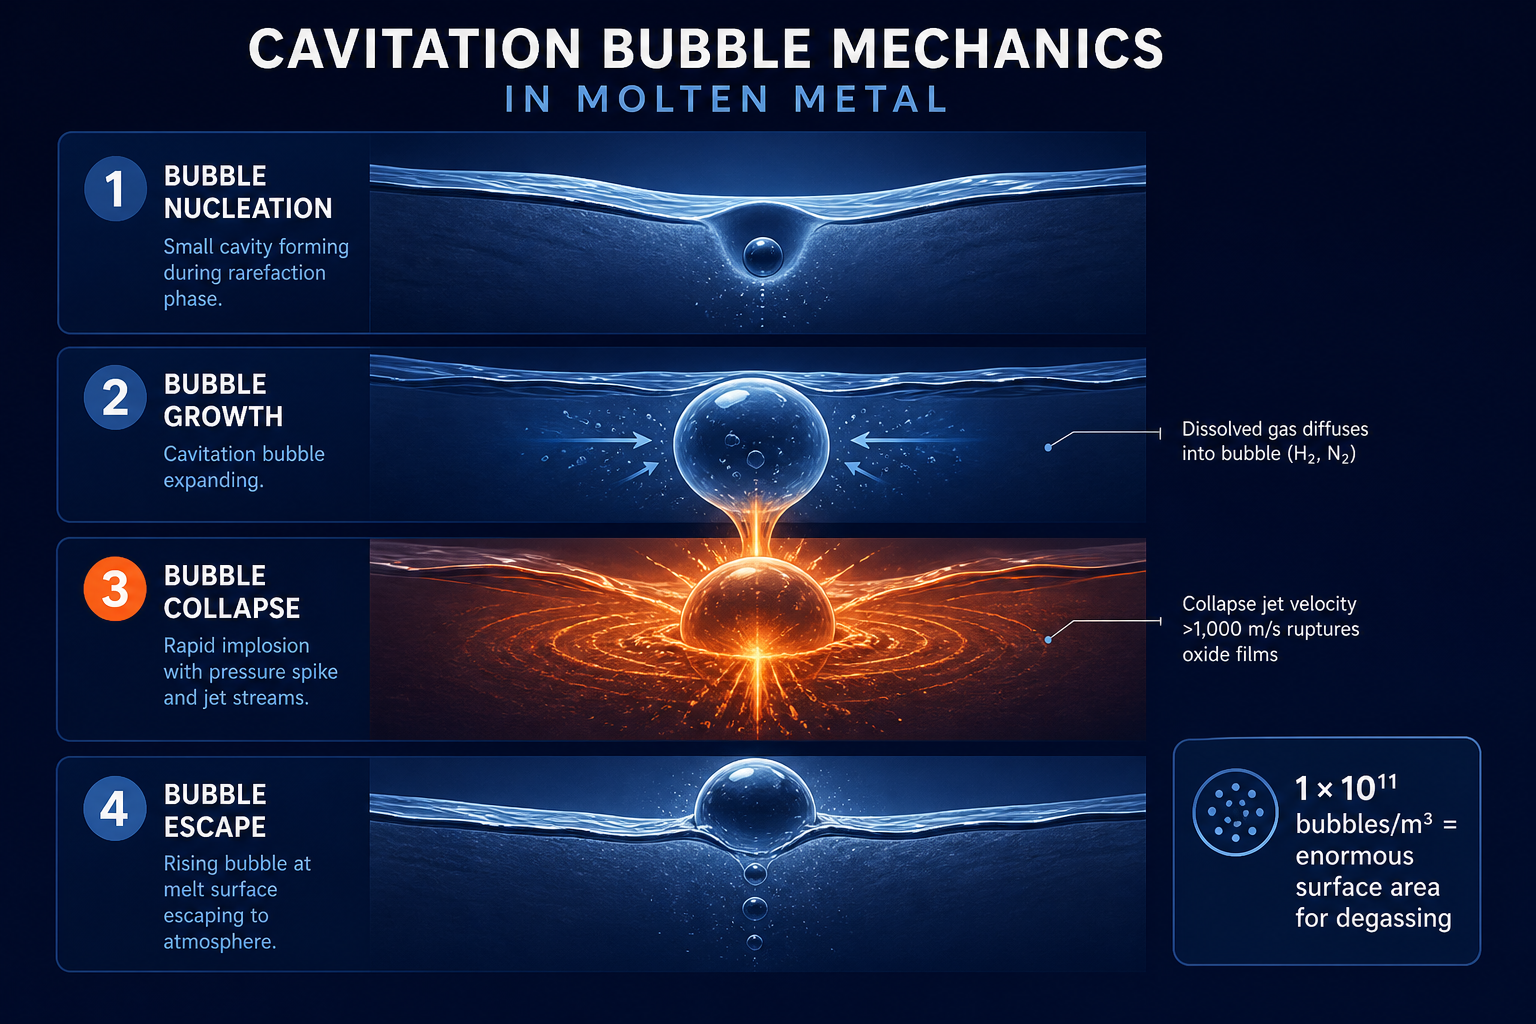
A medida que el sonotrodo vibra, crea ciclos alternos de compresión y rarefacción (expansión) en el fundido. Durante la rarefacción, la presión acústica puede caer por debajo de la presión de vapor del metal fundido, creando pequeñas cavidades: burbujas de vapor y gas disuelto. Estas burbujas son las que realizan el trabajo mecánico:
- Para desgasificar: El interior de las burbujas proporciona una enorme superficie para que el hidrógeno y otros gases disueltos se difundan fuera del líquido. La densidad de burbujas de cavitación puede alcanzar 1 × 10¹¹ burbujas/m³, ofreciendo una superficie equivalente a millones de litros de interfaz expuesta. El hidrógeno disuelto encuentra la ruta de menor energía y migra hacia estas burbujas, que luego ascienden y escapan en la superficie del metal fundido.
- Para refinamiento de grano: Las burbujas que colapsan liberan una energía tremenda: calentamiento localizado, ondas de choque y chorros de alta velocidad que interrumpen la formación de dendritas y desencadenan nucleación heterogénea. El resultado es una estructura de grano más fina y equiaxial (uniforme en todas las direcciones), lo que reduce la fisuración en caliente, la porosidad por contracción y la segregación durante la colada.
- Para aleación: La corriente acústica generada por el sonotrodo oscilante crea circulación de fluido en masa. Esta mezcla asegura que los elementos de aleación (silicio, cobre, magnesio, etc.) se distribuyan uniformemente en el fundido en lugar de asentarse o formar capas de segregación.
La fuerza de Bjerknes, la fuerza de radiación acústica que actúa sobre las burbujas, evita que las burbujas pequeñas se fusionen en otras más grandes e ineficaces. Con una frecuencia y amplitud óptimas, el proceso de cavitación se vuelve autosostenible y eficiente.
Diseño del sonotrodo: la interfaz entre la energía y el metal
El sonotrodo lo es todo. Es el punto de acoplamiento donde la vibración eléctrica se encuentra con el metal fundido, a menudo a temperaturas que superan los 700°C. El material debe:
- Resistir el choque térmico (cambios de temperatura durante la inmersión y extracción)
- No mojar el metal fundido (el metal no debe adherirse a la superficie, ya que dañaría el sonotrodo al retirarlo)
- Mantener un alto módulo de Young (para que las vibraciones se acoplen eficientemente en lugar de disiparse como calor)
- Soportar la erosión de los chorros de colapso por cavitación (que pueden superar los 1.000 m/s en el colapso de burbujas)
El grafito fue históricamente el estándar, pero es frágil y propenso a la oxidación a alta temperatura. Sialon Ceramics desarrolló formulaciones cerámicas patentadas específicamente para superar estas limitaciones; más sobre eso en la siguiente sección.
Por qué los generadores convencionales de alta frecuencia tienen dificultades con grandes volúmenes de fundido
Aquí es donde los sistemas de frecuencia fija chocan contra la pared.
Ondas estacionarias y zonas muertas
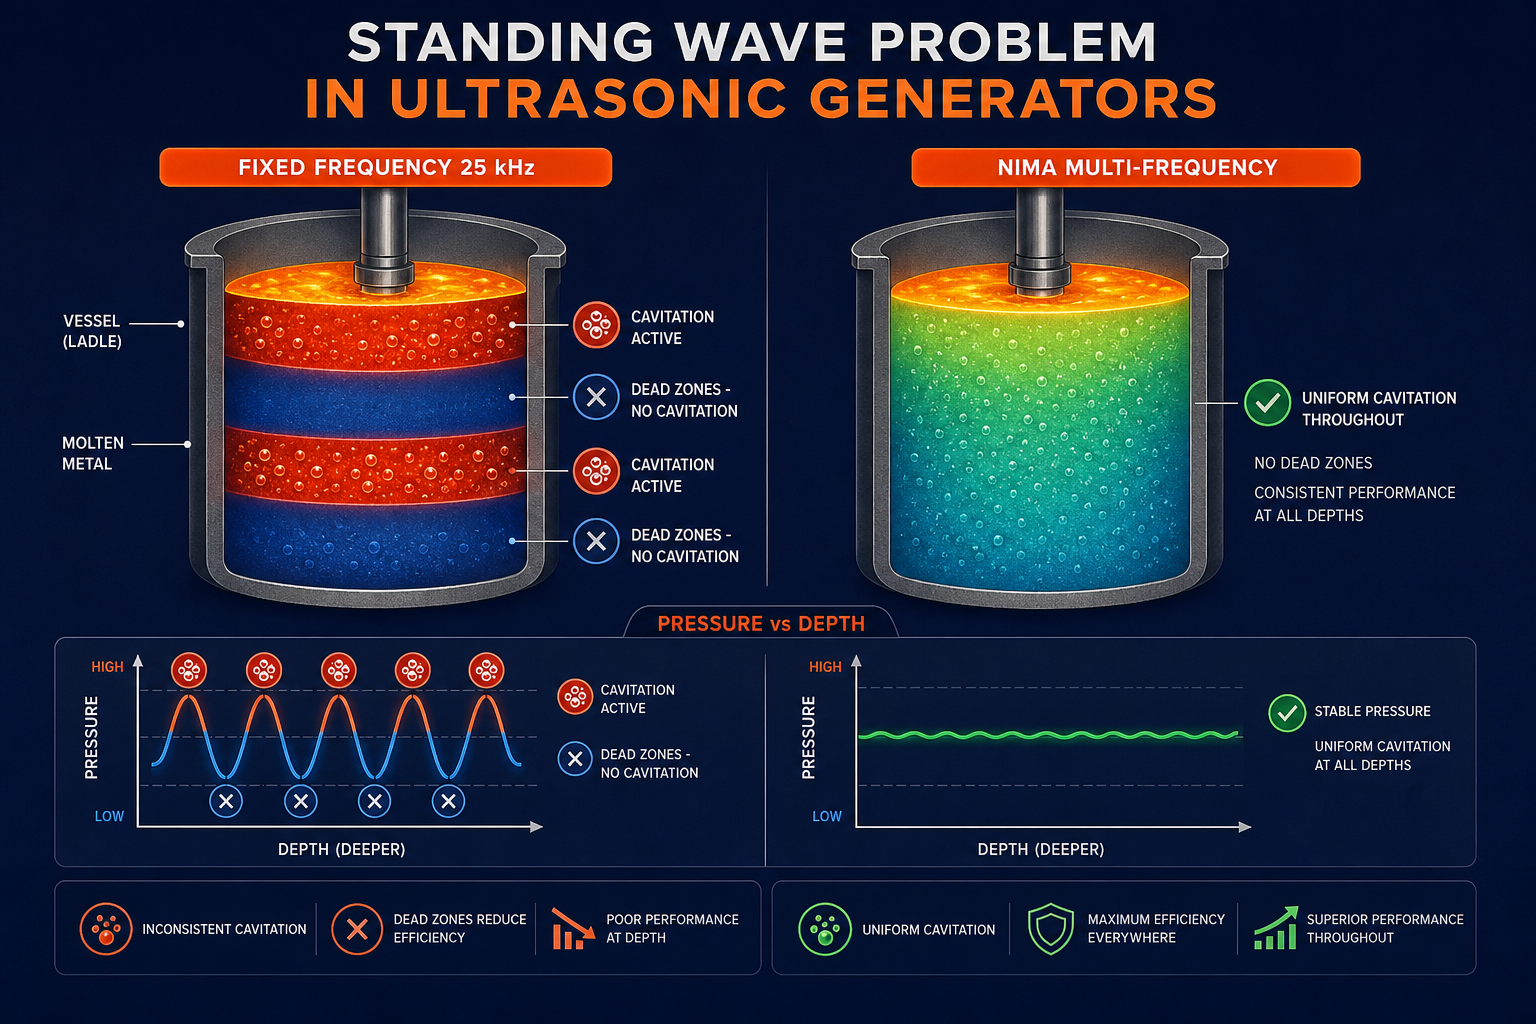
Una onda ultrasónica de 25 kHz que se propaga a través de aluminio fundido tiene una longitud de onda de aproximadamente 200 mm (derivada de la velocidad del sonido ~5,000 m/s ÷ 25 kHz). En un recipiente que contiene 400 kg de fundido, esa longitud de onda se convierte en un criterio de resonancia: si la dimensión del recipiente a lo largo del eje acústico es un múltiplo de medias longitudes de onda, se forman ondas estacionarias. Los antinodos de compresión (picos de presión) y los nodos (mínimos de presión) crean un patrón de tablero de ajedrez de alta y baja intensidad acústica.
El problema: los nodos son zonas muertas. La cavitación requiere una amplitud de presión acústica por encima del umbral de cavitación (~0.1 MPa para aluminio fundido a temperaturas típicas). En los nodos, la amplitud de presión se aproxima a cero. No importa cuánta potencia total suministre el generador, las zonas muertas permanecen inactivas.
A escala de 400 kg, una masa fundida de aproximadamente 1,2 m³ de volumen, una frecuencia única casi siempre crea zonas muertas que cubren el 20–40% del volumen del recipiente. Los operadores observan:
- Desgasificado incompleto: El hidrógeno permanece en el fundido porque algunas regiones nunca experimentaron cavitación. La porosidad en etapas tardías aparece en las piezas fundidas de las “zonas tranquilas.”
- Grano no refinado en zonas segregadas: El efecto de refinamiento de grano se localiza en las regiones activas; otras zonas vuelven a un crecimiento columnar grueso, debilitando las propiedades mecánicas.
- La segregación de la aleación persiste: Las zonas muertas impiden la corriente acústica en ciertas regiones, permitiendo que los elementos de aleación pesados se estratifiquen.
Profundidad de penetración limitada
Incluso en zonas de cavitación activa, las altas frecuencias (40 kHz y superiores) son absorbidas rápidamente por el metal fundido. La atenuación aumenta con el cuadrado de la frecuencia, por lo que la potencia se disipa en calor en lugar de impulsar la cavitación en profundidad dentro del fundido. Un sistema de 40 kHz puede crear una cavitación vigorosa en los 100–150 mm exteriores del fundido, pero dejar el núcleo solo tratado suavemente. Los lingotes grandes o las secciones gruesas terminan con gradientes en las propiedades mecánicas: capas exteriores bien refinadas, núcleos gruesos.
Erosión y mantenimiento del sonotrodo
Los sistemas de alta frecuencia (40 kHz y superiores) con alta amplitud hacen que los chorros de colapso de cavitación alcancen velocidades extremas. Si bien esto crea la cavitación local más intensa, el sonotrodo paga el precio. Las tasas de erosión aumentan, especialmente con sonotrodos de grafito, que se oxidan y se descaman a temperatura. El tiempo de inactividad del equipo para el reemplazo del sonotrodo reduce las ventanas de producción. El costo total de propiedad (capital + mantenimiento) aumenta considerablemente.
El respaldo de desgasificación rotativa
Ante estas limitaciones, muchas fundiciones recurren al desgasificado rotativo: un rotor de grafito o cerámica que gira en el fondo de la cuchara, con nitrógeno o argón burbujeando. Los sistemas rotativos evitan las ondas estacionarias (funcionan por agitación de burbujas, no por frecuencia acústica), pero sacrifican velocidad e impacto ambiental. Requieren gas inerte, un costo consumible recurrente y una preocupación ambiental. Los ciclos de tratamiento duran más de 10 minutos para la misma eliminación de hidrógeno que el ultrasonido logra en 3 minutos.
El problema de la onda estacionaria es la razón por la que los generadores ultrasónicos han sido etiquetados como “herramientas de laboratorio” o “marginales para la producción”—no porque la física sea incorrecta, sino porque los diseños fijos de frecuencia única no escalan limpiamente a grandes fundiciones industriales.
Cómo los generadores ultrasónicos NIMA eliminan las ondas estacionarias
Sialon Ceramics, en colaboración con Aktive Arc Ultrasonics para la integración del sistema, resolvió el problema de las ondas estacionarias mediante dos décadas de desarrollo de software propietario. Su innovación: en lugar de una única frecuencia fija, los generadores NIMA barren o combinan múltiples frecuencias en tiempo real, evitando adaptativamente las resonancias de ondas estacionarias.
El enfoque multifrecuencia
El generador NIMA opera a una frecuencia base (25 kHz en la mayoría de las configuraciones industriales) pero modula o barre continuamente la frecuencia real en ±10–15%, variando la frecuencia cientos de veces por segundo. Esta modulación, controlada por algoritmos propietarios, asegura que el campo acústico nunca se estabilice en un patrón de onda estacionaria. Cuando una frecuencia se acerca a una condición de resonancia, el generador se aleja. El resultado: todo el volumen de metal fundido experimenta una intensidad acústica consistente. Las zonas muertas se eliminan.
En este punto de operación, con una base de 25 kHz y modulación adaptativa, el generador mantiene:
- Iniciación óptima de cavitación (el umbral de cavitación es más bajo en la banda de 20–25 kHz)
- Profundidad de penetración eficiente (las frecuencias más bajas penetran más profundamente que las alternativas de 40 kHz)
- Erosión manejable (menor frecuencia = menor velocidad del chorro de colapso = mayor vida útil del sonotrodo)
- Sin zonas muertas espaciales (el barrido de frecuencia elimina las resonancias)
Software propietario: la ventaja de 20 años
Los algoritmos que controlan esta modulación de frecuencia son la propiedad intelectual principal de Sialon Ceramics. Tienen en cuenta:
- Geometría del recipiente (el software detecta o se adapta a diferentes tamaños y formas de cucharas)
- Temperatura del metal fundido (las propiedades acústicas del metal fundido cambian con la temperatura; el software compensa)
- Composición de la aleación (las tasas de difusión de hidrógeno, el umbral de cavitación y la atenuación acústica varían con la aleación)
- Profundidad de inmersión del sonotrodo (el campo acústico cambia a medida que el sonotrodo se sumerge más profundamente o se retira)
Un bucle de control adaptativo monitorea la retroalimentación de potencia acústica en tiempo real y ajusta finamente la frecuencia, la amplitud y el ciclo de trabajo para mantener condiciones óptimas de cavitación en todo el volumen de fundición. Este nivel de control no es trivial: requiere décadas de datos de campo, conocimiento metalúrgico y refinamiento iterativo. Sialon ha invertido exactamente en eso.
Capacidad de 1,800°C: La temperatura como restricción de diseño
Las temperaturas industriales del metal fundido varían:
- Aleaciones de aluminio: 700–750°C
- Aleaciones de magnesio: 650–700°C
- Aleaciones ferrosas (acero, hierro): 1,550–1,650°C
- Vidrio especial: 1,400–1,800°C
Una sonotrodo debe funcionar de manera confiable en todo este rango. A 1,800°C, la mayoría de los materiales pierden integridad estructural. El grafito se oxida catastróficamente. Las cerámicas tradicionales sufren choque térmico. Las cerámicas de ingeniería de Sialon, formulaciones patentadas desarrolladas específicamente para esta aplicación, mantienen el módulo de Young, la conductividad térmica y la resistencia a la erosión hasta 1,800°C, incluso en ciclos térmicos rápidos.
Esta es la razón por la que el propio nombre de la empresa señala la ventaja del material: las cerámicas de Sialon (oxinitruro de silicio y aluminio) son una de las pocas familias de materiales que funcionan de manera fiable en este régimen térmico. La combinación del control de frecuencia adaptativo de NIMA más las cerámicas de alta temperatura de Sialon crea un sistema sin limitaciones térmicas. Puede tratar un fundido de vidrio especial a temperatura completa sin preocuparse por fallos de la sonotroda o inestabilidad de frecuencia.
Generadores ultrasónicos NIMA y sonotrodos cerámicos de Sialon
La combinación del generador NIMA + la sonotroda cerámica de Sialon es el único sistema probado a escala industrial (400 kg+) para tratar fundiciones de gran volumen de manera uniforme y repetible.
Por qué esta combinación es única
- Hardware y software juntos: El control de frecuencia del generador está afinado específicamente para trabajar con las propiedades cerámicas de Sialon. Una sonotrodo de Sialon tiene una impedancia acústica, expansión térmica y amortiguamiento precisamente caracterizados. Los algoritmos NIMA compensan estas propiedades del material para maximizar la eficiencia de cavitación. Combinar la electrónica NIMA con una sonotrodo de terceros (o viceversa) degrada el rendimiento porque se pierde la sintonización del software.
- Estabilidad térmica a temperaturas extremas: Sialon mantiene las propiedades mecánicas donde otras cerámicas o el grafito fallan. Esto permite el tratamiento de fundidos de vidrio y férreos: aplicaciones que destruirían sonotrodos alternativos.
- Resistencia a la erosión demostrada en ensayos de campo: La formulación cerámica patentada de Sialon resiste la erosión por cavitación mucho más tiempo que el grafito. Los despliegues industriales reportan una vida útil de 3 a 5 veces mayor, lo que se traduce en menores costos de mantenimiento y una calidad de tratamiento más consistente a lo largo del tiempo.
- Escala demostrada: La prueba de 400 kg en una aleación Al-9Si-3Cu-1.3Fe, documentada en investigación revisada por pares publicada en 2026, demostró cavitación y tratamiento uniformes en todo el volumen de metal fundido. Los competidores afirman tener la capacidad; Sialon tiene datos publicados.
Arquitectura del sistema: 1–5 kW, refrigerado por aire o agua
El generador NIMA es compacto:
- Entrada eléctrica: 1–5 kW, configurable para diferentes volúmenes de tratamiento y tiempos de ciclo
- Enfriamiento: Transductores piezoeléctricos enfriados por aire o por agua, dependiendo del ciclo de trabajo y la infraestructura de la instalación
- Frecuencia: base de 25 kHz con modulación patentada
- Control de amplitud: Ajustable de forma independiente, lo que permite a los operadores seleccionar la intensidad de cavitación necesaria para su aleación específica y objetivo de tratamiento.
La modularidad significa que una fundición puede comenzar con un sistema de 1 kW para pruebas de proceso en coladas más pequeñas (50–100 kg), y luego escalar a 5 kW (o múltiples sistemas en paralelo) para volúmenes de producción, sin reemplazar el software ni volver a capacitar a los operadores. La arquitectura NIMA escala de manera limpia.
Generadores Ultrasónicos NIMA: Datos de Rendimiento: la prueba
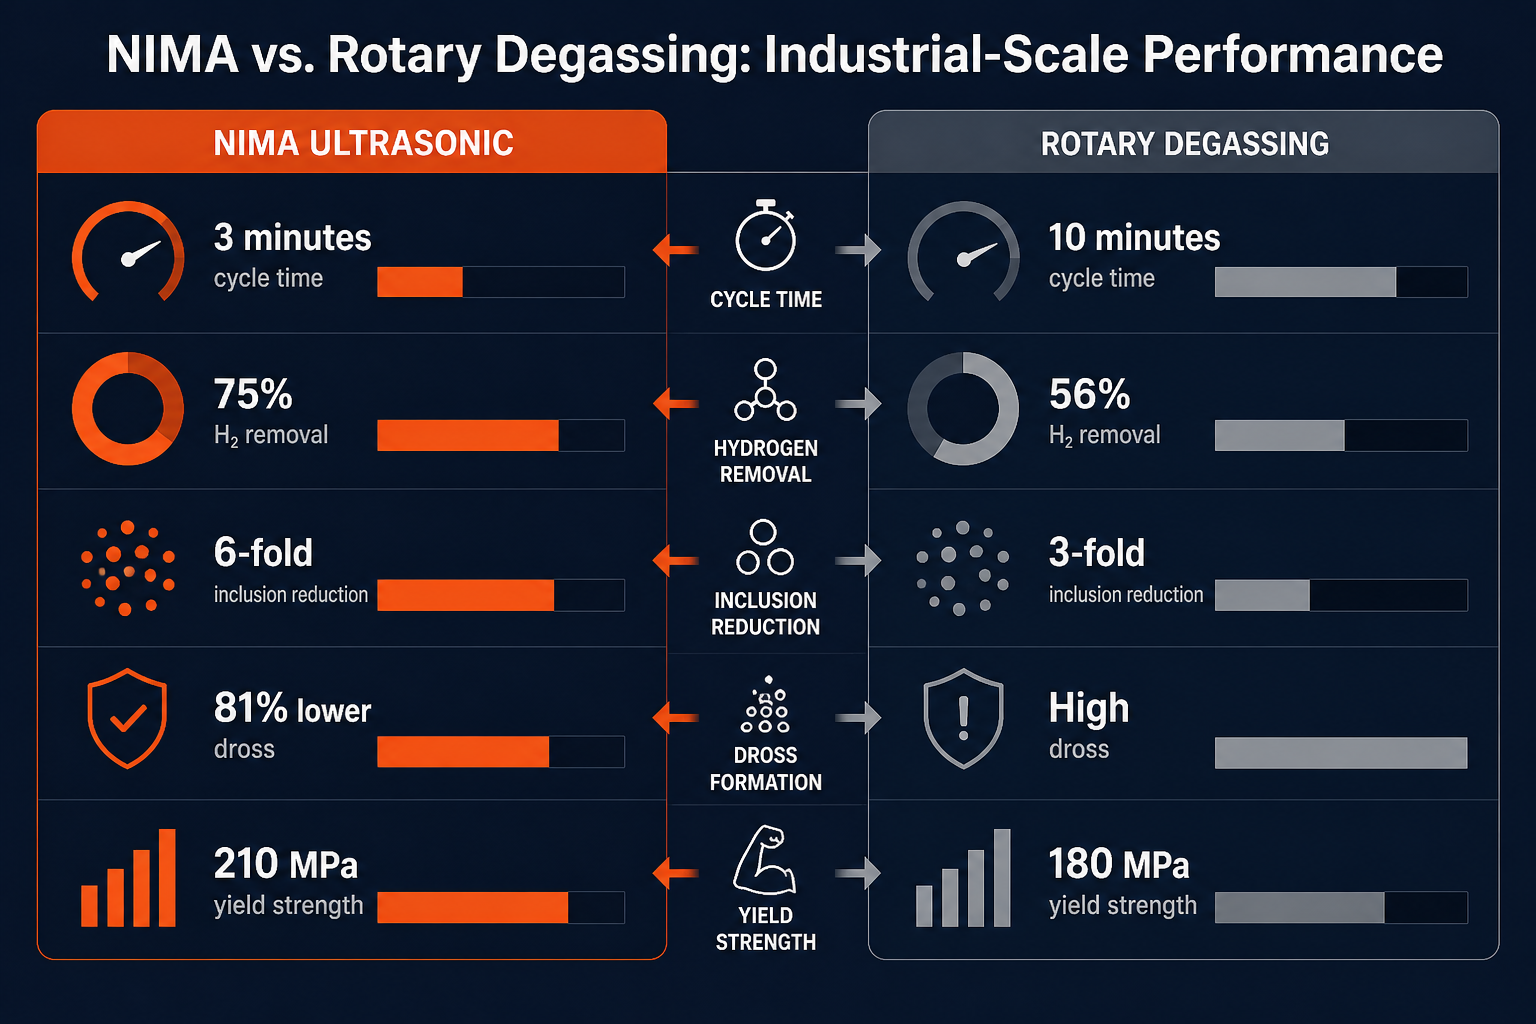
La comparación a escala industrial proporciona cifras concretas. En un estudio revisado por pares de 2022 publicado por CastMan, los investigadores probaron un sistema NIMA frente a la desgasificación rotativa convencional (impulsor giratorio con inyección de nitrógeno) en un baño de aleación Al-9Si-3Cu-1.3Fe de 400 kg utilizado para componentes automotrices fundidos a alta presión.
Eficiencia de desgasificación
NIMA Ultrasónico: 75% de eliminación de hidrógeno en 3 minutos (índice de densidad: 10.3% → 2.6%)
Rotatorio + Nitrógeno: 56% de eliminación de hidrógeno en 10 minutos (índice de densidad: 10.5% → 4.6%)
Ventaja: Eliminación de hidrógeno un 20% más rápida, completada en un tercio del tiempo de ciclo. Esta ganancia de eficiencia se atribuye a la densidad de burbujas de cavitación de 1 × 10¹¹ m⁻³ y al tratamiento acústico uniforme en todo el volumen de metal fundido.
Reducción de inclusiones de óxido
NIMA Ultrasónico: Reducción de 6 veces frente al metal fundido sin tratar; reducción de 2 veces frente al metal fundido tratado con rotativo
Rotativo + Nitrógeno: reducción de 3 veces en comparación con el metal sin tratar
Mecanismo: Las burbujas de cavitación que colapsan generan chorros (>1,000 m/s) que rompen las películas de óxido protectoras en las superficies de las inclusiones, promoviendo la adhesión a las burbujas ascendentes. La ventaja de 6 veces proviene de la cavitación sostenida en todo el volumen del fundido: sin zonas muertas significa que cada inclusión queda expuesta a los chorros.
Formación de escoria (indicador de recontaminación por hidrógeno)
NIMA Ultrasónico: 245 gramos de escoria por ciclo
Rotativo + Nitrógeno: 1.300 gramos de escoria por ciclo
Reducción: 81% menos de escoria. Por qué esto importa: la escoria, una mezcla de óxidos metálicos e hidrógeno absorbido, actúa como un reservorio de hidrógeno. Adsorbe hidrógeno mediante enlaces moleculares a temperatura elevada. Menos escoria = menos oportunidad de recontaminación después del desgasificado, manteniendo el estado desgasificado por más tiempo.
Ganancias en propiedades mecánicas
Las piezas fundidas de coladas tratadas con NIMA mostraron mejoras medibles:
| Propiedad | NIMA Ultrasonic | Rotativo + Nitrógeno | Mejora |
|---|---|---|---|
| Límite elástico (YS) | 210 MPa | 180 MPa | +17% |
| Resistencia Última a la Tracción (UTS) | 303 MPa | 288 MPa | +5% |
| Elongación | 6% | 3% | +100% |
Estas ganancias reflejan tanto un metal fundido más limpio (menos inclusiones, menor porosidad) como una estructura de grano refinada (granos equiaxiales en lugar de columnares), ambos beneficios de la cavitación ultrasónica uniforme.
Microestructura: refinamiento visible
La microscopía óptica y electrónica de barrido de componentes fundidos mostró un tamaño de partículas intermetálicas significativamente reducido y una distribución de grano más fina y uniforme en las muestras tratadas con NIMA. La microestructura refinada se traduce directamente en tenacidad y resistencia a la fatiga, aspectos críticos para componentes automotrices y aeroespaciales.
Aplicaciones industriales: más allá del aluminio
Si bien el aluminio es la aplicación insignia, el rango de temperatura de NIMA (hasta 1.800 °C) y su arquitectura sin ondas estacionarias permiten el tratamiento de una gama más amplia de metales y vidrio:
Aleaciones de magnesio
El magnesio es más reactivo que el aluminio y más susceptible a la absorción de hidrógeno. Los ciclos de desgasificación deben ser más rápidos (para minimizar la exposición a la oxidación) y completos (para prevenir la porosidad en etapas tardías). Los ciclos de 3 minutos de NIMA’s y el tratamiento uniforme son ideales. El refinamiento de grano mejora la resistencia a la fluencia, importante para aplicaciones de magnesio a alta temperatura en la industria aeroespacial.
Fundidos de vidrio
El vidrio industrial (soda-cálcico, borosilicato, vidrios especiales) sufre de inclusiones de burbujas que dispersan la luz, debilitan el producto final y causan defectos ópticos. La cavitación ultrasónica dispersa los gases atrapados, mejorando la transparencia y la integridad estructural. A 1.400–1.800°C, solo la sonotroda de Sialon sobrevive a los ciclos térmicos repetidos.
Aleaciones ferrosas (acero, hierro fundido)
Las fundiciones de acero históricamente dependían del desgasificado rotativo o del tratamiento al vacío porque se consideraba que la tecnología ultrasónica no era adecuada para temperaturas extremas. La capacidad de 1.800 °C de NIMA cambia esa ecuación. Los ciclos de desgasificado se pueden comprimir, el refinamiento de grano se puede aplicar a piezas fundidas de forma casi neta (reduciendo el mecanizado) y la distribución de la aleación mejora la homogeneidad.
Zinc, latón, bronce, cobre
Estos fundidos no ferrosos se benefician de la misma física: desgasificación por cavitación, refinamiento de grano y aleación. La potencia modular de NIMA’s (1–5 kW) escala estas aplicaciones sin sobredimensionar.
Por qué los generadores ultrasónicos convencionales se quedan cortos
Para cerrar el bucle: ¿por qué la industria sigue vendiendo sistemas de 40 kHz de frecuencia fija cuando la física favorece claramente el enfoque de NIMA’s?
- Menor costo de I+D: Un generador de frecuencia fija es más simple de diseñar: elija una frecuencia, construya el transductor, véndalo. Los algoritmos adaptativos de NIMA requirieron dos décadas de desarrollo y pruebas de campo.
- Inercia de marketing: La narrativa de “mayor frecuencia = mejor cavitación” ha persistido durante décadas, aunque los datos muestran que es la variabilidad de la frecuencia y el tratamiento de todo el volumen lo que más importa.
- Bloqueo del proveedor: Los competidores vinculan sus sistemas a diseños de sonotrodos propietarios o equipos de terceros, lo que dificulta que los clientes comparen en igualdad de condiciones.
- Problema de ondas estacionarias no reconocido universalmente: Muchos proveedores de equipos no discuten públicamente las ondas estacionarias, dejando a los clientes sin conocer la pérdida de eficiencia en aplicaciones de grandes masas fundidas.
Un sistema de 40 kHz en un volumen de 100 kg en una cuchara pequeña puede superar a las alternativas de menor frecuencia, de ahí su reputación persistente. Pero a escala de 400 kg, en una fundición de producción, los sistemas de frecuencia fija pierden decisivamente frente a los diseños adaptativos de múltiples frecuencias.
Diferenciación competitiva: por qué NIMA se destaca
La combinación de factores (software adaptativo multifrecuencia, capacidad cerámica de 1.800 °C, escala probada de más de 400 kg, 20 años de datos de campo) hace de NIMA el único sistema calificado para el tratamiento a escala industrial de fundiciones de gran volumen en todo el rango de temperaturas y aleaciones.
Existen competidores:
- Sistemas de alta frecuencia (40–60 kHz) de los OEM de equipos luchan con ondas estacionarias y profundidad de penetración a gran escala.
- Desgasificado rotativo Los sistemas evitan por completo la física acústica, pero sacrifican velocidad, requieren gas inerte y no logran el refinamiento de grano.
- Desgasificado al vacío elimina gases pero es lento, costoso en grandes volúmenes y no proporciona beneficio de refinamiento de grano.
NIMA combina velocidad (ciclos de 3 minutos), beneficio ambiental (sin gas inerte), ventaja de calidad (refinamiento de grano + eliminación de inclusiones) y prueba de escala (400 kg+ documentados). El competidor más cercano: los sistemas ultrasónicos de alta frecuencia de Hielscher’s, sobresalen en trabajos de laboratorio y a pequeña escala, pero no han publicado datos comparativos a la escala o rango de temperatura de NIMA’s.
Implementación: de la fundición al proceso
Para ingenieros de proceso y gerentes de compras que evalúan los sistemas NIMA:
- Reducción del tiempo de ciclo: Espere ciclos de desgasificación un 65% más cortos (10 minutos → 3 minutos), lo que se traduce en un mayor rendimiento de producción y menor energía por unidad tratada.
- Ganancias de calidad: Mejoras medibles en resistencia a la tracción, elongación y vida a la fatiga porque la calidad del fundido es reproduciblemente más alta y la estructura de grano está uniformemente refinada.
- Costos de escoria y ambientales: reducción del 81% en la generación de escoria y cero consumo de gas inerte: los ahorros de costos se extienden a los presupuestos de eliminación de residuos y gas.
- Escalabilidad: Ya sea que su proceso sea pruebas piloto de 50 kg o producción de 400 kg, la arquitectura de potencia modular de NIMA’s (1–5 kW) se adapta al rango sin rediseñar el sistema.
- Mantenimiento: Las sondas de Sialon duran 3–5 veces más que el grafito u otras cerámicas, reduciendo el tiempo de inactividad y los costos de reemplazo durante la vida útil del equipo.
Pruebe las cerámicas de Sialon
Si su fundición está utilizando actualmente desgasificación rotativa, tratamiento al vacío o ultrasonido de frecuencia fija en grandes volúmenes, una prueba comparativa con NIMA puede cuantificar los beneficios. El protocolo típico de prueba: tratar dos lotes de fundición idénticos (uno con su método actual, uno con NIMA), medir el contenido de hidrógeno mediante ALSCAN o equivalente, recopilar datos de propiedades mecánicas y comparar los tiempos de ciclo. La mayoría de las fundiciones ven las ganancias de eficiencia y calidad en la primera semana.
Sialon Ceramics ofrece seminarios web gratuitos sobre desgasificación ultrasónica y refinamiento de grano en metales fundidos y vidrio, con sesión de preguntas y respuestas adaptada a su aleación y aplicación específicas. Para pruebas de gran volumen o implementación en producción, su equipo puede especificar la configuración NIMA adecuada (nivel de potencia, refrigeración, geometría de la sonotroda) para su proceso.
The standing wave problem-the efficiency loss that has constrained ultrasonic technology in industrial foundries for decades-is solved. NIMA is ready for scale.
Preguntas Frecuentes
¿En qué se diferencia el enfoque multifrecuencia de NIMA de simplemente operar a una frecuencia más baja?
¿Se puede adaptar el equipo de fundición existente con los generadores NIMA?
Los generadores NIMA están diseñados para integrarse con equipos estándar de cuchara o recipiente. El requisito principal es un soporte de montaje para la sonotroda y la conexión eléctrica a los sistemas de alimentación y control. La viabilidad de la adaptación depende de su configuración actual, pero la mayoría de las operaciones pueden actualizarse sin reemplazar la infraestructura de la cuchara. El equipo de Sialon’ puede evaluarlo durante una visita al sitio.
¿Por qué es tan importante el material de la sonotroda?
La sonotroda es la interfaz directa entre el generador y el metal fundido. A 1.800°C y bajo erosión por cavitación, solo ciertas cerámicas sobreviven a ciclos térmicos repetidos. El grafito se oxida; las cerámicas estándar sufren choque térmico. La formulación cerámica patentada de Sialon mantiene la integridad estructural y la eficiencia de acoplamiento acústico, lo que se traduce directamente en una calidad de tratamiento consistente y una mayor vida útil del equipo.
¿Cómo sé si las ondas estacionarias están afectando mi sistema ultrasónico actual?
Los signos incluyen: eliminación incompleta de hidrógeno a pesar de ciclos largos, propiedades mecánicas variables en los lingotes fundidos (zonas exteriores bien tratadas, zonas del núcleo débiles), incapacidad de tratar a volumen completo sin extender los ciclos drásticamente. Una prueba con NIMA en su tamaño de fundición estándar aclarará si las ondas estacionarias son el factor limitante.
¿Cuál es el costo total de propiedad (CapEx + OpEx) en comparación con la desgasificación rotativa?
Los sistemas NIMA varían entre €100k y €400k según la configuración de potencia y refrigeración. Los sistemas rotatorios son más baratos inicialmente (~€50k–€150k) pero incurren en costos continuos de gas inerte y reemplazo más frecuente de sonotrodos/rotores. La mayoría de las fundiciones ven un retorno de inversión en 12–24 meses gracias a la reducción del consumo de gas, ciclos más cortos y menor mantenimiento.