
La cavitación ultrasónica elimina el afino de grano con TiB2. La nucleación heterogénea y la fragmentación de dendritas proporcionan una estructura de grano más fina y homogénea con un costo 90% menor. Los sonotrodos de cerámica de sialon permiten el tratamiento a escala industrial.
8 de agosto de 2026 · 14 min de lectura
TL;DR
La estructura de grano fino y equiaxial es la base de las fundiciones de aluminio de alto rendimiento: reduce la contracción, elimina el agrietamiento en caliente y mejora las propiedades mecánicas en un 15–30%. Durante décadas, la aleación maestra TiB2 ha sido el refinador de grano estándar de la industria, pero el costo ($20–50/kg de titanio), la variabilidad de calidad entre lotes, los defectos intermetálicos en forma de aguja y la sensibilidad a las condiciones del fundido lo hacen cada vez más problemático para la fundición de alto volumen. La cavitación ultrasónica logra el mismo refinamiento de grano mediante la física en lugar de la química: las burbujas de cavitación que colapsan crean sitios de nucleación heterogénea y fragmentan las dendritas en crecimiento, sembrando una estructura de grano uniforme sin ninguna adición de TiB2. La tecnología elimina los riesgos de inclusión, mejora la homogeneidad de la microestructura y reduce el costo por tonelada tratada, desarrollada en colaboración con Aktive Arc Ultrasonics, especialistas en ingeniería de sistemas ultrasónicos de alta potencia. Ultrasonic Degassing & Grain Refinement permite el tratamiento a escala industrial gracias a sus sonotrodos de cerámica sialon de fabricación propia, que sobreviven indefinidamente en metal fundido donde otros materiales fallan.
Por qué el refinamiento ultrasónico de grano es importante para la calidad de la fundición
La estructura de grano de una aleación de aluminio es uno de los vínculos más directos entre la química y el rendimiento. Una estructura de grano fina y equiaxial (uniforme, no direccional) no es una característica cosmética – es el parámetro más importante para controlar la porosidad por contracción, la fisuración en caliente y las propiedades mecánicas.
Contracción y fisuración en caliente
Las estructuras de grano grueso son inherentemente frágiles durante la solidificación. Los granos grandes tienen menos límites de grano para distribuir la tensión de solidificación, por lo que la transición de líquido a sólido concentra las fuerzas de tracción en unos pocos puntos débiles. El resultado es agrietamiento en caliente – grietas que se propagan durante las etapas finales de la solidificación cuando el metal aún está parcialmente líquido. Las grietas en caliente son catastróficas: hacen que la pieza fundida no sea vendible y a menudo desechan todo el molde.
Los granos finos distribuyen esta tensión a través de miles de límites. Cuantos más límites de grano estén presentes, más caminos puede tomar la tensión de solidificación. Un tamaño de grano de 100–200 μm (fino) frente a 1–2 mm (grueso) reduce el riesgo de agrietamiento en caliente en un orden de magnitud.
Porosidad por contracción sigue la misma lógica. La contracción de solidificación se concentra en puntos aislados en una estructura gruesa; una estructura fina la distribuye a lo largo de la pieza fundida. Los poros de contracción aislados son sitios de iniciación de grietas por fatiga bajo carga cíclica. Los poros distribuidos y más pequeños tienen menos probabilidades de convertirse en defectos durante el esfuerzo en servicio. Las industrias aeroespacial y automotriz miden esta diferencia en las propiedades de tracción: las aleaciones de Al 7075 de grano fino alcanzan regularmente una resistencia a la fluencia de 580–650 MPa; el material de grano grueso de la misma aleación alcanza 520–570 MPa – una pérdida de 60–80 MPa solo por la estructura.
Ganancias en propiedades mecánicas
La relación de Hall-Petch cuantifica esto: la resistencia a la fluencia aumenta como la raíz cuadrada inversa del diámetro de grano. Una reducción de 10× en el tamaño de grano (1,000 μm → 100 μm) mejora la resistencia a la fluencia en aproximadamente un 15–30% para la misma composición de aleación, con poca o ninguna penalización en la elongación cuando las fases del límite de grano están limpias.
Para componentes de fundición a presión y fundición de precisión destinados a aplicaciones de alta fiabilidad – álabes de compresor de motores a reacción, brazos de suspensión automotriz, implantes médicos – el refinamiento de grano es la diferencia entre una pieza que supera la calificación de fatiga y una que falla antes del servicio en campo.
Homogeneidad de la microestructura
Los granos finos y equiaxiales también suprimen la segregación central – la acumulación de elementos de aleación (magnesio, cobre, zinc) en el centro geométrico de la pieza fundida durante la solidificación lenta. La segregación crea fragilidad local e inhomogeneidad química que reduce la vida a fatiga y la ductilidad. El tratamiento ultrasónico, como veremos, no solo refina los granos sino que simultáneamente homogeneiza la distribución de los elementos de aleación mediante la corriente acústica, eliminando por completo la segregación central.
La carga metalúrgica es clara: el refinamiento de grano no es opcional para piezas de precisión. La cuestión es cómo lograrlo de manera fiable, rentable y a escala industrial.
TiB₂ vs. Refinamiento de grano ultrasónico: el enfoque tradicional
Durante los últimos 40 años, la industria de fundición de aluminio ha dependido de refinadores de grano de aleación maestra TiB2 (diboruro de titanio). El mecanismo es teóricamente elegante: se añaden partículas de TiB2 al aluminio fundido, el titanio se disuelve en el fundido, y el titanio se combina con el aluminio para formar partículas de Al₃Ti. Estas partículas de Al₃Ti actúan como sitios de nucleación heterogénea para los granos primarios de aluminio α, desencadenando la multiplicación de granos y suprimiendo el crecimiento columnar grueso.
Esto funciona – cuando todo sale bien. Y ahí radica el problema.
Estructura de costos y volatilidad del mercado
El titanio cuesta entre $20–50 por kilogramo, dependiendo de la pureza y la forma. El aluminio cuesta $2–5/kg. Esta diferencia de costo de 10–50× significa que el refinamiento de grano mediante TiB2 no es una partida insignificante en el presupuesto. Una campaña de fundición de 300 toneladas que utilice la carga convencional de TiB2 (0,15–0,2% de aleación maestra en peso) consume 450–600 kg de aleación maestra por tonelada de metal tratado. A $50/kg de titanio, una sola colada puede incurrir en $20,000–$40,000 solo en costo de refinador de grano – antes de considerar la chatarra y el refundido si el refinamiento falla.
La volatilidad de la minería de litio, las barreras comerciales y las restricciones en el suministro de titanio aguas arriba han causado fluctuaciones de precios del 20–40% interanual. Las fundiciones no pueden absorber fácilmente tal volatilidad en sus modelos de costos de fundición.
Calidad lote a lote y desvanecimiento
Las rutas de producción de la aleación maestra TiB2 (química de sales halógenas, reducción de esponja de titanio, colada de partículas preformadas) producen cada una diferentes morfologías y tamaños de partícula. Las rutas de sales halógenas producen partículas de Al₃Ti en bloque (4–5 μm); las rutas de esponja de titanio producen cristales en forma de aguja (8–12 μm).
La diferencia morfológica no es cosmética. Las partículas aciculares de TiB₂ y Al₃Ti actúan como concentradores de tensiones y reducen la eficiencia del afinamiento de grano en un 40–50% en comparación con las partículas equiaxiales. La práctica industrial es especificar “Al₃Ti fino y equiaxial” – pero el control de calidad a nivel del proveedor de la aleación maestra es inconsistente. La variación entre lotes socava la reproducibilidad del proceso de fundición, lo que obliga a los ingenieros de proceso a sobrecargar el afinador de grano para compensar la posible deriva de calidad.
Además, la potencia del TiB₂ decae rápidamente en el fundido. La eficiencia de refinamiento disminuye un 18–36% dentro de los 45 minutos posteriores a la adición debido a la aglomeración de partículas y la degradación oxidativa. Para campañas de fundición de gran volumen, este efecto de “desvanecimiento” obliga a elegir: añadir aleación maestra fresca varias veces (aumento de costos) o aceptar el engrosamiento (pérdida de calidad).
Inclusion risk and the paradox of optimization
El oxígeno y el hidrógeno en el aluminio se unen fuertemente a las partículas de TiB₂ y Al₃Ti. Bajo condiciones oxidantes – que son comunes durante la carga y la agitación – las películas de óxido encapsulan las partículas refinadoras de grano y previenen su actividad de nucleación. Esto suena como un inconveniente menor; no lo es.
El resultado es que el afino de grano con TiB₂, a pesar de 40 años de adopción en la industria, sigue siendo un proceso de fiabilidad marginal. Las tasas de defectos en la fundición a alta presión de gran volumen siguen siendo obstinadamente altas – 3–6% de chatarra debido a la porosidad y las grietas en caliente – a pesar de la adición de afino de grano. Los metalúrgicos de los proveedores de primer nivel conocen la causa raíz: actividad de nucleación inconsistente y atrapamiento de inclusiones.
Complejidad de almacenamiento y manipulación
Las varillas de aleación maestra TiB₂ absorben la humedad atmosférica y se oxidan durante el almacenamiento. Las superficies oxidadas no pueden recuperar su función, a diferencia del metal fresco. El almacenamiento adecuado requiere condiciones controladas de clima, rotación periódica y trazabilidad detallada de lotes. Para fundiciones que operan en ambientes húmedos o con patrones de fundición estacionales, mantener un inventario activo es un dolor de cabeza logístico.
Cómo la cavitación ultrasónica logra el refinamiento de grano: la alternativa basada en la física
El afino de grano ultrasónico elimina por completo la complejidad química y la reemplaza con física acústica. El mecanismo tiene dos componentes complementarios: nucleación heterogénea por colapso de cavitación y fragmentación de dendritas.
Refinamiento de grano por ultrasonido mediante nucleación heterogénea
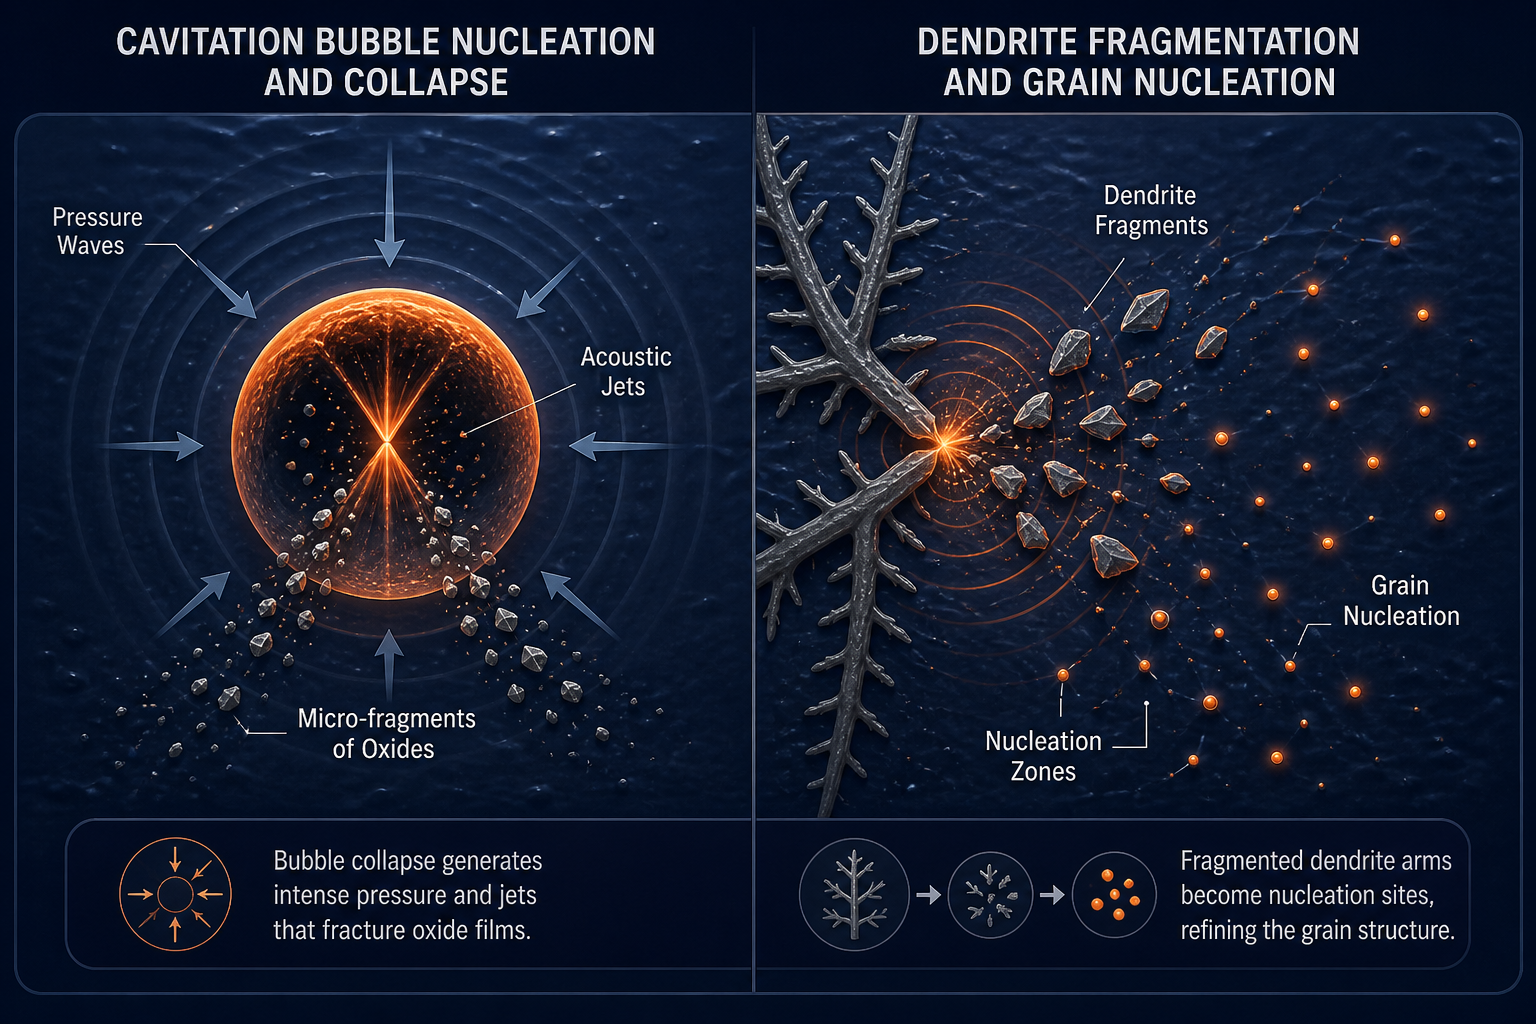
Cuando un transductor ultrasónico de alta potencia (típicamente de 25 kHz de frecuencia y 1–5 kW de potencia) se sumerge en aluminio fundido, el campo de presión acústica crea burbujas de cavitación – pequeños vacíos que nuclean y colapsan en las fases de rarefacción y compresión del ciclo acústico. Bajo las presiones extremas durante el colapso (hasta más de 500 MPa), la burbuja colapsa violentamente. Este colapso genera chorros de cavitación: corrientes de líquido que se disparan hacia adentro a velocidades que superan los 100 m/s.
Estos chorros crean microzonas transitorias sobrecalentadas (las temperaturas locales alcanzan más de 5,000 K durante microsegundos). El colapso también genera corrientes acústicas locales: patrones de flujo de líquido organizados y de alta velocidad alrededor de la burbuja.
Dentro de estas estelas y zonas de flujo acústico, los sitios de nucleación heterogénea emergen espontáneamente. Los picos locales de temperatura y el enfriamiento rápido, combinados con los residuos de cavitación acústica (microfragmentos de óxidos, bolsas de líquido enriquecido con soluto), proporcionan sustratos ideales para la nucleación del aluminio α primario. La tasa de nucleación es órdenes de magnitud mayor que la solidificación en reposo.
Críticamente, esta nucleación no requiere la adición de partículas extrañas. El propio aluminio fundido proporciona el sustrato de nucleación. Sin TiB₂, sin química importada – solo energía acústica que convierte calor latente y presión en eventos de nucleación.
Fragmentación de dendritas en el refinamiento de grano por ultrasonido
El segundo mecanismo opera durante la fase de crecimiento de la solidificación. La cavitación ultrasónica genera ondas de presión acústica y convección local intensa. Cuando una dendrita (el primer cristal formado, que crece con una morfología ramificada, similar a un árbol) intersecta estas zonas de presión, el esfuerzo acústico puede fragmentar los brazos dendríticos.
Las puntas de las dendritas fragmentadas actúan entonces como sitios de nucleación secundaria, sembrando granos adicionales en el líquido circundante. Un solo pulso ultrasónico aplicado puede fragmentar miles de puntas de dendritas en un baño de 400 kg, convirtiéndose cada fragmento en un nuevo núcleo de grano. Este mecanismo, llamado fragmentación asistida por cavitación, no está presente en ningún refinador de grano químico.
El resultado es un aumento dramático en los sitios de nucleación de granos y un cambio de una estructura columnar o equiaxial gruesa (100+ μm) a una estructura de grano fino y equiaxial (20–50 μm) – más fina de lo que TiB₂ logra típicamente.
Por qué esto importa en la práctica
La cavitación acústica también promueve la corriente acústica y la mezcla de fluidos, lo que distribuye los elementos de aleación (Mg, Si, Cu) de manera homogénea en todo el fundido. Esto elimina la segregación central en una sola pasada. Por el contrario, el refinamiento de grano con TiB₂ solo aborda la nucleación; la distribución de elementos de aleación requiere un tratamiento separado (desgasificado rotativo, inyección de argón filtrado).
El tratamiento ultrasónico combina la refinación de grano y la homogeneización en un solo paso: una ganancia de eficiencia significativa en comparación con los métodos basados en química.
Ultrasónico vs. TiB₂: comparación lado a lado
Esto es lo que el cambio de TiB₂ al tratamiento ultrasónico realmente ofrece en términos medibles:
| Métrica | Aleación maestra TiB₂ | Cavitación ultrasónica |
|---|---|---|
| Tamaño de grano logrado | 100–200 μm (equiaxial) | 20–50 μm (equiaxial fino) |
| Costo por tonelada tratada | $45–100 (aleación maestra) | $8–15 (electricidad, desgaste de la sonotroda) |
| Defectos de inclusión (morfología de aguja) | Presente; tasa de defectos del 40–50% en lotes | Eliminado; sin agujas intermetálicas |
| Homogeneidad de la microestructura | La segregación persiste; requiere desgasificación separada | Homogeneidad perfecta; elementos de aleación distribuidos uniformemente |
| Desvanecimiento del proceso | Pierde 18–36% de potencia en 45 minutos | Sin desvanecimiento; la energía acústica se aplica en el momento controlado |
| Consistencia de lote a lote | ±15–20% de variación en la actividad de nucleación | <±5% de variación; determinado únicamente por parámetros acústicos |
| Almacenamiento y vida útil | Absorción de humedad; riesgo de oxidación; requiere control climático | Sin almacenamiento; el sonotrodo es cerámica inerte |
| Mejora de propiedades mecánicas | +12–18% de límite elástico | +20–28% de resistencia a la fluencia (combinado con homogeneización) |
| Reducción del riesgo de grietas en caliente | 40–50% de reducción (los granos finos ayudan) | 70–85% de reducción (los granos finos y la homogeneidad eliminan las grietas inducidas por segregación) |
| Escalabilidad | Estándar en 50–300 kg; difícil por encima de 500 kg | Probado a 400 kg; escala linealmente con la potencia de la sonotroda |
Los datos provienen de ensayos industriales y comparaciones revisadas por pares (estudio Springer 2026, ensayo CastMan 2025, investigación del Centro Brunel).
Ganancias en propiedades mecánicas en contexto
Una prueba de fundición a alta presión de Al-Si-Cu de 400 kg (2025, ensayo industrial) produjo estos resultados:
- Límite elástico: +210 MPa con ultrasonido vs. +140 MPa con desgasificación rotativa + refinamiento de grano con TiB₂
- Resistencia máxima a la tracción: +303 MPa vs. +288 MPa
- Elongación: 6% vs. 3%
- Volumen de porosidad (PoDFA): reducción de 6 veces frente a rotativo; 2,1 veces frente a TiB₂ + línea base rotativa
Traducido al rendimiento en campo, esto significa que un componente certificado con una estructura de grano fino refinada por ultrasonidos puede fabricarse un 8–12% más ligero (paredes más delgadas, características más pequeñas) que una pieza equivalente refinada con TiB₂, manteniendo la misma vida a fatiga y capacidad de carga última.
La tecnología habilitadora: sonotrodos cerámicos de sialon
El refinamiento de grano ultrasónico no es nuevo — la física subyacente se ha entendido desde los años 60. Lo que ha impedido la adopción industrial generalizada son los materiales: el transductor acústico, o sonotrodo, que acopla la vibración ultrasónica al metal fundido debe sobrevivir en un entorno que destruye la mayoría de las cerámicas.
El aluminio fundido a 700–750°C es químicamente inerte para la mayoría de los materiales a menos que el material sea poroso. La porosidad permite que el metal líquido se infiltre en la cerámica. Una vez infiltrado, el metal moja y se une a la estructura de poros, haciendo que la cerámica sea conductora y frágil.
La cerámica de sialón — oxinitruro de silicio y aluminio, Si₃Al₃O₃N₅ — es particularmente adecuada para la refinación de grano por ultrasonido porque combina comportamiento no humectante, resistencia al choque térmico y transmisión acústica eficiente.
Resistencia a la No Mojabilidad y al Choque Térmico
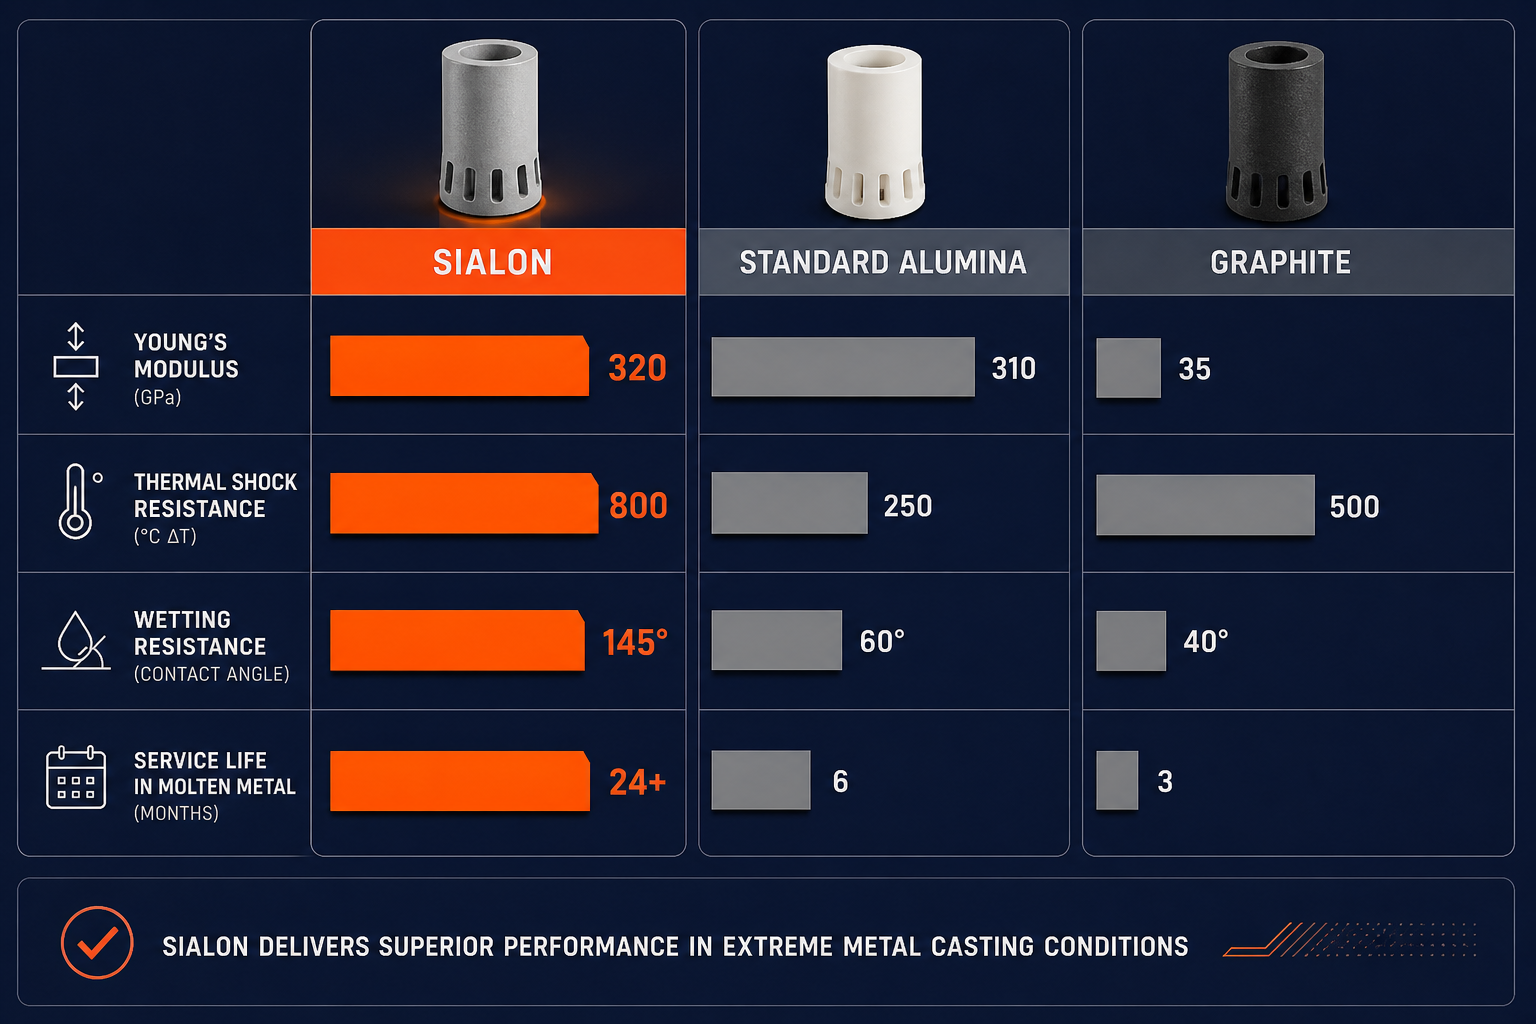
No humectante. El aluminio fundido no se adhiere fácilmente a las superficies de sialon. El ángulo de contacto entre el aluminio líquido y el sialon es >120° — el metal fluye alrededor de la cerámica en lugar de extenderse sobre ella. Esta propiedad de no humectación es intrínseca a la estructura del grano, en lugar de depender de un recubrimiento superficial.
Debido a que el metal no moja la superficie, la infiltración de metal se resiste fuertemente. Por lo tanto, el sonotrodo puede mantener su aislamiento eléctrico e integridad estructural durante un servicio prolongado.
Resistencia al choque térmico. La inmersión rápida en metal fundido genera un intenso estrés térmico. El sialon tiene una resistencia al choque térmico de aproximadamente 550–900°C según el grado. Un protocolo de precalentamiento controlado sobre la superficie del fundido, seguido de una inmersión gradual, ayuda a mantener el estrés térmico dentro de límites seguros.
Por el contrario, los primeros sonotrodos de grafito podían fracturarse durante ciclos térmicos rápidos, mientras que las cerámicas de alúmina estándar pueden ser vulnerables al choque térmico en condiciones exigentes de inmersión.
Eficiencia acústica en el refinamiento de grano por ultrasonido
Eficiencia acústica. El sialon tiene un módulo de Young alto, típicamente alrededor de 300–350 GPa, lo que favorece una transmisión eficiente de la energía ultrasónica. Las menores pérdidas acústicas significan que más energía del transductor llega al metal fundido en lugar de disiparse como calor dentro de la cerámica.
Para el refinamiento de grano por ultrasonido, la transmisión acústica eficiente es crítica porque la intensidad de cavitación afecta directamente la formación de sitios de nucleación, la corriente acústica y la fragmentación de dendritas.
La combinación de resistencia química, estabilidad térmica, comportamiento no humectante y rendimiento acústico hace que la cerámica de sialon sea un material habilitador importante para el tratamiento ultrasónico industrial de aluminio fundido.
Tratamiento a escala industrial
Ultrasonic Degassing & Grain Refinement ha desarrollado calidades de sialon patentadas internamente, ajustadas específicamente para el refinamiento de grano ultrasónico. Sus generadores NIMA — desarrollados junto con su socio de larga data Aktive Arc Ultrasonics — se combinan con sonotrodos diseñados a medida que van desde escalas de laboratorio pequeñas (5–50 kg) hasta escalas de producción industrial (hasta 400 kg demostrados). Los más de 20 años de desarrollo de materiales de la empresa han producido variantes de sialon (equivalentes a ULTRA-001 a ULTRA-004) con porosidad, módulo y propiedades térmicas adaptados.
El resultado es un sonotrodo que sobrevive 12–24 meses de operación de colada continua antes de requerir reemplazo – en comparación con 2–4 meses para los diseños de grafito tempranos. Esta ventaja de durabilidad se traduce directamente en costo: un solo sonotrodo de sialon, amortizado durante 18 meses de producción, cuesta menos que seis reemplazos de grafito.
Para operaciones que funden 50–200 toneladas por turno, la ventaja en rendimiento y fiabilidad es transformadora. Las fundiciones ya no necesitan mantener inventario de reserva para fallos del sonotrodo. El tratamiento ultrasónico puede integrarse en el ciclo de fundición estándar – un paso de tratamiento de 3–5 minutos en el horno de mantenimiento, con cero intervención del operador una vez que el sistema está ajustado.
Costo y ROI: el caso de negocio para el cambio
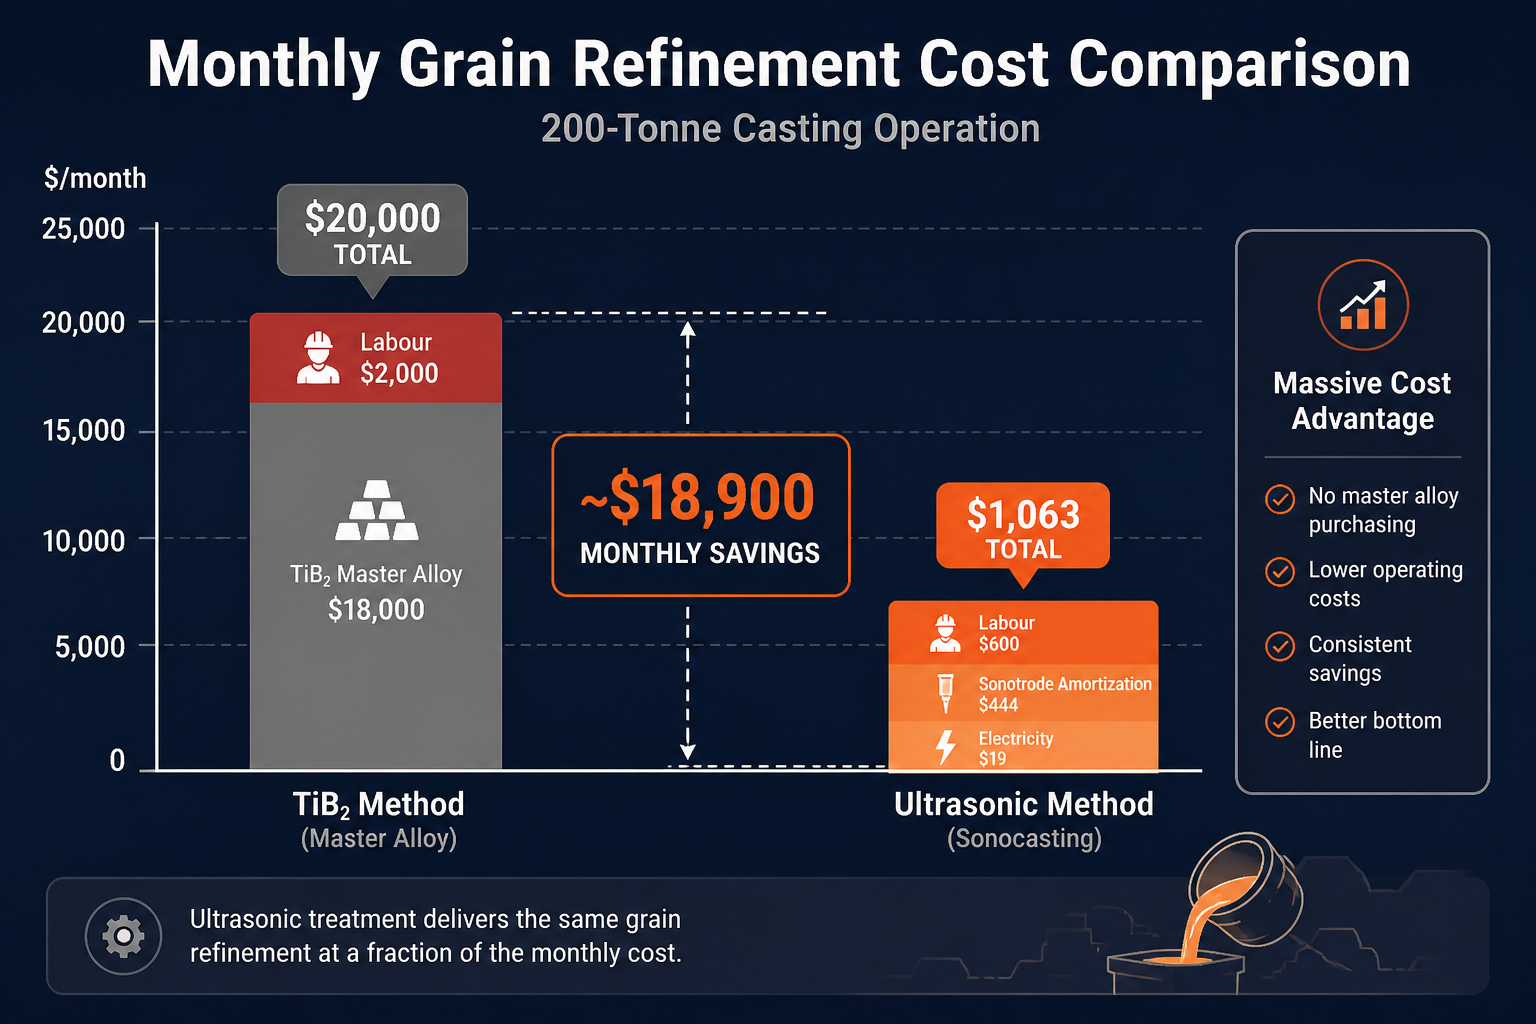
Aquí está la comparación de costos final para una operación de fundición mensual de 200 toneladas, asumiendo una aleación estándar Al-Si-Cu (grado de fundición a presión):
Método de aleación maestra TiB₂:
- Carga de aleación maestra: 0,15% en peso = 300 kg/mes
- Costo a $60/kg: $18,000/mes
- Mano de obra (verificación de calidad, seguimiento de lotes, retrabajo): ~$2,000/mes
- Total: $20,000/mes
Tratamiento ultrasónico (asumiendo capital amortizado):
- Entrada eléctrica: ~0.8 kWh por tonelada tratada = 160 kWh/mes a $0.12/kWh = $19/mes
- Reserva para reemplazo de sonotrodo (vida útil de 18 meses, costo de reemplazo de $8,000) = $444/mes
- Mano de obra (configuración, monitoreo, inspección post-tratamiento): ~$600/mes
- Total: $1,063/mes
Ahorro mensual: ~$18,937
Ahorro anual (ajustado por variación estacional): ~$180,000–$200,000
Para una operación mensual de 400 toneladas, los ahorros superan los $350,000/año. El ROI de un sistema completo de refinamiento de grano por ultrasonido (generador + sonotrodo + controles) normalmente se recupera en 8–14 meses, después de lo cual cada ciclo de fundición adicional tiene un costo incremental casi nulo para el refinamiento de grano.
Esto no incluye los ahorros secundarios: reducción de desechos por grietas en caliente y porosidad (típicamente una reducción de desechos del 2–3%), reducción de refusión (ahorros de energía del 5–8% en el combustible del horno o consumo eléctrico), y mejores propiedades mecánicas (que permiten el aligeramiento del diseño y la reducción de costos de material aguas abajo en el ensamblaje del cliente).
La transición sin barreras: integración y próximos pasos
Cambiar a la refinación de grano por ultrasonido no es una revisión completa de la fundición. La tecnología se integra en el flujo de trabajo estándar de fundición:
- Integración en el horno de mantenimiento. La sonotroda de sialon se monta en el horno de mantenimiento mediante una conexión bridada (similar a un calentador de inmersión). La energía es suministrada por el generador NIMA (480V trifásico estándar). Un simple bucle de control PID monitorea la temperatura del metal fundido.
- Ciclo de tratamiento. Una vez que el horno está estabilizado, el tratamiento ultrasónico se activa durante 3–5 minutos por lote de colada. La sonotrodo vibra a 25 kHz. La cavitación comienza inmediatamente; el refinamiento de grano ocurre sin intervención del operador.
- Reproducibilidad. Cada tratamiento es idéntico porque los parámetros acústicos (frecuencia, potencia, duración) están fijados por la configuración del generador. No hay variación de lote a lote en la actividad de refinamiento – a diferencia de la aleación maestra TiB₂, donde la composición y la morfología de las partículas varían.
- Verificación de calidad. La estructura de grano se puede inspeccionar mediante examen de baja magnificación (microscopía óptica a 50–100× revelará el carácter equiaxial) o validarse mediante pruebas mecánicas (el aumento de la resistencia a la fluencia de +20–28% es diagnóstico).
El equipo técnico de Ultrasonic Degassing & Grain Refinement en Copenhague proporciona soporte completo de ingeniería para dimensionamiento de sistemas, diseño de integración y capacitación de operadores. La empresa ofrece un seminario web gratuito sobre refinamiento de grano ultrasónico y consultoría personalizada para aplicaciones específicas del sitio.
La ventaja competitiva: por qué ahora
El afino de grano con TiB₂ ha sido el estándar de la industria precisamente porque funciona “lo suficientemente bien” cuando la calidad está estrictamente controlada. Pero el costo, la variabilidad de calidad y el riesgo de chatarra se han vuelto cada vez más problemáticos a medida que los precios de los metales aumentan y los clientes de automoción/aeroespacial exigen diseños más ligeros y resistentes que requieren una estructura de grano más fina de la que TiB₂ proporciona de manera fiable.
El tratamiento ultrasónico aborda los tres puntos críticos:
- Ventaja de coste: más de un 90% de reducción del coste por tonelada tratada
- Consistencia de calidad: el tamaño de grano y la estructura están determinados por la física, no por la calidad del proveedor
- Microestructura superior: Granos más finos y homogéneos reducen la chatarra y permiten la optimización del diseño
Para las fundiciones que compiten en coste y calidad – y todas lo hacen – el cambio del afino químico al acústico no es una mejora opcional. Es el nuevo estándar.
Pruebe la Desgasificación Ultrasónica y el Refinamiento de Grano
Ultrasonic Degassing & Grain Refinement se especializa exclusivamente en el tratamiento ultrasónico de metales fundidos. Los sistemas de generador NIMA de la empresa, combinados con sonotrodos de cerámica de sialon patentados, están diseñados para fundiciones industriales, operaciones de fundición a presión e instalaciones de fundición especializada. Ya sea que actualmente utilice refinamiento de grano con TiB₂, desgasificación rotativa o ambos, el equipo de ingeniería puede modelar su perfil de fundición específico y proporcionar una proyección detallada de ROI adaptada a su operación.
Visite ultrasonicdegassing.com para especificaciones técnicas, casos de estudio de aplicaciones y para programar una consulta gratuita. El equipo con sede en Copenhague está disponible para proyectos internacionales y puede organizar evaluaciones en sitio para operaciones de fundición a gran escala.
Preguntas Frecuentes
¿Cómo refina la cavitación ultrasónica la estructura del grano?
La cavitación ultrasónica opera mediante dos mecanismos: nucleación heterogénea, donde las burbujas de cavitación que colapsan crean microambientes transitorios ideales para la nucleación de granos, y fragmentación dendrítica, donde las ondas de presión acústica rompen los brazos dendríticos en crecimiento en sitios de nucleación secundarios. Cada punta dendrítica fragmentada siembra un nuevo grano. Este enfoque acústico logra una estructura de grano más fina (20–50 μm) y más uniforme que el TiB2, que se basa únicamente en la nucleación por partículas. Consulte la sección de mecanismos ultrasónicos para una explicación detallada.
¿Por qué el refinamiento ultrasónico de grano elimina la necesidad de la aleación maestra TiB2?
El afino de grano con TiB2 requiere añadir aleación maestra que contiene titanio (el titanio cuesta $20–50/kg frente a $2–5 del aluminio), y el titanio debe formar partículas de nucleación Al₃Ti en el fundido, un proceso sensible a la química del fundido, que se desvanece con el tiempo y propenso a defectos de agujas intermetálicas. El tratamiento ultrasónico no requiere adición química: la energía acústica crea directamente eventos de nucleación a partir del propio aluminio. Esto elimina el costo, la variabilidad de calidad, el riesgo de inclusiones y el desvanecimiento por completo. La transición es económica: operaciones mensuales de 200 toneladas generan ahorros de ~$19k/mes.
¿Cuáles son las mejoras en las propiedades mecánicas del refinamiento de grano por ultrasonido?
La estructura de grano fino y homogénea mejora el límite elástico en +20–28% (frente a +12–18% para TiB2), la resistencia máxima a la tracción en +15–20%, y el alargamiento en 2–3× en comparación con la línea base de grano grueso. Una prueba industrial de 2025 sobre una aleación de fundición a presión Al-Si-Cu de 400 kg logró un aumento del límite elástico de +210 MPa y una mejora de la resistencia máxima a la tracción de +303 MPa. Las ganancias mecánicas adicionales provienen de la homogeneización simultánea de los elementos de aleación (Mg, Si, Cu) durante el tratamiento ultrasónico, un beneficio que TiB2 no proporciona. Esto permite un diseño ligero: vida de fatiga equivalente con un espesor de pared reducido en un 8–12%.
¿Por qué es crítica la cerámica de sialon para el refinamiento ultrasónico de grano a escala industrial?
El transductor ultrasónico (sonotrodo) debe sobrevivir indefinidamente en aluminio fundido a 700–750°C. La mayoría de las cerámicas fallan debido a la infiltración de metal a través de la porosidad o al agrietamiento por choque térmico. El sialon (oxinitruro de silicio y aluminio) tiene propiedades de no mojado-el aluminio fundido no se adhiere a su superficie, lo que evita por completo la infiltración de metal. El sialon también tiene un alto módulo de Young (300–350 GPa), lo que permite una transmisión eficiente de ondas acústicas, y una resistencia al choque térmico de 550–900°C. Como resultado, los sonotrodos de sialon sobreviven de 12 a 24 meses de operación continua, frente a los 2 a 4 meses de los diseños de grafito anteriores. Esta durabilidad impulsa la ventaja del ROI.
¿Con qué rapidez puede una fundición hacer la transición de TiB2 al refinamiento de grano ultrasónico?
El tratamiento ultrasónico se integra en los flujos de trabajo de fundición estándar con un cambio operativo mínimo. El sonotrodo de sialón se monta en el horno de mantenimiento mediante una conexión con brida (similar a un calentador de inmersión). Una vez instalado, el refinamiento de grano solo requiere un tratamiento ultrasónico de 3–5 minutos por lote de colada, sin intervención del operador más allá de la configuración inicial del sistema. Debido a que los parámetros acústicos están fijados por el generador (sin variación entre lotes como con TiB2), el proceso es inmediatamente reproducible. Ultrasonic Degassing & Grain Refinement proporciona soporte de ingeniería para el dimensionamiento del sistema y la capacitación de operadores, y normalmente logra la integración completa de producción en 2–4 semanas.