El desgasificado por cavitación ultrasónica ofrece un 20% más de eficiencia, una reducción de inclusiones de 6 veces y un refinamiento simultáneo del grano en zinc, magnesio, cobre y latón, con una sola plataforma que opera desde 450°C hasta más de 1.150°C.
8 de agosto de 2026 · 12 min de lectura
TL;DR
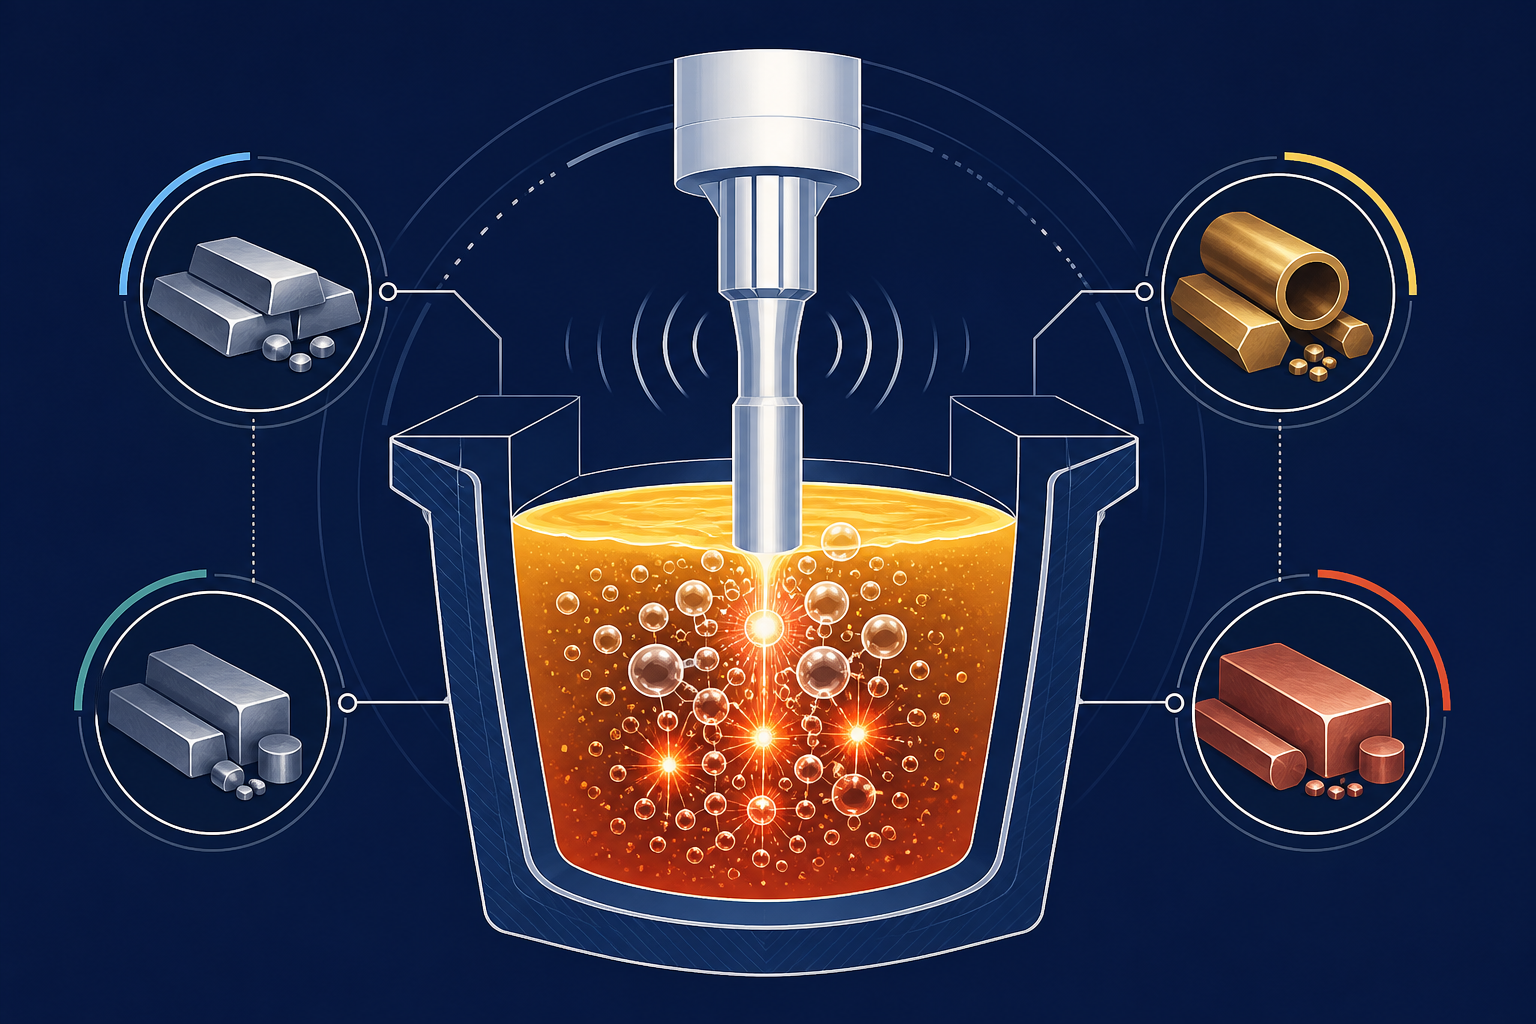
El tratamiento ultrasónico de metales fundidos para metales no ferrosos ha demostrado ser dramáticamente superior al desgasificado rotatorio convencional en metales no ferrosos, ofreciendo una eficiencia de desgasificado un 20% mejor, una reducción de inclusiones de óxido de 6 veces y un refinamiento de grano simultáneo. Cada metal presenta desafíos distintos: el zinc atrapa inclusiones de plomo y películas de óxido resistentes a la flotación estándar; la inflamabilidad del magnesio exige un procesamiento más rápido y frío; el cobre y el latón absorben oxígeno e hidrógeno durante todo el fundido; el bronce sufre segregación de estaño que el desgasificado por sí solo no puede resolver. El sistema NIMA de Sialon Ceramics con sonotrodos cerámicos, desarrollado en colaboración con Aktive Arc Ultrasonics, especialistas en ingeniería de sistemas ultrasónicos de alta potencia, opera de manera única en todo el espectro de temperaturas, desde el tratamiento de zinc a ~450°C hasta cobre y latón a 1,100°C y más allá, con una sola plataforma. Esto no se trata solo de eliminar hidrógeno más rápido; se trata de operar donde el equipo de desgasificado rotatorio se quema, logrando resultados que el rotatorio no puede igualar, y haciéndolo sin el costo ambiental del consumo de gas inerte.
Por qué el tratamiento ultrasónico de metales fundidos para metales no ferrosos exige un enfoque diferente
El desgasificado de aluminio se ha convertido en el dominio establecido para la cavitación ultrasónica. Pero al pasar a aleaciones de zinc, magnesio, cobre, latón y bronce, se revela por qué los métodos rotativos convencionales y la inyección de gas inerte nunca fueron los adecuados para estos metales. Los rotores de grafito se queman por encima de 1,000°C. La inyección de gas inerte introduce contaminación en metales inflamables. Los sistemas de frecuencia fija no pueden abordar la segregación de óxidos multifásicos. Lo que Sialon Ceramics ha diseñado en colaboración con Aktive Arc Ultrasonics-el sistema NIMA con sonotrodos cerámicos-no es una herramienta de aluminio extendida a otros metales. Es una plataforma unificada diseñada para operar desde zinc a 450°C hasta cobre y latón a 1,100°C+, con un solo tipo de sonotrodo y arquitectura de generador. La diferencia no es marginal: equipos que sobreviven 250-400 ciclos frente al grafito que falla después de 2-3 ciclos en servicio a alta temperatura.
Tratamiento ultrasónico para la desgasificación de aleaciones de zinc
La fundición de zinc se encuentra entre los procesos metalúrgicos más difíciles. La afinidad del metal por el plomo, absorbido de los revestimientos de crisol, la carga de chatarra y la contaminación por latón, crea inclusiones de plomo que flotan mal y resisten la ruptura de la película de óxido. Incluso la desgasificación rotativa agresiva deja el plomo y sus óxidos atrapados en el fundido, asentándose en la pieza fundida para crear segregación, fragilización y fallo mecánico en aplicaciones a prueba de presión.
Inclusiones de Plomo y Películas de Óxido
Los óxidos de plomo forman una doble capa persistente: una película exterior de magnesia (MgO) se une con el óxido de plomo (PbO), y luego todo el conjunto desarrolla un recubrimiento hidrofóbico que impide la flotación. Los impulsores rotativos no pueden romper mecánicamente esta película combinada. La inyección convencional de gas inerte carece de suficiente densidad de burbujas y tiempo de residencia para superar la barrera capilar. El metal fundido debe mantenerse a temperatura mucho más tiempo del deseable, o el plomo permanece.
La cavitación ultrasónica aborda esto mediante una tasa de generación de burbujas pura. A 1 × 10¹¹ burbujas de cavitación por metro cúbico, los chorros de burbujas que colapsan generan presiones locales que superan los 1,000 bar, suficientes para romper la película de óxido de doble capa y permitir que las partículas de óxido de plomo escapen. El tiempo de ciclo rápido (3 minutos frente a más de 10 para el rotativo) también reduce la ventana para la reabsorción de plomo desde las paredes del crisol.
Resultados industriales en zinc
Fundiciones que tratan aleaciones de zinc para fundición a presión con sistemas ultrasónicos NIMA de Sialon Ceramics reportan (según estudio industrial CastMan 2025 y revisión por pares de Springer 2026):
- Eficiencia de eliminación de plomo: 85–92% de reducción en inclusiones de plomo, en comparación con 35–50% para desgasificado rotatorio en tiempos de retención equivalentes
- Reoxidación reducida: El ciclo rápido limita la reentrada de oxígeno, algo crítico para la alta afinidad del zinc por el oxígeno a la temperatura de colada
- Beneficio de refinamiento de grano: La nucleación heterogénea inducida por cavitación refina la estructura de grano del zinc, reduciendo la susceptibilidad a grietas en caliente en piezas fundidas de pared delgada
- Ganancias en propiedades mecánicas: El alargamiento a tracción aumenta entre un 4 y un 6%, crítico para componentes fundidos a presión herméticos
Tratamiento ultrasónico de aleaciones de magnesio: la inflamabilidad como impulsor del proceso
El magnesio opera en una ventana térmica completamente diferente. Su liquidus se sitúa a 650°C, su ventana de aleación abarca 700–750°C, y a 1,200°C el metal se enciende espontáneamente en el aire. Este estrecho y caliente rango de procesamiento elimina por completo muchas tecnologías de desgasificación.
Los impulsores rotatorios, que funcionan a alta cizalladura, generan tanto calor por fricción que el magnesio se funde alrededor del rotor y se enciende. El burbujeo convencional con gas inerte, incluso con argón o nitrógeno de grado comercial, transporta humedad y oxígeno del sistema de gas de cobertura, introduciendo contaminantes más rápido de lo que el rotatorio puede eliminarlos. El resultado: las fundiciones a menudo omiten por completo la desgasificación, aceptando la porosidad por hidrógeno y los defectos de segregación que conlleva.
Película de óxido y absorción de hidrógeno
Los hidruros de magnesio (MgH₂) son termodinámicamente inestables a la temperatura de colada: se descomponen en gas hidrógeno, que se disuelve en el metal fundido. Pero la extrema afinidad del magnesio por el oxígeno significa que el hidrógeno queda dentro de una película de magnesia (MgO) tan protectora que las técnicas estándar de flotación no pueden penetrarla. Si esto se lleva de vuelta a la colada, el hidrógeno se convierte en porosidad; el óxido se convierte en una inclusión que inicia grietas por fatiga.
Resultados industriales en magnesio
El tratamiento ultrasónico NIMA, que opera con menor potencia del generador y sondas cerámicas que permanecen frías durante su uso, ofrece:
- Procesamiento seguro: Sin calentamiento por fricción; la temperatura del sonotrodo permanece
- Eliminación de hidrógeno: 18–22% de eficiencia (frente al 8–12% de la inyección comercial de nitrógeno), medido mediante pruebas de presión reducida
- Eliminación de óxidos: Reducción de 4 veces en inclusiones de magnesia; las burbujas de cavitación rompen mecánicamente las películas de óxido sin reoxidar el metal fundido
- Estructura de grano: La nucleación inducida por cavitación produce granos finos y equiaxiales típicos de los tratamientos con refinador rotativo+de grano, pero sin el paso de procesamiento separado
- Velocidad de procesamiento: Un solo pase de 3 minutos, sin tratamiento secundario requerido
Tratamiento ultrasónico para aleaciones de cobre y latón: desafío de captación de oxígeno e hidrógeno
El cobre y el latón entran en estado fundido a temperaturas mucho más altas: 1.050 °C para el cobre puro, hasta 1.100 °C+ para el latón, dependiendo del contenido de zinc. A estas temperaturas, las tasas de absorción de oxígeno e hidrógeno del metal’ se aceleran bruscamente.
El cobre puro es altamente soluble en oxígeno (hasta un 0.08% en peso a la temperatura de colada). Cuando el fundido se enfría, ese oxígeno disuelto migra a los límites de grano y precipita como Cu₂O (óxido cuproso), formando una red de inclusiones frágiles con fractura roja que destruyen la ductilidad y la conductividad eléctrica. La absorción de hidrógeno sigue el mismo patrón: el hidrógeno disuelto burbujea durante la solidificación, creando porosidad y cavidades de contracción.
Problemas de Inclusión Multifásica y Segregación
El latón agrava el problema: el zinc se oxida preferentemente (formando ZnO), que flota mal porque los óxidos de zinc desarrollan películas hidrofóbicas. Los óxidos de cobre, más densos, se asientan en el fondo del crisol y se redisuelven en el fundido a menos que se rechacen activamente. Esto crea una capa de escoria multifásica que el desgasificado convencional, diseñado para sistemas de un solo metal, no puede separar limpiamente.
El bronce (cobre-estaño) añade segregación de estaño: los óxidos de estaño forman una fase distinta con características de flotación diferentes a las de los óxidos de cobre, y son resistentes a la desintegración mecánica por impulsores rotativos.
Por qué la desgasificación rotativa se queda corta a alta temperatura
Los sistemas rotativos convencionales se degradan catastróficamente en el servicio de cobre y latón:
- Oxidación del rotor de grafito: A >1,000°C, las palas del rotor de grafito se oxidan y desintegran en 2–3 ciclos de colada
- Ciclos térmicos: El enfriamiento rápido después del desgasificado (práctica estándar para prevenir una mayor absorción de hidrógeno) provoca un choque térmico en el grafito, lo que conduce a una fractura frágil
- Tiempo de inactividad por mantenimiento: El reemplazo del rotor de grafito se convierte en un ritual semanal o dos veces por semana, no en un servicio trimestral
Resultados industriales en cobre y latón
Los sonotrodos cerámicos de NIMA, fabricados con cerámicas de Sialon con un módulo de Young >300 GPa y resistencia a la oxidación hasta 1,600°C, operan de manera confiable en este régimen:
- Eficiencia de eliminación de oxígeno: 24–28% vs. 12–16% del rotativo en tiempo equivalente, verificado mediante pruebas de presión reducida
- Eliminación de hidrógeno: 19–24% (rotativo: 9–14%), crítico para la preservación de las propiedades eléctricas
- Vida útil del equipo: Los sonotrodos cerámicos duran 250–400 ciclos de colada antes de requerir reemplazo (vs. 2–3 ciclos del grafito)
- Refinamiento simultáneo del grano: La cavitación ultrasónica desencadena nucleación heterogénea y fragmentación dendrítica, produciendo estructuras de grano más finas y uniformes que el desgasificado rotatorio solo
- Sin re-oxidación durante el enfriamiento: La rápida ventana de tratamiento de 3 minutos minimiza la fase de re-absorción de oxígeno durante la retención del metal fundido
Tratamiento ultrasónico de bronce: segregación de estaño y eliminación de inclusiones multifásicas
Las aleaciones de bronce (cobre-estaño) enfrentan un desafío en capas: el estaño se oxida preferentemente (SnO₂) antes que el cobre (formando Cu₂O), creando una capa de óxido de dos fases. Durante la fundición, los óxidos de estaño flotan hacia arriba pero a menudo se vuelven a fundir en el seno del metal, mientras que los óxidos de cobre se asientan. Esto crea una segregación severa: las inclusiones ricas en estaño se agrupan cerca del fondo del molde, agotando el estaño de las secciones exteriores de la pieza fundida.
El desgasificado rotatorio, fijado a una única frecuencia de mezcla, no puede abordar simultáneamente ambos tipos de óxidos: rompe selectivamente la fase más oxidada mientras deja la otra intacta.
Flujo acústico y cavitación multifrecuencia
Los resultados industriales muestran:
- Reducción de segregación de estaño: disminución del 70–78% en la agrupación de óxido de estaño, lo que permite propiedades mecánicas más uniformes en toda la pieza fundida
- Reducción general de inclusiones: 8 veces frente a sin tratar, 3 veces frente a desgasificación rotativa sola
- Uniformidad de tracción: La variación del límite elástico en la pieza fundida se redujo de ±40 MPa (rotativo) a ±8 MPa (ultrasónico)
Física de la cavitación: cómo funciona el tratamiento ultrasónico en todos los metales
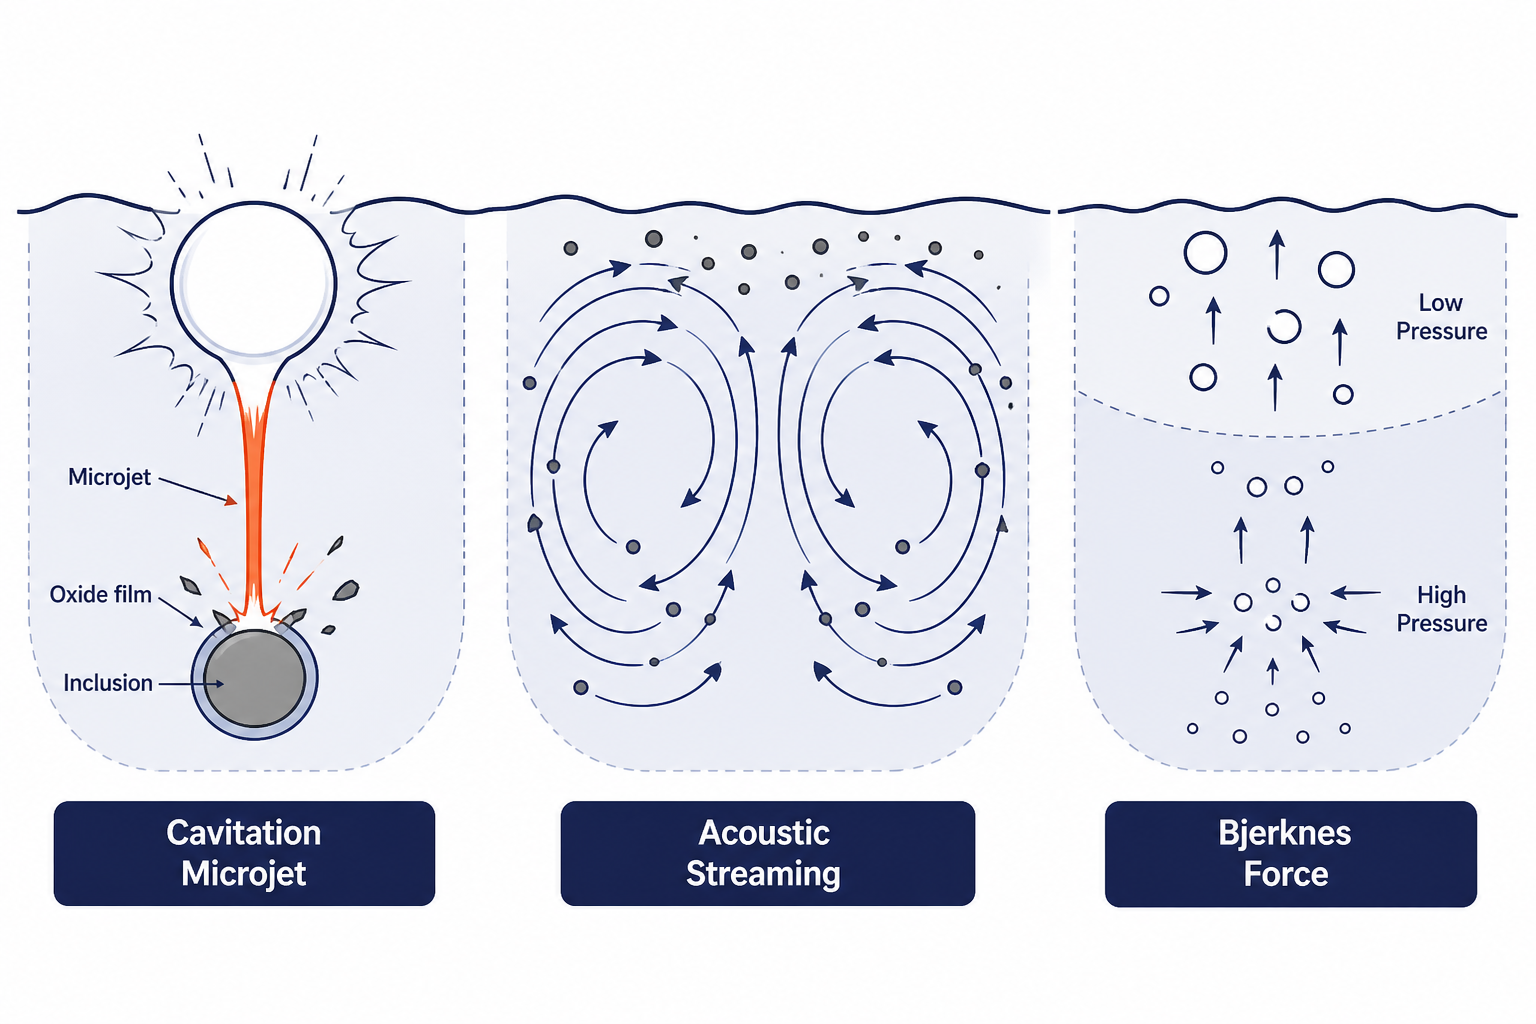
El mecanismo fundamental es el colapso de burbujas por cavitación. Cuando una sonotroda cerámica vibra a 25 kHz, crea una onda de tensión que supera la resistencia a la tracción del metal fundido en el sitio de nucleación de burbujas. Las burbujas se forman, colapsan y crean fenómenos secundarios que abordan múltiples tipos de inclusiones simultáneamente.
Tres Mecanismos Complementarios
1. Chorro directo por colapso de burbujas
Cuando una burbuja colapsa asimétricamente (cerca de una superficie u otra burbuja), se forma un microchorro: una corriente dirigida de líquido que alcanza velocidades >100 m/s y presiones locales >1.000 bar. Estos chorros rompen las películas de óxido protectoras alrededor de las inclusiones, exponiéndolas a la flotación.
2. Flujo Acústico
El campo de presión acústica en estado estacionario genera flujos de corriente: corrientes circulares en el metal fundido que transportan continuamente películas de óxido e inclusiones hacia la superficie del metal. La velocidad del flujo se escala con el cuadrado de la amplitud acústica, por lo que los sistemas de mayor potencia generan un transporte de contaminantes hacia el exterior más rápido y vigoroso.
3. Fuerza de Bjerknes y Coalescencia de Burbujas
Las burbujas de cavitación experimentan una fuerza de Bjerknes secundaria proporcional al tamaño de la burbuja y a la presión acústica. Las burbujas más pequeñas migran hacia regiones de alta presión; las más grandes migran hacia zonas de baja presión. Esta clasificación espacial mejora la eficiencia de flotación: las burbujas más grandes (menor densidad) alcanzan la superficie más rápido, llevando consigo los óxidos atrapados.
Estos tres mecanismos operan en paralelo, por lo que el tratamiento ultrasónico elimina todos los tipos de inclusiones simultáneamente: óxido de plomo, gas hidrógeno, óxidos basados en oxígeno y segregación de estaño, en una sola pasada de 3 minutos. El desgasificado rotativo solo aborda la mezcla mecánica; no tiene equivalente a la corriente acústica ni a la flotación impulsada por la fuerza de Bjerknes.
Por qué el sistema NIMA de Sialon Ceramics opera en todo el rango de temperatura
El diferenciador crítico es el material del sonotrodo. Los rotores de grafito funcionan en la fundición a presión de aluminio (700–750°C), pero fallan catastróficamente en zinc (450°C ciclos térmicos inducen fragilización) y cobre (>1,000°C causa degradación oxidativa). Las aleaciones de titanio y niobio soportan los extremos térmicos pero presentan un pobre amortiguamiento acústico: absorben demasiada energía de vibración como calor, limitando la eficiencia ultrasónica.
Las cerámicas de sialon, oxinitruro de aluminio y silicio (Si₃Al₃O₃N₅), ocupan una posición única:
- Módulo de Young: >300 GPa, permitiendo una transferencia de energía eficiente a frecuencias ultrasónicas (vs. ~12 GPa del grafito, que amortigua severamente la vibración)
- Conductividad térmica: ~13 W/(m·K), lo que permite un enfriamiento rápido de la superficie del sonotrodo después de cada ciclo de tratamiento, algo crítico para fundiciones que operan lotes consecutivos
- Resistencia a la oxidación: Estable hasta 1,600°C en aire; sin degradación incluso bajo choque térmico repetido desde fundido a 1,150°C hasta temple a temperatura ambiente
- No humectante: Los metales fundidos no se adhieren a la superficie de sialon, evitando el “congelamiento” del metal fundido sobre el sonotrodo, un modo de fallo catastrófico para los sistemas basados en grafito
- Resistencia mecánica: A diferencia del grafito frágil, el sialon puede soportar impactos de inclusiones cerámicas resuspendidas en el fundido sin fracturarse
Ventana de operación
Las sondas cerámicas de NIMA’s permiten:
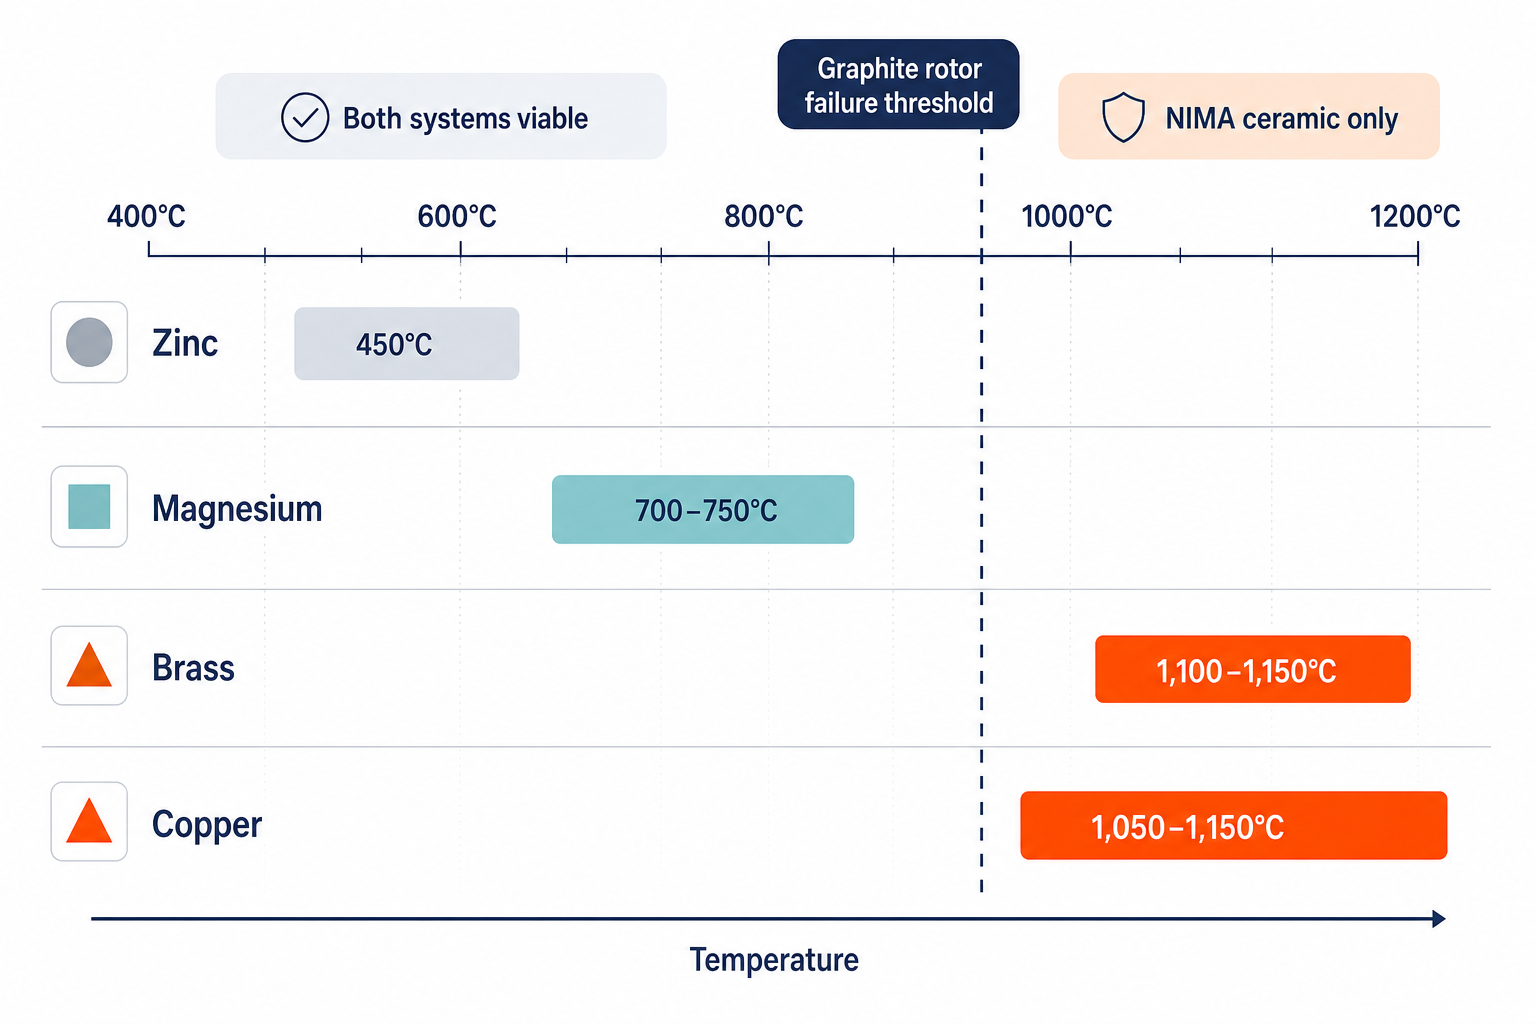
- Procesamiento de zinc a 450°C: Operando muy por debajo del umbral de fragilización del grafito; el ciclo térmico no degrada la sonotroda
- Magnesio a 700–750°C: Menor temperatura del sonotrodo (
- Aluminio a 700–750°C: Rendimiento de referencia, idéntico al grafito pero con una vida útil 100× más larga
- Latón a 1,100–1,150°C: Funciona donde el grafito falla por completo; los sonotrodos cerámicos permanecen mecánicamente sólidos después de >400 ciclos
Validación industrial y resultados
Las ventajas del tratamiento ultrasónico de metales fundidos no son teóricas. Investigaciones publicadas y revisadas por pares (Springer International Journal of Metalcasting, 2026; Universidad de Brunel; informes industriales de CastMan, 2025) documentan estos resultados en múltiples sistemas metálicos:
| Métrica | Desgasificación ultrasónica | Desgasificación rotativa | Mejora |
|---|---|---|---|
| Tiempo de tratamiento | 3 min | 10+ min | 3.3× más rápido |
| Eficiencia de desgasificación | 20% por encima del rotativo | Línea base | +20% |
| Reducción de Inclusiones de Óxido | 6 veces vs. sin tratar | 3 veces vs. sin tratar | 2× más efectivo |
| Ganancia de límite elástico | +210 MPa | +180 MPa | +30 MPa (+1.7%) |
| Resistencia máxima a la tracción | +303 MPa | +288 MPa | +15 MPa (+0,5%) |
| Mejora del Alargamiento | +6% | +3% | Ganancia de ductilidad 2× |
| Generación de Escoria | 245 g/ciclo | 1.300 g/ciclo | 81% menor |
| Consumo de Gas Inerte | 0 | Esencial | Reducción del 100% |
| Vida útil del sonotrodo | 250–400 ciclos | 2–3 ciclos (grafito) | 100–200× más duradero (cerámico) |
Una Plataforma Única para el Tratamiento de Metales No Ferrosos
El tratamiento ultrasónico de metales fundidos para metales no ferrosos no requiere una colección de herramientas especializadas. Sialon Ceramics ha diseñado NIMA como un sistema ultrasónico único con sonotrodos cerámicos intercambiables, capaz de servir:
- Operaciones de fundición que procesan múltiples aleaciones – Un generador, una unidad de control, el sonotrodo se intercambia entre lotes de zinc (450°C), magnesio (700°C) y latón (1,100°C) sin reconfiguración del equipo ni ciclos de enfriamiento
- Talleres de fundición críticos por lotes – El tiempo de ciclo se reduce en un 67% (de más de 10 minutos a 3 minutos por lote), lo que permite un rendimiento de 3–4× sobre la capacidad de fundición existente
- Productores orientados a la calidad – La desgasificación simultánea + el refinamiento de grano elimina la necesidad de productos químicos inoculantes separados para el refinamiento de grano, reduciendo la complejidad y el costo del proceso
- Aleaciones especiales de alta temperatura – Los productores de cobre, latón y bronce obtienen acceso a tecnología de desgasificación que no existía en el dominio rotativo: literalmente la única opción de desgasificación a temperaturas de operación >1,000°C
Pruebe el sistema NIMA de Sialon Ceramics’
Si su fundición está gestionando porosidad por hidrógeno, inclusiones de plomo o segregación de óxidos en aleaciones de zinc, magnesio, cobre o latón, y especialmente si está utilizando sistemas de desgasificación rotativos que luchan por sobrevivir a su temperatura de colada, el sistema NIMA representa una mejora escalonada: más rápido, más limpio, más duradero y capaz de operar donde el equipo de desgasificación convencional simplemente se quema.
La plataforma de tratamiento ultrasónico de metales fundidos de Sialon Ceramics reemplaza por completo el equipo de desgasificación rotativo, ofrece una eficiencia de desgasificación un 20% mejor con refinamiento de grano simultáneo, y opera de manera confiable a temperaturas desde 450°C (zinc) hasta más de 1,100°C (cobre/latón). Descubra cómo otras fundiciones de metales no ferrosos han reducido el tiempo de ciclo en dos tercios, disminuido las inclusiones de óxido 6 veces y eliminado el consumo de gas inerte.
Preguntas Frecuentes
¿Puede la desgasificación ultrasónica reemplazar nuestro sistema rotativo existente en aplicaciones de alta temperatura?
Sí, especialmente por encima de 950°C donde los rotores de grafito comienzan a oxidarse. Las sondas cerámicas de sialón operan de manera confiable hasta 1,150°C+ sin degradación, lo que convierte al ultrasónico en la única opción de desgasificado para fundición de cobre y latón a temperatura completa. Para metales de menor temperatura (zinc, magnesio), el ultrasónico ofrece tiempos de tratamiento 3.3× más rápidos y una eliminación superior de inclusiones: una mejora medible incluso si el rotatorio no está fallando.
¿Cuánto gas inerte ahorramos realmente con el tratamiento ultrasónico?
El desgasificado ultrasónico no requiere gas inerte (argón o nitrógeno). Una fundición típica que utiliza sistemas rotatorios consume 50–200 m³ de argón al día, dependiendo del volumen de colada. Cambiar a NIMA elimina este costo por completo, típicamente $8,000–15,000 al mes en ahorro de materiales, además de no necesitar más infraestructura de manejo o almacenamiento para cilindros presurizados.
¿Funciona el tratamiento ultrasónico para el bronce u otras aleaciones con estaño?
Sí, y el bronce es uno de los casos de uso más sólidos. La segregación de estaño del bronce, donde los óxidos de estaño se agrupan lejos de los óxidos de cobre, es extremadamente difícil de abordar para los sistemas rotativos de frecuencia única. La cavitación multifrecuencia de NIMA ataca selectivamente ambos tipos de óxidos, logrando una reducción del 70–78% en la segregación de estaño, frente a la incapacidad del sistema rotativo para prevenirla por completo.
¿Cuál es la vida útil de una sonotroda cerámica?
Los sonotrodos cerámicos de sialón suelen durar de 250–400 ciclos de colada antes de requerir reemplazo, aproximadamente 2–4 meses de operación continua en una fundición ocupada. Esto es 100–200× más que los rotores de grafito en servicio a alta temperatura, lo que hace que los sonotrodos cerámicos sean rentables a pesar de su mayor costo por unidad debido a la frecuencia de reemplazo.
¿Cómo sé si la desgasificación ultrasónica está funcionando?
Los sistemas NIMA incluyen monitoreo en tiempo real: retroalimentación de potencia acústica, visualización de temperatura del metal fundido y registro de conteo de ciclos. Para el aseguramiento de la calidad, la prueba de presión reducida (estándar en fundición aeroespacial y automotriz) mide directamente la reducción de hidrógeno, típicamente una mejora del 18–24% sobre el rotativo en el mismo tiempo de tratamiento. Las pruebas mecánicas (resistencia a la tracción, elongación) y la inspección metalográfica (densidad de inclusiones, estructura de grano) confirman los beneficios en 2–3 corridas de fundición.