


Vetyhuokoisuus heikentää alumiinivaluja ja aiheuttaa laatuongelmia. Ultraäänikavitaatio tuottaa biljoona mikrokupelia kuutiometriä kohti poistaakseen liuenneen vedyn 20 % nopeammin kuin perinteiset menetelmät, vähentäen sulkeumia 6-kertaisesti ja tuottaen mitattavia lujuusparannuksia.
8. elokuuta 2026 · 9 min lukuaika

TL;DR
Vetyhuokoisuus on edelleen yksi kriittisimmistä vioista alumiinivalussa, heikentäen mekaanisia ominaisuuksia ja aiheuttaen kalliita hylkyjä. Vaikka perinteiset menetelmät, kuten argonruiskutus ja tyhjiökäsittely, tarjoavat osittaisia ratkaisuja, ne vaativat pitkiä käsittelyjaksoja. Ne myös kuluttavat inerttejä kaasuja ja tuottavat merkittävää jätettä.
Ultraäänikavitaatioteknologia, kehitetty yhteistyössä Aktive Arc Ultrasonics -yrityksen kanssa, tarjoaa perustavanlaatuisesti erilaisen lähestymistavan. Teknologia käyttää akustisia aaltoja luodakseen tiheän mikrokuplapopulaation, noin 1 × 10¹¹ m⁻³. Nämä mikrokuplat tarjoavat laajan pinta-alan vedyn diffuusiolle. Akustinen virtaus ja suihkuvirtaukset myös nopeuttavat kuplien nousua ja poistumista.
Teollisen mittakaavan tutkimukset osoittavat, että ultraäänikaasunpoisto saavuttaa 20 % korkeamman kaasunpoistotehokkuuden kolmasosassa ajasta verrattuna tavanomaisiin menetelmiin. Prosessi vähentää myös oksidisulkeumia 6-kertaisesti ja kuonan muodostumista 81 %.
Tuloksena on laadukkaampia valukappaleita, joilla on 17% suurempi myötölujuus ja 2–3× parempi venymä. Valimot hyötyvät myös hienorakeisemmasta mikrorakenteesta ja parantuneesta huokoisuuden hallinnasta tuotantomittakaavassa.
Mitä on vetyhuokoisuus ja miksi se muodostuu alumiinivalussa
Vetyhuokoisuus - kaasutäytteisten onteloiden muodostuminen jähmettyneeseen alumiiniin - on perinteinen vika, jolla on nykyaikaisia seurauksia. Fysiikka on yksinkertainen mutta armoton: sula alumiini on vedyn absorboija. Uunin ilmakehän vesihöyry ja ilmakehän kosteus reagoivat sulan metallin kanssa tuottaen liuennutta vetykaasua. Sulamispisteessä (~660 °C puhtaalle alumiinille, 700 °C tyypillisesti kaupallisille seoksille) vety on erittäin liukoista; metalli “haluaa” pitää sen itsellään. Mutta heti kun jähmettyminen alkaa, vedyn liukoisuus laskee jyrkästi. Liuennut kaasu saostuu liuoksesta nopeammin kuin se ehtii poistua, muodostaen onteloita, jotka ovat hajallaan valukappaleen matriisissa. Nämä ontelot eivät ole vaarattomia kosmeettisia vikoja - ne ovat murtuman alkamiskohtia. Valukappale, joka on täynnä vetyhuokoisuutta, osoittaa:
- Alentunut murtovetolujuus (usein 15–25% pienempi kuin tarkoitettu)
- Katastrofaalinen venymän menetys (sitkeys voi laskea
- Väsymissärön synty tyhjiöpinnoilla syklisessä kuormituksessa
- Korkeat hylkäysprosentit sekä jälkikäsittelyn ja tarkastuksen kustannukset
Perinteiset ehkäisymenetelmät ja niiden rajoitukset
Vuosikymmenten ajan valimot ovat käyttäneet kolmea päästrategiaa vetyhuokoisuuden torjumiseksi. Jokainen tarjoaa osittaisen suojan, mutta kaikki sisältävät luontaisia kompromisseja, jotka moderni ultraäänitekniikka ratkaisee suoraan.
Argon sparging (rotary degassing)
Argoninjektio on alan standardi, käytössä valimoissa maailmanlaajuisesti. Pyörivä grafiittisekoitin levittää argonkuplia sulaan metalliin. Vetyatomit diffundoituvat näihin argonkupliin, jotka sitten nousevat ja poistuvat. Teoriassa tyylikästä; käytännössä kompromissien rasittamaa:
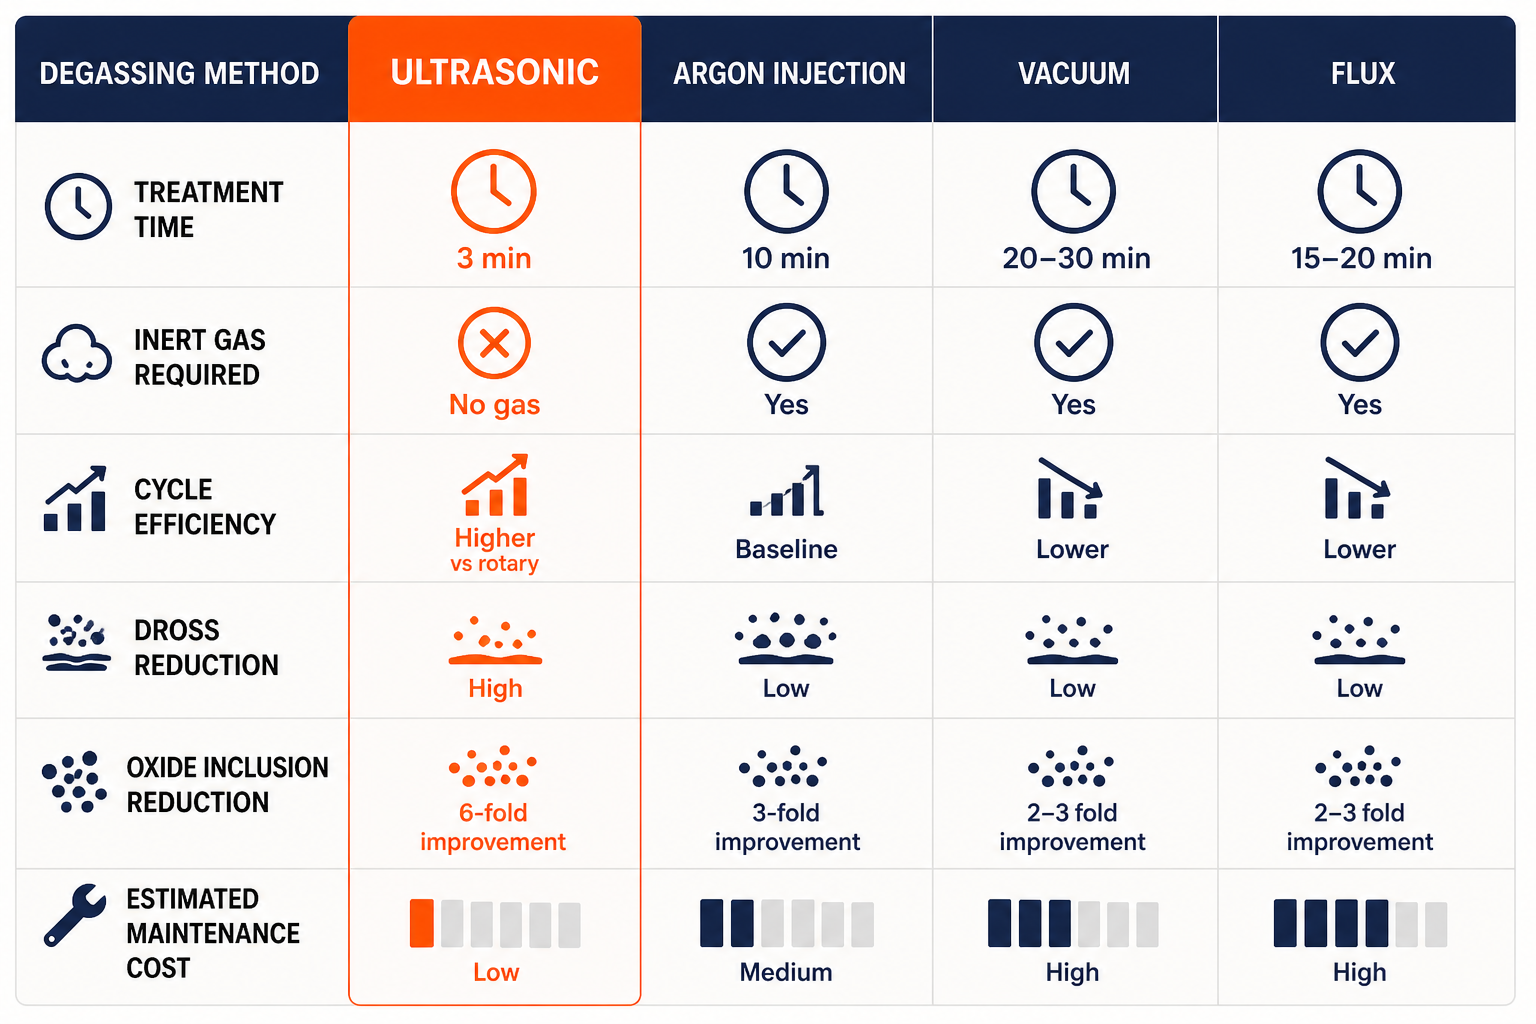
- Syklin kesto: 10–15 minuuttia käsittelyä kohti hyväksyttävän tiheysindeksin saavuttamiseksi (vedypitoisuuden mitta)
- Inerttikaasun kulutus: Huomattava määrä argonia tai typpeä vaaditaan, ja hävityskustannukset ovat olemassa
- Grafiitin hajoaminen: Roottori hajoaa ajan myötä, muuttuu hauraaksi ja vaatii tiheää vaihtoa (500–2 000 $ per roottori, plus seisokkiaika)
- Sulkeumahaaste: Vaikka vedyn poisto on kohtuullista, oksidisulkeumat jäävät - roottorimenetelmät saavuttavat vain 3-kertaisen vähennyksen oksideissa käsittelemättömään sulaan verrattuna
- Kuonan kertyminen: Tuottaa 1 300+ grammaa kuonaa sykliä kohden; kuona toimii vetyreservuaarina molekyyliadsorption kautta yli 600°C:ssa, mikä aiheuttaa uudelleensaastumisen riskin
Tyhjiökäsittely
Alipaineistettu kaasunpoisto yrittää kiertää vedyn kemiallisesti alentamalla vedyn osapainetta uunin ilmakehässä. Tyhjiökammioita tai tyhjiöavusteisia valumuotteja käytetään liuenneiden kaasujen poistamiseen sulasta metallista:
- Laitteistokustannukset: Tyhjiöjärjestelmät ovat pääomavaltaisia
- Rajoitettu skaalautuvuus: Tyhjiökaasunpoisto toimii hyvin laboratoriomittakaavassa tai pienissä uunimäärissä; teolliset yli 400 kg:n sulat asettavat lämpö- ja kammiokokorajoituksia
- Epätäydellinen poisto: Vety ei poistu puhtaasti pelkällä tyhjiöllä – jähmettyminen alennetussa paineessa auttaa, mutta ei poista liuennutta vetyä itse sulasta
- Prosessin hauraus: Pienet vuodot tyhjiötiivisteissä heikentävät tehokkuutta; huolto ja seuranta ovat vaativia
Juoksutus
Kemiallisia juoksutteita (tyypillisesti kloori- tai fluoripohjaisia yhdisteitä) lisätään sulaan metalliin, jotta ne vapauttavat kaasuja, jotka poistavat vedyn alumiinista:
- Kemiasta riippuvainen: Tehokkuus vaihtelee seoksen koostumuksen, sulan lämpötilan ja juoksutteen valinnan mukaan
- Epäpuhtauksien kompromissi: Vaikka jotkut juoksutteet vähentävät vetypitoisuutta, ne voivat tuoda uusia epäpuhtauksia (suolajäämiä), jotka vaativat lisäpoistovaiheita
- Rajoitettu siirrettävyys: Pelkkä juoksutus ei käsittele huokoisuuden muodostumista jähmettymisen aikana – se on tehokkain esikäsittelynä yhdistettynä tyhjiö- tai pyörivään kaasunpoistoon
- Ympäristöhuoli: Kloorin ja fluorin vapautuminen kuumentamisen aikana nostaa ilmanlaatu- ja työturvallisuusriskejä
Yhteinen tekijä: Kaikki kolme menetelmää hoitavat oireita. Ne yrittävät poistaa vedyn sulasta tai vähentää sen liukoisuutta, mutta ne ovat hitaita, kuluttavat resursseja, tuottavat jätettä ja jäävät vajaiksi sulkeumien hallinnassa. Mikään niistä ei muuta perustavanlaatuisesti vedyn saostumisen termodynamiikkaa jähmettymisen aikana.
Ultraäänikavitaation mekanismi: vedyn poistaminen teknisesti
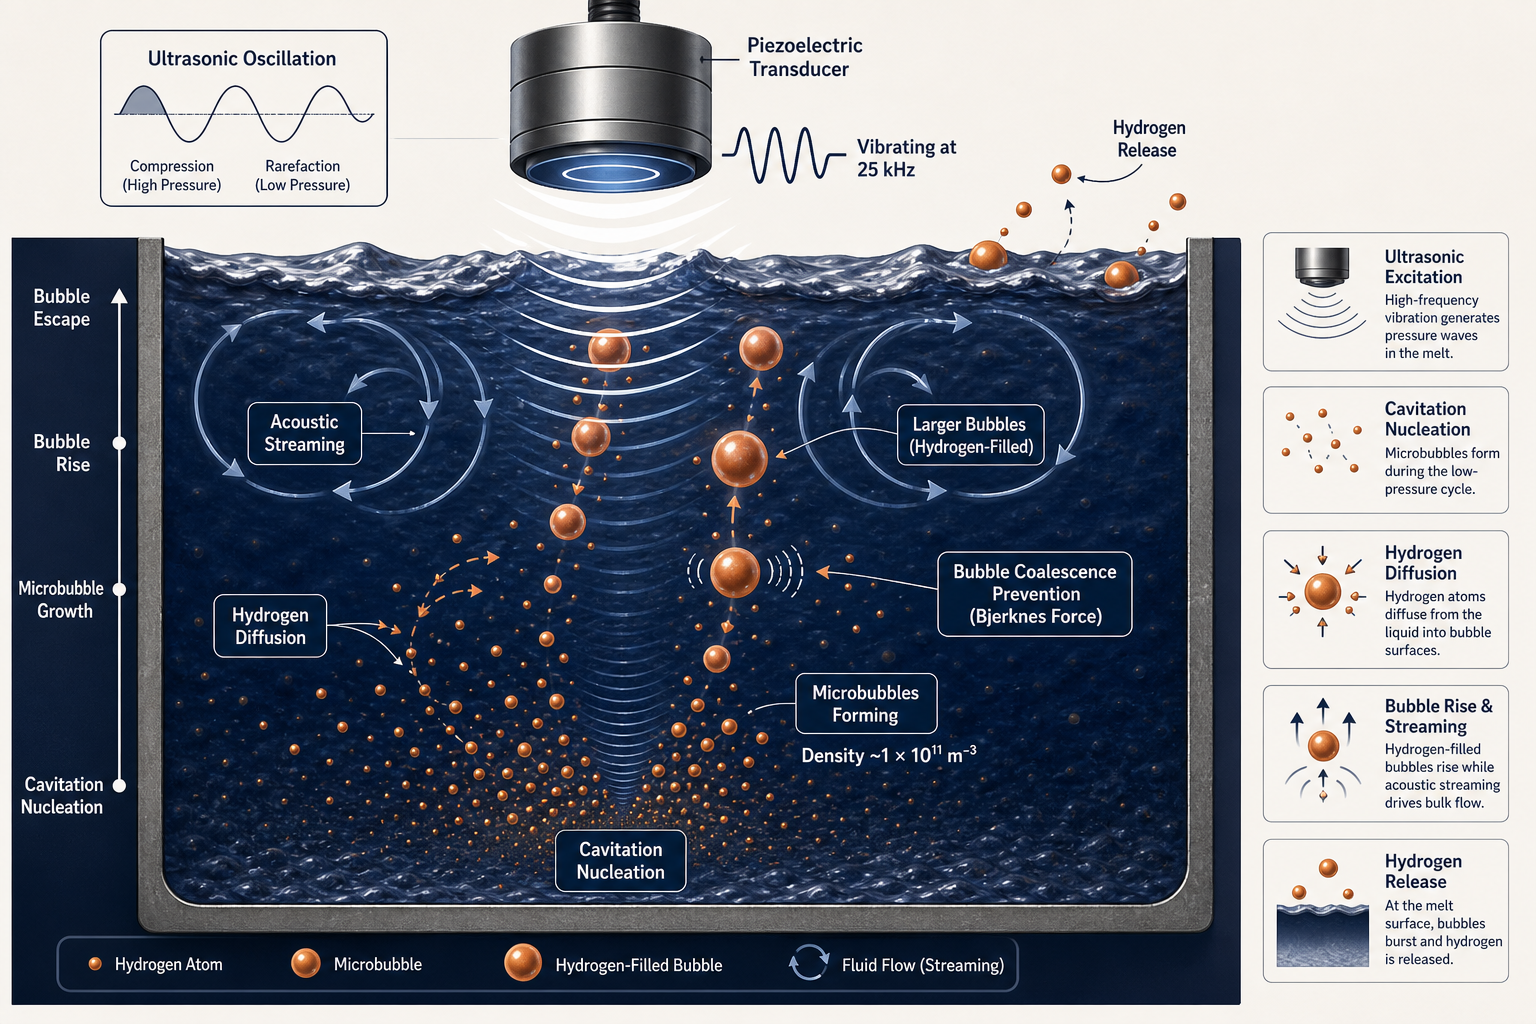
Ultraäänikaasunpoisto kulkee täysin erilaisen reitin. Sen sijaan, että se kamppailisi vetykemian kanssa, se hyödyntää kavitaation fysiikkaa – mikroskooppisten kuplien muodostumista ja romahtamista akustisten paineaaltojen vaikutuksesta. Kun pietsosähköinen anturi värähtelee 25 kHz:n taajuudella (taajuus, joka on optimoitu kavitaatiolle sulaissa metalleissa), se tuottaa akustisia painesyklejä. Matalapaineisen puolijakson aikana nesteen paine laskee kylläisen höyrynpaineen alapuolelle, ja syntyy tyhjiöitä – kavitaatiokuplia. Nämä kuplat romahtavat sitten väkivaltaisesti korkeapaineisen puolijakson aikana vapauttaen valtavasti energiaa ja luoden edellytykset vedyn poistolle aivan eri mittakaavassa.
Mikrokuplien ydintyminen ja populaatiotiheys
Tässä on kriittinen oivallus: ultraäänikavitaatio luo poikkeuksellisen tiheitä kuplapopulaatioita - noin 1 × 10¹¹ kuplaa kuutiometrissä. Tämä ei ole likimääräistä; se on mitattu synkrotroniröntgenkuvauksella kavitaation romahdusdynamiikasta sulassa alumiinissa. Jokainen kupla on mikroskooppinen (tyypillisesti 50–500 mikrometriä), ja jokainen edustaa “diffuusiopaikkaa”, johon vetyatomit voivat siirtyä. Vertaa tätä pyörivään kaasunpoistoon: juoksupyörä luo kuplia millimetristä senttimetriin, huomattavasti vähemmän, ja kokonaispinta-ala on useita kertaluokkia pienempi. Ultraäänen etu on määrällinen: kavitaatiokuplapopulaatio tarjoaa noin 1 000× enemmän pinta-alaa vedyn diffuusiolle kuin perinteiset kuplapilvet.
Hydrogen atoms, dissolved in the molten aluminum surrounding each microbubble, are thermodynamically “pushed” toward these bubble surfaces through concentration gradients. Once at the bubble surface, they recombine into molecular hydrogen (H₂) and cross the gas-liquid interface, entering the bubble interior. The bubble now carries hydrogen that it didn’t have before-and crucially, this hydrogen will rise with the bubble rather than remain dissolved in the metal.
Akustinen virtaus: sulan massavirtaus ja jakautuminen
Kavitaatio ei tapahdu eristyksissä. Väkivaltainen energian vapautuminen kuplien romahtaessa synnyttää niin kutsutun akustisen virtauksen - jatkuvan, suunnatun nestemäisen metallin virtauksen, jonka aiheuttavat akustiset aallot. Tämä ei ole turbulenssia; se on tasainen kiertokuvio, joka pyyhkäisee koko sulan tilavuuden läpi.
Akustinen virtaus palvelee kahta kriittistä toimintoa:
- Tasainen käsittely: Ilman sitä kavitaatio keskittyisi lähelle sonotroodia (värähtelevää sarvea, joka on kosketuksessa sulaan metalliin). Virtaus varmistaa, että vetymetalli koko uunin tilavuudesta virkistyy jatkuvasti korkean kavitaation alueelle ja kulkeutuu sitten pois. Jokainen sulan alue kokee kaasunpoistovaikutuksen, ei vain sonotrodin välittömässä läheisyydessä olevat alueet.
- Kuplien kuljetus: Virtaus ei ainoastaan kuljeta liuennutta vetyä - se nopeuttaa vetytäytteisten kuplien nousunopeutta, lyhentäen niiden sulaan viettämää aikaa ja vähentäen riskiä, että vety liukenee uudelleen kuplien noustessa.
Vedyn diffuusio kupliin: kaskadiprosessi
Mikrokuplapopulaatio ja akustinen virtaus luovat vedyn poistumisen kaskadin:
- Vaihe 1 (0–1 minuutti): Korkea konsentraatiogradientti liuenneen vedyn ja kuplan sisäosan välillä ajaa nopean diffuusion ensimmäiseen kavitaatiokuplien sukupolveen. Tiheysindeksi (suora mitta vetyhuokoisuusriskille) laskee jyrkästi.
- Vaihe 3 (2–3 minuuttia): Liuenneen vedyn pitoisuus saavuttaa tasanteen – jatkopoisto hidastuu, kun ajava pitoisuusgradientti tasoittuu. Tämä on 3 minuutin käsittelyjakson luonnollinen päätepiste.
Teolliset tutkimukset osoittavat 75 %:n vähennyksen tiheysindeksissä (vetypitoisuus) vain 3 minuutissa, verrattuna 56 %:n vähennykseen pyörivällä kaasunpoistolla 10 minuutissa – 20 %:n tehokkuusparannus saavutetaan kolmasosassa ajasta.
Kuplan nousu ja poistuminen: suihkuvirtaukset ja oksidien poisto
Tässä on odottamaton bonus: kun kavitaatiokuplat romahtavat, ne synnyttävät voimakkaita suihkuvirtauksia – paikallisia virtauksia, joiden nopeudet saavuttavat satoja metrejä sekunnissa. Nämä suihkut ovat riittävän voimakkaita rikkomaan suojaavat oksidikalvot, jotka peittävät alumiinioksidisulkeumat (Al₂O₃) sulkeumien pinnoilla.
Oksidisulkeumat ovat tahmeita – niitä pitävät koossa heikot molekyylien väliset voimat, ja niitä ympäröivät suojaavat oksidikalvot, jotka vastustavat kiinnittymistä nouseviin kaasukupliin. Pyörivässä kaasunpoistossa sulkeumat pysyvät suurelta osin suspendoituneina sulaan tai vajoavat. Ultraäänikaasunpoistossa kavitaatiosuihkut rikkovat nämä kalvot, jolloin sulkeumat voivat kiinnittyä suoraan nouseviin vetysykkäriin ja kellua pintaan kuonan osana. PoDFA-analyysi (Porous Disc Filtration Apparatus, kvantitatiivinen sulkeumamittaus) osoittaa 6-kertaisen vähennyksen alumiinioksidipitoisuudessa– verrattuna 3-kertaiseen vähennykseen pyörivässä kaasunpoistossa.
Tuloksena on sula, joka ei ole vain vedystä tyhjennetty, vaan myös oksidisulkeumista puhdistettu, jotka muuten jäisivät ja muodostuisivat huokoisuuden ydintymiskohdiksi jähmettymisen aikana.
Käytännön tulokset: laadun parannukset ultraäänikäsittelyllä
Fysiikka muuttuu suoraan mitattaviksi parannuksiksi valukomponenttien laadussa ja mekaanisessa suorituskyvyssä. Näin valimot havaitsevat siirtyessään pyörivästä kaasunpoistosta ultraäänikäsittelyyn:
Vähentynyt huokoisuus ja parantunut tiheys
Teollisen mittakaavan tutkimus 400 kg:n Al-Si-Cu-seossulatteilla (vertailukohtana oleva alumiini-pii-kupari-seos, jota käytetään autoteollisuuden HPDC:ssä) vertasi ultraäänikäsittelyä tavanomaiseen impelleri+typpi-kaasunpoistoon:
Tiheysindeksin tulokset (suora vetypitoisuuden mittari):
- Ultraääni: 10,3 % → 2,6 % 3 minuutissa (75 %:n vähennys)
- Roottorisekoitus (siipipyörä+N₂): 10,5 % → 4,6 % 10 minuutissa (56 %:n vähennys)
Tämä 20 %:n hyötysuhdehyöty on suora seuraus 1 000× suuremmasta kuplapinta-alasta ja akustisen virtauksen aiheuttamasta diffuusiosta. Kolmen minuutin sykli tarkoittaa, että valimo voi käsitellä 8 sulatetta tunnissa 6:n sijaan – välitön tuottavuusetu – samalla kun tuotetaan tiheämpiä ja luotettavampia valukappaleita.
Lisäksi kuonan muodostus väheni 81 % (1 300 grammasta 245 grammaan sykliä kohden). Koska kuona toimii vetypesänä, vähäisempi kuonan muodostus estää vedyn uudelleensaastumisen jäähtymisvaiheen aikana – hienovarainen mutta kriittinen etu sulan stabiiliudelle.
Lisääntynyt lujuus ja sitkeys
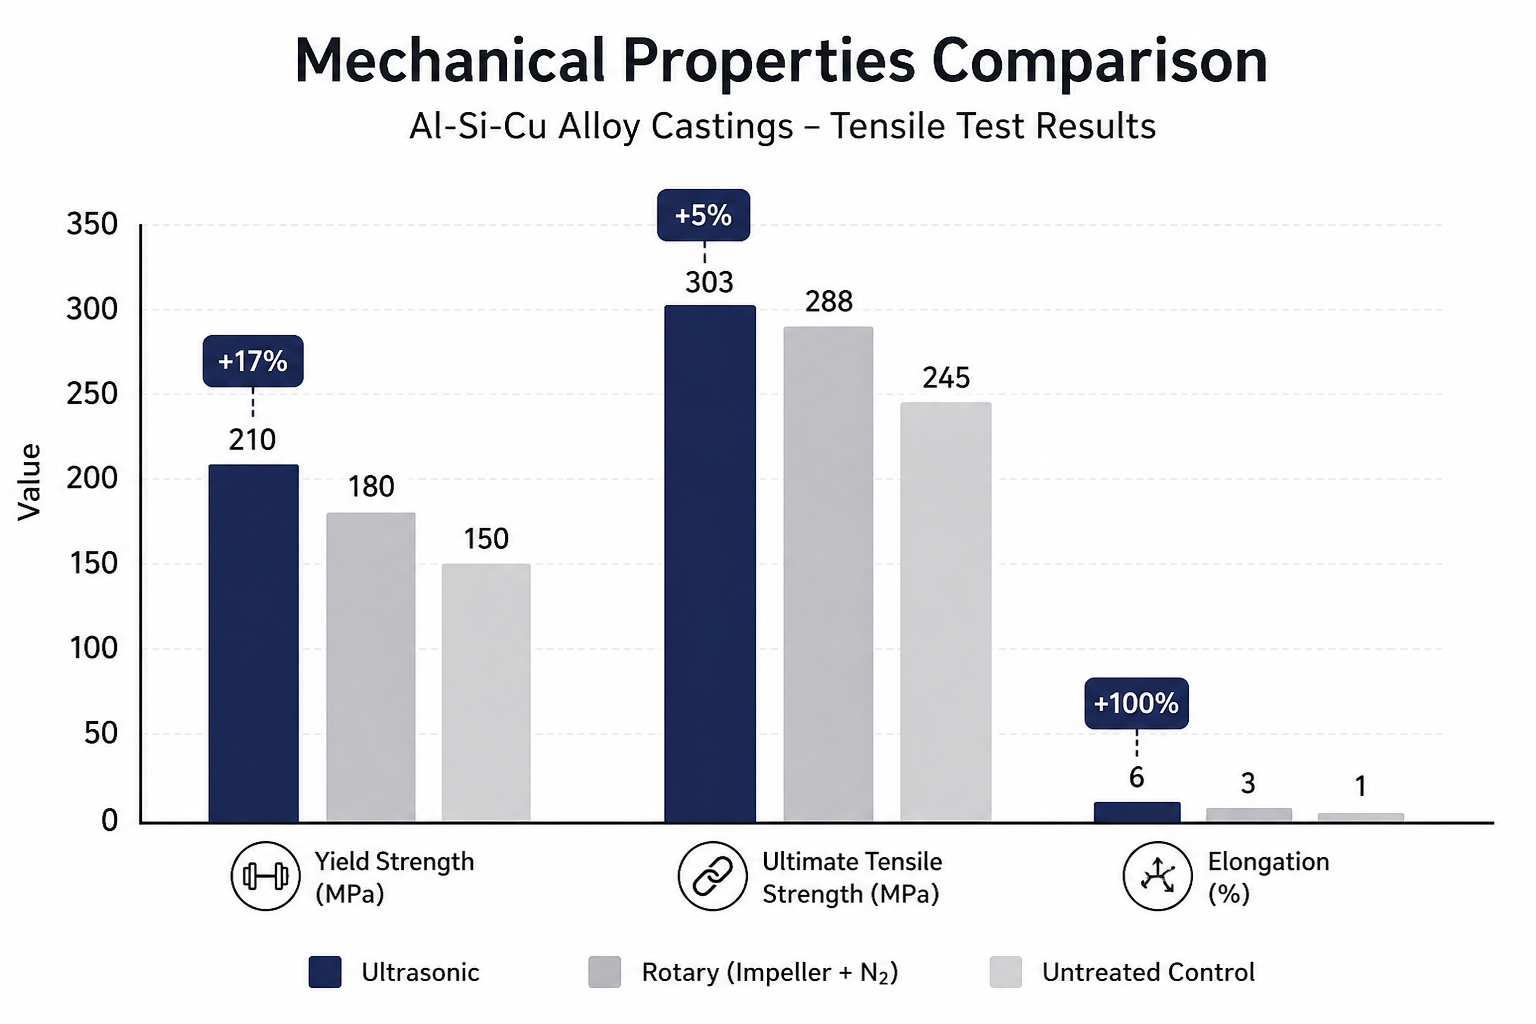
Vähentynyt huokoisuus ei ole pelkästään tiheysmittari; se ilmenee todellisena mekaanisena lujuutena. Vetokokeet valukomponenteille, jotka on valmistettu ultraäänikäsitellyistä sulista verrattuna pyöriväkäsiteltyihin suliin, paljastivat:
| Ominaisuus | Ultraäänikäsitelty | Roottorikäsitelty | Parannus |
|---|---|---|---|
| Myötöraja (YS) | 210 MPa | 180 MPa | +17% |
| Murtovetolujuus (UTS) | 303 MPa | 288 MPa | +5% |
| Venymä | 6% | 3% | +100% |
17 %:n myötörajan kasvu on merkittävä rakenteellisissa sovelluksissa. Venymä – sitkeyden mitta – nousi 3 %:sta 6 %:iin, kaksinkertaistaen metallin kyvyn absorboida muodonmuutosta ennen murtumaa. Tämä on käytännön hyöty siitä, että huokoisuuden alkupisteitä on vähemmän: materiaali ei enää petä ennenaikaisesti tyhjätilojen pinnoilla kuormituksen alla.
Mikrorakenteen hienontaminen ja pinnanlaatu
Vedyn hallinnan lisäksi kavitaation aiheuttama akustinen virtaus tuo toissijaisen hyödyn: se indusoi heterogeenistä ydintymistä jähmettymisen aikana, mikä johtaa hienompiin, tasaisemmin suuntautuneisiin raerakenteisiin. Teollisten valujen mikrorakenneanalyysi osoitti:
- Pienentynyt intermetallisten hiukkasten koko (intermetalliset faasit ovat hauraita; pienempi koko = suurempi sitkeys)
- Hienontuneet raerajat (tasakiteinen, ei pylväsmäinen, rakeenkasvu)
- Vähentynyt keskilinjan erkaantuminen (tasaisempi seosaineiden jakautuminen valukappaleen tilavuudessa)
Tämä raerakenteen hienonnusvaikutus on ilmainen lisäetu vedynpoiston yhteydessä – pyörivä kaasunpoisto ei tuota sitä. Ohutseinämäisissä tai monimutkaisen geometrian valukappaleissa hienonnettu mikrorakenne antaa insinööreille mahdollisuuden vähentää seinämän paksuutta tai lisätä yksityiskohtia, jotka muuten olisivat vaurioriskissä.
Myös pinnanlaatu paranee. Vähemmän pinnanalaisia onteloita ja sulkeumia tarkoittaa, että valukappaleet vaativat vähemmän viimeistelytyötä, ja valmiit pinnat ovat tasaisempia. Kosmeettisille tai tiukkoja toleransseja vaativille komponenteille tämä vähentää jälkikoneistuskustannuksia.
Miksi ultraäänikäsittely on puhtain ja tehokkain teollinen ratkaisu
Kun vertaillaan kaasunpoistomenetelmiä todellisiin tuotantorajoitteisiin, ultraäänikavitaatio nousee selkeäksi tehokkuuden johtajaksi useilla osa-alueilla:
Nopeus ja tuottavuus
3 minuuttia verrattuna 10+ minuuttiin on 65 % syklinajan vähennys. Suuren volyymin HPDC-valimolle, joka käsittelee yli 50 sulaa vuorossa, tämä tarkoittaa suoraan lisääntynyttä valukapasiteettia. Suuressa mittakaavassa yksi ultraäänijärjestelmä voi usein korvata kaksi pyörivää järjestelmää, mikä vähentää pääomakustannuksia ja huoltotaakkaa.
Ympäristövaikutus
Ei vaadi inerttikaasua. Pyörivä kaasunpoisto kuluttaa argonia tai typpeä - kaasuja, jotka vaikka ovatkin inerttejä, aiheuttavat silti uuttamis-, nesteytys-, varastointi- ja hävityskustannuksia. Ultraäänikäsittely vaatii vain sähköä ja vesijäähdytystä anturille. Valimo, joka siirtyy pyörivästä menetelmästä ultraääneen, poistaa vuosittaisen inerttikaasun hankinnan, varastointiriskin ja ilmakehään vapautumisen. Alueilla, joilla on kaasupäästöjä koskevia ympäristömääräyksiä, tämä etu on merkittävä.
Lisäksi 81 % pienempi kuonan muodostus tarkoittaa huomattavasti vähemmän hävitettävää jätettä. Kuona luokitellaan vaaralliseksi (se voi sisältää alumiinimetallihiukkasia, jotka reagoivat eksotermisesti kosteuden kanssa) ja se vaatii valvottua hävittämistä. Vähemmän kuonaa = pienempi ympäristövelvoite.
Huolto ja kestävyys
Ultraäänijärjestelmät käyttävät omistuksellisia keraamisia sonotrodeja grafiittiroottorien sijaan. Keraamit ovat ei-kostuvia (sula alumiini ei tartu niihin), kovia ja lämpöstabiileja. Grafiittiroottorit sen sijaan kuluvat, hajoavat sulassa ja voivat murtua lämpöshokissa. Ultraäänisonotrodit toimivat paikallaan tai hitaasti liikkuvassa asennossa (2 rpm:n pyöriminen uusimmissa järjestelmissä), mikä eliminoi nopean kulumisen suurnopeuspyörimisestä (750 rpm roottorijärjestelmissä). Kenttätiedot osoittavat, että keraamiset sonotrodit kestävät 3–5× pidempään kuin grafiittiroottorit, mikä vähentää vaihtotiheyttä ja käyttökatkoksia.
Sulkeumien hallinta
Kuusinkertainen vähennys oksidisulkeumissa verrattuna kolminkertaiseen pyörivän kaasunpoiston vähennykseen johtaa suoraan vähempiin valuvikoihin myöhemmissä vaiheissa. Vähemmän sisäisiä onteloita ja sulkeumia tarkoittaa vähemmän hylättyjä komponentteja lopullisissa laaduntarkastuksissa, alhaisempia romumääriä ja tasaisempia mekaanisia ominaisuuksia erien välillä. Autoteollisuuden toimittajille, jotka toimivat tiukkojen ISO-standardien mukaisesti, tämä tasaisuus on kilpailuetu.
Skaalautuvuus
400 kg:n käsittelyerissä ultraäänijärjestelmät ovat osoittautuneet kykeneviksi teollisen mittakaavan sulaerien käsittelyyn-kaksi kertaa aiemman ultraäänikäsittelyn ennätyksen ja verrattavissa suurimpiin roottorijärjestelmiin. “Ei-seisovien aaltojen” generaattoriarkkitehtuuri (johtavien ultraäänilaitteiden valmistajien oma) varmistaa tasaisen käsittelyn myös tässä mittakaavassa, poistaen kuolleet alueet ja epätasaiset tulokset, jotka vaivasivat aiempaa ultraäänilaitteistoa. Tämä skaalautuvuus poistaa vanhan vastaväitteen, että ultraäänikaasunpoisto oli “laboratoriomittakaavan” teknologiaa.
Kokonaisomistuskustannukset
Kun pääomakustannukset, käyttökustannukset, huolto, romun vähennys ja läpimeno lasketaan yhteen, ultraäänikäsittely saavuttaa tyypillisesti alhaisemman kustannuksen käsiteltyä sulaa kohti kuin pyörivä kaasunpoisto 12–24 käyttökuukauden kuluessa. Nopeuden ja laadun parannukset vahvistavat etua.
Nykyaikainen lähestymistapa teolliseen huokoisuuden hallintaan
Vetyhuokoisuus ei ole hävinnyt, koska se on termodynaaminen tosiasia, ei nykyteknologian rajoite – mutta ultraäänikavitaatio pääsee lähemmäs sen poistamista teknisesti kuin mikään kilpaileva menetelmä. Ennennäkemättömän kuplatiheyden, akustisen virtauksen ja oksidien poistavien suihkuvirtausten yhdistelmä käsittelee huokoisuuden hallintaa useista näkökulmista samanaikaisesti: nopea vedyn poisto, minimaalinen kuona, hienostunut raerakenne ja mitattavissa olevat mekaanisten ominaisuuksien parannukset.
Valimoille, jotka kohtaavat tiukentuvia laatuvaatimuksia, kireitä sykliaikoja ja kustannuspaineita, ultraäänikaasunpoisto edustaa huipputeknologiaa tuotantomittakaavan metallinkäsittelyssä. Se on puhtain (ei inerttikaasua, minimaalinen jäte), nopein (3 minuuttia) ja tehokkain (20 % tehokkuusparannus, 6-kertainen sulkeumien vähennys, +17 % lujuus) ratkaisu, joka on tänään saatavilla.
Try Ultrasonic Degassing & Grain Refinement
Ultrasonic Degassing & Grain Refinement on Tanskassa toimiva korkean lämpötilan ultraäänimetallikäsittelyn erikoistuntija, joka toimii jopa 1 800°C:n lämpötiloissa. Heidän oma NIMA-generaattorinsa — kehitetty yhdessä järjestelmäintegraatiokumppanin Aktive Arc Ultrasonics kanssa — käyttää 25 kHz:n “ei-seisovia-aaltoja” -arkkitehtuuria varmistaakseen tasaisen kavitaation jopa 400 kg:n sulamäärissä, eliminoiden kuolleet alueet ja tuottaen johdonmukaisen, mitattavan huokoisuuden vähennyksen, joka on kuvattu yksityiskohtaisesti tässä artikkelissa. Yhdistettynä kestäviin keraamisiin sonotrodeihin (suunniteltu kestämään 3–5× pidempään kuin grafiittivaihtoehdot), Ultrasonic Degassingin järjestelmä hoitaa kaasunpoiston, raerakenteen hienontamisen ja mikro-seostamisen yhdessä käsittelyvaiheessa. Valimoille, jotka ovat valmiita siirtymään perinteisestä argonruiskutuksesta tuotantovalmiiseen ultraääniteknologiaan, he tarjoavat ilmaisia teknisiä webinaareja ja suoraa konsultointia oman seoksen, sulamäärän ja laatutavoitteiden arvioimiseksi.
Frequently Asked Questions
Mitä on vetyhuokoisuus ja miksi se on tärkeää alumiinivalussa?
Vetyhuokoisuus tarkoittaa kaasutäytteisiä onteloita, jotka muodostuvat, kun liuennut vety saostuu alumiinin jähmettymisen aikana. Nämä ontelot ovat murtuman alkamiskohtia, jotka heikentävät mekaanisia ominaisuuksia 15–25 %, aiheuttaen valukappaleiden hylkäyksen laadunvalvonnassa. Autoteollisuuden HPDC-sovelluksissa (iskutornit, moottorilohkot) vetyhuokoisuus on ensisijainen syy komponenttien vikaantumiseen. Ennaltaehkäisy on välttämätöntä rakenteellisen eheyden kannalta.
Miten ultraäänikaasunpoisto toimii verrattuna perinteiseen argon-injektioon?
Perinteinen roottorikaasutus käyttää juoksupyörää argonkuplien hajottamiseen (10–15 minuutin sykli, merkittävä kaasunkulutus). Ultrasonic treatment uses acoustic waves at 25 kHz to create 1 trillion microbubbles per cubic meter in just 3 minutes. The 1 000× suurempi kuplien pinta-ala mahdollistaa 20 % nopeamman vedyn poiston, ja akustinen virtaus sekä kavitaatiosuihkut poistavat myös oksidisulkeumat – etu, jota pyörivä kaasunpoisto ei tarjoa. Teolliset tutkimukset vahvistavat 20 % paremman tehokkuuden kolmasosassa ajasta.
Mitkä ovat mitattavissa olevat mekaanisten ominaisuuksien parannukset ultraäänikäsittelystä?
400 kg:n Al-Si-Cu-seosvaluissa ultraäänikäsitellyt komponentit osoittivat myötölujuuden +17 % (210 MPa vs. 180 MPa pyörivällä käsittelyllä), murtolujuuden +5 % (303 MPa vs. 288 MPa) ja venymän kaksinkertaistuneen (6 % vs. 3 %). Nämä parannukset johtuvat vähemmistä huokosista ja hienommasta mikrorakenteesta. Autoteollisuuden toimittajille, jotka toimivat tiukkojen ISO-standardien mukaisesti, tämä johdonmukaisuus parantaa suoraan virheprosentteja ja tuotannon läpimenoa.
Miten kuonan muodostuminen vaikuttaa vedyn uudelleensaastumiseen?
Kuona – metallinkäsittelyn sivutuote – toimii vetyakkuna molekyyliadsorption kautta erityisesti yli 600 °C:n lämpötiloissa. Roottorikaasutus tuottaa yli 1 300 grammaa kuonaa sykliä kohden, mikä muodostaa vetyreservuaarin, joka voi saastuttaa sulan uudelleen. Ultraäänikäsittely tuottaa 81 % vähemmän kuonaa (245 g vs. 1 300 g), mikä eliminoi tämän uudelleensaastumisriskin ja ylläpitää puhtaan sulan olosuhteet pidempään. Tämä on kriittinen etu korkean luotettavuuden valukappaleille, joissa vetypitoisuuden on pysyttävä alhaisena valun ja jähmettymisen ajan.
Entä ympäristö- ja kustannushyödyt ultraäänikaasunpoiston verrattuna pyörivään kaasunpoistoon?
Ultraäänijärjestelmät eivät vaadi inerttiä kaasua (poistaen argon/typpi hankinnan ja jätteen), tuottavat 81% vähemmän kuonaa (pienempi hävitysvastuu) ja saavuttavat 65% nopeammat sykliajat (3 min vs. 10 min), parantaen valimon tuottavuutta. Keraamiset sonotrodit kestävät 3–5× pidempään kuin grafiittiroottorit, vähentäen ylläpitokustannuksia. Kokonaisomistuskustannukset suosivat tyypillisesti ultraäänikäsittelyä 12–24 kuukauden käytön jälkeen. Valimoille, jotka kohtaavat ympäristömääräysten vaatimuksia, inertin kaasun kulutuksen poistaminen on merkittävä sääntely- ja toiminnallinen etu.