


9. elokuuta 2026 · 11 min lukuaika
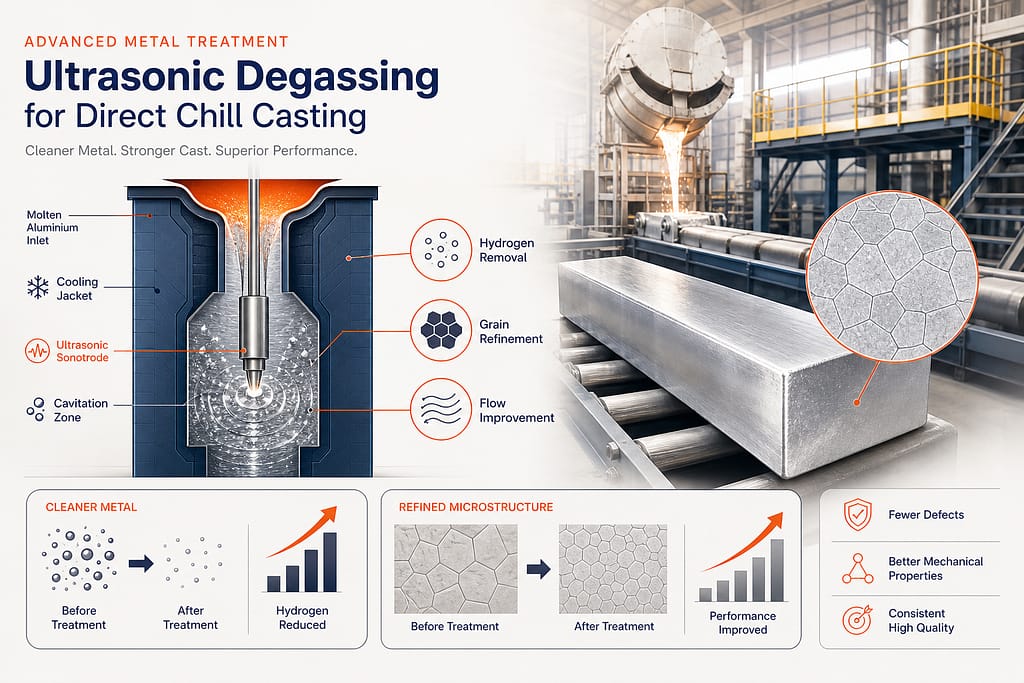
Vetyhuokoisuus, keskilinjan segregaatio ja mikrorakenteen vaihtelu vaivaavat DC-valua. Julkaistut pilottimittakaavan DC-valukokeet osoittavat, että ultraäänikäsittely eliminoi kaikki kolme samanaikaisesti — tuottaen 50 %:n raekoon pienennyksen aihion keskellä ja höyhenmäisten rakeiden vaimentumisen tuotantoaihioissa.

TL;DR
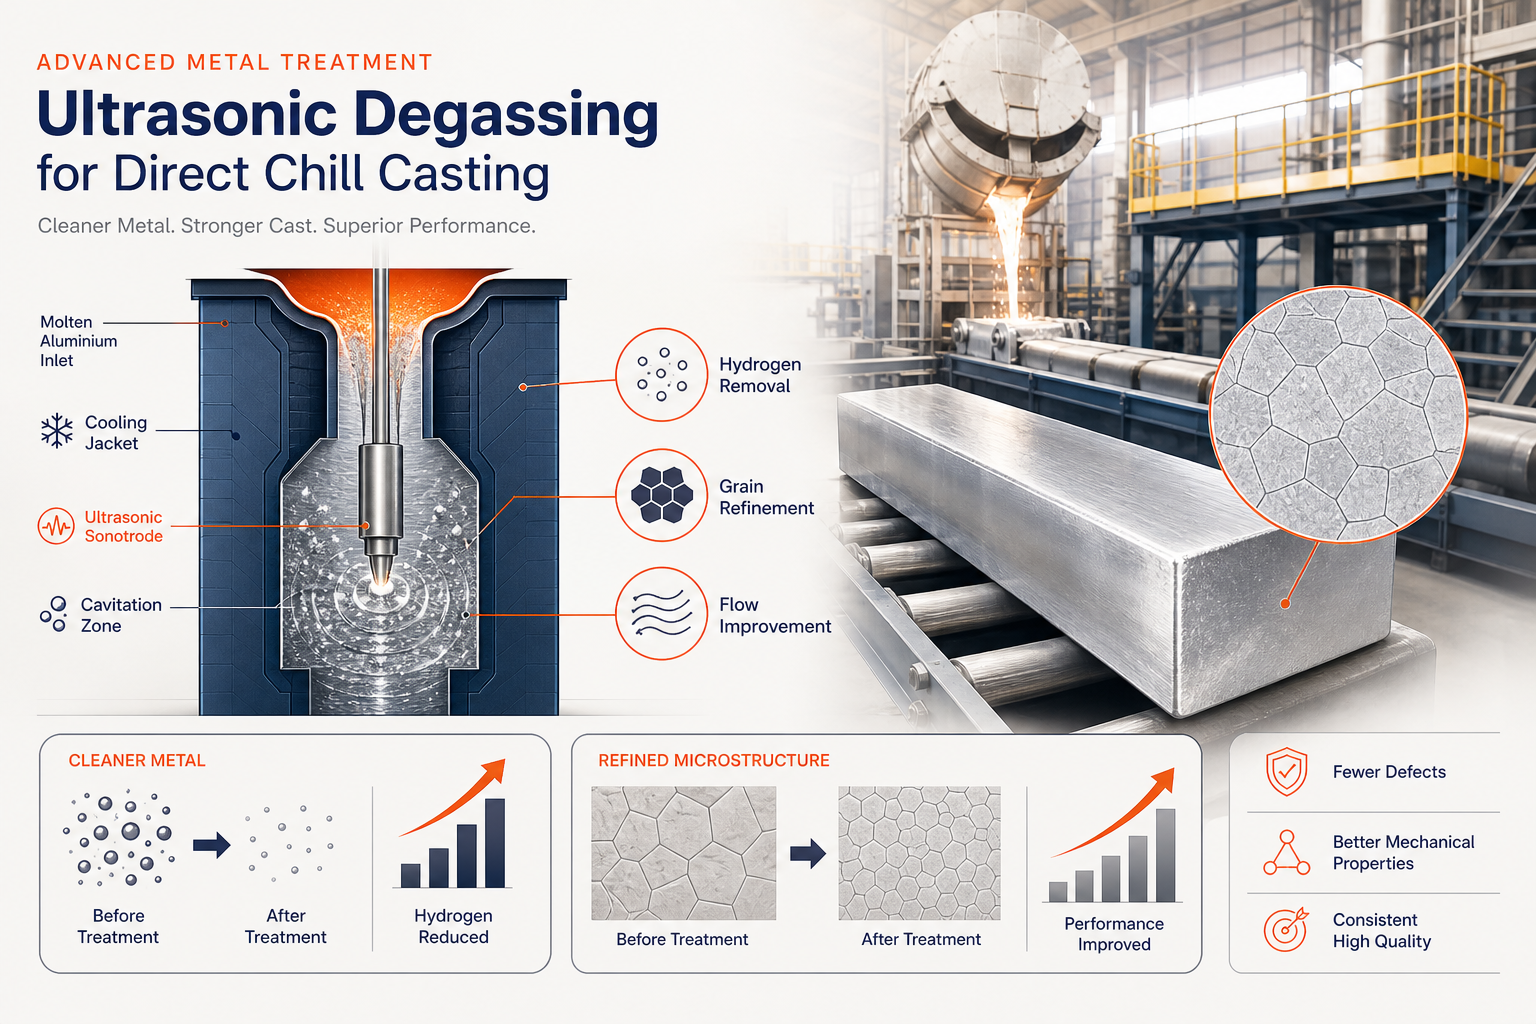
Vetyhuokoisuus, keskilinjan segregaatio ja mikrorakenteen vaihtelu ovat pitkään vaivanneet suoravalukua (DC). Yhdessä ne rajoittavat harkon kokoa, mekaanista yhtenäisyyttä ja tuotteen saantoa. Perinteiset linjan sisäiset kaasunpoistomenetelmät (pyörivät sekoittimet, kaasun ruiskutus) eivät voi käsitellä kaikkia kolmea kerralla — ei ilman valunopeuden tai harkon laadun vaarantamista.
Suoraan DC-valun syöttökaukaloon kohdistettu ultraäänikäsittely poistaa nämä rajoitteet. Kavitaation aiheuttama kuplien muodostuminen poistaa liuenneen vedyn 3 minuutissa, kun pyörivillä menetelmillä siihen kuluu yli 10 minuuttia. Samanaikaisesti akustinen virtaus hienontaa raerakennetta ja poistaa keskilinjan segregaation. Julkaistut pilottimittakaavan DC-valukokeet vahvistavat nämä tulokset tuotantoaihioissa: 50 %:n raekoon pieneneminen aihion keskellä, höyhenmäisten rakeiden estyminen ja tasainen koostumus harkon poikkileikkauksissa.
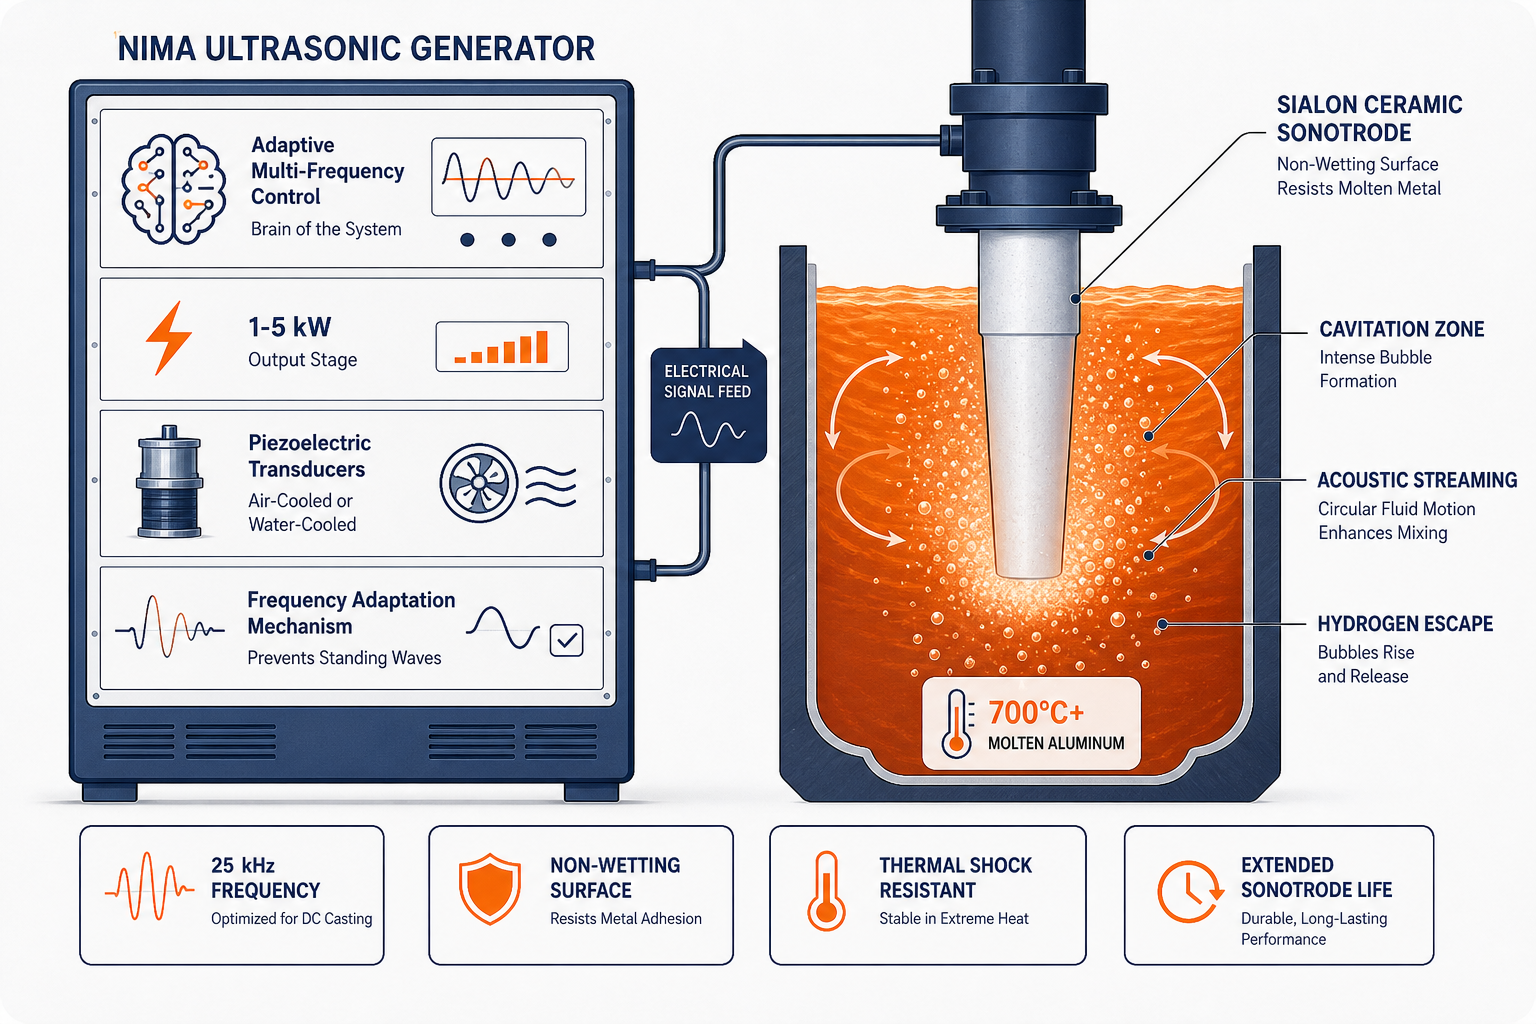
NIMA-ultraäänigeneraattori tarjoaa mukautuvan monitaajuusteknologian, joka on kehitetty yhteistyössä Aktive Arc Ultrasonics:n kanssa, joka on suuritehoisten ultraäänijärjestelmien suunnitteluun erikoistunut yritys. Yhdistettynä korkeita lämpötiloja kestäviin Sialon-keraamisiin sonotrodeihin se mahdollistaa ultraäänikäsittelyn teollisessa mittakaavassa — 400+ kg valetut harkot — ilman kantajakaasua tai pyörivien laitteiden huoltotaakkaa.
Suoravalun ymmärtäminen: prosessi ja sen haasteet
Suoravalukvalu on perustava puolijatkuva valumenetelmä ei-rautametalleille – alumiinille, kuparille, magnesiumille. Tarkka hallinta jähmettymisessä määrää suoraan harkon mikrorakenteen ja mekaaniset ominaisuudet. Näin se toimii:
Tämä hallittu jähmettyminen on merkittävä etu — se rajoittaa makroeroottumista verrattuna avokuoppavalantaan. Mutta tiukka aikataulu ja rajoitettu geometria aiheuttavat kolme toisiinsa liittyvää metallurgista ongelmaa, jotka vaivaavat nykyaikaisia DC-toimintoja:
1. Hydrogen Porosity: The Dissolved Gas Problem
Vety on tärkein liuennut kaasu nestemäisessä alumiinissa. Se pääsee sisään kemiallisen reaktion kautta sulan metallin ja ilmakehän vesihöyryn välillä, jolloin syntyy alumiinioksidia ja H₂-kaasua. Kriittinen epäsymmetria: vety on huomattavasti liukoisempaa nestemäiseen alumiiniin kuin kiinteään. Jähmettymisen aikana, kun metalli jäähtyy liuotusrajansa alapuolelle, vety saostuu. Jos jäähdytysnopeus on liian hidas tai vetypitoisuus liian korkea, kaasukuplat ydintyvät kiinteän aineen sisällä. Tämä aiheuttaa kaasuhuokoisuutta — virheen, joka heikentää väsymiskestävyyttä, vetolujuutta ja valun saantoa.
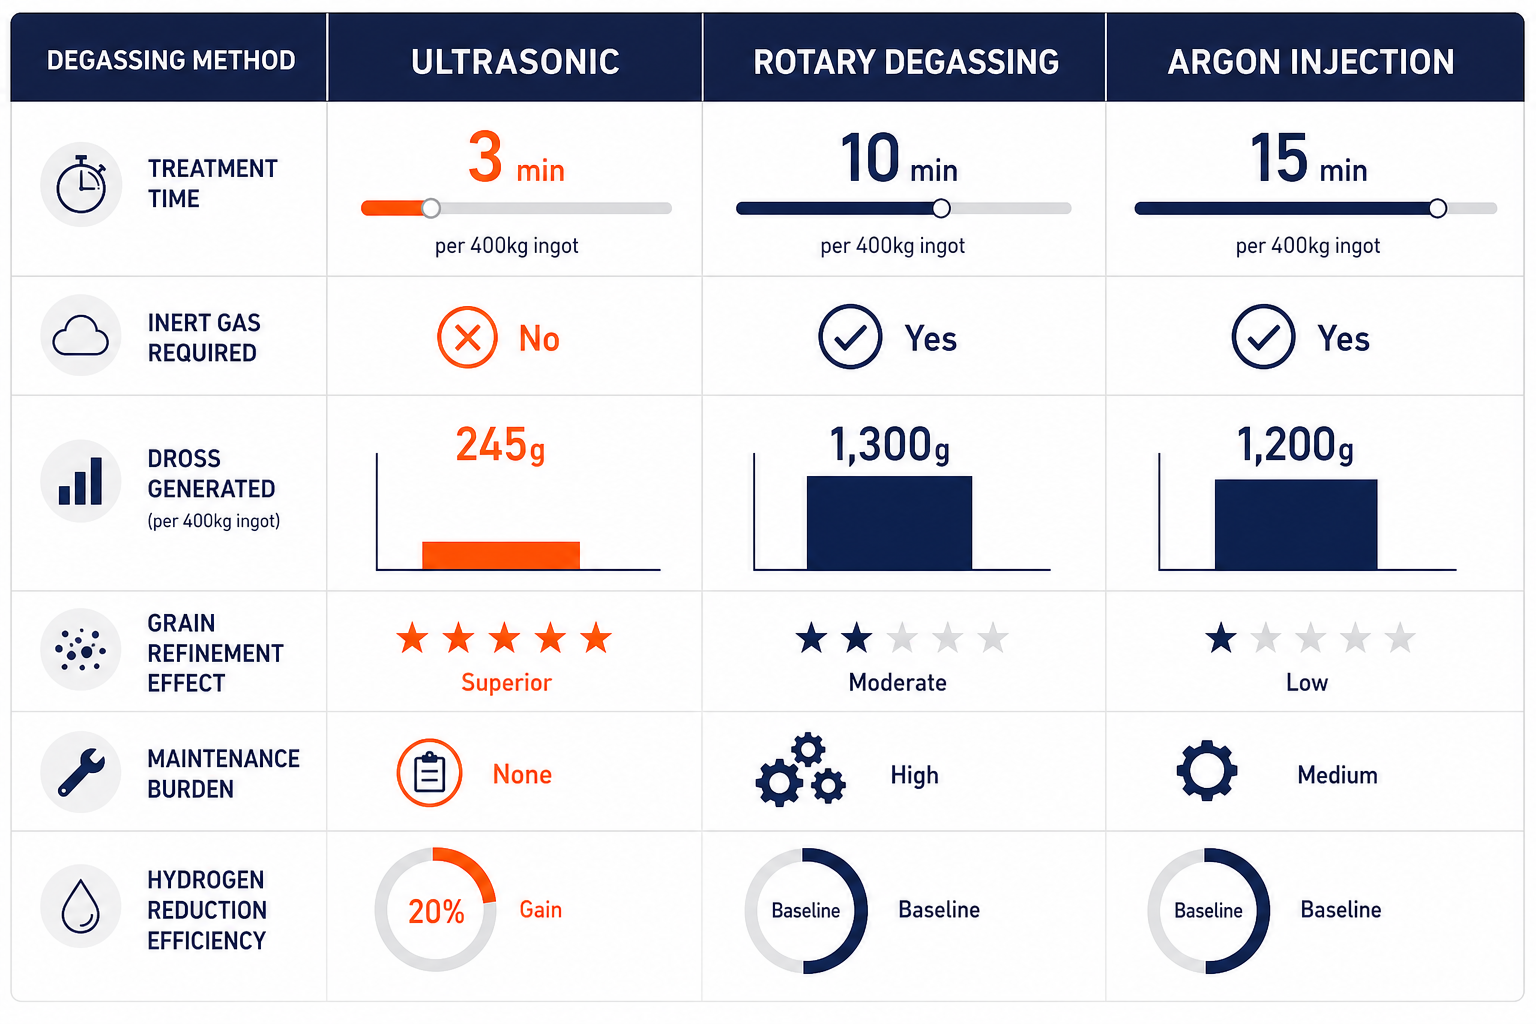
Perinteiset linjassa olevat menetelmät (argonin ruiskutus, pyörivä kaasunpoisto) käsittelevät tätä, mutta niihin liittyy luontaisia kompromisseja. Argon vaatii kantajakaasulaitteet ja ympäristön käsittelyn. Pyörivät sekoittimet aiheuttavat viipymäaikaviiveitä (10+ minuuttia), jotka hidastavat valusyklejä.
2. Keskilinjan segregaatio: Makrosegregaatio harkon keskellä
Kapea, hallittu jähmettyminen, joka määrittelee DC-valun, luo toissijaisen ongelman: harkon keskialueen koostumus poikkeaa nimellisestä seoskoostumuksesta – keskilinjan makroerottuma. Useat mekanismit vaikuttavat: konvektion aiheuttama massansiirto jähmettymisen aikana, kutistumisen aiheuttama virtaus ja rakeen sedimentoituminen. Tuloksena on merkittävä ominaisuusvaihtelu harkon keskustan ja reuna-alueen välillä, mikä vaikeuttaa jatkokäsittelyä (valssaus, suulakepuristus) ja rajoittaa valettavien harkkojen kokoa ja geometriaa.
3. Mikrorakenteen hallinta: Rakeen hienonnus ja tasa-akselisen rakenteen muodostus
Suuret dendriittiset rakeet karkeine toisiofaaseineen keskittävät vikoja (huokoisuus, sulkeumat, segregaatio) raerajoille, heikentäen mekaanisia ominaisuuksia ja työstettävyyttä. Ei-dendriittinen hieno raerakenne, jossa on tasa-akselisia rakeita – yhtä suuret mitat kaikkiin suuntiin – on metallurginen tavoite, koska se:
- Vähentää kutistumista ja kuumahalkeilua
- Tarjoaa tasaisemman toissijaisten faasien ja mikrohuokoisuuden jakautumisen
- Mahdollistaa erinomaiset mekaaniset ominaisuudet
Perinteinen raerakenteen hienontaminen käyttää titaanipohjaisia master-seoksia (Al-5Ti-1B), jotka tarjoavat heterogeenisiä ydintymispaikkoja. Tämä menetelmä toimii kuitenkin epäjohdonmukaisesti suurissa harkoissa, ja tarvittavan raerakenteen hienontajan määrä kasvaa harkon koon mukaan – aiheuttaen koostumuksen muutoksia ja kustannusten nousua.
Miksi perinteiset kaasunpoistomenetelmät eivät riitä DC-valussa
Ennen ultraääniratkaisujen tarkastelua on syytä ymmärtää, miksi nykyiset menetelmät eivät riitä moderneihin DC-toimintoihin:
Roottorikaasutus (impellerikaasutus):
- Vaatii 10–15 minuutin viipymän uunissa ennen valua
- Sisältää pyöriviä osia (grafiittia, terästä), jotka vaativat huoltoa ja vaihtoa
- Tuottaa paljon kuonaa (1 300 g sykliä kohti vs. 245 g ultraäänellä) – kuona kerää vetyä ja saastuttaa sulan uudelleen
- Vain kaasunpoisto; ei jalosta raerakennetta
- Grafiittisekoittimet kärsivät hauraasta kulumisesta ja lämpöshokista korkeissa lämpötiloissa
Argon- tai typpi-injektio:
- Vaatii kantajakaasun (kustannukset, ympäristövaikutukset)
- Hidas kuplien nousuaika; kaasua on syötettävä jatkuvasti koko valuikkunan ajan
- Ei käsittele mikro-segregaatiota tai raerakennetta
- Tehoton suurissa harkoissa (kuolleet alueet, joihin kaasu ei tunkeudu)
Valettu alipaineessa:
- Poistaa liuenneen kaasun alentamalla sulan ympärillä olevaa painetta
- Tehokas vedyn poistoon, mutta kallis ja joustamaton DC-valimoprosesseihin
- Ei estä keskilinjan segregaatiota eikä hienonna raerakennetta
Keskeinen rajoitus: mikään näistä menetelmistä ei samanaikaisesti poista vetyä, hienonna raerakennetta ja poista keskilinjan segregaatiota – kolmea tekijää, jotka määräävät harkon laadun DC-valussa. Jokainen käsittelee vain yhtä ongelmaa erikseen.
Miten ultraäänikäsittely toimii DC-valun uponnossa
Ultraäänikäsittely, joka kohdistetaan suoraan valukaukaloon, voittaa nämä rajoitteet hyödyntämällä kavitaatiofysiikkaa – akustisten kuplien hallittua romahtamista nestemäisessä metallissa.
Kavitaation mekanismi
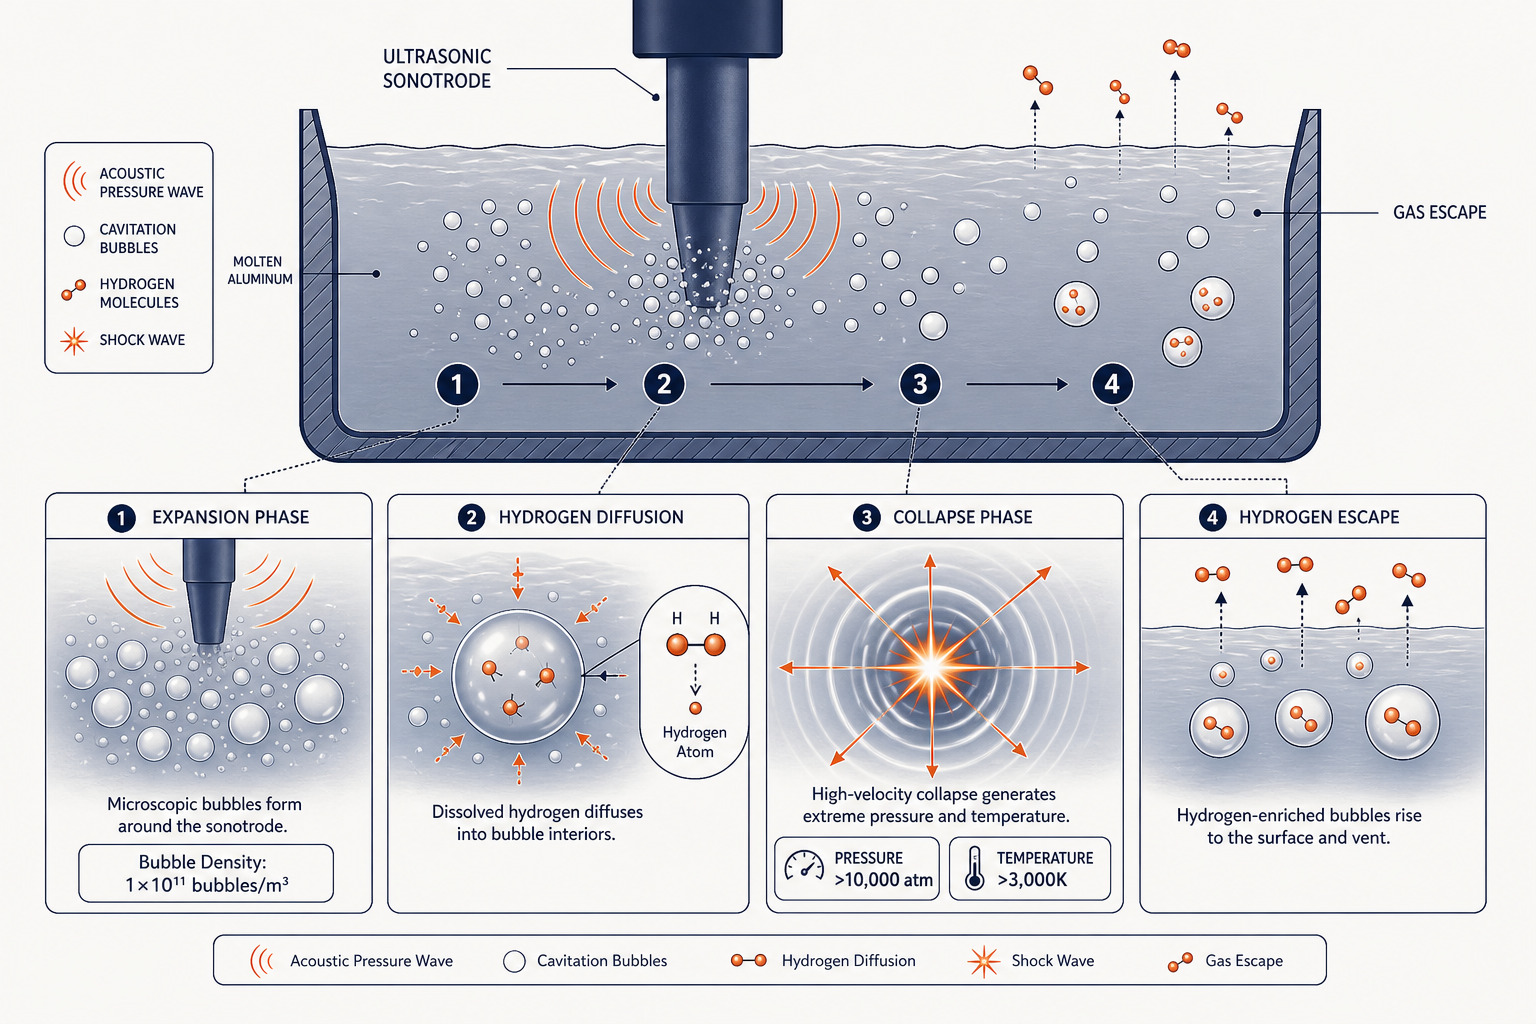
Kun kavitaatiokupla romahtaa, energian vapautuminen on poikkeuksellista – paikalliset paineet ylittävät 10 000 ilmakehää ja lämpötilat kohoavat yli 3 000 K:n. Tämä luo:
Heterogeeniset ydintymispaikat – Romahduskuplat synnyttävät paikallisia korkeapainevyöhykkeitä, joissa muodostuu uusia kiinteitä kiteitä, tarjoten ydintymismalleja koko sulatteeseen.
Kavitaatioavusteinen hajoaminen – Kuplien romahtamisen aiheuttamat iskuaallot hajottavat fyysisesti kasvavia dendriittejä, rikkoen ne pienemmiksi paloiksi, joista tulee itsenäisiä ydintymiskohtia (rakeiden moninkertaistuminen).
Akustinen virtaus – Paine-ero synnyttää massavirtausta, joka kuljettaa fyysisesti liuenneen vedyn ja seosaineet koko sulaan.
Vedyn poisto kavitaatiokuplien avulla
Liuennut vety diffundoituu sulasta metallista laajeneviin kavitaatiokupliin. Kavitaatiokuplien valtava pinta-ala (1 × 10¹¹ kuplaa/m³) lisää merkittävästi kaasun ja metallin välistä rajapintaa, joka on käytettävissä vedyn siirtoon. Toisin kuin roottorikaasutus (joka perustuu passiiviseen kaasukuplien nousuun), kavitaatio luo jatkuvasti uusia kuplapintoja. Kun kuplat romahtavat ja muodostuvat uudelleen, vetyrikastunut kaasu jää loukkuun ja nousee sulan pintaan, josta se vapautuu ilmakehään.
Keskilinjan segregaation käsittely: Monitaajuuskäsittely
Sialon Ceramicsin NIMA-generaattorit ratkaisevat tämän adaptiivisella monitaajuusteknologialla. Vaihtelemalla ultraäänitaajuutta käsittelyn aikana järjestelmä estää seisovien aaltojen muodostumisen ja varmistaa, että kavitaatio tapahtuu tasaisesti koko harkon tilavuudessa. Tämä ominaisuus mahdollistaa keskilinjan segregaation poistamisen teollisessa mittakaavassa – ensimmäistä kertaa ultraäänikäsitellyille harkoille.
NIMA + Aktive Arc Ultrasonics: Vuosikymmen yhteistä suunnittelua
Sulan metallin käsittely ultraäänenergialla yli 700°C:n lämpötilassa asettaa äärimmäisiä materiaalihaasteita, joita yksikään yritys ei voisi ratkaista yksin. Sialon Ceramics ja Aktive Arc Ultrasonics — suuritehoisten ultraäänijärjestelmien suunnittelun asiantuntijat — ovat kehittäneet yli vuosikymmenen ajan NIMA-järjestelmää integroituna ratkaisuna: Sialon tuo keramiikkasonotrodien materiaalitieteen, Aktive Arc akustisen pinon ja generaattoriarkkitehtuurin.
Tuloksena on järjestelmä, jossa jokainen komponentti on suunniteltu toimimaan yhdessä muiden kanssa — ei päälle liimattuja vakio-osia, vaan yhtenäinen tekninen ratkaisu anturista keraamiseen kärkeen.
NIMA-generaattori: Mukautuva monitaajuusarkkitehtuuri
NIMA-generaattori, joka on kehitetty yhteistyössä Aktive Arc Ultrasonicsin kanssa, tarjoaa keskeisen innovaation, joka tekee suurten harkkojen DC-valun käsittelystä kannattavaa:
- Mukautuva monitaajuussäätö — vaihtaa taajuutta käsittelyn aikana estääkseen akustiset seisovat aallot, varmistaen että kavitaatio ulottuu harkon keskustaan, ei vain reuna-alueille
- 1–5 kW teholähtö ilmajäähdytteisillä tai vesijäähdytteisillä pietsosähköisillä antureilla
- Skaalautuvuus yli 400 kg:n harkoille — seisovan aallon ongelma, joka rajoittaa kilpailijoita, on suunniteltu pois järjestelmätasolla
- Ei vaadi kantajakaasua — kavitaatiomekanismi korvaa argon/typpi-injektion kokonaan
Tämä arkkitehtuuri mahdollistaa tasaisen, koko tilavuuden käsittelyn suurissa DC-valukaukaloissa — ongelman, jota yksitaajuiset kilpailijat eivät pysty ratkaisemaan.
Sialon-keraamiset sonotrodit: Kosketuspiste, joka tekee tämän mahdolliseksi
Sonotrodi on vaikein komponentti saada oikein — sen on välitettävä ultraäänienergiaa tehokkaasti samalla kun se kestää sulan metallin kemian, lämpösyklit ja jatkuvan kavitaatiokuormituksen. Sialon valmistaa nämä itse, mikä antaa kumppanuudelle täyden hallinnan järjestelmän kriittisimmästä rajapinnasta:
- Kemiallisesti inertti sulassa metallissa — ei liukenemista, ei kontaminaatiota, ei koostumuksen muutosta
- Ei kostuva — sula metalli hylkii keraamisen pinnan, säilyttäen akustisen kosketuksen tehokkuuden ilman hapettavia ilmarakoja
- Korkea Youngin moduuli lämpötilassa — resonanssitaajuus pysyy lukittuna jopa 1 800°C:ssa, missä metalliset sonotrodit ajautuvat ja menettävät tehokkuuttaan
- Lämpöiskunkestävyys — suunniteltu toistuvaan upotussykliin, ei kertakäyttöiseen laboratoriokäyttöön
- Yli 1 000 tunnin käyttöikä verrattuna 20–50 tuntiin titaani- tai teräsvastineilla
Mitä julkaistut DC-valukokeet osoittavat
Ultraäänikäsittely sulassa metallissa on nyt siirtynyt selvästi laboratoriokokeista dokumentoituihin pilotti- ja teollisuusmittakaavan DC-valukokeisiin. Brunelin yliopiston BCAST-ryhmän julkaistu tutkimus ja vertaisarvioitu valukirjallisuus luovat johdonmukaisen näyttökokonaisuuden eri aihiohalkaisijoilla, seosjärjestelmillä ja sonotrodikonfiguraatioilla.
Grain Refinement in DC Casting Billets: Direct Experimental Evidence
Tutkimus julkaistu IOP Conference Series: Materials Science and Engineering -julkaisussa (Eskin et al., 2023) raportoi, että raerakenteen hienonnus “suoritettiin onnistuneesti ultraäänikäsittelyllä DC-valumuotissa, sulassa” alumiiniharkoissa — ultraäänikäsittely suoraan esti höyhenmäisten rakeiden muodostumisen ja tuotti mitattavasti hienomman raerakenteen koko harkon poikkileikkauksessa.
Rinnakkaistutkimus julkaistiin JOM (Springer, 2020) suoritti pilottimittakaavan DC-valun 152 mm halkaisijaltaan oleville aihioille käyttäen ultrasoonikäsittelyä valukanavassa. Tulokset osoittivat, että UST “parantaa merkittävästi aihion valutilaa, avaten tien ylöspäin skaalaamiseen” — ja rakeen hienonnusvaikutus vahvistettiin tuotantotoiminnan kannalta merkityksellisillä aihiohalkaisijoilla.
Teollisen mittakaavan ennakkotapaus: Jopa 1 tonni DC-valuvirtauksessa
Professori Dmitry Eskinin katsaus ultraäänisulatuskäsittelyyn (Brunelin yliopisto/BCAST) dokumentoi, että ainoat tunnetut teollisen mittakaavan ultraäänisulatuskäsittelyn sovellukset — mukaan lukien “jopa 1 tonni sulavirtauksessa suurten harkkojen suorajäähdytysvalussa” — on saavutettu magnetostriktiivisillä antureilla, jotka toimivat samanaikaisesti tai peräkkäin. Tämä luo selkeän teollisen ennakkotapauksen suurten harkkojen DC-valun käsittelylle kaupallisesti merkittävissä tilavuuksissa.
Mitä nämä kokeet osoittavat DC-valussa
Rakeen rakenne:
- 50 % raekoon pieneneminen aihion keskellä verrattuna käsittelemättömiin verrokkeihin
- Suppression of feathery grain formation in DC casting sump
- Pylväsmäisestä tasa-akseliseen siirtymä (CET) saavutettiin aihioissa, joissa tavanomaiset rakeiden hienontimet yksinään eivät riittäneet
- Tasainen hieno tasa-aksiaalinen rakenne korvaa karkean dendriittisen kasvun reunalta keskustaan
Kaasunpoisto:
- Kavitaatioavusteinen kaasunpoistotehokkuus 40–50 % alle kvasitasapainon vetypitoisuuden
- Käsittely valmistuu minuuteissa — yhteensopiva jatkuvan DC-valun syklinopeuksien kanssa
- Ei tarvita inerttiä kantajakaasua; kuonan muodostus vähenee huomattavasti verrattuna argonkaasupuhdistukseen (5x vähemmän kuonaa dokumentoiduissa pilottimittakaavan kokeissa)
Segregaatio:
- Akustinen virtaus tasaa lämpötilan sulassa metallissa, estäen makroeroottumisen
- Seosaineiden tasainen jakautuminen vahvistettiin harkon poikkileikkauksissa käsitellyissä aihioissa
- Keskilinjan koostumuksen poikkeama eliminoitu pilottimittakaavassa
Taloudelliset oletukset (julkaistuihin tietoihin perustuen):
- Mahdollinen argonkaasunpoistokustannusten poistuminen
- Potential reduction or elimination of grain-refiner master-alloy additions
- Energiatehokas toiminta noin 900W–5kW riippuen harkon koosta
- Lyhyempi valukierron aika (minuutteja kestävän altaan käsittelyn vs. yli 10 minuutin uunissa oleskelun sijaan)
Nämä tulokset ovat riippumattomilta kolmannen osapuolen tutkimuslaitoksilta — Brunel University BCAST, julkaistu vertaisarvioiduissa lehdissä. Ne edustavat vakiintunutta suorituskykyaluetta ultraäänisulatteen käsittelylle DC-valussa pilotti- ja teollisuusmittakaavassa.
Metallurginen vaikutus: Vedyn poistosta parannettuihin valuominaisuuksiin
The cumulative effect of ultrasonic treatment in DC casting extends beyond hydrogen removal to reshape the ingot’s fundamental metallurgical character:
Mikrorakenteen muutos
Ennen ultraäänikäsittelyä: Karkeat dendriittiset rakeet, joissa on pylväsmäinen kasvu harkon reunalta kohti keskustaa; suuri sekundäärinen dendriittivarsiväli (SDAS); seosaineet keskittyneet dendriittien välisiin alueisiin; segregaatiovyöhykkeet kohdistettuina jähmettymisrintamiin.
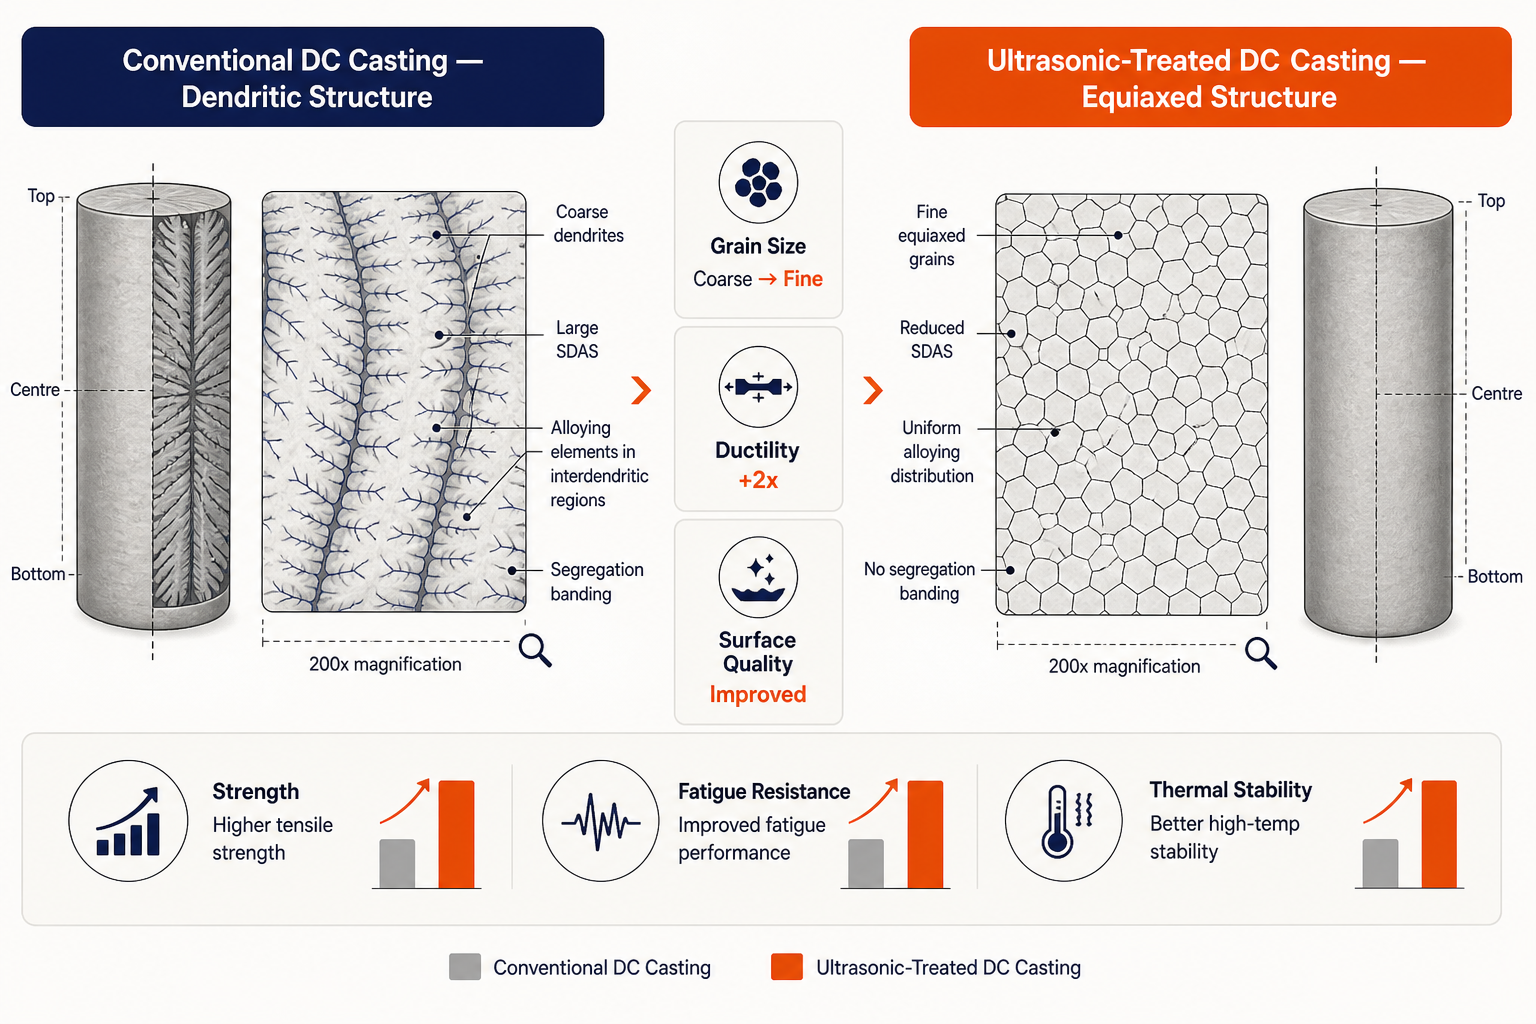
Tämä muutos on kriittinen, koska se:
- Parantaa väsymiskestävyyttä (hienorakeinen rakenne vähentää jännityskeskittymiä)
- Parantaa sitkeyttä (dokumentoitu 2x venymän parannus)
- Vähentää kuumahalkeilualttiutta myöhemmän valssauksen/ekstruusion aikana
- Mahdollistaa harkkokoon kasvattamisen ilman ominaisuuksien heikkenemistä
Surface Finish and Reduced Processing Losses
Ultraäänikäsittely vähentää pintavirheitä (oksidisulkeumat, huokoisuuskuopat), jotka muuten vaatisivat kalliin pintakäsittelyn (kuorinta, kemiallinen puhdistus) ennen valssausta. Julkaistu tutkimus ja kavitaatiofysiikka vahvistavat:
- Pintaoksidien väheneminen: Kavitaation aiheuttama mikrosuihkutus rikkoo suojaavia oksidikalvoja, mikä mahdollistaa sulkeumien flotaation ja poistamisen ennen lopullista jähmettymistä
- Nopeampi jatkokäsittely: Lyhentynyt esikäsittelyaika, pienempi työstökuluminen hankaavista oksidikerroksista
Alloy Consistency and Mechanical Property Predictability
Ultraäänikäsittelyn akustinen virtausvaikutus jakaa seosaineet tasaisesti. Tämä on erityisen arvokasta:
- Rakeen hienontimen jakautuminen: Perinteiset Ti-B kantaseokset laskeutuvat tai erottuvat; ultraäänisekoitus varmistaa tasaisen ytimien hiukkasten jakautumisen
Miksi tämä on tärkeää: Laboratoriosta tuotantolattialle
The transition from rotary degassing or gas injection to ultrasonic treatment is not merely an efficiency gain. It represents a shift in the fundamental constraints of DC casting:
Nopeus: 3 minuutin käsittelyjaksot vs. 10+ minuutin uunissaoloaika mahdollistavat nopeammat valunopeudet, mikä on kriittistä suuren volyymin tuotannossa
Laatu suuressa mittakaavassa: Ultraäänikäsittely yli 400 kg:n harkoille – historiallisesti rajoittunut seisovan aallon häiriöistä – on nyt saavutettavissa. Julkaistut kokeet vahvistavat tämän pilotti- ja teollisuusmittakaavassa, avaten uusia markkinasegmenttejä suurille harkoille, joissa perinteinen kaasunpoisto ei pysty tuottamaan tasaisia ominaisuuksia
Ympäristövastuu: Argonin/typen kantajakaasun poistaminen ja huomattava kuonan väheneminen ovat linjassa valmistuksen kestävyystavoitteiden kanssa
Huollon yksinkertaisuus: Kiinteät keraamiset sonotrodit (ei pyöriviä osia) vähentävät laitteiden huoltotaakkaa verrattuna pyöriviin siipiin
Prosessin luotettavuus: Monitaajuinen adaptiivinen ohjaus eliminoi yrityksen ja erehdyksen kautta tapahtuvan virityksen, jota yksitaajuiset järjestelmät vaativat
Valimoille, jotka palvelevat vaativia toimialoja – ilmailu, autoteollisuus, korkean suorituskyvyn meriteollisuus – nämä edut kääntyvät suoraan valun saannon parantumiseksi, nopeammiksi hyväksyntäsykleiksi uusille seoksille ja korkeammaksi mekaanisten ominaisuuksien yhdenmukaisuudeksi.