


Ultraäänikavitaatio poistaa TiB2-rakeiden hienontumisen. Heterogeeninen ydintyminen ja dendriittien fragmentoituminen tuottavat hienomman ja homogeenisemman raerakenteen 90 % alhaisemmilla kustannuksilla. Sialon-keraamiset sonotrodit mahdollistavat teollisen mittakaavan käsittelyn.
8. elokuuta 2026 · 14 minuutin lukuaika

TL;DR
Hienojakoinen, tasa-akselinen raerakenne on korkean suorituskyvyn alumiinivalujen – se vähentää kutistumista, poistaa kuumarepeämisen ja parantaa mekaanisia ominaisuuksia 15–30 %. TiB2-esiseos on ollut vuosikymmenten ajan alan standardiraejauhe, mutta kustannukset (20–50 dollaria/kg titaania), eräkohtainen laatuvaihtelu, neulamaiset metallien väliset virheet ja herkkyys sulaolosuhteille tekevät siitä yhä ongelmallisemman suurten valumäärien valussa. Ultraäänikavitaatio saavuttaa saman raejauheen fysiikan eikä kemian avulla: romahtavat kavitaatiokuplat luovat heterogeenisiä ydintymiskohtia ja fragmentoituvia dendriittejä, jotka muodostavat yhtenäisen raerakenteen ilman TiB2-lisäystä. Teknologia poistaa inkluusioriskit, parantaa mikrorakenteen homogeenisuutta ja alentaa kustannuksia käsiteltyä tonnia kohden – se on kehitetty yhteistyössä Aktive Arc Ultrasonicsin, suurtehoisten ultraäänijärjestelmien suunnitteluun erikoistuneen yrityksen, kanssa. Ultrasonic Degassing & Grain Refinementinomat sialon-keraamiset sonotrodit mahdollistavat teollisen mittakaavan käsittelyn selviytymällä loputtomiin sulassa metallissa, jossa muut materiaalit pettävät.
Miksi ultraääniraaka-aineiden hienosäätö on tärkeää valulaadulle
Alumiiniseoksen raerakenne on yksi suorimmista yhteyksistä kemian ja suorituskyvyn välillä. Hieno, tasainen (tasainen, ei-suuntainen) raerakenne ei ole kosmeettinen ominaisuus – se on tärkein yksittäinen parametri kutistumishuokoisuuden, kuumarepeämisen ja mekaanisten ominaisuuksien hallinnassa.
Kutistuminen ja kuumarepeäminen
Karkeat raerakenteet ovat luonnostaan hauraita jähmettymisen aikana. Suurilla rakeilla on vähemmän raerajoja, jotka jakavat jähmettymisjännitystä, joten nesteestä kiinteään olomuotoon siirtyminen keskittää vetovoimat muutamiin heikkoihin kohtiin. Tuloksena on kuumarepeämä – halkeamia, jotka leviävät jähmettymisen viimeisissä vaiheissa, kun metalli on vielä osittain nestemäistä. Kuumat repeämät ovat katastrofaalisia: ne tekevät valukappaleesta myyntikelvottoman ja usein romuttavat koko muotin.
Hienorakeisuus jakaa tämän jännityksen tuhansille raerajoille. Mitä enemmän raerajoja on, sitä useampia reittejä jähmettymisjännitys voi kulkea. 100–200 μm:n (hieno) raekoko verrattuna 1–2 mm:n (karkea) raekokoon vähentää kuumarepeämisriskiä suuruusluokalla.
Kutistumishuokoisuus noudattaa samaa logiikkaa. Jähmettymiskutistuminen keskittyy karkeassa rakenteessa yksittäisiin pisteisiin; hienojakoisessa rakenteessa se jakautuu valukappaleeseen. Yksittäiset kutistumishuokoset ovat väsymishalkeamien alkupisteitä syklisen kuormituksen alaisena. Hajautuneet, pienemmät huokoset kasvavat epätodennäköisemmin vioiksi käytön aikaisen rasituksen aikana. Ilmailu- ja autoteollisuus mittaa tätä vetolujuuserojen eroa: hienorakeiset Al 7075 -seokset saavuttavat säännöllisesti 580–650 MPa:n myötölujuuden; saman seoksen karkearakeinen materiaali saavuttaa 520–570 MPa:n myötölujuuden – 60–80 MPa:n menetys pelkästään rakenteesta johtuen.
Mekaanisten ominaisuuksien parannukset
Hall-Petch-suhde kvantifioi tämän: myötölujuus kasvaa raekoon käänteisenä neliöjuurena. Raekoon pieneneminen 10 kertaa (1 000 μm → 100 μm) parantaa myötölujuutta noin 15–30 % samalla seoskoostumuksella, ja venymän heikkeneminen on vähäistä tai olematonta, kun raerajafaasit ovat puhtaat.
Painevalettujen ja tarkkuusvalettujen komponenttien, jotka on tarkoitettu erittäin luotettaviin sovelluksiin – suihkumoottorien kompressorin lavat, autojen tukivarret, lääketieteelliset implantit – raekoon hienous on ratkaiseva tekijä siinä, läpäiseekö osa väsymistestin vai pettääkö se ennen kenttäkäyttöä.
Mikrorakenteen homogeenisuus
Hienot, tasa-akseliset rakeet estävät myös keskiviivan segregaation – seosaineiden (magnesium, kupari, sinkki) kertymisen valukappaleen geometriseen keskipisteeseen hitaan jähmettymisen aikana. Segregaatio aiheuttaa paikallista haurautta ja kemiallista epähomogeenisuutta, mikä lyhentää väsymislujuutta ja venyvyyttä. Kuten tulemme näkemään, ultraäänikäsittely ei ainoastaan hienonna rakeita, vaan samanaikaisesti homogenisoi seosaineiden jakautumisen akustisen virtauksen avulla, mikä poistaa keskiviivan segregaation kokonaan.
Metallurginen hyötykuorma on selvä: raekoon hienontaminen ei ole valinnaista tarkkuusvaluissa. Kysymys kuuluu, miten se saavutetaan luotettavasti, kustannustehokkaasti ja teollisessa mittakaavassa.
TiB₂ vs. ultraääninen raejauhe: perinteinen lähestymistapa
Alumiinivalimoteollisuus on viimeiset 40 vuotta luottanut TiB2 (titaanidiboridi) -pääseosrakeiden jauhimiin. Mekanismi on teoreettisesti elegantti: TiB2-hiukkasia lisätään sulaan alumiiniin, titaani liukenee sulaan ja titaani yhdistyy alumiiniin muodostaen Al₃Ti-hiukkasia. Nämä Al₃Ti-hiukkaset toimivat heterogeenisinä ydintymiskohtina primaarisille α-alumiinirakeille, laukaisten rakeiden lisääntymisen ja estäen karkeaa pylväsmäistä kasvua.
Tämä toimii – kun kaikki menee oikein. Ja siinä piilee ongelma.
Kustannusrakenne ja markkinoiden volatiliteetti
Titaanin hinta on 20–50 dollaria kilogrammaltapuhtausasteesta ja muodosta riippuen. Alumiinin hinta on 2–5 dollaria/kg. Tämä 10–50-kertainen kustannusero tarkoittaa, että raejauheen lisääminen titaanibromidilla ei ole mitätön budjettikohta. 300 tonnin valukampanjassa, jossa käytetään tavanomaista titaanibromidilisäystä (0,15–0,2 painoprosenttia perusseosta), kuluu 450–600 kg perusseosta käsiteltyä metallitonnia kohden. Jos titaanin hinta on 50 dollaria/kg, yksi valu voi aiheuttaa 20 000–40 000 dollaria pelkästään raejauheen kustannuksia – ennen kuin harkitaan romua ja uudelleensulatusta, jos jauhetus epäonnistuu.
Litiumin louhinnan epävakaus, kaupan esteet ja titaanin toimitusrajoitukset alkupäässä ovat aiheuttaneet 20–40 prosentin hintavaihteluita vuodessa. Valimot eivät pysty helposti sopeuttamaan tällaista epävakautta valukustannusmalleihinsa.
Eräkohtainen laatu ja haalistuminen
TiB2-pääseoksen tuotantoreitit (halogenidisuolakemia, titaanisienen pelkistys, esimuodostettujen hiukkasten valu) tuottavat kukin erilaisia hiukkasmorfologioita ja -kokoja. Halogenidi-suolareitit tuottavat lohkomaisia Al₃Ti-hiukkasia (4–5 μm); titaani-sienireitit tuottavat neulanmuotoisia kiteitä (8–12 μm).
Morfologinen ero ei ole kosmeettinen. Neulamaiset TiB₂- ja Al₃Ti-hiukkaset toimivat jännityskeskittäjinä ja heikentävät rakeiden jauhatustehokkuutta 40–50 % verrattuna tasa-aksiaalisiin hiukkasiin. Alan käytäntönä on määritellä ”hieno, tasa-aksiaalinen Al₃Ti” – mutta laadunvalvonta pääseoksen toimittajan tasolla on epäjohdonmukaista. Erävaihtelut heikentävät valimon prosessin toistettavuutta ja pakottavat prosessi-insinöörit ylikuormittamaan rakeiden jauhinta kompensoidakseen epäiltyä laatupoikkeamaa.
Lisäksi TiB₂:n teho heikkenee nopeasti sulassa. Jauhatustehokkuus laskee 18–36 % 45 minuutin kuluessa lisäyksestä hiukkasten agglomeraation ja oksidatiivisen hajoamisen vuoksi. Suurten valumäärien valukampanjoissa tämä "häipymis"-ilmiö pakottaa valitsemaan: lisätäänkö tuoretta perusseosta useita kertoja (kustannuspiikki) vai hyväksytäänkö karkeus (laadun heikkeneminen).
Sisällyttämisriski ja optimoinnin paradoksi
Alumiinin happi ja vety sitoutuvat molemmat voimakkaasti TiB₂- ja Al₃Ti-hiukkasiin. Hapettavissa olosuhteissa – jotka ovat yleisiä panostuksen ja sekoituksen aikana – oksidikalvot kapseloivat jyvänjauhimessa käytettäviä hiukkasia ja estävät niiden ydintymisaktiivisuuden. Tämä kuulostaa pieneltä haitalliselta, mutta se ei ole sitä.
Akateeminen tutkimus (AFS, materiaalitieteen ja -tekniikan lehdet) dokumentoi itsepintaisen paradoksin: liika titaani (jota tarvitaan jauhatusstabiilisuuteen marginaalisissa olosuhteissa) lisää jähmettymisjännitystä ja dendriittien välistä halkeilua, kun taas stoikiometriset lisäykset (juuri tarpeeksi titaania Al₃Ti:n muodostumiseen) heikkenevät nopeasti. Valimot vaihtelevat kahden huonon tilan välillä: alijauhotettu karkea rakenne tai ylijauhotettu rakenne, jossa on enemmän sulkeumia. Jauhatus"ikkuna" on kapea ja muuttuu varauskemian, romun koostumuksen ja vetypitoisuuksien mukaan.
Tuloksena on, että TiB₂-raejauheen luotettavuus on 40 vuoden teollisuuskäytöstä huolimatta edelleen rajallinen. Suurten volyymien painevalun vikaprosentit pysyvät itsepintaisesti korkeina – 3–6 % hylkyä huokoisuuden ja kuumien repeämien vuoksi – raejauheen lisäyksestä huolimatta. 1-tason toimittajien metallurgit tietävät perimmäisen syyn: epätasainen ydintymisaktiivisuus ja inkluusioiden loukkuun jääminen.
Varastoinnin ja käsittelyn monimutkaisuus
TiB₂-pääseostangot imevät ilmakehän kosteutta ja hapettuvat varastoinnin aikana. Hapettuneet pinnat eivät pysty palauttamaan toimintaansa toisin kuin tuore metalli. Asianmukainen varastointi edellyttää ilmastoituja olosuhteita, säännöllistä kierrätystä ja yksityiskohtaista erän jäljitettävyyttä. Kosteissa ympäristöissä tai kausiluonteisilla valuma-alueilla toimiville valimoille aktiivisen varaston ylläpito on logistinen ongelma.
Miten ultraäänikavitaatio saavuttaa rakeiden hienostumisen: fysiikkaan perustuva vaihtoehto
Ultraääninen raekoon hienontaminen poistaa kemiallisen monimutkaisuuden kokonaan ja korvaa sen akustisella fysiikalla. Mekanismilla on kaksi toisiaan täydentävää komponenttia: heterogeeninen ydintyminen kavitaation romahduksesta ja dendriittien fragmentoituminen.
Ultraäänirakeiden hienosäätö heterogeenisen ydintymisen kautta
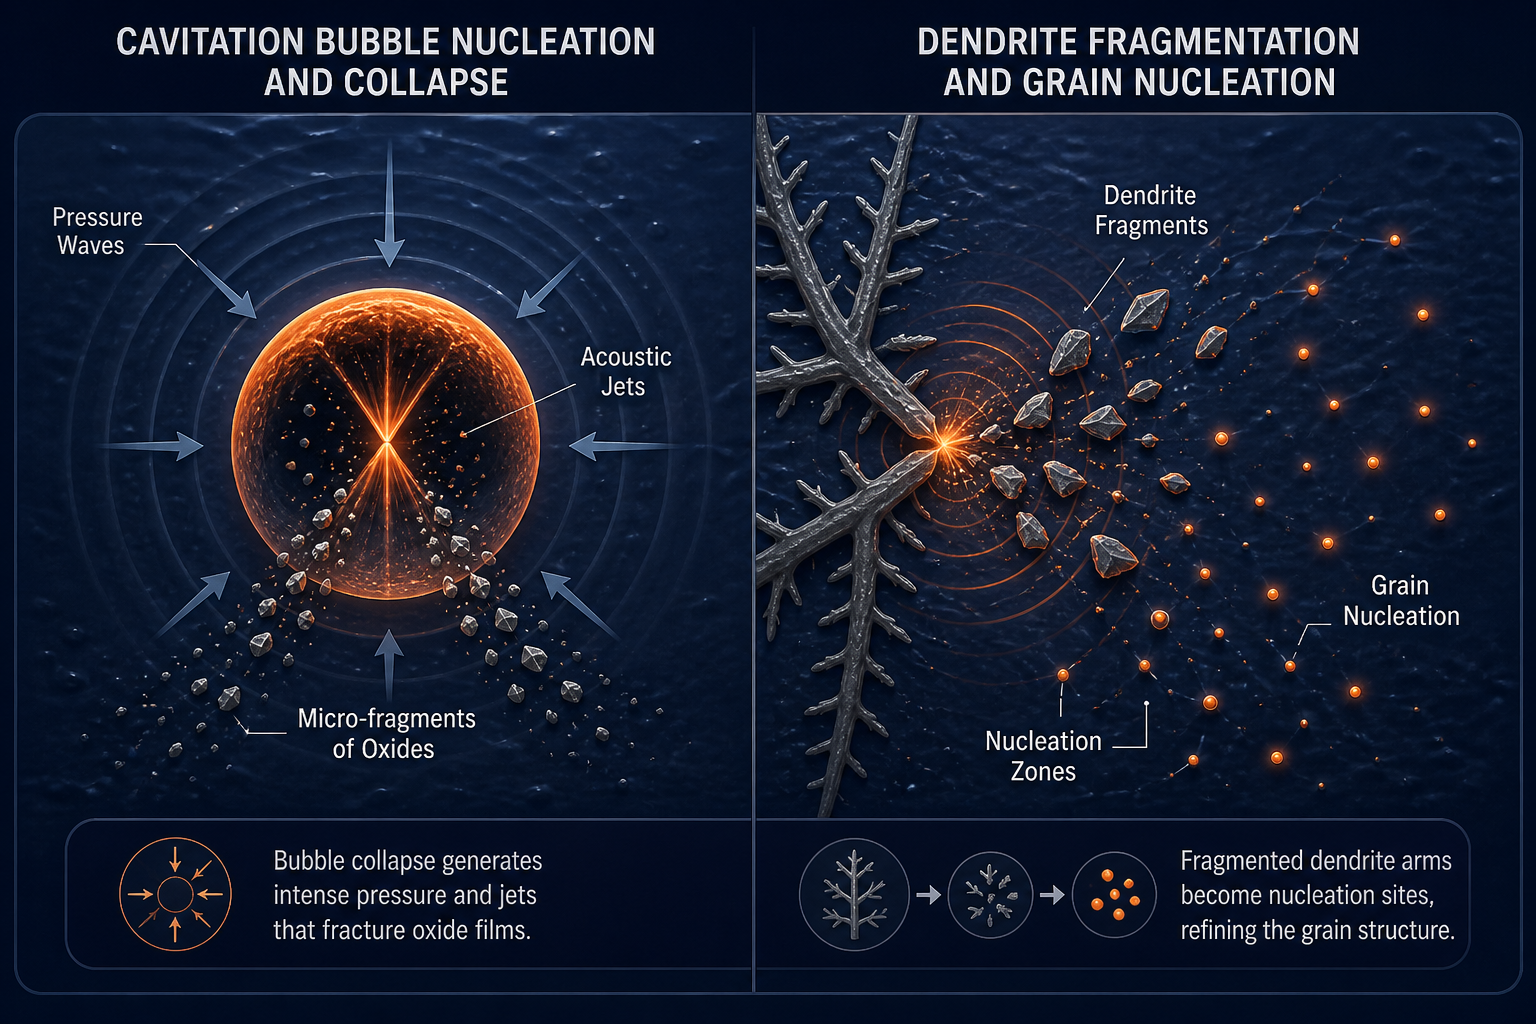
Kun suuritehoinen ultraäänimuunnin (tyypillisesti 25 kHz:n taajuus, 1–5 kW:n teho) upotetaan sulaan alumiiniin, akustinen painekenttä luo kavitaatiokuplia – pieniä tyhjiöitä, jotka muodostuvat ja romahtavat akustisen syklin harvennus- ja puristusvaiheissa. Murtumisen aikana vallitsevissa äärimmäisissä paineissa (jopa yli 500 MPa) kupla romahtaa rajusti. Tämä romahdus synnyttää kavitaatiosuihkuja: nestevirtauksia, jotka suihkuavat sisäänpäin yli 100 m/s nopeuksilla.
Nämä suihkut luovat ohimeneviä, ylikuumentuneita mikrovyöhykkeitä (paikalliset lämpötilat saavuttavat yli 5 000 K mikrosekuntien ajan). Romahdus synnyttää myös paikallista akustista virtausta – organisoituneita, suurnopeuksisia nestevirtauskuvioita kuplan ympärillä.
Näiden juovien ja akustisten virtausvyöhykkeiden sisällä syntyy spontaanisti heterogeenisiä ydintymiskohtia. Paikalliset lämpötilan nousut ja nopea jäähtyminen yhdistettynä akustisiin kavitaatiojätteisiin (oksidien mikrofragmentteihin, liuenneen aineen rikastettuihin nestetaskuihin) tarjoavat ihanteelliset alustat primaariselle α-alumiinin ydintymiselle. Ydintymisnopeus on suuruusluokkaa suurempi kuin lepotilassa tapahtuvan jähmettymisen.
Ratkaisevasti tämä ydintyminen ei vaadi vieraiden hiukkasten lisäämistä. Alumiinisula itsessään tarjoaa ydintymisalustan. Ei TiB₂:tä, ei tuotua kemikaalia – vain akustista energiaa, joka muuntaa latenttia lämpöä ja painetta ydintymisprosesseiksi.
Dendriittien pirstoutuminen ultraäänirakeiden hienostuksessa
Toinen mekanismi toimii jähmettymisen kasvuvaiheessa. Ultraäänikavitaatio tuottaa akustisia paineaaltoja ja voimakasta paikallista konvektiota. Kun dendriitti (ensimmäinen muodostunut kide, joka kasvaa haarautuvalla, puumaisella morfologialla) leikkaa nämä painevyöhykkeet, akustinen jännitys voi pirstaloida dendriittihaaroja.
Fragmentoituneet varren kärjet toimivat sitten toissijaisina ydintymispaikkoina, jotka kylvävät lisää rakeita ympäröivään nesteeseen. Yksittäinen ultraäänipulssi voi fragmentoida tuhansia dendriittikärkiä 400 kg:n sulassa, ja jokaisesta fragmentista tulee uusi rakeen ydin. Tätä mekanismia, jota kutsutaan kavitaatioavusteiseksi fragmentoitumiseksi, ei esiinny missään kemiallisessa rakeenjauhimessa.
Tuloksena on jyvien ydintymiskohtien dramaattinen lisääntyminen ja siirtyminen pylväsmäisestä tai karkeasti tasa-akseisesta (yli 100 μm) raerakenteesta hienompaan , tasa-akseiseen (20–50 μm) raerakenteeseen – hienompaan kuin mitä TiB₂ tyypillisesti saavuttaa.
Miksi tällä on merkitystä käytännössä
Akustinen kavitaatio edistää myös akustista virtausta ja nesteen sekoittumista , mikä jakaa seosaineet (Mg, Si, Cu) tasaisesti koko sulaan. Tämä poistaa keskiviivan segregaation yhdellä läpikululla. Sitä vastoin TiB₂-raejauheistus käsittelee vain ydintymistä; seosaineiden jakautuminen vaatii erillistä käsittelyä (pyörivä kaasunpoisto, suodatettu argonin ruiskutus).
Ultraäänikäsittely yhdistää viljan hienontamisen ja homogenisoinnin yhdessä vaiheessa – merkittävä tehokkuuden parannus kemiallisiin menetelmiin verrattuna.
Ultraääni vs. TiB₂: rinnakkaisvertailu
Tässä on mitattavissa oleva kuva siirtymisestä TiB₂:sta ultraäänikäsittelyyn:
| Mittari | TiB₂-pääseos | Ultraäänikavitaatio |
|---|---|---|
| saavutettu raekoko | 100–200 μm (tasa-akselilla) | 20–50 μm (hieno tasa-akselinen) |
| Kustannukset käsiteltyä tonnia kohden | 45–100 dollaria (pääseos) | 8–15 dollaria (sähkö, äänipään kuluminen) |
| Inkluusiovirheet (neulamorfologia) | Läsnä; erissä 40–50 %:n vikaprosentti | Ei metallien välisiä neuloja |
| Mikrorakenteen homogeenisuus | Erottelu säilyy; vaatii erillisen kaasunpoiston | Täydellinen homogeenisuus; seosaineet jakautuneet tasaisesti |
| Prosessin häipyminen | Menettää 18–36 % tehostaan 45 minuutissa | Ei häipymistä; akustista energiaa kohdistetaan kontrolloidulla hetkellä |
| Eräkohtainen yhdenmukaisuus | ±15–20 %:n vaihtelu ydintymisaktiivisuudessa | <±5 %:n varianssi; määräytyy pelkästään akustisten parametrien perusteella |
| Säilytys ja säilyvyysaika | Kosteuden imeytyminen; hapettumisriski; vaatii ilmastoinnin säätöä | Ei säilytystä; sonotrode on inerttiä keraamista |
| Mekaaninen kiinteistönostin | +12–18 % myötölujuus | +20–28 % myötölujuus (yhdistettynä homogenisointiin) |
| Kuuman repeämisen riskin vähentäminen | 40–50 %:n vähennys (hienot rakeet auttavat) | 70–85 %:n vähennys (hienot rakeet + homogeenisuus poistavat segregaation aiheuttamat halkeamat) |
| Skaalautuvuus | Vakiopaino 50–300 kg; vaikea yli 500 kg | Todistettu 400 kg:n painolla; skaalautuu lineaarisesti äänipääteteholla |
Tiedot ovat peräisin teollisuuskokeista ja vertaisarvioiduista vertailuista (Springer 2026 -tutkimus, CastMan 2025 -tutkimus, Brunel Centren tutkimus).
Mekaanisten ominaisuuksien hyödyt kontekstissa
400 kg:n Al-Si-Cu-korkeapainevalukoe (2025, teollinen koe) tuotti seuraavat tulokset:
- Myötölujuus: +210 MPa ultraäänellä vs. +140 MPa pyörivällä kaasunpoistolla + TiB₂-raejauheella
- Lopullinen vetolujuus: +303 MPa vs. +288 MPa
- Venymä: 6 % vs. 3 %
- Huokoisuustilavuus (PoDFA): 6-kertainen pieneneminen verrattuna rotaatioon; 2,1-kertainen verrattuna TiB₂:hen + rotaatioperusviivaan
Kenttäsuorituskyvyksi tämä tarkoittaa, että hienolle ultraäänijauhetulle raerakenteelle sertifioitu komponentti voidaan valmistaa 8–12 % kevyemmäksi (ohuemmat seinämät, pienemmät ominaisuudet) kuin vastaava TiB₂-jauhettu osa säilyttäen samalla väsymislujuuden ja lopullisen kuormituskyvyn.
Mahdollistava teknologia: sialon-keraamiset sonotrodit
Ultraäänirakeiden hienontaminen ei ole uusi asia – taustalla olevaa fysiikkaa on ymmärretty 1960-luvulta lähtien. Laajalle levinnyttä teollista käyttöönottoa ovat estäneet materiaalit: akustisen muuntimen eli äänipään, joka kytkee ultraäänivärähtelyn sulaan metalliin, on kestettävä ympäristö, joka tuhoaa useimmat keraamit.
Sula alumiini on 700–750 °C:ssa kemiallisesti inerttiä useimmille materiaaleille, ellei materiaali ole huokoinen. Huokoisuus sallii nestemäisen metallin tunkeutua keramiikkaan. Tunkeutumisen jälkeen metalli kastuu ja sitoutuu huokosrakenteeseen, mikä tekee keramiikasta johtavaa ja haurasta.
Sialon-keraaminen – piialumiinioksinitridi, Si₃Al₃O₃N₅ – soveltuu erityisen hyvin ultraäänirakeiden hienontamiseen, koska se yhdistää kostumattomuuden, lämmönshokin kestävyyden ja tehokkaan akustisen läpäisyn.
Kosteudenkestävyys ja lämmönsiirtokestävyys
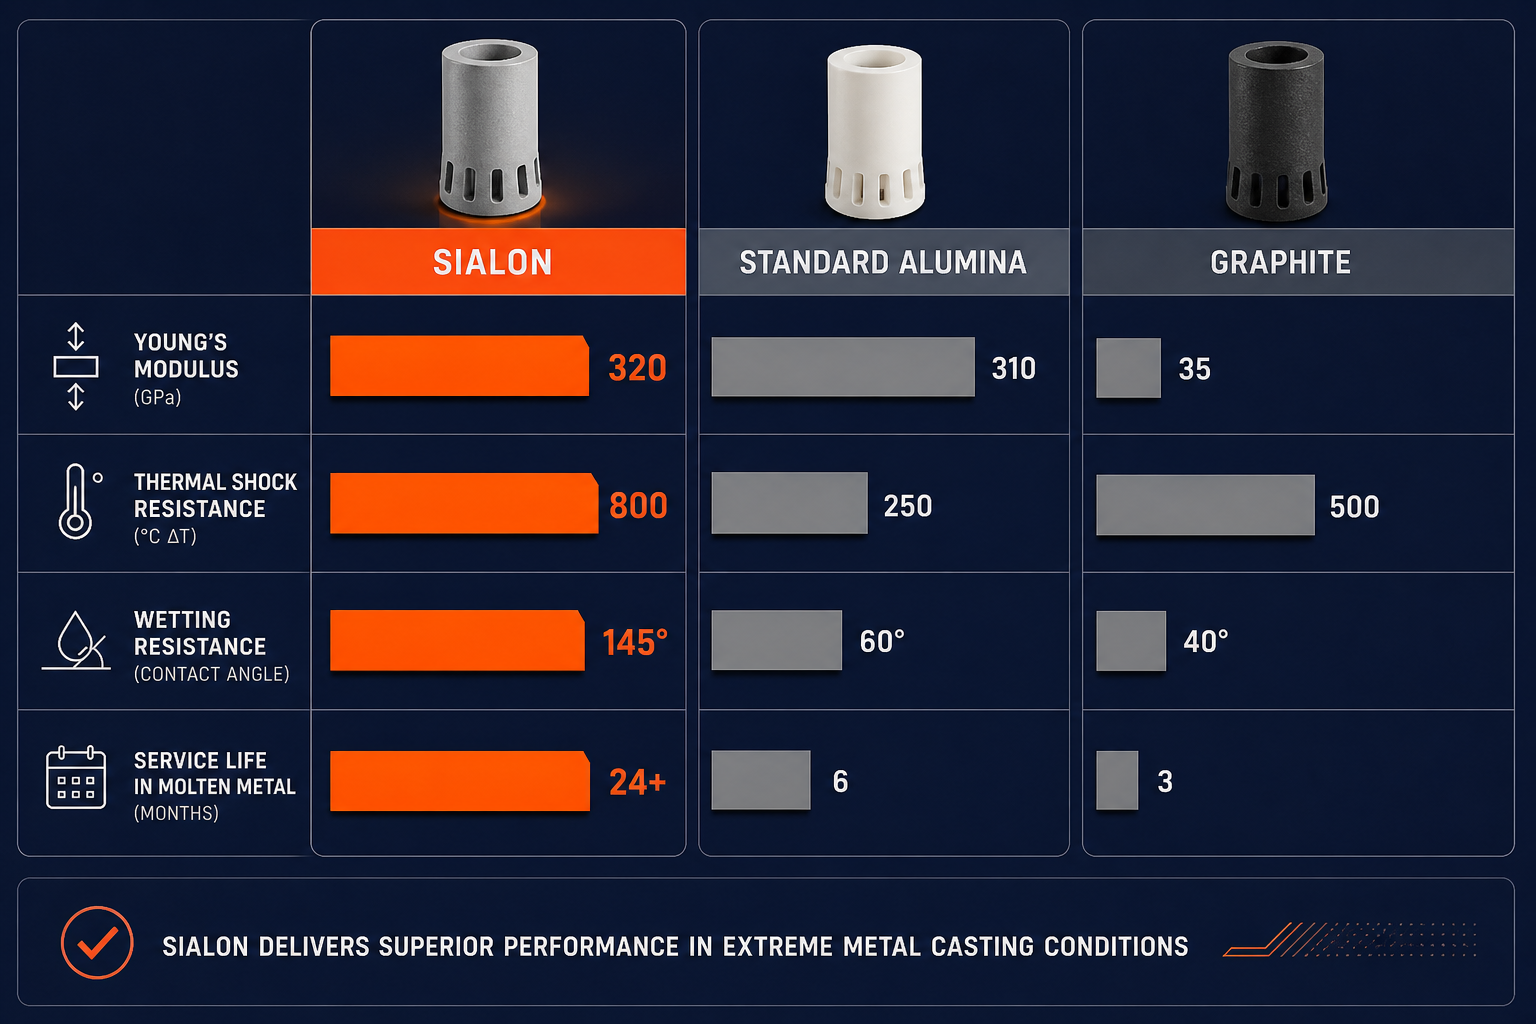
Kostumattomuus. Sula alumiini ei tartu helposti sialon-pintoihin. Nestemäisen alumiinin ja sialonin välinen kosketuskulma on >120° – metalli virtaa keraamin ympäri sen sijaan, että leviäisi sen yli. Tämä kostumattomuusominaisuus on ominainen raerakenteelleeikä riippuvainen pinnoitteesta.
Koska metalli ei kastele pintaa, metallin tunkeutuminen on erittäin vastustuskykyistä. Äänipääte voi siksi säilyttää sähköisen eristyksensä ja rakenteellisen eheytensä pitkäaikaisen käyttöiän aikana.
Lämpöshokin kestävyys. Nopea upottaminen sulaan metalliin aiheuttaa voimakasta lämpöshokkijännitystä. Sialonin lämpöshokin kestävyys on noin 550–900 °C laadusta riippuen. Sulan pinnan yläpuolella tapahtuva hallittu esilämmitys ja sitä seuraava asteittainen upotus auttavat pitämään lämpöshokin turvallisissa rajoissa.
Sitä vastoin varhaiset grafiittisonotrodit voivat murtua nopean lämpösyklin aikana, kun taas tavalliset alumiinioksidikeraamit voivat olla alttiita lämpöshokille vaativissa upotusolosuhteissa.
Akustinen tehokkuus ultraäänisellä raekoon hienosäädöllä
Akustinen hyötysuhde. Sialonilla on korkea Youngin moduuli, tyypillisesti noin 300–350 GPa, mikä tukee ultraäänienergian tehokasta siirtoa. Pienemmät akustiset häviöt tarkoittavat, että suurempi osa anturin energiasta saavuttaa sulan metallin sen sijaan, että se haihtuisi lämpönä keraamissa.
Ultraäänirakeiden hienosäädössätehokas akustinen läpäisy on kriittistä, koska kavitaation intensiteetti vaikuttaa suoraan ydintymiskohtien muodostumiseen, akustiseen virtaukseen ja dendriittien fragmentoitumiseen.
Kemiallisen kestävyyden, lämmönkestävyyden, kostumattomuuden ja akustisten ominaisuuksien yhdistelmä tekee sialon-keraamista tärkeän materiaalin sulan alumiinin teolliseen ultraäänikäsittelyyn.
Teollisen mittakaavan käsittely
Ultrasonic Degassing & Grain Refinement on kehittänyt omia sialon-laatuja, jotka on erityisesti viritetty ultraäänirakeen jauhatukseen. Heidän NIMA-generaattorinsa – jotka on kehitetty yhdessä pitkäaikaisen kumppaninsa Aktive Arc Ultrasonicsin – on yhdistetty mittatilaustyönä valmistettuihin äänipäätelaitteisiin, jotka vaihtelevat pienistä laboratoriomittakaavoista (5–50 kg) teollisuustuotantomittakaavoihin (jopa 400 kg). Yrityksen yli 20 vuoden kokemus materiaalien kehittämisestä on tuottanut sialon-variantteja (ULTRA-001:stä ULTRA-004:ään) räätälöidyillä huokoisuus-, moduuli- ja lämpöominaisuuksilla.
Tuloksena on äänipää, joka kestää jatkuvaa valua 12–24 kuukautta ennen kuin se on vaihdettava – verrattuna varhaisten grafiittimallien 2–4 kuukauteen. Tämä kestävyysetu näkyy suoraan kustannuksissa: yksi sialon-äänipää, jonka poistot suoritetaan 18 kuukauden tuotannossa, maksaa alle kuusi grafiitin vaihtoa.
50–200 tonnin valumäärille vuorossa läpimeno- ja luotettavuusetu on mullistava. Valimoiden ei enää tarvitse pitää puskurivarastoa äänipäävikojen varalta. Ultraäänikäsittely voidaan integroida standardivalusykliin – 3–5 minuutin käsittelyvaihe lämpölämpöuunissa ilman käyttäjän toimia järjestelmän säädön jälkeen.
Kustannukset ja ROI: vaihdon liiketoimintaperuste
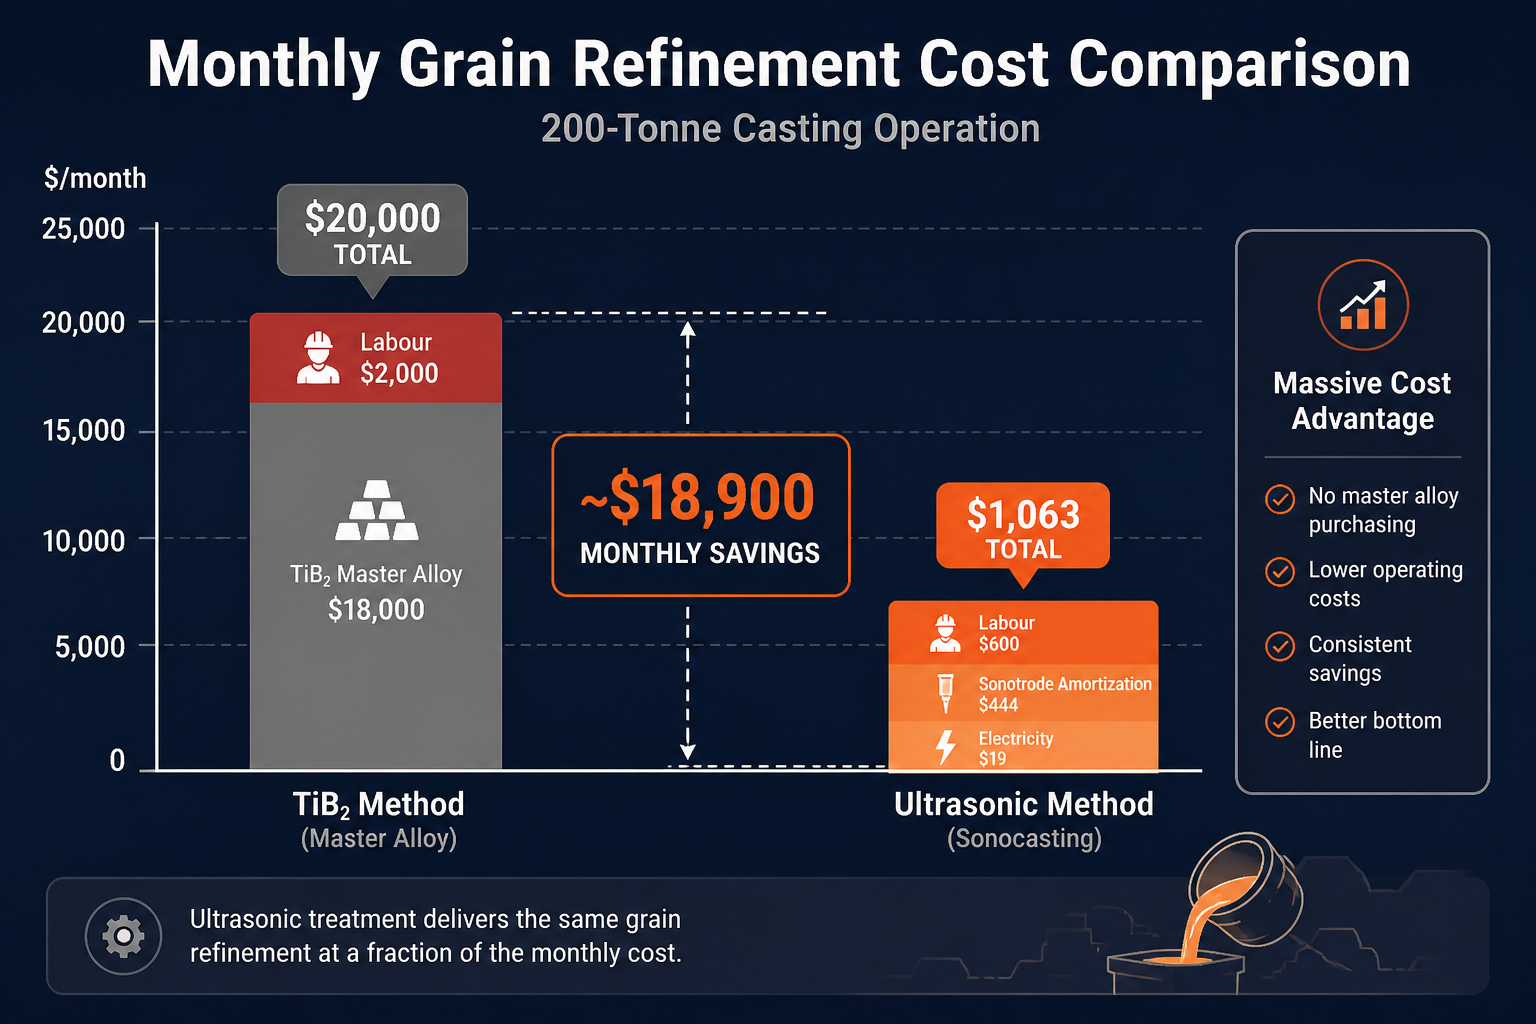
Tässä on 200 tonnin kuukausittaisen valun kustannusvertailu, olettaen standardin Al-Si-Cu-seoksen (painevalulaatu):
TiB₂-pääseosmenetelmä:
- Pääseoksen täyttöaste: 0,15 painoprosenttia = 300 kg/kk
- Hinta 60 dollaria/kg: 18 000 dollaria/kk
- Työvoima (laadunvarmistus, eräseuranta, uudelleenkäsittely): ~2 000 dollaria/kk
- Yhteensä: 20 000 dollaria/kk
Ultraäänikäsittely (olettaen pääoman poistot):
- Sähkönkulutus: ~0,8 kWh käsiteltyä tonnia kohden = 160 kWh/kk hintaan 0,12 $/kWh = 19 $/kk
- Äänipään vaihtovaraus (18 kuukauden käyttöikä, 8 000 dollarin vaihtokustannukset) = 444 dollaria/kk
- Työvoima (asennus, valvonta, jälkitarkastus): ~600 dollaria/kk
- Yhteensä: 1 063 $/kk
Kuukausittaiset säästöt: ~18 937 dollaria
Vuosittaiset säästöt (kausivaihtelulla oikaistuna): ~180 000–200 000 dollaria
400 tonnin kuukausittaisessa toiminnassa säästöt ylittävät 350 000 dollaria vuodessa. Täydellisen ultraäänirakeiden jalostusjärjestelmän (generaattori + äänipää + ohjaimet) sijoitetun pääoman tuottoprosentti maksaa itsensä takaisin tyypillisesti 8–14 kuukauden kuluessa, minkä jälkeen jokainen lisävalusykli on lähes nolla lisäkustannusta rakeiden jalostukseen.
Tämä ei sisällä toissijaisia säästöjä: kuumista repeämistä ja huokoisuudesta johtuvaa romun vähenemistä (tyypillisesti 2–3 %:n romun vähennys), uudelleensulattamisen vähenemistä (5–8 %:n energiansäästö uunin polttoaineessa tai sähkönkulutuksessa) ja parantuneita mekaanisia ominaisuuksia (jotka mahdollistavat suunnittelun keventämisen ja materiaalikustannusten alentamisen asiakkaan kokoonpanossa).
Esteetön siirtymä: integraatio ja seuraavat vaiheet
Siirtyminen ultraäänimenetelmällä tapahtuvaan raejauheen hienosäätöön ei ole koko valimon kattava uudistus. Teknologia integroituu osaksi vakiovaluprosessia:
- Lämpötilalämmitysuunin integrointi. Sialon-sonotrodi asennetaan lämpötilalämmittimeen laippaliitännän kautta (samanlainen kuin upotuslämmitin). Virta syötetään NIMA-generaattorista (vakio 480 V kolmivaiheinen). Yksinkertainen PID-säätösilmukka valvoo sulan lämpötilaa.
- Käsittelysykli. Kun uuni on vakautunut, ultraäänikäsittely aktivoidaan 3–5 minuutiksi valuerää kohden. Äänipää värähtelee 25 kHz:n taajuudella. Kavitaatio alkaa välittömästi; raekoon hienontuminen tapahtuu ilman käyttäjän toimia.
- Toistettavuus. Jokainen käsittely on identtinen, koska akustiset parametrit (taajuus, teho, kesto) on määritetty generaattorin asetuksilla. Ei erien välistä vaihtelua hienonnusaktiivisuudessa – toisin kuin TiB₂-pääseoksessa, jossa koostumus ja hiukkasmorfologia vaihtelevat.
- Laadun varmennus. Rakeiden rakennetta voidaan tarkastaa pienisuurennisella tutkimuksella (optinen mikroskopia 50–100× suurennoksella paljastaa tasa-akselisen luonteen) tai validoida mekaanisella testauksella (myötörajan nousu +20–28 % on diagnostinen).
Ultrasonic Degassing & Grain Refinementin tekninen tiimi Kööpenhaminassa tarjoaa täyden teknisen tuen järjestelmän mitoitukseen, integrointisuunnitteluun ja käyttäjien koulutukseen. Yritys tarjoaa ilmaisen webinaarin ultraäänirakeiden puhdistuksesta ja räätälöityä konsultointia kohdekohtaisiin sovelluksiin.
Kilpailuetu: miksi juuri nyt
TiB₂-raekoon hienosäätö on ollut alan standardi juuri siksi, että se toimii "riittävän hyvin", kun laatua valvotaan tiukasti. Mutta kustannukset, laatuvaihtelut ja romuriskit ovat käyneet yhä tuskallisemmiksi metallien hintojen noustessa ja auto- ja ilmailuteollisuuden asiakkaiden vaatiessa kevyempiä ja vahvempia malleja, jotka edellyttävät hienompaa raerakennetta kuin mitä TiB₂ luotettavasti tarjoaa.
Ultraäänihoito hoitaa kaikkia kolmea kipukohtaa:
- Kustannusetu: Yli 90 % alhaisemmat kustannukset käsiteltyä tonnia kohden
- Laadun tasaisuus: Rakeiden koko ja rakenne määräytyvät fysiikan, ei toimittajan laadun perusteella
- Erinomainen mikrorakenne: Hienommat ja homogeenisemmat rakeet vähentävät hylkyä ja mahdollistavat suunnittelun optimoinnin
Kustannuksilla ja laadulla kilpaileville valimoille – joita jokainen valimo on – siirtyminen kemiallisesta akustiseen raejauheeseen ei ole valinnainen päivitys. Se on seuraava standardi.
Try Ultrasonic Degassing & Grain Refinement
Ultrasonic Degassing & Grain Refinement on erikoistunut kokonaan sulan metallin ultraäänikäsittelyyn. Yrityksen NIMA-generaattorijärjestelmät yhdessä patentoitujen sialon-keraamisten äänipäätelaitteiden kanssa on suunniteltu teollisuusvalimoille, painevalimoille ja erikoisvalimoille. Käytitpä sitten TiB₂-raenpoistoa, pyörivää kaasunpoistoa tai molempia, suunnittelutiimi voi mallintaa juuri sinun valuprofiilisi ja tarjota yksityiskohtaisen ROI-projektion, joka on räätälöity toimintoihisi.
Tekniset tiedot, sovellusesimerkit ja ilmaisen konsultaation varaaminen osoitteessa ultrasonicdegassing.com . Kööpenhaminassa sijaitseva tiimimme on käytettävissä kansainvälisiin projekteihin ja voi järjestää paikan päällä arviointeja suurille valuprosesseille.
Frequently Asked Questions
Miten ultraäänikavitaatio tarkentaa jyvärakennetta?
Ultraäänikavitaatio toimii kahdella mekanismilla: heterogeeninen ydintyminen , jossa kavitaatiokuplat romahtavat luovat ohimeneviä mikroympäristöjä, jotka ovat ihanteellisia rakeiden ydintymiselle, ja dendriittien fragmentoituminen , jossa akustiset paineaallot rikkovat kasvavat dendriittihaarat toissijaisiksi ydintymiskohdiksi. Jokainen fragmentoitunut dendriittikärki siementää uuden rakeen. Tämä akustinen lähestymistapa saavuttaa hienomman (20–50 μm) ja tasaisemman rakeen rakenteen kuin TiB2, joka perustuu yksinomaan hiukkaspohjaiseen ydintymiseen. Katso yksityiskohtainen selitys ultraäänimekanismien osiosta
Miksi ultraääniraejauheen hienonnus poistaa TiB2-pääseoksen tarpeen?
TiB2-raekoon hienostuminen vaatii titaania sisältävän pääseoksen lisäämistä (titaanin hinta on 20–50 dollaria/kg verrattuna alumiinin 2–5 dollariin), ja titaanin on muodostettava Al₃Ti-nukleaatiohiukkasia sulan sisällä – prosessi, joka on herkkä sulan kemialle, haalistuu ajan myötä ja on altis metallien välisille neulavirheille. Ultraäänikäsittely ei vaadi kemikaalien lisäämistä: akustinen energia luo ydintymistapahtumia suoraan alumiinista itsestään. Tämä poistaa kustannukset, laatuvaihtelut, sisällyttämisriskin ja haalistumisen kokonaan. Siirtymä on taloudellinen: 200 tonnin kuukausittaiset toiminnot tuottavat noin 19 000 dollarin säästöt kuukaudessa.
Mitä mekaanisia ominaisuuksia parannetaan ultraäänellä tehtävällä raekoon hienonnuksella?
Hienojakoinen, homogeeninen raerakenne parantaa myötölujuutta +20–28 % (vs. TiB2:n +12–18 %), murtolujuutta +15–20 % ja venymää 2–3 × karkeaan lähtötasoon verrattuna. Vuonna 2025 tehdyssä 400 kg:n Al-Si-Cu-painevaluseoksessa tehdyssä teollisessa kokeessa myötölujuus nousi +210 MPa ja vetolujuus parani +303 MPa. Lisämekaaniset hyödyt tulevat seosaineiden (Mg, Si, Cu) samanaikaisesta homogenisoinnista ultraäänikäsittelyn aikana – etu, jota TiB2 ei tarjoa. Tämä mahdollistaa suunnittelun kevyentämisen: vastaava väsymiskestävyys 8–12 % pienemmällä seinämän paksuudella.
Miksi sialon-keraaminen on kriittistä teollisen mittakaavan ultraäänirakeiden puhdistuksessa?
Ultraäänimuuntimen (sonotrodin) on kestettävä loputtomiin sulassa alumiinissa 700–750 °C:ssa. Useimmat keramiikat pettävät metallin tunkeutumisen vuoksi huokoisuuden läpi tai lämpöshokin aiheuttaman halkeilun vuoksi. Sialonilla (pii-alumiinioksinitridi) on kostutusominaisuudet –sula alumiini ei tartu pintaansa – mikä estää metallin tunkeutumisen kokonaan. Sialonilla on myös korkea Youngin moduuli (300–350 GPa), mikä mahdollistaa tehokkaan akustisten aaltojen siirron, ja sen lämpöshokin kestävyys on 550–900 °C. Tämän seurauksena sialon-sonotrodit kestävät 12–24 kuukautta jatkuvaa käyttöä, kun taas varhaisten grafiittimallien 2–4 kuukautta. Tämä kestävyys on ROI-etu.
Kuinka nopeasti valimo voi siirtyä TiB2:sta ultraääniraejauheeseen?
Ultraäänikäsittely integroituu vakiovalun työnkulkuihin minimaalisilla toiminnallisilla muutoksilla. Sialon-sonotrodi asennetaan lämpöpidätysuuniin laippaliitännän kautta (samanlainen kuin upotuslämmitin). Asennuksen jälkeen rakeiden hienosäätö vaatii vain 3–5 minuutin ultraäänikäsittelyn valuerää kohden – käyttäjän toimia ei tarvita alkuperäisen järjestelmän asetusten lisäksi. Koska akustiset parametrit määrittää generaattori (ei erävaihtelua kuten TiB2:lla), prosessi on välittömästi toistettavissa. Ultraäänikaasunpoisto ja rakeiden hienosäätö tarjoaa teknistä tukea järjestelmän mitoitukseen ja käyttäjien koulutukseen ja saavuttaa tyypillisesti täyden tuotantointegraation 2–4 viikon kuluessa.