


La cavitation ultrasonique élimine l'affinage du grain par TiB2. La germination hétérogène et la fragmentation dendritique produisent une structure de grain plus fine et plus homogène à un coût réduit de 90 %. Les sonotrodes en céramique Sialon permettent un traitement à l'échelle industrielle.
8 août 2026 · 14 min de lecture

TL;DR
Une structure de grains fine et équiaxe est la base des pièces moulées en aluminium haute performance – elle réduit le retrait, élimine la fissuration à chaud et améliore les propriétés mécaniques de 15–30%. Pendant des décennies, l'alliage mère TiB2 a été l'affineur de grains standard de l'industrie, mais le coût (20–50 $/kg de titane), la variation de qualité d'un lot à l'autre, les défauts intermétalliques en forme d'aiguilles et la sensibilité aux conditions du bain le rendent de plus en plus problématique pour le moulage à grand volume. La cavitation ultrasonique obtient le même affinage du grain par la physique plutôt que par la chimie : les bulles de cavitation qui s'effondrent créent des sites de nucléation hétérogènes et fragmentent les dendrites en croissance, générant une structure de grains uniforme sans aucun ajout de TiB2. Cette technologie élimine les risques d'inclusions, améliore l'homogénéité de la microstructure et réduit le coût par tonne traitée — développée en partenariat avec Aktive Arc Ultrasonics, spécialiste de l'ingénierie des systèmes ultrasoniques de haute puissance. Ultrasonic Degassing & Grain Refinement‘Les sonotrodes en céramique sialon propriétaires permettent un traitement à l'échelle industrielle en survivant indéfiniment dans le métal en fusion là où d'autres matériaux échouent.
Pourquoi l'affinage du grain par ultrasons est important pour la qualité de la coulée
La structure granulaire d'un alliage d'aluminium est l'un des liens les plus directs entre la chimie et les performances. Une structure granulaire fine et équiaxe (uniforme, non directionnelle) n'est pas une caractéristique cosmétique – c'est le paramètre le plus important pour contrôler la porosité de retrait, la fissuration à chaud et les propriétés mécaniques.
Retrait et fissuration à chaud
Les structures à gros grains sont intrinsèquement fragiles lors de la solidification. Les gros grains ont moins de joints de grains pour répartir les contraintes de solidification, de sorte que la transition liquide-solide concentre les forces de traction en quelques points faibles. Le résultat est la déchirure à chaud – des fissures qui se propagent pendant les dernières étapes de la solidification lorsque le métal est encore partiellement liquide. Les déchirures à chaud sont catastrophiques : elles rendent une pièce invendable et entraînent souvent la mise au rebut de tout le moule.
Les grains fins répartissent cette contrainte sur des milliers de joints de grains. Plus il y a de joints de grains, plus les chemins que peut emprunter la contrainte de solidification sont nombreux. Une taille de grain de 100–200 μm (fine) contre 1–2 mm (grossière) réduit le risque de fissuration à chaud d'un ordre de grandeur.
Porosité de retrait suit la même logique. Le retrait de solidification se concentre en des points isolés dans une structure grossière ; une structure fine le répartit sur toute la pièce coulée. Les pores de retrait isolés sont des sites d'initiation de fissures de fatigue sous chargement cyclique. Des pores plus petits et répartis sont moins susceptibles de se transformer en défauts lors des contraintes en service. Les industries aérospatiale et automobile mesurent cette différence dans les propriétés de traction : les alliages Al 7075 à grains fins atteignent régulièrement une limite d'élasticité de 580–650 MPa ; les produits à grains grossiers du même alliage atteignent 520–570 MPa – une perte de 60–80 MPa due à la seule structure.
Gains de propriétés mécaniques
La relation de Hall-Petch quantifie cela : la limite d'élasticité augmente comme l'inverse de la racine carrée du diamètre du grain. Une réduction de 10× de la taille de grain (1 000 μm → 100 μm) améliore la limite d'élasticité d'environ 15–30 % pour la même composition d'alliage, avec peu ou pas de pénalité sur l'allongement lorsque les phases aux joints de grains sont propres.
Pour les pièces moulées sous pression et en cire perdue destinées à des applications à haute fiabilité – aubes de compresseur de moteur à réaction, bras de suspension automobile, implants médicaux – l'affinage du grain fait la différence entre une pièce qui réussit la qualification en fatigue et une autre qui échoue avant la mise en service.
Homogénéité de la microstructure
Les grains fins et équiaxes suppriment également la ségrégation centrale – l'accumulation d'éléments d'alliage (magnésium, cuivre, zinc) au centre géométrique de la pièce coulée lors d'une solidification lente. La ségrégation crée une fragilité locale et une inhomogénéité chimique qui réduisent la durée de vie en fatigue et la ductilité. Le traitement par ultrasons, comme nous le verrons, non seulement affine les grains mais homogénéise simultanément la distribution des éléments d'alliage par brassage acoustique, éliminant entièrement la ségrégation centrale.
TiB₂ vs. Affinage par ultrasons des grains : l'approche traditionnelle
Depuis 40 ans, l'industrie de la fonderie d'aluminium s'appuie sur des affinants de grain sous forme d'alliages maîtres à base de TiB2 (diborure de titane). Le mécanisme est théoriquement élégant : des particules de TiB2 sont ajoutées à l'aluminium en fusion, le titane se dissout dans le bain, et le titane se combine avec l'aluminium pour former des particules d'Al₃Ti. Ces particules d'Al₃Ti agissent comme sites de nucléation hétérogène pour les grains primaires d'α-aluminium, déclenchant la multiplication des grains et supprimant la croissance colonnaire grossière.
Cela fonctionne – quand tout se passe bien. Et c'est là que réside le problème.
Structure des coûts et volatilité du marché
Le titane coûte entre 20 et 50 $ par kilogramme, selon la pureté et la forme. L'aluminium coûte 2 à 5 $/kg. Cet écart de coût de 10 à 50 fois signifie que l'affinage du grain via TiB2 n'est pas un poste budgétaire négligeable. Une campagne de coulée de 300 tonnes utilisant un chargement conventionnel de TiB2 (0,15 à 0,2 % d'alliage mère en poids) consomme 450 à 600 kg d'alliage mère par tonne de métal traité. À 50 $/kg de titane, une seule coulée peut entraîner des coûts de 20 000 à 40 000 $ uniquement pour l'affinant de grain, sans compter les rebuts et la refusion si l'affinage échoue.
La volatilité de l'extraction du lithium, les barrières commerciales et les contraintes d'approvisionnement en titane en amont ont provoqué des fluctuations de prix de 20–40 % d'une année sur l'autre. Les fonderies ne peuvent pas facilement absorber une telle volatilité dans leurs modèles de coûts de coulée.
Qualité et atténuation d'un lot à l'autre
Les voies de production de l'alliage mère TiB2 (chimie des sels halogénures, réduction d'éponge de titane, coulée de particules préformées) produisent chacune des morphologies et des tailles de particules différentes. Les voies à base de sels halogénures produisent des particules d'Al₃Ti massives (4–5 μm) ; les voies à base d'éponge de titane produisent des cristaux en forme d'aiguilles (8–12 μm).
La différence de morphologie n'est pas cosmétique. Les particules aciculaires de TiB₂ et d'Al₃Ti agissent comme des concentrateurs de contraintes et réduisent l'efficacité d'affinage du grain de 40–50% par rapport aux particules équiaxes. La pratique industrielle consiste à spécifier de l'“Al₃Ti fin et équiaxe” – mais le contrôle qualité au niveau du fournisseur d'alliage mère est incohérent. La variance entre lots compromet la reproductibilité du processus de fonderie, forçant les ingénieurs de procédé à surcharger l'affinant de grain pour compenser une dérive de qualité suspectée.
Risque d'inclusions et paradoxe de l'optimisation
L'oxygène et l'hydrogène dans l'aluminium se lient tous deux fortement aux particules de TiB₂ et d'Al₃Ti. Dans des conditions oxydantes – courantes lors du chargement et de l'agitation – des films d'oxyde encapsulent les particules d'affinage du grain et empêchent leur activité de nucléation. Cela semble être un inconvénient mineur ; il n'en est rien.
La recherche académique (revues AFS, Materials Science & Engineering) documente un paradoxe persistant : un excès de titane (requis pour la stabilité de l'affinage dans des conditions marginales) augmente les contraintes de solidification et la fissuration interdendritique, tandis que les ajouts stoechiométriques (juste assez de Ti pour la formation d'Al₃Ti) s'estompent rapidement. Les fonderies oscillent entre deux mauvais états : une structure grossière sous-affinée, ou une structure sur-affinée avec davantage d'inclusions. La “fenêtre” d'affinage est étroite et varie avec la chimie de la charge, la composition des rebuts et les niveaux d'hydrogène.
Le résultat est que l'affinage des grains par TiB₂, malgré 40 ans d'adoption industrielle, reste un processus à fiabilité marginale. Les taux de défauts dans le moulage sous pression à grand volume restent obstinément élevés – 3–6% de rebuts dus à la porosité et aux criques de retrait – malgré l'ajout d'affinant de grains. Les métallurgistes des fournisseurs de premier rang connaissent la cause racine : une activité de nucléation incohérente et le piégeage d'inclusions.
Complexité du stockage et de la manipulation
Les barres d'alliage mère TiB₂ absorbent l'humidité atmosphérique et s'oxydent au stockage. Les surfaces oxydées ne peuvent pas retrouver leur fonction, contrairement au métal frais. Un stockage approprié nécessite des conditions à climat contrôlé, une rotation périodique et une traçabilité détaillée des lots. Pour les fonderies opérant dans des environnements humides ou avec des schémas de coulée saisonniers, maintenir un inventaire actif est un casse-tête logistique.
Comment la cavitation ultrasonique obtient l'affinage du grain : l'alternative basée sur la physique
L'affinage du grain par ultrasons élimine entièrement la complexité chimique et la remplace par la physique acoustique. Le mécanisme comporte deux composantes complémentaires : la nucléation hétérogène due à l'effondrement de la cavitation et la fragmentation des dendrites.
Affinage du grain par ultrasons via une nucléation hétérogène
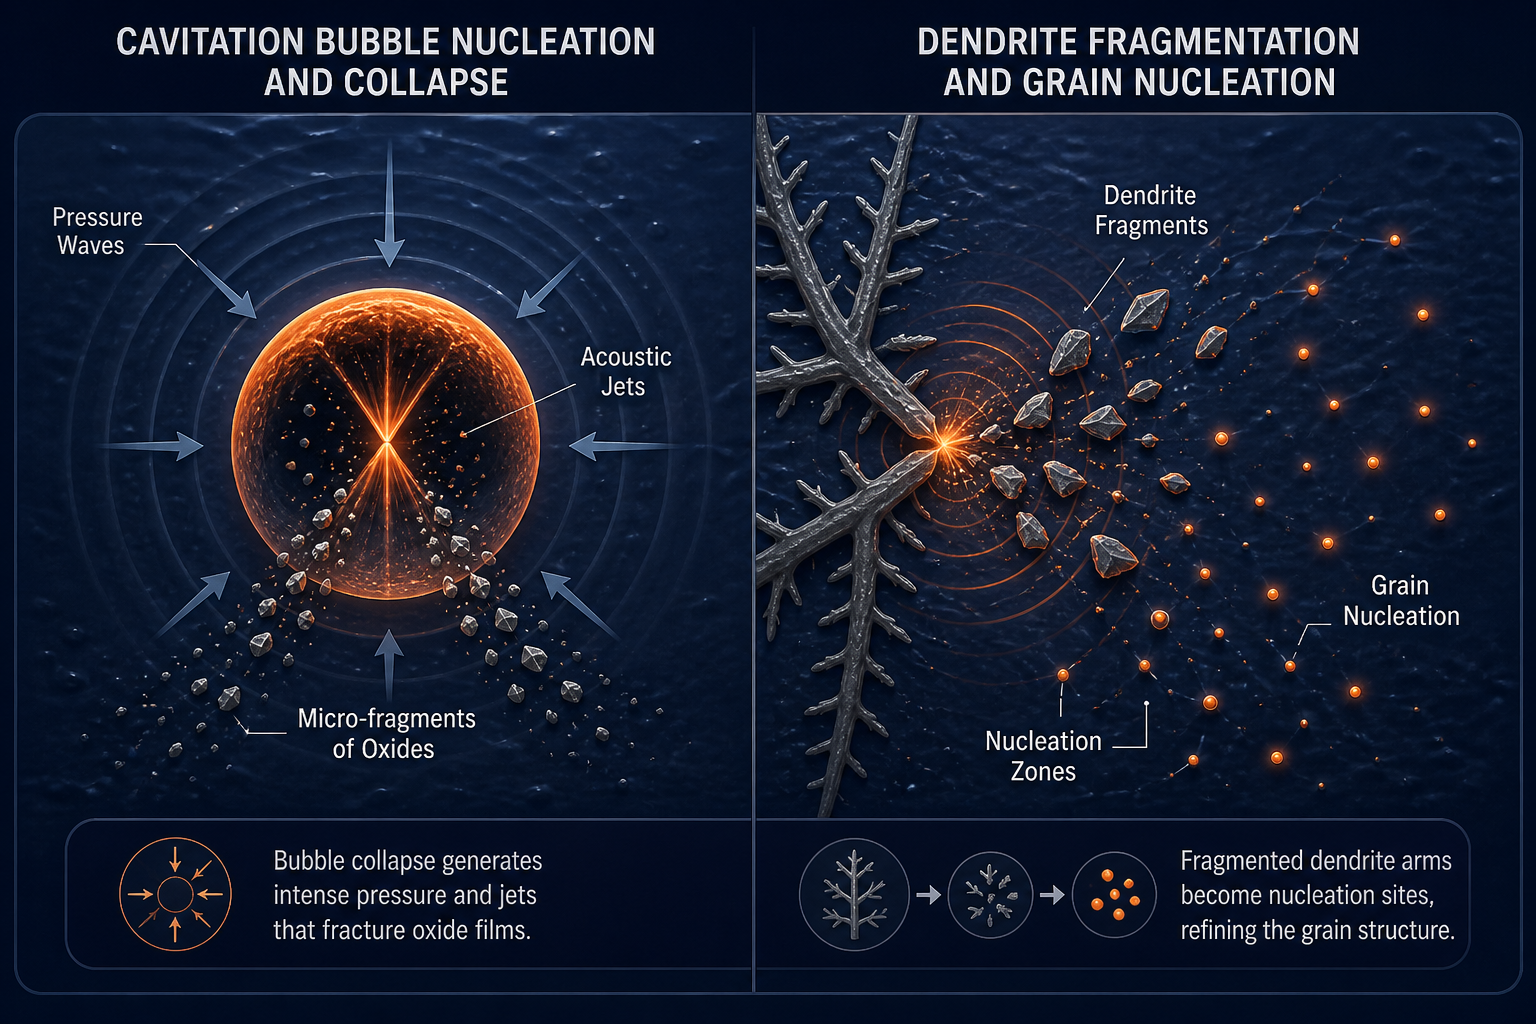
Lorsqu'un transducteur ultrasonique de haute puissance (typiquement une fréquence de 25 kHz, une puissance de 1–5 kW) est immergé dans l'aluminium en fusion, le champ de pression acoustique crée des bulles de cavitation – de minuscules vides qui nucléent et s'effondrent lors des phases de raréfaction et de compression du cycle acoustique. Sous les pressions extrêmes lors de l'effondrement (jusqu'à plus de 500 MPa), la bulle s'effondre violemment. Cet effondrement génère des jets de cavitation : des flux de liquide qui se précipitent vers l'intérieur à des vitesses dépassant 100 m/s.
Ces jets créent des microzones transitoires surchauffées (les températures locales atteignent plus de 5 000 K pendant des microsecondes). L'effondrement génère également un courant acoustique local – des schémas d'écoulement liquide organisés et à haute vitesse autour de la bulle.
Dans ces zones de courant et de flux acoustique, des sites de nucléation hétérogène émergent spontanément. Les pics de température locaux et le refroidissement rapide, combinés aux débris de cavitation acoustique (micro-fragments d'oxydes, poches de liquide enrichi en soluté), fournissent des substrats idéaux pour la nucléation de l'aluminium primaire α. Le taux de nucléation est de plusieurs ordres de grandeur supérieur à celui de la solidification au repos.
De manière cruciale, cette nucléation ne nécessite l'ajout d'aucune particule étrangère. Le bain d'aluminium lui-même fournit le substrat de nucléation. Pas de TiB₂, pas de chimie importée – juste de l'énergie acoustique convertissant la chaleur latente et la pression en événements de nucléation.
Fragmentation des dendrites dans l'affinage du grain par ultrasons
Le deuxième mécanisme opère pendant la phase de croissance de la solidification. La cavitation ultrasonique génère des ondes de pression acoustique et une convection locale intense. Lorsqu'un dendrite (le premier cristal formé, qui croît avec une morphologie ramifiée, semblable à un arbre) croise ces zones de pression, la contrainte acoustique peut fragmenter les bras dendritiques.
Les extrémités des bras fragmentés agissent ensuite comme sites de nucléation secondaires, ensemençant des grains supplémentaires dans le liquide environnant. Une seule impulsion ultrasonique appliquée peut fragmenter des milliers d'extrémités de dendrites dans un bain de 400 kg, chaque fragment devenant un nouveau germe de grain. Ce mécanisme, appelé fragmentation assistée par cavitation, n'est présent dans aucun affinant de grain chimique.
Le résultat est une augmentation spectaculaire des sites de nucléation des grains et un passage d'une structure colonnaire ou équiaxe grossière (100+ μm) à une structure à grains fins et équiaxes (20–50 μm) – plus fine que ce que TiB₂ atteint généralement.
Pourquoi cela compte en pratique
La cavitation acoustique favorise également le flux acoustique et le mélange du liquide, ce qui répartit les éléments d'alliage (Mg, Si, Cu) de manière homogène dans tout le bain. Cela élimine la ségrégation centrale en une seule passe. En revanche, l'affinage du grain par TiB₂ ne traite que la nucléation ; la répartition des éléments d'alliage nécessite un traitement séparé (dégazage rotatif, injection d'argon filtré).
Le traitement par ultrasons combine l'affinage du grain et l'homogénéisation en une seule étape – un gain d'efficacité significatif par rapport aux méthodes chimiques.
Ultrasons vs TiB₂ : comparaison côte à côte
Voici ce que le passage du TiB₂ au traitement par ultrasons apporte réellement en termes mesurables :
| Métrique | Alliage mère TiB₂ | Cavitation ultrasonique |
|---|---|---|
| Taille de grain obtenue | 100–200 μm (équiaxe) | 20–50 μm (équiaxe fin) |
| Coût par tonne traitée | 45–100 $ (alliage mère) | $8–15 (électricité, usure de la sonotrode) |
| Défauts d'inclusions (morphologie en aiguilles) | Présent ; taux de défauts de 40 à 50 % dans les lots | Éliminé ; aucune aiguille intermétallique |
| Homogénéité de la microstructure | La ségrégation persiste ; nécessite un dégazage séparé | Homogénéité parfaite ; éléments d'alliage répartis uniformément |
| Atténuation du processus | Perd 18–36% de son efficacité en 45 minutes | Pas de perte d'efficacité ; l'énergie acoustique est appliquée à un moment contrôlé |
| Cohérence d'un lot à l'autre | ±15–20% de variance dans l'activité de nucléation | <±5% de variance ; déterminée uniquement par les paramètres acoustiques |
| Stockage & durée de conservation | Absorption d'humidité ; risque d'oxydation ; nécessite un contrôle climatique | Aucun stockage ; la sonotrode est en céramique inerte |
| Amélioration des propriétés mécaniques | +12–18% de limite d'élasticité | +20–28% de limite d'élasticité (combiné à l'homogénéisation) |
| Réduction du risque de fissuration à chaud | Réduction de 40–50% (les grains fins aident) | 70–85% de réduction (grains fins + homogénéité éliminent les fissures induites par la ségrégation) |
| Évolutivité | Standard à 50–300 kg ; difficile au-delà de 500 kg | Prouvé à 400 kg ; évolue linéairement avec la puissance de la sonotrode |
Les données proviennent d'essais industriels et de comparaisons évaluées par des pairs (étude Springer 2026, essai CastMan 2025, recherche du Centre Brunel).
Gains de propriétés mécaniques en contexte
Un test de coulée sous pression à haute pression Al-Si-Cu de 400 kg (2025, essai industriel) a produit ces résultats :
- Limite d'élasticité : +210 MPa avec ultrasons contre +140 MPa avec dégazage rotatif + affinage du grain TiB₂
- Résistance à la traction maximale : +303 MPa contre +288 MPa
- Allongement : 6 % contre 3 %
- Volume de porosité (PoDFA) : réduction de 6 fois par rapport au rotatif ; 2,1 fois par rapport à la référence TiB₂ + rotatif
Transposé aux performances sur le terrain, cela signifie qu'un composant certifié sur une structure de grain fine affinée par ultrasons peut être allégé de 8–12 % (parois plus minces, caractéristiques plus petites) par rapport à une pièce équivalente affinée au TiB₂, tout en conservant la même durée de vie en fatigue et la même capacité de charge ultime.
La technologie clé : les sonotrodes en céramique sialon
L'affinage du grain par ultrasons n'est pas nouveau — la physique sous-jacente est comprise depuis les années 1960. Ce qui a empêché une adoption industrielle généralisée, ce sont les matériaux: le transducteur acoustique, ou sonotrode, qui couple les vibrations ultrasonores au métal en fusion doit survivre dans un environnement qui détruit la plupart des céramiques.
L'aluminium fondu à 700–750°C est chimiquement inerte vis-à-vis de la plupart des matériaux sauf si le matériau est poreux. La porosité permet au métal liquide de s'infiltrer dans la céramique. Une fois infiltré, le métal mouille et se lie à la structure des pores, rendant la céramique conductrice et fragile.
La céramique Sialon — oxynitrure de silicium et d'aluminium, Si₃Al₃O₃N₅ — est particulièrement adaptée à l'affinage par ultrasons car elle combine un comportement non mouillant, une résistance aux chocs thermiques et une transmission acoustique efficace.
Résistance au non-mouillage et aux chocs thermiques
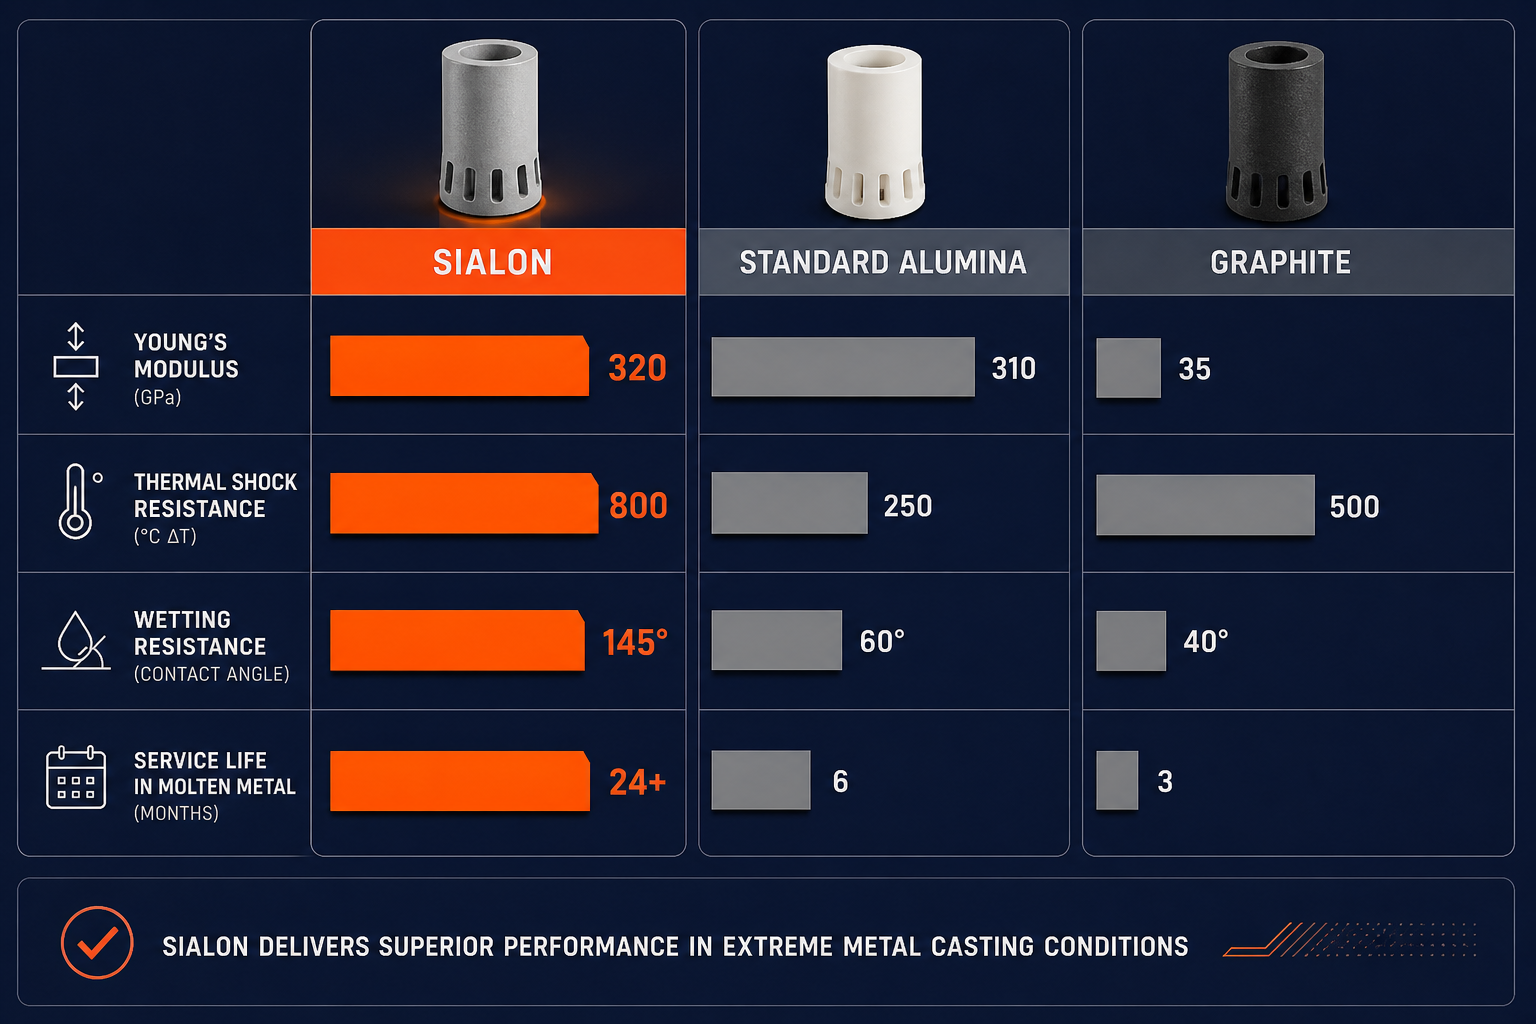
Non-mouillage. L'aluminium fondu n'adhère pas facilement aux surfaces en sialon. L'angle de contact entre l'aluminium liquide et le sialon est >120° — le métal s'écoule autour de la céramique plutôt que de s'étaler dessus. Cette propriété de non-mouillage est intrinsèque à la structure du grain, plutôt que dépendante d'un revêtement de surface.
Comme le métal ne mouille pas la surface, l'infiltration du métal est fortement résistée. Le sonotrode peut donc maintenir son isolation électrique et son intégrité structurelle pendant un service prolongé.
Résistance aux chocs thermiques. Une immersion rapide dans le métal en fusion génère une contrainte thermique intense. Le sialon présente une résistance aux chocs thermiques d'environ 550–900°C selon le grade. Un protocole de préchauffage contrôlé au-dessus de la surface du bain, suivi d'une submersion progressive, aide à maintenir la contrainte thermique dans des limites sûres.
En revanche, les premiers sonotrodes en graphite pouvaient se fracturer lors de cycles thermiques rapides, tandis que les céramiques standard en alumine peuvent être vulnérables aux chocs thermiques dans des conditions d'immersion exigeantes.
Efficacité acoustique dans l'affinage du grain par ultrasons
Efficacité acoustique. Le sialon possède un module de Young élevé, généralement autour de 300–350 GPa, ce qui favorise une transmission efficace de l'énergie ultrasonique. Des pertes acoustiques plus faibles signifient qu'une plus grande partie de l'énergie du transducteur atteint le métal en fusion plutôt que d'être dissipée sous forme de chaleur dans la céramique.
Pour l'affinage du grain par ultrasons, une transmission acoustique efficace est essentielle car l'intensité de la cavitation affecte directement la formation de sites de nucléation, le flux acoustique et la fragmentation des dendrites.
La combinaison de la résistance chimique, de la stabilité thermique, du comportement non mouillant et des performances acoustiques fait de la céramique sialon un matériau facilitateur important pour le traitement ultrasonique industriel de l'aluminium en fusion.
Traitement à l'échelle industrielle
Ultrasonic Degassing & Grain Refinement a développé des qualités de sialon propriétaires internes spécifiquement adaptées à l'affinage du grain par ultrasons. Leurs générateurs NIMA — développés en collaboration avec le partenaire de longue date Aktive Arc Ultrasonics — sont associés à des sonotrodes conçues sur mesure, allant des petites échelles de laboratoire (5–50 kg) aux échelles de production industrielle (jusqu'à 400 kg démontrés). Les plus de 20 ans de développement de matériaux de l'entreprise ont produit des variantes de sialon (équivalents ULTRA-001 à ULTRA-004) avec une porosité, un module et des propriétés thermiques adaptés.
Le résultat est un sonotrode qui survit 12–24 mois d'opération de coulée continue avant de nécessiter un remplacement – comparé à 2–4 mois pour les premiers designs en graphite. Cet avantage de durabilité se traduit directement en coût : un seul sonotrode en sialon, amorti sur 18 mois de production, coûte moins cher que six remplacements en graphite.
Pour les opérations coulant 50–200 tonnes par équipe, l'avantage en termes de débit et de fiabilité est transformateur. Les fonderies n'ont plus besoin de maintenir un stock tampon pour les pannes de sonotrode. Le traitement ultrasonique peut être intégré au cycle de coulée standard – une étape de traitement de 3–5 minutes dans le four de maintien, avec zéro intervention de l'opérateur une fois le système réglé.
Coût et retour sur investissement : le cas économique du changement
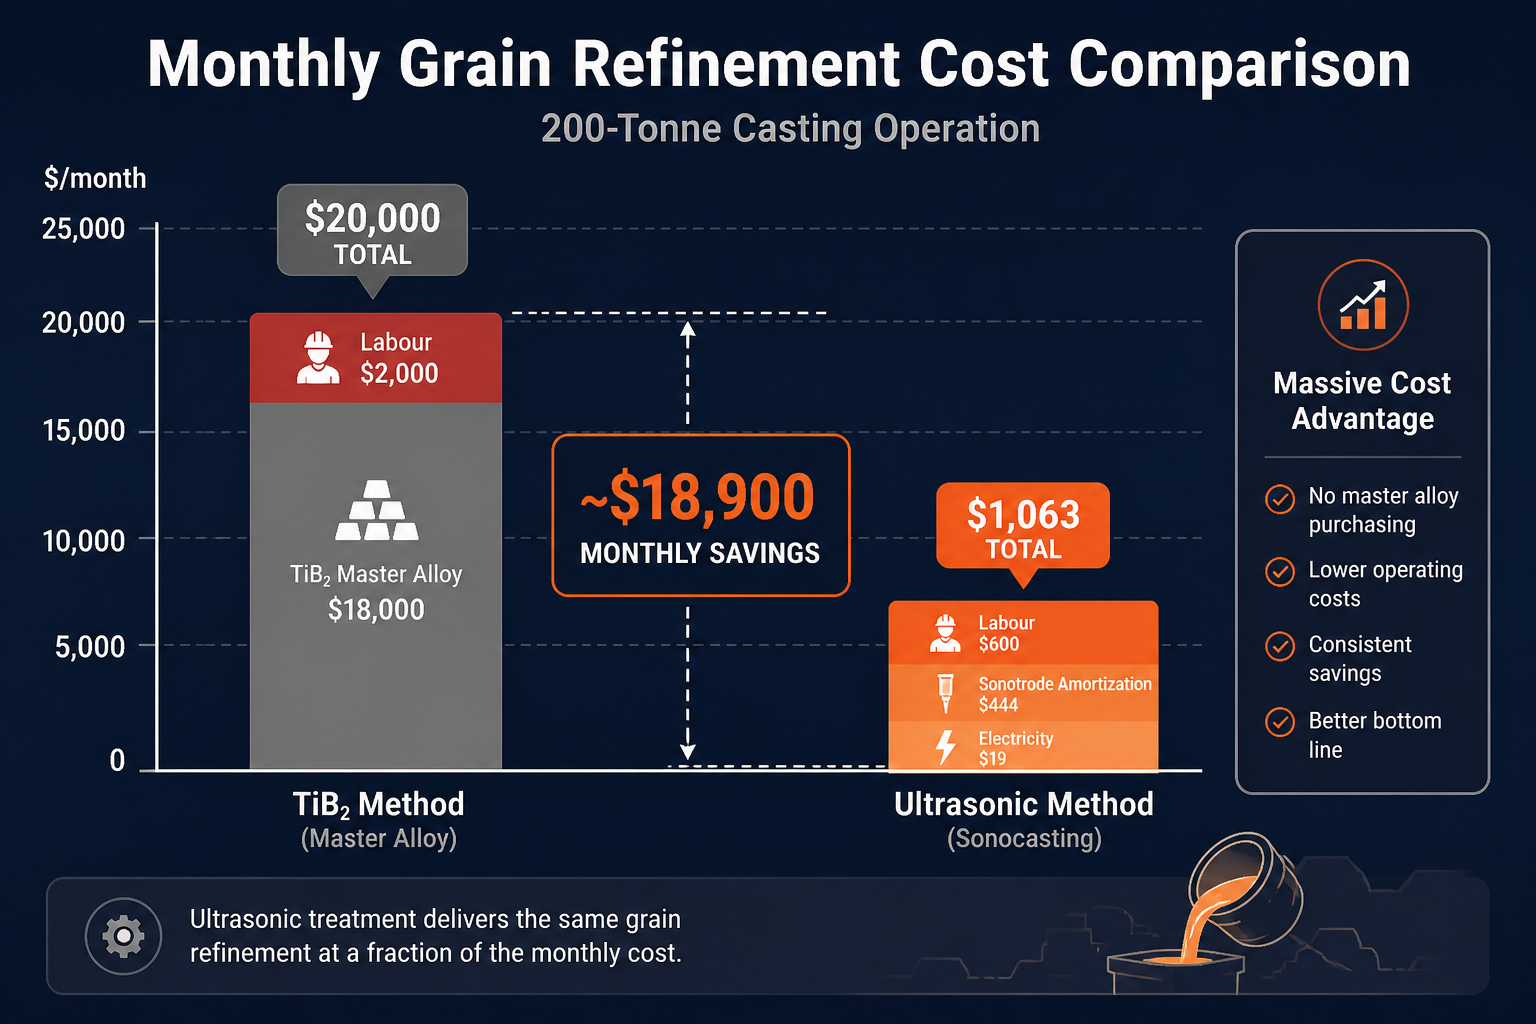
Voici la comparaison des coûts finaux pour une opération de coulée mensuelle de 200 tonnes, en supposant un alliage standard Al-Si-Cu (qualité moulage sous pression) :
Méthode de l'alliage mère TiB₂ :
- Chargement d'alliage mère : 0,15% en poids = 300 kg/mois
- Coût à 60 $/kg : 18 000 $/mois
- Main-d'œuvre (vérification de la qualité, suivi des lots, retouches) : ~2 000 $/mois
- Total : 20 000 $/mois
Traitement par ultrasons (en supposant un amortissement du capital) :
- Consommation électrique : ~0,8 kWh par tonne traitée = 160 kWh/mois à 0,12 $/kWh = 19 $/mois
- Réserve pour remplacement du sonotrode (durée de vie de 18 mois, coût de remplacement de 8 000 $) = 444 $/mois
- Main-d'œuvre (configuration, surveillance, inspection après traitement) : ~600 $/mois
- Total : 1 063 $/mois
Économies mensuelles : ~18 937 $
Économies annuelles (ajustées pour la variance saisonnière) : ~180 000 $–200 000 $
Pour une opération mensuelle de 400 tonnes, les économies dépassent 350 000 $/an. Le retour sur investissement d'un système complet d'affinage des grains par ultrasons (générateur + sonotrode + commandes) est généralement rentabilisé en 8–14 mois, après quoi chaque cycle de coulée supplémentaire a un coût incrémental quasi nul pour l'affinage des grains.
Cela n’inclut pas les économies secondaires : réduction des rebuts dus aux criques et à la porosité (généralement une réduction des rebuts de 2–3 %), réduction de la refusion (économies d’énergie de 5–8 % sur la consommation de combustible ou d’électricité du four), et amélioration des propriétés mécaniques (ce qui permet un allègement de la conception et une réduction des coûts de matériaux en aval dans l’assemblage du client).
La transition sans obstacle : intégration et prochaines étapes
Passer à l'affinage par ultrasons ne constitue pas une refonte complète de la fonderie. La technologie s'intègre dans le flux de travail standard de coulée :
- Intégration au four de maintien. La sonotrode en sialon se monte dans le four de maintien via un raccord à bride (similaire à un réchauffeur à immersion). L'alimentation est fournie par le générateur NIMA (480V triphasé standard). Une simple boucle de contrôle PID surveille la température du métal en fusion.
- Cycle de traitement. Une fois le four stabilisé, le traitement ultrasonique est activé pendant 3–5 minutes par lot de coulée. La sonotrode vibre à 25 kHz. La cavitation commence immédiatement ; l'affinage du grain se produit sans intervention de l'opérateur.
- Reproductibilité. Chaque traitement est identique car les paramètres acoustiques (fréquence, puissance, durée) sont fixés par les réglages du générateur. Aucune variation d'un lot à l'autre dans l'activité d'affinage – contrairement à l'alliage maître TiB₂, où la composition et la morphologie des particules dérivent.
- Vérification de la qualité. La structure du grain peut être inspectée par un examen à faible grossissement (la microscopie optique à 50–100× révélera le caractère équiaxe) ou validée par des essais mécaniques (une augmentation de la limite d'élasticité de +20–28% est diagnostique).
L'équipe technique d'Ultrasonic Degassing & Grain Refinement à Copenhague fournit un support d'ingénierie complet pour le dimensionnement du système, la conception de l'intégration et la formation des opérateurs. L'entreprise propose un webinaire gratuit sur l'affinage des grains par ultrasons et une consultation personnalisée pour des applications spécifiques.
L'avantage concurrentiel : pourquoi maintenant
L'affinage du grain par TiB₂ a été la norme de l'industrie précisément parce qu'il fonctionne “assez bien” lorsque la qualité est strictement contrôlée. Mais le coût, la variabilité de la qualité et le risque de rebut sont devenus de plus en plus problématiques à mesure que les prix des métaux augmentent et que les clients de l'automobile et de l'aérospatiale exigent des conceptions plus légères et plus résistantes qui nécessitent une structure de grain plus fine que ce que le TiB₂ fournit de manière fiable.
Le traitement par ultrasons répond aux trois points sensibles :
- Avantage de coût : coût par tonne traitée réduit de plus de 90 %
- Qualité constante : La taille et la structure des grains sont déterminées par la physique, et non par la qualité du fournisseur
- Microstructure supérieure : Des grains plus fins et plus homogènes réduisent les rebuts et permettent l'optimisation de la conception
Pour les fonderies qui rivalisent sur le coût et la qualité – ce qui est le cas de toutes les fonderies – le passage de l'affinage chimique à l'affinage acoustique des grains n'est pas une mise à niveau facultative. C'est la nouvelle norme.
Essayez le dégazage ultrasonique et l'affinage des grains
Ultrasonic Degassing & Grain Refinement se spécialise entièrement dans le traitement ultrasonique des métaux en fusion. Les systèmes de générateur NIMA de l'entreprise, associés à des sonotrodes en céramique sialon exclusifs, sont conçus pour les fonderies industrielles, les opérations de moulage sous pression et les installations de coulée spécialisées. Que vous utilisiez actuellement l'affinage du grain par TiB₂, le dégazage rotatif, ou les deux, l'équipe d'ingénierie peut modéliser votre profil de coulée spécifique et fournir une projection de retour sur investissement détaillée, adaptée à votre exploitation.
Visitez ultrasonicdegassing.com pour les spécifications techniques, les études de cas d'application, et pour planifier une consultation gratuite. L'équipe basée à Copenhague est disponible pour des projets internationaux et peut organiser une évaluation sur site pour les grandes opérations de coulée.
Questions Fréquemment Posées
Comment la cavitation ultrasonique affine-t-elle la structure du grain ?
La cavitation ultrasonique fonctionne par deux mécanismes : la nucléation hétérogène, où les bulles de cavitation qui s'effondrent créent des micro-environnements transitoires idéaux pour la nucléation des grains, et la fragmentation des dendrites, où les ondes de pression acoustiques brisent les bras dendritiques en croissance en sites de nucléation secondaires. Chaque extrémité de dendrite fragmentée sème un nouveau grain. Cette approche acoustique permet d'obtenir une structure de grain plus fine (20–50 μm) et plus uniforme que le TiB2, qui repose uniquement sur la nucléation à base de particules. Voir la section sur les mécanismes ultrasoniques pour une explication détaillée.
Pourquoi l'affinage du grain par ultrasons élimine-t-il le besoin d'alliage mère TiB2 ?
L'affinage du grain par TiB2 nécessite l'ajout d'un alliage mère contenant du titane (le titane coûte 20 à 50 $/kg contre 2 à 5 $ pour l'aluminium), et le titane doit former des particules de germination Al₃Ti dans le bain métallique, un processus sensible à la chimie du bain, qui s'estompe avec le temps et est sujet aux défauts d'aiguilles intermétalliques. Le traitement par ultrasons ne nécessite aucun ajout chimique : l'énergie acoustique crée directement des événements de germination à partir de l'aluminium lui-même. Cela élimine les coûts, la variabilité de la qualité, le risque d'inclusions et l'estompage entièrement. La transition est économique : les opérations mensuelles de 200 tonnes réalisent des économies d'environ 19 000 $/mois.
Quelles sont les améliorations des propriétés mécaniques apportées par l'affinage des grains par ultrasons ?
Une structure de grain fine et homogène améliore la limite d'élasticité de +20–28 % (contre +12–18 % pour TiB2), la résistance à la traction ultime de +15–20 %, et l'allongement de 2–3× par rapport à la référence à gros grains. Un essai industriel de 2025 sur un alliage de coulée sous pression Al-Si-Cu de 400 kg a permis d'obtenir une augmentation de la limite d'élasticité de +210 MPa et une amélioration de la résistance à la traction ultime de +303 MPa. Les gains mécaniques supplémentaires proviennent de l'homogénéisation simultanée des éléments d'alliage (Mg, Si, Cu) pendant le traitement ultrasonique, un avantage que TiB2 ne procure pas. Cela permet un allègement de conception : une durée de vie en fatigue équivalente avec une épaisseur de paroi réduite de 8–12 %.
Pourquoi la céramique de sialon est-elle essentielle pour l'affinage du grain par ultrasons à l'échelle industrielle ?
Le transducteur ultrasonique (sonotrode) doit survivre indéfiniment dans l'aluminium fondu à 700–750°C. La plupart des céramiques échouent en raison de l'infiltration de métal à travers la porosité ou de la fissuration par choc thermique. La sialon (oxynitrure de silicium et d'aluminium) possède des propriétés de non-mouillage - l'aluminium fondu n'adhère pas à sa surface - ce qui empêche totalement l'infiltration de métal. La sialon a également un module de Young élevé (300–350 GPa), permettant une transmission efficace des ondes acoustiques, et une résistance aux chocs thermiques de 550–900°C. En conséquence, les sonotrodes en sialon survivent 12–24 mois de fonctionnement continu, contre 2–4 mois pour les conceptions en graphite antérieures. Cette durabilité est à l'origine de l'avantage en termes de retour sur investissement.
À quelle vitesse une fonderie peut-elle passer du TiB2 à l'affinage de grain par ultrasons ?
Le traitement par ultrasons s'intègre dans les flux de travail de coulée standard avec un changement opérationnel minimal. La sonotrode en sialon se monte dans le four de maintien via une connexion à bride (similaire à un réchauffeur à immersion). Une fois installé, l'affinage du grain ne nécessite qu'un traitement par ultrasons de 3–5 minutes par lot de coulée, sans intervention de l'opérateur au-delà de la configuration initiale du système. Parce que les paramètres acoustiques sont fixés par le générateur (aucune variation de lot comme avec TiB2), le processus est immédiatement reproductible. Ultrasonic Degassing & Grain Refinement fournit un support technique pour le dimensionnement du système et la formation des opérateurs, et atteint généralement une intégration complète en production en 2–4 semaines.