
Le dégazage par cavitation ultrasonique offre une efficacité supérieure de 20 %, une réduction des inclusions multipliée par 6 et un affinage simultané du grain sur le zinc, le magnésium, le cuivre et le laiton, avec une plateforme unique fonctionnant de 450 °C à plus de 1 150 °C.
8 août 2026 · 12 min de lecture
TL;DR
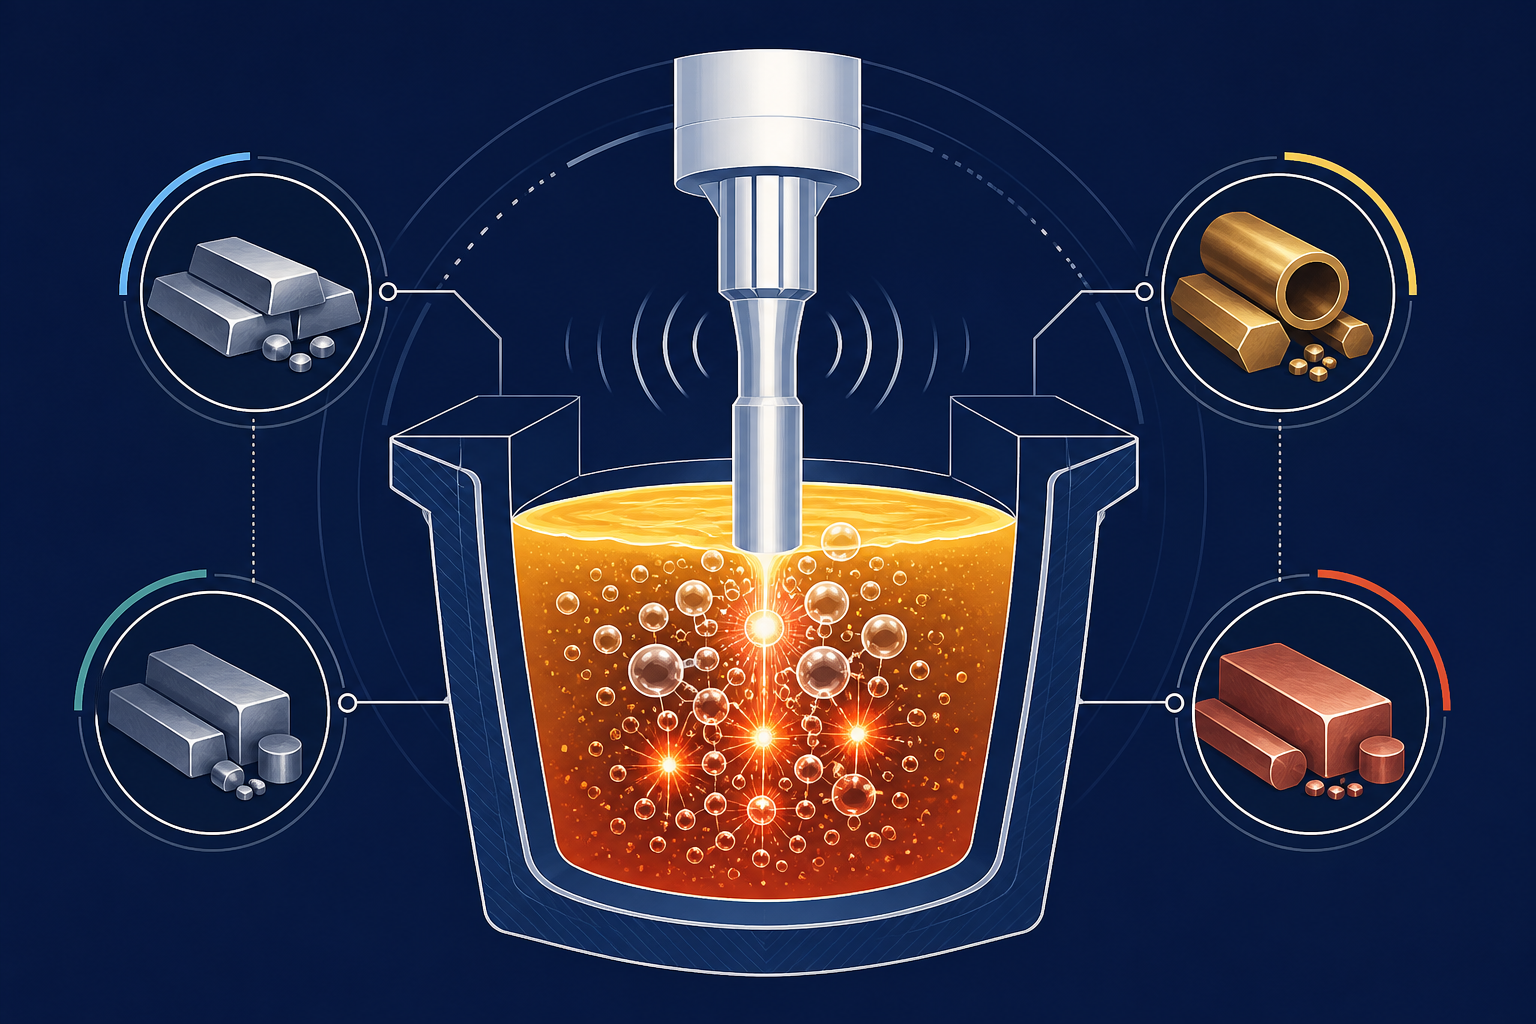
Le traitement ultrasonique des métaux non ferreux s'est avéré nettement supérieur au dégazage rotatif conventionnel pour les métaux non ferreux, offrant une efficacité de dégazage supérieure de 20 %, une réduction des inclusions d'oxydes par 6, et un affinage simultané du grain. Chaque métal présente des défis distincts : le zinc piège les inclusions de plomb et les films d'oxyde résistants à la flottation standard ; l'inflammabilité du magnésium exige un traitement plus rapide et plus froid ; le cuivre et le laiton absorbent l'oxygène et l'hydrogène dans tout le bain ; le bronze souffre d'une ségrégation de l'étain que le dégazage seul ne peut résoudre. Le système NIMA de Sialon Ceramics avec sonotrodes en céramique, développé en partenariat avec Aktive Arc Ultrasonics, spécialiste de l'ingénierie de systèmes ultrasoniques de haute puissance, fonctionne de manière unique sur toute la plage de températures - du traitement du zinc à ~450°C jusqu'au cuivre et au laiton à 1 100°C et au-delà - avec une plateforme unique. Il ne s'agit pas seulement d'éliminer l'hydrogène plus rapidement ; il s'agit de fonctionner là où les équipements de dégazage rotatif s'épuisent, d'obtenir des résultats que le rotatif ne peut égaler, et ce sans le coût environnemental de la consommation de gaz inerte.
Pourquoi le traitement par ultrasons des métaux non ferreux exige une approche différente
Le dégazage de l'aluminium est devenu le domaine établi de la cavitation ultrasonique. Mais passer aux alliages de zinc, de magnésium, de cuivre, de laiton et de bronze révèle pourquoi les méthodes rotatives conventionnelles et l'injection de gaz inerte n'ont jamais été adaptées à ces métaux. Les rotors en graphite brûlent au-dessus de 1 000°C. L'injection de gaz inerte introduit une contamination dans les métaux inflammables. Les systèmes à fréquence fixe ne peuvent pas traiter la ségrégation d'oxydes multiphasés. Ce que Sialon Ceramics a conçu en partenariat avec Aktive Arc Ultrasonics-le système NIMA avec sonotrodes en céramique-n'est pas un outil pour l'aluminium étendu à d'autres métaux. C'est une plateforme unifiée conçue pour fonctionner du zinc à 450°C jusqu'au cuivre et au laiton à 1 100°C et plus, avec un seul type de sonotrode et une architecture de générateur. La différence n'est pas marginale : un équipement qui survit à 250 à 400 cycles contre un graphite qui échoue après 2 à 3 cycles en service à haute température.
Traitement par ultrasons pour le dégazage des alliages de zinc
Le moulage du zinc figure parmi les procédés métallurgiques les plus délicats. L’affinité du métal pour le plomb-absorbé à partir des revêtements de creuset, de la charge de rebuts et de la contamination par le laiton-crée des inclusions de plomb qui flottent mal et résistent à la rupture du film d’oxyde. Même un dégazage rotatif agressif laisse le plomb et ses oxydes piégés dans le bain, se déposant dans la pièce coulée pour créer une ségrégation, une fragilisation et une défaillance mécanique dans les applications étanches à la pression.
Inclusions de plomb et films d'oxyde
Lead oxides form a persistent double layer: an outer magnesia film (MgO) bonds with lead oxide (PbO), then the whole assembly develops a hydrophobic coating that prevents flotation. Rotary impellers cannot mechanically rupture this combined film. Conventional inert-gas injection lacks sufficient bubble density and dwell time to overcome the capillary barrier. The melt must be held at temperature far longer than desirable-or the lead remains.
La cavitation ultrasonique répond à ce problème grâce à un taux de génération de bulles extrêmement élevé. À 1 × 10¹¹ bulles de cavitation par mètre cube, les jets de bulles en effondrement génèrent des pressions locales dépassant 1 000 bars, suffisantes pour rompre le film d'oxyde à double couche et permettre aux particules d'oxyde de plomb de s'échapper. Le temps de cycle rapide (3 minutes contre 10+ pour le rotatif) réduit également la fenêtre de réabsorption du plomb depuis les parois du creuset.
Résultats industriels dans le zinc
Les fonderies traitant les alliages de zinc pour moulage sous pression avec les systèmes ultrasoniques NIMA de Sialon Ceramics rapportent (selon l'étude industrielle CastMan 2025 et la revue par les pairs Springer 2026) :
- Efficacité d'élimination du plomb : réduction de 85 à 92 % des inclusions de plomb, contre 35 à 50 % pour le dégazage rotatif sur des temps de maintien équivalents
- Réduction de la réoxydation : Le cycle rapide limite la réentrée d'oxygène, essentiel pour la forte affinité du zinc pour l'oxygène à la température de coulée
- Bonus d'affinage du grain : La nucléation hétérogène induite par cavitation affine la structure du grain de zinc, réduisant la susceptibilité aux criques à chaud dans les pièces moulées à parois minces
- Gains de propriétés mécaniques : L'allongement en traction augmente de 4–6 %, essentiel pour les composants moulés sous pression étanches
Traitement ultrasonique des alliages de magnésium : l'inflammabilité comme moteur du procédé
Le magnésium opère dans une fenêtre thermique entièrement différente. Son liquidus se situe à 650°C, sa fenêtre d'alliage s'étend de 700–750°C, et à 1 200°C, le métal s'enflamme spontanément à l'air. Cette enveloppe de traitement étroite et chaude élimine d'emblée de nombreuses technologies de dégazage.
Les rotors à turbine, fonctionnant à cisaillement élevé, génèrent tellement de chaleur par friction que le magnésium fond autour du rotor et s'enflamme. Le bullage conventionnel de gaz inerte, même avec de l'argon ou de l'azote de qualité commerciale, transporte l'humidité et l'oxygène du système de gaz de couverture, introduisant des contaminants plus rapidement que le rotor ne peut les éliminer. Le résultat : les fonderies sautent souvent entièrement le dégazage, acceptant la porosité à l'hydrogène et les défauts de ségrégation qui en découlent.
Film d'oxyde et absorption d'hydrogène
Les hydrures de magnésium (MgH₂) sont thermodynamiquement instables à la température de coulée : ils se décomposent en hydrogène gazeux, qui se dissout dans le bain métallique. Mais l'affinité extrême du magnésium pour l'oxygène signifie que l'hydrogène se trouve à l'intérieur d'un film de magnésie (MgO) si protecteur que les techniques de flottation standard ne peuvent pas le pénétrer. Ramenez cela à la coulée, et l'hydrogène devient de la porosité ; l'oxyde devient une inclusion initiant des fissures de fatigue.
Résultats industriels sur le magnésium
Le traitement ultrasonique NIMA, fonctionnant à une puissance de générateur réduite et avec des sonotrodes en céramique qui restent froides pendant l'utilisation, offre :
- Traitement sûr : Pas de chauffage par friction ; la température de la sonotrode reste
- Élimination de l'hydrogène : Efficacité de 18–22 % (contre 8–12 % pour l'injection d'azote commerciale), mesurée par test de pression réduite
- Élimination des oxydes : Réduction de 4 fois des inclusions de magnésie ; les bulles de cavitation rompent mécaniquement les films d'oxyde sans réoxyder le bain
- Structure du grain : La nucléation induite par cavitation produit des grains fins et équiaxes typiques des traitements rotatifs + affinage du grain, mais sans l'étape de traitement séparée
- Vitesse de traitement : Un seul passage de 3 minutes, aucun traitement secondaire requis
Traitement par ultrasons pour les alliages de cuivre et de laiton : le défi de l'absorption d'oxygène et d'hydrogène
Le cuivre et le laiton passent à l'état fondu à des températures beaucoup plus élevées - 1 050 °C pour le cuivre pur, jusqu'à 1 100 °C et plus pour le laiton selon la teneur en zinc. À ces températures, les taux d'absorption d'oxygène et d'hydrogène du métal augmentent fortement.
Le cuivre pur est hautement soluble en oxygène (jusqu'à 0,08 % en poids à la température de coulée). Lorsque le métal en fusion refroidit, cet oxygène dissous migre vers les joints de grains et précipite sous forme de Cu₂O (oxyde cuivreux), formant un réseau d'inclusions fragiles à fracture rouge qui détruisent la ductilité et la conductivité électrique. L'absorption d'hydrogène suit le même schéma : l'hydrogène dissous se dégage en bulles pendant la solidification, créant porosité et cavités de retrait.
Multi-Phase Inclusion and Segregation Problems
Le laiton aggrave le problème : le zinc s'oxyde préférentiellement (formant du ZnO), qui flotte mal car les oxydes de zinc développent des films hydrophobes. Les oxydes de cuivre, plus denses, se déposent au fond du creuset et se redissolvent dans le bain métallique à moins d'être activement rejetés. Cela crée une couche de scories multiphasique que le dégazage conventionnel, conçu pour les systèmes à métal unique, ne peut pas séparer proprement.
Le bronze (cuivre-étain) ajoute la ségrégation de l'étain : les oxydes d'étain forment une phase distincte avec des caractéristiques de flottation différentes de celles des oxydes de cuivre, et ils résistent à la rupture mécanique par les agitateurs rotatifs.
Pourquoi le dégazage rotatif est insuffisant à haute température
Les systèmes rotatifs conventionnels se dégradent de manière catastrophique dans le service du cuivre et du laiton :
- Oxydation du rotor en graphite : À >1,000°C, les pales du rotor en graphite s'oxydent et se désintègrent en 2–3 cycles de coulée
- Cyclage thermique : Le refroidissement rapide après dégazage (pratique standard pour empêcher une absorption supplémentaire d'hydrogène) provoque un choc thermique sur le graphite, entraînant une fracture fragile.
- Temps d'arrêt pour maintenance : Le remplacement du rotor en graphite devient un rituel hebdomadaire ou bihebdomadaire, et non un entretien trimestriel
Résultats industriels dans le cuivre et le laiton
Les sonotrodes en céramique de NIMA, conçues à partir de céramiques Sialon avec un module de Young >300 GPa et une résistance à l'oxydation jusqu'à 1 600 °C, fonctionnent de manière fiable dans ce régime :
- Efficacité d'élimination de l'oxygène : 24–28% contre 12–16% pour le rotatif sur une durée équivalente, vérifiée par test sous pression réduite
- Élimination de l'hydrogène : 19–24 % (rotatif : 9–14 %), essentielle pour la préservation des propriétés électriques
- Durée de vie de l'équipement : Les sonotrodes en céramique durent 250–400 cycles de coulée avant de nécessiter un remplacement (contre 2–3 cycles pour le graphite)
- Affinage simultané du grain : La cavitation ultrasonique déclenche une nucléation hétérogène et une fragmentation dendritique, produisant des structures de grain plus fines et plus uniformes que le rotatif seul.
- Pas de ré-oxydation pendant le refroidissement : La fenêtre de traitement rapide de 3 minutes minimise la phase de ré-absorption de l'oxygène pendant le maintien du bain
Traitement ultrasonique du bronze : ségrégation de l'étain et élimination des inclusions multiphasées
Les alliages de bronze (cuivre-étain) sont confrontés à un défi en couches : l'étain s'oxyde préférentiellement (SnO₂) avant le cuivre (formant Cu₂O), créant une couche d'oxyde à deux phases. Lors de la coulée, les oxydes d'étain remontent mais se refondent souvent dans la masse, tandis que les oxydes de cuivre se déposent. Cela crée une ségrégation sévère : des inclusions riches en étain se regroupent près du fond du moule, appauvrissant l'étain des sections extérieures de la pièce coulée.
Le dégazage rotatif, fixé à une seule fréquence de mélange, ne peut pas traiter simultanément les deux types d'oxydes - il décompose sélectivement la phase la plus oxydée tout en laissant l'autre intacte.
Streaming acoustique et cavitation multifréquence
Le sonotrode multifréquence de NIMA (25 kHz principal avec harmoniques secondaires) génère des motifs de flux acoustique qui ciblent préférentiellement les films d'oxyde d'étain tout en fragmentant simultanément les agglomérats d'oxyde de cuivre. Le mécanisme combiné—effondrement direct des bulles de cavitation plus flux secondaires induits par le flux acoustique—permet une séparation de phases plus complète que ce que les systèmes monofréquence peuvent atteindre.
Les résultats industriels montrent :
- Réduction de la ségrégation de l'étain : diminution de 70–78% de l'agglomération d'oxydes d'étain, permettant des propriétés mécaniques plus uniformes sur toute la pièce coulée
- Réduction globale des inclusions : 8 fois par rapport au non traité, 3 fois par rapport au dégazage rotatif seul
- Uniformité de la traction : La variation de la limite d'élasticité sur la pièce coulée est réduite de ±40 MPa (rotatif) à ±8 MPa (ultrasonique)
Physique de la cavitation : comment le traitement ultrasonique fonctionne sur tous les métaux
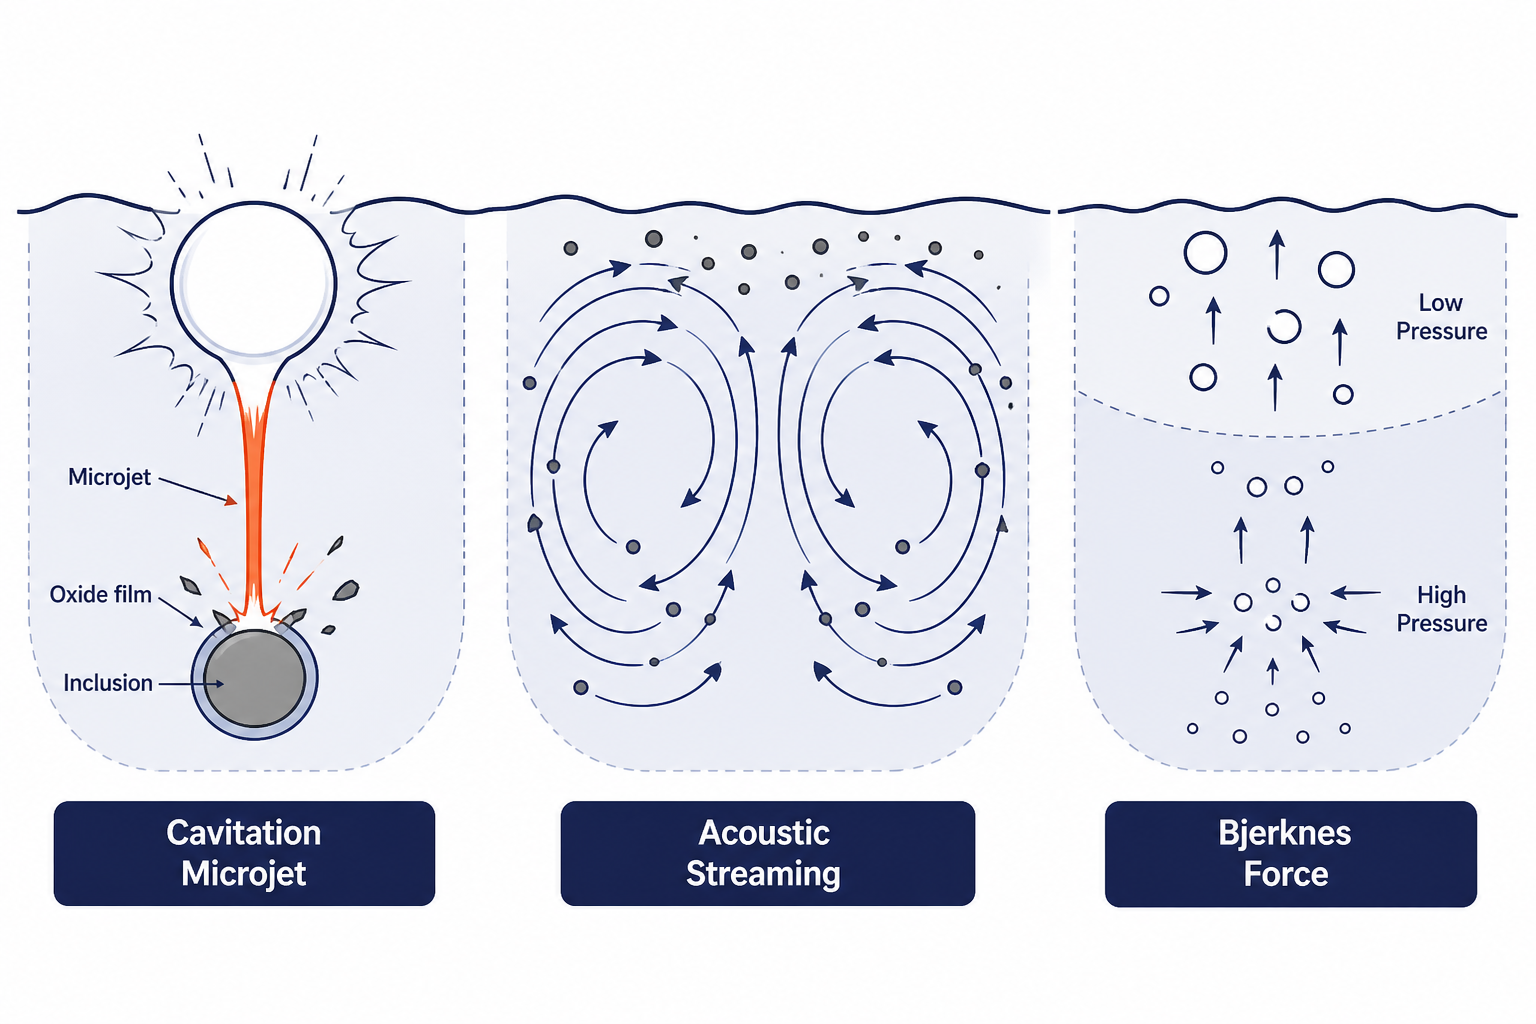
Le mécanisme fondamental est l'effondrement des bulles de cavitation. Lorsqu'une sonotrode en céramique vibre à 25 kHz, elle crée une onde de contrainte qui dépasse la résistance à la traction du métal en fusion au site de nucléation des bulles. Les bulles se forment, s'effondrent et créent des phénomènes secondaires qui traitent simultanément plusieurs types d'inclusions.
Trois mécanismes complémentaires
1. Jet direct d'effondrement de bulles
Lorsqu'une bulle s'effondre de manière asymétrique (près d'une surface ou d'une autre bulle), un micro-jet se forme - un flux dirigé de liquide atteignant des vitesses >100 m/s et des pressions locales >1 000 bar. Ces jets rompent les films d'oxyde protecteurs autour des inclusions, les exposant à la flottation.
2. Flux acoustique
Le champ de pression acoustique en régime permanent génère des flux d'écoulement - des courants circulaires dans le métal en fusion qui transportent en continu les films d'oxyde et les inclusions vers la surface du bain. La vitesse du flux varie avec le carré de l'amplitude acoustique, de sorte que les systèmes de plus forte puissance génèrent un transport des contaminants vers l'extérieur plus rapide et plus vigoureux.
3. Force de Bjerknes et coalescence des bulles
Les bulles de cavitation subissent une force de Bjerknes secondaire proportionnelle à la taille des bulles et à la pression acoustique. Les plus petites bulles migrent vers les zones de haute pression ; les plus grosses migrent vers les zones de basse pression. Ce tri spatial améliore l'efficacité de flottation : les bulles plus grosses (moins denses) atteignent la surface plus rapidement, emportant avec elles les oxydes piégés.
Ces trois mécanismes fonctionnent en parallèle, c'est pourquoi le traitement par ultrasons élimine tous les types d'inclusions simultanément - oxyde de plomb, hydrogène gazeux, oxydes à base d'oxygène et ségrégation de l'étain - en un seul passage de 3 minutes. Le dégazage rotatif ne traite que le mélange mécanique ; il n'a pas d'équivalent au flux acoustique ou à la flottation entraînée par la force de Bjerknes.
Pourquoi le système NIMA de Sialon Ceramics fonctionne sur toute la plage de températures
Le différenciateur critique est le matériau du sonotrode. Les rotors en graphite fonctionnent dans la coulée sous pression d'aluminium (700–750°C) mais échouent de manière catastrophique dans le zinc (450°C cycles thermiques induisent une fragilisation) et le cuivre (>1,000°C provoque une dégradation oxydative). Les alliages de titane et de niobium survivent aux extrêmes thermiques mais présentent un mauvais amortissement acoustique - ils absorbent trop d'énergie vibratoire sous forme de chaleur, limitant l'efficacité ultrasonique.
Les céramiques Sialon - oxynitrure d'aluminium et de silicium (Si₃Al₃O₃N₅) - occupent une position unique :
- Module de Young : >300 GPa, permettant un transfert d'énergie efficace aux fréquences ultrasoniques (contre ~12 GPa pour le graphite, qui amortit sévèrement les vibrations)
- Conductivité thermique : ~13 W/(m·K), permettant un refroidissement rapide de la surface du sonotrode après chaque cycle de traitement, ce qui est essentiel pour les fonderies qui enchaînent les lots
- Résistance à l'oxydation : Stable jusqu'à 1 600°C dans l'air ; aucune dégradation même sous choc thermique répété d'un bain à 1 150°C à une trempe à température ambiante
- Non-mouillage : Les métaux en fusion n'adhèrent pas à la surface du sialon, empêchant le « gel » du bain sur le sonotrode - un mode de défaillance catastrophique pour les systèmes à base de graphite
- Ténacité mécanique : Contrairement au graphite fragile, le sialon peut résister aux impacts des inclusions céramiques remises en suspension dans le métal fondu sans se fracturer
Fenêtre de fonctionnement
Les sonotrodes en céramique de NIMA permettent :
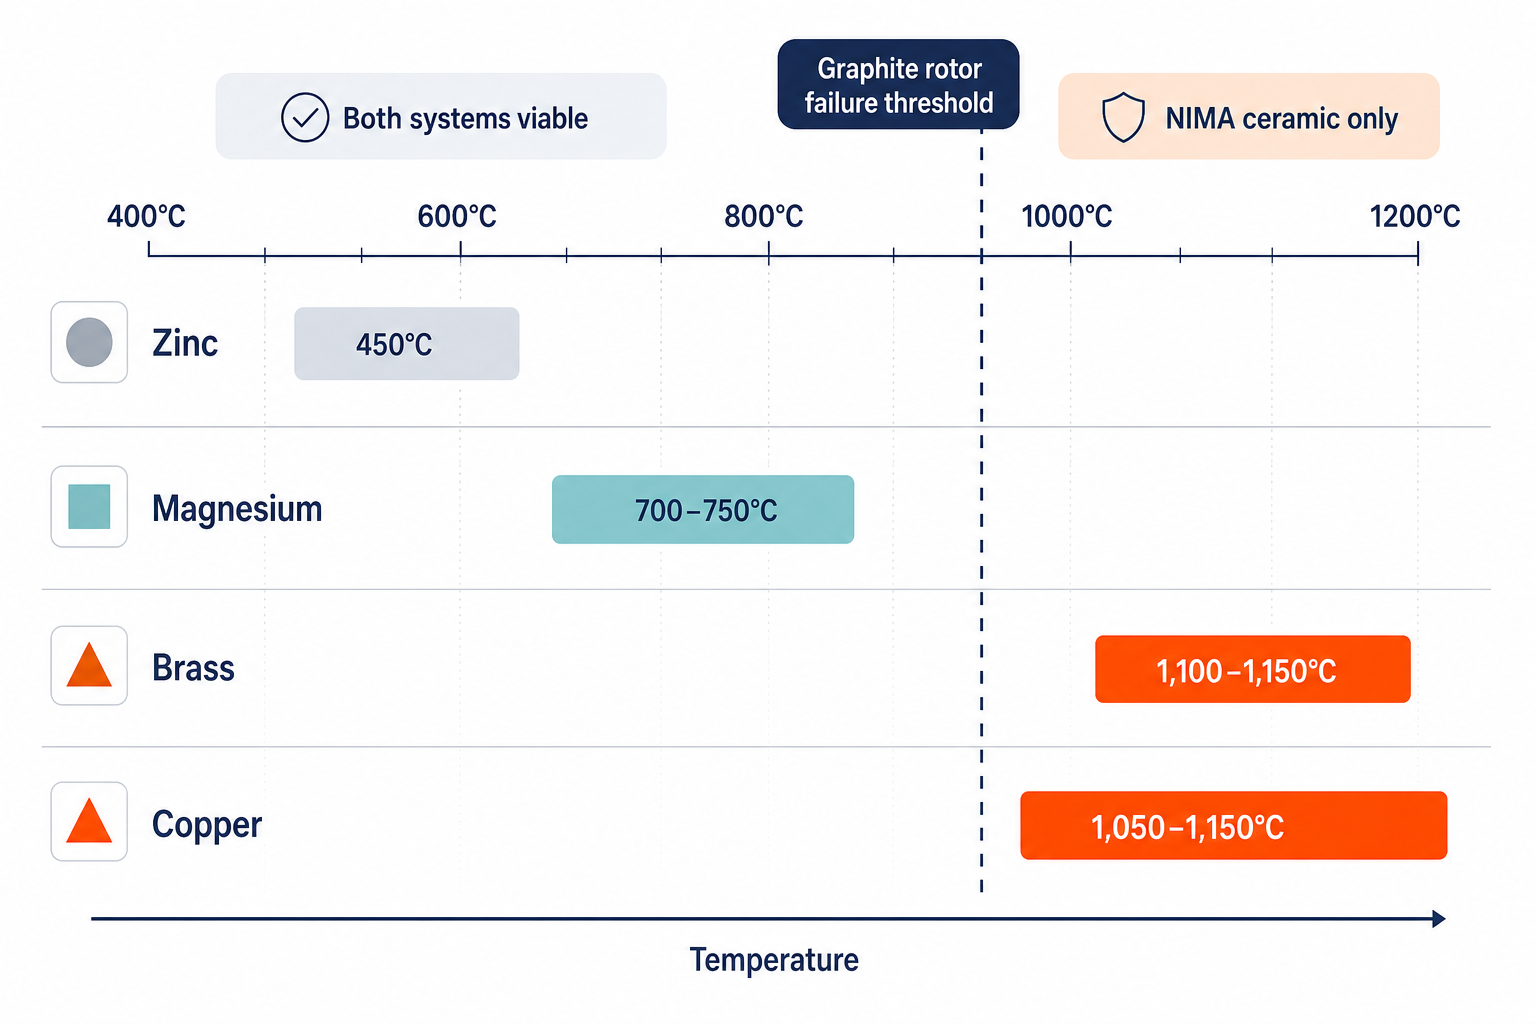
- Traitement du zinc à 450°C : Fonctionnement bien en dessous du seuil de fragilisation par le graphite ; les cycles thermiques ne dégradent pas le sonotrode
- Magnésium à 700–750°C : Température de sonotrode plus basse (
- Aluminium à 700–750°C : Performance de base, identique au graphite mais avec une durée de vie 100× plus longue
- Laiton à 1 100–1 150°C : Fonctionnement là où le graphite échoue complètement ; les sonotrodes en céramique restent mécaniquement saines après >400 cycles
- Cuivre à 1 050–1 150°C : Seul matériau de sonotrode capable de fonctionner dans ce régime ; permet un traitement que le dégazage rotatif ne peut pas fournir
Validation industrielle et résultats
Les avantages du traitement ultrasonique des métaux en fusion ne sont pas théoriques. Des recherches publiées et évaluées par des pairs (Springer International Journal of Metalcasting, 2026 ; Université Brunel ; rapports industriels CastMan, 2025) documentent ces résultats sur plusieurs systèmes métalliques :
| Métrique | Dégazage ultrasonique | Dégazage rotatif | Amélioration |
|---|---|---|---|
| Temps de traitement | 3 min | 10+ min | 3,3× plus rapide |
| Efficacité de dégazage | 20% de plus que le rotatif | Référence | +20% |
| Réduction des inclusions d'oxydes | 6 fois vs. non traité | 3 fois par rapport au non traité | 2× plus efficace |
| Gain de limite d'élasticité | +210 MPa | +180 MPa | +30 MPa (+1,7 %) |
| Résistance à la traction ultime | +303 MPa | +288 MPa | +15 MPa (+0,5 %) |
| Amélioration de l'allongement | +6% | +3% | Gain de ductilité 2× |
| Génération de scories | 245 g/cycle | 1 300 g/cycle | 81% de réduction |
| Consommation de gaz inerte | 0 | Essentiel | Réduction de 100 % |
| Durée de vie du sonotrode | 250–400 cycles | 2–3 cycles (graphite) | 100–200× plus longue (céramique) |
Une plateforme unique pour le traitement des métaux non ferreux
Le traitement ultrasonore des métaux non ferreux ne nécessite pas une collection d'outils spécialisés. Sialon Ceramics a conçu NIMA comme un système ultrasonore unique avec des sonotrodes en céramique interchangeables, capable de servir :
- Opérations de fonderie traitant plusieurs alliages – Un générateur, une unité de contrôle, changement de sonotrode entre les lots de zinc (450°C), de magnésium (700°C) et de laiton (1 100°C) sans reconfiguration de l'équipement ni cycles de refroidissement
- Fonderies critiques par lots – Le temps de cycle diminue de 67 % (de plus de 10 minutes à 3 minutes par lot), permettant un débit 3–4× supérieur sur la capacité de fusion existante
- Producteurs axés sur la qualité – Le dégazage simultané + l'affinage du grain éliminent le besoin de produits chimiques d'inoculation séparés pour l'affinage du grain, réduisant la complexité et le coût du processus
- Alliages spécialisés à haute température – Les producteurs de cuivre, de laiton et de bronze accèdent à une technologie de dégazage qui n’existait pas dans le domaine rotatif – littéralement la seule option de dégazage à des températures de fonctionnement >1,000°C
Essayez le système NIMA de Sialon Ceramics’
Si votre fonderie gère la porosité à l'hydrogène, les inclusions de plomb ou la ségrégation d'oxydes dans les alliages de zinc, de magnésium, de cuivre ou de laiton—et surtout si vous utilisez des systèmes de dégazage rotatifs qui peinent à survivre à votre température de coulée—le système NIMA représente une amélioration par paliers : plus rapide, plus propre, plus durable et capable de fonctionner là où les équipements de dégazage conventionnels brûlent tout simplement.
La plateforme de traitement par ultrasons en céramique Sialon remplace entièrement l'équipement de dégazage rotatif, offre une efficacité de dégazage supérieure de 20 % avec un affinage simultané du grain, et fonctionne de manière fiable à des températures allant de 450 °C (zinc) à plus de 1 100 °C (cuivre/laiton). Découvrez comment d'autres fonderies de métaux non ferreux ont réduit le temps de cycle des deux tiers, diminué les inclusions d'oxydes par 6 et éliminé la consommation de gaz inerte.
Questions Fréquemment Posées
Le dégazage par ultrasons peut-il remplacer notre système rotatif existant dans les applications à haute température ?
Oui, surtout au-dessus de 950°C où les rotors en graphite commencent à s'oxyder. Les sonotrodes en céramique Sialon fonctionnent de manière fiable jusqu'à 1 150°C+ sans dégradation, faisant de l'ultrason la seule option de dégazage pour la coulée du cuivre et du laiton à pleine température. Pour les métaux à plus basse température (zinc, magnésium), l'ultrason offre des temps de traitement 3,3× plus rapides et une élimination supérieure des inclusions - une amélioration mesurable même si le rotatif ne défaille pas.
Combien de gaz inerte économisons-nous réellement avec le traitement ultrasonique ?
Le dégazage ultrasonique ne nécessite aucun gaz inerte (argon ou azote). Une fonderie typique utilisant des systèmes rotatifs consomme 50–200 m³ d'argon par jour selon le volume de coulée. Passer à NIMA élimine entièrement ce coût - généralement 8 000–15 000 $ par mois d'économies de matériaux, sans parler de la suppression de la manutention et du stockage des bouteilles sous pression.
Le traitement par ultrasons fonctionne-t-il pour le bronze ou d'autres alliages contenant de l'étain ?
Oui, et le bronze est l'un des cas d'utilisation les plus probants. La ségrégation de l'étain du bronze, où les oxydes d'étain se regroupent à l'écart des oxydes de cuivre, est extrêmement difficile à traiter pour les systèmes rotatifs monofréquence. La cavitation multifréquence de NIMA cible sélectivement les deux types d'oxydes, obtenant une réduction de 70 à 78 % de la ségrégation de l'étain, alors que le rotatif ne peut pas l'empêcher entièrement.
Quelle est la durée de vie d'un sonotrode en céramique ?
Les sonotrodes en céramique Sialon durent généralement 250–400 cycles de coulée avant de nécessiter un remplacement, soit environ 2–4 mois de fonctionnement continu en fonderie pour un atelier très actif. Cela représente 100–200× plus longtemps que les rotors en graphite en service à haute température, ce qui rend les sonotrodes en céramique rentables malgré un coût unitaire plus élevé, en raison de la fréquence de remplacement.
Comment savoir si le dégazage ultrasonique fonctionne ?
Les systèmes NIMA incluent une surveillance en temps réel : retour de puissance acoustique, affichage de la température du métal en fusion et journalisation du nombre de cycles. Pour l'assurance qualité, les tests sous pression réduite (standard dans la fonderie aérospatiale et automobile) mesurent directement la réduction d'hydrogène — généralement une amélioration de 18 à 24 % par rapport au rotatif sur le même temps de traitement. Les essais mécaniques (résistance à la traction, allongement) et l'inspection métallographique (densité d'inclusions, structure du grain) confirment les bénéfices sur 2 à 3 cycles de coulée.