


Découvrez comment les générateurs NIMA de Sialon Ceramics surmontent les problèmes d’ondes stationnaires des systèmes ultrasoniques conventionnels, permettant un traitement uniforme de grands volumes de métal en fusion à l’échelle industrielle.
8 août 2026 · 21 min de lecture

TL;DR
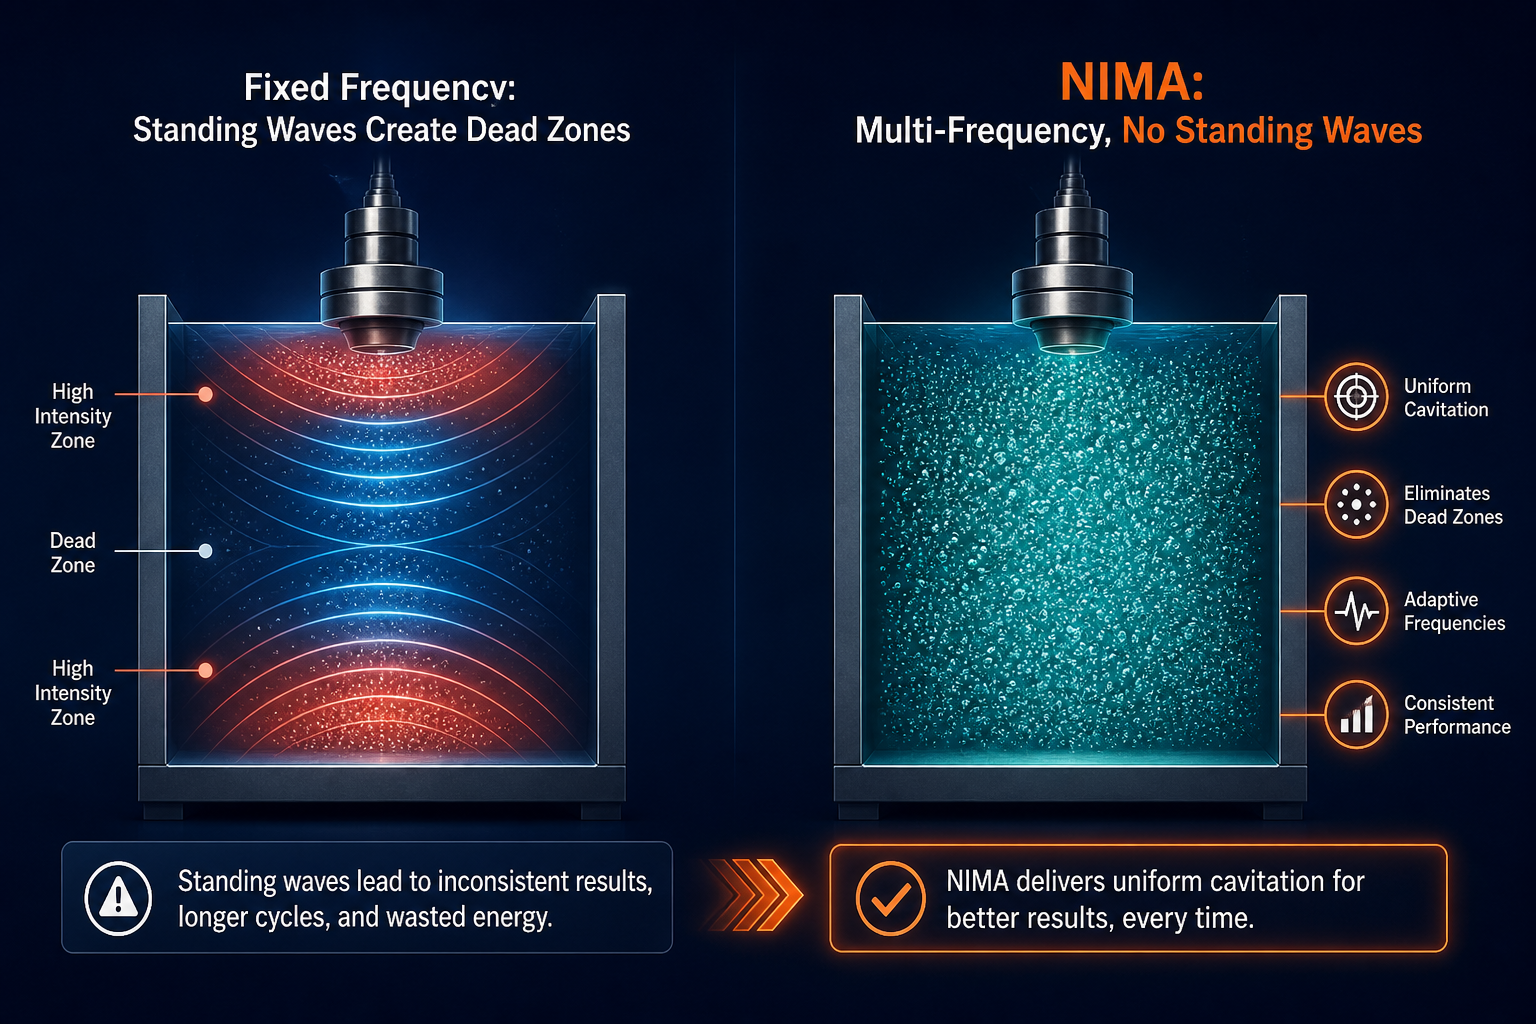
Les générateurs ultrasoniques conventionnels fonctionnant à 20–40 kHz reposent sur des fréquences fixes qui créent des motifs d'ondes stationnaires dans de grands volumes de métal en fusion, laissant des zones mortes où la cavitation échoue. Les générateurs NIMA de Sialon Ceramics, développés en partenariat avec Aktive Arc Ultrasonics, spécialistes de l'ingénierie de systèmes ultrasoniques haute puissance, résolvent ce problème grâce à deux décennies de développement logiciel propriétaire : une architecture adaptative multi-fréquences “sans ondes stationnaires” qui élimine les zones mortes et maintient une cavitation uniforme dans tout le bain de métal. Associé aux sonotrodes en céramique technique de Sialon, qui résistent aux chocs thermiques, empêchent le mouillage du métal et maintiennent leur intégrité structurelle à 1 800°C, le système NIMA est la seule plateforme prouvée pour traiter de grands volumes de métal en fusion (400 kg et plus) d'aluminium, de magnésium, de verre et d'alliages ferreux à l'échelle industrielle. Le résultat : élimination de l'hydrogène 20% plus rapide, réduction des inclusions d'oxydes par 6, réduction des scories de 81%, et des composants finaux mesurablement plus résistants et plus ductiles.
Introduction : le problème des ondes stationnaires
Lorsqu'un métallurgiste découvre pour la première fois le dégazage ultrasonique ou l'affinage du grain, l'attrait est immédiat : les bulles de cavitation éliminent les gaz dissous du métal en fusion beaucoup plus rapidement que les méthodes traditionnelles - en 3 minutes au lieu de 10. Mais la réalité de la mise à l'échelle de cette technologie pour les fonderies de production a, pendant des décennies, été contrainte par un problème de physique que la plupart des fournisseurs d'équipements ignorent discrètement : les ondes stationnaires.
Toute onde acoustique dans un espace confiné - une poche de coulée, un récipient de dégazage, un bain de métal en fusion - rebondit sur les limites et interfère avec l'onde incidente. Lorsque la fréquence et la géométrie du récipient s'alignent, des nœuds d'ondes stationnaires se forment : des régions d'intensité acoustique quasi nulle où la cavitation ne s'amorce tout simplement pas, quelle que soit la puissance appliquée. Pour les systèmes à fréquence fixe fonctionnant aux fréquences industrielles conventionnelles (généralement 20–40 kHz), une masse fondue de 200 kg ou 400 kg devient un patchwork de zones actives et de zones mortes. Les zones mortes ne dégazent pas, n'affinent pas le grain, ne distribuent pas les éléments d'alliage. Les opérateurs compensent en prolongeant les cycles, en acceptant un traitement incomplet, ou en acceptant que la technique ne puisse pas être adaptée proprement à leurs tailles de masse fondue.
Les générateurs NIMA de Sialon Ceramics, conçus avec l’expertise d’ Aktive Arc Ultrasonics en conception de systèmes ultrasoniques, éliminent cette contrainte grâce à une architecture multifréquence propriétaire développée sur plus de 20 ans. L’absence d’ondes stationnaires signifie l’absence de zones mortes : tout le volume de métal en fusion, d’un bord à l’autre, subit une cavitation uniforme. Associé aux sonotrodes en céramique technique de Sialon, capables de résister aux températures et pressions extrêmes du traitement industriel des métaux en fusion, le résultat est le seul système prouvé pour traiter des bains de grande taille (jusqu’à 400 kg et au-delà) à des vitesses de production sans compromis. Cela importe non seulement pour le débit, mais aussi pour la qualité : une cavitation uniforme signifie un dégazage uniforme, un grain affiné et des propriétés mécaniques prévisibles en aval.
Voyons comment fonctionnent les systèmes conventionnels, pourquoi ils échouent à grande échelle, et comment l'architecture de NIMA comble cette lacune.
Comment fonctionnent les générateurs ultrasoniques NIMA : Les fondamentaux
Un générateur ultrasonique est, à la base, un transducteur : il convertit l'énergie électrique en vibration mécanique à haute fréquence. Dans les applications de métal en fusion, cette vibration est transmise à un sonotrode—un cornet en céramique ou en métal—qui se couple directement au bain. Le sonotrode oscille à des fréquences ultrasoniques (généralement 17–40 kHz en fonderie, choisies car l'initiation de la cavitation est fiable dans cette bande et la taille des bulles de cavitation est optimale pour la diffusion des gaz et la flottation des inclusions).
Cavitation : le moteur du dégazage et de l'affinage du grain
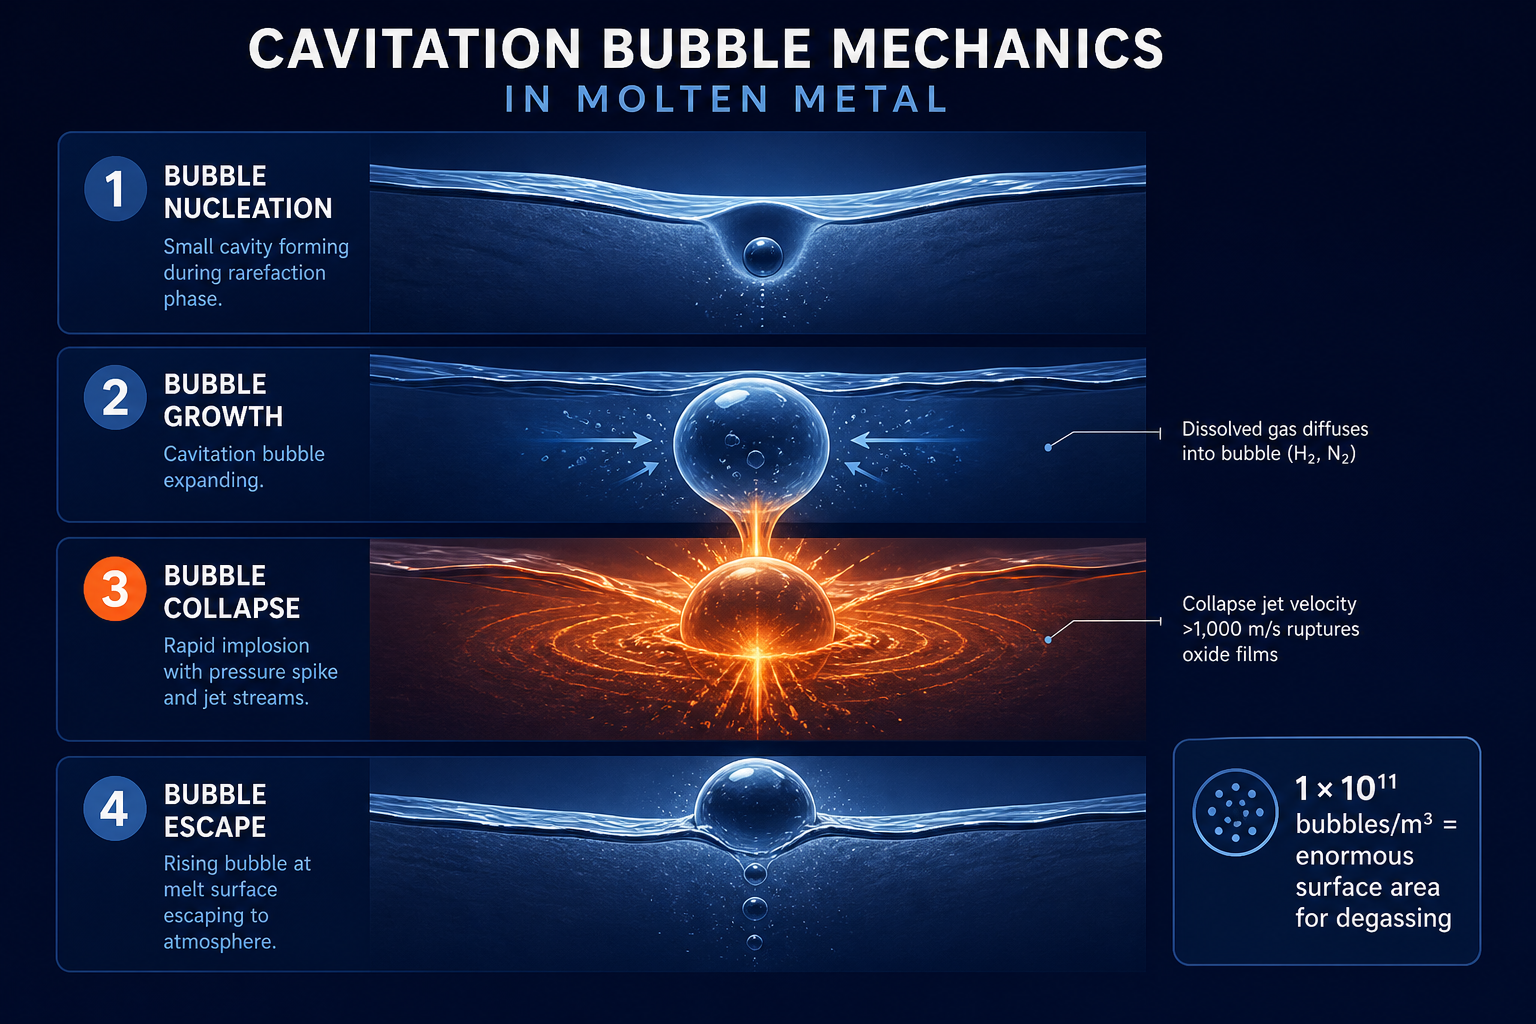
Lorsque le sonotrode vibre, il crée des cycles alternés de compression et de raréfaction (expansion) dans le bain métallique. Pendant la raréfaction, la pression acoustique peut descendre en dessous de la pression de vapeur du métal en fusion, créant de minuscules cavités - des bulles de vapeur et de gaz dissous. Ces bulles sont les chevaux de bataille mécaniques :
- Pour le dégazage : L'intérieur des bulles offre une surface énorme permettant à l'hydrogène et aux autres gaz dissous de diffuser hors du liquide. La densité des bulles de cavitation peut atteindre 1 × 10¹¹ bulles/m³, offrant une surface équivalente à des millions de litres d'interface exposée. L'hydrogène dissous trouve le chemin de moindre énergie et migre dans ces bulles, qui remontent ensuite et s'échappent à la surface du bain
- Pour l'affinage du grain : Les bulles de cavitation en implosion libèrent une énergie considérable - chauffage localisé, ondes de choc et jets à haute vitesse - qui perturbent la formation des dendrites et déclenchent une nucléation hétérogène. Le résultat est une structure de grain plus fine et plus équiaxe (uniforme dans toutes les directions), ce qui réduit les criques de retrait, la porosité de retrait et la ségrégation lors de la coulée.
- Pour l'alliage : Le flux acoustique généré par le sonotrode oscillant crée une circulation globale du fluide. Ce mélange garantit que les éléments d'alliage (silicium, cuivre, magnésium, etc.) se répartissent uniformément dans le bain plutôt que de se déposer ou de former des couches de ségrégation.
La force de Bjerknes — la force de radiation acoustique qui agit sur les bulles — empêche les petites bulles de fusionner en bulles plus grosses et inefficaces. Avec une fréquence et une amplitude optimales, le processus de cavitation devient auto-entretenu et efficace.
Conception du sonotrode : l'interface entre l'énergie et le métal
Le sonotrode est primordial. C’est le point de couplage où la vibration électrique rencontre le métal en fusion, souvent à des températures dépassant 700°C. Le matériau doit :
- Résister aux chocs thermiques (variations de température lors de l'immersion et du retrait)
- Ne pas mouiller le métal en fusion (le métal ne doit pas adhérer à la surface, ce qui endommagerait le sonotrode lors du retrait)
- Conserver un module d'Young élevé (afin que les vibrations se couplent efficacement plutôt que de se dissiper en chaleur)
- Résister à l’érosion due aux jets d’effondrement de cavitation (qui peuvent dépasser 1 000 m/s lors de l’effondrement des bulles)
Le graphite était historiquement la norme, mais il est fragile et sujet à l’oxydation à haute température. Sialon Ceramics a développé des formulations céramiques exclusives spécifiquement pour surmonter ces contraintes - plus de détails dans la section suivante.
Pourquoi les générateurs haute fréquence conventionnels peinent avec les grands volumes de métal en fusion
C’est ici que les systèmes à fréquence fixe butent sur un mur.
Ondes stationnaires et zones mortes
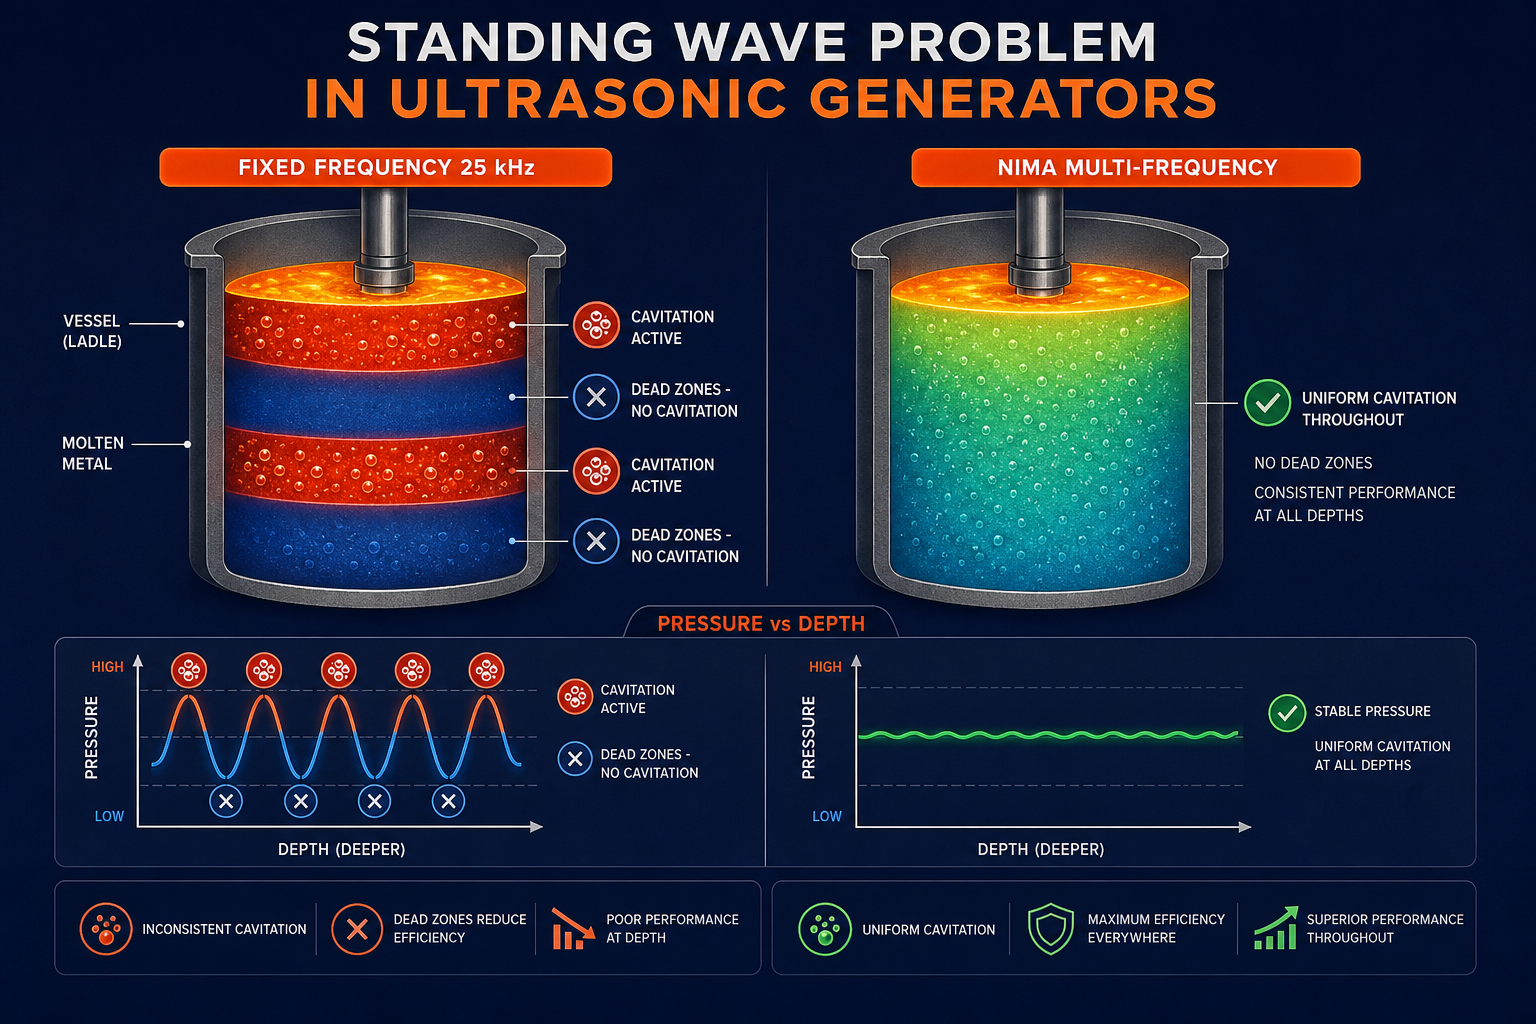
Une onde ultrasonique de 25 kHz se propageant à travers l'aluminium fondu a une longueur d'onde d'environ 200 mm (dérivée de la vitesse du son ~5 000 m/s ÷ 25 kHz). Dans un creuset contenant 400 kg de métal en fusion, cette longueur d'onde devient un critère de résonance : si la dimension du creuset le long de l'axe acoustique est un multiple de demi-longueurs d'onde, des ondes stationnaires se forment. Les ventres de compression (pics de pression) et les nœuds (minimums de pression) créent un motif en damier d'intensité acoustique haute et basse.
Le problème : les nœuds sont des zones mortes. La cavitation nécessite une amplitude de pression acoustique supérieure au seuil de cavitation (~0,1 MPa pour l'aluminium fondu à des températures typiques). Aux nœuds, l'amplitude de pression approche zéro. Quelle que soit la puissance totale fournie par le générateur, les zones mortes restent inactives.
À l'échelle de 400 kg — un bain d'environ 1,2 m³ — une fréquence unique crée presque toujours des zones mortes couvrant 20–40 % du volume du récipient. Les opérateurs observent :
- Dégazage incomplet : L'hydrogène reste dans le bain car certaines zones n'ont jamais subi de cavitation. Une porosité tardive apparaît dans les pièces coulées provenant des “zones calmes.”
- Grain non affiné dans les zones de ségrégation : L'effet d'affinage du grain est localisé dans les zones actives ; les autres zones reviennent à une croissance grossière et colonnaire, affaiblissant les propriétés mécaniques.
- La ségrégation d'alliage persiste : Les zones mortes empêchent le flux acoustique dans certaines régions, permettant aux éléments d'alliage lourds de se stratifier.
Profondeur de pénétration limitée
Même dans les zones de cavitation actives, les hautes fréquences (40 kHz et plus) sont absorbées rapidement par le métal en fusion. L'atténuation augmente avec le carré de la fréquence, de sorte que la puissance se dissipe en chaleur plutôt que de propulser la cavitation en profondeur dans le bain. Un système à 40 kHz peut créer une cavitation vigoureuse dans les 100–150 mm extérieurs du bain, mais ne traiter le cœur que légèrement. Les gros lingots ou les sections épaisses présentent des gradients de propriétés mécaniques : les couches externes bien affinées, les cœurs grossiers.
Érosion et entretien du sonotrode
Les systèmes à haute fréquence (40 kHz et plus) avec une amplitude élevée entraînent l'effondrement des jets de cavitation à des vitesses extrêmes. Bien que cela crée la cavitation locale la plus intense, le sonotrode en paie le prix. Les taux d'érosion augmentent, en particulier avec les sonotrodes en graphite, qui s'oxydent et s'écaillent à température. Les temps d'arrêt de l'équipement pour le remplacement du sonotrode réduisent les fenêtres de production. Le coût total de possession - capital + maintenance - augmente fortement.
Le repli du dégazage rotatif
Face à ces contraintes, de nombreuses fonderies reviennent au dégazage rotatif : un rotor en graphite ou en céramique tournant au fond de la poche, avec injection d'azote ou d'argon. Les systèmes rotatifs contournent les ondes stationnaires (ils fonctionnent par agitation par bulles, et non par fréquence acoustique) mais sacrifient la vitesse et l'impact environnemental. Ils nécessitent un gaz inerte, un coût consommable récurrent et une préoccupation environnementale. Les cycles de traitement durent 10 minutes ou plus pour la même élimination d'hydrogène que l'ultrasonique réalise en 3 minutes.
Le problème des ondes stationnaires explique pourquoi les générateurs ultrasoniques ont été qualifiés d’“outils de laboratoire” ou de “marginal pour la production” - non pas parce que la physique est erronée, mais parce que les conceptions à fréquence fixe ne s’adaptent pas proprement aux grandes masses de métal industrielles.
Comment les générateurs ultrasoniques NIMA éliminent les ondes stationnaires
Sialon Ceramics, en partenariat avec Aktive Arc Ultrasonics pour l'intégration du système, a résolu le problème des ondes stationnaires grâce à deux décennies de développement logiciel propriétaire. Leur innovation : au lieu d'une fréquence fixe unique, les générateurs NIMA balayent ou combinent plusieurs fréquences en temps réel, évitant ainsi de manière adaptative les résonances d'ondes stationnaires.
L'approche multifréquence
Le générateur NIMA fonctionne à une fréquence de base (25 kHz dans la plupart des configurations industrielles) mais module ou balaie en continu la fréquence réelle de ±10–15%, faisant varier la fréquence des centaines de fois par seconde. Cette modulation, contrôlée par des algorithmes propriétaires, garantit que le champ acoustique ne s'installe jamais dans un motif d'onde stationnaire. Lorsqu'une fréquence approche d'une condition de résonance, le générateur s'en écarte. Le résultat : tout le volume de métal en fusion subit une intensité acoustique constante. Les zones mortes sont éliminées.
À ce point de fonctionnement - base de 25 kHz avec modulation adaptative - le générateur maintient :
- Initiation optimale de la cavitation (le seuil de cavitation est le plus bas dans la bande 20–25 kHz)
- Profondeur de pénétration efficace (les fréquences plus basses pénètrent plus profondément que les alternatives à 40 kHz)
- Érosion gérable (fréquence plus basse = vitesse de jet d'effondrement plus faible = durée de vie du sonotrode plus longue)
- Aucune zone morte spatiale (le balayage de fréquence élimine les résonances)
Logiciel propriétaire : l'avantage de 20 ans
Les algorithmes qui contrôlent cette modulation de fréquence sont la propriété intellectuelle principale de Sialon Ceramics. Ils tiennent compte de :
- Vessel geometry (the software detects or adapts to different ladle sizes and shapes)
- Melt temperature (acoustic properties of molten metal change with temperature; the software compensates)
- Composition de l'alliage (les taux de diffusion de l'hydrogène, le seuil de cavitation et l'atténuation acoustique varient selon l'alliage)
- Profondeur d'immersion du sonotrode (le champ acoustique change lorsque le sonotrode est immergé plus profondément ou retiré)
Une boucle de contrôle adaptative surveille en temps réel le retour de puissance acoustique et ajuste finement la fréquence, l'amplitude et le cycle de service pour maintenir des conditions de cavitation optimales sur tout le volume de métal en fusion. Ce niveau de contrôle n'est pas trivial - il exige des décennies de données de terrain, une connaissance métallurgique et un raffinement itératif. Sialon a investi exactement cela.
Capacité de 1 800 °C : la température comme contrainte de conception
Industrial molten metal temperatures vary:
- Alliages d'aluminium : 700–750°C
- Magnesium alloys: 650–700°C
- Alliages ferreux (acier, fer) : 1 550–1 650 °C
- Verre spécial : 1 400–1 800 °C
Un sonotrode doit fonctionner de manière fiable sur toute cette plage. À 1 800 °C, la plupart des matériaux perdent leur intégrité structurelle. Le graphite s'oxyde de manière catastrophique. Les céramiques traditionnelles subissent un choc thermique. Les céramiques techniques de Sialon - des formulations propriétaires développées spécifiquement pour cette application - conservent le module de Young, la conductivité thermique et la résistance à l'érosion jusqu'à 1 800 °C, même en cas de cyclage thermique rapide.
C'est pourquoi le nom de l'entreprise lui-même signale l'avantage matériel : les céramiques Sialon (oxynitrure de silicium-aluminium) sont l'une des rares familles de matériaux qui fonctionnent de manière fiable dans ce régime thermique. La combinaison du contrôle adaptatif de fréquence de NIMA plus les céramiques haute température de Sialon crée un système sans limitations thermiques. Vous pouvez traiter un bain de verre spécial à pleine température sans vous soucier de la défaillance du sonotrode ou de l'instabilité de fréquence.
Générateurs ultrasoniques NIMA et sonotrodes en céramique Sialon
L'association du générateur NIMA et du sonotrode en céramique Sialon est le seul système prouvé à l'échelle industrielle (400 kg et plus) pour traiter de grands volumes de métal en fusion de manière uniforme et reproductible.
Pourquoi cette combinaison est unique
- Matériel et logiciel ensemble : Le contrôle de fréquence du générateur est spécifiquement réglé pour fonctionner avec les propriétés céramiques de Sialon. Un sonotrode Sialon possède une impédance acoustique, une dilatation thermique et un amortissement précisément caractérisés. Les algorithmes NIMA compensent ces propriétés matérielles pour maximiser l'efficacité de la cavitation. Associer l'électronique NIMA à un sonotrode tiers (ou vice versa) dégrade les performances car le réglage logiciel est perdu.
- Stabilité thermique à température extrême : Sialon conserve ses propriétés mécaniques là où d'autres céramiques ou le graphite échouent. Cela permet le traitement des bains de verre et de métaux ferreux — des applications qui détruiraient d'autres sonotrodes.
- Résistance à l'érosion prouvée lors d'essais sur le terrain : la formulation céramique propriétaire de Sialon résiste à l'érosion par cavitation bien plus longtemps que le graphite. Les déploiements industriels rapportent une durée de vie 3 à 5 fois plus longue, ce qui se traduit par des coûts de maintenance réduits et une qualité de traitement plus constante dans le temps.
- Échelle démontrée : L'essai de 400 kg sur un alliage Al-9Si-3Cu-1.3Fe, documenté dans une recherche évaluée par des pairs publiée en 2026, a prouvé une cavitation et un traitement uniformes sur tout le volume de métal en fusion. Les concurrents revendiquent cette capacité ; Sialon a publié des données.
Architecture du système : 1–5 kW, refroidi par air ou par eau
Le générateur NIMA est compact :
- Entrée électrique : 1–5 kW, configurable pour différents volumes de traitement et temps de cycle
- Refroidissement : transducteurs piézoélectriques refroidis par air ou par eau, selon le cycle de service et l’infrastructure de l’installation
- Fréquence : base de 25 kHz avec modulation propriétaire
- Contrôle de l'amplitude : Réglable indépendamment, permettant aux opérateurs d'ajuster l'intensité de cavitation nécessaire pour leur alliage spécifique et leur objectif de traitement
La modularité signifie qu'une fonderie peut démarrer avec un système de 1 kW pour des essais de procédé sur des bains plus petits (50–100 kg), puis passer à l'échelle de 5 kW (ou plusieurs systèmes en parallèle) pour des volumes de production, sans remplacer le logiciel ni recycler les opérateurs. L'architecture NIMA évolue proprement.
Générateurs ultrasoniques NIMA : données de performance : la preuve
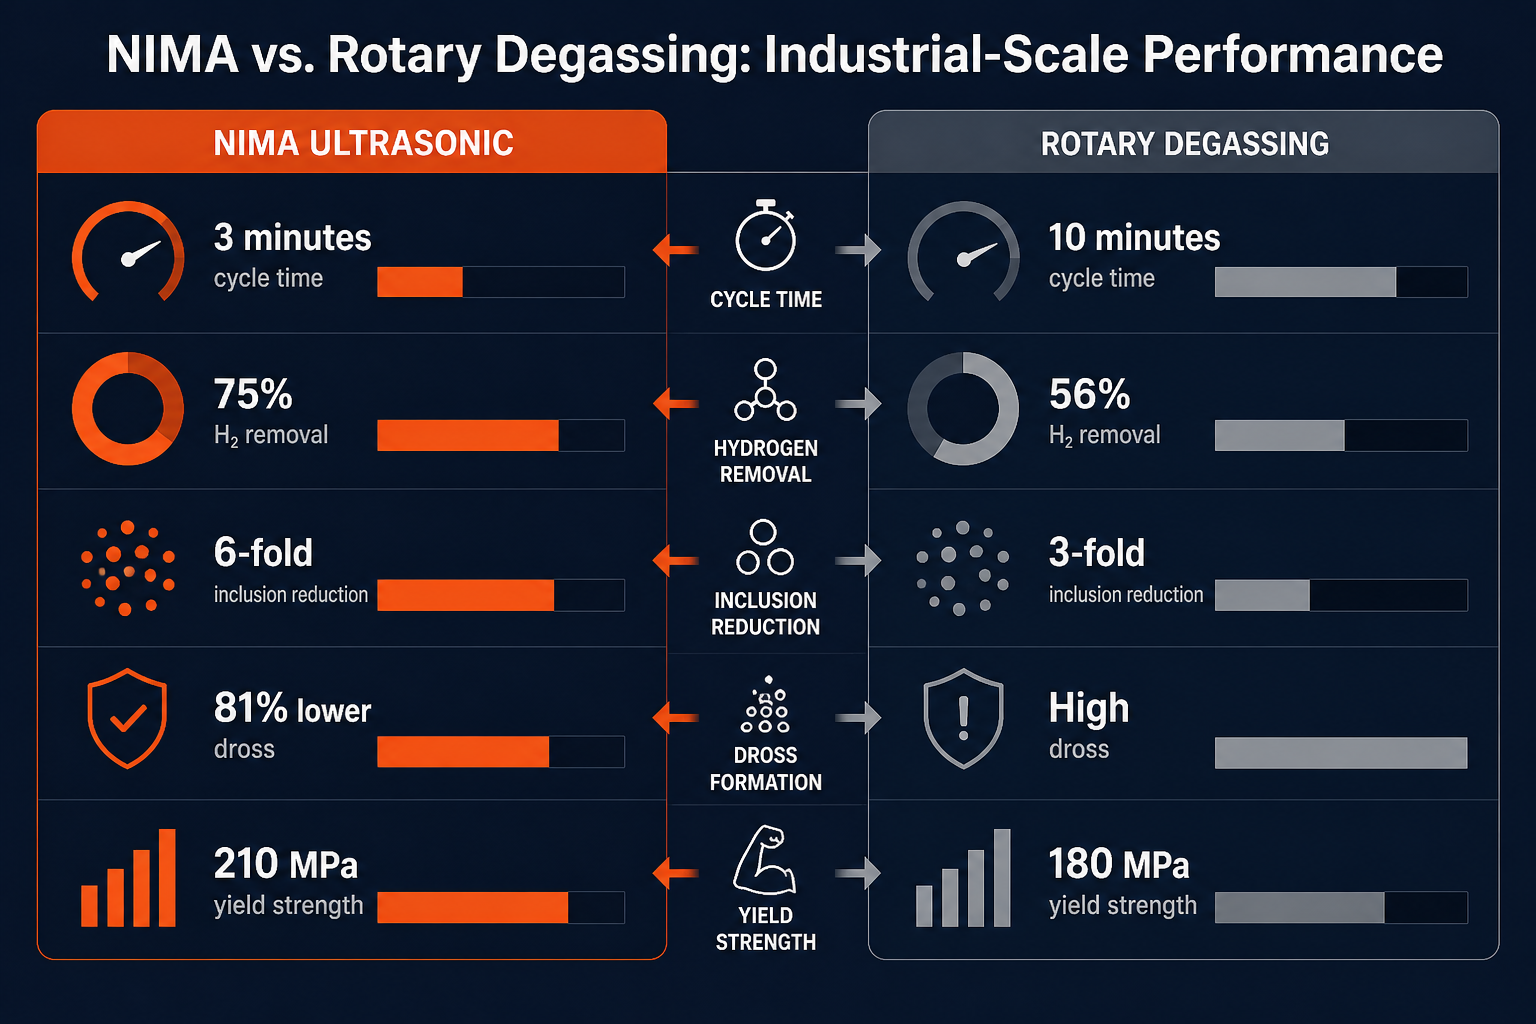
La comparaison à l'échelle industrielle fournit des chiffres concrets. Dans une étude évaluée par des pairs publiée en 2022 par CastMan, les chercheurs ont testé un système NIMA par rapport au dégazage rotatif conventionnel (agitateur rotatif avec injection d'azote) sur un bain d'alliage Al-9Si-3Cu-1.3Fe de 400 kg utilisé pour des composants automobiles coulés sous pression.
Efficacité de dégazage
NIMA Ultrasonique : élimination de 75 % de l'hydrogène en 3 minutes (indice de densité : 10,3 % → 2,6 %)
Rotatif + Azote : 56 % d'élimination de l'hydrogène en 10 minutes (indice de densité : 10,5 % → 4,6 %)
Avantage : Élimination de l'hydrogène 20 % plus rapide, réalisée en un tiers du temps de cycle. Ce gain d'efficacité est attribué à la densité de bulles de cavitation de 1 × 10¹¹ m⁻³ et au traitement acoustique uniforme sur tout le volume de métal en fusion.
Réduction des inclusions d'oxydes
NIMA Ultrasonique : réduction de 6 fois par rapport au métal non traité ; réduction de 2 fois par rapport au métal traité par rotation
Rotatif + Azote : réduction de 3 fois par rapport au métal non traité
Mécanisme : Les bulles de cavitation qui s'effondrent génèrent des jets (>1 000 m/s) qui rompent les films d'oxyde protecteurs sur les surfaces des inclusions, favorisant leur fixation aux bulles ascendantes. L'avantage de 6 fois provient d'une cavitation soutenue dans tout le volume de métal en fusion - l'absence de zones mortes signifie que chaque inclusion est exposée aux jets.
Formation de crasses (indicateur de recontamination par l'hydrogène)
NIMA Ultrasonique : 245 grammes de crasse par cycle
Rotatif + Azote : 1 300 grammes de crasse par cycle
Réduction : 81 % de crasses en moins. Pourquoi c'est important : les crasses—un mélange d'oxydes métalliques et d'hydrogène absorbé—agissent comme un réservoir d'hydrogène. Elles adsorbent l'hydrogène par liaison moléculaire à température élevée. Moins de crasses = moins de risques de recontamination après le dégazage, maintenant l'état dégazé plus longtemps.
Gains de propriétés mécaniques
Les pièces coulées à partir de bains traités par NIMA ont montré des améliorations mesurables :
| Propriété | NIMA Ultrasonique | Rotatif + Azote | Amélioration |
|---|---|---|---|
| Limite d'élasticité (YS) | 210 MPa | 180 MPa | +17% |
| Résistance à la traction ultime (UTS) | 303 MPa | 288 MPa | +5% |
| Allongement | 6% | 3% | +100% |
Ces gains reflètent à la fois un métal plus propre (moins d'inclusions, une porosité plus faible) et une structure de grain affinée (grains équiaxes plutôt que colonnaires), deux avantages d'une cavitation ultrasonore uniforme.
Microstructure : affinage visible
La microscopie optique et électronique à balayage des composants coulés a montré une taille de particules intermétalliques considérablement réduite et une distribution de grains plus fine et plus uniforme dans les échantillons traités par NIMA. La microstructure affinée se traduit directement par une ténacité et une résistance à la fatigue accrues, essentielles pour les composants automobiles et aérospatiaux.
Applications industrielles : au-delà de l'aluminium
Bien que l'aluminium soit l'application phare, la plage de température de NIMA (jusqu'à 1 800 °C) et son architecture sans ondes stationnaires permettent de traiter une gamme plus large de métaux et de verre :
Alliages de magnésium
Magnesium is more reactive than aluminium and more susceptible to hydrogen absorption. Degassing cycles must be faster (to minimize oxidation exposure) and complete (to prevent late-stage porosity). NIMA’s 3-minute cycles and uniform treatment are ideal. Grain refinement improves creep resistance-important for high-temperature magnesium applications in aerospace.
Bains de verre
Le verre industriel (sodo-calcique, borosilicate, verres spéciaux) souffre d'inclusions de bulles qui diffusent la lumière, affaiblissent le produit fini et provoquent des défauts optiques. La cavitation ultrasonique disperse les gaz piégés, améliorant la transparence et l'intégrité structurelle. À 1 400–1 800 °C, seul le sonotrode en Sialon survit aux cycles thermiques répétés.
Alliages ferreux (acier, fonte)
Les fonderies d'acier s'appuyaient historiquement sur le dégazage rotatif ou le traitement sous vide parce que la technologie ultrasonique était jugée inadaptée aux températures extrêmes. La capacité de 1 800 °C de NIMA change cette donne. Les cycles de dégazage peuvent être compressés, l'affinage du grain peut être appliqué aux pièces coulées de forme quasi nette (réduisant l'usinage), et la distribution des alliages améliore l'homogénéité.
Zinc, laiton, bronze, cuivre
Ces bains métalliques non ferreux bénéficient des mêmes principes physiques : dégazage par cavitation, affinage du grain et alliage. La puissance modulaire de NIMA’s (1–5 kW) adapte ces applications sans surdimensionnement.
Pourquoi les générateurs ultrasoniques conventionnels sont insuffisants
Pour boucler la boucle : pourquoi l'industrie vend-elle encore des systèmes à fréquence fixe de 40 kHz alors que la physique favorise clairement l'approche de NIMA’s ?
- Coût de R&D réduit : Un générateur à fréquence fixe est plus simple à concevoir : choisir une fréquence, construire le transducteur, le vendre. Les algorithmes adaptatifs de NIMA’ ont nécessité deux décennies de développement et d'essais sur le terrain.
- Inertie marketing : Le récit “fréquence plus élevée = meilleure cavitation” persiste depuis des décennies, même si les données montrent que c’est la variabilité de la fréquence et le traitement de tout le volume qui comptent le plus.
- Verrouillage fournisseur : Les concurrents lient leurs systèmes à des conceptions de sonotrodes propriétaires ou à des équipements tiers, ce qui rend difficile pour les clients de comparer sur un pied d'égalité.
- Problème d'ondes stationnaires non universellement reconnu : De nombreux fournisseurs d'équipements ne discutent pas publiquement des ondes stationnaires, laissant les clients ignorer la perte d'efficacité dans les applications de grandes masses fondues.
Un système de 40 kHz sur une masse fondue de 100 kg dans une petite poche peut surpasser les alternatives à basse fréquence, d'où sa réputation persistante. Mais à l'échelle de 400 kg, dans une fonderie de production, les systèmes à fréquence fixe perdent nettement face aux conceptions adaptatives multifréquences.
Différenciation concurrentielle : pourquoi NIMA se démarque
La combinaison de facteurs - logiciel adaptatif multi-fréquences, capacité céramique à 1 800 °C, échelle éprouvée de 400 kg et plus, 20 ans de données de terrain - fait de NIMA le seul système qualifié pour le traitement à l'échelle industrielle de grands volumes de métal en fusion sur toute la plage de températures et d'alliages.
Des concurrents existent :
- Systèmes haute fréquence (40–60 kHz) des fabricants d'équipements rencontrent des difficultés avec les ondes stationnaires et la profondeur de pénétration à grande échelle.
- Dégazage rotatif Les systèmes contournent entièrement la physique acoustique mais sacrifient la vitesse, nécessitent un gaz inerte et n'atteignent pas l'affinage du grain.
- Dégazage sous vide élimine les gaz mais est lent, coûteux sur de grands volumes, et n'apporte aucun bénéfice d'affinage du grain.
NIMA combine la vitesse (cycles de 3 minutes), l'avantage environnemental (pas de gaz inerte), l'avantage qualité (affinage du grain + élimination des inclusions) et la preuve d'échelle (400 kg+ documentés). Le concurrent le plus proche - les systèmes ultrasoniques haute fréquence de Hielscher - excellent en laboratoire et à petite échelle, mais n'ont pas publié de données comparatives à l'échelle ou à la plage de température de NIMA.
Mise en œuvre : de la fonderie au procédé
Pour les ingénieurs de procédés et les responsables des achats évaluant les systèmes NIMA :
- Réduction du temps de cycle : attendez-vous à des cycles de dégazage 65 % plus courts (10 minutes → 3 minutes), ce qui se traduit par une augmentation du débit de production et une réduction de l'énergie par unité traitée.
- Gains de qualité : Améliorations mesurables de la résistance à la traction, de l'allongement et de la durée de vie en fatigue, car la qualité du métal en fusion est reproductiblement plus élevée et la structure du grain est uniformément affinée.
- Coûts de crasse et environnementaux : réduction de 81 % de la génération de crasse et zéro consommation de gaz inerte - les économies se répercutent sur les budgets d'élimination des déchets et de gaz.
- Évolutivité : Que votre procédé soit des essais pilotes de 50 kg ou des productions de 400 kg, l'architecture de puissance modulaire de NIMA’s (1–5 kW) s'adapte à la gamme sans reconception du système.
- Maintenance : Les sonotrodes en sialon durent 3–5 fois plus longtemps que le graphite ou d'autres céramiques, réduisant les temps d'arrêt et les coûts de remplacement sur la durée de vie de l'équipement.
Essayez les céramiques Sialon
Si votre fonderie utilise actuellement le dégazage rotatif, le traitement sous vide ou les ultrasons à fréquence fixe sur de grands volumes, un essai comparatif avec NIMA peut quantifier les gains. Le protocole d'essai typique : traiter deux lots de métal en fusion identiques (un avec votre méthode actuelle, un avec NIMA), mesurer la teneur en hydrogène via ALSCAN ou équivalent, collecter les données de propriétés mécaniques et comparer les temps de cycle. La plupart des fonderies constatent les gains d'efficacité et de qualité dès la première semaine.
Sialon Ceramics propose des webinaires gratuits sur le dégazage ultrasonique et l'affinage du grain dans les métaux en fusion et le verre, avec une session de questions-réponses adaptée à votre alliage et à votre application spécifiques. Pour des essais à grand volume ou une mise en œuvre en production, leur équipe peut spécifier la configuration NIMA appropriée (niveau de puissance, refroidissement, géométrie du sonotrode) pour votre procédé.
Le problème des ondes stationnaires – la perte d'efficacité qui a contraint la technologie ultrasonique dans les fonderies industrielles pendant des décennies – est résolu. NIMA est prêt pour le passage à l'échelle.
Questions Fréquemment Posées
En quoi l'approche multifréquence de NIMA’s diffère-t-elle du simple fonctionnement à une fréquence plus basse ?
Une fréquence plus basse seule (par exemple, 17 kHz) réduit les ondes stationnaires mais réduit également l'intensité de la cavitation et augmente la coalescence des bulles. La percée réside dans la modulation adaptative : NIMA maintient une intensité de cavitation optimale (base de 25 kHz) tout en variant la fréquence en temps réel pour éviter les résonances d'ondes stationnaires. Cela permet à la fois un traitement uniforme et une cavitation efficace, ce qu'une fréquence fixe plus basse ne peut pas atteindre.
Les équipements de fonderie existants peuvent-ils être équipés de générateurs NIMA ?
Why does sonotrode material matter so much?
Le sonotrode est l'interface directe entre le générateur et le métal en fusion. À 1 800°C et sous érosion par cavitation, seules certaines céramiques survivent aux cycles thermiques répétés. Le graphite s'oxyde ; les céramiques standard subissent un choc thermique. La formulation céramique propriétaire de Sialon maintient l'intégrité structurelle et l'efficacité du couplage acoustique, ce qui se traduit directement par une qualité de traitement constante et une durée de vie de l'équipement plus longue.
Comment savoir si les ondes stationnaires affectent mon système ultrasonique actuel ?
Les signes incluent : élimination incomplète de l'hydrogène malgré des cycles longs, propriétés mécaniques variables dans les lingots coulés (zones externes bien traitées, zones centrales faibles), incapacité à traiter à pleine capacité sans prolonger considérablement les cycles. Un essai avec NIMA sur votre taille de bain standard permettra de clarifier si les ondes stationnaires sont le facteur limitant.
Quel est le coût total de possession (CapEx + OpEx) par rapport au dégazage rotatif ?
Les systèmes NIMA coûtent entre €100k et €400k selon la configuration de puissance et de refroidissement. Les systèmes rotatifs sont moins chers à l'achat (~€50k–€150k) mais entraînent des coûts continus de gaz inerte et un remplacement plus fréquent des sonotrodes/rotors. La plupart des fonderies voient un retour sur investissement en 12–24 mois grâce à une réduction de la consommation de gaz, des cycles plus courts et une maintenance réduite.