


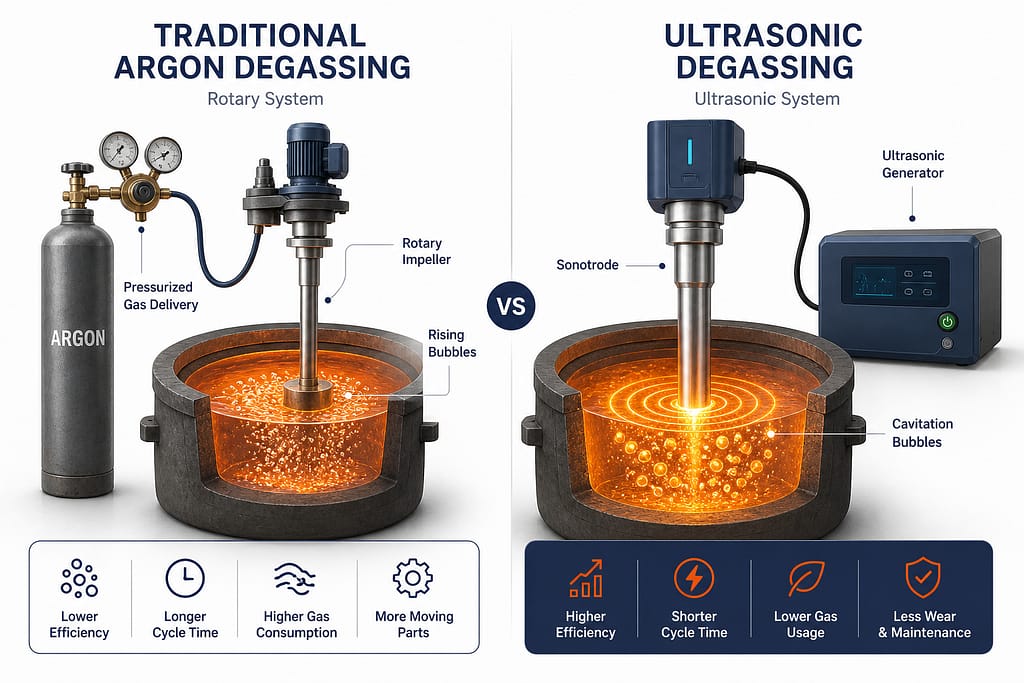
Confronto tecnico tra degasaggio ultrasonico e degasaggio rotativo/argon per fonderie di alluminio. L'ultrasonico riduce le scorie dell'84%, migliora l'efficienza ed elimina la dipendenza dall'argon, con un ROI di 2–3 anni.
8 agosto 2026 · 12 min di lettura

TL;DR
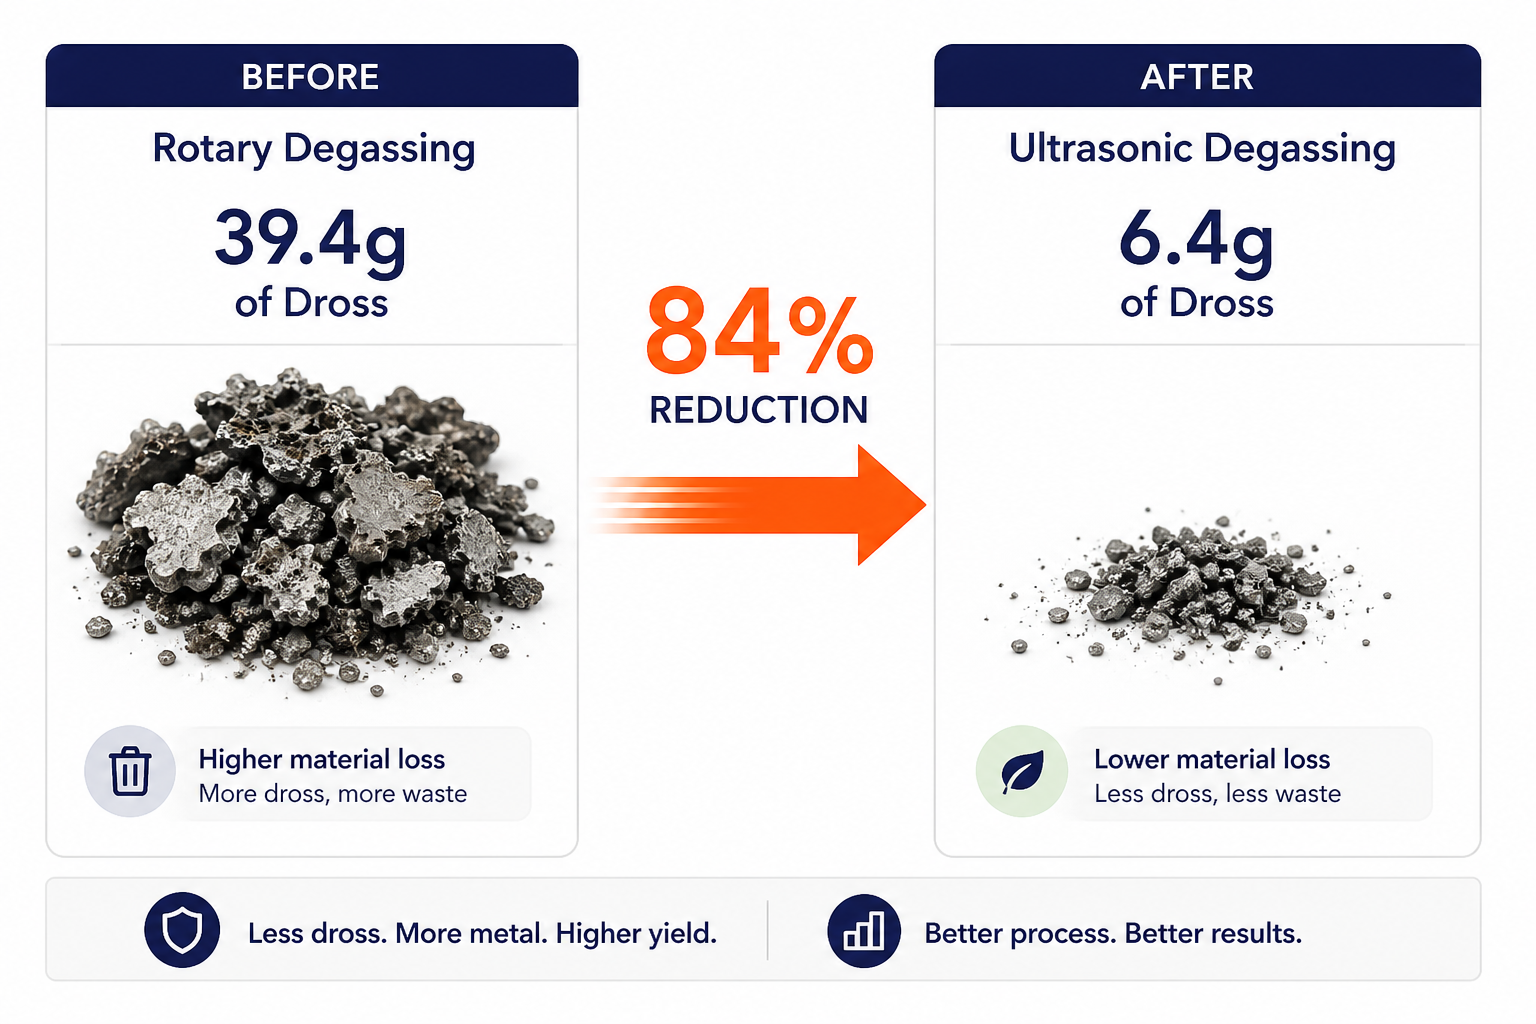
Per gli ingegneri di fonderia che valutano i metodi di trattamento dei metalli: la degassificazione ultrasonica supera la degassificazione rotativa/argon in termini di efficienza di rimozione dell'idrogeno, riduzione della scoria e costo totale di proprietà. In un trattamento di 15 minuti, la degassificazione ultrasonica riduce la scoria da 39,4 g a 6,4 g rispetto all'argon, una riduzione dell'84%-migliorando al contempo porosità, resistenza alla trazione e duttilità. Il meccanismo differisce fondamentalmente: la degassificazione rotativa si basa su una lenta iniezione di bolle e sulla diffusione per trasferimento di massa, mentre la cavitazione ultrasonica crea onde d'urto localizzate oltre 1.000 K che nucleano direttamente la rimozione dell'idrogeno — tecnologia sviluppata in collaborazione con Aktive Arc Ultrasonics, specialisti nell'ingegneria di sistemi ultrasonici ad alta potenza. Per la produzione su larga scala, i sistemi ultrasonici scalano in modo più efficiente, non richiedono consumo continuo di argon e garantiscono un ROI attraverso la riduzione degli scarti, il risparmio energetico e una qualità superiore del prodotto finale. Il vantaggio ambientale è altrettanto significativo: eliminare la dipendenza dall'argon rimuove sia l'impronta di carbonio della produzione di gas sia la complessità operativa dei sistemi ad alta pressione.
Come funziona la degassificazione rotativa e perché ha dei limiti
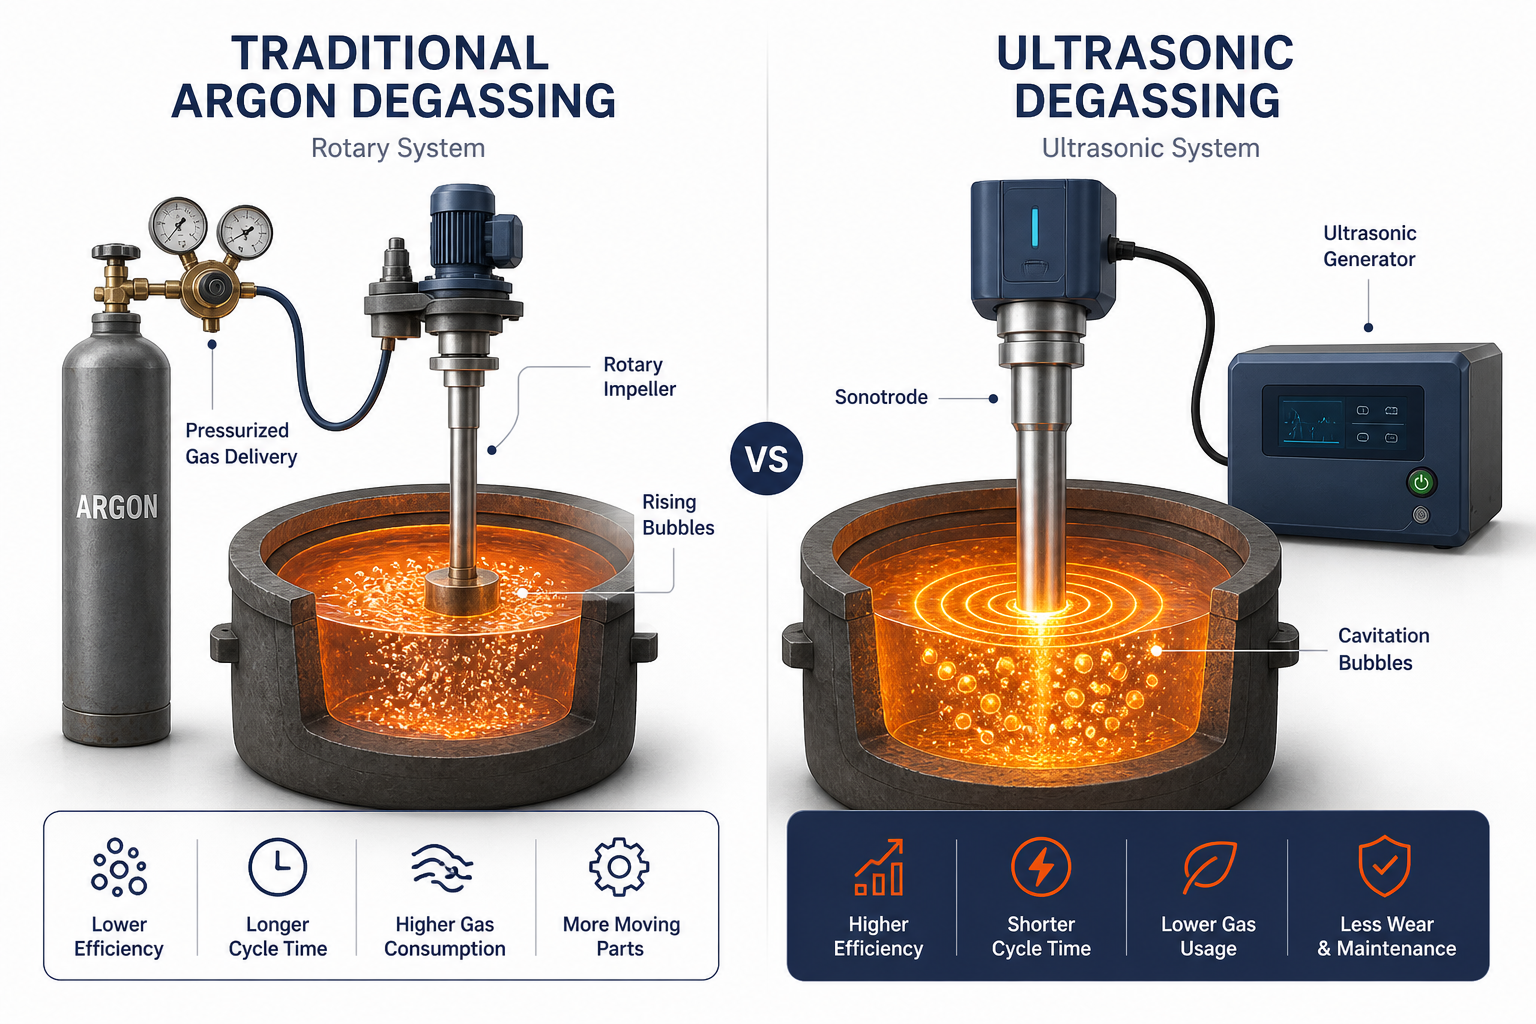
La degassazione rotativa, chiamata anche degassazione ad argon o iniezione di gas inerte, è lo standard industriale consolidato per rimuovere l'idrogeno disciolto dall'alluminio fuso. Il processo è semplice. Il gas argon pressurizzato entra nel forno attraverso un rotore. Il rotore spezza il gas in bolle fini che risalgono attraverso il bagno metallico. Gli atomi di idrogeno diffondono dal metallo fuso in queste bolle. Quando le bolle raggiungono la superficie, l'idrogeno fuoriesce come gas H₂ molecolare.
Sulla carta funziona. In pratica, la degassazione rotativa presenta diversi vincoli che ne limitano l'efficacia.
Trasferimento di massa lento
La diffusione dell'idrogeno nelle bolle dipende dai gradienti di concentrazione e dalla temperatura. Alle tipiche temperature di colata dell'alluminio di 700–750°C, questo processo rimane relativamente lento. Le fonderie spesso necessitano di 15–30 minuti di trattamento rotativo per ottenere una riduzione significativa dell'idrogeno. Volumi di metallo fuso più grandi richiedono tempi di trattamento ancora maggiori.
Incomplete hydrogen removal
Un trattamento prolungato non sempre rimuove tutto l'idrogeno disciolto. L'idrogeno residuo può rimanere nel metallo e causare porosità da gas nella colata finale. Questo può aumentare scarti, rilavorazioni e il rischio di spedire pezzi fuori specifica.
Argon consumption and cost
Un tipico sistema di degasaggio rotativo consuma 0,2–0,5 m³ di argon per tonnellata di metallo. Per una colata da 50 tonnellate, ciò equivale a 10–25 m³ per ciclo. In un anno, una fonderia di medie dimensioni può spendere decine di migliaia solo per l'argon. La manutenzione delle apparecchiature, la fornitura di gas e le infrastrutture di stoccaggio aggiungono ulteriori costi.
L'argon è anche una risorsa non rinnovabile. La sua estrazione e il suo trasporto creano un'ulteriore impronta di carbonio.
Scalabilità limitata per grandi volumi
Con l'aumentare dei volumi di metallo fuso, il tempo di permanenza delle bolle e l'efficienza di diffusione possono diminuire. Le fonderie possono rispondere aumentando le portate di argon, prolungando i tempi di trattamento o utilizzando entrambi gli approcci. Queste misure aumentano i costi operativi senza fornire guadagni proporzionali nella qualità del metallo.
Formazione di scoria
Il degasaggio tradizionale con argon può aumentare la formazione di scorie durante il trattamento. L'effetto diventa più pronunciato quando gli operatori combinano l'iniezione di gas con una vigorosa agitazione meccanica.
Più scoria significa maggiore perdita di materiale e ulteriore pulizia a valle. Per le leghe ad alto valore, queste perdite possono ridurre i margini di produzione complessivi.
Come funziona la degassazione ultrasonica: la cavitazione come svolta
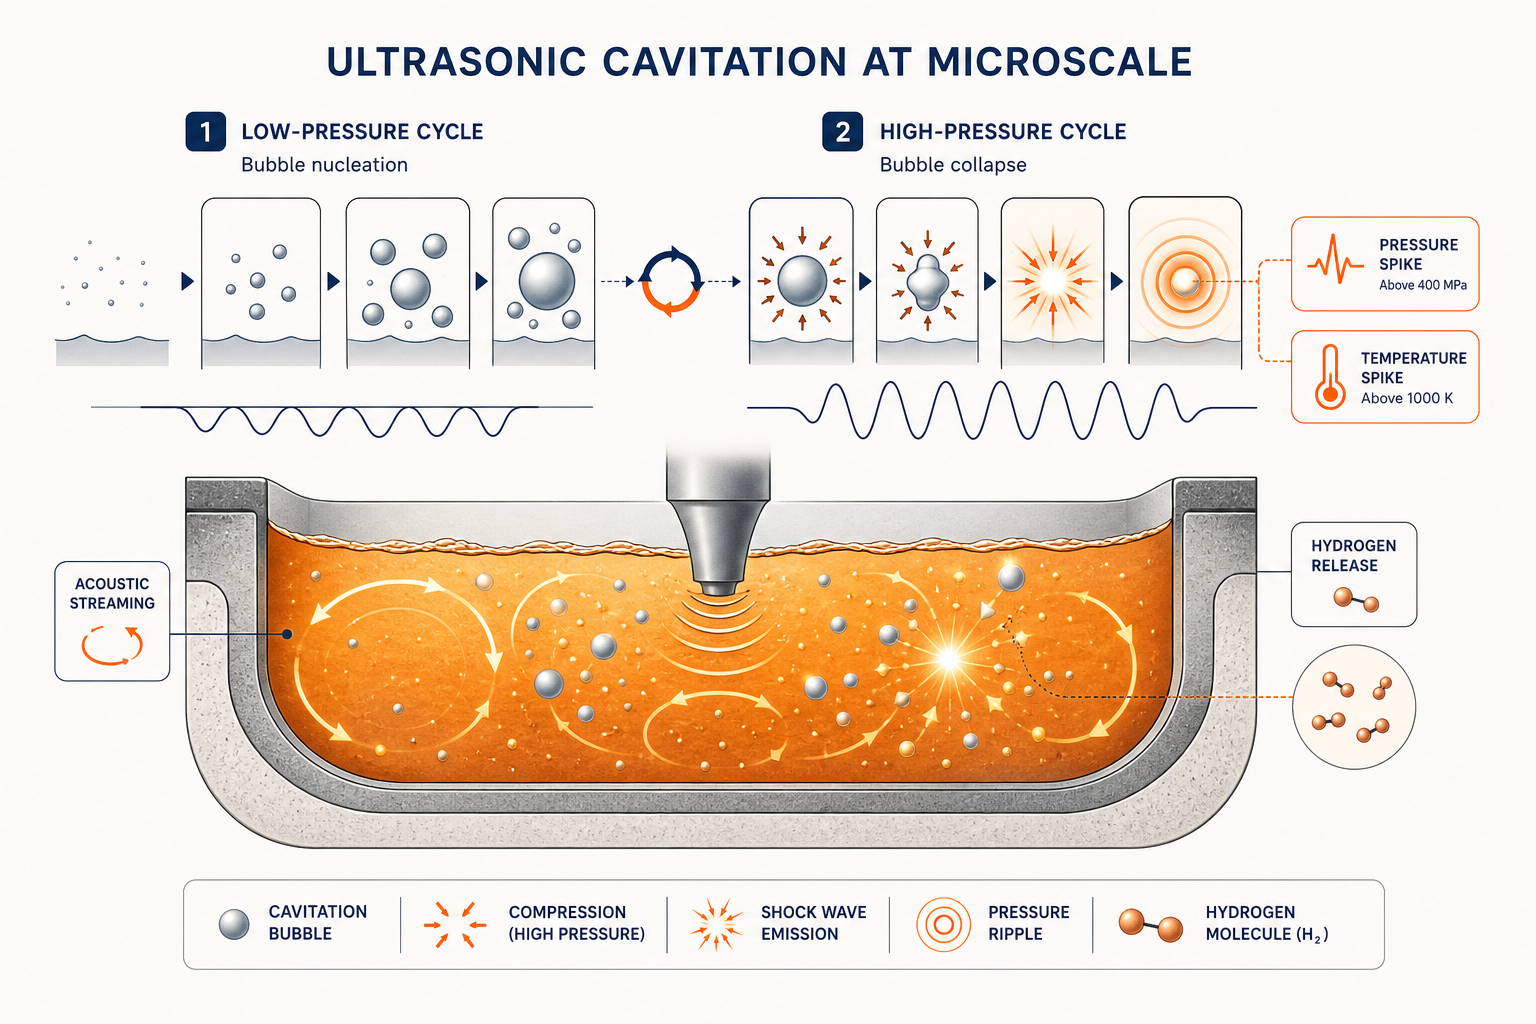
La degasazione ultrasonica opera su un principio fisico completamente diverso: cavitazione acustica. Invece di fare affidamento sulla lenta diffusione nelle bolle, i sistemi ultrasonici generano un'intensa energia acustica che fa collassare e riformare bolle microscopicamente piccole migliaia di volte al secondo.
Here’s what happens at the microscale:
Nucleazione della cavitazione. Quando un trasduttore ultrasonico vibra a frequenze industriali (tipicamente 20–50 kHz nella metallurgia applicata), crea cicli alternati di alta e bassa pressione nel metallo fuso. Durante il semiciclo a bassa pressione, le microbolle si formano spontaneamente (nucleazione della cavitazione). Durante il semiciclo ad alta pressione, queste bolle collassano violentemente.
Condizioni localizzate estreme. Ogni collasso di bolla genera:
- Temperatures localizzate superiori a 1.000 K (oltre la temperatura della massa fusa)
These extreme conditions do two things simultaneously:
- Rilascio diretto di idrogeno. Il rapido aumento di temperatura e lo shock di pressione causano la transizione degli atomi di idrogeno già disciolti nel metallo in idrogeno molecolare (H₂) e la loro fuoriuscita come gas. Non è un processo limitato dalla diffusione: è un desorbimento forzato guidato da energia locale estrema.
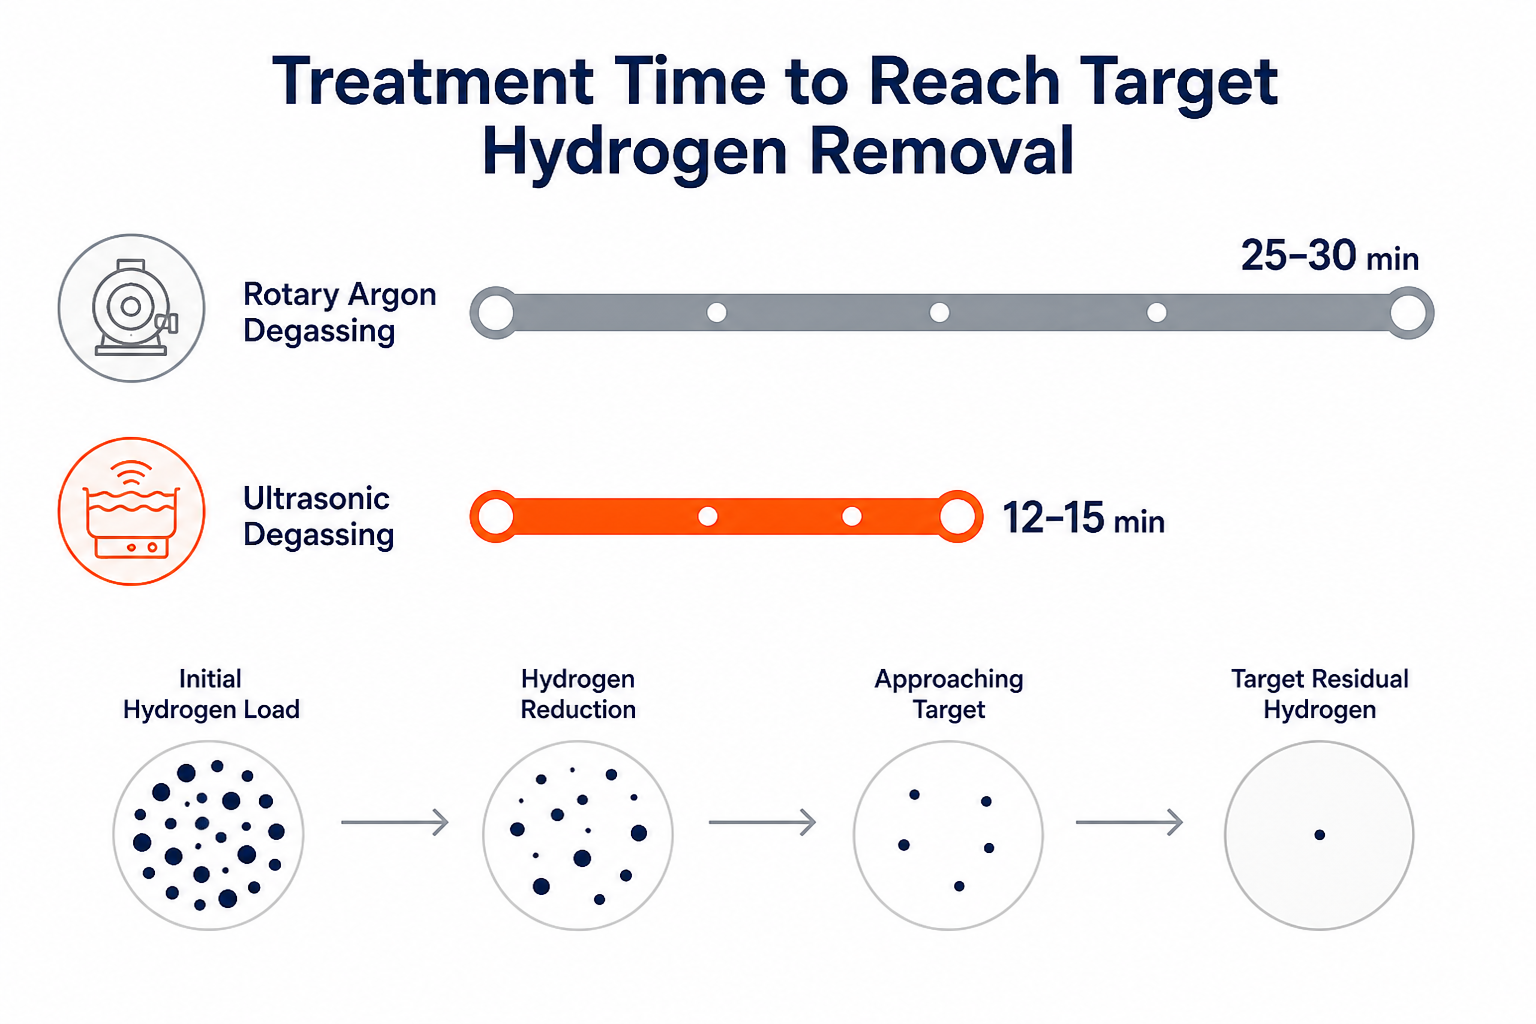
Il risultato: rimozione dell'idrogeno in 10–15 minuti che i sistemi rotativi impiegano 20–30 minuti per avvicinare-e con livelli di idrogeno residuo genuinamente più bassi nel metallo finale.
Confronto tecnico affiancato
| Metric | Degasaggio rotativo (Argon) | Degasaggio ultrasonico | Vincitore |
|---|---|---|---|
| Meccanismo di rimozione dell'idrogeno | Diffusione nelle bolle iniettate (limitata dal trasferimento di massa) | Desorbimento guidato da cavitazione (guidato dall'energia, diretto) | Ultrasuoni |
| Treatment time for target porosity | 20–30 minuti | 10–15 minuti | Ultrasuoni |
| Riduzione della scoria | Baseline 39,4 g (elevata perdita di materiale) | 6,4 g (riduzione dell'84% in 15 min) | Ultrasuoni |
| Idrogeno residuo dopo il trattamento | 0.12–0.16 mL/100g Al (tipico) | 0.06–0.10 mL/100g Al (residuo inferiore) | Ultrasuoni |
| Miglioramento della resistenza alla trazione | Modesto (~2–5%) | Significativo (~8–15%) | Ultrasuoni |
| Miglioramento della duttilità | Minimo | Misurabile (allungamento migliorato) | Ultrasuoni |
| Riduzione della porosità | Moderato | Sostanziale (microstruttura più liscia) | Ultrasuoni |
| Consumo di argon per tonnellata | 0,2–0,5 m³ | 0 m³ (nessun gas inerte richiesto) | Ultrasuoni |
| Ingombro dell'attrezzatura | Moderato (unità rotativa + alimentazione del gas) | Compatto (generatore + sonotrodo) | Ultrasuoni |
| Scalabilità per grandi fusioni (oltre 50 tonnellate) | Scarso (tempi più lunghi, flusso maggiore richiesto) | Eccellente (scala linearmente) | Ultrasuoni |
| Costo per ciclo di trattamento | $150–400 (include costo dell'argon) | $80–150 (solo energia) | Ultrasuoni |
Il dato più rilevante: riduzione della scoria da 39,4 g a 6,4 g in 15 minuti è la metrica più convincente. È materiale che non perdi più, scarti che non produci più e margine che mantieni.
Impatto ambientale: gli ultrasuoni vincono per ordini di grandezza
La produzione industriale di metalli è ad alta intensità energetica e ad alto impatto di carbonio. La scelta del metodo di degasaggio conta più di quanto molte fonderie realizzino.
Rotary degassing’s hidden environmental cost:
- Apparecchiature ad alta pressione e manutenzione. I sistemi rotativi richiedono fornitura di gas pressurizzato, manutenzione dei regolatori, controlli di integrità delle linee e occasionali guasti alle apparecchiature. Ogni guasto comporta tempi di fermo e riparazioni di emergenza.
- Scarto di loppa. I 39,4 g di loppa per trattamento sono materiale metallico ossidato che viene perso termodinamicamente. Per una fonderia che esegue 250 trattamenti all'anno, si tratta di quasi 10 tonnellate di loppa all'anno. Lo smaltimento della loppa è costoso e il materiale è di fatto irrecuperabile.
Vantaggio ambientale della degassificazione ultrasonica:
- Zero dipendenza da gas inerte. Nessuna estrazione di argon, nessun trasporto, nessuna liquefazione. L'unico input operativo è l'energia elettrica per alimentare il generatore ultrasonico, e i generatori industriali moderni sono altamente efficienti. Un sistema da 50 tonnellate che funziona 15 minuti per ciclo consuma circa 50–100 kWh per trattamento, molto meno energia rispetto alla produzione e consegna equivalente di gas.
- La qualità della microstruttura riduce direttamente gli scarti. Poiché la degasazione ultrasonica garantisce un idrogeno residuo più basso e una migliore omogeneizzazione, le colate richiedono meno cicli di rifusione. Meno cicli di rifusione = minore consumo energetico complessivo per pezzo accettabile prodotto.
La storia della sostenibilità è particolarmente importante per gli acquirenti che affrontano pressioni di contabilità del carbonio (requisiti normativi, impegni ESG, richieste dei clienti). La degassificazione ultrasonica è un modo concreto per ridurre le emissioni di Scope 1 e Scope 2 migliorando al contempo la qualità del prodotto. È una rara vittoria per tutti.
Analisi dei costi: costo totale di proprietà
Il vantaggio in termini di costi operativi favorisce decisamente la degassificazione ultrasonica. Ecco il quadro completo:
Degasaggio rotativo (costo annuale per fonderia di medie dimensioni - 50 tonnellate per ciclo, 500 cicli/anno):
- Manutenzione delle apparecchiature (regolatori, tubi flessibili, controlli di sicurezza): $2.000–5.000/anno
- Smaltimento della loppa (10 tonnellate a $100–200/tonnellata): $1.000–2.000/anno
- Riparazioni per fermo macchina/emergenza (stimate): $500–1.500/anno
- Costo operativo annuale totale: $4.500–12.500
Degasaggio ultrasonico (stessa fonderia, supponendo che il capitale sia già investito nel generatore):
- Manutenzione/sostituzione del sonotrodo (annuale): $500–1.000/anno
- Ispezione e calibrazione del sistema: $200–500/anno
- Smaltimento della scoria (1,5 tonnellate @ $100–200/tonnellata): $150–300/anno
- Costo operativo annuale totale: $1.150–2.400
Confronto dei costi per ciclo:
- Rotativo: $9–25 per ciclo di trattamento
- Ultrasonico: $2.30–4.80 per ciclo di trattamento
ROI timeline for capital investment:
Un sistema di degassaggio ultrasonico di fascia media (generatore NIMA + gruppo sonotrodo) costa $40.000–80.000. I risparmi operativi ($3.000–10.000 all'anno) garantiscono un ritorno dell'investimento in 4–8 anni, dopo i quali il sistema genera solo margine. Considerando i miglioramenti della qualità (meno pezzi scartati, resa vendibile più alta), la tempistica del ROI si riduce a 2–3 anni per molte fonderie ad alto volume.
Per le grandi operazioni di colata continua (oltre 100 tonnellate per ciclo, oltre 1000 cicli/anno), il vantaggio si amplifica. Il costo per tonnellata fusa diminuisce ulteriormente con la scala, e il beneficio dell'eliminazione dell'argon si accumula.
Scalability for large melt volumes
È qui che l'ultrasonico si distingue veramente dal rotativo.
Degassaggio rotativo e scalabilità del volume:
When melt volume doubles, the bubble residence time and effective mass-transfer area don’t scale proportionally. To maintain the same hydrogen removal efficiency, foundries must:
- Aumentare la portata di argon (aumentando il consumo di gas)
- Estendere il tempo di trattamento (riducendo la produttività)
- Aumentare le velocità rotative (aumentando l'usura delle apparecchiature e il consumo energetico)
Per una siviera da 100 tonnellate, un sistema rotativo potrebbe richiedere 40–60 minuti di trattamento per raggiungere lo stesso livello finale di idrogeno che una siviera da 20 tonnellate ha raggiunto in 15 minuti. La fisica semplicemente non scala in modo lineare.
Degassaggio ultrasonico e scalabilità del volume:
La cavitazione ultrasonica è fondamentalmente diversa. Il campo acustico si propaga attraverso il volume del fuso e, finché l'energia ultrasonica è sufficiente a generare e sostenere la cavitazione in tutta la massa, il tempo di trattamento rimane quasi costante indipendentemente dal volume. I generatori NIMA di Sialon Ceramics — sviluppati insieme al partner di integrazione di sistema Aktive Arc Ultrasonics — sono progettati specificamente per eliminare le “onde stazionarie” che altrimenti creerebbero zone morte in grandi volumi, garantendo la copertura della cavitazione in tutto il fuso.
Scalabilità industriale reale:
- Siviera da 50 tonnellate (rotativa): 25–30 minuti
- Siviera da 50 tonnellate (ultrasonico): 12–15 minuti
- Siviera da 100 tonnellate (rotativa): 40–50 minuti
- Siviera da 100 tonnellate (ultrasonico): 12–15 minuti (sostanzialmente invariato)
Per le operazioni di colata continua che gestiscono più colate per turno, quel vantaggio in termini di tempo si traduce direttamente in produttività. Una fonderia che esegue quattro colate da 100 tonnellate al giorno potrebbe ridurre di 90–120 minuti il ciclo giornaliero, equivalente a una colata completa aggiuntiva a settimana, o oltre 50 tonnellate aggiuntive a settimana di produzione utile.
Operational integration: what foundry engineers should know
Equipment compatibility:
I sistemi di degasaggio ultrasonico si integrano sia nei processi di colata in batch che in colata continua. Il sonotrodo (l'elemento vibrante che crea cavitazione) si immerge direttamente nel crogiolo di fusione o nel forno di mantenimento: non sono necessarie modifiche all'infrastruttura di alimentazione del gas. Per gli impianti esistenti di degasaggio rotativo, la transizione è semplice: rimuovere il sistema di iniezione rotativo, installare il sonotrodo e il generatore ultrasonico, e iniziare il trattamento.
Manutenzione e affidabilità:
I sistemi rotativi richiedono una manutenzione regolare del regolatore, l'ispezione delle linee di pressione e la sostituzione occasionale degli ugelli di iniezione. I sistemi a ultrasuoni richiedono:
- Ispezione del sonotrodo (controllo per erosione o stress da cicli termici) – tipicamente ogni 500–1.000 ore di funzionamento
- Calibrazione del generatore (garantire che frequenza e potenza in uscita rimangano entro le specifiche) – annualmente
- Controlli di sicurezza elettrica – secondo i protocolli standard per le apparecchiature industriali
Il carico di manutenzione è più leggero e più prevedibile rispetto alla manutenzione dei sistemi rotativi a gas.
Metallurgical compatibility:
Implementazione nel mondo reale:
I sistemi Sialon Ceramics sono stati testati su colate continue verticali Wagstaff DC e linee di colata continua Bruno Presezzi con risultati documentati in termini di omogeneizzazione del metallo e riduzione dei difetti. Queste non sono dimostrazioni di laboratorio: sono validazioni su linea di produzione a scala industriale.
Il vantaggio competitivo per le fonderie lungimiranti
Per i responsabili di produzione e gli ingegneri di fonderia, la decisione tra degasaggio rotativo e a ultrasuoni è sempre più chiara:
L'ultrasuono offre:
- Cicli di trattamento più rapidi (12–15 min vs 25–30 min)
- Qualità finale del metallo superiore (minore idrogeno residuo, microstruttura migliorata)
- Riduzione drastica della scoria (84% in meno di perdite)
- Costi operativi inferiori ($2–5 per ciclo vs $9–25)
- Scalabilità lineare (nessuna degradazione dell'efficienza a grandi volumi)
- Credibilità ambientale (zero argon, riduzione misurabile delle emissioni)
- ROI prevedibile (recupero dell'investimento in 2–5 anni; margine positivo successivamente)
L'unico scenario in cui la rotativa rimane difendibile è l'attrezzatura legacy in una fonderia che opera con volumi minimi, dove il costo capitale dell'installazione a ultrasuoni non può giustificarsi rispetto all'uso di base. Ma per qualsiasi fonderia che esegue più cicli al giorno, trattando volumi superiori a 30 tonnellate per colata, o che affronta pressioni sui margini o sull'impatto ambientale: gli ultrasuoni rappresentano l'upgrade industriale che si ripaga da solo.
Prova le ceramiche Sialon
Sialon Ceramics è specializzata in sistemi di degasaggio ultrasonico progettati per scala industriale. I loro generatori NIMA — sviluppati in collaborazione con Aktive Arc Ultrasonics — rappresentano vent'anni di ricerca e sviluppo ottimizzati per applicazioni ad alto volume e alta temperatura, abbinati a sonotrodi ceramici proprietari in grado di sostenere 1.800°C senza degradazione. Per le fonderie pronte ad andare oltre il degasaggio con argon, offrono la competenza tecnica e i sistemi comprovati che garantiscono i miglioramenti misurabili descritti in questo post: riduzione della scoria, guadagni di efficienza e ROI che si accumula a ogni ciclo.
Domande frequenti
- Quanta riduzione di idrogeno posso realisticamente aspettarmi nella mia fonderia?
L'idrogeno residuo tipicamente diminuisce del 40–60% in un singolo ciclo di trattamento ultrasonico di 15 minuti, rispetto al 20–30% con un tempo di trattamento rotativo equivalente. La percentuale esatta dipende dal carico iniziale di idrogeno e dalla chimica della lega, ma il vantaggio è costante: la degassificazione ultrasonica raggiunge livelli finali di idrogeno più bassi più rapidamente.
- Il passaggio dal rotativo all'ultrasuoni richiederà una riqualificazione dei miei operatori?
È richiesta una riqualificazione minima. Il processo è più semplice del rotativo: immergere il sonotrodo, attivare il generatore e attendere 12–15 minuti. Nessuna gestione della pressione del gas, nessun monitoraggio del regolatore, nessuna regolazione della portata. La maggior parte degli operatori si adatta entro un singolo turno.
- Qual è la durata di vita di un sonotrodo a ultrasuoni e quanto costa la sua sostituzione?
Un sonotrodo mantenuto correttamente dura tipicamente 2–5 anni a seconda della composizione della lega e della frequenza di trattamento (l'ottone fuso consuma i sonotrodi più velocemente dell'alluminio puro). I sonotrodi di ricambio vanno da $3.000–8.000. Per una fonderia che risparmia $5.000–10.000 all'anno solo sui costi dell'argon, la sostituzione è facilmente assorbita.
- La degasazione a ultrasuoni può sostituire completamente l'argon, o ho comunque bisogno di una fornitura di gas di riserva?
Per quanto riguarda specificamente la degasazione, l'ultrasuono può sostituire completamente l'argon, senza bisogno di gas di riserva. Tuttavia, alcune fonderie mantengono l'argon per altri scopi (coltri di sicurezza durante i trasferimenti di metallo fuso, ambienti inerti per leghe reattive). L'ultrasuono elimina solo la necessità di una fornitura di gas specifica per la degasazione.
- In che modo la degasazione a ultrasuoni influisce sulla struttura del grano della colata finale?
La cavitazione ultrasonica nuclea la formazione di grani fini, risultando in una dimensione del grano più piccola e più uniforme rispetto al metallo degassato rotativo. Questo si traduce in proprietà meccaniche migliorate: maggiore resistenza alla trazione, migliore duttilità e migliore resistenza alla fatica nel pezzo finale.
Domande frequenti
Quanta riduzione di idrogeno posso realisticamente aspettarmi nella mia fonderia?
L'idrogeno residuo tipicamente diminuisce del 40–60% in un singolo ciclo di trattamento ultrasonico di 15 minuti, rispetto al 20–30% con un tempo di trattamento rotativo equivalente. La percentuale esatta dipende dal carico iniziale di idrogeno e dalla chimica della lega, ma il vantaggio è costante: la degassificazione ultrasonica raggiunge livelli finali di idrogeno più bassi più rapidamente.
Il passaggio dal rotativo all'ultrasuoni richiederà una riqualificazione dei miei operatori?
È richiesta una riqualificazione minima. Il processo è più semplice del rotativo: immergere il sonotrodo, attivare il generatore e attendere 12–15 minuti. Nessuna gestione della pressione del gas, nessun monitoraggio del regolatore, nessuna regolazione della portata. La maggior parte degli operatori si adatta entro un singolo turno.
Qual è la durata di vita di un sonotrodo a ultrasuoni e quanto costa la sua sostituzione?
Un sonotrodo mantenuto correttamente dura tipicamente 2–5 anni a seconda della composizione della lega e della frequenza di trattamento (l'ottone fuso consuma i sonotrodi più velocemente dell'alluminio puro). I sonotrodi di ricambio vanno da $3.000–8.000. Per una fonderia che risparmia $5.000–10.000 all'anno solo sui costi dell'argon, la sostituzione è facilmente assorbita.
La degasazione a ultrasuoni può sostituire completamente l'argon, o ho comunque bisogno di una fornitura di gas di riserva?
Per quanto riguarda specificamente la degassificazione, gli ultrasuoni possono sostituire completamente l'argon: non è necessaria alcuna riserva. Tuttavia, alcune fonderie mantengono l'argon per altri scopi (coperte di sicurezza durante i trasferimenti del metallo fuso, ambienti inerti per leghe reattive). Gli ultrasuoni eliminano solo la necessità di una fornitura di gas specifica per la degassificazione.
In che modo la degasazione a ultrasuoni influisce sulla struttura del grano della colata finale?
La cavitazione ultrasonica nuclea la formazione di grani fini, risultando in una dimensione del grano più piccola e più uniforme rispetto al metallo degassato rotativo. Questo si traduce in proprietà meccaniche migliorate: maggiore resistenza alla trazione, migliore duttilità e migliore resistenza alla fatica nel pezzo finale.