


超音波キャビテーションはTiB2結晶粒微細化を不要にします。不均質核生成とデンドライト破砕により、より微細で均一な結晶粒組織を90%低コストで実現します。サイアロンセラミックソノトロードにより、工業規模での処理が可能になります。.
2026年8月8日 · 14分で読めます

TL;DR
微細で等軸な結晶粒組織は、高性能 アルミニウム鋳物 の基盤です。収縮を低減し、ホットティアリングを排除し、機械的特性を15〜30%向上させます。数十年にわたり、TiB2マスターアロイは業界標準の結晶粒微細化剤でしたが、コスト(チタン$20〜50/kg)、ロット間の品質ばらつき、針状金属間化合物欠陥、溶湯条件への敏感性により、大量鋳造にとってますます問題となっています。超音波キャビテーションは、化学ではなく物理によって同じ結晶粒微細化を実現します。崩壊するキャビテーションバブルが不均一核生成サイトを生成し、成長中のデンドライトを破砕して、TiB2を一切添加せずに均一な結晶粒組織を形成します。この技術は介在物リスクを排除し、ミクロ組織の均質性を向上させ、処理トン当たりのコストを削減します。高出力超音波システム工学の専門家である Aktive Arc Ultrasonicsとのパートナーシップで開発されました。 Ultrasonic Degassing & Grain Refinement独自のサイアロンセラミックソノトロードは、他の材料が劣化する溶融金属中で無期限に耐えることで、工業規模の処理を可能にします。
鋳造品質にとって超音波結晶粒微細化が重要な理由
アルミニウム合金の結晶粒組織は、化学組成と性能を最も直接的に結びつける要素の一つです。微細で等軸(均一で方向性のない)な結晶粒組織は、見た目の問題ではありません – それは、引け巣(収縮ポロシティ)、高温割れ、および機械的特性を制御する上で最も重要なパラメータです。.
収縮とホットティアリング
粗大な結晶粒組織は凝固中に本質的に脆弱です。大きな結晶粒は凝固応力を分散させる結晶粒界が少ないため、液相から固相への遷移時に引張力がいくつかの弱点に集中します。その結果、 ホットティアリング(高温割れ) が発生します。これは、金属がまだ部分的に液相である凝固の最終段階で伝播する割れです。ホットティアリングは壊滅的であり、鋳造品は販売不能となり、多くの場合、金型全体がスクラップになります。
微細な結晶粒は、この応力を数千の粒界に分散させます。粒界が多ければ多いほど、凝固応力が取れる経路が増えます。結晶粒径が100–200 μm(微細)と1–2 mm(粗大)では、高温割れのリスクが一桁減少します。.
収縮ポロシティ も同じ論理に従う。凝固収縮は粗い組織では孤立した点に集中するが、微細な組織では鋳物全体に分散する。孤立した収縮気孔は、繰り返し荷重下での疲労亀裂の起点となる。分散したより小さな気孔は、使用中の応力下で欠陥に成長する可能性が低い。航空宇宙産業と自動車産業は、この差を引張特性で測定する:微細粒Al 7075合金は定常的に580–650 MPaの降伏強度を達成するが、同じ合金の粗粒材は520–570 MPaに達するのみで、組織だけで60–80 MPaの損失となる。
機械的特性の向上
ホール・ペッチの関係式はこれを定量化する:降伏強度は結晶粒径の逆平方根に比例して増加する。結晶粒径を10分の1に減らすと(1,000 μm → 100 μm)、同じ合金組成であれば降伏強度はおよそ15–30%向上し、結晶粒界相が清浄であれば伸びに対するペナルティはほとんどまたはまったくない。.
高信頼性用途向けのダイカストおよびインベストメント鋳造部品(ジェットエンジン圧縮機ブレード、自動車用サスペンションアーム、医療用インプラントなど)において、結晶粒微細化は、疲労認定に合格する部品と、実地使用前に破損する部品との分かれ目となります。.
微細組織の均質性
微細で等軸な結晶粒はまた、 中心線偏析 を抑制します。これは、ゆっくりとした凝固中に合金元素(マグネシウム、銅、亜鉛)が鋳物の幾何学的中心に蓄積する現象です。偏析は局所的な脆性と化学的不均一性を生み出し、疲労寿命と延性を低下させます。後述するように、超音波処理は結晶粒を微細化するだけでなく、音響流動によって合金元素の分布を同時に均質化し、中心線偏析を完全に排除します。
冶金学的要点は明確です: 精密鋳造にとって結晶粒微細化は必須です。問題は、それを確実に、費用対効果高く、工業規模で達成する方法です。
TiB₂ vs. 超音波結晶粒微細化:従来のアプローチ
過去40年間、アルミニウム鋳造業界はTiB2(二ホウ化チタン)マスターアロイの結晶微細化剤に依存してきました。そのメカニズムは理論的に洗練されています。TiB2粒子を溶融アルミニウムに添加すると、チタンが溶湯中に溶解し、チタンとアルミニウムが結合してAl₃Ti粒子を形成します。これらのAl₃Ti粒子は、初晶α-アルミニウム粒の 不均質核生成サイト として機能し、結晶粒の増殖を引き起こし、粗大な柱状晶の成長を抑制します。
これは機能します – すべてがうまくいった場合です。そして、そこに問題があります。.
コスト構造と市場の変動性
チタンのコストは、純度と形態に応じて 1キログラムあたり20〜50米ドルです。アルミニウムは1kgあたり2〜5米ドルです。この10〜50倍のコスト差により、TiB2による結晶粒微細化は予算上無視できない項目です。従来のTiB2添加量(重量比0.15〜0.2%の母合金)を使用する300トンの鋳造キャンペーンでは、処理金属1トンあたり450〜600kgの母合金を消費します。チタンが1kgあたり50米ドルの場合、1回の鋳造注湯で、微細化が失敗した場合のスクラップと再溶解を考慮する前から、結晶粒微細化剤だけで20,000〜40,000米ドルのコストが発生する可能性があります。
リチウム採掘の変動性、貿易障壁、上流のチタン供給制約により、価格は前年比20–40%の変動を引き起こしています。鋳造工場は、そのような変動を鋳造コストモデルに容易に吸収することはできません。.
バッチ間の品質とフェーディング
TiB2マスターアロイの製造方法(ハロゲン化物塩化学、チタンスポンジ還元、予成形粒子鋳造)は、それぞれ異なる粒子形態とサイズを生み出します。ハロゲン化物塩法ではブロック状のAl₃Ti粒子(4–5 μm)が生成され、チタンスポンジ法では 針状結晶 (8–12 μm)が生成されます。
形態の違いは見た目だけの問題ではありません。 針状のTiB₂およびAl₃Ti粒子は応力集中源として作用し 、等軸晶粒子と比較して結晶粒微細化効率を40–50%低下させます。業界の慣行では「微細な等軸晶Al₃Ti」を指定しますが、マスターアロイ供給業者レベルでの品質管理は一貫性に欠けます。バッチ間のばらつきは鋳造プロセスの再現性を損ない、プロセスエンジニアは品質のずれを補うために結晶粒微細化剤を過剰に添加せざるを得なくなります。
さらに、 溶湯中ではTiB₂の効果は急速に減衰します 。粒子の凝集と酸化劣化により、添加後45分以内に微細化効率は18–36%低下します。大量鋳造キャンペーンでは、この「フェーディング」現象により、新しい母合金を複数回添加する(コスト増)か、結晶粒の粗大化を受け入れる(品質低下)かの選択を迫られます。
Inclusion risk and the paradox of optimization
アルミニウム中の酸素と水素は、どちらもTiB₂およびAl₃Ti粒子に強く結合します。酸化条件(装入時や撹拌時に一般的)では、酸化被膜が結晶微細化剤粒子を包み込み、その核生成活性を妨げます。これは些細な問題のように聞こえるかもしれませんが、決してそうではありません。.
The result is that TiB₂ grain refinement, despite 40 years of industry adoption, remains a marginal-reliability process. Defect rates in high-volume die-casting remain stubbornly high – 3–6% scrap due to porosity and hot tears – despite grain refinement addition. Metallurgists at tier-1 suppliers know the root cause: inconsistent nucleation activity and inclusion entrapment.
保管と取り扱いの複雑さ
TiB₂マスターアロイロッドは大気中の水分を吸収し、保管中に酸化します。酸化した表面は、新鮮な金属とは異なり、機能を回復できません。適切な保管には、温度管理された環境、定期的な在庫の入れ替え、詳細なロットのトレーサビリティが必要です。湿気の多い環境や季節的な鋳造パターンで操業する鋳造工場にとって、有効在庫を維持することは物流上の頭痛の種です。.
超音波キャビテーションが結晶粒微細化を達成する方法:物理ベースの代替技術
不均一核生成による超音波結晶粒微細化
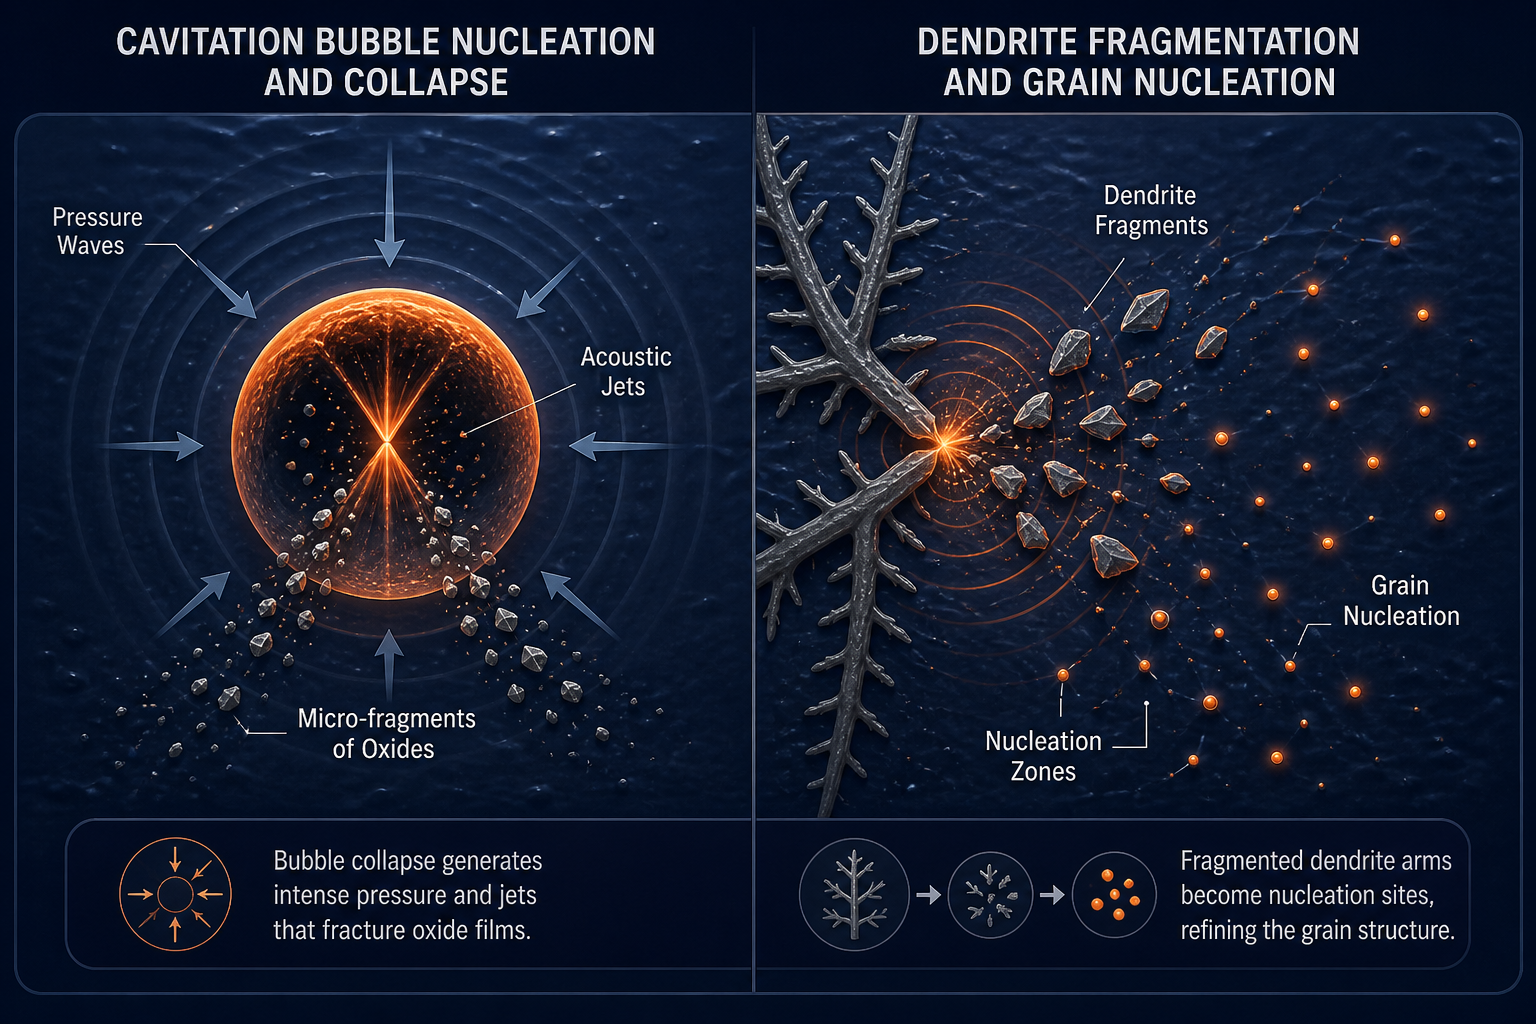
高出力超音波トランスデューサー(通常、周波数25 kHz、出力1–5 kW)を溶融アルミニウムに浸漬すると、音響圧力場が キャビテーションバブル を生成します。これは、音響サイクルの希薄化相と圧縮相で核生成して崩壊する微小な空洞です。崩壊時の極端な圧力(最大500 MPa以上)下で、バブルは激しく崩壊します。この崩壊により キャビテーションジェット、すなわち100 m/sを超える速度で内側に噴出する液体の流れが発生します。
これらのジェットは、一時的な超高温マイクロゾーン(局所温度がマイクロ秒間5,000K以上に達する)を生成します。崩壊はまた、局所的な音響流動、すなわち気泡周辺の組織化された高速液体流動パターンを生成します。.
これらのストリークおよび音響ストリーミングゾーン内で、 不均一核生成サイトが自発的に出現します。局所的な温度スパイクと急冷、さらに音響キャビテーションの残骸(酸化物の微細断片、溶質濃縮液ポケット)が組み合わさることで、一次α-アルミニウム核生成に理想的な基盤が提供されます。核生成速度は静止凝固よりも桁違いに高くなります。
重要なのは、この核生成は 外部粒子の添加を一切必要としないことです。アルミニウム溶湯自体が核生成の基盤を提供します。TiB₂も、外部からの化学物質も不要 – 音響エネルギーが潜熱と圧力を核生成イベントに変換するだけです。
超音波結晶粒微細化におけるデンドライト分断
2つ目のメカニズムは凝固の成長段階で作用します。超音波キャビテーションは 音響圧力波 と激しい局所対流を発生させます。樹枝状結晶(最初に形成され、枝分かれした樹木状の形態で成長する結晶)がこれらの圧力領域と交差すると、音響応力によって 樹枝状結晶の腕を破砕することができます。
その結果、結晶粒の核生成サイトが劇的に増加し、柱状晶または粗い等軸晶(100μm以上)から、 微細な等軸晶(20–50μm)の結晶粒組織 へと移行します。これは、TiB₂が通常達成するものよりも微細です。
Why this matters in practice
音響キャビテーションはまた、 音響ストリーミングと流体混合を促進し、合金元素(Mg、Si、Cu)を溶湯全体に均一に分布させます。これにより、センタライン偏析を1回の処理で排除します。対照的に、TiB₂結晶微細化は核生成のみに対応します。合金元素の分布には別途処理(ロータリーデガッシング、フィルター付きアルゴン注入)が必要です。
超音波処理は、結晶粒微細化と均質化を1つの工程で組み合わせます。これは、化学的手法に比べて大幅な効率向上です。.
超音波 vs. TiB₂:並列比較
TiB₂から超音波処理への切り替えが、測定可能な形で実際にもたらす効果は次のとおりです。
| Metric | TiB₂マスターアロイ | 超音波キャビテーション |
|---|---|---|
| 達成された結晶粒径 | 100–200 μm(等軸晶) | 20~50 μm(微細等軸晶) |
| 処理トンあたりのコスト | $45~100(母合金) | $8–15(電気代、ソノトロードの摩耗) |
| 介在物欠陥(針状形態) | 存在する。バッチあたり40〜50%の欠陥率 | 排除済み。金属間化合物の針状組織なし |
| 微細組織の均質性 | 偏析が残存するため、別途脱ガスが必要です | 完全な均質性; 合金元素が均一に分布 |
| プロセスのフェーディング(経時劣化) | 45分以内に効力の18~36%を失う | フェージングなし。音響エネルギーは制御されたタイミングで印加される |
| バッチ間の一貫性 | ±15–20%の核生成活性のばらつき | ±5%未満のばらつき。音響パラメータのみで決定されます |
| 保管と保存寿命 | 吸湿性;酸化リスク;気候管理が必要 | 保管不要。ソノトロードは不活性セラミック製 |
| 機械的特性の向上 | +12~18% 降伏強度 | +20〜28%の降伏強度(均質化処理と組み合わせた場合) |
| 高温割れリスクの低減 | 40〜50%の低減(微細粒が効果的) | 70~85% 低減(微細粒と均質性により偏析起因の割れを排除) |
| スケーラビリティ | 50~300 kgでは標準的。500 kgを超えると困難 | 400 kgで実証済み。ソノトロード出力に比例してスケールアップします。 |
このデータは、産業試験と査読付き比較研究(Springer 2026年調査、CastMan 2025年試験、Brunel Centre研究)に基づいています。.
機械的特性の向上の背景
400 kgのAl-Si-Cu高圧ダイカスト試験(2025年、産業試験)では、以下の結果が得られました:
- 降伏強度: 超音波使用時+210 MPa、ロータリー脱ガス+TiB₂結晶粒微細化使用時+140 MPa
- 最大引張強さ: +303 MPa 対 +288 MPa
- 伸び率: 6% 対 3%
- ポロシティ体積(PoDFA): ロータリー脱ガスと比較して6倍の低減、TiB₂ + ロータリー基準と比較して2.1倍の低減
現場性能に換算すると、これは、微細な超音波処理による結晶粒組織で認定された部品は、同等のTiB₂処理部品よりも8~12%軽量化(薄い壁、小さなフィーチャー)が可能でありながら、同じ疲労寿命と最終荷重容量を維持できることを意味します。.
実現技術:サイアロンセラミックソノトロード
超音波による結晶粒微細化は新しい技術ではありません — その基礎となる物理は1960年代から理解されていました。広く産業に採用されることを妨げてきたのは 材料です: 溶融金属に超音波振動を伝える音響トランスデューサー、すなわちソノトロードは、ほとんどのセラミックスを破壊する環境に耐えなければなりません。
700〜750°Cの溶融アルミニウムは、ほとんどの材料に対して化学的に不活性です ただし 、材料が多孔質である場合を除きます。多孔質であると、液体金属がセラミック内部に浸透します。一度浸透すると、金属は細孔構造に濡れて結合し、セラミックを導電性で脆いものにします。
サイアロンセラミック — シリコンアルミニウムオキシナイトライド、Si₃Al₃O₃N₅ — は、非濡れ性、熱衝撃耐性、および効率的な音響伝達を兼ね備えているため、 超音波結晶粒微細化 に特に適しています。
非濡れ性と熱衝撃耐性
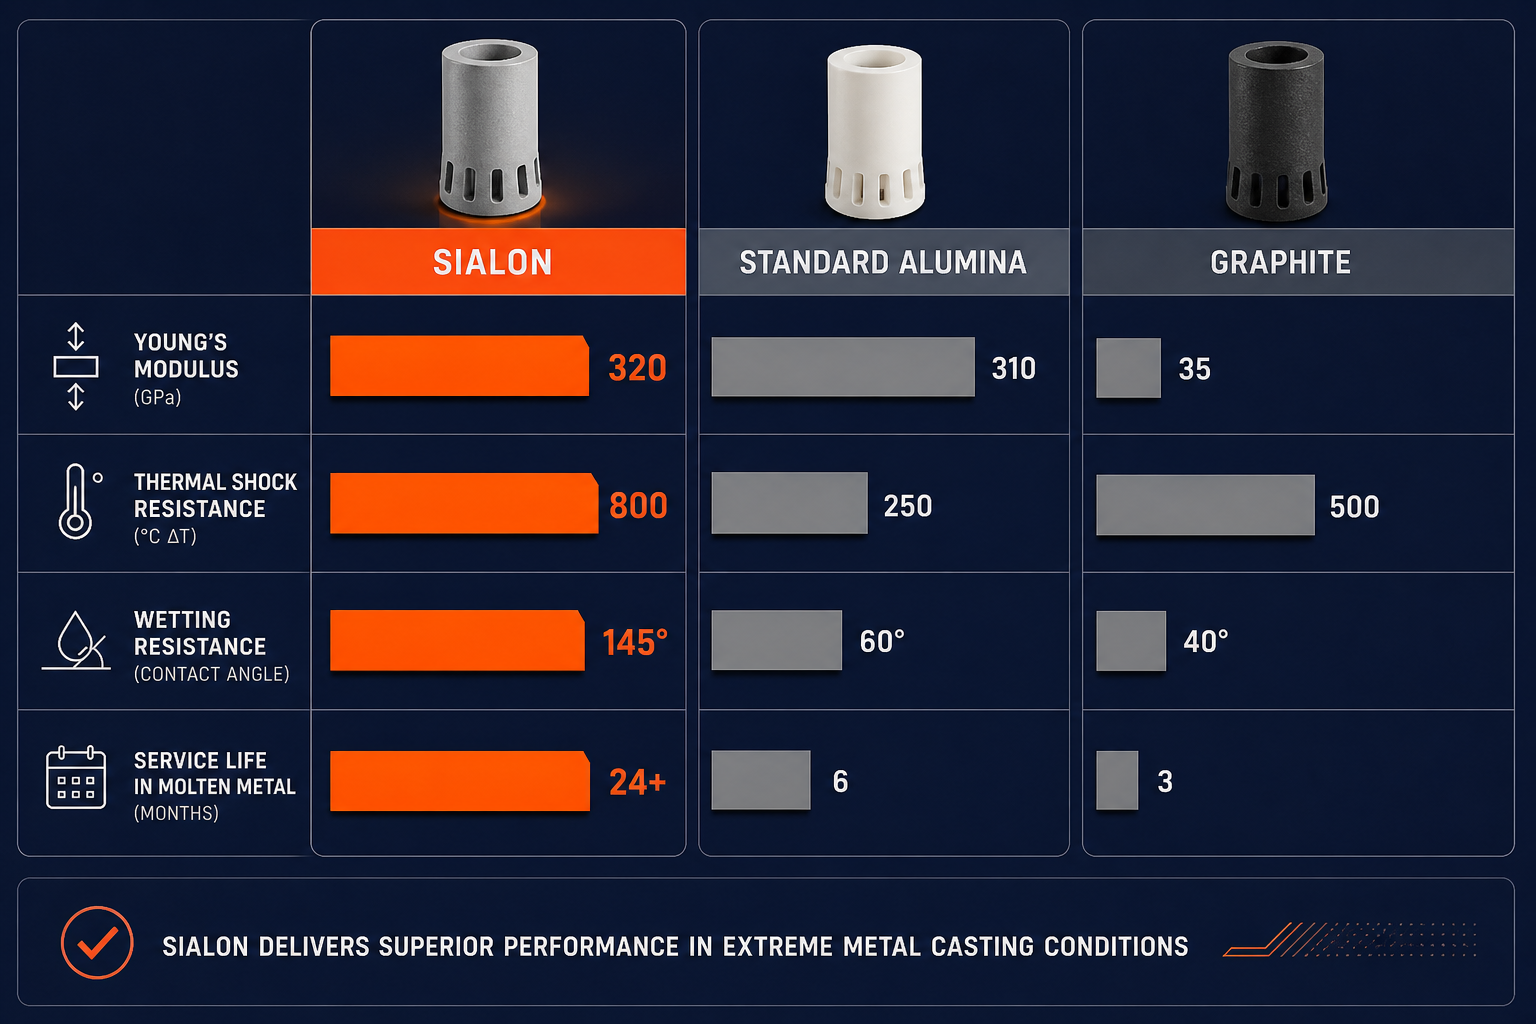
非濡れ性。 溶融アルミニウムはサイアロン表面に容易に付着しません。液体アルミニウムとサイアロンとの接触角は>120°です。金属はセラミック上に広がるのではなく、その周囲を流れます。この非濡れ性は、表面コーティングに依存するのではなく、 結晶粒構造に固有の特性です。
金属が表面を濡らさないため、 金属の浸透は強く抑制されます。したがって、ソノトロードは長時間の使用中も電気絶縁性と構造的完全性を維持できます。
耐熱衝撃性。 溶融金属への急速浸漬は激しい熱応力を発生させます。サイアロンは、グレードに応じて約550~900°Cの耐熱衝撃性を持ちます。溶湯表面の上方で制御された予熱プロトコルに続いて徐々に浸漬することで、熱応力を安全な範囲内に保つのに役立ちます。
対照的に、初期のグラファイト製ソノトロードは急速な熱サイクル中に破損する可能性があり、標準的なアルミナセラミックスは過酷な浸漬条件下での熱衝撃に対して脆弱になる可能性があります。.
超音波結晶粒微細化における音響効率
音響効率。 サイアロンは高いヤング率(通常約300~350 GPa)を有し、超音波エネルギーの効率的な伝達を支えます。音響損失が低いほど、トランスデューサーのエネルギーがセラミック内で熱として散逸されるのではなく、より多く溶融金属に到達することを意味します。
超音波結晶粒微細化 において、キャビテーション強度が核生成サイトの形成、音響流、デンドライト分断に直接影響するため、効率的な音響伝達は重要です。
耐薬品性、熱安定性、非濡れ性、および音響性能の組み合わせにより、サイアロンセラミックは溶融アルミニウムの工業用超音波処理における重要な実現材料となっています。.
産業規模の処理
超音波脱ガス&結晶粒微細化 は、超音波結晶粒微細化に特化して調整された独自の社内サイアロングレードを開発しました。彼らのNIMAジェネレーターは、長年のパートナーである Aktive Arc Ultrasonics と共同開発され、小型のラボスケール(5–50 kg)から産業生産スケール(最大400 kg実証済み)までのカスタム設計ソノトロードと組み合わせられています。同社の20年以上にわたる材料開発により、多孔度、弾性率、熱特性を調整したサイアロン変種(ULTRA-001からULTRA-004相当)が生み出されました。
その結果、交換が必要になるまで12〜24か月の連続鋳造運転に耐えるソノトロードが実現しました。初期のグラファイト設計の2〜4か月と比較されます。この耐久性の利点は直接コストに反映されます。単一のサイアロンソノトロードは、18か月の生産期間にわたって償却され、グラファイト交換6回分よりも低コストです。.
1シフトあたり50〜200トンを鋳造する操業では、スループットと信頼性の優位性は革新的です。鋳造工場はもはや、ソノトロードの故障に備えたバッファ在庫を維持する必要はありません。超音波処理は標準的な鋳造サイクルに統合できます。保持炉での3〜5分の処理ステップであり、システムが調整された後はオペレーターの介入は不要です。.
コストとROI:切り替えのビジネスケース
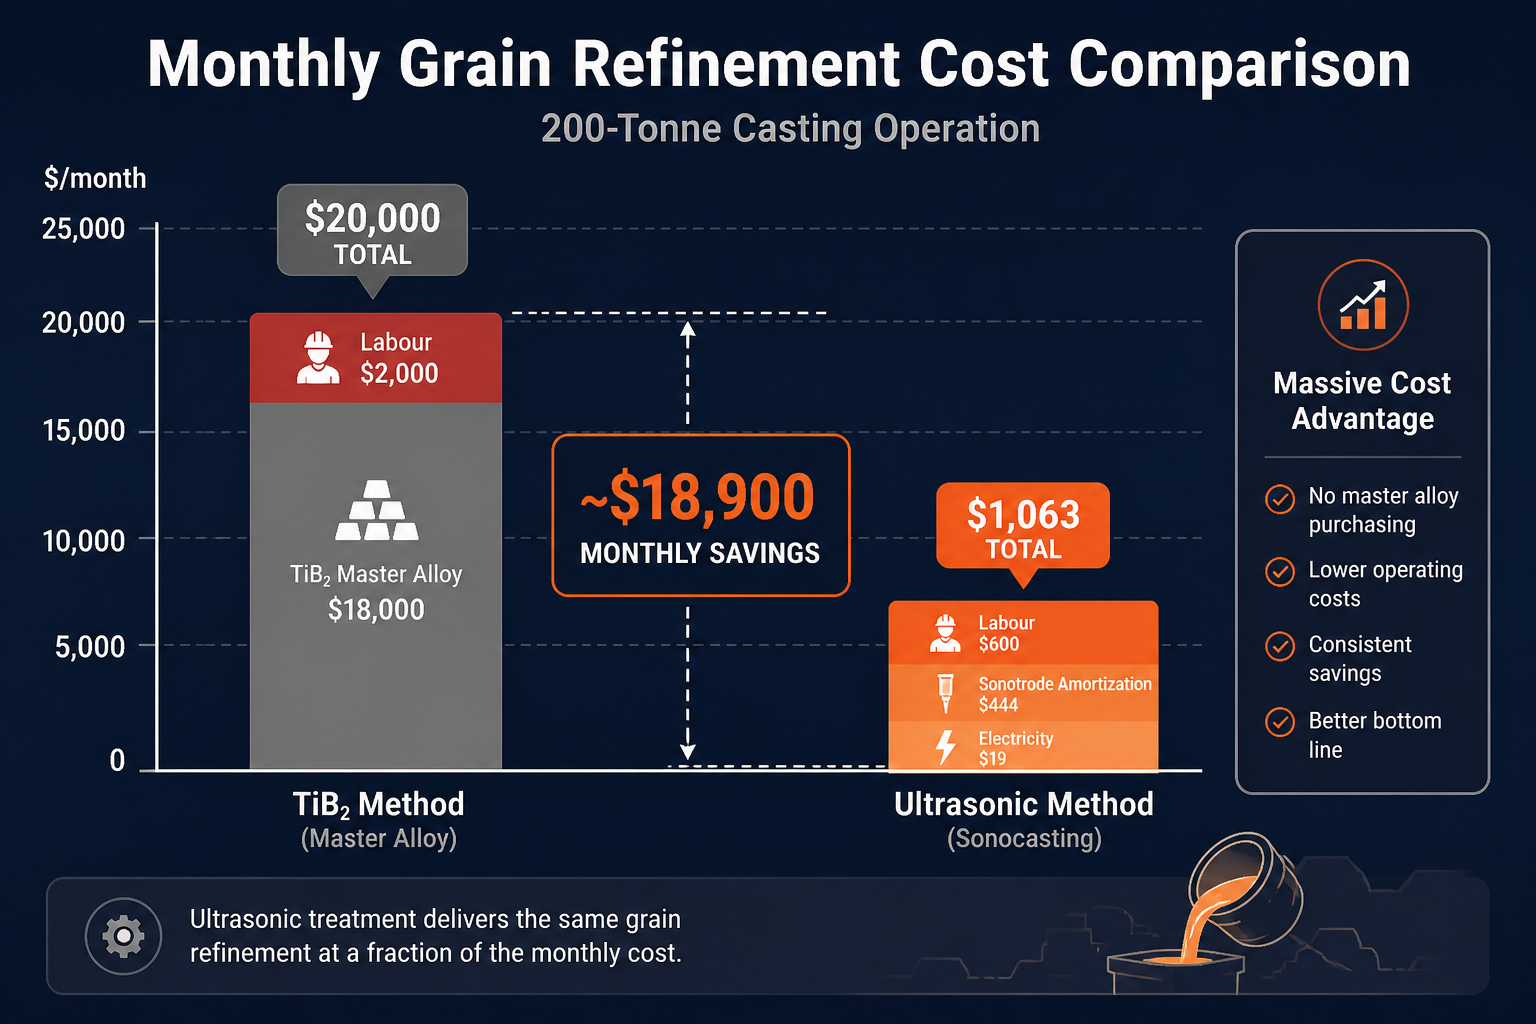
以下は、標準的なAl-Si-Cu合金(ダイカストグレード)を想定した、月間200トンの鋳造作業における最終的なコスト比較です:
TiB₂母合金法:
- マスターアロイ添加量:重量比0.15% = 月300 kg
- $60/kgでのコスト: $18,000/月
- 人件費(品質検証、バッチ追跡、手直し):月額約2,000ドル
- 合計:月額$20,000
超音波処理(資本コストを償却した場合):
- 電力入力: 処理トンあたり約0.8 kWh = 月160 kWh、$0.12/kWhで 月額$19
- ソノトロード交換積立金(寿命18ヶ月、交換費用8,000ドル)= 月額444ドル
- 人件費(セットアップ、監視、処理後の検査):月額約600ドル
- 合計: $1,063/月
月間削減額:約18,937ドル
年間削減額(季節変動調整後):約180,000~200,000ドル
月間400トンの操業の場合、年間の節約額は35万ドルを超えます。完全な超音波結晶粒微細化システム(発振器+ソノトロード+制御装置)のROIは、通常8〜14か月で回収され、その後は、結晶粒微細化のための追加の鋳造サイクルごとの増分コストはほぼゼロになります。.
これには二次的な節約効果は含まれていません。熱間割れやポロシティによるスクラップの削減(通常2–3%のスクラップ削減)、再溶解の削減(炉の燃料または電力消費における5–8%のエネルギー節約)、および機械的特性の向上(これにより、下流の顧客の組立工程での設計軽量化と材料コスト削減が可能になります)です。.
障壁のない移行:統合と次のステップ
超音波結晶粒微細化への切り替えは、鋳造工場全体の改修ではありません。この技術は標準的な鋳造ワークフローに統合されます:
- 保持炉への統合。 サイアロン製ソノトロードは、フランジ接続(浸漬ヒーターと同様)により保持炉に取り付けられます。電力はNIMA発電機(標準480V三相)から供給されます。簡単なPID制御ループが溶湯温度を監視します。
- 処理サイクル。 炉が安定したら、超音波処理を各注湯バッチにつき3〜5分間作動させます。ソノトロードは25 kHzで振動します。キャビテーションは直ちに始まり、オペレーターの介入なしに結晶粒微細化が行われます。
- 再現性。 各処理は、音響パラメータ(周波数、出力、時間)がジェネレータ設定によって固定されているため、同一です。TiB₂母合金のように組成や粒子形態が変動するようなバッチ間のばらつきはありません。
- 品質検証。 結晶粒組織は低倍率検査(50–100×の光学顕微鏡で等軸晶の特性が明らかになる)または機械的試験(降伏強度の+20–28%向上が診断的指標)によって検証できます。
コペンハーゲンにあるUltrasonic Degassing & Grain Refinementの技術チームは、システムのサイジング、統合設計、オペレーター研修のための完全なエンジニアリングサポートを提供しています。同社は、 超音波結晶粒微細化に関する無料ウェビナー と、サイト固有のアプリケーション向けのカスタムコンサルテーションを提供しています。
競争優位性:なぜ今なのか
TiB₂結晶粒微細化が業界標準であり続けてきたのは、品質が厳密に管理されている場合に「十分に機能する」からに他なりません。しかし、金属価格の上昇や、自動車・航空宇宙分野の顧客がTiB₂が確実に提供できるよりも微細な結晶粒組織を必要とする、より軽量で強度の高い設計を求めるにつれ、コスト、品質のばらつき、スクラップのリスクはますます深刻になっています。.
超音波処理は、3つの痛点すべてに対処します:
- コスト優位性: 処理トン当たりのコストを90%以上削減
- 品質の一貫性: 結晶粒径と組織は、サプライヤーの品質ではなく物理によって決定されます
- 優れた微細組織:より微細で均一な結晶粒により、スクラップが削減され、設計の最適化が可能になります。
コストと品質で競争する鋳造工場 – すなわちすべての鋳造工場 – にとって、化学的結晶粒微細化から音響的結晶粒微細化への移行は、任意のアップグレードではありません。それは次の標準です。.
超音波脱ガス&結晶粒微細化をお試しください
超音波脱ガス&結晶粒微細化 は、溶融金属の超音波処理に特化しています。同社のNIMAジェネレーターシステムは、独自のサイアロンセラミックソノトロードと組み合わせ、工業用鋳造工場、ダイカスト工場、特殊鋳造施設向けに設計されています。現在TiB₂結晶粒微細化、ロータリー脱ガス、またはその両方を使用している場合でも、エンジニアリングチームがお客様の特定の鋳造プロファイルをモデル化し、お客様の操業に合わせた詳細なROI予測を提供できます。
技術仕様、導入事例、および 無料相談の予約 については、 ultrasonicdegassing.comをご覧ください。コペンハーゲンを拠点とするチームが国際プロジェクトに対応しており、大規模な鋳造オペレーション向けの現地評価も手配できます。
よくある質問
超音波キャビテーションはどのように結晶粒組織を微細化するのですか?
超音波キャビテーションは2つのメカニズムで作動します: 不均一核生成(崩壊するキャビテーションバブルが粒核生成に理想的な一時的な微小環境を創り出す)と、 デンドライト破砕(音響圧力波が成長中のデンドライトアームを二次核生成サイトに破砕する)です。破砕された各デンドライト先端が新しい結晶粒の核となります。この音響的アプローチは、粒子ベースの核生成のみに依存するTiB2よりも微細で(20–50 μm)、より均一な結晶粒組織を達成します。詳細な説明は 超音波メカニズムのセクション を参照してください。
超音波結晶粒微細化がTiB2マスターアロイの必要性を排除するのはなぜですか?
TiB2粒状化処理には、チタン含有母合金の添加が必要です(チタンのコストは$20〜50/kg、アルミニウムは$2〜5/kg)。また、チタンは溶湯内でAl₃Ti核生成粒子を形成する必要がありますが、このプロセスは溶湯の化学組成に敏感で、時間の経過とともに活性が低下し、金属間化合物の針状欠陥が発生しやすいという問題があります。超音波処理では化学的添加物は不要です。音響エネルギーがアルミニウム自体から直接核生成事象を生み出します。これにより、 コスト、品質ばらつき、介在物リスク、活性低下 が完全に排除されます。移行は経済的です。月間200トンの操業では、月あたり約$19,000の節約になります。
超音波による結晶粒微細化による機械的特性の向上はどのようなものですか?
微細で均一な結晶粒組織により、降伏強度が+20–28%向上し(TiB2では+12–18%)、極限引張強度が+15–20%向上し、伸びが粗大な基準材と比較して2–3倍に向上します。2025年に実施された400 kgのAl-Si-Cuダイカスト合金を用いた産業試験では、降伏強度が+210 MPa、極限引張強度(UTS)が+303 MPa向上しました。さらなる機械的特性の向上は、超音波処理中の合金元素(Mg、Si、Cu)の同時均質化によるものであり、これはTiB2では得られない利点です。これにより、設計の軽量化が可能になります:同等の疲労寿命を維持しつつ、肉厚を8–12%低減できます。.
工業規模の超音波結晶粒微細化において、サイアロンセラミックスが重要なのはなぜですか?
超音波トランスデューサー(ソノトロード)は、700~750°Cの溶融アルミニウム中で無期限に耐えなければなりません。ほとんどのセラミックは、気孔を通した金属の浸透や熱衝撃による割れのために失敗します。サイアロン(シリコンアルミニウムオキシナイトライド)は 非濡れ性を持ち、溶融アルミニウムがその表面に付着しないため、金属の浸透を完全に防ぎます。サイアロンはまた、高いヤング率(300~350 GPa)を持ち、効率的な音波伝達を可能にし、550~900°Cの耐熱衝撃性も備えています。その結果、サイアロンソノトロードは、初期のグラファイト設計の2~4ヶ月に対して、12~24ヶ月の連続運転に耐えます。この耐久性がROIの優位性を生み出します。
鋳造工場はTiB2から超音波結晶粒微細化へどのくらい迅速に移行できますか?
超音波処理は、最小限の運用変更で標準的な鋳造ワークフローに統合されます。サイアロン製ソノトロードは、フランジ接続(浸漬ヒーターと同様)を介して保持炉に取り付けられます。一度設置されると、結晶粒微細化には鋳造バッチごとに3〜5分の超音波処理のみが必要で、初期システム設定以外のオペレーターの介入は不要です。音響パラメータは発電機によって固定されているため(TiB2のようなバッチ間変動はありません)、プロセスは即座に再現可能です。 Ultrasonic Degassing & Grain Refinement は、システムのサイジングとオペレーター訓練のためのエンジニアリングサポートを提供し、通常2〜4週間以内に完全な生産統合を達成します。