


Oppdag hvordan Sialon Ceramics’ NIMA-generatorer overvinner stående bølge-problemer i konvensjonelle ultrasoniske systemer, og muliggjør jevn behandling av store volumer smeltet metall i industriell skala.
8. august 2026 · 21 min lesing

TL;DR
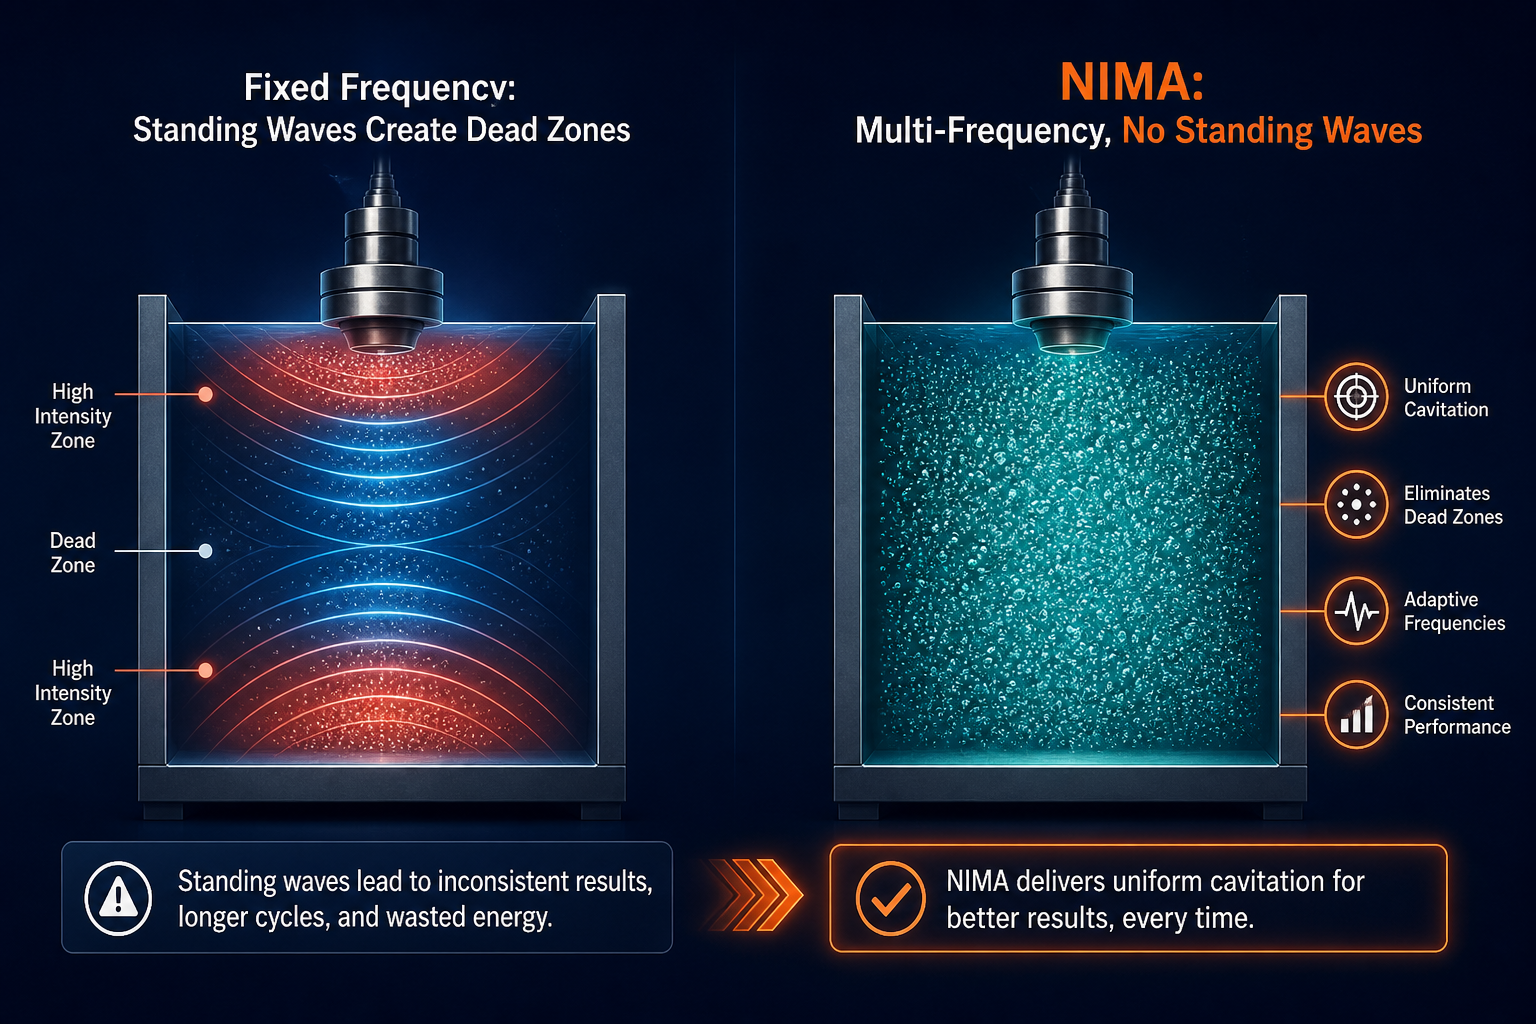
Konvensjonelle ultralydgeneratorer som opererer ved 20–40 kHz, er avhengige av faste frekvenser som skaper stående bølgemønstre i store smeltede metallvolumer, og etterlater døde soner der kavitasjon ikke oppstår. Sialon Ceramics’ NIMA-generatorer, utviklet i samarbeid med Aktive Arc Ultrasonics, spesialister på høyenergi ultralydsystemteknikk, løser dette gjennom to tiår med proprietær programvareutvikling: en multifrekvens, adaptiv “uten-stående-bølger”-arkitektur som eliminerer døde soner og opprettholder jevn kavitasjon i hele smelten. Sammen med Sialons konstruerte keramiske sonotroder, som motstår termisk sjokk, forhindrer metallfukting og opprettholder strukturell integritet ved 1800°C, er NIMA-systemet den eneste plattformen som er bevist å behandle store smeltevolumer (400 kg+) av aluminium, magnesium, glass og jernholdige legeringer i industriell skala. Resultatet: 20% raskere hydrogenfjerning, 6-dobbel reduksjon av oksidinclusjoner, 81% mindre dross, og målbart sterkere og mer duktile sluttkomponenter.
Introduksjon: problemet med stående bølger
Når en metallurg først møter ultrasonisk avgasning eller kornraffinering, er appellen umiddelbar: kavitasjonsbobler fjerner oppløste gasser fra smeltet metall langt raskere enn tradisjonelle metoder – på 3 minutter i stedet for 10. Men realiteten med å skalere denne teknologien til produksjonsstøperier har i flere tiår vært begrenset av et fysikkproblem som de fleste utstyrsleverandører stille ignorerer: stående bølger.
Enhver akustisk bølge i et avgrenset rom – en støpesleiv, et avgassingskar, et smeltemetallbad – spretter mot grensene og interfererer med den innkommende bølgen. Når frekvens og kargeometri samsvarer, dannes stående bølgenoder: områder med nesten null akustisk intensitet der kavitasjon rett og slett ikke starter, uansett hvor mye effekt du tilfører. For systemer med fast frekvens som opererer ved konvensjonelle industrielle frekvenser (typisk 20–40 kHz), blir en smelte på 200 kg eller 400 kg et lappeteppe av aktive soner og døde soner. De døde sonene avgasser ikke, foredler ikke kornstruktur, og fordeler ikke legeringselementer. Operatører kompenserer ved å kjøre lengre sykluser, akseptere ufullstendig behandling, eller akseptere at teknikken ikke skalerer rent til deres smeltestørrelser.
NIMA-generatorene fra Sialon Ceramics , utviklet med Aktive Arc Ultrasonics’ ekspertise innen ultralydsystemdesign, eliminerer denne begrensningen gjennom proprietær multifrekvensarkitektur utviklet over 20 år. Ingen stående bølger betyr ingen døde soner – hele smeltevolumet, fra kant til kant, gjennomgår uniform kavitasjon. Sammen med Sialons konstruerte keramiske sonotroder, som tåler ekstreme temperaturer og trykk i industriell behandling av smeltet metall, er resultatet det eneste systemet som er bevist å behandle store smeltevolumer (opptil 400 kg og mer) i produksjonshastighet uten kompromisser. Dette betyr ikke bare noe for gjennomstrømning, men også for kvalitet: uniform kavitasjon betyr uniform avgasning, raffinert kornstruktur og forutsigbare mekaniske egenskaper i etterkant.
La oss gå gjennom hvordan konvensjonelle systemer fungerer, hvorfor de svikter i stor skala, og hvordan NIMAs arkitektur lukker dette gapet.
Hvordan NIMA ultralydgeneratorer fungerer: Grunnleggende prinsipper
En ultralydgenerator er i kjernen en transducer: den konverterer elektrisk energi til høyfrekvent mekanisk vibrasjon. I smeltemetallapplikasjoner overføres denne vibrasjonen til en sonotrode – et keramisk eller metallisk horn – som kobles direkte til smelten. Sonotroden oscillerer ved ultralydfrekvenser (typisk 17–40 kHz i metallstøping, valgt fordi kavitasjonsinitiering er pålitelig i dette båndet og kavitasjonsboblenes størrelse er optimal for gasdiffusjon og inklusjonsflotasjon).
Kavitasjon: motoren for avgasning og kornraffinering
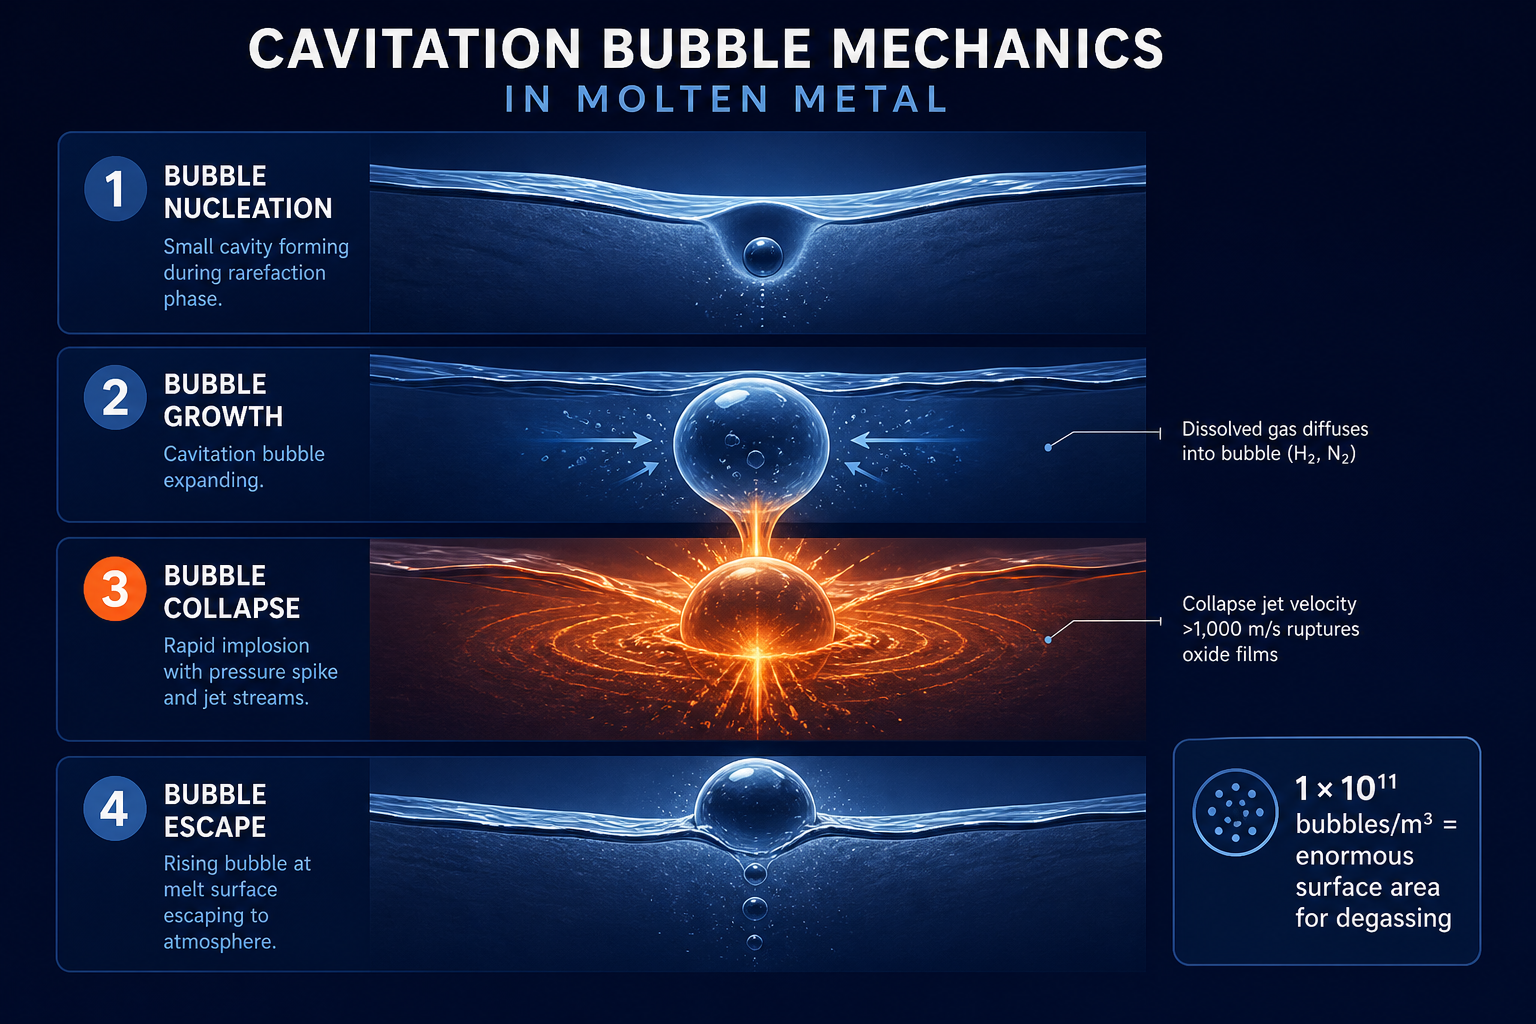
Når sonotroden vibrerer, skaper den vekslende kompresjons- og fortynningssykluser (ekspansjon) i smelten. Under fortynning kan det akustiske trykket falle under damptrykket til det smeltede metallet, og skape bittesmå hulrom - bobler av damp og oppløst gass. Disse boblene er de mekaniske arbeidshestene:
- For avgasning: Boblenes indre gir et enormt overflateareal for hydrogen og andre oppløste gasser til å diffundere ut av væsken. Kavitetsbobletettheten kan nå 1 × 10¹¹ bobler/m³, noe som gir et overflateareal tilsvarende millioner av liter eksponert grenseflate. Oppløst hydrogen finner den minst energikrevende veien og migrerer inn i disse boblene, som deretter stiger opp og slipper ut ved smelteoverflaten.
- For kornraffinering: Kollapsende bobler frigjør enorm energi – lokalisert oppvarming, sjokkbølger og høyhastighetsstråler – som forstyrrer dendrittdannelse og utløser heterogen nukleasjon. Resultatet er en finere, mer ekviaksial (ensartet i alle retninger) kornstruktur, som reduserer varmsprekkdannelse, krympingsporøsitet og segregering under støping.
Bjerknes-kraften – den akustiske strålingskraften som virker på bobler – hindrer små bobler i å koalesere til større, ineffektive bobler. Med optimal frekvens og amplitude blir kavitasjonsprosessen selvforsterkende og effektiv.
Sonotrodedesign: grensesnittet mellom energi og metall
Sonotroden er alt. Det er koblingspunktet hvor elektrisk vibrasjon møter smeltet metall, ofte ved temperaturer over 700°C. Materialet må:
- Motstå termisk sjokk (temperatursvingninger under nedsenking og fjerning)
- Ikke fukte den smeltede metallet (metallet bør ikke feste seg til overflaten, da dette ville skade sonotroden ved fjerning)
- Opprettholde høy Youngs modul (slik at vibrasjoner kobles effektivt i stedet for å dissiperes som varme)
- Motstå erosjon fra kavitasjonskollapsstråler (som kan overstige 1 000 m/s ved boblekollaps)
Grafitt var historisk sett standarden, men det er sprøtt og utsatt for oksidasjon ved høye temperaturer. Sialon Ceramics utviklet proprietære keramiske formuleringer spesifikt for å overvinne disse begrensningene – mer om det i neste avsnitt.
Why conventional high-frequency generators struggle with large melt volumes
Her er det faste frekvenssystemer møter veggen.
Stående bølger og døde soner
En 25 kHz ultrasonisk bølge som forplanter seg gjennom smeltet aluminium, har en bølgelengde på omtrent 200 mm (avledet fra lydhastighet ~5 000 m/s ÷ 25 kHz). I et kar som inneholder 400 kg smelte, blir denne bølgelengden et resonanskriterium: hvis karets dimensjon langs den akustiske aksen er et multiplum av halve bølgelengder, dannes stående bølger. Kompresjonsantinoder (trykktopper) og noder (trykkminima) skaper et sjakkbrettmønster av høy og lav akustisk intensitet.
Problemet: nodene er døde soner. Kavitasjon krever akustisk trykkamplitude over kavitasjonsterskelen (~0,1 MPa for smeltet aluminium ved typiske temperaturer). Ved nodene nærmer trykkamplituden seg null. Uansett hvor mye total effekt generatoren leverer, forblir de døde sonene inaktive.
Ved 400 kg skala – en smelte på omtrent 1,2 m³ i volum – skaper en enkelt frekvens nesten alltid døde soner som dekker 20–40 % av karets volum. Operatører observerer:
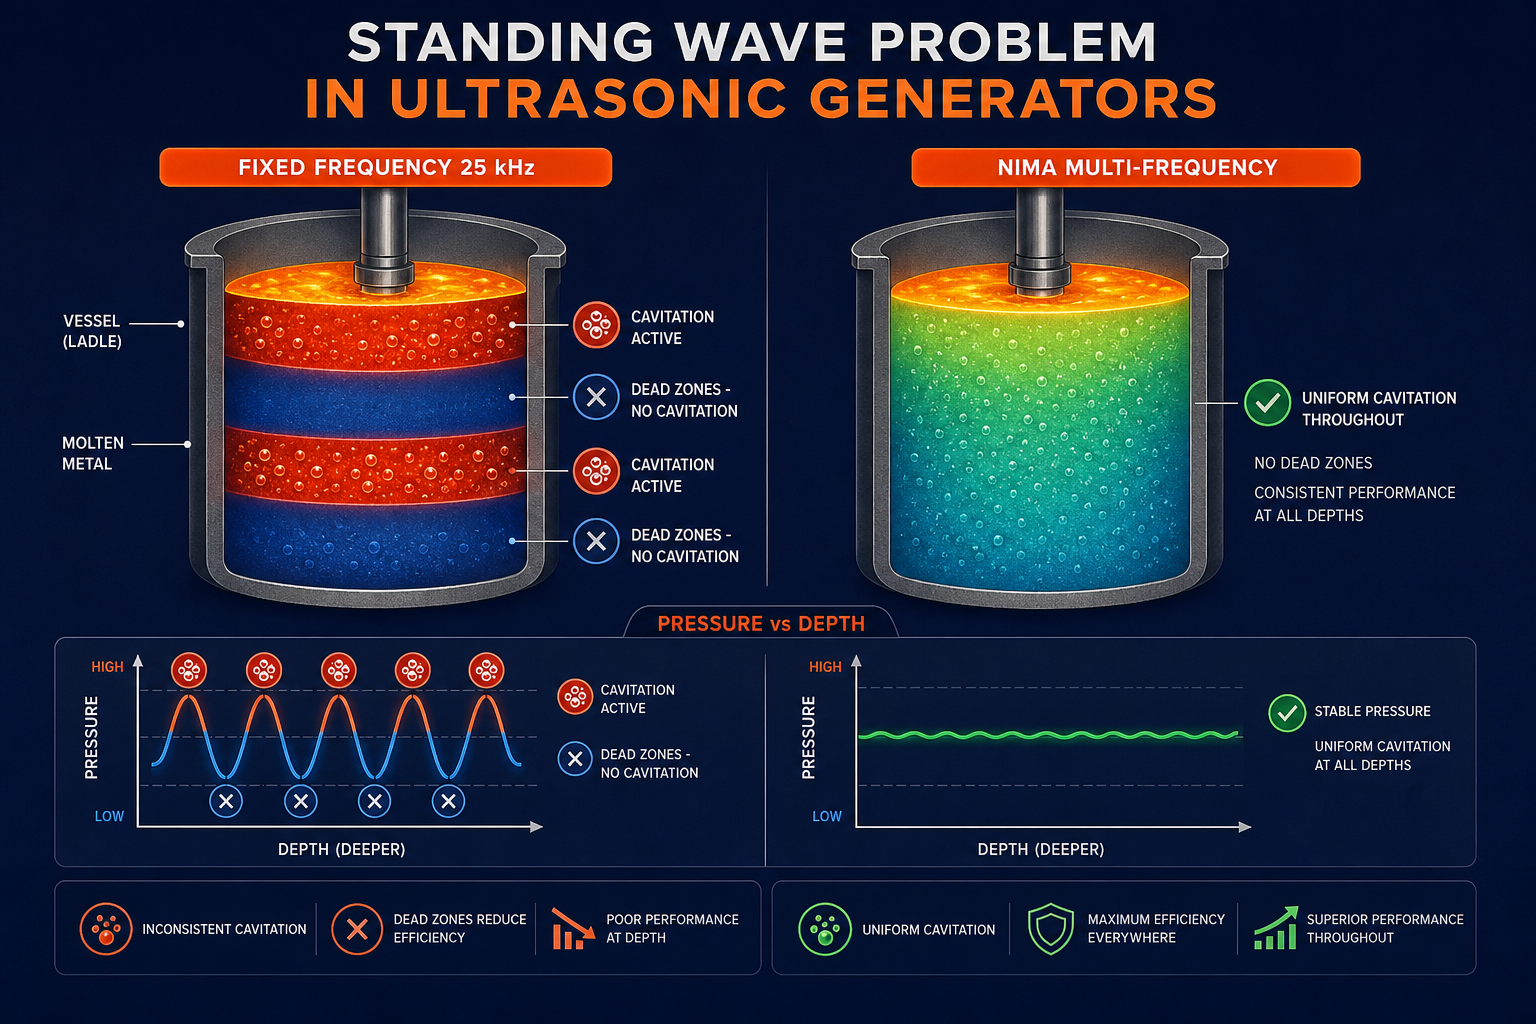
- Ufullstendig avgasning: Hydrogen forblir i smelten fordi noen områder aldri gjennomgikk kavitasjon. Porøsitet i sen fase vises i støpegods fra “stille soner.”
- Uraffinert korn i segregerte soner: Kornraffineringseffekten er lokalisert til de aktive områdene; andre soner går tilbake til grov, søyleformet vekst, noe som svekker mekaniske egenskaper.
- Legeringsegregering vedvarer: Døde soner hindrer akustisk strømning i enkelte områder, slik at tunge legeringselementer kan stratifisere.
Begrenset penetrasjonsdybde
Selv i aktive kavitasjonssoner absorberes høye frekvenser (40 kHz og over) raskt av det smeltede metallet. Dempingen øker med frekvensen i annen potens, så effekten dissiperes som varme i stedet for å drive kavitasjon dypt inn i smelten. Et 40 kHz-system kan skape kraftig kavitasjon i de ytre 100–150 mm av smelten, men etterlate kjernen kun forsiktig behandlet. Store blokker eller tykke seksjoner ender opp med gradienter i mekaniske egenskaper: ytre lag godt raffinert, kjerner grove.
Sonotrodeerosjon og vedlikehold
Høyfrekvente systemer (40 kHz og over) med høy amplitude driver kavitasjonskollapsstråler til ekstreme hastigheter. Selv om dette skaper den mest intense lokale kavitasjonen, betaler sonotroden prisen. Erosjonsratene stiger, spesielt med grafitt-sonotroder, som oksiderer og flaker ved høye temperaturer. Nedetid for utskifting av sonotrode reduserer produksjonsvinduene. Den totale eierkostnaden – kapital + vedlikehold – stiger bratt.
Den roterende avgassingsfallbacken
Overfor disse begrensningene går mange støperier tilbake til roterende avgassing: en grafitt- eller keramisk rotor som spinner i bunnen av skjenken, med nitrogen eller argon boblet inn. Roterende systemer unngår stående bølger (de fungerer ved boblerøring, ikke akustisk frekvens), men ofrer hastighet og miljøpåvirkning. De krever inertgass – en tilbakevendende forbrukskostnad og miljøbekymring. Behandlingssykluser tar 10+ minutter for samme hydrogenfjerning som ultralyd oppnår på 3 minutter.
Problemet med stående bølger er grunnen til at ultralydgeneratorer har blitt merket som “laboratorieverktøy” eller “marginale for produksjon” – ikke fordi fysikken er feil, men fordi enfrekvente faste design ikke skalerer rent til store industrielle smelter.
Hvordan NIMA ultralydgeneratorer eliminerer stående bølger
Sialon Ceramics, i samarbeid med Aktive Arc Ultrasonics for systemintegrasjon, løste stående bølge-problemet gjennom to tiår med proprietær programvareutvikling. Deres innovasjon: i stedet for en enkelt fast frekvens, sveiper eller kombinerer NIMA-generatorer flere frekvenser i sanntid, og unngår adaptivt stående bølge-resonanser.
Multifrekvenstilnærmingen
NIMA-generatoren opererer med en grunnfrekvens (25 kHz i de fleste industrielle konfigurasjoner), men modulerer eller sveiper kontinuerlig den faktiske frekvensen med ±10–15%, og varierer frekvensen hundrevis av ganger per sekund. Denne moduleringen, kontrollert av proprietære algoritmer, sikrer at det akustiske feltet aldri legger seg i et stående bølgemønster. Når en frekvens nærmer seg en resonanstilstand, forskyver generatoren seg bort. Resultatet: hele smeltevolumet opplever konsistent akustisk intensitet. Døde soner elimineres.
Ved dette driftspunktet – 25 kHz base med adaptiv modulering – opprettholder generatoren:
- Optimal kavitasjonsinitiering (kavitasjonsterskelen er lavest i 20–25 kHz-båndet)
- Effektiv penetrasjonsdybde (lavere frekvenser penetrerer dypere enn 40 kHz-alternativer)
- Håndterbar erosjon (lavere frekvens = lavere kollapsstrålehastighet = lengre sonotrodelevetid)
- Ingen romlige døde soner (frekvenssveip eliminerer resonanser)
Proprietær programvare: 20 års fortrinn
Algoritmene som styrer denne frekvensmoduleringen er Sialon Ceramics’ kjerneimmaterielle eiendom. De tar hensyn til:
- Vessel geometry (the software detects or adapts to different ladle sizes and shapes)
- Melt temperature (acoustic properties of molten metal change with temperature; the software compensates)
- Legeringens sammensetning (hydrogen diffusjonshastigheter, kavitasjonsterskel og akustisk demping varierer med legeringen)
- Sonotrode-nedsenkingsdybde (akustisk felt endres når sonotroden senkes dypere eller trekkes tilbake)
En adaptiv kontrollsløyfe overvåker akustisk tilbakekobling i sanntid og finjusterer frekvens, amplitude og driftssyklus for å opprettholde optimale kavitasjonsforhold i hele smeltevolumet. Dette kontrollnivået er ikke trivielt – det krever flere tiår med feltdata, metallurgisk innsikt og iterativ forbedring. Sialon har investert nettopp det.
Kapasitet på 1800 °C: Temperatur som designbegrensning
Industrial molten metal temperatures vary:
- Aluminiumslegeringer: 700–750°C
- Magnesium alloys: 650–700°C
- Jernholdige legeringer (stål, jern): 1 550–1 650 °C
- Spesialglass: 1 400–1 800 °C
En sonotrode må fungere pålitelig over hele dette området. Ved 1 800 °C mister de fleste materialer strukturell integritet. Grafitt oksiderer katastrofalt. Tradisjonell keramikk får termisk sjokk. Sialons konstruerte keramikk – proprietære formuleringer utviklet spesifikt for denne applikasjonen – opprettholder Youngs modul, termisk ledningsevne og erosjonsmotstand opp til 1 800 °C, selv under rask termisk sykling.
Dette er grunnen til at selskapets navn i seg selv signaliserer materialfordelen: Sialon (silikon-aluminium-oksynitrid) keramikk er en av de få materialfamiliene som fungerer pålitelig i dette termiske området. Kombinasjonen av NIMA’s adaptive frekvenskontroll pluss Sialon’s høytemperaturkeramikk skaper et system uten termiske begrensninger. Du kan behandle en spesialglass-smelte ved full temperatur uten å bekymre deg for sonotrode-svikt eller frekvensustabilitet.
NIMA ultralydgeneratorer og Sialon keramiske sonotroder
NIMA-generatoren + Sialon-keramisk sonotrode-paringen er det eneste systemet som er bevist i industriell skala (400 kg+) for å behandle store smeltevolumer jevnt og reproduserbart.
Hvorfor denne kombinasjonen er unik
- Maskinvare og programvare sammen: Generatorens frekvenskontroll er nøyaktig innstilt for å fungere med Sialons keramiske egenskaper. En Sialon-sonotrode har presist karakterisert akustisk impedans, termisk ekspansjon og demping. NIMA-algoritmene kompenserer for disse materialegenskapene for å maksimere kavitasjonseffektiviteten. Å pare NIMA-elektronikk med en tredjeparts sonotrode (eller omvendt) forringer ytelsen fordi programvareinnstillingen går tapt.
- Termisk stabilitet ved ekstreme temperaturer: Sialon opprettholder mekaniske egenskaper der andre keramer eller grafitt svikter. Dette muliggjør behandling av glass- og jernholdige smelter – applikasjoner som ville ødelagt alternative sonotroder.
- Erosjonsmotstand bevist i felttester: Sialon’s proprietære keramiske formulering motstår kavitasjonserosjon langt lenger enn grafitt. Industrielle installasjoner rapporterer 3–5x lengre levetid, noe som oversettes til lavere vedlikeholdskostnader og mer konsistent behandlingskvalitet over tid.
- Skala demonstrert: 400 kg-forsøket på en Al-9Si-3Cu-1.3Fe-legering – dokumentert i fagfellevurdert forskning publisert i 2026 – beviste jevn kavitasjon og behandling over hele smeltevolumet. Konkurrenter hevder kapasitet; Sialon har publiserte data.
Systemarkitektur: 1–5 kW, luft- eller vannkjølt
NIMA-generatoren er kompakt:
- Elektrisk inngang: 1–5 kW, konfigurerbar for ulike behandlingsvolumer og syklustider
- Kjøling: Luftkjølte eller vannkjølte piezoelektriske transdusere, avhengig av driftssyklus og anleggsinfrastruktur
- Frekvens: 25 kHz basis med proprietær modulering
- Amplitude kontroll: Uavhengig justerbar, slik at operatører kan stille inn kavitasjonsintensiteten som trengs for deres spesifikke legering og behandlingsmål
Modulariteten betyr at et støperi kan starte med et 1 kW-system for prosesstester på mindre smelter (50–100 kg), og deretter skalere til 5 kW (eller flere systemer parallelt) for produksjonsvolumer, uten å bytte ut programvare eller omskolere operatører. NIMA-arkitekturen skalerer rent.
NIMA ultralydgeneratorer: Ytelsesdata: beviset
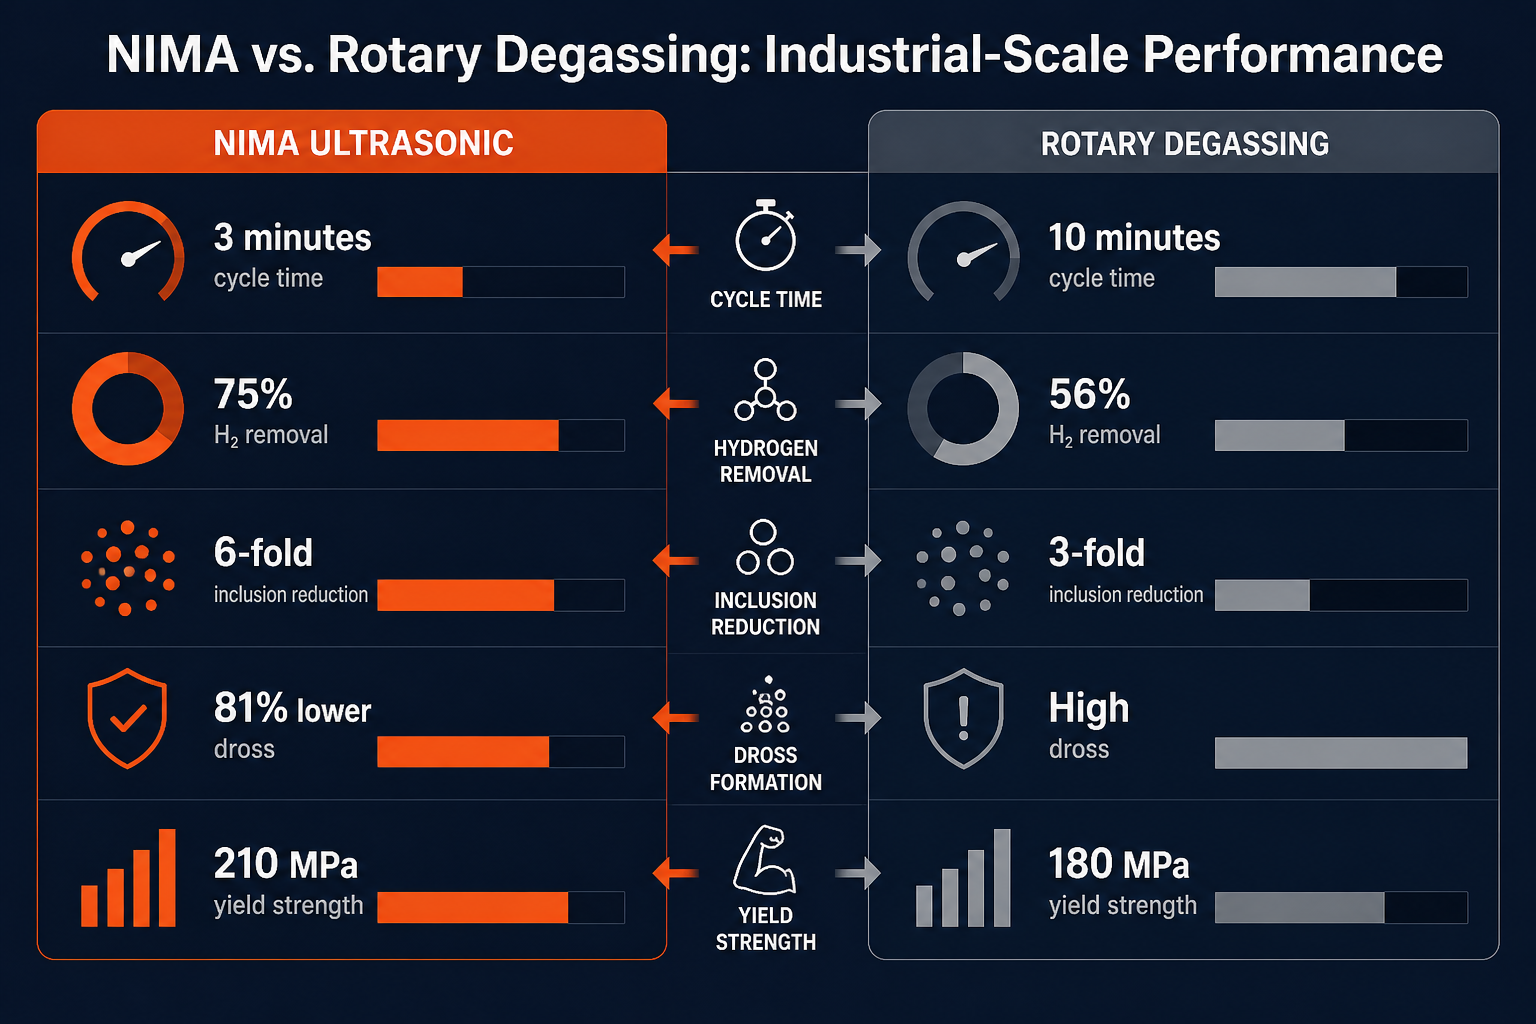
Den industrielle sammenligningen gir konkrete tall. I en 2022 fagfellevurdert studie publisert av CastMan, testet forskere et NIMA-system mot konvensjonell roterende avgasning (roterende impeller med nitrogeninjeksjon) på en 400 kg Al-9Si-3Cu-1.3Fe-legeringssmelte brukt for høytrykksstøpte bilkomponenter.
Avgasningseffektivitet
NIMA ultralyd: 75% hydrogenfjerning på 3 minutter (densitetsindeks: 10,3% → 2,6%)
Roterende + nitrogen: 56 % hydrogenfjerning på 10 minutter (densitetsindeks: 10,5 % → 4,6 %)
Fordel: 20 % raskere hydrogenfjerning, fullført på en tredjedel av syklustiden. Denne effektivitetsgevinsten tilskrives kavitasjonsbobletettheten på 1 × 10¹¹ m⁻³ og jevn akustisk behandling over hele smeltevolumet.
Reduksjon av oksidinclusjoner
NIMA Ultrasonic: 6-dobbel reduksjon sammenlignet med ubehandlet smelte; 2-dobbel reduksjon sammenlignet med roterende behandlet smelte
Roterende + nitrogen: 3-dobbel reduksjon sammenlignet med ubehandlet smelte
Mekanisme: Kollapsende kavitasjonsbobler genererer jetstrømmer (>1,000 m/s) som bryter beskyttende oksidfilmer på inklusjonsoverflater, og fremmer feste til stigende bobler. Den 6-dobbelte fordelen kommer fra vedvarende kavitasjon gjennom hele smeltevolumet – ingen døde soner betyr at hver inklusjon blir eksponert for jetstrømmer.
Dannede slagg (indikator for hydrogenreforurensning)
NIMA Ultrasonic: 245 gram dross per syklus
Roterende + nitrogen: 1 300 gram dross per syklus
Reduksjon: 81 % lavere slagg. Hvorfor dette betyr noe: slagg – en blanding av metalloksider og absorbert hydrogen – fungerer som et hydrogenreservoar. Det adsorberer hydrogen gjennom molekylær binding ved forhøyet temperatur. Lavere slagg = mindre mulighet for re-kontaminering etter avgassing, og opprettholder den avgassede tilstanden lenger.
Forbedringer i mekaniske egenskaper
Støpte komponenter fra NIMA-behandlede smelter viste målbare forbedringer:
| Egenskap | NIMA Ultrasonic | Roterende + nitrogen | Forbedring |
|---|---|---|---|
| Flytegrense (YS) | 210 MPa | 180 MPa | +17% |
| Maksimal strekkfasthet (UTS) | 303 MPa | 288 MPa | +5% |
| Forlengelse | 6% | 3% | +100% |
Disse gevinstene gjenspeiler både renere smelte (færre inneslutninger, lavere porøsitet) og raffinert kornstruktur (ekviaksede snarere enn søyleformede korn), begge fordeler av jevn ultrasonisk kavitasjon.
Mikrostruktur: synlig foredling
Optisk og scanning-elektronmikroskopi av støpte komponenter viste betydelig redusert intermetallisk partikkelstørrelse og finere, mer jevn kornfordeling i NIMA-behandlede prøver. Den raffinerte mikrostrukturen oversettes direkte til seighet og utmattelsesmotstand – kritisk for bil- og romfartskomponenter.
Industrielle anvendelser: utover aluminium
Selv om aluminium er flaggskipapplikasjonen, gjør NIMAs temperaturområde (opptil 1800 °C) og arkitektur uten stående bølger det mulig å behandle et bredere spekter av metaller og glass:
Magnesiumlegeringer
Magnesium is more reactive than aluminium and more susceptible to hydrogen absorption. Degassing cycles must be faster (to minimize oxidation exposure) and complete (to prevent late-stage porosity). NIMA’s 3-minute cycles and uniform treatment are ideal. Grain refinement improves creep resistance-important for high-temperature magnesium applications in aerospace.
Glassmelter
Industriglass (soda-kalk, borosilikat, spesialglass) lider av bobler som sprer lys, svekker sluttproduktet og forårsaker optiske defekter. Ultrasonisk kavitasjon sprer innestengte gasser, noe som forbedrer gjennomsiktighet og strukturell integritet. Ved 1 400–1 800 °C er det kun Sialon-sonotroden som overlever gjentatte termiske sykluser.
Jernholdige legeringer (stål, støpejern)
Stålstøperier har historisk sett vært avhengige av roterende avgasning eller vakuumbehandling fordi ultralydteknologi ble ansett som uegnet for ekstreme temperaturer. NIMAs 1 800 °C-kapasitet endrer den ligningen. Avgasningssykluser kan komprimeres, kornraffinering kan brukes på nær-nettformede støpegods (reduserer maskinering), og legeringsfordelingen forbedrer homogeniteten.
Sink, messing, bronse, kobber
Disse ikke-jernholdige smeltene drar nytte av den samme fysikken: kavitasjonsdrevet avgasning, kornraffinering og legering. NIMA’s modulære effektuttak (1–5 kW) skalerer disse applikasjonene uten overkonstruksjon.
Hvorfor konvensjonelle ultralydgeneratorer kommer til kort
For å lukke sløyfen: hvorfor selger industrien fortsatt systemer med fast frekvens på 40 kHz når fysikken klart favoriserer NIMAs tilnærming?
- Lavere FoU-kostnad: En generator med fast frekvens er enklere å konstruere – velg en frekvens, bygg transduseren, selg den. NIMAs adaptive algoritmer krevde to tiår med utvikling og felttester.
- Markedsføringstreghet: Fortellingen om at “høyere frekvens = bedre kavitasjon” har vedvart i flere tiår, selv om data viser at det er frekvens variabilitet og behandling av hele volumet som betyr mest.
- Leverandørlåsing: Konkurrenter binder systemene sine til proprietære sonotrode-design eller tredjepartsutstyr, noe som gjør det vanskelig for kunder å sammenligne på like vilkår.
- Stående bølge-problemet er ikke allment anerkjent: Mange utstyrsleverandører diskuterer ikke stående bølger offentlig, noe som gjør at kunder ikke er klar over effektivitetstapet i store smelteapplikasjoner.
Et 40 kHz-system på en 100 kg smelte i en liten skjenke kan overgå alternativer med lavere frekvens – derav det vedvarende ryktet. Men på 400 kg-skala, i et produksjonsstøperi, taper systemer med fast frekvens klart mot adaptive, multifrekvensdesign.
Konkurransemessig differensiering: hvorfor NIMA står alene
Kombinasjonen av faktorer – adaptiv multifrekvensprogramvare, keramisk kapasitet på 1800 °C, dokumentert skala på 400 kg+, 20 års feltdata – gjør NIMA til det eneste systemet som er kvalifisert for industriell behandling av store smeltevolumer over hele temperatur- og legeringsområdet.
Konkurrenter finnes:
- Høyfrekvente (40–60 kHz) systemer fra utstyrs-OEM-er sliter med stående bølger og penetrasjonsdybde i stor skala.
- Roterende avgassing systemer omgår akustisk fysikk fullstendig, men ofrer hastighet, krever inertgass, og oppnår ikke kornforedling.
- Vakuumavgassing fjerner gasser, men er treg, kostbar for store volumer, og gir ingen fordel med kornraffinering.
NIMA kombinerer hastighet (3-minutters sykluser), miljøfordel (ingen inertgass), kvalitetsfordel (kornraffinering + fjerning av inneslutninger), og bevis på skala (400 kg+ dokumentert). Den nærmeste konkurrenten – Hielschers høyfrekvente ultralydsystemer – utmerker seg i laboratorie- og småskalaarbeid, men har ikke publisert sammenlignende data på NIMAs skala eller temperaturområde.
Implementering: fra støperi til prosess
For prosessingeniører og innkjøpsledere som vurderer NIMA-systemer:
- Redusert syklustid: Forvent 65 % kortere avgassingssykluser (10 minutter → 3 minutter), noe som gir økt produksjonsgjennomstrømning og lavere energi per behandlet enhet.
- Kvalitetsgevinster: Målbare forbedringer i strekkfasthet, forlengelse og utmattelseslevetid fordi smeltekvaliteten er reproduserbart høyere og kornstrukturen er jevnt foredlet.
- Dross og miljøkostnader: 81% reduksjon i dannelse av dross og null forbruk av inertgass – kostnadsbesparelser forplanter seg gjennom avfallshåndtering og gassbudsjetter.
- Skalerbarhet: Enten prosessen din er pilotforsøk på 50 kg eller produksjonsserier på 400 kg, tilpasser NIMA’s modulære kraftarkitektur (1–5 kW) seg hele spekteret uten systemomdesign.
- Vedlikehold: Sialon-sonotroder varer 3–5 ganger lenger enn grafitt eller andre keramiske materialer, noe som reduserer nedetid og utskiftingskostnader over utstyrets levetid.
Prøv Sialon-keramikk
Hvis støperiet ditt for tiden kjører roterende avgassing, vakuumbehandling eller ultralyd med fast frekvens på store volumer, kan en side-om-side-test med NIMA kvantifisere gevinstene. Den typiske testprotokollen: behandle to identiske smeltepartier (ett med din nåværende metode, ett med NIMA), mål hydrogeninnhold via ALSCAN eller tilsvarende, samle inn data om mekaniske egenskaper, og sammenlign syklustider. De fleste støperier ser effektivitets- og kvalitetsgevinstene i løpet av den første uken.
Sialon Ceramics tilbyr gratis webinarer om ultrasonisk avgasning og kornraffinering i smeltede metaller og glass, med spørsmål og svar tilpasset din spesifikke legering og applikasjon. For store volumer eller produksjonsimplementering kan teamet deres spesifisere riktig NIMA-konfigurasjon (effektnivå, kjøling, sonotrodegeometri) for din prosess.
Problemet med stående bølger – effektivitetstapet som har begrenset ultralydteknologi i industrielle støperier i flere tiår – er løst. NIMA er klar for oppskalering.
Ofte stilte spørsmål
Hvordan skiller NIMAs multifrekvenstilnærming seg fra å bare kjøre på en lavere frekvens?
Lavere frekvens alene (f.eks. 17 kHz) reduserer stående bølger, men reduserer også kavitasjonsintensiteten og øker boblesammensmelting. Gjennombruddet er adaptiv modulering: NIMA opprettholder optimal kavitasjonsintensitet (25 kHz base) mens frekvensen varieres i sanntid for å unngå resonanser fra stående bølger. Dette gir både jevn behandling og effektiv kavitasjon – noe en fast lavere frekvens ikke kan oppnå.
Kan eksisterende støperiutstyr ettermonteres med NIMA-generatorer?
Why does sonotrode material matter so much?
Sonotroden er det direkte grensesnittet mellom generatoren og smeltet metall. Ved 1 800°C og under kavitasjonserosjon er det bare visse keramiske materialer som tåler gjentatte termiske sykluser. Grafitt oksiderer; standard keramikk får termisk sjokk. Sialons proprietære keramiske formulering opprettholder strukturell integritet og akustisk koblingseffektivitet, noe som direkte oversettes til konsistent behandlingskvalitet og lengre utstyrslevetid.
Hvordan vet jeg om stående bølger påvirker mitt nåværende ultralydsystem?
Tegn inkluderer: ufullstendig hydrogenfjerning til tross for lange syklustider, variable mekaniske egenskaper på tvers av støpte ingots (ytre soner godt behandlet, kjernesoner svake), manglende evne til å behandle fullt volum uten å forlenge syklusene dramatisk. En prøvekjøring med NIMA på din standard smeltestørrelse vil avklare om stående bølger er den begrensende faktoren.
Hva er den totale eierkostnaden (CapEx + OpEx) sammenlignet med roterende avgasning?
NIMA-systemer koster fra €100k–€400k avhengig av effekt- og kjølekonfigurasjon. Roterende systemer er billigere i innkjøp (~€50k–€150k), men medfører løpende kostnader for inertgass og hyppigere utskifting av sonotrode/rotor. De fleste støperier oppnår tilbakebetaling innen 12–24 måneder gjennom redusert gassforbruk, kortere sykluser og lavere vedlikehold.