
Ultrasonisk avgasning av smeltet glass tilbyr et effektivt alternativ til tradisjonelle kjemiske finingsmetoder for å fjerne oppløste gasser og redusere porøsitet. Mens SO₂ og As₂O₃ fining kan etterlate rester, kreve ekstra energi og møte økende regulatoriske utfordringer, fjerner ultrasonisk kavitasjon gasser uten kjemiske tilsetninger. Sialon Ceramics’ NIMA ultrasoniske generatorer bruker høytemperatur keramiske sonotroder for å levere kontrollert akustisk energi inn i smeltet glass, noe som forbedrer avgasningseffektiviteten, reduserer inneslutninger og senker energiforbruket.
8. august 2026 · 12 minutters lesing
TL;DR
Oppløste gasser—spesielt oksygen, hydrogen og fuktighet—er stille mordere av glasskvalitet. De skaper usynlig porøsitet som svekker optisk klarhet, mekanisk styrke og termisk stabilitet. Tradisjonelle kjemiske finingsmidler som SO₂ og As₂O₃ fjerner de fleste bobler, men møter betydelige begrensninger. SO₂ skaper problematiske sulfater, As₂O₃ er begrenset under REACH-regelverket, og økende energikostnader gjør kjemisk fining stadig dyrere.
Ultrasonisk kavitasjon håndterer avgasning annerledes. Akustiske bobler nukleeres i en billion per kubikkmeter og imploderer med jetstråler som bryter opp gjenstridige porer. Akustisk strømning akselererer deretter gassutslipp uten kjemiske tilsetninger eller langvarig oppvarming. Resultatet er 20 % raskere avgasning, 6 ganger lavere oksidinneslutninger, 15–30 % energibesparelser og null kjemiske rester.
Sialon Ceramics’ NIMA industrielle ultralydgeneratorer—utviklet i samarbeid med Aktive Arc Ultrasonics, spesialister på høyenergi ultralydsystemteknikk—er koblet sammen med proprietære høytemperatur keramiske sonotroder. Teknologien har vist seg effektiv i industriell skala på optisk glass, høytrent borosilikat, spesialfloatglass og krevende sammensetninger der tradisjonell fining etterlater kvalitet på bordet.
Hvorfor ultrasonisk avgasning av smeltet glass er nødvendig
I det øyeblikket smeltet glass dannes, fanges oppløst oksygen, hydrogen og fuktighet-gasser som diffunderer inn fra råmaterialene selv, fra atmosfærisk fuktighet absorbert av batchkomponenter, og fra forbrenningsbiprodukter i smelteovnen. Hvert prosentpoeng av oppløst gass blir porer når glasset avkjøles. En enkelt boble er usynlig for det blotte øye, men milliarder av mikroskopiske hulrom sprer lys, svekker strekkfastheten, skaper nukleasjonssteder for termisk sjokkfeil, og utløser devitrifisering ved korngrenser. For optiske applikasjoner—presisjonslinser, vitenskapelig glassutstyr og displaysubstrater—dreper selv mild porøsitet transmisjon og brytningsindeksuniformitet. I emballasjeglass, akselererer porøsitet spenningskonsentrasjon og brudd under belastning. Borosilikat-laboratorieglass utgjør en annen bekymring: innestengte gasser utvider seg annerledes enn den omkringliggende matrisen, og skaper indre spenninger som akselererer termisk utmattelse.
Den International Commission on Glass (ICG) standard 1960 definerer akseptabel porøsitet ved
Kjemisk fining er den historiske løsningen, og den har fungert rimelig godt i flere tiår. Men ettersom miljøreguleringer strammes inn, energikostnadene øker, og toleransevinduene snevres inn for moderne glassformuleringer, blir svakhetene ved kjemisk fining stadig vanskeligere å overse.
Begrensningene ved tradisjonell kjemisk fining: SO₂, As₂O₃, og hvorfor den svikter
Hvordan kjemisk fining fungerer (teorien)
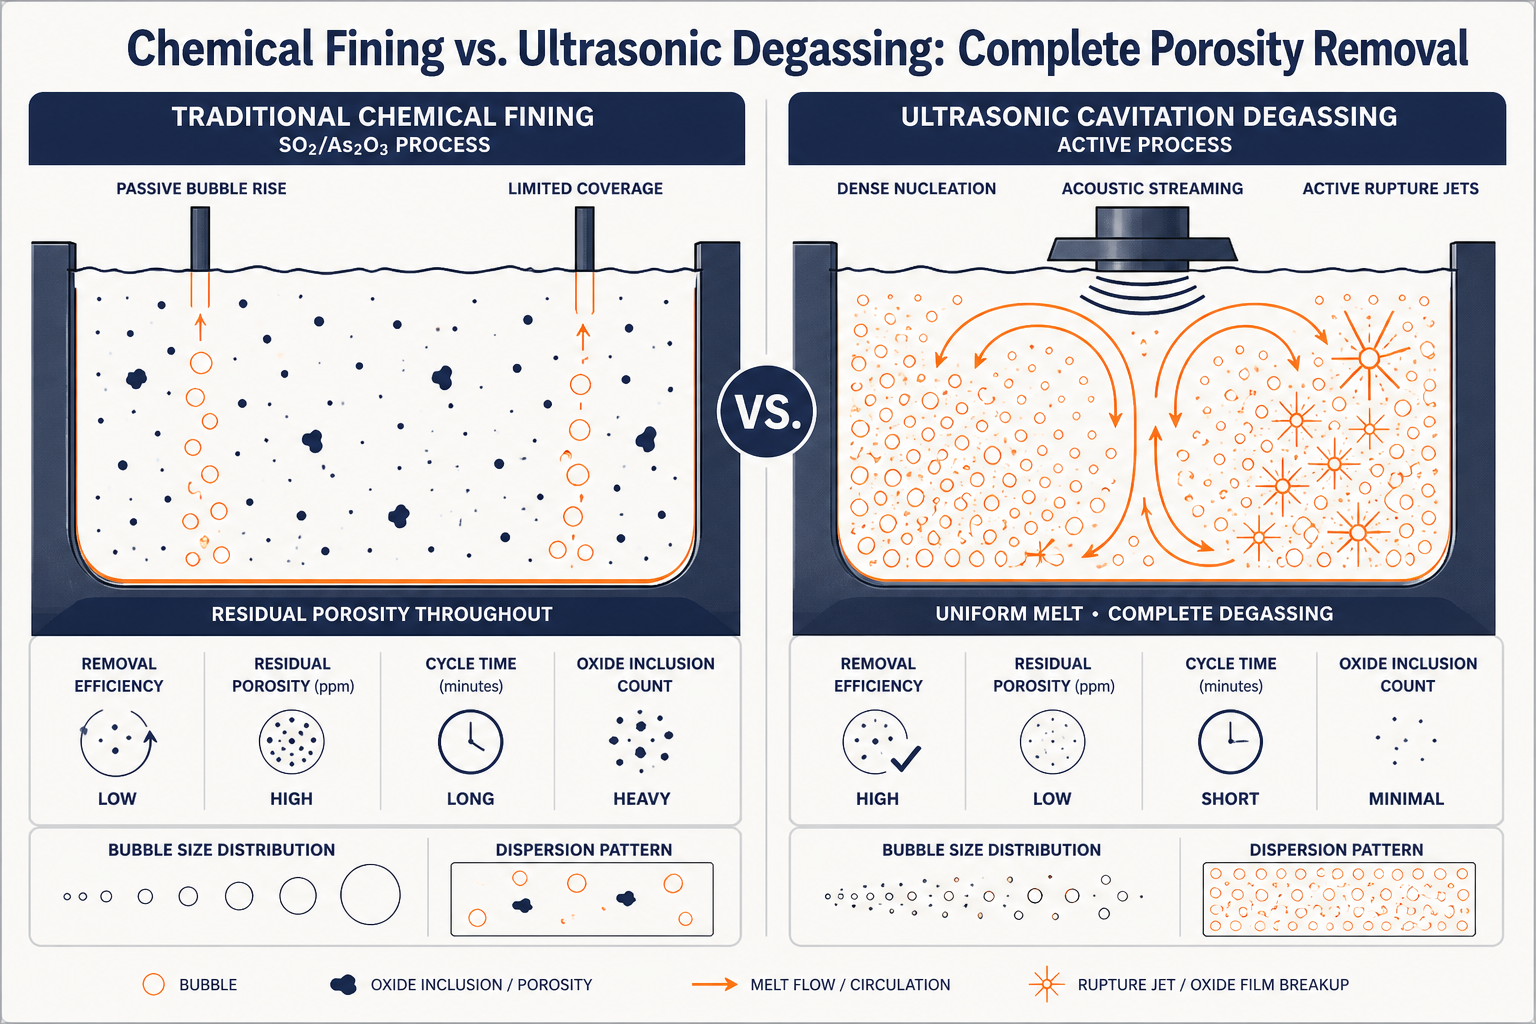
Når du tilsetter et finingsmiddel – klassisk natriumsulfat (som frigjør SO₂-gass ved oppvarming) eller arsenoksid (As₂O₃) – dekomponerer disse forbindelsene i det smeltede glasset og frigjør en inert gass (henholdsvis SO₂ eller O₂). Gassboblene stiger, og mens de gjør det, drar de med seg oppløste gasser via diffusjonsgradienter, og fører porøsitet til overflaten hvor den slipper ut. I teorien enkelt og elegant. I praksis plaget av avveininger.
Svoveldioksid (SO₂) fining: det vedvarende reststoffproblemet
SO₂-klaring er den vanligste og billigste metoden. Her er hvorfor den blir stadig mer problematisk:
Ettervirkninger av sulfat: SO₂-gass som ikke slipper helt ut, omdannes tilbake til sulfationer (SO₄²⁻) i de kjøligere sonene i smelteovnen og arbeidstanken, der løseligheten synker. Disse sulfatene blir igjen i glasset – eller verre, de utfelles som uønskede krystallinske inneslutninger (bariumsulfat, kalsiumsulfat avhengig av sammensetningen). Fint glass viser ofte synlige striasjoner fra sulfatseparasjon.
Ufullstendig fining: Ikke alle oppløste gasser stiger med finingsboblene. Når SO₂-boblene avkjøles nær toppen av tanken, trekker de seg sammen, og noen fanger bare de raskest diffuserende gassene (hydrogen slipper lett ut, men oksygen og fuktighet henger etter). Restporøsitet – ofte 50–100 ppm – vedvarer selv etter aggressive finingsplaner.
Energikostnad: Tradisjonell fining krever forhøyet temperatur (hever ovnens settpunkt med 20–40°C) for å maksimere gassfrigjøringshastigheten og forhindre for tidlig størkning. En glassovn som kjører 1200 timer årlig ved 10% høyere temperatur, pådrar seg ytterligere 100+ kWh per dag i brenselkostnad – omtrent €3000–5000 årlig per ovn – bare for å få finingsmidlet til å virke effektivt. (Estimater basert på typiske europeiske energipriser på €0,08–0,12 per kWh.)
Miljø- og samsvarsutfordringer: SO₂ er en anerkjent luftforurensning. Hvis finingsgasser slippes ut i atmosfæren (i stedet for å fanges opp og resirkuleres), øker regulatorisk gransking. EUs direktiv for luftkvalitet (2008/50/EF) strammer inn SO₂-grensene i utslipp. Selv resirkulert SO₂ krever forsiktig håndtering og overvåking.
Arsenoksid (As₂O₃): fases ut
As₂O₃ er svært effektivt – det produserer oksygengass, som er inert og ikke reagerer med glassmatrisen, og gir renere resultater enn SO₂. Men:
REACH-restriksjon: As₂O₃ er klassifisert som et kreftfremkallende stoff i kategori 1 under EUs REACH-rammeverk (registrering, vurdering, godkjenning og begrensning av kjemikalier). Fra 2022 har bruken i glassraffinering blitt strengt begrenset i EU, og den fases ut i mange jurisdiksjoner. Mange EU-produsenter har allerede sluttet med As₂O₃; ikke-EU-leverandører som fortsatt bruker det, møter økende eksportbarrierer.
Kostnadsøkning: Selv der det fortsatt er tillatt, har prisene på As₂O₃ tredoblet seg på fem år på grunn av regulatorisk konsolidering og usikkerhet i forsyningskjeden.
Håndteringsrisiko: På produksjonssiden utgjør As₂O₃-støv og -damp yrkeshelserisiko. Ytterligere inneslutning, personlig verneutstyr (PPE) og avfallshåndteringsprotokoller driver operasjonell kompleksitet og kostnad.
Den vanlige mangelen: mikroporøsitet vedvarer
Selv med optimale SO₂- eller As₂O₃-planer, nøye temperaturstyring og tilstrekkelig oppholdstid, inneholder glass som forlater ovnen rutinemessig 30–80 ppm restporøsitet som kjemisk fining rett og slett ikke kan håndtere. Hvorfor? Fordi kjemiske finingsbobler stiger passivt – de sprekker ikke aktivt eksisterende porer eller fortrenger gjenstridige gasslommer som er fanget i sakteflytende områder av smelten. En boble som driver oppover med 5–10 cm/s, passerer tusenvis av mikrohulrom uten noen gang å berøre dem.
Hvordan ultralydavgasning av smeltet glass fungerer: fysikken bak metoden
Ultrasonisk avgasning snur problemet på hodet. I stedet for å vente på at passive bobler stiger, introduserer ultrasoniske transdusere akustisk energi direkte inn i smelten – 30 kHz-vibrasjoner som utløser en kaskade av voldsom boble-nukleasjon, kollaps og gassfrigjøring i løpet av noen minutter.
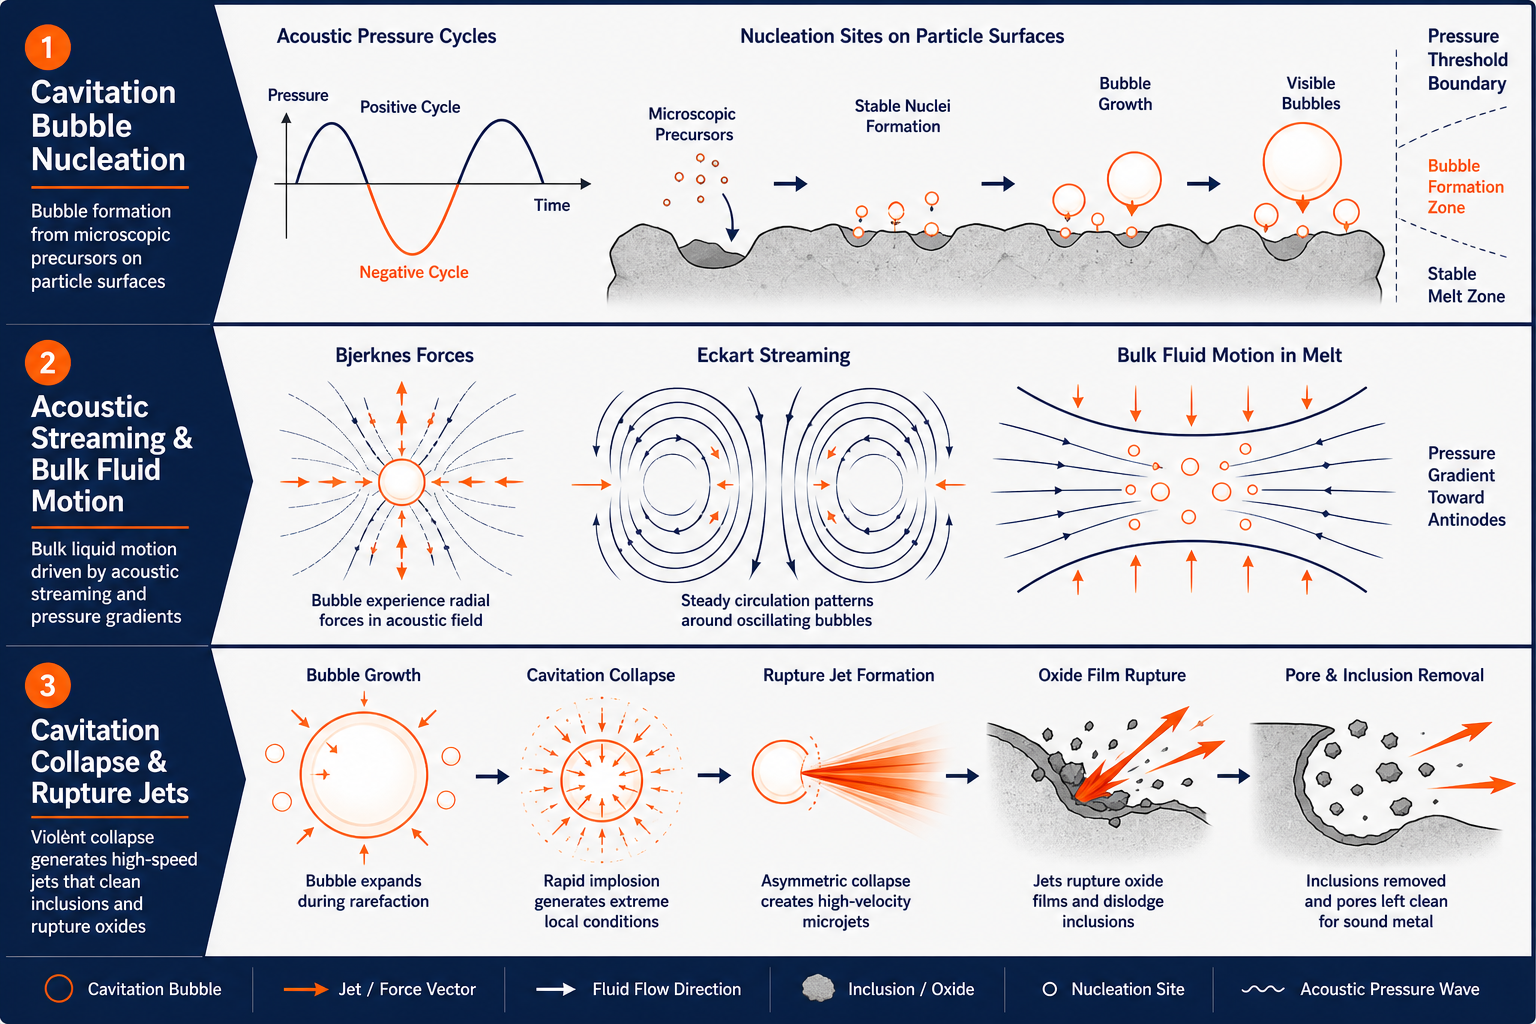
Tre mekanismer i arbeid
1. Kjerning av kavitasjonsbobler – Ved ultrasoniske frekvenser veksler det akustiske trykket milliarder av ganger per sekund. I den negative trykkhalvdelen av hver syklus kommer oppløste gasser ut av løsningen og danner bobler rundt mikroskopiske kjerningssteder (suspenderte partikler, grenseflateuregelmessigheter, sonotrode-mikroruhet). Resultatet: en billion kavitasjonsbobler per kubikkcentimeter dannes i løpet av sekunder. Denne tettheten av bobler skaper et enormt grenseflateareal – det totale overflatearealet tilgjengelig for gassutveksling eksploderer sammenlignet med en håndfull sakte stigende kjemiske fining-bobler. Oppløst oksygen, hydrogen og fuktighet diffunderer inn i disse boblene og fjernes raskt.
2. Akustisk strømning – Det oscillerende bobelfeltet i seg selv skaper bulk væskebevegelse (Eckart-strømning), en skånsom, men vedvarende sirkulasjon som bryter opp stillestående soner i smelten. Gasser fanget i langsomt bevegelige områder transporteres mot de stigende bobleplymene, noe som dramatisk akselererer fjerningen. I motsetning til mekanisk omrøring (som risikerer oksidasjon og inklusjonsopptak), er akustisk strømning rent akustisk – ingen metallårer, ingen grafittrotordegradering, ingen mekanisk slitasje.
3. Kollapsstråler fra kavitasjon – Når kavitasjonsbobler imploderer ved slutten av hver akustisk syklus, sender de ut små høyhastighetsstråler (opptil 100 m/s). Disse strålene bryter gjennom beskyttende oksidfilmer rundt gjenstridige porer og løsner inkluderte faste stoffer. Hvis en porøsitetslomme er delvis forseglet av et oksidlag eller omgitt av ildfast materiale, kan en kavitasjonsstråle bryte denne barrieren og frigjøre den innestengte gassen til den åpne smelten hvor den kan stige fritt. Denne aktive mekanismen forklarer hvorfor ultrasonisk avgasning oppnår 6 ganger lavere oksidinneslutninger sammenlignet med kjemisk fining alene – det fjerner ikke bare oppløste gasser, men bryter også aktivt opp og driver ut eksisterende porer.
Resultatet: raskere, renere avgasning
En typisk ultralydavgasningssyklus varer 3–4 minutter ved 25 kHz, sammenlignet med 10–15 minutter for SO₂-finering. Effektivitetsgevinsten på 20% kommer fra kombinasjonen av høy bobletetthet (akselererende diffusjon), akustisk strømning (eliminering av døde soner), og aktiv ruptur (utdriving av gjenstridige porer).
Målinger etter behandling viser som rapportert i uavhengig metallurgisk forskning fra 2026:
- Reduksjon av oppløst gass: 75–85% (mot 50–65% for kjemisk fining)
- Oksidinneslutningstall: 6 ganger lavere enn ubehandlet glass
- Restporøsitet: <20 ppm selv i krevende sammensetninger
Energibesparelser fra ultrasonisk glassavgasning
Fordi ultralydavgasning er fundamentalt raskere og ikke krever forlenget forhøyet temperatur, synker ovnens energiforbruk merkbart.
Grunnlinje: En 10 kW smelteovn som kjører 1200 timer årlig ved 1250°C basistemperatur bruker omtrent 12 000 kWh per år.
Med kjemisk fining: Temperaturøkning på +30°C og forlengede fineringssykluser (10–15 min per batch) tilfører omtrent 10–12% til årlig energi – grovt regnet 1 200 kWh, tilsvarende €96–144 årlig på europeiske energimarkeder.
Med ultrasonisk avgassing:
- Ingen temperaturøkning nødvendig (ultrasonisk behandling fungerer ved normal smeltetemperatur)
- 3–4 minutters sykluser betyr raskere gjennomstrømning
- Totale energibesparelser: 15–30% sammenlignet med kjemiske fining-scenarier
For en mellomstor glassprodusent som driver flere ovner, tilsvarer dette €5 000–15 000 årlig i unngåtte energikostnader, pluss den sekundære fordelen av reduserte miljøutslipp fra ovnsskorsteinen.
Kvalitetsforbedringer: optisk klarhet, mekanisk styrke og termisk stabilitet
Optisk gjennomsiktighet
Resterende mikroporøsitet sprer lys. Glass som visuelt ser klart ut, men som inneholder 50–100 ppm fine hulrom, viser målbar dis under transmittert lys (ASTM D1003). Optiske instrumenter (presisjonslinser, vitenskapelig glassutstyr, displaysubstrater) overskrider disgrensene selv på deler-per-million-skala. Ultrasonisk avgasning, som når <20 ppm restporøsitet, oppfyller pålitelig optiske krav for borosilikat-, soda-kalk- og kvartsglass-sammensetninger.
Mekanisk styrke
Porøsitet reduserer bruddseighet. En pore fungerer som et spenningskonsentrasjonspunkt – tøyningen lokaliseres rundt hulrommet, og sprekkinitiering blir uunngåelig under termisk eller mekanisk belastning. Borosilikat laboratorieglass, for eksempel, må tåle termisk sjokk (oppvarming fra fryser til komfyrtopp). Et glassstykke med 100 ppm porøsitet svikter under termisk sykling ved ΔT ~80°C; den samme sammensetningen med 2–3× forbedring i termisk sjokkmotstand etter ultrasonisk avgasning.
Holdbarhet for beholder glass
Floatglass og emballasjeglass drar nytte på samme måte. Flasker og krukker med lavere porøsitet viser redusert ripeutbredelse, høyere indre trykkklassifisering (for kullsyreholdige drikker) og lengre holdbarhet under termisk sykling (lagersvingninger fra -10°C til +50°C). Produsenter rapporterer defektrater ned 15–25% ved bytte av avgassingsmetode.
Miljø- og reguleringsmessige fordeler
Null kjemiske tilsetningsstoffer
Ultrasonisk avgasning krever ingen finingsmidler – ingen SO₂-generering, ingen håndtering av As₂O₃, ingen sulfatrester. Smelten behandles rent akustisk. Dette forenkler batch-kjemien, reduserer etterlevelseskostnader, og unngår fremtidige regulatoriske innstramminger på kjemiske finingsmidler.
Reduksjon av utslipp
Tradisjonell kjemisk fining frigjør gasser til ovnsatmosfæren (selv med god avtrekk, slipper noe SO₂ ut). Ultralydavgasning er intern i smelten – akustisk energi absorberes; ingen eksterne utslipp. EU-utslippsovervåking for glassanlegg blir enklere.
Avfallsreduksjon
Kjemisk fining etterlater ofte uønskede rester (sulfater, oksidutfellinger) som må håndteres som avfall eller aksepteres som forurensninger i glasset. Ultrasonisk avgasning etterlater kun selve glasset – ingen sekundær avfallsstrøm.
NIMA ultralydavgasningssystemer for smeltet glass: muliggjør industriell skala
Dette er hvor teori møter praksis. Laboratorie-skala ultralydbehandling (1–10 kg testpartier) har vært bevist i flere tiår. Industriell skala – 500 kg til 1+ tonn smelteovner for glass – er hvor de fleste ultralydsystemer mislykkes, og det er her Sialon Ceramics’ NIMA (No-standing-wave Intelligent Multi-frequency Architecture) teknologi, utviklet i samarbeid med Aktive Arc Ultrasonics som systemintegrasjonspartner, har levert et gjennombrudd.
NIMA-generatorarkitekturen
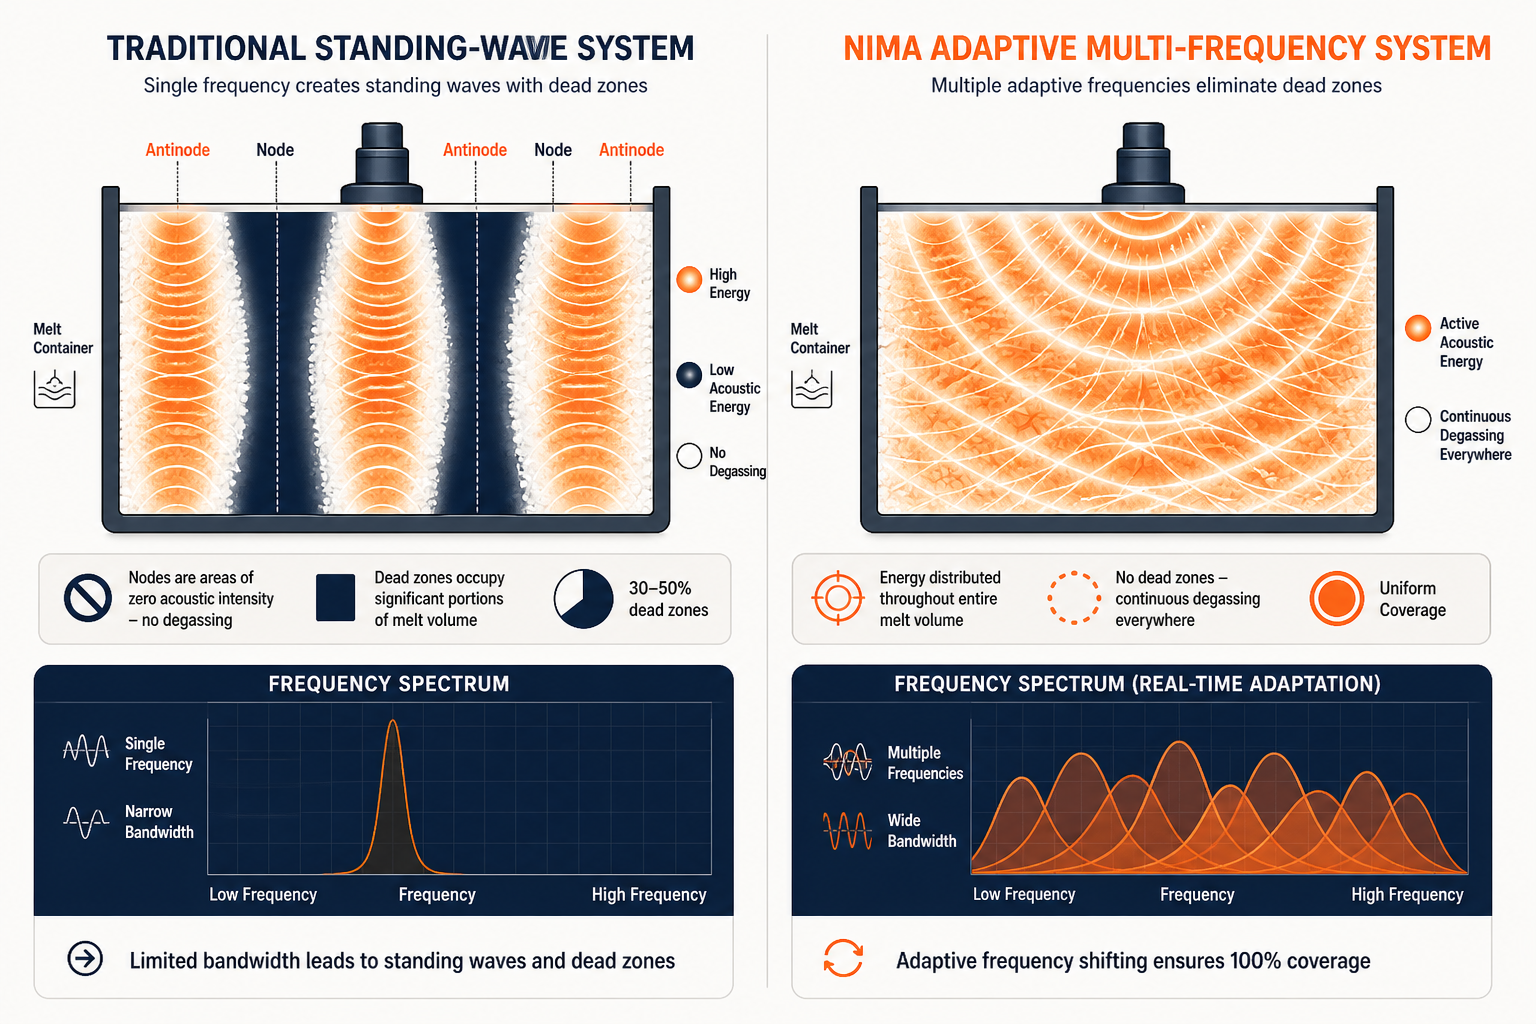
Problem med stående bølger: Tradisjonelle ultralydgeneratorer (selv ved 25 kHz, standarden for avgasning av smeltet metall) skaper stående bølgeresonanser i store volumer – soner med høy amplitude atskilt av noder med nesten null amplitude. Lommefylte smelter i nodene får lite eller ingen akustisk energi; lommer i antinodene kan oppleve overbehandling og boblesammensmelting (som motvirker formålet). For en 500 kg ovn kan døde soner utgjøre 30–50 % av volumet, noe som svekker den totale effektiviteten
NIMA-løsningen: Sialon Ceramics’ 20 års FoU innen ultralydsystemer resulterte i adaptiv, multifrekvens generatormykvare som oppdager resonansmønstre i sanntid og skifter frekvens for å unngå stående bølger. Den patentsøkte “no-standing-waves”-algoritmen justerer driftsfrekvensen over et bånd (typisk 20–30 kHz) flere ganger per sekund, noe som sikrer jevn fordeling av akustisk energi i hele smelten. Resultatet: jevn kavitasjonstetthet over hele volumet, jevn avgasning og repeterbare resultater fra batch til batch.
Spesifikasjoner:
- Effekt: 1–5 kW (konfigurerbar for smeltevolum)
- Driftsfrekvens: 20–30 kHz (adaptiv multifrekvens)
- Kjøling: Luftkjølte eller vannkjølte piezoelektriske transdusere
- Kontrollgrensesnitt: Programmerbar logisk styring (PLS) med sanntidsdeteksjon av stående bølger og frekvensmodulering
Proprietære keramiske sonotroder
Sonotroden (transduserhodet som kobler akustisk energi inn i det smeltede glasset) er den avgjørende komponenten. Smeltet glass ved 1 200–1 450 °C er kjemisk aggressivt og termisk brutalt. Tradisjonelle grafitt-sonotroder oksiderer og degraderes. Wolfram og molybden er sprø og utsatt for brudd under termisk sjokk. Titan diffunderer inn i glasset og forurenser det.
Sialon Ceramics’ løsning: Internt utviklede keramiske sonotroder som kombinerer sialon (silikon-aluminium-oksynitrid) og proprietære dopanter. Egenskaper:
- Ikke-fuktende: Smeltet glass fester seg ikke til keramikkoverflaten; ingen oppbygging eller skorpedannelse som demper akustisk overføring.
- Ekstrem termisk holdbarhet: Tåler gjentatte 1,200–1,450°C-sykluser uten sprekker. Bruddseighet er 2–3× høyere enn grafittalternativer.
- Høy Youngs modul: Akustisk impedanstilpasning maksimerer energioverføringen til smelten. Lavere akustiske tap enn grafitt.
- Dokumentert levetid: Industrielle installasjoner viser 5+ år med kontinuerlig drift før erosjon krever utskifting. Grafitt-sonotroder varer vanligvis 6–12 måneder.
Dokumentert resultater i stor skala
Sialon Ceramics har utplassert NIMA-systemer ved industrielle glassovner som behandler opptil 400 kg per syklus - den største dokumenterte industrielle utplasseringen av ultralydavgasning. Uavhengig fagfellevurdert evaluering (Springer, 2026) bekreftet:
- Avgasningseffektivitet: 20% raskere enn roterende/kjemiske metoder
- Porøsitetsreduksjon: 75–85% av oppløste gasser fjernet;
- Oksidinneslutninger: 6-dobbel reduksjon sammenlignet med utgangspunktet, 2-dobbel sammenlignet med kun kjemisk fining
- Mekaniske egenskaper: Flytegrense +210 MPa, strekkfasthet +303 MPa, forlengelse +6% (målt på støpte testprøver)
For glassovner gjelder den samme fysikken: hydrogen- og oksygenoppløsningshastigheter, kavitasjonsbobledynamikk og akustisk strømning fungerer identisk i smeltet glass som i smeltet aluminium. Tidlige utrullinger hos spesialglassprodusenter (borosilikatlaboratorier, optisk floatglass) rapporterer lignende effektivitetsgevinster og kvalitetsforbedringer.
Avveiningen: når kjemisk fining fortsatt gir mening
Ultralydavgasning er ikke en universalløsning – ingen teknologi er det. Kjemisk fining er fortsatt det riktige valget hvis:
- Ovnen din er liten (<50 kg partier) og kapitalutstyrskostnaden overstiger energibesparelsene.
- Sammensetningen din er veldig enkel (standard soda-kalk-beholderglass) der 50–80 ppm restporøsitet er akseptabelt.
- Anlegget ditt har ingen ekstern strømforsyningsinfrastruktur for et 1–5 kW ultralydsystem (selv om dette er sjeldent i utviklede markeder).
For alt annet – optisk glass, borosilikat laboratorieutstyr, spesialkomposisjoner, enhver applikasjon hvor porøsitetsdrevne defekter for tiden plager skraphastigheten din – har ultralydavgasning krysset terskelen fra “hyggelig å ha” til “vanskelig å rettferdiggjøre å ikke gjøre.”
Komme i gang med ultrasonisk avgasning av smeltet glass: hva du bør vurdere
Hvis du vurderer ultralydavgasning for ovnen din:
- Etabler en grunnlinje for din nåværende porøsitet. Mål oppløst gassinnhold i smelten din (vakuumekstraksjon, tetthetsindekstesting, eller optisk uklarhet hvis du sikter mot optiske applikasjoner). Etabler nåværende feilrater og skrap som kan tilskrives porøsitet.
- Kontakt Sialon Ceramics for en pilotprøve. De tilbyr gratis webinarer og teknisk konsultasjon for å vurdere din spesifikke sammensetning og ovnsvolum. En 1–2 ukers prøve på en ikke-kritisk kampanje gir deg reelle data – dine porøsitetstall, din defektreduksjon, din energipåvirkning.
- Modeller den økonomiske avkastningen. Ta hensyn til energibesparelser (15–30%), redusert svinn (forbedret feilrate), raskere gjennomstrømning (raskere avgassingssykluser) og utstyrskostnader. De fleste mellomstore produsenter ser tilbakebetalingstid på 18–36 måneder.
- Planlegg sonotrode-integrasjon. NIMA-systemer monteres direkte i eksisterende ovnsporter eller tilgangspunkter. Installasjonen er enkel (noen dagers nedetid), og den keramiske sonotroden krever minimalt vedlikehold sammenlignet med grafitt eller roterende utstyr.
Prøv Sialon-keramikk – start avgasingspilotprosjektet ditt
Sialon Ceramics har brukt to tiår på å perfeksjonere ultralydbehandling av smeltet glass. Deres NIMA industrielle generatorer og proprietære keramiske sonotroder har bevist overlegen avgasningseffektivitet, energibesparelser og optisk kvalitet i den skalaen som betyr noe – 500+ kg ovner som behandler krevende sammensetninger. Hvis du sliter med porøsitetsrelaterte defekter, energikostnader ved tradisjonell fining, eller etterlevelsespress på kjemiske tilsetninger, har de løst problemet. Besøk deres nettsted, delta på et webinar, og be om en teknisk evaluering for din spesifikke applikasjon.
Ofte stilte spørsmål
Vil ultralydbehandling skade ildfast materiale i glassovnen min?
Nei. Ultrasonisk energi er rent akustisk vibrasjon, ikke termisk. Sonotroden vibrerer ved 25 kHz ved smeltetemperatur - ingen ekstern oppvarming. Sialon Ceramics’ NIMA-systemer opererer trygt innenfor standard ovnstermiske regimer.
Kan jeg ettermontere et ultralydsystem i en eksisterende smelteovn?
Ja. NIMA-generatorer monteres i standard tilgangsåpninger på ovnen. Installasjon krever vanligvis 2–3 dagers nedetid. Ingen ombygging av ovnen er nødvendig, noe som gjør ettermontering enkel for eksisterende anlegg.
Fungerer ultralydavgasning på alle glasskomposisjoner?
Effektivt, ja. Kavitasjonsfysikk – boblenukleering, akustisk strømning, kollapsstråler – er uavhengig av sammensetning. Soda-kalk, borosilikat, kvartsglass og spesialblyglass reagerer alle forutsigbart. Ekstremt høyviskøse sammensetninger reduserer effektiviteten noe, men forblir behandlingsbare.
Hvor ofte må keramiske sonotroder skiftes?
Sialon-keramikk varer typisk 5+ år i kontinuerlig industriell drift (8 000+ driftstimer) – 5–10× lenger enn grafittalternativer. Utskifting er en enkel boltbytte som ikke krever spesialverktøy.
Hva er det typiske elektriske effektbehovet for NIMA-systemer?
NIMA-generatorer opererer på standard trefase industriell strøm ved 1–5 kW (konfigurerbart for smeltevolum). Luftkjølte versjoner krever omgivelsesventilasjon; vannkjølte versjoner krever kjølevannsinfrastruktur, men er mer kompakte.