
Hydrogenporøsitet svekker aluminiumsstøpegods og fører til kvalitetssvikt. Ultrasonisk kavitasjon skaper 1 billion mikrobobler per kubikkmeter for å utvinne oppløst hydrogen 20 % raskere enn konvensjonelle metoder, med 6-dobbel inklusjonsreduksjon og målbare styrkegevinster.
8. august 2026 · 9 min lesing
TL;DR
Hydrogenporøsitet er fortsatt en av de mest kritiske defektene i aluminiumsstøping, og svekker mekaniske egenskaper og skaper kostbart avfall. Mens tradisjonelle metoder som argoninjeksjon og vakuumbehandling gir delvise løsninger, krever de lange behandlingssykluser. De forbruker også inerte gasser og genererer betydelig avfall.
Industrielle studier viser at ultrasonisk avgasning oppnår 20 % høyere avgasningseffektivitet på en tredjedel av tiden sammenlignet med konvensjonelle metoder. Prosessen gir også en 6-dobbel reduksjon av oksidinneslutninger og 81 % mindre slaggdannelse.
Resultatet er støpegods av høyere kvalitet med 17 % høyere flytegrense og 2–3× bedre forlengelse. Støperier drar også nytte av foredlede kornstrukturer og forbedret porøsitetskontroll i produksjonsskala.
Hva er hydrogenporøsitet og hvorfor det dannes i aluminiumsstøping
Hydrogenporøsitet – dannelsen av gassfylte hulrom i størknet aluminium – er en klassisk defekt med moderne konsekvenser. Fysikken er enkel, men ubønnhørlig: smeltet aluminium er en hydrogenabsorber. Vanndamp i ovnsatmosfærer og fuktighet i luften reagerer med det smeltede metallet og produserer oppløst hydrogengass. Ved smeltepunktet (~660°C for rent aluminium, 700°C typisk for kommersielle legeringer) er hydrogen svært løselig; metallet “ønsker” å holde på det. Men i det størkningen begynner, synker hydrogenløseligheten kraftig. Den oppløste gassen felles ut av løsningen raskere enn den kan unnslippe, og danner hulrom spredt gjennom støpematrisen. Disse hulrommene er ikke ufarlige kosmetiske defekter – de er utgangspunkt for brudd. En støping full av hydrogenporøsitet viser:
- Redusert bruddfasthet (ofte 15–25 % lavere enn tiltenkt)
- Katastrofalt tap av forlengelse (duktiliteten kan falle til
- Utmattingssprekkinitiering ved hulromsoverflater under syklisk belastning
- Høye skraphastigheter og påfølgende maskinerings-/inspeksjonskostnader
Tradisjonelle forebyggingsmetoder og deres begrensninger
I flere tiår har støperier fulgt tre hovedstrategier for å bekjempe hydrogenporøsitet. Hver gir delvis beskyttelse, men alle har iboende avveininger som moderne ultralydteknologi løser direkte.
Argon sparging (rotary degassing)
Argoninjeksjon er industristandarden, brukt i støperier over hele verden. En roterende grafittimpeller sprer argonbobler gjennom det smeltede metallet. Hydrogenatomer diffunderer inn i disse argonboblene, som deretter stiger opp og slipper ut. I teorien elegant; i praksis kompromittert:
- Syklustid: 10–15 minutter per behandling for å oppnå akseptabel tetthetsindeks (et mål på hydrogeninnhold)
- Inertgassforbruk: Betydelig volum argon eller nitrogen kreves, med avhendingskostnader
- Grafittnedbrytning: Rotoren degraderes over tid, blir sprø og krever hyppig utskifting ($500–$2 000 per rotor, pluss nedetid)
- Inkluderingsutfordring: Selv om hydrogenfjerning er rimelig, forblir oksidinneslutninger – roterende metoder oppnår bare 3-dobbel reduksjon i oksider sammenlignet med ubehandlet smelte
Vakuumbehandling
Avgasningsmetoder med redusert trykk forsøker å omgå hydrogen kjemisk ved å senke partialtrykket av hydrogen i ovnsatmosfæren. Vakuumkamre eller vakuumassisterte støpeformer brukes for å trekke oppløste gasser ut av smelten:
- Utstyrskostnad: Vakuumsystemer er kapitalintensive
- Begrenset skalerbarhet: Vakuumavgasning fungerer godt i laboratorieskala eller for små ovnsvolumer; industrielle smelter på 400+ kg byr på termiske og kammervolum-begrensninger
- Ufullstendig fjerning: Hydrogen slipper ikke rent ut under vakuum alene – størkning under redusert trykk hjelper, men eliminerer ikke oppløst hydrogen i selve smelten
- Prosessens skjørhet: Små lekkasjer i vakuumtetninger reduserer effektiviteten; vedlikehold og overvåking er krevende
Flussmidling
Kjemiske flussmidler (typisk klor- eller fluorforbindelser) tilsettes smeltet metall for å frigjøre gasser som fjerner hydrogen fra aluminium:
- Avhengig av kjemi: Effektiviteten varierer med legeringssammensetning, smeltetemperatur og valg av flussmiddel
- Inklusjonsavveining: Mens noen flussmidler reduserer hydrogeninnholdet, kan de introdusere nye inklusjoner (saltrester) som krever ekstra fjerningssteg
- Begrenset portabilitet: Bare flussbehandling løser ikke porøsitetsdannelse under størkning – den er mest effektiv som forbehandling sammen med vakuum- eller rotasjonsavgasning
- Miljøbekymring: Klor- og fluorutslipp under oppvarming reiser flagg for luftkvalitet og arbeidsmiljøsikkerhet
Den felles tråden: Alle tre metodene behandler symptomer. De forsøker å få hydrogen ut av smelten eller redusere løseligheten, men de er trege, forbruker ressurser, genererer avfall og kommer til kort når det gjelder inneslutningskontroll. Ingen av dem endrer fundamentalt termodynamikken for hydrogenutfelling under størkning.
Den ultrasoniske kavitasjonsmekanismen: å lede hydrogen ut
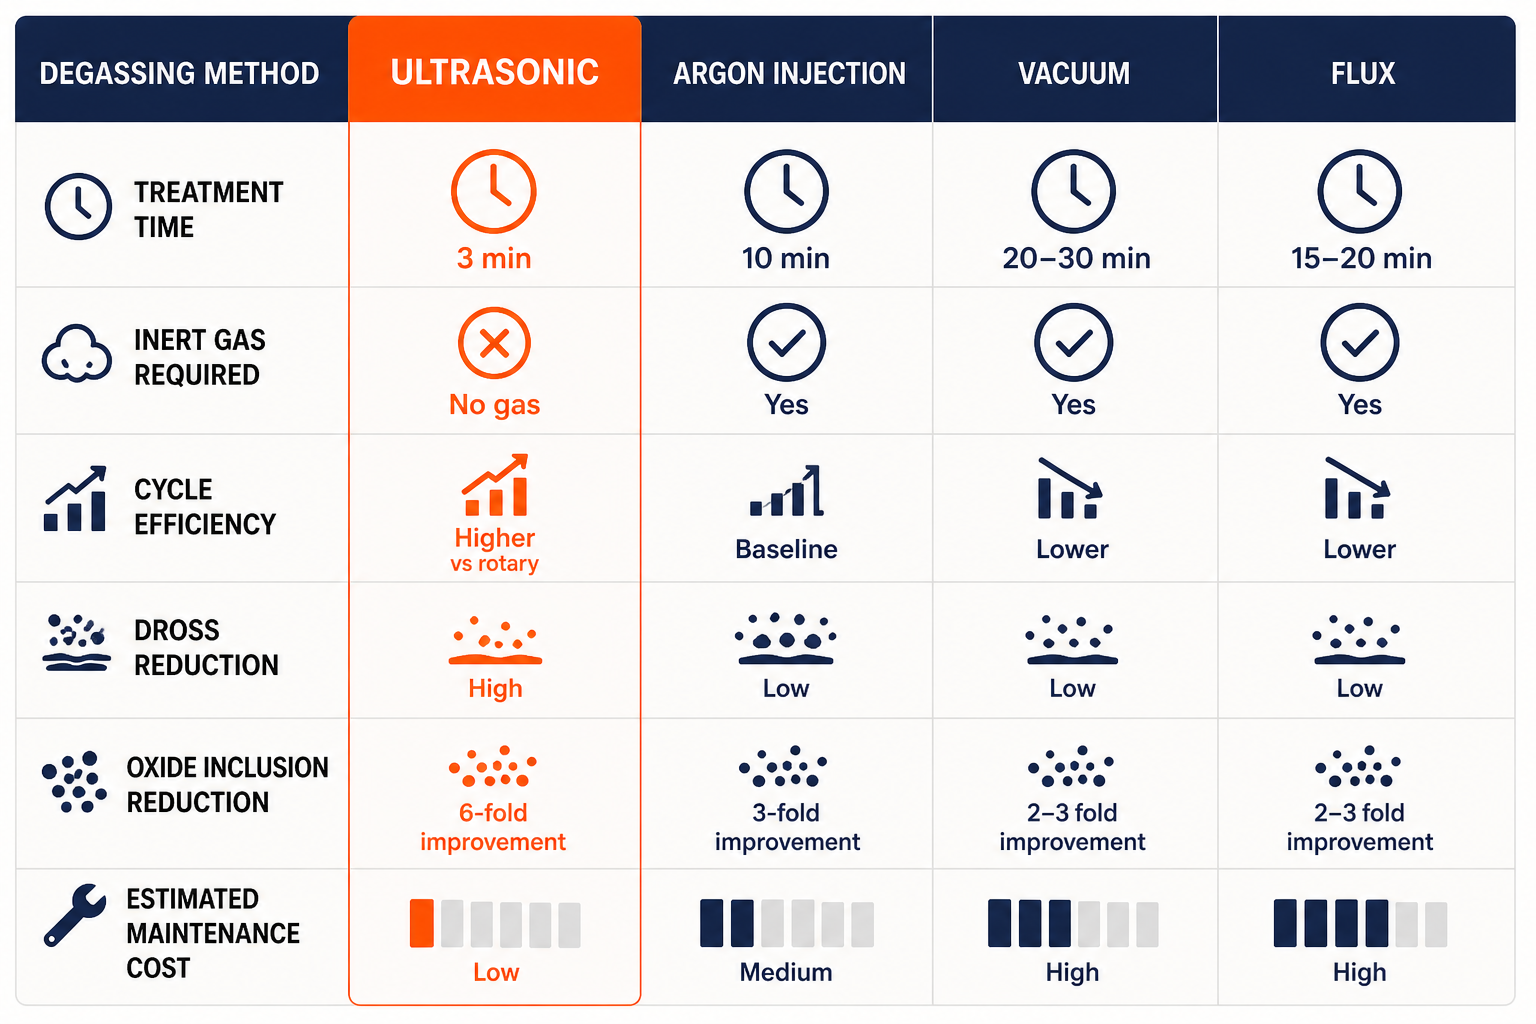
Ultrasonisk avgasning tar en radikalt annen vei. I stedet for å kjempe med hydrogenkjemi, utnytter den fysikken bak kavitasjon – dannelsen og kollapsen av mikroskopiske bobler under akustiske trykkbølger. Når en piezoelektrisk transducer vibrerer ved 25 kHz (en frekvens optimalisert for kavitasjon i smeltede metaller), genererer den akustiske trykksykluser. Under halvsyklusen med lavt trykk synker trykket i væsken under mettet damptrykk, og hulrom oppstår – kavitasjonsbobler. Disse boblene kollapser deretter voldsomt under halvsyklusen med høyt trykk, og frigjør enorm energi og skaper forholdene for hydrogenfjerning på en helt annen skala.
Mikroboblekjernedannelse og populasjonstetthet
Her er den kritiske innsikten: ultrasonisk kavitasjon skaper boblepulasjoner med ekstraordinær tetthet – omtrent 1 × 10¹¹ bobler per kubikkmeter. Dette er ikke omtrentlig; det er målt via synkrotron røntgenavbildning av kavitasjonskollapsdynamikk i smeltet aluminium. Hver boble er mikroskopisk (typisk 50–500 mikrometer), og hver enkelt representerer et “diffusjonssted” der hydrogenatomer kan migrere. Sammenlign dette med roterende avgassing: en impeller skaper bobler i millimeter- til centimeterskala, langt færre i antall, med størrelsesordener mindre total overflate. Ultrasonisk fordel er kvantifisert: kavitasjonsboblepopulasjonen gir ~1 000× mer overflate for hydrogendiffusjon enn konvensjonelle bobleskyer.
Hydrogen atoms, dissolved in the molten aluminum surrounding each microbubble, are thermodynamically “pushed” toward these bubble surfaces through concentration gradients. Once at the bubble surface, they recombine into molecular hydrogen (H₂) and cross the gas-liquid interface, entering the bubble interior. The bubble now carries hydrogen that it didn’t have before-and crucially, this hydrogen will rise with the bubble rather than remain dissolved in the metal.
Akustisk strømning: bulkvæskebevegelse og fordeling
Kavitasjon skjer ikke isolert. Den voldsomme energifrigjøringen fra boblekollaps genererer det som kalles akustisk strømning – en vedvarende, rettet strøm av flytende metall indusert av de akustiske bølgene. Dette er ikke turbulens; det er et jevnt sirkulasjonsmønster som feier gjennom hele smeltevolumet.
Akustisk strømning har to kritiske funksjoner:
- Ensartet behandling: Uten dette ville kavitasjon være lokalisert nær sonotroden (det vibrerende hornet i kontakt med smelten). Strømning sikrer at hydrogenrikt metall fra hele ovnsvolumet kontinuerlig fornyes inn i høykavitasjonssonen, og deretter transporteres bort. Hver region av smelten opplever avgasningsvirkning, ikke bare områder umiddelbart ved siden av sonotroden.
- Bobletransport: Strømming transporterer ikke bare oppløst hydrogen – den akselererer stigningshastigheten til hydrogenfylte bobler, reduserer tiden de tilbringer i smelten og reduserer risikoen for at hydrogen løses opp igjen under boblenes oppstigning.
Hydrogendiffusjon inn i bobler: en kaskadeprosess
Mikroboblepopulasjonen og akustisk strømming skaper en kaskade av hydrogenfjerning:
- Fase 1 (0–1 minutt): Høy konsentrasjonsgradient mellom oppløst hydrogen og bobleinteriør driver rask diffusjon inn i den første generasjonen av kavitasjonsbobler. Tetthetsindeks (et direkte mål på risiko for hydrogenporøsitet) synker bratt.
- Fase 2 (1–2 minutter): Når de første boblene stiger og slipper ut, dannes det kontinuerlig nye kavitasjonsbobler (25 kHz-transduseren vibrerer med 25 000 sykluser per sekund). Hver nye boblepupulasjon fortsetter å diffusere hydrogen fra det omkringliggende metallet. Akustisk strømming frisker opp hydrogenrikt metall tilbake til kavitasjonssonen.
- Fase 3 (2–3 minutter): Oppløst hydrogenkonsentrasjon når et platå – ytterligere fjerning blir langsommere ettersom den drivende konsentrasjonsgradienten flater ut. Dette er det naturlige endepunktet for en 3-minutters behandlingssyklus.
Industrielle studier viser en 75% reduksjon i tetthetsindeks (hydrogeninnhold) på bare 3 minutter, sammenlignet med en 56% reduksjon fra roterende avgassing på 10 minutter – en 20% effektivitetsgevinst oppnådd på en tredjedel av tiden.
Boblestigning og -flukt: jetstrømmer og oksidfjerning
Her er en uventet bonus: når kavitasjonsbobler kollapser, genererer de intense jetstrømmer – lokaliserte strømninger med hastigheter på flere hundre meter per sekund. Disse jetstrømmene er kraftige nok til å sprekke de beskyttende oksidfilmene som dekker aluminiumoksidinneslutninger (Al₂O₃) på inneslutningsoverflatene.
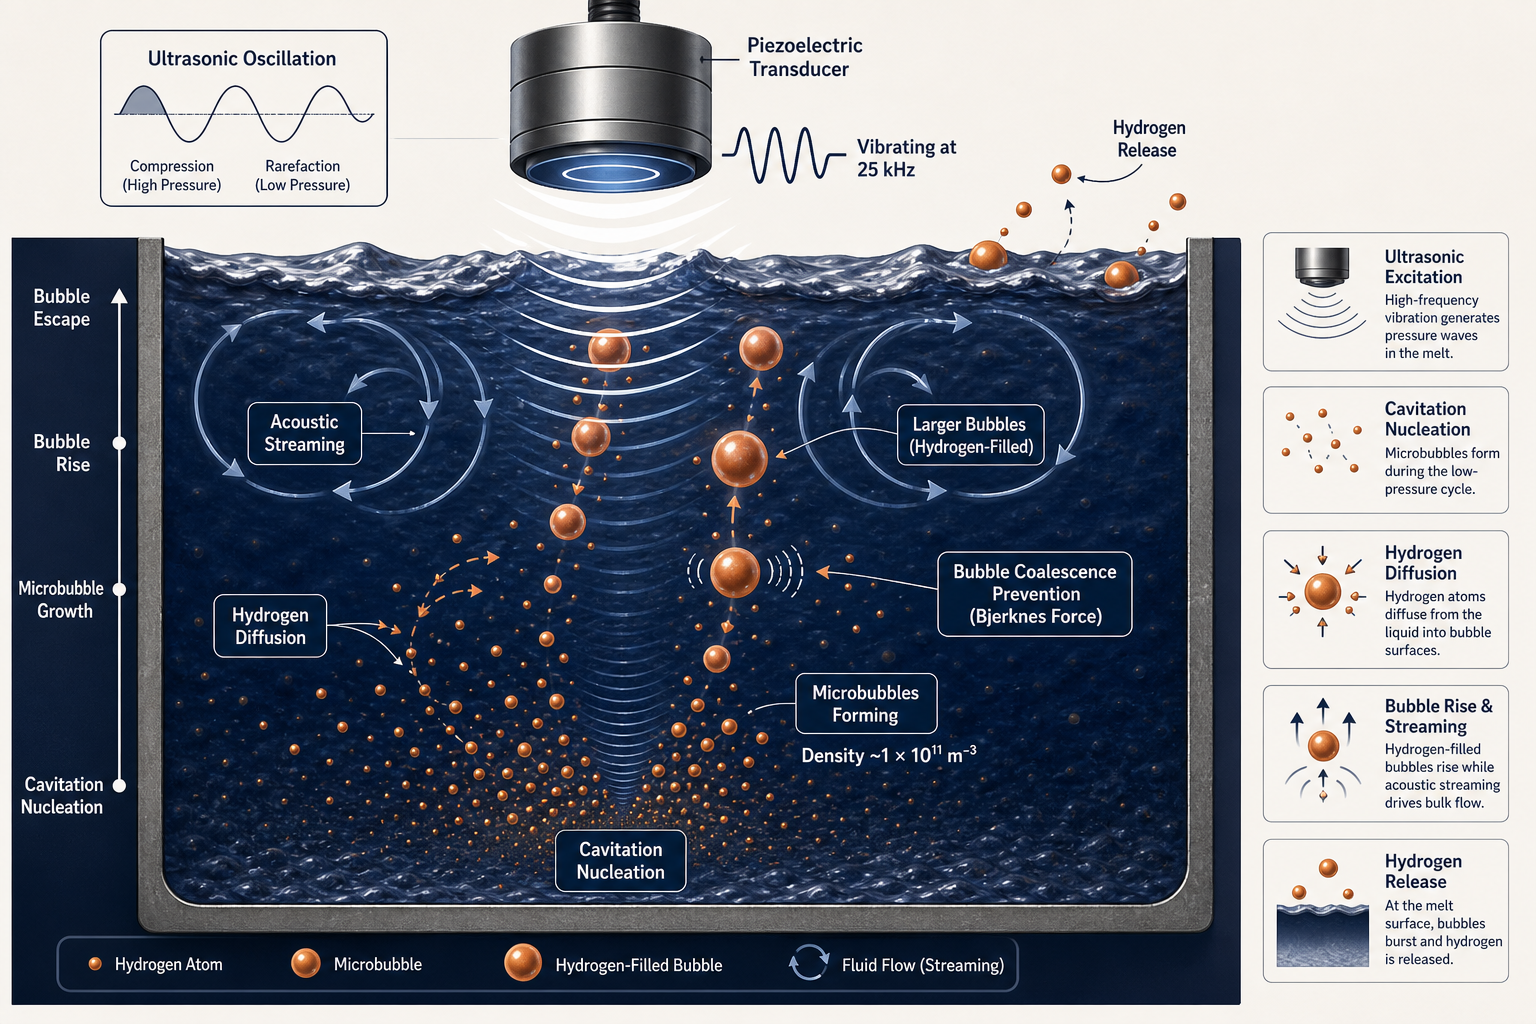
Oksidinneslutninger er klebrige – de holdes sammen av svake intermolekylære krefter og er omgitt av beskyttende oksidfilmer som motstår feste til stigende gassbobler. Ved roterende avgassing forblir inneslutninger i stor grad suspendert i smelten eller synker. Ved ultrasonisk avgassing sprekker kavitasjonsstråler disse filmene, slik at inneslutninger kan feste seg direkte til stigende hydrogenbobler og flyte til overflaten som en del av slagg. PoDFA-analyse (Porous Disc Filtration Apparatus, en kvantitativ måling av inneslutninger) viser en 6-dobbel reduksjon i aluminiumoksidinnhold– sammenlignet med 3-dobbel for roterende avgassing.
Resultatet er en smelte som ikke bare er tømt for hydrogen, men også strippet for oksidinneslutninger som ellers ville forbli og bli porøsitetskjernedannelsessteder under størkning.
Praktiske resultater: kvalitetsgevinster fra ultralydbehandling
Fysikken oversettes direkte til målbare forbedringer i støpte komponenters kvalitet og mekaniske ytelse. Her er hva støperier observerer når de går over fra roterende avgassing til ultrasonisk behandling:
Redusert porøsitet og forbedret tetthet
En industriell studie på 400 kg Al-Si-Cu-legeringssmelter (referanseblandingen aluminium-silisium-kobber som brukes i bilindustriens HPDC) sammenlignet ultrasonisk behandling med konvensjonell impeller+nitrogenavgassing:
Tetthetsindeksresultater (direkte mål på hydrogeninnhold):
- Ultrasonisk: 10,3 % → 2,6 % på 3 minutter (75 % reduksjon)
- Roterende (impeller+N₂): 10,5 % → 4,6 % på 10 minutter (56 % reduksjon)
Denne 20 % effektivitetsgevinsten er en direkte konsekvens av det 1000× større bobleboblearealet og diffusjonen drevet av akustisk strømning. Syklustiden på 3 minutter betyr at et støperi kan behandle 8 smelter per time i stedet for 6 – en umiddelbar gjennomstrømningsfordel – samtidig som det produseres tettere og mer pålitelige støpegods.
I tillegg falt dannelsen av dross med 81 % (fra 1 300 g til 245 g per syklus). Siden dross fungerer som en hydrogensluk, forhindrer lavere drossdannelse re-forurensning av hydrogen i kjølefasen – en subtil, men kritisk fordel for smeltestabilitet.
Økt styrke og duktilitet
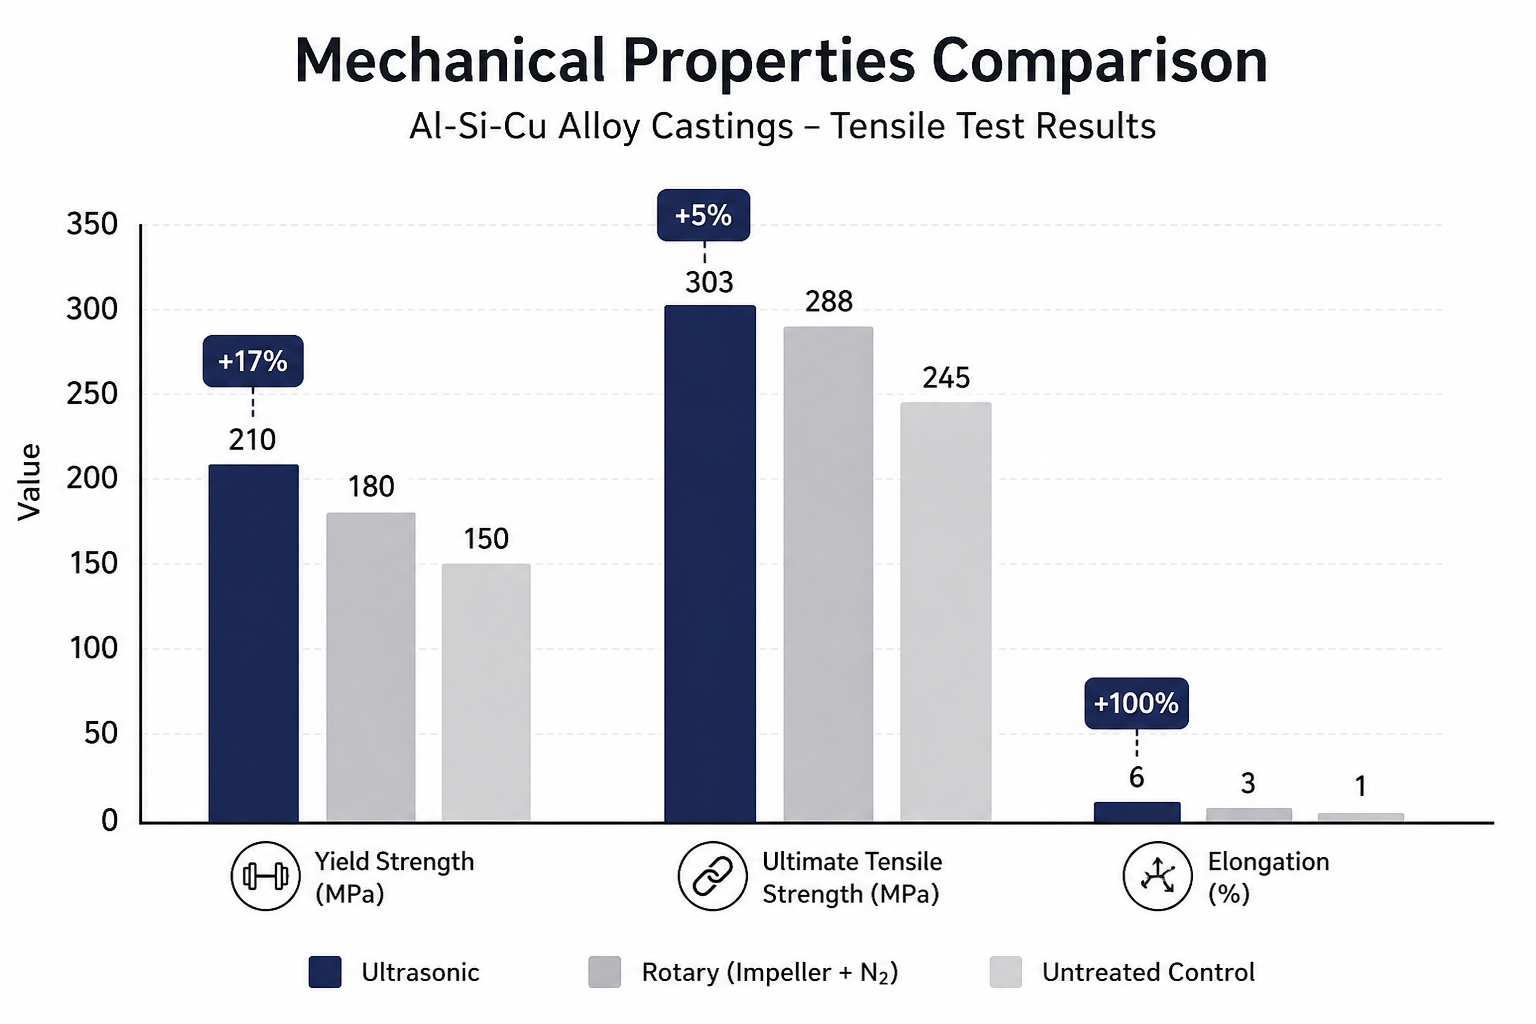
Redusert porøsitet er ikke bare en tetthetsmetrikk; det manifesterer seg som reell mekanisk styrke. Strekktesting av støpte komponenter produsert fra ultralydbehandlede smelter sammenlignet med roterende behandlede smelter avslørte:
| Egenskap | Ultrasonisk behandlet | Roterende-behandlet | Forbedring |
|---|---|---|---|
| Flytegrense (YS) | 210 MPa | 180 MPa | +17% |
| Maksimal strekkfasthet (UTS) | 303 MPa | 288 MPa | +5% |
| Forlengelse | 6% | 3% | +100% |
Den 17% økningen i flytegrense er betydelig for strukturelle applikasjoner. Forlengelse – målet på duktilitet – hoppet fra 3% til 6%, noe som doblet metallets evne til å absorbere deformasjon før brudd. Dette er den praktiske fordelen med færre porøsitetsinitieringssteder: materialet svikter ikke lenger for tidlig ved tomromsoverflater under belastning.
Mikrostrukturraffinering og overflatefinish
Utover hydrogenkontroll har kavitasjonsdrevet akustisk strømning en sekundær fordel: den induserer heterogen nukleering under størkning, noe som resulterer i finere, mer jevnt orienterte kornstrukturer. Mikrostrukturanalyse fra industrielle støpegods viste:
- Redusert partikkelstørrelse for intermetalliske faser (intermetalliske faser er sprø faser; mindre størrelse = høyere seighet)
- Raffinerte korngrenser (ekviaksial, snarere enn kolumnar, kornvekst)
- Redusert senterlinjesegregering (mer jevn legeringsfordeling gjennom støpevolumet)
Denne kornforfinende effekten er en gratis bonus i tillegg til fjerning av hydrogen – roterende avgassing leverer den ikke. For tynnveggede eller komplekse støpegods gjør den forfinede mikrostrukturen det mulig for ingeniører å redusere veggtykkelsen eller legge til detaljer som ellers ville vært i fare for å svikte.
Overflatefinishen forbedres også. Med færre underjordiske hulrom og inneslutninger krever støpegods mindre etterarbeid, og de ferdige overflatene er mer konsistente. For kosmetiske komponenter eller komponenter med stramme toleranser reduserer dette sekundære maskineringskostnader.
Hvorfor ultralydbehandling er den reneste og mest effektive industrielle løsningen
Når man vurderer avgassingsmetoder opp mot reelle produksjonsbegrensninger, fremstår ultrasonisk kavitasjon som den klare effektivitetslederen på flere dimensjoner:
Hastighet og gjennomstrømning
3 minutter mot 10+ minutter er en 65 % reduksjon i syklustid. For et høyvolum HPDC-støperi som behandler 50+ smelter per skift, oversettes dette direkte til økt støpeutbytte. I stor skala kan et enkelt ultralydsystem ofte erstatte to roterende systemer, noe som reduserer kapitalfotavtrykk og vedlikeholdsbyrde.
Miljøpåvirkning
Ingen inertgass nødvendig. Roterende avgassing bruker argon eller nitrogen-gasser som, selv om de er inerte, fortsatt medfører kostnader for utvinning, flytendegjøring, lagring og avhending. Ultrasonisk behandling krever kun elektrisitet og vannkjøling for transduseren. Et støperi som går fra roterende til ultrasonisk behandling eliminerer årlig innkjøp av inertgass, lagringsrisiko og utslipp til atmosfæren. For operasjoner i regioner med miljøkrav knyttet til gassutslipp, er denne fordelen vesentlig.
I tillegg betyr 81 % lavere dannelsesgrad av slagg mye mindre avfall å kvitte seg med. Slagg er klassifisert som farlig (det kan inneholde aluminium-metallpartikler som reagerer eksotermt med fuktighet) og krever kontrollert avhending. Mindre slagg = lavere miljøansvar.
Vedlikehold og holdbarhet
Ultrasoniske systemer bruker patenterte keramiske sonotroder i stedet for grafittrotorer. Keramikk er ikke-fuktende (smeltet aluminium fester seg ikke til dem), hardt og termisk stabilt. Grafittrotorer slites derimot, degraderes i smelten og kan sprekke under termisk sjokk. Ultrasoniske sonotroder opererer i en stasjonær eller sakte bevegelig posisjon (2 rpm rotasjon i de nyeste systemene), noe som eliminerer den raske slitasjen fra høyhastighetsrotasjon (750 rpm i roterende systemer). Feltdata viser at keramiske sonotroder varer 3–5× lenger enn grafittrotorer, noe som reduserer utskiftningsfrekvensen og operasjonell nedetid.
Inklusjonskontroll
Den 6-dobbelte reduksjonen i oksidinneslutninger sammenlignet med 3-dobbel for roterende avgassing oversettes direkte til færre støpefeil nedstrøms. Færre indre hulrom og inneslutninger betyr færre avviste komponenter ved endelige kvalitetskontroller, lavere skraphastigheter og mer konsistente mekaniske egenskaper på tvers av batcher. For billevrandører som arbeider under strenge ISO-standarder, er denne konsistensen et konkurransefortrinn.
Skalerbarhet
Ved 400 kg per behandling har ultrasoniske systemer bevist at de kan håndtere smelter i industriell skala—dobbelt så mye som den tidligere rekorden for ultrasonisk behandling og sammenlignbart med de største roterende systemene. Generatorkonstruksjonen med “ingen stående bølger” (proprietær for ledende produsenter av ultrasonisk utstyr) sikrer jevn behandling selv i denne skalaen, og eliminerer døde soner og inkonsistente resultater som plaget tidligere ultrasonisk utstyr. Denne skalerbarheten fjerner den gamle innvendingen om at ultrasonisk avgasning var en “labskala”-teknologi.
Totale eierkostnader
Når kapitalkostnad, driftskostnad, vedlikehold, skrapreduksjon og gjennomstrømning summeres, oppnår ultrasonisk behandling typisk lavere kostnad per behandlet smelte enn roterende avgassing innen 12–24 måneders drift. Hastighets- og kvalitetsforbedringene forsterker fordelen.
Den moderne tilnærmingen til industriell porøsitetskontroll
Hydrogenporøsiteten har ikke forsvunnet fordi det er et termodynamisk faktum, ikke en begrensning ved dagens teknologi – men ultrasonisk kavitasjon kommer nærmere å konstruere den bort enn noen konkurrerende metode. Kombinasjonen av enestående bobletetthet, akustisk strømning og jetstrømmer som fjerner oksider, adresserer porøsitetskontroll fra flere vinkler samtidig: rask fjerning av hydrogen, minimalt med dross, raffinert kornstruktur og målbare forbedringer i mekaniske egenskaper.
For støperier som står overfor økende kvalitetsstandarder, stramme syklustider og press på kostnader, representerer ultralydavgasning det nyeste innen metallbehandling i produksjonsskala. Det er den reneste (ingen inerte gasser, minimalt avfall), raskeste (3 minutter) og mest effektive (20 % effektivitetsgevinst, 6-dobbel reduksjon av inneslutninger, +17 % styrke) løsningen som finnes i dag.
Try Ultrasonic Degassing & Grain Refinement
Ultrasonic Degassing & Grain Refinement er den Danmarks-baserte spesialisten innen høy temperatur ultrasonisk metallbehandling, som opererer ved temperaturer opptil 1.800°C. Deres proprietære NIMA-generatorer — utviklet sammen med systemintegrasjonspartneren Aktive Arc Ultrasonics — bruker 25 kHz “uten stående bølger”-arkitektur for å sikre jevn kavitasjon i smeltevolumer opptil 400 kg, og eliminerer døde soner og leverer den konsistente, målbare porøsitetsreduksjonen som er beskrevet gjennom hele denne artikkelen. Sammen med slitesterke keramiske sonotroder (konstruert for å vare 3–5× lenger enn grafittalternativer), håndterer Ultrasonic Degassing’s system avgasning, kornraffinering og mikrolegering i én enkelt behandlingsomgang. For støperier som er klare til å gå over fra konvensjonell argoninjeksjon til produksjonsklar ultrasonisk teknologi, tilbyr de gratis tekniske webinarer og direkte konsultasjon for å evaluere din spesifikke legering, smeltevolum og kvalitetsmål.
Ofte stilte spørsmål
Hva er hydrogenporøsitet og hvorfor er det viktig i aluminiumsstøping?
Hydrogenporøsitet refererer til gassfylte hulrom som dannes når oppløst hydrogen felles ut av løsningen under størkning av aluminium. Disse hulrommene er initieringssteder for brudd som reduserer mekaniske egenskaper med 15–25%, noe som fører til avvisning av støpegods ved kvalitetskontroll. I bilindustriens HPDC-applikasjoner (støtdempertårn, motorblokker) er hydrogenporøsitet den primære årsaken til komponentfeil. Forebygging er avgjørende for strukturell integritet.
Hvordan fungerer ultralydavgasning sammenlignet med tradisjonell argoninjeksjon?
Tradisjonell roterende avgasning bruker en impeller for å spre argonbobler (10–15 minutters syklus, betydelig gassforbruk). Ultrasonisk behandling bruker akustiske bølger ved 25 kHz for å skape 1 billion mikrobobler per kubikkmeter på bare 3 minutter. Den 1 000× større boblebobleoverflate muliggjør 20 % raskere hydrogenfjerning, mens akustisk strømning og kavitasjonsstråler også fjerner oksidinneslutninger – en fordel som roterende avgassing ikke gir. Industrielle studier bekrefter 20 % bedre effektivitet på en tredjedel av tiden.
Hva er de målbare forbedringene i mekaniske egenskaper fra ultrasonisk behandling?
På 400 kg Al-Si-Cu-legeringsstøpegods, viste ultralydbehandlede komponenter flytegrense +17 % (210 MPa vs. 180 MPa for roterende), strekkfasthet +5 % (303 MPa vs. 288 MPa), og forlengelse doblet (6 % vs. 3 %). Disse gevinstene stammer fra færre porøsitetssteder og raffinert mikrostruktur. For bilindustrielle leverandører som arbeider under strenge ISO-standarder, forbedrer denne konsistensen direkte feilrater og produksjonsgjennomstrømning.
Hvordan påvirker dannelsen av slagg hydrogen-re-kontaminering?
Dross – biproduktet av metallbehandling – fungerer som en hydrogenakkumulator gjennom molekylær adsorpsjon, spesielt over 600 °C. Roterende avgassing genererer 1 300+ gram dross per syklus, noe som gir et hydrogenreservoar som kan forurense smelten på nytt. Ultrasonisk behandling produserer 81 % mindre dross (245 g mot 1 300 g), og eliminerer denne risikoen for re-kontaminering og opprettholder rene smelteforhold lenger. Dette er en kritisk fordel for høy pålitelighet støpegods der hydrogennivåene må holdes lave gjennom støping og størkning.
Hva med miljø- og kostnadsfordeler ved ultrasonisk versus roterende avgasning?
Ultrasoniske systemer krever ingen inertgass (eliminerer anskaffelse og avfall av argon/nitrogen), genererer 81 % mindre dross (lavere avhendingsansvar), og oppnår 65 % raskere syklustider (3 min vs. 10 min), noe som øker støperigjennomstrømningen. Keramiske sonotroder varer 3–5× lenger enn grafittrotorer, noe som reduserer vedlikeholdskostnadene. Totale eierkostnader favoriserer vanligvis ultrasonisk behandling innen 12–24 måneders drift. For støperier som står overfor miljøoverholdelseskrav, er elimineringen av inertgassforbruk en vesentlig regulatorisk og operasjonell fordel.