Teknisk sammenligning av ultrasonisk vs roterende/argon-avgasning for aluminiumsstøperier. Ultrasonisk reduserer slagg med 84 %, forbedrer effektiviteten og eliminerer argonavhengigheten – med 2–3 års avkastning på investeringen.
8. august 2026 · 12 minutters lesing
TL;DR
For støperiteknologer som vurderer metallbehandlingsmetoder: ultrasonisk avgasning overgår roterende/argon-avgasning når det gjelder effektivitet i hydrogenfjerning, drosreduksjon og totale eierkostnader. I en 15-minutters behandling, reduserer ultrasonisk avgasning dross fra 39,4 g til 6,4 g sammenlignet med argon – en reduksjon på 84 %– samtidig som porøsitet, strekkfasthet og duktilitet forbedres. Mekanismen er fundamentalt forskjellig: roterende avgasning er avhengig av langsom bobleinjeksjon og masseoverføringsdiffusjon, mens ultrasonisk kavitasjon skaper lokaliserte sjokkbølger på over 1000 K som direkte nukleerer hydrogenfjerning — teknologi utviklet i samarbeid med Aktive Arc Ultrasonics, spesialister på høy-effekt ultrasonisk systemteknikk. For storskala produksjon skalerer ultrasoniske systemer mer effektivt, krever ingen kontinuerlig argonforbruk, og gir avkastning gjennom redusert skrap, energibesparelser og overlegen sluttproduktkvalitet. Miljøfordelen er like betydelig: å eliminere argonavhengighet fjerner både karbonavtrykket fra gassproduksjon og den operasjonelle kompleksiteten til høytrykkssystemer.
Hvordan roterende avgassing fungerer - og hvorfor den har begrensninger
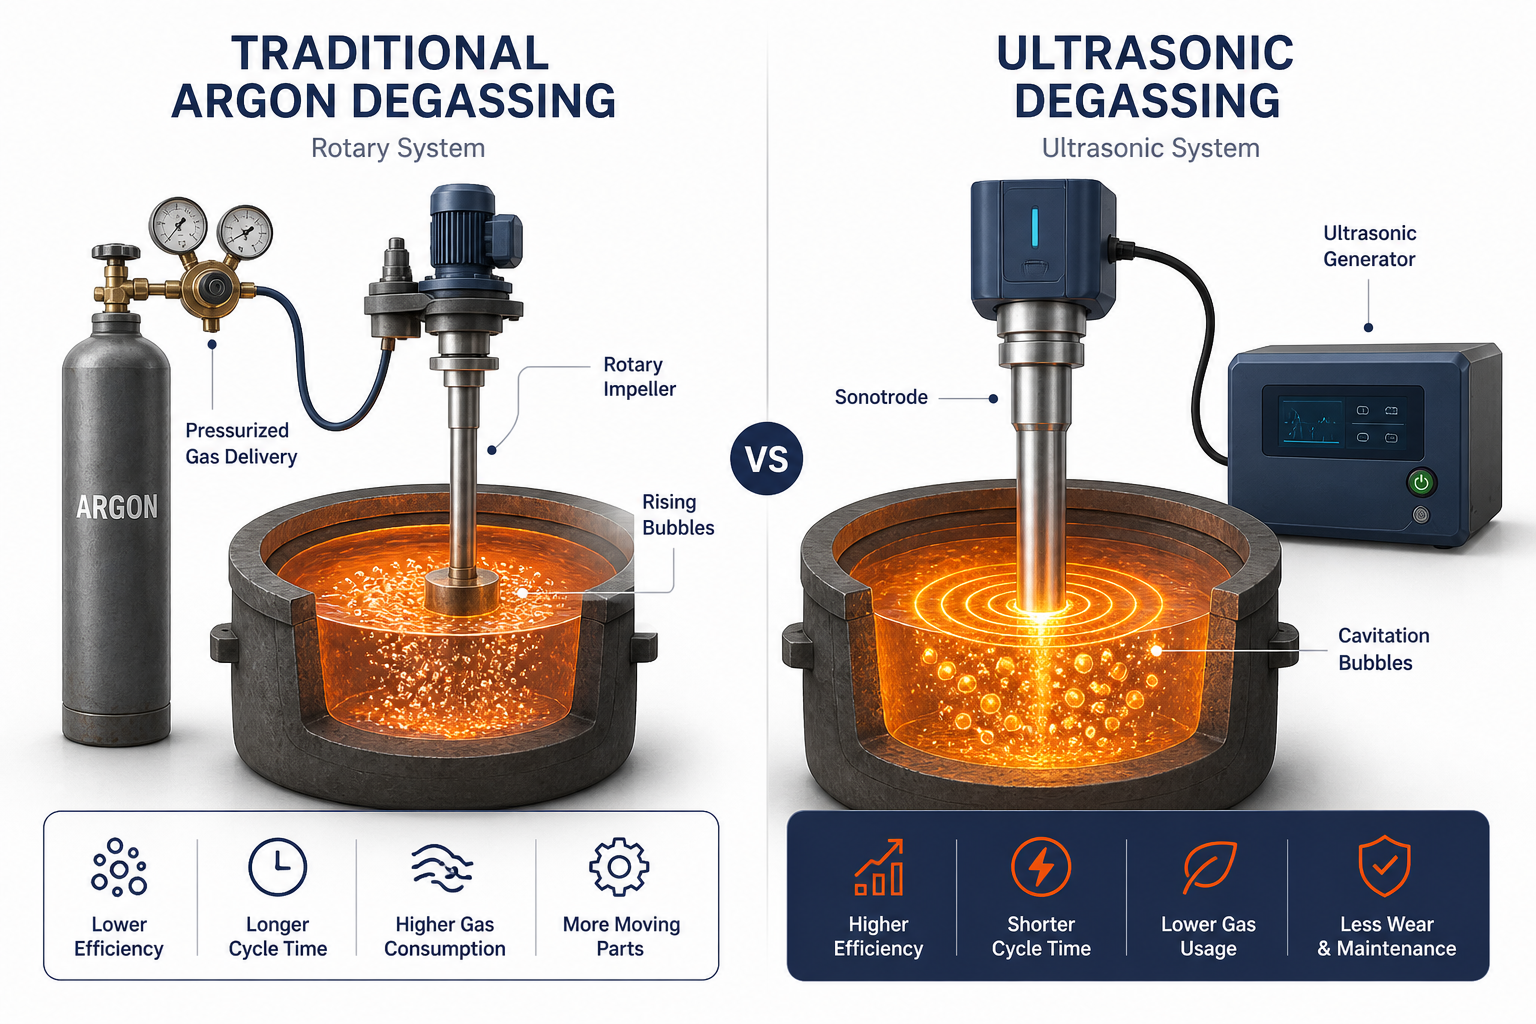
Rotasjonsavgassing, også kalt argonavgassing eller inertgassinjeksjon, er den gjeldende industrielle standarden for å fjerne oppløst hydrogen fra smeltet aluminium. Prosessen er enkel. Trykksatt argongass føres inn i ovnen gjennom en roterende impeller. Impelleren bryter gassen i fine bobler som stiger opp gjennom smelten. Hydrogenatomer diffunderer fra det smeltede metallet inn i disse boblene. Når boblene når overflaten, slipper hydrogenet ut som molekylær H₂-gass.
På papiret fungerer det. I praksis har roterende avgasning flere begrensninger som reduserer effektiviteten.
Langsom masseoverføring
Hydrogendiffusjon inn i bobler avhenger av konsentrasjonsgradienter og temperatur. Ved typiske aluminiumsstøpetemperaturer på 700–750°C forblir denne prosessen relativt langsom. Støperier trenger ofte 15–30 minutter med roterende behandling for å oppnå en meningsfull hydrogenreduksjon. Større smeltevolumer krever enda mer behandlingstid.
Ufullstendig hydrogenfjerning
Utvidet behandling fjerner ikke alltid alt oppløst hydrogen. Resterende hydrogen kan forbli i metallet og forårsake gassporøsitet i den endelige støpingen. Dette kan øke skrap, rework og risikoen for å sende deler som ikke er i henhold til spesifikasjonene.
Argon consumption and cost
Et typisk roterende avgassingssystem forbruker 0,2–0,5 m³ argon per tonn metall. For en 50-tonns smelte tilsvarer dette 10–25 m³ per syklus. Over et år kan et mellomstort støperi bruke titusenvis på argon alene. Vedlikehold av utstyr, gasstilførsel og lagringsinfrastruktur legger til ytterligere kostnader.
Argon er også en ikke-fornybar ressurs. Utvinningen og transporten skaper et ekstra karbonavtrykk.
Begrenset skalerbarhet for store volumer
Når smeltevolumene øker, kan boblenes oppholdstid og diffusjonseffektivitet avta. Støperier kan svare med å øke argonstrømningshastigheten, forlenge behandlingstidene, eller bruke begge tilnærmingene. Disse tiltakene øker driftskostnadene uten å gi tilsvarende gevinster i metallkvalitet.
Dannes av slagg (dross)
Tradisjonell argon-avgasning kan øke slaggdannelsen under behandlingen. Effekten blir mer uttalt når operatører kombinerer gassinjeksjon med kraftig mekanisk omrøring.
Mer slagg betyr større materialtap og ekstra rengjøring i etterkant. For høytverdilegeringer kan disse tapene redusere de totale produksjonsmarginene.
Hvordan ultrasonisk avgasning fungerer: kavitasjon som et gjennombrudd
Ultrasonisk avgassing opererer etter et helt annet fysikkprinsipp: akustisk kavitasjon. I stedet for å stole på langsom diffusjon inn i bobler, genererer ultrasoniske systemer intens akustisk energi som kollapser og reformerer mikroskopisk små bobler tusenvis av ganger per sekund.
Here’s what happens at the microscale:
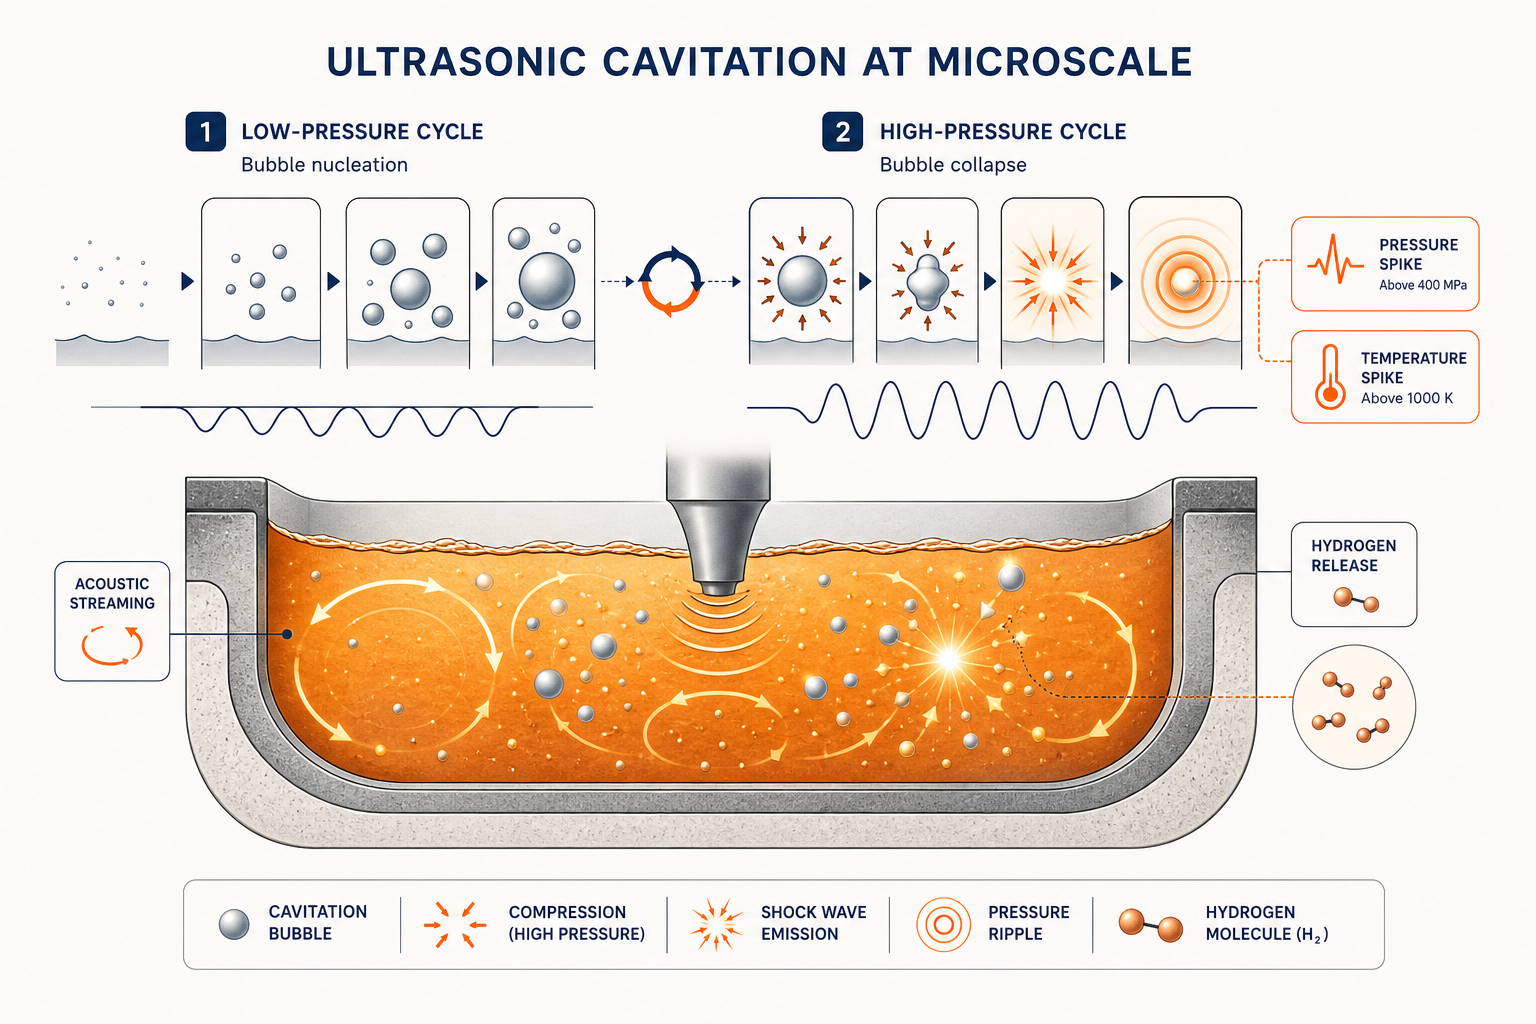
Kavitasjonskjernedannelse. Når en ultrasonisk transducer vibrerer ved industrielle frekvenser (typisk 20–50 kHz i anvendt metallurgi), skaper den vekslende høy- og lavtrykkssykluser i det smeltede metallet. Under lavtrykkshalvsyklusen dannes mikrobobler spontant (kavitasjonskjernedannelse). Under høytrykkshalvsyklusen kollapser disse boblene voldsomt.
Ekstreme lokaliserte forhold. Hver boblekollaps genererer:
- Lokale temperaturer over 1000 K (utover bulksmelte-temperaturen)
- Sjokkbølger og mikrostråler som trenger inn i det omkringliggende metallet
These extreme conditions do two things simultaneously:
- Direkte hydrogenfrigjøring. Den raske temperaturstigningen og trykksjokket får hydrogenatomer som allerede er oppløst i metallet, til å gå over til molekylært hydrogen (H₂) og slippe ut som gass. Det er ikke en diffusjonsbegrenset prosess – det er tvungen desorpsjon drevet av ekstrem lokal energi.
Resultatet: hydrogenfjerning på 10–15 minutter som roterende systemer trenger 20–30 minutter for å nærme seg-og med genuint lavere resthydrogennivåer i det endelige metallet.
Side-ved-side teknisk sammenligning
| Metric | Roterende avgassing (argon) | Ultrasonisk avgasning | Vinner |
|---|---|---|---|
| Mekanisme for fjerning av hydrogen | Diffusjon inn i injiserte bobler (masseoverføringsbegrenset) | Kavitasjonsdrevet desorpsjon (energidrevet, direkte) | Ultrasonisk |
| Behandlingstid for målporøsitet | 20–30 minutter | 10–15 minutter | Ultrasonisk |
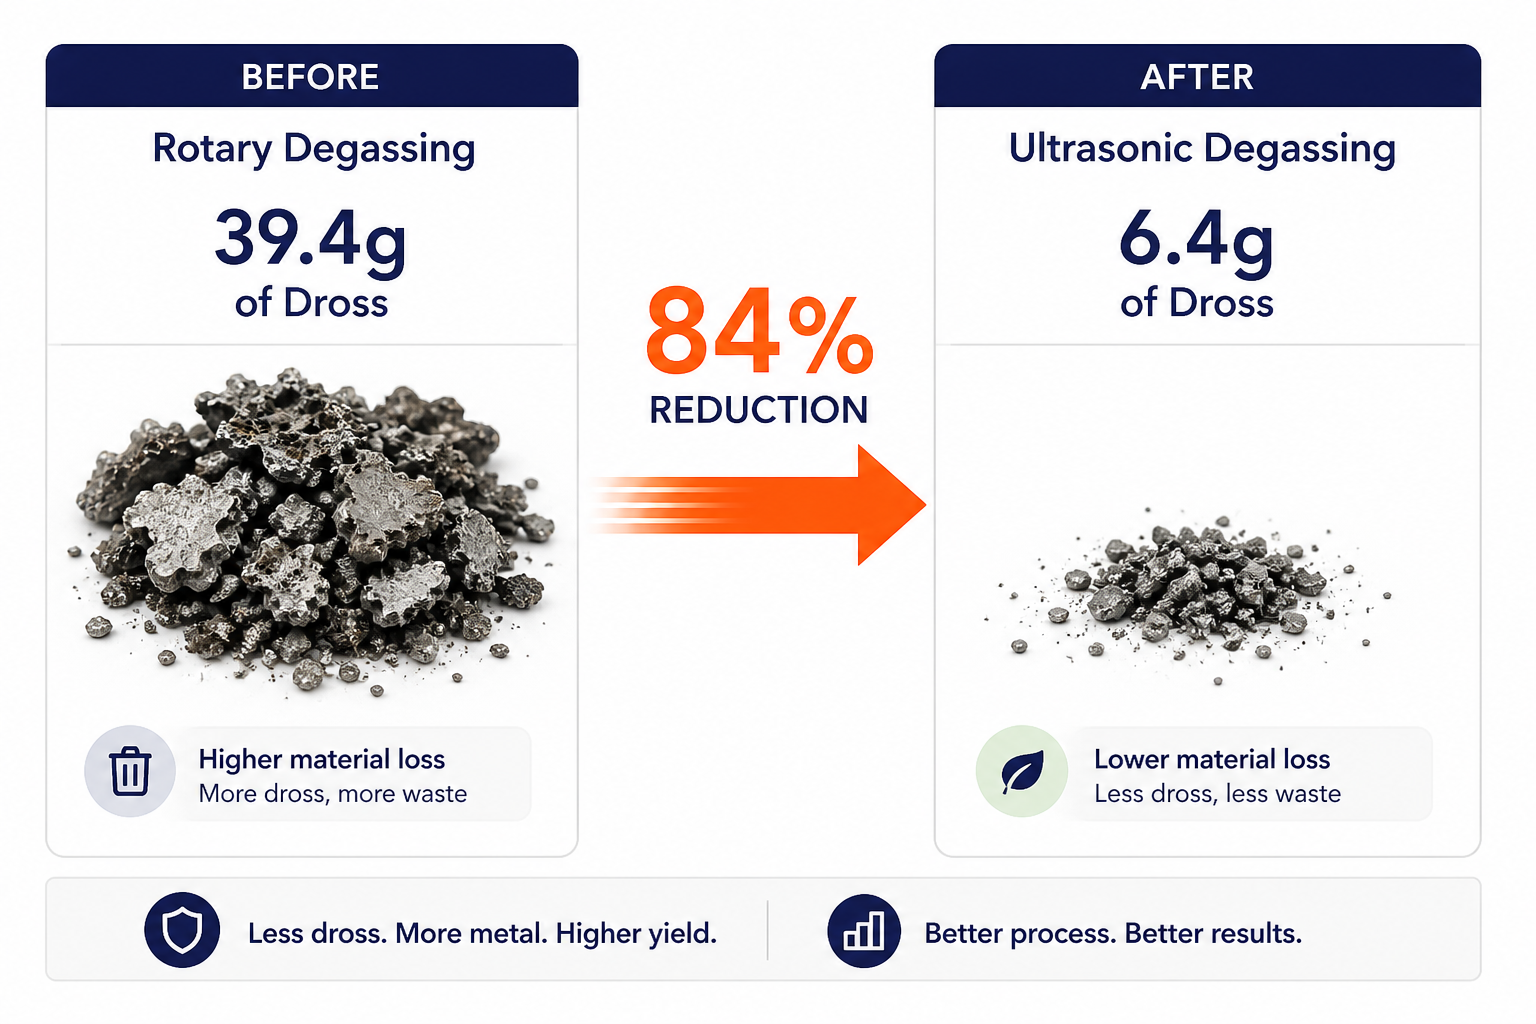
| Drossreduksjon | 39,4 g grunnlinje (høyt materialtap) | 6,4 g (84 % reduksjon på 15 min) | Ultrasonisk |
| Resterende hydrogen etter behandling | 0.12–0.16 mL/100g Al (typisk) | 0.06–0.10 mL/100g Al (lavere rest) | Ultrasonisk |
| Forbedring av strekkfasthet | Moderat (~2–5%) | Betydelig (~8–15%) | Ultrasonisk |
| Forbedring av duktilitet | Minimal | Målbar (forbedret forlengelse) | Ultrasonisk |
| Reduksjon av porøsitet | Moderat | Betydelig (jevnere mikrostruktur) | Ultrasonisk |
| Argonforbruk per tonn | 0,2–0,5 m³ | 0 m³ (ingen inertgass nødvendig) | Ultrasonisk |
| Utstyrsfotavtrykk | Moderat (roterende enhet + gasstilførsel) | Kompakt (generator + sonotrode) | Ultrasonisk |
| Skalerbarhet for store smelter (50+ tonn) | Dårlig (lengre tider, høyere strømning nødvendig) | Utmerket (skalerer lineært) | Ultrasonisk |
| Kostnad per behandlingssyklus | $150–400 (inkluderer argonkostnad) | $80–150 (kun energi) | Ultrasonisk |
Det mest overbevisende: drossreduksjon fra 39,4 g til 6,4 g på 15 minutter er den mest overbevisende målingen. Det er materiale du ikke lenger taper, skrap du ikke lenger produserer, og margin du beholder.
Miljøpåvirkning: ultrasonisk vinner med størrelsesordener
Industriell metallproduksjon er energikrevende og karbonintensiv. Valg av avgassingsmetode betyr mer enn mange støperier er klar over.
Rotasjonsavgassingens skjulte miljøkostnad:
- Argonproduksjon og transport. Argon utvinnes via kryogen luftseparasjon – en kapital- og energikrevende industriell prosess. Et støperi på 50 tonn som smelter to sykluser per dag, forbruker omtrent 5–10 tonn argon per år. Karbonavtrykket til denne argonen (utvinning, kondensering, transport i spesialiserte beholdere) er betydelig – omtrent 0,5–1,5 kg CO₂ per kg argon.
- Høytrykksutstyr og vedlikehold. Rotasjonssystemer krever trykksatt gasstilførsel, regulatorvedlikehold, kontroll av ledningsintegritet og sporadisk utstyrsfeil. Hver feil er nedetid og akuttreparasjoner.
- Drossavfall. De 39,4 g dross per behandling er oksidert metallmateriale som er termodynamisk tapt. For et støperi som kjører 250 behandlinger per år, utgjør det nesten 10 tonn dross årlig. Deponering av dross er kostbart, og materialet er i praksis ikke gjenvinnbart.
Ultrasonisk avgasings miljøfordel:
- Null avhengighet av inertgass. Ingen argonekstraksjon, ingen transport, ingen kondensering. Den eneste operasjonelle innsatsfaktoren er elektrisk energi for å drive ultralydgeneratoren – og moderne industrielle generatorer er svært effektive. Et 50-tonns system som kjører 15 minutter per syklus bruker omtrent 50–100 kWh per behandling – langt mindre energi enn tilsvarende gassproduksjon og levering.
- Dramatisk reduksjon av dross. 84% reduksjon i dross (39,4g → 6,4g) betyr mindre avfall, mindre deponipåvirkning og mer gjenvunnet materialverdi. Over et år sparer et mellomstort støperi 8–9 tonn avfallshåndtering.
- Mikrostrukturkvalitet reduserer direkte skrap. Fordi ultralydavgasning gir lavere resthydrogen og bedre homogenisering, krever støpegods færre omsmeltingssykluser. Færre omsmeltingssykluser = lavere totalt energiforbruk per akseptabel del produsert.
Bærekraftshistorien betyr spesielt mye for kjøpere som står overfor press fra karbonregnskap (regulatoriske krav, ESG-forpliktelser, kundekrav). Ultrasonisk avgasning er en konkret måte å redusere Scope 1- og Scope 2-utslipp på, samtidig som produktkvaliteten forbedres. Det er en sjelden vinn-vinn-situasjon.
Kostnadsanalyse: total eierkostnad
Driftskostnadsfordelen taler avgjørende for ultrasonisk avgasning. Her er hele bildet:
Roterende avgassing (årlig kostnad for mellomstort støperi – 50 tonn per syklus, 500 sykluser/år):
- Argon gass: 2 500–5 000 m³/år @ $0,40–0,80/m³ = $1 000–4 000/år
- Vedlikehold av utstyr (regulatorer, slanger, sikkerhetskontroller): $2 000–5 000/år
- Drossdeponering (10 tonn @ $100–200/tonn): $1 000–2 000/år
- Nedetid/nødreparasjoner (estimert): $500–1,500/år
- Total årlig driftskostnad: $4 500–12 500
Ultrasonisk avgassing (samme støperi, forutsatt at kapital allerede er investert i generator):
- Elektrisk energi (50–100 kWh/syklus × 500 sykluser × $0,12/kWh): $300–600/år
- Vedlikehold/utskifting av sonotrode (årlig): $500–1 000/år
- Systeminspeksjon og kalibrering: $200–500/år
- Drosshåndtering (1,5 tonn @ $100–200/tonn): $150–300/år
- Total årlig driftskostnad: $1,150–2,400
Kostnadssammenligning per syklus:
- Roterende: $9–25 per behandlingssyklus
- Ultrasonisk: $2.30–4.80 per behandlingssyklus
Tidslinje for ROI på kapitalinvestering:
Et mellomklasses ultralydavgassingssystem (NIMA-generator + sonotrode-enhet) koster $40 000–80 000. De operasjonelle besparelsene ($3 000–10 000 årlig) gir tilbakebetaling på 4–8 år – deretter er systemet ren fortjeneste. Inkluder kvalitetsforbedringer (færre skrapdeler, høyere salgbar avkastning), og ROI-tidslinjen komprimeres til 2–3 år for mange høyvolumstøperier.
For store støpekontinuerlige operasjoner (100+ tonn per syklus, 1000+ sykluser/år), forsterkes fordelen. Kostnaden per tonn smeltet materiale synker ytterligere med skala, og argonelimineringsfordelen akkumuleres.
Skalerbarhet for store smeltevolumer
Dette er hvor ultrasonisk virkelig skiller seg fra roterende.
Roterende avgassing og volumskalering:
Når smeltevolumet dobles, skalerer ikke boblenes oppholdstid og det effektive masseoverføringsområdet proporsjonalt. For å opprettholde samme hydrogenfjernings-effektivitet, må støperier:
- Øk argonstrømningshastigheten (øker gassforbruket)
- Forleng behandlingstiden (reduserer gjennomstrømning)
- Kjør høyere rotasjonshastigheter (øker utstyrs slitasje og energiforbruk)
For en 100-tonns øse kan et roterende system trenge 40–60 minutter med behandling for å oppnå samme endelige hydrogennivå som en 20-tonns øse nådde på 15 minutter. Fysikken skalerer rett og slett ikke lineært.
Ultrasonisk avgasning og volumskalering:
Ultrasonisk kavitasjon er fundamentalt annerledes. Det akustiske feltet forplanter seg gjennom smeltevolumet, og så lenge den ultrasoniske energien er tilstrekkelig til å generere og opprettholde kavitasjon gjennom hele massen, forblir behandlingstiden nesten konstant uavhengig av volum. Sialon Ceramics’ NIMA-generatorer — utviklet sammen med systemintegrasjonspartner Aktive Arc Ultrasonics — er spesielt konstruert for å eliminere “stående bølger” som ellers ville skape døde soner i store volumer, noe som sikrer kavitasjonsdekning over hele smelten.
Reell industriell skalering:
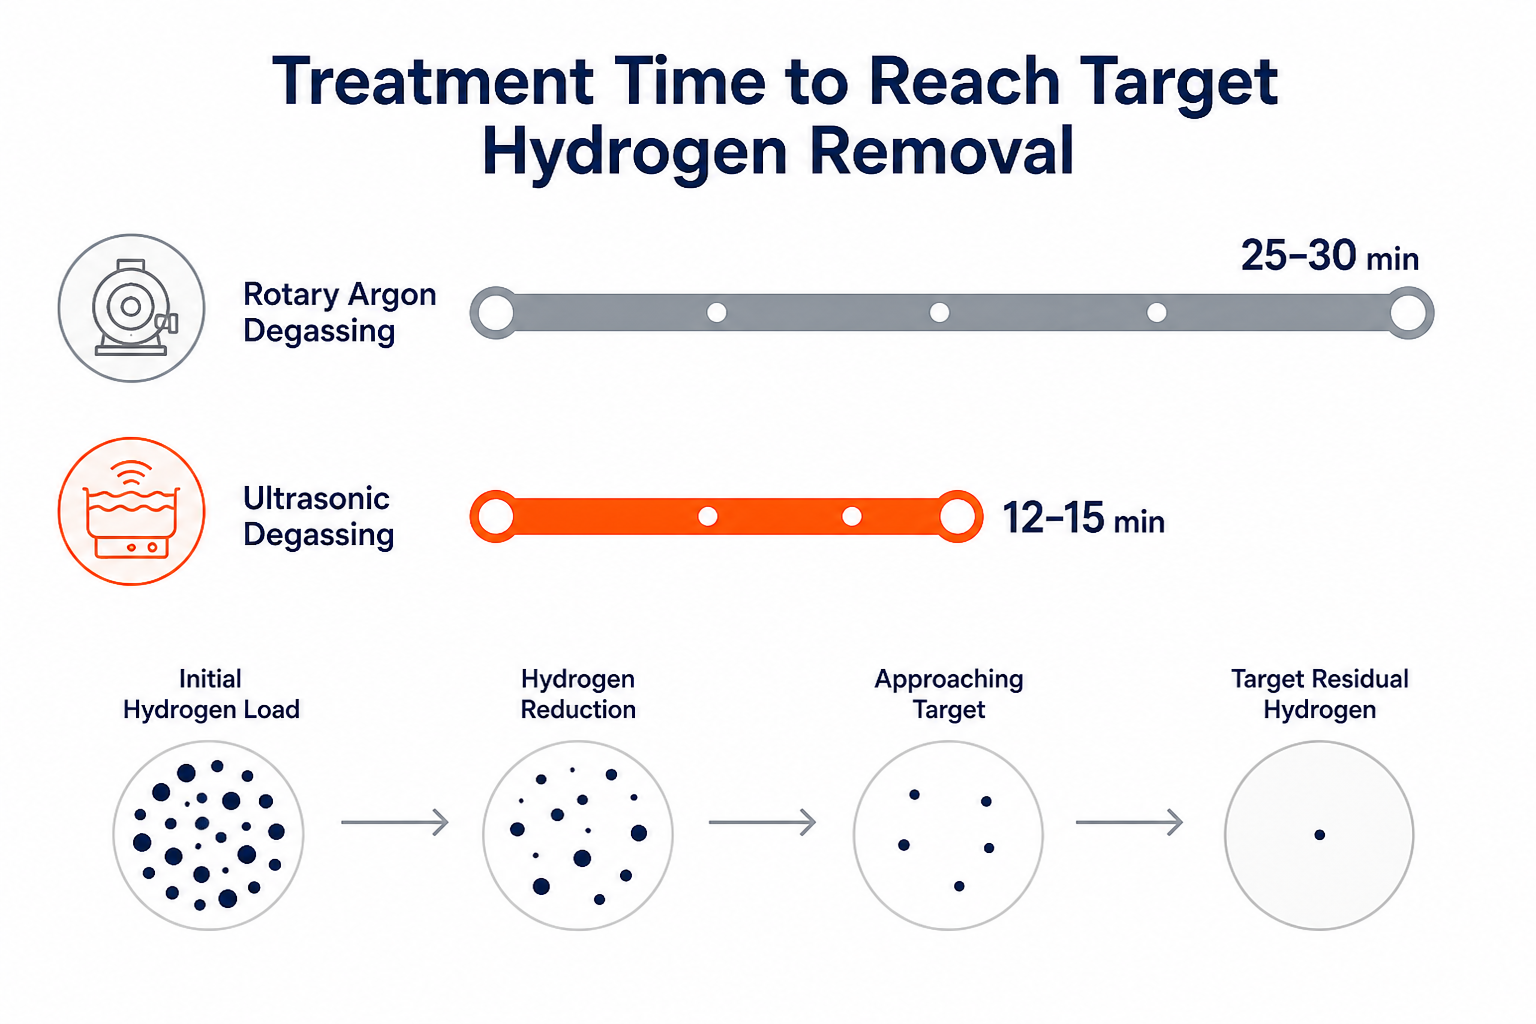
- 50-tonns øse (roterende): 25–30 minutter
- 50-tonns skjenke (ultrasonisk): 12–15 minutter
- 100-tonns øse (roterende): 40–50 minutter
- 100-tonns øse (ultrasonisk): 12–15 minutter (i hovedsak uendret)
For kontinuerlige støpeoperasjoner som kjører flere smelter per skift, oversettes denne tidsfordelen direkte til gjennomstrømning. Et støperi som kjører fire 100-tonns støp per dag, kan spare 90–120 minutter av den daglige syklusen – tilsvarende en ekstra full støperunde per uke, eller 50+ ekstra tonn per uke i produktiv produksjon.
Operasjonell integrering: hva støperingeniører bør vite
Utstyrskompatibilitet:
Ultrasoniske avgassingssystemer integreres i både batch- og kontinuerlige støpeprosesser. Sonotroden (det vibrerende elementet som skaper kavitasjon) senkes direkte ned i smelteøsen eller holdeovnen – ingen endringer i gasstilførselsinfrastrukturen er nødvendig. For eksisterende roterende avgassingssystemer er overgangen enkel: fjern det roterende injeksjonssystemet, installer sonotroden og den ultrasoniske generatoren, og start behandlingen.
Vedlikehold og pålitelighet:
Roterende systemer krever regelmessig service på regulatorer, inspeksjon av trykkledninger og sporadisk utskifting av injeksjonsdyser. Ultrasystemer krever:
- Sonotrode-inspeksjon (kontroll for erosjon eller termisk syklusbelastning) – vanligvis hver 500–1 000 driftstimer
- Generatorkalibrering (sikre at frekvens og effekt forblir innenfor spesifikasjonen) – årlig
- Elektriske sikkerhetskontroller – i henhold til standard industrielle utstyrsprotokoller
Vedlikeholdsbyrden er lettere og mer forutsigbar enn ved roterende gassystemer.
Metallurgisk kompatibilitet:
Ultrasonisk avgassing er dokumentert effektiv for et bredt spekter av støpelegeringer: 6061, 7075, A356, A380 aluminiumslegeringer, samt sink, magnesium, kobber, messing og jernholdige legeringer. Behandlingstiden varierer noe etter legering (jernrike legeringer kan ha nytte av 2–3 ekstra minutter), men kjernemekanismen – kavitasjonsdrevet hydrogenfjerning – er universell.
Virkelig implementering:
Sialon Ceramics sine systemer har blitt bevist på vertikale Wagstaff DC-støpemaskiner og Bruno Presezzi kontinuerlige støpelinjer med dokumenterte resultater innen metallhomogenisering og defektreduksjon. Dette er ikke laboratoriedemonstrasjoner – de er produksjonslinjevalideringer i industriell skala.
Konkurransefortrinnet for fremtidsrettede støperier
For production managers and foundry engineers, the decision between rotary and ultrasonic degassing is increasingly clear:
Ultrasonisk leverer:
- Raskere behandlingssykluser (12–15 min vs 25–30 min)
- Overlegen endelig metallkvalitet (lavere resthydrogen, forbedret mikrostruktur)
- Dramatisk drossreduksjon (84% færre tap)
- Lavere driftskostnad ($2–5 per syklus vs $9–25)
- Lineær skalerbarhet (ingen forringelse av effektiviteten ved store volumer)
- Miljøtroverdighet (null argon, målbar utslippsreduksjon)
- Forutsigbar ROI (tilbakebetaling på 2–5 år; positiv margin deretter)
The only scenario where rotary remains defensible is legacy equipment in a foundry running minimal volume-where the capital cost of ultrasonic installation can’t justify itself against the baseline usage. But for any foundry running multiple cycles daily, treating volumes above 30 tons per cast, or facing pressure on margins or environmental impact: ultrasonic is the industrial upgrade that pays for itself.
Prøv Sialon-keramikk
Sialon Ceramics spesialiserer seg på ultralydavgassingssystemer konstruert for industriell skala. Deres NIMA-generatorer — utviklet i samarbeid med Aktive Arc Ultrasonics — representerer tjue års FoU optimalisert for store volumer og høytemperaturapplikasjoner, kombinert med proprietære keramiske sonotroder som tåler 1 800°C uten nedbrytning. For støperier som er klare til å gå videre fra argonavgassing, tilbyr de den tekniske ekspertisen og de dokumenterte systemene som leverer de målbare forbedringene som er skissert i dette innlegget – redusert slagg, effektivitetsgevinster og ROI som forsterkes for hver syklus.
Ofte stilte spørsmål
- Hvor mye hydrogenreduksjon kan jeg realistisk forvente i mitt støperi?
Resthydrogen synker typisk 40–60% i en enkelt 15-minutters ultrasonisk behandlingssyklus, sammenlignet med 20–30% med tilsvarende rotasjonsbehandlingstid. Den nøyaktige prosentandelen avhenger av initial hydrogenlast og legeringskjemi, men fordelen er konsistent: ultrasonisk avgasning oppnår lavere endelige hydrogennivåer raskere.
- Vil overgang fra roterende til ultralyd kreve omskolering av operatørene mine?
Minimal opplæring er nødvendig. Prosessen er enklere enn roterende – senk sonotroden ned, aktiver generatoren, og vent 12–15 minutter. Ingen gass-trykkhåndtering, ingen regulatorovervåking, ingen strømningshastighetsjusteringer. De fleste operatører tilpasser seg i løpet av ett skift.
- Hva er levetiden til en ultralydsonotrode, og hvor mye koster utskifting?
En riktig vedlikeholdt sonotrode varer vanligvis 2–5 år, avhengig av legeringssammensetning og behandlingsfrekvens (smeltet messing sliter sonotroder raskere enn rent aluminium). Erstatningssonotroder koster mellom $3,000–8,000. For et støperi som sparer $5,000–10,000 årlig kun på argonkostnader, er utskifting lett å forsvare.
- Kan ultrasonisk avgasning erstatte argon fullstendig, eller trenger jeg fortsatt reservegasstilførsel?
For avgasning spesifikt kan ultrasonisk erstatte argon fullstendig – ingen reservegass nødvendig. Imidlertid opprettholder noen støperier argon for andre formål (sikkerhetstepper under smelteoverføringer, inerte miljøer for reaktive legeringer). Ultrasonisk eliminerer kun behovet for avgasningsspesifikk gasstilførsel.
- Hvordan påvirker ultralydavgasning kornstrukturen til den endelige støpingen?
Ultrasonisk kavitasjon nukleerer finkornet struktur, noe som resulterer i mindre og mer ensartet kornstørrelse sammenlignet med roterende avgasset metall. Dette gir forbedrede mekaniske egenskaper – høyere strekkfasthet, bedre duktilitet og forbedret utmattelsesmotstand i sluttproduktet.
Ofte stilte spørsmål
Hvor mye hydrogenreduksjon kan jeg realistisk forvente i mitt støperi?
Resthydrogen synker typisk 40–60% i en enkelt 15-minutters ultralydbehandlingssyklus, sammenlignet med 20–30% med tilsvarende roterende behandlingstid. Den nøyaktige prosentandelen avhenger av opprinnelig hydrogenmengde og legeringskjemi, men fordelen er konsistent: ultralydavgasning oppnår lavere endelige hydrogennivåer raskere.
Vil overgang fra roterende til ultralyd kreve omskolering av operatørene mine?
Minimal opplæring er nødvendig. Prosessen er enklere enn roterende – senk sonotroden ned, aktiver generatoren, og vent 12–15 minutter. Ingen gass-trykkhåndtering, ingen regulatorovervåking, ingen strømningshastighetsjusteringer. De fleste operatører tilpasser seg i løpet av ett skift.
Hva er levetiden til en ultralydsonotrode, og hvor mye koster utskifting?
En riktig vedlikeholdt sonotrode varer vanligvis 2–5 år, avhengig av legeringssammensetning og behandlingsfrekvens (smeltet messing sliter sonotroder raskere enn rent aluminium). Erstatningssonotroder koster mellom $3,000–8,000. For et støperi som sparer $5,000–10,000 årlig kun på argonkostnader, er utskifting lett å forsvare.
Kan ultrasonisk avgasning erstatte argon fullstendig, eller trenger jeg fortsatt reservegasstilførsel?
For avgasning spesifikt kan ultralyd erstatte argon fullstendig – ingen reservegass nødvendig. Imidlertid opprettholder noen støperier argon for andre formål (sikkerhetstepper under smelteoverføringer, inerte miljøer for reaktive legeringer). Ultralyd eliminerer kun behovet for avgasningsspesifikk gasstilførsel.
Hvordan påvirker ultralydavgasning kornstrukturen til den endelige støpingen?
Ultrasonisk kavitasjon nukleerer finkornet struktur, noe som resulterer i mindre og mer ensartet kornstørrelse sammenlignet med roterende avgasset metall. Dette gir forbedrede mekaniske egenskaper – høyere strekkfasthet, bedre duktilitet og forbedret utmattelsesmotstand i sluttproduktet.