
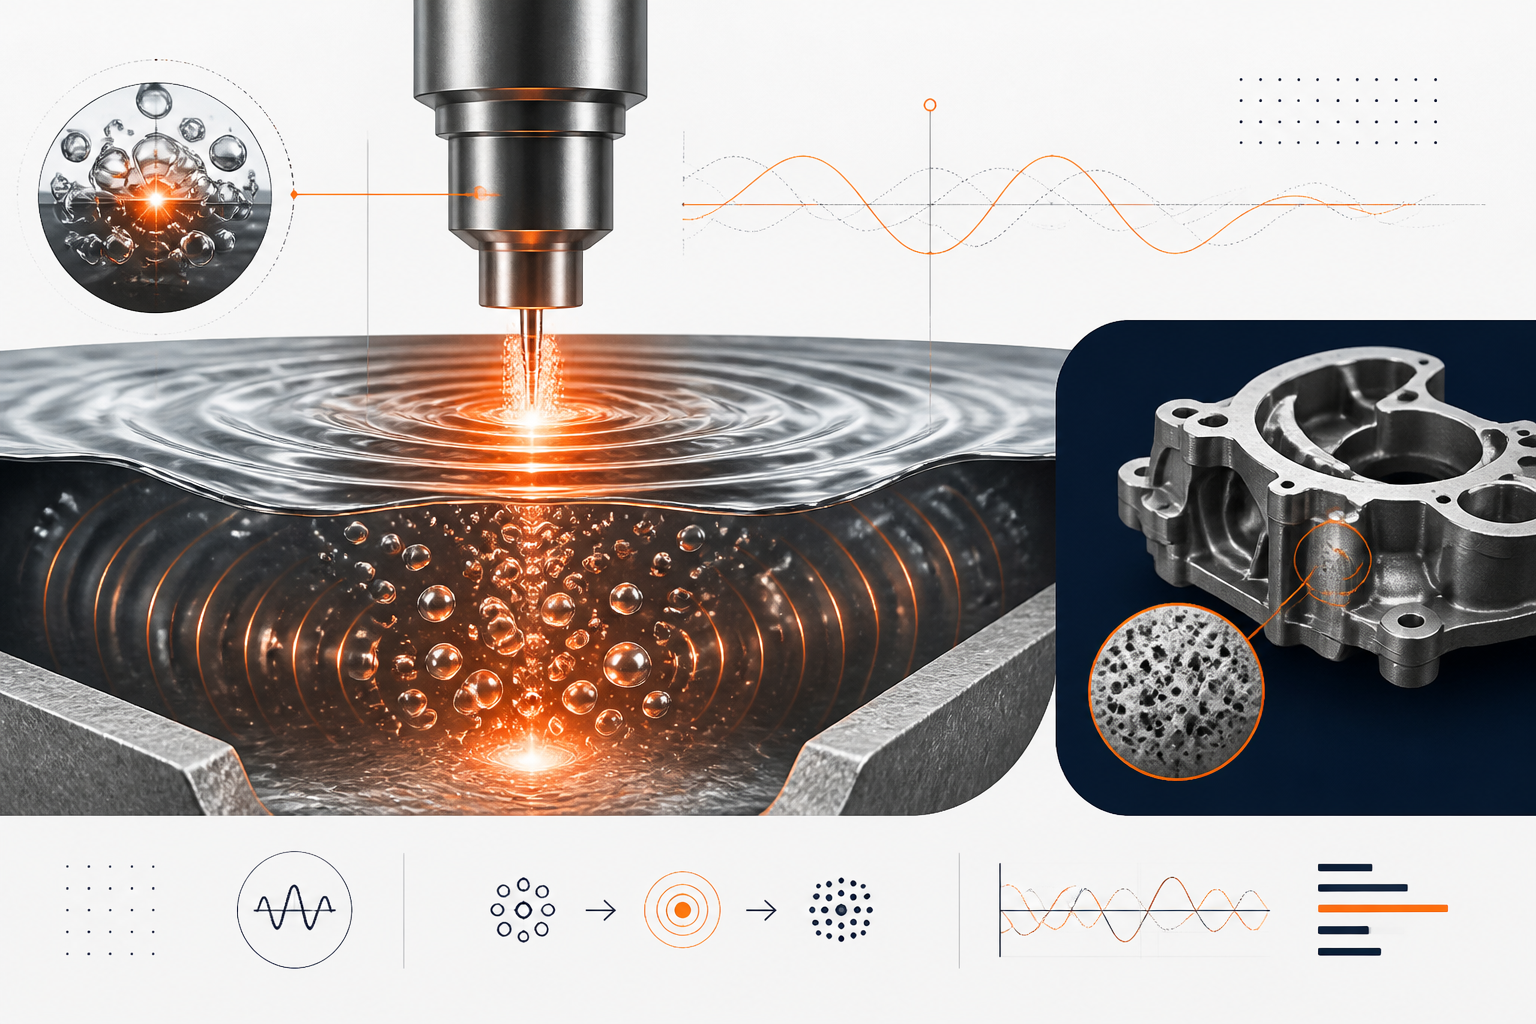
A porosidade por hidrogênio enfraquece os fundidos de alumínio e causa falhas de qualidade. A cavitação ultrassônica cria 1 trilhão de microbolhas por metro cúbico para extrair o hidrogênio dissolvido 20% mais rápido que os métodos convencionais, com redução de inclusões em 6 vezes e ganhos mensuráveis de resistência.
8 de agosto de 2026 · leitura de 9 min
Resumo
A porosidade por hidrogênio continua sendo um dos defeitos mais críticos na fundição de alumínio, comprometendo as propriedades mecânicas e gerando sucata cara. Embora métodos tradicionais como injeção de argônio e tratamento a vácuo forneçam soluções parciais, eles exigem ciclos de tratamento longos. Eles também consomem gases inertes e geram resíduos significativos.
Tecnologia de cavitação ultrassônica, desenvolvida em parceria com a Aktive Arc Ultrasonics, oferece uma abordagem fundamentalmente diferente. A tecnologia utiliza ondas acústicas para criar microbolhas de alta densidade a aproximadamente 1 × 10¹¹ m⁻³. Essas microbolhas fornecem uma extensa área de superfície para a difusão de hidrogênio. O fluxo acústico e os jatos também aceleram a ascensão e a fuga das bolhas.
Estudos em escala industrial mostram que o degassing ultrassônico alcança 20% mais eficiência de degassing em um terço do tempo em comparação com métodos convencionais. O processo também proporciona uma redução de 6 vezes nas inclusões de óxido e 81% menos formação de escória.
O resultado é fundidos de maior qualidade com 17% a mais de resistência ao escoamento e 2–3× melhor alongamento. As fundições também se beneficiam de estruturas de grão refinadas e melhor controle de porosidade em escala de produção.
O que é porosidade por hidrogênio e por que ela se forma na fundição de alumínio
Porosidade de hidrogênio—a formação de vazios preenchidos por gás dentro do alumínio solidificado—é um defeito legado com consequências modernas. A física é direta, mas implacável: o alumínio fundido é um absorvedor de hidrogênio. O vapor de água nas atmosferas de fornos e a umidade atmosférica reagem com o metal fundido para produzir gás hidrogênio dissolvido. No ponto de fusão (~660°C para alumínio puro, 700°C típico para ligas comerciais), o hidrogênio é altamente solúvel; o metal “quer” retê-lo. Mas no momento em que a solidificação começa, a solubilidade do hidrogênio cai drasticamente. O gás dissolvido precipita da solução mais rápido do que pode escapar, formando vazios espalhados pela matriz do fundido. Esses vazios não são defeitos cosméticos benignos—são locais de iniciação de fraturas. Um fundido repleto de porosidade de hidrogênio exibe:
- Resistência à tração final reduzida (frequentemente 15–25% menor do que o pretendido)
- Perda catastrófica de alongamento (a ductilidade pode cair para
- Iniciação de trincas por fadiga nas superfícies de vazios sob carregamento cíclico
- Caminhos de vazamento em componentes que contêm pressão ou de alta confiabilidade
- Altas taxas de refugo e custos de usinagem/inspeção a jusante
Na fundição de alta pressão automotiva (HPDC), onde torres de choque, blocos de motor e longarinas devem atender aos padrões de propriedades de grau ISO, a porosidade de hidrogênio é a principal causa de rejeição de peças fundidas nos portões de qualidade finais. Um único aglomerado de porosidade pode invalidar um componente inteiro, tornando a prevenção não um luxo, mas uma necessidade operacional.
Métodos tradicionais de prevenção e suas limitações
Por décadas, as fundições têm buscado três estratégias principais para combater a porosidade por hidrogênio. Cada uma oferece proteção parcial, mas todas carregam desvantagens inerentes que a tecnologia ultrassônica moderna aborda diretamente.
Sparging com argônio (desgaseificação rotativa)
A injeção de argônio é o padrão da indústria, implantada em fundições em todo o mundo. Um impulsor rotativo de grafite dispersa bolhas de argônio através do metal fundido. Os átomos de hidrogênio difundem-se nessas bolhas de argônio, que então sobem e escapam. Em teoria, elegante; na prática, comprometido:
- Tempo de ciclo: 10–15 minutos por tratamento para atingir um índice de densidade aceitável (uma medida do teor de hidrogênio)
- Consumo de gás inerte: Volume significativo de argônio ou nitrogênio necessário, com custos de descarte
- Degradação do grafite: O rotor se degrada ao longo do tempo, tornando-se quebradiço e exigindo substituição frequente ($500–$2.000 por rotor, além de tempo de inatividade)
- Desafio de inclusões: Embora a remoção de hidrogênio seja razoável, as inclusões de óxido permanecem - os métodos rotativos alcançam apenas redução de 3 vezes nas inclusões em comparação com o metal não tratado
- Acúmulo de escória: Gera mais de 1.300 gramas de escória por ciclo; a escória atua como um reservatório de hidrogênio por adsorção molecular acima de 600°C, arriscando a recontaminação
Tratamento a vácuo
A desgaseificação a pressão reduzida tenta contornar o hidrogênio quimicamente, reduzindo a pressão parcial de hidrogênio na atmosfera do forno. Câmaras de vácuo ou moldes de fundição assistidos por vácuo são usados para extrair gases dissolvidos do metal fundido:
- Custo do equipamento: Sistemas de vácuo são intensivos em capital
- Escalabilidade limitada: A desgaseificação a vácuo funciona bem em escala de laboratório ou em pequenos volumes de forno; fundidos industriais de 400+ kg apresentam restrições térmicas e de tamanho de câmara
- Remoção incompleta: O hidrogênio não escapa limpo apenas com vácuo—a solidificação sob pressão reduzida ajuda, mas não elimina o hidrogênio dissolvido no próprio metal fundido
- Fragilidade do processo: Pequenos vazamentos nas vedações a vácuo degradam a eficácia; manutenção e monitoramento são rigorosos
Fluxagem
Aditivos de fluxo químico (tipicamente compostos à base de cloro ou flúor) são introduzidos no metal fundido para liberar gases que removem o hidrogênio do alumínio:
- Dependente da química: A eficácia varia com a composição da liga, a temperatura do metal fundido e a seleção do fluxo
- Compensação de inclusões: Embora alguns fundentes reduzam o teor de hidrogênio, eles podem introduzir novas inclusões (resíduos de sal) que exigem etapas adicionais de remoção
- Portabilidade limitada: A fluxagem sozinha não aborda a formação de porosidade durante a solidificação - é mais eficaz como pré-tratamento combinado com degassing a vácuo ou rotativo
- Preocupação ambiental: A liberação de cloro e flúor durante o aquecimento levanta bandeiras de qualidade do ar e segurança no trabalho
O ponto em comum: Todos os três métodos tratam os sintomas. Eles tentam remover o hidrogênio do banho metálico ou reduzir sua solubilidade, mas são lentos, consomem recursos, geram resíduos e ficam aquém no controle de inclusões. Nenhum altera fundamentalmente a termodinâmica da precipitação do hidrogênio durante a solidificação.
O mecanismo de cavitação ultrassônica: engenharia para remover hidrogênio
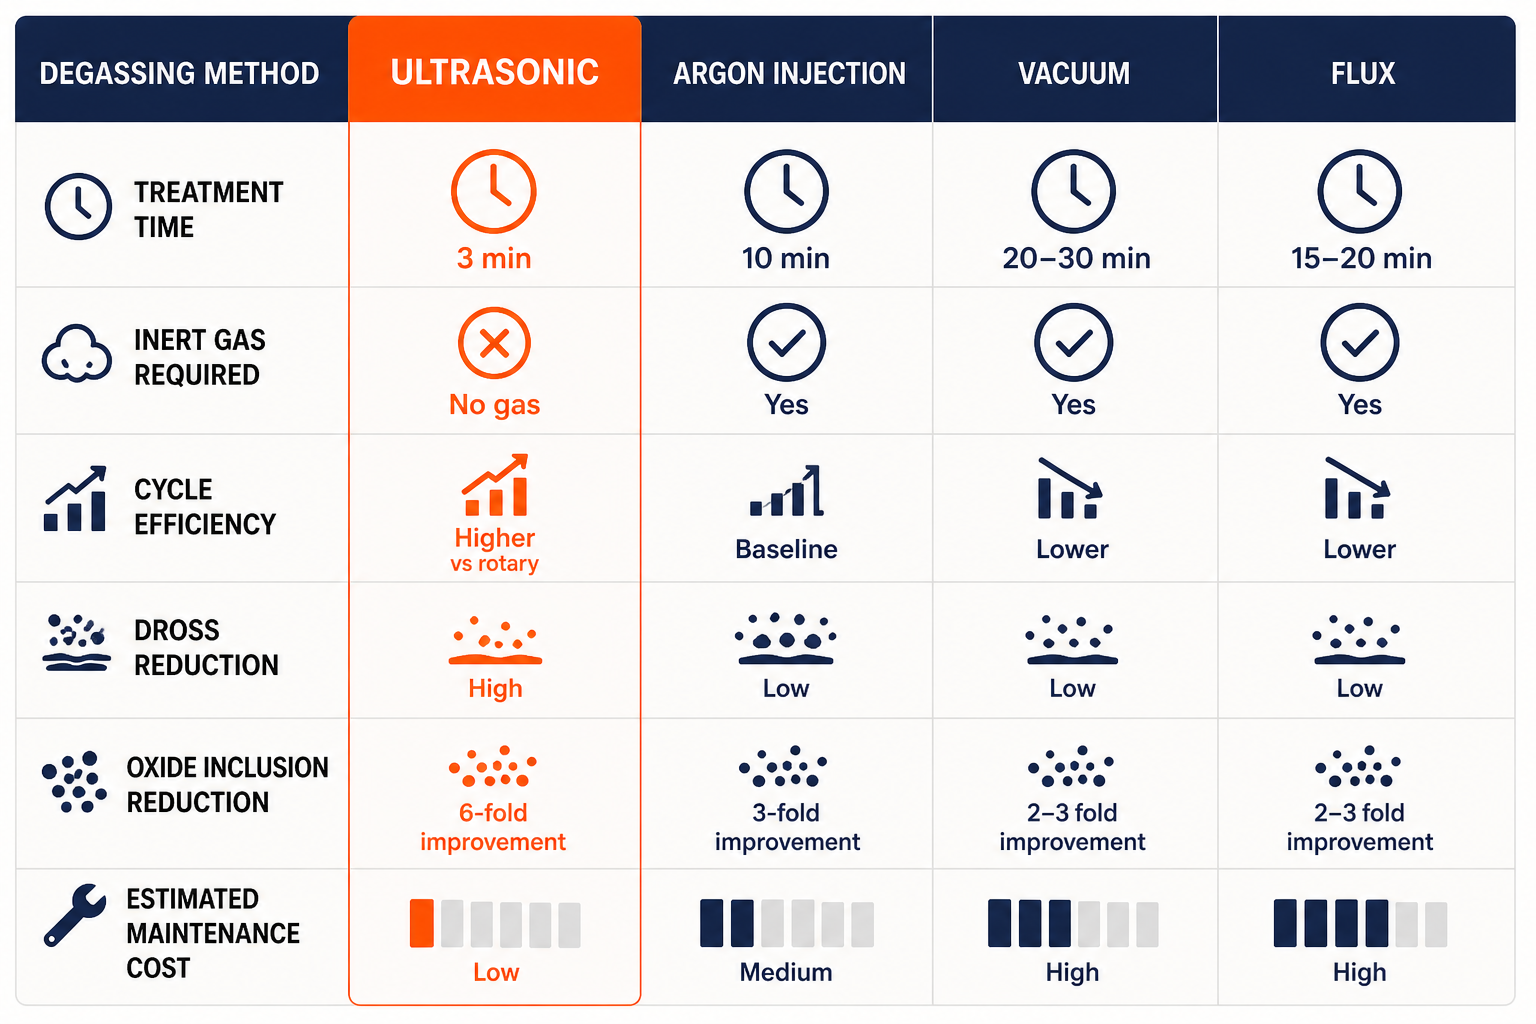
A desgaseificação ultrassônica segue um caminho radicalmente diferente. Em vez de lidar com a química do hidrogênio, ela aproveita a física da cavitação — a formação e o colapso de bolhas microscópicas sob ondas de pressão acústica. Quando um transdutor piezoelétrico vibra a 25 kHz (uma frequência otimizada para cavitação em metais fundidos), ele gera ciclos de pressão acústica. Durante o semiciclo de baixa pressão, a pressão no líquido cai abaixo da pressão de vapor saturado, e surgem vazios — bolhas de cavitação. Essas bolhas então colapsam violentamente sob o semiciclo de alta pressão, liberando energia enorme e criando as condições para a remoção de hidrogênio em uma escala totalmente diferente.
Nucleação de microbolhas e densidade populacional
Aqui está a percepção crítica: a cavitação ultrassônica cria populações de bolhas de densidade extraordinária - aproximadamente 1 × 10¹¹ bolhas por metro cúbico. Isso não é aproximado; foi medido por meio de imagem de raios X por síncrotron da dinâmica de colapso da cavitação em alumínio fundido. Cada bolha é microscópica (tipicamente 50–500 micrômetros), e cada uma representa um “local de difusão” onde os átomos de hidrogênio podem migrar. Compare isso com a desgaseificação rotativa: um impulsor cria bolhas de escala milimétrica a centimétrica, em número muito menor, com ordens de magnitude a menos de área superficial total. A vantagem ultrassônica é quantificada: a população de bolhas de cavitação fornece ~1.000× mais área superficial para difusão de hidrogênio do que nuvens de bolhas convencionais.
Os átomos de hidrogênio, dissolvidos no alumínio fundido ao redor de cada microbolha, são termodinamicamente “empurrados” em direção às superfícies dessas bolhas por meio de gradientes de concentração. Uma vez na superfície da bolha, eles se recombinam em hidrogênio molecular (H₂) e atravessam a interface gás-líquido, entrando no interior da bolha. A bolha agora carrega hidrogênio que não tinha antes — e, crucialmente, esse hidrogênio subirá com a bolha em vez de permanecer dissolvido no metal.
Fluxo acústico: movimento e distribuição do fluido em massa
A cavitação não acontece isoladamente. A liberação violenta de energia do colapso das bolhas gera o que é conhecido como fluxo acústico-um fluxo persistente e direcionado do metal líquido induzido pelas ondas acústicas. Isso não é turbulência; é um padrão de circulação constante que varre todo o volume do banho metálico.
O fluxo acústico desempenha duas funções críticas:
- Tratamento uniforme: Sem ele, a cavitação seria localizada perto do sonotrodo (a haste vibratória em contato com o metal fundido). O fluxo acústico garante que o metal rico em hidrogênio de todo o volume do forno seja continuamente renovado na zona de alta cavitação e, em seguida, transportado para longe. Cada região do metal fundido experimenta ação de desgaseificação, não apenas as áreas imediatamente adjacentes ao sonotrodo.
- Transporte de bolhas: O fluxo não apenas transporta hidrogênio dissolvido - ele acelera a velocidade de ascensão das bolhas cheias de hidrogênio, reduzindo o tempo que passam no metal fundido e diminuindo o risco de o hidrogênio se dissolver novamente durante a ascensão das bolhas.
Difusão de hidrogênio em bolhas: um processo em cascata
A população de microbolhas e o fluxo acústico criam uma cascata de remoção de hidrogênio:
- Fase 1 (0–1 minuto): O gradiente de alta concentração entre o hidrogênio dissolvido e o interior da bolha impulsiona a difusão rápida para a primeira geração de bolhas de cavitação. O índice de densidade (uma medida direta do risco de porosidade por hidrogênio) cai acentuadamente.
- Fase 3 (2–3 minutos): A concentração de hidrogênio dissolvido atinge um platô - a remoção adicional torna-se mais lenta à medida que o gradiente de concentração motriz se achata. Este é o ponto final natural de um ciclo de tratamento de 3 minutos.
Estudos industriais mostram uma redução de 75% no índice de densidade (teor de hidrogênio) em apenas 3 minutos, em comparação com uma redução de 56% com desgaseificação rotativa em 10 minutos — um ganho de eficiência de 20% alcançado em um terço do tempo.
Ascensão e escape de bolhas: jatos e remoção de óxidos
Aqui’s um bônus inesperado: quando as bolhas de cavitação colapsam, elas geram jatos intensos - fluxos localizados com velocidades que atingem centenas de metros por segundo. Esses jatos são poderosos o suficiente para romper as películas de óxido protetoras que revestem as inclusões de óxido de alumínio (Al₂O₃) nas superfícies das inclusões.
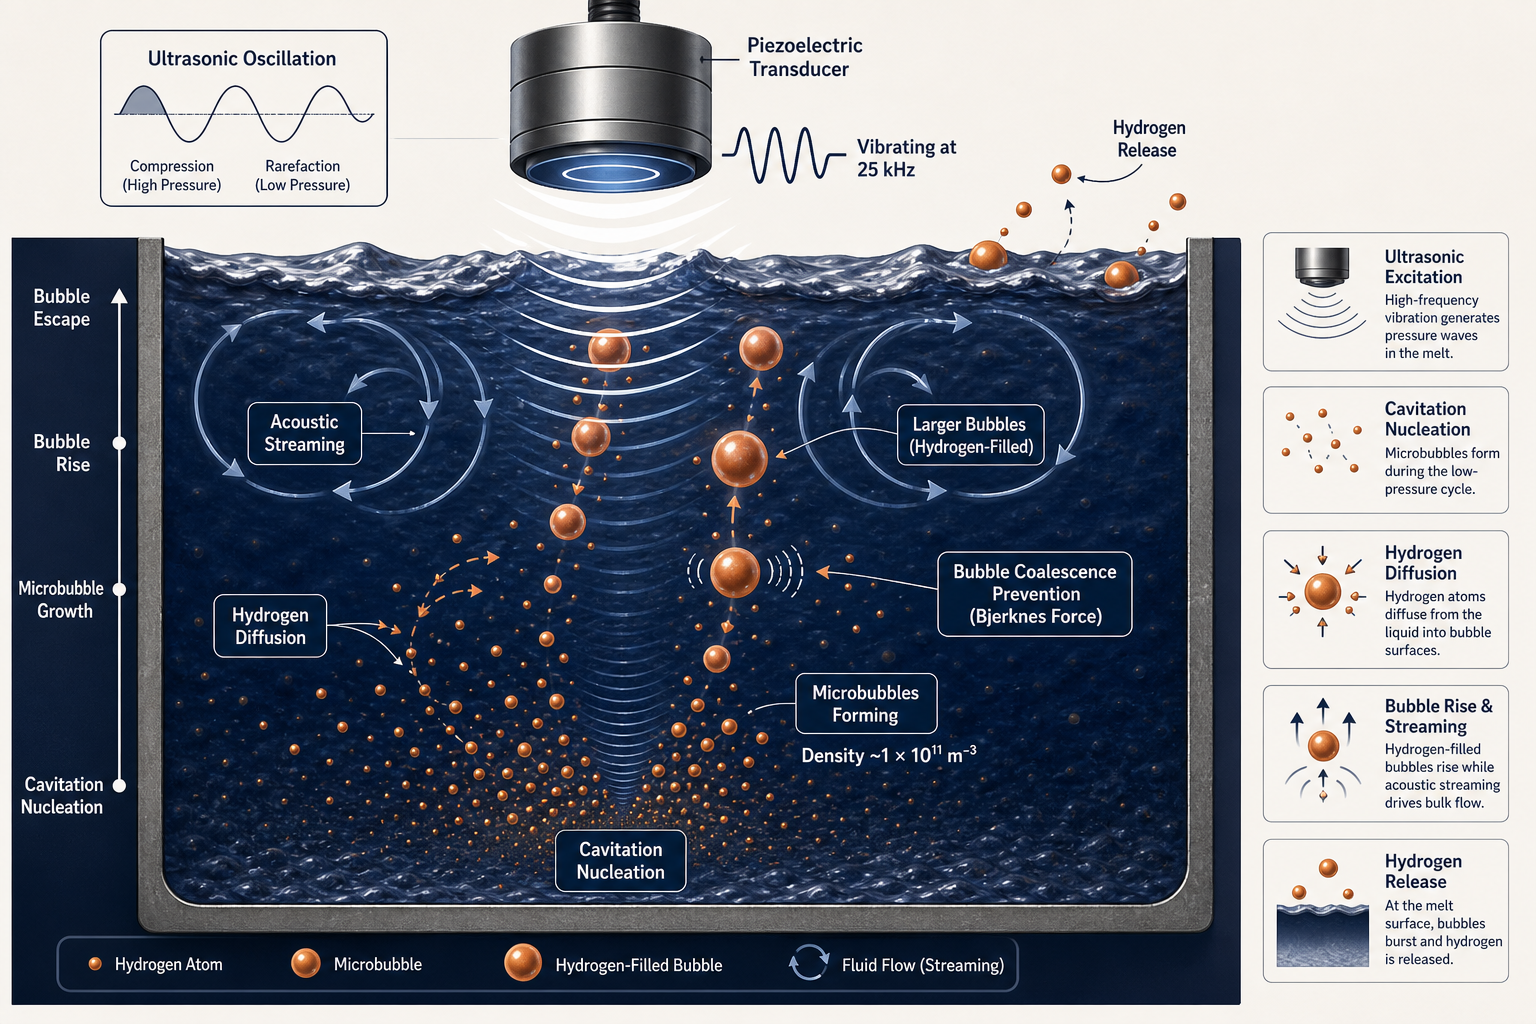
As inclusões de óxido são pegajosas — são mantidas unidas por forças intermoleculares fracas e cercadas por filmes de óxido protetores que resistem à fixação às bolhas de gás ascendentes. Na desgaseificação rotativa, as inclusões permanecem em grande parte suspensas no fundido ou afundam. Na desgaseificação ultrassônica, os jatos de cavitação rompem esses filmes, permitindo que as inclusões se fixem diretamente às bolhas de hidrogênio ascendentes e flutuem para a superfície como parte da escória. A análise PoDFA (Porous Disc Filtration Apparatus, uma medição quantitativa de inclusões) mostra uma redução de 6 vezes no teor de óxido de alumínio- em comparação com 3 vezes para a desgaseificação rotativa.
O resultado é um metal fundido não apenas desprovido de hidrogênio, mas também livre de inclusões de óxido que, de outra forma, permaneceriam e se tornariam sítios de nucleação de porosidade durante a solidificação.
Resultados práticos: ganhos de qualidade com o tratamento ultrassônico
A física se traduz diretamente em melhorias mensuráveis na qualidade dos componentes fundidos e no desempenho mecânico. Veja o que as fundições observam ao fazer a transição da desgaseificação rotativa para o tratamento ultrassônico:
Porosidade reduzida e densidade melhorada
Um estudo em escala industrial em banhos de liga Al-Si-Cu de 400 kg (a composição de referência alumínio-silício-cobre usada em fundição de alta pressão automotiva) comparou o tratamento ultrassônico à desgaseificação convencional com impelidor e nitrogênio:
Resultados do Índice de Densidade (medida direta do teor de hidrogênio):
- Ultrassônico: 10,3% → 2,6% em 3 minutos (redução de 75%)
- Rotativo (impulsor+N₂): 10,5% → 4,6% em 10 minutos (redução de 56%)
Este ganho de eficiência de 20% é a consequência direta da área de superfície de bolhas 1.000× maior e da difusão impulsionada pelo fluxo acústico. O tempo de ciclo de 3 minutos significa que uma fundição pode tratar 8 vazamentos por hora em vez de 6 — vantagem imediata de produtividade — enquanto produz peças fundidas mais densas e confiáveis.
Além disso, a formação de escória caiu 81% (de 1.300 g para 245 g por ciclo). Como a escória atua como um sumidouro de hidrogênio, a menor formação de escória evita a recontaminação por hidrogênio durante a fase de resfriamento - uma vitória sutil, mas crítica, para a estabilidade do metal fundido.
Aumento de resistência e ductilidade
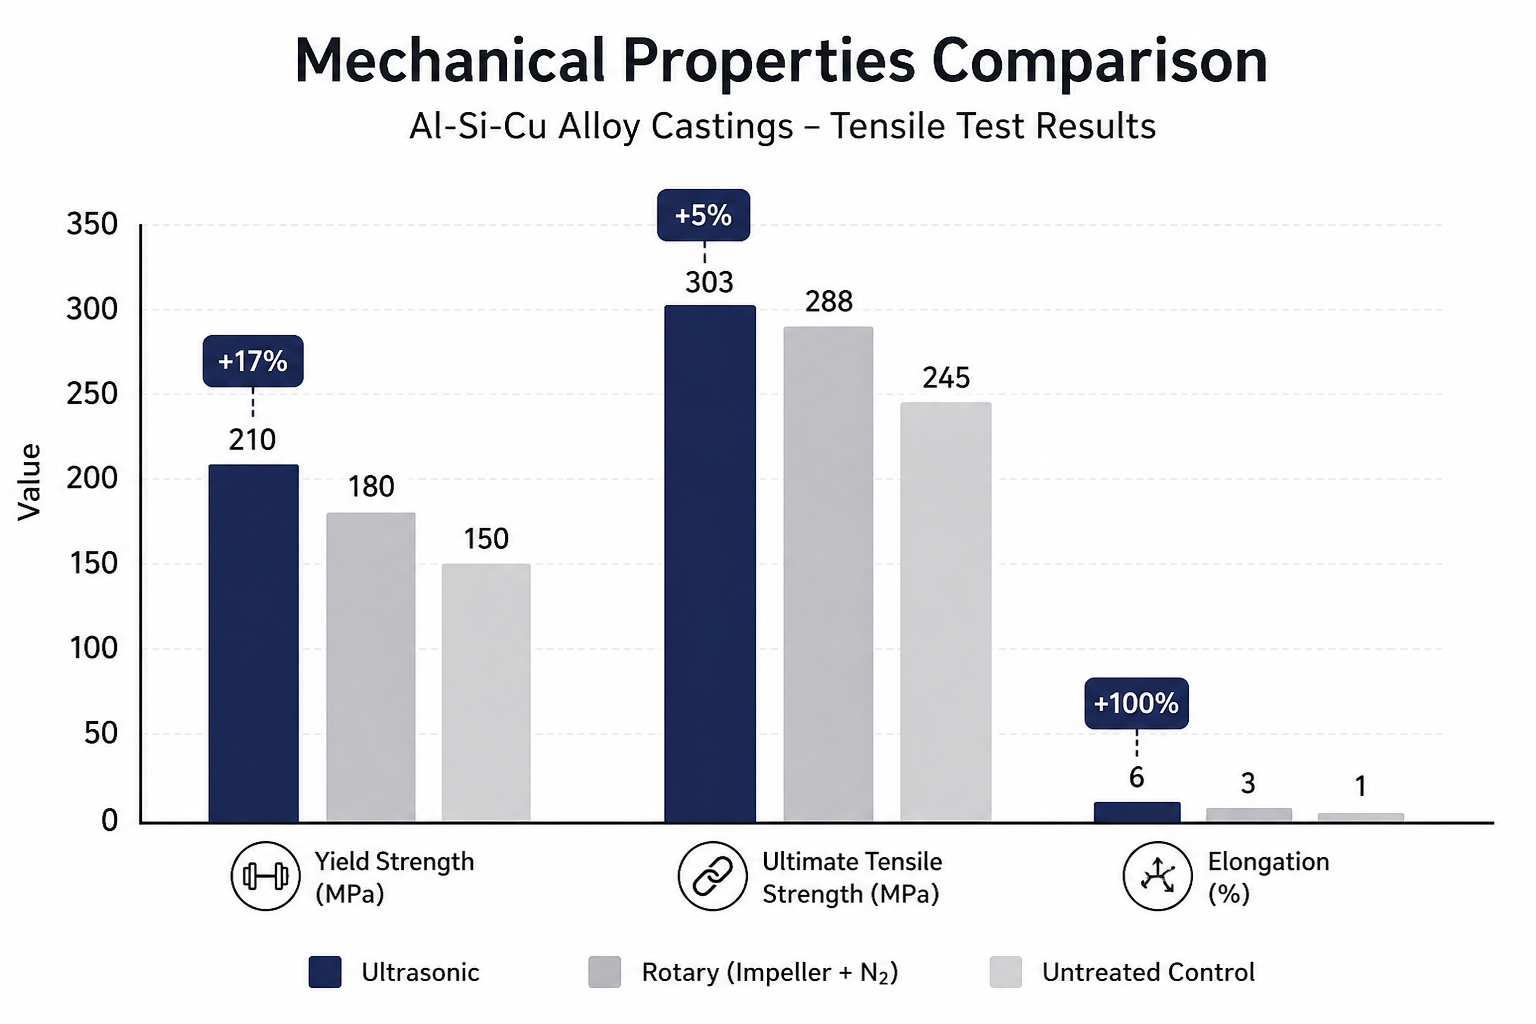
A porosidade reduzida não é meramente uma métrica de densidade; ela se manifesta como resistência mecânica real. Testes de tração de componentes fundidos produzidos a partir de banhos tratados por ultrassom versus banhos tratados por rotação revelaram:
| Propriedade | Tratado por Ultrassom | Tratado por Rotação | Melhoria |
|---|---|---|---|
| Limite de Escoamento (YS) | 210 MPa | 180 MPa | +17% |
| Resistência à Tração Final (UTS) | 303 MPa | 288 MPa | +5% |
| Alongamento | 6% | 3% | +100% |
O ganho de 17% no limite de escoamento é substancial para aplicações estruturais. O alongamento — a medida da ductilidade — saltou de 3% para 6%, dobrando a capacidade do metal de absorver deformação antes da fratura. Este é o benefício prático de menos locais de iniciação de porosidade: o material não falha mais prematuramente nas superfícies dos vazios sob carga.
Refinamento da microestrutura e acabamento superficial
Além do controle de hidrogênio, o escoamento acústico induzido por cavitação tem um benefício secundário: induz nucleação heterogênea durante a solidificação, resultando em estruturas de grão mais finas e mais uniformemente orientadas. A análise microestrutural de fundidos industriais mostrou:
- Diminuição do tamanho das partículas intermetálicas (intermetálicos são fases frágeis; tamanho menor = maior tenacidade)
- Contornos de grão refinados (crescimento de grão equiaxial, em vez de colunar)
- Redução da segregação central (distribuição de liga mais uniforme no volume do fundido)
Este efeito de refino de grão é um bônus gratuito junto com a remoção de hidrogênio - a desgaseificação rotativa não o proporciona. Para peças fundidas de paredes finas ou geometria complexa, a microestrutura refinada permite que os engenheiros reduzam a espessura da parede ou adicionem detalhes que, de outra forma, estariam em risco de falha.
O acabamento superficial também melhora. Com menos vazios e inclusões subsuperficiais, as peças fundidas exigem menos trabalho de acabamento, e as superfícies acabadas são mais consistentes. Para componentes cosméticos ou de tolerância apertada, isso reduz os custos de usinagem secundária.
Por que o tratamento ultrassônico é a solução industrial mais limpa e mais eficiente
Ao avaliar abordagens de desgaseificação frente a restrições reais de produção, a cavitação ultrassônica emerge como a líder clara em eficiência em múltiplas dimensões:
Velocidade e produtividade
3 minutos versus 10+ minutos é uma redução de 65% no tempo de ciclo. Para uma fundição de HPDC de alto volume que processa 50+ banhos por turno, isso se traduz diretamente em maior produção de fundidos. Em escala, um único sistema de ultrassom pode frequentemente substituir dois sistemas rotativos, reduzindo a pegada de capital e a carga de manutenção.
Impacto ambiental
Não é necessário gás inerte. A desgaseificação rotativa consome argônio ou nitrogênio—gases que, embora inertes, ainda acarretam custos de extração, liquefação, armazenamento e descarte. O tratamento ultrassônico requer apenas eletricidade e resfriamento a água para o transdutor. Uma fundição que migra do método rotativo para o ultrassônico elimina a aquisição anual de gás inerte, o risco de armazenamento e a liberação atmosférica. Para operações em regiões com mandatos de conformidade ambiental relacionados a emissões de gases, essa vantagem é material.
Além disso, a formação de escória 81% menor significa muito menos resíduo para descartar. A escória é classificada como perigosa (pode conter partículas de alumínio metálico que reagem exotermicamente com a umidade) e requer descarte controlado. Menos escória = menor responsabilidade ambiental.
Maintenance and durability
Os sistemas ultrassônicos empregam sonotrodos cerâmicos proprietários em vez de rotores de grafite. As cerâmicas são não molhantes (o alumínio fundido não adere a elas), duras e termicamente estáveis. Os rotores de grafite, por outro lado, desgastam-se, degradam-se no banho e podem fraturar sob choque térmico. Os sonotrodos ultrassônicos operam em posição estacionária ou em movimento lento (rotação de 2 rpm nos sistemas mais recentes), eliminando o desgaste rápido da rotação de alta velocidade (750 rpm em sistemas rotativos). Dados de campo mostram que os sonotrodos cerâmicos duram 3–5× mais que os rotores de grafite, reduzindo a frequência de substituição e o tempo de inatividade operacional.
Inclusion control
A redução de 6 vezes nas inclusões de óxido em comparação com 3 vezes na desgaseificação rotativa traduz-se diretamente em menos defeitos de fundição a jusante. Menos vazios internos e inclusões significam menos componentes rejeitados nos controles finais de qualidade, menores taxas de sucata e propriedades mecânicas mais consistentes entre lotes. Para fornecedores automotivos que trabalham sob normas ISO rigorosas, essa consistência é uma vantagem competitiva.
Escalabilidade
A 400 kg por tratamento, os sistemas ultrassônicos provaram que podem lidar com fusões em escala industrial-o dobro do recorde anterior para tratamento ultrassônico e comparável aos maiores sistemas rotativos. A arquitetura do gerador “sem ondas estacionárias” (exclusiva dos principais fabricantes de equipamentos ultrassônicos) garante tratamento uniforme mesmo nessa escala, eliminando zonas mortas e resultados inconsistentes que afetavam os equipamentos ultrassônicos anteriores. Essa escalabilidade remove a antiga objeção de que a desgaseificação ultrassônica era uma tecnologia de “escala de laboratório”.
Custo total de propriedade
Quando se somam custo de capital, custo operacional, manutenção, redução de sucata e produtividade, o tratamento ultrassônico normalmente alcança menor custo por metal tratado do que a desgaseificação rotativa em 12–24 meses de operação. As melhorias em velocidade e qualidade ampliam a vantagem.
A abordagem moderna para o controle de porosidade industrial
A porosidade de hidrogênio não desapareceu porque é um fato termodinâmico, não uma limitação da tecnologia atual—mas a cavitação ultrassônica chega mais perto de eliminá-la por engenharia do que qualquer outro método concorrente. A combinação de densidade de bolhas sem precedentes, fluxo acústico e jatos de remoção de óxido aborda o controle de porosidade de múltiplos ângulos simultaneamente: remoção rápida de hidrogênio, dross mínimo, estrutura de grão refinada e ganhos mensuráveis de propriedades mecânicas.
Para fundições que enfrentam padrões de qualidade crescentes, tempos de ciclo apertados e pressão sobre custos, a desgaseificação ultrassônica representa o estado da arte no tratamento de metais em escala de produção. É a solução mais limpa (sem gás inerte, desperdício mínimo), mais rápida (3 minutos) e mais eficaz (ganho de eficiência de 20%, redução de inclusões em 6 vezes, +17% de resistência) disponível hoje.
Experimente a Desgaseificação Ultrassônica & Refino de Grão
Degaseificação Ultrassônica & Refino de Grão é o especialista sediado na Dinamarca em tratamento ultrassônico de metais em alta temperatura, operando em temperaturas de até 1.800°C. Seus geradores NIMA proprietários — desenvolvidos em conjunto com o parceiro de integração de sistemas Aktive Arc Ultrasonics — usam arquitetura de 25 kHz “sem ondas estacionárias” para garantir cavitação uniforme em volumes de metal fundido de até 400 kg, eliminando zonas mortas e proporcionando a redução consistente e mensurável de porosidade detalhada ao longo deste artigo. Combinado com sonotrodos cerâmicos duráveis (projetados para durar 3–5× mais que as alternativas de grafite), o sistema da Ultrasonic Degassing lida com degaseificação, refino de grão e micro-ligação em uma única passagem de tratamento. Para fundições prontas para fazer a transição da injeção convencional de argônio para a tecnologia ultrassônica pronta para produção, eles oferecem webinars técnicos gratuitos e consultoria direta para avaliar sua liga específica, volume de metal fundido e metas de qualidade.
Frequently Asked Questions
O que é porosidade de hidrogênio e por que ela importa na fundição de alumínio?
A porosidade por hidrogênio refere-se a vazios preenchidos por gás que se formam quando o hidrogênio dissolvido precipita da solução durante a solidificação do alumínio. Esses vazios são locais de iniciação de fraturas que reduzem as propriedades mecânicas em 15–25%, causando rejeição de peças fundidas nos portões de qualidade. Em aplicações automotivas de fundição sob alta pressão (HPDC) (torres de choque, blocos de motor), a porosidade por hidrogênio é a principal causa de falha de componentes. A prevenção é essencial para a integridade estrutural.
Como a desgaseificação ultrassônica funciona em comparação com a injeção tradicional de argônio?
A desgaseificação rotativa tradicional usa um impulsor para dispersar bolhas de argônio (ciclo de 10–15 minutos, consumo significativo de gás). Ultrasonic treatment uses acoustic waves at 25 kHz to create 1 trillion microbubbles per cubic meter in just 3 minutes. The 1.000× maior área de superfície das bolhas permite remoção de hidrogênio 20% mais rápida, enquanto o fluxo acústico e os jatos de cavitação também removem inclusões de óxido—um benefício que a desgaseificação rotativa não oferece. Estudos industriais confirmam 20% de eficiência superior em um terço do tempo.
Quais são as melhorias mensuráveis nas propriedades mecânicas com o tratamento ultrassônico?
Em fundidos de liga Al-Si-Cu de 400 kg, componentes tratados por ultrassom mostraram resistência ao escoamento +17% (210 MPa vs. 180 MPa para rotativo), resistência à tração máxima +5% (303 MPa vs. 288 MPa) e alongamento dobrado (6% vs. 3%). Esses ganhos decorrem de menos locais de porosidade e microestrutura refinada. Para fornecedores automotivos que operam sob normas ISO rigorosas, essa consistência melhora diretamente as taxas de defeitos e a produtividade.
Como a formação de escória afeta a recontaminação por hidrogênio?
Escória - o subproduto do tratamento de metais - atua como um acumulador de hidrogênio por adsorção molecular, especialmente acima de 600°C. A desgaseificação rotativa gera mais de 1.300 gramas de escória por ciclo, fornecendo um reservatório de hidrogênio que pode recontaminar o metal fundido. O tratamento ultrassônico produz 81% menos escória (245 g vs. 1.300 g), eliminando este risco de recontaminação e mantendo condições de metal limpo por mais tempo. Esta é uma vantagem crítica para fundições de alta confiabilidade, onde os níveis de hidrogênio devem permanecer baixos durante a fundição e a solidificação.