
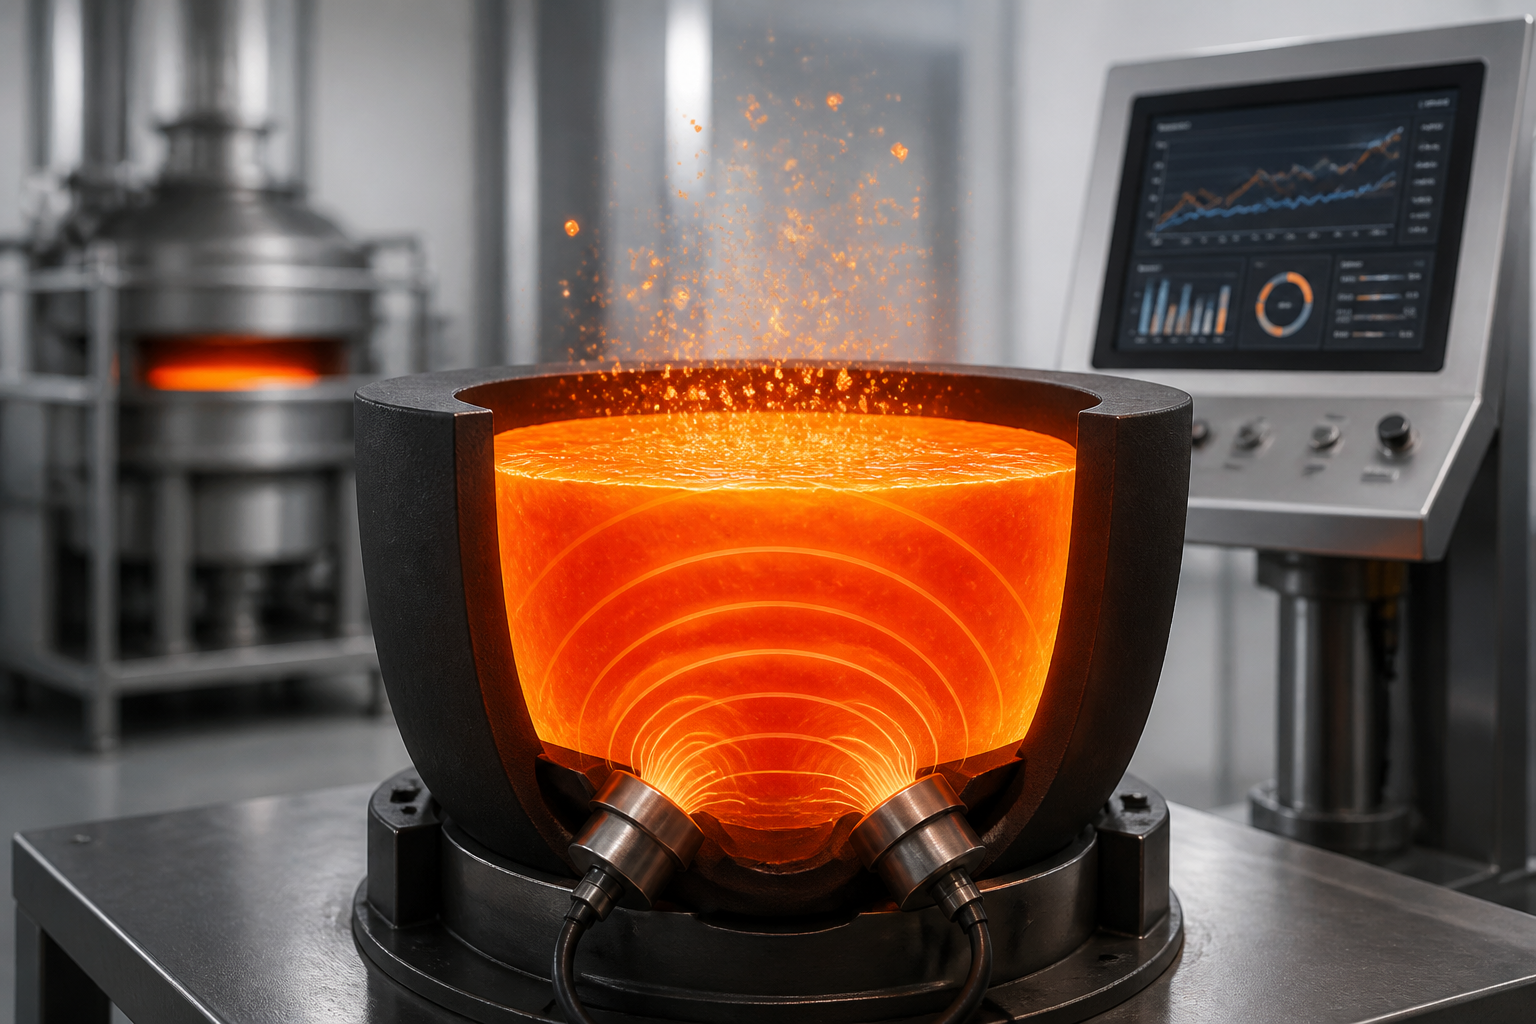
Degaseificação ultrassônica de vidro fundido oferece uma alternativa eficiente aos métodos tradicionais de refino químico para remover gases dissolvidos e reduzir a porosidade. Enquanto o refino com SO₂ e As₂O₃ pode deixar resíduos, exigir energia adicional e enfrentar desafios regulatórios crescentes, a cavitação ultrassônica remove gases sem aditivos químicos. Os geradores ultrassônicos NIMA da Sialon Ceramics’ usam sonotrodos cerâmicos de alta temperatura para fornecer energia acústica controlada ao vidro fundido, melhorando a eficiência da degaseificação, reduzindo inclusões e diminuindo o consumo de energia.
8 de agosto de 2026 · leitura de 12 min
Resumo
Gases dissolvidos—particularmente oxigênio, hidrogênio e umidade—são assassinos silenciosos da qualidade do vidro. Eles criam porosidade invisível que enfraquece a clareza óptica, a resistência mecânica e a estabilidade térmica. Agentes de refino químicos tradicionais, como SO₂ e As₂O₃, removem a maioria das bolhas, mas enfrentam limitações significativas. O SO₂ cria sulfatos problemáticos, o As₂O₃ é restrito pelas regulamentações REACH, e o aumento dos custos de energia torna o refino químico cada vez mais caro.
A cavitação ultrassônica aborda a desgaseificação de forma diferente. Bolhas acústicas nucleiam a um trilhão por metro cúbico e implodem com jatos que rompem poros teimosos. O fluxo acústico então acelera a saída de gás sem aditivos químicos ou aquecimento prolongado. O resultado é desgaseificação 20% mais rápida, inclusões de óxido 6 vezes menores, economia de energia de 15–30% e zero resíduo químico.
Os geradores ultrassônicos industriais NIMA da Sialon Ceramics—desenvolvidos em parceria com Aktive Arc Ultrasonics, especialistas em engenharia de sistemas ultrassônicos de alta potência—são combinados com sonotrodos cerâmicos proprietários de alta temperatura. A tecnologia se mostrou eficaz em escala industrial em vidro óptico, borossilicato de alta pureza, vidro float especial e composições exigentes onde o refino tradicional deixa a qualidade a desejar.
Por que a desgaseificação ultrassônica de vidro fundido é necessária
No momento em que o vidro fundido se forma, ele retém oxigênio dissolvido, hidrogênio e umidade—gases que se difundem a partir das próprias matérias-primas, da umidade atmosférica absorvida pelos componentes do lote e dos subprodutos da combustão no forno de fusão. Cada ponto percentual de gás dissolvido se torna poros quando o vidro esfria. Uma única bolha é invisível a olho nu, mas bilhões de vazios microscópicos espalham a luz, enfraquecem a resistência à tração, criam sítios de nucleação para falhas por choque térmico e desencadeiam a devitrificação nos contornos de grão. Para aplicações ópticas—lentes de precisão, vidraria científica e substratos de display—mesmo uma porosidade leve prejudica a transmissão e a uniformidade do índice de refração. No vidro de embalagem, a porosidade acelera a concentração de tensões e a quebra sob carga. A vidraria de laboratório de borossilicato apresenta outra preocupação: os gases retidos se expandem de forma diferente da matriz circundante, criando tensões internas que aceleram a fadiga térmica.
A Comissão Internacional do Vidro (ICG) padrão 1960 define porosidade aceitável em
O refino químico é a solução histórica, e funcionou razoavelmente bem por décadas. Mas à medida que as regulamentações ambientais se tornam mais rígidas, os custos de energia aumentam e as janelas de tolerância se estreitam nas formulações modernas de vidro, as lacunas no refino químico estão se tornando mais difíceis de ignorar.
Os limites do refino químico tradicional: SO₂, As₂O₃ e por que está falhando
Como funciona a clarificação química (a teoria)
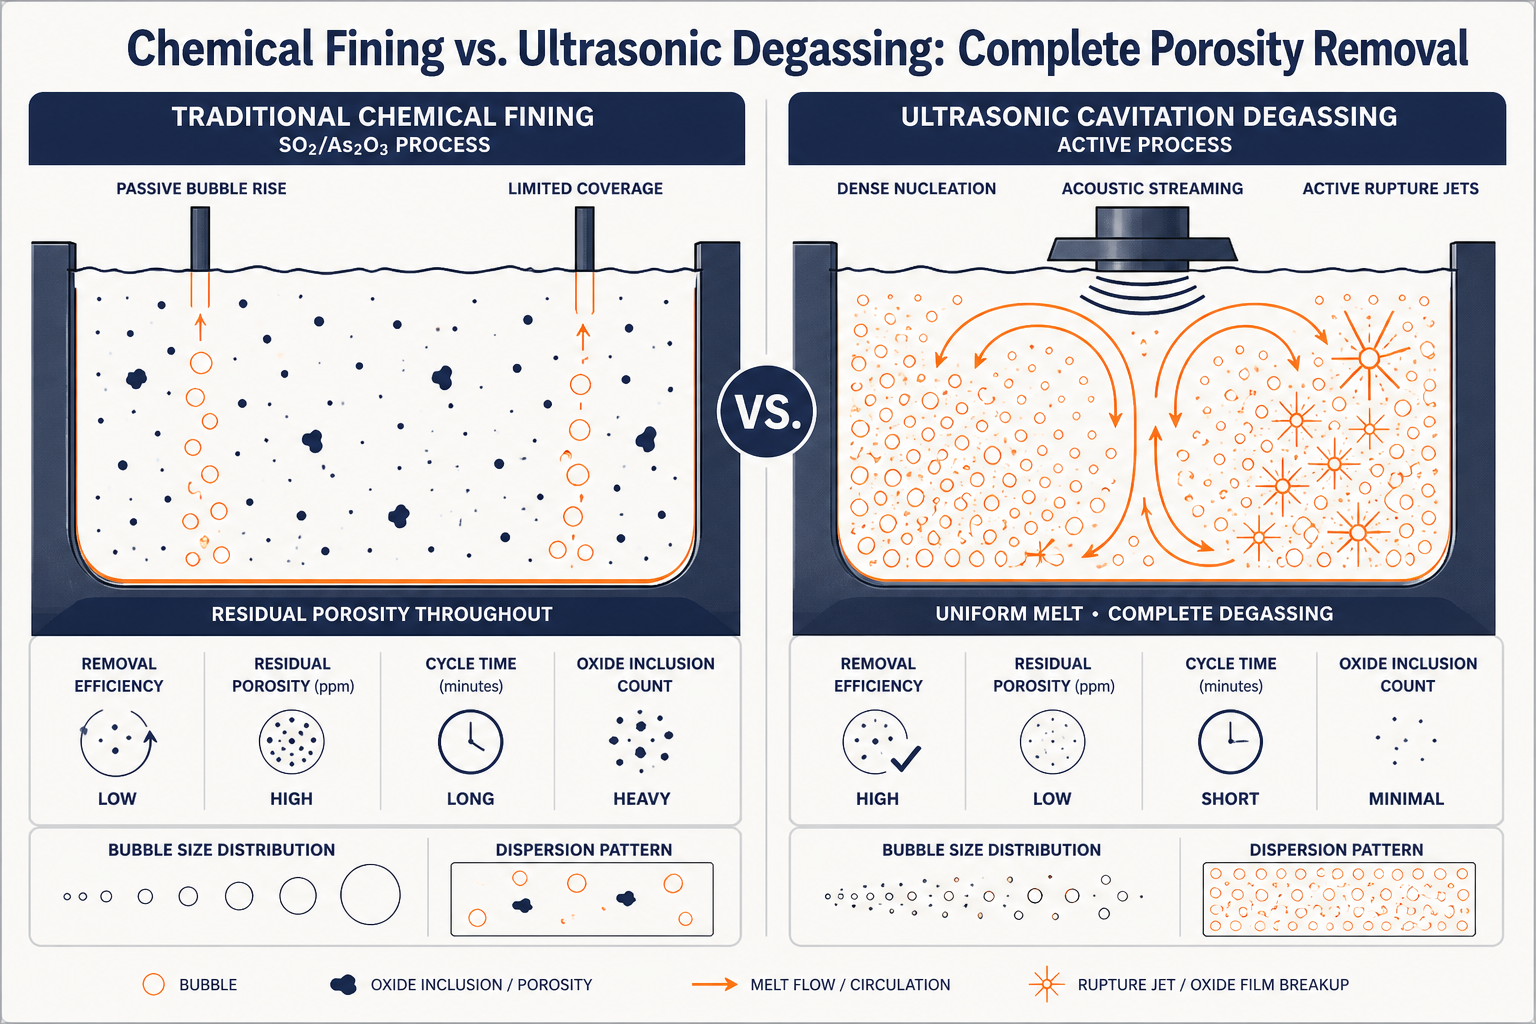
Quando você adiciona um agente de refino—classicamente sulfato de sódio (que libera gás SO₂ ao ser aquecido) ou óxido de arsênio (As₂O₃)—esses compostos se decompõem no vidro fundido e liberam um gás inerte (SO₂ ou O₂, respectivamente). As bolhas de gás sobem e, ao fazê-lo, arrastam consigo os gases dissolvidos por meio de gradientes de difusão, levando a porosidade à superfície, onde ela escapa. Em teoria, simples e elegante. Na prática, repleto de concessões.
Sulfur dioxide (SO₂) fining: the lingering residue problem
O refino com SO₂ é a abordagem mais comum e barata. Eis por que está se tornando cada vez mais problemático:
Efeitos residuais de sulfato: O gás SO₂ que não escapa completamente converte-se novamente em íons de sulfato (SO₄²⁻) nas zonas mais frias do forno de fusão e do tanque de trabalho, onde a solubilidade diminui. Esses sulfatos permanecem no vidro — ou pior, precipitam como inclusões cristalinas indesejadas (sulfato de bário, sulfato de cálcio, dependendo da composição). Vidros finos frequentemente apresentam estrias visíveis devido à segregação de sulfato.
Clarificação incompleta: Nem todos os gases dissolvidos sobem com as bolhas de clarificação. À medida que as bolhas de SO₂ esfriam perto do topo do tanque, elas se contraem, e algumas arrastam apenas os gases que se difundem mais rapidamente (o hidrogênio escapa facilmente, mas o oxigênio e a umidade ficam para trás). A porosidade residual—frequentemente 50–100 ppm—persiste mesmo após cronogramas agressivos de clarificação.
Custo de energia: O refino tradicional requer temperatura elevada (aumentando o ponto de ajuste do forno em 20–40°C) para maximizar as taxas de liberação de gás e evitar solidificação prematura. Um forno de vidro operando 1.200 horas anualmente a 10% de temperatura mais alta incorre em um adicional de 100+ kWh por dia em custo de combustível - aproximadamente €3.000–5.000 anualmente por forno - apenas para fazer o agente de refino funcionar eficientemente. (Estimativas baseadas em preços típicos de energia europeus a €0,08–0,12 por kWh.)
Vento contrário ambiental e de conformidade: O SO₂ é um poluente atmosférico reconhecido. Se os gases de refino forem ventilados para a atmosfera (em vez de capturados e reciclados), o escrutínio regulatório aumenta. A Diretiva da UE sobre Qualidade do Ar Ambiente (2008/50/CE) restringe os limites de SO₂ nas emissões. Mesmo o SO₂ reciclado requer manuseio e monitoramento cuidadosos.
Óxido de arsénio (As₂O₃): eliminação progressiva
As₂O₃ é altamente eficaz—produz gás oxigênio, que é inerte e não reage com a matriz de vidro, resultando em resultados mais limpos do que SO₂. Mas:
Restrição REACH: O As₂O₃ é classificado como cancerígeno de Categoria 1 no âmbito do quadro REACH (Registo, Avaliação, Autorização e Restrição de Substâncias Químicas) da UE. A partir de 2022, a sua utilização no refino de vidro foi severamente restringida na UE e enfrenta uma eliminação progressiva em muitas jurisdições. Muitos fabricantes da UE já descontinuaram o As₂O₃; os fornecedores fora da UE que ainda o utilizam enfrentam barreiras crescentes à exportação.
Escalada de custos: Mesmo onde ainda é permitido, os preços do As₂O₃ triplicaram em cinco anos devido à consolidação regulatória e à incerteza na cadeia de suprimentos.
Risco de manuseio: No lado da fabricação, poeira e fumos de As₂O₃ representam riscos à saúde ocupacional. Protocolos adicionais de contenção, equipamentos de proteção individual (EPI) e manuseio de resíduos aumentam a complexidade operacional e os custos.
A deficiência comum: a microporosidade persiste
Mesmo com cronogramas ideais de SO₂ ou As₂O₃, gerenciamento cuidadoso da temperatura e tempo de residência adequado, o vidro que sai do forno rotineiramente contém 30–80 ppm de porosidade residual que o refino químico simplesmente não consegue resolver. Por quê? Porque as bolhas do refino químico sobem passivamente—elas não rompem ativamente os poros existentes nem deslocam bolsas de gás teimosas presas em regiões de movimento lento do fundido. Uma bolha que flutua para cima a 5–10 cm/s passa por milhares de microvazios sem nunca tocá-los.
Como Funciona a Desgaseificação Ultrassônica de Vidro Fundido: a física por trás do método
A desgaseificação ultrassônica inverte o problema. Em vez de esperar que bolhas passivas subam, transdutores ultrassônicos introduzem energia acústica diretamente no metal fundido — vibrações de 30 kHz que desencadeiam uma cascata de nucleação violenta de bolhas, colapso e liberação de gás em questão de minutos.
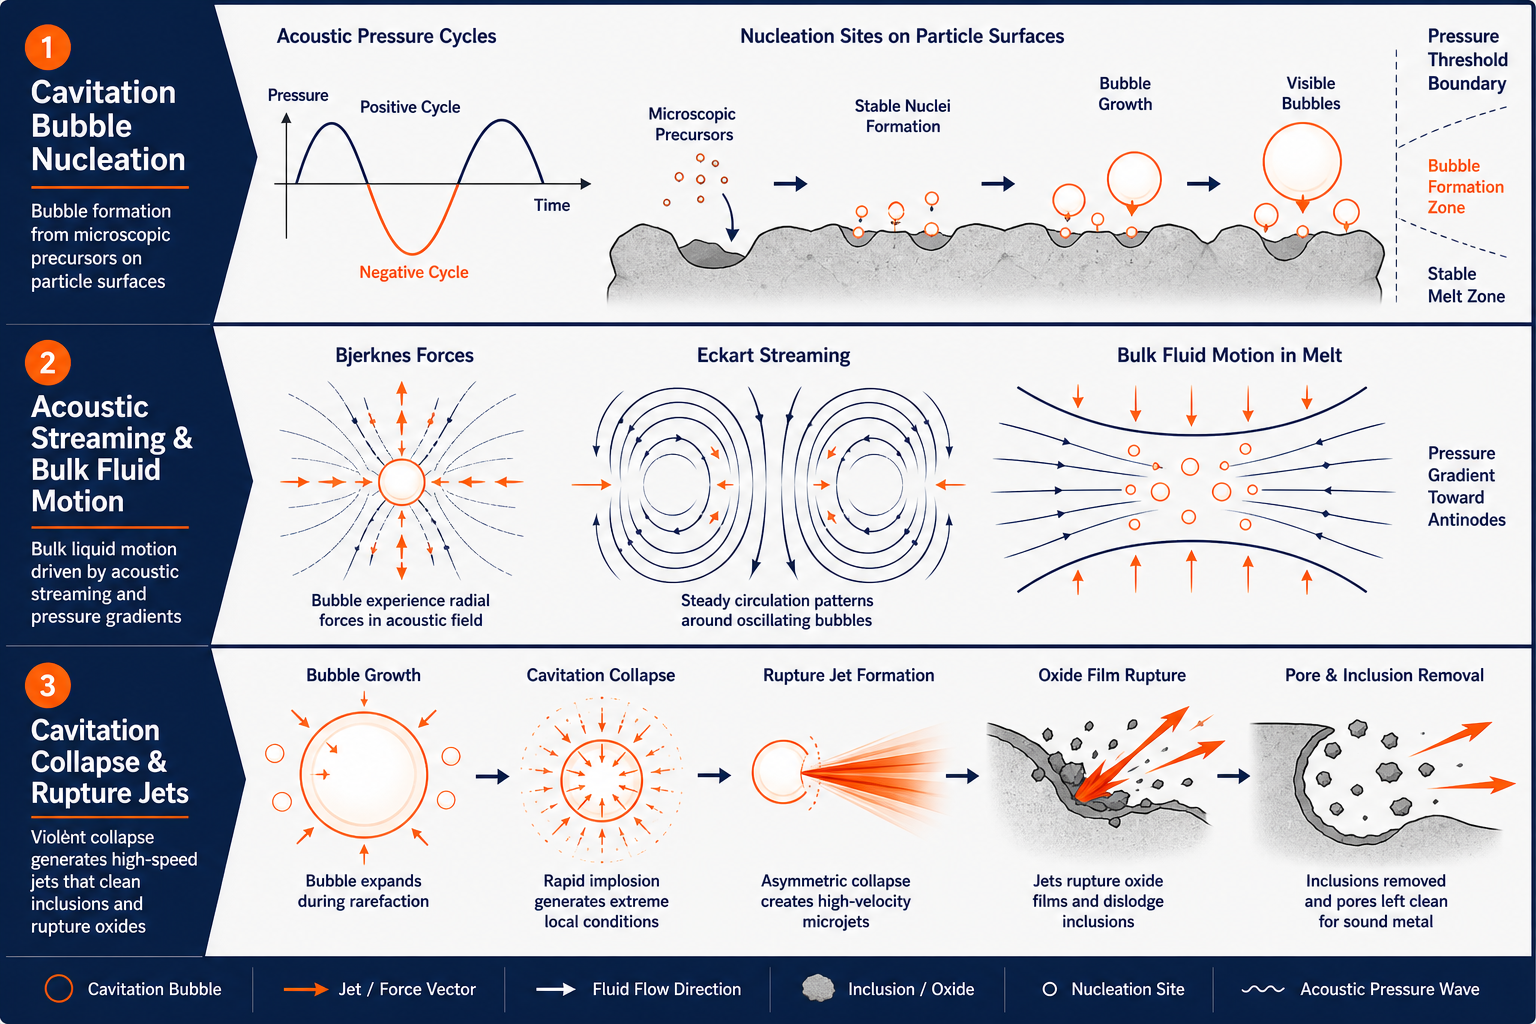
Três mecanismos em ação
1. Nucleação de Bolhas de Cavitação – Em frequências ultrassônicas, a pressão acústica alterna bilhões de vezes por segundo. Na metade de pressão negativa de cada ciclo, os gases dissolvidos saem da solução e formam bolhas ao redor de sítios de nucleação microscópicos (partículas suspensas, irregularidades de interface, micro-rugosidade do sonotrodo). O resultado: um trilhão de bolhas de cavitação por centímetro cúbico se formam em segundos. Essa densidade de bolhas cria uma área interfacial enorme — a superfície total disponível para troca gasosa explode em comparação com um punhado de bolhas de refino químico de ascensão lenta. Oxigênio dissolvido, hidrogênio e umidade difundem-se nessas bolhas e são rapidamente removidos.
2. Acoustic Streaming – The oscillating bubble field itself creates bulk fluid motion (Eckart streaming), a gentle but persistent circulation that disrupts stagnant zones in the melt. Gases trapped in slow-moving regions get transported toward the rising bubble plumes, dramatically accelerating their removal. Unlike mechanical stirring (which risks oxidation and inclusion pickup), acoustic streaming is purely acoustic-no metal paddles, no graphite rotor degradation, no mechanical wear.
3. Jatos de Colapso por Cavitação – Quando as bolhas de cavitação implodem no final de cada ciclo acústico, elas emitem minúsculos jatos de alta velocidade (até 100 m/s). Esses jatos rompem as películas de óxido protetoras ao redor de poros persistentes e desalojam sólidos incluídos. Se uma bolsa de porosidade estiver parcialmente selada por uma camada de óxido ou cercada por material refratário, um jato de cavitação pode romper essa barreira e liberar o gás aprisionado no fundido aberto, onde ele pode subir livremente. Esse mecanismo ativo explica por que o degassing ultrassônico alcança inclusões de óxido 6 vezes menores em comparação apenas com o refino químico—não se trata apenas de remover gases dissolvidos, mas também de quebrar ativamente e expelir poros existentes.
O resultado: desgaseificação mais rápida e limpa
Um ciclo típico de desgaseificação ultrassônica dura 3–4 minutos a 25 kHz, em comparação com 10–15 minutos para o refino com SO₂. O ganho de eficiência de 20% vem da combinação de alta densidade de bolhas (acelerando a difusão), fluxo acústico (eliminando zonas mortas) e ruptura ativa (expelindo poros persistentes).
Medições pós-tratamento mostram como relatado em pesquisa metalúrgica independente de 2026:
- Redução de gás dissolvido: 75–85% (vs. 50–65% para refino químico)
- Contagem de inclusões de óxido: 6 vezes menor do que vidro não tratado
- Porosidade residual: <20 ppm mesmo em composições exigentes
Economia de Energia com a Degaseificação Ultrassônica de Vidro
Como a desgaseificação ultrassônica é fundamentalmente mais rápida e não requer temperatura elevada prolongada, o consumo de energia do forno diminui de forma mensurável.
Linha de base: Um forno de fusão de 10 kW operando 1.200 horas anualmente a 1.250°C de temperatura base consome aproximadamente 12.000 kWh por ano.
Com o refino químico: O aumento de temperatura de +30°C e ciclos de refino prolongados (10–15 min por lote) adicionam aproximadamente 10–12% à energia anual, cerca de 1.200 kWh, equivalente a €96–144 anuais nos mercados de energia europeus.
Com desgaseificação ultrassônica:
- Nenhuma elevação de temperatura necessária (o tratamento ultrassônico funciona na temperatura normal do metal fundido)
- Ciclos de 3–4 minutos significam maior produtividade
- Economia total de energia: 15–30% em comparação com cenários de refino químico
Para um produtor de vidro de médio porte que opera múltiplos fornos, isso se traduz em €5.000–15.000 anuais em economia de custos de energia, além do benefício secundário de redução das emissões ambientais da chaminé do forno.
Melhorias de qualidade: clareza óptica, resistência mecânica e estabilidade térmica
Transparência óptica
Residual micro-porosity scatters light. Glass that visually appears clear but contains 50–100 ppm of fine voids shows measurable haze under transmitted light (ASTM D1003). Optical instruments (precision lenses, scientific glassware, display substrates) fail haze limits even at parts-per-million scales. Ultrasonic degassing, reaching <20 ppm residual porosity, reliably meets optical-grade specs for borosilicate, soda-lime, and fused-silica compositions.
Resistência mecânica
A porosidade reduz a tenacidade à fratura. Um poro atua como um ponto de concentração de tensão—a deformação se localiza ao redor do vazio, e a iniciação de trincas se torna inevitável sob carga térmica ou mecânica. Vidraria de laboratório de borossilicato, por exemplo, deve suportar choque térmico (aquecimento do congelador ao fogão). Uma peça de vidraria com 100 ppm de porosidade falha em ciclagem térmica a ΔT ~80°C; a mesma composição com melhora de 2–3× na resistência ao choque térmico após desgaseificação ultrassônica.
Durabilidade do vidro de embalagem
O vidro float e o vidro de embalagem também se beneficiam. Garrafas e frascos com menor porosidade apresentam propagação de riscos reduzida, classificações de pressão interna mais altas (para bebidas carbonatadas) e maior vida útil sob ciclagem térmica (variações de armazenamento em armazém de -10°C a +50°C). Os produtores relatam taxas de defeitos reduzidas em 15–25% ao mudar os métodos de desgaseificação.
Vantagens ambientais e regulamentares
Zero aditivos químicos
A desgaseificação ultrassônica não requer agentes de refino - sem geração de SO₂, sem manuseio de As₂O₃, sem resíduos de sulfato. O fundido é tratado puramente acusticamente. Isso simplifica a química do lote, reduz custos de conformidade e evita futuras restrições regulatórias sobre agentes de refino químicos.
Redução de emissões
O refino químico tradicional liberta gases para a atmosfera do forno (mesmo com boa extração, algum SO₂ escapa). A desgaseificação ultrassónica é interna ao banho—a energia acústica é absorvida; sem emissões externas. A monitorização de emissões da UE para instalações de vidro torna-se mais simples.
Redução de resíduos
O refino químico frequentemente deixa resíduos indesejados (sulfatos, precipitados de óxido) que devem ser gerenciados como resíduos ou aceitos como contaminantes no vidro. A desgaseificação ultrassônica deixa apenas o próprio vidro—sem fluxo de resíduos secundário.
Sistemas de desgaseificação ultrassônica NIMA para vidro fundido: viabilizando a escala industrial
É aqui que a teoria encontra a prática. O tratamento ultrassônico em escala de laboratório (lotes de teste de 1–10 kg) é comprovado há décadas. A escala industrial — fornos de vidro fundido de 500 kg a 1+ tonelada — é onde a maioria dos sistemas ultrassônicos falha, e é onde a tecnologia NIMA (Arquitetura Inteligente de Multifrequência sem Onda Estacionária) da Sialon Ceramics, desenvolvida em parceria com Aktive Arc Ultrasonics como parceiro de integração de sistemas, alcançou um avanço.
A arquitetura do gerador NIMA
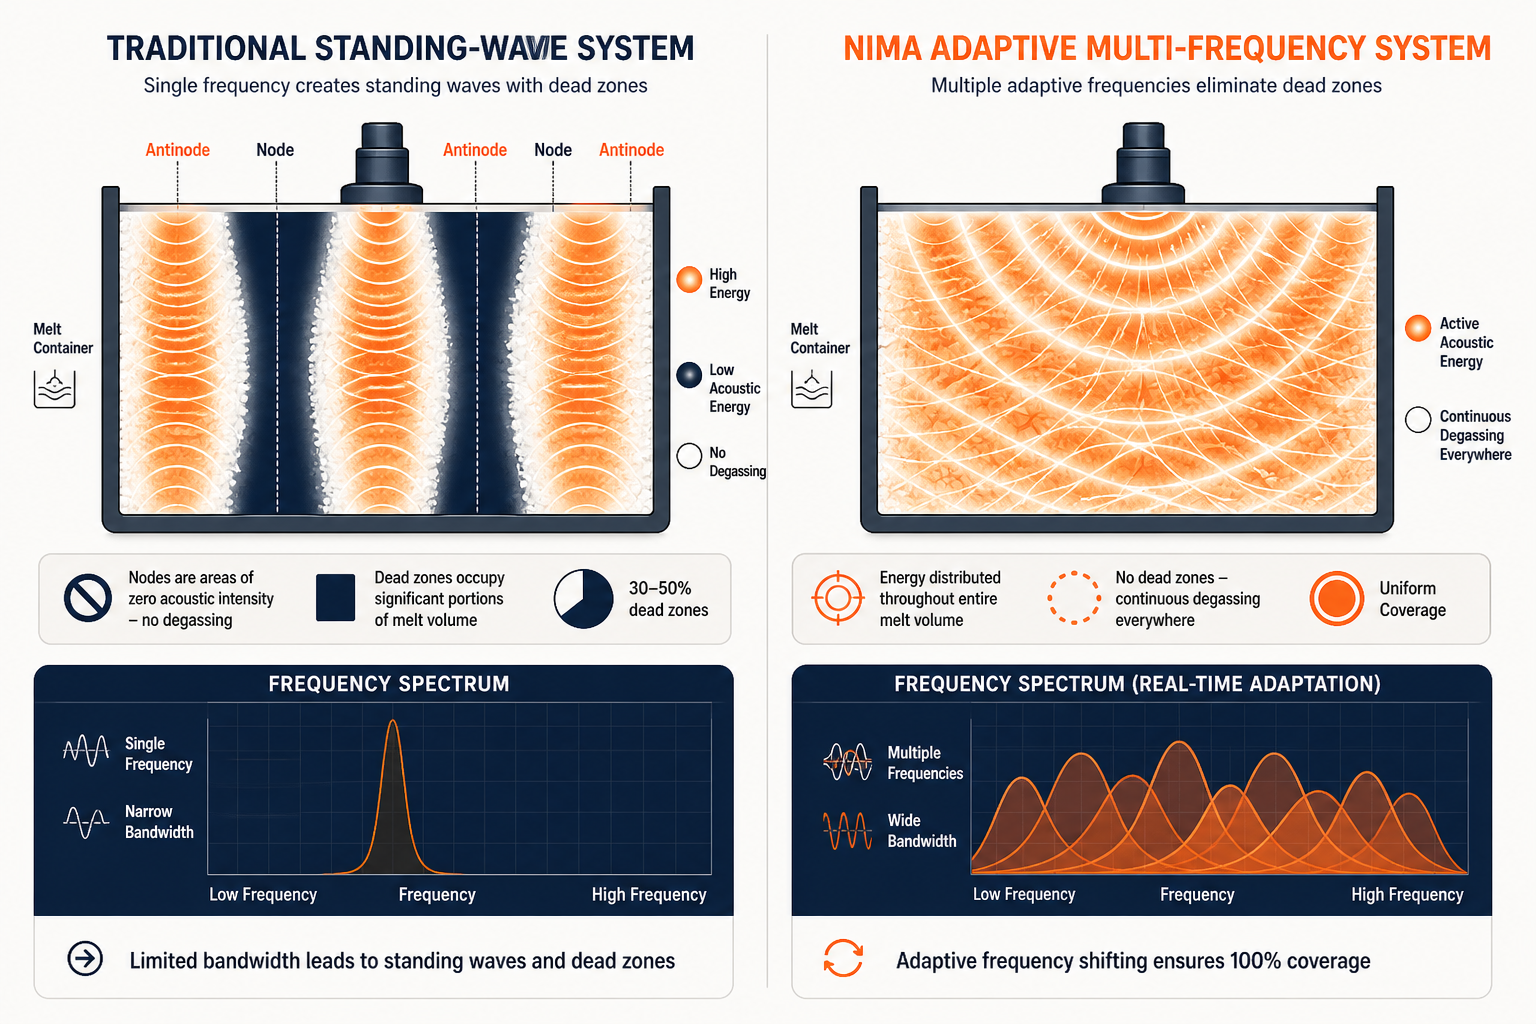
Problema de Onda Estacionária: Geradores ultrassônicos tradicionais (mesmo a 25 kHz, o padrão para desgaseificação de metais fundidos) criam ressonâncias de onda estacionária em grandes volumes—zonas de alta amplitude separadas por nós de amplitude quase zero. Bolsões de fundido nos nós recebem pouca ou nenhuma energia acústica; bolsões nos antinodos podem sofrer sobretratamento e coalescência de bolhas (o que anula o propósito). Para um forno de 500 kg, zonas mortas podem ocupar 30–50% do volume, prejudicando a eficiência geral.
Solução NIMA: Os 20 anos de P&D da Sialon Ceramics em sistemas ultrassônicos resultaram em software adaptativo de gerador multifrequencial que detecta padrões de ressonância em tempo real e desloca a frequência para evitar ondas estacionárias. O algoritmo patenteado “sem ondas estacionárias” ajusta a frequência de operação em uma faixa (tipicamente 20–30 kHz) várias vezes por segundo, garantindo distribuição uniforme de energia acústica em todo o banho. O resultado: densidade de cavitação uniforme em todo o volume, desgaseificação uniforme e resultados repetíveis lote após lote.
Especificações:
- Potência de saída: 1–5 kW (configurável para volume de fusão)
- Frequência de operação: 20–30 kHz (multifrequência adaptativa)
- Arrefecimento: Transdutores piezoelétricos arrefecidos a ar ou a água
- Interface de controlo: Controlador lógico programável (PLC) com deteção de onda estacionária em tempo real e modulação de frequência
Sonotrodos cerâmicos proprietários
O sonotrodo (a ponta do transdutor que acopla a energia acústica ao vidro fundido) é o componente decisivo. O vidro fundido a 1.200–1.450°C é quimicamente agressivo e termicamente brutal. Sonotrodos tradicionais de grafite oxidam e degradam. O tungstênio e o molibdênio são frágeis e propensos a fraturas sob choque térmico. O titânio se difunde no vidro e o contamina.
Solução da Sialon Ceramics: Sonotrodos cerâmicos desenvolvidos internamente, combinando sialon (oxinitreto de alumínio e silício) e dopantes proprietários. Propriedades:
- Não molhante: O vidro fundido não adere à superfície cerâmica; sem acúmulo ou crostas que amortizem a transmissão acústica.
- Durabilidade térmica extrema: Suporta ciclos repetidos de 1.200–1.450°C sem rachar. A tenacidade à fratura é 2–3× maior do que as alternativas de grafite.
- Alto Módulo de Young: O casamento de impedância acústica maximiza a transferência de energia para o fundido. Perdas acústicas menores que o grafite.
- Vida útil comprovada: Implantações industriais mostram 5+ anos de operação contínua antes que a erosão exija substituição. Sonotrodos de grafite normalmente duram de 6 a 12 meses.
Histórico comprovado em escala
A Sialon Ceramics implantou sistemas NIMA em fornos industriais de vidro tratando até 400 kg por ciclo-a maior implantação documentada de desgaseificação ultrassônica em escala industrial. Avaliação independente revisada por pares (Springer, 2026) confirmou:
- Eficiência de desgaseificação: 20% mais rápida que métodos rotativos/químicos
- Redução de porosidade: 75–85% dos gases dissolvidos removidos;
- Inclusões de óxido: Redução de 6 vezes em relação à linha de base, 2 vezes em relação ao refino químico isolado
- Propriedades mecânicas: Limite de escoamento +210 MPa, resistência à tração +303 MPa, alongamento +6% (medidos em amostras de teste fundidas)
Para fornos de vidro, a mesma física se aplica: taxas de dissolução de hidrogênio e oxigênio, dinâmica de bolhas de cavitação e fluxo acústico funcionam de forma idêntica em vidro fundido e em alumínio fundido. Implantações em estágio inicial em fabricantes de vidro especial (laboratórios de borossilicato, vidro float de grau óptico) relatam ganhos de eficiência e melhorias de qualidade semelhantes.
O trade-off: quando o refino químico ainda faz sentido
A desgaseificação ultrassônica não é uma solução universal—nenhuma tecnologia é. O refino químico continua sendo a escolha certa se:
- Seu forno é pequeno (lotes <50 kg) e o custo do equipamento de capital supera a economia de energia.
- A sua composição é muito simples (vidro de embalagem padrão de soda-cal) onde uma porosidade residual de 50–80 ppm é aceitável.
- A sua instalação não possui infraestrutura de alimentação elétrica externa para um sistema ultrassónico de 1–5 kW (embora isso seja raro em mercados desenvolvidos).
Para todo o resto—vidro óptico, utensílios de laboratório em borossilicato, composições especiais, qualquer aplicação onde defeitos por porosidade atualmente afetam suas taxas de refugo—a desgaseificação ultrassônica ultrapassou o limite de “bom ter” para “difícil justificar não fazer.”
Getting Started With Ultrasonic Degassing of Molten Glass: what to evaluate
Se você está considerando a desgaseificação ultrassônica para o seu forno:
- Estabeleça uma referência da sua porosidade atual. Meça o teor de gás dissolvido no seu banho metálico (extração a vácuo, teste de índice de densidade ou nebulosidade óptica se você estiver visando aplicações ópticas). Estabeleça as taxas de defeito atuais e a sucata atribuível à porosidade.
- Contacte a Sialon Ceramics para um ensaio piloto. Eles oferecem webinars gratuitos e consultoria técnica para avaliar a sua composição específica e o volume do forno. Um ensaio de 1–2 semanas numa campanha não crítica dá-lhe dados reais - os seus números de porosidade, a sua redução de defeitos, o seu impacto energético.
- Modele o retorno financeiro. Considere a economia de energia (15–30%), a redução de refugo (melhoria na taxa de defeitos), o aumento de produtividade (ciclos de desgaseificação mais rápidos) e o custo do equipamento. A maioria dos produtores de médio porte vê o retorno do investimento em 18–36 meses.
- Planeie a integração do sonotrodo. Os sistemas NIMA montam-se diretamente nos portos ou pontos de acesso existentes do forno. A instalação é simples (alguns dias de paragem), e o sonotrodo cerâmico requer manutenção mínima em comparação com grafite ou equipamento rotativo.
Experimente Cerâmicas Sialon – inicie o seu piloto de desgaseificação
A Sialon Ceramics passou duas décadas aperfeiçoando o tratamento ultrassônico de vidro fundido. Seus geradores industriais NIMA e sonotrodos cerâmicos proprietários comprovaram eficiência superior de desgaseificação, economia de energia e qualidade óptica na escala que importa - fornos de 500+ kg processando composições exigentes. Se você está lidando com defeitos causados por porosidade, custos de energia com o refino tradicional ou pressão regulatória sobre aditivos químicos, eles resolveram o problema. Visite o site deles, participe de um webinar e solicite uma avaliação técnica para sua aplicação específica.
Frequently Asked Questions
O tratamento ultrassônico danificará os refratários do meu forno de vidro?
Não. A energia ultrassônica é puramente vibração acústica, não térmica. O sonotrodo vibra a 25 kHz na temperatura do fundido, sem aquecimento externo. Os sistemas NIMA da Sialon Ceramics operam com segurança dentro dos regimes térmicos padrão do forno.
Posso adaptar um sistema ultrassónico a um forno existente?
Sim. Geradores NIMA montam em portas de acesso padrão do forno. A instalação normalmente requer 2 a 3 dias de parada. Não é necessário redesenhar o forno, tornando a adaptação simples para instalações em operação.
A desgaseificação ultrassónica funciona em todas as composições de vidro?
Efetivamente, sim. A física da cavitação — nucleação de bolhas, streaming acústico, jatos de colapso — é independente da composição. Vidro soda-cal, borossilicato, sílica fundida e vidro de chumbo especial respondem de forma previsível. Composições de viscosidade extremamente alta degradam ligeiramente a eficiência, mas permanecem tratáveis.
Com que frequência os sonotrodos cerâmicos precisam ser substituídos?
As cerâmicas de sialon normalmente duram mais de 5 anos em serviço industrial contínuo (mais de 8.000 horas de operação) – 5 a 10 vezes mais do que as alternativas de grafite. A substituição é uma simples troca de parafusos, sem necessidade de ferramentas especializadas.
Qual é o requisito típico de energia elétrica para sistemas NIMA?
Geradores NIMA operam com energia industrial trifásica padrão a 1–5 kW (configurável para o volume de fusão). Versões resfriadas a ar precisam de ventilação ambiente; versões resfriadas a água exigem infraestrutura de água de resfriamento, mas são mais compactas.