
Comparação técnica entre desgaseificação ultrassônica e rotativa/argônio para fundições de alumínio. A ultrassônica reduz a escória em 84%, melhora a eficiência e elimina a dependência de argônio, com retorno do investimento em 2 a 3 anos.
8 de agosto de 2026 · leitura de 12 min
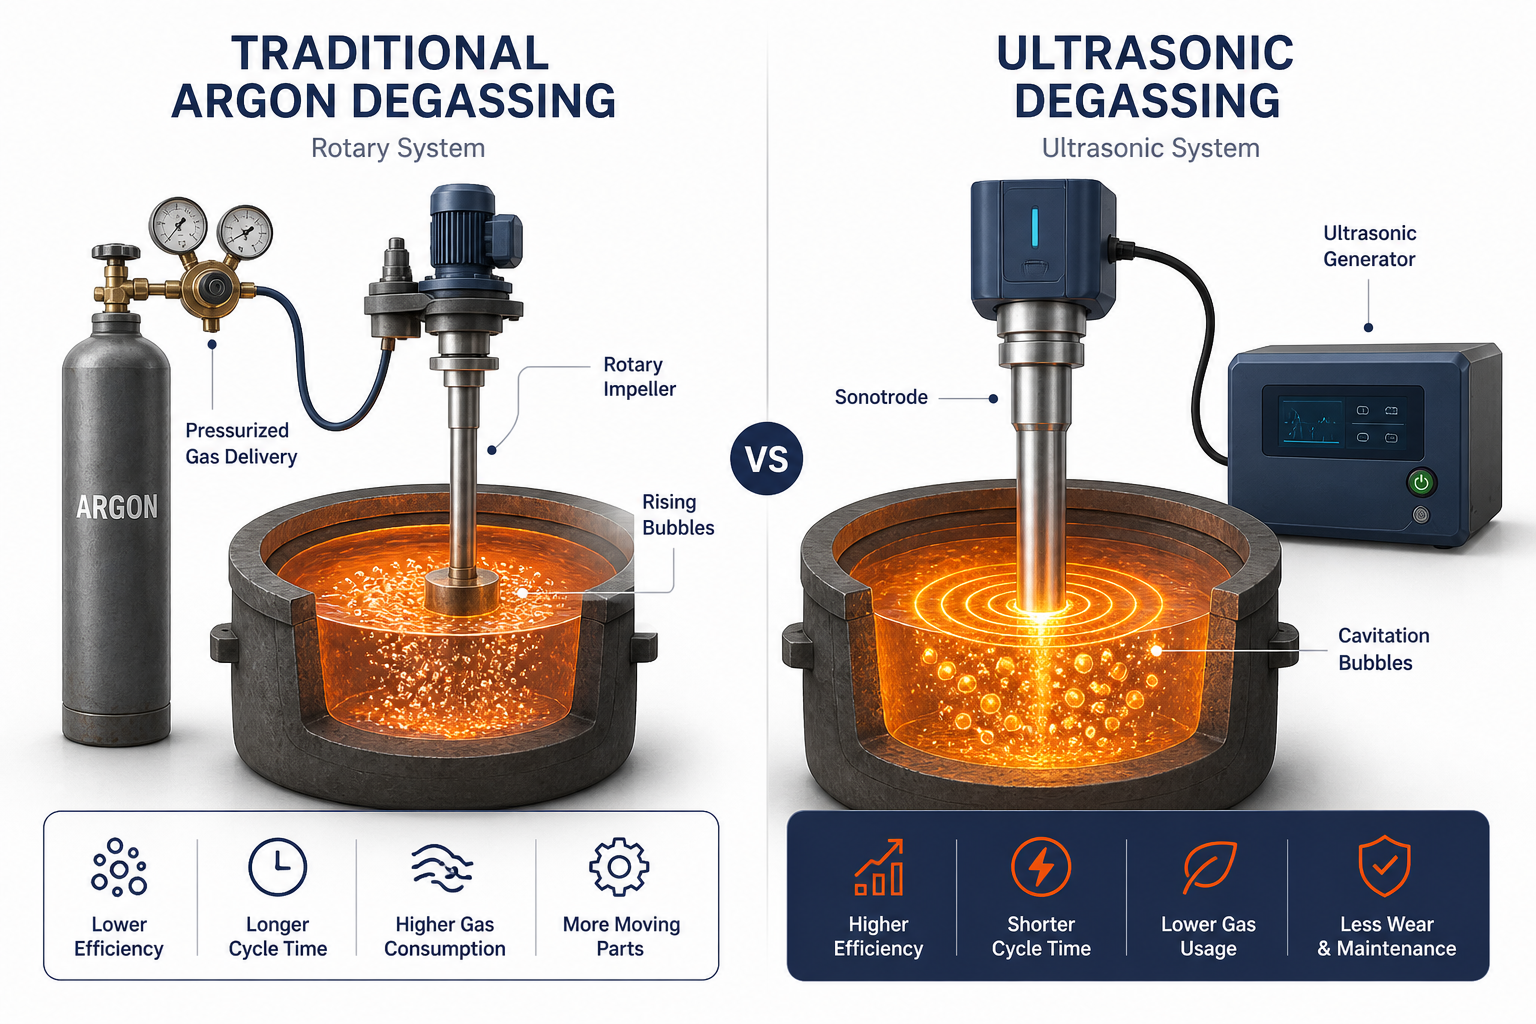
Resumo
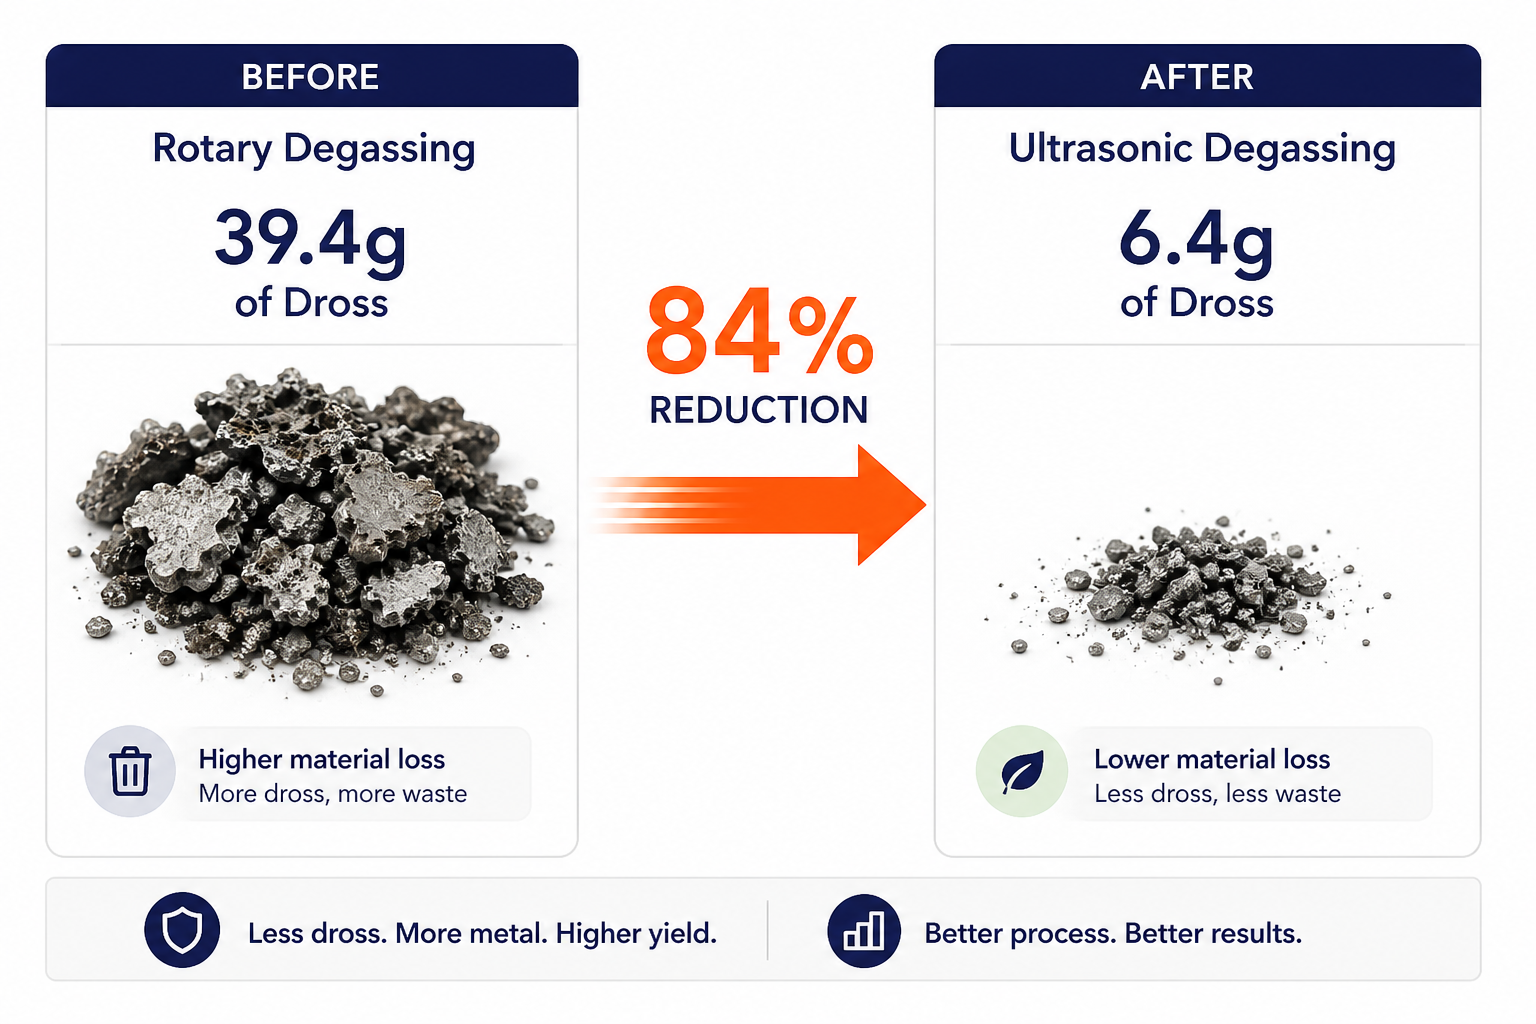
Para engenheiros de fundição que avaliam métodos de tratamento de metais: a desgaseificação ultrassônica supera a desgaseificação rotativa/argônio em eficiência de remoção de hidrogênio, redução de dross e custo total de propriedade. Em um tratamento de 15 minutos, a desgaseificação ultrassônica reduz o dross de 39,4g para 6,4g em comparação com o argônio - uma redução de 84%- enquanto melhora a porosidade, resistência à tração e ductilidade. O mecanismo difere fundamentalmente: a desgaseificação rotativa depende de injeção lenta de bolhas e difusão por transferência de massa, enquanto a cavitação ultrassônica cria ondas de choque localizadas de 1.000K+ que nucleiam a remoção de hidrogênio diretamente — tecnologia desenvolvida em parceria com Aktive Arc Ultrasonics, especialistas em engenharia de sistemas ultrassônicos de alta potência. Para produção em larga escala, os sistemas ultrassônicos escalam de forma mais eficiente, não requerem consumo contínuo de argônio e proporcionam ROI por meio de redução de sucata, economia de energia e qualidade superior do produto final. A vantagem ambiental é igualmente significativa: eliminar a dependência de argônio remove tanto a pegada de carbono da produção de gás quanto a complexidade operacional dos sistemas de alta pressão.
Como funciona a desgaseificação rotativa - e por que ela tem limites
A desgaseificação rotativa, também chamada de desgaseificação por argônio ou injeção de gás inerte, é o padrão industrial vigente para remover hidrogênio dissolvido do alumínio fundido. O processo é simples. O gás argônio pressurizado entra no forno através de um rotor. O rotor quebra o gás em bolhas finas que sobem através do metal fundido. Os átomos de hidrogênio difundem-se do metal fundido para essas bolhas. Quando as bolhas atingem a superfície, o hidrogênio escapa como gás H₂ molecular.
No papel, funciona. Na prática, a desgaseificação rotativa apresenta várias limitações que reduzem sua eficácia.
Transferência de massa lenta
A difusão de hidrogênio nas bolhas depende dos gradientes de concentração e da temperatura. Em temperaturas típicas de fundição de alumínio de 700–750°C, esse processo permanece relativamente lento. As fundições frequentemente precisam de 15–30 minutos de tratamento rotativo para alcançar uma redução significativa de hidrogênio. Volumes maiores de metal fundido exigem ainda mais tempo de tratamento.
Remoção incompleta de hidrogênio
O tratamento prolongado nem sempre remove todo o hidrogênio dissolvido. O hidrogênio residual pode permanecer no metal e causar porosidade gasosa na fundição final. Isso pode aumentar sucata, retrabalho e o risco de enviar peças fora das especificações.
Consumo e custo de argônio
Um sistema típico de desgaseificação rotativa consome 0,2–0,5 m³ de argônio por tonelada de metal. Para um banho de 50 toneladas, isso equivale a 10–25 m³ por ciclo. Ao longo de um ano, uma fundição de médio porte pode gastar dezenas de milhares apenas com argônio. A manutenção do equipamento, a entrega de gás e a infraestrutura de armazenamento adicionam custos adicionais.
O argônio também é um recurso não renovável. Sua extração e transporte criam uma pegada de carbono adicional.
Escalabilidade limitada para grandes volumes
À medida que os volumes de metal fundido aumentam, o tempo de residência das bolhas e a eficiência de difusão podem diminuir. As fundições podem responder aumentando as taxas de fluxo de argônio, estendendo os tempos de tratamento ou usando ambas as abordagens. Essas medidas aumentam os custos operacionais sem proporcionar ganhos proporcionais na qualidade do metal.
Formação de escória
A desgaseificação tradicional com argônio pode aumentar a formação de escória durante o tratamento. O efeito se torna mais pronunciado quando os operadores combinam injeção de gás com agitação mecânica vigorosa.
Mais escória significa maior perda de material e limpeza adicional a jusante. Para ligas de alto valor, essas perdas podem reduzir as margens gerais de produção.
Como funciona a desgaseificação ultrassônica: a cavitação como um avanço
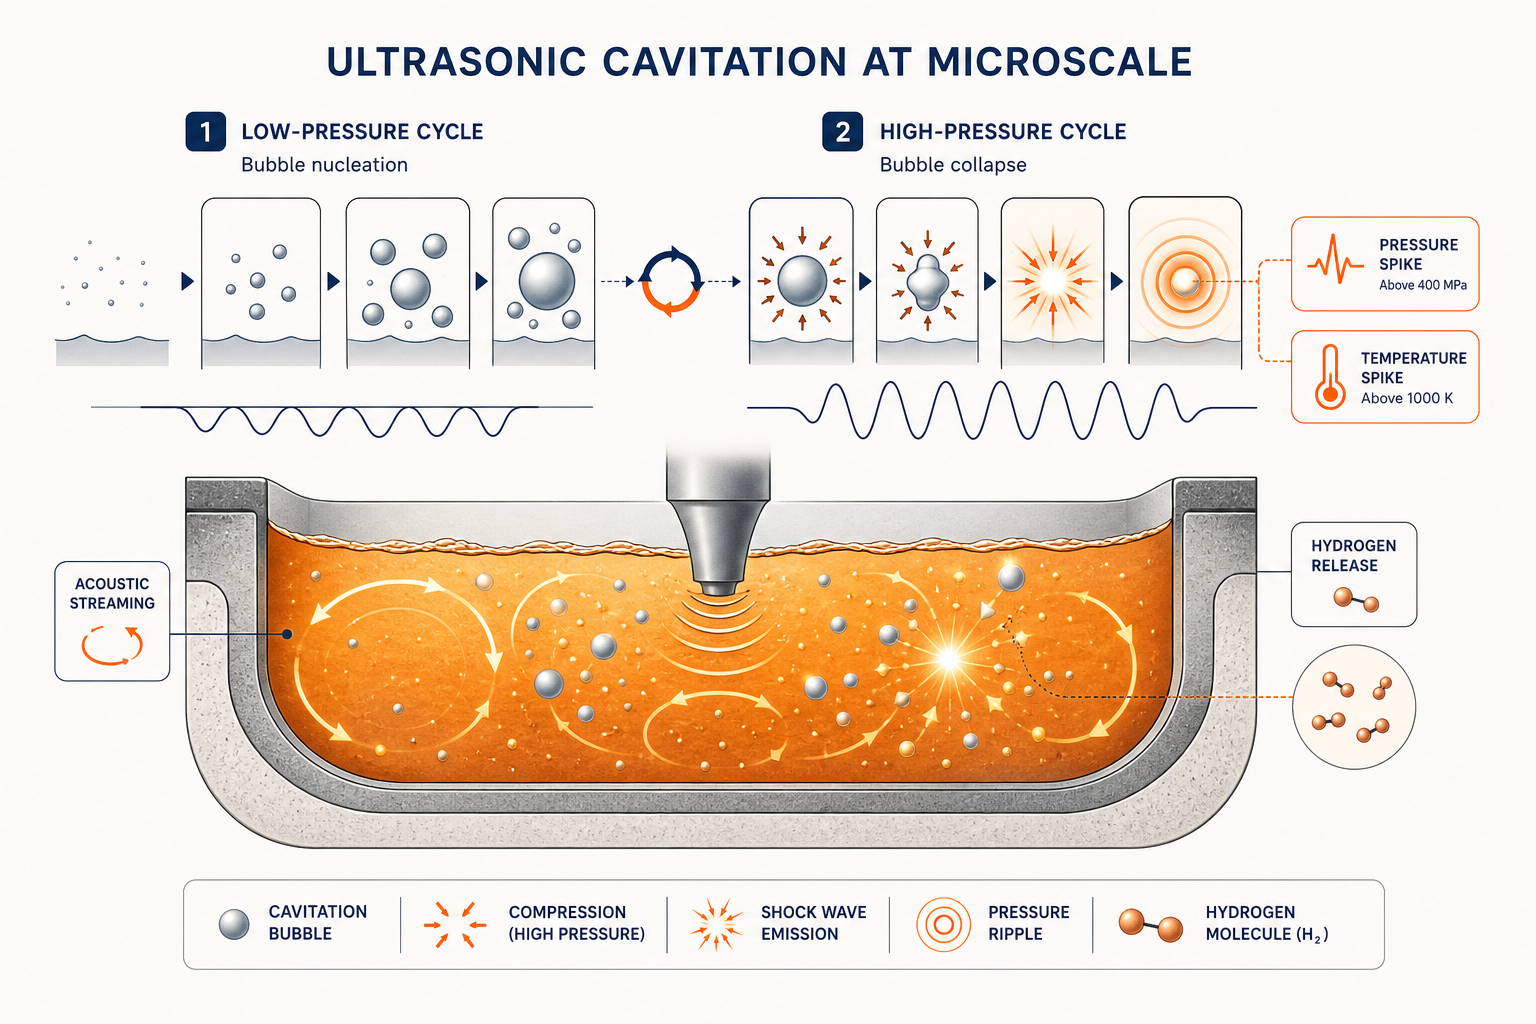
A desgaseificação ultrassônica opera com um princípio físico totalmente diferente: cavitação acústica. Em vez de depender da difusão lenta em bolhas, os sistemas ultrassônicos geram energia acústica intensa que colapsa e reforma bolhas microscopicamente minúsculas milhares de vezes por segundo.
Aqui está o que acontece na microescala:
Nucleação por cavitação. Quando um transdutor ultrassônico vibra em frequências industriais (tipicamente 20–50 kHz em metalurgia aplicada), ele cria ciclos alternados de alta e baixa pressão no metal fundido. Durante o semiciclo de baixa pressão, microbolhas se formam espontaneamente (nucleação por cavitação). Durante o semiciclo de alta pressão, essas bolhas colapsam violentamente.
Condições localizadas extremas. Cada colapso de bolha gera:
- Temperaturas localizadas superiores a 1.000 K (além da temperatura do metal fundido em massa)
- Pressões superiores a 400 MPa (aproximadamente 4.000 atmosferas)
- Ondas de choque e microjatos que penetram no metal circundante
Essas condições extremas fazem duas coisas simultaneamente:
- Liberação direta de hidrogênio. O rápido pico de temperatura e o choque de pressão fazem com que os átomos de hidrogênio já dissolvidos no metal transitem para hidrogênio molecular (H₂) e escapem como gás. Não é um processo limitado por difusão - é uma dessorção forçada impulsionada por energia local extrema.
- Coalescência e flotação de bolhas. O escoamento acústico (movimento do fluido induzido pelo campo ultrassônico) empurra as microbolhas juntas, onde elas coalescem em bolhas maiores que flutuam mais eficientemente para a superfície e escapam. Ao contrário da desgaseificação rotativa, que tem dificuldades com o tamanho fino das bolhas e o tempo de residência, a cavitação ultrassônica promove naturalmente a remoção de bolhas.
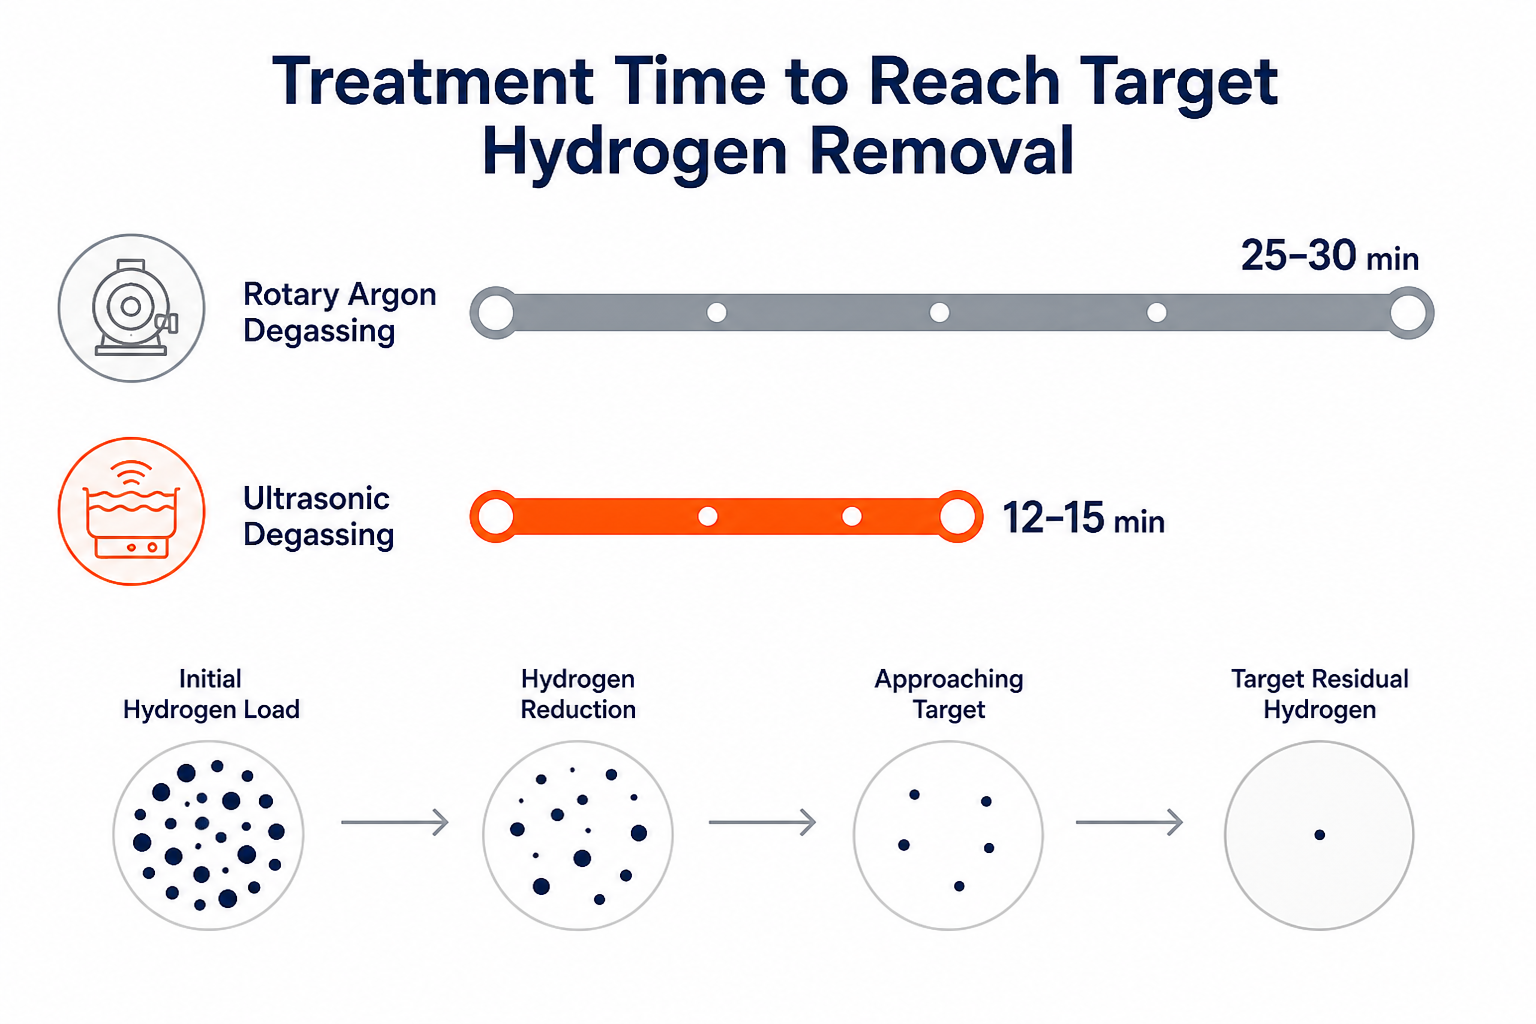
O resultado: remoção de hidrogênio em 10–15 minutos, algo que os sistemas rotativos precisam de 20–30 minutos para se aproximar- e com níveis de hidrogênio residual genuinamente mais baixos no metal final.
Comparação técnica lado a lado
| Métrica | Desgaseificação Rotativa (Argônio) | Desgaseificação ultrassônica | Vencedor |
|---|---|---|---|
| Mecanismo de remoção de hidrogênio | Difusão nas bolhas injetadas (limitada pela transferência de massa) | Dessorção impulsionada por cavitação (impulsionada por energia, direta) | Ultrassônico |
| Tempo de tratamento para porosidade alvo | 20–30 minutos | 10–15 minutos | Ultrassônico |
| Redução de escória | 39,4g de linha de base (alta perda de material) | 6,4g (redução de 84% em 15 min) | Ultrassônico |
| Hidrogênio residual após o tratamento | 0,12–0,16 mL/100g Al (típico) | 0,06–0,10 mL/100g Al (residual mais baixo) | Ultrassônico |
| Melhoria da resistência à tração | Modesto (~2–5%) | Significativa (~8–15%) | Ultrassônico |
| Melhoria da ductilidade | Mínima | Mensurável (alongamento melhorado) | Ultrassônico |
| Redução de porosidade | Moderado | Substancial (microestrutura mais lisa) | Ultrassônico |
| Consumo de argônio por tonelada | 0,2–0,5 m³ | 0 m³ (nenhum gás inerte necessário) | Ultrassônico |
| Pegada do equipamento | Moderado (unidade rotativa + fornecimento de gás) | Compacto (gerador + sonotrodo) | Ultrassônico |
| Escalabilidade para grandes massas fundidas (50+ toneladas) | Ruim (tempos mais longos, maior fluxo necessário) | Excelente (escala linearmente) | Ultrassônico |
| Custo por ciclo de tratamento | $150–400 (inclui custo do argônio) | $80–150 (somente energia) | Ultrassônico |
O destaque: redução de escória de 39,4g para 6,4g em 15 minutos é a métrica mais convincente. É material que você não perde mais, sucata que não produz mais e margem que você mantém.
Impacto ambiental: o ultrassônico vence por ordens de magnitude
A produção industrial de metais é intensiva em energia e com alta emissão de carbono. A escolha do método de desgaseificação importa mais do que muitas fundições percebem.
Custo ambiental oculto da desgaseificação rotativa:
- Produção e transporte de argônio. O argônio é extraído por separação criogênica do ar—um processo industrial intensivo em capital e energia. Uma fundição de 50 toneladas que derrete dois ciclos por dia consome aproximadamente 5–10 toneladas de argônio por ano. A pegada de carbono desse argônio (extração, liquefação, transporte em contêineres especializados) é substancial—aproximadamente 0,5–1,5 kg de CO₂ por kg de argônio.
- Equipamentos de alta pressão e manutenção. Os sistemas rotativos exigem fornecimento de gás pressurizado, manutenção de reguladores, verificações de integridade das linhas e falhas ocasionais de equipamentos. Cada falha representa tempo de inatividade e reparos de emergência.
- Resíduo de escória. Os 39,4g de escória por tratamento são material metálico oxidado que é termodinamicamente perdido. Para uma fundição que realiza 250 tratamentos por ano, isso representa quase 10 toneladas de escória anualmente. A disposição da escória é cara, e o material é efetivamente irrecuperável.
Vantagem ambiental do degassing ultrassônico:
- Zero dependência de gás inerte. Sem extração de argônio, sem transporte, sem liquefação. A única entrada operacional é energia elétrica para operar o gerador ultrassônico - e os geradores industriais modernos são altamente eficientes. Um sistema de 50 toneladas operando 15 minutos por ciclo consome aproximadamente 50–100 kWh por tratamento - muito menos energia do que a produção e entrega equivalente de gás.
- Redução drástica de escória. A redução de 84% na escória (39,4g → 6,4g) significa menos resíduos, menor impacto em aterros e mais valor de material recuperado. Ao longo de um ano, uma fundição de médio porte economiza 8–9 toneladas de descarte de resíduos.
- A qualidade da microestrutura reduz diretamente as perdas. Como o desgaseificação ultrassônica proporciona menor hidrogênio residual e melhor homogeneização, as peças fundidas exigem menos ciclos de refusão. Menos ciclos de refusão = menor consumo geral de energia por peça aceitável produzida.
A história da sustentabilidade é especialmente importante para compradores que enfrentam pressões de contabilidade de carbono (requisitos regulatórios, compromissos ESG, demandas dos clientes). A desgaseificação ultrassônica é uma forma concreta de reduzir as emissões de Escopo 1 e Escopo 2, melhorando simultaneamente a qualidade do produto. Isso é uma rara situação ganha-ganha.
Análise de custos: custo total de propriedade
A vantagem de custo operacional favorece decisivamente o degassing ultrassônico. Aqui está o quadro completo:
Desgaseificação rotativa (custo anual para fundição de médio porte - 50 toneladas por ciclo, 500 ciclos/ano):
- Gás argônio: 2.500–5.000 m³/ano a $0,40–0,80/m³ = $1.000–4.000/ano
- Manutenção de equipamentos (reguladores, mangueiras, verificações de segurança): $2.000–5.000/ano
- Disposição de escória (10 toneladas @ $100–200/tonelada): $1.000–2.000/ano
- Reparos de emergência/paradas (estimado): $500–1.500/ano
- Custo operacional anual total: $4.500–12.500
Desgaseificação ultrassônica (mesma fundição, assumindo que o capital já foi investido no gerador):
- Energia elétrica (50–100 kWh/ciclo × 500 ciclos × $0,12/kWh): $300–600/ano
- Manutenção/substituição do sonotrodo (anual): $500–1.000/ano
- Inspeção e calibração do sistema: $200–500/ano
- Descarte de escória (1,5 toneladas @ $100–200/tonelada): $150–300/ano
- Custo operacional anual total: $1.150–2.400
Comparação de custo por ciclo:
- Rotativo: $9–25 por ciclo de tratamento
- Ultrassônico: $2,30–4,80 por ciclo de tratamento
Cronograma de ROI para investimento de capital:
Um sistema de desgaseificação ultrassônica de médio porte (gerador NIMA + conjunto sonotrodo) custa $40.000–80.000. As economias operacionais ($3.000–10.000 anuais) proporcionam retorno em 4–8 anos—após o qual o sistema é margem pura. Considerando melhorias de qualidade (menos peças refugadas, maior rendimento vendável), o prazo de ROI se comprime para 2–3 anos em muitas fundições de alto volume.
Para operações de fundição contínua em larga escala (100+ toneladas por ciclo, 1000+ ciclos/ano), a vantagem se amplifica. O custo por tonelada fundida diminui ainda mais com a escala, e o benefício da eliminação de argônio se acumula.
Escalabilidade para grandes volumes de fusão
É aqui que o ultrassônico realmente se diferencia do rotativo.
Desgaseificação rotativa e dimensionamento de volume:
Quando o volume de metal fundido dobra, o tempo de residência das bolhas e a área efetiva de transferência de massa não escalam proporcionalmente. Para manter a mesma eficiência de remoção de hidrogênio, as fundições devem:
- Aumentar a vazão de argônio (elevando o consumo de gás)
- Aumentar o tempo de tratamento (reduzindo a produtividade)
- Operar em velocidades rotativas mais altas (aumentando o desgaste do equipamento e o consumo de energia)
Para uma panela de 100 toneladas, um sistema rotativo pode precisar de 40–60 minutos de tratamento para atingir o mesmo nível final de hidrogênio que uma panela de 20 toneladas alcançou em 15 minutos. A física simplesmente não escala linearmente.
Desgaseificação ultrassônica e dimensionamento de volume:
A cavitação ultrassônica é fundamentalmente diferente. O campo acústico se propaga pelo volume do metal fundido e, desde que a energia ultrassônica seja suficiente para gerar e sustentar a cavitação em toda a massa, o tempo de tratamento permanece quase constante, independentemente do volume. Os geradores NIMA da Sialon Ceramics — desenvolvidos em conjunto com o parceiro de integração de sistemas Aktive Arc Ultrasonics — são especificamente projetados para eliminar “ondas estacionárias” que, de outra forma, criariam zonas mortas em grandes volumes, garantindo a cobertura de cavitação em todo o metal fundido.
Escala industrial real:
- Panela de 50 toneladas (rotativo): 25–30 minutos
- Panela de 50 toneladas (ultrassônico): 12–15 minutos
- Panela de 100 toneladas (rotativo): 40–50 minutos
- Panela de 100 toneladas (ultrassônico): 12–15 minutos (essencialmente inalterado)
Para operações de fundição contínua que processam múltiplos vazamentos por turno, essa vantagem de tempo se traduz diretamente em produtividade. Uma fundição que realiza quatro vazamentos de 100 toneladas por dia poderia reduzir 90–120 minutos do ciclo diário, o equivalente a uma corrida de fundição extra por semana, ou mais de 50 toneladas adicionais por semana de produção útil.
Integração operacional: o que os engenheiros de fundição devem saber
Compatibilidade de equipamentos:
Os sistemas de desgaseificação ultrassônica integram-se tanto em fluxos de trabalho de fundição em lote quanto contínua. O sonotrodo (o elemento vibratório que cria cavitação) submerge diretamente na panela de metal fundido ou no forno de espera — sem necessidade de alterações na infraestrutura de fornecimento de gás. Para configurações existentes de desgaseificação rotativa, a transição é simples: remova o sistema de injeção rotativo, instale o sonotrodo e o gerador ultrassônico e inicie o tratamento.
Manutenção e confiabilidade:
Os sistemas rotativos exigem manutenção regular do regulador, inspeção da linha de pressão e substituição ocasional dos bicos de injeção. Os sistemas ultrassônicos exigem:
- Inspeção do sonotrodo (verificação de erosão ou tensão de ciclagem térmica) – normalmente a cada 500–1.000 horas de operação
- Calibração do gerador (garantindo que a frequência e a potência de saída permaneçam dentro da especificação) – anualmente
- Verificações de segurança elétrica – conforme protocolos padrão de equipamentos industriais
A carga de manutenção é mais leve e mais previsível do que a manutenção do sistema de gás rotativo.
Compatibilidade metalúrgica:
A desgaseificação ultrassônica é comprovadamente eficaz em uma ampla gama de ligas de fundição: ligas de alumínio 6061, 7075, A356, A380, bem como zinco, magnésio, cobre, latão e ligas ferrosas. O tempo de tratamento varia ligeiramente conforme a liga (ligas ricas em ferro podem se beneficiar de 2–3 minutos adicionais), mas o mecanismo central — remoção de hidrogênio por cavitação — é universal.
Implantação no mundo real:
Os sistemas da Sialon Ceramics foram comprovados em fundição contínua vertical Wagstaff DC e linhas de fundição contínua Bruno Presezzi com resultados documentados em homogeneização de metal e redução de defeitos. Estas não são demonstrações de laboratório—são validações em linha de produção em escala industrial.
A vantagem competitiva para fundições com visão de futuro
Para gerentes de produção e engenheiros de fundição, a decisão entre desgaseificação rotativa e ultrassônica está cada vez mais clara:
O ultrassônico oferece:
- Ciclos de tratamento mais rápidos (12–15 min vs 25–30 min)
- Qualidade superior do metal final (menor hidrogênio residual, microestrutura melhorada)
- Redução drástica de escória (84% menos perdas)
- Custo operacional mais baixo ($2–5 por ciclo vs $9–25)
- Escalabilidade linear (sem degradação de eficiência em grandes volumes)
- Credibilidade ambiental (zero argônio, redução mensurável de emissões)
- ROI previsível (retorno em 2–5 anos; margem positiva a partir de então)
O único cenário em que o rotativo continua defensável é o equipamento legado em uma fundição operando com volume mínimo, onde o custo de capital da instalação ultrassônica não se justifica em relação ao uso de base. Mas para qualquer fundição que opere múltiplos ciclos diariamente, tratando volumes acima de 30 toneladas por vazamento, ou enfrentando pressão sobre margens ou impacto ambiental: o ultrassônico é a atualização industrial que se paga por si mesma.
Experimente a Sialon Ceramics
A Sialon Ceramics é especializada em sistemas de desgaseificação ultrassônica projetados para escala industrial. Seus geradores NIMA — desenvolvidos em parceria com a Aktive Arc Ultrasonics — representam vinte anos de P&D otimizados para aplicações de grande volume e alta temperatura, combinados com sonotrodos cerâmicos proprietários capazes de suportar 1.800°C sem degradação. Para fundições prontas para ir além da desgaseificação com argônio, eles oferecem a experiência técnica e os sistemas comprovados que proporcionam as melhorias mensuráveis descritas neste post: redução de dross, ganhos de eficiência e ROI que se acumula a cada ciclo.
Frequently Asked Questions
- Quanto de redução de hidrogênio posso realisticamente esperar na minha fundição?
O hidrogênio residual normalmente cai 40–60% em um único ciclo de tratamento ultrassônico de 15 minutos, em comparação com 20–30% com tempo de tratamento rotativo equivalente. A porcentagem exata depende da carga inicial de hidrogênio e da química da liga, mas a vantagem é consistente: a desgaseificação ultrassônica atinge níveis finais de hidrogênio mais baixos mais rapidamente.
- A troca de rotativo para ultrassônico exigirá retreinamento dos meus operadores?
É necessário um retreinamento mínimo. O processo é mais simples do que o rotativo: submergir o sonotrodo, ativar o gerador e aguardar 12–15 minutos. Sem gerenciamento de pressão de gás, sem monitoramento de regulador, sem ajustes de vazão. A maioria dos operadores se adapta em um único turno.
- Qual é a vida útil de um sonotrodo ultrassônico e quanto custa a substituição?
Um sonotrodo devidamente mantido normalmente dura de 2 a 5 anos, dependendo da composição da liga e da frequência de tratamento (latão fundido desgasta sonotrodos mais rápido do que alumínio puro). Sonotrodos de reposição variam de $3.000 a 8.000. Para uma fundição que economiza $5.000 a 10.000 anualmente apenas em custos de argônio, a substituição é facilmente absorvida.
- A desgaseificação ultrassônica pode substituir completamente o argônio, ou ainda preciso de fornecimento de gás de reserva?
Especificamente para desgaseificação, o ultrassônico pode substituir completamente o argônio - sem necessidade de reserva. No entanto, algumas fundições mantêm argônio para outros fins (mantas de segurança durante transferências de metal fundido, ambientes inertes para ligas reativas). O ultrassônico apenas elimina a necessidade de fornecimento de gás específico para desgaseificação.
- Como o degassing ultrassônico afeta a estrutura de grão do fundido final?
A cavitação ultrassônica nucleia a formação de grãos finos, resultando em um tamanho de grão menor e mais uniforme em comparação com o metal desgaseificado por rotação. Isso se traduz em propriedades mecânicas melhoradas - maior resistência à tração, melhor ductilidade e melhor resistência à fadiga na peça final.
Frequently Asked Questions
Quanto de redução de hidrogênio posso realisticamente esperar na minha fundição?
O hidrogênio residual normalmente cai 40–60% em um único ciclo de tratamento ultrassônico de 15 minutos, em comparação com 20–30% com o tempo de tratamento rotativo equivalente. A porcentagem exata depende da carga inicial de hidrogênio e da química da liga, mas a vantagem é consistente: a desgaseificação ultrassônica atinge níveis finais de hidrogênio mais baixos mais rapidamente.
A troca de rotativo para ultrassônico exigirá retreinamento dos meus operadores?
É necessário um retreinamento mínimo. O processo é mais simples do que o rotativo: submergir o sonotrodo, ativar o gerador e aguardar 12–15 minutos. Sem gerenciamento de pressão de gás, sem monitoramento de regulador, sem ajustes de vazão. A maioria dos operadores se adapta em um único turno.
Qual é a vida útil de um sonotrodo ultrassônico e quanto custa a substituição?
Um sonotrodo devidamente mantido normalmente dura de 2 a 5 anos, dependendo da composição da liga e da frequência de tratamento (latão fundido desgasta sonotrodos mais rápido do que alumínio puro). Sonotrodos de reposição variam de $3.000 a 8.000. Para uma fundição que economiza $5.000 a 10.000 anualmente apenas em custos de argônio, a substituição é facilmente absorvida.
A desgaseificação ultrassônica pode substituir completamente o argônio, ou ainda preciso de fornecimento de gás de reserva?
Especificamente para desgaseificação, o ultrassom pode substituir totalmente o argônio — sem necessidade de reserva. No entanto, algumas fundições mantêm argônio para outros fins (mantas de segurança durante transferências de metal fundido, ambientes inertes para ligas reativas). O ultrassom apenas elimina a necessidade de fornecimento de gás específico para desgaseificação.
Como o degassing ultrassônico afeta a estrutura de grão do fundido final?
A cavitação ultrassônica nucleia a formação de grãos finos, resultando em um tamanho de grão menor e mais uniforme em comparação com o metal desgaseificado por rotação. Isso se traduz em propriedades mecânicas melhoradas - maior resistência à tração, melhor ductilidade e melhor resistência à fadiga na peça final.