
9 de agosto de 2026 · 11 min de leitura
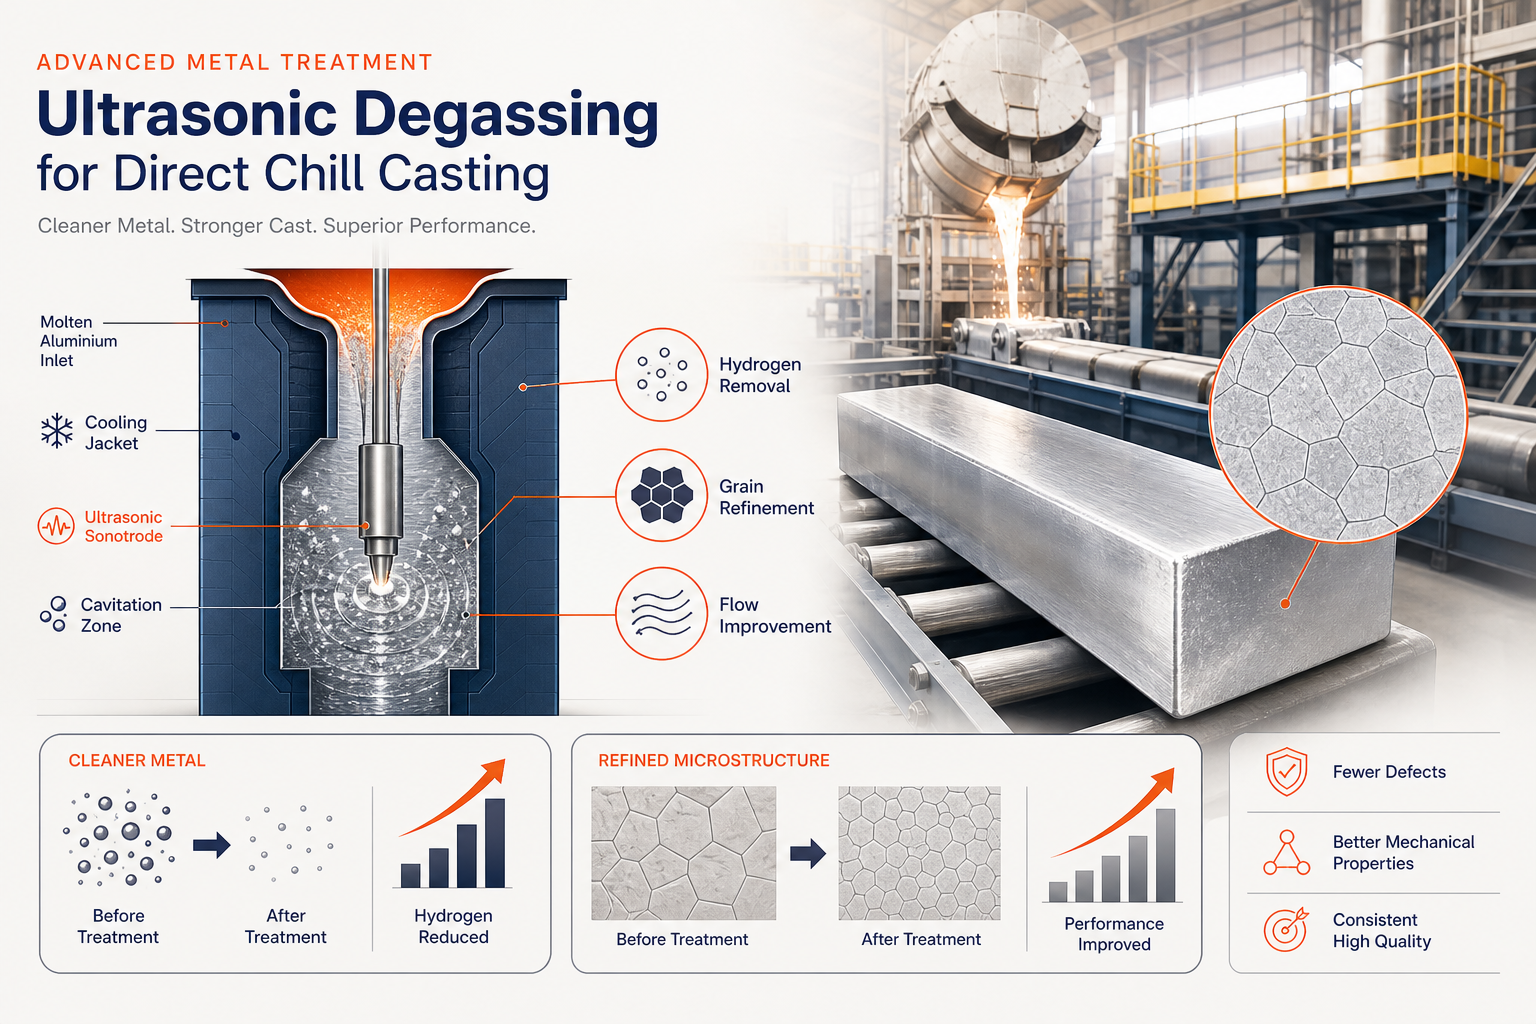
Porosidade de hidrogênio, segregação central e variabilidade microestrutural afetam a fundição contínua DC. Ensaios publicados de fundição contínua DC em escala piloto mostram que o tratamento ultrassônico elimina todos os três simultaneamente — proporcionando redução de 50% no tamanho de grão no centro do tarugo e supressão de grãos plumosos em tarugos de produção.
Resumo
A porosidade por hidrogênio, a segregação central e a variabilidade da microestrutura há muito afetam a fundição por resfriamento direto (DC). Juntas, elas limitam o tamanho do lingote, a consistência mecânica e o rendimento do produto. Os métodos tradicionais de desgaseificação em linha (impelidores rotativos, injeção de gás) não conseguem resolver os três problemas ao mesmo tempo — sem comprometer a velocidade de fundição ou a qualidade do lingote.
O tratamento ultrassónico aplicado diretamente no poço de fundição DC elimina estas restrições. A formação de bolhas impulsionada por cavitação remove o hidrogénio dissolvido em 3 minutos, em comparação com mais de 10 minutos para métodos rotativos. Ao mesmo tempo, o fluxo acústico refina a estrutura do grão e elimina a segregação central. Ensaios publicados de fundição DC em escala piloto confirmam estes resultados em tarugos de produção: redução de 50% do tamanho do grão no centro do tarugo, supressão de grãos plumosos e composição uniforme em toda a secção transversal do lingote.
O gerador ultrassónico NIMA fornece tecnologia adaptativa de multifrequência, desenvolvida em parceria com Aktive Arc Ultrasonics, especialistas em engenharia de sistemas ultrassónicos de alta potência. Combinado com sonotrodos cerâmicos de Sialon de alta temperatura, torna o tratamento ultrassónico possível à escala industrial — lingotes de 400+ kg — sem gás de arraste ou a manutenção exigida por equipamentos rotativos.
Entendendo a Fundição Direct Chill: O Processo e Seus Desafios
A fundição contínua por lingotamento direto é o método fundamental de fundição semicontínua para metais não ferrosos – alumínio, cobre, magnésio. O controle preciso da solidificação determina diretamente a microestrutura do lingote e as propriedades mecânicas. Veja como funciona:
O metal fundido é derramado num molde refrigerado a água com fundo aberto. À medida que o lingote se forma, a casca exterior solidifica enquanto o centro permanece líquido, criando uma frente de solidificação estreita. À medida que o lingote emerge do molde, a água é pulverizada diretamente sobre a superfície do lingote, completando a solidificação de fora para dentro.
Esta solidificação controlada é uma grande vantagem — ela limita a macro-segregação em comparação com a fundição a céu aberto. Mas o curto intervalo de tempo e a geometria restrita criam três problemas metalúrgicos inter-relacionados que afligem as operações modernas de fundição contínua (DC):
1. Porosidade de Hidrogénio: O Problema do Gás Dissolvido
O hidrogénio é o principal gás dissolvido no alumínio líquido. Entra através de reação química entre o metal fundido e o vapor de água atmosférico, produzindo alumina e gás H₂. A assimetria crítica: o hidrogénio é muito mais solúvel em alumínio líquido do que em sólido. Durante a solidificação, à medida que o metal arrefece abaixo do seu ponto de solvus, o hidrogénio precipita. Se a taxa de arrefecimento for demasiado lenta, ou a concentração de hidrogénio demasiado alta, bolhas de gás nucleiam dentro do sólido. Isto cria porosidade gasosa — um defeito que degrada a resistência à fadiga, a resistência à tração e o rendimento de fundição.
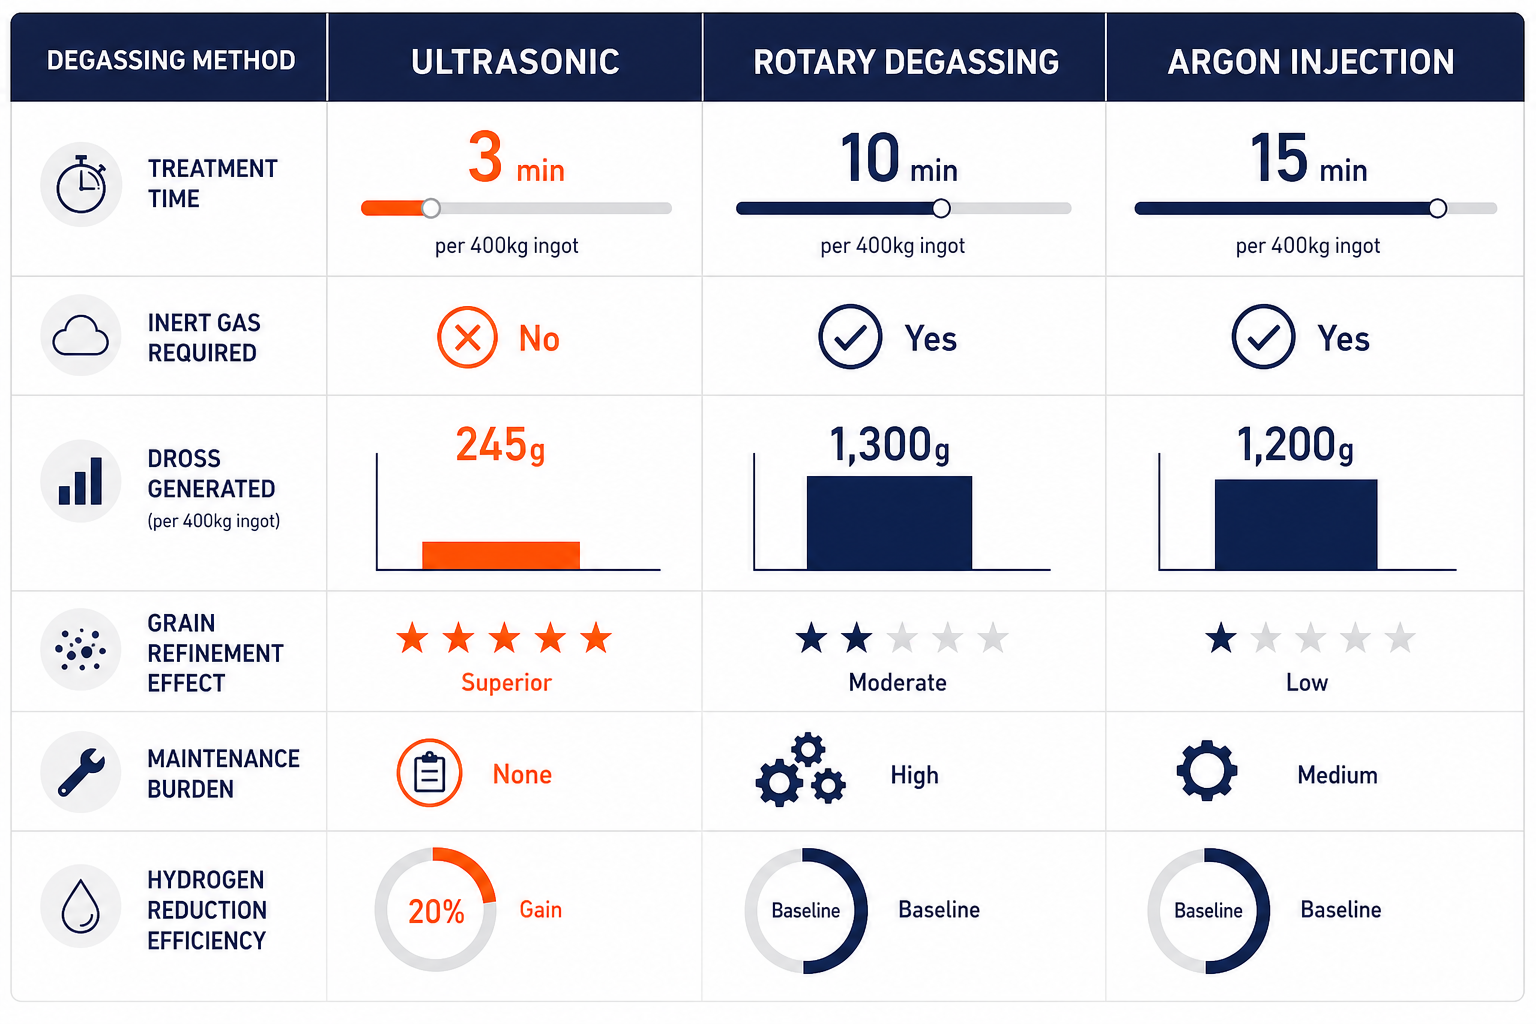
Os métodos tradicionais em linha (injeção de argônio, desgaseificação rotativa) abordam isso, mas apresentam desvantagens inerentes. O argônio requer equipamento de gás de arraste e descarte ambiental. Os impelidores rotativos introduzem atrasos no tempo de residência (10+ minutos) que retardam os ciclos de fundição.
2. Segregação Central: Macro-Segregação no Centro do Lingote
A solidificação controlada e estreita que define a fundição DC cria um problema secundário: a região central do lingote experimenta divergência da composição nominal da liga – macrossegregação na linha central. Múltiplos mecanismos contribuem: transporte de massa por convecção durante a solidificação, fluxo induzido por contração e sedimentação de grãos. O resultado é uma variação significativa de propriedades entre o centro e a periferia do lingote, complicando o processamento a jusante (laminação, extrusão) e limitando o tamanho e a geometria dos lingotes fundíveis.
3. Controle da Microestrutura: Refino de Grão e Formação Equiaxial
Grãos dendríticos grandes com fases secundárias grosseiras concentram defeitos (porosidade, inclusões, segregação) ao longo dos contornos de grão, reduzindo as propriedades mecânicas e a trabalhabilidade do processo. A estrutura de grão fino não dendrítica com grãos equiaxiais – dimensões iguais em todas as direções – é o objetivo metalúrgico, pois:
- Reduz a contração e a trinca a quente
- Proporciona distribuição mais uniforme de fases secundárias e microporosidade
- Permite propriedades mecânicas superiores
O refino de grão tradicional utiliza ligas-mãe à base de titânio (Al-5Ti-1B), que fornecem sítios de nucleação heterogênea. Mas essa abordagem funciona de forma inconsistente em lingotes grandes, e a quantidade de refinador de grão necessária escala com o tamanho do lingote – introduzindo desvio de composição e aumento de custos.
Por que os Métodos Tradicionais de Desgaseificação Ficam Aquém na Fundição DC
Antes de examinar as soluções ultrassônicas, vale a pena entender por que as abordagens existentes são insuficientes para operações modernas de DC:
Desgaseificação rotativa (por impulsor):
- Requer tempo de residência de 10–15 minutos no forno antes da fundição
- Introduz peças rotativas (grafite, aço) que exigem manutenção e substituição
- Gera alta acumulação de escória (1.300g por ciclo vs. 245g para ultrassônico) – a escória coleta hidrogênio, recontaminando o metal fundido
- Apenas desgaseifica; não refina a estrutura de grão
- Os impulsores de grafite sofrem desgaste frágil e choque térmico em serviço de alta temperatura
Injeção de argônio ou nitrogênio:
- Requer gás de arraste (custo, impacto ambiental)
- Tempo de ascensão lento das bolhas; o gás deve ser fornecido continuamente durante toda a janela de fundição
- Não aborda a microssegregação ou a estrutura de grão
- Ineficiente em lingotes grandes (zonas mortas onde o gás não penetra)
Fundição a pressão reduzida:
- Remove o gás dissolvido ao reduzir a pressão ambiente sobre o metal fundido
- Eficaz para remoção de hidrogênio, mas caro e inflexível para operações de fundição contínua (DC)
- Não previne a segregação central nem refina a estrutura de grãos
A limitação central: nenhum desses métodos elimina simultaneamente o hidrogênio, refina a estrutura de grão e elimina a segregação central – os três fatores que determinam a qualidade do lingote na fundição DC. Cada um aborda um problema isoladamente.
Como o Tratamento Ultrassónico Funciona na Sump de Fundição DC
O tratamento ultrassônico aplicado diretamente no poço de fundição supera essas limitações ao aproveitar a física da cavitação – o colapso controlado de bolhas acústicas no metal líquido.
O Mecanismo de Cavitação
Quando a energia ultrassónica (tipicamente frequência de 25 kHz) é introduzida no metal fundido através de uma sonotroda (uma sonda cerâmica ressonante), ondas de compressão e expansão propagam-se pelo banho metálico. Esta pressão acústica desencadeia cavitação: bolhas microscópicas formam-se durante a fase de expansão (pressão negativa) e colapsam violentamente durante a fase de compressão.
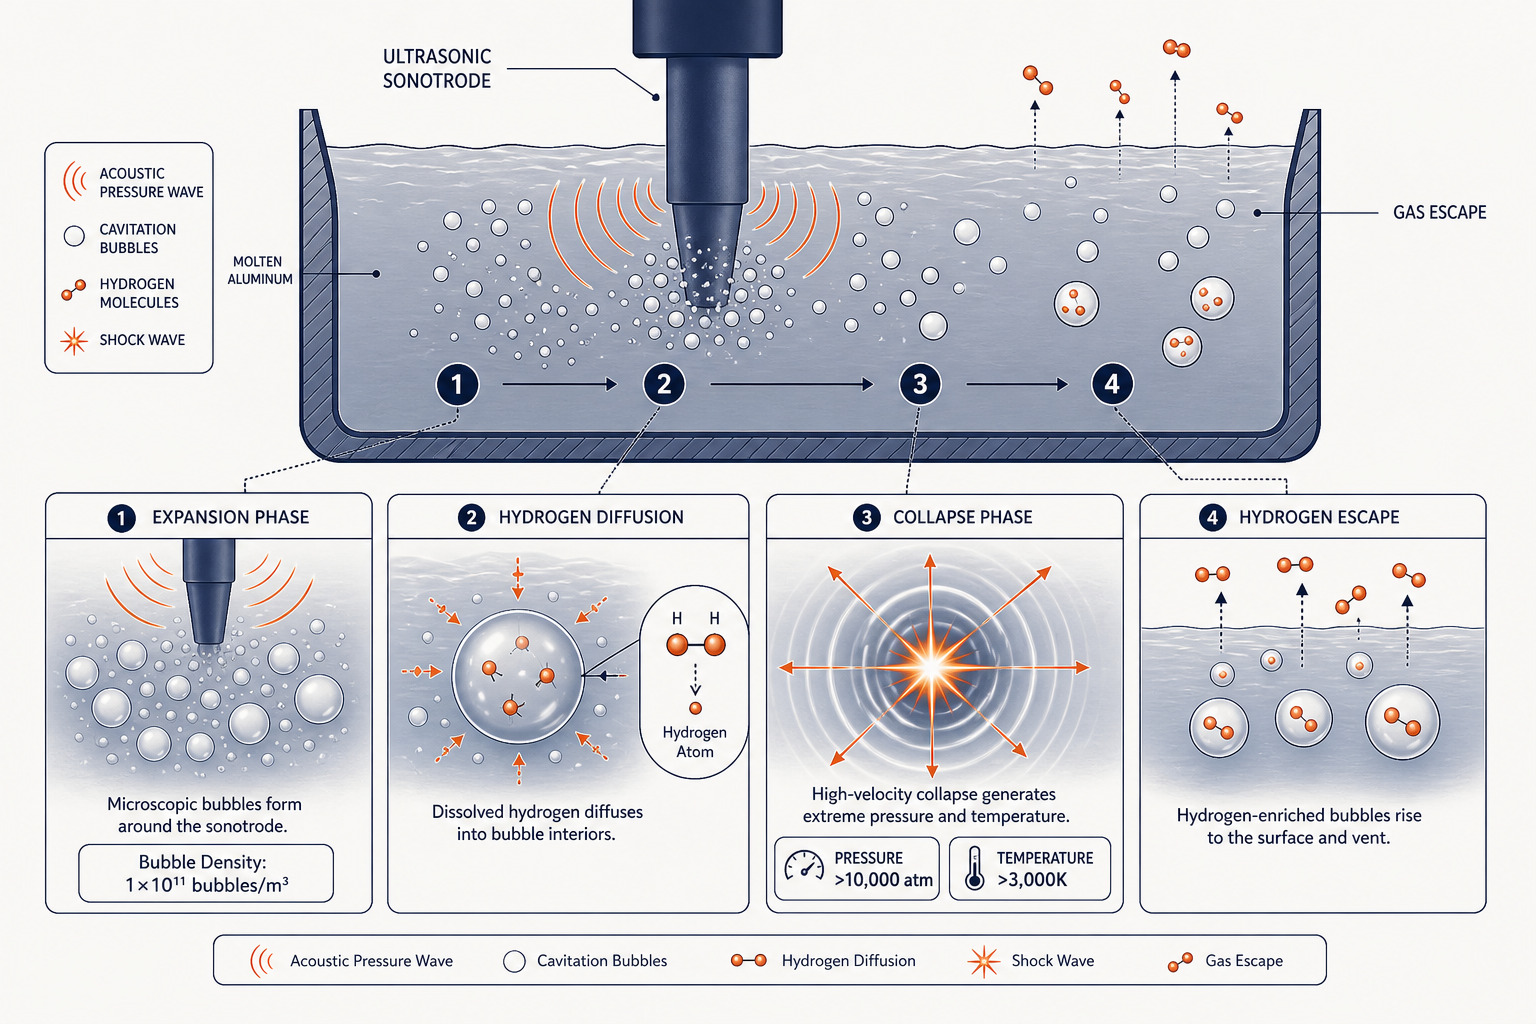
Quando uma bolha de cavitação colapsa, a liberação de energia é extraordinária – pressões localizadas excedem 10.000 atmosferas e temperaturas disparam acima de 3.000 K. Isso cria:
Sítios de nucleação heterogênea – Bolhas em colapso geram zonas localizadas de alta pressão onde novos cristais sólidos se formam, fornecendo modelos de nucleação em todo o metal fundido.
Fragmentação assistida por cavitação – As ondas de choque do colapso das bolhas fragmentam fisicamente os dendritos em crescimento, quebrando-os em fragmentos menores que se tornam locais de nucleação independentes (multiplicação de grãos).
Fluxo acústico – O diferencial de pressão cria movimento de fluido em massa, transportando fisicamente o hidrogênio dissolvido e os elementos de liga por todo o metal fundido.
Micro-jateamento – Jatos de alta velocidade ejetados de bolhas em colapso rompem filmes de óxido protetores nas superfícies das inclusões, promovendo a flotação e remoção de inclusões.
Remoção de Hidrogênio via Bolhas de Cavitação
O hidrogênio dissolvido se difunde do metal fundido para as bolhas de cavitação em expansão. A enorme área superficial das bolhas de cavitação (1 × 10¹¹ bolhas/m³) aumenta drasticamente a interface gás-metal disponível para a transferência de hidrogênio. Ao contrário da desgaseificação rotativa (que depende da ascensão passiva das bolhas de gás), a cavitação cria continuamente novas superfícies de bolhas. À medida que as bolhas colapsam e se reformam, o gás enriquecido com hidrogênio é aprisionado e sobe à superfície do metal fundido, onde escapa para a atmosfera.
Abordando a Segregação Central: Tratamento Multifrequência
Os geradores NIMA da Sialon Ceramics superam isso com tecnologia adaptativa de múltiplas frequências . Ao variar a frequência ultrassônica durante o tratamento, o sistema impede a formação de ondas estacionárias e garante que a cavitação ocorra uniformemente em todo o volume do lingote. Essa capacidade permite a eliminação da segregação central em escala industrial – uma novidade para lingotes tratados por ultrassom.
NIMA + Aktive Arc Ultrasonics: Uma Década de Engenharia Compartilhada
Tratar metal fundido a 700°C+ com energia ultrassónica coloca desafios materiais extremos que nenhuma empresa conseguiria resolver sozinha. Sialon Ceramics e Aktive Arc Ultrasonics — especialistas em engenharia de sistemas ultrassónicos de alta potência — passaram mais de uma década a desenvolver em conjunto o sistema NIMA como uma solução integrada: a Sialon contribui com a ciência dos materiais cerâmicos para sonotrodos, a Aktive Arc contribui com a arquitetura do stack acústico e do gerador.
O resultado é um sistema onde cada componente é projetado para funcionar com todos os outros — não peças prontas de prateleira, mas uma solução de engenharia unificada, do transdutor à ponta cerâmica.
Gerador NIMA: Arquitetura Adaptativa de Múltiplas Frequências
O gerador NIMA, desenvolvido com a Aktive Arc Ultrasonics, entrega a inovação central que torna viável o tratamento de lingotamento contínuo DC de grandes lingotes:
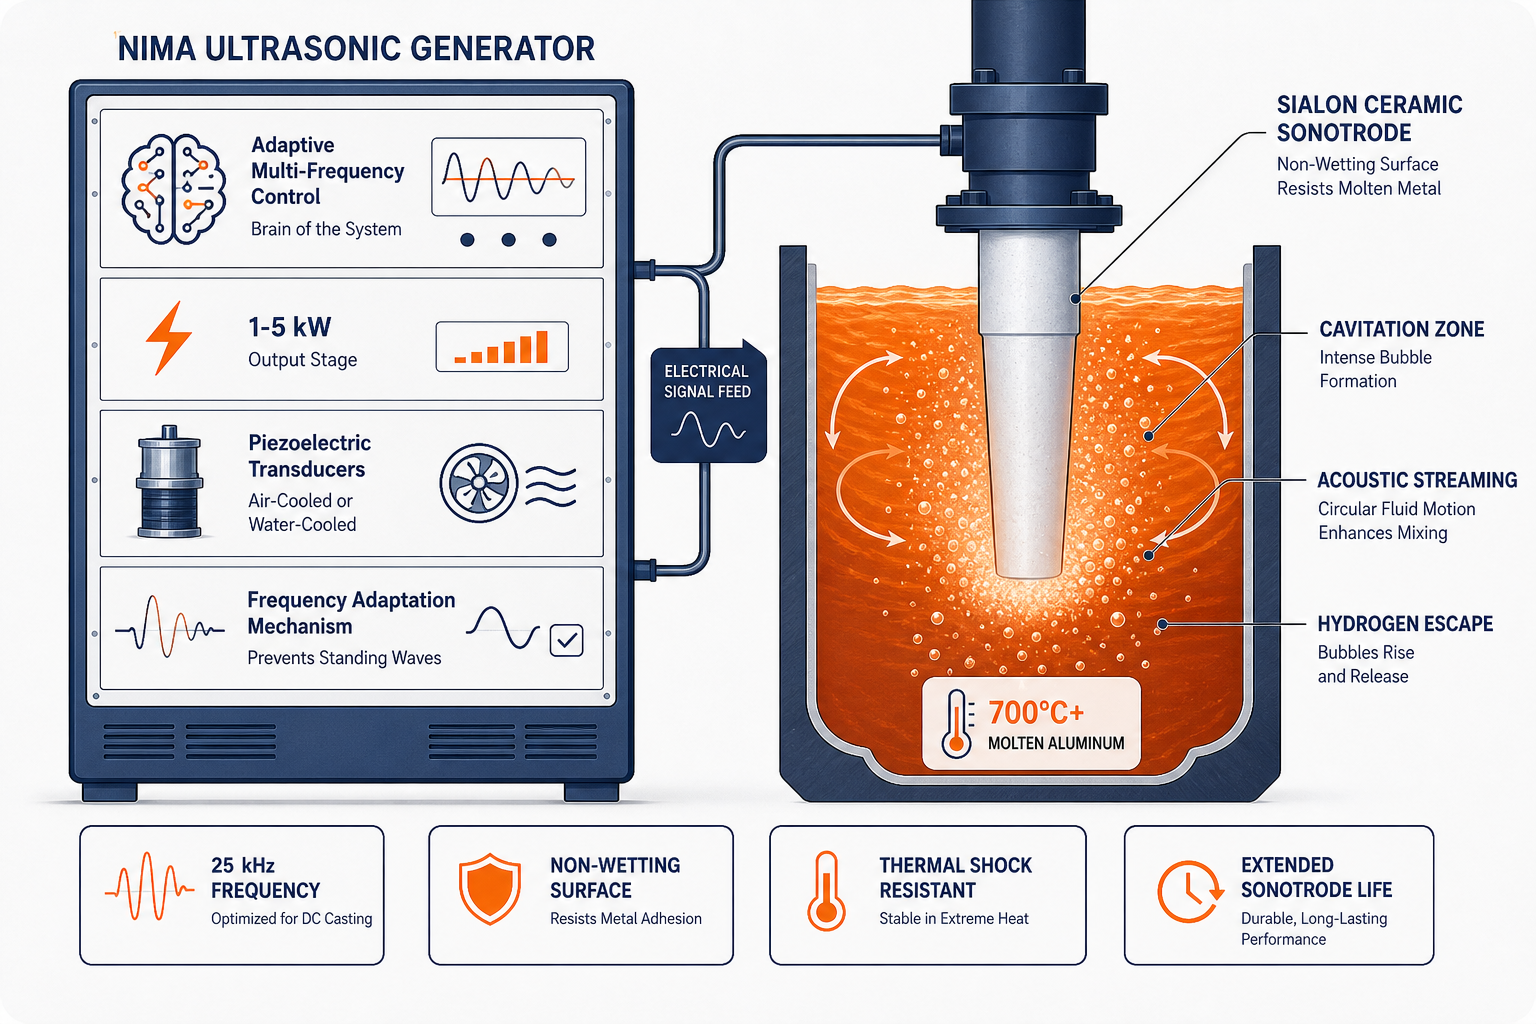
- Controle adaptativo de multifrequência — varia a frequência durante o tratamento para prevenir ondas estacionárias acústicas, garantindo que a cavitação alcance o centro do lingote, não apenas a periferia
- Potência de saída de 1–5 kW com transdutores piezoelétricos refrigerados a ar ou a água
- Escalabilidade para lingotes de 400+ kg — o problema de ondas estacionárias que limita os concorrentes foi eliminado no nível do sistema
- Não é necessário gás de arraste — o mecanismo de cavitação substitui completamente a injeção de argônio/nitrogênio
Esta arquitetura é o que permite um tratamento uniforme e de volume total em grandes poços de fundição DC — o problema que concorrentes de frequência única não conseguem resolver.
Sonotrodos Cerâmicos de Sialon: O Ponto de Contato Que Torna Isso Possível
O sonotrodo é o componente mais difícil de acertar — ele deve transmitir energia ultrassônica de forma eficiente enquanto sobrevive à química do metal fundido, ciclos térmicos e estresse contínuo de cavitação. Sialon fabrica esses componentes internamente, dando à parceria controle total sobre a interface mais crítica do sistema:
- Quimicamente inerte em metal fundido — sem dissolução, sem contaminação, sem desvio de composição
- Não-molhante — o metal fundido repele a superfície cerâmica, mantendo a eficiência do contato acústico sem lacunas de ar oxidantes
- Alto módulo de Young em temperatura — a frequência de ressonância permanece estável mesmo a 1.800°C, onde sonotrodos metálicos se desviam e perdem eficiência
- Resistência ao choque térmico — projetado para ciclos repetidos de imersão, não para uso único em laboratório
- Vida útil de mais de 1.000 horas vs. 20–50 horas para equivalentes de titânio ou aço
Juntos, o controle de frequência adaptativo do gerador NIMA e os sonotrodos cerâmicos da Sialon formam um sistema onde nenhum componente funcionaria tão bem sem o outro — e onde dez anos de desenvolvimento conjunto estão incorporados em cada ciclo de produção.
O Que os Testes Publicados de Fundição DC Mostram
O tratamento ultrassônico de metais fundidos avançou muito além dos experimentos de laboratório, chegando a ensaios documentados de fundição contínua DC em escala piloto e industrial. Pesquisas publicadas pelo grupo BCAST da Universidade Brunel e literatura revisada por pares sobre fundição estabelecem um corpo consistente de evidências em diâmetros de tarugos, sistemas de ligas e configurações de sonotrodo.
Refinamento de Grão em Lingotes de Fundição DC: Evidência Experimental Direta
Pesquisa publicada na IOP Conference Series: Materials Science and Engineering (Eskin et al., 2023) relata que o refino de grão foi “realizado com sucesso mediante processamento ultrassônico no molde de fundição DC, na poça de metal” de tarugos de alumínio — com o tratamento ultrassônico suprimindo diretamente a formação de grãos plumosos e entregando uma estrutura de grão mensuravelmente refinada em toda a seção transversal do tarugo.
Modelação numérica validada por medições experimentais (publicada em ScienceDirect) quantificou o efeito em escala: o tamanho médio de grão no centro do lingote foi 50% menor com tratamento ultrassónico do que sem — com o efeito mais pronunciado na linha central, exatamente onde a segregação e a estrutura de grão grosseiro são mais problemáticas na fundição DC convencional.
Precedente em Escala Industrial: Até 1 Tonelada em Fluxo de Fundição Contínua DC
Visão geral do Professor Dmitry Eskin sobre o processamento ultrassônico de metais fundidos (Brunel University/BCAST) documenta que as únicas aplicações conhecidas em escala industrial de processamento ultrassônico de metais fundidos — incluindo "até 1 tonelada no fluxo de metal fundido durante a fundição por solidificação direta de grandes lingotes" — foram alcançadas usando transdutores magnetostritivos trabalhando simultaneamente ou em sequência. Isso estabelece um precedente industrial claro para o tratamento de lingotes grandes por fundição DC em volumes comercialmente relevantes.
O Que Esses Testes Documentam na Fundição Contínua DC
Estrutura de grão:
- 50% grain size reduction at billet centre vs. untreated controls
- Suppression of feathery grain formation in DC casting sump
- Transição colunar-equiaxial (CET) alcançada em tarugos onde os refinadores de grão convencionais sozinhos eram insuficientes
- Estrutura equiaxial fina e uniforme substituindo o crescimento dendrítico grosseiro da periferia ao centro
Desgaseificação:
- Eficiência de desgaseificação assistida por cavitação 40–50% abaixo da concentração de hidrogênio quase em equilíbrio
- Tratamento concluído em minutos — compatível com as taxas de ciclo contínuo de fundição DC
- Nenhum gás de arraste inerte necessário; a geração de escória é drasticamente reduzida em comparação com a desgaseificação por argônio (5x menos escória em ensaios documentados em escala piloto)
Segregação:
- A corrente acústica equaliza a temperatura no banho metálico, prevenindo a macrossegregação
- Distribuição uniforme de elementos de liga confirmada nas seções transversais dos lingotes em tarugos tratados
- Deriva de composição na linha central eliminada em escala piloto
Premissas económicas (com base em dados publicados):
- Potencial eliminação dos custos de desgaseificação com argônio
- Potential reduction or elimination of grain-refiner master-alloy additions
- Operação energeticamente eficiente a ~900W–5kW, dependendo do tamanho do lingote
- Tempo de ciclo de fundição reduzido (minutos de tratamento no poço vs. residência de 10+ minutos no forno)
Estes resultados provêm de instituições de pesquisa independentes de terceiros — Brunel University BCAST, publicados em revistas revisadas por pares. Eles representam o envelope de desempenho estabelecido para o tratamento ultrassônico de metais fundidos na fundição DC em escala piloto e industrial.
Impacto Metalúrgico: Da Remoção de Hidrogênio às Propriedades de Fundição Melhoradas
O efeito cumulativo do tratamento ultrassônico na fundição DC vai além da remoção de hidrogênio para remodelar o caráter metalúrgico fundamental do lingote:
Transformação da Microestrutura
Antes do tratamento ultrassónico: Grãos dendríticos grosseiros com crescimento colunar da periferia do lingote em direção ao centro; grande espaçamento dendrítico secundário (SDAS); elementos de liga concentrados nas regiões interdendríticas; bandas de segregação alinhadas com as frentes de solidificação.
Após o tratamento ultrassónico: Grãos finos e equiaxiais (dimensões iguais em todas as direções); SDAS reduzido; distribuição uniforme dos elementos de liga; eliminação das bandas de segregação no centro do lingote.
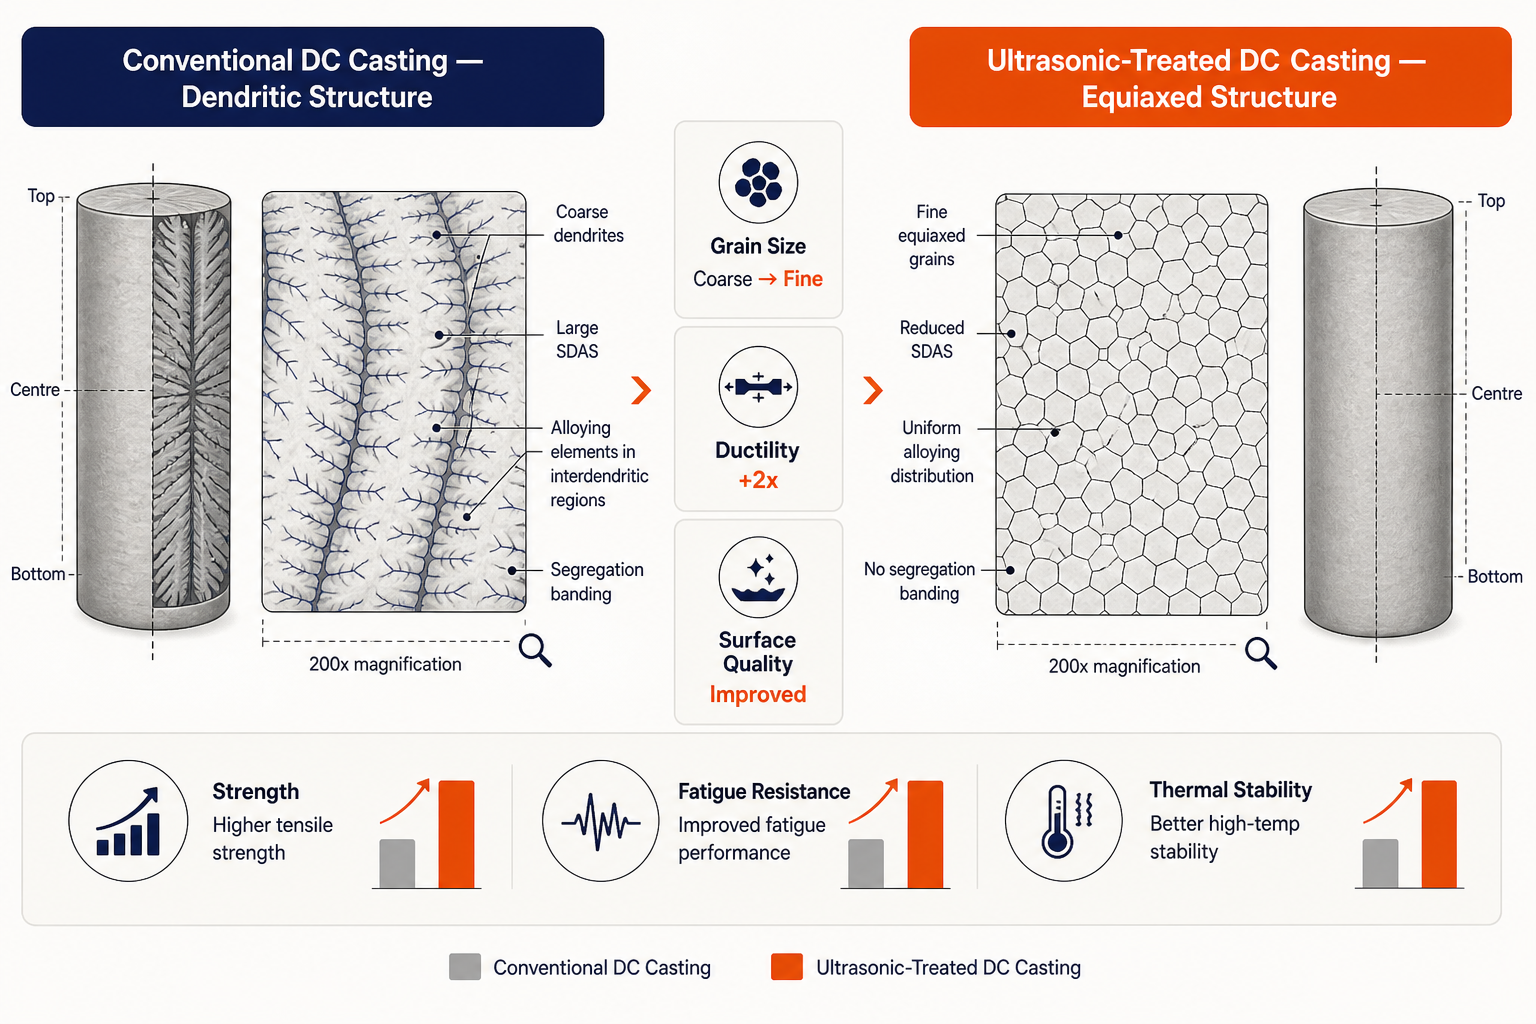
Esta transformação é crítica porque:
- Melhora a resistência à fadiga (grãos finos reduzem a concentração de tensões)
- Melhora a ductilidade (melhorias de alongamento de 2x documentadas)
- Reduz a suscetibilidade a trincas a quente durante laminação/extrusão subsequente
- Permite aumentar o tamanho do lingote sem degradação das propriedades
Acabamento de Superfície e Redução de Perdas de Processamento
O tratamento ultrassônico reduz defeitos superficiais (inclusões de óxido, porosidade por pites) que, de outra forma, exigiriam condicionamento superficial caro (corte de casca, limpeza química) antes da laminação. Pesquisas publicadas e a física da cavitação confirmam:
- Redução de óxidos superficiais: O micro-jateamento induzido por cavitação rompe os filmes de óxido protetores, permitindo a flotação e remoção de inclusões antes da solidificação final
- Taxa de sucata reduzida: Menos lingotes rejeitados por defeitos superficiais pós-fundição
- Processamento downstream mais rápido: Tempo de condicionamento reduzido, menor desgaste de usinagem devido a camadas de óxido abrasivas
Consistência de Liga e Previsibilidade de Propriedades Mecânicas
O efeito de fluxo acústico do tratamento ultrassônico distribui os elementos de liga uniformemente. Isso é especialmente valioso em:
- Distribuição de refinadores de grão: Ligas-mãe tradicionais de Ti-B sedimentam ou segregam; a mistura ultrassônica garante distribuição uniforme das partículas nucleantes
- Elementos de micro-liga (Sc, Zr em ligas aeroespaciais): A distribuição uniforme melhora o endurecimento por precipitação em lingotes tratados termicamente
Por que isso importa: do laboratório ao chão de fábrica
A transição do desgaseificação rotativa ou injeção de gás para o tratamento ultrassônico não é meramente um ganho de eficiência. Representa uma mudança nas restrições fundamentais da fundição DC:
Velocidade: Ciclos de tratamento de 3 minutos vs. residência de 10+ minutos no forno permitem taxas de fundição mais rápidas, críticas na produção de alto volume
Qualidade em escala: Tratamento ultrassônico de lingotes de 400+ kg – historicamente limitado por interferência de onda estacionária – agora é alcançável. Testes publicados confirmam isso em escala piloto e industrial, abrindo novos segmentos de mercado para lingotes grandes onde a desgaseificação tradicional não consegue entregar propriedades consistentes
Responsabilidade Ambiental: A eliminação do gás de arraste argônio/nitrogênio e a redução drástica de escória estão alinhadas com as metas de sustentabilidade da manufatura
Simplicidade de manutenção: Sonotrodos cerâmicos estacionários (sem partes rotativas) reduzem a carga de manutenção do equipamento em comparação com impelidores rotativos
Fiabilidade do Processo: O controlo adaptativo multifrequência elimina a afinação por tentativa e erro exigida pelos sistemas de frequência única
Para operações de fundição que atendem indústrias exigentes – aeroespacial, automotiva, naval de alto desempenho – essas vantagens se traduzem diretamente em melhoria do rendimento da fundição, ciclos de qualificação mais rápidos para novas ligas e maior consistência das propriedades mecânicas.
Experimente a Sialon Ceramics
Sialon Ceramics fornece o sistema completo de desgaseificação ultrassônica para operações de fundição contínua e fundição por lingotamento contínuo – desde o gerador adaptativo multifrequência NIMA até as sonotrodos cerâmicos de alta temperatura que suportam ambientes de produção industrial. Seus mais de 20 anos em metalurgia ultrassônica, combinados com a fabricação interna de sonotrodos cerâmicos, fornecem a experiência integrada necessária para escalar o tratamento ultrassônico de testes de laboratório para produção em escala total.
Se você opera equipamentos de fundição DC e enfrenta porosidade de hidrogênio, segregação central ou inconsistência na estrutura de grãos, o tratamento ultrassônico é um forte candidato que vale a pena avaliar. Contate a Sialon Ceramics diretamente para discutir sua aplicação de fundição e explorar um sistema de tratamento personalizado para seu volume de produção.