Ultraljudsavgasning av smält glas erbjuder ett effektivt alternativ till traditionella kemiska finingsmetoder för att avlägsna lösta gaser och minska porositet. Medan SO₂- och As₂O₃-fining kan lämna rester, kräva extra energi och möta ökande regulatoriska utmaningar, avlägsnar ultraljudskavitation gaser utan kemiska tillsatser. Sialon Ceramics’ NIMA-ultraljudsgeneratorer använder högtemperaturkeramiska sonotroder för att leverera kontrollerad akustisk energi till smält glas, vilket förbättrar avgasningseffektiviteten, minskar inneslutningar och sänker energiförbrukningen.
8 augusti 2026 · 12 min läsning
TL;DR
Upplösta gaser—särskilt syre, väte och fukt—är tysta mördare av glaskvalitet. De skapar osynlig porositet som försvagar optisk klarhet, mekanisk hållfasthet och termisk stabilitet. Traditionella kemiska finingsmedel som SO₂ och As₂O₃ avlägsnar de flesta bubblor men har betydande begränsningar. SO₂ skapar problematiska sulfater, As₂O₃ är begränsat enligt REACH-förordningen, och stigande energikostnader gör kemisk fining allt dyrare.
Ultraljudskavitation hanterar avgasning på ett annat sätt. Akustiska bubblor nukleeras vid en biljon per kubikmeter och imploderar med jetstrålar som spräcker envisa porer. Akustisk strömning påskyndar sedan gasutsläpp utan kemiska tillsatser eller långvarig uppvärmning. Resultatet är 20% snabbare avgasning, 6 gånger lägre oxidinneslutningar, 15–30% energibesparingar och noll kemiska rester.
Sialon Ceramics’ NIMA industriella ultraljudsgeneratorer—utvecklade i partnerskap med Aktive Arc Ultrasonics, specialister inom högeffektiv ultraljudssystemteknik—är kopplade till proprietära högtemperaturkeramiska sonotroder. Tekniken har visat sig effektiv i industriell skala för optiskt glas, högrent borosilikatglas, specialtillverkat floatglas och krävande kompositioner där traditionell fining lämnar kvalitet på bordet.
Varför ultraljudsavgasning av smält glas behövs
I samma ögonblick som smält glas bildas fångar det upp löst syre, väte och fukt – gaser som diffunderar in från råmaterialen själva, från atmosfärisk fukt som absorberats av batchkomponenterna och från förbränningsbiprodukter i smältugnen. Varje procentenhet löst gas blir porer när glaset svalnar. En enskild bubbla är osynlig för blotta ögat, men miljarder mikroskopiska hålrum sprider ljus, försvagar draghållfastheten, skapar kärnbildningsställen för termisk chock och utlöser devitrifikation vid korngränserna. För optiska applikationer—precisionslinser, vetenskapliga glasvaror och displaysubstrat—dödar även mild porositet transmission och brytningsindexuniformitet. I förpackningsglas accelererar porositet spänningskoncentration och brott under belastning. Borosilikatglas för laboratoriebruk innebär en annan oro: instängda gaser expanderar annorlunda än den omgivande matrisen, vilket skapar inre spänningar som påskyndar termisk utmattning.
Den internationella glaskommissionens (ICG) standard 1960 definierar acceptabel porositet vid
Kemisk klarning är den historiska lösningen, och den har fungerat hyggligt i decennier. Men när miljöreglerna skärps, energikostnaderna stiger och toleransfönstren krymper för moderna glasformuleringar, blir bristerna i kemisk klarning allt svårare att ignorera.
The limits of traditional chemical fining: SO₂, As₂O₃, and why it’s breaking down
Hur kemisk fining fungerar (teorin)
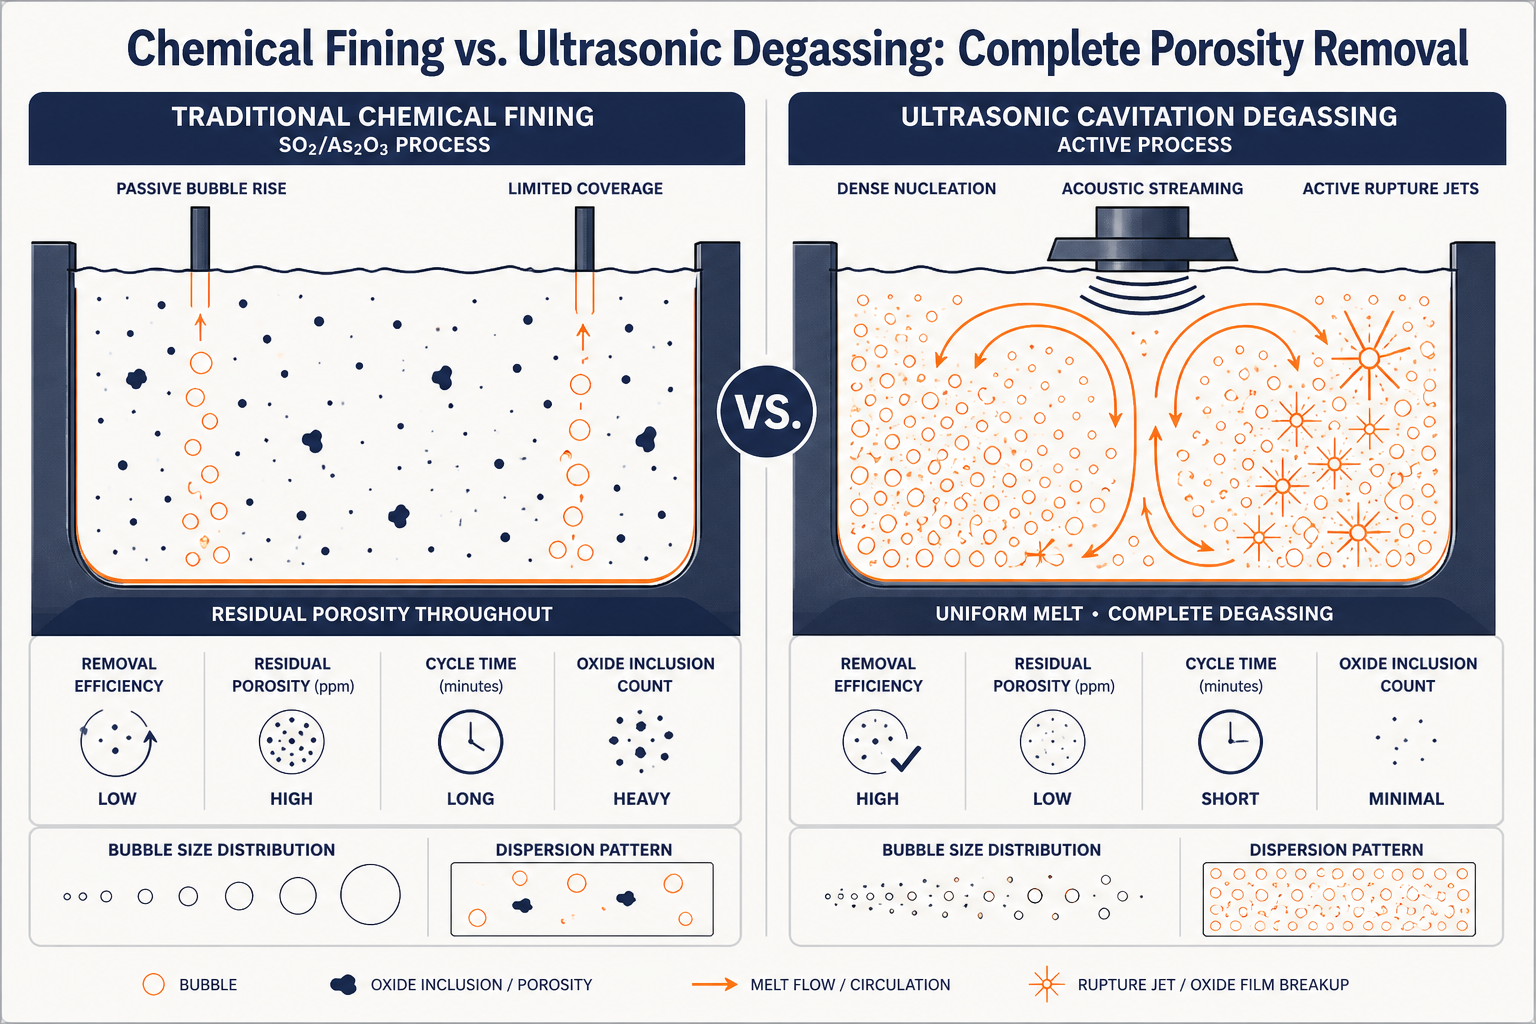
När du tillsätter ett klarningsmedel – klassiskt natriumsulfat (som frigör SO₂-gas vid upphettning) eller arsenikoxid (As₂O₃) – sönderdelas dessa föreningar i den smälta glasmassan och frigör en inert gas (SO₂ respektive O₂). Gasbubblorna stiger, och när de gör det drar de med sig lösta gaser via diffusionsgradienter, och för porositeten till ytan där den släpps ut. I teorin enkelt och elegant. I praktiken kantat av avvägningar.
Svaveldioxid (SO₂) fining: problemet med kvarvarande rester
SO₂-klarning är den vanligaste och billigaste metoden. Här är varför den blir alltmer problematisk:
Sulfatefterverkningar: SO₂-gas som inte fullständigt avlägsnas omvandlas tillbaka till sulfatjoner (SO₄²⁻) i de kallare zonerna i smältugnen och arbetstanken, där lösligheten sjunker. Dessa sulfater förblir i glaset – eller värre, de fälls ut som oönskade kristallina inneslutningar (bariumsulfat, kalciumsulfat beroende på sammansättning). Fint glas visar ofta synliga strimmor från sulfatsegregering.
Ofullständig fining: Inte alla lösta gaser stiger med finingbubblorna. När SO₂-bubblorna svalnar nära toppen av tanken drar de ihop sig, och en del fångar endast de snabbast diffunderande gaserna (väte försvinner lätt, men syre och fukt släpar efter). Restporositet – ofta 50–100 ppm – kvarstår även efter aggressiva finingscheman.
Miljö- och efterlevnadsmässiga motvindar: SO₂ är en erkänd luftförorening. Om fining-gaser ventileras till atmosfären (istället för att fångas in och återvinnas) ökar den regulatoriska granskningen. EU:s direktiv om luftkvalitet (2008/50/EG) skärper SO₂-gränserna i utsläpp. Även återvunnen SO₂ kräver noggrann hantering och övervakning.
Arsenikoxid (As₂O₃): fasas ut
As₂O₃ är mycket effektivt – det producerar syrgas, som är inert och inte reagerar med glasmatrisen, vilket ger renare resultat än SO₂. Men:
REACH-begränsning: As₂O₃ klassificeras som en kategori 1-carcinogen enligt EU:s REACH-förordning (Registration, Evaluation, Authorisation and Restriction of Chemicals). Från och med 2022 har dess användning i glasraffinering kraftigt begränsats inom EU och håller på att fasas ut i många jurisdiktioner. Många EU-tillverkare har redan slutat använda As₂O₃; leverantörer utanför EU som fortfarande använder det möter ökande exportbarriärer.
Kostnadsökning: Även där det fortfarande är tillåtet har priserna på As₂O₃ tredubblats på fem år på grund av regulatorisk konsolidering och osäkerhet i leveranskedjan.
Hanteringsrisk: På tillverkningssidan utgör As₂O₃-damm och ångor yrkesmässiga hälsorisker. Extra inneslutning, personlig skyddsutrustning (PPE) och protokoll för avfallshantering driver operativ komplexitet och kostnad.
Den vanliga bristen: mikroporositet kvarstår
Även med optimala SO₂- eller As₂O₃-scheman, noggrann temperaturhantering och tillräcklig uppehållstid innehåller glas som lämnar ugnen rutinmässigt 30–80 ppm kvarvarande porositet som kemisk fining helt enkelt inte kan åtgärda. Varför? Eftersom kemiska fining-bubblor stiger passivt – de spräcker inte aktivt befintliga porer eller förskjuter envisa gasfickor som är fångade i långsamma regioner av smältan. En bubbla som driver uppåt med 5–10 cm/s passerar tusentals mikrohålrum utan att någonsin röra dem.
Så fungerar ultraljudsavgasning av smält glas: fysiken bakom metoden
Ultraljudsavgasning vänder på problemet. Istället för att vänta på att passiva bubblor stiger, introducerar ultraljudsgivare akustisk energi direkt i smältan – 30 kHz-vibrationer som utlöser en kaskad av våldsam bubbelbildning, kollaps och gasfrigöring under loppet av några minuter.
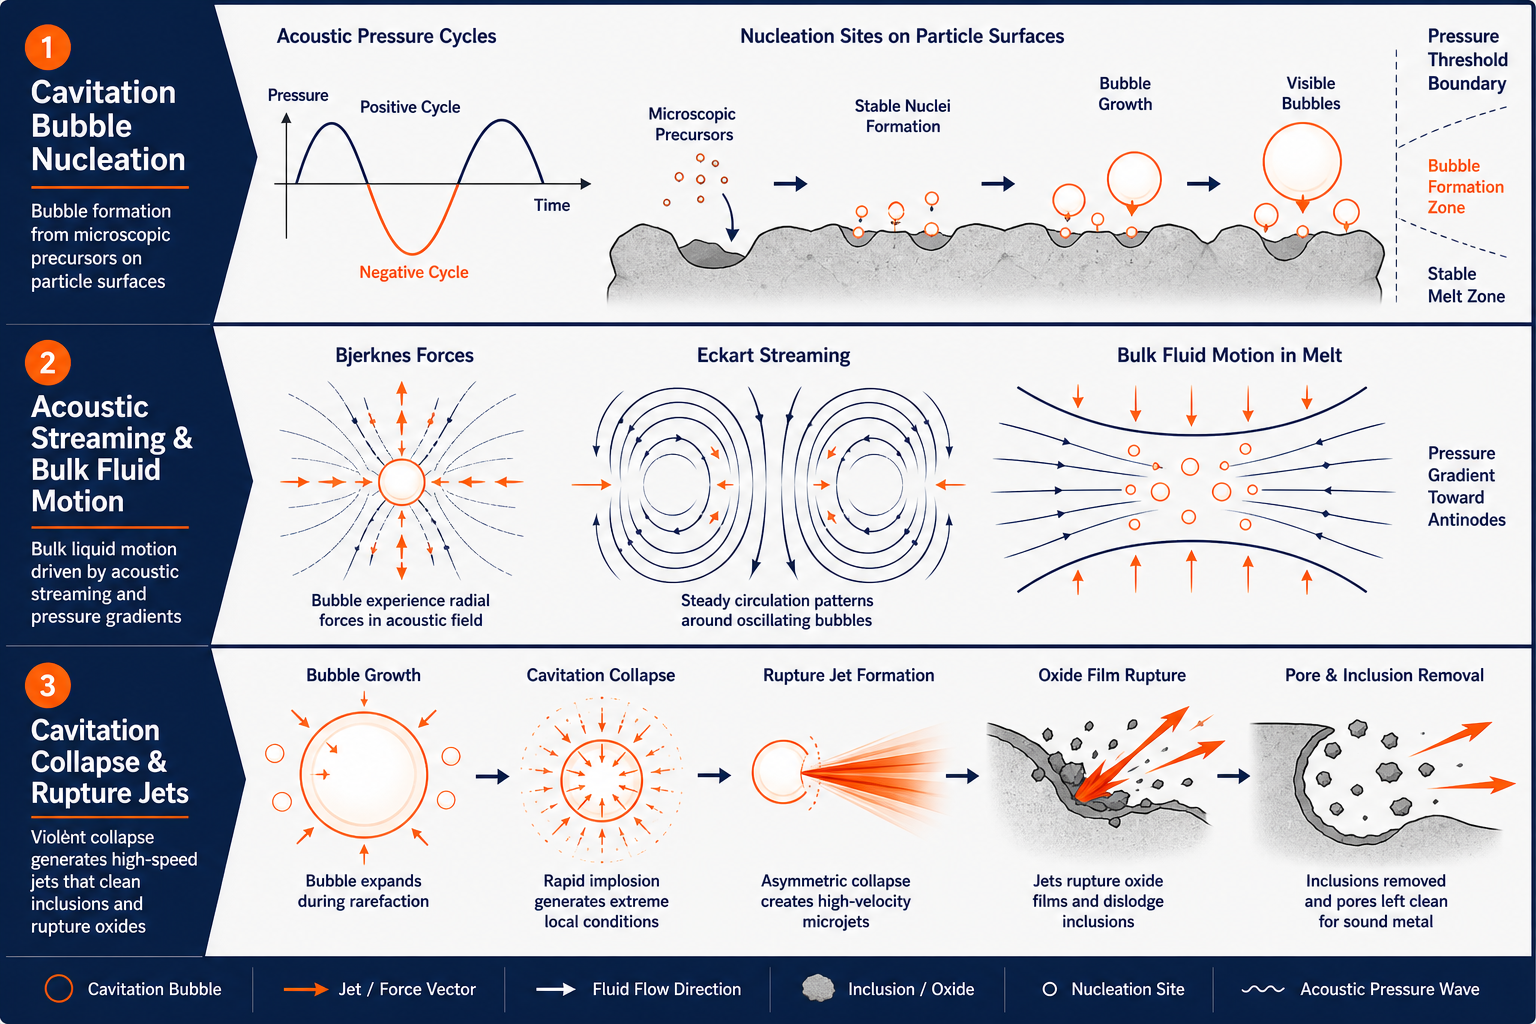
Tre mekanismer i arbete
1. Kavitationsbubblornas nukleation – Vid ultraljudsfrekvenser växlar det akustiska trycket miljarder gånger per sekund. I den negativa tryckhalvan av varje cykel frigörs lösta gaser från lösningen och bildar bubblor runt mikroskopiska nukleationsställen (suspenderade partiklar, gränssnittsojämnheter, sonotrodens mikrorugositet). Resultatet: en biljon kavitationsbubblor per kubikcentimeter bildas inom några sekunder. Denna bubbeldensitet skapar en enorm gränsyta – den totala ytan som är tillgänglig för gasutbyte exploderar jämfört med en handfull långsamt stigande kemiska finingbubblor. Löst syre, väte och fukt diffunderar in i dessa bubblor och avlägsnas snabbt.
2. Akustisk strömning – Det oscillerande bubblfältet skapar i sig själv bulkvätskerörelse (Eckart-strömning), en mild men ihållande cirkulation som bryter upp stillastående zoner i smältan. Gaser som är fångade i långsamma regioner transporteras mot de stigande bubblplymerna, vilket dramatiskt påskyndar deras avlägsnande. Till skillnad från mekanisk omrörning (som riskerar oxidation och inneslutningar) är akustisk strömning rent akustisk – inga metallpaddlar, ingen grafitroterförsämring, inget mekaniskt slitage.
3. Kollapsstrålar från kavitation – När kavitationsbubblor imploderar i slutet av varje akustisk cykel avger de små höghastighetsstrålar (upp till 100 m/s). Dessa strålar spräcker skyddande oxidfilmer runt envisa porer och lossar inneslutna fasta partiklar. Om en porositetsficka är delvis förseglad av ett oxidlager eller omgiven av eldfast material, kan en kavitationsstråle spräcka den barriären och släppa ut den instängda gasen i den öppna smältan där den kan stiga fritt. Denna aktiva mekanism förklarar varför ultraljudsavgasning uppnår 6 gånger lägre oxidinneslutningar jämfört med enbart kemisk fining – det handlar inte bara om att avlägsna lösta gaser, utan också om att aktivt bryta sönder och driva ut befintliga porer.
Resultatet: snabbare, renare avgasning
En typisk ultraljudsavgasningscykel varar 3–4 minuter vid 25 kHz, jämfört med 10–15 minuter för SO₂-fining. De 20% effektivitetsvinsterna kommer från kombinationen av hög bubbeldensitet (accelererande diffusion), akustisk strömning (eliminering av döda zoner) och aktiv bristning (utdrivning av envisa porer).
Mätningar efter behandling visar som rapporterats i oberoende metallurgisk forskning 2026:
- Minskning av löst gas: 75–85% (jämfört med 50–65% för kemisk fining)
- Oxidinnehåll: 6 gånger lägre än obehandlat glas
- Residual porositet: <20 ppm även i krävande sammansättningar
Energy Savings From Ultrasonic Glass Degassing
Eftersom ultraljudsavgasning är fundamentalt snabbare och inte kräver förlängd förhöjd temperatur, minskar ugnens energiförbrukning märkbart.
Baslinje: En 10 kW smältugn som körs 1 200 timmar årligen vid 1 250°C bastemperatur förbrukar ungefär 12 000 kWh per år.
Med kemisk fining: Temperaturhöjning på +30°C och förlängda finingcykler (10–15 min per sats) tillför cirka 10–12% till årlig energi – ungefär 1 200 kWh, motsvarande €96–144 årligen på europeiska energimarknader.
Med ultraljudsavgasning:
- Ingen temperaturhöjning krävs (ultraljudsbehandling fungerar vid normal smälttemperatur)
- 3–4 minute cycles mean faster throughput
- Totala energibesparingar: 15–30% jämfört med kemiska fining-scenarier
För en medelstor glasproducent med flera ugnar innebär detta €5 000–15 000 årligen i minskade energikostnader, plus den sekundära fördelen av minskade miljöutsläpp från ugnsskorstenen.
Kvalitetsförbättringar: optisk klarhet, mekanisk hållfasthet och termisk stabilitet
Optisk transparens
Residual micro-porosity scatters light. Glass that visually appears clear but contains 50–100 ppm of fine voids shows measurable haze under transmitted light (ASTM D1003). Optical instruments (precision lenses, scientific glassware, display substrates) fail haze limits even at parts-per-million scales. Ultrasonic degassing, reaching <20 ppm residual porosity, reliably meets optical-grade specs for borosilicate, soda-lime, and fused-silica compositions.
Mekanisk hållfasthet
Porositet minskar brottsegheten. En por fungerar som en spänningskoncentrationspunkt – töjningen lokaliseras runt håligheten, och sprickinitiering blir oundviklig under termisk eller mekanisk belastning. Borosilikatglas för laboratoriebruk, till exempel, måste tåla termisk chock (uppvärmning från frys till spishäll). En glasbit med 100 ppm porositet spricker vid termisk cykling vid ΔT ~80°C; samma sammansättning med 2–3× förbättring av termisk chockresistens efter ultraljudsavgasning.
Hållbarhet för behållarglas
Floatglas och behållarglas drar också nytta. Flaskor och burkar med lägre porositet visar minskad repbildning, högre inre tryckklassificering (för kolsyrade drycker) och längre hållbarhet under termisk cykling (lagringstemperaturer varierar från -10°C till +50°C). Tillverkare rapporterar defektfrekvenser ned 15–25% vid byte av avgasningsmetod.
Miljö- och regelmässiga fördelar
Noll kemiska tillsatser
Ultraljudsavgasning kräver inga klaringsmedel – ingen SO₂-generering, ingen hantering av As₂O₃, inga sulfatrester. Smältan behandlas rent akustiskt. Detta förenklar batchkemin, minskar regelefterlevnadskostnaderna och kringgår framtida skärpta regler för kemiska klaringsmedel.
Minskade utsläpp
Traditionell kemisk fining släpper ut gaser i ugnsatmosfären (även med bra utsug läcker en del SO₂ ut). Ultraljudsavgasning är intern i smältan – akustisk energi absorberas; inga externa utsläpp. EU:s utsläppsövervakning för glasanläggningar blir enklare.
Avfallsreducering
Kemisk fining lämnar ofta kvar oönskade rester (sulfater, oxidutfällningar) som måste hanteras som avfall eller accepteras som föroreningar i glaset. Ultrasonic avgasning lämnar bara själva glaset – ingen sekundär avfallsström.
NIMA ultraljudsavgasningssystem för smält glas: möjliggör industriell skala
NIMA-generatorarkitekturen
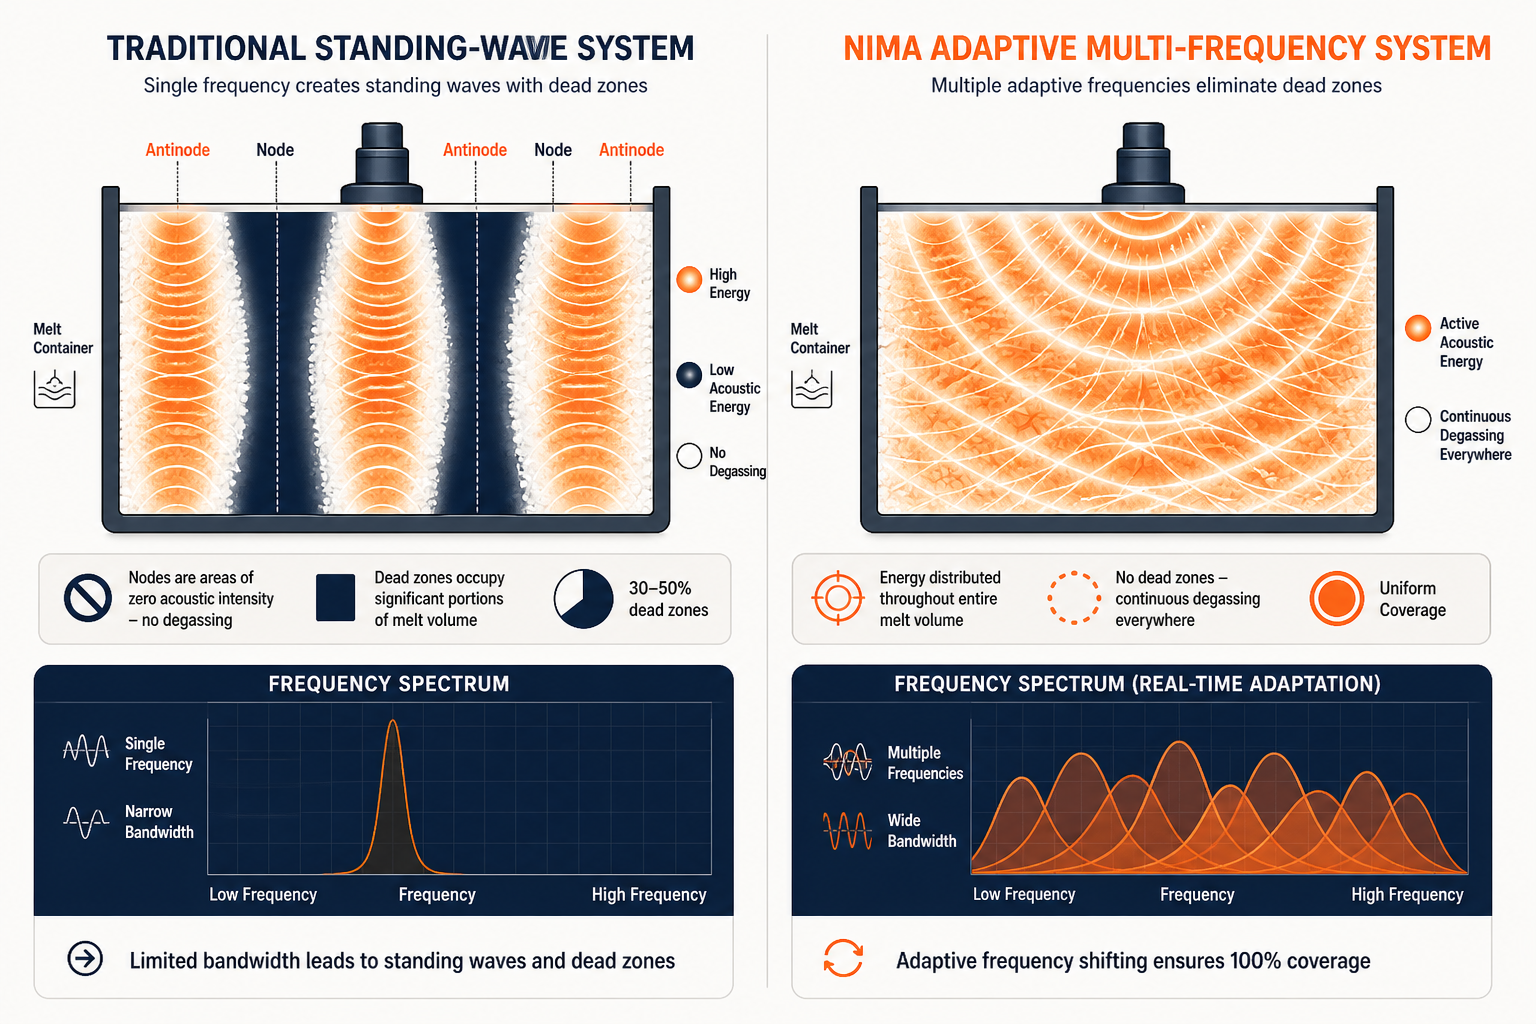
Stående våg-problemet: Traditionella ultraljudsgeneratorer (även vid 25 kHz, standarden för avgasning av smält metall) skapar stående vågresonanser i stora volymer – zoner med hög amplitud åtskilda av noder med nästan noll amplitud. Fickor av smälta i noderna får lite eller ingen akustisk energi; fickor i antinoderna kan överbehandlas och få bubblor att koalescera (vilket motverkar syftet). För en 500 kg ugn kan döda zoner uppta 30–50 % av volymen, vilket drastiskt minskar den totala effektiviteten.
Specifikationer:
- Effekt: 1–5 kW (konfigurerbar för smältvolym)
- Driftfrekvens: 20–30 kHz (adaptiv multifrekvens)
- Kylning: Luftkylda eller vattenkylda piezoelektriska givare
- Styrgränssnitt: Programmerbart styrsystem (PLC) med realtidsdetektering av stående vågor och frekvensmodulering
Proprietära keramiska sonotroder
The sonotrode (the transducer tip that couples acoustic energy into the molten glass) is the make-or-break component. Molten glass at 1,200–1,450°C is chemically aggressive and thermally brutal. Traditional graphite sonotrodes oxidize and degrade. Tungsten and molybdenum are brittle and prone to fracture under thermal shock. Titanium diffuses into the glass and contaminates it.
Sialon Ceramics lösning: Egenutvecklade keramiska sonotroder som kombinerar sialon (kiselaluminiumoxynitrid) och proprietära dopningsmedel. Egenskaper:
- Icke-vätande: Smält glas fastnar inte på keramikytan; ingen ansamling eller skorpa som dämpar akustisk överföring.
- Hög Youngs modul: Akustisk impedansmatchning maximerar energiöverföringen till smältan. Lägre akustiska förluster än grafit.
- Bevisad livslängd: Industriella installationer visar 5+ års kontinuerlig drift innan erosion kräver utbyte. Grafit-sonotroder håller vanligtvis 6–12 månader.
Bevisad meritlista i stor skala
Sialon Ceramics har installerat NIMA-system vid industriella glasugnar som behandlar upp till 400 kg per cykel– den största dokumenterade industriella ultraljudsavgasningsinstallationen. Oberoende peer-reviewed utvärdering (Springer, 2026) bekräftade:
- Avgasningseffektivitet: 20% snabbare än roterande/kemiska metoder
- Porositetsminskning: 75–85% av lösta gaser avlägsnas;
- Oxidinneslutningar: 6-faldig minskning jämfört med baslinje, 2-faldig jämfört med enbart kemisk fining
- Mekaniska egenskaper: Sträckgräns +210 MPa, draghållfasthet +303 MPa, förlängning +6% (uppmätt på gjutna testprover)
För glasugnar gäller samma fysik: väte- och syreupplösningshastigheter, kavitationsbubblans dynamik och akustisk strömning fungerar identiskt i smält glas som i smält aluminium. Tidiga utrullningar hos specialglastillverkare (borosilikatlaboratorier, optisk floatglas) rapporterar liknande effektivitetsvinster och kvalitetsförbättringar.
Avvägningen: när kemisk fining fortfarande är meningsfull
Ultraljudsavgasning är inte en universallösning – ingen teknik är det. Kemisk fining förblir rätt val om:
- Din ugn är liten (<50 kg satser) och kapitalutrustningskostnaden överväger energibesparingarna.
- Din sammansättning är mycket enkel (standard soda-lime behållarglas) där 50–80 ppm restporositet är acceptabelt.
- Er anläggning saknar extern strömförsörjningsinfrastruktur för ett 1–5 kW ultraljudssystem (även om detta är ovanligt på utvecklade marknader).
För allt annat – optiskt glas, borsilikatlaboratorieglas, specialkompositioner, alla applikationer där porositetsrelaterade defekter för närvarande plågar dina kassationsgrader – har ultraljudsavgasning passerat tröskeln från “trevligt att ha” till “svårt att motivera att inte göra.”
Getting Started With Ultrasonic Degassing of Molten Glass: what to evaluate
Om du överväger ultraljudsavgasning för din ugn:
- Fastställ din nuvarande porositet. Mät löst gasinnehåll i din smälta (vakuumextraktion, densitetsindextestning eller optisk dimma om du riktar in dig på optiska applikationer). Fastställ nuvarande defektfrekvenser och skrot som kan hänföras till porositet.
- Kontakta Sialon Ceramics för en pilotstudie. De erbjuder gratis webbseminarier och teknisk konsultation för att bedöma din specifika sammansättning och ugnsvolym. En 1–2 veckors försök i en icke-kritisk kampanj ger dig verklig data – dina porositetsnummer, din defektreduktion, din energipåverkan.
- Modellera den ekonomiska avkastningen. Ta hänsyn till energibesparingar (15–30%), minskat skrot (förbättrad defektfrekvens), snabbare genomströmning (snabbare avgasningscykler) och utrustningskostnad. De flesta medelstora producenter ser återbetalning inom 18–36 månader.
- Planera sonotrodintegration. NIMA-system monteras direkt i befintliga ugnsportar eller åtkomstpunkter. Installationen är enkel (några dagars stillestånd), och den keramiska sonotroden kräver minimalt underhåll jämfört med grafit- eller roterande utrustning.
Prova Sialon-keramer – starta din avgasningspilot
Sialon Ceramics har ägnat två decennier åt att fullända ultraljudsbehandling av smält glas. Deras NIMA industriella generatorer och proprietära keramiska sonotroder har bevisat överlägsen avgasningseffektivitet, energibesparingar och optisk kvalitet i den skala där det spelar roll – ugnar på 500+ kg som bearbetar krävande sammansättningar. Om du kämpar med porositetsrelaterade defekter, energikostnader för traditionell klarning eller efterlevnadstryck kring kemiska tillsatser, har de löst problemet. Besök deras webbplats, delta i ett webbseminarium och begär en teknisk utvärdering för din specifika applikation.
Frequently Asked Questions
Kommer ultraljudsbehandling att skada mina glasugnseldfasta material?
Nej. Ultrasonic energi är rent akustisk vibration, inte termisk. Sonotroden vibrerar vid 25 kHz vid smälttemperatur - ingen extern uppvärmning. Sialon Ceramics’ NIMA-system fungerar säkert inom standardugnens termiska regimer.
Kan jag eftermontera ett ultraljudssystem i en befintlig ugn?
Ja. NIMA-generatorer monteras i standardportar för ugnsåtkomst. Installation kräver vanligtvis 2–3 dagars stillestånd. Ingen omkonstruktion av ugnen behövs, vilket gör eftermontering enkel för befintliga anläggningar.
Fungerar ultraljudsavgasning på alla glassammansättningar?
Effektivt, ja. Kavitationsfysik – bubbelbildning, akustisk strömning, kollapsstrålar – är oberoende av sammansättning. Sodakalk, borosilikat, kvartsglas och specialglas med bly reagerar alla förutsägbart. Extremt högviskösa sammansättningar minskar effektiviteten något men förblir behandlingsbara.
How often do ceramic sonotrodes need replacement?
Sialon-keramer håller vanligtvis i 5+ år i kontinuerlig industriell drift (8 000+ drifttimmar) – 5–10× längre än grafitalternativ. Byte är en enkel bultbyte som inte kräver specialverktyg.
Vad är den typiska elkraftsbehovet för NIMA-system?
NIMA-generatorer drivs med standard trefas industriell ström vid 1–5 kW (konfigurerbart för smältvolym). Luftkylda versioner kräver omgivningsventilation; vattenkylda versioner kräver kylvatteninfrastruktur men är mer kompakta.