
Väteporositet försvagar aluminiumgjutgods och orsakar kvalitetsfel. Ultrasonisk kavitation skapar 1 biljon mikrobubblor per kubikmeter för att extrahera löst väte 20% snabbare än konventionella metoder, med 6-faldig minskning av inneslutningar och mätbara styrkeökningar.
8 augusti 2026 · 9 min läsning
TL;DR
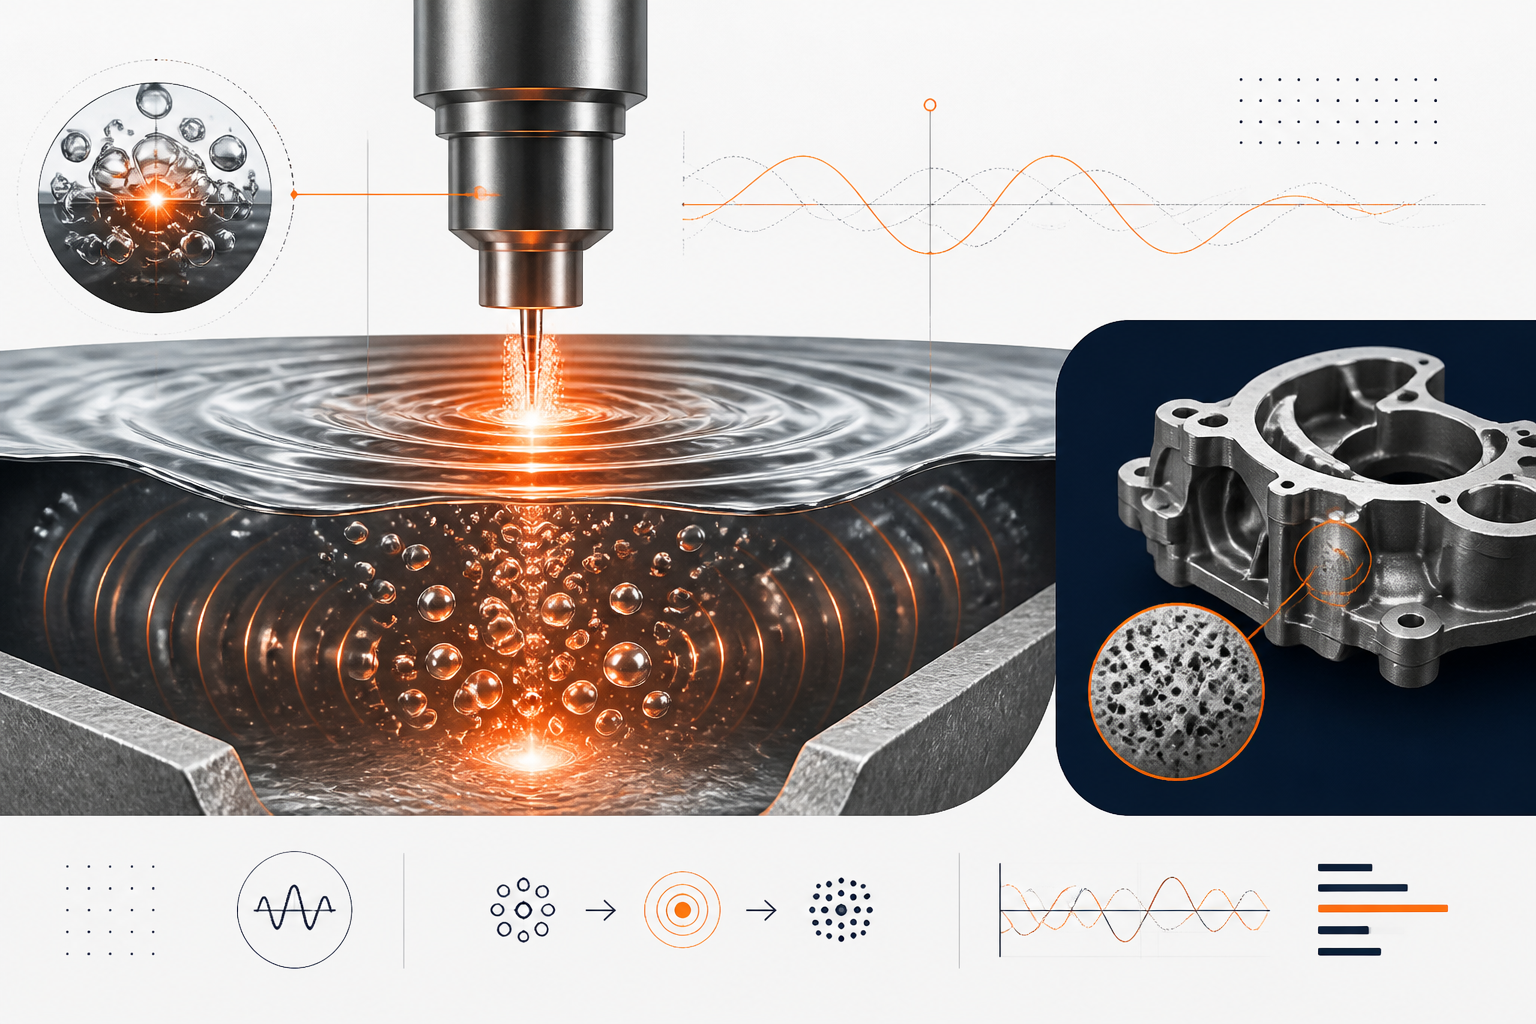
Väteporositet förblir en av de mest kritiska defekterna vid aluminiumgjutning, vilket äventyrar mekaniska egenskaper och skapar kostsamt skrot. Medan traditionella metoder som argoninjektion och vakuumbehandling ger partiella lösningar, kräver de långa behandlingscykler. De förbrukar även inerta gaser och genererar betydande avfall.
Ultraljudskavitationsteknik, utvecklad i samarbete med Aktive Arc Ultrasonics, erbjuder ett fundamentalt annorlunda tillvägagångssätt. Tekniken använder akustiska vågor för att skapa högtäta mikrobubblor vid cirka 1 × 10¹¹ m⁻³. Dessa mikrobubblor ger en stor yta för vätgasdiffusion. Akustisk strömning och jetflöden påskyndar också bubblornas uppstigning och flykt.
Industriella studier visar att ultrasonisk avgasning uppnår 20 % högre avgasningseffektivitet på en tredjedel av tiden jämfört med konventionella metoder. Processen ger också en 6-faldig minskning av oxidinneslutningar och 81 % mindre slaggbildning.
Resultatet är gjutgods av högre kvalitet med 17% högre sträckgräns och 2–3× bättre förlängning. Gjuterier drar också nytta av förfinade kornstrukturer och förbättrad porositetskontroll i produktionsskala.
Vad är vätgasporositet och varför det bildas vid aluminiumgjutning
Väteporositet – bildandet av gasfyllda hålrum i stelnad aluminium – är en klassisk defekt med moderna konsekvenser. Fysiken är enkel men obeveklig: smält aluminium är en väteabsorbent. Vattenånga i ugnsatmosfärer och fukt i luften reagerar med den smälta metallen och producerar löst vätgas. Vid smältpunkten (~660°C för rent aluminium, 700°C typiskt för kommersiella legeringar) är väte mycket lösligt; metallen “vill” hålla kvar det. Men i samma stund som stelningen börjar sjunker vätets löslighet kraftigt. Den lösta gasen fälls ut ur lösningen snabbare än den kan fly, vilket bildar hålrum utspridda i gjutmatrisen. Dessa hålrum är inte ofarliga kosmetiska defekter – de är startpunkter för brott. En gjutgods som är fylld med väteporositet uppvisar:
- Minskad brottgräns (ofta 15–25% lägre än avsett)
- Katastrofal förlust av förlängning (duktiliteten kan sjunka till
- Initiering av utmattningssprickor vid porositetsytor under cyklisk belastning
- Höga kassationsgrader och efterföljande bearbetnings-/inspektionskostnader
Traditionella förebyggande metoder och deras begränsningar
I decennier har gjuterier använt tre primära strategier för att bekämpa vätgasporositet. Var och en ger partiellt skydd, men alla har inneboende avvägningar som modern ultraljudsteknik åtgärdar direkt.
Argon sparging (rotary degassing)
Argoninjektion är industristandarden, används i gjuterier världen över. En roterande grafitimpeller sprider argonbubblor genom den smälta metallen. Väteatomer diffunderar in i dessa argonbubblor, som sedan stiger och försvinner. I teorin elegant; i praktiken komprometterad:
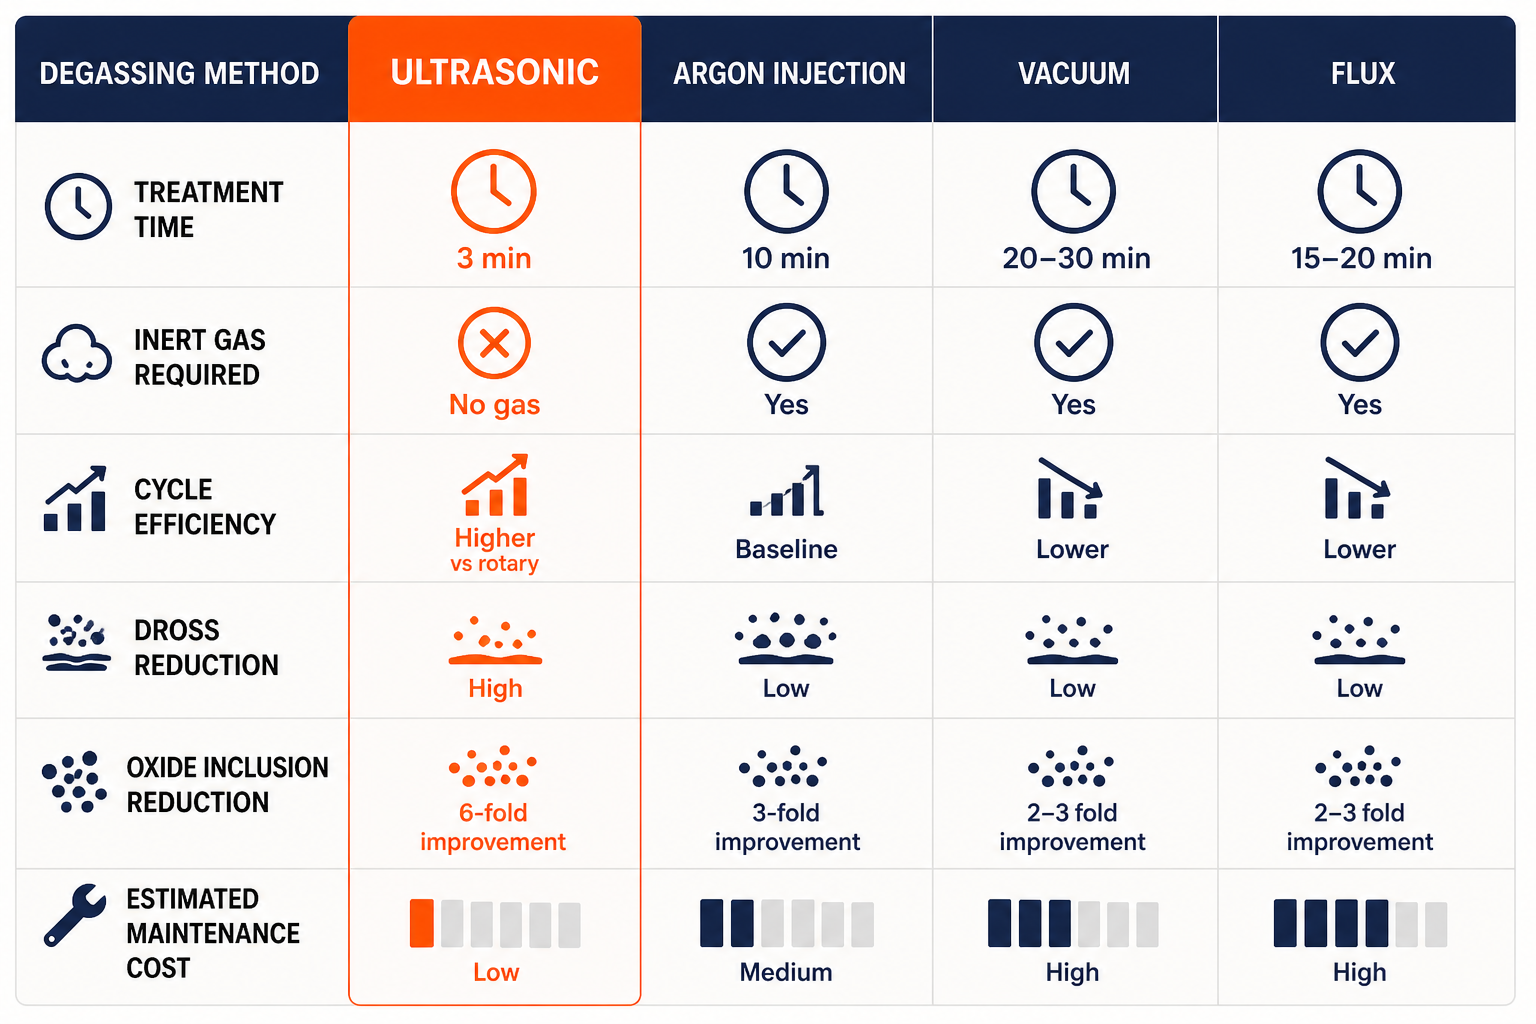
- Cykeltid: 10–15 minuter per behandling för att uppnå ett acceptabelt densitetsindex (ett mått på vätehalt)
- Förbrukning av inert gas: Betydande volym argon eller kväve krävs, med kostnader för omhändertagande
- Grafitnedbrytning: Rotorn bryts ner över tid, blir spröd och kräver frekvent byte ($500–$2 000 per rotor, plus stilleståndstid)
- Utmaning med inneslutningar: Även om väteavlägsnandet är rimligt, kvarstår oxidinneslutningar – roterande metoder uppnår endast en 3-faldig minskning av oxider jämfört med obehandlad smälta
- Slaggansamling: Genererar över 1 300 gram slagg per cykel; slagg fungerar som en vätgasreservoar genom molekylär adsorption över 600°C, vilket riskerar återkontaminering
Vakuumbehandling
Avgasning under reducerat tryck försöker kringgå väte kemiskt genom att sänka partialtrycket av väte i ugnsatmosfären. Vakuumkammare eller vakuumassisterade gjutformar används för att dra ut lösta gaser ur smältan:
- Utrustningskostnad: Vakuumsystem är kapitalintensiva
- Begränsad skalbarhet: Vakuumavgasning fungerar bra i laboratorieskala eller för små ugnsvolymer; industriella smältor på 400+ kg innebär begränsningar gällande värme och kammarstorlek
- Ofullständig avlägsnande: Väte försvinner inte rent under vakuum ensamt – stelning under reducerat tryck hjälper, men eliminerar inte löst väte i själva smältan
- Processkänslighet: Små läckor i vakuumtätningar försämrar effektiviteten; underhåll och övervakning är rigorösa
Flussmedelsbehandling
Kemiska flussmedelstillsatser (vanligtvis klor- eller fluorbaserade föreningar) introduceras i den smälta metallen för att frigöra gaser som avlägsnar väte från aluminiumet:
- Kemiskt beroende: Effektiviteten varierar med legeringssammansättning, smälttemperatur och flussmedelsval
- Avvägning av inneslutningar: Även om vissa flussmedel minskar vätehalten kan de introducera nya inneslutningar (saltrester) som kräver ytterligare avlägsningssteg
- Begränsad bärbarhet: Fluxbehandling ensam åtgärdar inte porositetsbildning under stelning - den är mest effektiv som förbehandling i kombination med vakuum- eller roterande avgasning
- Miljöhänsyn: Klor- och fluorutsläpp under uppvärmning väcker frågor om luftkvalitet och arbetsplatssäkerhet
Den gemensamma nämnaren: Alla tre metoderna behandlar symtom. De försöker få ut väte ur smältan eller minska dess löslighet, men de är långsamma, förbrukar resurser, genererar avfall och brister i inneslutningskontroll. Ingen av dem förändrar i grunden termodynamiken för vätets utfällning under stelning.
Mekanismen för ultraljudskavitation: att konstruera bort väte
Ultraljudsavgasning tar en radikalt annorlunda väg. Istället för att brottas med vätets kemi utnyttjar den kavitationens fysik – bildandet och kollapsen av mikroskopiska bubblor under akustiska tryckvågor. När en piezoelektrisk givare vibrerar vid 25 kHz (en frekvens optimerad för kavitation i smälta metaller), genererar den akustiska tryckcykler. Under lågtryckshalvcykeln sjunker trycket i vätskan under mättnadsångtrycket, och hålrum uppstår – kavitationsbubblor. Dessa bubblor kollapsar sedan våldsamt under högtryckshalvcykeln, vilket frigör enorm energi och skapar förutsättningarna för vätgasavlägsnande i en helt annan skala.
Mikrobubblornas kärnbildning och populationstäthet
Här är den kritiska insikten: ultraljudskavitation skapar bubbelpopulationer av extraordinär densitet – cirka 1 × 10¹¹ bubblor per kubikmeter. Detta är inte ungefärligt; det har mätts via synkrotronröntgenavbildning av kavitationskollapsdynamik i smält aluminium. Varje bubbla är mikroskopisk (vanligtvis 50–500 mikrometer), och var och en representerar en “diffusionsplats” där väteatomer kan migrera. Jämför detta med roterande avgasning: en impeller skapar bubblor i millimeter- till centimeterskala, betydligt färre till antalet, med storleksordningar mindre total yta. Ultraljudsfördelen är kvantifierad: kavitationsbubbelpopulationen ger ~1 000× mer yta för vätgasdiffusion än konventionella bubblmoln
Hydrogen atoms, dissolved in the molten aluminum surrounding each microbubble, are thermodynamically “pushed” toward these bubble surfaces through concentration gradients. Once at the bubble surface, they recombine into molecular hydrogen (H₂) and cross the gas-liquid interface, entering the bubble interior. The bubble now carries hydrogen that it didn’t have before-and crucially, this hydrogen will rise with the bubble rather than remain dissolved in the metal.
Akustisk strömning: bulkvätskerörelse och fördelning
Kavitation sker inte i isolering. Den våldsamma energifrisättningen från bubbelkollaps genererar det som kallas akustisk strömning – ett ihållande, riktat flöde av den flytande metallen som induceras av de akustiska vågorna. Detta är inte turbulens; det är ett stadigt cirkulationsmönster som sveper genom hela smältvolymen.
Akustisk strömning fyller två kritiska funktioner:
- Enhetlig behandling: Utan den skulle kavitation vara lokaliserad nära sonotroden (det vibrerande hornet i kontakt med smältan). Strömning säkerställer att väterikt metall från hela ugnsvolymen kontinuerligt förnyas i den höga kavitationszonen och sedan transporteras bort. Varje region av smältan upplever avgasningsverkan, inte bara områden omedelbart intill sonotroden.
- Bubbeltransport: Strömning transporterar inte bara löst väte – den accelererar stighastigheten för vätefyllda bubblor, vilket minskar tiden de tillbringar i smältan och minskar risken att väte återlöses under bubbelns uppstigning.
Vätediffusion in i bubblor: en kaskadprocess
Mikrobubbelpopulationen och akustisk strömning skapar en kaskad av väteavlägsnande:
- Fas 1 (0–1 minut): Hög koncentrationsgradient mellan löst väte och bubblans inre driver snabb diffusion in i den första generationens kavitationsbubblor. Densitetindex (ett direkt mått på risken för vätgasporositet) sjunker kraftigt.
- Fas 3 (2–3 minuter): Lös vätekoncentration når en platå – ytterligare avlägsnande blir långsammare när den drivande koncentrationsgradienten planar ut. Detta är den naturliga slutpunkten för en 3-minuters behandlingscykel.
Industriella studier visar en 75% minskning av densitetsindex (vätehalt) på bara 3 minuter, jämfört med en 56% minskning från roterande avgasning på 10 minuter - en 20% effektivitetsvinst som uppnås på en tredjedel av tiden.
Bubblans uppstigning och flykt: jetströmmar och oxidborttagning
Här är en oväntad bonus: när kavitationsbubblor kollapsar genererar de intensiva jetströmmar – lokaliserade flöden med hastigheter på upp till hundratals meter per sekund. Dessa jetströmmar är kraftfulla nog att spräcka de skyddande oxidfilmerna som täcker aluminiumoxidinneslutningar (Al₂O₃) på inneslutningsytor.
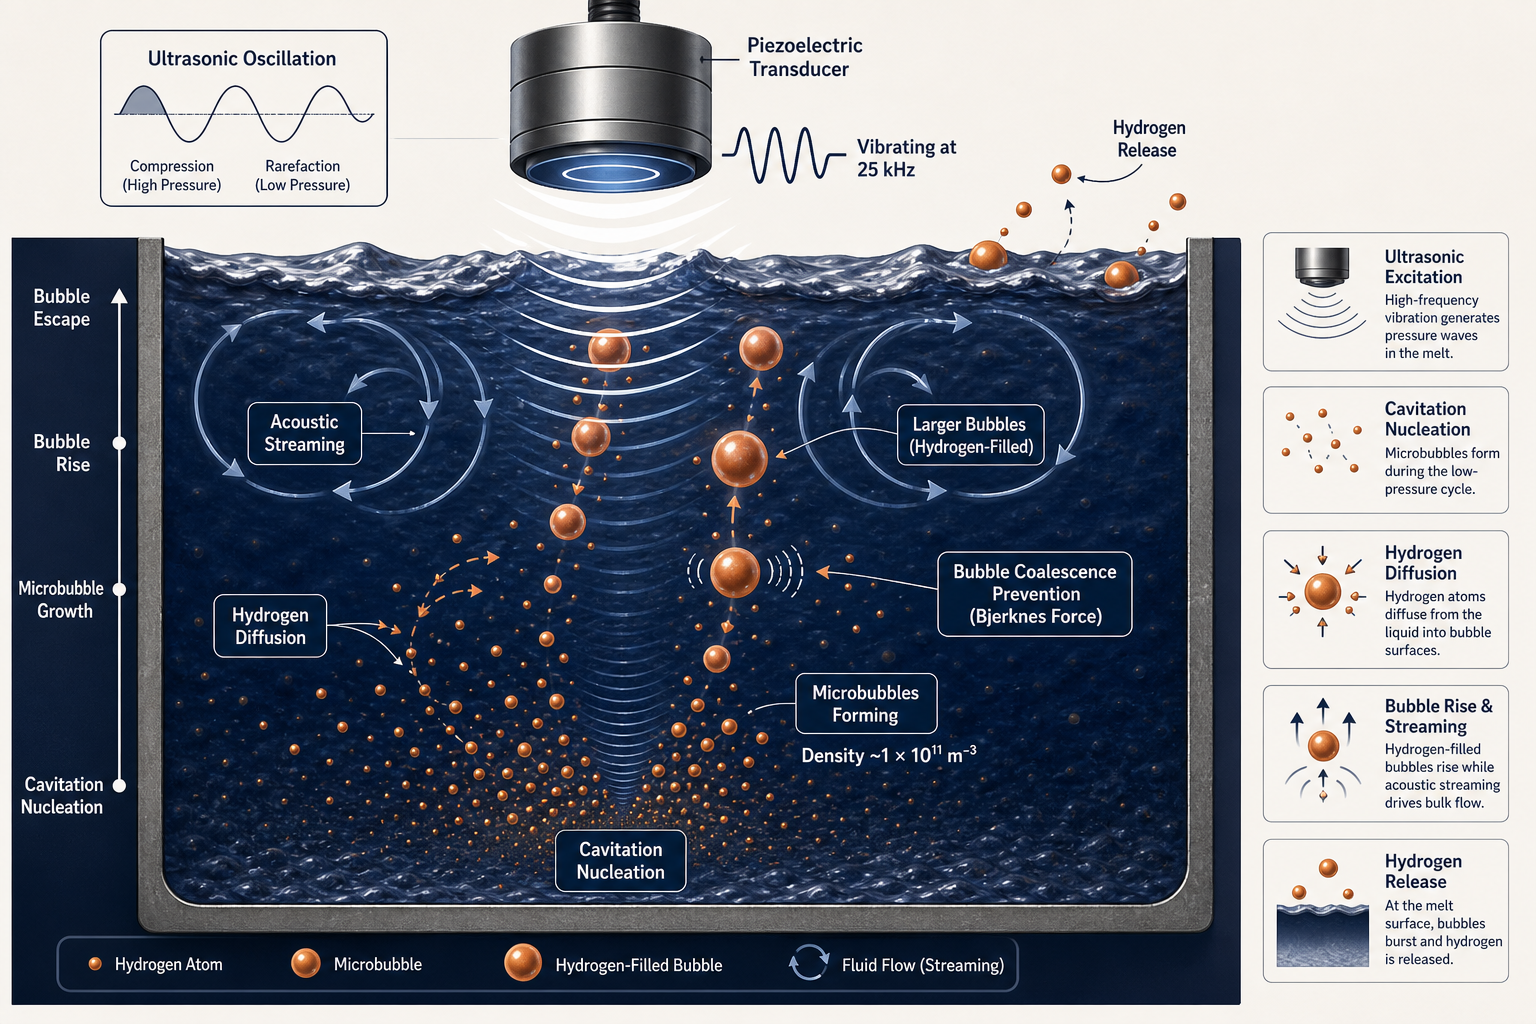
Oxidinneslutningar är klibbiga – de hålls samman av svaga intermolekylära krafter och omges av skyddande oxidfilmer som motstår fastsättning på stigande gasbubblor. Vid roterande avgasning förblir inneslutningarna till stor del suspenderade i smältan eller sjunker. Vid ultraljudsavgasning spräcker kavitationsstrålar dessa filmer, vilket gör att inneslutningarna kan fästa direkt på stigande vätgasbubblor och flyta upp till ytan som en del av slaggen. PoDFA-analys (Porous Disc Filtration Apparatus, en kvantitativ inneslutningsmätning) visar en 6-faldig minskning av aluminiumoxidhalten– jämfört med 3-faldig för roterande avgasning.
Resultatet är en smälta som inte bara är utarmad på väte, utan även befriad från oxidinneslutningar som annars skulle finnas kvar och bli porositetskärnbildningsställen under stelningen.
Praktiska resultat: kvalitetsvinster med ultraljudsbehandling
Fysiken översätts direkt till mätbara förbättringar i gjutkomponenternas kvalitet och mekaniska prestanda. Här är vad gjuterier observerar när de går över från roterande avgasning till ultraljudsbehandling:
Minskad porositet och förbättrad densitet
En industriell studie på 400 kg Al-Si-Cu-legeringssmältor (referenskompositionen aluminium-kisel-koppar som används inom bilindustrins HPDC) jämförde ultraljudsbehandling med konventionell avgasning med impeller och kväve:
Densitetsindexresultat (direkt mätning av vätehalt):
- Ultraljud: 10,3 % → 2,6 % på 3 minuter (75 % minskning)
- Roterande (impeller+N₂): 10,5% → 4,6% på 10 minuter (56% minskning)
Denna 20-procentiga effektivitetsvinst är en direkt följd av den 1 000× större bubbelytan och den akustiska strömningsdrivna diffusionen. Den 3 minuter långa cykeltiden innebär att ett gjuteri kan behandla 8 smältor per timme istället för 6 – en omedelbar genomströmningsfördel – samtidigt som man producerar tätare och mer tillförlitliga gjutgods.
Dessutom minskade drossbildningen med 81 % (från 1 300 g till 245 g per cykel). Eftersom dross fungerar som en vätgassänka, förhindrar lägre drossbildning återförorening av väte under kylningsfasen – en subtil men kritisk vinst för smältstabilitet.
Ökad hållfasthet och duktilitet
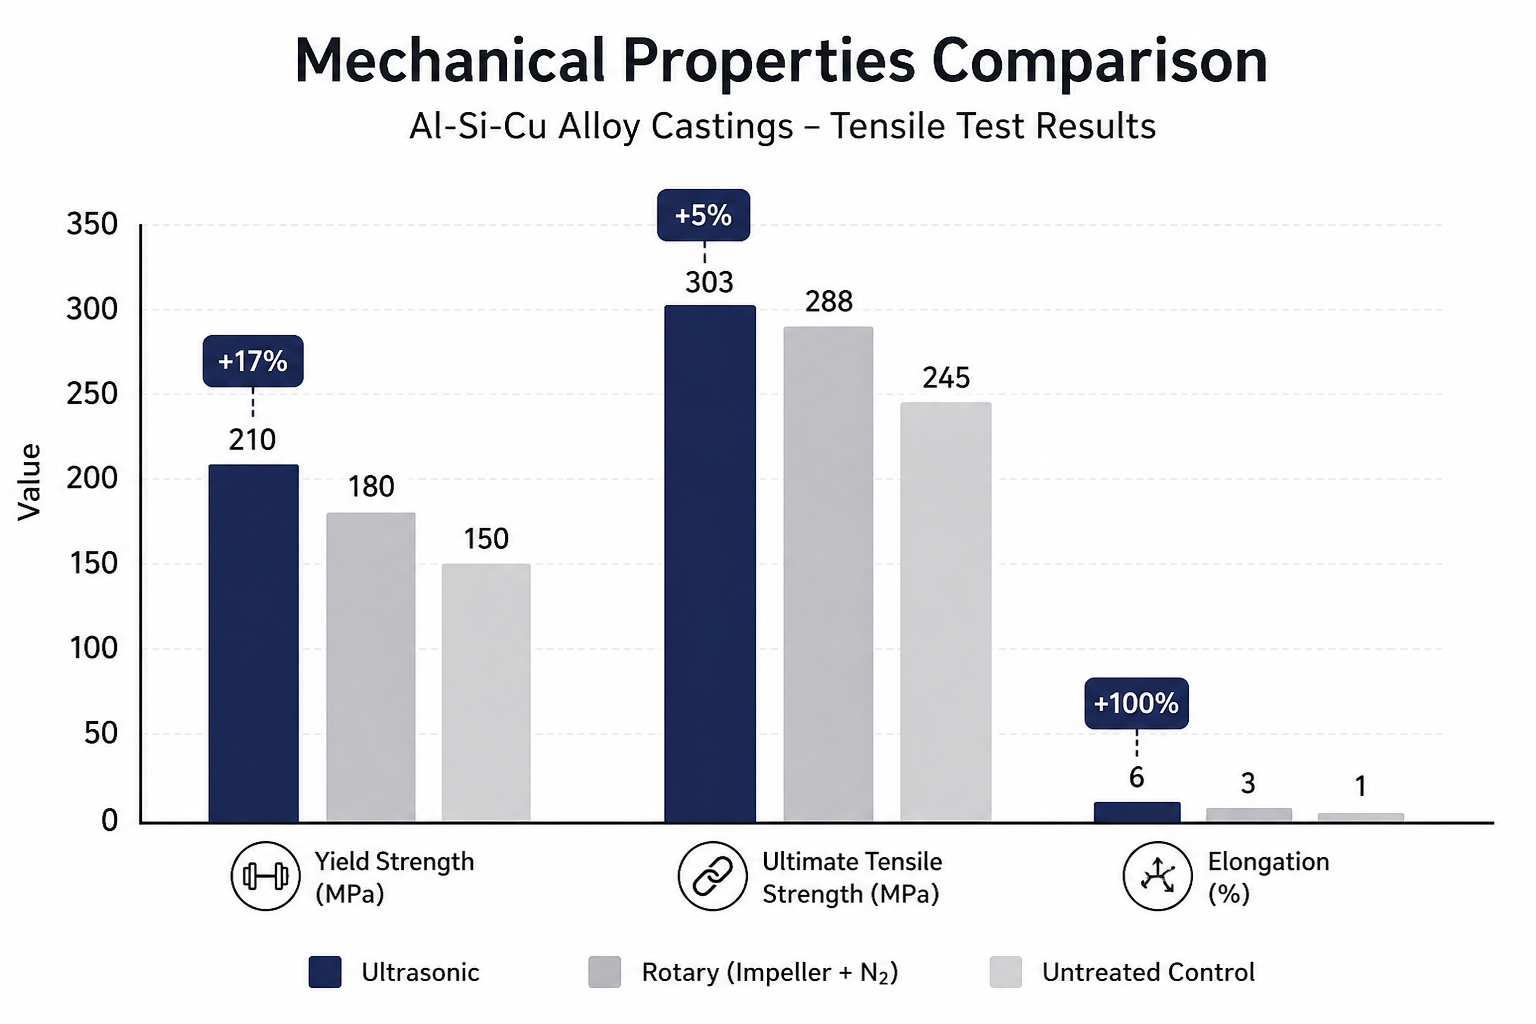
Reducerad porositet är inte bara ett densitetsmått; det manifesterar sig som verklig mekanisk hållfasthet. Dragprovning av gjutna komponenter som producerats från ultraljudsbehandlade smältor jämfört med roterande behandlade smältor visade:
| Egenskap | Ultraljudsbehandlad | Roterande behandlad | Förbättring |
|---|---|---|---|
| Sträckgräns (YS) | 210 MPa | 180 MPa | +17% |
| Slutlig draghållfasthet (UTS) | 303 MPa | 288 MPa | +5% |
| Förlängning | 6% | 3% | +100% |
Den 17-procentiga ökningen av sträckgränsen är betydande för strukturella tillämpningar. Förlängningen – måttet på duktilitet – hoppade från 3% till 6%, vilket fördubblar metallens förmåga att absorbera deformation innan brott. Detta är den praktiska fördelen med färre porositetsinitieringsställen: materialet misslyckas inte längre i förtid vid porositetsytor under belastning.
Mikrostrukturförfining och ytfinish
Utöver vätekontroll har kavitationsdriven akustisk strömning en sekundär fördel: den inducerar heterogen kärnbildning under stelning, vilket resulterar i finare, mer enhetligt orienterade kornstrukturer. Mikrostrukturanalys från industriella gjutningar visade:
- Minskad intermetallisk partikelstorlek (intermetaller är spröda faser; mindre storlek = högre seghet)
- Förfinade korngränser (likaxlig, snarare än kolumnär, korntillväxt)
- Minskad centrumlinjesegregation (mer enhetlig legeringsfördelning genom gjutvolymen)
Denna korningseffekt är en gratis bonus utöver väteborttagning – roterande avgasning levererar inte detta. För tunnväggiga eller komplexa gjutstycken gör den förfinade mikrostrukturen det möjligt för ingenjörer att minska väggtjockleken eller lägga till detaljer som annars skulle riskera att misslyckas.
Ytfinishen förbättras också. Med färre underjordiska hålrum och inneslutningar kräver gjutgodset mindre efterbearbetning, och de färdiga ytorna är mer konsekventa. För kosmetiska eller toleranskänsliga komponenter minskar detta sekundära bearbetningskostnader.
Varför ultraljudsbehandling är den renaste och mest effektiva industriella lösningen
När man väger avgasningsmetoder mot verkliga produktionsbegränsningar framstår ultraljudskavitation som den tydliga effektivitetsledaren inom flera dimensioner:
Hastighet och genomströmning
3 minuter jämfört med 10+ minuter är en cykeltidsminskning på 65 %. För ett högkvalitativt HPDC-gjuteri som bearbetar 50+ smältor per skift innebär detta direkt ökad gjutproduktion. I stor skala kan ett enda ultraljudssystem ofta ersätta två rotationssystem, vilket minskar kapitalinvesteringar och underhållsbörda.
Miljöpåverkan
Ingen inert gas krävs. Roterande avgasning förbrukar argon eller kvävgaser som, även om de är inerta, fortfarande medför kostnader för utvinning, kondensering, lagring och avfallshantering. Ultraljudsbehandling kräver endast elektricitet och vattenkylning för givaren. Ett gjuteri som byter från roterande till ultraljud eliminerar årlig inköp av inert gas, lagringsrisk och utsläpp till atmosfären. För verksamheter i regioner med miljökrav på gasutsläpp är denna fördel betydande.
Dessutom innebär 81% lägre slaggbildning betydligt mindre avfall att hantera. Slagg klassificeras som farligt avfall (det kan innehålla aluminiummetallpartiklar som reagerar exotermiskt med fukt) och kräver kontrollerad hantering. Mindre slagg = lägre miljöbelastning.
Underhåll och hållbarhet
Ultrasoniska system använder patenterade keramiska sonotroder istället för grafitrotorer. Keramer är icke-vätande (smält aluminium fastnar inte på dem), hårda och termiskt stabila. Grafitrotorer å andra sidan slits, degraderas i smältan och kan spricka vid termisk chock. Ultrasoniska sonotroder arbetar i ett stationärt eller långsamt rörligt läge (2 rpm rotation i de senaste systemen), vilket eliminerar det snabba slitaget från höghastighetsrotation (750 rpm i roterande system). Fältdata visar att keramiska sonotroder håller 3–5× längre än grafitrotorer, vilket minskar utbytesfrekvensen och driftstopp
Inneslutningskontroll
Den 6-faldiga minskningen av oxidinneslutningar jämfört med 3-faldig för roterande avgasning leder direkt till färre gjutdefekter i efterföljande steg. Färre inre hålrum och inneslutningar innebär färre underkända komponenter vid slutliga kvalitetskontroller, lägre kassationsfrekvens och mer konsekventa mekaniska egenskaper mellan batcher. För fordonsleverantörer som arbetar under strikta ISO-standarder är denna konsekvens en konkurrensfördel.
Skalbarhet
Vid 400 kg per behandling har ultrasonsystem visat att de kan hantera smältor i industriell skala—dubbelt så mycket som det tidigare rekordet för ultraljudsbehandling och jämförbart med de största roterande systemen. Generatorarkitekturen utan stående vågor (patenterad av ledande ultraljudsutrustningstillverkare) säkerställer enhetlig behandling även i denna skala, vilket eliminerar döda zoner och inkonsekventa resultat som plågade tidigare ultraljudsutrustning. Denna skalbarhet undanröjer den gamla invändningen att ultraljudsavgasning var en teknik i laboratorieskala.
Total ägandekostnad
När kapitalkostnad, driftskostnad, underhåll, skrotreduktion och genomströmning räknas samman, uppnår ultraljudsbehandling vanligtvis lägre kostnad per behandlad smälta än roterande avgasning inom 12–24 månaders drift. Förbättringarna i hastighet och kvalitet förstärker fördelen.
Den moderna metoden för industriell porositetskontroll
Väteporositet har inte försvunnit eftersom det är ett termodynamiskt faktum, inte en begränsning av nuvarande teknologi – men ultraljudskavitation kommer närmare att konstruera bort det än någon konkurrerande metod. Kombinationen av oöverträffad bubbeldensitet, akustisk strömning och jetströmmar för oxidborttagning hanterar porositetskontroll från flera vinklar samtidigt: snabb väteborttagning, minimal slagg, förfinad kornstruktur och mätbara mekaniska egenskapsförbättringar.
För gjuterier som står inför stigande kvalitetskrav, snäva cykeltider och kostnadspress, representerar ultraljudsavgasning det senaste inom metallbehandling i produktionsskala. Det är den renaste (ingen inert gas, minimalt avfall), snabbaste (3 minuter) och mest effektiva (20% effektivitetsvinst, 6-faldig reduktion av inneslutningar, +17% styrka) lösningen som finns tillgänglig idag.
Try Ultrasonic Degassing & Grain Refinement
Ultraljudsavgasning & kornförfining är den Danmarksbaserade specialisten inom högtemperatur ultraljudsbehandling av metall, som arbetar vid temperaturer upp till 1 800°C. Deras egenutvecklade NIMA-generatorer — utvecklade tillsammans med systemintegrationspartnern Aktive Arc Ultrasonics — använder en 25 kHz “inga stående vågor”-arkitektur för att säkerställa enhetlig kavitation över smältvolymer upp till 400 kg, vilket eliminerar döda zoner och ger den konsekventa, mätbara porositetsminskning som beskrivs i hela denna artikel. I kombination med hållbara keramiska sonotroder (konstruerade för att hålla 3–5× längre än grafitalternativ) hanterar Ultraljudsavgasnings system avgasning, kornförfining och mikrolegering i ett enda behandlingssteg. För gjuterier som är redo att gå över från konventionell argoninjektion till produktionsredo ultraljudsteknik erbjuder de gratis tekniska webbseminarier och direkt konsultation för att utvärdera din specifika legering, smältvolym och kvalitetsmål.
Frequently Asked Questions
Vad är vätgasporositet och varför är det viktigt vid aluminiumgjutning?
Väteporositet avser gasfyllda håligheter som bildas när löst väte fälls ut ur lösningen under stelning av aluminium. Dessa håligheter är sprickinitieringsställen som minskar de mekaniska egenskaperna med 15–25%, vilket orsakar kassering av gjutgods vid kvalitetskontroller. Inom bilindustrins HPDC-tillämpningar (stötdämpartorn, motorblock) är väteporositet den främsta orsaken till komponentfel. Förebyggande åtgärder är avgörande för strukturell integritet.
Hur fungerar ultraljudsavgasning jämfört med traditionell argoninjektion?
Traditionell roterande avgasning använder en impeller för att sprida argonbubblor (10–15 minuters cykel, betydande gasförbrukning). Ultrasonic treatment uses acoustic waves at 25 kHz to create 1 trillion microbubbles per cubic meter in just 3 minutes. The 1 000× större bubbelyta möjliggör 20% snabbare väteavlägsnande, medan akustisk strömning och kavitationsjetströmmar även avlägsnar oxidinneslutningar – en fördel som roterande avgasning inte ger. Industriella studier bekräftar 20 % högre effektivitet på en tredjedel av tiden.
Vilka är de mätbara förbättringarna av mekaniska egenskaper från ultraljudsbehandling?
På 400 kg Al-Si-Cu-legeringsgjutgods visade ultraljudsbehandlade komponenter en sträckgränsökning på +17 % (210 MPa jämfört med 180 MPa för roterande), brottgräns +5 % (303 MPa jämfört med 288 MPa) och fördubblad förlängning (6 % jämfört med 3 %). Dessa vinster beror på färre porositetsställen och förfinad mikrostruktur. För fordonsleverantörer som arbetar under strikta ISO-standarder förbättrar denna konsistens direkt defektfrekvenser och produktionseffektivitet.
Hur påverkar slaggbildning återkontaminering av väte?
Dross – biprodukten från metallbehandling – fungerar som en vätgasackumulator genom molekylär adsorption, särskilt över 600 °C. Roterande avgasning genererar 1 300+ gram dross per cykel, vilket skapar en vätgasreservoar som kan återförorena smältan. Ultrasonic behandling producerar 81% mindre dross (245 g jämfört med 1 300 g), vilket eliminerar denna risk för återkontaminering och bibehåller rena smältförhållanden längre. Detta är en kritisk fördel för högtillförlitliga gjutgods där vätehalten måste hållas låg genom gjutning och stelning.
Vad gäller miljö- och kostnadsfördelar med ultraljud jämfört med roterande avgasning?
Ultrasoniska system kräver ingen inert gas (eliminerar inköp och avfall av argon/kväve), genererar 81 % mindre slagg (lägre deponeringsansvar) och uppnår 65 % snabbare cykeltider (3 min jämfört med 10 min), vilket ökar gjuteriets genomströmning. Keramiska sonotroder håller 3–5× längre än grafitrotorer, vilket minskar underhållskostnaderna. Total ägandekostnad gynnar vanligtvis ultraljudsbehandling inom 12–24 månaders drift. För gjuterier som står inför miljöefterlevnadskrav är elimineringen av inert gasförbrukning en väsentlig regulatorisk och operativ fördel.