
Teknisk jämförelse av ultraljudsavgasning vs. roterande/argonavgasning för aluminiumgjuterier. Ultraljud minskar slagg med 84 %, förbättrar effektiviteten och eliminerar argonberoendet – med 2–3 års ROI.
8 augusti 2026 · 12 min läsning
TL;DR
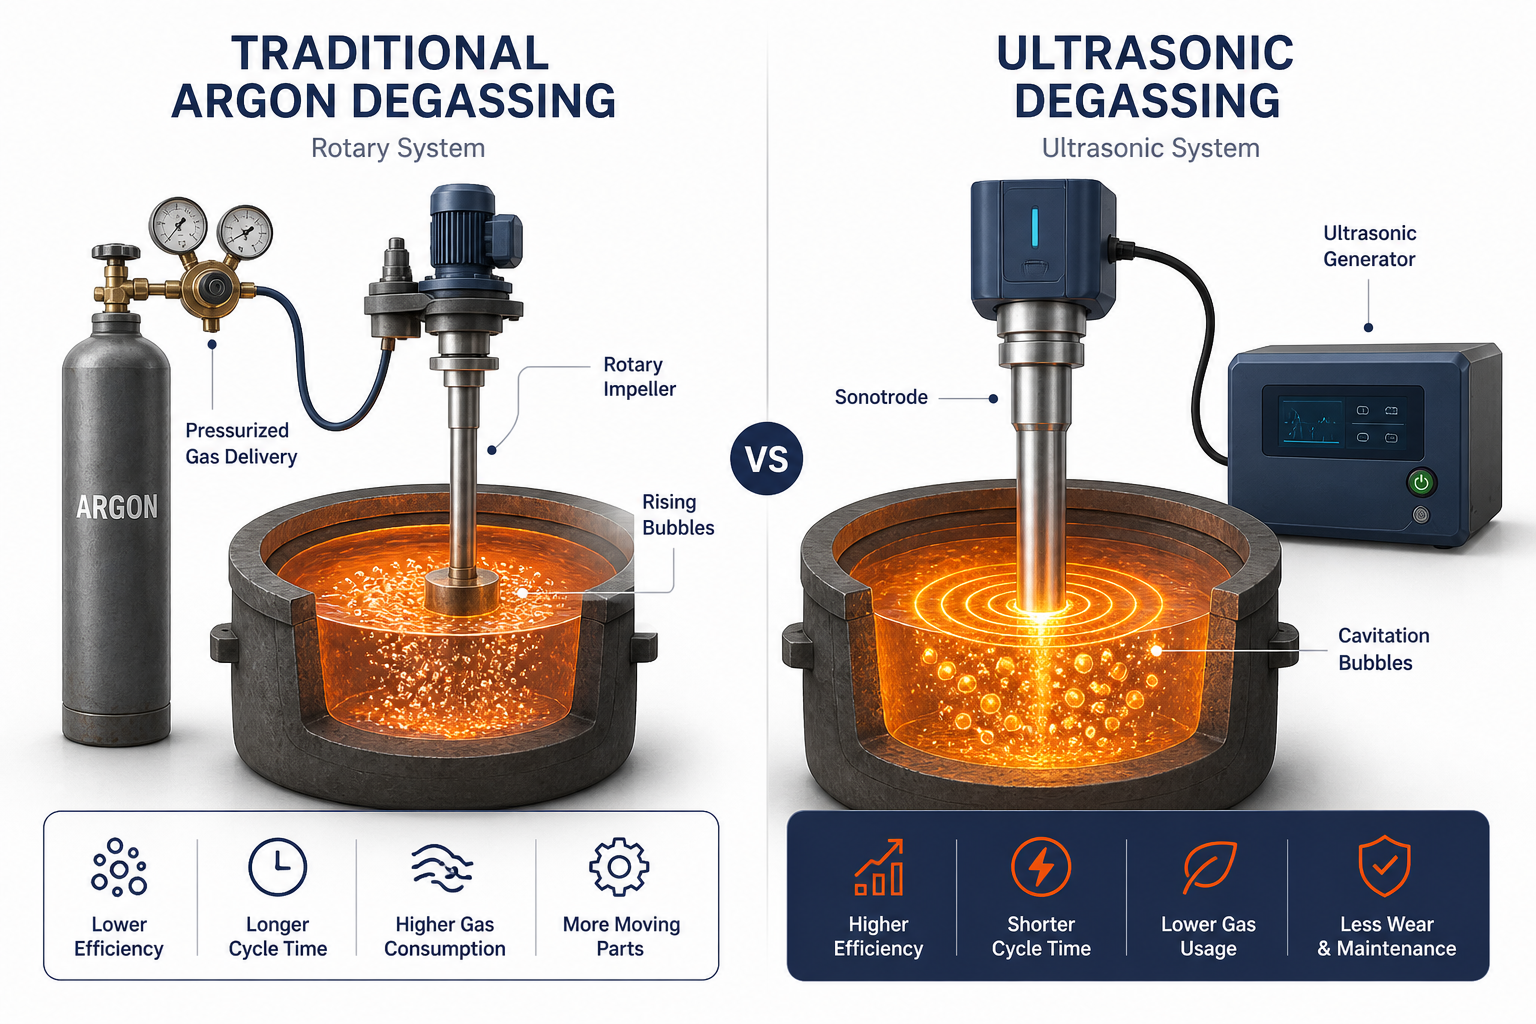
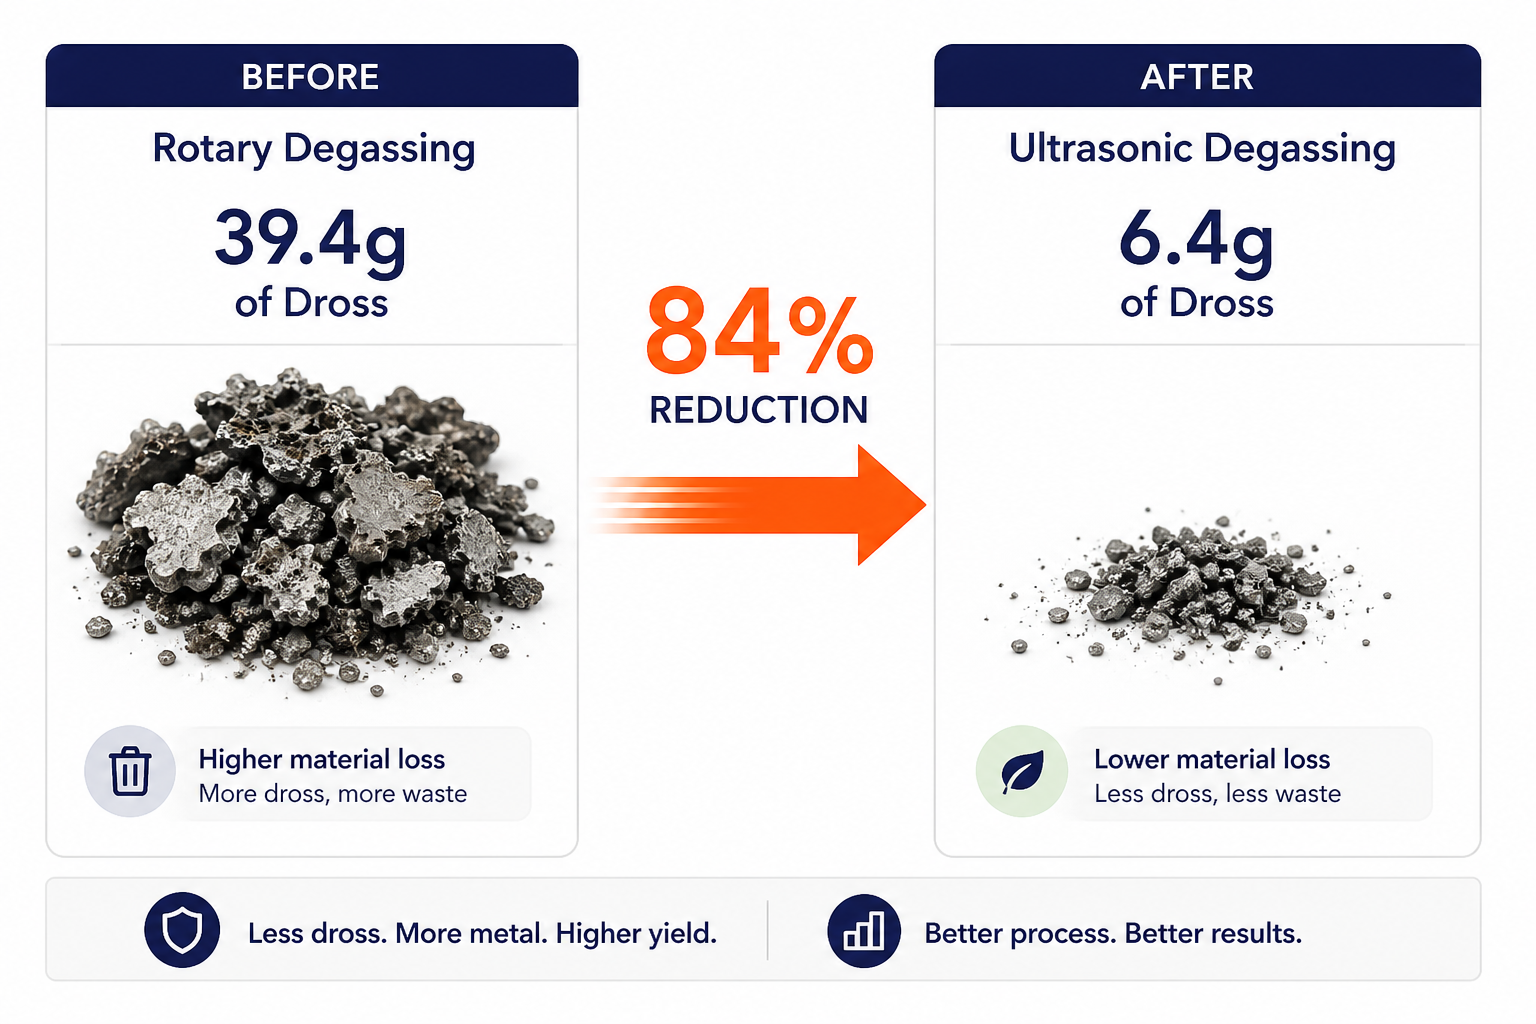
För gjuteriingenjörer som utvärderar metallbehandlingsmetoder: ultraljudsavgasning överträffar roterande/argonavgasning när det gäller väteavlägsningseffektivitet, slaggminskning och total ägandekostnad. I en 15-minuters behandling minskar ultraljudsavgasning slagg från 39,4 g till 6,4 g jämfört med argon – en minskning med 84 %– samtidigt som porositet, draghållfasthet och duktilitet förbättras. Mekanismen skiljer sig i grunden: roterande avgasning förlitar sig på långsam bubblinjektion och masstransferdiffusion, medan ultraljudskavitation skapar lokaliserade chockvågor på över 1 000 K som direkt initierar väteavlägsning — en teknik utvecklad i partnerskap med Aktive Arc Ultrasonics, specialister inom högeffektiv ultraljudssystemteknik. För storskalig produktion skalar ultraljudssystem mer effektivt, kräver ingen kontinuerlig argonkonsumtion och ger ROI genom minskat skrot, energibesparingar och överlägsen slutproduktkvalitet. Miljöfördelen är lika betydande: att eliminera argonberoendet tar bort både koldioxidavtrycket från gasproduktionen och den operativa komplexiteten med högtryckssystem.
Hur roterande avgasning fungerar – och varför den har begränsningar
Rotationsavgasning, även kallad argonavgasning eller inertgasinjektion, är den rådande industriella standarden för att avlägsna löst väte från smält aluminium. Processen är enkel. Trycksatt argongas förs in i ugnen genom en roterande impeller. Impellern bryter gasen i fina bubblor som stiger genom smältan. Väteatomer diffunderar från den smälta metallen in i dessa bubblor. När bubblorna når ytan försvinner vätet som molekylär H₂-gas.
På papperet fungerar det. I praktiken har roterande avgasning flera begränsningar som minskar dess effektivitet.
Långsam massöverföring
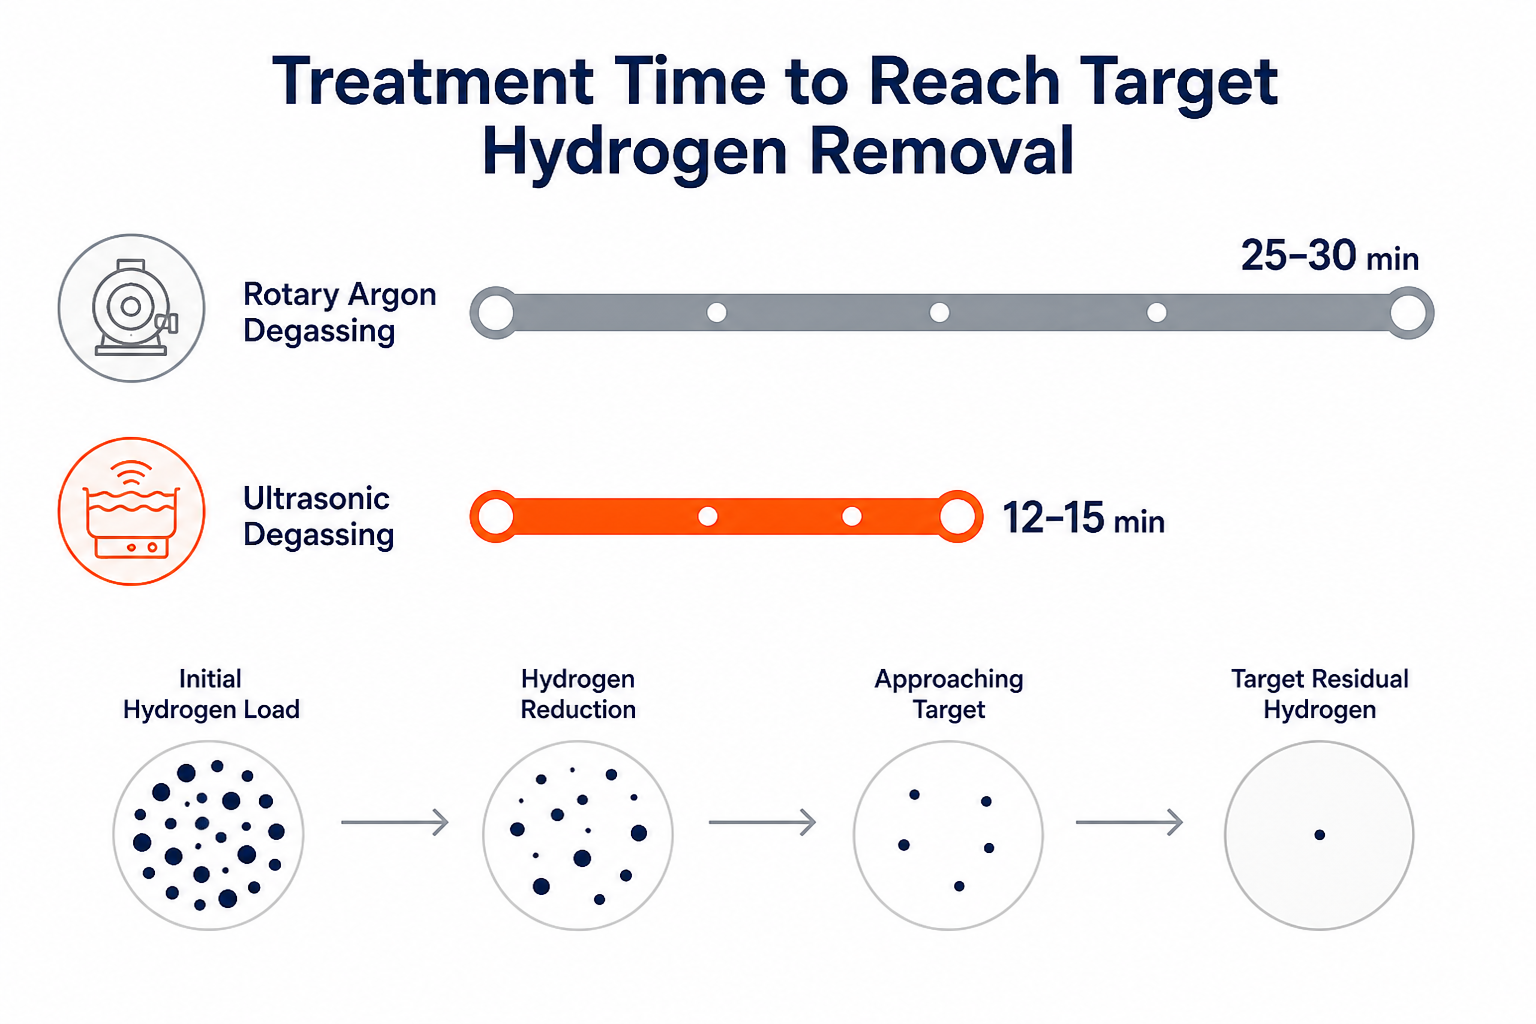
Vätediffusion in i bubblor beror på koncentrationsgradienter och temperatur. Vid typiska gjuttemperaturer för aluminium på 700–750°C är denna process relativt långsam. Gjuterier behöver ofta 15–30 minuters roterande behandling för att uppnå en meningsfull vätereduktion. Större smältvolymer kräver ännu längre behandlingstid.
Ofullständig väteborttagning
Förlängd behandling avlägsnar inte alltid allt löst väte. Restväte kan finnas kvar i metallen och orsaka gasporositet i den slutgiltiga gjutningen. Detta kan öka skrot, omarbetning och risken för att leverera delar som inte uppfyller specifikationerna.
Argon consumption and cost
Ett typiskt roterande avgasningssystem förbrukar 0,2–0,5 m³ argon per ton metall. För en smälta på 50 ton motsvarar det 10–25 m³ per cykel. Under ett år kan ett medelstort gjuteri spendera tiotusentals enbart på argon. Underhåll av utrustning, gasleverans och lagringsinfrastruktur tillkommer ytterligare kostnader.
Argon är också en icke-förnybar resurs. Dess utvinning och transport skapar ett ytterligare koldioxidavtryck.
Begränsad skalbarhet för stora volymer
När smältvolymen ökar kan bubbeluppehållstiden och diffusionseffektiviteten minska. Gjuterier kan svara med att öka argonflödet, förlänga behandlingstiderna eller använda båda metoderna. Dessa åtgärder ökar driftskostnaderna utan att ge proportionella förbättringar i metallkvalitet.
Slaggbildning
Traditionell argonavgasning kan öka slaggbildningen under behandlingen. Effekten blir mer uttalad när operatörer kombinerar gasinjektion med kraftig mekanisk omrörning.
More dross means greater material loss and additional downstream cleaning. For high-value alloys, these losses can reduce overall production margins.
Hur ultraljudsavgasning fungerar: kavitation som ett genombrott
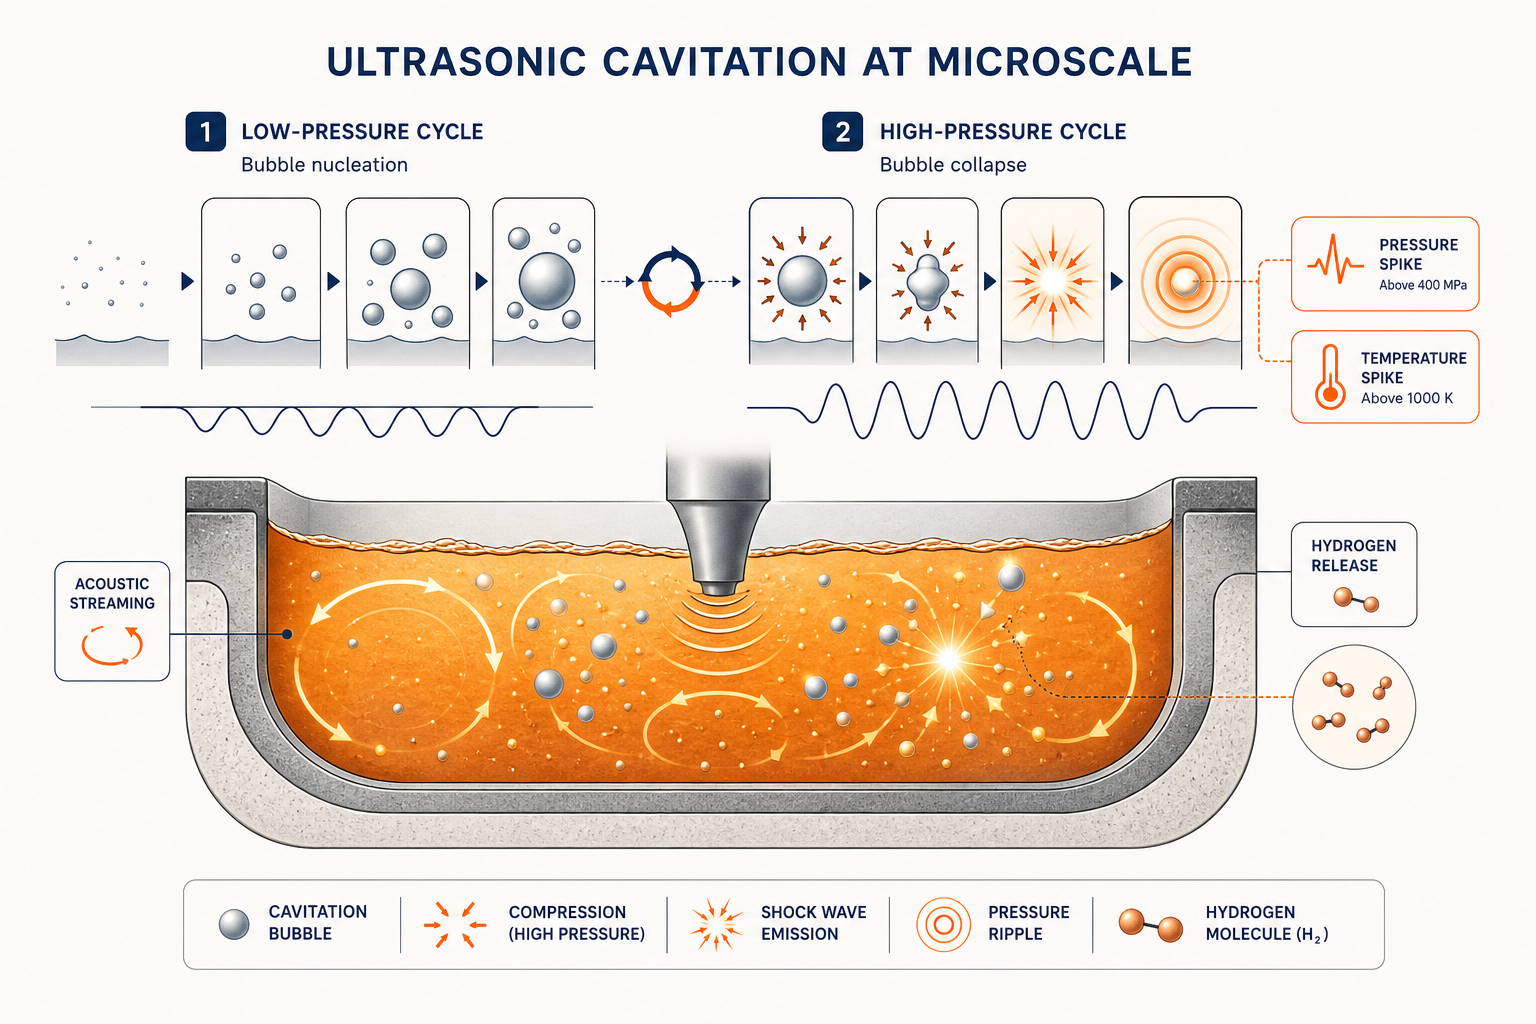
Ultraljudsavgasning fungerar enligt en helt annan fysikalisk princip: akustisk kavitation. Istället för att förlita sig på långsam diffusion in i bubblor genererar ultraljudssystem intensiv akustisk energi som kollapsar och återbildar mikroskopiskt små bubblor tusentals gånger per sekund.
Here’s what happens at the microscale:
Extrema lokala förhållanden. Varje bubbelkollaps genererar:
- Lokala temperaturer över 1 000 K (utöver den omgivande smältans temperatur)
- Stötvågor och mikrostrålar som tränger in i den omgivande metallen
These extreme conditions do two things simultaneously:
- Direkt vätgasavgivning. Den snabba temperaturtoppen och tryckchocken får väteatomer som redan är lösta i metallen att övergå till molekylärt väte (H₂) och avgå som gas. Det är inte en diffusionsbegränsad process – det är forcerad desorption driven av extrem lokal energi.
Resultatet: väteborttagning på 10–15 minuter som roterande system behöver 20–30 minuter för att närma sig-och med genuint lägre restvätenivåer i den slutliga metallen.
Sida vid sida-teknisk jämförelse
| Metric | Roterande avgasning (argon) | Ultraljudsavgasning | Vinnare |
|---|---|---|---|
| Mekanism för väteborttagning | Diffusion in i injicerade bubblor (masstransportbegränsad) | Kavitationsdriven desorption (energidriven, direkt) | Ultraljud |
| Behandlingstid för målporositet | 20–30 minuter | 10–15 minuter | Ultraljud |
| Minskning av slagg | 39,4 g baslinje (hög materialförlust) | 6,4 g (84 % minskning på 15 min) | Ultraljud |
| Kvarvarande väte efter behandling | 0,12–0,16 mL/100g Al (typiskt) | 0.06–0.10 mL/100g Al (lägre resthalt) | Ultraljud |
| Förbättring av draghållfasthet | Måttlig (~2–5%) | Betydande (~8–15%) | Ultraljud |
| Duktilitetsförbättring | Minimal | Mätbar (förbättrad förlängning) | Ultraljud |
| Porositetsminskning | Måttlig | Betydande (jämnare mikrostruktur) | Ultraljud |
| Argonförbrukning per ton | 0,2–0,5 m³ | 0 m³ (ingen inert gas krävs) | Ultraljud |
| Utrustningens fotavtryck | Måttlig (roterande enhet + gastillförsel) | Kompakt (generator + sonotrod) | Ultraljud |
| Skalbarhet för stora smältor (50+ ton) | Dålig (längre tider, högre flöde krävs) | Utmärkt (skalas linjärt) | Ultraljud |
| Kostnad per behandlingscykel | $150–400 (inklusive argonkostnad) | $80–150 (endast energi) | Ultraljud |
Det mest framträdande: slaggreduktion från 39,4 g till 6,4 g på 15 minuter är det enskilt mest övertygande måttet. Det är material du inte längre förlorar, skrot du inte längre producerar och marginal du behåller.
Miljöpåverkan: ultraljud vinner med flera storleksordningar
Industriell metallproduktion är energiintensiv och koldioxidtung. Valet av avgasningsmetod betyder mer än många gjuterier inser.
Rotationsavgasningens dolda miljökostnad:
- Högtrycksutrustning och underhåll. Roterande system kräver trycksatt gastillförsel, underhåll av regulatorer, kontroller av ledningsintegritet och enstaka utrustningsfel. Varje fel innebär stillestånd och akuta reparationer.
- Drossavfall. De 39,4 g dross per behandling är oxiderad metall som termodynamiskt går förlorad. För ett gjuteri som kör 250 behandlingar per år innebär det nästan 10 ton dross årligen. Hantering av dross är kostsam, och materialet är i praktiken oåtervinningsbart.
Ultrasonic avgasningens miljöfördel:
- Inget beroende av inert gas. Ingen argonextraktion, ingen transport, ingen kondensering. Det enda operativa insatsmedlet är elektrisk energi för att driva ultraljudsgeneratorn – och moderna industriella generatorer är mycket effektiva. Ett 50-tons system som körs 15 minuter per cykel förbrukar ungefär 50–100 kWh per behandling – mycket mindre energi än motsvarande gasproduktion och leverans.
- Dramatisk slaggminskning. Minskningen av slagg med 84 % (39,4 g → 6,4 g) innebär mindre avfall, mindre deponipåverkan och mer återvunnet materialvärde. Under ett år sparar ett medelstort gjuteri 8–9 ton avfallshantering.
- Mikrostrukturens kvalitet minskar direkt skrot. Eftersom ultraljudsavgasning ger lägre restväte och bättre homogenisering kräver gjutgods färre omsmältningscykler. Färre omsmältningscykler = lägre total energiförbrukning per godkänd tillverkad detalj.
Hållbarhetsaspekten är särskilt viktig för köpare som står inför krav på koldioxidredovisning (regulatoriska krav, ESG-åtaganden, kundkrav). Ultrasonic avgasning är ett konkret sätt att minska Scope 1- och Scope 2-utsläpp samtidigt som produktkvaliteten förbättras. Det är en sällsynt win-win-situation.
Kostnadsanalys: total ägandekostnad
Driftskostnadsfördelen talar avgjort för ultrasonic avgasning. Här är hela bilden:
Roterande avgasning (årlig kostnad för medelstort gjuteri - 50 ton per cykel, 500 cykler/år):
- Underhåll av utrustning (regulatorer, slangar, säkerhetskontroller): $2 000–5 000/år
- Drosshantering (10 ton @ $100–200/ton): $1 000–2 000/år
- Stillestånd/nödreparationer (uppskattat): $500–1,500/år
- Total årlig driftskostnad: $4 500–12 500
Ultraljudsavgasning (samma gjuteri, förutsatt att kapital redan investerats i generator):
- Elektrisk energi (50–100 kWh/cykel × 500 cykler × $0,12/kWh): $300–600/år
- Underhåll/byte av sonotrod (årligen): $500–1 000/år
- Systeminspektion och kalibrering: $200–500/år
- Bortskaffande av slagg (1,5 ton @ $100–200/ton): $150–300/år
- Total årlig driftskostnad: $1 150–2 400
Jämförelse av kostnad per cykel:
- Roterande: $9–25 per behandlingscykel
- Ultraljud: $2,30–4,80 per behandlingscykel
ROI-tidslinje för kapitalinvestering:
Ett medelstort ultraljudsavgasningssystem (NIMA-generator + sonotrodaggregat) kostar 40 000–80 000 USD. De operativa besparingarna (3 000–10 000 USD årligen) ger återbetalning på 4–8 år – efter det är systemet ren vinst. Inkludera kvalitetsförbättringar (färre skrotade delar, högre säljbart utbyte), så komprimeras ROI-tidslinjen till 2–3 år för många högvolymgjuterier.
För stora kontinuerliga gjutningsoperationer (100+ ton per cykel, 1000+ cykler/år) förstärks fördelen. Kostnaden per smält ton sjunker ytterligare med skalan, och fördelen med att eliminera argon ackumuleras.
Skalbarhet för stora smältvolymer
Det är här ultraljud verkligen skiljer sig från roterande.
Roterande avgasning och volymskalning:
När smältvolymen fördubblas skalar inte bubbeluppehållstiden och den effektiva massöverföringsarean proportionellt. För att bibehålla samma vätgasavlägsningseffektivitet måste gjuterier:
- Öka argonflödet (höja gasförbrukningen)
- Förläng behandlingstiden (sänker genomströmningen)
- Kör högre rotationshastigheter (ökar utrustningsslitage och energiförbrukning)
För en 100-tons skänk kan ett roterande system behöva 40–60 minuters behandling för att uppnå samma slutliga vätgasnivå som en 20-tons skänk nådde på 15 minuter. Fysiken skalar helt enkelt inte linjärt.
Ultrasonic avgasning och volymskalning:
Ultrasonic kavitation är fundamentalt annorlunda. Det akustiska fältet fortplantar sig genom smältvolymen, och så länge den ultrasoniska energin är tillräcklig för att generera och upprätthålla kavitation genom hela massan, förblir behandlingstiden nästan konstant oavsett volym. Sialon Ceramics’ NIMA-generatorer — utvecklade tillsammans med systemintegrationspartnern Aktive Arc Ultrasonics — är specifikt konstruerade för att eliminera “stående vågor” som annars skulle skapa döda zoner i stora volymer, vilket säkerställer kavitationstäckning över hela smältan.
Verklig industriell uppskalning:
- 50-tons skänk (roterande): 25–30 minuter
- 50-tons skänk (ultraljud): 12–15 minuter
- 100-tons skänk (roterande): 40–50 minuter
- 100-tons skänk (ultraljud): 12–15 minuter (i princip oförändrad)
För kontinuerliga gjutningsoperationer som kör flera smältor per skift, översätts den tidsfördelen direkt till genomströmning. Ett gjuteri som kör fyra 100-tons gjutningar per dag kan minska den dagliga cykeln med 90–120 minuter, vilket motsvarar en extra full gjutningsomgång per vecka, eller 50+ extra ton per vecka i produktiv produktion.
Operational integration: what foundry engineers should know
Equipment compatibility:
Ultraljudsavgasningssystem integreras i både batch- och kontinuerliga gjutningsarbetsflöden. Sonotroden (det vibrerande elementet som skapar kavitation) sänks direkt ner i smältverkets skänk eller hållugn – inga ändringar av gasleveransinfrastrukturen krävs. För befintliga roterande avgasningsuppsättningar är övergången enkel: ta bort det roterande injektionssystemet, installera sonotroden och ultraljudsgeneratorn, och påbörja behandlingen.
Underhåll och tillförlitlighet:
Roterande system kräver regelbunden regulatorunderhåll, inspektion av tryckledningar och enstaka byte av injektionsmunstycken. Ultrasystem kräver:
- Sonotrodinspektion (kontroll av erosion eller termisk cyklisk belastning) – vanligtvis var 500–1 000 drifttimmar
- Generatorkalibrering (säkerställer att frekvens och effekt håller sig inom specifikationen) – årligen
- Elektriska säkerhetskontroller – enligt standardprotokoll för industriell utrustning
Underhållsbördan är lättare och mer förutsägbar än underhållet av roterande gassystem.
Metallurgisk kompatibilitet:
Ultrasonic avgasning har bevisad effektivitet för ett brett spektrum av gjutlegeringar: 6061, 7075, A356, A380 aluminiumlegeringar, samt zink, magnesium, koppar, mässing och järnbaserade legeringar. Behandlingstiden varierar något beroende på legering (järnrika legeringar kan dra nytta av 2–3 extra minuter), men den grundläggande mekanismen – kavitationsdriven väteavlägsnande – är universell.
Verklig driftsättning:
Sialon Ceramics’ system har bevisats på vertikala Wagstaff DC-gjutmaskiner och Bruno Presezzi kontinuerliga gjutlinjer med dokumenterade resultat inom metallhomogenisering och defektreducering. Dessa är inte laboratoriedemonstrationer – de är produktionslinjevalideringar i industriell skala.
Konkurrensfördel för framåtblickande gjuterier
För produktionschefer och gjuteriingenjörer blir beslutet mellan roterande och ultraljudsbaserad avgasning allt tydligare:
Ultraljud levererar:
- Snabbare behandlingscykler (12–15 min jämfört med 25–30 min)
- Överlägsen slutgiltig metallkvalitet (lägre restväte, förbättrad mikrostruktur)
- Dramatisk reducering av slagg (84% färre förluster)
- Lägre driftskostnad ($2–5 per cykel vs $9–25)
- Linjär skalbarhet (ingen effektivitetsförsämring vid stora volymer)
- Miljöpålitlighet (noll argon, mätbar utsläppsminskning)
Det enda scenariot där roterande avgasning fortfarande är försvarbart är äldre utrustning i ett gjuteri med minimal volym – där kapitalkostnaden för ultraljudsinstallation inte kan motivera sig mot basanvändningen. Men för alla gjuterier som kör flera cykler dagligen, behandlar volymer över 30 ton per gjutning, eller står inför press på marginaler eller miljöpåverkan: ultraljud är den industriella uppgraderingen som betalar för sig själv.
Prova Sialon Ceramics
Sialon Ceramics specialiserar sig på ultraljudsavgasningssystem konstruerade för industriell skala. Deras NIMA-generatorer — utvecklade i samarbete med Aktive Arc Ultrasonics — representerar tjugo års forskning och utveckling optimerad för stora volymer och höga temperaturer, tillsammans med proprietära keramiska sonotroder som klarar 1 800°C utan nedbrytning. För gjuterier som är redo att gå bortom argonavgasning erbjuder de teknisk expertis och beprövade system som levererar de mätbara förbättringar som beskrivs i detta inlägg – drossreduktion, effektivitetsvinster och ROI som växer med varje cykel.
Frequently Asked Questions
- Hur mycket väte reduktion kan jag realistiskt förvänta mig i mitt gjuteri?
Restväte sjunker vanligtvis med 40–60% i en enda 15-minuters ultraljudsbehandlingscykel, jämfört med 20–30% med motsvarande rotationstid. Den exakta procentsatsen beror på initial vätgasbelastning och legeringskemi, men fördelen är konsekvent: ultraljudsavgasning uppnår lägre slutliga vätgasnivåer snabbare.
- Kräver byte från roterande till ultraljudsavgasning omskolning av mina operatörer?
Minimal omskolning krävs. Processen är enklare än roterande – sänk ned sonotroden, aktivera generatorn och vänta 12–15 minuter. Ingen hantering av gastryck, ingen övervakning av regulatorer, inga justeringar av flödeshastighet. De flesta operatörer anpassar sig inom ett enda skift.
- Vad är livslängden på en ultraljudssonotrod, och hur mycket kostar ett byte?
En korrekt underhållen sonotrod håller vanligtvis 2–5 år beroende på legeringssammansättning och behandlingsfrekvens (smält mässing sliter på sonotroder snabbare än ren aluminium). Ersättningssonotroder kostar mellan $3,000–8,000. För ett gjuteri som sparar $5,000–10,000 årligen enbart i argonkostnader, är ersättningen lätt att absorbera.
- Kan ultraljudsavgasning helt ersätta argon, eller behöver jag fortfarande reservgasförsörjning?
Specifikt för avgasning kan ultraljud helt ersätta argon – ingen backup behövs. Vissa gjuterier behåller dock argon för andra ändamål (säkerhetstäcken vid smältöverföringar, inerta miljöer för reaktiva legeringar). Ultraljud eliminerar endast behovet av gasförsörjning specifikt för avgasning.
- Hur påverkar ultraljudsavgasning korntrukturen i den slutgiltiga gjutningen?
Ultraljudskavitation nukleerar fin kornbildning, vilket resulterar i mindre och mer enhetlig kornstorlek jämfört med roterande avgasat metall. Detta leder till förbättrade mekaniska egenskaper – högre draghållfasthet, bättre duktilitet och förbättrad utmattningshållfasthet i slutdetaljen.
Frequently Asked Questions
Hur mycket väte reduktion kan jag realistiskt förvänta mig i mitt gjuteri?
Kräver byte från roterande till ultraljudsavgasning omskolning av mina operatörer?
Minimal omskolning krävs. Processen är enklare än roterande – sänk ned sonotroden, aktivera generatorn och vänta 12–15 minuter. Ingen hantering av gastryck, ingen övervakning av regulatorer, inga justeringar av flödeshastighet. De flesta operatörer anpassar sig inom ett enda skift.
Vad är livslängden på en ultraljudssonotrod, och hur mycket kostar ett byte?
En korrekt underhållen sonotrod håller vanligtvis 2–5 år beroende på legeringssammansättning och behandlingsfrekvens (smält mässing sliter på sonotroder snabbare än ren aluminium). Ersättningssonotroder kostar mellan $3,000–8,000. För ett gjuteri som sparar $5,000–10,000 årligen enbart i argonkostnader, är ersättningen lätt att absorbera.
Kan ultraljudsavgasning helt ersätta argon, eller behöver jag fortfarande reservgasförsörjning?
För avgasning specifikt kan ultraljud helt ersätta argon – ingen reserv behövs. Vissa gjuterier behåller dock argon för andra ändamål (säkerhetstäcken vid smältöverföringar, inerta miljöer för reaktiva legeringar). Ultraljud eliminerar endast behovet av gasförsörjning specifikt för avgasning.
Hur påverkar ultraljudsavgasning korntrukturen i den slutgiltiga gjutningen?
Ultraljudskavitation nukleerar fin kornbildning, vilket resulterar i mindre och mer enhetlig kornstorlek jämfört med roterande avgasat metall. Detta leder till förbättrade mekaniska egenskaper – högre draghållfasthet, bättre duktilitet och förbättrad utmattningshållfasthet i slutdetaljen.