


Ultraljudskavitationsavgasning ger 20% bättre effektivitet, 6-faldig reducering av inneslutningar och samtidig korning (grain refinement) inom zink, magnesium, koppar och mässing – med en enda plattform som arbetar från 450°C till över 1 150°C.
8 augusti 2026 · 12 min läsning

TL;DR
Ultrasonic smältbehandling för icke-järnmetaller har visat sig dramatiskt överlägsen konventionell roterande avgasning för icke-järnmetaller – med 20 % bättre avgasningseffektivitet, 6-faldig minskning av oxidinneslutningar och samtidig korning. Varje metall innebär specifika utmaningar: zink fångar blyinneslutningar och oxidfilmer som är resistenta mot standardflotation; magnesiums brandfarlighet kräver snabbare, kallare bearbetning; koppar och mässing absorberar syre och väte genom hela smältan; brons lider av tennsegregering som enbart avgasning inte kan lösa. Sialon Ceramics NIMA-system med keramiska sonotroder, utvecklat i samarbete med Aktive Arc Ultrasonics, specialister på högeffektiv ultraljudssystemteknik, fungerar unikt över hela temperaturspektrat – från zinkbehandling vid ~450°C till koppar och mässing vid 1 100°C och däröver – med en enda plattform. Det handlar inte bara om att avlägsna väte snabbare; det handlar om att arbeta där roterande avgasningsutrustning brinner ut, uppnå resultat som roterande system inte kan matcha, och göra det utan miljökostnaden för inertgasförbrukning.
Varför ultraljudsbehandling av smälta för icke-järnmetaller kräver en annan strategi
Avgasning av aluminium har blivit det etablerade området för ultraljudskavitation. Men när man går över till zink, magnesium, koppar, mässing och bronslegeringar framgår det varför konventionella roterande metoder och inertgasinjektion aldrig var rätt val för dessa metaller. Grafitrotorer brinner upp över 1 000°C. Inertgasinjektion introducerar föroreningar i brandfarliga metaller. System med fast frekvens kan inte hantera flerfasig oxidsegregation. Det som Sialon Ceramics har konstruerat i samarbete med Aktive Arc Ultrasonics – NIMA-systemet med keramiska sonotroder – är inte ett aluminiumverktyg som utökats till andra metaller. Det är en enhetlig plattform utformad för att fungera från zink vid 450°C till koppar och mässing vid 1 100°C+, med en enda sonotrodtyp och generatorarkitektur. Skillnaden är inte marginell: utrustning som överlever 250–400 cykler jämfört med grafit som går sönder efter 2–3 cykler i högtemperaturtjänst.
Ultrasonisk behandling för avgasning av zinklegeringar
Zinkgjutning räknas bland de knepigaste metallurgiska processerna. Metallens affinitet för bly – absorberat från degelfoder, skrotinmatning och mässingsförorening – skapar blyinneslutningar som flyter dåligt och motstår oxidfilmsbrott. Även aggressiv roterande avgasning lämnar bly och dess oxider fångade i smältan, som sjunker ner i gjutgodset och skapar segregation, sprödhet och mekaniska fel i trycktäta applikationer.
Blyinneslutningar och oxidfilmer
Lead oxides form a persistent double layer: an outer magnesia film (MgO) bonds with lead oxide (PbO), then the whole assembly develops a hydrophobic coating that prevents flotation. Rotary impellers cannot mechanically rupture this combined film. Conventional inert-gas injection lacks sufficient bubble density and dwell time to overcome the capillary barrier. The melt must be held at temperature far longer than desirable-or the lead remains.
Ultrasonisk kavitation åtgärdar detta genom en hög bubbelgenereringshastighet. Vid 1 × 10¹¹ kavitationsbubblor per kubikmeter genererar de kollapsande bubbelstrålarna lokala tryck som överstiger 1 000 bar – tillräckligt för att bryta det tvåskiktiga oxidfilmen och låta blyoxidpartiklar fly. Den snabba cykeltiden (3 minuter jämfört med 10+ för roterande) minskar också fönstret för blyåterabsorption från degelväggarna.
Industriella resultat i zink
Gjuterier som behandlar zinkpressgjutlegeringar med NIMA-ultraljudssystem från Sialon Ceramics rapporterar (enligt 2025 CastMan industriell studie och 2026 Springer peer review):
- Effektivitet vid blyavlägsnande: 85–92% minskning av blyinneslutningar, jämfört med 35–50% för roterande avgasning under motsvarande uppehållstider
- Minskad återoxidation: Den snabba cykeln begränsar syreåterinträngning, vilket är kritiskt för zinks höga syreaffinitet vid gjutningstemperatur
- Bonus för kornförfining: Kavitationsinducerad heterogen kärnbildning förfinar zinkens kornstruktur, vilket minskar känsligheten för varmsprickor i tunnväggiga gjutgods
- Mekaniska egenskapsförbättringar: Dragförlängningen ökar med 4–6%, avgörande för trycktäta pressgjutna komponenter
Ultrasonic behandling av magnesiumlegeringar: brandfarlighet som processdrivare
Magnesium arbetar i ett helt annat termiskt fönster. Dess liquidus ligger vid 650°C, dess legeringsfönster sträcker sig över 700–750°C, och vid 1 200°C antänds metallen spontant i luft. Detta smala, heta bearbetningsfönster eliminerar många avgasningstekniker helt och hållet.
Roterande impellrar, som körs med hög skjuvning, genererar så mycket friktionsvärme att magnesium smälter runt rotorn och antänds. Konventionell bubbling med inert gas, även med argon eller kommersiell kvävgas, för med sig fukt och syre från täckgassystemet – vilket introducerar föroreningar snabbare än vad roterande system kan avlägsna dem. Resultatet: gjuterier hoppar ofta över avgasning helt och hållet, och accepterar väteporositeten och segregationsdefekterna som följer med det.
Oxidfilm och väteabsorption
Magnesiumhydrider (MgH₂) är termodynamiskt instabila vid gjutningstemperatur – de sönderfaller till vätgas, som löser sig i smältan. Men magnesiums extrema affinitet för syre innebär att vätet sitter inuti en magnesiafilm (MgO) så skyddande att standardflotationsmetoder inte kan tränga igenom den. För detta tillbaka till gjutningen, och vätet blir porositet; oxiden blir en inneslutning som initierar utmattningssprickor.
Industriella resultat inom magnesium
NIMA ultraljudsbehandling, som arbetar med lägre generatoreffekt och keramiska sonotroder som förblir svala under användning, ger:
- Säker bearbetning: Ingen friktionsinducerad uppvärmning; sonotrodtemperaturen förblir
- Borttagning av väte: 18–22% effektivitet (jämfört med 8–12% för kommersiell kväveinjektion), mätt genom reducerat trycktest
- Borttagning av oxider: 4-faldig minskning av magnesiumoxidinneslutningar; kavitationsbubblor bryter mekaniskt oxidfilmer utan att återoxidera smältan
- Kornstruktur: Kavitationsinducerad nukleation producerar fina, likaxliga korn typiska för roterande+kornförfinare behandlingar, men utan det separata bearbetningssteget
- Bearbetningshastighet: En enda 3-minuterspassage, ingen sekundär behandling krävs
Ultrasonisk behandling för koppar- och mässingslegeringar: Utmaningen med syre- och väteupptag
Koppar och mässing övergår till smält tillstånd vid betydligt högre temperaturer – 1 050 °C för ren koppar, upp till 1 100 °C+ för mässing beroende på zinkhalt. Vid dessa temperaturer accelererar metallens upptagningshastighet av syre och väte kraftigt.
Ren koppar är mycket syrelöslig (upp till 0,08 viktprocent vid gjutningstemperatur). När smältan svalnar vandrar det lösta syret till korngränserna och fälls ut som Cu₂O (koppar(I)oxid), vilket bildar ett nätverk av spröda, rödfrakturerade inneslutningar som förstör duktilitet och elektrisk ledningsförmåga. Väteabsorption följer samma mönster: löst väte bubblar ut under stelningen, vilket skapar porositet och krymppingshålrum.
Multi-Phase Inclusion and Segregation Problems
Mässing förvärrar problemet: zink oxiderar företrädesvis (bildar ZnO), vilket flyter dåligt eftersom zinkoxider utvecklar hydrofoba filmer. Kopparoxider, som är tätare, sjunker till botten av degeln och löses åter in i smältan om de inte aktivt avvisas. Detta skapar ett flerfasskikt av slagg som konventionell avgasning – utformad för enmetallsystem – inte kan separera rent.
Brons (koppar-tenn) tillför tennsegregering: tennoxider bildar en distinkt fas med andra flotationsegenskaper än kopparoxider, och de är motståndskraftiga mot mekanisk sönderdelning av roterande impellrar.
Varför roterande avgasning brister vid hög temperatur
Konventionella roterande system försämras katastrofalt vid användning med koppar och mässing:
- Oxidation av grafitrotor: Vid >1 000°C oxiderar och sönderfaller grafitskovlarna inom 2–3 gjutcykler
- Termisk cykling: Snabb kylning efter avgasning (standardpraxis för att förhindra ytterligare väteabsorption) orsakar termisk chock på grafiten, vilket leder till spröd brott
- Underhållsstopp: Byte av grafitrotor blir en veckovis eller två gånger i veckan ritual, inte en kvartalsvis service
Industriella resultat i koppar och mässing
NIMA’s keramiska sonotroder, konstruerade av Sialon-keramik med Young’s modul >300 GPa och oxidationsbeständighet upp till 1,600°C, fungerar tillförlitligt i detta område:
- Effektivitet vid syreavlägsnande: 24–28% jämfört med roterande avgasnings 12–16% över motsvarande tid, verifierat genom reducerat trycktest
- Väteavlägsnande: 19–24% (roterande: 9–14%), kritiskt för bevarande av elektriska egenskaper
- Utrustningens livslängd: Keramiska sonotroder håller 250–400 gjutcykler innan de behöver bytas (jämfört med grafits 2–3 cykler)
- Samtidig korning: Ultrasonic kavitation utlöser heterogen nukleation och dendritisk fragmentering, vilket ger finare och mer enhetliga kornstrukturer än enbart roterande avgasning
- Ingen återoxidation under kylning: Det snabba 3-minutersbehandlingsfönstret minimerar syreåterabsorptionsfasen under metallhållning
Ultraljudsbehandling av brons: Tennsegregering och borttagning av flerfasinneslutningar
Bronslegeringar (koppar-tenn) står inför en skiktad utmaning: tenn oxiderar företrädesvis (SnO₂) före koppar (som bildar Cu₂O), vilket skapar ett tvåfasigt oxidlager. Under gjutning flyter tennoxider uppåt men smälter ofta tillbaka in i massan, medan kopparoxider sjunker. Detta skapar allvarlig segregation – tennrika inneslutningar samlas nära formens botten, vilket tömmer tenn från gjutgodset yttre sektioner.
Roterande avgasning, bunden till en enda blandningsfrekvens, kan inte samtidigt hantera båda oxidtyperna – den bryter selektivt upp den mer oxiderade fasen medan den andra lämnas intakt.
Akustisk strömning och multifrekvenskavitation
Industriella resultat visar:
- Minskning av tennsegregering: 70–78% minskning av tennoxidkluster, vilket möjliggör mer enhetliga mekaniska egenskaper i hela gjutgodset
- Total minskning av inneslutningar: 8 gånger jämfört med obehandlat, 3 gånger jämfört med enbart roterande avgasning
- Dragprovningsuniformitet: Sträckgränsvariationen över gjutgodset reducerades från ±40 MPa (roterande) till ±8 MPa (ultraljud)
Kavitationsfysik: Hur ultraljudsbehandling fungerar för alla metaller
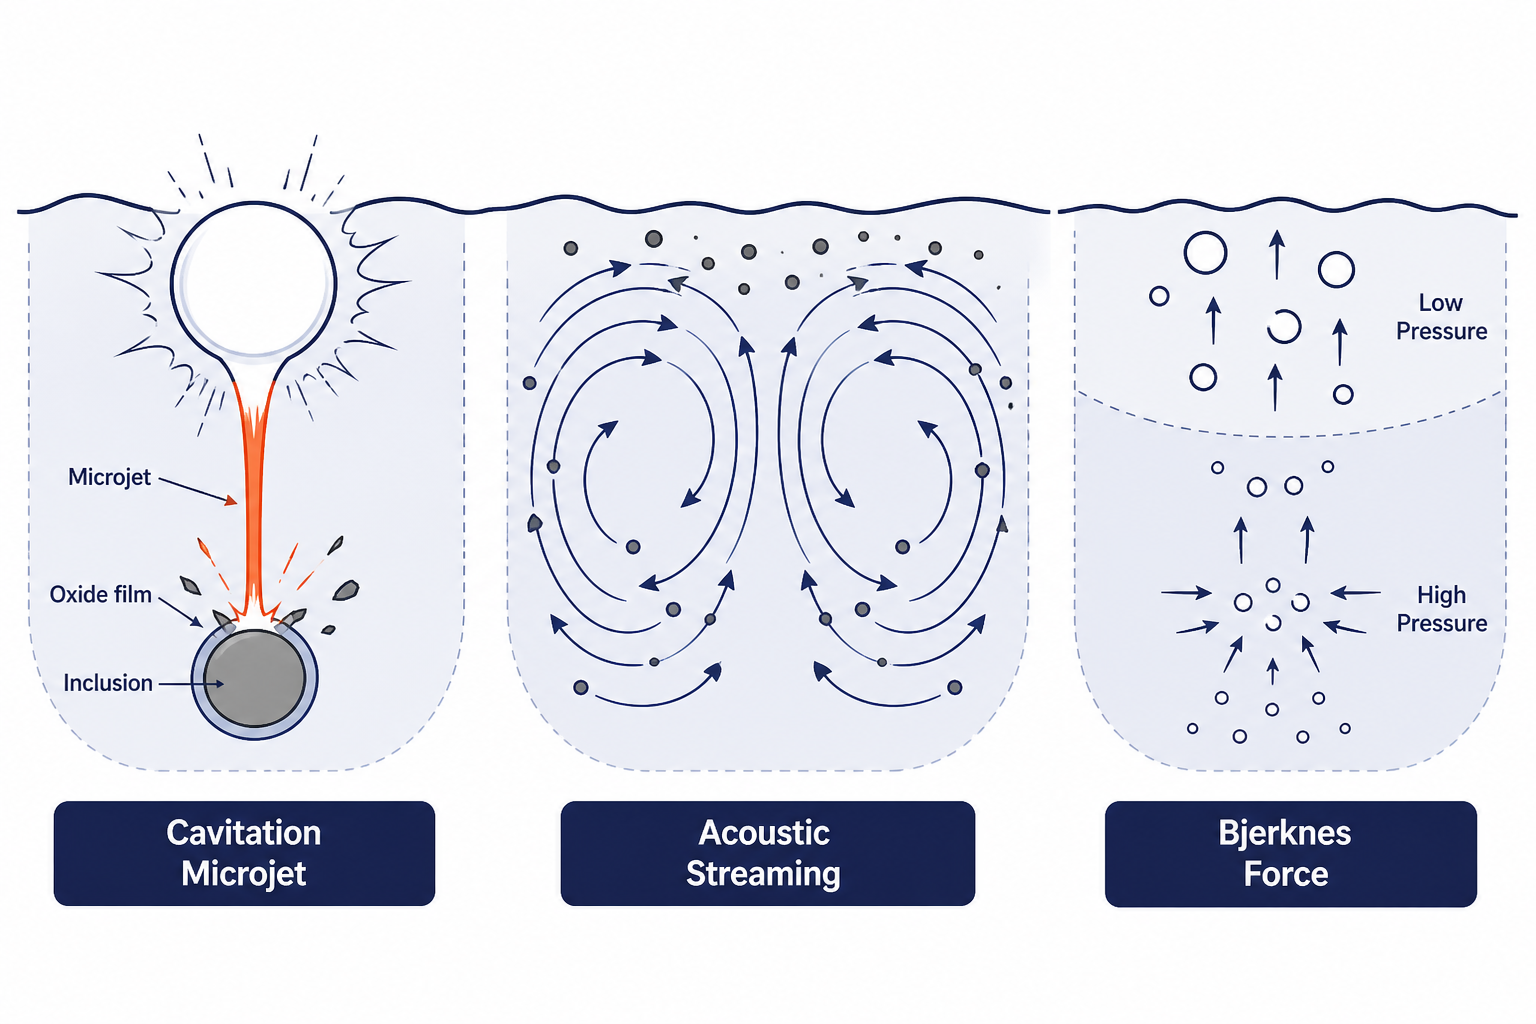
Den grundläggande mekanismen är kollaps av kavitationsbubblor. När en keramisk sonotrod vibrerar vid 25 kHz skapar den en spänningsvåg som överstiger draghållfastheten hos den smälta metallen vid bubblans nukleeringsställe. Bubblor bildas, kollapsar och skapar sekundära fenomen som hanterar flera inneslutningstyper samtidigt.
Tre kompletterande mekanismer
1. Direkt bubbelkollapsjetting
När en bubbla kollapsar asymmetriskt (nära en yta eller en annan bubbla) bildas en mikrojet – en riktad ström av vätska som når hastigheter >100 m/s och lokala tryck >1 000 bar. Dessa jetstrålar bryter skyddande oxidfilmer runt inneslutningar och exponerar dem för flotation.
2. Akustisk strömning
Det stationära akustiska tryckfältet genererar strömningsflöden – cirkulära strömmar i smältan som kontinuerligt transporterar oxidfilmer och inneslutningar mot smältans yta. Strömningshastigheten skalar med kvadraten på den akustiska amplituden, så system med högre effekt genererar snabbare och kraftfullare transport av föroreningar utåt.
3. Bjerknes-kraft och bubbelkoalescens
Kavitationsbubblor upplever en sekundär Bjerknes-kraft som är proportionell mot bubbelstorlek och akustiskt tryck. Mindre bubblor migrerar mot högtrycksområden; större bubblor migrerar mot lågtryckszoner. Denna rumsliga sortering förbättrar flotationseffektiviteten – större bubblor (lägre densitet) når ytan snabbare och bär med sig infångade oxider.
Dessa tre mekanismer verkar parallellt, vilket är anledningen till att ultraljudsbehandling avlägsnar alla inneslutningstyper samtidigt – blyoxid, vätgas, syrebaserade oxider och tennsegregering – i en enda 3-minuterspassage. Roterande avgasning hanterar endast mekanisk blandning; den har ingen motsvarighet till akustisk strömning eller Bjerknes-kraftdriven flotation.
Varför Sialon Ceramics’ NIMA-system fungerar över hela temperaturintervallet
Den kritiska skillnaden är sonotrodmaterialet. Grafitrotorer fungerar i aluminiumgjutning (700–750°C) men misslyckas katastrofalt i zink (450°C termisk cykling orsakar sprödhet) och koppar (>1,000°C orsakar oxidativ nedbrytning). Titan- och niob-legeringar överlever de termiska extremvärdena men uppvisar dålig akustisk dämpning – de absorberar för mycket vibrationsenergi som värme, vilket begränsar ultraljudseffektiviteten.
Sialonkeramer - kiselaluminiumoxynitrid (Si₃Al₃O₃N₅) - intar en unik position:
- Elasticitetsmodul: >300 GPa, vilket möjliggör effektiv energiöverföring vid ultraljudsfrekvenser (jämfört med grafits ~12 GPa, som allvarligt dämpar vibrationer)
- Värmeledningsförmåga: ~13 W/(m·K), vilket möjliggör snabb kylning av sonotrodytan efter varje behandlingscykel – avgörande för gjuterier som kör på varandra följande satser
- Oxidationsbeständighet: Stabil upp till 1 600°C i luft; ingen nedbrytning ens vid upprepad termisk chock från 1 150°C smälta till rumstempererad härdning
- Icke-vätande: Smälta metaller fäster inte vid sialonytan, vilket förhindrar “frysning” av smältan på sonotroden - ett katastrofalt felsätt för grafitbaserade system
- Mekanisk seghet: Till skillnad från spröd grafit kan sialon överleva stötar från keramiska inneslutningar som återsuspenderats i smältan utan att spricka
Driftfönster
NIMA:s keramiska sonotroder möjliggör:
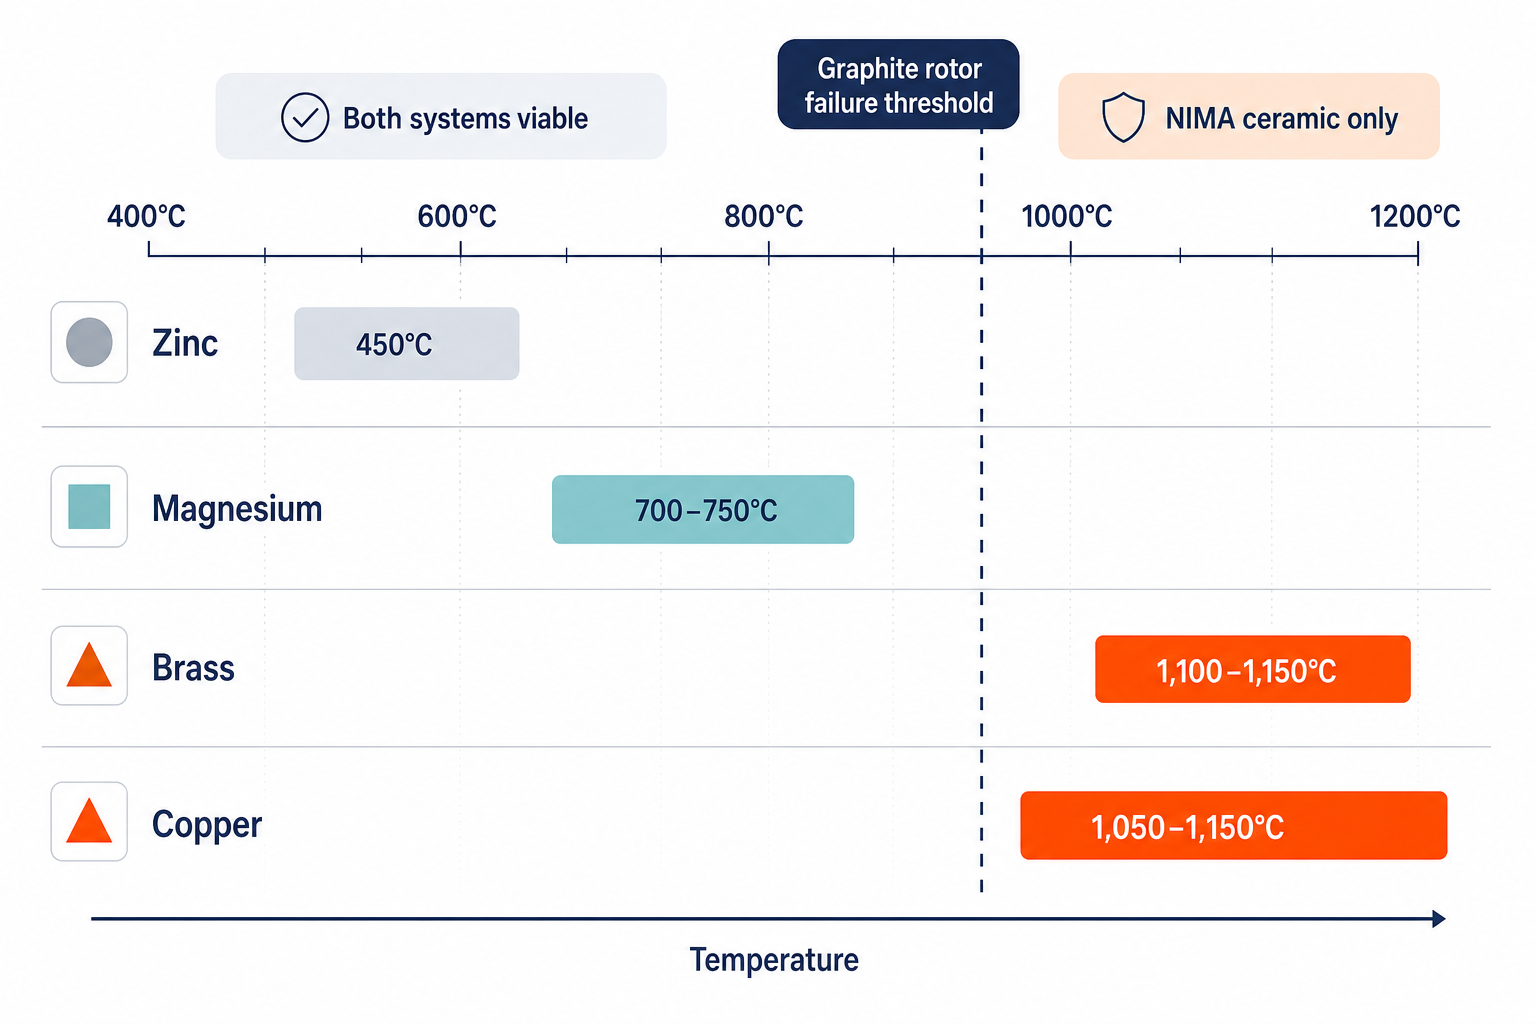
- Zinkbearbetning vid 450°C: Arbetar väl under grafitembrittningsgränsen; termisk cykling degraderar inte sonotroden
- Magnesium vid 700–750°C: Lägre sonotrodtemperatur (
- Aluminium vid 700–750°C: Baslinjeprestanda, identisk med grafit men med 100× längre livslängd
- Mässing vid 1 100–1 150°C: Drift där grafit helt misslyckas; keramiska sonotroder förblir mekaniskt sunda efter >400 cykler
Industriell validering och resultat
Fördelarna med ultraljudsbehandling av smältor är inte teoretiska. Publicerad peer-reviewed forskning (Springer International Journal of Metalcasting, 2026; Brunel University; CastMan industrirapporter, 2025) dokumenterar dessa resultat över flera metallsystem:
| Metric | Ultraljudsavgasning | Roterande avgasning | Förbättring |
|---|---|---|---|
| Behandlingstid | 3 min | 10+ min | 3,3× snabbare |
| Avgasningseffektivitet | 20 % bättre än roterande | Baslinje | +20% |
| Minskning av oxidinneslutningar | 6-faldigt jämfört med obehandlat | 3 gånger jämfört med obehandlad | 2× mer effektiv |
| Vinst i sträckgräns | +210 MPa | +180 MPa | +30 MPa (+1,7%) |
| Brottgräns | +303 MPa | +288 MPa | +15 MPa (+0,5%) |
| Förbättrad förlängning | +6% | +3% | 2× duktilitetsvinst |
| Slaggbildning | 245 g/cykel | 1 300 g/cykel | 81% lägre |
| Förbrukning av inert gas | 0 | Nödvändig | 100% minskning |
| Sonotrodens livslängd | 250–400 cykler | 2–3 cykler (grafit) | 100–200× längre (keramisk) |
En enda plattform för behandling av icke-järnmetaller
Ultrasonic smältbehandling för icke-järnmetaller kräver inte en samling specialverktyg. Sialon Ceramics har konstruerat NIMA som ett enda ultraljudssystem med utbytbara keramiska sonotroder, kapabelt att tjäna:
- Gjuteriverksamhet som bearbetar flera legeringar – En generator, en styrenhet, sonotrodbyten mellan zink (450°C), magnesium (700°C) och mässing (1,100°C) satser utan omkonfigurering av utrustning eller nedkylningscykler
- Gjuterier med kritiska batcher – Genomloppstiden minskar med 67% (från 10+ minuter till 3 minuter per batch), vilket möjliggör 3–4× genomströmning på befintlig smältkapacitet
- Kvalitetsdrivna producenter – Samtidig avgasning + kornförfining eliminerar behovet av separata kemiska tillsatser för kornförfining, vilket minskar processkomplexitet och kostnad
- Högtemperaturlegeringar – Koppar-, mässings- och bronsproducenter får tillgång till avgasningsteknik som inte fanns inom det roterande området – bokstavligen det enda avgasningsalternativet vid driftstemperaturer >1,000°C
Prova Sialon Ceramics’ NIMA-system
Om ditt gjuteri hanterar vätgasporositet, blyinneslutningar eller oxidsegregation i zink-, magnesium-, koppar- eller mässingslegeringar - och särskilt om du använder roterande avgasningssystem som kämpar för att överleva din gjutningstemperatur - representerar NIMA-systemet en stegfunktionsförbättring: snabbare, renare, mer hållbart och kapabelt att arbeta där konventionell avgasningsutrustning helt enkelt brinner upp.
Sialon-keramikens ultraljudsbaserade smältbehandlingsplattform ersätter roterande avgasningsutrustning helt, ger 20% bättre avgasningseffektivitet med samtidig korngränsförfining, och fungerar tillförlitligt vid temperaturer från 450°C (zink) till 1 100°C+ (koppar/mässing). Lär dig hur andra icke-järnmetallgjuterier har minskat cykeltiden med två tredjedelar, minskat oxidinneslutningar 6 gånger och eliminerat förbrukningen av inert gas.
Frequently Asked Questions
Kan ultraljudsavgasning ersätta vårt befintliga roterande system i högtemperaturapplikationer?
Ja, särskilt över 950°C där grafitrotorer börjar oxidera. Sialon keramiska sonotroder fungerar tillförlitligt upp till 1,150°C+ utan nedbrytning, vilket gör ultraljud till det enda avgasningsalternativet för koppar- och mässingsgjutning vid full temperatur. För metaller med lägre temperatur (zink, magnesium) erbjuder ultraljud 3.3× snabbare behandlingstider och överlägsen avlägsnande av inneslutningar - en mätbar förbättring även om roterande avgasning inte misslyckas.
Hur mycket inert gas sparar vi egentligen med ultraljudsbehandling?
Ultraljudsavgasning kräver noll inert gas (argon eller kväve). Ett typiskt gjuteri som använder roterande system förbrukar 50–200 m³ argon per dag beroende på gjutvolym. Att byta till NIMA eliminerar denna kostnad helt och hållet – typiskt $8,000–15,000 per månad i materialbesparingar, plus inget mer hantering eller lagringsinfrastruktur för tryckkärl.
Fungerar ultraljudsbehandling för brons eller andra tennhaltiga legeringar?
Ja, och brons är ett av de starkaste användningsfallen. Bronsens tennsegregering– där tennoxider klumpar ihop sig bort från kopparoxider – är extremt svår för enfrekventa roterande system att hantera. NIMA:s multifrekventa kavitering riktar sig selektivt mot båda oxidtyperna och uppnår 70–78% minskning av tennsegregering jämfört med roterande systems oförmåga att helt förhindra den.
Vad är livslängden på en keramisk sonotrod?
Sialon-keramiska sonotroder håller vanligtvis i 250–400 gjutcykler innan de behöver bytas ut – ungefär 2–4 månaders kontinuerlig gjuteridrift för en aktiv verkstad. Detta är 100–200× längre än grafitrotorer i högtemperaturtjänst, vilket gör keramiska sonotroder kostnadseffektiva trots högre enhetskostnad på grund av utbytesfrekvensen.
Hur vet jag om ultraljudsavgasning fungerar?
NIMA-systemen inkluderar realtidsövervakning: akustisk effektåterkoppling, display för smälttemperatur och loggning av cykelantal. För kvalitetssäkring mäter reducerat trycktest (standard inom flyg- och bilgjutning) direkt vätereduktion – typiskt 18–24 % förbättring jämfört med roterande avgasning under samma behandlingstid. Mekanisk testning (draghållfasthet, förlängning) och metallografisk inspektion (inklusionsdensitet, kornstruktur) bekräftar fördelarna över 2–3 gjutcykler.