
9 augusti 2026 · 11 min läsning
Väteporositet, centrumsegregering och mikrostrukturvariabilitet plågar DC-gjutning. Publicerade pilotskaleförsök med DC-gjutning visar att ultraljudsbehandling eliminerar alla tre samtidigt — vilket ger 50% korngränsreduktion i götets centrum och undertryckande av fjädrande korn i produktionsgöt.
TL;DR
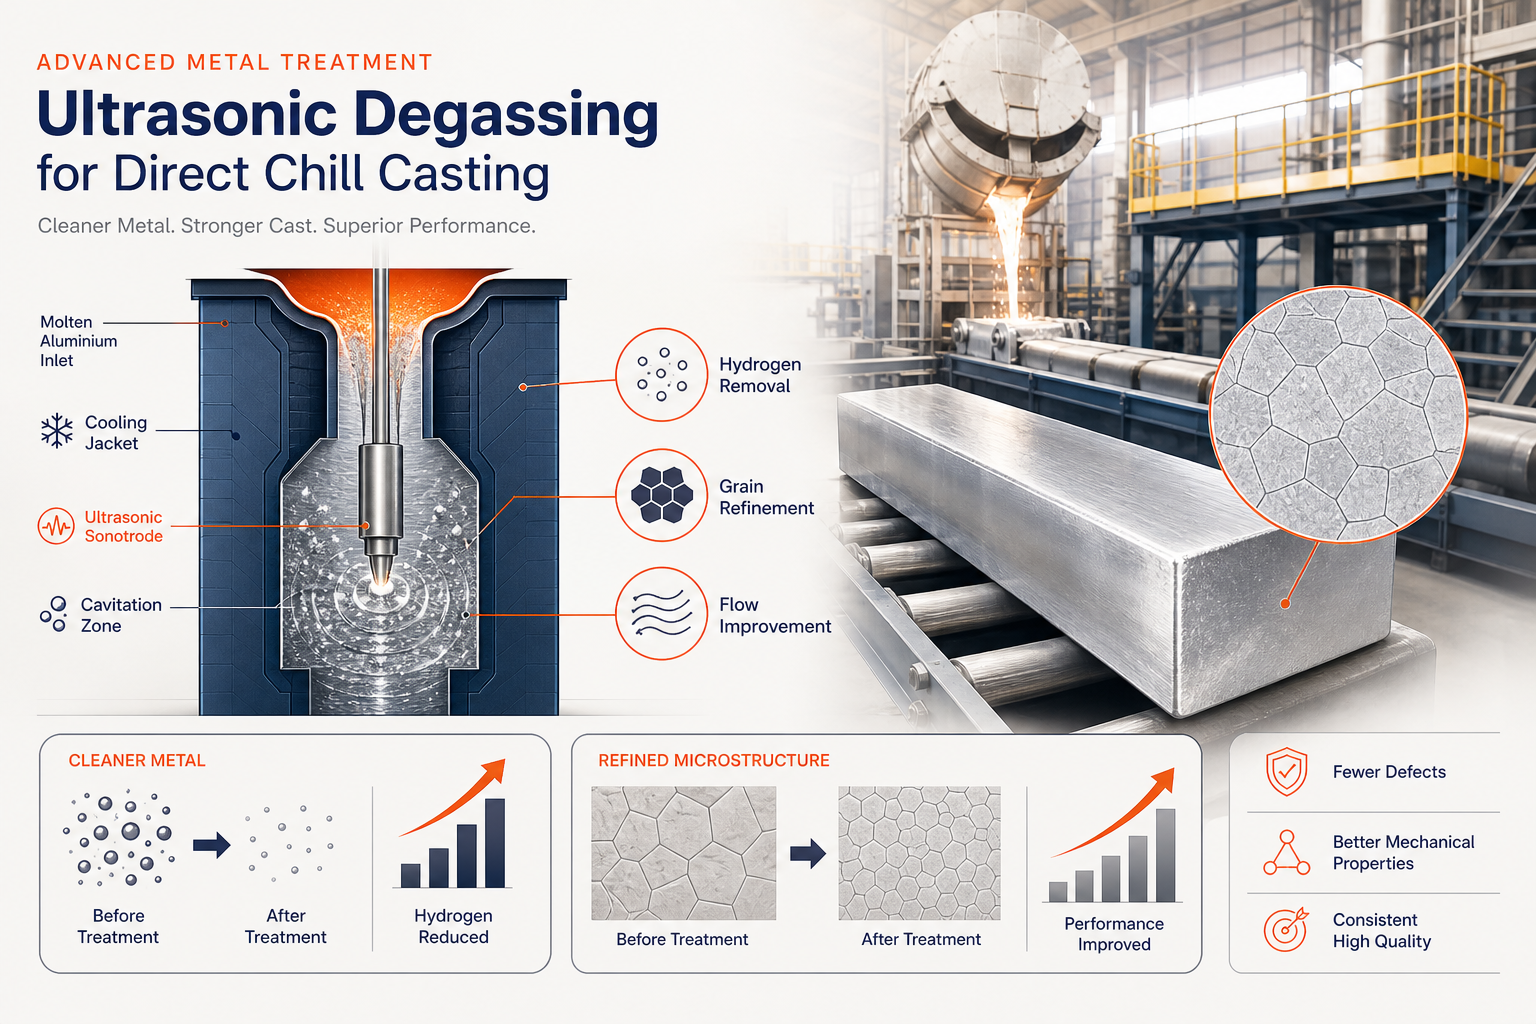
Väteporositet, centrumlinjesegregation och mikrostrukturvariabilitet har länge plågat direktkylningsgjutning (DC-gjutning). Tillsammans begränsar de götstorlek, mekanisk konsistens och produktutbyte. Traditionella inline-avgasningsmetoder (roterande impellrar, gasinjektion) kan inte hantera alla tre samtidigt — inte utan att kompromissa med gjuthastighet eller götkvalitet.
Ultraljudsbehandling som appliceras direkt i DC-gjutningens sump eliminerar dessa begränsningar. Kavitationsdriven bubbelbildning avlägsnar löst väte på 3 minuter, jämfört med 10+ minuter för roterande metoder. Samtidigt förfinar akustisk strömning korngränsstrukturen och eliminerar centrumsegregering. Publicerade pilotskaleförsök med DC-gjutning bekräftar dessa resultat i produktionsbillets: 50% korngränsreduktion i billets centrum, undertryckande av fjäderlika korn och jämn sammansättning över götets tvärsnitt.
NIMA ultraljudsgeneratorn levererar adaptiv multifrekvensteknik, utvecklad i samarbete med Aktive Arc Ultrasonics, specialister inom högeffektiv ultraljudssystemteknik. I kombination med högtemperatur- Sialon keramiska sonotroder, gör den ultraljudsbehandling möjlig i industriell skala — 400+ kg göt — utan bärgas eller underhållsbördan av roterande utrustning.
Förstå direkt chill-gjutning: Processen och dess utmaningar
Direkt chill-gjutning är den grundläggande halvkontinuerliga gjutmetoden för icke-järnmetaller – aluminium, koppar, magnesium. Exakt kontroll över stelningen avgör direkt götets mikrostruktur och mekaniska egenskaper. Så här fungerar det:
Den smälta metallen hälls i en vattenkyld kokill med öppen botten. När götet formas, stelnar det yttre skalet medan mitten förblir flytande, vilket skapar en smal stelningsfront. När götet kommer ut ur kokillen sprutas vatten direkt på götets yta, vilket fullbordar stelningen från utsidan och inåt.
Denna kontrollerade stelning är en stor fördel — den begränsar makrosegregering jämfört med gjutning i öppen grop. Men den snäva tidsskalan och den begränsade geometrin skapar tre sammanhängande metallurgiska problem som plågar moderna DC-operationer:
1. Väteporositet: Problemet med löst gas
Väte är den huvudsakliga lösta gasen i flytande aluminium. Det kommer in genom kemisk reaktion mellan smält metall och atmosfärisk vattenånga, vilket producerar aluminiumoxid och H₂-gas. Den kritiska asymmetrin: väte är mycket mer lösligt i flytande aluminium än i fast. Under stelning, när metallen kyls under sin solvuspunkt, fälls väte ut. Om kylningshastigheten är för långsam, eller vätekoncentrationen för hög, nukleeras gasbubblor i det fasta materialet. Detta skapar gasporositet — en defekt som försämrar utmattningshållfasthet, draghållfasthet och gjututbyte.
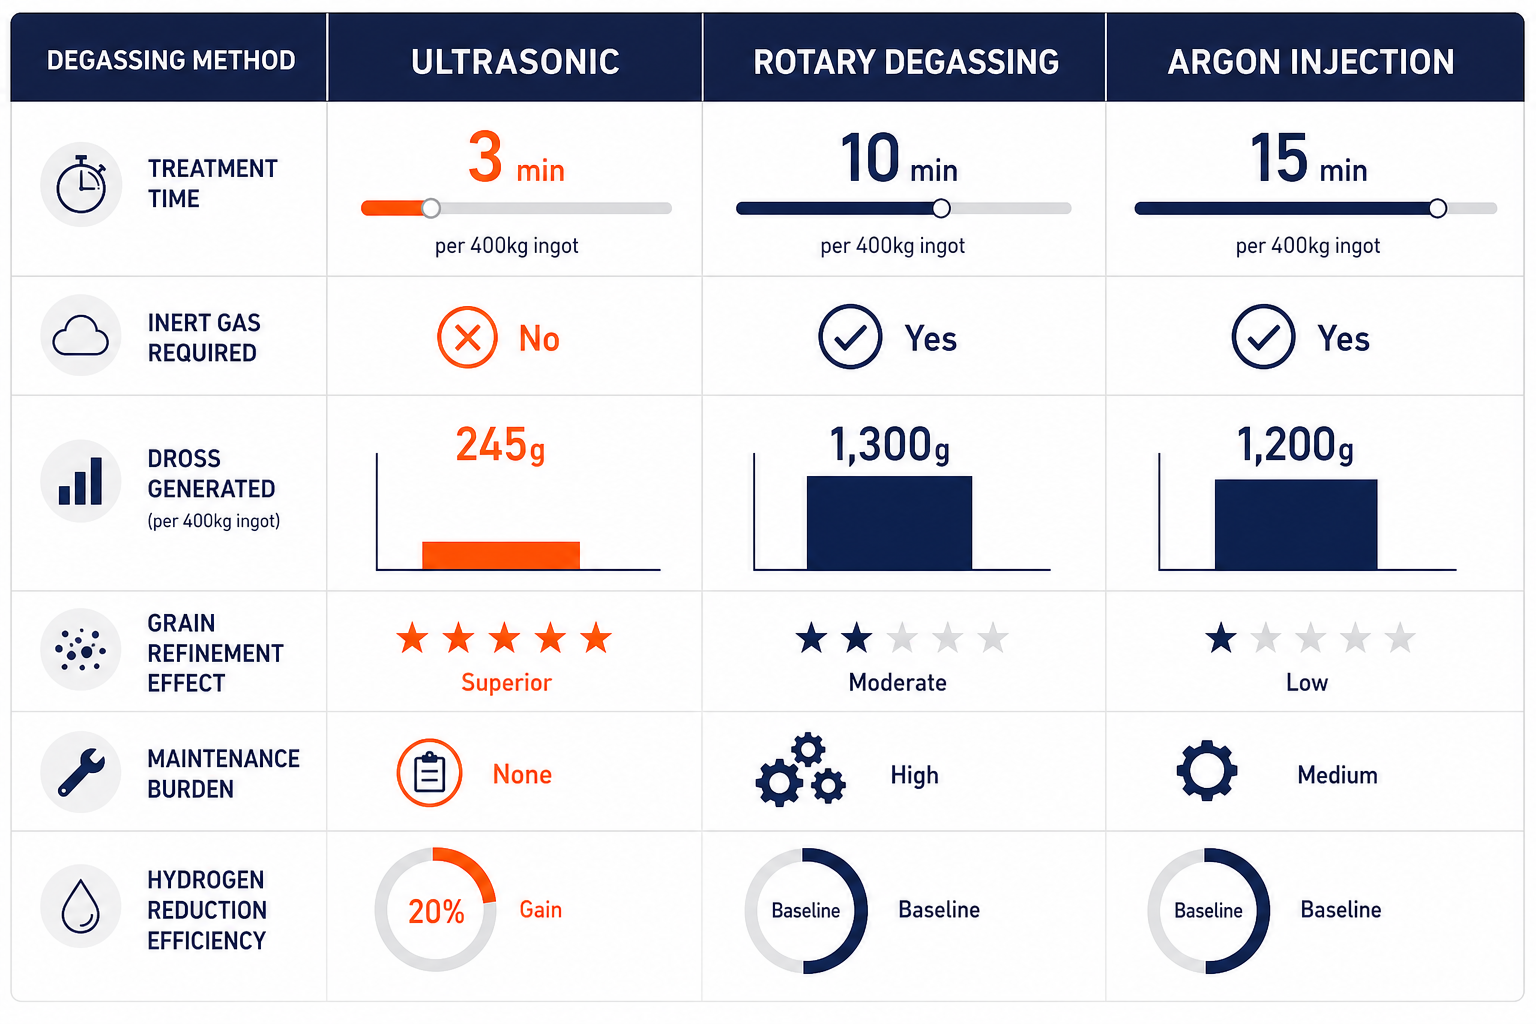
Traditionella inline-metoder (argoninjektion, roterande avgasning) åtgärdar detta, men medför inneboende avvägningar. Argon kräver bärgasutrustning och miljömässig hantering. Roterande impellrar introducerar uppehållstidsfördröjningar (10+ minuter) som saktar ner gjutcyklerna.
2. Centrumlinjesegregation: Makrosegregation i götets centrum
Den smala, kontrollerade stelningen som definierar DC-gjutning skapar ett sekundärt problem: ingotens centrala region upplever avvikelse från nominell legeringssammansättning – centrumlinjesegregering. Flera mekanismer bidrar: konvektionsdriven masstransport under stelning, krympningsinducerat flöde och kornsättning. Resultatet är betydande egenskapsvariation mellan ingotens centrum och periferi, vilket komplicerar efterföljande bearbetning (valsning, extrudering) och begränsar storleken och geometrin hos gjutbara ingotar.
3. Mikrostrukturkontroll: Kornförfining och likaxlig bildning
- Minskar krympning och varmsprickor
- Ger jämnare fördelning av sekundära faser och mikroporositet
- Möjliggör överlägsna mekaniska egenskaper
Traditionell kornförfining använder titanbaserade masterlegeringar (Al-5Ti-1B), som ger heterogena nukleeringsställen. Men denna metod fungerar inkonsekvent i stora göt, och mängden kornförfining som krävs skalar med götstorleken – vilket introducerar kompositionsdrift och kostnadsökningar.
Varför traditionella avgasningsmetoder brister i DC-gjutning
Innan vi undersöker ultraljudslösningar är det värt att förstå varför befintliga metoder är otillräckliga för moderna DC-operationer:
Roterande (impeller) avgasning:
- Kräver 10–15 minuters uppehållstid i ugnen före gjutning
- Introducerar roterande delar (grafit, stål) som kräver underhåll och utbyte
- Genererar hög slaggansamling (1 300 g per cykel jämfört med 245 g för ultraljud) – slaggen samlar väte och återförorenar smältan
- Avgasnar endast; förfinar inte korstrukturen
- Grafitimpeller lider av sprött slitage och termisk chock vid högtemperaturdrift
Argon- eller kväveinjektion:
- Kräver bärgas (kostnad, miljöpåverkan)
- Långsam bubbelstigningstid; gas måste tillföras kontinuerligt under hela gjutfönstret
- Åtgärdar inte mikrosegregation eller kornstruktur
- Ineffektivt i stora göt (döda zoner där gasen inte tränger igenom)
Gjutning under reducerat tryck:
- Avlägsnar löst gas genom att sänka omgivningstrycket över smältan
- Effektiv för väteborttagning men dyr och inflexibel för DC-operationer
- Förhindrar inte centrumlinjesegregation eller förfinar inte kornstrukturen
Den grundläggande begränsningen: ingen av dessa metoder eliminerar samtidigt väte, förfinar kornstrukturen och eliminerar centrumlinjesegregering – de tre faktorerna som avgör götkvaliteten vid DC-gjutning. Var och en åtgärdar ett problem isolerat.
Hur ultraljudsbehandling fungerar i DC-gjutningens sump
Ultrasonisk behandling som appliceras direkt i gjutningssumpen övervinner dessa begränsningar genom att utnyttja kavitationsfysik – den kontrollerade kollapsen av akustiska bubblor i flytande metall.
Kavitationsmekanismen
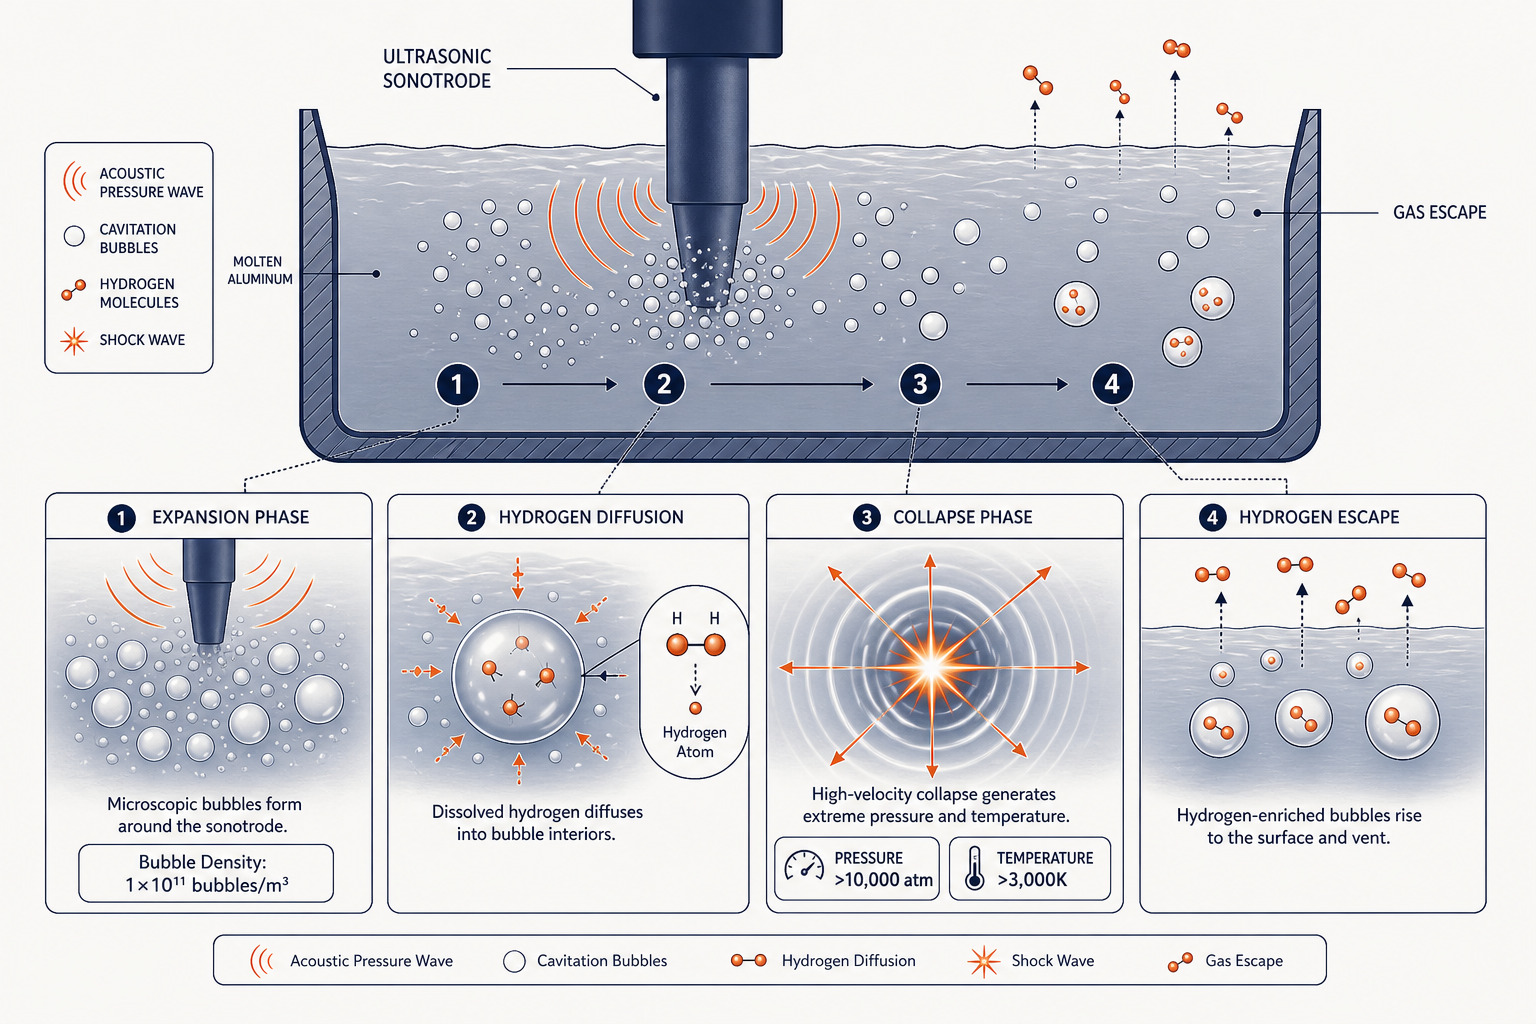
När en kavitationsbubbla kollapsar är energifrisättningen extraordinär – lokala tryck överstiger 10 000 atmosfärer och temperaturerna stiger över 3 000 K. Detta skapar:
Heterogena nukleationsställen – Kollapsande bubblor genererar lokala högtryckszoner där nya fasta kristaller bildas, vilket ger nukleationsmallar genom hela smältan.
Kaviteringsassisterad fragmentering – Stötvågorna från bubbelkollaps fragmenterar fysiskt växande dendriter, och bryter dem i mindre fragment som blir oberoende nukleationsställen (korntillväxtmultiplikation).
Akustisk strömning – Tryckskillnaden skapar bulkvätskerörelse, som fysiskt transporterar löst väte och legeringselement genom smältan.
Borttagning av väte via kavitationsbubblor
Löst väte diffunderar från den smälta metallen in i de expanderande kavitationsbubblorna. Den enorma ytarean hos kavitationsbubblorna (1 × 10¹¹ bubblor/m³) ökar dramatiskt gränsytan mellan gas och metall som är tillgänglig för väteöverföring. Till skillnad från roterande avgasning (som förlitar sig på passiv gasbubblestigning) skapar kavitation kontinuerligt nya bubbelytor. När bubblor kollapsar och bildas på nytt, fångas väteberikad gas och stiger till smältans yta, där den släpps ut i atmosfären.
Åtgärdande av centrumlinjesegregation: Multifrekvensbehandling
Sialon Ceramics’ NIMA-generatorer övervinner detta med adaptiv multifrekvensteknik. Genom att variera ultraljudsfrekvensen under behandlingen förhindrar systemet att stående vågor etableras och säkerställer att kavitation sker jämnt genom hela götvolymen. Denna förmåga möjliggör eliminering av centrumlinjesegregation i industriell skala – en första för ultraljudsbehandlade göt.
NIMA + Aktive Arc Ultrasonics: Ett decennium av gemensam ingenjörskonst
Behandling av smält metall vid 700°C+ med ultraljudsenergi innebär extrema materialutmaningar som inget enskilt företag kunde lösa på egen hand. Sialon Ceramics och Aktive Arc Ultrasonics — specialister inom högeffektiv ultraljudssystemteknik — har under över ett decennium gemensamt utvecklat NIMA-systemet som en integrerad lösning: Sialon bidrar med materialvetenskapen för keramiska sonotroder, Aktive Arc bidrar med den akustiska stacken och generatorarkitekturen.
Resultatet är ett system där varje komponent är utformad för att fungera med alla andra — inte påskruvade standarddelar, utan en enhetlig teknisk lösning från givare till keramisk spets.
NIMA-generator: Adaptiv multifrekvensarkitektur
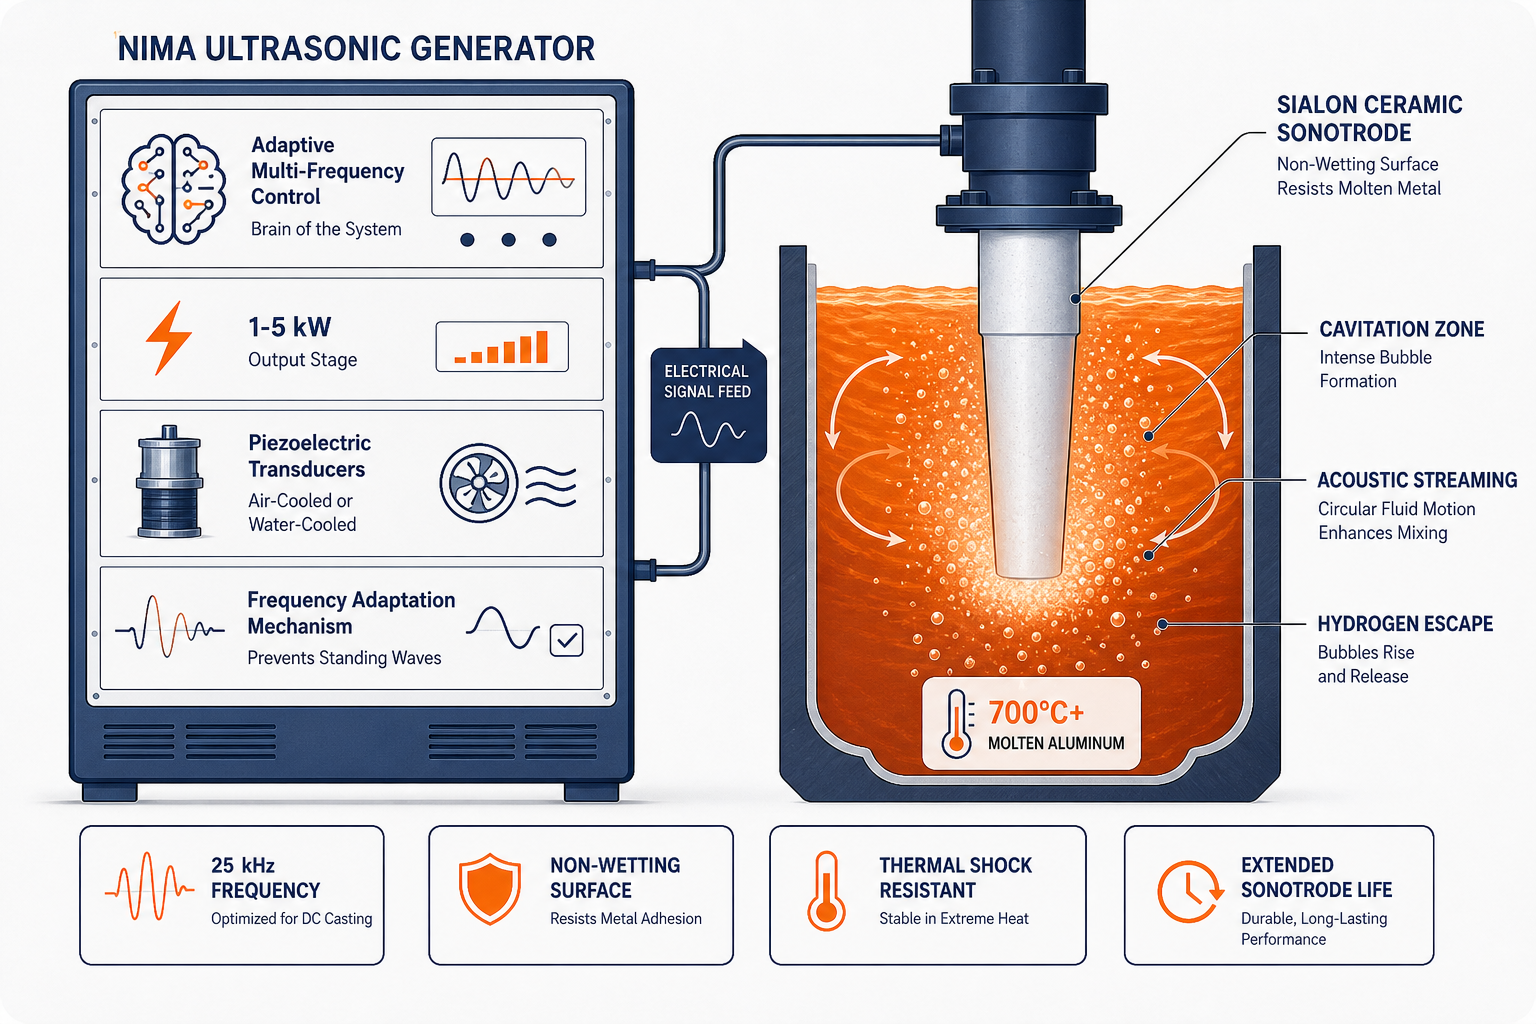
NIMA-generatorn, utvecklad tillsammans med Aktive Arc Ultrasonics, levererar den centrala innovationen som gör behandling av stora göt i DC-gjutning möjlig:
- Adaptiv multifrekvensstyrning — varierar frekvensen under behandlingen för att förhindra akustiska stående vågor, vilket säkerställer att kavitationen når götets centrum, inte bara periferin
- 1–5 kW effekt med luftkylda eller vattenkylda piezoelektriska transduktorer
- Skalbarhet till 400+ kg göt — stående våg-problemet som begränsar konkurrenter har konstruerats bort på systemnivå
- Ingen bärgas krävs — kavitationsmekanismen ersätter argon/kväveinjektion helt
Denna arkitektur är vad som möjliggör enhetlig behandling av hela volymen i stora DC-gjutsump — problemet som enfrekvenskonkurrenter inte kan lösa.
Sialon keramiska sonotroder: Kontaktpunkten som gör det möjligt
Sonotroden är den svåraste komponenten att få rätt — den måste överföra ultraljudsenergi effektivt samtidigt som den överlever smält metallkemi, termisk cykling och kontinuerlig kavitationsstress. Sialon tillverkar dessa internt, vilket ger partnerskapet full kontroll över systemets mest kritiska gränssnitt:
- Kemiskt inert i smält metall — ingen upplösning, ingen kontaminering, ingen sammansättningsdrift
- Icke-vätande — smält metall stöter bort keramikytan, vilket bibehåller akustisk kontakteffektivitet utan oxiderande luftspalter
- Hög Youngs modul vid temperatur — resonansfrekvensen förblir låst även vid 1,800°C, där metallsonotroder driver och förlorar effektivitet
- Termisk chockresistens — konstruerad för upprepad nedsänkningscykling, inte engångslaboratorieanvändning
- 1 000+ timmars livslängd jämfört med 20–50 timmar för titan- eller stålmotsvarigheter
Tillsammans bildar NIMA-generatorns adaptiva frekvensstyrning och Sialons keramiska sonotroder ett system där ingen komponent skulle fungera lika bra utan den andra — och där tio års gemensam utveckling är inbäddad i varje produktionskörning.
Vad publicerade DC-gjutningsförsök visar
Ultrasonic smältbehandling har nu gått långt bortom laboratorieexperiment till dokumenterade pilotskaliga och industriella DC-gjutningsförsök. Publicerad forskning från Brunel University’s BCAST-grupp och peer-reviewed gjutningslitteratur etablerar en konsekvent bevisbas över billettdiametrar, legeringssystem och sonotrodkonfigurationer.
Grain Refinement in DC Casting Billets: Direct Experimental Evidence
Forskning publicerad i IOP Conference Series: Materials Science and Engineering (Eskin et al., 2023) rapporterar att korning “framgångsrikt utfördes genom ultraljudsbehandling i DC-gjutformen, i sumpen” av aluminiumbillets — med ultraljudsbehandling som direkt undertryckte bildningen av fjädrande korn och levererade mätbart förfinad kornstruktur över billettens tvärsnitt.
En parallell studie publicerad i JOM (Springer, 2020) genomförde pilotskalig DC-gjutning av billets med 152 mm diameter med ultraljudsbehandling applicerad i rännan. Resultaten visade att UST “avsevärt förbättrar gjutstrukturen hos en billet, vilket öppnar vägen för uppskalning” — med bekräftad korngränsförfining vid billetsdiametrar som är relevanta för produktionsverksamhet.
Industriell skala: Upp till 1 ton i DC-gjutningsflöde
Professor Dmitry Eskins översikt över ultraljudsbehandling av smältor (Brunel University/BCAST) dokumenterar att de enda kända industriella tillämpningarna av ultraljudsbehandling av smältor — inklusive “upp till 1 ton i smältflödet vid direktkylningsgjutning av stora göt” — har uppnåtts med magnetostriktiva givare som arbetar samtidigt eller i sekvens. Detta etablerar ett tydligt industriellt prejudikat för behandling av stora göt vid direktkylningsgjutning i kommersiellt relevanta volymer.
Vad dessa försök dokumenterar inom DC-gjutning
Kornstruktur:
- 50% minskning av kornstorleken i billetens centrum jämfört med obehandlade kontroller
- Suppression of feathery grain formation in DC casting sump
- Kolumnär-till-likaxlig övergång (CET) uppnådd i göt där konventionella kornförfiningar ensamma var otillräckliga
- Enhetlig fin ekviaxad struktur som ersätter grov dendritisk tillväxt från periferin till centrum
Avgasning:
- Kavitationsassisterad avgasningseffektivitet 40–50% under kvasi-jämviktsvätekoncentration
- Behandlingen slutförs på några minuter — kompatibel med kontinuerliga DC-gjutningscykeltider
- Ingen inert bärgas krävs; slaggmängden minskar dramatiskt jämfört med argongasning (5x mindre slagg i dokumenterade pilotskaleförsök)
Segregation:
- Akustisk strömning utjämnar temperaturen i smältbadet, vilket förhindrar makrosegregering
- Jämn fördelning av legeringsämnen bekräftad över götets tvärsnitt i behandlade ämnen
- Centrumlinjens sammansättningsdrift eliminerad i pilotskala
Ekonomiska antaganden (baserade på publicerade data):
- Potentiell eliminering av argongasningskostnader
- Potential reduction or elimination of grain-refiner master-alloy additions
- Energieffektiv drift vid ~900W–5kW beroende på götstorlek
- Minskad gjutcykeltid (minuter av behandling i sumpen jämfört med 10+ minuters ugnsvistelse)
Dessa resultat kommer från oberoende tredjepartsforskningsinstitutioner — Brunel University BCAST, publicerade i peer-reviewed tidskrifter. De representerar den etablerade prestandaomfattningen för ultraljudsbehandling av smält metall i DC-gjutning i pilot- och industriell skala.
Metallurgisk påverkan: Från väteavlägsnande till förbättrade gjutegenskaper
Den kumulativa effekten av ultraljudsbehandling i DC-gjutning sträcker sig bortom väteborttagning för att omforma götets grundläggande metallurgiska karaktär:
Mikrostrukturtransformation
Före ultraljudsbehandling: Grova dendritiska korn med kolumnär tillväxt från götets periferi mot centrum; stort sekundärt dendritarmavstånd (SDAS); legeringsämnen koncentrerade i interdendritiska regioner; segregationsband i linje med stelningsfronterna.
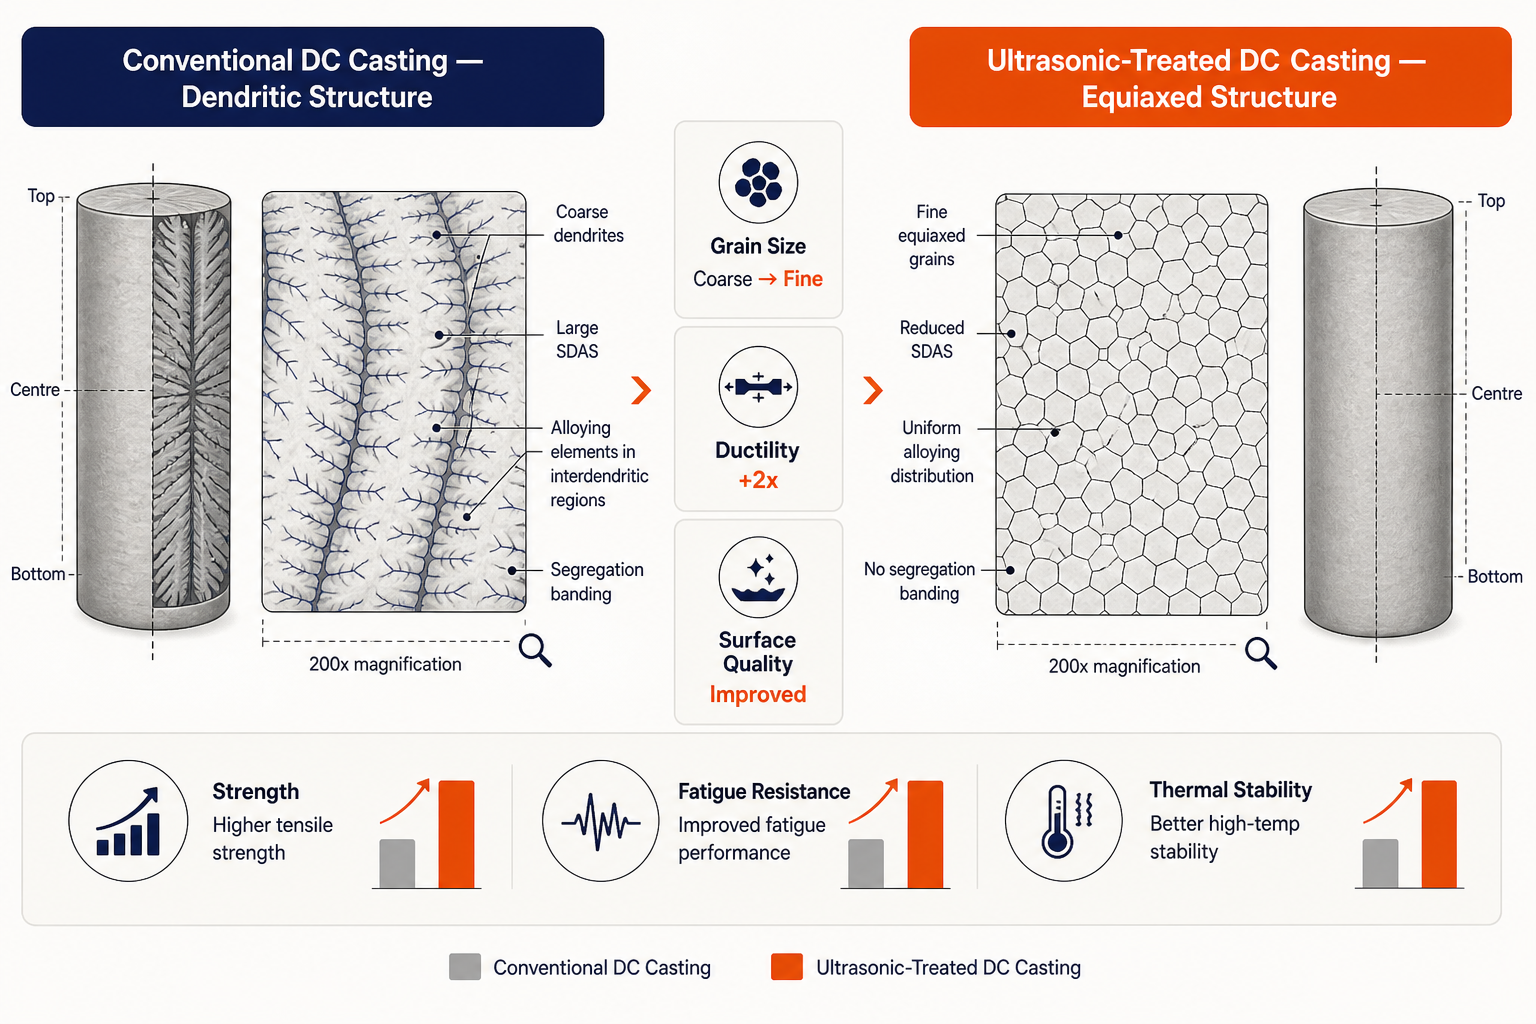
Denna omvandling är kritisk eftersom den:
- Förbättrar utmattningshållfasthet (fina korn minskar spänningskoncentration)
- Förbättrar duktilitet (2x förlängningsförbättringar dokumenterade)
- Minskar känsligheten för varmsprickor vid efterföljande valsning/strängpressning
- Möjliggör ökad götstorlek utan försämrade egenskaper
Ytfinish och minskade processförluster
Ultrasonisk behandling minskar ytdefekter (oxidinneslutningar, porositetsgropfrätning) som annars skulle kräva dyr ytbehandling (skalpering, kemisk rengöring) före valsning. Publicerad forskning och kavitationsfysik bekräftar:
- Reduktion av ytoxid: Kavitationsinducerad mikrojetting spräcker skyddande oxidfilmer, vilket möjliggör flotation och avlägsnande av inneslutningar före slutlig stelning
- Snabbare efterföljande bearbetning: Minskad konditioneringstid, lägre bearbetningsslitage från abrasiva oxidlager
Alloy Consistency and Mechanical Property Predictability
Ultraljudsbehandlingens akustiska strömningseffekt fördelar legeringsämnen jämnt. Detta är särskilt värdefullt i:
- Fördelning av kornförfining: Traditionella Ti-B masterlegeringar sedimenterar eller segregerar; ultraljudsblandning säkerställer enhetlig fördelning av kärnbildningspartiklar
- Mikrolegeringselement (Sc, Zr i flygplatslegeringar): Jämn fördelning förbättrar utfällningshärdning i värmebehandlade göt
Varför detta är viktigt: Från laboratorium till produktionsgolv
Övergången från roterande avgasning eller gasinjektion till ultraljudsbehandling är inte bara en effektivitetsvinst. Den representerar en förändring av de grundläggande begränsningarna för DC-gjutning:
Hastighet: 3-minuters behandlingscykler jämfört med 10+ minuters ugnsvistelse möjliggör snabbare gjuthastigheter, kritiskt i högvolymproduktion
Kvalitet i stor skala: Ultrasonic behandling av göt över 400 kg – historiskt begränsad av stående våg-interferens – är nu möjlig. Publicerade försök bekräftar detta i pilot- och industriskala, vilket öppnar nya marknadssegment för stora göt där traditionell avgasning inte kan leverera jämn kvalitet
Miljöansvar: Eliminering av argon/kväve som bärgas och dramatisk minskning av slagg överensstämmer med hållbarhetsmål inom tillverkning
Underhållsenkelhet: Stationära keramiska sonotroder (inga roterande delar) minskar underhållsbördan jämfört med roterande impellrar
Processäkerhet: Multifrekvens adaptiv styrning eliminerar den trial-and-error-inställning som krävs med enfrekvenssystem
För gjuteriverksamheter som betjänar krävande industrier – flyg, bilindustri, högpresterande marin – översätts dessa fördelar direkt till förbättrat gjututbyte, snabbare kvalificeringscykler för nya legeringar och högre konsistens i mekaniska egenskaper.
Prova Sialon Ceramics
Om du driver DC-gjuteriutrustning och står inför vätgasporositet, centrumlinjesegregation eller inkonsekvent kornstruktur, är ultraljudsbehandling en stark kandidat värd att utvärdera. Kontakta Sialon Ceramics direkt för att diskutera din gjutapplikation och utforska ett anpassat behandlingssystem för din produktionsvolym.