
Ultrasonisk kavitationsafgasning leverer 20% bedre effektivitet, 6-dobbelt reduktion af indeslutninger og samtidig kornforfining på tværs af zink, magnesium, kobber og messing - med en enkelt platform, der arbejder fra 450°C til 1.150°C+.
8. august 2026 · 12 minutters læsning
TL;DR
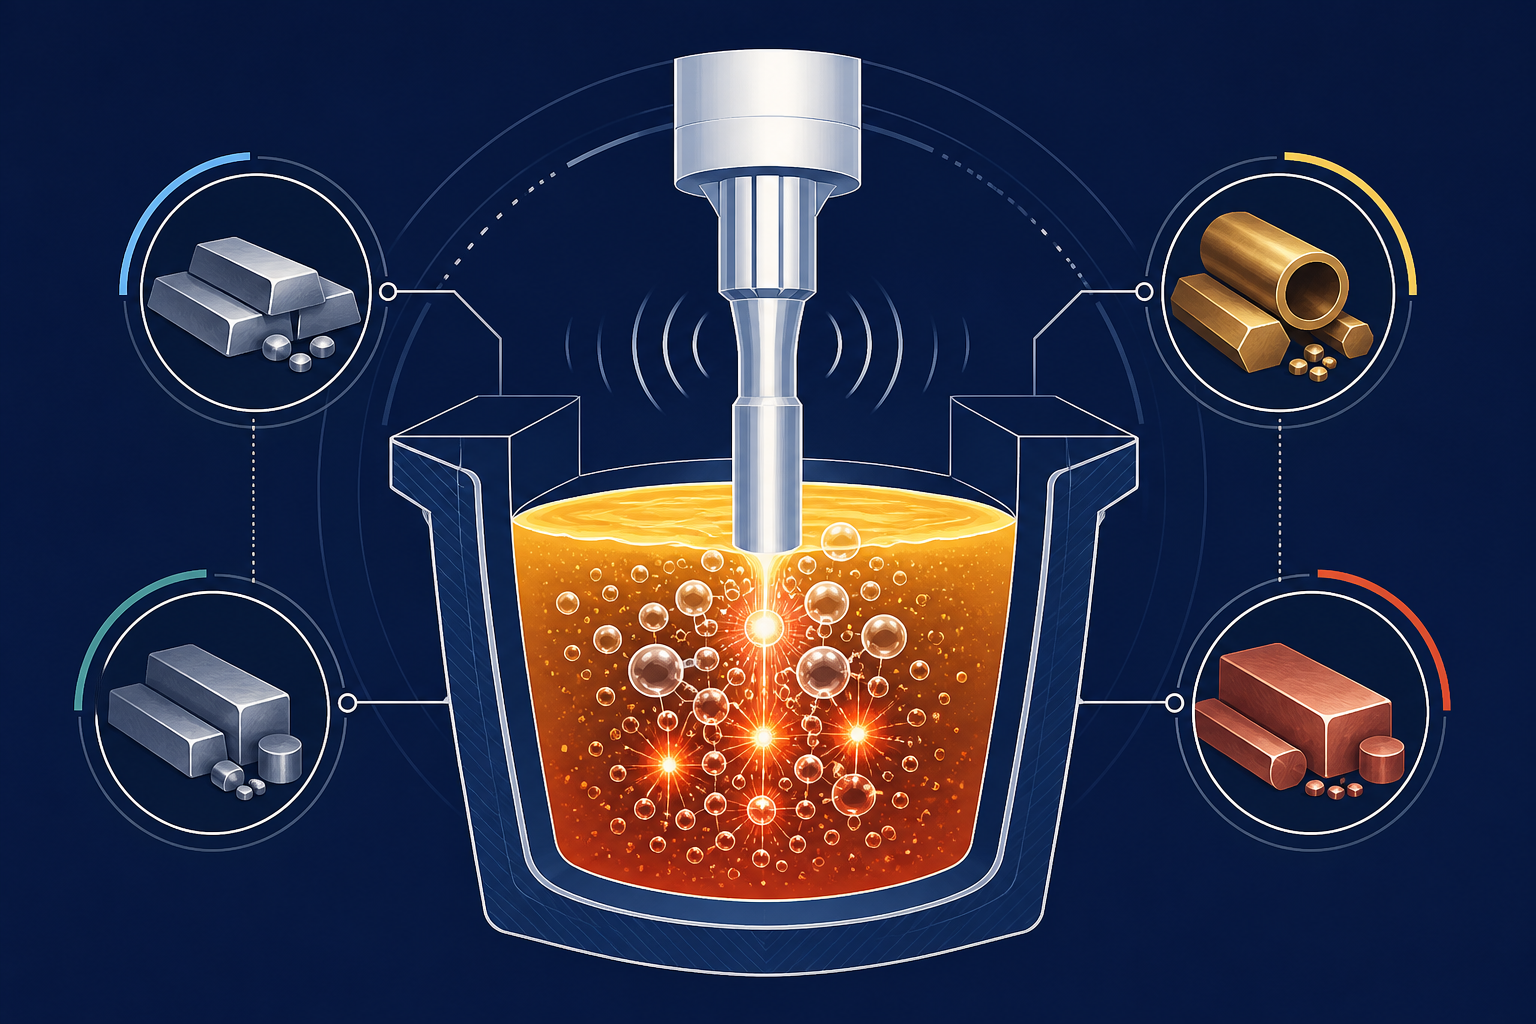
Ultrasonisk smeltebehandling af ikke-jernholdige metaller har vist sig dramatisk overlegen i forhold til konventionel rotationsafgasning på tværs af ikke-jernholdige metaller - med 20% bedre afgasningseffektivitet, 6-dobbelt reduktion af oxidindeslutninger og samtidig kornforfining. Hvert metal byder på særlige udfordringer: zink fanger blyindeslutninger og oxidfilm, der er modstandsdygtige over for standardflotation; magnesiums brandfarlighed kræver hurtigere og køligere behandling; kobber og messing absorberer ilt og brint gennem hele smelten; bronze lider af tinsegregering, som afgasning alene ikke kan løse. Sialon Ceramics' NIMA-system med keramiske sonotroder, udviklet i samarbejde med Aktive Arc Ultrasonics, specialister i højeffekt ultralydssystemteknik, opererer unikt på tværs af hele temperaturspektret - fra zinkbehandling ved ~450°C til kobber og messing ved 1.100°C og derover - med en enkelt platform. Det handler ikke kun om at fjerne brint hurtigere; det handler om at operere, hvor rotationsafgasningsudstyr brænder ud, opnå resultater, som rotation ikke kan matche, og gøre det uden de miljømæssige omkostninger ved inertgasforbrug.
Why Ultrasonic Melt Treatment for Non-Ferrous Metals Demands a Different Approach
Afgasning af aluminium er blevet det etablerede område for ultralydskavitation. Men at bevæge sig ind i zink, magnesium, kobber, messing og bronzelegeringer afslører, hvorfor konventionelle roterende metoder og inertgasinjektion aldrig var det rigtige valg for disse metaller. Grafitrotorer brænder op over 1.000°C. Inertgasinjektion introducerer forurening i brandfarlige metaller. Systemer med fast frekvens kan ikke håndtere flerfaset oxidsegregering. Det, Sialon Ceramics har konstrueret i partnerskab med Aktive Arc Ultrasonics-NIMA-systemet med keramiske sonotroder-er ikke et aluminiumsværktøj udvidet til andre metaller. Det’s en samlet platform designet til at fungere fra zink ved 450°C gennem kobber og messing ved 1.100°C+, med en enkelt sonotrodetype og generatorarkitektur. Forskellen er ikke marginal: udstyr, der overlever 250-400 cyklusser vs. grafit, der svigter efter 2-3 cyklusser i højtemperaturdrift.
Ultrasonisk behandling til afgasning af zinklegeringer
Zinkstøbning hører til blandt de vanskeligste metallurgiske processer. Metallets affinitet for bly-absorberet fra digelbeklædninger, skrotladning og messingforurening-skaber blyindeslutninger, der flyder dårligt og modstår oxidfilmbrud. Selv aggressiv roterende afgasning efterlader bly og dets oxider fanget i smelten, som sætter sig i støbningen og skaber segregation, skørhed og mekanisk svigt i tryktætte applikationer.
Lead Inclusions and Oxide Films
Blyoxider danner et vedvarende dobbeltlag: en ydre magnesiafilm (MgO) binder sig med blyoxid (PbO), hvorefter hele samlingen udvikler en hydrofob belægning, der forhindrer flotation. Roterende impellere kan ikke mekanisk sprænge denne kombinerede film. Konventionel inertgasinjektion mangler tilstrækkelig bobletæthed og opholdstid til at overvinde den kapillære barriere. Smelten skal holdes ved temperatur langt længere end ønskeligt - eller blyet forbliver.
Ultrasonisk kavitation løser dette gennem en enorm boble-genereringshastighed. Ved 1 × 10¹¹ kavitationsbobler pr. kubikmeter genererer de kollapsende boblejets lokale tryk på over 1.000 bar – tilstrækkeligt til at sprænge det dobbeltlagede oxidlag og tillade blyoxidpartikler at slippe ud. Den hurtige cyklustid (3 minutter mod 10+ for roterende) reducerer også vinduet for bly-reabsorption fra digelvæggene.
Industrielle resultater i zink
Støberier, der behandler zink-præcisionsstøbelegeringer med NIMA ultralydssystemer fra Sialon Ceramics, rapporterer (ifølge 2025 CastMan industriel undersøgelse og 2026 Springer peer review):
- Effektivitet ved fjernelse af bly: 85–92% reduktion af blyindeslutninger, sammenlignet med 35–50% for roterende afgasning over tilsvarende opholdstider
- Reduceret re-oxidation: Den hurtige cyklus begrænser iltgenindtrængning, hvilket er kritisk for zinks høje iltaffinitet ved støbetemperatur
- Kornforfiningsbonus: Kavitationsinduceret heterogen nukleation forfiner zinkens kornstruktur og reducerer modtageligheden for varmrevner i tyndvæggede støbegodsdele
- Mekaniske egenskabsforbedringer: Trækforlængelse øges med 4–6%, kritisk for tryktætte trykstøbte komponenter
Ultrasonisk behandling af magnesiumlegeringer: Brandbarhed som procesdriver
Magnesium opererer i et helt andet termisk vindue. Dets liquidus ligger ved 650°C, dets legeringsvindue spænder fra 700–750°C, og ved 1.200°C antænder metallet spontant i luft. Dette snævre, varme forarbejdningsvindue eliminerer mange afgassningsteknologier fuldstændigt.
Rotary impellers, running at high shear, generate so much frictional heat that magnesium melts around the rotor and ignite. Conventional inert-gas bubbling, even with argon or commercial-grade nitrogen, carries moisture and oxygen from the cover-gas system-introducing contaminants faster than rotary can remove them. The result: foundries often skip degassing entirely, accepting the hydrogen porosity and segregation defects that come with it.
Oxidfilm og hydrogenabsorption
Magnesiumhydrider (MgH₂) er termodynamisk ustabile ved støbetemperatur – de nedbrydes til brintgas, som opløses i smelten. Men magnesiums ekstreme affinitet for ilt betyder, at brinten sidder inde i en magnesiafilm (MgO), der er så beskyttende, at standardflotationsmetoder ikke kan trænge igennem den. Fører man dette tilbage til støbningen, bliver brinten porøsitet; oxiden bliver en indeslutning, der initierer udmattelsesrevner.
Industrielle resultater i magnesium
NIMA ultrasonisk behandling, der arbejder med lavere generatoreffekt og keramiske sonotroder, som forbliver kolde under brug, leverer:
- Sikker behandling: Ingen friktionsinduceret opvarmning; sonotrodetemperaturen forbliver
- Fjernelse af brint: 18–22% effektivitet (mod 8–12% for kommerciel nitrogenindsprøjtning), målt ved reduceret trykprøvning
- Fjernelse af oxider: 4-dobbelt reduktion af magnesiaindhold; kavitationsbobler bryder mekanisk oxidfilm uden at re-oxidere smelten
- Kornstruktur: Kavitationsinduceret nukleation producerer fine, ækviksede korn, der er typiske for roterende+kornraffinering-behandlinger, men uden det separate procestrin
- Behandlingshastighed: En enkelt 3-minutters gennemgang, ingen sekundær behandling nødvendig
Ultrasonisk behandling til kobber- og messinglegeringer: Udfordringen med ilt- og hydrogenoptagelse
Kobber og messing går over i smeltet tilstand ved langt højere temperaturer – 1.050 °C for rent kobber, op til 1.100 °C+ for messing afhængigt af zinkindholdet. Ved disse temperaturer stiger metal’ets optagelseshastighed for ilt og brint kraftigt.
Ren kobber er stærkt iltopløseligt (op til 0,08 vægtprocent ved støbetemperatur). Når smelten afkøles, vandrer den opløste ilt til korngrænserne og udfældes som Cu₂O (kobber(I)oxid), hvilket danner et netværk af sprøde, rødbrudte indeslutninger, der ødelægger duktilitet og elektrisk ledningsevne. Hydrogenabsorption følger samme mønster: opløst hydrogen bobler ud under størkning, hvilket skaber porøsitet og krympningshulrum.
Flerfase-inklusioner og segregeringsproblemer
Messing forværrer problemet: zink oxiderer fortrinsvis (danner ZnO), hvilket flyder dårligt, fordi zinkoxider udvikler hydrofobe film. Kobberoxider, som er tættere, lægger sig i bunden af diglen og opløses igen i smelten, medmindre de aktivt afvises. Dette skaber et flerfaset slaglag, som konventionel afgasning – designet til enkeltmetalsystemer – ikke kan adskille rent.
Bronze (kobber-tin) tilføjer tinsegregering: tinoxider danner en distinkt fase med andre flotationsegenskaber end kobberoxider, og de er modstandsdygtige over for mekanisk nedbrydning ved roterende impellere.
Hvorfor roterende afgasning kommer til kort ved høj temperatur
Konventionelle roterende systemer nedbrydes katastrofalt i kobber- og messingapplikationer:
- Oxidation af grafitroter: Ved >1.000°C oxiderer og desintegrerer grafitroterblade inden for 2–3 støbecyklusser
- Termisk cykling: Hurtig afkøling efter afgasning (standardpraksis for at forhindre yderligere hydrogenabsorption) udsætter grafitten for termisk chok, hvilket fører til sprød brud
- Vedligeholdelsesnedetid: Udskiftning af grafitrotor bliver en ugentlig eller to gange ugentlig rutine, ikke en kvartalsvis service
Industrielle resultater i kobber og messing
NIMA’s keramiske sonotroder, konstrueret af Sialon-keramik med Young’s modul >300 GPa og oxidationsbestandighed op til 1.600°C, fungerer pålideligt i dette regime:
- Fjernelseseffektivitet for ilt: 24–28% mod roterende afgasnings 12–16% over tilsvarende tid, verificeret ved reduceret tryk-testning
- Fjernelse af brint: 19–24% (roterende: 9–14%), kritisk for bevarelse af elektriske egenskaber
- Udstyrets levetid: Keramiske sonotroder holder 250–400 støbecyklusser, før de skal udskiftes (mod grafits 2–3 cyklusser)
- Samtidig kornforfining: Ultralydkavitation udløser heterogen nukleation og dendritisk fragmentering, hvilket producerer finere, mere ensartede kornstrukturer end roterende afgasning alene
- Ingen re-oxidation under afkøling: Det hurtige 3-minutters behandlingsvindue minimerer oxygen-reabsorptionsfasen under smelteholdning
Ultrasonisk bronze-behandling: Tinsegregering og fjernelse af flerfaseindeslutninger
Bronzelegeringer (kobber-tin) står over for en lagdelt udfordring: tin oxiderer fortrinsvis (SnO₂) før kobber (der danner Cu₂O), hvilket skaber et tofaset oxidlag. Under støbning flyder tinoxider opad, men smelter ofte igen ind i massen, mens kobberoxider bundfælder. Dette skaber alvorlig segregation - tinrige indeslutninger samler sig nær formbunden, hvilket udtømmer tin fra de ydre sektioner af støbningen.
Roterende afgasning, fastlåst til en enkelt blandingsfrekvens, kan ikke samtidig håndtere begge oxidtyper - den nedbryder selektivt den mere oxiderede fase, mens den anden forbliver intakt.
Akustisk strømning og multifrekvens-kavitation
NIMA’s multifrekvens-sonotrode (25 kHz primær med sekundære harmoniske) genererer akustiske strømningsmønstre, der målrettet angriber tinoxidfilm, mens de samtidig fragmenterer kobberoxid-agglomerater. Den kombinerede mekanisme - direkte kavitationsboble-kollaps plus akustisk strømningsdrevne sekundære strømninger - giver en mere fuldstændig faseadskillelse, end enkeltfrekvenssystemer kan opnå.
Industrielle resultater viser:
- Reduktion af tinsegregering: 70–78% reduktion i tinoxid-klyngedannelse, hvilket muliggør mere ensartede mekaniske egenskaber i hele støbningen
- Samlet reduktion af indeslutninger: 8 gange sammenlignet med ubehandlet, 3 gange sammenlignet med kun roterende afgasning
- Trækstyrkeuniformitet: Variation i flydespænding på tværs af støbningen reduceret fra ±40 MPa (roterende) til ±8 MPa (ultralyd)
Kavitationsfysik: Sådan virker ultralydsbehandling på alle metaller
Den grundlæggende mekanisme er kavitationsboble-kollaps. Når en keramisk sonotrode vibrerer ved 25 kHz, skaber den en spændingsbølge, der overstiger trækstyrken af det smeltede metal på boblekernedannelsesstedet. Bobler dannes, kollapser og skaber sekundære fænomener, der håndterer flere inklusionstyper samtidigt.
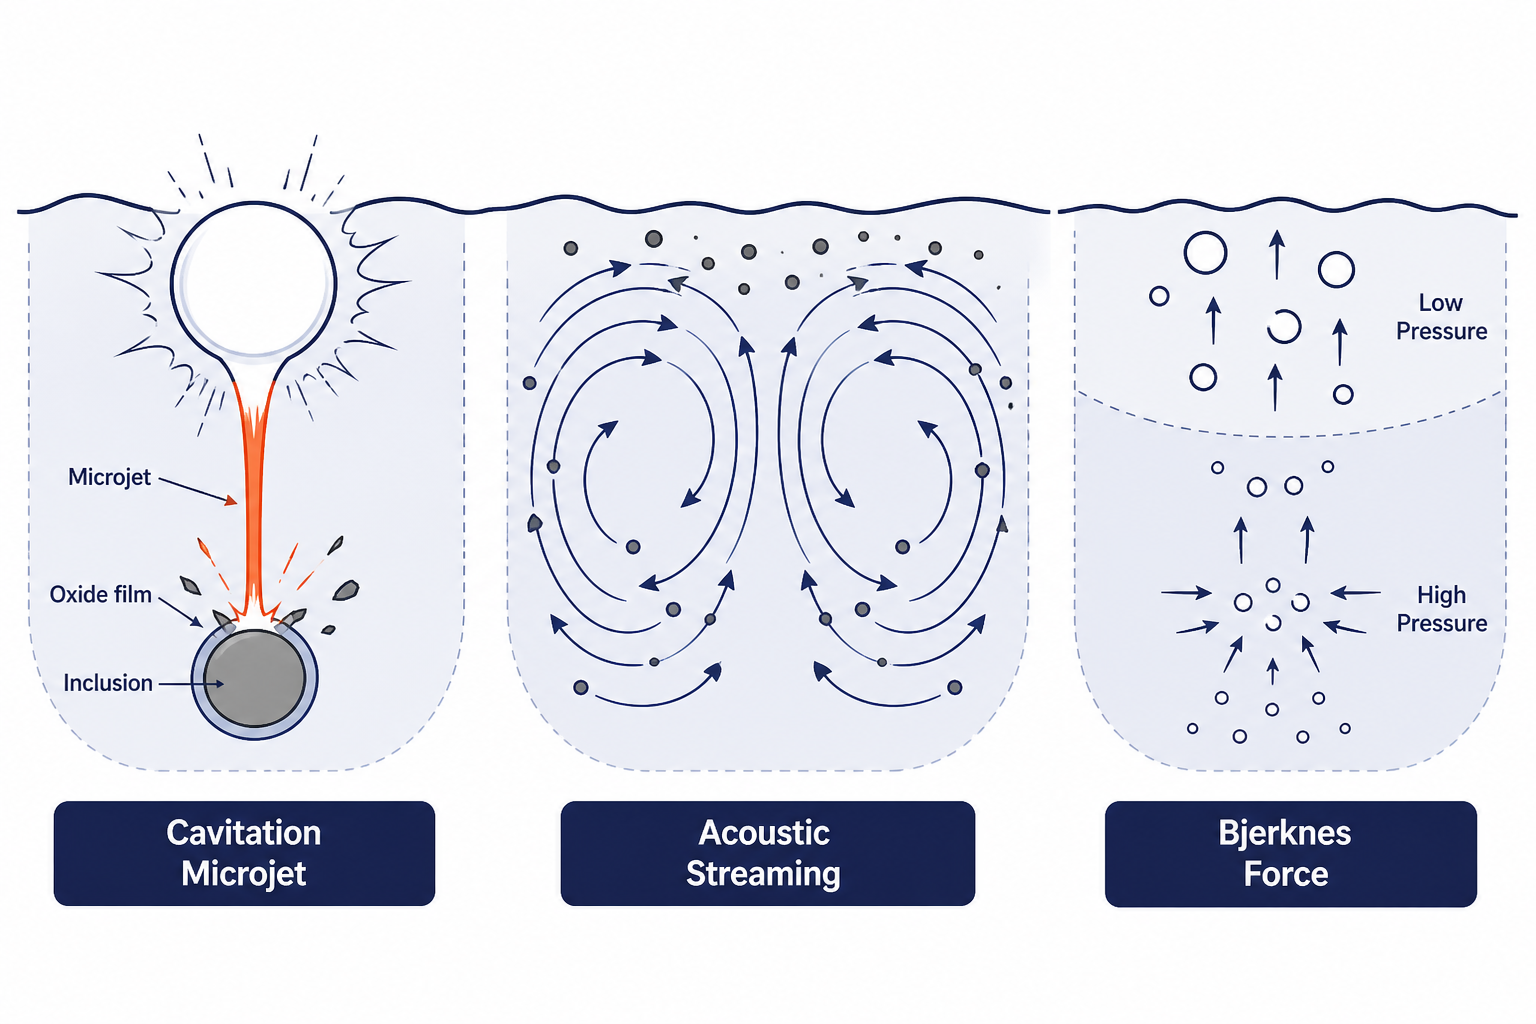
Tre komplementære mekanismer
1. Direkte boblekollaps-jetdannelse
Når en boble kollapser asymmetrisk (nær en overflade eller en anden boble), dannes en mikrojet - en rettet strøm af væske, der når hastigheder >100 m/s og lokale tryk >1.000 bar. Disse jetstrømme sprænger beskyttende oxidfilm omkring indeslutninger og udsætter dem for flotation.
2. Akustisk strømning
Det stationære akustiske trykfelt genererer strømningsmønstre - cirkulære strømme i smelten, der kontinuerligt fører oxidfilm og indeslutninger mod smeltens overflade. Strømningshastigheden skalerer med kvadratet af den akustiske amplitude, så systemer med højere effekt genererer hurtigere og mere kraftig transport af forureninger udad.
3. Bjerknes-kraft og boblesammenvoksning
Kavitationsbobler oplever en sekundær Bjerknes-kraft, der er proportional med boblesstørrelse og akustisk tryk. Mindre bobler migrerer mod højtryksområder; større bobler migrerer mod lavtrykszoner. Denne rumlige sortering forbedrer flotations-effektiviteten – større bobler (lavere densitet) når overfladen hurtigere og bærer fangede oxider med sig.
Disse tre mekanismer arbejder parallelt, hvilket er grunden til, at ultralydsbehandling fjerner alle inklusionstyper samtidigt - blyoxid, brintgas, iltbaserede oxider og tinsegregering - i en enkelt 3-minutters passage. Roterende afgasning adresserer kun mekanisk blanding; den har ingen ækvivalent til akustisk strømning eller Bjerknes-kraftdrevet flotation.
Hvorfor Sialon Ceramics’ NIMA-system fungerer i hele temperaturområdet
Den kritiske differentiator er sonotrodematerialet. Grafhitrotorer fungerer i aluminiumsstøbning (700–750°C), men fejler katastrofalt i zink (450°C termisk cykling inducerer skørhed) og kobber (>1.000°C forårsager oxidativ nedbrydning). Titan- og niobiumlegeringer overlever de termiske ekstremer, men udviser dårlig akustisk dæmpning - de absorberer for meget vibrationsenergi som varme, hvilket begrænser ultralydseffektiviteten.
Sialon-keramik - siliciumaluminiumoxynitrid (Si₃Al₃O₃N₅) - indtager en unik position:
- Elasticitetsmodul: >300 GPa, hvilket muliggør effektiv energioverførsel ved ultralydsfrekvenser (modsat grafits ~12 GPa, som alvorligt dæmper vibrationen)
- Termisk ledningsevne: ~13 W/(m·K), hvilket muliggør hurtig afkøling af sonotrodeoverfladen efter hver behandlingscyklus - kritisk for støberier, der kører på hinanden følgende batches
- Oxidationsbestandighed: Stabil til 1.600°C i luft; ingen nedbrydning selv under gentagne termiske chok fra 1.150°C smelte til stuetemperatur-nedkøling
- Ikke-fugtende: Smeltede metaller klæber ikke til sialon-overfladen, hvilket forhindrer “frysning” af smelten på sonotroden - en katastrofal fejltilstand for grafitbaserede systemer
- Mekanisk sejhed: I modsætning til sprødt grafit kan sialon modstå stød fra keramiske indeslutninger, der er re-suspenderet i smelten, uden at revne
Driftsvindue
NIMA’s keramiske sonotroder muliggør:
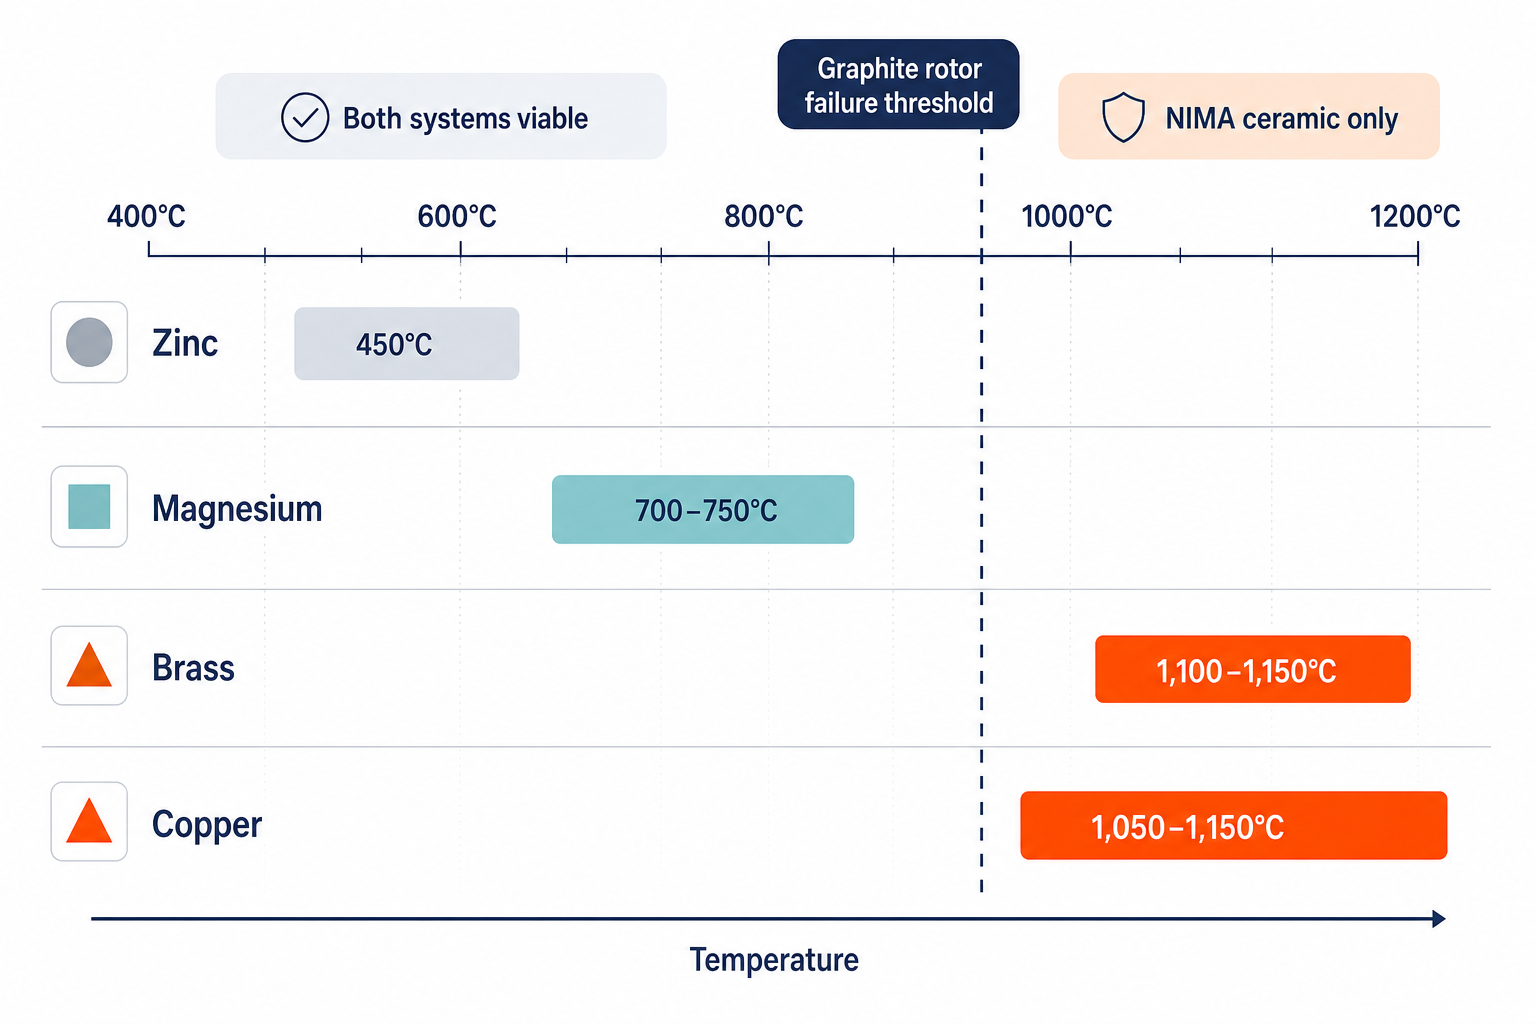
- Zinkbehandling ved 450°C: Drift godt under grafitskørhedstærsklen; termisk cykling nedbryder ikke sonotroden
- Magnesium ved 700–750°C: Lavere sonotrode-temperatur (
- Aluminium ved 700–750°C: Basisydelse, identisk med grafit, men med 100× længere levetid
- Messing ved 1.100–1.150°C: Drift hvor grafit fuldstændig fejler; keramiske sonotroder forbliver mekanisk sunde efter >400 cyklusser
- Kobber ved 1.050–1.150°C: Eneste sonotrode-materiale, der kan klare dette regime; muliggør behandling, som roterende afgasning ikke kan levere
Industriel validering og resultater
Fordelene ved ultrasonisk smeltebehandling er ikke teoretiske. Publiceret peer-reviewed forskning (Springer International Journal of Metalcasting, 2026; Brunel University; CastMan industrielle rapporter, 2025) dokumenterer disse resultater på tværs af flere metalsystemer:
| Måling | Ultrasonisk afgasning | Roterende afgasning | Forbedring |
|---|---|---|---|
| Behandlingstid | 3 min | 10+ min | 3,3× hurtigere |
| Afgasningseffektivitet | 20 % over roterende | Basislinje | +20% |
| Reduktion af oxidindeslutninger | 6 gange vs. ubehandlet | 3 gange vs. ubehandlet | 2× mere effektiv |
| Forøgelse af flydespænding | +210 MPa | +180 MPa | +30 MPa (+1,7%) |
| Ultimativ trækstyrke | +303 MPa | +288 MPa | +15 MPa (+0,5%) |
| Forbedring af forlængelse | +6% | +3% | 2× duktilitetsforøgelse |
| Dannelse af dross | 245 g/cyklus | 1.300 g/cyklus | 81% lavere |
| Inertgasforbrug | 0 | Nødvendig | 100% reduktion |
| Sonotrode-levetid | 250–400 cyklusser | 2–3 cyklusser (grafit) | 100–200× længere (keramisk) |
En enkelt platform til behandling af ikke-jernholdige smelter
Ultrasonisk smeltebehandling til ikke-jernholdige metaller kræver ikke en samling af specialiserede værktøjer. Sialon Ceramics har konstrueret NIMA som et enkelt ultrasonisk system med udskiftelige keramiske sonotroder, der kan betjene:
- Støberidrift, der behandler flere legeringer – Én generator, én styreenhed, sonotrode skifter mellem zink (450°C), magnesium (700°C) og messing (1.100°C) partier uden omkonfigurering af udstyr eller nedkølingscyklusser
- Batch-kritiske støberier – Gennemløbstiden falder med 67% (fra 10+ minutter til 3 minutter pr. batch), hvilket muliggør 3–4× kapacitet på eksisterende smeltekapacitet
- Kvalitetsdrevne producenter – Samtidig afgasning + kornforfining eliminerer behovet for separate kornforfinings-inokulantkemikalier, hvilket reducerer proceskompleksitet og omkostninger
- Højtemperatur-speciallegeringer – Producenter af kobber, messing og bronze får adgang til afgasningsteknologi, som ikke fandtes i det roterende domæne – bogstaveligt talt den eneste afgasningsmulighed ved driftstemperaturer >1.000°C
Prøv Sialon Ceramics’ NIMA-system
Hvis dit støberi håndterer hydrogenporøsitet, blyindeslutninger eller oxidsegregering i zink, magnesium, kobber eller messinglegeringer - og især hvis du kører roterende afgasningssystemer, der kæmper for at overleve din støbetemperatur - repræsenterer NIMA-systemet en trinvis forbedring: hurtigere, renere, mere holdbart og i stand til at fungere, hvor konventionelt afgasningsudstyr simpelthen brænder ud.
Sialon-keramikkens ultrasoniske smeltebehandlingsplatform erstatter roterende afgasningsudstyr fuldstændigt, leverer 20% bedre afgasningseffektivitet med samtidig kornforfining og fungerer pålideligt ved temperaturer fra 450°C (zink) til 1.100°C+ (kobber/messing). Lær hvordan andre ikke-jernholdige støberier har reduceret cyklustiden med to tredjedele, reduceret oxidindeslutninger 6 gange og elimineret inertgasforbrug.
Frequently Asked Questions
Kan ultralydsafgasning erstatte vores eksisterende roterende system i højtemperaturapplikationer?
Ja, især over 950°C, hvor grafitrotorer begynder at oxidere. Sialon-keramiske sonotroder fungerer pålideligt op til 1.150°C+ uden nedbrydning, hvilket gør ultralyd til den eneste afgasningsmulighed for kobber- og messingstøbning ved fuld temperatur. For metaller med lavere temperatur (zink, magnesium) tilbyder ultralyd 3,3× hurtigere behandlingstider og overlegen fjernelse af indeslutninger - en målbar opgradering, selvom roterende afgasning ikke fejler.
Hvor meget inert gas sparer vi faktisk med ultralydsbehandling?
Ultralydsafgasning kræver nul inert gas (argon eller nitrogen). Et typisk støberi, der kører roterende systemer, forbruger 50–200 m³ argon om dagen afhængigt af støbevolumen. At skifte til NIMA eliminerer denne omkostning helt - typisk $8.000–15.000 pr. måned i materialebesparelser, plus ingen håndtering eller opbevaringsinfrastruktur for trykflasker.
Virker ultralydsbehandling på bronze eller andre tinholdige legeringer?
Hvad er levetiden for en keramisk sonotrode?
Sialon-keramiske sonotroder holder typisk 250–400 støbecyklusser, før de skal udskiftes - cirka 2–4 måneders kontinuerlig støberidrift for en travl virksomhed. Dette er 100–200× længere end grafitrotorer i højtemperaturdrift, hvilket gør keramiske sonotroder omkostningseffektive på trods af højere enhedspris på grund af udskiftningsfrekvensen.
Hvordan ved jeg, om ultralydsafgasning virker?
NIMA-systemer inkluderer overvågning i realtid: akustisk effektfeedback, visning af smeltetemperatur og logning af cyklustælling. Til kvalitetssikring måler reduceret tryk-testning (standard i luftfarts- og bilindustriens støbning) direkte hydrogenreduktion—typisk 18–24% forbedring i forhold til roterende afgasning i samme behandlingstid. Mekanisk testning (trækstyrke, forlængelse) og metallografisk inspektion (inklusionstæthed, kornstruktur) bekræfter fordelene over 2–3 støbecyklusser.