
Ultralydskavitation eliminerer TiB2-kornforfining. Heterogen nukleation og dendritfragmentering giver finere og mere homogen kornstruktur til 90% lavere omkostning. Sialon-keramiske sonotroder muliggør behandling i industriel skala.
8. august 2026 · 14 minutters læsning
TL;DR
Fin, ækviaksial kornstruktur er fundamentet for højtydende aluminiumstøbegods – det reducerer krympning, eliminerer varmrevner og forbedrer mekaniske egenskaber med 15–30%. I årtier har TiB2-modermetal været industristandarden for kornraffinering, men omkostningerne ($20–50/kg titanium), variation i kvalitet fra batch til batch, nåleformede intermetalliske defekter og følsomhed over for smelteforhold gør det stadig mere problematisk til storskalastøbning. Ultrasonisk kavitation opnår samme kornraffinering gennem fysik frem for kemi: kollapsende kavitationsbobler skaber heterogene nukleationssteder og fragmenterer voksende dendritter, hvilket skaber en ensartet kornstruktur uden tilsætning af TiB2. Teknologien eliminerer inklusionsrisici, forbedrer mikrostrukturens homogenitet og reducerer omkostningerne pr. behandlet ton — udviklet i partnerskab med Aktive Arc Ultrasonics, specialister i højeffekt ultrasonisk systemteknik. Ultrasonic Degassing & Grain Refinement‘s proprietære sialon-keramiske sonotroder muliggør industriel skala-behandling ved at overleve uendeligt i smeltet metal, hvor andre materialer fejler.
Hvorfor ultralyds kornforfining er vigtig for støbekvalitet
Kornstrukturen i en aluminiumslegering er en af de mest direkte forbindelser mellem kemi og ydeevne. En fin, ækviaksial (ensartet, ikke-retningsbestemt) kornstruktur er ikke en kosmetisk funktion – det er den vigtigste enkeltparameter til at kontrollere krympningsporøsitet, varmrevner og mekaniske egenskaber.
Krympning og varmrevner
Grove kornstrukturer er i sagens natur skrøbelige under størkning. Store korn har færre korngrænser til at fordele størkningsspændingen, så overgangen fra væske til fast stof koncentrerer trækkræfterne på få svage punkter. Resultatet er varmrevner – revner, der forplanter sig i de sidste faser af størkningen, når metallet stadig er delvist flydende. Varmrevner er katastrofale: de gør støbegodset usælgeligt og skroter ofte hele formen.
Fine korn fordeler denne spænding over tusindvis af grænser. Jo flere korngrænser der er til stede, desto flere veje kan størkningsspændingen tage. En kornstørrelse på 100–200 μm (fin) vs. 1–2 mm (grov) reducerer risikoen for varmrevner med en størrelsesorden.
Krympningsporøsitet følger samme logik. Solidifikationskrympning koncentreres på isolerede punkter i en grov struktur; en fin struktur fordeler den over hele støbningen. Isolerede krympningsporer er initieringssteder for udmattelsesrevner under cyklisk belastning. Fordelte, mindre porer er mindre tilbøjelige til at vokse til defekter under belastning i drift. Luftfarts- og bilindustrien måler denne forskel i trækegenskaber: finkornede Al 7075-legeringer opnår regelmæssigt 580–650 MPa flydespænding; grovkornet materiale af samme legering når 520–570 MPa – et tab på 60–80 MPa alene fra strukturen.
Forbedringer af mekaniske egenskaber
Hall-Petch-relationen kvantificerer dette: flydespændingen stiger som den inverse kvadratrod af korndiameteren. En 10× reduktion i kornstørrelse (1.000 μm → 100 μm) forbedrer flydespændingen med cirka 15–30% for den samme legeringssammensætning, med ringe eller ingen forringelse af forlængelsen, når korngrænsefaserne er rene.
For trykstøbte og investeringsstøbte komponenter beregnet til højpålidelighedsapplikationer – jetmotor kompressorblade, bilaffjedringsarme, medicinske implantater – er kornforfining forskellen mellem en del, der består træthedskvalificering, og en, der fejler før feltbrug.
Mikrostrukturel homogenitet
Fine, ækvikaksede korn undertrykker også centrelinjesegregation – ophobningen af legeringselementer (magnesium, kobber, zink) i støbningens geometriske centrum under langsom størkning. Segregation skaber lokal sprødhed og kemisk inhomogenitet, hvilket reducerer udmattelseslevetid og duktilitet. Ultralydsbehandling, som vi vil se, raffinerer ikke kun korn, men homogeniserer samtidig fordelingen af legeringselementer gennem akustisk strømning, hvilket fuldstændigt eliminerer centrelinjesegregation.
Den metallurgiske gevinst er klar: kornforfining er ikke valgfri for præcisionsstøbegods. Spørgsmålet er, hvordan man opnår det pålideligt, omkostningseffektivt og i industriel skala.
TiB₂ vs. ultralyds kornforfining: Den traditionelle tilgang
I de seneste 40 år har aluminiumsstøberiindustrien været afhængig af TiB2 (titaniumdiborid) masterlegeringskornforfining. Mekanismen er teoretisk elegant: TiB2-partikler tilsættes smeltet aluminium, titanium opløses i smelten, og titanium kombineres med aluminium for at danne Al₃Ti-partikler. Disse Al₃Ti-partikler fungerer som heterogene nukleationssteder for primære α-aluminiumkorn, hvilket udløser kornmultiplikation og undertrykker grov søjlevækst.
Dette virker – når alt går rigtigt. Og deri ligger problemet.
Omkostningsstruktur og markedsvolatilitet
Titanium koster mellem $20–50 per kilogram, afhængigt af renhed og form. Aluminium koster $2–5/kg. Denne 10–50× prisdifference betyder, at kornforfining via TiB2 ikke er en ubetydelig post i budgettet. En 300-ton støbekampagne med konventionel TiB2-belastning (0,15–0,2% masterlegering efter vægt) forbruger 450–600 kg masterlegering pr. ton behandlet metal. Ved $50/kg titanium kan en enkelt støbehældning alene medføre $20.000–$40.000 i kornforfiningsomkostninger – før man overvejer skrot og omsmeltning, hvis forfiningen fejler.
Udsving i lithiumudvinding, handelsbarrierer og begrænsninger i titanforsyningen opstrøms har forårsaget prisudsving på 20–40% år over år. Støberier kan ikke nemt absorbere sådanne udsving i deres støbeomkostningsmodeller.
Batch-til-batch kvalitet og fading
TiB2-masterlegeringsfremstillingsmetoder (halidsaltkemi, titansvampreduktion, præformet partikelstøbning) producerer hver især forskellige partikelmorfologier og -størrelser. Halidsaltmetoder producerer blokformede Al₃Ti-partikler (4–5 μm); titansvampmetoder producerer nålformede krystaller (8–12 μm).
Forskellen i morfologi er ikke kosmetisk. Nåleformede TiB₂- og Al₃Ti-partikler fungerer som spændingskoncentratorer og reducerer kornforædlings-effektiviteten med 40–50% sammenlignet med equiaxede partikler. Branchepraksis er at specificere “fine, equiaxede Al₃Ti” – men kvalitetskontrollen hos masterlegeringsleverandøren er inkonsistent. Batchvariation underminerer støberiets procesreproducerbarhed, hvilket tvinger procesingeniører til at overbelaste kornforædleren for at kompensere for formodet kvalitetsdrift.
Derudover aftager TiB₂'s effektivitet hurtigt i smelten. Forfinelseseffektiviteten falder med 18–36% inden for 45 minutter efter tilsætning på grund af partikelagglomerering og oxidativ nedbrydning. For store støbekampagner tvinger denne “fading”-effekt til et valg: tilsæt frisk masterlegering flere gange (omkostningsstigning) eller accepter forvækst (kvalitetstab).
Indeslutningsrisiko og optimeringens paradoks
Ilt og brint i aluminium binder begge stærkt til TiB₂- og Al₃Ti-partikler. Under oxiderende forhold – som er almindelige under påfyldning og omrøring – indkapsler oxidfilm kornforfinerpartikler og forhindrer deres nukleeringsaktivitet. Dette lyder som en mindre ulempe; det er det ikke.
Akademisk forskning (AFS, Materials Science & Engineering-tidsskrifter) dokumenterer et vedvarende paradoks: overskydende titanium (nødvendigt for raffineringsstabilitet under marginale forhold) øger størkningsspænding og interdendritisk revnedannelse, mens støkiometriske tilsætninger (lige nok Ti til Al₃Ti-dannelse) falder hurtigt. Støberier svinger mellem to dårlige tilstande: underraffineret grov struktur eller overraffineret struktur med flere indeslutninger. Raffinerings“vinduet” er snævert og skifter med ladningskemi, skrot-sammensætning og brintniveauer.
Resultatet er, at TiB₂-kornforfining, på trods af 40 års industriel anvendelse, forbliver en proces med marginal pålidelighed. Fejlprocenten i højvolumen-præcisionsstøbning forbliver stædigt høj – 3–6% kassation på grund af porøsitet og varmerevner – på trods af tilsætning af kornforfining. Metallurger hos førsteklasses leverandører kender grundårsagen: inkonsekvent nukleationsaktivitet og indeslutning af inklusioner.
Opbevarings- og håndteringskompleksitet
TiB₂-mesterlegeringsstænger absorberer atmosfærisk fugt og oxiderer ved opbevaring. Oxiderede overflader kan ikke genvinde funktion, i modsætning til frisk metal. Korrekt opbevaring kræver klimakontrollerede forhold, periodisk rotation og detaljeret partisporbarhed. For støberier, der opererer i fugtige miljøer eller med sæsonbestemte støbningsmønstre, er det at opretholde aktiv lagerbeholdning en logistisk hovedpine.
Hvordan ultralydkavitation opnår kornforfining: det fysikbaserede alternativ
Ultrasonisk kornforfining eliminerer kemisk kompleksitet fuldstændigt og erstatter den med akustisk fysik. Mekanismen har to komplementære komponenter: heterogen nukleation fra kavitationskollaps og dendritfragmentering.
Ultrasonisk kornforfining gennem heterogen nukleation
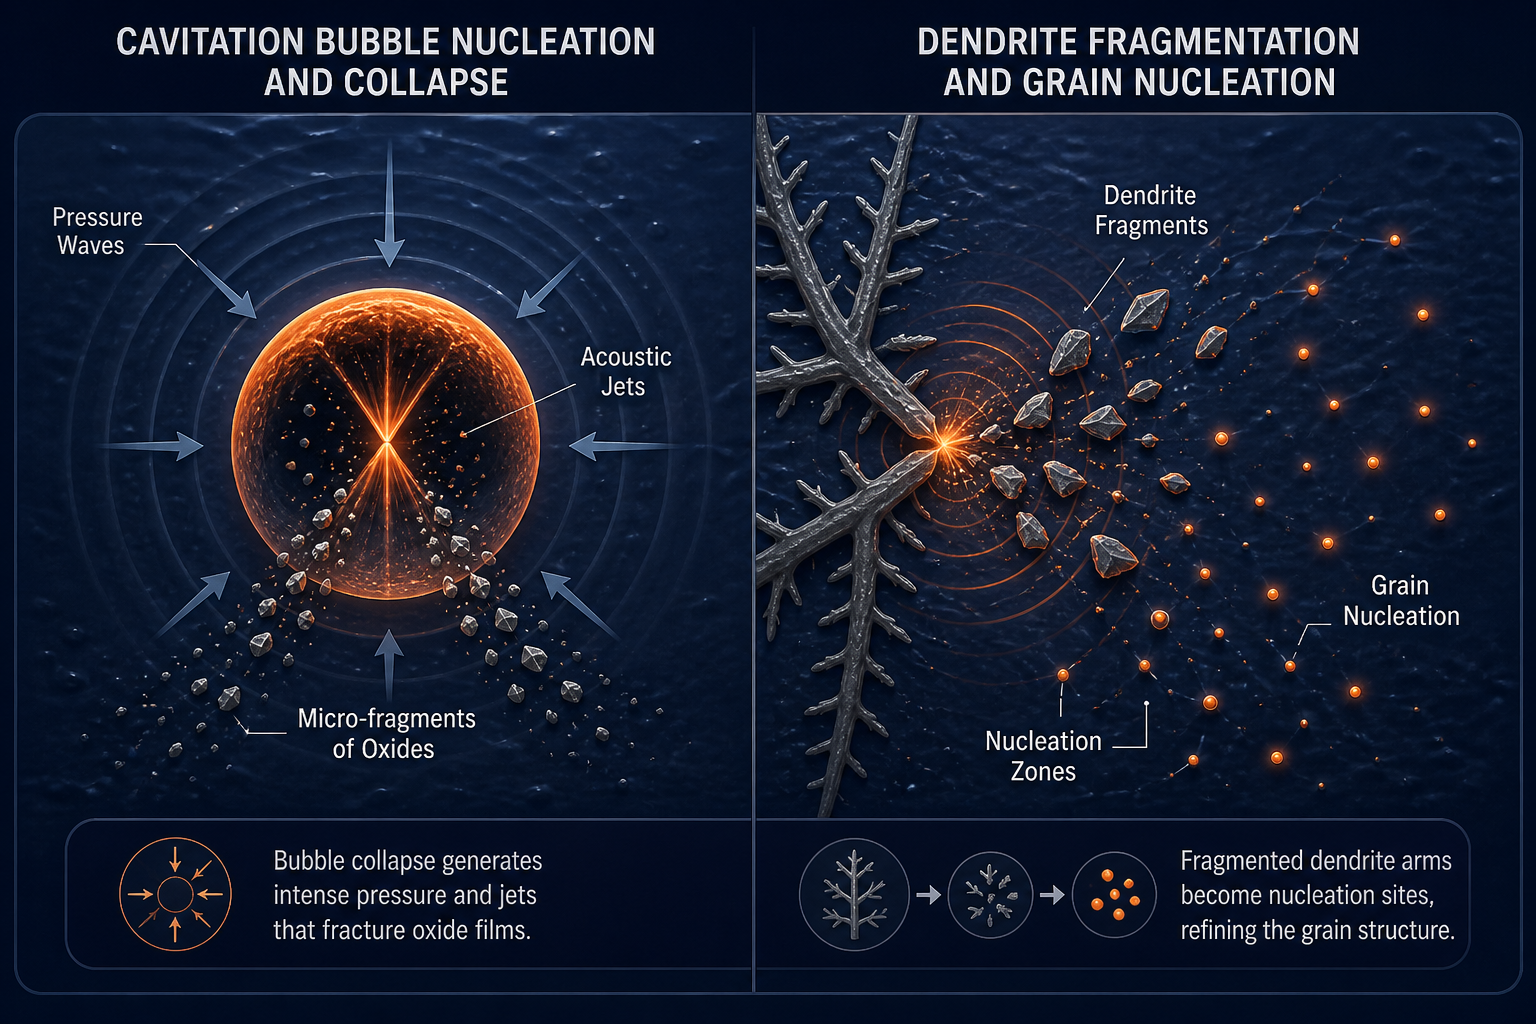
Når en højeffekt ultralydstransducer (typisk 25 kHz frekvens, 1–5 kW effekt) er nedsænket i smeltet aluminium, skaber det akustiske trykfelt kavitationsbobler – bittesmå hulrum, der nukleerer og kollapser i henholdsvis fortyndings- og kompressionsfasen af den akustiske cyklus. Under de ekstreme tryk under kollaps (op til 500+ MPa) kollapser boblen voldsomt. Dette kollaps genererer kavitationsstråler: væskestrømme, der skyder indad med hastigheder over 100 m/s.
Disse jetstrømme skaber forbigående, overophedede mikrozoner (lokale temperaturer når 5.000+ K i mikrosekunder). Kollapset genererer også lokal akustisk strømning – organiserede, højhastigheds væskestrømningsmønstre omkring boblen.
Inden for disse strømme og akustiske strømningszoner opstår heterogene nukleationssteder spontant. De lokale temperaturspidser og den hurtige afkøling, kombineret med akustiske kavitationsrester (mikrofragmenter af oxider, opløsningsmiddelberigede væskelommer), giver ideelle substrater for primær α-aluminiumnukleation. Nukleationshastigheden er flere størrelsesordener højere end ved ubevægelig størkning.
Kritisk set kræver denne nukleering ikke tilsætning af fremmede partikler. Aluminiumssmelten selv udgør nukleeringssubstratet. Ingen TiB₂, ingen importeret kemi – blot akustisk energi, der omdanner latent varme og tryk til nukleeringshændelser.
Dendritfragmentering i ultrasonisk kornforfining
Den anden mekanisme virker under vækstfasen af størkningen. Ultrasonisk kavitation genererer akustiske trykbølger og intens lokal konvektion. Når en dendrit (den først dannede krystal, som vokser med en forgrenet, trælignende morfologi) krydser disse trykzoner, kan den akustiske spænding fragmentere dendritarme.
Fragmenterede spidser af dendritarme fungerer derefter som sekundære nukleationssteder og danner yderligere korn i den omgivende væske. En enkelt påført ultralydspuls kan fragmentere tusindvis af dendritspidser i en 400 kg smelte, hvor hvert fragment bliver en ny kornkerne. Denne mekanisme, kaldet kavitationsassisteret fragmentering, findes ikke i nogen kemisk kornraffinering.
Resultatet er en dramatisk stigning i kimenukleationssteder og et skift fra søjleformet eller groft ækviaksialt (100+ μm) til fint, ækviaksialt (20–50 μm) kornstruktur – finere end hvad TiB₂ typisk opnår.
Hvorfor dette er vigtigt i praksis
Ultrasonic treatment combines grain refinement and homogenization in one step – a significant efficiency gain over chemistry-based methods.
Ultralyd vs. TiB₂: sammenligning side om side
Her er, hvad skiftet fra TiB₂ til ultralydsbehandling faktisk leverer i målbare termer:
| Måling | TiB₂ Masterlegering | Ultrasonisk kavitation |
|---|---|---|
| Opnået kornstørrelse | 100–200 μm (ækviakset) | 20–50 μm (fint ækviaksialt) |
| Pris pr. ton behandlet | $45–100 (moderlegering) | $8–15 (elektricitet, sonotrode-slid) |
| Inklusionsdefekter (nåleformet morfologi) | Tilstede; 40–50% fejlrate i batches | Elimineret; ingen intermetalliske nåle |
| Mikrostrukturel homogenitet | Segregation forbliver; kræver separat afgasning | Perfekt homogenitet; legeringselementer fordelt ensartet |
| Procesfading | Taber 18–36% styrke inden for 45 minutter | Ingen fading; akustisk energi påføres på kontrolleret tidspunkt |
| Batch-til-batch konsistens | ±15–20% variation i nukleationsaktivitet | <±5% varians; bestemt udelukkende af akustiske parametre |
| Opbevaring & holdbarhed | Fugtabsorption; oxidationsrisiko; kræver klimastyring | Ingen opbevaring; sonotrode er inert keramik |
| Forbedring af mekaniske egenskaber | +12–18% flydespænding | +20–28% flydespænding (kombineret med homogenisering) |
| Reduktion af varmrevnerisiko | 40–50% reduktion (fine korn hjælper) | 70–85% reduktion (fine korn + homogenitet eliminerer segregation-inducerede revner) |
| Skalerbarhed | Standard ved 50–300 kg; vanskeligt over 500 kg | Dokumenteret ved 400 kg; skalerer lineært med sonotrodeeffekt |
Dataene stammer fra industrielle forsøg og peer-reviewede sammenligninger (Springer 2026-undersøgelse, CastMan 2025-forsøg, Brunel Centre-forskning).
Mekaniske egenskabsforbedringer i kontekst
En 400 kg Al-Si-Cu højtryksstøbetest (2025, industriel forsøg) gav følgende resultater:
- Flydespænding: +210 MPa med ultralyd mod +140 MPa med roterende afgasning + TiB₂ kornforfining
- Trækstyrke: +303 MPa mod +288 MPa
- Forlængelse: 6% mod 3%
- Porøsitetsvolumen (PoDFA): 6-dobbelt reduktion vs. roterende; 2,1-dobbelt vs. TiB₂ + roterende baseline
Oversat til feltmæssig ydeevne betyder dette, at en komponent certificeret med fin ultralydsraffineret kornstruktur kan gøres 8–12% lettere (tyndere vægge, mindre funktioner) end en tilsvarende TiB₂-raffineret del, mens samme udmattelseslevetid og ultimative belastningskapacitet opretholdes.
Den muliggørende teknologi: sialon-keramiske sonotroder
Ultrasonic grain refinement er ikke nyt — den underliggende fysik har været kendt siden 1960'erne. Det, der har forhindret udbredt industriel anvendelse, er materialer: den akustiske transducer, eller sonotrode, der kobler ultralydsvibrationer til smeltet metal, skal overleve et miljø, der ødelægger de fleste keramiske materialer.
Smeltet aluminium ved 700–750°C er kemisk inert over for de fleste materialer medmindre materialet er porøst. Porøsitet tillader flydende metal at trænge ind i keramikken. Når først infiltreret, væder og binder metallet sig til porestrukturen, hvilket gør keramikken ledende og sprød.
Sialon-keramik — siliciumaluminiumoxynitrid, Si₃Al₃O₃N₅ — er særligt velegnet til ultrasonisk kornforfining , fordi den kombinerer ikke-fugtende adfærd, termisk chokmodstand og effektiv akustisk transmission.
Ikke-fugtende og termisk chokmodstand
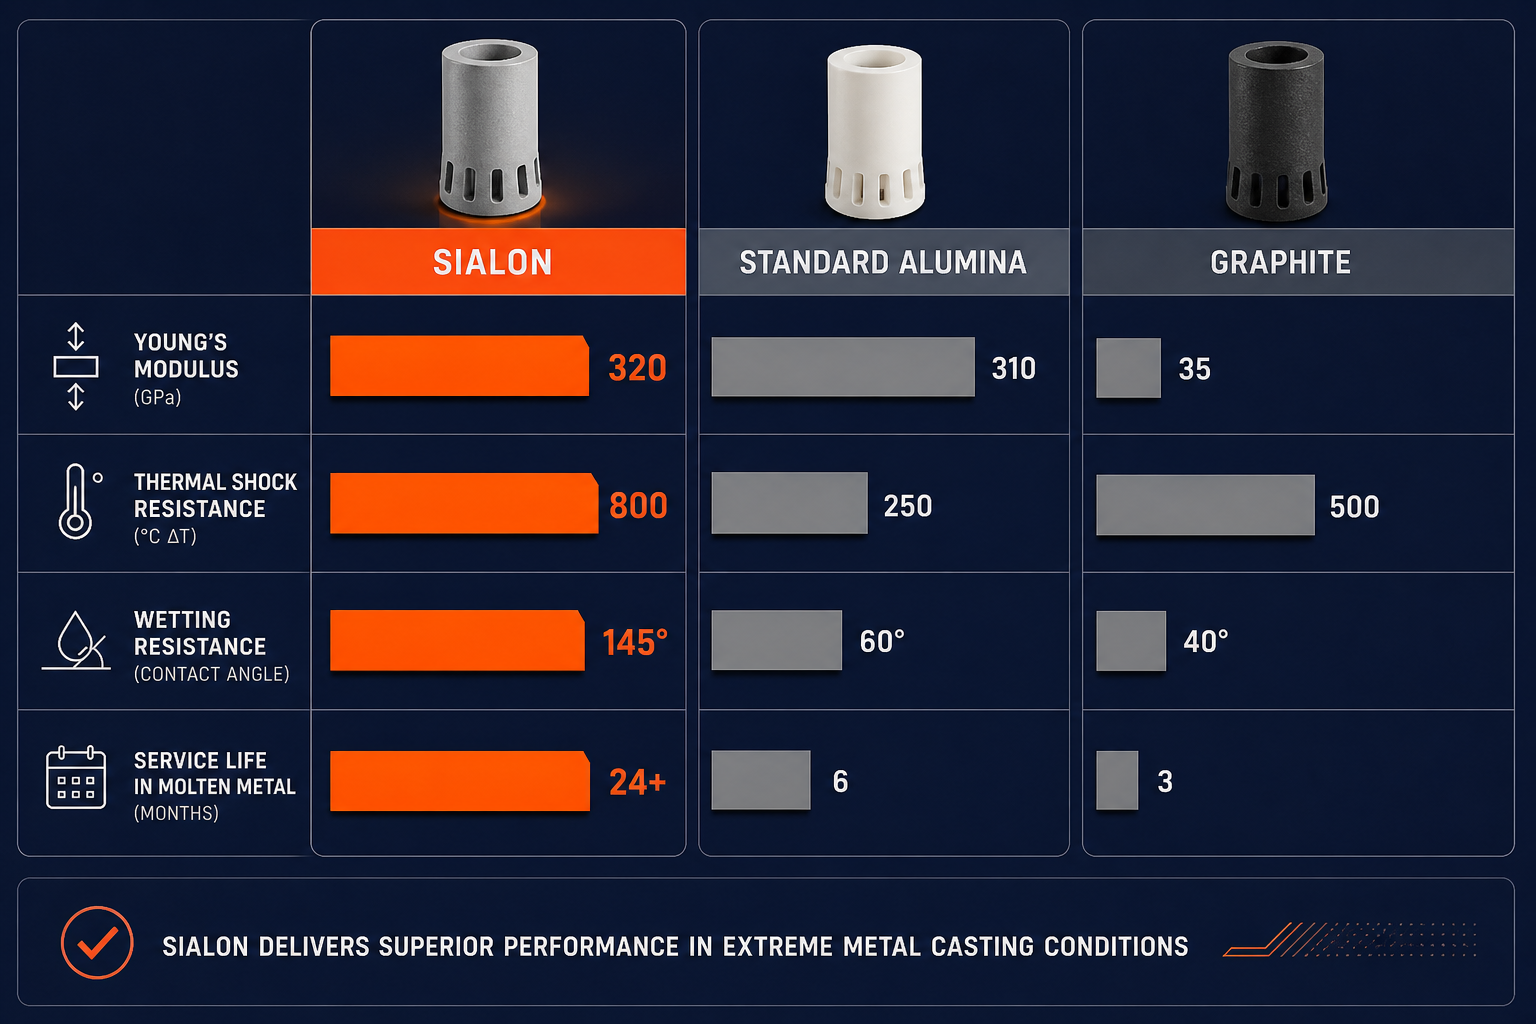
Ikke-vædende. Smeltet aluminium klæber ikke let til sialon-overflader. Kontaktvinklen mellem flydende aluminium og sialon er >120° — metallet flyder rundt om keramikken i stedet for at sprede sig over den. Denne ikke-vædende egenskab er iboende for kornstrukturen, snarere end afhængig af en overfladebelægning.
Da metallet ikke væder overfladen, modstås metalinfiltration kraftigt. Sonotroden kan derfor bevare sin elektriske isolering og strukturelle integritet under længerevarende drift.
Termisk chokmodstand. Hurtig nedsænkning i smeltet metal genererer intens termisk belastning. Sialon har en termisk chokmodstand på cirka 550–900°C afhængigt af kvalitet. En kontrolleret forvarmningsprotokol over smelteoverfladen, efterfulgt af gradvis nedsænkning, hjælper med at holde termisk belastning inden for sikre grænser.
Derimod kunne tidlige grafitsonotroder revne under hurtige termiske cyklusser, mens standard aluminiumoxidkeramik kan være sårbar over for termisk chok under krævende nedsænkningsforhold.
Akustisk effektivitet i ultrasonisk kornforfining
Akustisk effektivitet. Sialon har et højt Young’s modul, typisk omkring 300–350 GPa, hvilket understøtter effektiv transmission af ultralydsenergi. Lavere akustiske tab betyder, at mere af transducernes energi når det smeltede metal i stedet for at blive dissiperet som varme i keramikken.
For ultrasonic grain refinement, effektiv akustisk transmission er kritisk, fordi kavitationsintensiteten direkte påvirker dannelsen af nukleationssteder, akustisk strømning og dendritfragmentering.
Kombinationen af kemisk resistens, termisk stabilitet, ikke-fugtende adfærd og akustisk ydeevne gør sialonkeramik til et vigtigt muliggørende materiale til industriel ultralydsbehandling af smeltet aluminium.
Industriel behandling
Ultrasonic Degassing & Grain Refinement har udviklet proprietære, internt fremstillede sialon-kvaliteter, der er specifikt afstemt til ultralyds-kornforfining. Deres NIMA-generatorer — udviklet sammen med den langsigtede partner Aktive Arc Ultrasonics — er parret med specialkonstruerede sonotroder, der spænder fra små laboratorieskalaer (5–50 kg) til industrielle produktionsskalaer (op til 400 kg demonstreret). Virksomhedens 20+ års materialeudvikling har produceret sialon-varianter (ULTRA-001 til ULTRA-004 ækvivalent) med skræddersyet porøsitet, elasticitetsmodul og termiske egenskaber.
Resultatet er en sonotrode, der overlever 12–24 måneders kontinuerlig støbning, før den skal udskiftes – sammenlignet med 2–4 måneder for tidlige grafitiske designs. Denne holdbarhedsfordel oversættes direkte til omkostninger: en enkelt sialon-sonotrode, afskrevet over 18 måneders produktion, koster mindre end seks grafitudskiftninger.
For operationer, der støber 50–200 tons pr. skift, er fordelen ved gennemløb og pålidelighed transformativ. Støberier behøver ikke længere at holde bufferlager til sonotrode-fejl. Ultralydsbehandling kan integreres i den standard støbecyklus – et 3–5 minutters behandlingstrin i holdeovnen, med nul operatørindgriben efter systemet er justeret.
Omkostninger og ROI: forretningsargumentet for at skifte
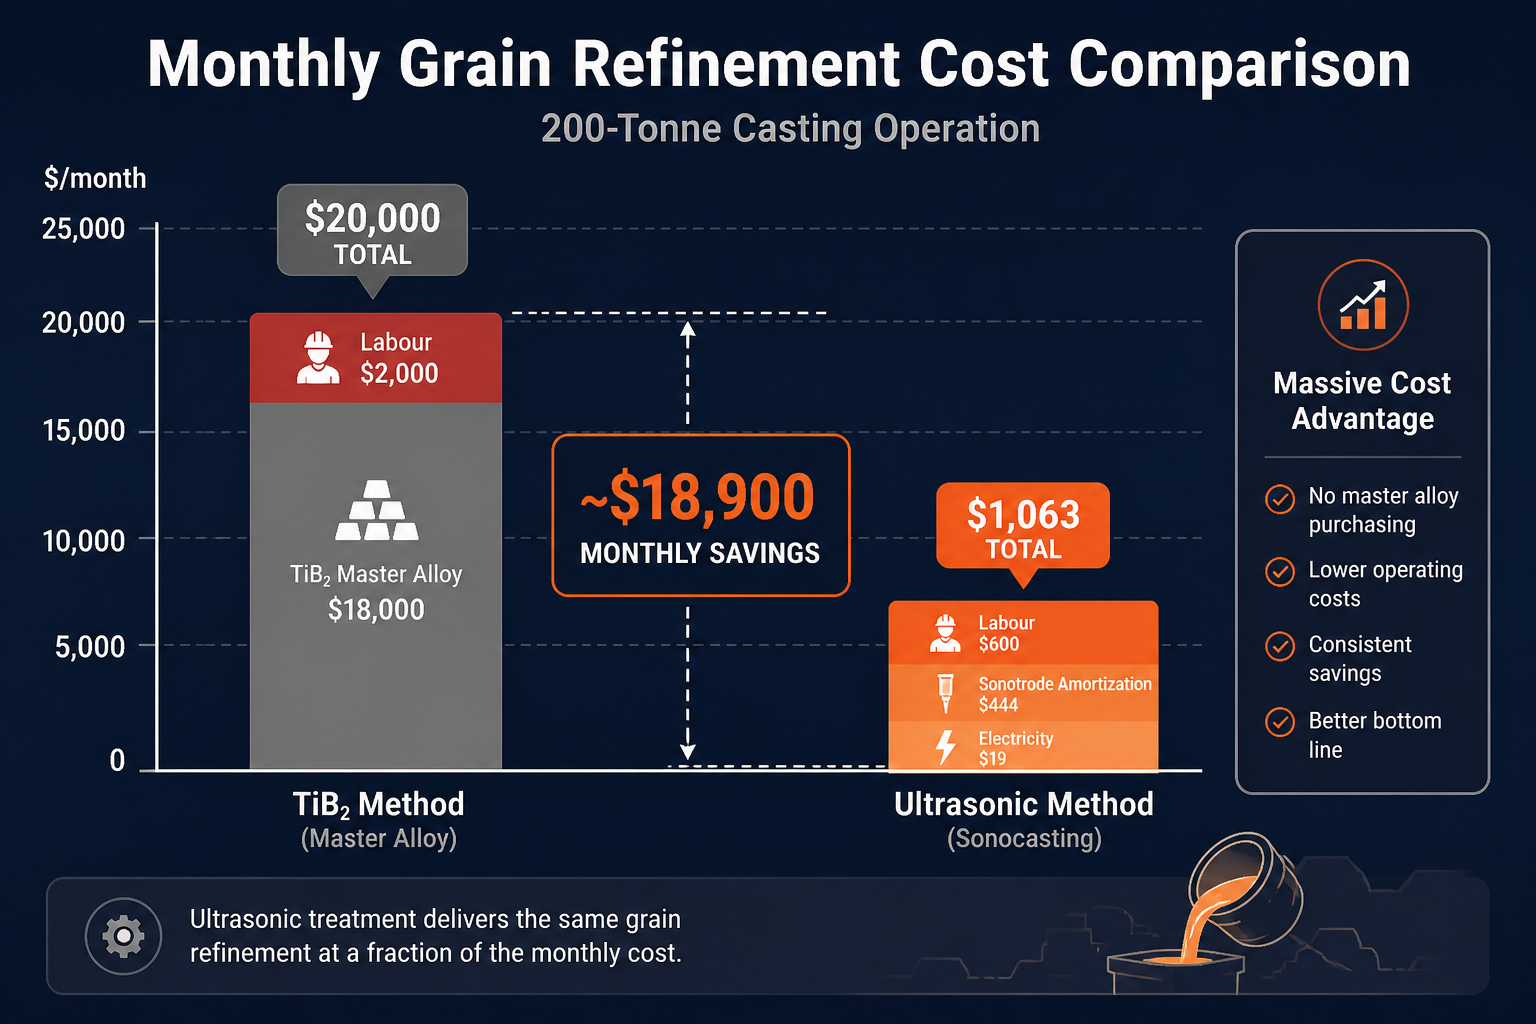
Her er den endelige omkostningssammenligning for en månedlig støbeoperation på 200 tons, forudsat standard Al-Si-Cu-legering (trykstøbningskvalitet):
TiB₂ masterlegeringsmetode:
- Masterlegeringstilsætning: 0,15 vægt% = 300 kg/måned
- Pris ved $60/kg: $18.000/måned
- Arbejdskraft (kvalitetskontrol, batchsporing, omarbejdning): ~$2.000/måned
- I alt: $20.000/måned
Ultrasonisk behandling (forudsat kapitalafskrivning):
- Elektrisk input: ~0,8 kWh pr. ton behandlet = 160 kWh/måned ved $0,12/kWh = $19/måned
- Reserve til udskiftning af sonotrode (18 måneders levetid, $8.000 udskiftningsomkostning) = $444/måned
- Arbejdskraft (opsætning, overvågning, inspektion efter behandling): ~$600/måned
- Total: $1.063/måned
Månedlige besparelser: ~$18.937
Årlige besparelser (justeret for sæsonvariation): ~$180.000–$200.000
For en månedlig drift på 400 tons overstiger besparelserne $350.000/år. ROI på et komplet ultralydsbaseret kornforædlingssystem (generator + sonotrode + styringer) betaler sig typisk tilbage inden for 8–14 måneder, hvorefter hver ekstra støbecyklus har næsten nul marginalomkostninger for kornforædling.
Dette inkluderer ikke de sekundære besparelser: reduceret skrot fra varmrevner og porøsitet (typisk 2–3% skrotreduktion), reduceret omsmeltning (energibesparelser på 5–8% på ovnbrændstof eller elektrisk forbrug) og forbedrede mekaniske egenskaber (som muliggør designvægtreduktion og materialeomkostningsreduktion længere nede i kundens montage).
Den barrierfrie overgang: integration og næste skridt
Skift til ultrasonisk kornforfining er ikke en omfattende omlægning af støberiet. Teknologien integreres i den standard støbeproces:
- Integration i holdeovn. Sialon-sonotroden monteres i holdeovnen via en flangeforbindelse (svarende til en nedsænkningsvarmer). Strøm leveres af NIMA-generatoren (standard 480V trefaset). En simpel PID-reguleringssløjfe overvåger smeltetemperaturen.
- Behandlingscyklus. Når ovnen er stabiliseret, aktiveres ultralydsbehandlingen i 3–5 minutter pr. hældningsbatch. Sonotroden vibrerer ved 25 kHz. Kavitation begynder straks; kornforfining sker uden operatørindgriben.
- Reproducerbarhed. Hver behandling er identisk, fordi akustiske parametre (frekvens, effekt, varighed) er fastsat af generatorens indstillinger. Ingen batch-til-batch variation i raffineringsaktivitet – i modsætning til TiB₂ masterlegering, hvor sammensætning og partikelmorfologi afviger.
- Kvalitetsverifikation. Kornstrukturen kan inspiceres via undersøgelse ved lav forstørrelse (optisk mikroskopi ved 50–100× vil afsløre den ækviaksiale karakter) eller valideres via mekanisk testning (løft i flydespænding på +20–28% er diagnostisk).
Ultrasonic Degassing & Grain Refinement’s tekniske team i København yder fuld ingeniørmæssig support til systemdimensionering, integrationsdesign og operatørtræning. Virksomheden tilbyder en gratis webinar om ultrasonisk kornforfining og skræddersyet konsultation til stedspecifikke applikationer.
Den konkurrencemæssige fordel: hvorfor nu
TiB₂-kornforfining har været industristandarden netop fordi den fungerer “godt nok”, når kvaliteten er strengt kontrolleret. Men omkostningerne, kvalitetsvariationen og skrotrisikoen er blevet stadig mere problematiske, efterhånden som metalpriserne stiger, og bil- og rumfartskunder kræver lettere og stærkere designs, der kræver finere kornstruktur, end TiB₂ pålideligt kan levere.
Ultrasonisk behandling adresserer alle tre smertepunkter:
- Omkostningsfordel: 90%+ lavere omkostning pr. behandlet ton
- Kvalitetskonsistens: Kornstørrelse og struktur bestemt af fysik, ikke leverandørkvalitet
- Overlegen mikrostruktur: Finere, mere homogene korn reducerer skrot og muliggør designoptimering
For støberier, der konkurrerer på pris og kvalitet – hvilket er alle støberier – er skiftet fra kemisk til akustisk kornforfining ikke en valgfri opgradering. Det er den næste standard.
Prøv ultralydsafgasning & kornforfining
Ultrasonic Degassing & Grain Refinement specialiserer sig udelukkende i ultralydsbehandling af smeltede metaller. Virksomhedens NIMA-generatorsystemer kombineret med proprietære sialon-keramiske sonotroder er konstrueret til industrielle støberier, trykstøbningsoperationer og specialstøbefaciliteter. Uanset om du i øjeblikket bruger TiB₂-kornforfining, roterende afgasning eller begge dele, kan ingeniørteamet modellere din specifikke støbeprofil og levere en detaljeret ROI-prognose, der er skræddersyet til din drift.
Besøg ultrasonicdegassing.com for tekniske specifikationer, applikationscase-studier, og for at booke en gratis konsultation. Teamet i København er tilgængeligt for internationale projekter og kan arrangere vurdering på stedet for store støberioperationer.
Frequently Asked Questions
Hvordan forfiner ultrasonisk kavitation kornstrukturen?
Ultrasonisk kavitation virker gennem to mekanismer: heterogen nukleation, hvor kollapsende kavitationsbobler skaber forbigående mikromiljøer, der er ideelle til kornnukleation, og dendritfragmentering, hvor akustiske trykbølger bryder voksende dendritarme til sekundære nukleationssteder. Hver fragmenteret dendritspids danner et nyt korn. Denne akustiske tilgang opnår en finere (20–50 μm), mere ensartet kornstruktur end TiB2, som udelukkende er afhængig af partikelbaseret nukleation. Se afsnittet om ultrasoniske mekanismer for en detaljeret forklaring.
Hvorfor eliminerer ultralyd-kornraffinering behovet for TiB2-modermetal?
TiB2-kornforfining kræver tilsætning af titanholdig masterlegering (titan koster $20–50/kg mod $2–5 for aluminium), og titanen skal danne Al₃Ti-nukleeringspartikler i smelten - en proces, der er følsom over for smeltens kemi, aftager over tid og er tilbøjelig til intermetalliske nåleformede defekter. Ultralydsbehandling kræver ingen kemisk tilsætning: den akustiske energi skaber direkte nukleeringsbegivenheder fra selve aluminiumet. Dette eliminerer omkostninger, kvalitetsvariation, inklusionsrisiko og aftagende effekt fuldstændigt. Overgangen er økonomisk: 200-ton månedlige operationer ser besparelser på ca. $19k/måned.
Hvad er forbedringerne af mekaniske egenskaber ved ultralyds kornforfining?
Fin, homogen kornstruktur forbedrer flydespændingen med +20–28% (mod +12–18% for TiB2), trækstyrken med +15–20%, og forlængelsen med 2–3× i forhold til grov basislinje. En industriel forsøg i 2025 på 400 kg Al-Si-Cu trykstøbningslegering opnåede +210 MPa forøgelse af flydespændingen og +303 MPa forbedring af trækstyrken. De yderligere mekaniske gevinster kommer fra den samtidige homogenisering af legeringselementer (Mg, Si, Cu) under ultralydsbehandling - en fordel som TiB2 ikke giver. Dette muliggør designmæssig vægtreduktion: tilsvarende udmattelseslevetid ved 8–12% reduceret vægtykkelse.
Hvorfor er sialon-keramik kritisk for industriel ultralyd-kornraffinering?
Den ultrasoniske transducer (sonotrode) skal kunne overleve uendeligt i smeltet aluminium ved 700–750°C. De fleste keramiske materialer svigter på grund af metalinfiltration gennem porøsitet eller termisk chok-revner. Sialon (siliciumaluminiumoxynitrid) har ikke-fugtende egenskaber- smeltet aluminium klæber ikke til overfladen - hvilket forhindrer metalinfiltration fuldstændigt. Sialon har også høj Youngs modul (300–350 GPa), hvilket muliggør effektiv transmission af akustiske bølger, samt termisk chok-modstand på 550–900°C. Som et resultat overlever sialon-sonotroder 12–24 måneders kontinuerlig drift, mod 2–4 måneder for tidlige grafitudformninger. Denne holdbarhed driver ROI-fordelen.
Hvor hurtigt kan et støberi overgå fra TiB2 til ultralydsbaseret kornforfining?
Ultrasonisk behandling integreres i standardstøbeprocesser med minimal driftsændring. Sialon-sonotroden monteres i holdeovnen via en flangeforbindelse (svarende til en nedsænkningsvarmer). Når den er installeret, kræver kornforfining kun en 3–5 minutters ultrasonisk behandling pr. støbebatch - ingen operatørindgriben ud over den indledende systemopsætning. Da akustiske parametre er fastlagt af generatoren (ingen batchvariation som TiB2), er processen umiddelbart reproducerbar. Ultrasonic Degassing & Grain Refinement yder teknisk support til systemdimensionering og operatøruddannelse og opnår typisk fuld produktionsintegration inden for 2–4 uger.